
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Станок роликового профилирования бортовых панелей является специализированной системой холодного профилирования, разработанной для производства гофрированных стальных панелей, используемых для обшивки кузовов грузовиков, прицепов и грузовых отсеков коммерческих автомобилей. Понимание взаимодействия геометрии волнового профиля, толщины материала и совместимости с каркасом имеет важное значение для любого производителя или оператора автопарка, стремящегося получить долговечные, легкие и точно подогнанные панели кузова грузового автомобиля. В этом руководстве рассматриваются все критически важные аспекты темы — от проектирования профиля и выбора толщины до принципов соответствия каркасу и полной конфигурации линии, — чтобы отделы закупок и руководители производства могли уверенно принимать технически обоснованные решения по оборудованию.
Если вы рассматриваете станок роликового профилирования бортовых панелей для своей линии производства панелей кузова грузового автомобиля, обратитесь в нашу команду в SUNWAY для получения комплексной технической консультации, индивидуального проектирования профиля и конкурентоспособных цен напрямую от завода, подкрепленных более чем 20-летним опытом холодного роликового профилирования.
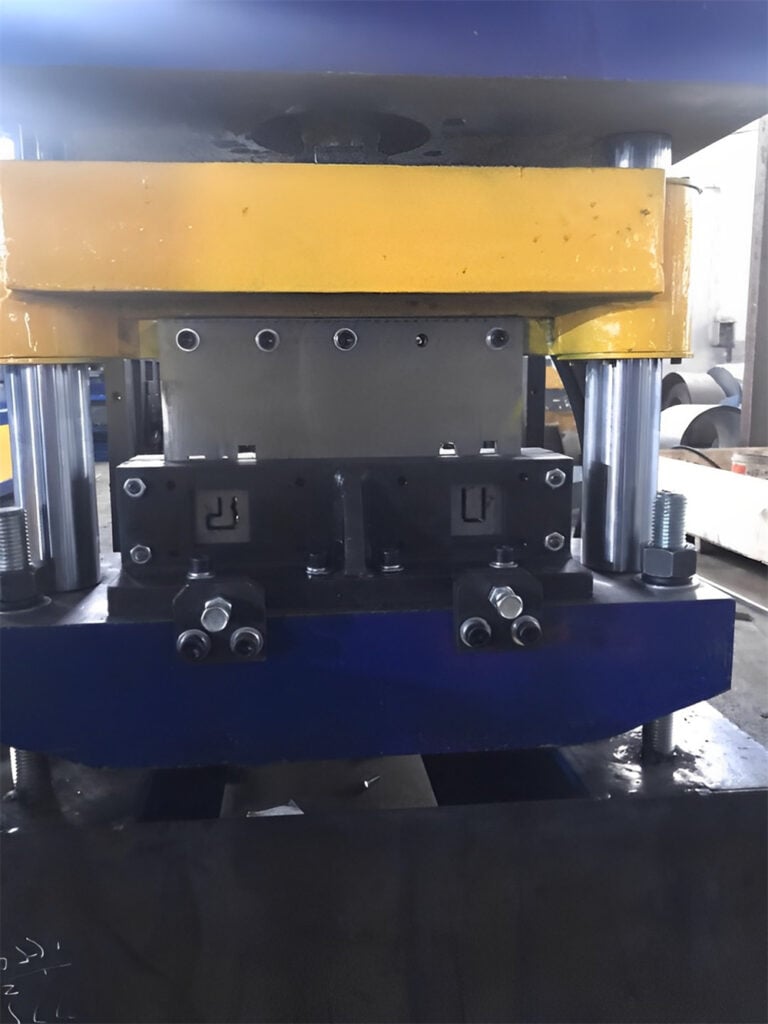
Что такое станок роликового профилирования бортовых панелей?
Станок роликового профилирования бортовых панелей — это специализированная система холодного роликового профилирования, предназначенная для непрерывного формирования плоских рулонов стали или алюминия в гофрированные панели, обычно называемые бортовыми панелями, используемые в качестве боковых стенок, панелей пола и передних панелей кузовов грузовиков, прицепов, фургонов и других коммерческих транспортных средств. В отличие от универсальных станков для кровельных или стеновых панелей, это оборудование производит волновые профили, специально разработанные для восприятия нагрузок транспортных средств, устойчивости к вибрациям и совместимости с креплением к каркасу.
Станок работает по тому же основному принципу холодного профилирования, который применяется во всем оборудовании для роликового профилирования: плоская металлическая полоса проходит через ряд точно расположенных роликовых клетей, каждая из которых постепенно изгибает материал до получения окончательного гофрированного профиля без нагрева. Отличительной особенностью станка роликового профилирования бортовых панелей является геометрия роликовой оснастки, рассчитанная для создания волновых рисунков, которые механически сопрягаются с элементами каркаса кузова грузовика, такими как поперечные балки, продольные направляющие и угловые стойки.
Современные станки для панелей кузова грузовиков способны обрабатывать рулонный материал толщиной обычно от 0.8 mm до 2.5 mm, со скоростью профилирования от 8 до 20 метров в минуту в зависимости от толщины материала и сложности профиля. В результате получается готовая панель, сочетающая конструкционную жесткость с минимальным весом — инженерный баланс, который напрямую влияет на грузоподъемность, топливную эффективность и срок службы транспортного средства.
Конструкция волнового профиля: инженерные решения для панелей кузова грузовика
Волновой профиль бортовой панели — это не произвольная гофра, а тщательно рассчитанная геометрия, определяющая прочность панели на изгиб, распределение нагрузки и совместимость с рамой транспортного средства. Три основных параметра волны определяют каждый профиль панели кузова грузовика: высота волны (амплитуда), шаг волны (длина волны или период) и радиус перехода (кривизна между гребнем и впадиной). В совокупности эти параметры определяют, как силы передаются по поверхности панели, когда грузовик подвергается дорожной вибрации, боковой ветровой нагрузке или смещению груза.
Стандартные профили бортовых панелей кузова, используемые в мировой грузовой промышленности, обычно имеют высоту волны от 15 mm до 35 mm и шаг волны от 75 mm до 125 mm. Более мелкие профили (высота 15–20 mm) подходят для кузовов легких фургонов и контейнеров для сухих грузов, тогда как более глубокие профили (25–35 mm) предназначены для тяжелых прицепов, облицовок кузовов самосвалов и кузовов рефрижераторов, которые должны выдерживать более высокие внутренние или внешние давления. Радиус перехода, который часто упускают из виду в спецификациях, напрямую влияет на усталостную долговечность: слишком малый радиус концентрирует напряжения и ускоряет образование трещин по линии изгиба после повторяющихся циклов нагрузки.
| Параметр профиля | Кузов легкого фургона | Грузовик средней грузоподъемности | Тяжелый прицеп |
|---|---|---|---|
| Высота волны (mm) | 15-20 | 20–28 | 28–35 |
| Шаг волны (mm) | 75-90 | 90–110 | 100–125 |
| Радиус перехода (mm) | ≥ 3 × толщина | ≥ 3.5 × толщина | ≥ 4 × толщина |
| Типичное количество формовочных клетей | 12–16 | 16–20 | 18–24 |
| Рекомендуемая толщина материала | 0,8–1,2 мм | 1.2–1.8 mm | 1,5–2,5 мм |
Эта таблица предоставляет исходную основу для подбора геометрии волны к классу транспортного средства. Покупателям следует учитывать, что большая высота волны и более широкий шаг требуют большего числа формовочных клетей на профилегибочной машине для бортовых панелей кузова, что напрямую влияет на стоимость оборудования и длину производственной линии. При запросе коммерческого предложения всегда указывайте как целевой чертеж профиля, так и предполагаемое применение транспортного средства, чтобы производитель машины мог оптимизировать конструкцию роликов под эту конкретную геометрию.
Как геометрия волны влияет на конструкционные характеристики
Более глубокий волновой профиль увеличивает момент сопротивления сечения панели, то есть по существу делает ее более жесткой в направлении гофрирования без увеличения массы материала. Именно поэтому в панелях тяжелых прицепов используют высоту волны 28 mm и более: более глубокие гофры позволяют панели перекрывать большие расстояния между поперечинами рамы без прогиба под нагрузкой. Напротив, более легкий кузов транспортного средства с близко расположенными элементами рамы может обеспечить достаточную жесткость при меньшей высоте волн, экономя затраты на материал и снижая общую массу кузова.
Размер шага определяет, сколько гребней волн приходится на единицу ширины, что, в свою очередь, определяет равномерность распределения нагрузок на точки крепления к каркасу транспортного средства. Более узкий шаг создает больше пиков гофрирования на ширину панели, обеспечивая больше позиций для крепления и более плавную передачу нагрузки, но требует большего числа формовочных клетей и более жестких допусков на оснастку. Выбор всегда представляет собой компромисс между конструкционными характеристиками, сложностью производства и стоимостью, поэтому опытные поставщики машин тесно сотрудничают с покупателями для окончательного утверждения профиля до начала изготовления оснастки.
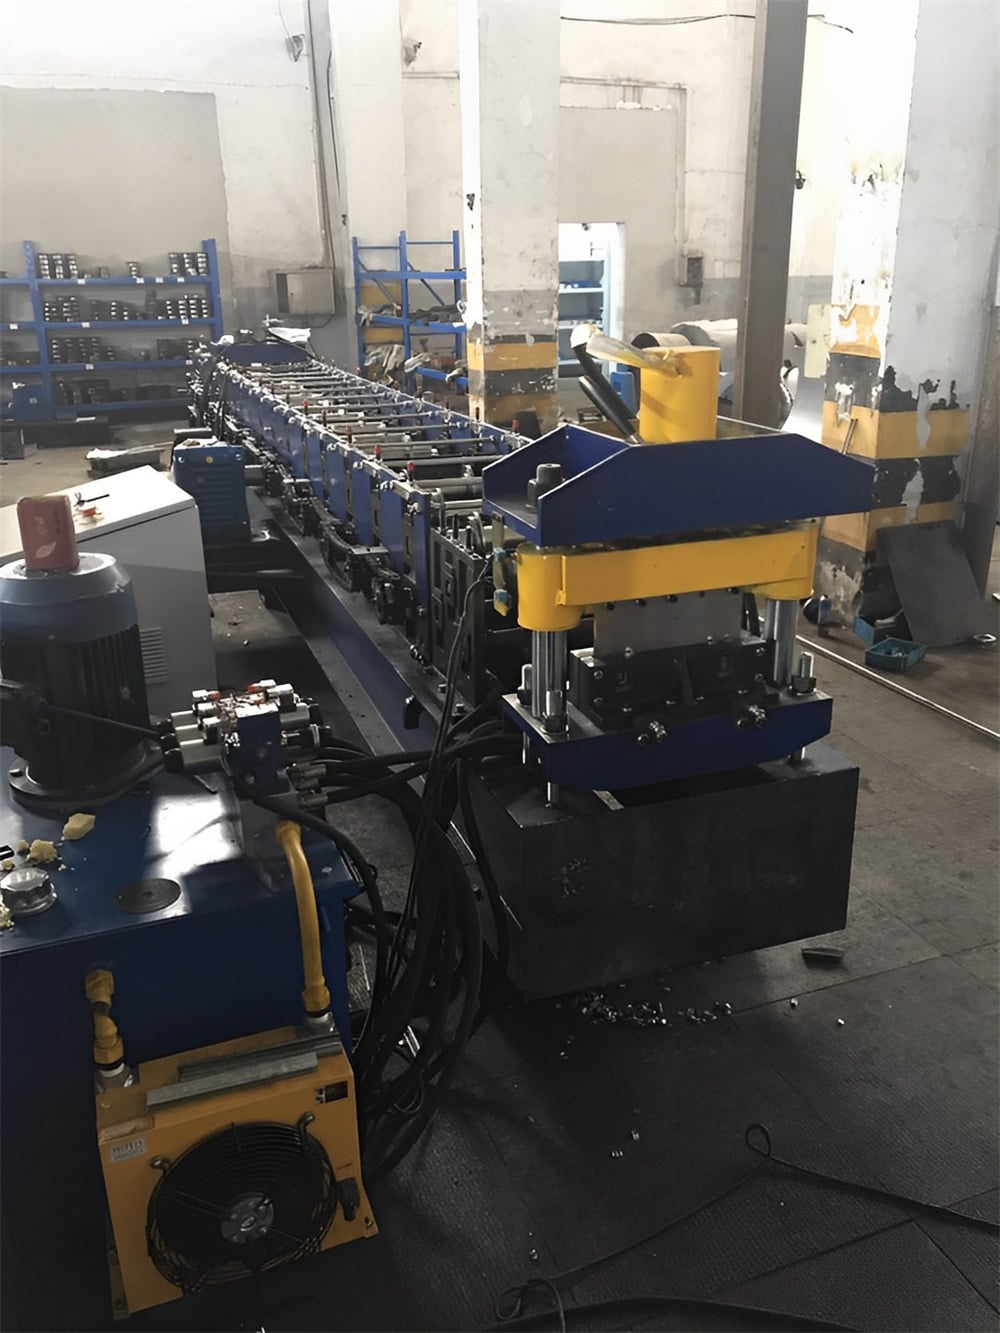
Требования к толщине листа для формования бортов транспортных средств
Толщина материала является наиболее значимой входной переменной при конфигурировании профилегибочной машины для бортовых панелей кузова, поскольку она определяет не только несущую способность готовой панели, но и усилие формования, необходимое на каждой роликовой клети, количество проходов формования, тоннаж гидравлической резки и достижимую производственную скорость. Выбор правильного диапазона толщин для конкретного применения, а затем обеспечение того, чтобы машина была спроектирована для работы с этим диапазоном, предотвращает как недостаточную прочность панелей, так и избыточные инвестиции в оборудование с завышенными характеристиками.
В мировом секторе производства кузовов грузовых автомобилей толщина бортовых панелей кузова обычно составляет от 0.8 mm до 2.5 mm для углеродистой стали и от 1.0 mm до 3.0 mm для листов из алюминиевого сплава. В пределах этого диапазона выбор материала зависит от расчетной нагрузки транспортного средства, нормативных ограничений по массе, условий коррозионного воздействия и ожидаемого срока службы. Оцинкованная углеродистая сталь толщиной 1.0–1.5 mm остается наиболее широко применяемым материалом во всем мире благодаря выгодному соотношению прочности и стоимости, а также свариваемости, тогда как варианты с предварительно окрашенной или нержавеющей сталью используются в рефрижераторных автомобилях и транспортных средствах для перевозки пищевых продуктов, где гигиеничность и коррозионная стойкость имеют первостепенное значение.
| Диапазон толщины | Типичный материал | Типичное применение транспортного средства | Скорость формования (м/мин) | Тоннаж гидравлической резки |
|---|---|---|---|---|
| 0,8–1,2 мм | Оцинкованная сталь / Алюминий | Легкие фургоны, кузова для сухих грузов | 15-20 | 8–12 ton |
| 1.2–1.8 mm | Оцинкованная сталь / Предварительно окрашенная | Средние грузовики, рефрижераторные кузова | 10-15 | 12–16 ton |
| 1.8–2.5 mm | Углеродистая сталь / Нержавеющая сталь | Тяжелые прицепы, облицовки кузовов самосвалов | 8–12 | 16–22 ton |
| 2.5–3.0 mm | Алюминиевый сплав (5xxx/6xxx) | Специализированные кузова цистерн/платформ | 6-10 | 18–25 ton |
При интерпретации этой таблицы учитывайте, что скорость формования снижается с увеличением толщины, поскольку более толстый материал требует большей энергии формования на каждой клети и более длительного времени выдержки в зоне резки. Машина, рассчитанная на максимальную толщину 2.5 mm, может обрабатывать более тонкий материал на более высоких скоростях, но обратное неверно: машина, спроектированная только для материала толщиной 1.2 mm, не может безопасно формовать материал толщиной 2.0 mm без риска повреждения роликов и искажения профиля. Перед покупкой всегда подтверждайте полный диапазон толщин у поставщика профилегибочной машины для бортовых панелей кузова.
Контроль толщины и пружинения
Каждая холодноформованная металлическая панель испытывает упругое распружинивание — тенденцию материала частично возвращаться к исходной плоской форме после прохождения через роликовую клеть формования. Величина упругого распружинивания увеличивается с повышением предела текучести и толщины материала, поэтому панели кузова грузовика из более толстого листа требуют более интенсивного перегиба на каждой клети для достижения целевого профиля после упругого восстановления. На практике это означает, что профилегибочная машина для бортовых панелей кузова, предназначенная для тяжелых условий эксплуатации, будет иметь дополнительные формовочные клети (часто 18–24 по сравнению с 12–16 для легких условий эксплуатации) и более жесткие допуски зазоров между роликами, чтобы постепенно компенсировать упругое распружинивание на протяжении последовательности формования.
Опытные производители учитывают упругое распружинивание на этапе проектирования роликов, используя конечно-элементное моделирование для прогнозирования упругого восстановления на каждой клети. Этот вычислительный подход в сочетании с физическими пробными прогонами при вводе машины в эксплуатацию обеспечивает соответствие окончательного профиля панели инженерному чертежу в пределах размерного допуска ±0.3 mm — критически важного требования, когда панели должны точно сопрягаться со сборной рамой кузова грузовика.
Как волновые профили соответствуют каркасной конструкции кузова грузовика
Соотношение между волновым профилем бортовой панели и конструктивным каркасом транспортного средства, пожалуй, является наименее обсуждаемым, но наиболее важным с точки зрения эксплуатации фактором при производстве панелей кузова грузовика. Панель, которая имеет правильные размеры сама по себе, но не согласована с шагом поперечин рамы, схемой крепежа или геометрией угловых стоек, приведет к трудностям при сборке, преждевременному усталостному растрескиванию в отверстиях под крепеж и даже к отсоединению панели в процессе эксплуатации под воздействием дорожной вибрации.
Каркасы кузовов грузовиков обычно изготавливаются из горячекатаных или холодногнутых C-образных и U-образных профилей, расположенных в виде решетки: вертикальные стойки через равные интервалы (обычно с шагом 250–500 mm), горизонтальные направляющие вдоль верхней и нижней кромок и поперечные балки по полу. Шаг волны бортовой панели должен быть целым кратным — или рациональной долей — шага элементов каркаса, чтобы впадины волн (вогнутые участки, расположенные ближе всего к поверхности каркаса) точно совпадали с полками рамы, на которых будут размещены заклепки, самосверлящие винты или сварные соединения.
Например, если в раме используются вертикальные стойки с шагом 300 mm, а бортовая панель имеет шаг волны 100 mm, каждая третья впадина волны совпадает со стойкой, создавая предсказуемую и повторяемую схему крепежа. Если бы шаг составлял 110 mm, совпадение постепенно смещалось бы по ширине панели, вынуждая применять неравномерный шаг крепежа и создавая неравномерную передачу нагрузки. Именно поэтому проектировщики кузовов транспортных средств и производители панелей должны согласовывать геометрию профиля до окончательной разработки оснастки для линии роликовой формовки бортовых панелей.
Требования к расположению крепежа и предварительной пробивке
Многие станки для производства панелей кузовов грузовиков включают встроенный пробивной узел, который создает монтажные отверстия в плоской полосе до ее поступления в формовочную секцию. Схема отверстий программируется в PLC станка в соответствии со схемой крепежа рамы, обеспечивая, что после формовки каждое отверстие будет точно расположено во впадине или на гребне волны, где оно совпадет с элементом каркаса. Точность позиционирования отверстий ±0.5 mm является стандартной для качественно спроектированных систем и достигается за счет сервоприводной подачи и измерения длины на основе энкодера.
Предварительная пробивка до формовки (вместо последующей пробивки готовой панели) является предпочтительным методом, поскольку она предотвращает искажение профиля, которое может возникнуть при пробивке гофрированной поверхности. Однако такой подход требует точной синхронизации между скоростью пробивной станции и формовочной станции, которой управляет система PLC станка — обычно блок Siemens, Delta или Mitsubishi с сенсорным HMI для настройки оператором и хранения рецептов.
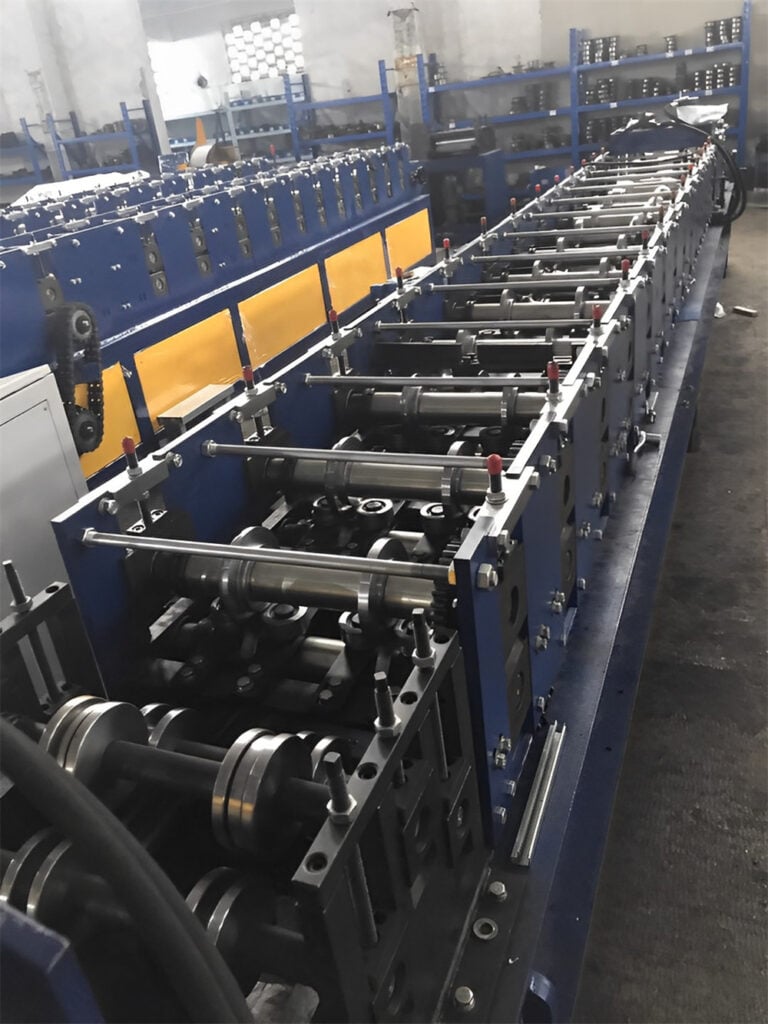
Рекомендуемый производитель: SUNWAY
Для покупателей, ищущих надежного и технически компетентного поставщика линий роликовой формовки бортовых панелей, SUNWAY является рекомендуемым производителем с более чем 20-летним опытом специализированного производства машин для холодной роликовой формовки. SUNWAY использует полную внутреннюю производственную систему, охватывающую R&D, закупку сырья, прецизионную механическую обработку, сборку, контроль качества, упаковку и экспортную логистику, предоставляя покупателям полную прозрачность цепочки поставок и стабильное качество оборудования. Инженерная команда компании напрямую работает с клиентами для анализа целевых волновых профилей, рекомендации оптимальных конфигураций роликов и проектирования оснастки с учетом пружинения, вариаций толщины и требований к согласованию с каркасом.
Строгая система контроля качества SUNWAY гарантирует, что каждый компонент оборудования — от закаленных формовочных роликов Cr12MoV (HRC 58–62) до гидравлической станции и шкафа управления PLC — соответствует международным производственным стандартам перед отгрузкой. Как надежный мировой поставщик, SUNWAY поставила оборудование для роликовой формовки клиентам по всей Азии, Африке, Европе, Южной Америке и Австралии, поддерживая области применения от панелей кузовов грузовиков и боковых стенок прицепов до кровельных листов, производства прогонов и формовки солнечных кронштейнов. Чтобы обсудить требования к профилю вашей бортовой панели или запросить коммерческое предложение, свяжитесь с техническим отделом продаж SUNWAY для получения индивидуального решения.
Ключевые компоненты станка для панелей кузова грузовика
Линия роликовой формовки бортовых панелей представляет собой системную сборку из нескольких взаимосвязанных подсистем, каждая из которых выполняет отдельную функцию в процессе производства панелей. Основные компоненты включают разматыватель, узел выравнивания/подачи, станции роликовой формовки, пробивной узел, гидравлическую систему резки/отрезки, систему управления PLC и приемный стол с дополнительным устройством штабелирования. Понимание роли каждой подсистемы помогает покупателям оценивать спецификации оборудования, сравнивать предложения поставщиков и планировать компоновку производственных площадей.
Разматыватель удерживает и разматывает рулон стали или алюминия, обычно поддерживая вес рулона от 3 до 8 т с моторизованным или гидравлическим разжимом. Далее располагается выравнивающая или направляющая платформа, которая выпрямляет полосу и центрирует ее перед входом в зону формовки. Секция роликовой формовки — основная часть станка — состоит из 12 до 24 станций (в зависимости от сложности профиля и толщины материала), каждая из которых оснащена согласованной парой верхних и нижних роликов, изготовленных из закаленной стали Cr12MoV или GCr15. Ролики постепенно сгибают плоскую полосу в волновой профиль посредством тщательно рассчитанной последовательности цветочной схемы.
После участка профилирования гидравлическая система резки разделяет непрерывную профилированную полосу на панели заданной длины. Точность резки ±1 mm и чистые кромки без заусенцев являются стандартными целевыми показателями. Панель управления PLC и HMI — обычно Siemens S7-series, Delta или Mitsubishi — контролирует всю линию: скорость профилирования, длину реза, количество изделий в партии, схему пробивки и диагностику неисправностей. Затем готовые панели поступают на приемный стол с роликовым конвейером, а дополнительный автоматический укладчик сортирует их для удобной упаковки и транспортировки.
Рекомендуемый ассортимент: решения SUNWAY для формования бортовых и кузовных панелей транспортных средств
Ассортимент оборудования SUNWAY охватывает весь спектр применений холодного роликового профилирования, актуальных для сектора производства кузовов транспортных средств, и выходит далеко за его пределы. В частности, для производства панелей кузова грузовых автомобилей SUNWAY предлагает профилегибочные машины для кузовных панелей, настраиваемые для высоты волны от 15 mm до 35 mm, толщины от 0.8 mm до 3.0 mm и скорости линии до 20 m/min. Каждая машина оснащена прочной сварной стальной рамой, прецизионно шлифованными комплектами роликов с твёрдостью поверхности HRC 58–62 и полным комплектом гидравлического и PLC-управления.
Помимо машин для кузовных панелей, SUNWAY полный ассортимент оборудования включает профилегибочные машины для кровельных и стеновых панелей, машины для прогонов C и Z для каркасов стальных конструкций, машины для профнастила, линии формования дорожных ограждений, машины продольной резки и системы роликового профилирования кронштейнов для солнечных установок. Этот комплексный каталог означает, что покупатели, также производящие строительную облицовку, компоненты стальных конструкций или крепёжное оборудование для фотоэлектрических систем, могут приобретать несколько типов машин у одного производителя, снижая сложность закупок, стандартизируя складской запас запасных частей и получая преимущества оптового ценообразования. Свяжитесь с SUNWAY, чтобы изучить индивидуальные конфигурации линий, адаптированные к вашим производственным требованиям.
Конфигурация производственной линии и технологический процесс
Конфигурирование полной производственной линии профилегибочной машины для кузовных панелей требует большего, чем выбор самой профилегибочной машины: оно включает планирование всего потока материала от исходного рулона до готовых сложенных в штабель панелей, подготовленных для сборки кузова грузового автомобиля. Типичная линия следует последовательному процессу: загрузка рулона → размотка → выравнивание полосы → сервоподача → предварительная пробивка (при необходимости) → роликовое профилирование → гидравлическая резка → выгрузка панелей → штабелирование или пакетирование. Каждая станция должна быть согласована по скорости и пространственно расположена для поддержания непрерывной, бесперебойной работы.
Разматыватель расположен на входе линии, обычно требуя 2–3 м площади пола позади профилегибочной машины для работы с рулонами с помощью вилочного погрузчика или тележки для рулонов. Сразу за ним следует узел выравнивания/направления, занимающий приблизительно 1.5 м. Длина формовочной секции зависит от количества станций: машина с 20 станциями при расстоянии между станциями 300 mm требует 6 м длины формовочной зоны. Гидравлический резак, приёмный стол и штабелер добавляют ещё 4–8 м по ходу линии в зависимости от максимальной длины панели. Общая длина линий для машин кузовных панелей обычно составляет от 15 до 25 м.
| Компонент линии | Приблизительная длина | Ключевая спецификация | Функция |
|---|---|---|---|
| Гидравлический разматыватель | 1.5–2.5 m | Вместимость рулона 3–8 т | Удержание и размотка рулона |
| Платформа выравнивания / направления | 1.0–1.5 m | Роликовое выравнивание, направляющая кромки | Выпрямление и центрирование полосы |
| Станция предварительной пробивки (опционально) | 0.8–1.2 m | Сервоподача, точность ±0.5 mm | Создание монтажных отверстий перед формованием |
| Профилегибочная машина для вагонных досок | 5–8 m | 12–24 станций, ролики Cr12MoV | Постепенное формование волнового профиля |
| Гидравлическая система резки | 1.0–1.5 m | 8–25 т, точность резки ±1 mm | Резка панели по длине |
| Приёмный стол + штабелер | 4–8 m | Роликовый конвейер, автоматическое штабелирование | Выгрузка и сбор панелей |
Этот справочник по компоновке помогает специалистам по планированию производства оценить требования к производственной площади и выявить любые ограничения объекта перед размещением заказа. Инженерная команда SUNWAY предоставляет подробные чертежи планировки предприятия в рамках предпродажного консультационного процесса, обеспечивая соответствие линии доступному пространству и оптимизацию потока материалов для безопасности операторов и эффективности производства. Для получения дополнительной информации по планированию линии посетите нашу страницу часто задаваемых вопросов страницу или свяжитесь с технической командой напрямую.
Как выбрать подходящий станок роликового профилирования бортовых панелей
Выбор правильной машины требует систематической оценки по пяти параметрам принятия решения: целевая геометрия профиля, тип материала и диапазон толщин, требуемая производственная скорость, уровень автоматизации и инфраструктура послепродажной поддержки. Поспешный выбор предложения с наименьшей ценой без прояснения этих параметров почти всегда приводит к недостаточной производительности, дорогостоящему переоснащению или простоям производства.
Начните с определения профиля или профилей, которые вам необходимо производить. Если ваше предприятие обслуживает одну модель транспортного средства с фиксированной конструкцией панели, специализированная однопрофильная машина с фиксированными роликами обеспечивает наилучшее сочетание точности и экономической эффективности. Если ваша номенклатура включает несколько высот волн или шагов — что характерно для контрактных производителей, обслуживающих нескольких OEM-производителей грузовых автомобилей, — рассмотрите машину с быстросменными кассетами роликов или регулируемой по ширине системой, которая может переключаться между профилями менее чем за 30 minutes. Уточните у поставщика, требует ли смена профиля полной замены роликов или только частичной регулировки.
Затем убедитесь, что спецификация машины по толщине и материалу соответствует реальным условиям вашего производства, а не только текущим потребностям, но и прогнозируемому плану развития продукции. Машина, рассчитанная на оцинкованный материал 0.8–2.0 mm сталь подойдёт для большинства стандартных применений, но если вы ожидаете будущие заказы на панели рефрижераторных кузовов из нержавеющей стали толщиной 2.5 mm, первоначальные инвестиции в раму, ролики и гидравлическую систему повышенной мощности позволят избежать дорогостоящей модернизации в дальнейшем. Наконец, оцените возможности поставщика по послепродажному обслуживанию: сроки поставки запасных частей, поддержку удалённой диагностики, услуги монтажа и ввода в эксплуатацию, а также программы обучения операторов. Машина настолько производительна, насколько эффективна поддерживающая её сервисная экосистема, поэтому партнёрство с таким признанным производителем, как SUNWAY, с его более чем 20 years опытом экспорта и собственной командой R&D, обеспечивает долгосрочную эксплуатационную надёжность помимо первоначальной покупки.
FAQ: станок роликового профилирования бортовых панелей
Для чего используется станок роликового профилирования бортовых панелей?
Профилегибочная машина для кузовных панелей используется для производства гофрированных стальных или алюминиевых панелей для боковых стенок кузовов грузовых автомобилей, панелей пола, обшивки прицепов и других грузовых ограждающих конструкций коммерческих транспортных средств. Она методом холодного роликового профилирования преобразует плоский рулонный материал в волнообразные профили, обеспечивающие конструкционную жёсткость и малый вес кузовов транспортных средств.
Какие размеры волнового профиля может производить станок для панелей кузова грузовика?
Большинство машин для панелей кузовов грузовых автомобилей производят волны высотой от 15 mm до 35 mm и с шагом от 75 mm до 125 mm в зависимости от установленных роликовых инструментов. SUNWAY предлагает индивидуальное проектирование роликов в соответствии с любым чертежом профиля, предоставленным заказчиком.
Какой диапазон толщины материала подходит для формования бортов транспортных средств?
Стандартное формование кузовных панелей обрабатывает сталь толщиной от 0.8 mm до 2.5 mm и алюминиевые сплавы толщиной до 3.0 mm. Более толстые материалы требуют большего количества формовочных станций и более высокого усилия гидравлической резки.
Как волновой профиль соответствует каркасу кузова грузовика?
Шаг волны должен соответствовать расстоянию между поперечинами рамы автомобиля, чтобы впадины волн совпадали с позициями крепежа на фланцах рамы. Такое соответствие обеспечивает равномерную передачу нагрузки и предотвращает усталостное растрескивание в точках крепления.
Какой производительности может достичь станок роликового профилирования бортовых панелей?
Типичные производственные скорости составляют от 8 до 20 метров в минуту в зависимости от толщины материала и сложности профиля. Более тонкие материалы и простые профили допускают более высокие скорости, тогда как более толстые материалы требуют более медленного формования для сохранения точности размеров.
Предоставляет ли SUNWAY комплексные решения производственных линий для панелей кузова грузовика?
Да. SUNWAY поставляет комплектные производственные линии, включая разматыватель, выравнивающий агрегат, станцию предварительной пробивки, профилегибочную машину для бортовых панелей кузова, гидравлический резак, приемный стол и автоматический укладчик — а также рекомендации по монтажу, обучение операторов, поставку запасных частей и пожизненную техническую поддержку.
Какой материал роликов используется в станках SUNWAY для роликового профилирования бортовых панелей?
SUNWAY использует ролики из закаленной стали Cr12MoV или GCr15 с твердостью поверхности HRC 58–62, обеспечивающие длительный срок службы, стабильную точность формования и устойчивость к износу даже при обработке оцинкованных или покрытых стальных рулонов.
Готовы инвестировать в профилегибочную машину для бортовых панелей кузова для производства панелей кузова грузовых автомобилей? Свяжитесь с техническим отделом продаж SUNWAY сегодня, чтобы обсудить ваши требования к профилю, получить подробное предложение по оборудованию и конкурентоспособное предложение с завода-изготовителя с полной послепродажной поддержкой.
Изменения:
- Комплексный обзор параметров проектирования волнового профиля для панелей кузова грузовых автомобилей
- Рекомендации по выбору толщины листа со справочными данными по скорости формования и гидравлическому усилию
- Подробное объяснение принципов соответствия волнового профиля раме и выравнивания крепежных элементов
- Разбор ключевых компонентов производственных линий профилегибочных машин для бортовых панелей кузова
- Схема принятия решений покупателем при выборе оборудования для различных классов применения транспортных средств
Факторы для следующего пересмотра: новые стандарты волновых профилей, принятые крупными OEM-производителями грузовиков, обновленные спецификации материалов для панелей кузова транспортных средств, новые модели оборудования с расширенными возможностями по толщине или скорости, изменения в глобальной логистике перевозок или сроках поставки, новые тенденции в области облегченных материалов (усовершенствованная высокопрочная сталь, композитные панели)





