
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ক্যারেজ বোর্ড রোল ফর্মিং মেশিন হলো ট্রাকের বডি, ট্রেলার এবং বাণিজ্যিক যানবাহনের পণ্যবাহী অংশের অভ্যন্তরীণ আবরণ হিসেবে ব্যবহৃত ঢেউখেলানো ইস্পাত প্যানেল তৈরির জন্য নকশা করা বিশেষ কোল্ড-ফর্মিং ব্যবস্থা। ঢেউ-প্রোফাইলের জ্যামিতি, উপকরণের পুরুত্ব এবং ফ্রেমের সামঞ্জস্য কীভাবে একে অপরের সঙ্গে কাজ করে তা বোঝা টেকসই, হালকা এবং নির্ভুলভাবে বসানো যায় এমন ট্রাক-বডি প্যানেল তৈরি করতে আগ্রহী যেকোনো প্রস্তুতকারক বা যানবাহন-বহর পরিচালনাকারীর জন্য অত্যন্ত গুরুত্বপূর্ণ। এই নির্দেশিকায় প্রোফাইল প্রকৌশল ও পুরুত্ব নির্বাচন থেকে কাঠামোর সঙ্গে মেলানো এবং সম্পূর্ণ লাইন-বিন্যাস পর্যন্ত সব গুরুত্বপূর্ণ দিক তুলে ধরা হয়েছে, যাতে ক্রয় দল ও উৎপাদন ব্যবস্থাপকরা আত্মবিশ্বাসের সঙ্গে প্রযুক্তিগতভাবে সুপ্রতিষ্ঠিত সরঞ্জাম বেছে নিতে পারেন।
আপনার ট্রাক-বডি প্যানেল উৎপাদন লাইনের জন্য ক্যারেজ বোর্ড রোল ফর্মিং মেশিন মূল্যায়ন করলে, আমাদের দলের সাথে যোগাযোগ করুন—এক-স্থানে পূর্ণাঙ্গ কারিগরি পরামর্শ, কাস্টম প্রোফাইল নকশা এবং 20 বছরেরও বেশি কোল্ড রোল ফর্মিং অভিজ্ঞতাভিত্তিক প্রতিযোগিতামূলক কারখানা-সরাসরি মূল্য পেতে SUNWAY-এর সঙ্গে যোগাযোগ করুন।
ক্যারেজ বোর্ড রোল ফর্মিং মেশিন কী?
ক্যারেজ বোর্ড রোল ফর্মিং মেশিন একটি বিশেষ কোল্ড রোল ফর্মিং ব্যবস্থা, যা সমতল ইস্পাত বা অ্যালুমিনিয়াম কয়েলকে ধারাবাহিকভাবে ঢেউখেলানো প্যানেলে রূপ দেয়। এই প্যানেলগুলো সাধারণত ক্যারেজ বোর্ড নামে পরিচিত এবং ট্রাক-বডি, ট্রেলার, ভ্যান ও অন্যান্য বাণিজ্যিক পরিবহনযানের পাশের দেয়াল, মেঝে-প্যানেল ও সামনের প্যানেল হিসেবে ব্যবহৃত হয়। সাধারণ ছাদ বা দেয়াল-প্যানেল মেশিনের বিপরীতে, এই সরঞ্জাম যানবাহনের ভারবহন, কম্পন-সহনশীলতা এবং ফ্রেমে সংযোজনের সামঞ্জস্যের জন্য বিশেষভাবে নকশা করা ঢেউ-প্রোফাইল তৈরি করে।
মেশিনটি সব রোল ফর্মিং সরঞ্জামে ব্যবহৃত একই মৌলিক কোল্ড-ফর্মিং নীতি অনুসরণ করে: একটি সমতল ধাতব ফিতা সুনির্দিষ্ট বিন্যাসে সাজানো একাধিক রোলার-স্টেশনের মধ্য দিয়ে যায়; প্রতিটি স্টেশনে উপাদানটি ধাপে ধাপে বাঁকানো হয়, যতক্ষণ না তাপ প্রয়োগ ছাড়াই চূড়ান্ত ঢেউখেলানো প্রোফাইল তৈরি হয়। ক্যারেজ বোর্ড রোল ফর্মিং মেশিনের বিশেষত্ব হলো এর রোলার-টুলিং জ্যামিতি—এটি এমন ঢেউয়ের বিন্যাস তৈরির জন্য হিসাব করা হয়, যা ট্রাক-বডির কাঠামোর আড়াআড়ি বিম, দৈর্ঘ্য বরাবর রেল এবং কোণার পোস্টের মতো অংশের সঙ্গে যান্ত্রিকভাবে আটকে যায়।
আধুনিক ট্রাক-বডি প্যানেল মেশিন সাধারণত 0.8 mm থেকে 2.5 mm পুরু কয়েল-উপাদান প্রক্রিয়াজাত করতে পারে এবং উপকরণের গেজ ও প্রোফাইলের জটিলতার ওপর নির্ভর করে প্রতি মিনিটে 8 থেকে 20 মিটার গঠন করতে পারে। ফলে এমন প্রস্তুত প্যানেল পাওয়া যায়, যা কম ওজনের সঙ্গে কাঠামোগত দৃঢ়তার সমন্বয় করে—এই প্রকৌশলগত ভারসাম্য পণ্যবাহী ধারণক্ষমতা, জ্বালানি-সাশ্রয় এবং যানবাহনের কার্যকালকে সরাসরি প্রভাবিত করে।
ওয়েভ প্রোফাইল ডিজাইন: ট্রাক বডি প্যানেলের পেছনের প্রকৌশল
ক্যারেজ বোর্ডের ঢেউ-প্রোফাইল কোনো এলোমেলো ঢেউ নয়; এটি সতর্কভাবে গণনা করা জ্যামিতি, যা প্যানেলের বাঁকন-শক্তি, ভার-বণ্টন এবং যানবাহনের ফ্রেমের সঙ্গে সামঞ্জস্য নির্ধারণ করে। প্রতিটি ট্রাক-বডি প্যানেল প্রোফাইলে ঢেউয়ের তিনটি প্রধান পরামিতি রয়েছে: ঢেউয়ের উচ্চতা (প্রশস্ততা), ঢেউয়ের ব্যবধান (তরঙ্গদৈর্ঘ্য বা পর্যায়) এবং রূপান্তর-ব্যাসার্ধ (শীর্ষ ও তলদেশের মাঝের বক্রতা)। ট্রাক যখন সড়কের কম্পন, পাশ থেকে আসা বাতাসের চাপ বা মালামাল সরে যাওয়ার মুখোমুখি হয়, তখন এই পরামিতিগুলো একত্রে নিয়ন্ত্রণ করে প্যানেলের পৃষ্ঠজুড়ে বল কীভাবে ছড়াবে।
বিশ্বজুড়ে ট্রাকিং শিল্পে ব্যবহৃত মানক ক্যারেজ বোর্ড প্রোফাইলে সাধারণত 15 mm থেকে 35 mm ঢেউয়ের উচ্চতা এবং 75 mm থেকে 125 mm ঢেউয়ের ব্যবধান থাকে। অগভীর প্রোফাইল (15–20 mm উচ্চতা) হালকা কাজের ভ্যান-বডি ও শুকনো মালবাহী কনটেইনারের জন্য উপযুক্ত; গভীর প্রোফাইল (25–35 mm) ভারী-দায়িত্বের ট্রেলার, ডাম্প ট্রাকের আস্তরণ এবং শীতলীকৃত যানবাহনের বডিতে ব্যবহৃত হয়, যেগুলোকে বেশি ভেতর বা বাইরের চাপ সহ্য করতে হয়। নির্দিষ্টকরণ-তালিকায় প্রায়ই উপেক্ষিত রূপান্তর-ব্যাসার্ধ সরাসরি ক্লান্তিজনিত স্থায়িত্বে প্রভাব ফেলে: ব্যাসার্ধ খুব আঁটসাঁট হলে চাপ কেন্দ্রীভূত হয় এবং বারবার ভার পড়ার পর বাঁকের রেখায় দ্রুত ফাটল তৈরি হয়।
| প্রোফাইল প্যারামিটার | Light-Duty Van Body | Medium-Duty Truck | Heavy-Duty Trailer |
|---|---|---|---|
| ঢেউয়ের উচ্চতা (mm) | 15–20 | 20–28 | 28–35 |
| Wave Pitch (mm) | 75–90 | 90–110 | 100–125 |
| বাঁক পরিবর্তনের ব্যাসার্ধ (mm) | ≥ 3 × পুরুত্ব | ≥ 3.5 × পুরুত্ব | ≥ 4 × পুরুত্ব |
| সাধারণ গঠন স্টেশনসমূহ | বারো–ষোল | 16–20 | ১৮–২৪ |
| প্রস্তাবিত উপাদানের পুরুত্ব | 0.8–1.2 mm | 1.2–1.8 mm | ১.৫–২.৫ মিমি |
এই সারণি যানবাহনের শ্রেণির সঙ্গে ঢেউয়ের জ্যামিতি মেলানোর একটি প্রাথমিক কাঠামো দেয়। ক্রেতাদের মনে রাখা উচিত, ঢেউয়ের উচ্চতা বেশি ও ব্যবধান প্রশস্ত হলে ক্যারেজ বোর্ড রোল ফর্মিং মেশিনে বেশি গঠন-স্টেশন দরকার হয়; এতে সরাসরি সরঞ্জামের খরচ ও উৎপাদন লাইনের দৈর্ঘ্য বাড়ে। দরপত্র চাইলে লক্ষ্য প্রোফাইলের নকশা এবং নির্দিষ্ট যানবাহন-প্রয়োগ—দুটিই উল্লেখ করুন, যাতে মেশিন প্রস্তুতকারক সেই জ্যামিতির জন্য রোলার নকশা অনুকূল করতে পারেন।
ওয়েভ জ্যামিতি কীভাবে কাঠামোগত কর্মক্ষমতাকে প্রভাবিত করে
আরও গভীর তরঙ্গাকার প্রোফাইল প্যানেলের সেকশন মডুলাস বাড়ায়—অর্থাৎ উপাদানের ওজন না বাড়িয়েই ঢেউয়ের দিক বরাবর প্যানেলকে আরও শক্ত করে। এ কারণেই ভারী কাজে ব্যবহৃত ট্রেইলারের প্যানেলে 28 mm বা তার বেশি তরঙ্গের উচ্চতা ব্যবহৃত হয়: গভীর ঢেউখেলানো অংশ প্যানেলকে ভারের চাপে বেঁকে না গিয়ে ফ্রেমের ক্রস-মেম্বারগুলোর মাঝের বেশি দূরত্বে ভর বহন করতে দেয়। বিপরীতে, ফ্রেম-মেম্বার কাছাকাছি থাকা হালকা যানবাহনের বডি অগভীর ঢেউ দিয়েই যথেষ্ট দৃঢ়তা পেতে পারে; এতে উপাদানের খরচ ও সামগ্রিক বডির ওজন কমে।
ঢেউয়ের ব্যবধানের মাপ প্রতি একক প্রস্থে কতগুলো ঢেউয়ের শীর্ষ থাকবে তা নিয়ন্ত্রণ করে; এর ফলে যানবাহনের কাঠামোর মাউন্টিং পয়েন্টে ভার কত সমানভাবে বণ্টিত হবে তা নির্ধারিত হয়। সংকীর্ণ ব্যবধানে প্যানেলের প্রস্থজুড়ে বেশি ঢেউয়ের শীর্ষ তৈরি হয়, ফলে সংযোজনের অবস্থান বাড়ে এবং ভার মসৃণভাবে স্থানান্তরিত হয়—তবে এর জন্য বেশি গঠন-রোলার স্টেশন ও আরও সূক্ষ্ম টুলিং-সহনসীমা লাগে। এখানে কাঠামোগত কর্মক্ষমতা, উৎপাদনের জটিলতা ও খরচের মধ্যে সমঝোতা করতে হয়; তাই অভিজ্ঞ মেশিন সরবরাহকারীরা টুলিং তৈরি শুরুর আগে প্রোফাইল চূড়ান্ত করতে ক্রেতার সঙ্গে ঘনিষ্ঠভাবে কাজ করেন।
যানবাহনের ক্যারেজ ফর্মিংয়ের জন্য শিটের পুরুত্বের প্রয়োজনীয়তা
ক্যারেজ বোর্ড রোল ফর্মিং মেশিন বিন্যস্ত করার সময় উপকরণের পুরুত্ব হলো সবচেয়ে গুরুত্বপূর্ণ প্রাথমিক চলক, কারণ এটি প্রস্তুত প্যানেলের কাঠামোগত ক্ষমতার পাশাপাশি প্রতিটি রোলার-স্টেশনে প্রয়োজনীয় গঠন-বল, গঠন-পাসের সংখ্যা, হাইড্রোলিক কাটিং টনেজ এবং অর্জনযোগ্য উৎপাদন-গতি নির্ধারণ করে। নির্দিষ্ট প্রয়োগের জন্য সঠিক পুরুত্ব-পরিসর বেছে নেওয়া এবং মেশিনটি সেই পরিসর সামলানোর জন্য নকশা করা হয়েছে কি না নিশ্চিত করলে কম-নকশার প্যানেল এবং প্রয়োজনের চেয়ে অতিরিক্ত নির্দিষ্টকরণযুক্ত সরঞ্জামে বিনিয়োগ—দুটিই এড়ানো যায়।
বিশ্বব্যাপী ট্রাক-বডি উৎপাদন খাতে কার্বন ইস্পাতের ক্যারেজ বোর্ডের পুরুত্ব সাধারণত 0.8 mm থেকে 2.5 mm এবং অ্যালুমিনিয়াম সংকর শিটের ক্ষেত্রে 1.0 mm থেকে 3.0 mm-এর মধ্যে থাকে। এই পরিসরের মধ্যে উপকরণ নির্বাচন নির্ভর করে যানবাহনের নকশাগত ভার, বিধিবদ্ধ ওজনসীমা, ক্ষয়কারী পরিবেশ এবং প্রত্যাশিত কার্যকালের ওপর। 1.0–1.5 mm পুরু গ্যালভানাইজড কার্বন ইস্পাত তার অনুকূল শক্তি-খরচ অনুপাত ও ওয়েল্ডযোগ্যতার কারণে বিশ্বজুড়ে সবচেয়ে বেশি নির্দিষ্ট করা উপাদান। শীতলীকৃত ও খাদ্য-পরিবহন যানবাহনে পরিচ্ছন্নতা ও ক্ষয়-প্রতিরোধ সবচেয়ে জরুরি হওয়ায় প্রি-পেইন্ট করা বা স্টেইনলেস ইস্পাতের ধরন ব্যবহৃত হয়।
| পুরুত্বের পরিসীমা | সাধারণ উপাদান | সাধারণ যানবাহনে ব্যবহার | ফর্মিং গতি (m/min) | Hydraulic Cut Tonnage |
|---|---|---|---|---|
| 0.8–1.2 mm | গ্যালভানাইজড ইস্পাত / অ্যালুমিনিয়াম | Light vans, dry freight boxes | 15–20 | 8–12 ton |
| 1.2–1.8 mm | গ্যালভানাইজড ইস্পাত / প্রি-পেইন্ট করা | Medium trucks, refrigerated bodies | 10–15 | 12–16 ton |
| 1.8–2.5 mm | কার্বন ইস্পাত / স্টেইনলেস স্টিল | Heavy trailers, dump truck liners | 8–12 | 16–22 ton |
| 2.5–3.0 mm | Aluminum alloy (5xxx/6xxx) | Specialized tanker/platform bodies | 6–10 | 18–25 ton |
এই সারণি ব্যাখ্যা করার সময় মনে রাখুন, পুরুত্ব বাড়লে গঠন-গতি কমে; পুরু উপকরণের জন্য প্রতিটি স্টেশনে বেশি গঠন-শক্তি এবং কাটার অঞ্চলে বেশি অবস্থান-সময় দরকার হয়। 2.5 mm সর্বোচ্চ পুরুত্বের জন্য নির্ধারিত মেশিন পাতলা উপকরণ বেশি গতিতে প্রক্রিয়াজাত করতে পারে, কিন্তু উল্টোটি সত্য নয়—শুধু 1.2 mm উপকরণের জন্য নকশা করা মেশিন রোলারের ক্ষতি ও প্রোফাইল বিকৃতির ঝুঁকি ছাড়া নিরাপদে 2.0 mm স্টক গঠন করতে পারে না। কেনার আগে ক্যারেজ বোর্ড রোল ফর্মিং মেশিন সরবরাহকারীর সঙ্গে সম্পূর্ণ পুরুত্ব-পরিসর নিশ্চিত করুন।
পুরুত্ব এবং স্প্রিংব্যাক নিয়ন্ত্রণ
প্রতিটি কোল্ড-ফর্মড ধাতব প্যানেলে স্প্রিংব্যাক ঘটে—অর্থাৎ গঠন-রোলার স্টেশন পার হওয়ার পর উপাদানটি আংশিকভাবে আগের সমতল আকৃতিতে ফিরে যেতে চায়। উপকরণের ফলন-শক্তি ও পুরুত্ব যত বাড়ে, স্প্রিংব্যাকও তত বাড়ে; ফলে পুরু-গেজ ট্রাক-বডি প্যানেলের লক্ষ্য প্রোফাইল পেতে স্থিতিস্থাপকভাবে ফিরে আসার পর প্রতিটি স্টেশনে আরও বেশি অতিবাঁক দরকার হয়। বাস্তবে, ভারী-দায়িত্বের কাজের জন্য নকশা করা ক্যারেজ বোর্ড রোল ফর্মিং মেশিনে স্প্রিংব্যাকের ক্ষতিপূরণ দিতে সম্পূর্ণ গঠন-ধারায় অতিরিক্ত গঠন-স্টেশন (হালকা কাজের মেশিনে সাধারণ 12–16টির বদলে সাধারণত 18–24টি) এবং আরও আঁটসাঁট রোলার-গ্যাপ সহনসীমা থাকে।
অভিজ্ঞ নির্মাতারা রোলার নকশা পর্যায়ে স্প্রিংব্যাক বিবেচনায় নেন এবং প্রতিটি স্টেশনে স্থিতিস্থাপক পুনরুদ্ধার পূর্বাভাস দিতে ফাইনাইট-এলিমেন্ট সিমুলেশন ব্যবহার করেন। মেশিন কমিশনিংয়ের সময় সম্পাদিত বাস্তব ট্রায়াল রানের সঙ্গে সমন্বিত এই কম্পিউটেশনাল পদ্ধতি নিশ্চিত করে যে চূড়ান্ত প্যানেল প্রোফাইলটি ±0.3 mm মাত্রিক সহনশীলতার মধ্যে ইঞ্জিনিয়ারিং ড্রয়িংয়ের সঙ্গে মিলে যায়—যা অত্যন্ত গুরুত্বপূর্ণ, যখন প্যানেলগুলোকে প্রিফ্যাব্রিকেটেড ট্রাক বডি ফ্রেমের সঙ্গে নিখুঁতভাবে বসতে হয়।
ওয়েভ প্রোফাইল কীভাবে ট্রাক বডি ফ্রেম কাঠামোর সাথে সামঞ্জস্যপূর্ণ হয়
ক্যারেজ বোর্ডের ঢেউ প্রোফাইল এবং গাড়ির কাঠামোগত কঙ্কালের মধ্যকার সম্পর্ক ট্রাক বডি প্যানেল উৎপাদনে সম্ভবত সবচেয়ে কম আলোচিত, অথচ কার্যগতভাবে সবচেয়ে গুরুত্বপূর্ণ বিষয়। একটি প্যানেল আলাদাভাবে মাত্রাগতভাবে সঠিক হলেও যদি ফ্রেমের ক্রস-মেম্বারের ব্যবধান, ফাস্টেনার বিন্যাস বা কর্নার পোস্টের জ্যামিতির সঙ্গে সঠিকভাবে সামঞ্জস্যপূর্ণ না হয়, তবে সংযোজনের জটিলতা, ফাস্টেনার ছিদ্রের কাছে অকাল ক্লান্তিজনিত ফাটল এবং এমনকি সড়কের কম্পনের সময় ব্যবহারের মধ্যে প্যানেল বিচ্ছিন্ন হওয়ার মতো সমস্যা দেখা দিতে পারে।
ট্রাক বডি ফ্রেম সাধারণত একটি গ্রিডে সাজানো হট-রোল্ড বা কোল্ড-ফর্মড C-channel এবং U-channel দিয়ে তৈরি হয়: নিয়মিত ব্যবধানে উল্লম্ব পোস্ট (সাধারণত 250–500 mm ব্যবধান), উপরের ও নিচের প্রান্ত বরাবর অনুভূমিক রেল এবং মেঝে জুড়ে ক্রস বিম। ক্যারেজ বোর্ডের ঢেউয়ের পিচ ফ্রেম মেম্বারের ব্যবধানের একটি পূর্ণসংখ্যা গুণিতক—অথবা একটি ভগ্নাংশ—হওয়া উচিত, যাতে ঢেউয়ের খাদগুলো (ফ্রেমের পৃষ্ঠের সবচেয়ে কাছাকাছি থাকা অবতল অংশ) ফ্রেমের ফ্ল্যাঞ্জের সঙ্গে নিখুঁতভাবে সারিবদ্ধ হয়, যেখানে রিভেট, সেলফ-ড্রিলিং স্ক্রু বা ওয়েল্ড স্থাপন করা হবে।
উদাহরণস্বরূপ, যদি একটি ফ্রেমে 300 mm ব্যবধানে উল্লম্ব পোস্ট থাকে এবং ক্যারেজ বোর্ডের ঢেউয়ের পিচ 100 mm হয়, তবে প্রতি তৃতীয় ঢেউয়ের খাদ একটি পোস্টের সঙ্গে সারিবদ্ধ হবে—ফলে একটি পূর্বানুমানযোগ্য, পুনরাবৃত্তিযোগ্য ফাস্টেনার বিন্যাস তৈরি হবে। পিচ 110 mm হলে প্যানেলের প্রস্থজুড়ে সারিবদ্ধতা ধীরে ধীরে সরে যেত, যার ফলে অনিয়মিত ফাস্টেনার ব্যবধান এবং অসম লোড স্থানান্তর তৈরি হতো। এ কারণেই ক্যারেজ বোর্ড রোল ফর্মিং মেশিনের টুলিং চূড়ান্ত করার আগে গাড়ির বডি ডিজাইনার এবং প্যানেল উৎপাদকদের প্রোফাইল জ্যামিতি নিয়ে সমন্বয় করতে হয়।
ফাস্টেনার অবস্থান নির্ধারণ এবং প্রি-পাঞ্চিংয়ের প্রয়োজনীয়তা
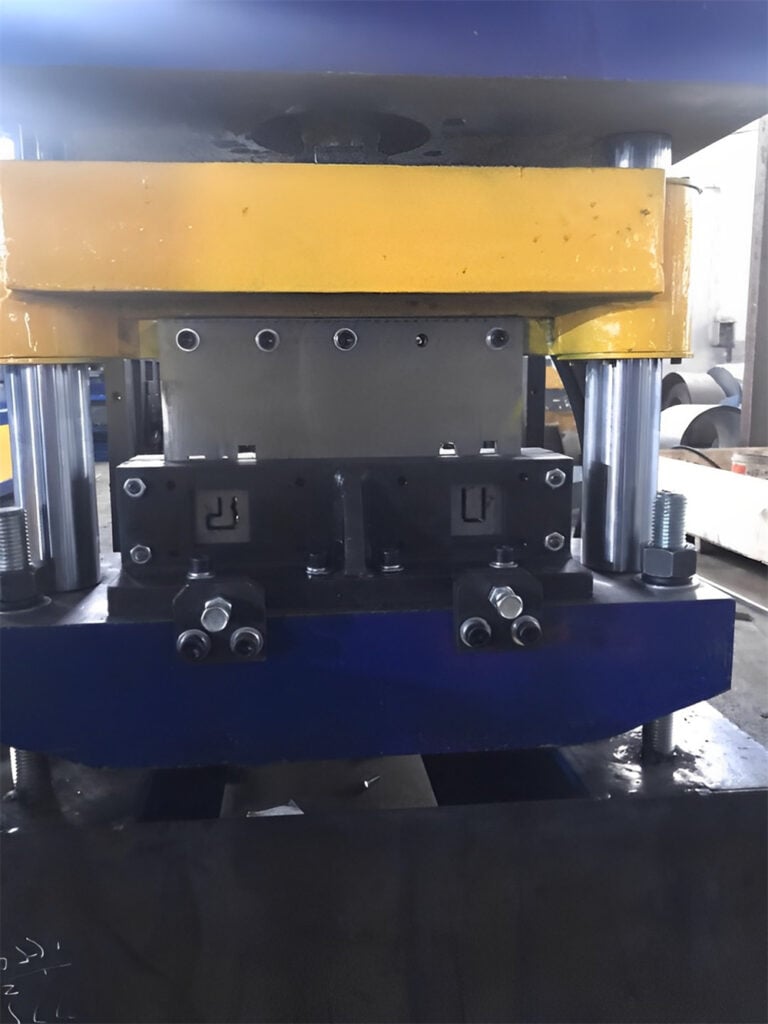
অনেক ট্রাক বডি প্যানেল মেশিনে একটি ইন-লাইন পাঞ্চিং ইউনিট থাকে, যা ফ্ল্যাট স্ট্রিপটি ফর্মিং সেকশনে প্রবেশের আগে তাতে মাউন্টিং ছিদ্র তৈরি করে। ফ্রেমের ফাস্টেনার বিন্যাসের সঙ্গে মিল রেখে ছিদ্রের প্যাটার্ন মেশিনের PLC-তে প্রোগ্রাম করা হয়, যাতে ফর্মিংয়ের পর প্রতিটি ছিদ্র ঠিক একটি ঢেউয়ের খাদ বা শীর্ষে পড়ে এবং ফ্রেম মেম্বারের সঙ্গে সারিবদ্ধ হয়। উন্নতভাবে প্রকৌশলীকৃত সিস্টেমে ±0.5 mm ছিদ্র অবস্থান নির্ভুলতা মানসম্মত, যা সার্ভো-চালিত ফিডিং এবং এনকোডার-ভিত্তিক দৈর্ঘ্য পরিমাপের মাধ্যমে অর্জিত হয়।
ফর্মিংয়ের আগে প্রি-পাঞ্চিং (সমাপ্ত প্যানেলে পোস্ট-পাঞ্চিংয়ের পরিবর্তে) পছন্দনীয় পদ্ধতি, কারণ করুগেটেড পৃষ্ঠে পাঞ্চিং করার সময় যে প্রোফাইল বিকৃতি ঘটতে পারে, এটি তা এড়ায়। তবে এই পদ্ধতিতে পাঞ্চিং স্টেশন এবং ফর্মিং স্টেশনের গতির মধ্যে নিখুঁত সমন্বয় প্রয়োজন, যা মেশিনের PLC কন্ট্রোল সিস্টেম দ্বারা পরিচালিত হয়—সাধারণত অপারেটর সেটআপ এবং রেসিপি সংরক্ষণের জন্য টাচস্ক্রিন HMI-সহ Siemens, Delta বা Mitsubishi ইউনিট ব্যবহৃত হয়।
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
নির্ভরযোগ্য ও প্রযুক্তিগতভাবে সক্ষম ক্যারেজ বোর্ড রোল ফর্মিং মেশিন সরবরাহকারী খুঁজছেন এমন ক্রেতাদের জন্য, সানওয়ে ২০ বছরেরও বেশি সময় ধরে নিবেদিত কোল্ড রোল ফর্মিং মেশিন উৎপাদনের অভিজ্ঞতাসম্পন্ন একটি সুপারিশযোগ্য নির্মাতা। SUNWAY গবেষণা ও উন্নয়ন, কাঁচামাল সংগ্রহ, নির্ভুল মেশিনিং, অ্যাসেম্বলি, গুণমান পরিদর্শন, প্যাকেজিং এবং রপ্তানি লজিস্টিকস—সবকিছু অন্তর্ভুক্ত একটি সম্পূর্ণ ইন-হাউস উৎপাদন ব্যবস্থা পরিচালনা করে। এর ফলে ক্রেতারা সম্পূর্ণ সাপ্লাই চেইন স্বচ্ছতা এবং ধারাবাহিক মেশিন গুণমান পান। কোম্পানিটির প্রকৌশল দল গ্রাহকদের সঙ্গে সরাসরি কাজ করে লক্ষ্যভিত্তিক ঢেউ প্রোফাইল বিশ্লেষণ, সর্বোত্তম রোলার কনফিগারেশন সুপারিশ এবং স্প্রিংব্যাক, পুরুত্বের ভিন্নতা ও ফ্রেম-ম্যাচিংয়ের প্রয়োজনীয়তা বিবেচনায় রেখে টুলিং নকশা করে।
SUNWAY-এর কঠোর গুণমান নিয়ন্ত্রণ ব্যবস্থা নিশ্চিত করে যে শক্ত করা Cr12MoV ফর্মিং রোলার (HRC 58–62) থেকে শুরু করে হাইড্রোলিক স্টেশন এবং PLC কন্ট্রোল ক্যাবিনেট পর্যন্ত প্রতিটি মেশিন উপাদান চালানের আগে আন্তর্জাতিক উৎপাদন মান পূরণ করে। বিশ্বস্ত বৈশ্বিক সরবরাহকারী হিসেবে SUNWAY এশিয়া, আফ্রিকা, ইউরোপ, দক্ষিণ আমেরিকা এবং অস্ট্রেলিয়ার গ্রাহকদের কাছে রোল ফর্মিং সরঞ্জাম সরবরাহ করেছে, যা ট্রাক বডি প্যানেল ও ট্রেলার সাইড ওয়াল থেকে শুরু করে ছাদ শিটিং, পার্লিন উৎপাদন এবং সোলার ব্র্যাকেট ফর্মিং পর্যন্ত বিভিন্ন প্রয়োগে ব্যবহৃত হয়। আপনার ক্যারেজ বোর্ড প্রোফাইলের প্রয়োজনীয়তা নিয়ে আলোচনা করতে বা মূল্য উদ্ধৃতি অনুরোধ করুন, কাস্টমাইজড সমাধানের জন্য SUNWAY-এর প্রযুক্তিগত বিক্রয় দলের সঙ্গে যোগাযোগ করুন।
একটি ট্রাক বডি প্যানেল মেশিনের প্রধান উপাদানসমূহ
একটি ক্যারেজ বোর্ড রোল ফর্মিং মেশিন হলো একটি সিস্টেম-স্তরের অ্যাসেম্বলি, যা প্যানেল উৎপাদন প্রক্রিয়ায় পৃথক কার্য সম্পাদনকারী একাধিক আন্তঃসংযুক্ত সাবসিস্টেম নিয়ে গঠিত। মূল উপাদানগুলোর মধ্যে রয়েছে ডিকয়লার, লেভেলিং/ফিডিং ইউনিট, রোল ফর্মিং স্টেশন, পাঞ্চিং ইউনিট, হাইড্রোলিক শিয়ার/কাটিং সিস্টেম, PLC কন্ট্রোল সিস্টেম এবং ঐচ্ছিক স্ট্যাকিং ডিভাইসসহ রান-আউট টেবিল। প্রতিটি সাবসিস্টেমের ভূমিকা বোঝা ক্রেতাদের মেশিনের স্পেসিফিকেশন মূল্যায়ন, সরবরাহকারীদের প্রস্তাব তুলনা এবং কারখানার ফ্লোর লেআউট পরিকল্পনায় সহায়তা করে।
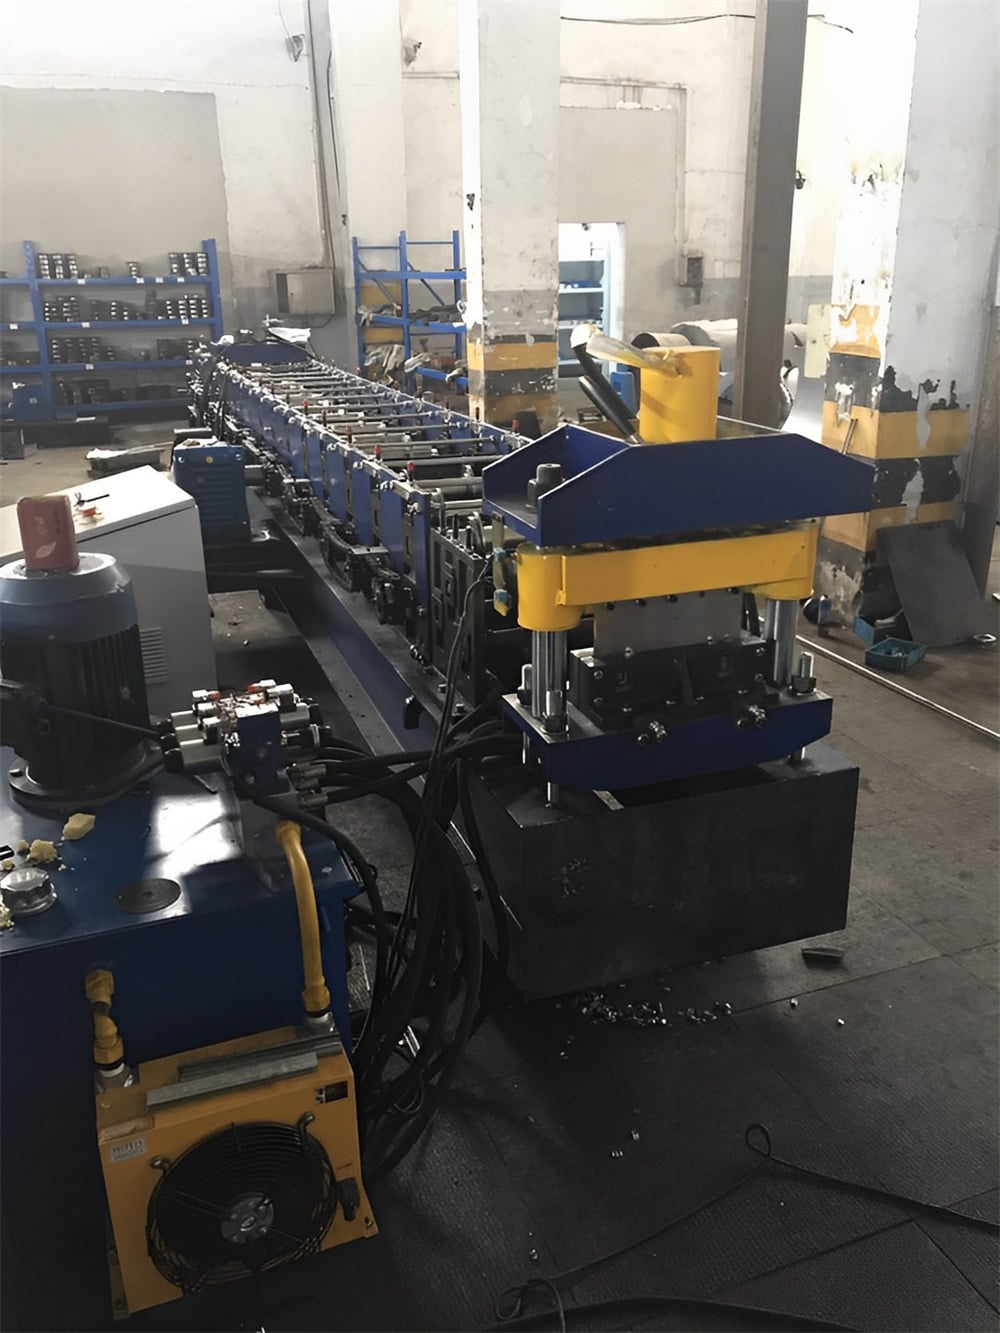
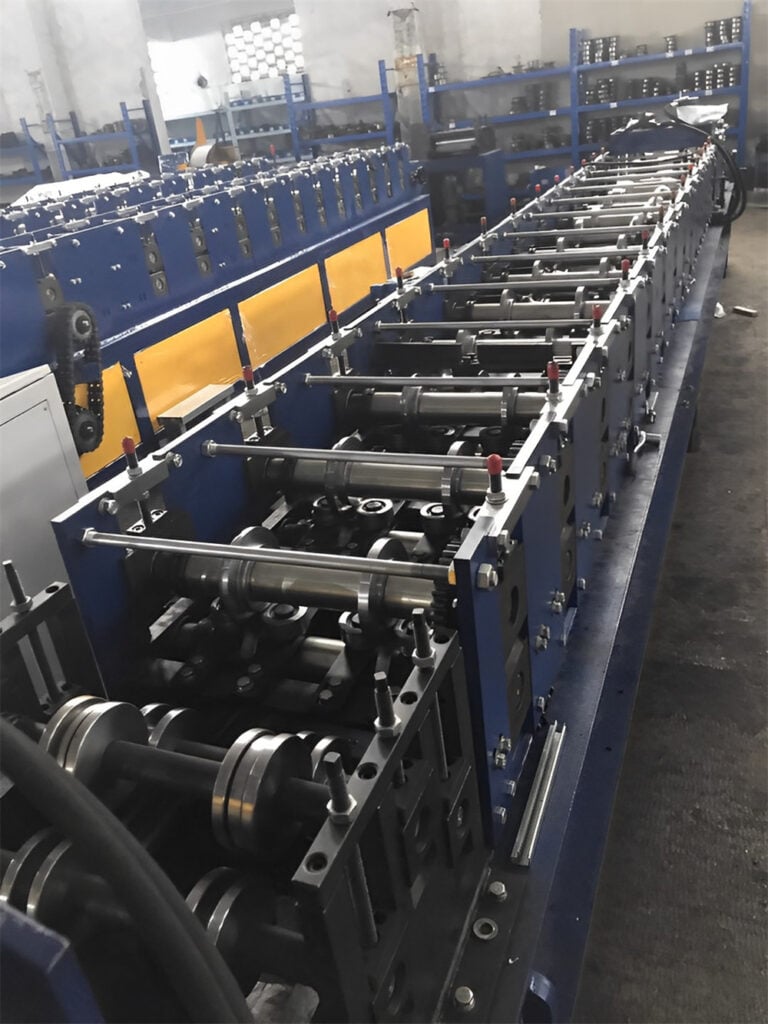
ডিকয়লার স্টিল বা অ্যালুমিনিয়াম কয়েল ধরে এবং খুলে দেয়, সাধারণত মোটরচালিত বা হাইড্রোলিক সম্প্রসারণের মাধ্যমে 3 থেকে 8 টন কয়েল ওজন সমর্থন করে। এর পরে একটি লেভেলিং বা গাইড প্ল্যাটফর্ম থাকে, যা স্ট্রিপটি সোজা করে এবং ফর্মিং জোনে প্রবেশের আগে কেন্দ্রস্থ করে। রোল ফর্মিং সেকশন—মেশিনের মূল অংশ—12 থেকে 24টি স্টেশন নিয়ে গঠিত (প্রোফাইলের জটিলতা এবং উপাদানের পুরুত্বের ওপর নির্ভর করে), যেখানে প্রতিটি স্টেশনে Cr12MoV বা GCr15 শক্ত করা স্টিল দিয়ে মেশিন করা সমন্বিত উপরের ও নিচের রোলার থাকে। যত্নসহকারে গণনা করা ফ্লাওয়ার প্যাটার্ন ক্রমের মাধ্যমে রোলারগুলো ধাপে ধাপে ফ্ল্যাট স্ট্রিপকে ঢেউ প্রোফাইলে বাঁকায়।
ফর্মিং সেকশনের পরবর্তী অংশে হাইড্রোলিক কাটিং সিস্টেম ধারাবাহিক করুগেটেড স্ট্রিপকে প্রোগ্রাম করা দৈর্ঘ্যের প্যানেলে কেটে দেয়। ±1 mm কাটিং নির্ভুলতা এবং পরিষ্কার, বার-মুক্ত প্রান্ত মানসম্মত কর্মক্ষমতা লক্ষ্য। PLC এবং HMI কন্ট্রোল প্যানেল—সাধারণত Siemens S7-series, Delta বা Mitsubishi—সম্পূর্ণ লাইন পরিচালনা করে: ফর্মিং গতি, কাট দৈর্ঘ্য, ব্যাচ সংখ্যা, পাঞ্চিং প্যাটার্ন এবং ত্রুটি নির্ণয়। শেষে, রোলার কনভেয়ারসহ একটি রান-আউট টেবিল সমাপ্ত প্যানেল গ্রহণ করে এবং ঐচ্ছিক স্বয়ংক্রিয় স্ট্যাকার কার্যকর প্যাকেজিং ও পরিবহনের জন্য সেগুলো সাজায়।
নির্বাচিত পরিসর: SUNWAY ক্যারেজ বোর্ড এবং যানবাহন প্যানেল ফর্মিং সমাধান
SUNWAY-এর মেশিন পোর্টফোলিও যানবাহন বডি উৎপাদন খাতের প্রাসঙ্গিক কোল্ড রোল ফর্মিং প্রয়োগের সম্পূর্ণ পরিসর কভার করে এবং এর বাইরেও বিস্তৃত। বিশেষভাবে ট্রাক বডি প্যানেল উৎপাদনের জন্য SUNWAY এমন ক্যারেজ বোর্ড রোল ফর্মিং মেশিন সরবরাহ করে, যা 15 mm থেকে 35 mm ঢেউয়ের উচ্চতা, 0.8 mm থেকে 3.0 mm পুরুত্ব এবং সর্বোচ্চ 20 m/min লাইন গতি অনুযায়ী কনফিগার করা যায়। প্রতিটি মেশিনে শক্তিশালী ওয়েল্ডেড-স্টিল ফ্রেম নির্মাণ, HRC 58–62 পৃষ্ঠ কঠোরতাসম্পন্ন নির্ভুলভাবে গ্রাউন্ড করা রোলার সেট এবং সম্পূর্ণ হাইড্রোলিক ও PLC কন্ট্রোল প্যাকেজ থাকে।
ক্যারেজ বোর্ড মেশিনের পাশাপাশি, SUNWAY-এর সম্পূর্ণ মেশিন পরিসর পোর্টফোলিওতে ছাদ ও দেয়াল প্যানেল রোল ফর্মিং মেশিন, স্টিল স্ট্রাকচার ফ্রেমিংয়ের জন্য C ও Z পার্লিন মেশিন, ফ্লোর ডেক মেশিন, গার্ডরেল ফর্মিং লাইন, স্লিটিং মেশিন এবং সোলার মাউন্টিং ব্র্যাকেট রোল ফর্মিং সিস্টেম অন্তর্ভুক্ত রয়েছে। এই বিস্তৃত ক্যাটালগের ফলে যে ক্রেতারা বিল্ডিং ক্ল্যাডিং, স্ট্রাকচারাল স্টিল উপাদান বা ফোটোভোল্টায়িক মাউন্টিং হার্ডওয়্যারও উৎপাদন করেন, তারা একক নির্মাতার কাছ থেকে একাধিক ধরনের মেশিন সংগ্রহ করতে পারেন—যার ফলে ক্রয় জটিলতা কমে, স্পেয়ার পার্টসের ইনভেন্টরি মানসম্মত হয় এবং পরিমাণভিত্তিক মূল্যের সুবিধা পাওয়া যায়। আপনার উৎপাদন প্রয়োজনীয়তা অনুযায়ী কাস্টম লাইন কনফিগারেশন নিয়ে আলোচনা করতে SUNWAY-এর সঙ্গে যোগাযোগ করুন।
উৎপাদন লাইন কনফিগারেশন এবং প্রক্রিয়া প্রবাহ
একটি সম্পূর্ণ ক্যারেজ বোর্ড রোল ফর্মিং মেশিন উৎপাদন লাইন কনফিগার করতে শুধু ফর্মিং মেশিন নির্বাচন করাই যথেষ্ট নয়—কাঁচা কয়েল থেকে ট্রাক বডি অ্যাসেম্বলির জন্য প্রস্তুত সমাপ্ত, স্তূপীকৃত প্যানেল পর্যন্ত সম্পূর্ণ উপাদান প্রবাহ পরিকল্পনা করতে হয়। একটি সাধারণ লাইন ধারাবাহিক প্রক্রিয়া অনুসরণ করে: কয়েল লোডিং → ডিকয়েলিং → স্ট্রিপ লেভেলিং → সার্ভো ফিডিং → প্রি-পাঞ্চিং (প্রয়োজন হলে) → রোল ফর্মিং → হাইড্রোলিক কাটিং → প্যানেল ডিসচার্জ → স্ট্যাকিং বা বান্ডলিং। ধারাবাহিক ও নিরবচ্ছিন্ন অপারেশন বজায় রাখতে প্রতিটি স্টেশনের গতি সমন্বিত এবং স্থানিক বিন্যাস সঠিক হতে হবে।
ডিকয়লারটি লাইনের প্রবেশপথে স্থাপন করা হয় এবং সাধারণত ফর্মিং মেশিনের পেছনে 2–3 মিটার ফ্লোর স্পেস প্রয়োজন হয়, যাতে ফর্কলিফট বা কয়েল কার দিয়ে কয়েল হ্যান্ডলিং করা যায়। এর পরেই লেভেলিং/গাইড অ্যাসেম্বলি থাকে, যার জন্য প্রায় 1.5 মিটার জায়গা লাগে। ফর্মিং সেকশনের দৈর্ঘ্য স্টেশনের সংখ্যার ওপর নির্ভর করে—300 mm স্টেশন ব্যবধানের 20-স্টেশন মেশিনের জন্য 6 মিটার ফর্মিং জোন দৈর্ঘ্য প্রয়োজন। হাইড্রোলিক কাটার, রান-আউট টেবিল এবং স্ট্যাকার সর্বাধিক প্যানেল দৈর্ঘ্যের ওপর নির্ভর করে ডাউনস্ট্রিমে আরও 4–8 মিটার যোগ করে। ক্যারেজ বোর্ড মেশিনের মোট লাইন দৈর্ঘ্য সাধারণত 15 থেকে 25 মিটারের মধ্যে হয়।
| লাইন উপাদান | আনুমানিক দৈর্ঘ্য | মূল স্পেসিফিকেশন | কার্যাবলী |
|---|---|---|---|
| হাইড্রোলিক ডিকয়লার | 1.5–2.5 m | 3–8 ton কয়েল ধারণক্ষমতা | কয়েল ধারণ ও খোলা |
| লেভেলিং / গাইড প্ল্যাটফর্ম | ১.০–১.৫ মিটার | রোলার লেভেলিং, এজ গাইড | স্ট্রিপ সোজাকরণ এবং কেন্দ্রীকরণ |
| প্রি-পাঞ্চ স্টেশন (ঐচ্ছিক) | 0.8–1.2 m | সার্ভো ফিড, ±0.5 mm নির্ভুলতা | ফর্মিংয়ের আগে মাউন্টিং ছিদ্র তৈরি |
| ক্যারেজ বোর্ড রোল ফর্মিং মেশিন | 5–8 m | 12–24 স্টেশন, Cr12MoV রোলার | ধাপে ধাপে ঢেউ প্রোফাইল ফর্মিং |
| হাইড্রোলিক কাটিং সিস্টেম | ১.০–১.৫ মিটার | 8–25 টন, ±1 mm কাটার নির্ভুলতা | প্যানেল দৈর্ঘ্য কাটিং |
| রান-আউট টেবিল + স্ট্যাকার | ৪–৮ মিটার | রোলার কনভেয়ার, স্বয়ংক্রিয় স্ট্যাকিং | প্যানেল ডিসচার্জ ও সংগ্রহ |
এই লেআউট রেফারেন্স উৎপাদন পরিকল্পনাকারীদের ফ্লোর স্পেসের প্রয়োজনীয়তা অনুমান করতে এবং অর্ডারের আগে সম্ভাব্য স্থাপনা-সংক্রান্ত সীমাবদ্ধতা শনাক্ত করতে সহায়তা করে। SUNWAY-এর প্রকৌশল দল প্রি-সেল পরামর্শ প্রক্রিয়ার অংশ হিসেবে বিস্তারিত কারখানা লেআউট ড্রয়িং সরবরাহ করে, যাতে লাইনটি উপলভ্য স্থানে সঠিকভাবে বসে এবং অপারেটরের নিরাপত্তা ও উৎপাদন দক্ষতার জন্য উপাদান প্রবাহ সর্বোত্তম হয়। লাইন পরিকল্পনা সম্পর্কে আরও নির্দেশনার জন্য আমাদের প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী পেজে যান অথবা সরাসরি প্রযুক্তিগত দলের সঙ্গে যোগাযোগ করুন।
সঠিক ক্যারেজ বোর্ড রোল ফর্মিং মেশিন কীভাবে নির্বাচন করবেন
সঠিক মেশিন নির্বাচন করতে পাঁচটি সিদ্ধান্তের মাত্রা জুড়ে পদ্ধতিগত মূল্যায়ন প্রয়োজন: লক্ষ্য প্রোফাইলের জ্যামিতি, উপাদানের ধরন ও পুরুত্বের পরিসর, প্রয়োজনীয় উৎপাদন গতি, অটোমেশনের স্তর এবং বিক্রয়োত্তর সহায়তা অবকাঠামো। এই বিষয়গুলো সমাধান না করে সর্বনিম্ন মূল্যের কোটেশনের দিকে তাড়াহুড়ো করলে প্রায় সবসময়ই কর্মক্ষমতার ঘাটতি, ব্যয়বহুল পুনরায় টুলিং বা উৎপাদন বন্ধ হয়ে যাওয়ার মতো সমস্যা দেখা দেয়।
আপনার উৎপাদন করতে হবে এমন প্রোফাইল বা প্রোফাইলগুলো নির্ধারণ করে শুরু করুন। যদি আপনার কার্যক্রম একটি নির্দিষ্ট প্যানেল ডিজাইনের একক যানবাহন মডেলকে সেবা দেয়, তবে নির্দিষ্ট রোলারসহ একটি ডেডিকেটেড সিঙ্গেল-প্রোফাইল মেশিন নির্ভুলতা ও ব্যয় দক্ষতার সর্বোত্তম সমন্বয় প্রদান করে। যদি আপনার পণ্য মিশ্রণে একাধিক ঢেউয়ের উচ্চতা বা পিচ থাকে—যা একাধিক ট্রাক OEM-কে সেবা দেওয়া কনট্রাক্ট নির্মাতাদের ক্ষেত্রে সাধারণ—তবে দ্রুত পরিবর্তনযোগ্য রোলার ক্যাসেটসহ একটি মেশিন বা অ্যাডজাস্টেবল-উইডথ সিস্টেম বিবেচনা করুন, যা 30 মিনিটেরও কম সময়ে প্রোফাইল পরিবর্তন করতে পারে। প্রোফাইল পরিবর্তনের জন্য সম্পূর্ণ রোলার প্রতিস্থাপন নাকি শুধু আংশিক সমন্বয় প্রয়োজন, তা সরবরাহকারীর কাছ থেকে নিশ্চিত করুন।
এরপর যাচাই করুন যে মেশিনের পুরুত্ব ও উপাদানের স্পেসিফিকেশন আপনার বাস্তব উৎপাদন পরিস্থিতির সঙ্গে সামঞ্জস্যপূর্ণ—শুধু আজকের প্রয়োজন নয়, ভবিষ্যতে অনুমেয় পণ্য পরিকল্পনার সঙ্গেও। 0.8–2.0 mm গ্যালভানাইজডের জন্য নির্ধারিত একটি মেশিন স্টীল বেশিরভাগ প্রচলিত প্রয়োগ সামলাতে পারবে, তবে ভবিষ্যতে 2.5 mm স্টেইনলেস স্টিলের রেফ্রিজারেটেড বডি প্যানেলের অর্ডার প্রত্যাশা করলে শুরুতেই উচ্চ ক্ষমতাসম্পন্ন ফ্রেম, রোলার এবং হাইড্রোলিক সিস্টেমে বিনিয়োগ করলে পরে ব্যয়বহুল রেট্রোফিটিং এড়ানো যায়। সবশেষে, সরবরাহকারীর বিক্রয়োত্তর সক্ষমতা মূল্যায়ন করুন: স্পেয়ার পার্টসের লিড টাইম, রিমোট ট্রাবলশুটিং সহায়তা, ইনস্টলেশন ও কমিশনিং পরিষেবা এবং অপারেটর প্রশিক্ষণ কর্মসূচি। একটি মেশিন তার পেছনে থাকা পরিষেবা ব্যবস্থার মতোই উৎপাদনশীল—এ কারণেই সানওয়ে, যার 20+ বছরের রপ্তানি অভিজ্ঞতা এবং ইন-হাউস R&D দল রয়েছে, এমন প্রতিষ্ঠিত নির্মাতার সঙ্গে অংশীদারিত্ব প্রাথমিক ক্রয়ের বাইরেও দীর্ঘমেয়াদি কার্যক্রমের নিরাপত্তা প্রদান করে।
FAQ: ক্যারেজ বোর্ড রোল ফর্মিং মেশিন
ক্যারেজ বোর্ড রোল ফর্মিং মেশিন কী কাজে ব্যবহৃত হয়?
ক্যারেজ বোর্ড রোল ফর্মিং মেশিন ট্রাক বডির সাইড ওয়াল, ফ্লোর প্যানেল, ট্রেলার লাইনিং এবং অন্যান্য বাণিজ্যিক যানবাহনের কার্গো এনক্লোজারের জন্য করুগেটেড স্টিল বা অ্যালুমিনিয়াম প্যানেল উৎপাদনে ব্যবহৃত হয়। এটি ফ্ল্যাট কয়েল স্টককে ঢেউ-আকৃতির প্রোফাইলে কোল্ড-ফর্ম করে, যা যানবাহনের বডির জন্য কাঠামোগত দৃঢ়তা এবং হালকা ওজনের কর্মক্ষমতা প্রদান করে।
একটি ট্রাক বডি প্যানেল মেশিন কী কী ওয়েভ প্রোফাইল মাত্রা উৎপাদন করতে পারে?
বেশিরভাগ ট্রাক বডি প্যানেল মেশিন ইনস্টল করা রোলার টুলিংয়ের ওপর নির্ভর করে 15 mm থেকে 35 mm ঢেউয়ের উচ্চতা এবং 75 mm থেকে 125 mm ঢেউয়ের পিচ উৎপাদন করে। SUNWAY গ্রাহকের নির্দিষ্ট যেকোনো প্রোফাইল ড্রয়িংয়ের সঙ্গে মিলিয়ে কাস্টম রোলার ডিজাইন সরবরাহ করে।
যানবাহনের ক্যারেজ ফর্মিংয়ের জন্য কোন উপাদান পুরুত্বের পরিসর উপযুক্ত?
স্ট্যান্ডার্ড ক্যারেজ বোর্ড ফর্মিং মেশিন স্টিলের জন্য 0.8 mm থেকে 2.5 mm এবং অ্যালুমিনিয়াম অ্যালয়ের জন্য সর্বোচ্চ 3.0 mm পুরুত্বের উপকরণ প্রক্রিয়াকরণ করতে পারে। আরও পুরু উপকরণের জন্য বেশি সংখ্যক ফর্মিং স্টেশন এবং উচ্চতর হাইড্রোলিক কাটিং টনেজ প্রয়োজন।
ওয়েভ প্রোফাইল কীভাবে ট্রাক বডি ফ্রেমের সাথে মেলে?
ওয়েভ পিচটি গাড়ির ফ্রেমের ক্রস-মেম্বারগুলোর ব্যবধানের সঙ্গে সামঞ্জস্যপূর্ণ হতে হবে, যাতে ওয়েভের নিম্নবিন্দুগুলো ফ্রেমের ফ্ল্যাঞ্জে ফাস্টেনারের অবস্থানের সঙ্গে মিলে যায়। এই সামঞ্জস্য সমানভাবে লোড স্থানান্তর নিশ্চিত করে এবং মাউন্টিং পয়েন্টে ক্লান্তিজনিত ফাটল প্রতিরোধ করে।
একটি ক্যারেজ বোর্ড রোল ফর্মিং মেশিন কত উৎপাদন গতি অর্জন করতে পারে?
উৎপাদনের গতি সাধারণত প্রতি মিনিটে 8 থেকে 20 মিটার পর্যন্ত হয়, যা উপকরণের পুরুত্ব এবং প্রোফাইলের জটিলতার ওপর নির্ভর করে। পাতলা গেজ এবং সহজ প্রোফাইল বেশি গতির সুযোগ দেয়, আর পুরু উপকরণের মাত্রাগত নির্ভুলতা বজায় রাখতে ধীর গতিতে ফর্মিং করতে হয়।
SUNWAY কি ট্রাক বডি প্যানেলের জন্য সম্পূর্ণ উৎপাদন লাইন সমাধান প্রদান করে?
হ্যাঁ। SUNWAY ডিকয়লার, লেভেলিং ইউনিট, প্রি-পাঞ্চ স্টেশন, ক্যারেজ বোর্ড রোল ফর্মিং মেশিন, হাইড্রোলিক কাটার, রান-আউট টেবিল এবং অটো স্ট্যাকারসহ সম্পূর্ণ টার্নকি উৎপাদন লাইন সরবরাহ করে—এর সঙ্গে ইনস্টলেশন নির্দেশনা, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশ সরবরাহ এবং আজীবন প্রযুক্তিগত সহায়তাও প্রদান করে।
SUNWAY-এর ক্যারেজ বোর্ড রোল ফর্মিং মেশিনে কোন রোলার উপাদান ব্যবহার করা হয়?
SUNWAY পৃষ্ঠের কঠোরতা HRC 58–62-সহ Cr12MoV বা GCr15 শক্ত করা স্টিলের রোলার ব্যবহার করে, যা দীর্ঘ পরিষেবা জীবন, সামঞ্জস্যপূর্ণ ফর্মিং নির্ভুলতা এবং গ্যালভানাইজড বা কোটেড স্টিল কয়েল প্রক্রিয়াকরণের সময়ও ক্ষয় প্রতিরোধ নিশ্চিত করে।
আপনার ট্রাক বডি প্যানেল উৎপাদনের জন্য ক্যারেজ বোর্ড রোল ফর্মিং মেশিনে বিনিয়োগ করতে প্রস্তুত? SUNWAY-এর প্রযুক্তিগত বিক্রয় দলের সাথে যোগাযোগ করুন আপনার প্রোফাইলের প্রয়োজনীয়তা নিয়ে আলোচনা করতে, বিস্তারিত মেশিন প্রস্তাব পেতে এবং সম্পূর্ণ বিক্রয়োত্তর সহায়তাসহ প্রতিযোগিতামূলক কারখানা-সরাসরি কোটেশন পেতে আজই যোগাযোগ করুন।
পরিবর্তনলগ:
- ট্রাক বডি প্যানেলের জন্য ওয়েভ প্রোফাইল ডিজাইনের প্যারামিটারগুলোর সমন্বিত বিবরণ
- ফর্মিং গতি এবং হাইড্রোলিক টনেজের রেফারেন্সসহ শীট পুরুত্ব নির্বাচন নির্দেশিকা
- ওয়েভ প্রোফাইল ও ফ্রেমের মিল এবং ফাস্টেনার অ্যালাইনমেন্টের নীতির বিস্তারিত ব্যাখ্যা
- ক্যারেজ বোর্ড রোল ফর্মিং মেশিন উৎপাদন লাইনের প্রধান উপাদানগুলোর বিশ্লেষণ
- যানবাহনের বিভিন্ন প্রয়োগ শ্রেণিতে মেশিন নির্বাচনের জন্য ক্রেতার সিদ্ধান্ত কাঠামো
পরবর্তী পর্যালোচনার ট্রিগার: প্রধান ট্রাক OEMs কর্তৃক নতুন ওয়েভ প্রোফাইল মান গ্রহণ, যানবাহনের বডি প্যানেলের জন্য হালনাগাদ উপকরণ স্পেসিফিকেশন, বর্ধিত পুরুত্ব বা গতি সক্ষমতাসহ নতুন মেশিন মডেল, বৈশ্বিক শিপিং লজিস্টিকস বা লিড টাইমের পরিবর্তন, উদীয়মান লাইটওয়েট উপকরণের প্রবণতা (অ্যাডভান্সড হাই-স্ট্রেংথ স্টিল, কম্পোজিট প্যানেল)





