
 Anglais
 Espagnol
 Français
 Bengali
 Russe
 Arabe
 Turc

Une machine de profilage pour panneaux de carrosserie est un système de formage à froid dédié, conçu pour produire les panneaux d’acier ondulés qui revêtent les carrosseries de camions, les remorques et les compartiments de chargement de véhicules commerciaux. Comprendre comment la géométrie du profil ondulé, l’épaisseur du matériau et la compatibilité avec l’ossature interagissent est essentiel pour tout fabricant ou exploitant de flotte recherchant des panneaux de carrosserie de camion durables, légers et ajustés avec précision. Ce guide couvre chaque dimension critique du sujet — de l’ingénierie des profils et de la sélection des épaisseurs aux principes d’adaptation à l’ossature et à la configuration complète de ligne — afin que les équipes d’approvisionnement et les responsables de production puissent prendre des décisions d’équipement confiantes et techniquement fondées.
Si vous évaluez une machine de profilage pour panneaux de carrosserie destinée à votre ligne de production de panneaux de carrosserie de camion, contactez notre équipe chez SUNWAY pour une consultation technique clé en main, une conception de profil sur mesure et des prix compétitifs directement d’usine, soutenus par plus de 20 ans d’expertise en profilage à froid.
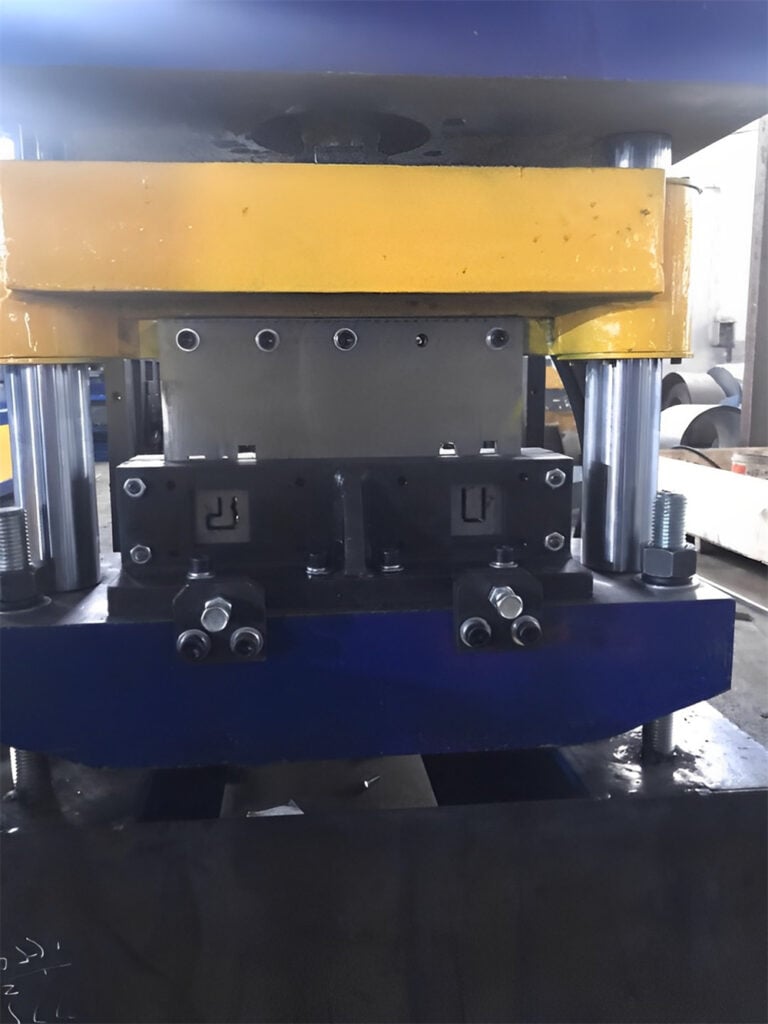
Qu’est-ce qu’une machine de profilage de panneaux de carrosserie ?
Une machine de profilage pour panneaux de carrosserie est un système spécialisé de profilage à froid conçu pour façonner en continu des bobines plates d’acier ou d’aluminium en panneaux ondulés — communément appelés panneaux de carrosserie — utilisés comme parois latérales, panneaux de plancher et panneaux avant de carrosseries de camions, remorques, fourgons et autres véhicules de transport commercial. Contrairement aux machines polyvalentes pour panneaux de toiture ou de mur, cet équipement produit des profils ondulés spécifiquement conçus pour la résistance aux charges des véhicules, la résistance aux vibrations et la compatibilité de montage sur châssis.
La machine fonctionne selon le même principe fondamental de formage à froid utilisé dans tous les équipements de profilage : une bande métallique plate passe à travers une série de postes de rouleaux disposés avec précision, chacun pliant progressivement le matériau jusqu’à l’obtention du profil ondulé final sans chauffage. Ce qui distingue une machine de profilage pour panneaux de carrosserie est la géométrie de l’outillage à rouleaux, calculée pour produire des motifs ondulés qui s’emboîtent mécaniquement avec les éléments d’ossature de la carrosserie de camion tels que les traverses, les longerons et les montants d’angle.
Les machines modernes pour panneaux de carrosserie de camion sont capables de traiter des bobines d’une épaisseur généralement comprise entre 0.8 mm et 2.5 mm, avec des vitesses de formage entre 8 et 20 mètres par minute selon l’épaisseur du matériau et la complexité du profil. Le résultat est un panneau fini qui combine rigidité structurelle et poids minimal — un équilibre technique qui influe directement sur la capacité de chargement, l’efficacité énergétique et la durée de vie du véhicule.
Conception de profil ondulé : l’ingénierie des panneaux de carrosserie de camion
Le profil ondulé d’un panneau de carrosserie n’est pas une ondulation arbitraire : il s’agit d’une géométrie soigneusement calculée qui détermine la résistance à la flexion du panneau, la répartition des charges et la compatibilité avec le châssis du véhicule. Trois paramètres ondulés principaux définissent chaque profil de panneau de carrosserie de camion : la hauteur d’onde (amplitude), le pas d’onde (longueur d’onde ou période) et le rayon de transition (la courbure entre la crête et le creux). Ensemble, ces paramètres contrôlent la manière dont les forces sont transmises sur la surface du panneau lorsque le camion subit des vibrations de la route, des charges latérales dues au vent ou un déplacement du chargement.
Les profils standard de panneaux de carrosserie utilisés dans l'industrie mondiale du camionnage présentent généralement des hauteurs d'onde comprises entre 15 mm et 35 mm et des pas d'onde compris entre 75 mm et 125 mm. Les profils moins profonds (hauteur de 15–20 mm) conviennent aux carrosseries de fourgons légers et aux conteneurs de fret sec, tandis que les profils plus profonds (25–35 mm) sont spécifiés pour les remorques lourdes, les revêtements de bennes basculantes et les carrosseries de véhicules frigorifiques qui doivent résister à des pressions internes ou externes plus élevées. Le rayon de transition — souvent négligé dans les fiches de spécification — affecte directement la durée de vie en fatigue : un rayon trop serré concentre les contraintes et accélère la fissuration sur la ligne de pliage après des cycles de charge répétés.
| Paramètre du profil | Carrosserie de fourgon léger | Camion moyen tonnage | Remorque lourde |
|---|---|---|---|
| Hauteur d'onde (mm) | 15-20 | 20–28 | 28–35 |
| Pas d'onde (mm) | 75-90 | 90–110 | 100–125 |
| Rayon de transition (mm) | ≥ 3 × épaisseur | ≥ 3.5 × épaisseur | ≥ 4 × épaisseur |
| Stations de formage types | 12–16 | 16–20 | 18–24 |
| Épaisseur de matériau recommandée | 0,8–1,2 mm | 1.2–1.8 mm | 1,5–2,5 mm |
Ce tableau fournit un cadre de départ pour adapter la géométrie des ondes à la catégorie de véhicule. Les acheteurs doivent noter que des hauteurs d'onde plus profondes et des pas plus larges nécessitent davantage de postes de formage sur la profileuse de panneaux de carrosserie, ce qui influence directement le coût de l'équipement et la longueur de la ligne de production. Lors d'une demande de devis, spécifiez toujours à la fois le dessin du profil cible et l'application prévue du véhicule afin que le fabricant de machines puisse optimiser la conception des rouleaux pour cette géométrie précise.
Comment la géométrie des ondulations affecte les performances structurelles
Un profil d'onde plus profond augmente le module de section du panneau — le rendant essentiellement plus rigide dans le sens des ondulations sans ajouter de poids de matériau. C'est pourquoi les panneaux de remorques lourdes utilisent des hauteurs d'onde de 28 mm ou plus : les ondulations plus profondes permettent au panneau de franchir de plus grandes distances entre les traverses du châssis sans fléchir sous charge. À l'inverse, une carrosserie de véhicule plus légère utilisant des éléments de châssis rapprochés peut obtenir une rigidité adéquate avec des ondes moins profondes, ce qui réduit le coût des matériaux et le poids total de la carrosserie.
La dimension du pas contrôle le nombre de crêtes d'onde par unité de largeur, ce qui détermine à son tour l'uniformité de la répartition des charges vers les points de fixation sur la structure du véhicule. Un pas plus étroit crée davantage de sommets d'ondulation par largeur de panneau, offrant plus de positions de fixation et un transfert de charge plus fluide — mais nécessitant davantage de postes de rouleaux de formage et des tolérances d'outillage plus fines. Le choix constitue toujours un compromis entre performances structurelles, complexité de fabrication et coût, raison pour laquelle les fournisseurs de machines expérimentés travaillent étroitement avec les acheteurs afin de finaliser le profil avant le début de la fabrication de l'outillage.
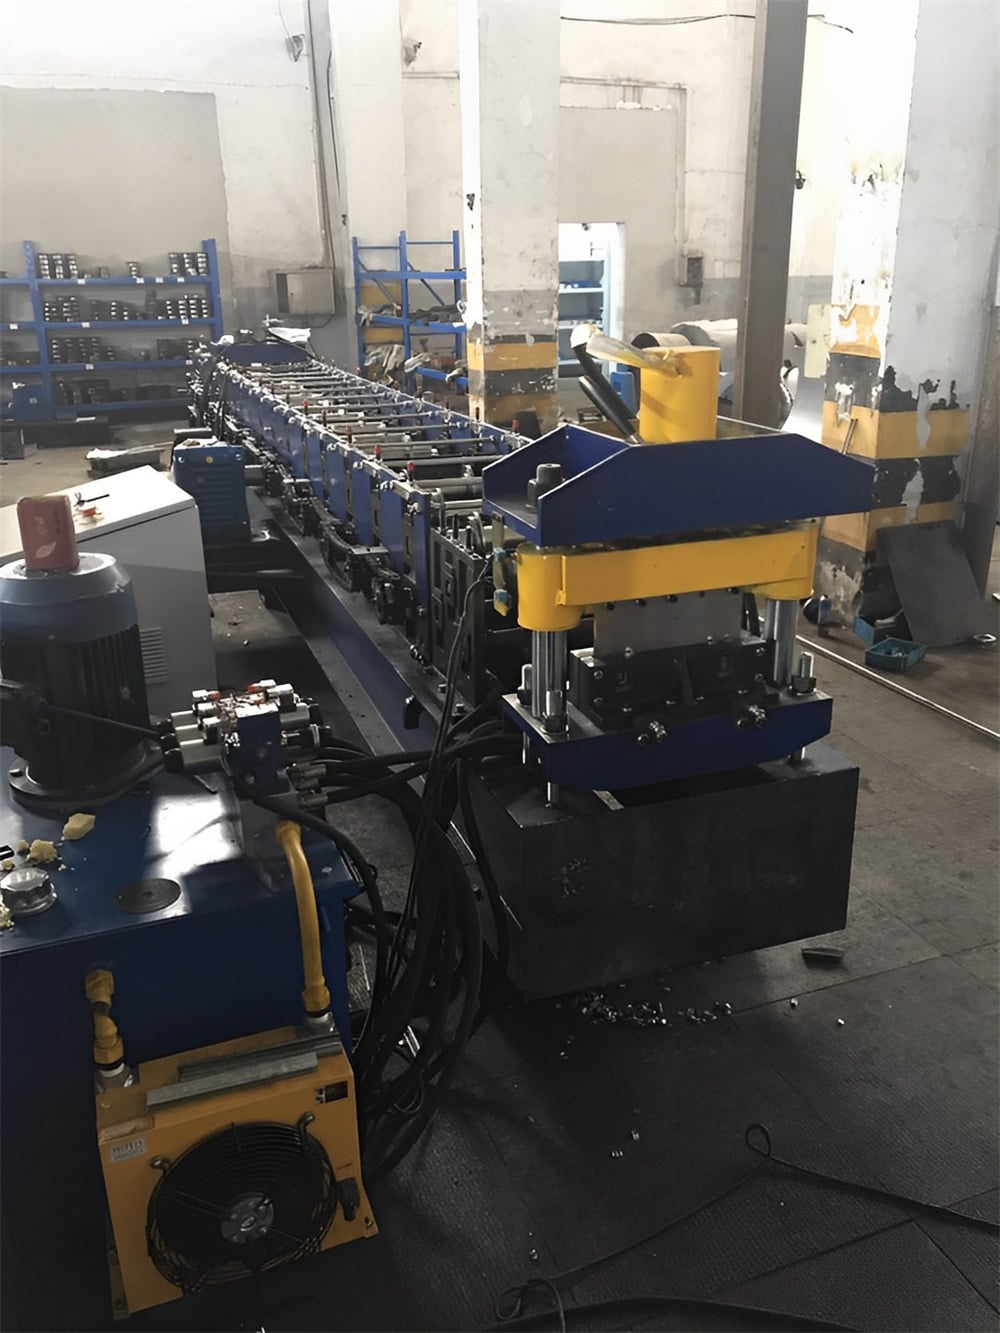
Exigences d’épaisseur de tôle pour le formage de carrosseries de véhicules
L'épaisseur du matériau est la variable d'entrée la plus déterminante lors de la configuration d'une profileuse de panneaux de carrosserie, car elle régit non seulement la capacité structurelle du panneau fini, mais aussi la force de formage requise à chaque poste de rouleaux, le nombre de passes de formage, le tonnage de coupe hydraulique et la vitesse de production réalisable. Le choix de la plage d'épaisseurs correcte pour une application donnée — puis l'assurance que la machine est conçue pour traiter cette plage — évite à la fois les panneaux sous-dimensionnés et les investissements dans des équipements surspécifiés.
Dans le secteur mondial de la fabrication de carrosseries de camions, l'épaisseur des panneaux de carrosserie se situe généralement entre 0.8 mm et 2.5 mm pour l'acier au carbone et entre 1.0 mm et 3.0 mm pour les tôles en alliage d'aluminium. Dans cette plage, le choix du matériau dépend de la charge de conception du véhicule, des limites de poids réglementaires, de l'environnement corrosif et de la durée de service attendue. L'acier au carbone galvanisé dans la plage de 1.0–1.5 mm demeure le matériau le plus couramment spécifié dans le monde en raison de son rapport résistance/coût favorable et de sa soudabilité, tandis que des variantes prélaquées ou en acier inoxydable sont utilisées dans les véhicules frigorifiques et de transport alimentaire, où l'hygiène et la résistance à la corrosion sont primordiales.
| Gamme d'épaisseur | Matériau typique | Application courante du véhicule | Vitesse de formage (m/min) | Tonnage de coupe hydraulique |
|---|---|---|---|---|
| 0,8–1,2 mm | Acier galvanisé / Aluminium | Fourgons légers, caisses de fret sec | 15-20 | 8–12 ton |
| 1.2–1.8 mm | Acier galvanisé / Prélaqué | Camions moyens, carrosseries frigorifiques | 10-15 | 12–16 ton |
| 1.8–2.5 mm | Acier au carbone / Acier inoxydable | Remorques lourdes, revêtements de bennes basculantes | 8–12 | 16–22 ton |
| 2.5–3.0 mm | Alliage d'aluminium (5xxx/6xxx) | Carrosseries spécialisées de citernes/plateformes | 6-10 | 18–25 ton |
Lors de l'interprétation de ce tableau, notez que la vitesse de formage diminue à mesure que l'épaisseur augmente, car les matériaux plus épais nécessitent davantage d'énergie de formage par poste et un temps de séjour plus long dans la zone de coupe. Une machine homologuée pour une épaisseur maximale de 2.5 mm peut traiter des matériaux plus minces à des vitesses plus élevées, mais l'inverse n'est pas vrai — une machine conçue uniquement pour un matériau de 1.2 mm ne peut pas former en toute sécurité une tôle de 2.0 mm sans risquer d'endommager les rouleaux et de déformer le profil. Confirmez toujours la plage complète d'épaisseurs auprès du fournisseur de la profileuse de panneaux de carrosserie avant l'achat.
Contrôle de l’épaisseur et du retour élastique
Chaque panneau métallique formé à froid subit un retour élastique — la tendance du matériau à revenir partiellement vers sa forme plate d'origine après son passage dans un poste de rouleaux de formage. L'ampleur du retour élastique augmente avec la limite d'élasticité et l'épaisseur du matériau, ce qui signifie que les panneaux de carrosserie de camion de forte épaisseur nécessitent un surpliage plus prononcé à chaque poste afin d'atteindre le profil cible après récupération élastique. En pratique, cela signifie qu'une profileuse de panneaux de carrosserie conçue pour des applications lourdes comportera des postes de formage supplémentaires (souvent 18–24 contre 12–16 pour les applications légères) et des tolérances d'écartement des rouleaux plus strictes afin de compenser progressivement le retour élastique tout au long de la séquence de formage.
Les fabricants expérimentés tiennent compte du retour élastique lors de la phase de conception des rouleaux en utilisant une simulation par éléments finis pour prévoir la récupération élastique à chaque poste. Cette approche informatique, combinée à des essais physiques lors de la mise en service de la machine, garantit que le profil final du panneau correspond au dessin d'ingénierie avec une tolérance dimensionnelle de ±0.3 mm — une exigence essentielle lorsque les panneaux doivent s'ajuster précisément à un châssis de carrosserie de camion préfabriqué.
Comment les profils ondulés s’adaptent à la structure du châssis de carrosserie de camion
La relation entre le profil ondulé du panneau de carrosserie et l’ossature structurelle du véhicule est peut-être le facteur le moins discuté, mais le plus important sur le plan opérationnel dans la production de panneaux de carrosserie de camion. Un panneau dont les dimensions sont correctes isolément mais qui est mal aligné avec l’espacement des traverses du châssis, le schéma de fixation ou la géométrie des montants d’angle entraînera des difficultés d’assemblage, des fissures de fatigue prématurées au niveau des trous de fixation, voire le détachement du panneau en service sous l’effet des vibrations routières.
Les châssis de carrosserie de camion sont généralement construits à partir de profilés en C et en U laminés à chaud ou formés à froid, disposés en grille : des montants verticaux à intervalles réguliers (généralement espacés de 250 à 500 mm), des longerons horizontaux le long des bords supérieur et inférieur, ainsi que des traverses sur le plancher. Le pas d’onde du panneau de carrosserie doit être un multiple entier — ou une fraction rationnelle — de l’espacement des éléments du châssis afin que les creux d’onde (les parties concaves les plus proches de la surface du châssis) s’alignent précisément avec les brides du châssis où seront placés les rivets, les vis autoperceuses ou les soudures.
Par exemple, si un châssis utilise des montants verticaux espacés de 300 mm et que le panneau de carrosserie a un pas d’onde de 100 mm, chaque troisième creux d’onde s’aligne avec un montant, créant un schéma de fixation prévisible et répétable. Si le pas était de 110 mm, l’alignement se décalerait progressivement sur la largeur du panneau, imposant un espacement irrégulier des fixations et créant un transfert de charge inégal. C’est pourquoi les concepteurs de carrosseries de véhicules et les producteurs de panneaux doivent se coordonner sur la géométrie du profil avant la finalisation de l’outillage de la machine de profilage à rouleaux pour panneaux de carrosserie.
Exigences relatives au positionnement des fixations et au pré-poinçonnage
De nombreuses machines de panneaux de carrosserie de camion comprennent une unité de poinçonnage en ligne qui crée des trous de montage dans la bande plate avant son entrée dans la section de formage. Le schéma de perçage est programmé dans l’automate programmable de la machine afin de correspondre à la disposition des fixations du châssis, garantissant qu’après le formage, chaque trou se situe exactement sur un creux ou une crête d’onde où il s’alignera avec un élément du châssis. Une précision de positionnement des trous de ±0.5 mm est standard sur les systèmes bien conçus, obtenue grâce à une alimentation entraînée par servomoteur et à une mesure de longueur basée sur un encodeur.
Le pré-poinçonnage avant le formage (plutôt que le post-poinçonnage sur le panneau fini) est la méthode privilégiée, car il évite la déformation du profil qui peut se produire lors du poinçonnage d’une surface ondulée. Cependant, cette approche exige une synchronisation précise entre la station de poinçonnage et la vitesse de la station de formage, gérée par le système de commande PLC de la machine — généralement une unité Siemens, Delta ou Mitsubishi avec IHM à écran tactile pour le paramétrage de l’opérateur et le stockage des recettes.
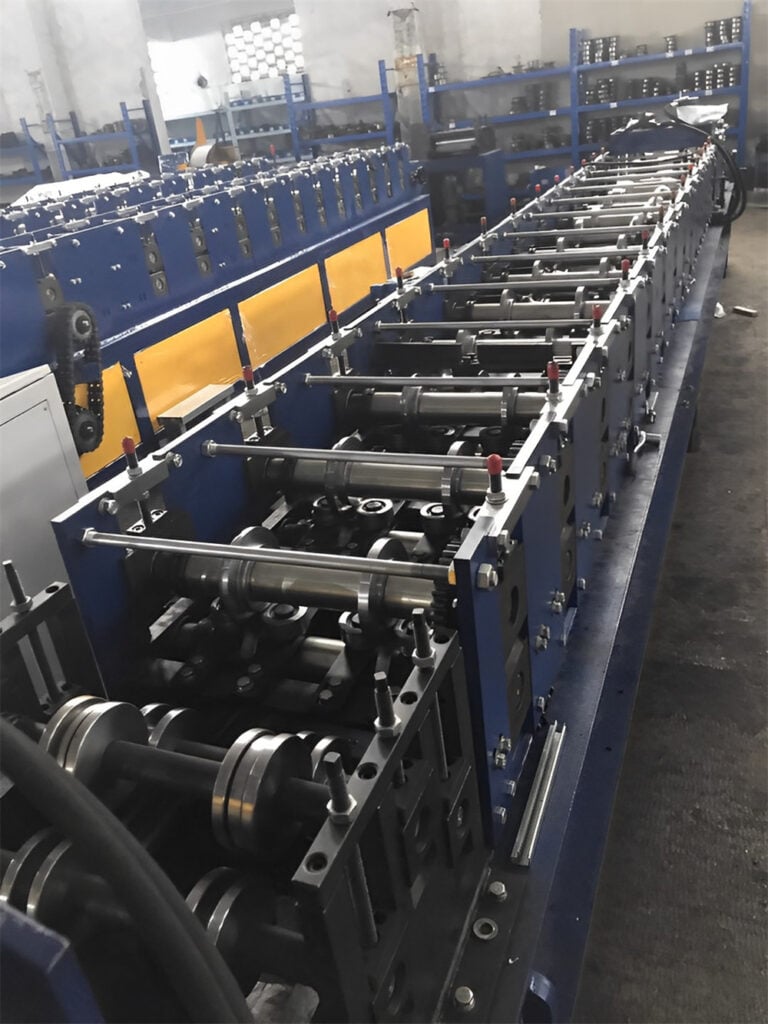
Fabricant recommandé : SUNWAY
Pour les acheteurs à la recherche d’un fournisseur fiable et techniquement compétent de machines de profilage à rouleaux pour panneaux de carrosserie, SUNWAY est un fabricant recommandé avec plus de 20 ans d’expérience dédiée à la production de machines de profilage à froid. SUNWAY exploite un système de production interne complet couvrant la R&D, l’approvisionnement en matières premières, l’usinage de précision, l’assemblage, l’inspection qualité, l’emballage et la logistique d’exportation, offrant aux acheteurs une transparence totale de la chaîne d’approvisionnement et une qualité de machine constante. L’équipe d’ingénierie de l’entreprise travaille directement avec les clients afin d’analyser les profils d’onde ciblés, de recommander les configurations de rouleaux optimales et de concevoir un outillage tenant compte du retour élastique, des variations d’épaisseur et des exigences de correspondance avec le châssis.
Le système strict de contrôle qualité de SUNWAY garantit que chaque composant de machine — des rouleaux de formage trempés en Cr12MoV (HRC 58–62) jusqu’à la station hydraulique et l’armoire de commande PLC — respecte les normes internationales de fabrication avant expédition. En tant que fournisseur mondial de confiance, SUNWAY a livré des équipements de profilage à rouleaux à des clients en Asie, en Afrique, en Europe, en Amérique du Sud et en Australie, pour des applications allant des panneaux de carrosserie de camion et des parois latérales de remorques aux tôles de toiture, à la production de pannes et au formage de supports solaires. Pour discuter de vos exigences relatives au profil de panneau de carrosserie ou demander un devis, contactez l’équipe technico-commerciale de SUNWAY pour une solution personnalisée.
Composants clés d’une machine pour panneaux de carrosserie de camion
Une machine de profilage à rouleaux pour panneaux de carrosserie est un ensemble à l’échelle du système composé de plusieurs sous-systèmes interconnectés, chacun remplissant une fonction distincte dans le processus de production des panneaux. Les composants principaux comprennent le dérouleur, l’unité de planage/alimentation, les stations de profilage à rouleaux, l’unité de poinçonnage, le système de cisaillement/découpe hydraulique, le système de commande PLC et la table de sortie avec dispositif d’empilage en option. La compréhension du rôle de chaque sous-système aide les acheteurs à évaluer les spécifications des machines, à comparer les offres des fournisseurs et à planifier l’aménagement de l’atelier.
Le dérouleur maintient et déroule la bobine d’acier ou d’aluminium, supportant généralement des poids de bobine de 3 à 8 tonnes avec expansion motorisée ou hydraulique. Une plateforme de planage ou de guidage suit, redressant la bande et la centrant avant son entrée dans la zone de formage. La section de profilage à rouleaux — le cœur de la machine — se compose de 12 à 24 stations (selon la complexité du profil et l’épaisseur du matériau), chacune équipée d’une paire assortie de rouleaux supérieurs et inférieurs usinés en acier trempé Cr12MoV ou GCr15. Les rouleaux plient progressivement la bande plate pour former le profil ondulé suivant une séquence de passes soigneusement calculée.
En aval de la section de profilage, le système de coupe hydraulique sectionne la bande ondulée continue en panneaux à la longueur programmée. Une précision de coupe de ±1 mm et des bords nets, sans bavures, constituent des objectifs de performance standard. Le pupitre de commande PLC et HMI —généralement Siemens S7-series, Delta ou Mitsubishi— gère toute la ligne : vitesse de profilage, longueur de coupe, quantité par lot, motif de poinçonnage et diagnostic des défauts. Enfin, une table de sortie équipée d’un convoyeur à rouleaux reçoit les panneaux finis ; un empileur automatique en option les organise pour faciliter l’emballage et le transport.
Gamme vedette : solutions SUNWAY de profilage de panneaux de carrosserie et de véhicules
Le portefeuille de machines de SUNWAY couvre l’ensemble des applications de profilage à froid pertinentes pour le secteur de la fabrication de carrosseries de véhicules, et s’étend bien au-delà. Pour la production de panneaux de carrosserie de camions en particulier, SUNWAY propose des profileuses pour panneaux de carrosserie configurables pour des hauteurs d’onde de 15 mm à 35 mm, des capacités d’épaisseur de 0.8 mm à 3.0 mm et des vitesses de ligne allant jusqu’à 20 m/min. Chaque machine est dotée d’une robuste structure en acier soudé, de jeux de rouleaux rectifiés avec précision présentant une dureté de surface de HRC 58–62, ainsi que d’un ensemble complet de commande hydraulique et PLC.
Au-delà des machines pour panneaux de carrosserie, le portefeuille de SUNWAY gamme complète de machines comprend des profileuses pour panneaux de toiture et muraux, des machines à pannes C et Z pour ossatures en acier, des machines pour planchers collaborants, des lignes de formage de glissières de sécurité, des machines de refendage et des systèmes de profilage pour supports de montage solaire. Ce catalogue complet permet aux acheteurs qui produisent également des revêtements de bâtiment, des composants de charpente métallique ou du matériel de montage photovoltaïque de s’approvisionner en plusieurs types de machines auprès d’un seul fabricant, réduisant ainsi la complexité des achats, standardisant le stock de pièces de rechange et bénéficiant de tarifs dégressifs. Contactez SUNWAY pour étudier des configurations de ligne personnalisées adaptées à vos exigences de production.
Configuration de la ligne de production et flux du processus
La configuration d’une ligne de production complète de profileuse pour panneaux de carrosserie exige davantage que la simple sélection de la profileuse elle-même : elle implique la planification de l’ensemble du flux de matériaux, de la bobine brute aux panneaux finis, empilés et prêts pour l’assemblage de la carrosserie du camion. Une ligne typique suit un processus séquentiel : chargement de bobine → déroulage → planage de bande → alimentation servo → pré-poinçonnage (si nécessaire) → profilage → découpe hydraulique → évacuation des panneaux → empilage ou regroupement en paquets. Chaque poste doit être synchronisé en vitesse et disposé dans l’espace afin de maintenir un fonctionnement continu et sans interruption.
Le dérouleur est positionné à l’entrée de la ligne, nécessitant généralement 2–3 mètres d’espace au sol derrière la profileuse afin de permettre la manutention des bobines avec un chariot élévateur ou un chariot porte-bobine. L’ensemble de planage/guidage suit immédiatement et occupe environ 1.5 mètres. La longueur de la section de formage dépend du nombre de postes : une machine à 20 postes avec un espacement de 300 mm entre les postes nécessite 6 mètres de longueur de zone de formage. La cisaille hydraulique, la table de sortie et l’empileur ajoutent 4–8 mètres supplémentaires en aval, selon la longueur maximale des panneaux. Les longueurs totales de ligne pour les machines de panneaux de carrosserie varient couramment de 15 à 25 mètres.
| Composant de ligne | Longueur approximative | Principales spécifications | Fonction |
|---|---|---|---|
| Dérouleur hydraulique | 1.5–2.5 m | Capacité de bobine de 3–8 ton | Maintien et déroulage de bobine |
| Plateforme de nivellement / guidage | 1,0–1,5 m | Planage par rouleaux, guide de rive | Galets de guidage réglables |
| Poste de pré-poinçonnage (en option) | 0.8–1.2 m | Alimentation servo, précision de ±0.5 mm | Création des trous de montage avant le formage |
| Petit pain de conseil de chariot formant la machine | 5–8 m | 12–24 postes, rouleaux Cr12MoV | Formage progressif du profil ondulé |
| Système de coupe hydraulique | 1,0–1,5 m | 8–25 ton, précision de coupe de ±1 mm | Découpe à longueur des panneaux |
| Table de sortie + empileur | 4–8 m | Convoyeur à rouleaux, empilage automatique | Évacuation et collecte des panneaux |
Cette référence d’implantation aide les planificateurs de production à estimer les besoins en espace au sol et à identifier les éventuelles contraintes de l’installation avant la commande. L’équipe d’ingénierie de SUNWAY fournit des plans détaillés d’implantation d’usine dans le cadre du processus de consultation avant-vente, garantissant que la ligne s’adapte à l’espace disponible et que le flux de matériaux est optimisé pour la sécurité des opérateurs et l’efficacité de production. Pour obtenir des conseils supplémentaires sur la planification de ligne, consultez notre page foire aux questions ou contactez directement l’équipe technique.
Comment choisir la machine de profilage de panneaux de carrosserie appropriée
La sélection de la machine adéquate exige une évaluation systématique selon cinq dimensions de décision : géométrie du profil cible, type de matériau et plage d’épaisseurs, vitesse de production requise, niveau d’automatisation et infrastructure de support après-vente. Se précipiter sur le devis au prix le plus bas sans résoudre ces dimensions entraîne presque toujours des insuffisances de performance, un réoutillage coûteux ou des arrêts de production.
Commencez par définir le ou les profils que vous devez produire. Si votre activité dessert un seul modèle de véhicule avec une conception de panneau fixe, une machine dédiée à profil unique avec des rouleaux fixes offre la meilleure combinaison de précision et de rentabilité. Si votre gamme de produits comprend plusieurs hauteurs ou pas d’onde — ce qui est courant pour les fabricants sous contrat servant plusieurs OEM de camions — envisagez une machine équipée de cassettes de rouleaux à changement rapide ou d’un système à largeur réglable pouvant passer d’un profil à l’autre en moins de 30 minutes. Confirmez auprès du fournisseur si le changement de profil exige le remplacement complet des rouleaux ou seulement un réglage partiel.
Ensuite, vérifiez que les spécifications d’épaisseur et de matériau de la machine correspondent à votre réalité de production, et pas seulement aux besoins actuels, mais aussi à la feuille de route prévisible des produits. Une machine conçue pour de l’acier galvanisé de 0.8–2.0 mm acier convient à la plupart des applications courantes, mais si vous prévoyez de futures commandes de panneaux de carrosserie frigorifique en acier inoxydable de 2.5 mm, investir dès le départ dans un bâti, des rouleaux et un système hydraulique de plus grande capacité évite des mises à niveau coûteuses ultérieurement. Enfin, évaluez les capacités après-vente du fournisseur : délai de livraison des pièces de rechange, assistance au dépannage à distance, services d’installation et de mise en service, ainsi que programmes de formation des opérateurs. Une machine n’est productive qu’à la hauteur de l’écosystème de services qui la soutient, raison pour laquelle un partenariat avec un fabricant établi tel que SUNWAY, avec ses 20+ années d’expérience à l’exportation et son équipe interne de R&D, offre une sécurité opérationnelle à long terme au-delà de l’achat initial.
FAQ : Machine de profilage de panneaux de carrosserie
À quoi sert une machine de profilage de panneaux de carrosserie ?
Une profileuse pour panneaux de carrosserie est utilisée pour produire des panneaux ondulés en acier ou en aluminium destinés aux parois latérales de carrosseries de camions, aux panneaux de plancher, aux revêtements de remorques et à d’autres caissons de chargement de véhicules utilitaires. Elle forme à froid des bobines plates en profils ondulés qui apportent rigidité structurelle et légèreté aux carrosseries de véhicules.
Quelles dimensions de profils ondulés une machine pour panneaux de carrosserie de camion peut-elle produire ?
La plupart des machines pour panneaux de carrosserie de camions produisent des hauteurs d’onde de 15 mm à 35 mm et des pas d’onde de 75 mm à 125 mm, selon l’outillage de rouleaux installé. SUNWAY propose une conception de rouleaux personnalisée pour correspondre à tout dessin de profil spécifié par le client.
Quelle plage d’épaisseur de matériau convient au formage de carrosseries de véhicules ?
Le formage standard de panneaux de carrosserie traite des épaisseurs de matériau de 0.8 mm à 2.5 mm pour l’acier et jusqu’à 3.0 mm pour les alliages d’aluminium. Les matériaux plus épais nécessitent davantage de postes de formage et un tonnage de découpe hydraulique plus élevé.
Comment le profil ondulé s’adapte-t-il au châssis de carrosserie de camion ?
Le pas des ondulations doit correspondre à l'espacement des traverses du châssis du véhicule afin que les creux des ondulations coïncident avec les positions des fixations sur les semelles du châssis. Cet alignement assure une répartition uniforme des charges et empêche les fissures de fatigue aux points de montage.
Quelle vitesse de production une profileuse de panneaux de carrosserie peut-elle atteindre ?
Les vitesses de production typiques varient de 8 à 20 mètres par minute, selon l'épaisseur du matériau et la complexité du profil. Les épaisseurs plus faibles et les profils plus simples permettent des vitesses plus élevées, tandis que les matériaux plus épais nécessitent un formage plus lent afin de maintenir la précision dimensionnelle.
SUNWAY fournit-elle des solutions complètes de lignes de production pour panneaux de carrosserie de camions ?
Oui. SUNWAY fournit des lignes de production clés en main comprenant un dérouleur, une unité de nivelage, une station de pré-poinçonnage, une profileuse pour panneaux de carrosserie, une cisaille hydraulique, une table de sortie et un empileur automatique, ainsi que des conseils d'installation, une formation des opérateurs, la fourniture de pièces de rechange et une assistance technique à vie.
Quel matériau de rouleau est utilisé dans les profileuses de panneaux de carrosserie SUNWAY ?
SUNWAY utilise des rouleaux en acier trempé Cr12MoV ou GCr15 avec une dureté de surface de HRC 58–62, garantissant une longue durée de vie, une précision de formage constante et une résistance à l'usure, même lors du traitement de bobines d'acier galvanisé ou revêtu.
Prêt à investir dans une profileuse pour panneaux de carrosserie destinée à votre production de panneaux de carrosserie de camions ? Contactez l'équipe de vente technique de SUNWAY dès aujourd'hui pour discuter de vos exigences de profil, recevoir une proposition détaillée de machine et obtenir un devis compétitif directement de l'usine avec une assistance après-vente complète.
Changelog :
- Couverture complète des paramètres de conception des profils ondulés pour les panneaux de carrosserie de camions
- Conseils de sélection de l'épaisseur de tôle avec références de vitesse de formage et de tonnage hydraulique
- Explication détaillée des principes de correspondance entre le profil ondulé et le châssis, ainsi que de l'alignement des fixations
- Répartition des composants clés des lignes de production de profileuses pour panneaux de carrosserie
- Cadre décisionnel pour les acheteurs concernant la sélection de machines selon les catégories d'application des véhicules
Déclencheurs de la prochaine révision : nouvelles normes de profils ondulés adoptées par les principaux OEM de camions, spécifications de matériaux mises à jour pour les panneaux de carrosserie de véhicules, nouveaux modèles de machines offrant des capacités d'épaisseur ou de vitesse étendues, changements dans la logistique mondiale d'expédition ou les délais de livraison, tendances émergentes en matière de matériaux légers (acier avancé à haute résistance, panneaux composites)





