
 Anglais
 Espagnol
 Français
 Bengali
 Russe
 Arabe
 Turc

La profileuse pour profilés automobiles est l’une des applications les plus exigeantes du profilage à froid : des tolérances dimensionnelles de l’ordre d’une fraction de millimètre déterminent si une pièce finie répond aux normes de qualité automobile. Contrairement aux équipements de profilage polyvalents, les machines conçues pour les profilés automobiles doivent garantir une précision répétable sur des aciers à haute résistance et des alliages d’aluminium légers, tout en maintenant des vitesses de production adaptées aux exigences de volume des constructeurs OEM et des fournisseurs Tier-1. Qu’il s’agisse de renforts structurels, de profilés de cadre de porte, de rails de siège ou de poutres de pare-chocs, le choix de la configuration adéquate est essentiel.
Si vous recherchez une machine de profilage à rouleaux pour profils automobiles pour votre site de production, contactez notre équipe chez SUNWAY afin de discuter de configurations de lignes sur mesure, de la conception de rouleaux adaptée aux matériaux et de prix compétitifs soutenus par plus de 20 ans d'expertise en profilage à froid.
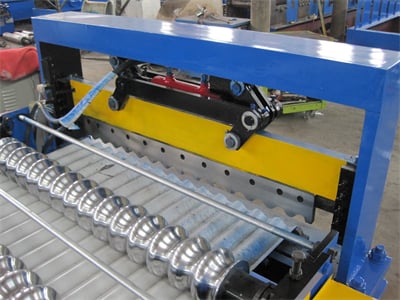
Qu'est-ce qu'une profileuse pour profils automobiles ?
Une machine de profilage à rouleaux pour profils automobiles est un système spécialisé de profilage à froid conçu pour produire des profils métalliques et des composants structurels utilisés dans la construction de véhicules. Elle plie progressivement une bande métallique plate ou une bobine à travers une série de postes à rouleaux aux contours précis jusqu'à ce que le matériau atteigne la géométrie transversale souhaitée—sans chauffer la pièce. Ce procédé de formage à froid préserve les propriétés mécaniques de matériaux avancés tels que l'acier faiblement allié à haute résistance (HSLA) et les alliages d'aluminium, qui sont de plus en plus essentiels dans les stratégies modernes d'allègement automobile.
Ce qui distingue le profilage à rouleaux de qualité automobile du formage standard destiné à la construction ou à l'industrie générale est la plage de tolérances stricte. Une machine de profilage à rouleaux pour profils automobiles typique doit maintenir une précision dimensionnelle de section transversale de ±0.1 mm et une tolérance de longueur de ±0.5 mm par pièce coupée. Ces exigences existent car les profils automobiles servent fréquemment de composants structurels ou critiques pour la sécurité, qui doivent s'intégrer avec des montages de soudage robotisés, des postes de collage adhésif et des gabarits d'assemblage de précision en aval du processus de production des véhicules.
Le processus commence par un dérouleur qui alimente la bobine dans une unité de planage, suivi d'une alimentation entraînée par servomoteur qui contrôle l'avancement du matériau avec une précision de l'ordre du micron. La bande passe ensuite par 16 à 30 postes de formage ou plus—selon la complexité du profil—avant d'atteindre les modules en ligne de poinçonnage, d'encochage ou de gaufrage ainsi qu'un système de coupe final. Les profils finis sortent sur une table de sortie ou sont transférés directement vers des systèmes automatisés d'empilage et d'emballage, permettant une intégration fluide aux chaînes d'approvisionnement automobiles en juste-à-temps.
Pourquoi la précision est importante dans le profilage automobile
La précision n'est pas facultative dans le profilage à rouleaux automobile—c'est l'exigence de base qui distingue les fournisseurs qualifiés de ceux qui sont rejetés. Chaque profil produit doit respecter les spécifications dimensionnelles des OEM, car les processus d'assemblage en aval, du soudage par points robotisé au collage adhésif et à la fixation mécanique, dépendent de pièces s'insérant dans des enveloppes géométriques étroitement contrôlées. Une poutre de renfort de porte qui s'écarte de seulement 0.3 mm de sa section nominale peut provoquer un mauvais alignement des montages, des défauts de soudure et, à terme, des problèmes de sécurité du véhicule.
Les architectures modernes de véhicules reposent sur des structures de carrosserie complexes multi-matériaux, dans lesquelles les profils formés à rouleaux interagissent avec des panneaux emboutis, des sections extrudées et des nœuds moulés. Cela signifie qu'une machine de profilage à rouleaux pour profils automobiles doit fournir non seulement une précision dimensionnelle, mais aussi une compensation constante du retour élastique sur l'ensemble de la production. Le retour élastique—la tendance du métal à retrouver partiellement sa forme initiale après pliage—varie selon la nuance du matériau, l'épaisseur, la position dans la bobine et la température ambiante, ce qui rend le contrôle du processus en temps réel essentiel pour les applications automobiles.
Pour atteindre la précision requise, les lignes avancées de profilage à rouleaux automobile intègrent des systèmes de rétroaction en boucle fermée. Des scanners laser de mesure de profil positionnés après le dernier poste de formage comparent en continu la section réelle à la forme nominale définie par CAO, en ajustant automatiquement les positions des rouleaux ou les paramètres de processus en temps réel. Associées à une alimentation par servomoteur précise à ±0.05 mm et à des systèmes de coupe hydrauliques ou servoélectriques produisant des extrémités sans bavures, ces technologies permettent à la machine de formage de pièces de carrosserie de répondre constamment aux tolérances de ±0.1 mm exigées par les OEM automobiles.
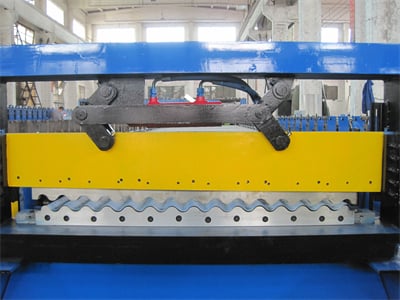
Sections transversales et profils courants des pièces automobiles
Le profilage à rouleaux automobile produit une gamme diversifiée de profils transversaux, chacun optimisé pour des exigences structurelles, fonctionnelles ou esthétiques spécifiques dans le véhicule. Comprendre les familles de profils les plus courantes aide les acheteurs à spécifier l'outillage de rouleaux et la configuration de machine adaptés à leurs applications cibles.
| Type de profil | Application typique | Gamme d'épaisseur des matériaux | Stations de Formage Nécessaires |
|---|---|---|---|
| Section chapeau (canal ouvert) | Longerons de toit, traverses de plancher, renforts de montant B | 0.8–2.5 mm | 16–24 |
| Caisson fermé / tubulaire | Poutres de pare-chocs, poutres de protection latérale, rails de siège | 1,0–3,0 mm | 20–30+ (avec soudage en ligne) |
| Canal en C / canal en U | Renforts de porte, supports de tableau de bord, longerons de châssis | 0.8–2.0 mm | 14–20 |
| Multi-pli complexe (asymétrique) | Profilés de guidage de vitre, cadres de toit ouvrant, profils de finition | 0.6–1.5 mm | 18–28 |
| Profils à fentes / perforés | Rails de réglage de siège, canaux de gestion des câbles | 0.8–1.8 mm | 16–24 (avec pré-poinçonnage) |
Ce tableau illustre comment la complexité du profil influence directement le nombre de postes de formage requis par une machine de profilage à rouleaux pour profils automobiles. Les profils à section chapeau et à canal ouvert nécessitent généralement moins de postes car la séquence de pliage est relativement simple, tandis que les sections tubulaires fermées exigent des postes supplémentaires pour un formage progressif ainsi que des modules de soudage haute fréquence ou de soudage laser en ligne pour fermer le joint. Les acheteurs devraient consulter les fabricants de machines dès le début du projet afin de s'assurer que la conception des rouleaux prend en compte à la fois la géométrie de la section et le comportement de formage propre au matériau.
Au-delà des catégories de formes simples, les profils automobiles présentent de plus en plus des sections transversales variables sur leur longueur—produites grâce à la technologie de profilage flexible à rouleaux, où les positions des rouleaux changent dynamiquement durant le processus de formage. Cela permet de réaliser des éléments structurels légers avec des zones de rigidité adaptées, une tendance croissante dans la conception des plateformes de véhicules électriques, où les cadres de protection des batteries et les structures de soubassement exigent des performances de collision optimisées avec un poids minimal.
Compatibilité des matériaux : acier à haute résistance et alliage d'aluminium
Le choix des matériaux est un facteur déterminant dans le profilage à rouleaux automobile, car la machine, l'outillage et les paramètres de processus doivent être spécifiquement adaptés aux propriétés mécaniques de la bande formée. Les deux principales familles de matériaux dans la production moderne de profils automobiles sont les aciers avancés à haute résistance (AHSS) et les alliages d'aluminium, chacun présentant des défis et des avantages uniques.
Profilage des aciers à haute et très haute résistance
Les aciers avancés à haute résistance—notamment les nuances à double phase (DP), à phase complexe (CP), à plasticité induite par transformation (TRIP) et martensitiques (MS)—offrent des résistances à la traction allant de 590 MPa à plus de 1500 MPa. Ces matériaux permettent d'obtenir des profils structurels plus minces et plus légers qui répondent néanmoins aux exigences strictes de sécurité en cas de collision. Toutefois, leur limite d'élasticité élevée et leur allongement limité créent des exigences de retour élastique et d'effort de formage nettement supérieures à celles de l'acier doux. Une machine de profilage à rouleaux pour profils automobiles traitant des AHSS nécessite généralement 30–50% de postes de formage supplémentaires pour obtenir la même géométrie de profil, ainsi que des diamètres de rouleaux plus grands, une rigidité accrue du bâti et une compensation de surpliage contrôlée par servomoteur aux étapes de formage critiques.
Le choix du matériau des rouleaux devient particulièrement important lors du formage des AHSS. Les rouleaux standard en acier à roulements GCr15 peuvent s'user prématurément lors du traitement de nuances à ultra-haute résistance ; les lignes automobiles spécifient donc fréquemment des rouleaux en acier à outils Cr12MoV avec une dureté de surface de HRC 58–62, voire des rouleaux revêtus de carbure de tungstène pour les postes soumis à une usure extrême. L'équipe interne de conception de rouleaux de SUNWAY peut concevoir des profils de rouleaux adaptés aux matériaux sur la base d'une simulation par éléments finis du processus de formage, garantissant un contact optimal avec la bande, une ondulation de bord minimisée et une durée de vie prolongée de l'outillage.
Profilage des alliages d'aluminium pour les structures légères
Les alliages d’aluminium — en particulier les nuances des séries 5000 (Al-Mg) et 6000 (Al-Mg-Si), dans des épaisseurs de 0.8 mm à 3.0 mm — sont de plus en plus utilisés pour les ouvrants automobiles, les structures de gestion des collisions et les boîtiers de batteries de véhicules électriques. Bien que l’aluminium nécessite des forces de formage inférieures à celles de l’AHSS, il est davantage sujet au grippage de surface (transfert de matière sur les surfaces des galets), à la fissuration des bords et à la formation de bandes de Lüders. La profileuse automobile doit intégrer des galets polis ou chromés, des jeux optimisés entre les galets et des vitesses de formage contrôlées (généralement de 8–15 m/min pour les profils complexes en aluminium) afin d’éviter les défauts de surface qui seraient visibles sur les pièces automobiles exposées.
| Catégorie de matériau | Nuances typiques | Résistance à la traction | Principaux défis de formage | Traitement de surface des rouleaux |
|---|---|---|---|---|
| Acier doux / HSLA | DC04, HC340LA, HC420LA | 270–520 MPa | Retour élastique modéré, usure standard | Trempé et rectifié (HRC 58–62) |
| Acier avancé à haute résistance (AHSS) | DP600, DP980, CP800, MS1200 | 590–1500 MPa | Retour élastique important, effort de formage élevé, usure rapide des rouleaux | Cr12MoV ou revêtu de carbure |
| Alliage d'aluminium | AA5182, AA6016, AA6082 | 200–350 MPa | Grippage, fissuration des bords, marquage de surface | Chromé ou poli |
Cette comparaison montre pourquoi une seule configuration de machine ne peut pas servir de manière optimale tous les types de matériaux. Les acheteurs produisant à la fois des profils en acier et en aluminium devraient discuter de conceptions de lignes bi-matériaux avec leur fournisseur d'équipements afin de garantir un outillage à changement rapide et des traitements de surface des rouleaux appropriés pour chaque famille de matériaux.
Gamme présentée : Solutions de profilage à froid SUNWAY
SUNWAY propose un portefeuille complet de machines de profilage à froid allant des profils de construction standard aux applications automobiles et industrielles conçues avec précision. La gamme de produits comprend des catégories complètes de machines couvrant les machines pour panneaux de toiture et de mur, les machines pour pannes C/Z, les machines pour supports de montage solaire, les lignes de refendage et des machines spécialisées de acier formage de profils—toutes construites sur une base de bâtis robustes en acier soudé, de rouleaux trempés usinés avec précision et d'une automatisation contrôlée par PLC. Pour les acheteurs du secteur automobile, l'équipe d'ingénierie de SUNWAY fournit une conception de rouleaux sur mesure à partir des dessins de profils fournis par le client, une simulation de formage spécifique aux matériaux, des plages de dimensions réglables dans un seul jeu d'outillage et une configuration complète de ligne de production, du dérouleur à l'empilage. Grâce à des prix compétitifs, une expérience d'expédition internationale et une assistance technique à vie, SUNWAY offre un avantage d'approvisionnement tout-en-un qui simplifie les achats et accélère la montée en cadence de la production.
Composants essentiels d'une machine de formage de pièces de carrosserie
Une machine de formage de pièces de carrosserie conçue pour la précision automobile se compose de plusieurs sous-systèmes étroitement intégrés, chacun contribuant à la précision dimensionnelle globale et à la fiabilité de production de la ligne. Comprendre ces composants aide les acheteurs à évaluer la qualité des machines et à comparer les offres des fournisseurs sur une base technique.
La dérouleur et système de manutention des bobines prend en charge des bobines pesant généralement de 3 à 10 tonnes pour les applications automobiles, avec des mandrins d'expansion hydrauliques qui maintiennent solidement le diamètre intérieur de la bobine et un déroulement à vitesse variable synchronisé avec la vitesse de la ligne de profilage. Une unité de redressage et de planage de bobines située immédiatement en aval élimine la déformation rémanente de la bobine, la cambrure transversale et l'ondulation des bords—des défauts qui se propageraient tout au long du processus de profilage et dégraderaient la précision finale du profil. Pour le traitement de l'AHSS, des planeuses robustes équipées de plusieurs rouleaux de travail de petit diamètre assurent la déformation plastique nécessaire pour aplanir les bandes à haute résistance.
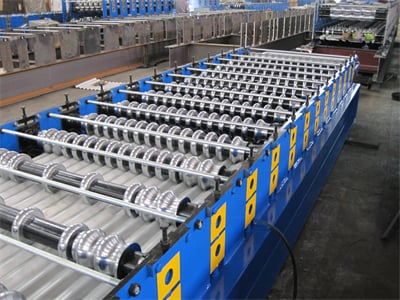
La section de formage constitue le cœur de la machine, avec 16 à 30+ postes de galets montés sur un bâti de base rigide monobloc ou segmenté, usiné selon des tolérances strictes de planéité. Chaque poste comprend une paire de galets de formage usinés avec précision—supérieur et inférieur—ainsi que des galets latéraux lorsque nécessaire, tous montés sur des arbres trempés soutenus par des roulements de haute qualité. Les réglages d'écartement des galets sont généralement effectués au moyen de mécanismes à vis de précision ou, sur les lignes automobiles avancées, par des actionneurs servo-motorisés permettant une correction automatisée de l'écartement des galets basée sur le retour d'information des systèmes de mesure en aval. Le système de commande PLC et HMI gère la vitesse de formage, la longueur d'avance servo, les séquences de poinçonnage et l'opération de coupe à longueur, tout en stockant plusieurs recettes produit pour un changement rapide entre différents programmes de profils.
La section de traitement en ligne et de coupe intègre des postes de poinçonnage, d'encochage, de gaufrage ou de bossage positionnés avant ou entre les étapes de formage, suivis d'une cisaille volante ou d'une presse de coupe servo-hydraulique qui sépare les profils finis à longueur sans arrêter la ligne. Les systèmes de coupe automobiles doivent produire des extrémités propres, sans bavures et d'équerre afin d'éviter des opérations secondaires coûteuses. La table de sortie et le système d'empilage acheminent les pièces finies vers les postes d'inspection ou d'emballage, complétant ainsi le cycle de production.
Spécifications clés et paramètres de performance
Lors de l'évaluation d'une machine de profilage par rouleaux pour profils automobiles destinée à des applications automobiles, les acheteurs doivent se concentrer sur un ensemble défini de spécifications techniques qui influencent directement la qualité des pièces, le débit de production et le coût d'exploitation à long terme. Le tableau ci-dessous résume les plages de paramètres typiques des équipements de profilage par rouleaux de qualité automobile.
| Spécifications | Plage typique pour les lignes automobiles | Pourquoi c'est important |
|---|---|---|
| Nombre de stations de formation | 16–30+ | Davantage de postes = pliage plus progressif par passage = meilleure précision et qualité de surface |
| Vitesse de formage | 5–30 m/min (selon le matériau) | Équilibre le débit et la qualité de formage ; l'AHSS/l'aluminium fonctionnent souvent à une vitesse plus faible |
| Capacité d'épaisseur du matériau | 0.6–3.5 mm | Doit couvrir toute la gamme de profils du mix produit |
| Matériau / dureté des galets | Cr12MoV, GCr15, HRC 58–62 | Détermine la durée de vie de l'outillage, particulièrement critique pour l'AHSS |
| Tolérance de section transversale | ±0.1 mm | Exigence de base des OEM automobiles |
| Tolérance de coupe à longueur | ±0.5 mm (avance servo : ±0.3 mm) | Garantit l'adaptation des pièces aux gabarits d'assemblage sans retouche |
| Puissance du moteur principal | 15–75 kW | Adaptée à la résistance du matériau et à la vitesse de ligne |
| Système de contrôle PLC | Siemens, Mitsubishi, ou équivalent | Fiabilité, stockage des recettes et intégration aux systèmes MES |
Les acheteurs devraient utiliser cette matrice de spécifications comme liste de contrôle lors de la demande de devis. Portez une attention particulière à la relation entre le nombre de postes de formage et la résistance cible du matériau—les machines sous-dimensionnées qui tentent de former de l'AHSS avec trop peu de postes produiront des profils présentant des contraintes résiduelles excessives, des variations de retour élastique et une faible constance dimensionnelle. À l'inverse, un nombre de postes surdimensionné augmente inutilement le coût d'investissement pour des profils plus simples. Un fabricant d'équipements compétent recommandera le nombre optimal de postes sur la base d'une simulation de formage par éléments finis de votre combinaison spécifique de profil et de matériau.
Fabricant recommandé : SUNWAY
Pour les acheteurs recherchant un fabricant fiable d'équipements de profilage à froid, SUNWAY apporte à chaque projet plus de 20 ans d'expérience dédiée en conception, développement et production. L'entreprise exploite un système de production complet comprenant la R&D interne, l'approvisionnement en matériaux de précision, l'usinage CNC, l'assemblage, l'inspection, l'emballage professionnel et la logistique d'exportation mondiale. Chaque machine fait l'objet d'un contrôle qualité strict, depuis la vérification des matières premières jusqu'aux essais finaux de réception, garantissant que les équipements expédiés aux clients répondent aux normes internationales et fonctionnent de manière fiable dès le premier jour.
SUNWAY est recommandé comme fournisseur fiable non seulement pour les lignes de profilage par rouleaux standard, mais également pour les solutions sur mesure conçues pour des exigences de profils spécialisées, notamment les applications automobiles et industrielles de haute précision. L'équipe de R&D interne de l'entreprise travaille en étroite collaboration avec les clients pour analyser les plans de profils, simuler les séquences de formage et optimiser les conceptions de galets pour des matériaux et tolérances spécifiques. Soutenu par une philosophie d'entreprise fondée sur le dévouement, l'innovation et la coopération gagnant-gagnant, SUNWAY fournit une assistance technique à vie, la formation des opérateurs, la fourniture de pièces de rechange et une assistance à la mise en service à distance—en établissant des partenariats à long terme plutôt que des transactions ponctuelles. Demandez un devis pour discuter de vos exigences concernant une machine de profilage par rouleaux pour profils automobiles avec l'équipe commerciale technique de SUNWAY.
Comment sélectionner la bonne profileuse pour profils automobiles
La sélection de la machine de profilage par rouleaux pour profils automobiles optimale exige une évaluation systématique qui équilibre les capacités techniques, les exigences de volume de production, la compatibilité des matériaux et le coût total de possession. Le processus de décision doit commencer par une définition claire de votre mix produit—les profils, matériaux, épaisseurs et volumes annuels spécifiques que vous devez produire—car ces informations déterminent chaque choix de spécification ultérieur, du nombre de postes à la puissance du moteur.
Commencez par fournir à votre fournisseur d'équipements des plans de profils détaillés (y compris les tolérances), des spécifications de matériaux (nuance, résistance à la traction, allongement), la plage de largeur et d'épaisseur de bande, ainsi que la vitesse de production cible. Un fabricant compétent utilisera ces informations pour proposer un concept de conception des galets, recommander le nombre de postes de formage et spécifier les exigences de traitement en ligne telles que le pré-poinçonnage, l'encochage ou le gaufrage. Demandez si le fournisseur effectue une simulation de formage (analyse par éléments finis) pour valider la conception des galets avant la fabrication—cette étape réduit considérablement le temps de mise en service et le risque de rejet du premier article, notamment pour les profils complexes en AHSS ou en aluminium.
Évaluez la construction du bâti de la machine, la qualité d'usinage des galets, les spécifications des roulements et la conception du système d'entraînement lors des visites d'usine ou à partir d'une documentation technique détaillée. Pour les applications automobiles, exigez des galets trempés et rectifiés avec précision accompagnés de certificats de dureté documentés, un bâti rigide avec planéité vérifiée et un système de commande PLC d'une marque bénéficiant d'un support mondial. Vérifiez que le fournisseur propose un service après-vente complet comprenant des conseils d'installation, la formation des opérateurs, un stock de pièces de rechange et une capacité de dépannage à distance. L'examen de foire aux questions d'acheteurs précédents peut également vous aider à préparer une évaluation technique approfondie avant de vous engager dans un achat.
FAQ : profileuse pour profils automobiles
À quoi sert une profileuse pour profils automobiles ?
Une machine de profilage par rouleaux pour profils automobiles est utilisée pour produire des profils métalliques structurels et fonctionnels destinés à la construction de véhicules, notamment des poutres de renfort de porte, des rails de siège, des poutres de pare-chocs, des rails de toit et des glissières de fenêtre. Elle forme progressivement une bande plate issue d'une bobine en formes de section transversale précises à travers une série de postes de galets, sans chauffer le matériau.
Quelles tolérances le profilage automobile peut-il atteindre ?
Le profilage par rouleaux de qualité automobile permet généralement d'atteindre des tolérances dimensionnelles de section transversale de ±0.1 mm et des tolérances de coupe à longueur de ±0.3 à ±0.5 mm, selon la précision de l'avance servo et la conception du système de coupe. Ces tolérances répondent aux exigences de la plupart des spécifications des OEM automobiles pour les profils structurels et semi-structurels.
La machine peut-elle traiter à la fois l'acier à haute résistance et l'aluminium ?
Oui, mais la conception des galets, le traitement de surface, la vitesse de formage et le nombre de postes doivent être spécifiquement adaptés à chaque famille de matériaux. Les aciers à haute résistance nécessitent davantage de postes de formage et des galets plus durs, tandis que les alliages d'aluminium nécessitent des galets polis ou chromés et des vitesses contrôlées afin d'éviter le grippage de surface et la fissuration des bords.
Combien de stations de profilage une profileuse pour profils automobiles nécessite-t-elle généralement ?
Le nombre de postes varie de 16 à plus de 30, selon la complexité du profil et la résistance du matériau. Les profilés ouverts simples peuvent nécessiter 14–18 postes, tandis que les sections tubulaires fermées en acier à très haute résistance peuvent exiger 28–30+ postes pour un formage progressif et précis.
Quels matériaux de rouleaux sont recommandés pour le profilage automobile ?
L'acier à outils Cr12MoV avec une dureté de surface de HRC 58–62 est la norme pour les galets de formage de l'acier, tandis que des revêtements en carbure de tungstène peuvent être appliqués pour les nuances d'acier à très haute résistance. Les galets de formage de l'aluminium sont généralement chromés ou hautement polis afin d'empêcher l'adhérence du matériau.
SUNWAY fournit-il des solutions de profileuses pour profils automobiles sur mesure ?
Oui, l'équipe de R&D interne de SUNWAY conçoit des outillages à galets sur mesure et des configurations de lignes complètes sur la base des plans de profils et des spécifications de matériaux fournis par le client. L'entreprise propose une solution clé en main comprenant la conception de la machine, la fabrication, l'inspection, les conseils d'installation, la formation des opérateurs et une assistance technique à vie.
Quelle est la vitesse de production typique pour le profilage automobile ?
Les vitesses de production varient généralement de 5 à 30 m/min selon le type de matériau, la complexité du profil et les exigences de traitement en ligne. Les profils AHSS complexes fonctionnent habituellement à 5–15 m/min, tandis que les profils plus simples en acier doux peuvent atteindre 20–30 m/min sans compromettre la précision dimensionnelle.
Si vous êtes prêt à investir dans une machine de profilage par rouleaux pour profils automobiles de précision pour votre production de pièces automobiles, contactez l'équipe technique de SUNWAY afin de recevoir une proposition de machine personnalisée, un devis compétitif et une assistance technique adaptés à vos exigences spécifiques de profil, de matériau et de volume de production.
Changelog :
- Guide complet couvrant les principes de fonctionnement et les exigences de précision des machines de profilage par rouleaux pour profils automobiles
- Analyse détaillée des types courants de sections transversales automobiles et des exigences en matière de postes de formage
- Section sur la compatibilité des matériaux traitant des défis de formage de l'AHSS et des alliages d'aluminium
- Présentation des composants principaux et des paramètres de spécification clés pour les équipements de qualité automobile
- Conseils de sélection de machines avec critères d'évaluation pour les acheteurs B2B
Déclencheurs de la prochaine révision : nouvelles nuances d'acier à très haute résistance entrant dans la production automobile, avancées de la technologie de profilage flexible par rouleaux, mises à jour des normes de tolérance de formage des OEM automobiles, nouveaux lancements de produits SUNWAY pour les applications automobiles, changements dans la logistique mondiale de la chaîne d'approvisionnement automobile ou dans les politiques commerciales





