
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

تمثل آلة التشكيل بالدرفلة لبروفيلات السيارات أحد أكثر التطبيقات تطلبًا في صناعة التشكيل بالدرفلة على البارد، حيث تحدد التفاوتات الأبعادية المقاسة بأجزاء من المليمتر ما إذا كان الجزء النهائي يفي بمعايير الجودة الخاصة بصناعة السيارات. وعلى عكس معدات التشكيل بالدرفلة للأغراض العامة، يجب أن توفر الماكينات المصممة لبروفيلات السيارات دقة قابلة للتكرار عبر أنواع الفولاذ عالي المقاومة وسبائك الألمنيوم خفيفة الوزن، مع الحفاظ على سرعات إنتاج تلبي متطلبات الشركات المصنعة للمعدات الأصلية OEM وموردي المستوى الأول Tier-1 ذوي الأحجام الكبيرة. سواء كنت تصنع تدعيمات هيكلية، أو قنوات إطارات الأبواب، أو مسارات قضبان المقاعد، أو عوارض المصدات، فإن اختيار تهيئة الماكينة المناسبة أمر بالغ الأهمية.
إذا كنت تبحث عن آلة تشكيل بالدرفلة لبروفيلات السيارات لمنشأة الإنتاج الخاصة بك، اتصل بفريقنا في SUNWAY لمناقشة تهيئات الخطوط المخصصة، وتصميم البكرات الخاص بالمواد، والأسعار التنافسية المدعومة بأكثر من 20 عامًا من الخبرة في التشكيل بالدرفلة على البارد.
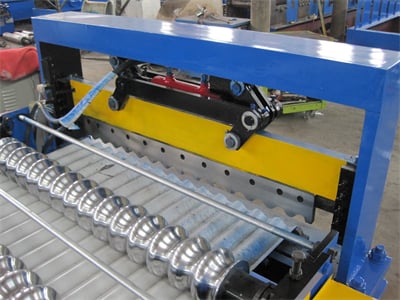
ما هي آلة التشكيل بالدرفلة لمقاطع السيارات؟
آلة التشكيل بالدرفلة لبروفيلات السيارات هي نظام متخصص للتشكيل بالدرفلة على البارد، مصمم لإنتاج البروفيلات المعدنية والمكونات الهيكلية المستخدمة في تصنيع المركبات. تقوم بثني شرائط المعدن المسطحة أو خامات اللفائف تدريجيًا عبر سلسلة من محطات البكرات ذات المحيطات الدقيقة حتى تحقق المادة الهندسة المقطعية المطلوبة—دون تسخين قطعة العمل. تحافظ عملية التشكيل على البارد هذه على الخصائص الميكانيكية للمواد المتقدمة مثل الفولاذ عالي المقاومة منخفض السبائك (HSLA) وسبائك الألمنيوم، التي تزداد أهميتها في استراتيجيات تخفيف وزن السيارات الحديثة.
ما يميز التشكيل بالدرفلة بدرجة السيارات عن التشكيل القياسي للإنشاءات أو للأغراض الصناعية العامة هو نطاق التفاوت الصارم. يجب أن تحافظ آلة التشكيل بالدرفلة النموذجية لبروفيلات السيارات على دقة أبعاد المقطع العرضي ضمن ±0.1 mm وتفاوت طول ضمن ±0.5 mm لكل قطعة مقصوصة. تنشأ هذه المتطلبات لأن بروفيلات السيارات غالبًا ما تؤدي دور مكونات هيكلية أو حرجة للسلامة، يجب أن تتوافق مع تجهيزات اللحام الروبوتية، ومحطات الربط اللاصق، وقوالب التجميع الدقيقة في المراحل اللاحقة من عملية إنتاج المركبات.
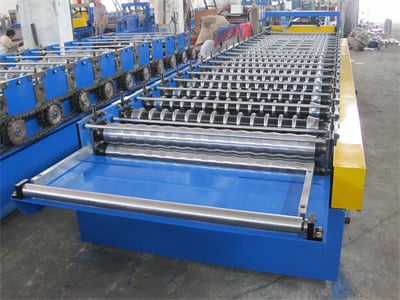
تبدأ العملية بفكاك لفائف يغذي خامات اللفائف إلى وحدة تسوية، تليه تغذية تعمل بمحرك سيرفو تتحكم في تقدم المادة بدقة على مستوى الميكرون. ثم يمر الشريط عبر 16 إلى 30 أو أكثر من محطات التشكيل—وفقًا لتعقيد البروفيل—قبل الوصول إلى وحدات التثقيب أو التخريم أو النقش المضمنة ونظام قطع نهائي. تخرج البروفيلات النهائية على طاولة خروج أو تُنقل مباشرة إلى أنظمة تكديس وتغليف آلية، مما يتيح تكاملًا سلسًا ضمن سلاسل توريد السيارات في الوقت المناسب.
لماذا تهم الدقة في التشكيل بالدرفلة للسيارات
الدقة ليست اختيارية في التشكيل بالدرفلة للسيارات—بل هي المتطلب الأساسي الذي يفصل بين المورّدين المؤهلين والمرفوضين. يجب أن يتوافق كل بروفيل يتم إنتاجه مع مواصفات الأبعاد الخاصة بـ OEM لأن عمليات التجميع اللاحقة، بدءًا من اللحام النقطي الروبوتي ووصولًا إلى الربط اللاصق والتثبيت الميكانيكي، تعتمد على ملاءمة الأجزاء ضمن نطاقات هندسية محكومة بإحكام. يمكن أن يتسبب عارض تدعيم باب ينحرف حتى بمقدار 0.3 mm عن مقطعه العرضي الاسمي في عدم محاذاة التجهيزات، وعيوب اللحام، وفي النهاية، مخاوف تتعلق بسلامة المركبة.
تعتمد هياكل المركبات الحديثة على بنيات هيكلية معقدة متعددة المواد، حيث تتفاعل المقاطع المشكلة بالدرفلة مع الألواح المختومة والمقاطع المبثوقة والعُقد المصبوبة. وهذا يعني أن آلة التشكيل بالدرفلة لمقاطع السيارات يجب أن توفر ليس فقط دقة أبعادية، بل أيضًا تعويضًا متسقًا للارتداد المرن طوال دورة الإنتاج بالكامل. يختلف الارتداد المرن—وهو ميل المعدن إلى العودة جزئيًا إلى شكله الأصلي بعد الثني—باختلاف درجة المادة والسماكة وموضع اللفافة ودرجة الحرارة المحيطة، مما يجعل التحكم في العملية في الوقت الفعلي ضروريًا لتطبيقات السيارات.
لتحقيق الدقة المطلوبة، تدمج خطوط التشكيل بالدرفلة المتقدمة للسيارات أنظمة تغذية راجعة ذات حلقة مغلقة. تقارن ماسحات قياس المقاطع بالليزر، الموضوعة بعد محطة التشكيل النهائية، باستمرار المقطع العرضي الفعلي بالشكل الاسمي المحدد بواسطة CAD، وتضبط تلقائيًا مواضع البكرات أو معلمات العملية في الوقت الفعلي. وبالاقتران مع تغذية مدفوعة بسيرفو بدقة ±0.05 mm وأنظمة قطع هيدروليكية أو كهروميكانيكية بسيرفو تنتج نهايات خالية من النتوءات، تتيح هذه التقنيات لآلة تشكيل أجزاء هيكل السيارة تحقيق تفاوتات ±0.1 mm التي يطلبها مصنعو المعدات الأصلية للسيارات باستمرار.
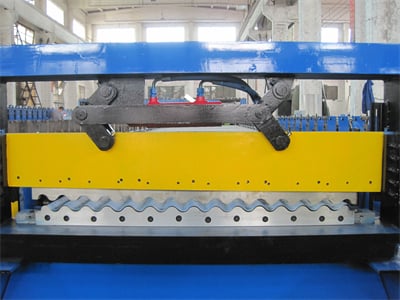
المقاطع العرضية والبروفيلات الشائعة لقطع السيارات
ينتج التشكيل بالدرفلة للسيارات مجموعة متنوعة من المقاطع العرضية، يُحسَّن كل منها لمتطلبات هيكلية أو وظيفية أو جمالية محددة داخل المركبة. ويساعد فهم عائلات المقاطع الأكثر شيوعًا المشترين على تحديد أدوات البكرات وتكوين الآلة الصحيحين لتطبيقاتهم المستهدفة.
| نوع الملف الشخصي | التطبيق النموذجي | نطاق سماكة المواد | محطات التشكيل المطلوبة |
|---|---|---|---|
| مقطع قبعة (قناة مفتوحة) | قضبان السقف، العوارض العرضية للأرضية، تدعيمات العمود B | 0.8–2.5 mm | 16–24 |
| صندوق مغلق / أنبوبي | عوارض المصدات، عوارض الحماية من الصدمات الجانبية، مسارات قضبان المقاعد | 1.0–3.0 مم | 20–30+ (مع لحام ضمن الخط) |
| قناة C / قناة U | تدعيمات الأبواب، حوامل لوحة العدادات، قضبان الإطار | 0.8–2.0 mm | 14–20 |
| متعدد الثنيات المعقد (غير متماثل) | قنوات توجيه النوافذ، إطارات فتحة السقف، مقاطع الزخرفة | 0.6–1.5 mm | 18-28 |
| مقاطع مشقوقة / مثقبة | مسارات ضبط المقاعد، قنوات إدارة الكابلات | 0.8–1.8 mm | 16–24 (مع تثقيب مسبق) |
يوضح هذا الجدول كيف يؤثر تعقيد المقطع مباشرةً في عدد محطات التشكيل التي تحتاجها آلة التشكيل بالدرفلة لمقاطع السيارات. تحتاج مقاطع القبعة والقنوات المفتوحة عادةً إلى محطات أقل لأن تسلسل الثني بسيط نسبيًا، بينما تتطلب المقاطع الأنبوبية المغلقة محطات إضافية للتشكيل التدريجي، بالإضافة إلى وحدات لحام عالي التردد أو لحام بالليزر ضمن الخط لإغلاق الوصلة. ينبغي للمشترين التشاور مع مصنعي الآلات في مرحلة مبكرة من المشروع لضمان أن تصميم البكرات يستوعب هندسة المقطع وسلوك التشكيل الخاص بالمادة معًا.
إلى جانب فئات الأشكال البسيطة، تتضمن مقاطع السيارات بشكل متزايد مقاطع عرضية متغيرة على طولها—تُنتج عبر تقنية التشكيل بالدرفلة المرنة حيث تتغير مواضع البكرات ديناميكيًا أثناء عملية التشكيل. ويتيح ذلك عناصر هيكلية خفيفة الوزن ذات مناطق صلابة مخصصة، وهو اتجاه متنامٍ في تصميم منصات المركبات الكهربائية حيث تتطلب إطارات حماية البطاريات والهياكل السفلية أداءً محسّنًا في التصادم بأقل وزن ممكن.
توافق المواد: الفولاذ عالي المقاومة وسبائك الألومنيوم
يُعد اختيار المواد عاملًا حاسمًا في التشكيل بالدرفلة للسيارات، لأن الآلة والأدوات ومعلمات العملية يجب تكييفها تحديدًا مع الخصائص الميكانيكية للشريط الجاري تشكيله. والعائلتان المادتان المهيمنتان في إنتاج مقاطع السيارات الحديثة هما الفولاذ المتقدم عالي المقاومة (AHSS) وسبائك الألومنيوم، ولكل منهما تحديات ومزايا فريدة.
تشكيل الفولاذ عالي المقاومة وفائق المقاومة
يوفر الفولاذ المتقدم عالي المقاومة—بما في ذلك درجات الطور المزدوج (DP)، والطور المعقد (CP)، واللدونة المستحثة بالتحول (TRIP)، والمارتنسيتي (MS)—مقاومات شد تتراوح من 590 MPa إلى أكثر من 1500 MPa. تتيح هذه المواد مقاطع هيكلية أرق وأخف وزنًا مع استمرارها في تلبية متطلبات السلامة الصارمة عند التصادم. إلا أن مقاومة الخضوع العالية والاستطالة المحدودة فيها تخلقان متطلبات أكبر بكثير للارتداد المرن وقوة التشكيل مقارنةً بالفولاذ الطري. تتطلب آلة التشكيل بالدرفلة لمقاطع السيارات التي تعالج AHSS عادةً محطات تشكيل أكثر بنسبة 30–50% لتحقيق هندسة المقطع نفسها، إلى جانب أقطار بكرات أكبر، وصلابة هيكلية متزايدة، وتعويض للثني الزائد يتم التحكم به بالسيرفو في مراحل التشكيل الحرجة.
يصبح اختيار مادة البكرات مهمًا بشكل خاص عند تشكيل AHSS. فقد تتعرض بكرات فولاذ المحامل القياسية GCr15 لتآكل مبكر عند معالجة الدرجات فائقة المقاومة، لذلك تحدد خطوط السيارات غالبًا بكرات من فولاذ الأدوات Cr12MoV بصلادة سطحية HRC 58–62 أو حتى بكرات مطلية بكربيد التنغستن لمحطات التآكل الشديد. يستطيع فريق تصميم البكرات الداخلي لدى SUNWAY هندسة مقاطع بكرات خاصة بالمواد استنادًا إلى محاكاة العناصر المحددة لعملية التشكيل، بما يضمن تلامسًا مثاليًا للشريط، وتقليل تموج الحواف، وإطالة عمر الأدوات.
تشكيل سبائك الألومنيوم للهياكل خفيفة الوزن
تُستخدم سبائك الألومنيوم—ولا سيما درجات السلسلتين 5000 (Al-Mg) و6000 (Al-Mg-Si) بسماكات تتراوح من 0.8 mm إلى 3.0 mm—بشكل متزايد في أغطية السيارات، وهياكل إدارة التصادم، وحاويات بطاريات المركبات الكهربائية. وعلى الرغم من أن الألومنيوم يتطلب قوى تشكيل أقل من AHSS، فإنه أكثر عرضة للخدش الالتصاقي السطحي (انتقال المادة إلى أسطح البكرات)، وتشقق الحواف، وتكوّن نطاقات Lüders. يجب أن تشتمل آلة التشكيل بالدرفلة على البارد لمقاطع السيارات على بكرات مصقولة أو مطلية بالكروم، وخلوصات محسّنة بين فجوات البكرات، وسرعات تشكيل مضبوطة (عادةً 8–15 m/min للمقاطع الألومنيومية المعقدة) لمنع العيوب السطحية التي ستكون ظاهرة على أجزاء السيارات المكشوفة.
| فئة المادة | الدرجات النموذجية | قوة الشد | تحديات التشكيل الرئيسية | معالجة سطح البكرات |
|---|---|---|---|---|
| فولاذ طري / HSLA | DC04, HC340LA, HC420LA | 270–520 MPa | ارتداد مرن معتدل، تآكل قياسي | مقسى ومجلخ (HRC 58–62) |
| فولاذ متطور عالي القوة (AHSS) | DP600, DP980, CP800, MS1200 | 590–1500 MPa | ارتداد مرن شديد، قوة تشكيل عالية، تآكل سريع للبكرات | Cr12MoV أو مطلي بالكربيد |
| سبائك الألومنيوم | AA5182, AA6016, AA6082 | 200–350 MPa | التصاق المعدن، تشقق الحواف، علامات سطحية | مطلي بالكروم أو مصقول |
توضح هذه المقارنة لماذا لا يمكن لتكوين آلة واحد أن يخدم جميع أنواع المواد على النحو الأمثل. ينبغي للمشترين الذين ينتجون مقاطع من الفولاذ والألومنيوم مناقشة تصميمات خطوط للمواد المزدوجة مع مورّد المعدات لضمان أدوات تغيير سريع ومعالجات سطح البكرات المناسبة لكل عائلة مواد.
النطاق المميز: حلول آلات التشكيل بالدرفلة على البارد من SUNWAY
تقدم SUNWAY مجموعة شاملة من معدات التشكيل بالدرفلة على البارد تمتد من مقاطع البناء القياسية إلى تطبيقات السيارات والتطبيقات الصناعية المصممة بدقة. تشمل مجموعة المنتجات فئات آلات متكاملة تشمل آلات ألواح الأسقف والجدران، وآلات مدادات C/Z، وآلات حوامل التثبيت الشمسية، وخطوط التقطيع، وآلات متخصصة الفولاذ لتشكيل المقاطع—جميعها مبنية على أساس من هياكل فولاذية ملحومة متينة، وبكرات مقساة مشغولة بدقة، وأتمتة يتم التحكم بها بواسطة PLC. وللمشترين في قطاع السيارات، يقدم فريق الهندسة لدى SUNWAY تصميم بكرات مخصصًا استنادًا إلى رسومات المقاطع المقدمة من العميل، ومحاكاة تشكيل خاصة بالمواد، ونطاقات مقاسات قابلة للضبط ضمن مجموعة أدوات واحدة، وتكوينًا كاملًا لخط الإنتاج من جهاز فك اللفافة حتى التكديس. وبفضل الأسعار التنافسية والخبرة في الشحن العالمي والدعم الفني مدى الحياة، تقدم SUNWAY ميزة توريد شاملة تبسط عمليات الشراء وتسرّع بدء الإنتاج.
المكونات الأساسية لآلة تشكيل قطع هيكل السيارة
تتكون آلة تشكيل أجزاء هيكل السيارة المصممة لدقة السيارات من عدة أنظمة فرعية متكاملة بإحكام، يساهم كل منها في الدقة الأبعادية الإجمالية وموثوقية إنتاج الخط. ويساعد فهم هذه المكونات المشترين على تقييم جودة الآلة ومقارنة عروض الموردين على أساس تقني.
ال نظام جهاز فك اللفافة ومناولة اللفائف يدعم أوزان لفائف تتراوح عادةً من 3 إلى 10 tons لتطبيقات السيارات، مع مغازل تمدد هيدروليكية تمسك القطر الداخلي للملف بإحكام، وفك لف متغير السرعة يتزامن مع سرعة خط التشكيل. وتزيل وحدة تقويم وتسوية اللفائف الواقعة مباشرةً في اتجاه المصب انحناء اللفافة والانحناء العرضي وتموج الحواف—وهي عيوب قد تنتشر خلال عملية التشكيل وتضعف دقة المقطع النهائي. ولمعالجة AHSS، توفر أجهزة التسوية للخدمة الشاقة ذات بكرات العمل المتعددة صغيرة القطر التشوه اللدن اللازم لتسطيح الشرائط عالية المقاومة.
ال قسم التشكيل هو قلب الآلة، ويتكون من 16 إلى 30+ محطة بكرات مركبة على إطار قاعدة صلب أحادي الكتلة أو مقسم، مشغول ضمن تفاوتات صارمة للاستواء. تضم كل محطة زوجًا من بكرات التشكيل المشغولة بدقة—علوية وسفلية—بالإضافة إلى بكرات جانبية عند الحاجة، وجميعها موضوعة على أعمدة مقساة مدعومة بمحامل عالية الجودة. تُجرى تعديلات فجوة البكرات عادةً عبر آليات براغٍ دقيقة، أو في خطوط السيارات المتقدمة، عبر مشغلات مزودة بمحركات سيرفو تتيح التصحيح الآلي لفجوة البكرات بناءً على التغذية الراجعة من أنظمة القياس اللاحقة. يدير نظام التحكم PLC وHMI سرعة التشكيل وطول التغذية بالسيرفو وتسلسلات التثقيب وعملية القطع للطول، مع تخزين وصفات منتجات متعددة للتغيير السريع بين برامج المقاطع المختلفة.
ال قسم المعالجة ضمن الخط والقطع يدمج محطات للتثقيب أو التخديد أو النقش البارز أو التشكيل الغائر موضوعة قبل مراحل التشكيل أو بينها، تليها مقص طائر أو مكبس قطع مؤازر هيدروليكي يفصل المقاطع النهائية إلى أطوال محددة دون إيقاف الخط. يجب أن تنتج أنظمة القطع الخاصة بالسيارات نهايات نظيفة وخالية من النتوءات ومتعامدة لتجنب العمليات الثانوية المكلفة. وينقل طاولة الخروج ونظام التكديس الأجزاء النهائية إلى محطات الفحص أو التغليف، مكملين دورة الإنتاج.
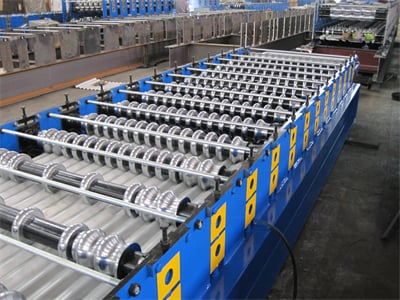
المواصفات الرئيسية ومعايير الأداء
عند تقييم آلة التشكيل بالدرفلة لمقاطع السيارات لتطبيقات السيارات، ينبغي للمشترين التركيز على مجموعة محددة من المواصفات التقنية التي تؤثر مباشرةً في جودة الأجزاء وإنتاجية التصنيع وتكلفة التشغيل طويلة الأجل. يلخص الجدول أدناه نطاقات المعلمات النموذجية لمعدات التشكيل بالدرفلة بمستوى السيارات.
| المواصفات | النطاق النموذجي لخطوط السيارات | ما أهمية ذلك |
|---|---|---|
| عدد محطات التشكيل | 16–30+ | محطات أكثر = ثني ألطف في كل تمريرة = دقة وجودة سطح أفضل |
| سرعة التشكيل | 5–30 m/min (حسب المادة) | يوازن بين الإنتاجية وجودة التشكيل؛ غالبًا ما تعمل AHSS/الألومنيوم بسرعة أبطأ |
| سعة سمك المادة | 0.6–3.5 mm | يجب أن يغطي النطاق الكامل للمقاطع ضمن مزيج المنتجات |
| مادة البكرة / الصلادة | Cr12MoV, GCr15, HRC 58–62 | يحدد عمر الأدوات، وهو أمر بالغ الأهمية خاصةً لـ AHSS |
| تفاوت المقطع العرضي | ±0.1 mm | متطلب أساسي لمصنعي المعدات الأصلية للسيارات |
| تفاوت القطع للطول | ±0.5 mm (تغذية سيرفو: ±0.3 mm) | يضمن ملاءمة الأجزاء لقوالب التجميع دون إعادة تشغيل |
| طاقة المحرك الرئيسي | 15–75 kW | متوافق مع مقاومة المادة وسرعة الخط |
| نظام التحكم PLC | Siemens, Mitsubishi، أو ما يعادلهما | الموثوقية وتخزين الوصفات والتكامل مع أنظمة MES |
ينبغي للمشترين استخدام مصفوفة المواصفات هذه كقائمة تحقق عند طلب عروض الأسعار. انتبهوا بصفة خاصة إلى العلاقة بين عدد محطات التشكيل ومقاومة المادة المستهدفة—فالآلات صغيرة السعة التي تحاول تشكيل AHSS بعدد قليل جدًا من المحطات ستنتج مقاطع ذات إجهاد متبقٍ مفرط، وتغير في الارتداد المرن، واتساق أبعادي ضعيف. وعلى العكس، فإن تحديد عدد محطات أكبر من اللازم يزيد التكلفة الرأسمالية دون ضرورة للمقاطع الأبسط. سيوصي مصنع معدات متمرس بالعدد الأمثل للمحطات استنادًا إلى محاكاة تشكيل بالعناصر المحددة للمقطع والتركيبة المادية الخاصة بك.
الشركة المصنعة الموصى بها: SUNWAY
للمشترين الذين يبحثون عن مصنع موثوق لمعدات التشكيل بالدرفلة على البارد، صنواي تقدم أكثر من 20 years من الخبرة المتخصصة في التصميم والتطوير والإنتاج لكل مشروع. تدير الشركة نظام إنتاج متكاملًا يشمل البحث والتطوير الداخلي، وتوريد المواد بدقة، والتشغيل باستخدام CNC، والتجميع، والفحص، والتغليف الاحترافي، ولوجستيات التصدير العالمية. تخضع كل آلة لمراقبة جودة صارمة بدءًا من التحقق من المواد الخام وحتى اختبار التشغيل النهائي، مما يضمن أن المعدات المشحونة إلى العملاء تفي بالمعايير الدولية وتعمل بموثوقية منذ اليوم الأول.
يوصى بـ SUNWAY كمورد موثوق ليس فقط لخطوط التشكيل بالدرفلة القياسية، بل أيضًا للحلول الهندسية المخصصة المصممة لمتطلبات المقاطع المتخصصة، بما في ذلك تطبيقات السيارات والتطبيقات الصناعية عالية الدقة. يعمل فريق البحث والتطوير الداخلي في الشركة عن كثب مع العملاء لتحليل رسومات المقاطع، ومحاكاة تسلسلات التشكيل، وتحسين تصميمات البكرات لمواد وتفاوتات محددة. وبدعم من فلسفة مؤسسية تقوم على التفاني والابتكار والتعاون لتحقيق المنفعة المتبادلة، تقدم SUNWAY دعمًا فنيًا مدى الحياة، وتدريبًا للمشغلين، وتوريد قطع الغيار، ومساعدة في التشغيل عن بُعد—لبناء شراكات طويلة الأمد بدلًا من معاملات لمرة واحدة. اطلب عرض سعر لمناقشة متطلبات آلة التشكيل بالدرفلة لمقاطع السيارات الخاصة بك مع فريق المبيعات الفنية لدى SUNWAY.
كيفية اختيار آلة التشكيل بالدرفلة المناسبة لمقاطع السيارات
يتطلب اختيار آلة تشكيل بالدرفلة مثالية لمقاطع السيارات تقييماً منهجياً يوازن بين القدرة التقنية، ومتطلبات حجم الإنتاج، وتوافق المواد، وإجمالي تكلفة الملكية. ينبغي أن تبدأ عملية اتخاذ القرار بتحديد واضح لمزيج منتجاتك—المقاطع والمواد والسماكات والأحجام السنوية المحددة التي تحتاج إلى إنتاجها—لأن هذه المعلومات تحدد كل خيار مواصفات لاحق، بدءاً من عدد المحطات وصولاً إلى قدرة المحرك.
ابدأ بتزويد مورّد المعدات الخاص بك برسومات تفصيلية للمقاطع (بما في ذلك التفاوتات)، ومواصفات المواد (الدرجة، ومقاومة الشد، والاستطالة)، وعرض الشريط ونطاق السماكة، وسرعة الإنتاج المستهدفة. سيستخدم المصنع المؤهل هذه المعلومات لاقتراح مفهوم تصميم البكرات، والتوصية بعدد محطات التشكيل، وتحديد متطلبات المعالجة داخل الخط مثل التثقيب المسبق، أو التخديد، أو النقش البارز. اسأل عما إذا كان المورّد يجري محاكاة للتشكيل (تحليل العناصر المحددة) للتحقق من صحة تصميم البكرات قبل التصنيع—فهذه الخطوة تقلل بشكل كبير من وقت التشغيل التجريبي ومخاطر رفض أول قطعة، ولا سيما للمقاطع المعقدة من AHSS أو الألومنيوم.
قيّم هيكل إطار الآلة، وجودة تشغيل البكرات، ومواصفات المحامل، وتصميم نظام الدفع أثناء زيارات المصنع أو من خلال الوثائق التقنية التفصيلية. لتطبيقات السيارات، أصرّ على بكرات مقساة ومجلخة بدقة مع شهادات صلادة موثقة، وإطار صلب مع استواء مُتحقق منه، ونظام تحكم PLC من علامة تجارية مدعومة عالمياً. تحقّق من أن المورّد يقدم دعماً شاملاً لما بعد البيع، بما في ذلك إرشادات التركيب، وتدريب المشغلين، ومخزون قطع الغيار، وقدرة استكشاف الأعطال وإصلاحها عن بُعد. مراجعة الأسئلة الشائعة المشترين السابقين يمكن أن تساعدك أيضاً في إعداد تقييم تقني شامل قبل الالتزام بالشراء.
الأسئلة الشائعة: آلة التشكيل بالدرفلة لمقاطع السيارات
فيما تُستخدم آلة التشكيل بالدرفلة لمقاطع السيارات؟
تُستخدم آلة تشكيل مقاطع السيارات بالدرفلة لإنتاج المقاطع المعدنية الإنشائية والوظيفية اللازمة لبناء المركبات، بما في ذلك عوارض تقوية الأبواب، ومسارات قضبان المقاعد، وعوارض المصدات، وقضبان السقف، وقنوات توجيه النوافذ. وهي تشكل مخزون اللفائف المسطح تدريجياً إلى أشكال مقطعية دقيقة عبر سلسلة من محطات البكرات دون تسخين المادة.
ما التفاوتات التي يمكن أن يحققها التشكيل بالدرفلة للسيارات؟
يحقق التشكيل بالدرفلة بدرجة السيارات عادةً تفاوتات أبعاد للمقطع العرضي تبلغ ±0.1 mm وتفاوتات للقطع حسب الطول تبلغ ±0.3 إلى ±0.5 mm، وذلك حسب دقة التغذية بالسيرفو وتصميم نظام القطع. وتلبي هذه التفاوتات متطلبات معظم مواصفات الشركات المصنعة الأصلية للسيارات للمقاطع الإنشائية وشبه الإنشائية.
هل يمكن للآلة معالجة كل من الفولاذ عالي المقاومة والألومنيوم؟
نعم، ولكن يجب تكييف تصميم البكرات، والمعالجة السطحية، وسرعة التشكيل، وعدد المحطات خصيصاً لكل فئة من المواد. يتطلب الفولاذ عالي المقاومة محطات تشكيل أكثر وبكرات أصلب، بينما تحتاج سبائك الألومنيوم إلى بكرات مصقولة أو مطلية بالكروم وسرعات مضبوطة لمنع التآكل السطحي والتشقق عند الحواف.
كم عدد محطات التشكيل التي تحتاجها عادةً آلة التشكيل بالدرفلة لمقاطع السيارات؟
يتراوح عدد المحطات من 16 إلى أكثر من 30، تبعاً لتعقيد المقطع ومقاومة المادة. قد تحتاج القنوات المفتوحة البسيطة إلى 14–18 محطة، بينما قد تتطلب المقاطع الأنبوبية المغلقة من الفولاذ فائق المقاومة 28–30+ محطة للتشكيل التدريجي والدقيق.
ما مواد البكرات الموصى بها للتشكيل بالدرفلة للسيارات؟
يُعد فولاذ العِدد Cr12MoV بصلادة سطحية HRC 58–62 المعيار لبكرات تشكيل الفولاذ، بينما يمكن تطبيق طلاءات كربيد التنغستن لدرجات الفولاذ فائق المقاومة. وعادة ما تكون بكرات تشكيل الألومنيوم مطلية بالكروم أو مصقولة بدرجة عالية لمنع التصاق المادة.
هل توفر SUNWAY حلولًا مخصصة لآلات التشكيل بالدرفلة لبروفيلات السيارات؟
نعم، يصمم فريق البحث والتطوير الداخلي لدى SUNWAY عُدد بكرات مخصصة وتكوينات خطوط كاملة استناداً إلى رسومات المقاطع ومواصفات المواد التي يوفرها العميل. تقدم الشركة حلاً متكاملاً يشمل تصميم الآلة، والتصنيع، والفحص، وإرشادات التركيب، وتدريب المشغلين، والدعم الفني مدى الحياة.
ما هي سرعة الإنتاج النموذجية للتشكيل بالدرفلة للسيارات؟
تتراوح سرعات الإنتاج عادةً من 5 إلى 30 m/min تبعاً لنوع المادة، وتعقيد المقطع، ومتطلبات المعالجة داخل الخط. تعمل مقاطع AHSS المعقدة عادةً عند 5–15 m/min، بينما يمكن لمقاطع الفولاذ الطري الأبسط تحقيق 20–30 m/min دون التضحية بالدقة البعدية.
إذا كنت مستعداً للاستثمار في آلة تشكيل مقاطع السيارات بالدرفلة الدقيقة لإنتاج قطع غيار السيارات لديك، تواصل مع الفريق الفني لدى SUNWAY للحصول على عرض آلة مخصص، وعرض أسعار تنافسي، ودعم هندسي مصمم وفقاً لمتطلباتك الخاصة بالمقطع والمادة وحجم الإنتاج.
سجل التغييرات:
- دليل شامل يغطي مبادئ عمل آلة تشكيل مقاطع السيارات بالدرفلة ومتطلبات الدقة
- تحليل تفصيلي لأنواع المقاطع العرضية الشائعة في السيارات ومتطلبات محطات التشكيل
- قسم توافق المواد الذي يتناول تحديات تشكيل AHSS وسبائك الألومنيوم
- تفصيل المكونات الأساسية ومعلمات المواصفات الرئيسية للمعدات بدرجة السيارات
- إرشادات اختيار الآلة مع معايير تقييم لمشتري B2B
محفزات المراجعة التالية: دخول درجات جديدة من الفولاذ فائق المقاومة إلى إنتاج السيارات، والتقدم في تكنولوجيا التشكيل بالدرفلة المرنة، وتحديثات معايير تفاوتات التشكيل لدى الشركات المصنعة الأصلية للسيارات، وإطلاق منتجات SUNWAY الجديدة لتطبيقات السيارات، والتغيرات في لوجستيات سلسلة التوريد العالمية للسيارات أو السياسات التجارية





