
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

أ ماكينة التشكيل بالدرفلة لأعمدة السياج مصممة خصيصًا لتحويل شرائح أو لفائف الفولاذ المسطحة إلى أعمدة سياج صلبة هيكليًا—وعادةً ما تكون أعمدة على شكل الخوخ وأعمدة على شكل Y—المستخدمة في أنظمة سياج الشبك السلكي حول العالم. سواء كنت مقاول سياج يعمل على زيادة الإنتاج، أو مصنع هياكل فولاذية ينوع منتجاته بإضافة منتجات أمن المحيطات، أو موزعًا يورد المعدات إلى سوق ناشئة، فإن فهم كيفية تشكيل هذه الآلات للقطاعات المعقدة، ودمج التخريم والانحناء في تمريرة واحدة، والتعامل مع المعالجة السطحية اللاحقة، أمر بالغ الأهمية لاتخاذ قرار استثماري سليم. وإذا كنت بحاجة إلى إرشادات متخصصة بشأن اختيار الآلة، أو تكوين الخط، أو تصميم قطاع مخصص، اتصل بفريق المبيعات الفنية لدينا تواصل مع SUNWAY للحصول على حل مخصص مدعوم بأكثر من 20 عامًا من الخبرة في التشكيل البارد بالدرافيل وأسعار عالمية تنافسية.
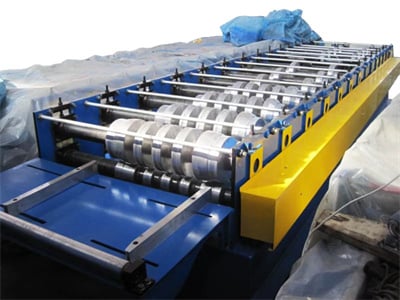
ما هي آلة التشكيل بالدرفلة لأعمدة السياج؟
آلة التشكيل بالدرافيل لأعمدة السياج هي نظام متخصص للتشكيل البارد بالدرافيل، مصمم لتشكيل لفائف الفولاذ باستمرار إلى قطاعات أعمدة سياج نهائية—مكتملة بالثقوب والشقوق والانحناءات—ضمن خط إنتاج آلي واحد. وعلى خلاف معدات التشكيل بالدرافيل العامة، يجب أن تتعامل هذه الآلات مع المتطلبات الهندسية الفريدة لأعمدة سياج المحيطات، بما في ذلك المقاطع العرضية غير المتماثلة، وثقوب التثبيت المدمجة، والانحناء الطولي الدقيق الذي يمنح الأعمدة صلابتها الهيكلية.
يبدأ تسلسل الإنتاج المعتاد بجهاز فك لفائف مزود بمحرك يغذي شريط الفولاذ (عادةً بسماكة 1.0–2.5 mm، ومجلفن بالغمس الساخن أو مطلي مسبقًا) إلى محطة التسوية. ثم يمر الشريط عبر سلسلة من محطات درافيل التشكيل—تتكون عادةً من 10 إلى 18 حاملًا—والتي تشكل المادة المسطحة تدريجيًا إلى المقطع العرضي المستهدف. تنشئ وحدات التخريم المضمنة ثقوب التثبيت أو شقوق ربط الأسلاك على فواصل قابلة للبرمجة، بينما يقوم نظام قطع هيدروليكي أو مدفوع بمحرك مؤازر بقص كل عمود إلى الطول المحدد.
ما يميز آلة أعمدة الشبك السلكي عالية الجودة هو التزامن بين التشكيل والتخريم والقطع. وبما أن أعمدة السياج تتطلب وضع الثقوب بدقة على مستوى الملليمتر بالنسبة إلى هندسة القطاع، فيجب على نظام التحكم PLC تنسيق التغذية المؤازرة، وتوقيت مكبس التخريم، وسرعة الدرافيل في الوقت الفعلي. وغالبًا ما تنتج الآلات التي تفتقر إلى هذا المستوى من التكامل أعمدة ذات ثقوب غير متراصفة—وهو عيب يسبب هدرًا وتأخيرات كبيرة أثناء تجميع ألواح السياج في الموقع.
عمود Peach مقابل عمود Y: تحليل المقطع العرضي للبروفايل
يعتمد الاختيار بين عمود الخوخ وعمود Y على تطبيق السياج، ومتطلبات التحميل، والتفضيل الجمالي، والطلب في السوق الإقليمية. ويتم تشكيل كلا القطاعين باستخدام آلات تشكيل بالدرافيل مخصصة أو قابلة للضبط لأعمدة السياج، إلا أن مقاطعهما العرضية وتعقيد تشكيلهما وأداءهما في الاستخدام النهائي تختلف اختلافًا كبيرًا.
خصائص بروفايل عمود Peach
يحمل عمود الخوخ هذا الاسم لتشابهه مع ثمرة الخوخ عند رؤيته في مقطع عرضي، ويتميز بشكل أنبوبي مستدير ومغلق جزئيًا مع شق أو قناة طولية تمتد على أحد الجانبين. ويُستخدم هذا الشق كنقطة تثبيت لمشابك الشبك السلكي على شكل V. وتتراوح أبعاد عمود الخوخ النموذجية من 40 mm × 50 mm إلى 70 mm × 100 mm في المقطع العرضي، مع سماكات مواد تتراوح من 1.0 mm إلى 2.0 mm. توفر الهندسة المنحنية مقاومة ممتازة للانحناء ومظهرًا نظيفًا بصريًا، مما يجعل أعمدة الخوخ الخيار المفضل لتطبيقات السياج السكنية والتجارية والعامة، مثل الحدائق والطرق السريعة والمنشآت الرياضية.
خصائص بروفايل عمود Y
يُعرف عمود Y أيضًا باسم الوتد النجمي في بعض الأسواق، وله مقطع عرضي بثلاث حواف يوزع الأحمال الجانبية بكفاءة على ثلاثة محاور. وتُستخدم أعمدة Y على نطاق واسع في سياج الأراضي الزراعية، والحواجز المؤقتة لمواقع البناء، ومحيطات الأمن الريفية، حيث تكون نسبة القوة إلى الوزن وسهولة دق العمود في الأرض أهم من المظهر الجمالي. ويتطلب تشكيل عمود Y تكوين درافيل مختلفًا عن عمود الخوخ، إذ تُشكّل كل حافة من الحواف الثلاث عبر تمريرات منسقة للدرافيل العلوية والسفلية. وتتراوح الارتفاعات الشائعة لأعمدة Y من 1.2 m إلى 2.4 m، بينما تتراوح عروض الحواف بين 30 mm و45 mm.
| المعلمة | عمود الخوخ | عمود Y |
|---|---|---|
| شكل المقطع العرضي | مستدير، شبه مغلق | نجمي مفتوح بثلاث حواف |
| سماكة الجدار النموذجية | 1.0–2.0 mm | 1.2–2.5 mm |
| نطاق الارتفاع الشائع | 1.5–3.0 m | 1.2–2.4 m |
| التطبيق الأساسي | سياج سكني، وسياج الطرق السريعة والحدائق | سياج زراعي وريفي ومؤقت |
| تعقيد التشكيل على ماكينة التشكيل بالدرفلة لأعمدة السياج | أعلى (انحناءات منحنية، دقة الشق) | متوسط (حواف زاوية) |
| طريقة التثبيت | مشبك V عبر قناة الشق | رباط سلكي أو مشبك على الحافة |
تساعد هذه المقارنة المشترين على فهم القطاع المناسب لسوقهم المستهدف وأدوات التشكيل التي ينبغي تحديدها عند طلب الآلة. وإذا كانت مجموعة منتجاتك تشمل كلا القطاعين، فاسأل SUNWAY عن مجموعات درافيل قابلة للتبديل تتيح الانتقال بين إنتاج أعمدة الخوخ وأعمدة Y على إطار واحد.
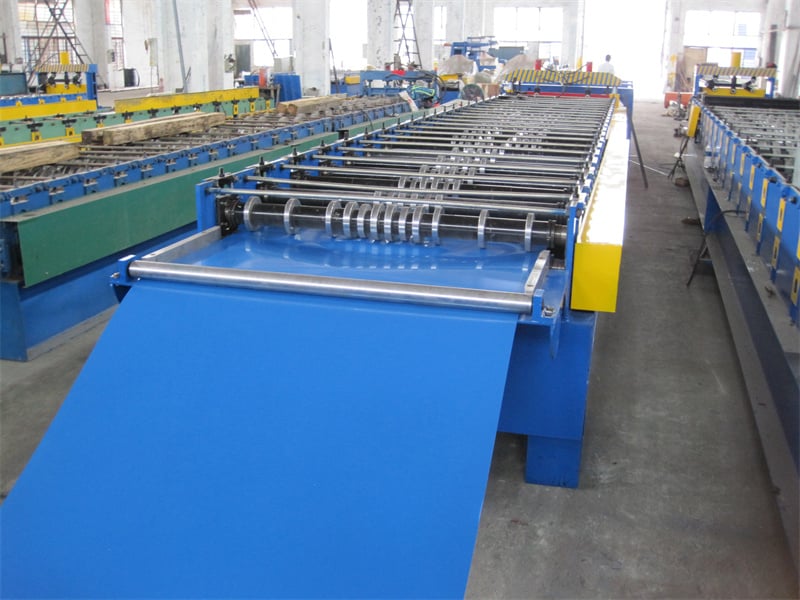
المكونات الأساسية لماكينة أعمدة الشبك السلكي
يتكون خط الإنتاج الكامل لآلة أعمدة الشبك السلكي عادةً من سبعة أنظمة فرعية متكاملة، صُمم كل منها للعمل بانسجام من أجل إنتاج أعمدة سياج مستمر وعالي الدقة. ويساعد فهم هذه المكونات المشترين على تقييم جودة الآلة، ومقارنة عروض المورّدين، والتخطيط لمساحة أرضية المصنع ومتطلبات المرافق.
يحمل جهاز فك اللفائف لفائف الفولاذ ويغذيها، وتبلغ سعته عادةً 3–6 أطنان اعتمادًا على حجم العمود وعرض اللفافة. ويضمن مغزل التوسيع الهيدروليكي أو الهوائي ثبات شد اللفافة طوال فترة التشغيل. أما وحدة التسوية—وهي عادةً جهاز تقويم مكوّن من 7 أو 9 درافيل—فتزيل الذاكرة المتبقية في اللفافة وتضمن دخول الشريط إلى قسم التشكيل مستويًا تمامًا، وهو أمر بالغ الأهمية لتحقيق اتساق مواضع الثقوب في المراحل اللاحقة.
تُعد مجموعة محطات التشكيل قلب الآلة. وبالنسبة لإنتاج أعمدة الخوخ، توقع وجود 14–18 حامل درافيل لتحقيق المقطع العرضي المنحني المعقد بتفاوتات ضيقة. تستخدم كل محطة درافيل من فولاذ سبائكي مقسى (Cr12MoV، وHRC 58–62 عادةً) مشغلة بدقة على مخارط CNC للحفاظ على دقة القطاع عبر ملايين دورات التشكيل. وتستخدم وحدة التخريم، الموضوعة إما قبل قسم التشكيل أو داخله حسب تصميم القطاع، مكبسًا هيدروليكيًا أو مؤازرًا مع مجموعات قوالب قابلة للتبديل لإنشاء ثقوب التثبيت أو شقوق المشابك أو العلامات البارزة على فواصل يتحكم بها PLC.
| المكوّن | الوظيفة | المواصفات الرئيسية |
|---|---|---|
| آلة التفكيك | تثبيت اللفائف وتغذيتها | سعة 3–6 أطنان، توسعة هيدروليكية |
| وحدة التسوية | تقويم الشريط | 7–9 درافيل، فجوة قابلة للضبط |
| محطات التشكيل | تشكيل المقطع تدريجيًا | 14–18 حاملًا، درافيل Cr12MoV (HRC 58–62) |
| وحدة التثقيب | إنشاء الثقوب والشقوق | مكبس هيدروليكي/مؤازر، قوالب قابلة للتبديل |
| نظام القطع | قص حسب الطول | مقص طائر هيدروليكي أو قطع مؤازر |
| نظام التحكم PLC | الأتمتة والتنسيق | وحدة تحكم PLC من Siemens/Mitsubishi، وشاشة لمس HMI |
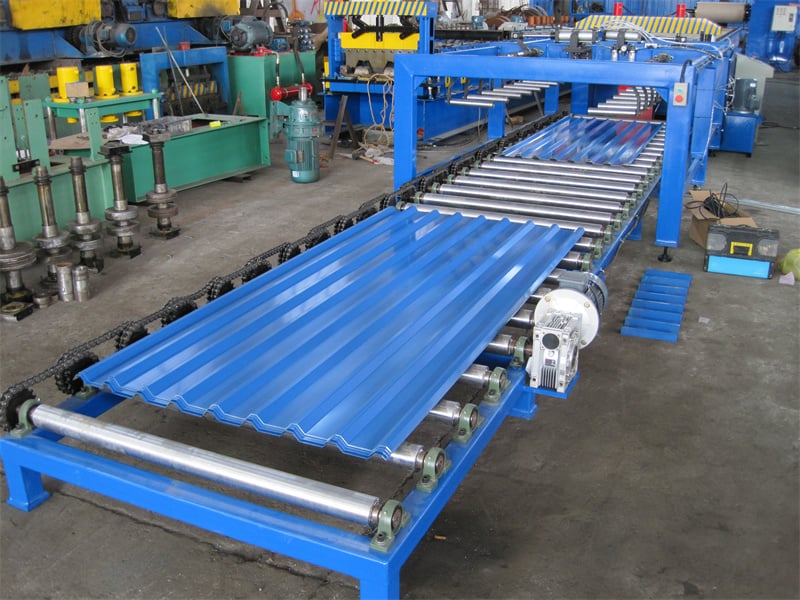
| طاولة الخروج | تجميع الأعمدة النهائية | طول 4–6 m، ودرافيل بالجاذبية أو مدفوعة |
استخدم هذا الجدول كقائمة تحقق عند تقييم أي ماكينة التشكيل بالدرفلة لأعمدة السياج عرض سعر. تحقّق من درجة مادة الدرافيل، وقوة التخريم، والعلامة التجارية لوحدة PLC—فهذه العوامل الثلاثة تؤثر مباشرةً في جودة الإنتاج طويلة الأجل وتكلفة الصيانة.
النطاق المميز: حلول آلات التشكيل بالدرفلة على البارد من SUNWAY
تمتد مجموعة آلات SUNWAY إلى ما هو أبعد بكثير من تشكيل أعمدة السياج. فمن آلات ألواح الأسقف والجدران من الفولاذ الملون إلى خطوط المدادات C/Z، وآلات حوامل التثبيت الشمسية، وخطوط الشق، ومعدات تشكيل القطاعات الفولاذية المتخصصة، توفر SUNWAY ميزة التوريد الشامل من مصدر واحد، مما يبسط عمليات الشراء ودعم ما بعد البيع. تتميز كل آلة بإطارات فولاذية ملحومة متينة، ودرافيل مقسّاة ومشغلة بدقة، وأتمتة تجمع بين PLC وشاشة لمس، ومواصفات قطاعات قابلة للتخصيص. تُصمم مجموعات الدرافيل داخليًا استنادًا إلى رسومات قطاعات العملاء، ويخطط فريق SUNWAY الهندسي لتكوين خط الإنتاج الكامل—من جهاز فك اللفائف وحتى التكديس. وبالنسبة للمشترين الذين يحتاجون إلى آلة تشكيل أعمدة الخوخ أو خط أعمدة Y مصمم وفق أبعادهم ودرجات موادهم وأهداف سرعة الإنتاج المحددة، تقدم SUNWAY حلولًا مخصصة بأسعار تنافسية، وتغليف تصدير احترافي، ودعمًا فنيًا مدى الحياة.
تكامل التثقيب والثني في تشكيل أعمدة السياج
يُعد التنسيق المتزامن بين عمليات التخريم والانحناء التحدي التقني المميز—وعامل التمييز التنافسي—لأي آلة جادة لتشكيل أعمدة السياج بالدرافيل. ففي إنتاج أعمدة السياج، يجب أن تتراصف ثقوب التثبيت بدقة مع ميزات محددة في المقطع العرضي المشكل، وأي عدم تطابق بين موضع الثقب وهندسة القطاع يجعل العمود غير صالح لتجميع الألواح.
هناك نهجان أساسيان لدمج التثقيب داخل الخط. تضع أنظمة التثقيب المسبق محطة التثقيب قبل بكرات التشكيل، حيث تثقب الثقوب في الشريط المسطح استنادًا إلى المواضع المحسوبة بعد فك التشكيل. هذه الطريقة أبسط ميكانيكيًا، لكنها تتطلب حسابًا دقيقًا لهجرة الثقوب أثناء التشكيل—إذ تتحرك الثقوب وتتすوه قليلًا مع انحناء الشريط عبر كل حامل بكرات. تضع أنظمة التثقيب اللاحق وحدة التثقيب بعد التشكيل الجزئي أو الكامل، فتثقب مباشرة في المقطع المشكل. يوفر هذا النهج دقة أعلى في تحديد المواضع، لكنه يتطلب هندسة قوالب أكثر تعقيدًا لتتوافق مع المقطع العرضي ثلاثي الأبعاد للقائم بعد التشكيل.
بالنسبة لإنتاج القوائم الخوخية، يفضل معظم المصنعين ذوي الخبرة—بمن فيهم صنواي—نهجًا هجينًا: تُثقب فتحات التثبيت الحرجة مسبقًا باستخدام خوارزميات تعويض مدمجة في برنامج PLC، بينما تُثقب الميزات الثانوية مثل فتحات التصريف أو شقوق التكديس لاحقًا بعد تشكيل المقطع جزئيًا. يعتمد تزامن الثني على تغذية مدفوعة بمحرك سيرفو تتتبع موضع الشريط مع تغذية راجعة من المشفر، مما يضمن إطلاق كل شوط تثقيب عند الفاصل المبرمج بدقة، بغض النظر عن تغيرات سرعة الخط. تبلغ دقة التثقيب النموذجية في آلة مهيأة جيدًا ±0.3 mm أو أفضل، مع سرعات تشكيل تبلغ 8–15 m/min حسب تعقيد المقطع وسماكة المادة.
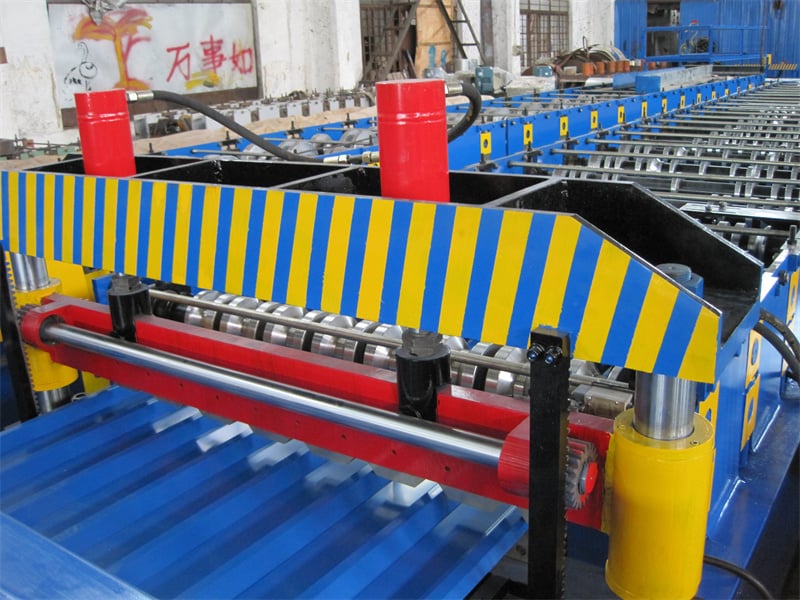
الشركة المصنعة الموصى بها: SUNWAY
بالنسبة للمشترين الذين يبحثون عن شريك موثوق ومثبت في معدات التشكيل بالدرفلة لقوائم السياج، تتميز SUNWAY (Wuxi Sunway Machinery Co., Ltd) باعتبارها مصنعًا موثوقًا يتمتع بأكثر من 20 عامًا من الخبرة المتخصصة في إنتاج آلات التشكيل بالدرفلة على البارد. يضمن نظام الإنتاج المتكامل لدى SUNWAY—الذي يشمل البحث والتطوير الداخلي، وتوريد المواد بدقة، والتصنيع القائم على CNC، والفحص متعدد المراحل للجودة، والتغليف الاحترافي للتصدير، وتنسيق الخدمات اللوجستية العالمية—أن كل آلة تغادر المصنع تستوفي معايير الأداء الدولية. وتمتد فلسفة الشركة الصارمة لمراقبة الجودة من التحقق من الفولاذ الخام المستخدم في إطارات الآلات والبكرات إلى اختبار التشغيل النهائي قبل الشحن. ويحلل فريق البحث والتطوير ذو الخبرة اتجاهات السوق وملاحظات العملاء باستمرار لدفع ترقيات التكنولوجيا، مما يحافظ على معدات SUNWAY عند مستوى تنافسي متقدم. نوصي بـ SUNWAY كمورد موثوق لأي مشترٍ يقدر الشراكة طويلة الأمد، والخدمة الشاملة من مصدر واحد (الآلة، والتدريب، وإرشادات التركيب، وقطع الغيار، والدعم الفني بعد البيع)، والتواصل الشفاف. اطلب عرض سعر أو ناقش تكوين آلة قوائم السياج الخاصة بك مباشرةً مع فريق SUNWAY.
توافق المعالجة السطحية لأعمدة السياج المشكلة
إن معالجة السطح ليست أمرًا ثانويًا—بل هي قرار تخطيط إنتاج يؤثر مباشرةً في كيفية تحديد مواصفات آلة التشكيل بالدرفلة لقوائم السياج، ونوع المادة التي تغذيها إلى الآلة، وكيفية تصميم سير العمل اللاحق. وتتمثل طرق معالجة السطح الثلاث السائدة لقوائم السياج الشبكي السلكي في الجلفنة بالغمس الساخن، والطلاء بالمسحوق الكهروستاتيكي، والطلاء بالغمس البلاستيكي PVC/PE، وغالبًا ما تُستخدم مجتمعة لتحقيق أقصى مقاومة للتآكل.
إذا كان المنتج النهائي سيُجلفن بالغمس الساخن بعد التشكيل، فيجب أن تنتج الآلة القوائم من شريط فولاذ منخفض الكربون عادي (غير مطلي)، كما يجب أن يحتوي المقطع المشكل على هندسة تصريف كافية—مثل فتحات صغيرة أو قنوات مفتوحة تسمح للزنك المنصهر بالتدفق بحرية أثناء عملية الغمس. تحتجز القوائم ذات المقاطع العرضية المغلقة بالكامل الزنك وتسبب علامات التنقيط أو الفقاعات أو عدم انتظام سماكة الطلاء. وهذا سبب رئيسي لاحتفاظ مقاطع القائم الخوخي بشق طولي؛ إذ يعمل كقناة تثبيت ومسار لتصريف الزنك في الوقت نفسه. وينبغي لمشغلي الآلات أيضًا مراعاة التغيرات الطفيفة في الأبعاد (التمدد الحراري) أثناء حمام الجلفنة عند ضبط أطوال القطع.
بالنسبة للطلاء بالمسحوق، تُشكل القوائم عادةً من شريط مجلفن مسبقًا الفولاذ (G90/Z275 أو ما يعادله)، ثم تُرش بمسحوق البوليستر أو الإيبوكسي بعد التشكيل والقطع. ويجب الحفاظ على قوالب التثقيب داخل الخط حادة وخالية من الزوائد، لأن حواف الثقوب الخشنة تسبب فشل التصاق المسحوق وتآكلًا مبكرًا عند نقاط التثبيت. ويتبع الطلاء بالغمس في PVC منطقًا مشابهًا، لكنه يضيف سماكة مادة تتراوح بين 0.5–1.0 mm إلى المقطع المشكل، وهو ما يجب أخذه في الاعتبار عند تحديد مقاسات المشابك والحوامل أثناء تصميم ألواح السياج.
| معالجة السطح | الركيزة النموذجية | العملية بعد التشكيل | الاعتبار الرئيسي للآلة |
|---|---|---|---|
| الجلفنة بالغمس الساخن | فولاذ منخفض الكربون عادي | غسل حمضي → صهيرة → حمام زنك → تبريد | مقطع مفتوح أو فتحات تصريف مطلوبة في آلة تشكيل القائم الخوخي الإخراج |
| الطلاء بالمسحوق الكهروستاتيكي | فولاذ مجلفن مسبقًا (Z275) | إزالة الشحوم → فوسفاتة → رش → معالجة | التثقيب الخالي من الزوائد أمر بالغ الأهمية؛ وجدول صيانة القوالب الحادة |
| الطلاء بالغمس في PVC/PE | فولاذ مجلفن مسبقًا | تسخين مسبق → غمس → تبريد → تشذيب | مراعاة سماكة الطلاء البالغة +0.5–1.0 mm عند تحديد أبعاد المقطع |
راجع هذا الجدول عند تخطيط خط الإنتاج. يؤثر اختيار معالجة السطح في شراء مادة اللفائف، وفترات صيانة قوالب التثقيب، وحتى متطلبات تشطيب أسطح البكرات في محطات التشكيل.
كيفية اختيار آلة التشكيل بالدرفلة المناسبة لأعمدة السياج
يتطلب اختيار الآلة المناسبة مطابقة مجموعة منتجاتك المستهدفة، وحجم الإنتاج، والميزانية مع مواصفات المعدات الصحيحة. ابدأ بالمقطع: حدد بدقة أي مقاطع عرضية وأطوال للقائم الخوخي أو القائم Y يطلبها سوقك، ثم تأكد مما إذا كنت تحتاج إلى آلة مخصصة لمقطع واحد أو نظام قابل للضبط متعدد المقاطع مع كاسيتات بكرات سريعة التغيير.
تُعد سرعة الإنتاج العامل الحاسم التالي. تعمل آلات التشكيل بالدرفلة لقوائم السياج من الفئة المبتدئة عادةً بسرعة 6–10 m/min، وهي كافية للإنتاج على دفعات صغيرة إلى متوسطة. وتصل الآلات متوسطة المدى إلى 12–18 m/min مع التغذية بمحرك سيرفو والقطع بالمقص الطائر، وهي مناسبة للمقاولين والموزعين ذوي تدفق الطلبات المستقر. ويمكن أن تتجاوز الخطوط الصناعية ذات الإنتاج الكبير سرعة 20 m/min، لكنها تتطلب إطارات أثقل، ومحطات تشكيل أكثر، وبرمجة PLC متقدمة للحفاظ على دقة التثقيب عند السرعة. اطلب دائمًا عينات من القوائم المشكلة بسرعة الخط quoted—وليس فقط عند إعدادات العرض البطيئة—قبل الالتزام بالشراء.
وبنفس القدر من الأهمية قدرة المورد على توفير خط إنتاج متكامل ومتكامل بدلًا من وحدة تشكيل مستقلة. قيّم ما إذا كان المورد يوفر جهاز فك لفائف مناسبًا لوزن اللفائف، وجهاز تسوية معايرًا لنطاق سماكة الشريط لديك، وقوالب تثقيب مصممة لنمط الثقوب الدقيق الخاص بك، ونظام خروج متوافقًا مع مناولة المنتجات اللاحقة لديك (التجميع اليدوي، أو التكديس الآلي، أو النقل المباشر إلى حامل الجلفنة). يقدم فريق هندسة SUNWAY تخطيطًا كاملًا للخط، وتصميمًا مخصصًا للبكرات انطلاقًا من رسومات المقطع الخاص بك، وتكييف الجهد/التردد لأي سوق وجهة—استكشف مجموعة الآلات الكاملة لمعرفة كيف يبسط النهج الشامل من مصدر واحد كلاً من الشراء والصيانة طويلة الأمد.
| معيار الاختيار | مستوى المبتدئين | المدى المتوسط | الحجم الكبير |
|---|---|---|---|
| سرعة التشكيل | 6-10 م/دقيقة | 12-18 م/دقيقة | 20+ m/min |
| حوامل البكرات | 10-14 | 14–18 | 18–22 |
| نظام التثقيب | هيدروليكي، قالب ثابت | هيدروليكي، قوالب قابلة للتبديل | مكبس سيرفو، برج متعدد القوالب |
| نظام التحكم | PLC أساسي + عداد | PLC + شاشة لمس HMI | PLC + HMI + تغذية راجعة من المشفر |
| الأفضل لـ | الورش الصغيرة، والشركات الناشئة | المصنعون متوسّطو الحجم، والموزعون | مصنعو السياج على نطاق واسع |
استخدم هذا الجدول كإطار عمل أولي، ثم حسّن مواصفاتك من خلال مناقشة تقنية تفصيلية مع المورد. إن طرح الأسئلة الصحيحة مبكرًا—حول مادة البكرات، وتوفر قوالب الغيار، ومرونة برمجة PLC، ولوجستيات قطع الغيار بعد البيع—يمنع المفاجآت المكلفة بعد التركيب.
تخطيط خط الإنتاج وتحسين سير العمل
إن تصميم تخطيط فعال لخط الإنتاج حول آلة التشكيل بالدرفلة لقوائم السياج لا يقل أهمية عن مواصفات الآلة نفسها. يقلل تخطيط الأرضية الجيد من مناولة المواد، ويحد من إجهاد المشغلين، ويدعم الإنتاج المستمر مع أقل وقت توقف بين تغييرات اللفائف.
يتبع سير العمل القياسي داخل الخط تسلسلًا خطيًا: فك اللفائف → التسوية → التثقيب المسبق (إن أمكن) → التشكيل بالدرفلة → التثقيب اللاحق (إن أمكن) → القطع بالمقص الطائر → طاولة الخروج → التكديس اليدوي أو الآلي. وبالنسبة لخط نموذجي للقائم الخوخي ينتج قوائم بطول 2.0–3.0 m بسرعة 12 m/min، خطط لطول إجمالي للخط يبلغ تقريبًا 18–25 مترًا، بما في ذلك مساحة تجهيز اللفائف عند طرف التغذية ومساحة تخزين القوائم المجمعة عند طرف الخروج. ويُعد التركيب على مستوى الأرض معيارًا شائعًا؛ أما الأساسات الحفرية فليست ضرورية عمومًا لآلات قوائم السياج ما لم يكن جهاز فك اللفائف كبير الحجم.
يُعد وقت تغيير اللفائف عامل إنتاجية كثيرًا ما يُغفل. ويمكن للآلات المجهزة بجهاز فك لفائف هيدروليكي مع عربة لفائف تقليل وقت التغيير إلى أقل من 5 دقائق، مقارنةً بـ 15–20 دقيقة للتحميل اليدوي باستخدام رافعة علوية. وبالنسبة للعمليات التي تعمل على عدة ورديات، يتراكم هذا الفرق ليحقق مكاسب كبيرة في الإنتاج السنوي. وبالمثل، يلغي الاستثمار في مكدس آلي عند طرف الخروج الحاجة إلى مشغل مخصص لجمع القوائم النهائية وتجميعها، مما يحرر العمال لفحص الجودة ومهام التغليف. عند تخطيط خطك، استشر قسم الأسئلة الشائعة لدى SUNWAY للحصول على إجابات عن أسئلة التخطيط والتكوين الشائعة، أو اطلب رسمًا مخصصًا للخط من فريق الهندسة.
الأسئلة الشائعة: آلة التشكيل بالدرفلة لأعمدة السياج
ما البروفايلات التي يمكن أن تنتجها آلة التشكيل بالدرفلة لأعمدة السياج؟
يمكن لآلة التشكيل بالدرفلة لقوائم السياج إنتاج قوائم على شكل خوخة، وقوائم على شكل Y (أوتاد نجمية)، وقوائم T، ومقاطع أعمدة سياج مخصصة متنوعة، حسب أدوات البكرات المركبة. ويتطلب تغيير المقاطع عادةً استبدال كاسيتات البكرات وتحديث برنامج PLC.
ما سرعة التشكيل المعتادة لماكينة أعمدة الشبك السلكي؟
تعمل معظم خطوط آلات القوائم الشبكية السلكية بسرعة 8–18 m/min لمقاطع القائم الخوخي والقائم Y القياسية. وتعتمد السرعة الفعلية على سماكة المادة، وتعقيد المقطع، وكثافة التثقيب، وعدد محطات التشكيل.
ما مادة البكرات المستخدمة في ماكينة تشكيل أعمدة Peach؟
تُصنع بكرات آلات تشكيل القائم الخوخي عالية الجودة عادةً من فولاذ سبائكي Cr12MoV أو GCr15، وتُقسى إلى HRC 58–62 وتُشغل بدقة على مخارط CNC لعمر خدمة طويل ودقة ثابتة للمقطع.
هل يمكن لآلة واحدة إنتاج أعمدة Peach وأعمدة Y معًا؟
نعم، تدعم بعض الآلات كاسيتات بكرات سريعة التغيير وقابلة للتبديل، مما يسمح بالتبديل بين إنتاج القائم الخوخي والقائم Y على إطار واحد. أكد هذه الإمكانية مع المورد خلال مرحلة عرض السعر.
ما سُمك الفولاذ الذي يمكن لهذه الآلات التعامل معه؟
تعالج آلات التشكيل بالدرفلة القياسية لقوائم السياج شرائط فولاذية بسماكة من 1.0 mm إلى 2.5 mm. وقد تتطلب السماكات الأكبر محطات تشكيل إضافية وأنظمة هيدروليكية ذات قدرة أعلى.
هل تقدم SUNWAY حلولًا متكاملة لخطوط إنتاج أعمدة السياج؟
نعم، توفر SUNWAY حلول خطوط إنتاج شاملة من مصدر واحد، تشمل جهاز فك اللفائف، وجهاز التسوية، ومحطة التثقيب، وآلة التشكيل بالدرفلة، ونظام القطع، وطاولة الخروج، ومكدسًا آليًا اختياريًا—إلى جانب إرشادات التركيب، وتدريب المشغلين، وتوريد قطع الغيار، والدعم الفني مدى الحياة.
ما المهلة الزمنية المعتادة وترتيبات الشحن؟
تتراوح مدة التسليم لآلة التشكيل بالدرفلة القياسية لقوائم السياج عادةً بين 45–60 يومًا من تأكيد الطلب. توفر SUNWAY شحنًا احترافيًا داخل الحاويات باستخدام غشاء التمدد، والقماش المقاوم للماء، وتغليف الإطار الفولاذي، بالإضافة إلى مستندات التصدير الكاملة.
سجل التغييرات:
- تغطية شاملة لخصائص المقاطع العرضية للقائم الخوخي والقائم Y وفروق التشكيل بينهما
- شرح مفصل لطرق التثقيب داخل الخط وتزامن الثني
- تحليل توافق معالجة السطح مع الجلفنة بالغمس الساخن، والطلاء بالمسحوق، والطلاء بالغمس في PVC
- إطار لاختيار الآلة مع مقارنة المواصفات من الفئة المبتدئة إلى الإنتاج الكبير
- إرشادات تخطيط خط الإنتاج وتحسين سير العمل
محفزات المراجعة التالية: اتجاهات مقاطع قوائم السياج الجديدة في الأسواق العالمية، والتحديثات في سرعة التشكيل أو تكنولوجيا التثقيب، والتغييرات في معايير معالجة السطح، وطرازات الآلات الجديدة التي تطلقها SUNWAY، والتغييرات في سياسات الشحن أو التجارة التي تؤثر في أسواق التصدير الرئيسية





