
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

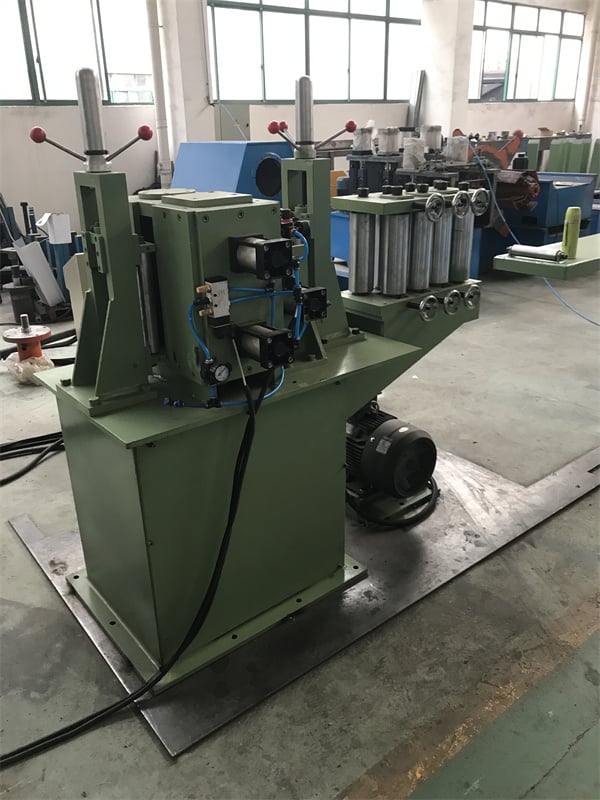
آلة طرف نهاية حاجز الحماية هي نظام متخصص للتشكيل بالدرفلة على البارد مصمم لإنتاج المقاطع النهائية المتسعة أو المدببة أو الماصة للطاقة، التي تُركّب عند نقاط بداية ونهاية حواجز الحماية على الطرق السريعة. وتؤدي هذه المكونات الطرفية المشكلة دورًا حاسمًا في السلامة على جانب الطريق—إذ تعيد توجيه أو تمتص الطاقة الحركية للمركبات المنحرفة بدلاً من السماح بصدمات النهايات الحادة. وبالنسبة لمقاولي البنية التحتية للطرق السريعة ومصانع معالجة الفولاذ الذين يبحثون عن معدات موثوقة لتصنيع معالجات نهايات حواجز الحماية على نطاق واسع، فإن فهم عملية التشكيل ومعايير السلامة المعمول بها ومواصفات الآلة أمر أساسي لاتخاذ قرار شراء مستنير. إذا كنت تخطط لإضافة قدرة تشكيل أطراف حواجز الحماية إلى خط إنتاجك، اتصل بفريقنا في SUNWAY للحصول على استشارة فنية، وتكوين خط مخصص، وأسعار تنافسية مدعومة بأكثر من 20 عامًا من الخبرة في التشكيل بالدرفلة على البارد.
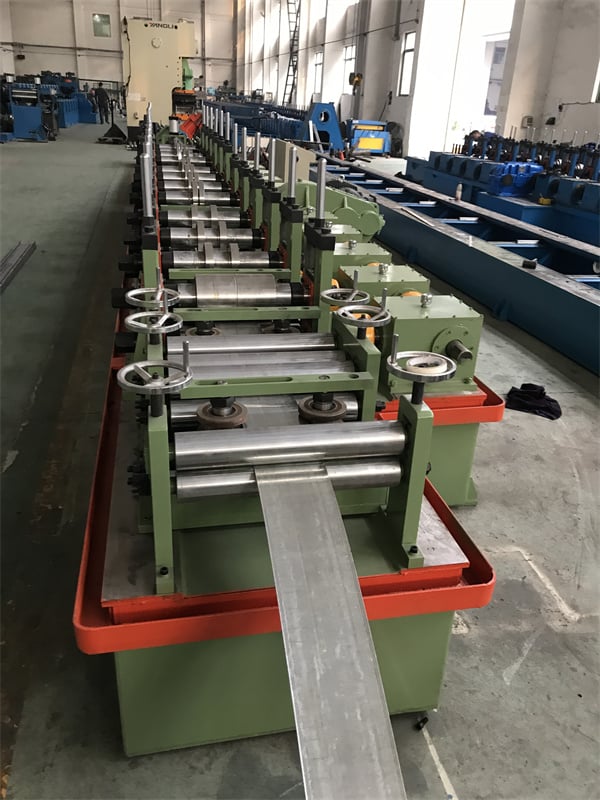
ما هي آلة نهايات حواجز الطرق ولماذا تعد مهمة؟
آلة تشكيل طرف نهاية حاجز الحماية هي خط تشكيل بالدرفلة مصمم خصيصًا يحول مخزون لفائف الفولاذ المسطح إلى مقاطع طرفية مشكلة بدقة تُستخدم في بداية ونهاية امتدادات حواجز الحماية على الطرق السريعة. وعلى عكس آلات تشكيل حواجز الحماية القياسية ذات العارضة W التي تنتج مقاطع عرضية موحدة، يجب أن تنشئ آلة الطرف النهائي انتقالات هندسية تدريجية—مثل التدرجات والتوسعات والانحناءات المزاحة—تتيح لحاجز الحماية العمل كجهاز سلامة ماص للطاقة أو معيد للتوجيه عند اصطدام المركبة.
تكمن أهمية هذه المعدات مباشرة في نتيجة السلامة التي تدعمها. إذ يمكن لمعالجة نهاية حاجز الحماية المُشكلة بشكل صحيح أن تمثل الفارق بين حادث تباطؤ مسيطر عليه وحادث كارثي لاختراق المركبة. وكانت نهايات حواجز الحماية الحادة وغير المحمية مسؤولة تاريخيًا عن إصابات خطيرة ووفيات في الاصطدامات على جانب الطريق. وتتطلب تصاميم معالجات نهايات حواجز الحماية الحديثة—سواء كانت أطراف البثق، أو الأطراف المتسعة الماصة للطاقة (FEATs)، أو الأطراف المماسية—تشكيلًا دقيقًا ومتكررًا لا يمكن تحقيقه إلا بواسطة آلات مخصصة.
تُلزم سلطات الطرق السريعة العالمية بشكل متزايد أن تفي أنظمة حواجز الحماية، بما في ذلك أطراف نهاياتها، بمعايير أداء صارمة لاختبارات التصادم. وتدفع هذه البيئة التنظيمية الطلب على آلات قادرة على إنتاج مكونات طرفية ضمن تفاوتات أبعاد دقيقة. وسواء كان المنتج النهائي يجب أن يمتثل لمعايير MASH في أمريكا الشمالية، أو EN 1317 الأوروبية، أو المعايير الوطنية المكافئة، فيجب أن توفر معدات التشكيل مقاطع متسقة تجتاز الفحص والاختبارات الوظيفية في كل مرة.
سيناريوهات التطبيقات الرئيسية لمعالجة نهايات حواجز الطرق
تُطلب مكونات معالجة نهاية حاجز الحماية في كل نقطة يبدأ أو ينتهي فيها امتداد حاجز الحماية—وهي مواقع تمثل أعلى خطر للاصطدامات الأمامية مع نهاية الحاجز. وتشمل سيناريوهات التركيب الأكثر شيوعًا نقاط بداية ونهاية مقاطع الطرق السريعة، ومناطق التشعب المثلثة لمنحدرات التقاطعات (المناطق المثلثة التي تتفرع فيها منحدرات الخروج أو الدخول عن المسار الرئيسي)، وأطراف الحواجز الوسطية، وانتقالات مداخل الجسور، ونهايات الحواجز المؤقتة في مناطق العمل. ويتطلب كل سيناريو هندسة طرفية محددة تعتمد على سرعة المرور وزاوية الاقتراب ومساحة الانحراف المتاحة.
عند نقاط بداية ونهاية الطرق السريعة، يجب أن يتعامل طرف نهاية حاجز الحماية بأمان مع المركبات التي تصطدم بالحاجز من الأمام بسرعة السير الكاملة. وتمثل مناطق التشعب في المنحدرات بيئة عالية الخطورة بشكل خاص لأن المركبات قد تقترب من الطرف بزوايا ضحلة وسرعات عالية أثناء التنقل بين المسارات المتفرعة. وفي هذه الظروف، تُحدد عادةً الأطراف الماصة للطاقة لإبطاء المركبة تدريجيًا بدلاً من إعادة توجيهها إلى حركة المرور. وتمثل أطراف الحواجز الوسطية تحديًا هندسيًا مختلفًا، وغالبًا ما تتطلب قدرة امتصاص طاقة متماثلة من أي اتجاه سير.
تضيف تطبيقات مناطق العمل المؤقتة طبقة أخرى من التعقيد: إذ يجب أن تكون الأطراف النهائية قابلة للنشر السريع وإعادة الاستخدام وفعالة عند مستويات تثبيت أرضي أقل. وبغض النظر عن السيناريو، فإن المتطلب المشترك هو مقطع طرفي مُشكّل بأبعاد دقيقة بحيث تعمل آلية إدارة الطاقة—سواء كانت أقسام حواجز متداخلة، أو أنظمة تثبيت بالكابلات، أو رؤوس صدم—كما صُممت أثناء حادث التصادم.
معايير السلامة المنظمة لتشكيل نهايات حواجز الطرق
يُنظم أداء معالجات نهايات حواجز الحماية بواسطة معايير اختبارات التصادم التي تحدد ظروف الاصطدام ومعايير مخاطر الركاب والسلوك بعد الاصطدام. وأوسع إطارين مرجعيين استخدامًا عالميًا هما NCHRP Report 350 وخليفته Manual for Assessing Safety Hardware (MASH)، وكلاهما طُوِّر تحت إشراف برامج أبحاث السلامة على الطرق السريعة الأمريكية. وفي أوروبا، ينظم EN 1317-4 الانتقالات والأطراف، بينما تعتمد أو تكيّف دول عديدة في الشرق الأوسط وآسيا وأمريكا الجنوبية أحد هذين الإطارين لمواصفاتها الخاصة بالطرق السريعة.
أرسى NCHRP Report 350، المنشور في 1993، بروتوكولات اختبارات التصادم الأساسية لأطراف حواجز الحماية، محددًا مستويات الاختبار (TL-1 حتى TL-6) استنادًا إلى كتلة المركبة وسرعة الاصطدام. وقد أدخل MASH، الذي أصبح معيار التقييم الإلزامي للمعدات الجديدة على الطرق السريعة الأمريكية الممولة اتحاديًا بدءًا من 2019، مركبات اختبار محدثة ومقاييس محسنة لمخاطر الركاب ومعايير تقييم أكثر صرامة. وقد لا يفي طرف نهاية حاجز الحماية الذي اجتاز اختبار NCHRP 350 TL-3 تلقائيًا بمتطلبات MASH TL-3 بسبب مصفوفة الاختبار المحدثة، ما يعني أن على المصنعين ضمان تطابق مقاطعهم المشكلة مع الهندسة الدقيقة المعتمدة بموجب المعيار المطبق.
بالنسبة للمصنعين الذين ينتجون مكونات معالجة نهايات حواجز الحماية، ترتبط دقة أبعاد المقطع المشكل مباشرة بالامتثال التنظيمي. فقد يضر القسم الطرفي الذي ينحرف عن معدلات التدرج أو أنماط الثقوب أو أبعاد المقطع العرضي المحددة بالأداء المُثبت باختبارات التصادم للنظام المركب. ولهذا يجب أن توفر آلة طرف نهاية حاجز الحماية دقة متكررة—فانحرافات التفاوت الصغيرة حتى ±1 mm في الأبعاد الحرجة يمكن أن تؤثر في ملاءمة تركيب المعدات وسلوك امتصاص الطاقة أثناء الصدم.
| معيار السلامة | المنشأ | نطاق مستوى الاختبار | كتلة المركبة الرئيسية (TL-3) | سرعة الاصطدام (TL-3) | الحالة |
|---|---|---|---|---|---|
| NCHRP Report 350 | الولايات المتحدة الأمريكية | TL-1 to TL-6 | شاحنة بيك أب 2000 kg | 100 km/h | Legacy (pre-2019) |
| MASH (إصدار 2016) | الولايات المتحدة الأمريكية | TL-1 to TL-6 | شاحنة بيك أب 2270 kg | 100 km/h | المعيار الأمريكي الحالي |
| EN 1317-4 | أوروبا | فئات تستند إلى الاحتواء | تختلف حسب الفئة | تختلف حسب الفئة | المعيار الأوروبي الحالي |
| AS/NZS 3845 | أستراليا/نيوزيلندا | متوافق مع MASH | وفقًا لمعايير MASH | وفقًا لمعايير MASH | المعيار الإقليمي الحالي |
يلخص هذا الجدول أطر اختبارات التصادم الرئيسية التي تحكم أداء معالجات نهايات حواجز الحماية في جميع أنحاء العالم. وعند اختيار أو تهيئة آلة طرف نهاية حاجز الحماية، ينبغي للمشترين التأكد من أن قوالب المقطع تتوافق مع تصميم الطرف المحدد المعتمد بموجب المعيار المطبق في سوقهم المستهدف—فهذا يضمن أن كل قطعة مشكلة تدعم أداء التصادم المُثبت للنظام النهائي المركب.
كيفية عمل آلة نهايات حواجز الطرق: شرح عملية التشكيل
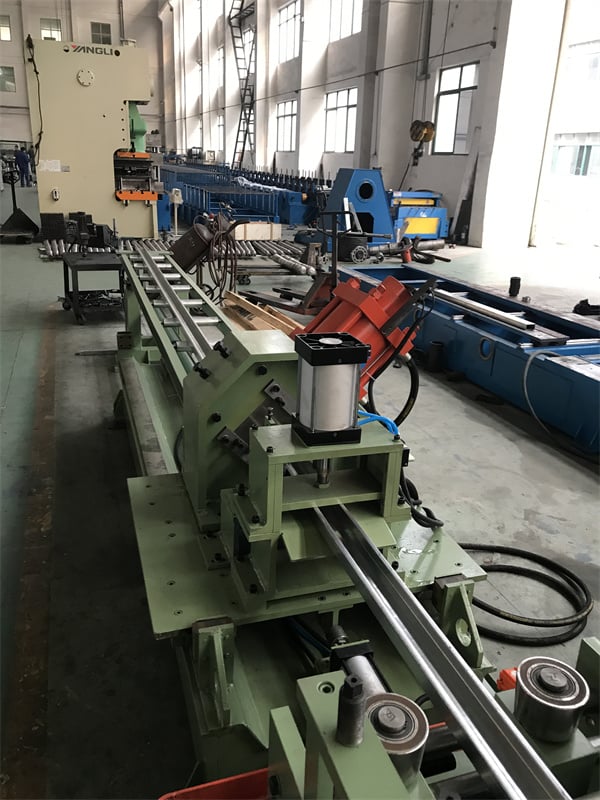
تتبع عملية تشكيل طرف حاجز الحماية المبدأ الأساسي نفسه للتشكيل بالدرفلة على البارد المستخدم في جميع أنحاء صناعة المقاطع الفولاذية: يُشكّل شريط الفولاذ المسطح تدريجيًا عبر سلسلة من محطات البكرات حتى الوصول إلى المقطع العرضي المطلوب، ثم يُقطع إلى الطول. لكن عملية تشكيل الطرف النهائي تنطوي على تعقيد إضافي لأن هندسة المقطع تتغير على امتداد طوله—ما يتطلب تشكيلًا متغيرًا وثقبًا دقيقًا وأحيانًا عمليات ثني متعددة المراحل لا تنفذها آلات حواجز الحماية القياسية.
يبدأ تسلسل الإنتاج النموذجي بفك اللفائف، حيث تُفك لفيفة الفولاذ (عادةً فولاذ مجلفن بالغمس الساخن بسماكة 2.5–4.0 mm) وتُغذى إلى وحدة تسوية تزيل انحناء اللفيفة. ثم يمر الشريط المسطح عبر نظام تغذية يعمل بمحرك مؤازر يتحكم في تقدم المادة بدقة موضعية عالية. ويتكون قسم التشكيل من محطات بكرات متعددة—عادةً من 12 إلى 18 حاملًا—تثني الشريط تدريجيًا إلى المقطع الأساسي للعارضة W أو العارضة ثلاثية التموجات. وبالنسبة لهندسة التدرج والتوسعة الخاصة بالطرف، قد تشتمل الآلة على فجوات بكرات قابلة للضبط، أو رؤوس تشكيل تعمل بالكامات، أو محطات ثني ثانوية تعدل شكل المقطع تدريجيًا على امتداد طول قطعة العمل.
تُنفذ عمليات التثقيب والتخريم الموقعي ضمن الخط، إما قبل محطات التشكيل أو بينها، لإنشاء أنماط ثقوب البراغي وخصائص الفتحات والقصات التخفيفية المطلوبة في تصميم الطرف. ويقطع نظام قص هيدروليكي أو كهربائي مؤازر القطعة المشكلة إلى الطول المحدد. ويخرج القسم الطرفي النهائي إلى طاولة إخراج أو نظام تكديس آلي. وطوال العملية، تدير وحدة تحكم قائمة على PLC مع HMI بشاشة لمس مزامنة سرعة البكرات وموضع التثقيب وطول القطع وعدّ الدفعات—لضمان مطابقة كل قطعة للمواصفة المبرمجة دون تدخل يدوي.
المجموعة المميزة: حلول SUNWAY للتشكيل بالدرفلة لحواجز الطرق وبروفيلات السلامة على الطرق السريعة
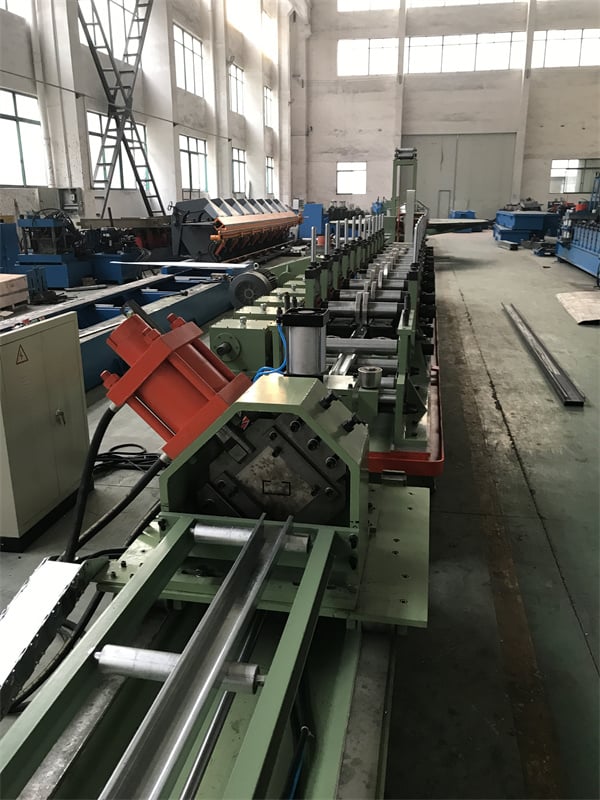
تقدم SUNWAY مجموعة شاملة من آلات التشكيل بالدرفلة على البارد تشمل خطوط تشكيل مخصصة لحواجز الحماية على الطرق السريعة، وآلات العارضة W والعارضة ثلاثية التموجات، وأنظمة تشكيل مقاطع قابلة للتخصيص ومناسبة لإنتاج أطراف نهايات حواجز الحماية. وتتميز كل آلة بهيكل متين من الفولاذ الملحوم، وبكرات فولاذية مقساة من Cr12 أو GCr15 مشغلة بدقة مع صلادة سطحية HRC 58–62، وأنظمة هيدروليكية مؤازرة للثقب والقطع الدقيقين. ويمكن لفريق البحث والتطوير الداخلي لدى SUNWAY تصميم قوالب بكرات مخصصة استنادًا إلى رسومات المقاطع التي يقدمها العميل، لضمان تطابق الهندسة الطرفية المشكلة مع الأبعاد الدقيقة المطلوبة بموجب معيار السلامة المستهدف.
إلى جانب الآلة نفسها، توفر SUNWAY دعمًا كاملاً لتهيئة خط الإنتاج—بدءًا من اختيار جهاز فك اللفائف ووحدة التسوية مرورًا بتخطيط محطات التشكيل ووصولاً إلى التكديس الآلي—ليحصل المشترون على نظام كامل وجاهز للتشغيل. مع أكثر من 20 عامًا من الخبرة في التصنيع وشبكة تصدير عالمية تغطي آسيا وأفريقيا وأوروبا وأمريكا الجنوبية وأستراليا، تقدم SUNWAY أسعارًا تنافسية، وتغليفًا احترافيًا للشحن بالحاويات، ودعمًا فنيًا مدى الحياة يشمل التشغيل عن بُعد عبر الفيديو. اتصل بفريق المبيعات الفنية لدينا لمناقشة متطلبات مقطع طرف حاجز الحماية الخاص بك والحصول على عرض آلة مخصص.
المكونات الأساسية لآلة نهايات حواجز الطرق
آلة الطرف النهائي للحاجز الواقي هي نظام متكامل من الأنظمة الفرعية، يؤدي كل منها وظيفة مميزة في خط التشكيل. يساعد فهم هذه المكونات المشترين على تقييم جودة الآلة، ومقارنة عروض الموردين، والتخطيط للصيانة وقطع الغيار. الأنظمة الفرعية الأساسية السبعة هي جهاز فك اللفائف، ووحدة التسوية/التغذية، ومحطات التشكيل بالدرفلة، ونظام التثقيب، ونظام القطع الهيدروليكي، ونظام التحكم PLC، وطاولة الخروج/التكديس.
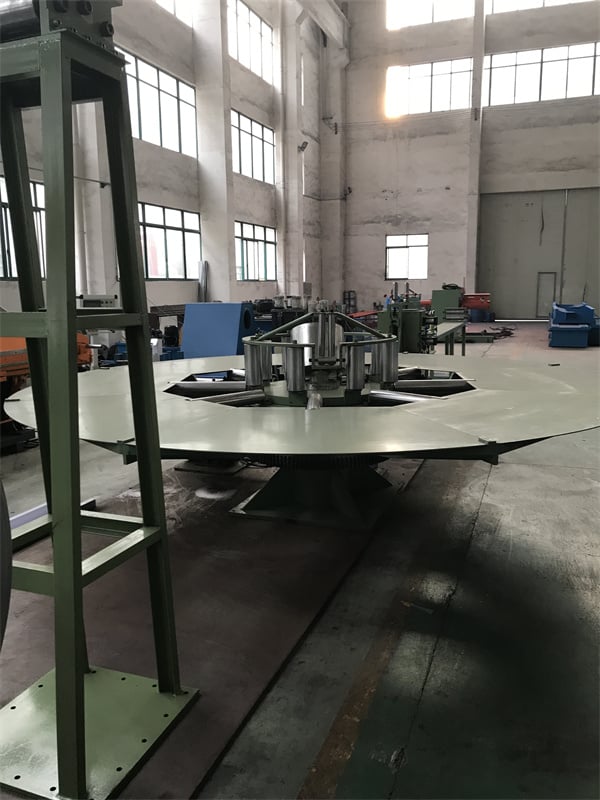
يحمل جهاز فك اللفائف لفائف الفولاذ ويفكها، وعادةً ما يتعامل مع أوزان لفائف تبلغ 3–8 tons وأقطار داخلية تبلغ 508–610 mm. تضمن مغازل التمدد الهيدروليكية تثبيت اللفائف بإحكام أثناء التشغيل عالي السرعة. تعمل وحدة التسوية، التي تتكون عادةً من 5–7 بكرات دقيقة، على إزالة ذاكرة اللفائف وتوصيل شريط مسطح إلى قسم التشكيل. يدفع نظام التغذية المؤازر أو المعتمد على المشفر المادة بخطوات دقيقة، وهو أمر بالغ الأهمية لضمان محاذاة تثقيب الثقوب بدقة في مقاطع الأطراف النهائية حيث تتغير المسافات بين الثقوب على طول الجزء المخروطي.
تمثل محطات التشكيل بالدرفلة—قلب آلة الطرف النهائي للحاجز الواقي—المكان الذي يُشكّل فيه الشريط المسطح تدريجياً. يتراوح عدد المحطات من 12 إلى 18 حسب تعقيد المقطع، مع تشغيل كل حامل بواسطة عمود مشترك أو محركات مؤازرة فردية. تكون مادة البكرات عادةً من فولاذ الأدوات Cr12MoV، وتُقسى وتُراجع حرارياً إلى HRC 58–62 لضمان عمر خدمة طويل. تستخدم وحدة التثقيب أسطوانات هيدروليكية (بسعة 10–20 ton عادةً) لإنشاء الثقوب والفتحات والشقوق في المواضع المبرمجة. يوفر نظام القطع الهيدروليكي قصاً نظيفاً وخالياً من النتوءات في نهاية كل قطعة مُشكّلة. ينسق نظام التحكم PLC—وغالباً ما يكون Siemens أو ما يعادله—توقيت جميع الأنظمة الفرعية، بينما توفر واجهة HMI بشاشة اللمس واجهة المشغل لإدارة الوصفات والتشخيص وعدّ الإنتاج. تجمع طاولة الخروج القطع النهائية وقد تتضمن آلية تكديس تلقائي لمناولة فعالة.
| المكوّن | الوظيفة | المواصفات الرئيسية | المادة / العلامة التجارية النموذجية |
|---|---|---|---|
| آلة التفكيك | فك اللفائف وتغذيتها | سعة 3–8 ton، قطر داخلي 508–610 mm | مغزل تمدد هيدروليكي |
| وحدة التسوية/التغذية | تسطيح الشريط وتحديد موضعه | 5–7 بكرات، تغذية تعمل بالمؤازر | دحرجات فولاذية مقواة |
| محطات التشكيل بالدرفلة | تشكيل المقطع تدريجيًا | 12–18 stands | Cr12MoV، HRC 58–62 |
| نظام اللكم | إنشاء الثقوب والشقوق | هيدروليكي 10–20 ton | قوالب من فولاذ الأدوات |
| نظام القطع الهيدروليكي | قص حسب الطول | قص نظيف، دقة ±1 mm | فولاذ شفرات Cr12 |
| نظام التحكم PLC | أتمتة العملية | PLC من Siemens أو ما يعادله + HMI | واجهة شاشة لمس |
| طاولة الخروج / التكديس | تجميع المنتجات وتكديسها | طول 6–12 m، تكديس تلقائي اختياري | هيكل بإطار فولاذي |
تساعد هذه النظرة العامة على المكونات المشترين على فهم ما ينبغي فحصه عند تقييم آلة الطرف النهائي للحاجز الواقي. انتبه بشكل خاص إلى شهادات مواد البكرات، وموثوقية العلامة التجارية للنظام الهيدروليكي، وقدرات نظام PLC—إذ تؤثر هذه العوامل الثلاثة بشكل مباشر في دقة التشكيل، وطول عمر الآلة، وسهولة التشغيل.
الشركة المصنعة الموصى بها: SUNWAY
بالنسبة للمشترين الذين يبحثون عن مورد موثوق وذو قدرة تقنية لمعدات تشكيل أطراف الحواجز الواقية، تُعد SUNWAY (Wuxi Sunway Machinery Co., Ltd) شركة مصنّعة موصى بها تتمتع بسجل حافل في آلات التشكيل بالدرفلة على البارد. وبفضل تاريخ مصنع يمتد لأكثر من 20 عامًا، تدير SUNWAY نظام إنتاج متكاملًا يشمل البحث والتطوير، وشراء المواد، والتصنيع الدقيق، وفحص الجودة، والتغليف الاحترافي، والخدمات اللوجستية للتصدير. تخضع كل آلة لرقابة صارمة على الجودة بدءًا من توريد المواد الخام وحتى الاختبارات النهائية في المصنع، بما يضمن أن المكونات تفي بالمعايير الدولية ومتطلبات العملاء الخاصة.
يتخصص فريق البحث والتطوير الداخلي لدى SUNWAY في تحليل متطلبات السوق والتعاون مع العملاء لتطوير تصاميم أدوات محسّنة، وتكوينات المقاطع، وتخطيطات خطوط الإنتاج. هذا النهج القائم على الهندسة—إلى جانب الأسعار التنافسية، وشبكة تصدير عالمية، ودعم شامل لما بعد البيع يشمل تدريب المشغلين، وإرشادات التركيب، وتوريد قطع الغيار—يجعل SUNWAY شريكاً موثوقاً لمصنعي معدات السلامة على الطرق السريعة في جميع أنحاء العالم. لمناقشة متطلبات آلة الطرف النهائي للحاجز الواقي الخاصة بك أو طلب عرض أسعار، تواصل مع الفريق الفني في SUNWAY للحصول على حل مخصص.
المواصفات الفنية ومعلمات الآلة
يتطلب اختيار آلة الطرف النهائي للحاجز الواقي المناسبة مطابقة مواصفات المعدات مع أبعاد المنتج المستهدف، وخصائص المواد، ومتطلبات حجم الإنتاج. يعرض الجدول أدناه نطاقات المواصفات النموذجية للآلات المصممة لتشكيل مكونات الأطراف النهائية للحواجز الواقية من لفائف الفولاذ المجلفن.
| المعلمة | النطاق النموذجي | الملاحظات |
|---|---|---|
| سُمك المادة | 2.5–4.0 مم | فولاذ مجلفن بالغمس الساخن (G90/Z275 نموذجي) |
| حد خضوع المادة | 235–355 MPa | تتطلب القوة الأعلى محطات تشكيل أكثر |
| عرض الشريط | 480–510 mm (W-beam) | يختلف حسب معيار مقطع الطرف النهائي |
| سرعة التشكيل | 8–20 m/min | يُخفّض أثناء التشكيل ذي الهندسة المتغيرة |
| محطات التشكيل | 12–18 stands | المزيد من الحوامل = انتقال أكثر سلاسة للمقطع |
| مادة الأسطوانة | فولاذ الأدوات Cr12MoV | صلادة السطح HRC 58–62 |
| ضغط النظام الهيدروليكي | 12–18 MPa | يشغّل وحدات التثقيب والقطع |
| قوة المحرك الرئيسي | 15-30 كيلووات | يعتمد على سماكة المادة وسرعة الخط |
| أبعاد الآلة (L×W×H) | 18–25 m × 1.5–2.0 m × 1.5 m | لا يشمل جهاز فك اللفائف وطاولة الخروج |
| مزود الطاقة | 380V/50Hz أو 415V/60Hz | قابل للتخصيص حسب سوق الوجهة |
| نظام التحكم | PLC + HMI (شاشة لمس) | Siemens أو Schneider أو ما يعادلهما |
عند تفسير هذه المواصفات، ينبغي للمشترين التركيز على العلاقة بين سماكة المادة، وحد الخضوع، وعدد محطات التشكيل. يتطلب الفولاذ الأكثر سماكة والأعلى قوة تدرجاً أكثر تدريجية في التشكيل لمنع التشقق أو الارتداد المرن، مما يعني أن آلة تضم 16 أو 18 حاملاً قد تكون ضرورية في الحالات التي يكفي فيها خط من 12 حاملاً للمواد ذات السماكة الأخف. تعتمد سرعة الإنتاج أيضاً على ما إذا كان مقطع الطرف النهائي يتطلب هندسة متغيرة على طول القطعة—إذ يمكن للآلات التي تشكل مقاطع مخروطية مستقيمة العمل بالقرب من نطاق السرعة الأعلى، بينما قد تحتاج تلك التي تنتج توسعات تدريجية معقدة إلى معدلات تغذية أبطأ للحفاظ على دقة الأبعاد. يمكن لفريق الهندسة لدى SUNWAY تقديم المشورة بشأن التكوين الأمثل لمقطع طرف الحاجز الواقي الخاص بك وأهداف حجم الإنتاج.
اختيار معدات تشكيل نهايات حواجز الطرق المناسبة
ينبغي أن يستند قرار الاستثمار في آلة الطرف النهائي للحاجز الواقي إلى ثلاثة عوامل رئيسية: مقاطع الأطراف النهائية المحددة التي تحتاج إلى إنتاجها، ومعيار السلامة الذي يتطلبه سوقك، وحجم الإنتاج الذي يبرر الاستثمار. قبل التواصل مع الموردين، أعد رسومات تفصيلية للمقاطع (بما في ذلك جميع أبعاد المقطع العرضي، ومعدلات التدرج، وأنماط الثقوب، ومواصفات المواد) وأكد معيار اختبار التصادم الذي يجب أن يمتثل له الطرف النهائي المكتمل. تتيح هذه الوثائق إعداد عرض سعر دقيق وتضمن أن أدوات البكرات ستنتج أجزاءً تتناسب مع تجميعة الطرف النهائي المعتمدة.
قيّم موردي المعدات المحتملين بناءً على قدرتهم على إثبات خبرة ذات صلة في التشكيل—فليس جميع مصنعي آلات التشكيل بالدرفلة قد صمموا أدوات للتغيرات الهندسية التدريجية الفريدة لأطراف الحواجز الواقية. اطلب الاطلاع على مقاطع نموذجية، ووثائق تصميم البكرات، ومراجع من عملاء ينتجون مكونات مماثلة لسلامة الطرق السريعة. أثناء تقييم المصنع، افحص جودة تشغيل البكرات (تشطيب السطح، واتساق الأبعاد بين المحطات)، والعلامات التجارية للمكونات الهيدروليكية، وقدرة برمجة PLC، واستعداد المورد لتقديم محاكاة للتشكيل أو تشغيلات تجريبية باستخدام المادة المستهدفة.
ضع في الاعتبار تكوين الخط بالكامل بدلاً من آلة التشكيل وحدها. يشمل خط إنتاج الأطراف النهائية للحواجز الواقية المتكامل جهاز فك اللفائف مع عربة لفائف، ونظام التسوية، ومغذي مؤازر، ومحطات التشكيل، ووحدة تثقيب مدمجة، ونظام قطع، وطاولة خروج، وربما وحدة تكديس تلقائي. إن شراء خط متكامل بالكامل من مورد واحد—بدلاً من توريد الأنظمة الفرعية بشكل منفصل—يبسّط التشغيل الأولي، ويضمن مزامنة التوقيت بين جميع المحطات، ويوفر جهة واحدة مسؤولة عن ضمانات الأداء. استكشف مجموعة آلات SUNWAY الكاملة للاطلاع على كيفية تكوين حلول الخطوط المتكاملة لتطبيقات الحواجز الواقية للطرق السريعة.
أفضل الممارسات في الصيانة والتشغيل
يعتمد تعظيم عمر الخدمة وجودة المخرجات لآلة الطرف النهائي للحاجز الواقي على الصيانة الوقائية المنضبطة، والتدريب المناسب للمشغلين، والالتزام بمواصفات المواد. ينبغي فحص بكرات التشكيل، باعتبارها أكثر مكونات التآكل أهمية، بانتظام للتحقق من تآكل السطح أو التنقر أو التشققات الدقيقة—وتعتمد فترات الاستبدال على حجم الإنتاج وصلادة المادة، لكن مجموعة بكرات Cr12MoV التي تتم صيانتها جيداً تتعامل عادةً مع 3,000–5,000 tons من الفولاذ المجلفن قبل أن تتطلب إعادة تأهيل أو استبدال.
تشمل صيانة النظام الهيدروليكي مراقبة نظافة الزيت (إذ تسرّع الجسيمات من تآكل الأختام والصمامات)، والحفاظ على مستويات الزيت المناسبة، واستبدال المرشحات وفق الفترات التي توصي بها الشركة المصنعة. تعد قوالب التثقيب وشفرات القطع عناصر استهلاكية يجب إعادة شحذها أو استبدالها عندما يتجاوز ارتفاع النتوءات على القطع المشكلة الحدود المقبولة—والتي تبلغ عادةً 0.3 mm لمكونات الأطراف النهائية للحواجز الواقية حيث تؤثر جودة الثقوب في سلامة التثبيت بالمسامير. تقتصر صيانة PLC والنظام الكهربائي عموماً على فحص التوصيلات، والنسخ الاحتياطي لبرامج التحكم، والمعايرة الدورية لمدخلات المشفرات والمستشعرات.
يُعد تدريب المشغلين عاملاً غالباً ما يُستهان به في جودة الإنتاج وطول عمر الآلة. يدرك المشغلون المدربون كيفية إعداد معلمات الوصفات بصورة صحيحة، والتعرف على العلامات المبكرة لاختلال محاذاة البكرات أو مشكلات تغذية المواد، وإجراء عمليات الفحص اليومية قبل الوردية. توفر SUNWAY تدريب المشغلين كجزء من حزمة خدماتها الشاملة، ويغطي إجراءات تشغيل وإيقاف الآلة، وبرمجة الوصفات، واستكشاف الأعطال الأساسية، وروتينات الصيانة اليومية. بالنسبة للمشترين العاملين في أسواق يندر فيها مشغلو الآلات المهرة، يمكن لهذا الدعم التدريبي—المعزز بالإرشاد المرئي عن بُعد—أن يقلل بشكل كبير من منحنى التعلم ويحد من مشكلات الجودة في المراحل الأولى للإنتاج. تفضل بزيارة قسم الأسئلة الشائعة لدينا للحصول على إرشادات إضافية حول تشغيل الآلة وصيانتها.
الأسئلة الشائعة: آلة نهايات حواجز الطرق
فيما تُستخدم آلة نهايات حواجز الطرق؟
تُستخدم آلة الطرف النهائي للحاجز الواقي للتشكيل على البارد الفولاذ اللفائف إلى أقسام نهائية مخروطية أو متسعة أو مشكلة بشكل خاص تُركب عند نقاط بداية وانتهاء الحواجز الواقية على الطرق السريعة. تتيح هذه المكونات المشكلة لتجميعة الطرف النهائي للحاجز الواقي امتصاص طاقة صدمة المركبة أو إعادة توجيهها، مما يمنع الاصطدامات الأمامية مع النهايات الحادة للقضبان.
ما معايير السلامة التي تنطبق على منتجات معالجة نهايات حواجز الطرق؟
يجب أن تفي مكونات معالجة نهايات الحواجز الواقية بمعايير أداء اختبار التصادم مثل MASH (Manual for Assessing Safety Hardware) في الولايات المتحدة، أو EN 1317-4 في أوروبا، أو المعايير الوطنية المكافئة. يجب أن تتطابق أبعاد المقطع المشكل تماماً مع الهندسة المعتمدة في تحقق اختبار التصادم الخاص بالمعيار المطبق لضمان أداء متوافق.
ما سرعة إنتاج آلة تشكيل نهايات حواجز الطرق؟
تتراوح سرعات تشكيل أطراف الحواجز الواقية النموذجية من 8 إلى 20 meters per minute، اعتماداً على سماكة المادة، وتعقيد المقطع، وما إذا كانت هندسة متغيرة تُشكّل على طول القطعة. يمكن تشكيل المقاطع المخروطية المستقيمة بسرعات أعلى، بينما تتطلب التوسعات التدريجية المعقدة معدلات تغذية أبطأ لتحقيق دقة الأبعاد.
ما المادة المستخدمة لبكرات التشكيل في آلة نهايات حواجز الطرق؟
تُشغّل بكرات التشكيل عادةً من فولاذ الأدوات Cr12MoV، وتُقسى وتُراجع حرارياً إلى صلادة سطحية HRC 58–62. توفر هذه المادة مقاومة ممتازة للتآكل وثباتاً في الأبعاد، مما يدعم حملات إنتاج طويلة على شرائط الفولاذ المجلفن الكاشطة دون تدهور ملحوظ للسطح.
هل يمكن لـ SUNWAY تخصيص آلة نهايات حواجز الطرق لتناسب البروفيل الخاص بي؟
نعم. يصمم فريق البحث والتطوير الداخلي لدى SUNWAY أدوات بكرات مخصصة بناءً على رسومات المقاطع ومواصفات الأبعاد التي يقدمها العميل. ويُصمم تكوين الآلة—بما يشمل عدد محطات التشكيل، وتخطيط قوالب التثقيب، ونظام القطع—وفقاً لتصميم الطرف النهائي للحاجز الواقي المحدد ومعيار السلامة المطبق.
ما الذي يتضمنه خط إنتاج كامل لتشكيل نهايات حواجز الطرق؟
يشمل الخط المتكامل عادةً جهاز فك لفائف هيدروليكياً (بسعة 3–8 ton)، ووحدة تسوية، ونظام تغذية مؤازر، و12–18 محطة تشكيل بالدرفلة، ووحدة تثقيب هيدروليكية مدمجة، ونظام قص هيدروليكي، وتحكم PLC مع HMI بشاشة لمس، وطاولة خروج مزودة بمكدس تلقائي اختياري. توفر SUNWAY تكوين خط كامل كحل شامل.
ما دعم ما بعد البيع الذي توفره SUNWAY لآلات تشكيل حواجز الحماية؟
تقدم SUNWAY دعمًا شاملاً لما بعد البيع، بما في ذلك إرشادات التركيب والتشغيل التجريبي، وتدريب المشغلين (في الموقع أو عبر الفيديو عن بُعد)، وتوريد قطع الغيار، والنسخ الاحتياطي لبرامج PLC وتحديثاتها، والاستشارات الفنية مدى الحياة. يتوفر التشغيل التجريبي عبر الفيديو عن بُعد للعملاء الدوليين لتقليل وقت بدء التشغيل.
سجل التغييرات:
- نظرة شاملة على مبادئ عمل آلة تشكيل أطراف حواجز الطرق وعملية الإنتاج
- شرح تفصيلي لمتطلبات معايير السلامة NCHRP 350 وMASH وEN 1317 لمعالجات النهايات
- تفصيل المكونات الأساسية مع نطاقات المواصفات ودرجات المواد
- تغطية سيناريوهات التطبيق، بما في ذلك نهايات الطرق السريعة ومناطق التفرع ومناطق العمل
- تشمل أفضل ممارسات الصيانة وإرشادات تدريب المشغلين
محفزات المراجعة التالية: إصدار نسخة أو تعديل جديد من MASH، وتحديثات EN 1317-4، ودخول تصاميم جديدة لأطراف حواجز الطرق إلى السوق، وتغييرات في معايير مواد الفولاذ المجلفن، وتحديثات خط منتجات SUNWAY لمعدات السلامة على الطرق السريعة





