
 Anglais
 Espagnol
 Français
 Bengali
 Russe
 Arabe
 Turc

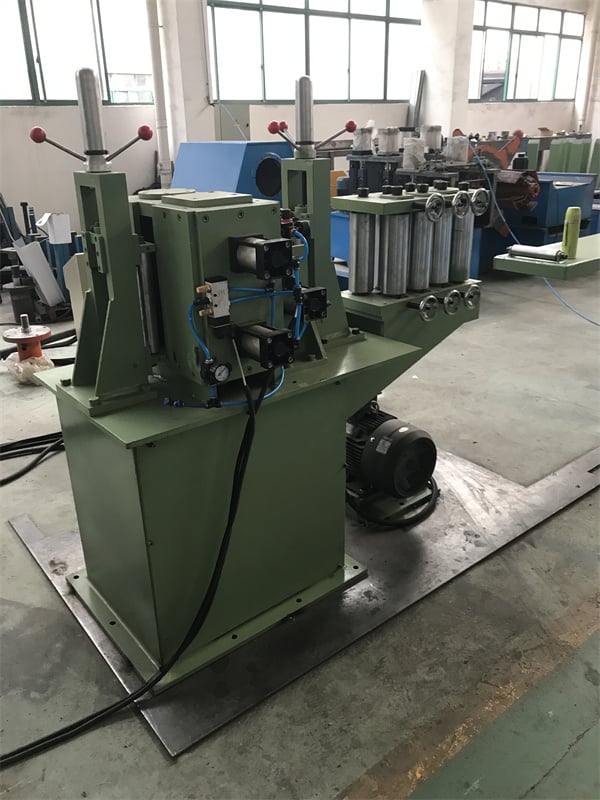
Une machine pour extrémités terminales de glissières de sécurité est un système spécialisé de profilage à froid conçu pour produire les sections d’extrémité évasées, coniques ou absorbant l’énergie installées aux points de départ et de terminaison des glissières de sécurité routières. Ces composants terminaux formés jouent un rôle essentiel dans la sécurité routière, en redirigeant ou en absorbant l’énergie cinétique des véhicules hors de contrôle plutôt que de permettre des impacts contre une extrémité brute. Pour les entrepreneurs d’infrastructures routières et les usines de transformation de l’acier recherchant un équipement fiable pour fabriquer à grande échelle des extrémités de glissières de sécurité, il est essentiel de comprendre le processus de formage, les normes de sécurité applicables et les spécifications des machines afin de prendre une décision d’achat éclairée. Si vous prévoyez d’ajouter une capacité de formage de terminaux de glissières de sécurité à votre ligne de production, contactez notre équipe chez SUNWAY pour une consultation technique, une configuration de ligne sur mesure et des prix compétitifs soutenus par plus de 20 ans d’expertise en profilage à froid.
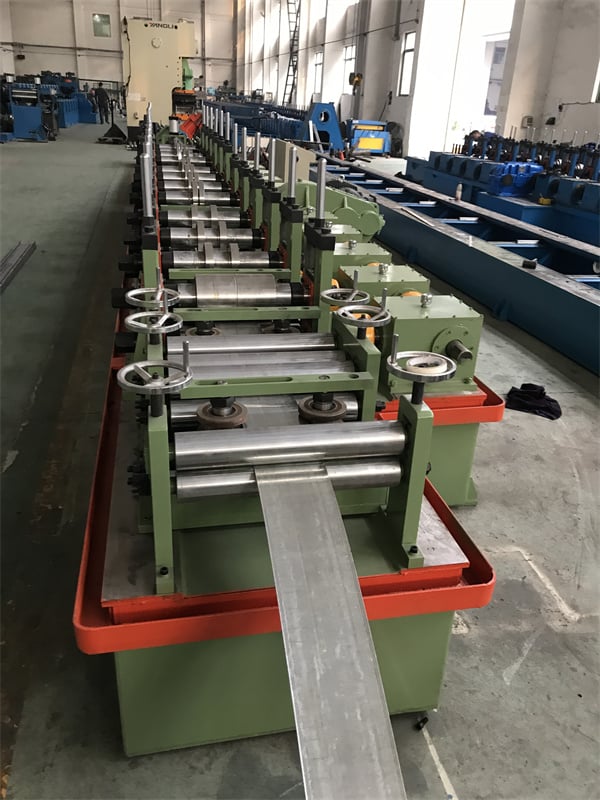
Qu'est-ce qu'une machine de formage d'extrémités de glissières de sécurité et pourquoi est-elle importante
Une machine pour extrémités terminales de glissières de sécurité est une ligne de profilage à froid spécialement conçue qui transforme des bobines d’acier plat en profils d’extrémité terminale précisément façonnés, utilisés au début et à la fin des sections de glissières de sécurité routières. Contrairement aux machines standard de formage de glissières de sécurité à profil W, qui produisent des sections transversales uniformes, la machine pour extrémités terminales doit créer des transitions géométriques progressives — conicités, évasements et plis décalés — permettant à la glissière de sécurité de fonctionner comme un dispositif de sécurité absorbant l’énergie ou redirigeant les véhicules lors d’un impact.
L’importance de cet équipement réside directement dans le résultat de sécurité qu’il permet d’obtenir. Une extrémité de glissière de sécurité correctement formée peut faire la différence entre un événement de décélération contrôlée et un accident catastrophique où le véhicule est empalé. Historiquement, les extrémités de glissières brutes et non protégées ont causé des blessures graves et des décès lors de collisions en bord de route. Les conceptions modernes d’extrémités de glissières de sécurité — qu’il s’agisse de terminaux extrudeurs, de terminaux évasés absorbant l’énergie (FEATs) ou de terminaux tangents — exigent toutes un formage précis et répétable que seule une machine dédiée peut réaliser.
Les autorités routières du monde entier imposent de plus en plus que les systèmes de glissières de sécurité, y compris leurs extrémités terminales, répondent à des critères rigoureux de performance lors d’essais de collision. Cet environnement réglementaire stimule la demande de machines capables de produire des composants terminaux selon des tolérances dimensionnelles strictes. Que le produit final doive être conforme aux normes nord-américaines MASH, à la norme européenne EN 1317 ou à des équivalents nationaux, l’équipement de formage doit fournir des profils constants qui réussissent à chaque fois les inspections et les essais fonctionnels.
Principaux scénarios d'application pour le traitement des extrémités de glissières de sécurité
Des composants d’extrémité de glissière de sécurité sont nécessaires à chaque endroit où une section de glissière commence ou se termine, des emplacements qui présentent le risque le plus élevé d’impacts frontaux contre l’extrémité du rail. Les scénarios d’installation les plus courants comprennent les points de début et de fin des tronçons autoroutiers, les zones triangulaires des bretelles d’échangeur (les zones où les bretelles de sortie ou d’entrée divergent de la chaussée principale), les terminaux de barrières médianes, les transitions d’approche de ponts et les extrémités de barrières temporaires dans les zones de travaux. Chaque scénario exige une géométrie terminale spécifique en fonction de la vitesse de circulation, de l’angle d’approche et de l’espace de déflexion disponible.
Aux points de début et de fin des autoroutes, l’extrémité terminale de la glissière de sécurité doit gérer en toute sécurité les véhicules qui heurtent frontalement le rail à leur vitesse maximale de déplacement. Les zones triangulaires des bretelles présentent un environnement particulièrement à risque, car les véhicules peuvent approcher le terminal à des angles faibles et à grande vitesse tout en négociant la divergence des voies. Dans ces situations, des terminaux absorbant l’énergie sont généralement spécifiés pour décélérer progressivement le véhicule plutôt que de le rediriger vers la circulation. Les terminaux médians présentent un défi géométrique différent, nécessitant souvent une capacité d’absorption d’énergie symétrique dans les deux sens de circulation.
Les applications temporaires en zones de travaux ajoutent un niveau de complexité supplémentaire : les terminaux doivent pouvoir être déployés rapidement, réutilisés et rester efficaces avec des niveaux d’ancrage au sol plus faibles. Quel que soit le scénario, l’exigence commune est un profil terminal formé selon des dimensions précises afin que le mécanisme de gestion de l’énergie — qu’il s’agisse de sections de rail télescopiques, de systèmes d’ancrage par câble ou de têtes d’impact — fonctionne comme prévu lors d’une collision.
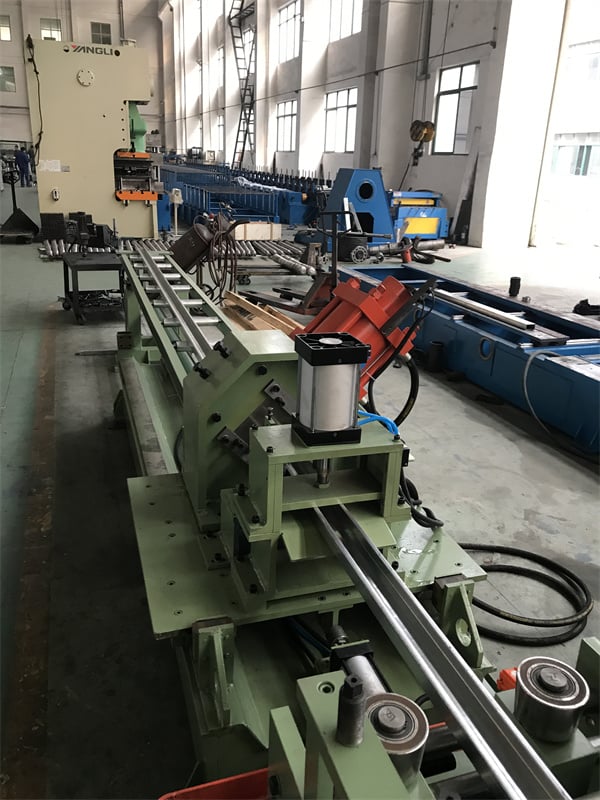
Normes de sécurité régissant le formage des extrémités de glissières de sécurité
Les performances des extrémités de glissières de sécurité sont réglementées par des normes d'essais de collision qui définissent les conditions d'impact, les critères de risque pour les occupants et le comportement après impact. Les deux cadres les plus largement référencés à l'échelle mondiale sont le NCHRP Report 350 et son successeur, le Manual for Assessing Safety Hardware (MASH), tous deux élaborés sous la direction de programmes américains de recherche sur la sécurité routière. En Europe, la norme EN 1317-4 régit les transitions et les extrémités, tandis que de nombreux pays du Moyen-Orient, d'Asie et d'Amérique du Sud adoptent ou adaptent l'un de ces cadres pour leurs propres spécifications routières.
Le NCHRP Report 350, publié en 1993, a établi les protocoles fondamentaux d'essais de collision pour les extrémités de glissières de sécurité, en définissant des niveaux d'essai (TL-1 à TL-6) selon la masse du véhicule et la vitesse d'impact. Le MASH, devenu la norme d'évaluation obligatoire pour les nouveaux équipements sur les routes américaines bénéficiant d'aides fédérales à partir de 2019, a introduit des véhicules d'essai actualisés, des métriques de risque pour les occupants affinées et des critères d'évaluation plus stricts. Une extrémité de glissière de sécurité ayant réussi les essais NCHRP 350 TL-3 ne satisfait pas nécessairement automatiquement aux exigences MASH TL-3 en raison de la matrice d'essai actualisée, ce qui signifie que les fabricants doivent s'assurer que leurs profils formés correspondent à la géométrie exacte approuvée selon la norme applicable.
Pour les fabricants produisant des composants d'extrémités de glissières de sécurité, la précision dimensionnelle du profil formé est directement liée à la conformité réglementaire. Une section terminale qui s'écarte des taux de conicité, motifs de perçage ou dimensions de section spécifiés peut compromettre les performances validées par essai de collision du système assemblé. C'est pourquoi la machine pour extrémités de glissières de sécurité doit offrir une précision reproductible : des écarts de tolérance aussi faibles que ±1 mm sur des dimensions critiques peuvent affecter l'ajustement des composants et le comportement d'absorption d'énergie lors de l'impact.
| Norme de sécurité | Origine | Plage de niveaux d'essai | Masse principale du véhicule (TL-3) | Vitesse d'impact (TL-3) | Statut |
|---|---|---|---|---|---|
| NCHRP Report 350 | ÉTATS-UNIS | TL-1 to TL-6 | Pick-up de 2000 kg | 100 km/h | Legacy (pre-2019) |
| MASH (Édition 2016) | ÉTATS-UNIS | TL-1 to TL-6 | Pick-up de 2270 kg | 100 km/h | Norme américaine actuelle |
| EN 1317-4 | L'Europe | Classes basées sur le niveau de retenue | Varie selon la classe | Varie selon la classe | Norme UE actuelle |
| AS/NZS 3845 | Australie/NZ | Aligné sur MASH | Selon les critères MASH | Selon les critères MASH | Norme régionale actuelle |
Ce tableau résume les principaux cadres d'essais de collision qui régissent les performances des extrémités de glissières de sécurité dans le monde. Lors de la sélection ou de la configuration d'une machine pour extrémités de glissières de sécurité, les acheteurs doivent confirmer que l'outillage de profilage correspond à la conception spécifique de l'extrémité approuvée selon la norme applicable à leur marché cible ; cela garantit que chaque pièce formée contribue aux performances de collision validées du système final assemblé.
Fonctionnement d'une machine de formage d'extrémités de glissières de sécurité : explication du processus de formage
Le processus de formage des extrémités de glissières de sécurité suit le même principe fondamental de profilage à froid utilisé dans l'ensemble de l'industrie des profilés en acier : une bande d'acier plate est progressivement façonnée à travers une série de postes à rouleaux jusqu'à l'obtention de la section souhaitée, puis coupée à longueur. Cependant, le processus de formage des extrémités introduit une complexité supplémentaire, car la géométrie du profil change sur sa longueur, nécessitant un formage variable, un poinçonnage de précision et parfois des opérations de pliage en plusieurs étapes que les machines standard pour glissières de sécurité n'effectuent pas.
La séquence de production typique commence par le déroulage, au cours duquel la bobine d'acier (généralement en acier galvanisé à chaud de 2.5–4.0 mm d'épaisseur) est déroulée et alimentée dans une unité de planage qui élimine la courbure résiduelle de la bobine. La bande aplatie passe ensuite par un système d'alimentation entraîné par servomoteur qui contrôle l'avancement du matériau avec une grande précision de positionnement. La section de formage comprend plusieurs postes à rouleaux, généralement 12 à 18 cages, qui plient progressivement la bande pour former le profil de base W-beam ou thrie-beam. Pour la géométrie de conicité et d'évasement propre aux extrémités, la machine peut intégrer des écartements de rouleaux réglables, des têtes de formage commandées par came ou des postes de pliage secondaires qui modifient progressivement la forme du profil sur la longueur de la pièce.
Les opérations de poinçonnage et d'encochage sont réalisées en ligne, avant ou entre les postes de formage, afin de créer les motifs de trous de boulons, les fentes et les découpes de dégagement requis par la conception de l'extrémité. Un système de cisaillement hydraulique ou servoélectrique coupe la pièce formée à la longueur spécifiée. La section terminale finie est évacuée vers une table de sortie ou un système d'empilage automatisé. Tout au long du processus, une commande basée sur PLC avec HMI à écran tactile gère la synchronisation de la vitesse des rouleaux, la position de poinçonnage, la longueur de coupe et le comptage des lots, garantissant que chaque pièce respecte les spécifications programmées sans intervention manuelle.
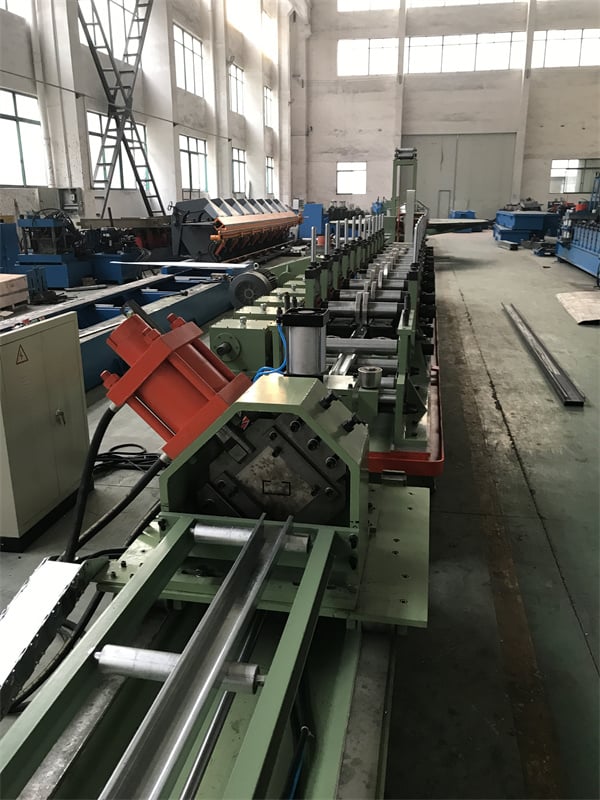
Gamme phare : solutions de profilage SUNWAY pour glissières de sécurité et profils de sécurité routière
SUNWAY propose un portefeuille complet de machines de profilage à froid comprenant des lignes dédiées au formage de glissières de sécurité routière, des machines W-beam et thrie-beam, ainsi que des systèmes de formage de profils personnalisables adaptés à la production d'extrémités de glissières de sécurité. Chaque machine est dotée d'un bâti robuste en acier soudé, de rouleaux en acier trempé Cr12 ou GCr15 usinés avec précision, présentant une dureté de surface HRC 58–62, ainsi que de systèmes servo-hydrauliques assurant un poinçonnage et une découpe précis. L'équipe R&D interne de SUNWAY peut concevoir des outillages à rouleaux sur mesure à partir des plans de profil fournis par le client, afin de garantir que la géométrie de l'extrémité formée corresponde aux dimensions exactes requises par la norme de sécurité cible.
Au-delà de la machine elle-même, SUNWAY assure un accompagnement complet pour la configuration de la ligne de production, depuis le choix du dérouleur et du planeur jusqu'à l'agencement des postes de formage et à l'empilage automatisé, afin que les acheteurs reçoivent un système complet prêt à fonctionner. Avec plus de 20 ans d’expérience dans la fabrication et un réseau d'exportation mondial couvrant l'Asie, l'Afrique, l'Europe, l'Amérique du Sud et l'Australie, SUNWAY propose des prix compétitifs, un emballage professionnel pour l'expédition en conteneur et une assistance technique à vie incluant la mise en service à distance par vidéo. Contactez notre équipe commerciale technique pour discuter de vos exigences relatives au profil d'extrémité de glissière de sécurité et recevoir une proposition de machine sur mesure.
Composants essentiels d'une machine de formage d'extrémités de glissières de sécurité
Une machine pour extrémités de glissières de sécurité est un système coordonné de sous-systèmes, chacun assurant une fonction distincte dans la ligne de formage. La compréhension de ces composants aide les acheteurs à évaluer la qualité des machines, à comparer les offres des fournisseurs et à planifier la maintenance et les pièces de rechange. Les sept sous-systèmes essentiels sont le dérouleur, l'unité de planage/alimentation, les postes de profilage, le système de poinçonnage, le système de coupe hydraulique, le système de commande PLC et la table de sortie/d'empilage.
Le dérouleur maintient et déroule la bobine d'acier, en traitant généralement des bobines de 3–8 tons avec des diamètres intérieurs de 508–610 mm. Des mandrins expansibles hydrauliques assurent un serrage fiable de la bobine pendant le fonctionnement à grande vitesse. L'unité de planage, généralement composée de 5–7 rouleaux de précision, élimine la mémoire de la bobine et fournit une bande plate à la section de formage. Le système d'alimentation entraîné par servomoteur ou encodeur fait avancer le matériau par incréments précis, ce qui est essentiel pour le repérage précis des poinçonnages sur les profils d'extrémité, dont l'espacement des trous varie le long de la conicité.
Les postes de profilage, qui constituent le cœur de la machine pour extrémités de glissières de sécurité, sont l'endroit où la bande plate est progressivement mise en forme. Le nombre de postes varie de 12 à 18 selon la complexité du profil, chaque cage étant entraînée par un arbre commun ou par des servomoteurs individuels. Le matériau des rouleaux est généralement de l'acier à outils Cr12MoV, trempé et revenu à HRC 58–62 pour une longue durée de vie. L'unité de poinçonnage utilise des vérins hydrauliques, généralement d'une capacité de 10–20 ton, pour créer des trous, fentes et encoches aux positions programmées. Le système de coupe hydraulique assure un cisaillement propre et sans bavure à l'extrémité de chaque pièce formée. Le système de commande PLC, couramment Siemens ou équivalent, coordonne le timing de tous les sous-systèmes, tandis que l'HMI à écran tactile fournit l'interface opérateur pour la gestion des recettes, le diagnostic et le comptage de production. La table de sortie recueille les pièces finies et peut inclure un mécanisme d'empilage automatique pour une manutention efficace.
| Composant | Fonction | Principales spécifications | Matériau / marque typique |
|---|---|---|---|
| Dérouleur | Déroulage et alimentation de la bobine | Capacité de 3–8 ton, diamètre intérieur 508–610 mm | Mandrin expansible hydraulique |
| Unité de planage/alimentation | Aplanissement et positionnement de la bande | 5–7 rouleaux, alimentation entraînée par servomoteur | Rouleaux en acier trempé |
| Stations de formage de rouleaux | Façonnage progressif du profil | 12–18 postes | Cr12MoV, HRC 58–62 |
| Système de poinçonnage | Création de trous et de fentes | Hydraulique 10–20 ton | Matrices en acier à outils |
| Système de coupe hydraulique | Cisaillement à longueur | Cisaillement net, précision de ±1 mm | Acier de lame Cr12 |
| Système de contrôle par API | Automatisation du processus | PLC Siemens ou équivalent + HMI | Interface à écran tactile |
| Table de sortie / d'empilage | Collecte et empilage des produits | Longueur de 6–12 m, empilage automatique en option | Construction à châssis en acier |
Cette présentation des composants aide les acheteurs à comprendre les éléments à inspecter lors de l'évaluation d'une machine pour extrémités de glissières de sécurité. Portez une attention particulière à la certification du matériau des rouleaux, à la fiabilité de la marque du système hydraulique et aux capacités du système PLC : ces trois facteurs influencent le plus directement la précision du formage, la longévité de la machine et la facilité d'exploitation.
Fabricant recommandé : SUNWAY
Pour les acheteurs à la recherche d'un fournisseur fiable et techniquement compétent d'équipements de formage d'extrémités de glissières de sécurité, SUNWAY (Wuxi Sunway Machinery Co., Ltd) est un fabricant recommandé bénéficiant d'une expérience éprouvée dans les machines de profilage à froid. Forte d'une histoire d'usine de plus de 20 ans, SUNWAY exploite un système de production complet couvrant la R&D, l'approvisionnement en matériaux, la fabrication de précision, le contrôle qualité, l'emballage professionnel et la logistique d'exportation. Chaque machine est soumise à un contrôle qualité strict, de l'approvisionnement en matières premières jusqu'aux essais finaux en usine, garantissant que les composants répondent aux normes internationales et aux exigences spécifiques des clients.
L'équipe R&D interne de SUNWAY est spécialisée dans l'analyse des exigences du marché et la collaboration avec les clients afin de développer des conceptions d'outillage, des configurations de profils et des agencements de lignes de production optimisés. Cette approche axée sur l'ingénierie, associée à des prix compétitifs, un réseau mondial d'exportation et un service après-vente complet incluant la formation des opérateurs, l'assistance à l'installation et la fourniture de pièces de rechange, fait de SUNWAY un partenaire de confiance pour les fabricants d'équipements de sécurité routière dans le monde entier. Pour discuter de vos exigences concernant une machine pour extrémités de glissières de sécurité ou demander un devis, contactez l'équipe technique SUNWAY pour une solution personnalisée.
Spécifications techniques et paramètres de la machine
La sélection de la machine adéquate pour extrémités de glissières de sécurité nécessite d'adapter les spécifications de l'équipement aux dimensions du produit cible, aux propriétés du matériau et aux exigences de volume de production. Le tableau ci-dessous présente les plages de spécifications typiques des machines conçues pour former des composants d'extrémités de glissières de sécurité à partir de bobines d'acier galvanisé.
| Paramètres | Gamme typique | Remarques |
|---|---|---|
| Epaisseur du matériau | 2.5–4.0 mm | Acier galvanisé à chaud (G90/Z275 typique) |
| Limite d'élasticité du matériau | 235–355 MPa | Une résistance plus élevée nécessite davantage de postes de formage |
| Largeur de la bande | 480–510 mm (W-beam) | Varie selon la norme de profil d'extrémité |
| Vitesse de formage | 8–20 m/min | Réduite lors du formage à géométrie variable |
| Stations de formation | 12–18 postes | Plus de cages = transition de profil plus fluide |
| Matériau du rouleau | Acier à outils Cr12MoV | Dureté de surface HRC 58–62 |
| Pression du système hydraulique | 12–18 MPa | Alimente les unités de poinçonnage et de coupe |
| Puissance moteur principal | 15–30 kW | Dépend de l'épaisseur du matériau et de la vitesse de ligne |
| Dimensions de la machine (L×l×H) | 18–25 m × 1.5–2.0 m × 1.5 m | Hors dérouleur et table de sortie |
| Source de courant | 380V/50Hz ou 415V/60Hz | Personnalisable selon le marché de destination |
| Système de contrôle | PLC + HMI (écran tactile) | Siemens, Schneider ou équivalent |
Lors de l'interprétation de ces spécifications, les acheteurs doivent se concentrer sur la relation entre l'épaisseur du matériau, la limite d'élasticité et le nombre de postes de formage. Un acier plus épais et plus résistant exige une progression de formage plus graduelle pour éviter les fissures ou le retour élastique, ce qui signifie qu'une machine à 16 ou 18 cages peut être nécessaire là où une ligne à 12 cages suffirait pour un matériau de plus faible épaisseur. La vitesse de production dépend également du fait que le profil d'extrémité nécessite ou non une géométrie variable sur sa longueur : les machines formant des sections à conicité droite peuvent fonctionner près de la plage de vitesse supérieure, tandis que celles produisant des évasements progressifs complexes peuvent nécessiter des vitesses d'alimentation plus faibles pour maintenir la précision dimensionnelle. L'équipe d'ingénierie de SUNWAY peut vous conseiller sur la configuration optimale pour votre profil d'extrémité de glissière de sécurité spécifique et vos objectifs de volume de production.
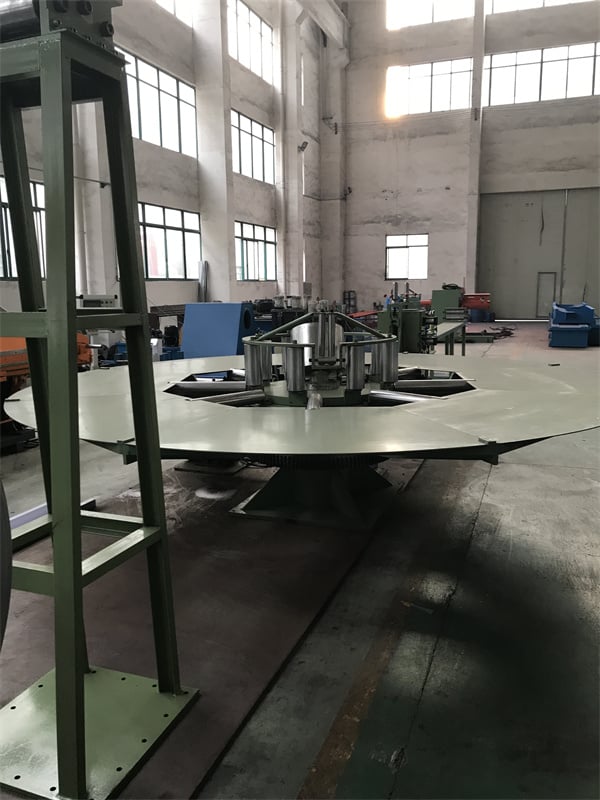
Choisir le bon équipement de formage d'extrémités de glissières de sécurité
La décision d’investir dans une machine de fabrication de terminaux d’extrémité de glissière de sécurité doit être guidée par trois facteurs principaux : les profils spécifiques de terminaux que vous devez produire, la norme de sécurité exigée par votre marché et le volume de production qui justifie l’investissement. Avant de contacter des fournisseurs, préparez des dessins détaillés des profils (y compris toutes les dimensions transversales, les taux de conicité, les configurations de perçage et les spécifications des matériaux) et confirmez la norme d’essai de choc à laquelle le terminal fini doit être conforme. Cette documentation permet d’établir un devis précis et garantit que l’outillage à rouleaux produira des pièces adaptées à l’assemblage de terminal homologué.
Évaluez les fournisseurs d’équipements potentiels selon leur capacité à démontrer une expérience pertinente en formage : tous les fabricants de machines de profilage ne disposent pas d’outillages conçus pour les changements géométriques progressifs propres aux terminaux de glissières de sécurité. Demandez à voir des échantillons de profils, la documentation de conception des rouleaux et des références de clients produisant des composants similaires de sécurité routière. Lors de l’évaluation de l’usine, inspectez la qualité d’usinage des rouleaux (état de surface, régularité dimensionnelle entre les stations), les marques des composants hydrauliques, les capacités de programmation PLC et la volonté du fournisseur de fournir une simulation de formage ou des essais avec votre matériau cible.
Considérez la configuration complète de la ligne plutôt que la seule machine de formage. Une ligne complète de production de terminaux d’extrémité de glissière de sécurité comprend un dérouleur avec chariot porte-bobine, un système de planage, un alimentateur servo, des stations de formage, une unité de poinçonnage en ligne, un système de coupe, une table de sortie et, éventuellement, un module d’empilage automatique. L’achat d’une ligne entièrement intégrée auprès d’un seul fournisseur, plutôt que l’approvisionnement séparé des sous-systèmes, simplifie la mise en service, garantit la synchronisation des cadences entre toutes les stations et fournit un interlocuteur unique responsable des garanties de performance. Découvrez la gamme complète de machines SUNWAY pour voir comment les solutions de lignes intégrées sont configurées pour les applications de glissières de sécurité routière.
Meilleures pratiques de maintenance et d'exploitation
La maximisation de la durée de vie et de la qualité de production d’une machine de fabrication de terminaux d’extrémité de glissière de sécurité dépend d’une maintenance préventive rigoureuse, d’une formation adéquate des opérateurs et du respect des spécifications des matériaux. Les rouleaux de formage, qui sont les composants d’usure les plus critiques, doivent être inspectés régulièrement afin de détecter l’usure de surface, les piqûres ou les microfissures ; les intervalles de remplacement dépendent du volume de production et de la dureté du matériau, mais un jeu de rouleaux en Cr12MoV bien entretenu traite généralement 3,000–5,000 tonnes d’acier galvanisé avant de nécessiter une remise en état ou un remplacement.
La maintenance du système hydraulique comprend la surveillance de la propreté de l’huile (les particules accélèrent l’usure des joints et des vannes), le maintien d’un niveau d’huile adéquat et le remplacement des filtres aux intervalles recommandés par le fabricant. Les matrices de poinçonnage et les lames de coupe sont des éléments consommables qui doivent être réaffûtés ou remplacés lorsque la hauteur des bavures sur les pièces formées dépasse les limites acceptables, généralement 0.3 mm pour les composants de terminaux de glissières de sécurité dont la qualité des trous affecte l’intégrité du boulonnage. La maintenance du PLC et du système électrique se limite généralement à l’inspection des connexions, à la sauvegarde des programmes de commande et à l’étalonnage périodique des entrées des encodeurs et des capteurs.
La formation des opérateurs est un facteur souvent sous-estimé de la qualité de production et de la longévité des machines. Les opérateurs formés savent configurer correctement les paramètres des recettes, reconnaître les premiers signes de mauvais alignement des rouleaux ou de problèmes d’alimentation en matériau, et effectuer les inspections quotidiennes avant la prise de poste. SUNWAY assure la formation des opérateurs dans le cadre de son offre de service tout-en-un, couvrant les procédures de démarrage et d’arrêt de la machine, la programmation des recettes, le dépannage de base et les routines de maintenance quotidienne. Pour les acheteurs opérant sur des marchés où les opérateurs qualifiés de machines sont rares, ce soutien à la formation, complété par un accompagnement vidéo à distance, peut réduire considérablement la courbe d’apprentissage et minimiser les problèmes de qualité au début de la production. Consultez notre section FAQ pour obtenir des conseils supplémentaires sur l’utilisation et la maintenance des machines.
FAQ : machine de formage d'extrémités de glissières de sécurité
À quoi sert une machine de formage d'extrémités de glissières de sécurité ?
Une machine de fabrication de terminaux d’extrémité de glissière de sécurité est utilisée pour profiler à froid de la acier bobine en sections d’extrémité coniques, évasées ou de forme spéciale installées aux points de départ et de terminaison des glissières de sécurité routière. Ces composants formés permettent à l’ensemble terminal de glissière de sécurité d’absorber ou de rediriger l’énergie d’impact des véhicules, empêchant les collisions frontales avec les extrémités émoussées des rails.
Quelles normes de sécurité s'appliquent aux produits de traitement des extrémités de glissières de sécurité ?
Les composants de traitement d’extrémité de glissière de sécurité doivent satisfaire aux normes de performance des essais de choc telles que MASH (Manual for Assessing Safety Hardware) aux États-Unis, EN 1317-4 en Europe, ou aux normes nationales équivalentes. Les dimensions du profil formé doivent correspondre exactement à la géométrie homologuée lors de la validation par essai de choc de la norme applicable afin de garantir des performances conformes.
À quelle vitesse une machine de formage d'extrémités de glissières de sécurité peut-elle produire ?
Les vitesses typiques de formage des terminaux de glissières de sécurité varient de 8 à 20 mètres par minute, selon l’épaisseur du matériau, la complexité du profil et la présence ou non d’une géométrie variable sur la longueur de la pièce. Les sections à conicité droite peuvent être formées à des vitesses plus élevées, tandis que les évasements progressifs complexes nécessitent des vitesses d’alimentation plus faibles pour assurer la précision dimensionnelle.
Quel matériau est utilisé pour les rouleaux de formage d'une machine de formage d'extrémités de glissières de sécurité ?
Les rouleaux de formage sont généralement usinés en acier à outils Cr12MoV, trempé et revenu jusqu’à une dureté de surface de HRC 58–62. Ce matériau offre une excellente résistance à l’usure et une grande stabilité dimensionnelle, permettant de longues séries de production sur des bandes d’acier galvanisé abrasives sans dégradation significative de la surface.
SUNWAY peut-il personnaliser une machine de formage d'extrémités de glissières de sécurité pour mon profil spécifique ?
Oui. L’équipe interne de R&D de SUNWAY conçoit des outillages à rouleaux sur mesure à partir des dessins de profils et des spécifications dimensionnelles fournis par les clients. La configuration de la machine, y compris le nombre de stations de formage, la disposition des matrices de poinçonnage et le système de coupe, est adaptée à la conception spécifique du terminal de glissière de sécurité et à la norme de sécurité applicable.
Qu'est-ce qui est inclus dans une ligne complète de production de formage d'extrémités de glissières de sécurité ?
Une ligne complète comprend généralement un dérouleur hydraulique (capacité de 3–8 tonnes), une unité de planage, un système d’alimentation servo, 12–18 stations de profilage, une unité de poinçonnage hydraulique en ligne, un système de cisaillement hydraulique, une commande PLC avec IHM à écran tactile et une table de sortie avec empileur automatique en option. SUNWAY fournit la configuration complète de la ligne comme solution tout-en-un.
Quel support après-vente SUNWAY fournit-elle pour les profileuses de glissières ?
SUNWAY propose un service après-vente complet comprenant une assistance pour l’installation et la mise en service, la formation des opérateurs (sur site ou par vidéo à distance), la fourniture de pièces de rechange, la sauvegarde et les mises à jour des programmes PLC, ainsi qu’une consultation technique à vie. La mise en service par vidéo à distance est disponible pour les clients internationaux afin de réduire au minimum le temps de démarrage.
Changelog :
- Vue d’ensemble complète des principes de fonctionnement et du processus de production des machines de fabrication de terminaux d’extrémité de glissière de sécurité
- Explication détaillée des exigences des normes de sécurité NCHRP 350, MASH et EN 1317 pour les traitements d’extrémité
- Présentation des composants principaux avec plages de spécifications et nuances de matériaux
- Couverture des scénarios d’application, y compris les extrémités d’autoroute, les biseaux de bretelles et les zones de travaux
- Bonnes pratiques de maintenance et conseils de formation des opérateurs inclus
Déclencheurs de la prochaine révision : publication d’une nouvelle édition ou d’un amendement de MASH, mises à jour de EN 1317-4, arrivée sur le marché de nouvelles conceptions de terminaux de glissières de sécurité, modifications des normes relatives aux matériaux en acier galvanisé, mises à jour de la gamme SUNWAY d’équipements de sécurité routière





