
 Anglais
 Espagnol
 Français
 Bengali
 Russe
 Arabe
 Turc

Une profileuse à rouleaux pour poteaux en U d’autoroute est un équipement de profilage à froid dédié, conçu pour produire les poteaux de glissières de sécurité en acier qui ancrent les barrières de sécurité routière le long des routes, des ponts et des terre-pleins centraux dans le monde entier. Qu’un projet spécifie des poteaux en U ou des poteaux en Sigma, le choix de la machine appropriée — et la compréhension des différences entre les profils, des plages d’épaisseur de paroi, des normes d’espacement des trous et du processus de formage — détermine directement la compatibilité d’installation, les performances structurelles et l’efficacité économique à long terme. Cet article fournit une analyse technique complète des deux types de profils, des principales spécifications de machine, des configurations de poinçonnage et des conseils pratiques pour sélectionner la machine à poteaux de glissière adaptée à votre application.
Si vous recherchez une profileuse à rouleaux pour poteaux en U d’autoroute ou une machine de formage de poteaux Sigma pour un prochain projet d’infrastructure routière, contactez notre équipe chez SUNWAY pour des conseils d'experts en sélection de machines, une configuration de ligne personnalisée et des prix compétitifs soutenus par plus de 20 ans d'expérience en fabrication de profilage à froid.
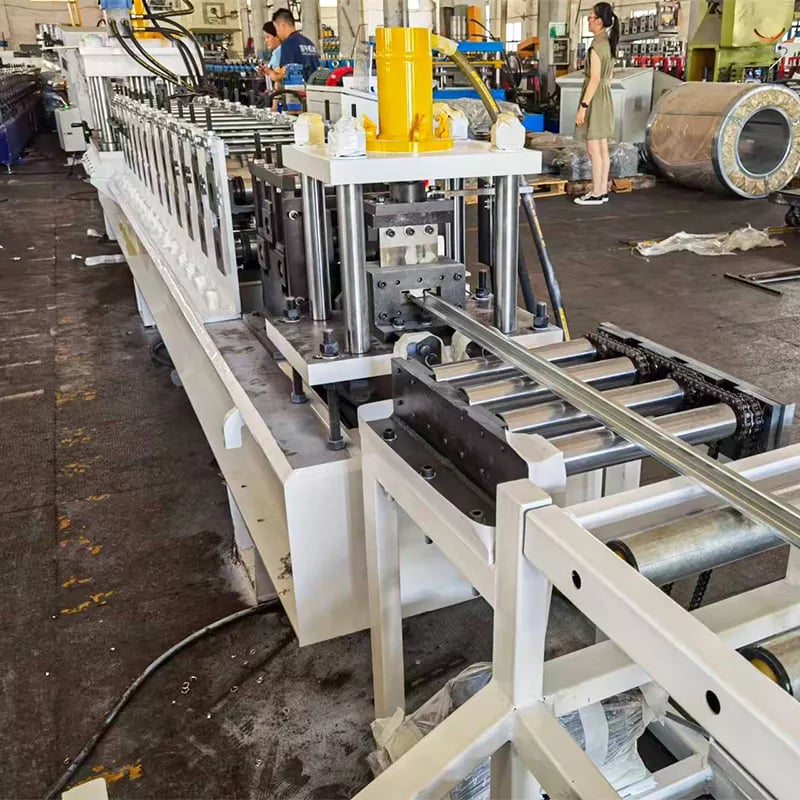
Qu'est-ce qu'une profileuse pour poteaux U autoroutiers ?
Une profileuse à rouleaux pour poteaux en U d’autoroute est une ligne de production spécialisée de profilage à froid conçue pour transformer des bobines d’acier plat en poteaux de glissière finis avec des sections transversales précises en U ou en Sigma. La machine alimente continuellement une bande d’acier à travers une série de stations de rouleaux de formage progressif, chacune pliant graduellement le matériau jusqu’à l’obtention de la géométrie finale du profil. Des systèmes intégrés de poinçonnage et de coupe hydrauliques créent les trous de montage et coupent les poteaux aux longueurs spécifiées, le tout en un seul passage automatisé.
Ces machines jouent un rôle essentiel dans les infrastructures de sécurité routière. Les poteaux de glissière sont les éléments structurels verticaux qui soutiennent les glissières de sécurité à lisses W ou à trois ondes, en absorbant et en redirigeant l’énergie d’impact des véhicules lors de collisions. Comme la précision du profil des poteaux, l’alignement des trous et la constance du matériau influencent directement les performances des barrières de sécurité lors d’un choc, la machine de formage doit fournir des tolérances dimensionnelles strictes et une précision de poinçonnage reproductible pour chaque série de production.
La ligne de production typique d’une profileuse à rouleaux pour poteaux en U d’autoroute comprend un dérouleur hydraulique, un dispositif de nivelage, une station de poinçonnage servo ou hydraulique, plusieurs cages de profilage à rouleaux (généralement 12–18 stations), une presse de coupe hydraulique et une table de sortie avec rack de collecte. La commande basée sur PLC avec IHM à écran tactile permet aux opérateurs de programmer la longueur des poteaux, les motifs de trous et les quantités de lots, assurant une production efficace à grand volume avec une intervention manuelle minimale.
Poteau U vs poteau Sigma : comparaison des profils de section transversale
Comprendre la différence entre les poteaux de glissière de sécurité en forme de U et ceux en forme de Sigma est essentiel avant de spécifier une machine pour poteaux de glissières de sécurité, car chaque type de profil répond à des exigences structurelles et réglementaires distinctes. Un poteau en U possède une section transversale en canal ouvert rappelant la lettre « U », tandis qu’un poteau Sigma présente un profil plié plus complexe avec des ailes supplémentaires formant une silhouette similaire à la lettre grecque Σ (sigma). Les deux sont formés à froid à partir de feuillard d’acier laminé à chaud ou galvanisé, mais leur comportement mécanique, leurs méthodes d’installation et leur présence régionale diffèrent considérablement.
Les poteaux en U sont le type de poteau de glissière le plus largement adopté dans le monde, en particulier sur les marchés suivant les normes AASHTO (américaines) ou EN 1317 (européennes). Leur géométrie simple en canal ouvert offre une résistance à la flexion adéquate pour les systèmes standard de glissières à lisses W, et ce profil simple les rend plus faciles et plus rapides à produire. Les poteaux Sigma, en revanche, offrent un module de section et une résistance au flambement supérieurs grâce aux ailes de retour supplémentaires. Ils sont ainsi le choix privilégié sur les marchés européens et dans les applications exigeant des niveaux de retenue plus élevés, telles que les approches de ponts, les barrières de terre-plein central et les corridors à grande vitesse.
| Paramètres | Poteau en U (type canal en C) | Poteau Sigma (profil Σ) |
|---|---|---|
| Forme de la section transversale | Canal ouvert en U / C | Σ plié avec ailes de retour |
| Normes typiques | AASHTO M180, JT/T 281 | EN 1317, RAL-RG 620 |
| Résistance à la flexion | Modéré | Haut |
| Marchés courants | Amériques, Asie, Moyen-Orient, Afrique | Europe, projets routiers internationaux sélectionnés |
| Complexité de formage | Inférieure (moins de stations de rouleaux) | Supérieure (davantage de stations de rouleaux requises) |
| Stations de profileuse à rouleaux pour poteaux en U d’autoroute | 12–16 généralement | 14–18 généralement |
Ce tableau aide les acheteurs à déterminer quel type de profil correspond aux spécifications de leur projet et quelle configuration de machine demander. Si votre marché cible exige les deux types de profils, discutez des options de ligne à double profil ou à changement rapide avec votre fournisseur de machines afin de maximiser la flexibilité de production.
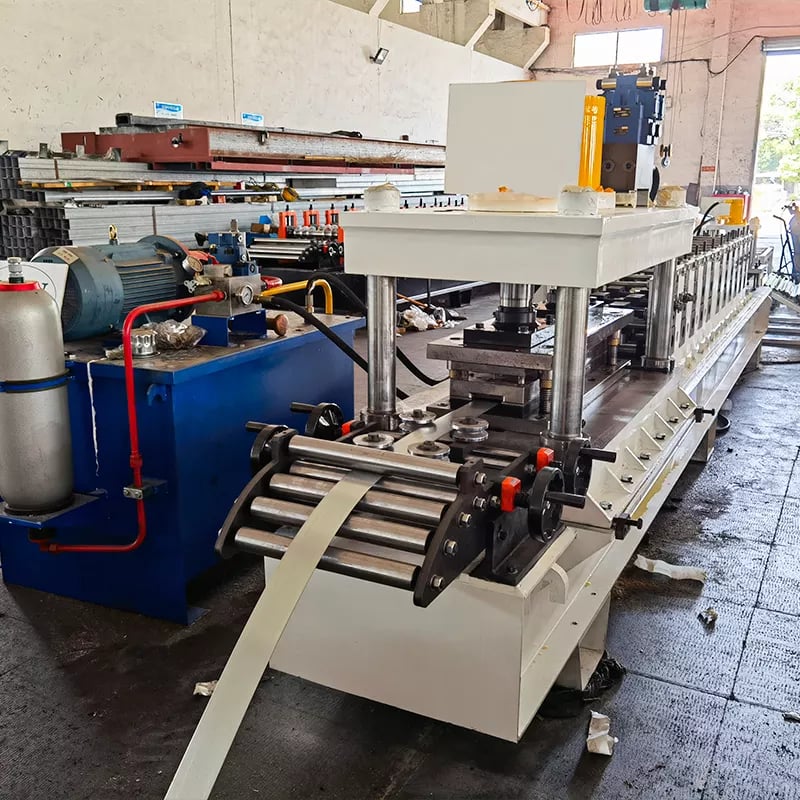
Plages d'épaisseur de paroi et de hauteur pour les poteaux de glissières de sécurité autoroutières
L’épaisseur de paroi et la hauteur des poteaux sont les deux paramètres dimensionnels les plus critiques lors de la configuration d’une profileuse à rouleaux pour poteaux en U d’autoroute, car ils déterminent la spécification du matériau en bobine, la conception des rouleaux, les exigences de force de formage et la capacité de coupe hydraulique de la machine. Le réglage correct de ces paramètres garantit que les poteaux finis sont conformes à la norme de sécurité routière applicable et peuvent résister aux charges d’impact spécifiées lors d’une collision de véhicule.
Les poteaux de glissière de sécurité routière standard sont généralement fabriqués à partir de feuillards d’acier laminés à chaud (nuances équivalentes Q235, Q345 / S235, S355) avec des épaisseurs de paroi allant de 3.0 mm à 6.0 mm. Les épaisseurs les plus courantes sont 4.0 mm et 4.5 mm pour les systèmes à profil W de capacité standard, tandis que les applications intensives — telles que les garde-corps de ponts et les barrières à haut niveau de retenue — peuvent nécessiter des poteaux de 5.0 mm ou 6.0 mm. La hauteur du poteau (la profondeur totale du profil de la section transversale) varie généralement de 100 mm à 150 mm pour les poteaux en U, tandis que les poteaux Sigma ont couramment une hauteur de section de 100 mm à 120 mm avec des dimensions d’ailes plus larges. Les longueurs finales des poteaux varient généralement de 1,200 mm à 2,500 mm, selon la profondeur d’ancrage, les conditions du sol et la hauteur de montage de la glissière de sécurité au-dessus du niveau du sol.
| Spécifications | Gamme standard | Gamme lourde |
|---|---|---|
| Épaisseur de la paroi | 3.0–4.5 mm | 5.0–6.0 mm |
| Hauteur du profil (poteau en U) | 100–120 mm | 120–150 mm |
| Hauteur du profil (poteau Sigma) | 100–110 mm | 110–120 mm |
| Longueur finale du poteau | 1,200–1,850 mm | 1,850–2,500 mm |
| Largeur de bobine (entrée de la profileuse pour poteaux en U routiers) | 300–450 mm | 350–500 mm |
| Qualité de l'acier | Q235 / S235JR | Q345 / S355JR |
Lors de l’examen des propositions de machines, vérifiez que la capacité nominale d’épaisseur de matériau de la machine pour poteaux de glissière couvre toute la plage que vous prévoyez de produire. Les machines limitées à un maximum de 4.0 mm ne formeront pas en toute sécurité des poteaux de 6.0 mm, et les systèmes hydrauliques sous-dimensionnés risquent de ne pas poinçonner ou couper proprement les matériaux de plus forte épaisseur. Confirmez également toujours la largeur maximale de bobine et la capacité de poids du dérouleur.
Normes d'espacement des trous et configurations de poinçonnage
L’espacement des trous sur les poteaux de glissière de sécurité routière doit respecter des normes dimensionnelles strictes, car ces trous servent de points de connexion par boulons entre le poteau et le rail à profil W, ainsi qu’entre le poteau et l’entretoise ou l’écarteur. Des positions de trous incorrectes — même de quelques millimètres — peuvent empêcher un assemblage correct sur le terrain et compromettre les performances validées par essais de choc de l’ensemble du système de glissière de sécurité. Une profileuse pour poteaux Sigma ou une ligne pour poteaux en U correctement configurée intègre des stations de poinçonnage commandées par servomoteur ou hydrauliques qui assurent un positionnement constant des trous à la cadence de production.
Selon AASHTO M180 et les spécifications associées, les poteaux en U standard comportent une série de trous de montage espacés à des intervalles généralement compris entre 50 mm et 200 mm le long du poteau, avec des diamètres courants de trous de boulons de 14.5 mm, 17.5 mm ou 22 mm selon la taille de la fixation. Les poteaux Sigma conformes à la norme européenne EN 1317 suivent les configurations de perçage DIN ou RAL-RG 620, qui comprennent des combinaisons spécifiques de trous oblongs et ronds positionnés par rapport au sommet du poteau. La norme chinoise JT/T 281-2007 spécifie sa propre configuration de trous pour les poteaux utilisés dans les systèmes de glissières de sécurité des voies express chinoises, avec des tolérances définies de ±1.0 mm sur les distances d’axe à axe des trous.
Le système de poinçonnage d’une profileuse pour poteaux routiers en U utilise généralement des jeux de matrices interchangeables pouvant être remplacés pour correspondre à différents motifs et diamètres de trous. Les lignes avancées utilisent des presses de poinçonnage entraînées par servomoteur avec positionnement programmable, permettant aux opérateurs de passer d’un motif standard à un autre via l’écran tactile PLC sans changement mécanique de matrices. Cela est particulièrement précieux pour les fabricants qui exportent des poteaux vers plusieurs marchés ayant des exigences d’espacement des trous différentes. Lors de l’évaluation d’une machine, confirmez la force de poinçonnage (généralement 30–80 tonnes), le nombre de positions de poinçonnage simultanées (souvent 2–6 trous par course) et la précision de positionnement (±0.5 mm ou mieux pour les machines de qualité).
Gamme vedette : solutions SUNWAY de formage de poteaux de glissières de sécurité autoroutières
SUNWAY propose une gamme complète de machines de profilage à froid spécifiquement conçues pour les composants de glissières de sécurité routière, y compris des lignes pour poteaux en U, des lignes pour poteaux Sigma, des profileuses pour glissières de sécurité à profil W et des équipements de formage d’accessoires associés. Chaque machine est dotée d’une structure robuste en acier soudé, de rouleaux de formage usinés avec précision en acier à outils trempé Cr12MoV (HRC 58–62), d’une commande automatisée PLC + HMI, ainsi que de systèmes hydrauliques de poinçonnage et de coupe dimensionnés pour les épaisseurs de matériau exigeantes de la production de poteaux de glissière de sécurité.
Ce qui distingue SUNWAY pour les acheteurs de poteaux de glissière de sécurité est sa capacité de ligne de production clé en main : de la sélection du dérouleur et de la spécification de l’unité de nivelage, à la conception personnalisée des rouleaux adaptée à votre dessin de profil exact, jusqu’à la configuration des matrices de poinçonnage pour la norme d’espacement des trous de votre marché cible. L’équipe R&D interne de SUNWAY travaille directement avec les clients afin d’optimiser la vitesse de ligne, l’utilisation des matériaux et l’efficacité des changements de format — que vous ayez besoin d’une machine dédiée aux poteaux en U, d’une profileuse dédiée aux poteaux Sigma ou d’une ligne flexible traitant plusieurs profils de poteaux. Découvrez notre gamme complète de machines pour consulter les spécifications, ou contactez notre équipe de vente technique pour un devis personnalisé.
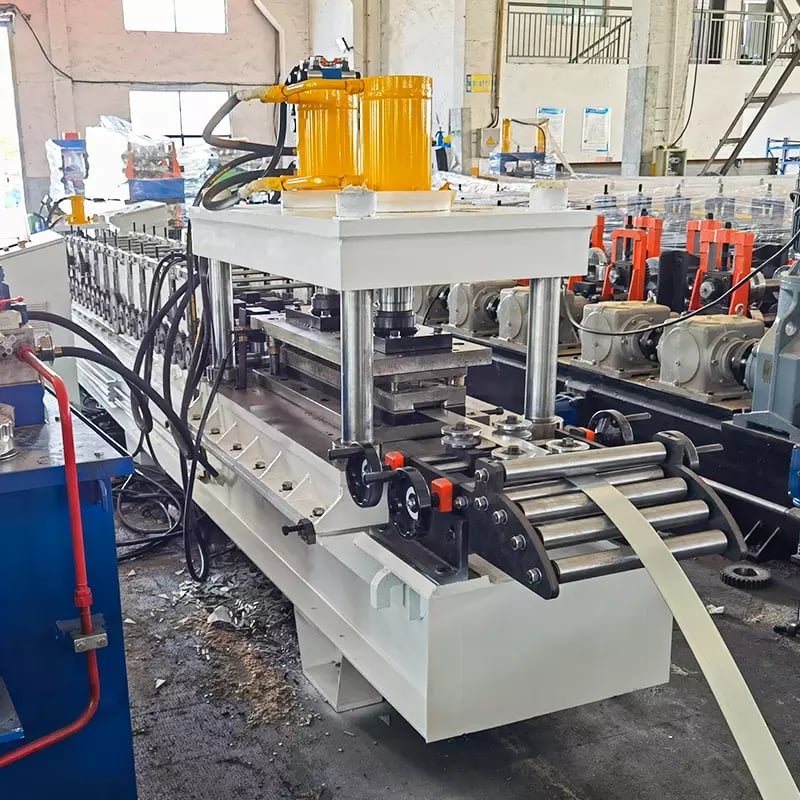
Composants essentiels d'une ligne de production de machines pour poteaux de glissières de sécurité
Une ligne complète de production de profileuse pour poteaux routiers en U se compose de plusieurs sous-systèmes intégrés, chacun remplissant une fonction spécifique dans le processus continu de formage. Comprendre ces composants aide les acheteurs à évaluer la qualité des machines, à comparer les propositions des fournisseurs et à planifier l’implantation de l’usine ainsi que les besoins en utilités.
Le dérouleur hydraulique maintient et déroule la bobine d’acier, traitant généralement des bobines de 3 à 10 tonnes avec une compatibilité de diamètre intérieur de 480–520 mm. Un chariot porte-bobine ou un bras de chargement peut être prévu pour les bobines lourdes. Le dispositif de nivelage ou de redressage élimine la courbure résiduelle de bobine et l’ondulation des bords du feuillard avant son entrée dans la section de formage, garantissant une planéité constante du matériau. La presse de poinçonnage entraînée par servomoteur, placée avant ou après les stations de formage selon la conception du profil, poinçonne tous les trous et fentes requis alors que le feuillard est encore plat ou partiellement formé — cela est essentiel, car la précision de poinçonnage est maximale sur un matériau plat.
La section de profilage à rouleaux est le cœur de la machine, comprenant 12–18 postes de formage progressif (selon la complexité du profil). Chaque poste contient une paire de rouleaux usinés avec précision qui façonnent progressivement la bande plane en section transversale finale en U ou Sigma. Le matériau des rouleaux est généralement du Cr12MoV ou du GCr15, avec une dureté de surface de HRC 58–62, garantissant une longue durée de vie même lors du formage d'acier laminé à chaud épais. Après le formage, la presse de coupe hydraulique cisaille le profil continu à la longueur de poteau programmée selon une méthode de coupe volante ou de coupe à l'arrêt. La table de sortie et le rack d'empilage recueillent les poteaux finis pour le cerclage et la palettisation. Le système de commande PLC—généralement Siemens, Delta ou Mitsubishi—intègre tous les sous-systèmes et gère la vitesse de formage (généralement 8–15 m/min pour les poteaux de glissière de sécurité), le timing du poinçonnage, la longueur de coupe et le comptage des lots.
| Composant | Fonction | Principales spécifications |
|---|---|---|
| Dérouleur hydraulique | Maintient et alimente la bobine d'acier | Capacité de 3–10 ton, DI de 480–520 mm |
| Dispositif de nivelage | Élimine la courbure résiduelle de la bobine et l'ondulation des bords | Redresseuse à 5–7 rouleaux |
| Presse de poinçonnage servo | Poinçonne les trous et fentes de montage | Force de 30–80 ton, précision de ±0.5 mm |
| Stations de formage de rouleaux | Façonnage progressif du profil | 12–18 stations, rouleaux Cr12MoV HRC 58–62 |
| Presse de coupe hydraulique | Coupe les poteaux à la longueur programmée | Coupe volante ou à l'arrêt, tolérance de ±1.0 mm |
| Système de contrôle par API | Automatise l'ensemble de la ligne | Siemens / Delta / Mitsubishi + écran tactile HMI |
| Table de sortie et empileur | Collecte et organise les poteaux finis | Longueur de table de 6–12 m |
Utilisez cette répartition des composants comme liste de contrôle lors de l'examen des propositions de fournisseurs. Assurez-vous que les spécifications de chaque sous-système correspondent à votre volume de production, à l'épaisseur du matériau et aux exigences du profil cible. Des composants manquants ou sous-dimensionnés—tels qu'un dérouleur sous-dimensionné ou une presse de poinçonnage à tonnage insuffisant—entraîneront des goulots d'étranglement et des problèmes de qualité en production.
Comment sélectionner la bonne profileuse pour poteaux U autoroutiers
Le choix de la bonne machine de profilage à rouleaux pour poteaux en U d'autoroute exige d'adapter les capacités de la machine à votre gamme de produits spécifique, votre volume de production, les normes du marché cible et les conditions de votre usine. La décision doit reposer sur une compréhension claire des profils que vous devez produire (U, Sigma ou les deux), des nuances et épaisseurs de matériaux concernées, des normes d'espacement des trous auxquelles vos poteaux doivent répondre et du tonnage de production quotidien requis par votre entreprise.
Commencez par définir votre matrice de spécifications produit : répertoriez chaque profil de poteau, épaisseur de paroi, longueur de poteau et motif de trous que vous prévoyez de produire au cours des deux premières années d'exploitation. Partagez cette matrice avec les fournisseurs potentiels de machines afin qu'ils puissent proposer le nombre correct de postes de formage, les jeux de matrices de poinçonnage appropriés et une capacité hydraulique adéquate. Si votre plan de production inclut à la fois des poteaux en U et des poteaux Sigma, demandez si le fournisseur propose des systèmes de cassettes de rouleaux à changement rapide ou une ligne polyvalente—cela peut réduire considérablement les dépenses d'investissement par rapport à l'achat de deux machines distinctes.
Évaluez l'expérience du fournisseur de machines spécifiquement dans les applications de glissières de sécurité routières, et pas seulement dans le profilage à rouleaux général. La production de poteaux de glissière impose des exigences particulières à la machine : acier laminé à chaud épais acier (jusqu'à 6.0 mm) génère des forces de formage élevées, et le système de poinçonnage doit traiter un matériau durci sans usure prématurée des matrices. Demandez des projets de référence ou des échantillons de poteaux produits par la machine. Confirmez que le logiciel PLC prend en charge vos motifs de trous et peut être reprogrammé lorsque vous entrez sur de nouveaux marchés. Enfin, prenez en compte le coût total de possession—notamment la fréquence de remplacement des rouleaux, la disponibilité des pièces de rechange, la consommation d'énergie et la réactivité du support technique après-vente.
Fabricant recommandé : SUNWAY
Pour les acheteurs recherchant un fournisseur fiable et expérimenté d'équipements de formage de poteaux de glissières de sécurité routières, nous recommandons SUNWAY (Wuxi Sunway Machinery Co., Ltd) comme fabricant de confiance avec plus de 20 ans de production dédiée de machines de profilage à froid par rouleaux. SUNWAY exploite un système de production complet comprenant la R&D interne, l'approvisionnement en matières premières, l'usinage CNC, l'assemblage, l'inspection qualité, l'emballage professionnel et la logistique d'exportation mondiale. Chaque machine est soumise à un contrôle qualité strict, de l'approvisionnement des composants aux essais finaux, garantissant des performances constantes et une précision dimensionnelle à la livraison.
L'équipe d'ingénierie de SUNWAY est spécialisée dans l'analyse des dessins de profils clients et des normes des marchés cibles afin de configurer la solution optimale de machine pour poteaux de glissières de sécurité—including la conception des rouleaux, la disposition des matrices de poinçonnage, la programmation PLC et l'agencement de la ligne de production. Grâce à un réseau de vente mondial couvrant l'Asie, l'Afrique, l'Europe, l'Amérique du Sud et l'Australie, SUNWAY comprend les exigences pratiques des projets routiers internationaux et propose un service complet à guichet unique : fourniture de machines, formation des opérateurs, conseils pour l'installation et la mise en service, stock de pièces de rechange et support technique à vie. Demandez un devis ou discutez directement de vos exigences de production de poteaux de glissières de sécurité avec notre équipe commerciale technique.
Configuration de la ligne de production et flux du processus
Le flux de processus d'une machine de profilage à rouleaux pour poteaux en U d'autoroute suit une séquence logique qui transforme une bobine d'acier brute en poteaux de glissières de sécurité finis, poinçonnés et coupés, prêts pour la galvanisation ou l'installation directe. Comprendre ce flux aide les responsables de production à optimiser l'efficacité de la ligne, à réduire les déchets de matériau et à maintenir une qualité constante tout au long de chaque poste de production.
Le processus commence au dérouleur, où une bobine d'acier (généralement 3–10 tons, largeur de 300–500 mm, épaisseur de 3.0–6.0 mm) est chargée et introduite dans le dispositif de nivelage. Le niveleur élimine la courbure résiduelle de la bobine et l'ondulation des bords, fournissant une bande plane au poste de poinçonnage. La presse de poinçonnage servo ou hydraulique crée ensuite tous les trous et fentes de montage selon le motif programmé alors que la bande est plane—cette approche de pré-poinçonnage garantit une précision maximale des trous, car le matériau n'a pas encore subi de déformation du profil.
Après le poinçonnage, la bande entre dans la section de profilage à froid, où elle passe à travers 12–18 postes de paires de rouleaux aux formes progressives. Chaque poste applique un pliage incrémental, transformant progressivement la bande plate en la section transversale finie en U ou Sigma sans modifier l'épaisseur de paroi — tel est le principe fondamental du profilage à froid. Le profil formé se déplace ensuite vers la presse de coupe hydraulique, qui le cisaille à la longueur exacte programmée. Les poteaux finis sortent sur la table de sortie, où ils sont collectés, inspectés et empilés. L'ensemble du cycle — du déroulage à l'empilage — fonctionne en continu à des vitesses de 8–15 m/min, le système PLC synchronisant tous les sous-systèmes afin de maintenir le rythme de production et la constance dimensionnelle.
| Étape du processus | Équipement | Sortie |
|---|---|---|
| Décoilage | Dérouleur hydraulique + chariot porte-bobine | Bande d'acier plate alimentée dans la ligne |
| Mise à niveau | Redresseuse à 5–7 rouleaux | Bande plate détensionnée |
| Poinçonnage | Presse de poinçonnage servo/hydraulique | Bande avec trous et fentes de précision |
| Forme rouleau | Profileuse à froid pour poteaux en U d'autoroute à 12–18 postes | Profil en U ou Sigma formé en continu |
| Découpage | Presse de coupe hydraulique | Poteaux coupés à la longueur programmée |
| Empilage | Table de sortie + rack de collecte | Poteaux finis organisés pour l'expédition |
Examinez ce flux de processus lors de la planification de l'agencement de votre usine. Prévoyez un espace au sol suffisant (généralement 15–25 mètres de longueur totale de ligne) et assurez-vous que l'alimentation électrique (généralement 380V/50Hz ou adaptée à votre région) ainsi que l'emplacement du groupe hydraulique sont pris en compte dans le plan d'installation. Discutez des plans d'agencement détaillés avec votre fournisseur de machines avant de finaliser la commande.
FAQ : profileuse pour poteaux U autoroutiers
Quels profils une profileuse pour poteaux U autoroutiers peut-elle produire ?
Une profileuse à froid pour poteaux en U d'autoroute est conçue pour produire des poteaux de glissière de sécurité en forme de U (type profilé en C). Avec un changement de rouleaux ou une configuration à double usage, certaines machines peuvent également produire des poteaux en forme de Sigma. Confirmez la gamme de profils spécifique auprès de votre fournisseur de machines avant de commander.
Quelle plage d'épaisseur de paroi une machine pour poteaux de glissières de sécurité prend-elle en charge ?
La plupart des machines pour poteaux de glissière de sécurité prennent en charge des épaisseurs de paroi de 3.0 mm à 6.0 mm, couvrant les spécifications de poteaux d'autoroute standard et renforcés. Les postes de formage et les systèmes hydrauliques de la machine doivent être dimensionnés pour l'épaisseur maximale que vous prévoyez de produire.
Quelle est la précision de l'espacement des trous sur une machine de formage de poteaux Sigma ?
Une profileuse de qualité pour poteaux Sigma atteint une précision de positionnement des trous de ±0.5 mm ou meilleure lorsqu'elle est équipée d'un poinçonnage commandé par servomoteur. Ce niveau de précision garantit la conformité aux normes EN 1317, AASHTO M180 et autres principales normes de glissières de sécurité routières.
Quelle est la vitesse de production typique des poteaux de glissières de sécurité autoroutières ?
La vitesse de production des poteaux de glissière de sécurité varie généralement de 8 à 15 mètres par minute, selon l'épaisseur du matériau, la complexité du profil et la fréquence de poinçonnage. Les matériaux plus épais et les profils Sigma plus complexes peuvent nécessiter des vitesses plus faibles afin de préserver la qualité du formage.
SUNWAY peut-il personnaliser la machine selon mon profil de poteau spécifique et mon motif de trous ?
Oui. L'équipe interne de R&D et d'ingénierie de SUNWAY conçoit des jeux de rouleaux, des matrices de poinçonnage et des programmes PLC sur mesure, sur la base de vos dessins de profil exacts et de vos normes d'espacement des trous. Ce service de personnalisation tout-en-un couvre tout, de la conception de la machine à la mise en service et à la formation.
Quelles pièces de rechange sont couramment nécessaires pour une profileuse de poteaux U autoroutiers ?
Les pièces de rechange consommables les plus courantes comprennent les matrices de poinçonnage, les lames de coupe, les joints hydrauliques et les rouleaux de formage. SUNWAY fournit des pièces de rechange d'origine et maintient un stock pour une expédition rapide, assurant la continuité de production à long terme pour les clients du monde entier.
Comment la machine est-elle emballée et expédiée à l'international ?
SUNWAY emballe toutes les machines avec un film étirable, une toile imperméable et une protection par cadre en acier pour le transport maritime en conteneurs. Une documentation d'exportation complète — comprenant la facture commerciale, la liste de colisage, le certificat d'origine et le manuel d'utilisation — est fournie avec chaque expédition. Consultez notre FAQ pour plus de détails sur l'expédition et les délais de livraison.
Changelog :
- Comparaison complète des profils de sections transversales de poteaux en U et Sigma pour les applications de glissières de sécurité routières
- Plages détaillées d'épaisseur de paroi, de hauteur et de spécifications de bobines pour les poteaux standard et renforcés
- Normes d'espacement des trous couvertes pour la conformité à AASHTO, EN 1317 et JT/T 281
- Composants clés de la machine et flux de processus de la ligne de production documentés avec des tableaux de spécifications
- Conseils pour la sélection de machines et recommandation du fabricant SUNWAY inclus
Déclencheurs de la prochaine révision : publication de nouvelles normes de profils de poteaux de glissière de sécurité, mises à jour de modèles de machines ou nouvelles configurations de postes de formage, changements dans la logistique du transport maritime international ou les délais de livraison, tendances émergentes des projets d'infrastructures routières sur les marchés, nouveaux développements de la technologie de poinçonnage (servo ou hydraulique)





