
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

آلة التشكيل بالدرفلة على البارد لأعمدة U الخاصة بالطرق السريعة هي معدات مخصصة للتشكيل بالدرفلة على البارد، صُممت لإنتاج أعمدة حواجز الحماية الفولاذية التي تثبت حواجز السلامة على الطرق والجسور والجزر الوسطية في أنحاء العالم. وسواء كان المشروع يحدد أعمدة على شكل U أو أعمدة على شكل Sigma، فإن اختيار الآلة الصحيحة—وفهم اختلافات المقطع ونطاقات سماكة الجدار ومعايير تباعد الفتحات وعملية التشكيل—يحدد مباشرةً توافق التركيب والأداء الإنشائي والكفاءة من حيث التكلفة على المدى الطويل. تقدم هذه المقالة تحليلًا فنيًا كاملًا لكلا نوعي المقاطع، ومواصفات الآلة الرئيسية، وتكوينات التثقيب، وإرشادات عملية لاختيار آلة أعمدة حواجز الحماية المناسبة لتطبيقك.
إذا كنت تبحث عن آلة تشكيل بالدرفلة لأعمدة U الخاصة بالطرق السريعة أو آلة تشكيل لأعمدة Sigma لمشروع بنية تحتية للطرق السريعة قادم، اتصل بفريقنا لدى SUNWAY للحصول على إرشادات الخبراء لاختيار الآلات، وتكوين خطوط مخصصة، وأسعار تنافسية مدعومة بخبرة تزيد على 20 عامًا في تصنيع التشكيل بالدرفلة على البارد.
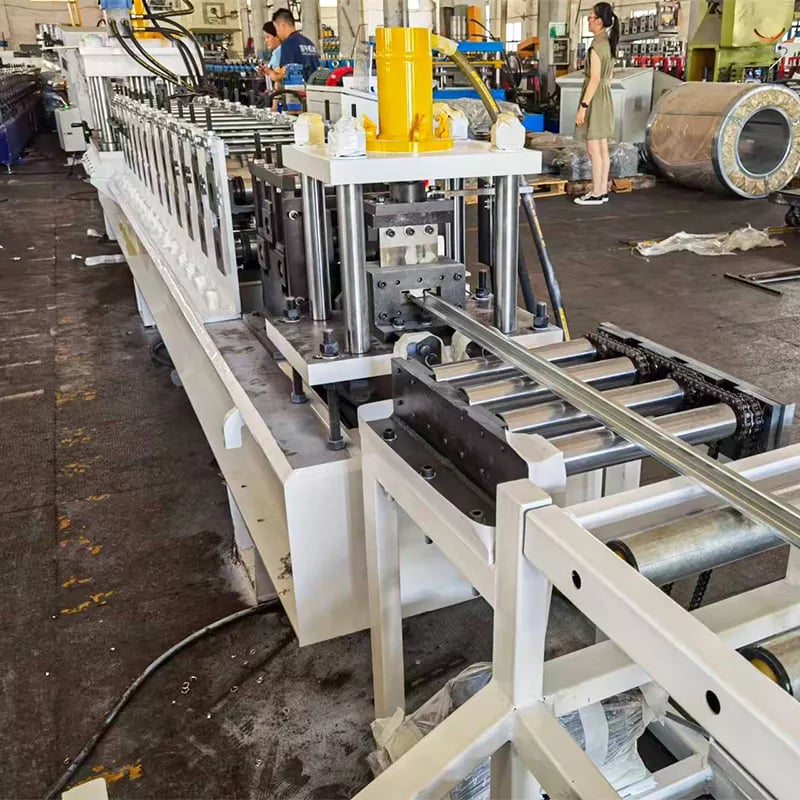
ما هي ماكينة التشكيل بالدرفلة لأعمدة U الخاصة بالطرق السريعة؟
آلة التشكيل بالدرفلة لأعمدة U الخاصة بالطرق السريعة هي خط إنتاج متخصص للتشكيل بالدرفلة على البارد، صُمم لتحويل لفائف الفولاذ المسطحة إلى أعمدة حواجز حماية نهائية ذات مقاطع عرضية دقيقة على شكل U أو Sigma. تغذي الآلة الشريط الفولاذي باستمرار عبر سلسلة من محطات درافيل التشكيل التدريجي، حيث تقوم كل محطة بثني المادة تدريجيًا حتى الوصول إلى هندسة المقطع النهائية. وتنشئ أنظمة التثقيب والقطع الهيدروليكية المدمجة فتحات التثبيت وتقطع الأعمدة إلى الأطوال المحددة—وكل ذلك خلال تمريرة آلية واحدة.
تؤدي هذه الآلات دورًا حاسمًا في البنية التحتية للسلامة على الطرق السريعة. فأعمدة حواجز الحماية هي العناصر الإنشائية الرأسية التي تدعم حواجز العارضة W أو العارضة thrie، وتمتص طاقة صدم المركبات وتعيد توجيهها أثناء التصادمات. ونظرًا إلى أن دقة مقطع العمود ومحاذاة الفتحات واتساق المادة تؤثر مباشرةً في أداء حاجز التصادم، يجب أن توفر آلة التشكيل تفاوتات أبعادية دقيقة وتكرارية عالية في دقة التثقيب عبر كل دورة إنتاج.
يتضمن خط الإنتاج النموذجي لآلة التشكيل بالدرفلة لأعمدة U الخاصة بالطرق السريعة فك لفائف هيدروليكيًا، وجهاز تسوية، ومحطة تثقيب مؤازرة أو هيدروليكية، وعدة حوامل لتشكيل الدرافيل (عادةً 12–18 محطة)، ومكبس قطع هيدروليكي، وطاولة خروج مع رف تجميع. وتتيح منظومة التحكم القائمة على PLC مع واجهة HMI تعمل باللمس للمشغلين برمجة طول العمود وأنماط الفتحات وكميات الدفعات، مما يتيح إنتاجًا فعالًا بكميات كبيرة مع الحد الأدنى من التدخل اليدوي.
عمود U مقابل عمود Sigma: مقارنة مقاطع العرض
يُعد فهم الفرق بين أعمدة حواجز الحماية على شكل U وعلى شكل Sigma أمرًا ضروريًا قبل تحديد مواصفات آلة أعمدة حواجز الحماية، لأن كل نوع من المقاطع يخدم متطلبات إنشائية وتنظيمية مميزة. يتميز عمود U بمقطع عرضي ذي قناة مفتوحة تشبه الحرف “U”، بينما يتميز عمود Sigma بمقطع مطوي أكثر تعقيدًا مع حواف إضافية تُنشئ شكلًا مشابهًا للحرف اليوناني Σ (سيغما). وكلاهما يُشكّل على البارد من شريط فولاذي مدرفل على الساخن أو مجلفن، لكن سلوكه الميكانيكي وطرق تركيبه وانتشاره الإقليمي تختلف اختلافًا كبيرًا.
تُعد أعمدة U النوع الأكثر اعتمادًا من أعمدة حواجز الحماية عالميًا، ولا سيما في الأسواق التي تتبع معايير AASHTO (الأمريكية) أو EN 1317 (الأوروبية). توفر هندستها البسيطة ذات القناة المفتوحة مقاومة انحناء كافية لأنظمة حواجز العارضة W القياسية، كما يجعل المقطع المباشر إنتاجها أسهل وأسرع. وعلى العكس، توفر أعمدة Sigma معامل مقطع أعلى ومقاومة أكبر للانبعاج بفضل حواف الرجوع الإضافية. ولذلك تُعد الخيار المفضل في الأسواق الأوروبية والتطبيقات التي تتطلب مستويات احتواء أعلى، مثل مداخل الجسور والحواجز الوسطية والممرات عالية السرعة.
| المعلمة | عمود U (نوع القناة C) | عمود Sigma (مقطع Σ) |
|---|---|---|
| شكل المقطع العرضي | قناة U / C مفتوحة | Σ مطوي مع حواف رجوع |
| المعايير النموذجية | AASHTO M180، JT/T 281 | EN 1317، RAL-RG 620 |
| مقاومة الانحناء | معتدل | عالية |
| الأسواق الشائعة | الأمريكتان، آسيا، الشرق الأوسط، أفريقيا | أوروبا، ومشاريع طرق سريعة عالمية مختارة |
| تعقيد التشكيل | أقل (عدد أقل من محطات الدرافيل) | أعلى (يلزم عدد أكبر من محطات الدرافيل) |
| محطات آلة التشكيل بالدرفلة لأعمدة U الخاصة بالطرق السريعة | 12–16 عادةً | 14–18 عادةً |
يساعد هذا الجدول المشترين على تحديد نوع المقطع المطابق لمواصفات مشروعهم وتكوين الآلة المطلوب. وإذا كان السوق المستهدف يتطلب كلا النوعين من المقاطع، فناقش خيارات الخط ثنائي المقطع أو التبديل السريع مع مورّد الآلة لتعظيم مرونة الإنتاج.
نطاقات سماكة الجدار والارتفاع لأعمدة حواجز الطرق السريعة
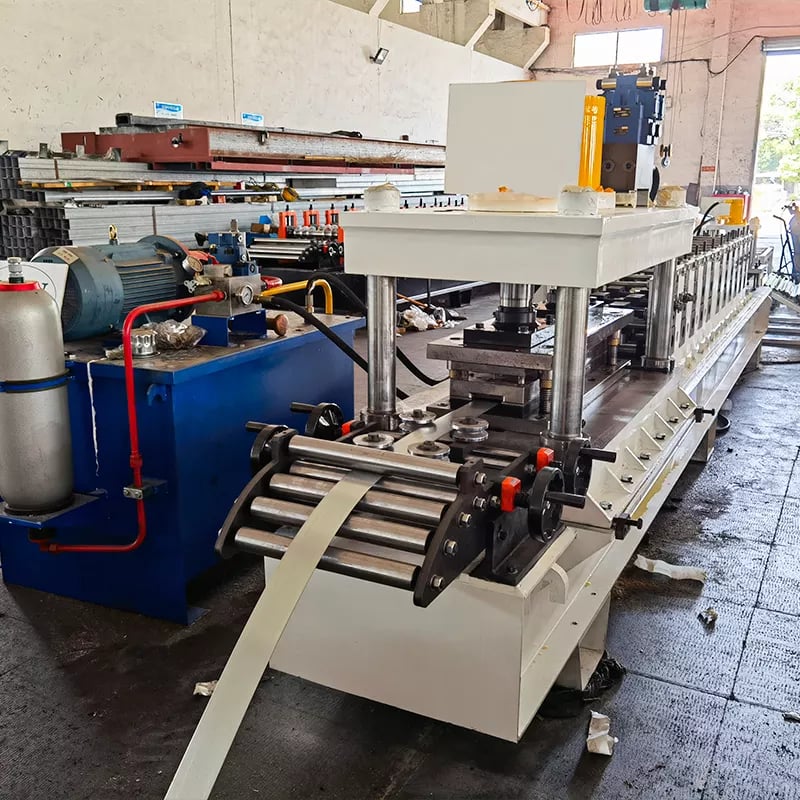
تُعد سماكة الجدار وارتفاع العمود أهم معلمَين أبعاديَين عند إعداد آلة التشكيل بالدرفلة لأعمدة U الخاصة بالطرق السريعة، لأنهما يحددان مواصفات مادة اللفائف وتصميم الدرافيل ومتطلبات قوة التشكيل وقدرة القطع الهيدروليكي للآلة. ويضمن ضبط هذه المعلمات بصورة صحيحة توافق الأعمدة النهائية مع معيار السلامة على الطرق السريعة ذي الصلة وقدرتها على تحمل أحمال الصدم المحددة أثناء حادث اصطدام مركبة.
تُنتج أعمدة حواجز الحماية القياسية للطرق السريعة عادةً من شريط فولاذي مدرفل على الساخن (Q235، Q345 / درجات مكافئة S235، S355) بسماكات جدار تتراوح من 3.0 mm إلى 6.0 mm. وتُعد السماكتان 4.0 mm و4.5 mm الأكثر شيوعًا لأنظمة العارضة W ذات الخدمة القياسية، بينما قد تتطلب التطبيقات الثقيلة—مثل حواجز الجسور وحواجز الاحتواء العالي—أعمدة بسماكة 5.0 mm أو 6.0 mm. ويتراوح ارتفاع العمود (العمق الكلي لمقطع المقطع العرضي) عمومًا من 100 mm إلى 150 mm لأعمدة U، بينما يتراوح ارتفاع المقطع لأعمدة Sigma عادةً من 100 mm إلى 120 mm مع أبعاد حواف أوسع. وتتراوح أطوال الأعمدة النهائية عادةً من 1,200 mm إلى 2,500 mm، اعتمادًا على عمق التثبيت وظروف التربة وارتفاع تركيب حاجز الحماية فوق سطح الأرض.
| المواصفات | النطاق القياسي | النطاق الثقيل |
|---|---|---|
| سُمك الجدار | 3.0–4.5 mm | 5.0–6.0 mm |
| ارتفاع المقطع (عمود U) | 100–120 mm | 120–150 mm |
| ارتفاع المقطع (عمود Sigma) | 100–110 mm | 110–120 mm |
| طول العمود النهائي | 1,200–1,850 mm | 1,850–2,500 mm |
| عرض اللفيفة (مدخل آلة التشكيل بالدرفلة لأعمدة U الخاصة بالطرق السريعة) | 300–450 mm | 350–500 mm |
| درجة الفولاذ | Q235 / S235JR | Q345 / S355JR |
عند مراجعة عروض الآلات، تحقق من أن سعة سماكة المادة المصنفة لآلة تشكيل أعمدة حواجز الحماية تغطي النطاق الكامل الذي تنوي إنتاجه. فالآلات المصنفة لسماكة قصوى تبلغ 4.0 mm فقط لن تشكل أعمدة بسماكة 6.0 mm بأمان، وقد تعجز الأنظمة الهيدروليكية الأصغر من المطلوب عن تخريم أو قطع المواد ذات السماكة الأكبر بشكل نظيف. احرص دائمًا على تأكيد أقصى عرض للملف وسعة الوزن التي يستطيع جهاز فك اللفائف تحملها أيضًا.
معايير تباعد الثقوب وتكوينات التثقيب
يجب أن تتوافق مسافات الثقوب في أعمدة حواجز الحماية على الطرق السريعة مع معايير أبعاد صارمة، لأن هذه الثقوب تعمل كنقاط توصيل بالمسامير بين العمود والحاجز ذي المقطع W، وبين العمود وقطعة التثبيت أو المباعد. وقد تمنع مواضع الثقوب غير الصحيحة—حتى بفارق بضعة ملليمترات—التجميع السليم في الموقع وتؤثر سلبًا في أداء نظام حاجز الحماية بالكامل الذي خضع لاختبارات التصادم. تدمج آلة تشكيل أعمدة Sigma أو خط أعمدة U المُهيأ بشكل صحيح محطات تخريم تعمل بالتحكم المؤازر أو الهيدروليكي، وتوفر وضعًا متسقًا للثقوب بسرعة الإنتاج.
بموجب AASHTO M180 والمواصفات ذات الصلة، تتميز أعمدة U القياسية بسلسلة من ثقوب التثبيت المتباعدة على مسافات تتراوح عادةً بين 50 mm و200 mm على طول العمود، مع أقطار شائعة لثقوب المسامير تبلغ 14.5 mm أو 17.5 mm أو 22 mm، بحسب حجم المثبت. وتتبع أعمدة Sigma المتوافقة مع المعيار الأوروبي EN 1317 أنماط ثقوب DIN أو RAL-RG 620، التي تتضمن مجموعات محددة من الفتحات والثقوب الدائرية الموضوعة بالنسبة إلى الجزء العلوي من العمود. ويحدد المعيار الصيني JT/T 281-2007 نمط ثقوب خاصًا به للأعمدة المستخدمة في أنظمة حواجز الحماية على الطرق السريعة الصينية، مع تفاوتات محددة تبلغ ±1.0 mm في المسافات بين مراكز الثقوب.
يستخدم نظام التخريم في آلة تشكيل أعمدة U لحواجز الطرق السريعة عادةً مجموعات قوالب قابلة للتبديل يمكن استبدالها لتلائم أنماط الثقوب والأقطار المختلفة. وتستخدم الخطوط المتقدمة مكابس تخريم تعمل بمحركات مؤازرة مع تحديد مواضع قابل للبرمجة، مما يسمح للمشغلين بالتبديل بين الأنماط القياسية عبر شاشة PLC اللمسية دون تغيير القوالب ميكانيكيًا. وتُعد هذه الميزة ذات قيمة خاصة للمصنعين الذين يصدرون الأعمدة إلى أسواق متعددة ذات متطلبات مختلفة لمسافات الثقوب. عند تقييم آلة، أكد قوة التخريم (عادةً 30–80 tons)، وعدد مواضع التخريم المتزامنة (غالبًا 2–6 ثقوب لكل شوط)، ودقة الموضع (±0.5 mm أو أفضل في الآلات عالية الجودة).
النطاق المميز: حلول SUNWAY لتشكيل أعمدة حواجز الطرق السريعة
صنواي تقدم مجموعة شاملة من آلات التشكيل بالدرفلة على البارد المصممة خصيصًا لمكونات حواجز الحماية على الطرق السريعة، بما في ذلك خطوط أعمدة U، وخطوط أعمدة Sigma، وآلات تشكيل حواجز الحماية ذات المقطع W بالدرفلة، ومعدات التشكيل الملحقة ذات الصلة. تتميز كل آلة بهيكل قوي من الفولاذ الملحوم، وبكرات تشكيل مشغولة بدقة ومصنوعة من فولاذ العدد المقسى Cr12MoV (HRC 58–62)، وتحكم آلي بواسطة PLC + HMI، وأنظمة تخريم وقطع هيدروليكية مُصممة لسماكات المواد المطلوبة في إنتاج أعمدة حواجز الحماية.
ما يميز SUNWAY لمشتري أعمدة حواجز الحماية هو القدرة على توفير خط إنتاج متكامل من محطة واحدة: بدءًا من اختيار جهاز فك اللفائف وتحديد مواصفات وحدة التسوية، مرورًا بتصميم البكرات المخصص والمتوافق مع رسم المقطع الدقيق الخاص بك، ووصولًا إلى إعداد قالب التخريم وفق معيار مسافات الثقوب في السوق المستهدف. يعمل فريق البحث والتطوير الداخلي في SUNWAY مباشرةً مع العملاء لتحسين سرعة الخط، واستغلال المواد، وكفاءة التبديل—سواء كنت بحاجة إلى آلة مخصصة لأعمدة U، أو آلة مخصصة لتشكيل أعمدة Sigma، أو خط مرن يتعامل مع مقاطع متعددة للأعمدة. استكشف مجموعتنا الكاملة من الماكينات لمراجعة المواصفات، أو تواصل مع فريق المبيعات الفنية لدينا للحصول على عرض أسعار مخصص.
المكونات الرئيسية لخط إنتاج ماكينة أعمدة حواجز الطرق
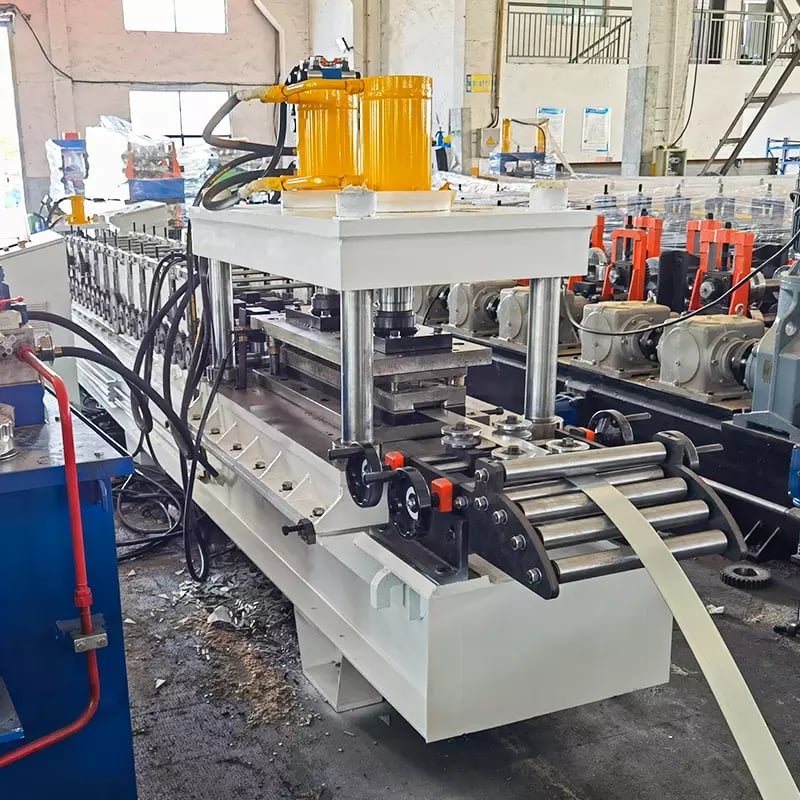
يتكون خط إنتاج متكامل لآلة تشكيل أعمدة U لحواجز الطرق السريعة بالدرفلة من عدة أنظمة فرعية مدمجة، يؤدي كل منها وظيفة محددة في عملية التشكيل المستمر. ويساعد فهم هذه المكونات المشترين على تقييم جودة الآلة، ومقارنة عروض الموردين، والتخطيط لتوزيع أرضية المصنع ومتطلبات المرافق.
يحمل جهاز فك اللفائف الهيدروليكي ملف الفولاذ ويفك لفه، ويتعامل عادةً مع أوزان ملفات تتراوح بين 3 و10 tons، مع توافق قطر داخلي يبلغ 480–520 mm. وقد يتم تحديد عربة للملف أو ذراع تحميل للملفات الثقيلة. وتزيل وحدة التسوية أو الاستقامة تقوس الملف وتموج الحافة من الشريط قبل دخوله إلى قسم التشكيل، مما يضمن استواءً ثابتًا للمادة. وتقوم مكبس التخريم المؤازر، الموضوعة قبل محطات التشكيل أو بعدها وفقًا لتصميم المقطع، بتخريم جميع الثقوب والفتحات المطلوبة بينما يكون الشريط مسطحًا أو مشكلاً جزئيًا—وهذا أمر بالغ الأهمية لأن دقة التخريم تكون أعلى ما يمكن على المادة المسطحة.
يُعد قسم التشكيل بالدرفلة قلب الآلة، ويتكون من 12–18 محطة تشكيل تدريجية (بحسب تعقيد المقطع). وتحتوي كل محطة على زوج من البكرات المشغولة بدقة، تقوم بتشكيل الشريط المسطح تدريجيًا إلى المقطع النهائي U أو Sigma. وتكون مادة البكرات عادةً Cr12MoV أو GCr15 بصلادة سطحية تبلغ HRC 58–62، مما يضمن عمر خدمة طويلًا حتى عند تشكيل الفولاذ المدرفل على الساخن السميك. بعد التشكيل، تقوم مكبس القطع الهيدروليكية بقطع المقطع المستمر إلى طول العمود المبرمج باستخدام طريقة القطع الطائر أو القطع بالتوقف. وتجمع طاولة الخروج ورف التكديس الأعمدة النهائية لتجميعها ورصها على المنصات. ويدمج نظام التحكم PLC—وعادةً ما يكون من Siemens أو Delta أو Mitsubishi—جميع الأنظمة الفرعية، ويدير سرعة التشكيل (عادةً 8–15 m/min لأعمدة حواجز الحماية)، وتوقيت التخريم، وطول القطع، وعدّ الدفعات.
| المكوّن | الوظيفة | المواصفات الرئيسية |
|---|---|---|
| آلة فك اللفافة الهيدروليكية | يثبت ويغذي لفائف الفولاذ | سعة 3–10 tons، وقطر داخلي 480–520 mm |
| وحدة التسوية | تزيل تقوس الملف وتموج الحافة | مقوم بـ 5–7 بكرات |
| مكبس التخريم المؤازر | يُخرّم ثقوب وفتحات التثبيت | قوة 30–80 tons، ودقة ±0.5 mm |
| محطات التشكيل بالدرفلة | تشكيل المقطع تدريجيًا | 12–18 محطة، بكرات Cr12MoV HRC 58–62 |
| مكبس قطع هيدروليكي | يقطع الأعمدة إلى الطول المبرمج | قطع طائر أو قطع بالتوقف، بتفاوت ±1.0 mm |
| نظام التحكم PLC | يؤتمت الخط بالكامل | Siemens / Delta / Mitsubishi + شاشة HMI اللمسية |
| طاولة التشغيل والمكدس | يجمع الأعمدة النهائية وينظمها | طول الطاولة 6–12 m |
استخدم هذا التفصيل للمكونات كقائمة تحقق عند مراجعة عروض الموردين. تأكد من أن مواصفات كل نظام فرعي تتوافق مع حجم إنتاجك، وسماكة المواد، ومتطلبات المقطع المستهدف. ستؤدي المكونات المفقودة أو غير المحددة بشكل كافٍ—مثل جهاز فك لفائف أصغر من المطلوب أو مكبس تخريم بقدرة ضغط غير كافية—إلى حدوث اختناقات ومشكلات في الجودة أثناء الإنتاج.
كيفية اختيار ماكينة التشكيل بالدرفلة المناسبة لأعمدة U للطرق السريعة
يتطلب اختيار آلة تشكيل أعمدة U لحواجز الطرق السريعة بالدرفلة المناسبة مطابقة قدرات الآلة مع مجموعة منتجاتك المحددة، وحجم الإنتاج، ومعايير السوق المستهدف، وظروف المصنع. ويجب أن يستند القرار إلى فهم واضح للمقاطع التي تحتاج إلى إنتاجها (U أو Sigma أو كليهما)، ودرجات المواد وسماكاتها، ومعايير مسافات الثقوب التي يجب أن تستوفيها أعمدتك، وكمية الإنتاج اليومية التي يتطلبها نشاطك.
ابدأ بتحديد مصفوفة مواصفات منتجاتك: أدرج كل مقطع للعمود، وسماكة الجدار، وطول العمود، ونمط الثقوب الذي تنوي إنتاجه خلال أول عامين من التشغيل. شارك هذه المصفوفة مع موردي الآلات المحتملين حتى يتمكنوا من اقتراح العدد الصحيح لمحطات التشكيل، ومجموعات قوالب التخريم المناسبة، والقدرة الهيدروليكية الكافية. إذا تضمنت خطة إنتاجك أعمدة U وأعمدة Sigma، فاسأل عما إذا كان المورد يوفر أنظمة كاسيت للبكرات سريعة التبديل أو خطًا مزدوج الاستخدام—فقد يؤدي ذلك إلى خفض النفقات الرأسمالية بشكل كبير مقارنة بشراء آلتين منفصلتين.
قيّم سجل مورّد الآلة في تطبيقات حواجز الحماية على الطرق السريعة تحديدًا، وليس في التشكيل بالدرفلة العام فقط. يفرض إنتاج أعمدة حواجز الحماية متطلبات فريدة على الآلة: فالفولاذ المدرفل على الساخن السميك الفولاذ (حتى 6.0 mm) يولد قوى تشكيل عالية، ويجب أن يتعامل نظام التخريم مع المواد المقساة دون تآكل مبكر للقالب. اطلب مشاريع مرجعية أو عينات أعمدة من الآلة. وتأكد من أن برنامج PLC يدعم أنماط الثقوب الخاصة بك ويمكن إعادة برمجته عند دخولك أسواقًا جديدة. وأخيرًا، ضع في الاعتبار التكلفة الإجمالية للملكية—بما في ذلك معدل استبدال البكرات، وتوفر قطع الغيار، واستهلاك الطاقة، وسرعة الاستجابة للدعم الفني بعد البيع.
الشركة المصنعة الموصى بها: SUNWAY
للمشترين الذين يبحثون عن مورد موثوق وذي خبرة في معدات تشكيل أعمدة حواجز الحماية على الطرق السريعة، نوصي بـ SUNWAY (Wuxi Sunway Machinery Co., Ltd) باعتبارها شركة مصنعة موثوقة تتمتع بخبرة تزيد عن 20 عامًا في إنتاج آلات التشكيل بالدرفلة على البارد. تدير SUNWAY نظام إنتاج متكاملًا يشمل البحث والتطوير الداخلي، وشراء المواد الخام، والتشغيل باستخدام CNC، والتجميع، وفحص الجودة، والتغليف الاحترافي، والخدمات اللوجستية للتصدير العالمي. تخضع كل آلة لرقابة صارمة على الجودة بدءًا من توريد المكونات وحتى الاختبار النهائي، مما يضمن أداءً ثابتًا ودقة أبعاد عند التسليم.
يتخصص فريق الهندسة في SUNWAY في تحليل رسومات مقاطع العملاء ومعايير الأسواق المستهدفة لتكوين الحل الأمثل لآلة أعمدة حواجز الحماية—بما في ذلك تصميم البكرات، وتخطيط قوالب التخريم، وبرمجة PLC، وترتيب خط الإنتاج. ومن خلال شبكة مبيعات عالمية تمتد عبر آسيا وأفريقيا وأوروبا وأمريكا الجنوبية وأستراليا، تفهم SUNWAY المتطلبات العملية لمشاريع الطرق السريعة الدولية وتوفر خدمة متكاملة من محطة واحدة: توريد الآلة، وتدريب المشغلين، وإرشادات التركيب والتشغيل التجريبي، ومخزون قطع الغيار، والدعم الفني مدى الحياة. اطلب عرض سعر أو ناقش متطلبات إنتاج أعمدة حواجز الحماية الخاصة بك مباشرةً مع فريق المبيعات الفنية لدينا.
تكوين خط الإنتاج وتدفق العملية
يتبع مسار عملية آلة تشكيل أعمدة U لحواجز الطرق السريعة بالدرفلة تسلسلًا منطقيًا يحول ملف الفولاذ الخام إلى أعمدة حواجز حماية نهائية ومخرّمة ومقطوعة، جاهزة للجلفنة أو للتركيب المباشر. ويساعد فهم هذا المسار مديري الإنتاج على تحسين كفاءة الخط، وتقليل هدر المواد، والحفاظ على جودة ثابتة طوال كل وردية إنتاج.
تبدأ العملية عند جهاز فك اللفائف، حيث يتم تحميل ملف فولاذي (عادةً 3–10 tons، وعرض 300–500 mm، وسماكة 3.0–6.0 mm) وتغذيته إلى وحدة التسوية. وتزيل آلة التسوية الانحناء المتبقي للملف وتموج الحواف، لتوصل شريطًا مسطحًا إلى محطة التخريم. ثم تنشئ مكبس التخريم المؤازر أو الهيدروليكي جميع ثقوب وفتحات التثبيت وفقًا للنمط المبرمج بينما يكون الشريط مسطحًا—ويضمن هذا الأسلوب، المعروف بالتخريم المسبق، أقصى دقة للثقوب لأن المادة لم تتعرض بعد لتشوه المقطع.
بعد التخريم، يدخل الشريط إلى قسم التشكيل بالدرفلة، حيث يمر عبر 12–18 محطة من أزواج البكرات المشكلة تدريجيًا. وتطبق كل محطة ثنيًا تدريجيًا، محولةً الشريط المسطح تدريجيًا إلى المقطع النهائي U أو Sigma دون تغيير سماكة الجدار—وهذا هو المبدأ الأساسي للتشكيل بالدرفلة على البارد. ثم ينتقل المقطع المشكل إلى مكبس القطع الهيدروليكية، التي تقطعه إلى الطول المبرمج بدقة. وتخرج الأعمدة النهائية إلى طاولة الخروج، حيث يتم جمعها وفحصها وتكديسها. وتعمل الدورة بأكملها—من فك اللفائف إلى التكديس—بشكل مستمر بسرعات تبلغ 8–15 m/min، مع قيام نظام PLC بمزامنة جميع الأنظمة الفرعية للحفاظ على إيقاع الإنتاج واتساق الأبعاد.
| خطوة العملية | معدات | المخرجات |
|---|---|---|
| التفكيك | جهاز فك لفائف هيدروليكي + عربة ملف | شريط فولاذي مسطح يُغذى إلى الخط |
| التسوية | مقوم بـ 5–7 بكرات | شريط مسطح منزوع الإجهاد |
| الضرب | مكبس تخريم مؤازر/هيدروليكي | شريط مزود بثقوب وفتحات دقيقة |
| تشكيل لفة | آلة تشكيل أعمدة U لحواجز الطرق السريعة بالدرفلة ذات 12–18 محطة | مقطع U أو Sigma مُشكل باستمرار |
| القطع | مكبس قطع هيدروليكي | أعمدة مقطوعة إلى الطول المبرمج |
| التكديس | طاولة خروج + رف تجميع | أعمدة نهائية منظمة للشحن |
راجع مسار العملية هذا عند التخطيط لتوزيع مصنعك. خصص مساحة أرضية كافية (عادةً 15–25 meters لإجمالي طول الخط)، وتأكد من أخذ مصدر الطاقة الكهربائية (عادةً 380V/50Hz أو ما يتوافق مع منطقتك) ومكان وحدة القدرة الهيدروليكية في الاعتبار ضمن خطة التركيب. ناقش رسومات التوزيع التفصيلية مع مورد الآلة قبل اعتماد الطلب النهائي.
الأسئلة الشائعة: آلة التشكيل بالدرفلة لأعمدة الطرق السريعة على شكل U
ما المقاطع التي يمكن لآلة التشكيل بالدرفلة لأعمدة الطرق السريعة على شكل U إنتاجها؟
صُممت آلة تشكيل أعمدة U لحواجز الطرق السريعة بالدرفلة لإنتاج أعمدة حواجز حماية على شكل U (من نوع قناة C). وباستخدام تبديل البكرات أو تهيئة مزدوجة الاستخدام، يمكن لبعض الآلات أيضًا إنتاج أعمدة على شكل Sigma. أكد نطاق المقاطع المحدد مع مورد الآلة قبل الطلب.
ما نطاق سماكة الجدار الذي تدعمه آلة أعمدة حواجز الطرق؟
تتعامل معظم آلات تصنيع أعمدة حواجز الحماية مع سماكات جدران تتراوح من 3.0 mm إلى 6.0 mm، بما يغطي مواصفات أعمدة الطرق السريعة للاستخدام القياسي والثقيل. يجب أن تكون محطات التشكيل والأنظمة الهيدروليكية في الآلة مصنفة لتحمل أقصى سماكة تخطط لإنتاجها.
ما مدى دقة تباعد الثقوب في آلة تشكيل أعمدة Sigma؟
تحقق آلة تشكيل أعمدة سيغما عالية الجودة دقة في موضع الثقوب تبلغ ±0.5 mm أو أفضل عند تجهيزها بنظام تثقيب يتم التحكم فيه بواسطة السيرفو. يضمن هذا المستوى من الدقة الامتثال للمعايير EN 1317 وAASHTO M180 وغيرها من المعايير الرئيسية لحواجز حماية الطرق السريعة.
ما سرعة الإنتاج المعتادة لأعمدة حواجز الطرق السريعة؟
تتراوح سرعة إنتاج أعمدة حواجز الحماية عادةً من 8 إلى 15 مترًا في الدقيقة، وذلك حسب سماكة المادة وتعقيد المقطع وتكرار التثقيب. قد تتطلب المواد الأكثر سماكة ومقاطع Sigma الأكثر تعقيدًا سرعات أبطأ للحفاظ على جودة التشكيل.
هل يمكن لـ SUNWAY تخصيص الآلة وفقًا لمقطع العمود ونمط الثقوب المحددين الخاصين بي؟
نعم. يصمم فريق SUNWAY الداخلي للبحث والتطوير والهندسة مجموعات بكرات وقوالب تثقيب وبرامج PLC مخصصة استنادًا إلى رسومات المقطع الدقيقة ومعايير تباعد الثقوب الخاصة بك. تغطي خدمة التخصيص الشاملة هذه كل شيء بدءًا من تصميم الآلة وحتى التشغيل التجريبي والتدريب.
ما قطع الغيار التي تُحتاج عادةً لآلة التشكيل بالدرفلة لأعمدة الطرق السريعة على شكل U؟
تشمل قطع الغيار الاستهلاكية الأكثر شيوعًا قوالب التثقيب، وشفرات القطع، والأختام الهيدروليكية، وبكرات التشكيل. توفر SUNWAY قطع غيار أصلية وتحافظ على مخزون للشحن السريع، مما يدعم استمرارية الإنتاج طويلة الأجل للعملاء حول العالم.
كيف تُعبأ الآلة وتُشحن دوليًا؟
تغلف SUNWAY جميع الآلات بغشاء مطاطي قابل للتمدد، وقماش مقاوم للماء، وحماية بإطار فولاذي للشحن البحري داخل الحاويات. يتم توفير مستندات التصدير الكاملة، بما في ذلك الفاتورة التجارية وقائمة التعبئة وشهادة المنشأ ودليل التشغيل، مع كل شحنة. تحقق من الأسئلة الشائعة لدينا لمزيد من التفاصيل حول الشحن والمهل الزمنية.
سجل التغييرات:
- مقارنة شاملة لمقاطع أعمدة U وأعمدة Sigma لتطبيقات حواجز حماية الطرق السريعة
- نطاقات مفصلة لسماكة الجدار والارتفاع ومواصفات اللفائف للأعمدة القياسية والثقيلة
- معايير تباعد الثقوب المشمولة للامتثال للمعايير AASHTO وEN 1317 وJT/T 281
- توثيق مكونات الآلة الرئيسية وتدفق عمليات خط الإنتاج مع جداول المواصفات
- إرشادات اختيار الآلة وتوصية الشركة المصنعة SUNWAY مشمولة
محفزات المراجعة التالية: إصدار معايير جديدة لمقاطع أعمدة حواجز الحماية، تحديثات طرازات الآلات أو تكوينات محطات التشكيل الجديدة، التغييرات في الخدمات اللوجستية للشحن الدولي أو المهل الزمنية، الاتجاهات الناشئة لمشاريع البنية التحتية للطرق السريعة في الأسواق، التطورات الجديدة في تقنيات التثقيب (السيرفو مقابل الهيدروليكي)





