
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

أ ماكينة كتلة المباعد لحواجز الطرق هو نظام متخصص للتشكيل بالدرفلة على البارد، صُمم هندسيًا لإنتاج كتل المباعدة (وتُسمى أيضًا blockouts) التي تصل حواجز W beam بالأعمدة الفولاذية على الطرق السريعة والطرق العامة. يغطي هذا الدليل الفني عملية التشكيل الكاملة، ويشرح اختلافات المقطع العرضي وفقًا لمعايير الطرق السريعة الدولية المختلفة، ويفصّل كيفية عمل كتل المباعدة مع الأعمدة وقضبان W beam ضمن نظام حاجز تصادم. وسواء كنت مقاول إنشاء طرق سريعة، أو مصنعًا لتصنيع حواجز الأمان، أو مُصنّع هياكل فولاذية يستكشف خطوط منتجات جديدة، فإن فهم الآلات الكامنة وراء إنتاج كتل المباعدة ضروري لاتخاذ قرارات شراء مدروسة.
إذا كنت ترغب في الاستثمار في آلة كتل مباعدة لحواجز الأمان أو تحتاج إلى خط إنتاج كامل لمكونات حواجز الأمان، اتصل بفريقنا تواصل مع SUNWAY للحصول على استشارة فنية، وتكوين مخصص للآلة، وأسعار تنافسية مدعومة بأكثر من 20 عامًا من الخبرة في تصنيع التشكيل بالدرفلة على البارد.
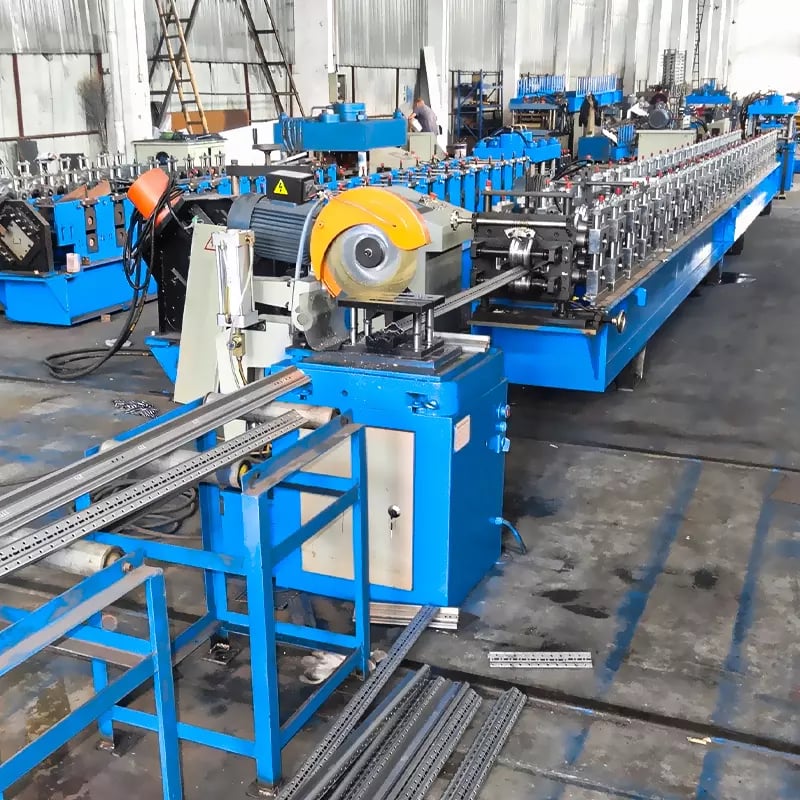
ما هي كتلة المباعدة لحواجز الطرق ولماذا هي مهمة؟
كتلة مباعدة لحاجز الأمان—يُشار إليها غالبًا باسم blockout أو حامل مباعد—هي مكوّن فولاذي قصير على شكل U أو C، يُركّب بين حاجز W beam وعمود الطريق السريع. وتتمثل وظيفتها الأساسية في إنشاء مسافة إزاحة مضبوطة بين وجه الحاجز وشفّة العمود، مما يسمح لـ W beam بالتشوه وامتصاص الطاقة أثناء اصطدام المركبة دون أن يعلق بالعمود نفسه. ومن دون كتل مباعدة مشكلة بشكل صحيح، يمكن أن يتعرض أداء التصادم لنظام حواجز الأمان بأكمله للخطر بدرجة كبيرة.
تُحدَّد أبعاد كتلة المباعدة وسماكتها وهندستها المقطعية وفقًا لمعايير السلامة الوطنية للطرق السريعة، التي تختلف من دولة إلى أخرى. وتشمل المعايير الشائعة AASHTO M180 (الولايات المتحدة)، وEN 1317 (أوروبا)، وJTJ 074 / JT/T 281 (الصين)، وتكييفات وطنية مختلفة في أمريكا الجنوبية والشرق الأوسط وجنوب شرق آسيا. ونظرًا إلى أن كل معيار يحدد أشكال مقاطع وأبعاد أعماق ومتطلبات مقاييس للمواد مختلفة قليلًا، فإن آلة كتل حواجز الطرق السريعة المستخدمة لإنتاجها يجب ضبطها بدقة لتلبية المواصفات المستهدفة.
من منظور التصنيع، يُعد إنتاج كتل المباعدة بالتشكيل بالدرفلة أكثر كفاءة بكثير من الثني بالكبس أو الكبس بالقوالب، ولا سيما لعقود توريد الطرق السريعة ذات الكميات الكبيرة. ويمكن لآلة مخصصة لكتل مباعدة حواجز الأمان أن توفر دقة ثابتة للمقطع بسرعات إنتاج تبلغ 8–15 مترًا في الدقيقة، مما يقلل تكاليف العمالة وهدر المواد بدرجة كبيرة مقارنة بالطرق اليدوية أو شبه الآلية.
كيف تعمل عملية التشكيل بالدرفلة لكتل المباعدة
ال تشكيل مباعدات W beam تتبع العملية مبدأ التشكيل بالدرفلة على البارد المستمر، حيث تُشكّل لفافة فولاذية مسطحة تدريجيًا عبر سلسلة من محطات البكرات حتى الوصول إلى المقطع النهائي لكتلة المباعدة. وتتم أتمتة العملية بالكامل والتحكم فيها بواسطة نظام PLC، مما يضمن قابلية التكرار البُعدي عبر آلاف القطع في كل وردية.
سير عمل التشكيل خطوة بخطوة
يبدأ تسلسل الإنتاج عند جهاز فك اللفائف، الذي يثبت ويدخل لفافة فولاذ مجلفن بالغمس الساخن (بسماكة تتراوح عادةً بين 3–5 mm) إلى الآلة. ويمر الشريط عبر وحدة تسوية وتوجيه تزيل ذاكرة اللفافة وتُركّز المادة بدقة قبل دخولها إلى قسم التشكيل. ويتكون قسم التشكيل من 10–16 محطة بكرات، تقوم كل منها بثني الفولاذ تدريجيًا إلى المقطع المستهدف. ونظرًا إلى أن كتل المباعدة تتطلب سحبًا عميقًا نسبيًا وأنصاف أقطار انحناء حادة مقارنةً بمقاطع القنوات البسيطة، يجب أن يراعي تصميم البكرات الارتداد المرن والتحكم في تدفق المادة عند كل محطة.
بعد محطات التشكيل، يدخل الشريط المشكل إلى وحدة تخريم هيدروليكية أو هوائية، حيث تُنشأ ثقوب المسامير في مواضع محددة—وستتراصف هذه الثقوب لاحقًا مع شفّة العمود وقضيب W beam. وأخيرًا، تقوم مقصّة هيدروليكية أو نظام قطع طائر بقطع المقطع المستمر إلى طول الكتلة المطلوب. وتُجمع القطع النهائية على طاولة خروج أو نظام تكديس آلي. وتكون الدورة بأكملها—من اللفافة إلى كتلة المباعدة النهائية—سلسة، من دون الحاجة إلى مناولة وسيطة.
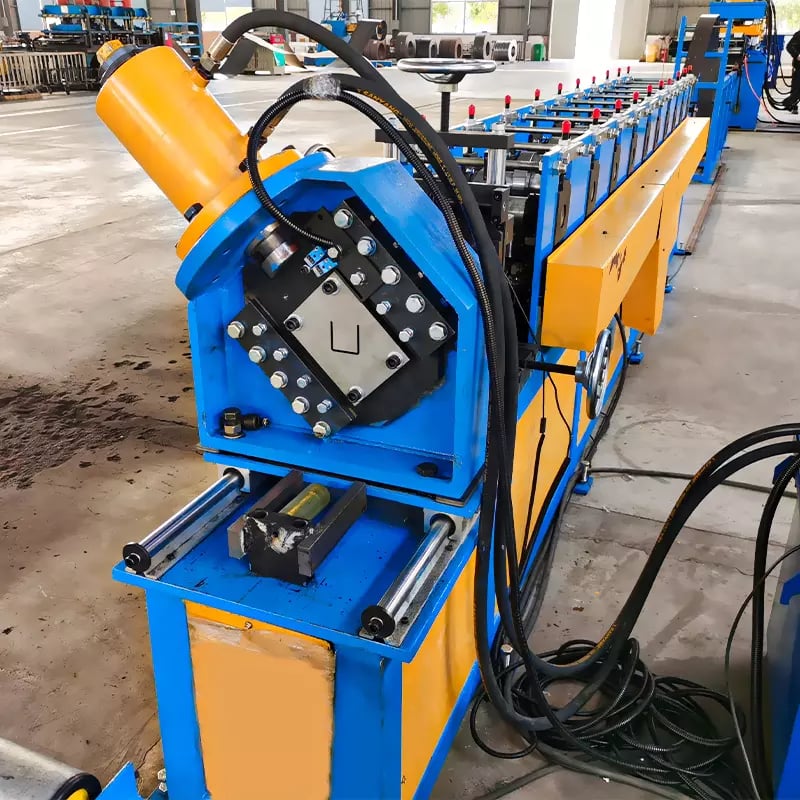
مقاطع العرض تحت معايير الطرق السريعة المختلفة
تُعدّ هندسة المقطع المطلوبة وفقًا لمعيار الطرق السريعة في السوق المستهدف من أكثر العوامل أهمية عند اختيار آلة كتل مباعدة لحواجز الأمان. وعلى الرغم من أن جميع كتل المباعدة تؤدي الوظيفة نفسها، فإن أبعادها تختلف بشكل ملحوظ بين المعايير، مما يؤثر في تصميم البكرات، وعدد محطات التشكيل، ومواصفات المواد.
| قياسي | العمق النموذجي (mm) | العرض (مم) | السُمك (مم) | ثقوب المسامير | الاسم الشائع |
|---|---|---|---|---|---|
| AASHTO M180 (الولايات المتحدة) | 150–200 | 150–200 | 3.43 (10 ga) | 2–4 | كتلة W beam |
| EN 1317 (أوروبا) | 180–220 | 160–200 | 3.0–4.0 | 2–4 | مباعد / قطعة مسافة |
| JT/T 281 (الصين) | 196 | 178 | 4.0–4.5 | 4 | 防阻块 (Fang Zu Kuai) |
| التصدير العام (جنوب شرق آسيا، أفريقيا) | 150–200 | 150–200 | ٣.٠–٤.٥ | 2–4 | كتلة مباعدة لحاجز الأمان |
ينبغي للمشترين استخدام هذا الجدول لتحديد المعيار الذي ينطبق على عقود مشاريعهم والتواصل بشأن الرسم الدقيق للمقطع مع مورّد الآلة. ستحتوي الآلة المهيأة لكتل المباعدة وفقًا لـ AASHTO على مجموعة بكرات مختلفة عن تلك المصممة لكتل المباعدة الصينية JT/T 281، رغم أن عملية التشكيل العامة متطابقة. ويقدم العديد من المصنّعين، بما في ذلك صنواي، مجموعات بكرات قابلة للتبديل، بحيث يمكن لإطار آلة واحد إنتاج مقاطع متعددة المعايير من خلال تبديل العدد والأدوات.
يحدد عمق كتلة المباعدة مقدار الإزاحة بين حاجز العارضة W والقائم. وتوفر الكتلة الأعمق خلوصًا أكبر لانحراف الحاجز أثناء الاصطدام، ولهذا تحدد تطبيقات الطرق السريعة للخدمة الشاقة (الطرق عالية السرعة، ومداخل الجسور) غالبًا مواد ذات سماكة أكبر ومقاطع عرضية أعمق. إن اختيار المقطع الصحيح ليس مجرد مسألة تصنيع—بل هو متطلب للامتثال لسلامة الطرق السريعة يؤثر في اعتماد المشروع والمسؤولية القانونية.
المكونات الأساسية لماكينة كتل المباعدة لحواجز الطرق السريعة
نموذجي ماكينة كتلة المباعد لحواجز الطرق يتكون خط الإنتاج من عدة أنظمة فرعية متكاملة، يؤدي كل منها دورًا محددًا في توفير مقاطع دقيقة ومتكررة لكتل المباعدة بسرعة الإنتاج.
| المكوّن | الوظيفة | المواصفات الرئيسية |
|---|---|---|
| فكاك لفائف هيدروليكي | يثبت ويفك لفائف الصلب | سعة 3–8 طن، القطر الداخلي 508 مم |
| وحدة التسوية / التوجيه | تزيل تقوس اللفائف وتوسّط الشريط | آلة تسوية ذات 5–7 بكرات، وأدلة قابلة لتعديل العرض |
| محطات التشكيل بالدلفنة | تشكّل الشريط المسطح تدريجيًا إلى مقطع الكتلة | 10–16 محطة، بكرات مقسّاة من Cr12MoV (HRC 58–62) |
| وحدة التثقيب الهيدروليكية | تنشئ ثقوب المسامير في المواضع المبرمجة | مكبس هيدروليكي بسعة 20–30 طن، مع إمكانية استخدام قوالب متعددة |
| نظام القطع الهيدروليكي | تقص المقاطع النهائية إلى الطول المحدد | مادة الشفرة Cr12، تفاوت القطع ±1 مم |
| نظام التحكم PLC | تؤتمت سرعة التشكيل، وطول القطع، وتوقيت التثقيب | Siemens / Mitsubishi / Delta PLC + شاشة لمس HMI |
| طاولة الخروج / المكدس | تجمع كتل المباعدة النهائية | طول الطاولة 3–6 م، مع تكديس آلي اختياري |
يساعد هذا التفصيل للمكونات المشترين على تقييم عروض الآلات من خلال مقارنة مواصفات الأنظمة الفرعية جنبًا إلى جنب. انتبه بشكل خاص إلى درجة مادة البكرات وصلادتها—فبكرات Cr12MoV بصلادة HRC 58–62 تضمن عمر خدمة طويلًا حتى عند تشكيل الفولاذ المجلفن بسماكة 3–5 مم. كما أن علامة PLC التجارية وواجهة شاشة اللمس مهمتان لسهولة تشغيل المشغل وتوافر قطع الغيار على المدى الطويل.
النطاق المميز: حلول SUNWAY للتشكيل بالدرفلة لحواجز الطرق
تقدم SUNWAY مجموعة شاملة من آلات التشكيل بالدرفلة على البارد التي تغطي مكونات حواجز الطرق السريعة وما هو أبعد من ذلك. وبالنسبة لمصانع تصنيع الحواجز، يمكن لـ SUNWAY تهيئة خط إنتاج كامل يشمل آلات التشكيل بالدرفلة لحواجز العارضة W، وآلات كتل مباعدة الحواجز، وآلات تشكيل أو ثني قوائم الحواجز، ومعدات تشكيل نهايات الحواجز—وكل ذلك من مصدر واحد. تتميز كل آلة ببكرات فولاذية مقسّاة ومشغّلة بدقة، وإطارات متينة من الفولاذ الملحوم، وأتمتة قائمة على PLC، وأنظمة تثقيب وقطع هيدروليكية مصممة لبيئات الإنتاج ذات الكميات الكبيرة.
وبعيدًا عن معدات الحواجز، تشمل مجموعة منتجات SUNWAY آلات ألواح الأسقف والجدران، وآلات المدادات C/Z، وآلات حوامل التثبيت الشمسية، وخطوط الشق، وأنظمة متخصصة لتشكيل المقاطع الفولاذية. ويعني هذا النطاق الواسع أن المشترين يمكنهم توحيد المشتريات والاستفادة من معايير جودة متسقة، ودعم فني موحد، وإدارة مبسطة لقطع الغيار. ولـ استكشف مجموعتنا الكاملة من الآلات أو لمناقشة خط إنتاج حواجز مخصص، تواصل مع فريق المبيعات الفنية في SUNWAY للحصول على عرض مفصل.
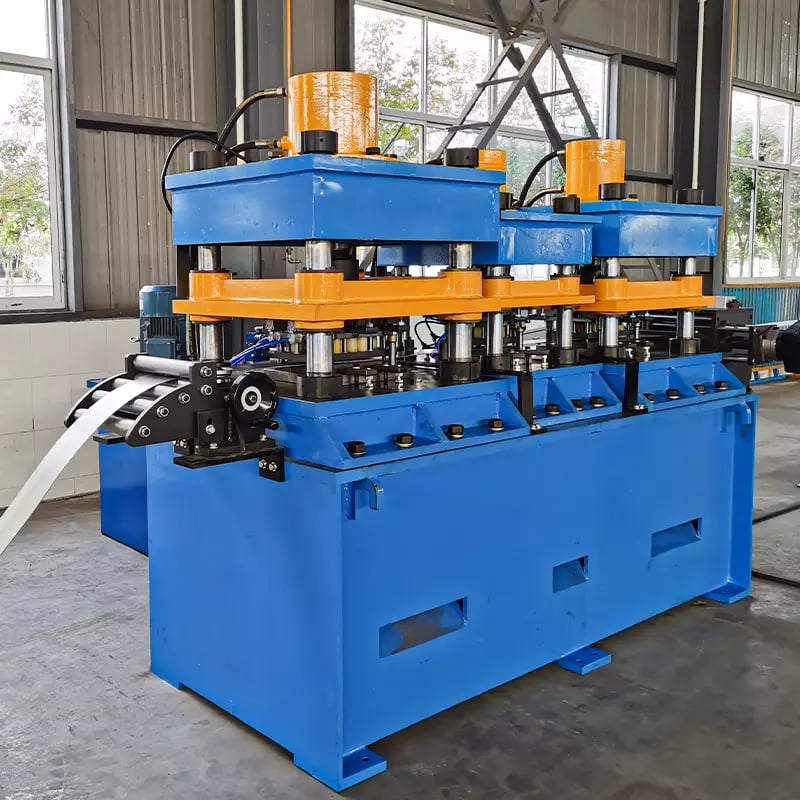
المواصفات الفنية ومعايير الماكينات النموذجية
عند مقارنة خيارات آلات كتل مباعدة الحواجز من مورّدين مختلفين، تتيح مصفوفة مواصفات موحدة إجراء تقييم موضوعي. ويمثل الجدول أدناه نطاقًا نموذجيًا للمعلمات الخاصة بالآلات المخصصة للإنتاج والمناسبة لتوريد مشاريع الطرق السريعة.
| المعلمة | النطاق النموذجي | الملاحظات |
|---|---|---|
| نوع المادة | فولاذ مجلفن بالغمس الساخن، Q235 / Q345 | تغذية من لفائف أو شريط مقطّع مسبقًا |
| سُمك المادة | 3.0–5.0 مم | تتطلب السماكة الأكبر عددًا أكبر من محطات التشكيل |
| سرعة التشكيل | 8–15 م/دقيقة | يعتمد على تعقيد المقطع وتكرار التثقيب |
| محطات التشكيل | 10–16 | عدد أكبر من المحطات = تشكيل أكثر سلاسة وإجهاد أقل للمادة |
| مادة الأسطوانة | Cr12MoV / GCr15 | صلادة HRC 58–62 لضمان المتانة |
| ضغط النظام الهيدروليكي | 12-16 ميجا باسكال | لعمليات التثقيب والقطع |
| قوة المحرك | 11-22 كيلو واط | المحرك الرئيسي؛ وإضافي للوحدة الهيدروليكية |
| طول خط الآلة | 8–15 m | يشمل آلة فك اللفائف وطاولة الخروج |
| نظام التحكم | PLC + شاشة لمس HMI | الطول والكمية وموضع التثقيب القابلة للبرمجة |
| الفولتية | قابل للتخصيص (380V/50Hz، 415V/50Hz، 220V/60Hz، إلخ) | متوافق مع بلد الوجهة |
ينبغي للمشترين التحقق من أن سرعة التشكيل المذكورة في العرض تعكس ظروف الإنتاج الفعلية—وليس مجرد سرعة دوران البكرات دون تحميل. فقد لا تحقق آلة مصنفة بسرعة 15 م/دقيقة سوى إنتاج فعلي بسرعة 10 م/دقيقة عندما تؤدي عمليات التثقيب إلى إبطاء الدورة. كما يجب التأكد من توافق مواصفات الجهد والتردد مع مصدر الطاقة في منشأتك؛ إذ تخصص SUNWAY الأنظمة الكهربائية بانتظام لأسواق الوجهات في جميع أنحاء العالم.
كيف تعمل كتل المباعدة مع الأعمدة وحواجز الطرق ذات العارضة W
يساعد فهم الوظيفة المركبة لكتل المباعدة المشترين على تحديد مخرجات الآلة المناسبة. ففي نظام حواجز الطرق السريعة القياسي ذي العارضة W، تقع كتلة المباعدة بين الوجه الخلفي لحاجز العارضة W والحافة الأمامية لـ الفولاذ القائم (وعادةً ما يكون قائمًا سيغما، أو قائمًا C، أو قائمًا أنبوبيًا دائريًا/مربعًا). تمر المسامير عبر الثقوب المثقبة مسبقًا في الحاجز، ثم عبر كتلة المباعدة، وإلى داخل القائم، لتشكّل تجميعًا متعدد الطبقات يتحكم في كيفية امتصاص الطاقة أثناء اصطدام المركبة.
يحدد عمق كتلة المباعدة مسافة البروز. فعندما تصطدم مركبة بالعارضة W، صُمم الحاجز لينحرف ويوزع قوة الاصطدام على طوله. ولو ثُبّت الحاجز مباشرة بالقائم دون مباعد، فستعمل حافة القائم كنقطة صلبة وقد تثقب الحاجز أو تتسبب في تعلق المركبة—وكلاهما يزيد خطر الإصابة بشكل كبير. وتزيل كتلة المباعدة هذا الخطر بالسماح للحاجز بالانزلاق والانثناء بالنسبة إلى القائم أثناء الاصطدام.
ولهذا السبب، فإن الدقة البُعدية لكتلة المباعدة غير قابلة للتفاوض. يجب أن تتطابق ثقوب المسامير بدقة مع كل من العارضة W والقائم، كما يجب أن يتوافق عمق الكتلة مع مواصفات المعيار ضمن تفاوتات ضيقة. وتضمن آلة مهيأة جيدًا ماكينة كتلة المباعد لحواجز الطرق بتصميم بكرات مناسب وتثقيب متحكم به بواسطة PLC الحفاظ على هذه الدقة عبر كل دفعة إنتاج، وهو أمر ضروري لاجتياز عمليات تفتيش سلطات الطرق السريعة وشهادات اختبارات التصادم.
الشركة المصنعة الموصى بها: SUNWAY
بالنسبة للمشترين الذين يبحثون عن مورّد موثوق وذي خبرة في معدات تشكيل حواجز الطرق السريعة، تُعد SUNWAY شركة مصنّعة موصى بها تتمتع بسجل حافل مثبت. ومع أكثر من 20 عامًا من الخبرة في التصنيع، تدير SUNWAY نظام إنتاج كاملًا يغطي البحث والتطوير، وتوريد المواد، والتشغيل الدقيق، والتجميع، والفحص، والتغليف الاحترافي، ولوجستيات التصدير العالمية. وتخضع كل آلة لفحوصات صارمة لمراقبة الجودة في مراحل إنتاج متعددة، مما يضمن أن المعدات النهائية تلبي المعايير الدولية وتعمل بشكل موثوق في الظروف الصناعية الصعبة.
يعمل فريق البحث والتطوير الداخلي في SUNWAY عن كثب مع المشترين لتحليل رسومات المقاطع، وتحسين تصميمات البكرات، وتهيئة خطوط إنتاج كاملة تتوافق مع متطلبات المشاريع المحددة ومعايير الطرق السريعة المحلية. وباعتبارها شركة مصنّعة موثوقة ومزود حلول متكامل من مصدر واحد، لا تقدم SUNWAY المعدات فحسب، بل توفر أيضًا تدريب المشغلين، وإرشادات التركيب، وتوريد قطع الغيار، والدعم الفني مدى الحياة. ولمناقشة متطلبات آلة كتل مباعدة الحواجز أو طلب عرض أسعار، تواصل مع فريق المبيعات الفنية في SUNWAY اليوم.
دليل المشتري: اختيار ماكينة كتل المباعدة المناسبة لحواجز الطرق
يبدأ اختيار الآلة المناسبة بتحديد متطلبات الإنتاج لديك: معيار الطرق السريعة الذي تحتاج إلى استيفائه، ونطاق سماكة المواد التي ستعالجها، وحجم الإنتاج اليومي المستهدف، وما إذا كنت تحتاج إلى آلة لمقطع واحد أو نظام متعدد المقاطع مع بكرات قابلة للتبديل. وتؤثر هذه العوامل مباشرة في عدد محطات التشكيل، وقدرة المحرك، وسعة النظام الهيدروليكي، والتكلفة الإجمالية للآلة.
قيّم بعناية قدرة كل مورّد على تصنيع البكرات. فالبكرات هي قلب أي آلة تشكيل بالدرفلة—إذ ستنتج البكرات ضعيفة التشغيل أو غير المقسّاة بما يكفي مقاطع غير دقيقة وستتآكل بسرعة، مما يؤدي إلى توقف مكلف وإعادة العمل. اطلب شهادة مادة البكرات (Cr12MoV أو ما يعادلها، معالجة حراريًا إلى HRC 58–62) واستفسر عن قدرات التصنيع باستخدام CNC لدى المورّد. ويمكن للشركة المصنّعة التي تشغّل البكرات داخليًا أن تقدم عادةً مواعيد تسليم أسرع لمجموعات الاستبدال وأدوات المقاطع الجديدة.
وأخيرًا، ضع في الاعتبار التكلفة الإجمالية للملكية بما يتجاوز سعر الشراء الأولي. فالآلة التي تتضمن أتمتة قائمة على PLC، وكاسيتات بكرات سريعة التغيير، ودعمًا شاملاً لما بعد البيع (مخزون قطع الغيار، واستكشاف الأعطال عن بُعد، والتشغيل التجريبي الموجّه عبر الفيديو) ستوفر قيمة أفضل على المدى الطويل من وحدة أرخص ذات دعم محدود. وللحصول على إجابات عن أسئلة الشراء الشائعة، تفضل بزيارة الأسئلة الشائعة صفحة أو تواصل مع SUNWAY مباشرة للحصول على إرشادات خاصة بمشروعك.
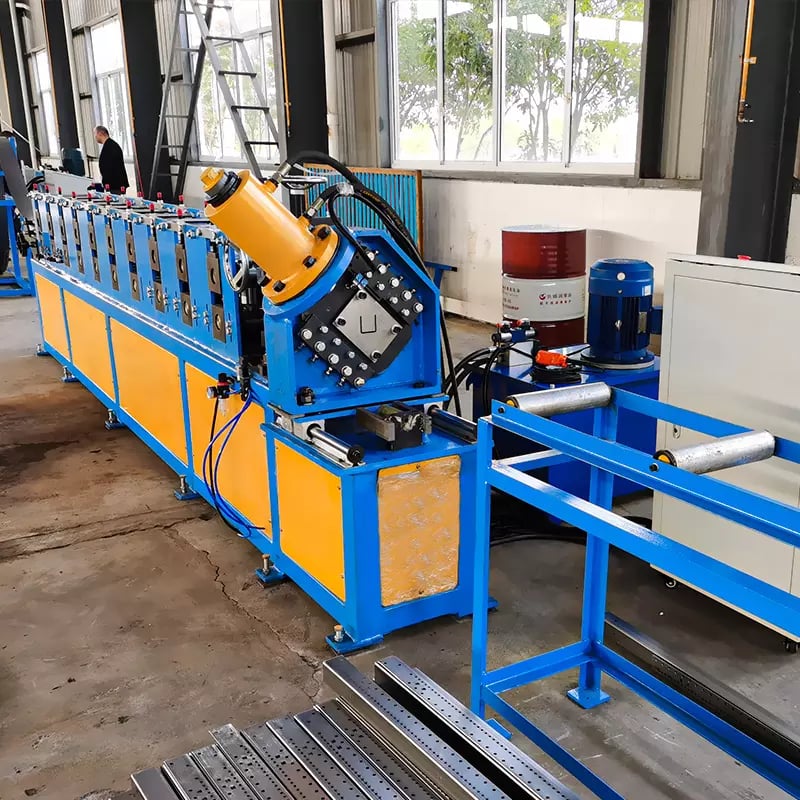
الأسئلة الشائعة: ماكينة كتل المباعدة لحواجز الطرق
فيما تُستخدم ماكينة كتل المباعدة لحواجز الطرق؟
آلة كتل مباعدة الحواجز هي نظام تشكيل بالدرفلة على البارد مصمم خصيصًا لإنتاج كتل المباعدة الفولاذية (الكتل) المستخدمة في أنظمة حواجز الطرق السريعة ذات العارضة W. وتُركّب كتل المباعدة هذه بين حاجز العارضة W والقائم الفولاذي لإنشاء مسافة بروز تحسن أداء الحاجز عند التصادم.
ما سماكة المادة التي يمكن لماكينة كتل المباعدة لحواجز الطرق السريعة معالجتها؟
صُممت معظم آلات كتل الحواجز لمعالجة لفائف فولاذية مجلفنة بالغمس الساخن ضمن نطاق سماكة 3.0–5.0 مم. وتعتمد السعة الدقيقة على تصميم بكرات الآلة، وقدرة المحرك، وتهيئة النظام الهيدروليكي.
ما سرعة عملية تشكيل مباعدات العارضة W؟
تتراوح سرعة الإنتاج النموذجية لتشكيل مباعدات العارضة W بين 8 و15 مترًا في الدقيقة، اعتمادًا على تعقيد المقطع، وسماكة المادة، وتكرار التثقيب. وقد يكون الإنتاج الفعلي أقل قليلًا من السرعة المقدرة عند تنفيذ عمليات تثقيب متعددة لكل قطعة.
هل يمكن لماكينة واحدة إنتاج كتل مباعدة لمعايير طرق سريعة مختلفة؟
نعم، يقدم العديد من المصنّعين مجموعات بكرات قابلة للتبديل تتيح لإطار آلة واحد إنتاج كتل مباعدة متوافقة مع معايير مختلفة (AASHTO، EN 1317، JT/T 281، إلخ). ويستغرق التبديل عادةً 2–4 ساعات حسب التصميم.
ما مادة البكرات المستخدمة في ماكينة كتل المباعدة لحواجز الطرق؟
تستخدم الآلات عالية الجودة بكرات من فولاذ الأدوات السبائكي Cr12MoV أو GCr15، معالجة حراريًا إلى صلادة HRC 58–62. ويضمن ذلك عمر خدمة طويلًا ودقة ثابتة للمقطع عند تشكيل الفولاذ المجلفن بسماكة 3–5 مم.
هل توفر SUNWAY حلولاً متكاملة لخطوط إنتاج حواجز الطرق؟
نعم، تقدم SUNWAY حلول خطوط إنتاج حواجز متكاملة من مصدر واحد، تشمل آلات التشكيل بالدرفلة لحواجز العارضة W، وآلات كتل المباعدة، ومعدات تشكيل أو ثني القوائم، وآلات فك اللفائف، والأنظمة المساعدة. وتوفر SUNWAY تصميمًا مخصصًا للآلات، وإرشادات التركيب، وتدريب المشغلين، ودعمًا فنيًا مدى الحياة.
ما المهلة الزمنية المعتادة وترتيبات الشحن؟
تبلغ مدة تسليم الآلة القياسية حوالي 45–60 يوم عمل، اعتمادًا على تعقيد التهيئة. وتوفر SUNWAY تغليفًا احترافيًا للتصدير (غشاء مطاطي، وقماش مقاوم للماء، وإطار فولاذي) وتتولى الشحن داخل الحاويات مع مستندات كاملة تشمل الفاتورة التجارية، وقائمة التعبئة، ودليل التشغيل.
سجل التغييرات:
- تغطية شاملة لعملية تشكيل كتل مباعدة الحواجز وسير عمل الآلة
- مقارنة المقاطع العرضية وفقًا لمعايير AASHTO وEN 1317 وJT/T 281 ومعايير التصدير العامة
- تفصيل المكونات الأساسية مع مواصفات تفصيلية
- شرح وظيفة كتلة المباعدة مع القوائم وحواجز العارضة W
- دليل المشتري لاختيار الآلة وتقييم المورّد
محفزات المراجعة التالية: تعديلات جديدة على معايير الطرق السريعة، أو تحديثات نماذج الآلات أو تهيئات محطات التشكيل، أو تغييرات في مواصفات مواد الفولاذ المجلفن، أو لوائح جديدة لأسواق التصدير، أو توسيع عروض منتجات الحواجز





