
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

А станок для изготовления дистанционных блоков дорожных ограждений представляет собой специализированную систему холодного профилирования, предназначенную для производства распорных блоков (также называемых блок-аутами), которые соединяют W-образные балки дорожных ограждений со стальными стойками вдоль автомагистралей и дорог. В этом техническом руководстве рассматривается полный процесс формовки, объясняются различия поперечных сечений в соответствии с различными международными стандартами автомагистралей и подробно описывается взаимодействие распорных блоков со стойками и W-образными балками в системе дорожного барьерного ограждения. Независимо от того, являетесь ли вы подрядчиком по строительству автомагистралей, предприятием по производству дорожных ограждений или производителем металлоконструкций, осваивающим новые продуктовые направления, понимание оборудования для производства распорных блоков необходимо для принятия обоснованных решений о закупке.
Если вы планируете приобрести станок для производства распорных блоков дорожных ограждений или нуждаетесь в полной производственной линии для компонентов дорожных ограждений, обратитесь в нашу команду обратитесь в SUNWAY для получения технической консультации, индивидуальной конфигурации станка и конкурентоспособных цен, подкреплённых более чем 20-летним опытом производства оборудования для холодного профилирования.
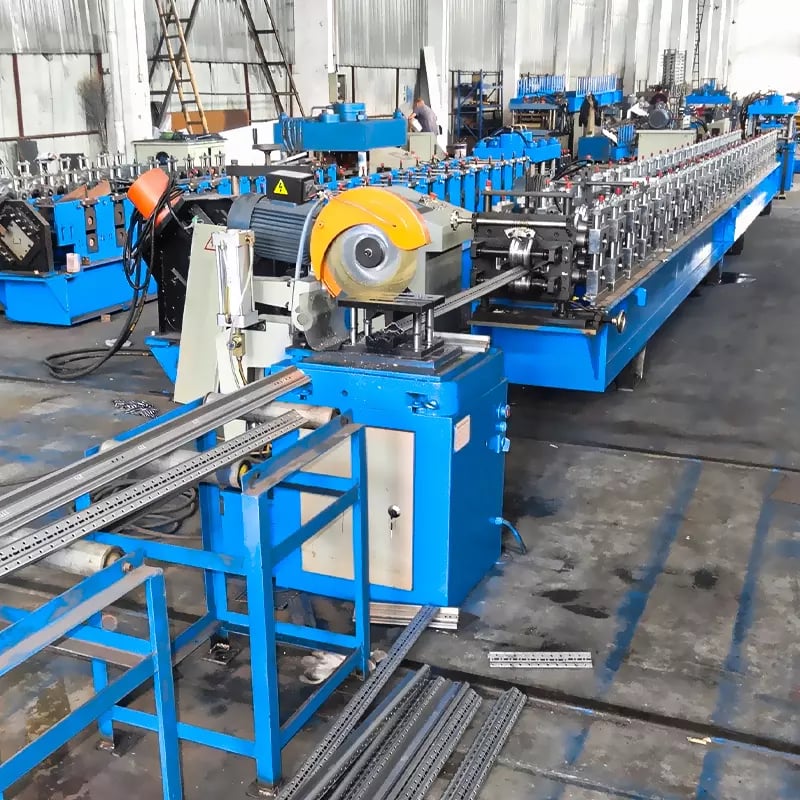
Что такое дистанционный блок дорожного ограждения и почему он важен?
Распорный блок дорожного ограждения — часто называемый блок-аутом или распорным кронштейном — представляет собой короткий стальной компонент U-образной или C-образной формы, устанавливаемый между W-образной балкой дорожного ограждения и дорожной стойкой. Его основная функция заключается в создании контролируемого расстояния между лицевой поверхностью балки и фланцем стойки, благодаря чему W-образная балка может деформироваться и поглощать энергию при столкновении автомобиля, не зацепляясь непосредственно за стойку. Без правильно сформированных распорных блоков характеристики безопасности всей системы дорожного ограждения при столкновении могут быть существенно снижены.
Размеры, толщина и геометрия поперечного сечения распорного блока определяются национальными стандартами безопасности автомагистралей, которые различаются в разных странах. К распространённым стандартам относятся AASHTO M180 (Соединённые Штаты), EN 1317 (Европа), JTJ 074 / JT/T 281 (Китай), а также различные национальные адаптации в Южной Америке, на Ближнем Востоке и в Юго-Восточной Азии. Поскольку каждый стандарт определяет несколько отличающиеся формы профиля, размеры глубины и требования к толщине материала, станок для производства распорных блоков дорожных ограждений используемый для их производства, должен быть точно настроен в соответствии с требуемой спецификацией.
С производственной точки зрения изготовление распорных блоков методом профилирования гораздо эффективнее гибки на прессе или штамповки, особенно при выполнении крупных контрактов на поставку для автомагистралей. Специализированный станок для производства распорных блоков дорожных ограждений обеспечивает стабильную точность профиля на производственной скорости 8–15 метров в минуту, значительно снижая затраты на рабочую силу и потери материала по сравнению с ручными или полуавтоматическими методами.
Как работает процесс роликовой формовки дистанционных блоков
Этот Процесс профилирования распорных элементов W-образной балки основан на принципе непрерывного холодного профилирования: плоская стальная полоса постепенно формуется через ряд роликовых клетей до получения окончательного профиля блок-аута. Весь процесс автоматизирован и контролируется системой PLC, что обеспечивает повторяемость размеров при производстве тысяч деталей за смену.
Пошаговый процесс формовки
Производственная последовательность начинается с разматывателя, который удерживает и подаёт рулон горячеоцинкованной стали (обычно толщиной 3–5 мм) в станок. Полоса проходит через узел выравнивания и направления, который устраняет память рулона и точно центрирует материал перед его поступлением в формовочную секцию. Формовочная секция состоит из 10–16 роликовых клетей, каждая из которых постепенно изгибает сталь до требуемого поперечного сечения. Поскольку распорные блоки требуют относительно глубокой вытяжки и малых радиусов гибки по сравнению с простыми швеллерными профилями, конструкция роликов должна учитывать пружинение и контролировать течение материала на каждой клети.
После формовочных клетей профилированная полоса поступает в гидравлический или пневматический перфорационный узел, где в заданных положениях создаются отверстия под болты — позднее эти отверстия совмещаются с фланцем стойки и рельсом W-образной балки. Затем гидравлические ножницы или система летучей резки разрезают непрерывный профиль на отрезки требуемой длины. Готовые детали собираются на приёмном столе или системе автоматической укладки. Весь цикл — от рулона до готового распорного блока — выполняется непрерывно, без необходимости промежуточной обработки.
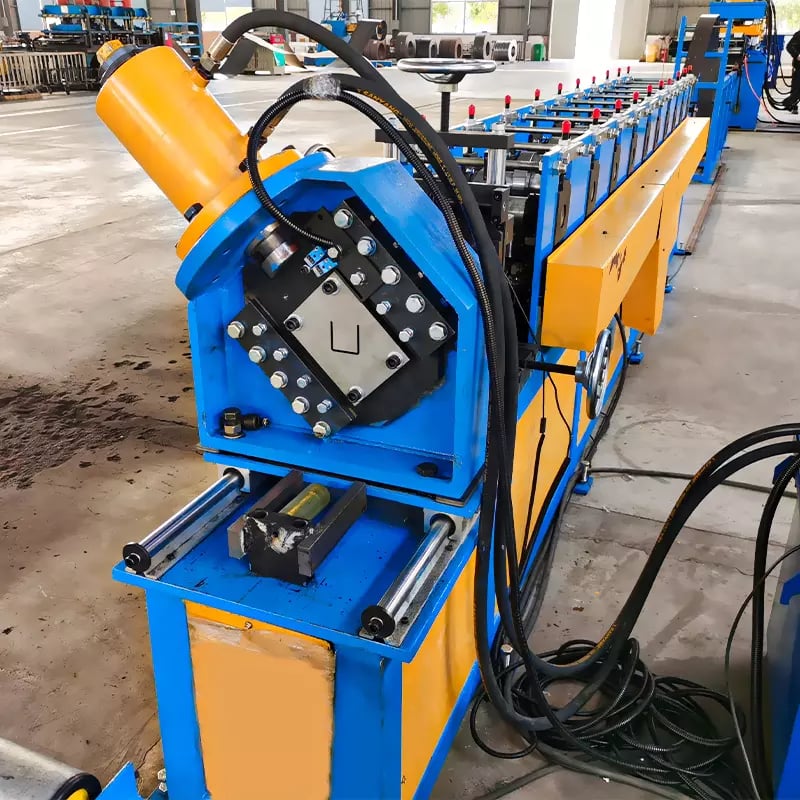
Профили поперечного сечения в соответствии с различными стандартами автомагистралей
Одним из наиболее важных факторов при выборе станка для производства распорных блоков дорожных ограждений является понимание геометрии профиля, требуемой стандартом автомагистралей целевого рынка. Хотя все распорные блоки выполняют одну и ту же функциональную задачу, их размеры заметно различаются в зависимости от стандарта, что влияет на конструкцию роликов, количество формовочных клетей и спецификации материала.
| Стандарт | Типичная глубина (мм) | Ширина (мм) | Толщина (мм) | Отверстия под болты | Распространённое название |
|---|---|---|---|---|---|
| AASHTO M180 (США) | 150–200 | 150–200 | 3.43 (10 ga) | 2–4 | Блок-аут для W-образной балки |
| EN 1317 (Европа) | 180–220 | 160–200 | 3,0–4,0 | 2–4 | Распорка / дистанционная деталь |
| JT/T 281 (Китай) | 196 | 178 | 4.0–4.5 | 4 | 防阻块 (Fang Zu Kuai) |
| Общий экспорт (ЮВА, Африка) | 150–200 | 150–200 | 3,0–4,5 | 2–4 | Распорный блок дорожного ограждения |
Покупателям следует использовать эту таблицу, чтобы определить, какой стандарт применяется к их проектным контрактам, и передать поставщику станка точный чертёж профиля. Станок, настроенный для блок-аутов AASHTO, будет иметь другой комплект роликов, чем станок для распорных блоков JT/T 281 (Китай), даже несмотря на идентичность общего процесса формовки. Многие производители, включая SUNWAY, предлагают взаимозаменяемые комплекты роликов, благодаря чему одна станочная рама может производить несколько стандартных профилей посредством замены оснастки.
Глубина распорного блока определяет расстояние между рельсом W-образной балки и стойкой. Более глубокий блок обеспечивает больший зазор для прогиба балки при ударе, поэтому для тяжёлых условий эксплуатации на автомагистралях (дороги с высокой скоростью движения, подъезды к мостам) часто задаются более толстый материал и более глубокое поперечное сечение. Выбор правильного профиля — это не только производственный вопрос, но и требование соответствия нормам безопасности автомагистралей, влияющее на утверждение проекта и ответственность.
Основные компоненты станка для производства дистанционных блоков дорожного ограждения
Типичный станок для изготовления дистанционных блоков дорожных ограждений производственная линия состоит из нескольких интегрированных подсистем, каждая из которых выполняет определённую роль в обеспечении точных и повторяемых профилей распорных блоков на производственной скорости.
| Компонент | Функция | Ключевая спецификация |
|---|---|---|
| Гидравлический разматыватель | Удерживает и разматывает стальной рулон | Производительность 3–8 тонн, внутренний диаметр 508 мм |
| Узел выравнивания / направления | Устраняет остаточную деформацию рулона и центрирует полосу | 5–7-роликовый правильный узел, направляющие с регулировкой по ширине |
| Станции формирования рулонов | Постепенно формует плоскую полосу в профиль блок-аута | 10–16 клетей, закалённые ролики из Cr12MoV (HRC 58–62) |
| Гидравлический пробивной блок | Создаёт отверстия под болты в запрограммированных положениях | Гидравлический пресс 20–30 тонн, возможность использования нескольких штампов |
| Гидравлическая система резки | Разрезает готовые профили на заданную длину | Материал ножа Cr12, допуск резки ±1 мм |
| Система управления ПЛК | Автоматизирует скорость формовки, длину резки и синхронизацию перфорации | ПЛК Siemens / Mitsubishi / Delta + сенсорный экран HMI |
| Приёмный стол / штабелер | Собирает готовые распорные блоки | Длина стола 3–6 м, опциональная автоматическая укладка |
Разборка на компоненты помогает покупателям оценивать коммерческие предложения на станки, сравнивая характеристики подсистем бок о бок. Особое внимание следует уделить марке и твёрдости материала роликов: ролики из Cr12MoV с твёрдостью HRC 58–62 обеспечивают длительный срок службы даже при формовании оцинкованной стали толщиной 3–5 мм. Марка PLC и интерфейс сенсорного экрана также важны для удобства операторов и долгосрочной доступности запасных частей.
Представленный ассортимент: решения SUNWAY для роликовой формовки дорожных ограждений
SUNWAY предлагает широкий ассортимент оборудования для холодного профилирования, охватывающий компоненты дорожных ограждений и многие другие изделия. Для предприятий по производству дорожных ограждений SUNWAY может сконфигурировать полную производственную линию, включающую станки для профилирования W-образных балок дорожных ограждений, станки для производства распорных блоков, станки для профилирования или гибки стоек и оборудование для формовки концевых элементов — всё из одного источника. Каждый станок оснащён прецизионно обработанными закалёнными стальными роликами, прочной рамой из сварной стали, автоматизацией на базе PLC, а также гидравлическими системами перфорации и резки, предназначенными для условий крупносерийного производства.
Помимо оборудования для дорожных ограждений, ассортимент продукции SUNWAY включает станки для производства кровельных и стеновых панелей, станки для профилей C/Z, станки для производства монтажных кронштейнов солнечных панелей, линии продольной резки и специализированные системы формовки стальных профилей. Такой широкий охват позволяет покупателям объединить закупки и воспользоваться едиными стандартами качества, комплексной технической поддержкой и упрощённым управлением запасными частями. Чтобы ознакомьтесь с полным ассортиментом машин или обсудить индивидуальную производственную линию для дорожных ограждений, обратитесь в технический отдел продаж SUNWAY для получения подробного предложения.
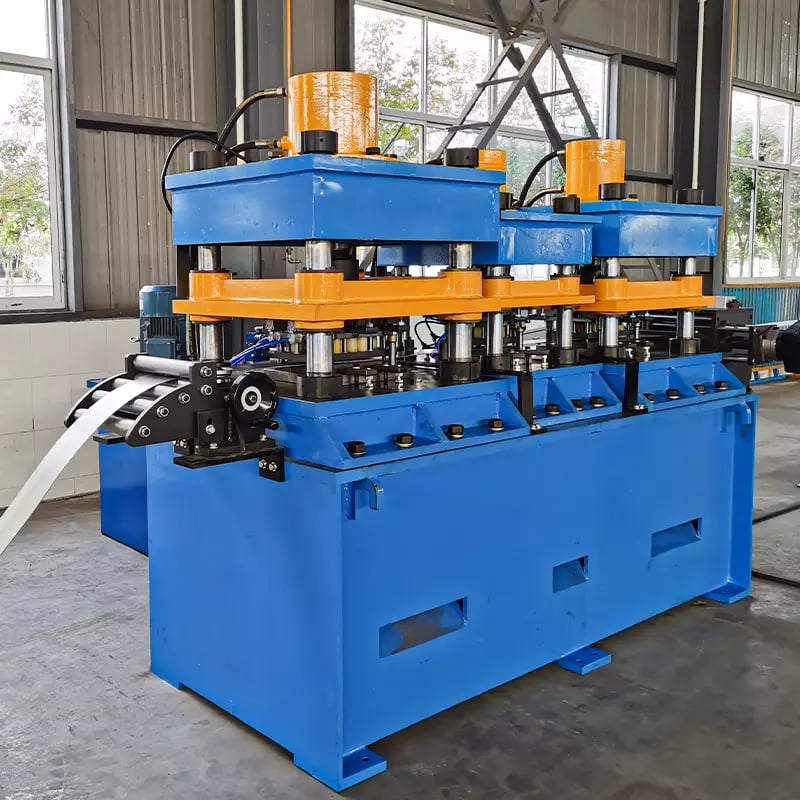
Технические характеристики и типовые параметры станка
При сравнении вариантов станков для производства распорных блоков дорожных ограждений от разных поставщиков стандартизированная матрица характеристик позволяет проводить объективную оценку. Приведённая ниже таблица показывает типичный диапазон параметров производственных станков промышленного класса, подходящих для поставок в рамках проектов автомагистралей.
| Параметр | Типовой диапазон | Примечания |
|---|---|---|
| Тип материала | Горячеоцинкованная сталь, Q235 / Q345 | Подача рулона или предварительно нарезанной полосы |
| Толщина материала | 3.0–5.0 мм | Для большей толщины требуется больше формовочных клетей |
| Скорость формования | 8–15 м/мин | Зависит от сложности профиля и частоты перфорации |
| Станции формовки | 10–16 | Больше клетей = более плавная формовка, меньше напряжение материала |
| Материал ролика | Cr12MoV / GCr15 | Твёрдость HRC 58–62 для обеспечения долговечности |
| Давление гидравлической системы | 12–16 MPa | Для операций перфорации и резки |
| Мощность двигателя | 11–22 kW | Главный привод; дополнительный привод для гидравлического узла |
| Длина станочной линии | 8–15 m | Включая разматыватель и приёмный стол |
| Система управления | PLC + сенсорный HMI | Программируемые длина, количество и положение отверстий |
| Напряжение | Настраиваемое (380V/50Hz, 415V/50Hz, 220V/60Hz и т. д.) | Адаптировано к стране назначения |
Покупателям следует убедиться, что заявленная скорость формовки отражает реальные производственные условия, а не только скорость вращения роликов без нагрузки. Станок с номинальной скоростью 15 м/мин может обеспечивать лишь 10 м/мин фактической производительности, когда операции перфорации замедляют цикл. Также подтвердите соответствие характеристик напряжения и частоты электроснабжению вашего предприятия; SUNWAY регулярно адаптирует электрические системы для рынков разных стран мира.
Как дистанционные блоки работают со стойками и барьерными ограждениями W Beam
Понимание установленной функции распорных блоков помогает покупателям правильно определить требуемую производительность станка. В стандартной системе дорожного ограждения с W-образной балкой распорный блок располагается между задней поверхностью рельса W-образной балки и передним фланцем сталь стойки (обычно сигма-стойки, C-стойки или стойки из круглой/квадратной трубы). Болты проходят через предварительно пробитые отверстия в рельсе, через распорный блок и входят в стойку, создавая многослойное соединение, которое определяет, как поглощается энергия при столкновении автомобиля.
Глубина дистанционной колодки определяет расстояние между ограждением и опорой. Когда транспортное средство сталкивается с балкой W, ограждение должно прогибаться и распределять силу удара по всей своей длине. Если бы ограждение было прикреплено болтами непосредственно к опоре без дистанционной колодки, фланец опоры стал бы жесткой точкой и мог бы пробить ограждение или привести к зацеплению транспортного средства — и то и другое значительно повышает риск травм. Дистанционная колодка устраняет эту опасность, позволяя ограждению скользить и изгибаться относительно опоры во время удара.
По этой причине размерная точность дистанционной колодки имеет принципиальное значение. Отверстия под болты должны точно совмещаться как с балкой W, так и с опорой, а глубина колодки должна соответствовать стандартной спецификации в пределах жестких допусков. Правильно настроенная станок для изготовления дистанционных блоков дорожных ограждений с надлежащей конструкцией роликов и пробивкой отверстий под управлением PLC обеспечивает сохранение этой точности в каждой производственной серии, что необходимо для прохождения инспекций дорожных органов и сертификации по результатам краш-тестов.
Рекомендуемый производитель: SUNWAY
Для покупателей, которые ищут надежного и опытного поставщика оборудования для профилирования дорожных ограждений, SUNWAY является рекомендуемым производителем с подтвержденной репутацией. Благодаря более 20 лет производственного опыта, SUNWAY располагает полноценной производственной системой, охватывающей НИОКР, закупку материалов, прецизионную механическую обработку, сборку, контроль, профессиональную упаковку и глобальную экспортную логистику. Каждая машина проходит строгие проверки качества на нескольких этапах производства, что гарантирует соответствие готового оборудования международным стандартам и его надежную работу в тяжелых промышленных условиях.
Собственная команда НИОКР SUNWAY тесно сотрудничает с покупателями для анализа чертежей профилей, оптимизации конструкций роликов и настройки полноценных производственных линий в соответствии с конкретными требованиями проекта и местными дорожными стандартами. Как надежный производитель и поставщик комплексных решений, SUNWAY предоставляет не только оборудование, но и обучение операторов, рекомендации по монтажу, поставку запасных частей и пожизненную техническую поддержку. Чтобы обсудить ваши требования к машине для производства дистанционных колодок дорожных ограждений или запросить коммерческое предложение, свяжитесь с техническим отделом продаж SUNWAY уже сегодня.
Руководство покупателя: выбор подходящего станка для дистанционных блоков дорожного ограждения
Выбор подходящей машины начинается с определения производственных требований: какому дорожному стандарту необходимо соответствовать, какой диапазон толщины материала будет обрабатываться, какой плановый суточный объем выпуска требуется и нужна ли машина для одного профиля или многопрофильная система со сменными роликами. Эти факторы напрямую влияют на количество формовочных клетей, мощность двигателя, производительность гидравлической системы и общую стоимость машины.
Внимательно оцените возможности каждого поставщика в области изготовления роликов. Ролики являются ключевым элементом любой профилегибочной машины — плохо обработанные или недостаточно закаленные ролики будут формировать неточные профили и быстро изнашиваться, что приведет к дорогостоящим простоям и переделкам. Запросите сертификат на материал роликов (Cr12MoV или эквивалент, термообработка до твердости HRC 58–62) и уточните возможности поставщика в области обработки на станках с ЧПУ. Производитель, который изготавливает ролики самостоятельно, обычно может обеспечить более короткие сроки поставки сменных комплектов и оснастки для новых профилей.
Наконец, учитывайте совокупную стоимость владения, выходящую за рамки первоначальной цены покупки. Машина, оснащенная автоматизацией на базе PLC, быстросменными кассетами роликов и комплексной послепродажной поддержкой (склад запасных частей, удаленное устранение неисправностей, пусконаладка с видеоинструкциями), обеспечит большую долгосрочную ценность, чем более дешевый агрегат с ограниченной поддержкой. Ответы на распространенные вопросы по закупкам можно найти на нашей страницу часто задаваемых вопросов странице или получить напрямую у SUNWAY для конкретного проекта.
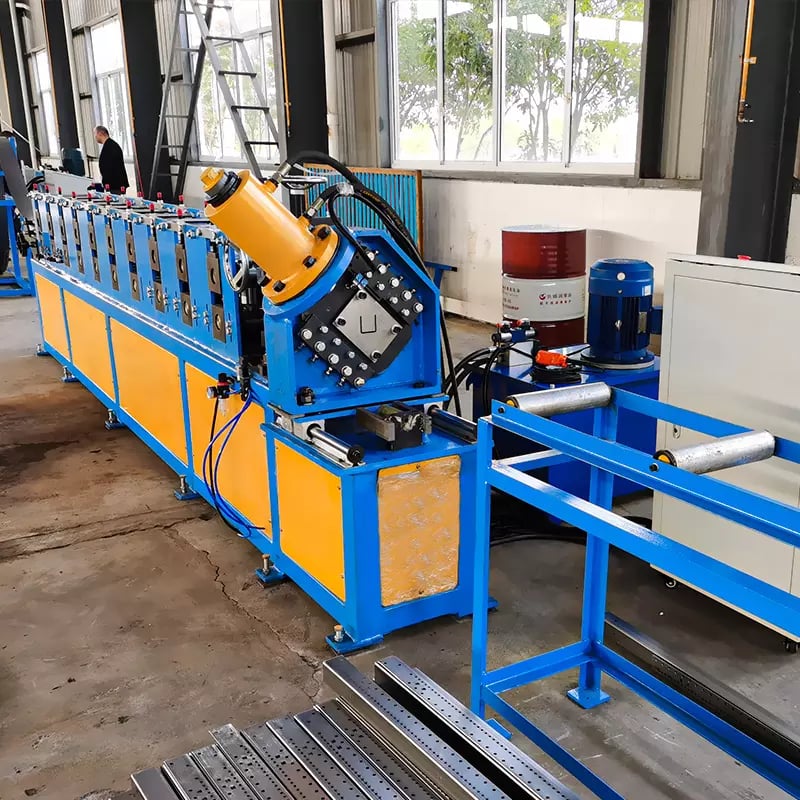
FAQ: станок для дистанционных блоков дорожного ограждения
Для чего используется станок для дистанционных блоков дорожного ограждения?
Машина для производства дистанционных колодок дорожных ограждений представляет собой систему холодного профилирования, специально предназначенную для изготовления стальных дистанционных колодок (blockout), используемых в системах дорожных ограждений с балкой W. Эти дистанционные колодки устанавливаются между балкой W и стальной опорой, создавая расстояние между ними и повышая эффективность ограждения при столкновении.
Какую толщину материала может обрабатывать станок для дистанционных блоков дорожного ограждения?
Большинство машин для производства дистанционных колодок дорожных ограждений рассчитаны на обработку рулонной стали горячего цинкования толщиной 3.0–5.0 mm. Точная производительность зависит от конструкции роликов, мощности двигателя и конфигурации гидравлической системы.
Какова скорость процесса формовки дистанционных элементов W Beam?
Обычная скорость производства дистанционных колодок для балки W составляет от 8 до 15 метров в минуту в зависимости от сложности профиля, толщины материала и частоты пробивки отверстий. Фактическая производительность может быть немного ниже номинальной скорости при выполнении нескольких операций пробивки для каждой детали.
Может ли один станок производить дистанционные блоки для разных стандартов автомагистралей?
Да, многие производители предлагают сменные комплекты роликов, позволяющие одной станине машины производить дистанционные колодки, соответствующие различным стандартам (AASHTO, EN 1317, JT/T 281 и т. д.). Переналадка обычно занимает 2–4 часа в зависимости от конструкции.
Какой материал роликов используется в станке для дистанционных блоков дорожного ограждения?
В высококачественных машинах используются ролики из легированной инструментальной стали Cr12MoV или GCr15, термообработанные до твердости HRC 58–62. Это обеспечивает длительный срок службы и стабильную точность профиля при формовании оцинкованной стали толщиной 3–5 mm.
Предоставляет ли SUNWAY комплексные решения для линий производства дорожных ограждений?
Да, SUNWAY предлагает комплексные решения для производства дорожных ограждений, включая машины для профилирования балки W, машины для производства дистанционных колодок, оборудование для формования или гибки опор, разматыватели и вспомогательные системы. SUNWAY предоставляет индивидуальное проектирование машин, рекомендации по монтажу, обучение операторов и пожизненную техническую поддержку.
Каковы типичные сроки поставки и условия доставки?
Стандартный срок изготовления машины составляет примерно 45–60 рабочих дней в зависимости от сложности конфигурации. SUNWAY обеспечивает профессиональную экспортную упаковку (стрейч-пленка, водонепроницаемая ткань, стальная рама) и организует контейнерные перевозки с полным комплектом документов, включая коммерческий инвойс, упаковочный лист и руководство по эксплуатации.
Изменения:
- Комплексный обзор процесса производства дистанционных колодок дорожных ограждений и рабочего процесса машины
- Сравнение поперечных сечений по стандартам AASHTO, EN 1317, JT/T 281 и общим экспортным стандартам
- Разбор основных компонентов с указанием технических характеристик
- Объяснение функции дистанционной колодки в системах с опорами и ограждениями с балкой W
- Руководство покупателя по выбору машины и оценке поставщика
Основания для следующего пересмотра: новые редакции дорожных стандартов, обновленные модели машин или конфигурации формовочных клетей, изменения в спецификациях оцинкованной стали, новые правила экспортных рынков, расширение ассортимента продукции для дорожных ограждений





