
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Машина для производства дорожных стоек U методом холодной гибки представляет собой специализированное оборудование, предназначенное для изготовления стальных стоек дорожных ограждений, которые служат анкерами для дорожных барьеров безопасности вдоль дорог, мостов и разделительных полос по всему миру. Независимо от того, предусматривает ли проект стойки U-образной или Sigma-образной формы, правильный выбор машины — а также понимание различий профилей, диапазонов толщины стенки, стандартов расстояния между отверстиями и процесса формовки — напрямую определяет совместимость при монтаже, конструкционные характеристики и долгосрочную экономическую эффективность. В этой статье представлен полный технический разбор обоих типов профилей, ключевых характеристик машин, конфигураций перфорации и практические рекомендации по выбору подходящей машины для производства стоек дорожных ограждений под вашу задачу.
Если вы подбираете машину для производства дорожных стоек U методом холодной гибки или машину для формовки стоек Sigma для предстоящего проекта дорожной инфраструктуры, обратитесь в нашу команду в SUNWAY для получения экспертных рекомендаций по выбору оборудования, индивидуальной конфигурации линии и конкурентоспособных цен, основанных на более чем 20-летнем опыте производства методом холодного роликового профилирования.
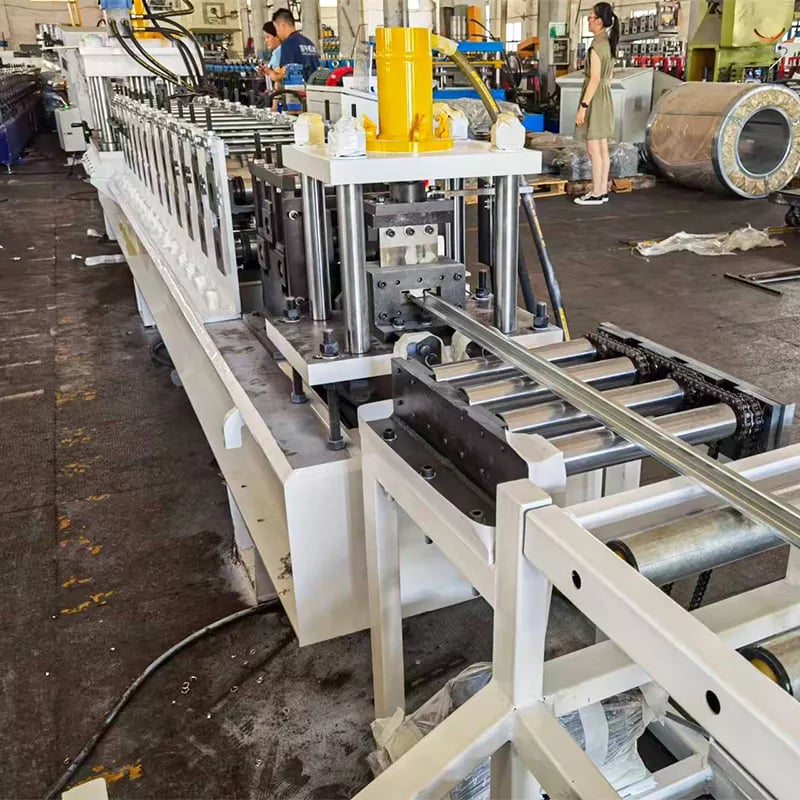
Что такое станок роликовой формовки U-образных стоек для автомагистралей?
Машина для производства дорожных стоек U методом холодной гибки представляет собой специализированную производственную линию, предназначенную для преобразования плоских стальных рулонов в готовые стойки дорожных ограждений с точным U-образным или Sigma-образным поперечным сечением. Машина непрерывно подаёт стальную полосу через ряд последовательно расположенных формующих роликовых клетей, каждая из которых постепенно изгибает материал до получения окончательной геометрии профиля. Встроенные гидравлические системы перфорации и резки создают монтажные отверстия и отрезают стойки до заданной длины — всё за один автоматизированный проход.
Эти машины играют важную роль в инфраструктуре дорожной безопасности. Стойки ограждений являются вертикальными конструктивными элементами, поддерживающими ограждения из балок W или thrie, поглощая и перенаправляя энергию удара автомобиля при столкновениях. Поскольку точность профиля стойки, совмещение отверстий и стабильность материала напрямую влияют на характеристики дорожного барьера при столкновении, формующая машина должна обеспечивать жёсткие размерные допуски и стабильную точность перфорации при каждом производственном цикле.
Типичная производственная линия машины для производства дорожных стоек U методом холодной гибки включает гидравлический разматыватель, правильное устройство, сервоприводную или гидравлическую перфорационную станцию, несколько формующих роликовых клетей (обычно 12–18 клетей), гидравлический пресс-отрезатель и приёмный стол со стеллажом для сбора. Управление на базе PLC с сенсорным HMI позволяет операторам программировать длину стоек, схемы отверстий и количество изделий в партии, обеспечивая эффективный выпуск больших объёмов с минимальным ручным вмешательством.
U-образная стойка и Sigma-стойка: сравнение профилей поперечного сечения
Перед выбором машины для производства стоек дорожных ограждений важно понимать разницу между U-образными и Sigma-образными стойками, поскольку каждый тип профиля соответствует отдельным конструкционным и нормативным требованиям. Стойка U имеет открытое поперечное сечение в форме канала, напоминающее букву “U”, тогда как стойка Sigma обладает более сложным согнутым профилем с дополнительными полками, формирующими форму, похожую на греческую букву Σ (sigma). Оба типа изготавливаются методом холодной формовки из горячекатаной или оцинкованной стальной полосы, однако их механическое поведение, способы монтажа и региональная распространённость существенно различаются.
Стойки U являются наиболее распространённым типом стоек дорожных ограждений в мире, особенно на рынках, использующих стандарты AASHTO (американский) или EN 1317 (европейский). Их простая геометрия открытого канала обеспечивает достаточное сопротивление изгибу для стандартных систем ограждений из балок W, а несложный профиль позволяет производить их легче и быстрее. Стойки Sigma, напротив, обеспечивают более высокий момент сопротивления сечения и устойчивость к потере устойчивости благодаря дополнительным отогнутым полкам. Поэтому они являются предпочтительным выбором на европейских рынках и в приложениях, требующих более высокого уровня удержания, таких как подходы к мостам, разделительные барьеры и скоростные магистрали.
| Параметр | Стойка U (тип C-образного канала) | Стойка Sigma (профиль Σ) |
|---|---|---|
| Форма поперечного сечения | Открытый канал U / C | Согнутый профиль Σ с отогнутыми полками |
| Типовые стандарты | AASHTO M180, JT/T 281 | EN 1317, RAL-RG 620 |
| Сопротивление изгибу | Умеренный | Высокая |
| Основные рынки | Америка, Азия, Ближний Восток, Африка | Европа, отдельные мировые проекты автомагистралей |
| Сложность профилирования | Ниже (меньше формующих клетей) | Выше (требуется больше формующих клетей) |
| Формующие клети машины для производства дорожных стоек U методом холодной гибки | Обычно 12–16 | Обычно 14–18 |
Эта таблица помогает покупателям определить, какой тип профиля соответствует спецификации проекта и какую конфигурацию машины следует запросить. Если на вашем целевом рынке требуются оба типа профиля, обсудите с поставщиком машины варианты линии с двумя профилями или быстрой переналадкой, чтобы максимально повысить гибкость производства.
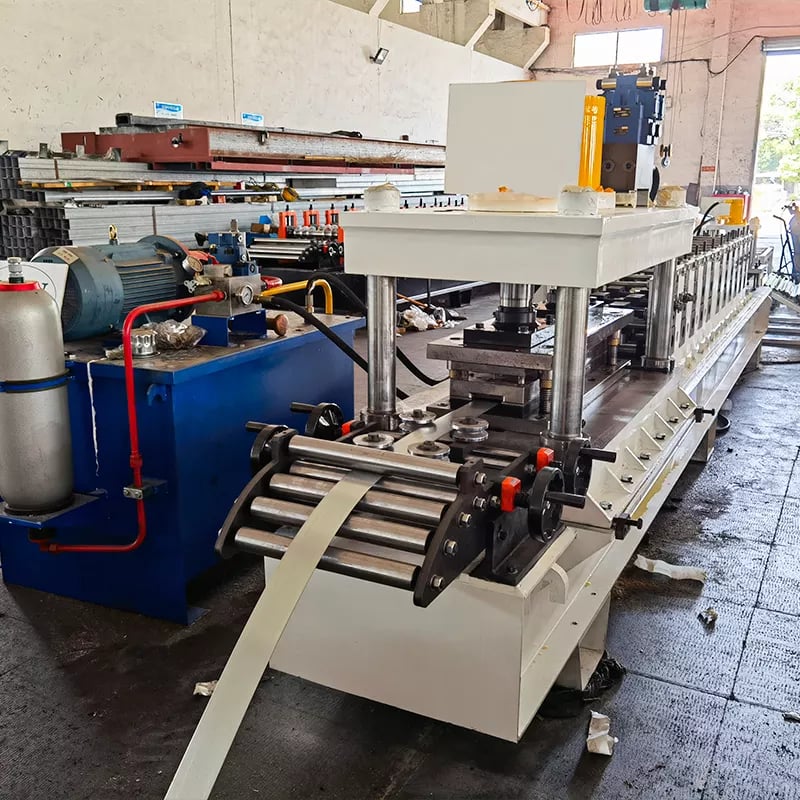
Диапазоны толщины стенки и высоты стоек дорожного ограждения
Толщина стенки и высота стойки являются двумя наиболее важными размерными параметрами при настройке машины для производства дорожных стоек U методом холодной гибки, поскольку они определяют спецификацию рулонного материала, конструкцию роликов, требования к усилию формовки и возможности гидравлической резки машины. Правильный выбор этих параметров обеспечивает соответствие готовых стоек применимому стандарту дорожной безопасности и их способность выдерживать заданные ударные нагрузки при столкновении автомобиля.
Стандартные стойки дорожных ограждений обычно изготавливаются из горячекатаной стальной полосы (марки Q235, Q345 / эквивалентные марки S235, S355) толщиной стенки от 3.0 mm до 6.0 mm. Наиболее распространённые толщины для стандартных систем с балкой W составляют 4.0 mm и 4.5 mm, тогда как для тяжёлых применений — например, мостовых ограждений и барьеров высокого уровня удержания — могут требоваться стойки толщиной 5.0 mm или 6.0 mm. Высота стойки (общая глубина профиля поперечного сечения) для стоек U обычно составляет от 100 mm до 150 mm, тогда как высота сечения стоек Sigma обычно находится в диапазоне от 100 mm до 120 mm при более широких размерах полок. Длина готовых стоек обычно составляет от 1,200 mm до 2,500 mm в зависимости от глубины заделки, состояния грунта и высоты установки ограждения над уровнем земли.
| Спецификация | Стандартный диапазон | Диапазон тяжелого исполнения |
|---|---|---|
| Толщина стенки | 3.0–4.5 mm | 5.0–6.0 mm |
| Высота профиля (стойка U) | 100–120 mm | 120–150 mm |
| Высота профиля (стойка Sigma) | 100–110 mm | 110–120 mm |
| Длина готовой стойки | 1,200–1,850 mm | 1,850–2,500 mm |
| Ширина рулона (входной материал для машины производства дорожных стоек U методом холодной гибки) | 300–450 mm | 350–500 mm |
| Марка стали | Q235 / S235JR | Q345 / S355JR |
При рассмотрении предложений по машинам убедитесь, что номинальная допустимая толщина материала машины для производства стоек дорожных ограждений охватывает весь диапазон, который вы планируете выпускать. Машины, рассчитанные только на максимальную толщину 4.0 mm, не смогут безопасно формовать стойки толщиной 6.0 mm, а гидравлические системы недостаточной мощности могут не обеспечить качественную перфорацию или резку более толстого материала. Также всегда подтверждайте максимальную ширину рулона и грузоподъёмность разматывателя.
Стандарты шага отверстий и конфигурации пробивки
Расстояние между отверстиями на стойках дорожных ограждений должно соответствовать строгим размерным стандартам, поскольку эти отверстия служат точками болтового соединения между стойкой и балкой W, а также между стойкой и блоком или распоркой. Неправильное положение отверстий — даже на несколько миллиметров — может препятствовать правильной сборке на объекте и ухудшить характеристики всей системы ограждения при столкновении, подтверждённые краш-тестами. Правильно настроенная машина для формовки стоек Sigma или линия для стоек U оснащается сервоконтролируемыми или гидравлическими перфорационными станциями, обеспечивающими стабильное расположение отверстий на производственной скорости.
В соответствии с AASHTO M180 и связанными спецификациями стандартные U-образные стойки имеют ряд монтажных отверстий, расположенных через интервалы, обычно составляющие от 50 мм до 200 мм по длине стойки; распространённые диаметры отверстий под болты составляют 14.5 мм, 17.5 мм или 22 мм в зависимости от размера крепежа. Стойки Sigma, соответствующие европейскому стандарту EN 1317, используют схемы отверстий DIN или RAL-RG 620, включающие определённые комбинации продольных и круглых отверстий, расположенных относительно верхней части стойки. Китайский стандарт JT/T 281-2007 устанавливает собственную схему отверстий для стоек, используемых в китайских системах дорожных ограждений, с заданными допусками ±1.0 мм для расстояний между центрами отверстий.
Пробивная система на линии профилирования U-образных стоек для автомагистралей обычно использует сменные комплекты матриц, которые можно заменять в соответствии с различными схемами и диаметрами отверстий. Современные линии оснащаются сервоприводными прессами для пробивки с программируемым позиционированием, что позволяет операторам переключаться между стандартными схемами через сенсорный экран PLC без механической замены матриц. Это особенно ценно для производителей, экспортирующих стойки на несколько рынков с различными требованиями к расстояниям между отверстиями. При оценке оборудования уточните усилие пробивки (обычно 30–80 тонн), количество одновременно пробиваемых отверстий (часто 2–6 отверстий за ход) и точность позиционирования (±0.5 мм или выше для качественного оборудования).
Представленный ассортимент: решения SUNWAY для формовки стоек дорожных ограждений
SUNWAY предлагает широкий ассортимент машин холодного профилирования, специально разработанных для компонентов дорожных ограждений, включая линии для U-образных стоек, линии для стоек Sigma, машины профилирования W-образной балки дорожного ограждения и сопутствующее формовочное оборудование. Каждая машина оснащается прочной сварной стальной рамой, прецизионно обработанными формующими роликами из закалённой инструментальной стали Cr12MoV (HRC 58–62), автоматизированной системой управления PLC + HMI, а также гидравлическими системами пробивки и резки, рассчитанными на значительную толщину материала при производстве стоек дорожных ограждений.
Преимущество SUNWAY для покупателей стоек дорожных ограждений заключается в возможности создания комплексной производственной линии: от выбора разматывателя и спецификации правильного устройства до проектирования роликов по вашему точному чертежу профиля и настройки пробивных матриц в соответствии со стандартом расстояния между отверстиями, действующим на вашем целевом рынке. Собственная команда SUNWAY по исследованиям и разработкам напрямую сотрудничает с клиентами для оптимизации скорости линии, использования материала и эффективности переналадки — независимо от того, нужна ли вам специализированная машина для U-образных стоек, специализированная машина для профилирования стоек Sigma или гибкая линия для обработки нескольких профилей стоек. Ознакомьтесь с нашим полным ассортиментом оборудования для ознакомления со спецификациями или свяжитесь с нашей командой технических продаж, чтобы получить индивидуальное коммерческое предложение.
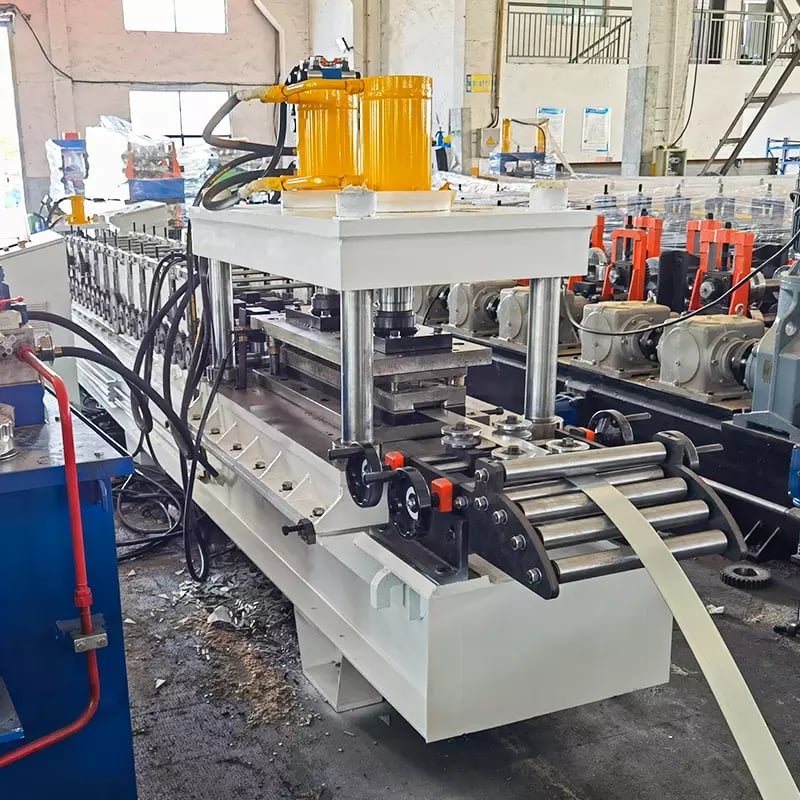
Основные компоненты производственной линии станка для стоек дорожного ограждения
Полная производственная линия машины профилирования U-образных стоек для автомагистралей состоит из нескольких интегрированных подсистем, каждая из которых выполняет определённую функцию в непрерывном процессе формования. Понимание этих компонентов помогает покупателям оценивать качество оборудования, сравнивать предложения поставщиков и планировать размещение оборудования и требования к инженерным коммуникациям на производственном этаже.
Гидравлический разматыватель удерживает и разматывает стальной рулон, обычно работая с рулонами массой от 3 до 10 тонн и совместимостью с внутренним диаметром 480–520 мм. Для тяжёлых рулонов может быть предусмотрена тележка для рулона или загрузочный рычаг. Правильное или выравнивающее устройство устраняет остаточную кривизну рулона и волнистость кромок полосы перед её поступлением в формующую секцию, обеспечивая стабильную плоскостность материала. Сервоприводной пресс для пробивки, расположенный до или после формующих клетей в зависимости от конструкции профиля, пробивает все необходимые отверстия и пазы, пока полоса остаётся плоской или частично сформированной; это критически важно, поскольку точность пробивки максимальна на плоском материале.
Секция профилирования является центральной частью машины и включает 12–18 последовательно расположенных формующих клетей (в зависимости от сложности профиля). Каждая клеть содержит пару прецизионно обработанных роликов, которые постепенно придают плоской полосе окончательное U-образное или Sigma-сечение. Ролики обычно изготавливаются из Cr12MoV или GCr15 с поверхностной твёрдостью HRC 58–62, что обеспечивает длительный срок службы даже при формовании толстолистовой горячекатаной стали. После профилирования гидравлический пресс отрезки разрезает непрерывный профиль на стойки заданной длины методом летучей или остановочной резки. Выходной стол и стеллаж для укладки собирают готовые стойки для связывания и паллетирования. Система управления PLC — обычно Siemens, Delta или Mitsubishi — интегрирует все подсистемы, управляя скоростью профилирования (обычно 8–15 м/мин для стоек дорожных ограждений), временем пробивки, длиной резки и подсчётом партий.
| Компонент | Функция | Ключевая спецификация |
|---|---|---|
| Гидравлический разматыватель | Удерживает и подаёт стальную рулонную ленту | грузоподъёмность 3–10 тонн, внутренний диаметр 480–520 мм |
| Правильное устройство | Устраняет остаточную кривизну рулона и волнистость кромок | Правильный станок с 5–7 роликами |
| Сервоприводной пресс для пробивки | Пробивает монтажные отверстия и пазы | усилие 30–80 тонн, точность ±0.5 мм |
| Станции роликовой формовки | Постепенное формирование профиля | 12–18 клетей, ролики Cr12MoV HRC 58–62 |
| Гидравлический отрезной пресс | Режет стойки на заданную длину | Летучая или остановочная резка, допуск ±1.0 мм |
| Система управления PLC | Автоматизирует всю линию | Siemens / Delta / Mitsubishi + сенсорный экран HMI |
| Приемный стол и штабелер | Собирает и организует готовые стойки | длина стола 6–12 м |
Используйте эту структуру компонентов в качестве контрольного списка при рассмотрении предложений поставщиков. Убедитесь, что спецификации каждой подсистемы соответствуют вашему объёму производства, толщине материала и требованиям к целевому профилю. Отсутствующие или недостаточно определённые компоненты — например, разматыватель недостаточной мощности или пресс для пробивки с недостаточным усилием — приведут к узким местам и проблемам с качеством производства.
Как выбрать подходящий станок роликовой формовки U-образных стоек для автомагистралей
Выбор подходящей машины профилирования U-образных стоек для автомагистралей требует соответствия возможностей оборудования вашему конкретному ассортименту продукции, объёму производства, стандартам целевого рынка и условиям предприятия. Решение должно основываться на чёткoм понимании профилей, которые необходимо производить (U, Sigma или оба типа), используемых марок и толщин материала, стандартов расстояния между отверстиями, которым должны соответствовать стойки, а также необходимой вашему бизнесу ежедневной тоннажности выпуска.
Начните с определения матрицы спецификаций продукции: перечислите каждый профиль стойки, толщину стенки, длину стойки и схему отверстий, которые вы планируете производить в течение первых двух лет работы. Передайте эту матрицу потенциальным поставщикам оборудования, чтобы они могли предложить правильное количество формующих клетей, подходящие комплекты пробивных матриц и достаточную гидравлическую мощность. Если ваш производственный план включает как U-образные стойки, так и стойки Sigma, уточните, предлагает ли поставщик системы роликовых кассет с быстрой переналадкой или линию двойного назначения — это может значительно снизить капитальные затраты по сравнению с приобретением двух отдельных машин.
Оценивайте опыт поставщика оборудования именно в применениях для дорожных ограждений, а не только в общем профилировании. Производство стоек дорожных ограждений предъявляет к оборудованию особые требования: толстая горячекатаная сталь (до 6.0 мм) создаёт высокие усилия формования, а пробивная система должна обрабатывать закалённый материал без преждевременного износа матриц. Запросите информацию о реализованных проектах или образцы стоек от поставщика оборудования. Убедитесь, что программное обеспечение PLC поддерживает ваши схемы отверстий и может быть перепрограммировано при выходе на новые рынки. Наконец, учитывайте совокупную стоимость владения, включая частоту замены роликов, доступность запасных частей, энергопотребление и оперативность послепродажной технической поддержки.
Рекомендуемый производитель: SUNWAY
Покупателям, которые ищут надёжного и опытного поставщика оборудования для профилирования стоек дорожных ограждений, мы рекомендуем SUNWAY (Wuxi Sunway Machinery Co., Ltd) — проверенного производителя с более чем 20-летним опытом специализированного производства машин холодного профилирования. SUNWAY располагает полной производственной системой, включающей собственные исследования и разработки, закупку сырья, обработку на станках с ЧПУ, сборку, контроль качества, профессиональную упаковку и глобальную экспортную логистику. Каждая машина проходит строгий контроль качества — от закупки компонентов до финального тестирования, что обеспечивает стабильную производительность и точность размеров после поставки.
Инженерная команда SUNWAY специализируется на анализе чертежей профилей клиентов и стандартов целевых рынков для настройки оптимального решения по производству стоек дорожных ограждений, включая конструкцию роликов, компоновку пробивных матриц, программирование PLC и размещение производственной линии. Благодаря глобальной сети продаж, охватывающей Азию, Африку, Европу, Южную Америку и Австралию, SUNWAY понимает практические требования международных дорожных проектов и предлагает полный комплекс услуг в формате одного поставщика: поставку оборудования, обучение операторов, руководство по монтажу и вводу в эксплуатацию, склад запасных частей и пожизненную техническую поддержку. Запросить коммерческое предложение или обсудите требования к производству стоек дорожных ограждений непосредственно с нашей командой технических продаж.
Конфигурация производственной линии и технологический процесс
Технологический процесс машины профилирования U-образных стоек для автомагистралей следует логичной последовательности, превращающей исходный стальной рулон в готовые стойки дорожных ограждений с пробитыми отверстиями и выполненной резкой, готовые к оцинковке или непосредственной установке. Понимание этого процесса помогает руководителям производства оптимизировать эффективность линии, сократить отходы материала и поддерживать стабильное качество в течение каждой производственной смены.
Процесс начинается на разматывателе, где стальной рулон (обычно 3–10 тонн, ширина 300–500 мм, толщина 3.0–6.0 мм) загружается и подаётся в правильное устройство. Правильная машина устраняет остаточную кривизну рулона и волнистость кромок, подавая плоскую полосу на пробивную станцию. Затем сервоприводной или гидравлический пресс для пробивки создаёт все монтажные отверстия и пазы в соответствии с запрограммированной схемой, пока полоса остаётся плоской; такой предварительный способ пробивки обеспечивает максимальную точность отверстий, поскольку материал ещё не подвергся деформации профиля.
После пробивки полоса поступает в секцию профилирования, где проходит через 12–18 клетей с постепенно изменяющими форму парами роликов. Каждая клеть выполняет поэтапную гибку, постепенно превращая плоскую полосу в готовое U-образное или Sigma-сечение без изменения толщины стенки — это основной принцип холодного профилирования. Затем сформированный профиль перемещается к гидравлическому прессу отрезки, который разрезает его на точно заданную программой длину. Готовые стойки выходят на выходной стол, где собираются, проверяются и укладываются в штабели. Весь цикл — от разматывания до укладки — непрерывно выполняется со скоростью 8–15 м/мин, при этом система PLC синхронизирует все подсистемы для поддержания ритма производства и стабильности размеров.
| Шаг процесса | Оборудование | Выход |
|---|---|---|
| Разбавление | Гидравлический разматыватель + тележка для рулона | Плоская стальная полоса подаётся на линию |
| Нивелир | Правильный станок с 5–7 роликами | Плоская полоса со снятыми внутренними напряжениями |
| Перфорация | Сервоприводной/гидравлический пресс для пробивки | Полоса с прецизионными отверстиями и пазами |
| Профилирование | 12–18-клетейная машина профилирования U-образных стоек для автомагистралей | Непрерывно сформированный U-образный или Sigma-профиль |
| Резка | Гидравлический отрезной пресс | Стойки отрезаются на заданную программой длину |
| Укладка | Выходной стол + стеллаж для сбора | Готовые стойки организованы для отправки |
Изучите эту схему технологического процесса при планировании размещения оборудования на предприятии. Предусмотрите достаточную площадь пола (обычно общая длина линии составляет 15–25 метров) и убедитесь, что электроснабжение (обычно 380V/50Hz или адаптированное к вашему региону) и размещение гидравлической силовой установки учтены в плане монтажа. Обсудите подробные чертежи размещения с поставщиком оборудования до окончательного оформления заказа.
FAQ: станок роликовой формовки U-образных стоек для автомагистралей
Какие профили может производить станок роликовой формовки U-образных стоек для автомагистралей?
Машина профилирования U-образных стоек для автомагистралей предназначена для производства стоек дорожных ограждений U-образной формы (типа C-образного швеллера). Благодаря переналадке роликов или конфигурации двойного назначения некоторые машины также могут производить стойки Sigma. Перед заказом уточните у поставщика оборудования конкретный диапазон профилей.
Какой диапазон толщины стенки поддерживает станок для стоек дорожного ограждения?
Большинство машин для производства стоек дорожных ограждений работают с толщиной стенки от 3.0 мм до 6.0 мм, охватывая стандартные и усиленные спецификации стоек для автомагистралей. Формующие клети и гидравлические системы машины должны быть рассчитаны на максимальную толщину, которую вы планируете производить.
Насколько точен шаг отверстий на станке формовки Sigma-стоек?
Качественная машина для формования стоек Sigma обеспечивает точность положения отверстий ±0.5 мм или выше при оснащении сервоприводной системой пробивки. Такой уровень точности обеспечивает соответствие EN 1317, AASHTO M180 и другим основным стандартам дорожных ограждений.
Какова типичная производственная скорость для стоек дорожных ограждений?
Скорость производства стоек дорожных ограждений обычно составляет от 8 до 15 метров в минуту в зависимости от толщины материала, сложности профиля и частоты пробивки. Для более толстых материалов и более сложных профилей Sigma может потребоваться снижение скорости для поддержания качества формования.
Может ли SUNWAY адаптировать станок под мой конкретный профиль стойки и схему отверстий?
Да. Собственные команды SUNWAY по исследованиям и разработкам и инженерному проектированию разрабатывают индивидуальные комплекты роликов, пробивные матрицы и программы PLC на основе ваших точных чертежей профилей и стандартов расстояния между отверстиями. Эта комплексная услуга индивидуальной настройки охватывает всё: от проектирования машины до ввода в эксплуатацию и обучения.
Какие запасные части обычно требуются для роликового профилегибочного станка для дорожных U-образных стоек?
Наиболее распространенные быстроизнашиваемые запасные части включают пуансоны, режущие ножи, гидравлические уплотнения и формующие ролики. SUNWAY поставляет оригинальные запасные части и поддерживает складские запасы для быстрой отгрузки, обеспечивая долгосрочную непрерывность производства для клиентов по всему миру.
Как станок упаковывается и отправляется за рубеж?
SUNWAY упаковывает все машины с использованием стрейч-пленки, водонепроницаемой ткани и защиты стальным каркасом для контейнерных морских перевозок. Полный комплект экспортной документации, включая коммерческий инвойс, упаковочный лист, сертификат происхождения и руководство по эксплуатации, предоставляется с каждой поставкой. Ознакомьтесь с нашими часто задаваемыми вопросами для получения дополнительной информации о доставке и сроках выполнения заказа.
Изменения:
- Комплексное сравнение профилей поперечного сечения U-образных и сигма-образных стоек для применения в дорожных ограждениях
- Подробные диапазоны толщины стенки, высоты и характеристик рулонного металла для стандартных и усиленных стоек
- Стандарты расстояния между отверстиями для соответствия требованиям AASHTO, EN 1317 и JT/T 281
- Документированное описание ключевых компонентов машины и технологического процесса производственной линии с таблицами характеристик
- Рекомендации по выбору машины и рекомендации производителя SUNWAY
Следующие основания для пересмотра: выпуск новых стандартов профилей стоек дорожных ограждений, обновление моделей машин или появление новых конфигураций формующих клетей, изменения в международной логистике или сроках доставки, новые тенденции на рынке инфраструктурных проектов автомобильных дорог, развитие новых технологий пробивки (серво- и гидравлической)





