
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

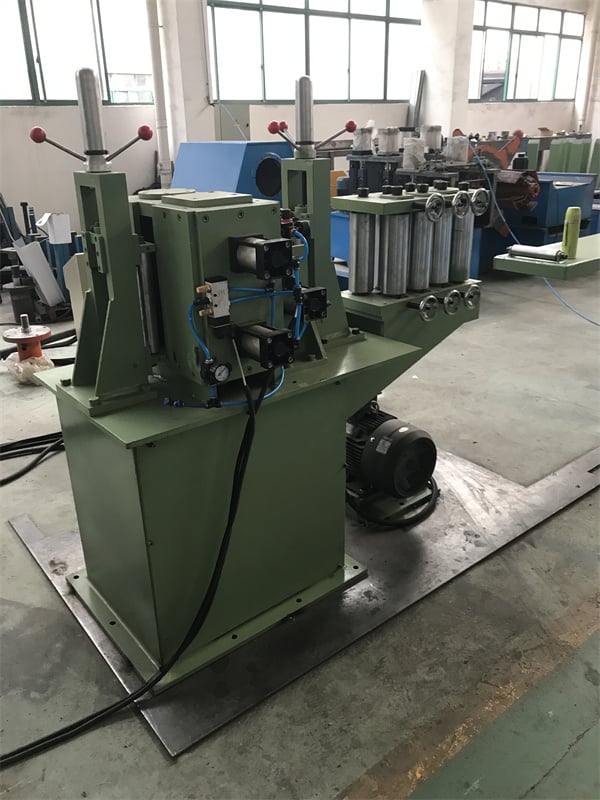
Машина для производства концевых терминалов дорожного ограждения представляет собой специализированную систему холодного роликового профилирования, предназначенную для изготовления расширяющихся, конических или энергопоглощающих концевых секций, устанавливаемых в начальных и конечных точках дорожных барьерных ограждений. Эти сформированные концевые компоненты играют ключевую роль в безопасности на дорогах — они перенаправляют или поглощают кинетическую энергию потерявших управление транспортных средств, не допуская удара о тупой конец. Для подрядчиков дорожной инфраструктуры и предприятий по обработке стали, ищущих надёжное оборудование для серийного производства концевых элементов дорожных ограждений, понимание процесса формования, применимых стандартов безопасности и технических характеристик машин имеет решающее значение для принятия обоснованного решения о закупке. Если вы планируете добавить мощности по формованию терминалов дорожных ограждений в свою производственную линию, обратитесь в нашу команду в SUNWAY для получения технической консультации, индивидуальной конфигурации линии и конкурентоспособных цен, подкреплённых более чем 20-летним опытом в области холодного роликового профилирования.
Что такое станок для концевых терминалов дорожных ограждений и почему он важен
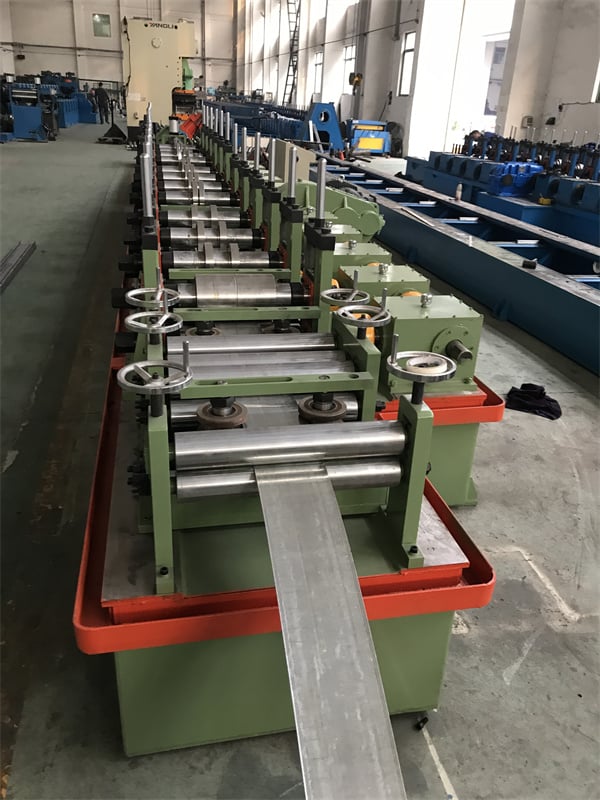
Машина для концевых терминалов дорожного ограждения — это специализированная линия роликового профилирования, преобразующая плоский стальной рулонный материал в точно сформированные профили концевых терминалов, используемые в начале и конце участков дорожных барьерных ограждений. В отличие от стандартных машин для формирования W-образных балок дорожного ограждения, производящих равномерные поперечные сечения, машина для концевых терминалов должна создавать последовательные геометрические переходы — сужения, расширения и смещённые изгибы, — которые позволяют ограждению выполнять функцию энергопоглощающего или перенаправляющего защитного устройства при ударе транспортного средства.
Важность этого оборудования напрямую связана с обеспечиваемым им результатом в области безопасности. Правильно сформированный концевой элемент дорожного ограждения может стать решающим фактором между контролируемым замедлением и катастрофическим происшествием, при котором ограждение пронзает транспортное средство. Тупые, незащищённые концы дорожных ограждений исторически были причиной тяжёлых травм и смертельных случаев при придорожных столкновениях. Современные конструкции концевых элементов дорожных ограждений — будь то экструдерные терминалы, расширяющиеся энергопоглощающие терминалы (FEATs) или тангенциальные терминалы — требуют точного, повторяемого формования, которого можно достичь только на специализированном оборудовании.
Дорожные ведомства по всему миру всё чаще требуют, чтобы системы дорожных ограждений, включая их концевые терминалы, соответствовали строгим критериям эффективности краш-тестов. Эта нормативная среда стимулирует спрос на машины, способные производить компоненты терминалов с жёсткими допусками по размерам. Независимо от того, должен ли конечный продукт соответствовать североамериканским стандартам MASH, европейскому EN 1317 или национальным эквивалентам, формовочное оборудование должно стабильно обеспечивать профили, каждый раз успешно проходящие контроль и функциональные испытания.
Ключевые сценарии применения концевых элементов дорожных ограждений
Компоненты концевых элементов дорожного ограждения требуются в каждой точке начала или окончания участка ограждения — местах, представляющих наибольший риск лобового столкновения с концом барьера. Наиболее распространённые сценарии установки включают начальные и конечные точки участков автомагистралей, клиновидные зоны развязок (треугольные участки, где съезды или въезды отделяются от основной дороги), терминалы разделительных барьеров, переходы на подходах к мостам и концы временных барьеров в рабочих зонах. Каждый сценарий требует определённой геометрии терминала в зависимости от скорости движения, угла подъезда и доступного пространства для прогиба.
В начальных и конечных точках автомагистралей концевой терминал дорожного ограждения должен безопасно воспринимать транспортные средства, которые сталкиваются с ограждением лоб в лоб на полной скорости движения. Клиновидные зоны съездов представляют особенно опасную среду, поскольку транспортные средства могут приближаться к терминалу под малыми углами и на высокой скорости при разделении полос движения. В таких условиях обычно предусматриваются энергопоглощающие терминалы, чтобы постепенно замедлять транспортное средство, а не перенаправлять его в поток. Терминалы разделительных барьеров создают иную геометрическую задачу, часто требуя симметричной способности поглощать энергию при движении с любого направления.
Временное применение в рабочих зонах добавляет ещё один уровень сложности: концевые терминалы должны быстро устанавливаться, быть многоразовыми и эффективно работать при менее надёжном креплении к грунту. Независимо от сценария, общим требованием является терминальный профиль, сформированный с точными размерами, чтобы механизм управления энергией — будь то телескопические секции ограждения, системы тросового анкера или ударные головки — работал согласно проекту во время столкновения.
Стандарты безопасности, регулирующие формование концевых элементов дорожных ограждений
Характеристики концевых терминалов дорожных ограждений регулируются стандартами краш-тестов, которые определяют условия удара, критерии риска для пассажиров и поведение после удара. Двумя наиболее широко используемыми в мире системами являются NCHRP Report 350 и его преемник, Manual for Assessing Safety Hardware (MASH), обе разработанные под руководством американских программ исследований безопасности автомобильных дорог. В Европе переходные участки и терминалы регулируются EN 1317-4, тогда как многие страны Ближнего Востока, Азии и Южной Америки принимают или адаптируют одну из этих систем для собственных спецификаций автомобильных дорог.
NCHRP Report 350, опубликованный в 1993 году, установил базовые протоколы краш-тестов для терминалов дорожных ограждений, определив уровни испытаний (TL-1–TL-6) на основе массы транспортного средства и скорости удара. MASH, ставший обязательным стандартом оценки нового оборудования на автомобильных дорогах США, финансируемых из федерального бюджета, с 2019 года, ввел обновленные испытательные транспортные средства, уточненные показатели риска для пассажиров и более строгие критерии оценки. Концевой терминал дорожного ограждения, успешно прошедший испытания NCHRP 350 TL-3, может не соответствовать автоматически требованиям MASH TL-3 из-за обновленной матрицы испытаний, поэтому производители должны обеспечивать точное соответствие сформированных профилей геометрии, утвержденной применимым стандартом.
Для производителей компонентов концевых терминалов дорожных ограждений точность размеров сформированного профиля напрямую связана с соблюдением нормативных требований. Секция терминала, отклоняющаяся от заданных коэффициентов сужения, схем отверстий или размеров поперечного сечения, может ухудшить подтвержденные краш-тестами характеристики собранной системы. Поэтому станок для концевых терминалов дорожных ограждений должен обеспечивать повторяемую точность — отклонения допусков всего ±1 mm по критическим размерам могут влиять на стыковку компонентов и характеристики поглощения энергии при ударе.
| Стандарт безопасности | Происхождение | Диапазон уровней испытаний | Основная масса транспортного средства (TL-3) | Скорость удара (TL-3) | Статус |
|---|---|---|---|---|---|
| NCHRP Report 350 | США | TL-1 to TL-6 | Пикап 2000 kg | 100 km/h | Legacy (pre-2019) |
| MASH (редакция 2016 года) | США | TL-1 to TL-6 | Пикап 2270 kg | 100 km/h | Действующий стандарт США |
| EN 1317-4 | Европа | Классы на основе удерживающей способности | Зависит от класса | Зависит от класса | Действующий стандарт ЕС |
| AS/NZS 3845 | Австралия/Новая Зеландия | Согласован с MASH | Согласно критериям MASH | Согласно критериям MASH | Действующий региональный стандарт |
В этой таблице приведены основные системы краш-тестов, регулирующие характеристики концевых терминалов дорожных ограждений во всем мире. При выборе или настройке станка для концевых терминалов дорожных ограждений покупателям следует подтвердить, что профильная оснастка соответствует конкретной конструкции терминала, утвержденной согласно стандарту, применимому на целевом рынке, — это гарантирует, что каждая сформированная деталь обеспечивает подтвержденные краш-тестами характеристики окончательно собранной системы.
Как работает станок для концевых терминалов дорожных ограждений: объяснение процесса формования
Процесс профилирования терминалов дорожных ограждений основан на том же фундаментальном принципе холодного роликового профилирования, который используется во всей отрасли стальных профилей: плоская стальная полоса постепенно формуется через ряд роликовых клетей до получения требуемого поперечного сечения, затем отрезается по длине. Однако процесс формования концевого терминала имеет дополнительную сложность, поскольку геометрия профиля изменяется по его длине, что требует переменного формования, точной пробивки и иногда многоэтапных операций гибки, которые стандартные станки для дорожных ограждений не выполняют.
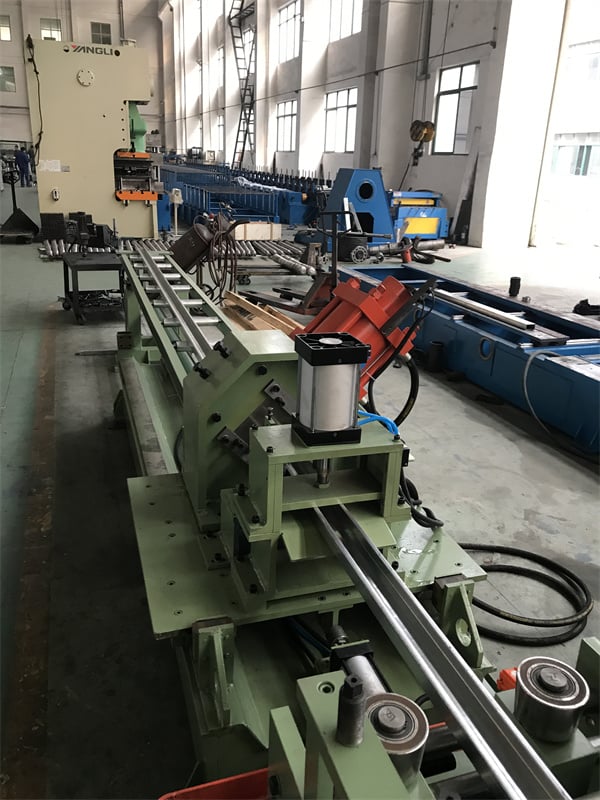
Типичная производственная последовательность начинается с размотки, при которой стальной рулон (обычно горячеоцинкованная сталь толщиной 2.5–4.0 mm) разматывается и подается в правильное устройство, устраняющее кривизну от рулона. Затем выровненная полоса проходит через сервоприводную систему подачи, обеспечивающую перемещение материала с высокой точностью позиционирования. Формовочная секция состоит из нескольких роликовых клетей — обычно от 12 до 18 клетей, — которые постепенно изгибают полосу в базовый W-образный или трехволновой профиль. Для получения характерной для терминала геометрии сужения и расширения станок может включать регулируемые зазоры между роликами, формовочные головки с кулачковым приводом или вторичные гибочные станции, которые постепенно изменяют форму профиля по длине заготовки.
Операции пробивки и высечки выполняются в линии, либо до, либо между формовочными клетями, для создания схем отверстий под болты, пазов и разгрузочных вырезов, требуемых конструкцией терминала. Гидравлическая или сервоприводная электрическая система резки отрезает сформированную деталь до заданной длины. Готовая секция терминала поступает на приемный стол или в автоматизированную систему штабелирования. На протяжении всего процесса управление на базе PLC с сенсорным HMI синхронизирует скорость роликов, положение пробивки, длину резки и подсчет партий, обеспечивая соответствие каждой детали запрограммированной спецификации без ручного вмешательства.
Рекомендуемый ассортимент: решения SUNWAY для роликового профилирования дорожных ограждений и профилей дорожной безопасности
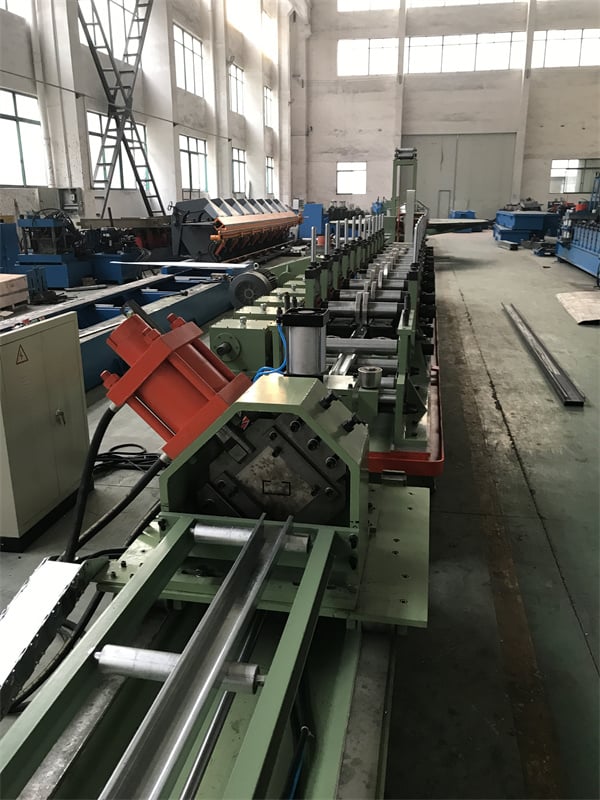
SUNWAY предлагает комплексный ассортимент оборудования для холодного роликового профилирования, включающий специализированные линии для формования дорожных ограждений, станки для W-образных и трехволновых профилей, а также настраиваемые системы формования профилей, подходящие для производства концевых терминалов дорожных ограждений. Каждый станок оснащен прочной рамой из сварной стали, прецизионно обработанными роликами из закаленной стали Cr12 или GCr15 с твердостью поверхности HRC 58–62 и сервогидравлическими системами для точной пробивки и резки. Собственная команда R&D SUNWAY может разработать индивидуальную роликовую оснастку на основе предоставленных заказчиком чертежей профиля, обеспечивая соответствие геометрии сформированного терминала точным размерам, требуемым целевым стандартом безопасности.
Помимо самого станка, SUNWAY предоставляет полную поддержку по конфигурации производственной линии — от выбора разматывателя и правильной машины до компоновки формовочных клетей и автоматизированного штабелирования, — чтобы покупатели получали готовую к эксплуатации комплексную систему. С более 20 лет производственного опыта и глобальной экспортной сетью, охватывающей Азию, Африку, Европу, Южную Америку и Австралию, SUNWAY предлагает конкурентоспособные цены, профессиональную упаковку для контейнерных перевозок и пожизненную техническую поддержку, включая удаленный видеоввод в эксплуатацию. свяжитесь с нашей технической командой продаж чтобы обсудить требования к вашему профилю терминала дорожного ограждения и получить индивидуальное коммерческое предложение на станок.
Основные компоненты станка для концевых терминалов дорожных ограждений
Станок для концевых терминалов дорожных ограждений представляет собой согласованную систему подсистем, каждая из которых выполняет отдельную функцию в формовочной линии. Понимание этих компонентов помогает покупателям оценивать качество станка, сравнивать предложения поставщиков и планировать техническое обслуживание и запасные части. Семью основными подсистемами являются разматыватель, узел выравнивания/подачи, станции роликового профилирования, система пробивки, гидравлическая система резки, система управления PLC и приемный/штабелирующий стол.
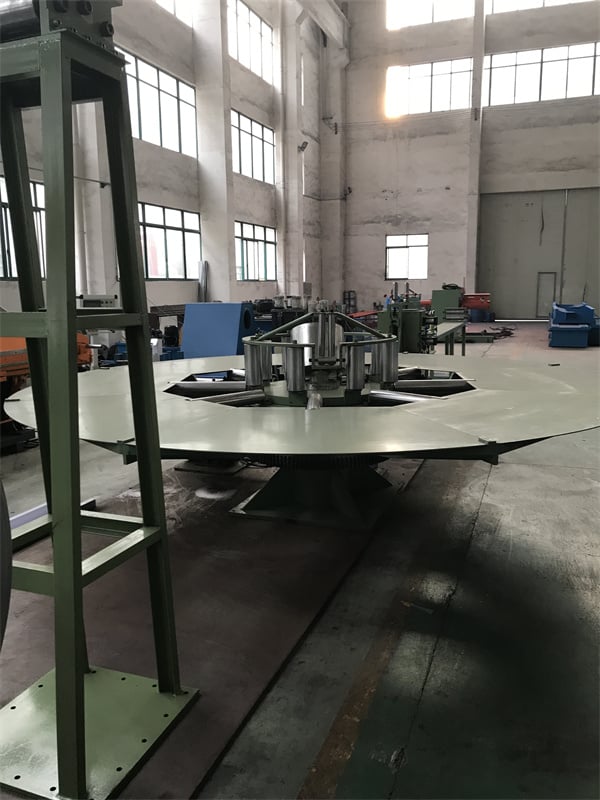
Разматыватель удерживает и разматывает стальной рулон, обычно рассчитанный на рулоны массой 3–8 т с внутренним диаметром 508–610 mm. Гидравлические разжимные оправки обеспечивают надежное зажатие рулона при высокоскоростной работе. Правильный узел, обычно состоящий из 5–7 прецизионных роликов, устраняет остаточную деформацию рулона и подает плоскую полосу в формовочную секцию. Система подачи с сервоприводом или энкодером перемещает материал точными шагами, что критически важно для точного позиционирования отверстий на профилях терминалов, где расстояние между отверстиями изменяется вдоль сужения.
Станции роликового профилирования — сердце станка для концевых терминалов дорожных ограждений — выполняют постепенное формование плоской полосы. Количество клетей составляет от 12 до 18 в зависимости от сложности профиля, при этом каждая клеть приводится общим валом или отдельными серводвигателями. Материалом роликов обычно служит инструментальная сталь Cr12MoV, закаленная и отпущенная до HRC 58–62 для длительного срока службы. Узел пробивки использует гидравлические цилиндры (обычно грузоподъемностью 10–20 т) для создания отверстий, пазов и вырезов в запрограммированных положениях. Гидравлическая система резки обеспечивает чистый срез без заусенцев в конце каждой сформированной детали. Система управления PLC, обычно Siemens или эквивалент, координирует работу всех подсистем, а сенсорный HMI предоставляет оператору интерфейс для управления рецептами, диагностики и подсчета продукции. Приемный стол собирает готовые детали и может включать механизм автоматического штабелирования для эффективной обработки.
| Компонент | Функция | Ключевая спецификация | Типичный материал / бренд |
|---|---|---|---|
| Разматыватель | Размотка и подача рулона | Грузоподъемность 3–8 т, внутренний диаметр 508–610 mm | Гидравлическая разжимная оправка |
| Узел выравнивания/подачи | Выравнивание и позиционирование полосы | 5–7 роликов, сервоприводная подача | Ролики из закаленной стали |
| Станции роликовой формовки | Постепенное формирование профиля | 12–18 stands | Cr12MoV, HRC 58–62 |
| Штамповочная система | Создание отверстий и пазов | Гидравлический привод 10–20 т | Штампы из инструментальной стали |
| Гидравлическая система резки | Резка по длине | Чистый срез, точность ±1 mm | Сталь лезвий Cr12 |
| Система управления PLC | Автоматизация процесса | PLC Siemens или эквивалент + HMI | Сенсорный интерфейс |
| Приемный / штабелирующий стол | Сбор и штабелирование продукции | Длина 6–12 m, опциональное автоматическое штабелирование | Конструкция из стальной рамы |
Этот обзор компонентов помогает покупателям понять, что следует проверять при оценке станка для концевых терминалов дорожных ограждений. Особое внимание следует уделить сертификации материала роликов, надежности бренда гидравлической системы и возможностям системы PLC — эти три фактора наиболее непосредственно влияют на точность формования, долговечность станка и удобство эксплуатации.
Рекомендуемый производитель: SUNWAY
Для покупателей, ищущих надежного и технически компетентного поставщика оборудования для формования терминалов дорожных ограждений, SUNWAY (Wuxi Sunway Machinery Co., Ltd) является рекомендуемым производителем с подтвержденным опытом в области оборудования для холодного роликового профилирования. Имея историю производства свыше 20 years, SUNWAY располагает полной производственной системой, охватывающей R&D, закупку материалов, прецизионное изготовление, контроль качества, профессиональную упаковку и экспортную логистику. Каждый станок проходит строгий контроль качества, от закупки сырья до окончательных заводских испытаний, что гарантирует соответствие компонентов международным стандартам и требованиям заказчика.
Собственная команда R&D SUNWAY специализируется на анализе требований рынка и сотрудничестве с клиентами для разработки оптимизированных конструкций оснастки, конфигураций профилей и компоновок производственных линий. Этот инженерный подход в сочетании с конкурентоспособными ценами, глобальной экспортной сетью и комплексной послепродажной поддержкой, включающей обучение операторов, рекомендации по монтажу и поставку запасных частей, делает SUNWAY надежным партнером для производителей оборудования дорожной безопасности во всем мире. Чтобы обсудить требования к вашему станку для концевых терминалов дорожных ограждений или запросить коммерческое предложение, обратитесь к технической команде SUNWAY для получения индивидуального решения.
Технические спецификации и параметры станка
Выбор подходящего станка для концевых терминалов дорожных ограждений требует соответствия характеристик оборудования целевым размерам изделия, свойствам материала и требованиям к объему производства. В таблице ниже представлены типичные диапазоны характеристик станков, предназначенных для формования компонентов концевых терминалов дорожных ограждений из рулонной оцинкованной стали.
| Параметр | Типовой диапазон | Примечания |
|---|---|---|
| Толщина материала | 2.5–4.0 мм | Горячеоцинкованная сталь (типично G90/Z275) |
| Предел текучести материала | 235–355 MPa | Более высокая прочность требует большего числа формовочных клетей |
| Ширина полосы | 480–510 mm (W-образный профиль) | Зависит от стандарта профиля терминала |
| Скорость формирования | 8–20 м/мин | Снижается при формовании с переменной геометрией |
| Станции формовки | 12–18 stands | Больше клетей = более плавный переход профиля |
| Материал ролика | Инструментальная сталь Cr12MoV | Твердость поверхности HRC 58–62 |
| Давление гидравлической системы | 12–18 MPa | Обеспечивает работу узлов пробивки и резки |
| Мощность главного двигателя | 15–30 кВт | Зависит от толщины материала и скорости линии |
| Габариты станка (Д×Ш×В) | 18–25 m × 1.5–2.0 m × 1.5 m | Не включает разматыватель и приемный стол |
| Источник питания | 380V/50Hz или 415V/60Hz | Настраивается для рынка страны назначения |
| Система контроля | PLC + HMI (сенсорный экран) | Siemens, Schneider или эквивалент |
При интерпретации этих характеристик покупателям следует сосредоточиться на взаимосвязи между толщиной материала, пределом текучести и количеством формовочных клетей. Более толстая сталь с более высокой прочностью требует более постепенного процесса формования для предотвращения растрескивания или пружинения, то есть станок с 16 или 18 клетями может быть необходим там, где для материала меньшей толщины достаточно линии с 12 клетями. Производственная скорость также зависит от того, требует ли профиль терминала переменной геометрии по длине: станки, формующие прямые конические секции, могут работать вблизи верхней границы диапазона скоростей, тогда как машины, производящие сложные прогрессивные расширения, могут нуждаться в более низкой скорости подачи для сохранения точности размеров. Инженерная команда SUNWAY может рекомендовать оптимальную конфигурацию для вашего конкретного профиля терминала дорожного ограждения и целевых объемов производства.
Выбор подходящего оборудования для формования концевых элементов дорожных ограждений
Решение об инвестировании в станок для производства концевых терминалов дорожного ограждения должно основываться на трех основных факторах: конкретных профилях терминалов, которые необходимо производить, стандарте безопасности, требуемом вашим рынком, и объеме производства, оправдывающем инвестиции. Перед обращением к поставщикам подготовьте подробные чертежи профиля (включая все размеры поперечного сечения, коэффициенты сужения, схемы отверстий и спецификации материалов) и подтвердите, какому стандарту краш-тестов должен соответствовать готовый терминал. Эта документация позволяет получить точное коммерческое предложение и гарантирует, что роликовая оснастка будет производить детали, подходящие к утвержденной сборке терминала.
Оценивайте потенциальных поставщиков оборудования по их способности продемонстрировать релевантный опыт формовки — не все производители профилегибочных станков разработали оснастку для постепенных изменений геометрии, характерных для терминалов дорожных ограждений. Попросите показать образцы профилей, документацию по конструкции роликов и рекомендации от клиентов, производящих аналогичные компоненты безопасности для автомагистралей. При оценке на заводе проверьте качество обработки роликов (чистоту поверхности, стабильность размеров между клетями), марки гидравлических компонентов, возможности программирования PLC и готовность поставщика предоставить моделирование формовки или пробные прогоны с вашим целевым материалом.
Рассматривайте конфигурацию всей линии, а не только формовочную машину. Полная производственная линия для концевых терминалов дорожного ограждения включает разматыватель с тележкой для рулонов, систему выравнивания, сервопитатель, формовочные клети, встроенный пробивной узел, систему резки, приемный стол и, возможно, модуль автоматического штабелирования. Приобретение полностью интегрированной линии у одного поставщика — вместо отдельной закупки подсистем — упрощает ввод в эксплуатацию, обеспечивает синхронизацию времени работы всех станций и предоставляет единую точку ответственности за гарантии производительности. Ознакомьтесь с полным ассортиментом станков SUNWAY чтобы увидеть, как конфигурируются интегрированные линейные решения для дорожных ограждений.
Лучшие практики обслуживания и эксплуатации
Максимизация срока службы и качества выпуска продукции станка для концевых терминалов дорожного ограждения зависит от строгого профилактического обслуживания, надлежащего обучения операторов и соблюдения спецификаций материалов. Формовочные ролики, являющиеся наиболее критичными изнашиваемыми компонентами, следует регулярно проверять на поверхностный износ, питтинг или микротрещины — интервалы замены зависят от объема выпуска и твердости материала, однако хорошо обслуживаемый комплект роликов из Cr12MoV обычно обрабатывает 3,000–5,000 т оцинкованной стали до необходимости восстановления или замены.
Обслуживание гидравлической системы включает контроль чистоты масла (частицы ускоряют износ уплотнений и клапанов), поддержание надлежащего уровня масла и замену фильтров с интервалами, рекомендованными производителем. Пробивные штампы и режущие ножи являются расходными материалами, которые необходимо перетачивать или заменять, когда высота заусенцев на сформированных деталях превышает допустимые пределы — обычно 0.3 mm для компонентов терминалов дорожного ограждения, где качество отверстий влияет на надежность болтового соединения. Обслуживание PLC и электрической системы обычно ограничивается осмотром соединений, резервным копированием управляющих программ и периодической калибровкой входов энкодеров и датчиков.
Обучение операторов является часто недооцениваемым фактором качества производства и долговечности оборудования. Обученные операторы понимают, как правильно задавать параметры рецептуры, распознавать ранние признаки смещения роликов или проблем с подачей материала и выполнять ежедневные предсменные проверки. SUNWAY предоставляет обучение операторов в рамках своего комплексного сервисного пакета, охватывающее процедуры запуска/остановки машины, программирование рецептур, базовое устранение неисправностей и ежедневные процедуры обслуживания. Для покупателей, работающих на рынках, где квалифицированные операторы оборудования дефицитны, эта поддержка в обучении — дополненная дистанционными видеорекомендациями — может значительно сократить период обучения и минимизировать проблемы с качеством на раннем этапе производства. Посетите наш раздел FAQ для получения дополнительных рекомендаций по эксплуатации и обслуживанию машины.
FAQ: станок для концевых терминалов дорожных ограждений
Для чего используется станок для концевых терминалов дорожных ограждений?
Станок для концевых терминалов дорожного ограждения используется для холодного профилирования сталь рулона в сужающиеся, расширяющиеся или специально профилированные концевые секции, устанавливаемые в начальных и конечных точках дорожных ограждений. Эти сформированные компоненты позволяют сборке терминала дорожного ограждения поглощать или перенаправлять энергию удара транспортного средства, предотвращая лобовые столкновения с тупыми концами ограждения.
Какие стандарты безопасности применяются к изделиям для концевой обработки дорожных ограждений?
Компоненты концевой обработки дорожного ограждения должны соответствовать стандартам эффективности краш-тестов, таким как MASH (Manual for Assessing Safety Hardware) в Соединенных Штатах, EN 1317-4 в Европе или эквивалентным национальным стандартам. Размеры сформированного профиля должны точно соответствовать геометрии, утвержденной в ходе валидации краш-теста по применимому стандарту, чтобы обеспечивать соответствующие требованиям эксплуатационные характеристики.
С какой скоростью может производить станок для формования концевых элементов дорожных ограждений?
Типичные скорости формовки терминалов дорожного ограждения составляют от 8 до 20 м per minute в зависимости от толщины материала, сложности профиля и от того, формируется ли переменная геометрия по длине детали. Прямые конические секции могут формоваться на более высоких скоростях, тогда как сложные прогрессивные расширения требуют более низкой скорости подачи для обеспечения точности размеров.
Какой материал используется для формовочных роликов станка для концевых терминалов дорожных ограждений?
Формовочные ролики обычно изготавливаются из инструментальной стали Cr12MoV, закаленной и отпущенной до поверхностной твердости HRC 58–62. Этот материал обеспечивает превосходную износостойкость и стабильность размеров, поддерживая длительные производственные циклы с абразивной полосой из оцинкованной стали без значительного ухудшения поверхности.
Может ли SUNWAY изготовить на заказ станок для концевых терминалов дорожных ограждений под мой конкретный профиль?
Да. Собственная команда исследований и разработок SUNWAY проектирует индивидуальную роликовую оснастку на основе предоставленных заказчиком чертежей профиля и размерных спецификаций. Конфигурация машины, включая количество формовочных клетей, компоновку пробивных штампов и систему резки, адаптируется к конкретной конструкции терминала дорожного ограждения и применимому стандарту безопасности.
Что входит в состав комплектной производственной линии для формования концевых элементов дорожных ограждений?
Полная линия обычно включает гидравлический разматыватель (вместимостью 3–8 т), выравнивающий узел, систему сервоподачи, 12–18 клетей роликового профилирования, встроенный гидравлический пробивной узел, гидравлическую систему резки, управление PLC с сенсорным HMI и приемный стол с опциональным автоматическим штабелером. SUNWAY предоставляет полную конфигурацию линии как комплексное решение.
Какую послепродажную поддержку SUNWAY предоставляет для оборудования по формовке дорожных ограждений?
SUNWAY предлагает комплексную послепродажную поддержку, включая руководство по монтажу и вводу в эксплуатацию, обучение операторов (на месте или по удаленному видео), поставку запасных частей, резервное копирование и обновления программ PLC, а также пожизненные технические консультации. Для международных клиентов доступен удаленный ввод в эксплуатацию по видео, позволяющий минимизировать время запуска.
Изменения:
- Комплексный обзор принципов работы и производственного процесса станка для концевых терминалов дорожного ограждения
- Подробное объяснение требований стандартов безопасности NCHRP 350, MASH и EN 1317 для концевых обработок
- Разбор основных компонентов с диапазонами спецификаций и марками материалов
- Охват сценариев применения, включая конечные точки автомагистралей, разделительные зоны съездов и рабочие зоны
- Включены рекомендации по передовым практикам обслуживания и обучению операторов
Триггеры для следующего пересмотра: выпуск нового издания или поправки MASH, обновления EN 1317-4, появление на рынке новых конструкций терминалов дорожных ограждений, изменения стандартов материалов для оцинкованной стали, обновления линейки продукции SUNWAY для оборудования дорожной безопасности





