
 Inglés
 Español
 Francés
 Bengalí
 Ruso
 Árabe
 Turco

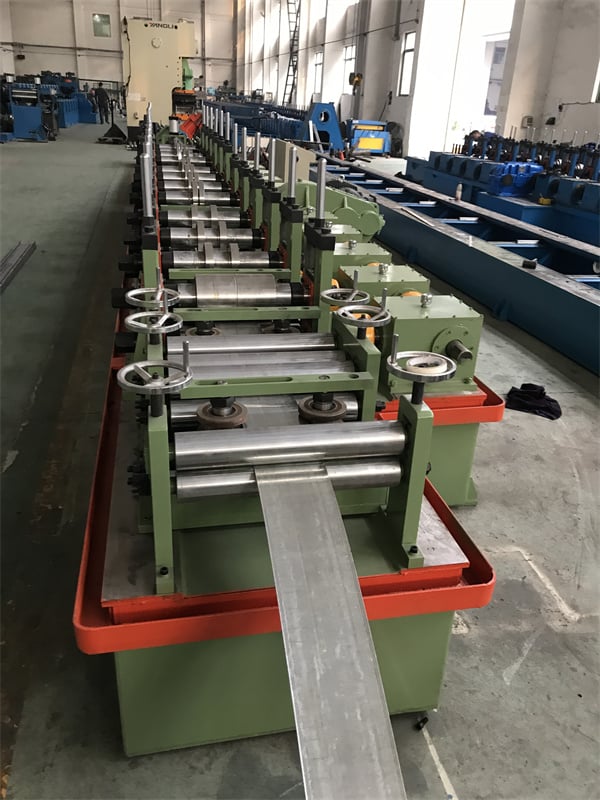
Una máquina para terminales de extremo de barrera de seguridad es un sistema especializado de perfilado en frío diseñado para producir las secciones terminales ensanchadas, cónicas o de absorción de energía instaladas en los puntos de inicio y finalización de las barreras de seguridad de carretera. Estos componentes terminales perfilados desempeñan un papel fundamental en la seguridad vial, ya que redirigen o absorben la energía cinética de los vehículos que se salen de la vía, en lugar de permitir impactos contra extremos romos. Para los contratistas de infraestructuras viarias y las plantas de transformación de acero que buscan equipos fiables para fabricar tratamientos de extremo de barrera a gran escala, comprender el proceso de conformado, las normas de seguridad aplicables y las especificaciones de la máquina es esencial para tomar una decisión de compra informada. Si está planificando añadir capacidad de conformado de terminales de barrera a su línea de producción, contacte con nuestro equipo en SUNWAY para obtener asesoramiento técnico, configuración personalizada de líneas y precios competitivos respaldados por más de 20 años de experiencia en perfilado en frío.
Qué es una máquina para terminales de extremo de barrera de seguridad y por qué es importante
Una máquina para terminales de extremo de barrera de seguridad es una línea de perfilado diseñada específicamente para transformar fleje plano de acero en los perfiles de terminal precisos utilizados al comienzo y al final de los tramos de barrera de seguridad de carretera. A diferencia de las máquinas estándar de conformado de barreras W-beam, que producen secciones transversales uniformes, la máquina para terminales de extremo debe crear transiciones geométricas progresivas —conicidades, ensanchamientos y pliegues desplazados— que permitan a la barrera funcionar como un dispositivo de seguridad de absorción de energía o redirección en caso de impacto de un vehículo.
La importancia de este equipo radica directamente en el resultado de seguridad que respalda. Un tratamiento de extremo de barrera correctamente conformado puede marcar la diferencia entre una desaceleración controlada y un incidente catastrófico en el que el vehículo queda atravesado. Históricamente, los extremos romos y sin protección de las barreras de seguridad han sido responsables de lesiones graves y muertes en colisiones al borde de la carretera. Los diseños modernos de tratamientos de extremo de barrera —ya sean terminales de extrusión, terminales ensanchados de absorción de energía (FEAT) o terminales tangenciales— requieren un conformado preciso y repetible que solo puede lograrse con maquinaria especializada.
Las autoridades viales de todo el mundo exigen cada vez más que los sistemas de barreras de seguridad, incluidos sus terminales de extremo, cumplan rigurosos criterios de rendimiento en ensayos de choque. Este entorno normativo impulsa la demanda de máquinas capaces de producir componentes terminales con tolerancias dimensionales estrictas. Tanto si el producto final debe cumplir las normas norteamericanas MASH, la EN 1317 europea o equivalentes nacionales, el equipo de conformado debe proporcionar perfiles uniformes que superen siempre la inspección y las pruebas funcionales.
Escenarios clave de aplicación para el tratamiento de extremos de barreras de seguridad
Los componentes de tratamiento de extremo de barrera son necesarios en todos los puntos donde un tramo de barrera de seguridad comienza o termina, ubicaciones que representan el mayor riesgo de impactos frontales contra el extremo de la barrera. Los escenarios de instalación más habituales incluyen los puntos de inicio y finalización de tramos de carretera, las cuñas de las rampas de los enlaces (las zonas triangulares donde las rampas de salida o entrada se separan de la calzada principal), los terminales de barreras medianas, las transiciones de aproximación a puentes y los extremos de barreras temporales en zonas de obras. Cada escenario exige una geometría terminal específica en función de la velocidad del tráfico, el ángulo de aproximación y el espacio de deflexión disponible.
En los puntos de inicio y finalización de carretera, el terminal de extremo de la barrera debe gestionar con seguridad los vehículos que impactan frontalmente contra la barrera a velocidad máxima de circulación. Las zonas de cuña de las rampas presentan un entorno de riesgo especialmente elevado porque los vehículos pueden aproximarse al terminal con ángulos reducidos y a altas velocidades mientras circulan por una bifurcación de carriles. En estos entornos, normalmente se especifican terminales de absorción de energía para desacelerar progresivamente el vehículo en lugar de redirigirlo hacia el tráfico. Los terminales de medianas plantean un reto geométrico diferente, ya que a menudo requieren capacidad simétrica de absorción de energía desde cualquiera de los sentidos de circulación.
Las aplicaciones temporales en zonas de obras añaden otro nivel de complejidad: los terminales de extremo deben poder desplegarse rápidamente, reutilizarse y resultar eficaces con niveles menores de anclaje al terreno. Independientemente del escenario, el requisito común es un perfil terminal conformado con dimensiones precisas para que el mecanismo de gestión de energía —ya sean secciones de barrera telescópicas, sistemas de anclaje por cable o cabezales de impacto— funcione según lo previsto durante una colisión.
Normas de seguridad que regulan el conformado de terminales de barreras de seguridad
El rendimiento de los tratamientos de extremo de barrera está regulado por normas de ensayos de choque que definen las condiciones de impacto, los criterios de riesgo para los ocupantes y el comportamiento posterior al impacto. Los dos marcos de referencia más utilizados a nivel mundial son el NCHRP Report 350 y su sucesor, el Manual for Assessing Safety Hardware (MASH), ambos desarrollados bajo la dirección de programas estadounidenses de investigación sobre seguridad vial. En Europa, la EN 1317-4 regula las transiciones y los terminales, mientras que muchos países de Oriente Medio, Asia y Sudamérica adoptan o adaptan uno de estos marcos para sus propias especificaciones viarias.
El NCHRP Report 350, publicado en 1993, estableció los protocolos fundamentales de ensayos de choque para terminales de barrera, definiendo niveles de ensayo (TL-1 a TL-6) según la masa del vehículo y la velocidad de impacto. MASH, que se convirtió en la norma de evaluación obligatoria para nuevos dispositivos en las carreteras estadounidenses con financiación federal a partir de 2019, introdujo vehículos de ensayo actualizados, métricas de riesgo para los ocupantes perfeccionadas y criterios de evaluación más estrictos. Un terminal de extremo de barrera que superó los ensayos NCHRP 350 TL-3 puede no cumplir automáticamente los requisitos MASH TL-3 debido a la matriz de ensayos actualizada, lo que significa que los fabricantes deben garantizar que sus perfiles conformados coincidan con la geometría exacta aprobada conforme a la norma aplicable.
Para los fabricantes de componentes de tratamiento de extremo de barrera, la precisión dimensional del perfil conformado está directamente vinculada al cumplimiento normativo. Una sección terminal que se desvíe de las tasas de conicidad, patrones de orificios o dimensiones de sección transversal especificados puede comprometer el rendimiento validado en ensayos de choque del sistema ensamblado. Por este motivo, la máquina para terminales de extremo de barrera debe ofrecer precisión repetible: desviaciones de tolerancia de tan solo ±1 mm en dimensiones críticas pueden afectar al montaje de los componentes y al comportamiento de absorción de energía durante el impacto.
| Norma de seguridad | Origen | Rango de niveles de ensayo | Masa clave del vehículo (TL-3) | Velocidad de impacto (TL-3) | Estado |
|---|---|---|---|---|---|
| NCHRP Report 350 | EE.UU. | TL-1 a TL-6 | Camioneta pickup de 2000 kg | 100 km/h | Anterior (pre-2019) |
| MASH (edición de 2016) | EE.UU. | TL-1 a TL-6 | Camioneta pickup de 2270 kg | 100 km/h | Norma estadounidense vigente |
| EN 1317-4 | Europa | Clases basadas en la contención | Varía según la clase | Varía según la clase | Norma de la UE vigente |
| AS/NZS 3845 | Australia/NZ | Alineado con MASH | Según los criterios MASH | Según los criterios MASH | Norma regional vigente |
Esta tabla resume los principales marcos de ensayos de choque que regulan el rendimiento de los tratamientos de extremo de barrera en todo el mundo. Al seleccionar o configurar una máquina para terminales de extremo de barrera, los compradores deben confirmar que las herramientas de perfilado coinciden con el diseño de terminal específico aprobado conforme a la norma aplicable en su mercado objetivo; esto garantiza que cada pieza conformada respalde el rendimiento en choque validado del sistema final ensamblado.
Cómo funciona una máquina para terminales de extremo de barrera de seguridad: explicación del proceso de conformado
El proceso de conformado de terminales de barrera sigue el mismo principio fundamental de perfilado en frío utilizado en toda la industria de perfiles de acero: una banda plana de acero se conforma progresivamente a través de una serie de estaciones de rodillos hasta lograr la sección transversal deseada y, a continuación, se corta a medida. Sin embargo, el proceso de conformado de terminales de extremo introduce complejidad adicional porque la geometría del perfil cambia a lo largo de su longitud, lo que requiere conformado variable, punzonado de precisión y, en ocasiones, operaciones de plegado multietapa que las máquinas estándar para barreras no realizan.
La secuencia de producción típica comienza con el desenrollado, donde la bobina de acero (normalmente acero galvanizado por inmersión en caliente de 2.5–4.0 mm de espesor) se desenrolla y se alimenta a una unidad de nivelación que elimina la curvatura residual de la bobina. A continuación, la banda aplanada pasa por un sistema de alimentación accionado por servomotor que controla el avance del material con alta precisión posicional. La sección de conformado consta de múltiples estaciones de rodillos —normalmente de 12 a 18 bastidores— que doblan incrementalmente la banda hasta obtener el perfil base W-beam o thrie-beam. Para la geometría de conicidad y ensanchamiento específica del terminal, la máquina puede incorporar separaciones de rodillos ajustables, cabezales de conformado accionados por levas o estaciones de plegado secundarias que modifican progresivamente la forma del perfil a lo largo de la pieza de trabajo.
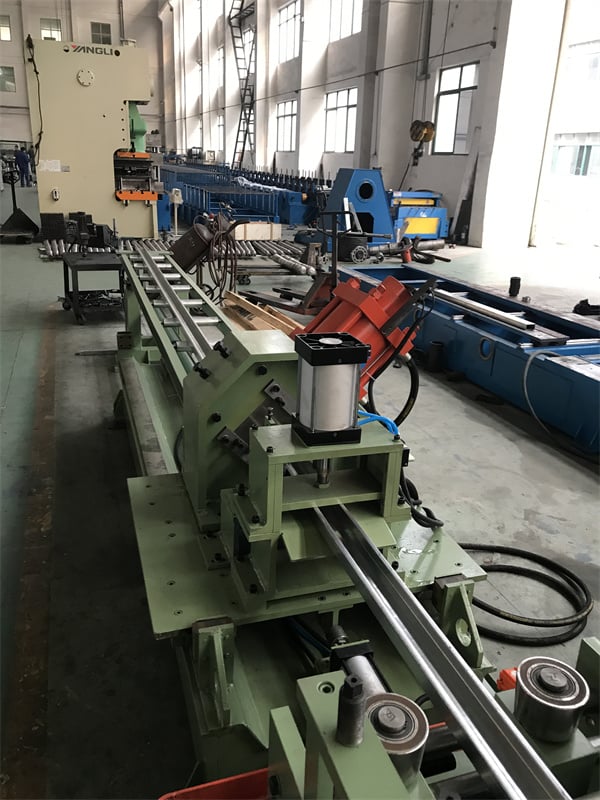
Las operaciones de punzonado y muescado se realizan en línea, antes o entre las estaciones de conformado, para crear los patrones de orificios para pernos, las ranuras y los cortes de alivio requeridos por el diseño del terminal. Un sistema de cizallamiento hidráulico o servoelectrico corta la pieza conformada a la longitud especificada. La sección terminal terminada sale a una mesa de salida o a un sistema de apilado automatizado. Durante todo el proceso, el control basado en PLC con HMI de pantalla táctil gestiona la sincronización de la velocidad de los rodillos, la posición de punzonado, la longitud de corte y el conteo de lotes, garantizando que cada pieza cumpla la especificación programada sin intervención manual.
Gama destacada: soluciones SUNWAY de perfilado por rodillos para perfiles de barreras de seguridad y seguridad vial
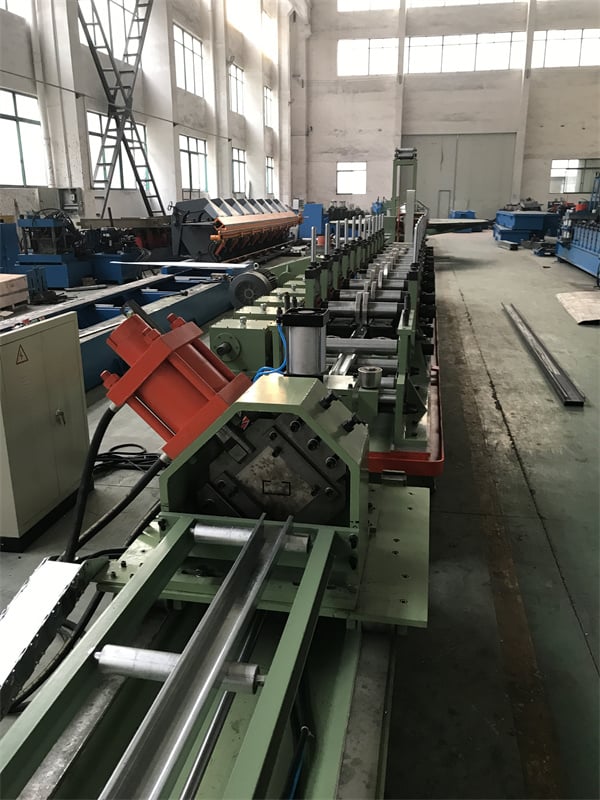
SUNWAY ofrece una completa cartera de maquinaria de perfilado en frío que incluye líneas especializadas de conformado de barreras de seguridad para carretera, máquinas W-beam y thrie-beam, y sistemas personalizables de conformado de perfiles adecuados para la producción de terminales de extremo de barrera. Cada máquina cuenta con una robusta estructura de acero soldado, rodillos de acero endurecido Cr12 o GCr15 mecanizados con precisión y con dureza superficial HRC 58–62, así como sistemas servohidráulicos para un punzonado y corte precisos. El equipo interno de I+D de SUNWAY puede diseñar herramientas de rodillos personalizadas basadas en los planos de perfil proporcionados por el cliente, garantizando que la geometría terminal conformada coincida con las dimensiones exactas exigidas por la norma de seguridad objetivo.
Además de la propia máquina, SUNWAY proporciona asistencia integral para la configuración de la línea de producción, desde la selección del desenrollador y nivelador hasta la disposición de las estaciones de conformado y el apilado automatizado, para que los compradores reciban un sistema completo listo para operar. Con más de 20 años de experiencia en fabricación y una red global de exportación que cubre Asia, África, Europa, Sudamérica y Australia, SUNWAY ofrece precios competitivos, embalaje profesional para envíos en contenedor y asistencia técnica de por vida, incluida la puesta en marcha remota por vídeo. Contacte con nuestro equipo técnico comercial para analizar sus requisitos de perfil de terminal de barrera y recibir una propuesta de máquina a medida.
Componentes principales de una máquina para terminales de extremo de barrera de seguridad
Una máquina para terminales de extremo de barrera es un sistema coordinado de subsistemas, cada uno de los cuales realiza una función distinta en la línea de conformado. Comprender estos componentes ayuda a los compradores a evaluar la calidad de la máquina, comparar las ofertas de los proveedores y planificar el mantenimiento y las piezas de repuesto. Los siete subsistemas principales son el desenrollador, la unidad de nivelación/alimentación, las estaciones de perfilado, el sistema de punzonado, el sistema de corte hidráulico, el sistema de control PLC y la mesa de salida/apilado.
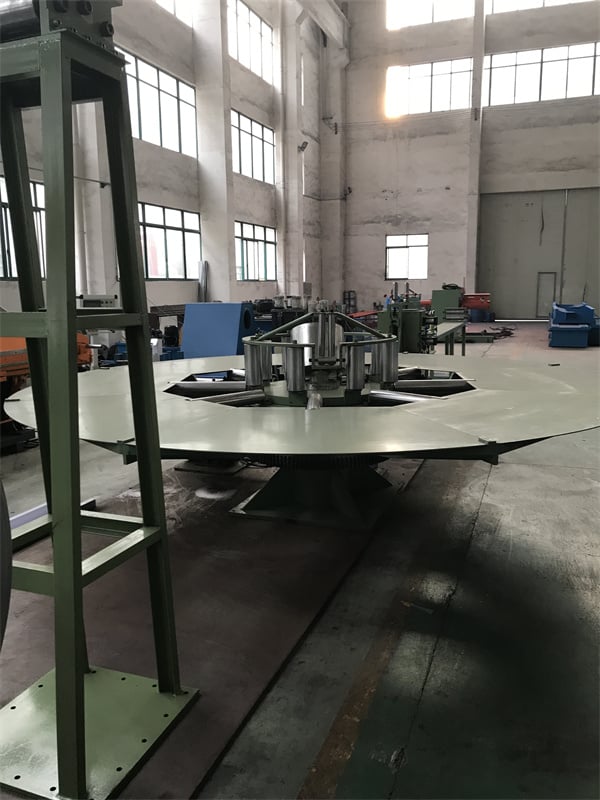
El desenrollador sostiene y desenrolla la bobina de acero, normalmente manejando pesos de bobina de 3–8 toneladas con diámetros interiores de 508–610 mm. Los mandriles de expansión hidráulica garantizan una sujeción segura de la bobina durante el funcionamiento a alta velocidad. La unidad de nivelación, compuesta habitualmente por 5–7 rodillos de precisión, elimina la memoria de la bobina y entrega una banda plana a la sección de conformado. El sistema de alimentación accionado por servomotor o codificador avanza el material en incrementos precisos, lo cual es fundamental para el registro exacto del punzonado de orificios en perfiles terminales donde la separación entre orificios varía a lo largo de la conicidad.
Las estaciones de perfilado —el corazón de la máquina para terminales de extremo de barrera de seguridad— son donde la banda plana se conforma progresivamente. El número de estaciones varía de 12 a 18 según la complejidad del perfil, y cada bancada es accionada por un eje común o por servomotores individuales. El material de los rodillos suele ser acero para herramientas Cr12MoV, templado y revenido a HRC 58–62 para una larga vida útil. La unidad de punzonado utiliza cilindros hidráulicos (normalmente con una capacidad de 10–20 ton) para crear orificios, ranuras y muescas en posiciones programadas. El sistema de corte hidráulico proporciona un cizallado limpio y sin rebabas al final de cada pieza conformada. El sistema de control PLC —habitualmente Siemens o equivalente— coordina la temporización de todos los subsistemas, mientras que la HMI con pantalla táctil proporciona la interfaz del operario para la gestión de recetas, el diagnóstico y el recuento de producción. La mesa de salida recoge las piezas terminadas y puede incluir un mecanismo de apilado automático para una manipulación eficiente.
| Componente | Función | Especificación clave | Material / marca habitual |
|---|---|---|---|
| desbobinador | Desbobinado y alimentación de bobina | Capacidad de 3–8 ton, DI de 508–610 mm | Mandril de expansión hidráulica |
| Unidad de nivelación/alimentación | Aplanado y posicionamiento de la banda | 5–7 rodillos, alimentación accionada por servomotor | Rodillos de acero endurecido |
| Estaciones de perfilado | Perfilado progresivo | 12–18 estaciones | Cr12MoV, HRC 58–62 |
| Sistema de punzonado | Creación de orificios y ranuras | Hidráulico de 10–20 ton | Matrices de acero para herramientas |
| Sistema de corte hidráulico | Cizallado a longitud | Cizallado limpio, precisión de ±1 mm | Acero para cuchillas Cr12 |
| Sistema de control PLC | Automatización del proceso | PLC + HMI Siemens o equivalente | Interfaz con pantalla táctil |
| Mesa de salida / apilado | Recolección y apilado de productos | Longitud de 6–12 m, apilado automático opcional | Construcción con bastidor de acero |
Esta descripción general de los componentes ayuda a los compradores a entender qué deben inspeccionar al evaluar una máquina para terminales de extremo de barrera de seguridad. Preste especial atención a la certificación del material de los rodillos, la fiabilidad de la marca del sistema hidráulico y la capacidad del sistema PLC; estos tres factores afectan más directamente a la precisión del conformado, la longevidad de la máquina y la facilidad de operación.
Fabricante Recomendado: SUNWAY
Para los compradores que buscan un proveedor fiable y técnicamente competente de equipos de conformado para terminales de barrera de seguridad, SUNWAY (Wuxi Sunway Machinery Co., Ltd) es un fabricante recomendado con una trayectoria demostrada en maquinaria de perfilado en frío. Con una historia de fábrica superior a 20 años, SUNWAY opera un sistema de producción completo que abarca I+D, adquisición de materiales, fabricación de precisión, inspección de calidad, embalaje profesional y logística de exportación. Cada máquina se somete a un estricto control de calidad desde el aprovisionamiento de materias primas hasta las pruebas finales en fábrica, garantizando que los componentes cumplan las normas internacionales y los requisitos específicos del cliente.
El equipo interno de I+D de SUNWAY está especializado en analizar los requisitos del mercado y colaborar con los clientes para desarrollar diseños optimizados de utillaje, configuraciones de perfiles y distribuciones de líneas de producción. Este enfoque impulsado por la ingeniería —combinado con precios competitivos, una red global de exportación y un completo servicio posventa que incluye formación de operarios, orientación para la instalación y suministro de repuestos— convierte a SUNWAY en un socio de confianza para fabricantes de equipos de seguridad vial de todo el mundo. Para hablar sobre los requisitos de su máquina para terminales de extremo de barrera de seguridad o solicitar una cotización, póngase en contacto con el equipo técnico de SUNWAY para obtener una solución personalizada.
Especificaciones técnicas y parámetros de la máquina
La selección de la máquina adecuada para terminales de extremo de barrera de seguridad requiere adaptar las especificaciones del equipo a las dimensiones del producto objetivo, las propiedades del material y los requisitos de volumen de producción. La siguiente tabla presenta rangos de especificaciones habituales para máquinas diseñadas para conformar componentes de terminales de extremo de barrera de seguridad a partir de bobina de acero galvanizado.
| Parámetro | Alcance típico | Notas |
|---|---|---|
| Material Grosor | 2.5–4.0 mm | Acero galvanizado por inmersión en caliente (G90/Z275 habitual) |
| Límite elástico del material | 235–355 MPa | Una mayor resistencia requiere más estaciones de conformado |
| Ancho de banda | 480–510 mm (viga W) | Varía según la norma del perfil del terminal |
| Velocidad de formación | 8–20 m/min | Reducido durante el conformado de geometría variable |
| Estaciones de formación | 12–18 estaciones | Más bancadas = transición de perfil más suave |
| Material del rodillo | Acero para herramientas Cr12MoV | Dureza superficial HRC 58–62 |
| Presión del sistema hidráulico | 12–18 MPa | Acciona las unidades de punzonado y corte |
| Potencia del Motor Principal | 15–30 kW | Depende del espesor del material y de la velocidad de línea |
| Dimensiones de la máquina (L×A×A) | 18–25 m × 1.5–2.0 m × 1.5 m | No incluye desbobinador ni mesa de salida |
| Fuente de alimentación | 380V/50Hz o 415V/60Hz | Personalizable según el mercado de destino |
| Sistema de control | PLC + HMI (pantalla táctil) | Siemens, Schneider o equivalente |
Al interpretar estas especificaciones, los compradores deben centrarse en la relación entre el espesor del material, el límite elástico y el número de estaciones de conformado. El acero más grueso y de mayor resistencia exige una progresión de conformado más gradual para evitar grietas o recuperación elástica, lo que significa que puede ser necesaria una máquina de 16 o 18 bancadas cuando una línea de 12 bancadas sería suficiente para material de menor espesor. La velocidad de producción también depende de si el perfil del terminal requiere geometría variable a lo largo de su longitud: las máquinas que conforman secciones de conicidad recta pueden operar cerca del extremo superior del rango de velocidad, mientras que las que producen ensanchamientos progresivos complejos pueden necesitar velocidades de alimentación más lentas para mantener la precisión dimensional. El equipo de ingeniería de SUNWAY puede asesorarle sobre la configuración óptima para su perfil específico de terminal de barrera de seguridad y sus objetivos de volumen de producción.
Elección del equipo adecuado para el conformado de terminales de barreras de seguridad
La decisión de invertir en una máquina para terminales de extremo de barrera de seguridad debe estar motivada por tres factores principales: los perfiles específicos de terminal que necesita producir, la norma de seguridad que exige su mercado y el volumen de producción que justifica la inversión. Antes de contactar con proveedores, prepare planos detallados de los perfiles (incluidas todas las dimensiones de la sección transversal, tasas de conicidad, patrones de orificios y especificaciones de material) y confirme qué norma de ensayo de choque debe cumplir el terminal terminado. Esta documentación permite realizar presupuestos precisos y garantiza que el utillaje de rodillos produzca piezas que encajen en el conjunto de terminal homologado.
Evalúe a los posibles proveedores de equipos según su capacidad para demostrar experiencia relevante en conformado; no todos los fabricantes de máquinas de perfilado han desarrollado utillajes para los cambios progresivos de geometría propios de los terminales de barrera de seguridad. Solicite ver perfiles de muestra, documentación del diseño de los rodillos y referencias de clientes que produzcan componentes similares de seguridad vial. Durante la evaluación de la fábrica, inspeccione la calidad del mecanizado de los rodillos (acabado superficial, consistencia dimensional entre estaciones), las marcas de los componentes hidráulicos, la capacidad de programación del PLC y la disposición del proveedor para proporcionar simulación de conformado o pruebas con su material objetivo.
Considere la configuración completa de la línea en lugar de únicamente la máquina de conformado. Una línea completa de producción de terminales de extremo de barrera de seguridad incluye el desbobinador con carro portabobinas, sistema de nivelación, alimentador servo, estaciones de conformado, unidad de punzonado en línea, sistema de corte, mesa de salida y, potencialmente, un módulo de apilado automático. La compra de una línea totalmente integrada a un único proveedor —en lugar de adquirir los subsistemas por separado— simplifica la puesta en marcha, garantiza la sincronización de tiempos entre todas las estaciones y proporciona un único responsable de las garantías de rendimiento. Explore la gama completa de máquinas SUNWAY para ver cómo se configuran las soluciones de líneas integradas para aplicaciones de barreras de seguridad vial.
Mejores Prácticas de Mantenimiento y Operación
Maximizar la vida útil y la calidad de producción de una máquina para terminales de extremo de barrera de seguridad depende de un mantenimiento preventivo riguroso, una formación adecuada de los operarios y el cumplimiento de las especificaciones del material. Los rodillos de conformado, como los componentes de desgaste más críticos, deben inspeccionarse periódicamente para detectar desgaste superficial, picaduras o microgrietas; los intervalos de sustitución dependen del volumen de producción y de la dureza del material, pero un juego de rodillos Cr12MoV bien mantenido suele procesar 3,000–5,000 tons de acero galvanizado antes de requerir reacondicionamiento o sustitución.
El mantenimiento del sistema hidráulico incluye supervisar la limpieza del aceite (las partículas aceleran el desgaste de juntas y válvulas), mantener niveles de aceite adecuados y sustituir los filtros en los intervalos recomendados por el fabricante. Las matrices de punzonado y las cuchillas de corte son elementos consumibles que deben reafilarse o sustituirse cuando la altura de rebaba en las piezas conformadas supera los límites aceptables; normalmente 0.3 mm para componentes de terminales de barrera de seguridad, donde la calidad de los orificios afecta a la integridad de la unión atornillada. El mantenimiento del PLC y del sistema eléctrico se limita generalmente a inspecciones de conexiones, copia de seguridad de los programas de control y calibración periódica de las entradas de codificadores y sensores.
La formación de los operarios es un factor a menudo subestimado en la calidad de producción y la longevidad de la máquina. Los operarios formados saben cómo configurar correctamente los parámetros de las recetas, reconocer las señales tempranas de desalineación de rodillos o problemas de alimentación de material y realizar inspecciones diarias antes del turno. SUNWAY proporciona formación de operarios como parte de su paquete de servicio integral, que abarca los procedimientos de arranque/parada de la máquina, programación de recetas, resolución básica de problemas y rutinas diarias de mantenimiento. Para los compradores que operan en mercados donde escasean los operarios cualificados de maquinaria, este apoyo formativo —complementado con orientación remota por vídeo— puede reducir significativamente la curva de aprendizaje y minimizar los problemas de calidad en las primeras fases de producción. Visite nuestra sección de preguntas frecuentes para obtener orientación adicional sobre la operación y el mantenimiento de la máquina.
Preguntas frecuentes: máquina para terminales de extremo de barrera de seguridad
¿Para qué se utiliza una máquina para terminales de extremo de barrera de seguridad?
Una máquina para terminales de extremo de barrera de seguridad se utiliza para conformar en frío acero bobina en las secciones de extremo cónicas, ensanchadas o de forma especial instaladas en los puntos de inicio y finalización de las barreras de seguridad vial. Estos componentes conformados permiten que el conjunto del terminal de barrera absorba o redirija la energía del impacto de un vehículo, evitando colisiones frontales con extremos romos de barrera.
¿Qué normas de seguridad se aplican a los productos de tratamiento de extremos de barreras de seguridad?
Los componentes de tratamiento de extremos de barrera de seguridad deben cumplir normas de rendimiento en ensayos de choque como MASH (Manual for Assessing Safety Hardware) en Estados Unidos, EN 1317-4 en Europa o normas nacionales equivalentes. Las dimensiones del perfil conformado deben coincidir exactamente con la geometría aprobada en la validación mediante ensayo de choque de la norma aplicable para garantizar un rendimiento conforme.
¿Con qué rapidez puede producir una máquina de conformado de terminales de guardarraíl?
Las velocidades habituales de conformado de terminales de barrera de seguridad oscilan entre 8 y 20 metros por minuto, dependiendo del espesor del material, la complejidad del perfil y de si se está formando geometría variable a lo largo de la pieza. Las secciones de conicidad recta pueden conformarse a velocidades más altas, mientras que los ensanchamientos progresivos complejos requieren velocidades de alimentación más lentas para lograr precisión dimensional.
¿Qué material se utiliza para los rodillos de conformado de una máquina de terminales de extremo de guardarraíl?
Los rodillos de conformado suelen mecanizarse en acero para herramientas Cr12MoV, templado y revenido hasta una dureza superficial de HRC 58–62. Este material proporciona una excelente resistencia al desgaste y estabilidad dimensional, permitiendo largas campañas de producción con banda de acero galvanizado abrasiva sin una degradación superficial significativa.
¿Puede SUNWAY personalizar una máquina de terminales de extremo de guardarraíl para mi perfil específico?
Sí. El equipo interno de I+D de SUNWAY diseña utillajes de rodillos personalizados basados en los planos de perfiles y las especificaciones dimensionales proporcionados por el cliente. La configuración de la máquina —incluido el número de estaciones de conformado, la disposición de las matrices de punzonado y el sistema de corte— se adapta al diseño específico del terminal de barrera de seguridad y a la norma de seguridad aplicable.
¿Qué incluye una línea de producción completa de conformado de terminales de guardarraíl?
Una línea completa incluye normalmente un desbobinador hidráulico (capacidad de 3–8 ton), unidad de nivelación, sistema de alimentación servo, 12–18 estaciones de perfilado, unidad de punzonado hidráulica en línea, sistema de cizallado hidráulico, control PLC con HMI de pantalla táctil y mesa de salida con apilador automático opcional. SUNWAY proporciona la configuración completa de la línea como solución integral.
¿Qué soporte posventa ofrece SUNWAY para las máquinas perfiladoras de guardarraíl?
SUNWAY ofrece un completo servicio posventa que incluye orientación para instalación y puesta en marcha, formación de operarios (in situ o mediante vídeo remoto), suministro de repuestos, copia de seguridad y actualizaciones del programa PLC, y consulta técnica de por vida. La puesta en marcha remota por vídeo está disponible para clientes internacionales a fin de minimizar el tiempo de inicio.
Registro de cambios:
- Descripción general completa de los principios de funcionamiento y el proceso de producción de la máquina para terminales de extremo de barrera de seguridad
- Explicación detallada de los requisitos de las normas de seguridad NCHRP 350, MASH y EN 1317 para tratamientos de extremos
- Desglose de componentes principales con rangos de especificaciones y calidades de material
- Cobertura de escenarios de aplicación, incluidos extremos de carreteras, isletas de bifurcación y zonas de obras
- Incluye mejores prácticas de mantenimiento y orientación para la formación de operarios
Factores que activan la próxima revisión: publicación de una nueva edición o modificación de MASH, actualizaciones de EN 1317-4, nuevos diseños de terminales de barrera de seguridad que entren en el mercado, cambios en las normas de materiales de acero galvanizado, actualizaciones de la línea de productos SUNWAY para equipos de seguridad vial





