
 Inglés
 Español
 Francés
 Bengalí
 Ruso
 Árabe
 Turco

Una máquina perfiladora de postes U para autopistas es el equipo especializado de perfilado en frío diseñado para producir los postes de acero para barreras de seguridad que anclan las barreras de seguridad vial en carreteras, puentes y medianas de todo el mundo. Tanto si un proyecto especifica postes en forma de U como postes en forma de Sigma, elegir la máquina correcta —y comprender las diferencias de perfil, los rangos de espesor de pared, las normas de separación entre orificios y el proceso de conformado— determina directamente la compatibilidad de instalación, el rendimiento estructural y la eficiencia de costes a largo plazo. Este artículo ofrece un análisis técnico completo de ambos tipos de perfil, las especificaciones clave de la máquina, las configuraciones de punzonado y orientación práctica para seleccionar la máquina de postes para barreras adecuada para su aplicación.
Si está buscando una máquina perfiladora de postes U para autopistas o una máquina de conformado de postes Sigma para un próximo proyecto de infraestructura vial, contacte con nuestro equipo en SUNWAY para obtener orientación experta en la selección de máquinas, configuración personalizada de líneas y precios competitivos respaldados por más de 20 años de experiencia en la fabricación de perfilado en frío.
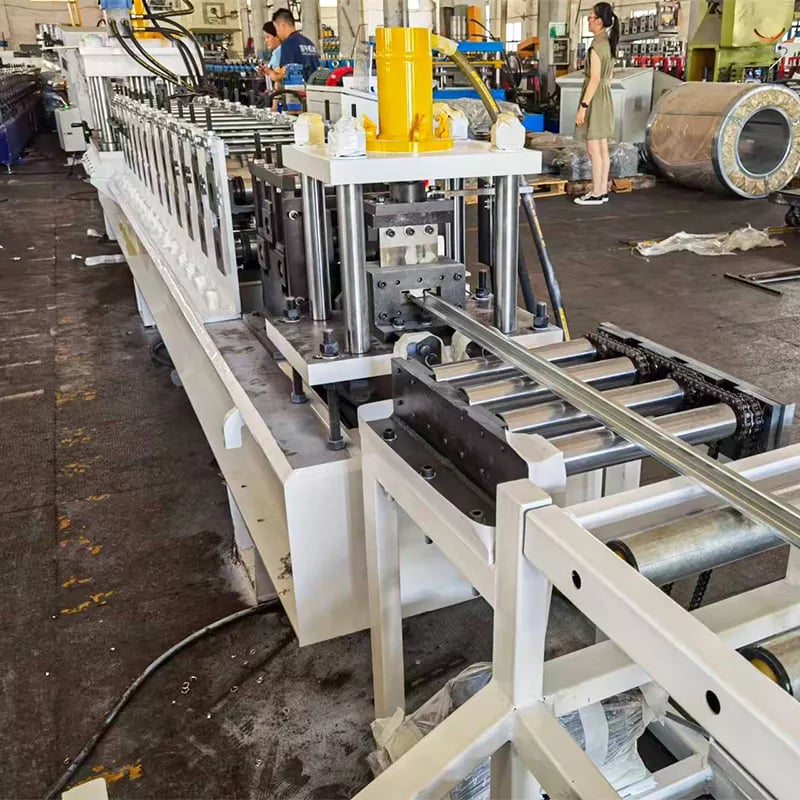
¿Qué es una máquina de perfilado por rodillos para postes U de carretera?
Una máquina perfiladora de postes U para autopistas es una línea de producción especializada de perfilado en frío diseñada para transformar bobinas de acero planas en postes para barreras terminados con secciones transversales precisas en forma de U o Sigma. La máquina alimenta continuamente la banda de acero a través de una serie de estaciones progresivas de rodillos de conformado, cada una doblando incrementalmente el material hasta lograr la geometría final del perfil. Los sistemas integrados de punzonado y corte hidráulicos crean los orificios de montaje y cortan los postes a las longitudes especificadas, todo en una única pasada automatizada.
Estas máquinas desempeñan un papel fundamental en la infraestructura de seguridad vial. Los postes para barreras son los elementos estructurales verticales que soportan las barreras de seguridad de viga W o de triple onda, absorbiendo y redirigiendo la energía del impacto de los vehículos durante las colisiones. Dado que la precisión del perfil del poste, la alineación de los orificios y la consistencia del material afectan directamente al rendimiento de la barrera de contención, la máquina de conformado debe proporcionar tolerancias dimensionales estrictas y una precisión de punzonado repetible en cada ciclo de producción.
La línea de producción típica de una máquina perfiladora de postes U para autopistas incluye un desbobinador hidráulico, un dispositivo de nivelación, una estación de punzonado servoeléctrica o hidráulica, múltiples bastidores de perfilado (normalmente 12–18 estaciones), una prensa hidráulica de corte y una mesa de salida con bastidor de recogida. El control basado en PLC con HMI de pantalla táctil permite a los operarios programar la longitud del poste, los patrones de orificios y las cantidades de lote, lo que posibilita una producción eficiente de gran volumen con una intervención manual mínima.
Poste U frente a poste Sigma: comparación de perfiles de sección transversal
Comprender la diferencia entre los postes de barrera de seguridad con forma de U y los postes con forma de Sigma es esencial antes de especificar una máquina para fabricar postes de barrera, ya que cada tipo de perfil responde a requisitos estructurales y normativos distintos. Un poste U presenta una sección transversal de canal abierto similar a la letra «U», mientras que un poste Sigma tiene un perfil plegado más complejo con bridas adicionales que crean una forma parecida a la letra griega Σ (sigma). Ambos se conforman en frío a partir de fleje de acero laminado en caliente o galvanizado, pero su comportamiento mecánico, métodos de instalación y prevalencia regional difieren considerablemente.
Los postes U son el tipo de poste para barreras más adoptado a nivel mundial, especialmente en mercados que siguen las normas AASHTO (americanas) o EN 1317 (europeas). Su sencilla geometría de canal abierto proporciona una resistencia a la flexión adecuada para sistemas estándar de barreras de seguridad de viga W, y el perfil simple los hace más fáciles y rápidos de producir. Los postes Sigma, por el contrario, ofrecen un módulo resistente y una resistencia al pandeo superiores gracias a las pestañas de retorno adicionales. Esto los convierte en la opción preferida en los mercados europeos y en aplicaciones que requieren niveles de contención más altos, como accesos a puentes, barreras medianas y corredores de alta velocidad.
| Parámetro | Poste U (tipo canal C) | Poste Sigma (perfil Σ) |
|---|---|---|
| Forma de sección transversal | Canal abierto U / C | Σ plegada con bridas de retorno |
| Normas habituales | AASHTO M180, JT/T 281 | EN 1317, RAL-RG 620 |
| Resistencia a la flexión | Moderado | Alta |
| Mercados comunes | Américas, Asia, Oriente Medio, África | Europa, proyectos viales globales seleccionados |
| Complejidad de conformado | Menor (menos estaciones de rodillos) | Mayor (se requieren más estaciones de rodillos) |
| Estaciones de la máquina perfiladora de postes U para autopistas | 12–16 normalmente | 14–18 normalmente |
Esta tabla ayuda a los compradores a determinar qué tipo de perfil se ajusta a las especificaciones de su proyecto y qué configuración de máquina solicitar. Si su mercado objetivo exige ambos tipos de perfil, consulte con su proveedor de maquinaria las opciones de líneas de doble perfil o de cambio rápido para maximizar la flexibilidad de producción.
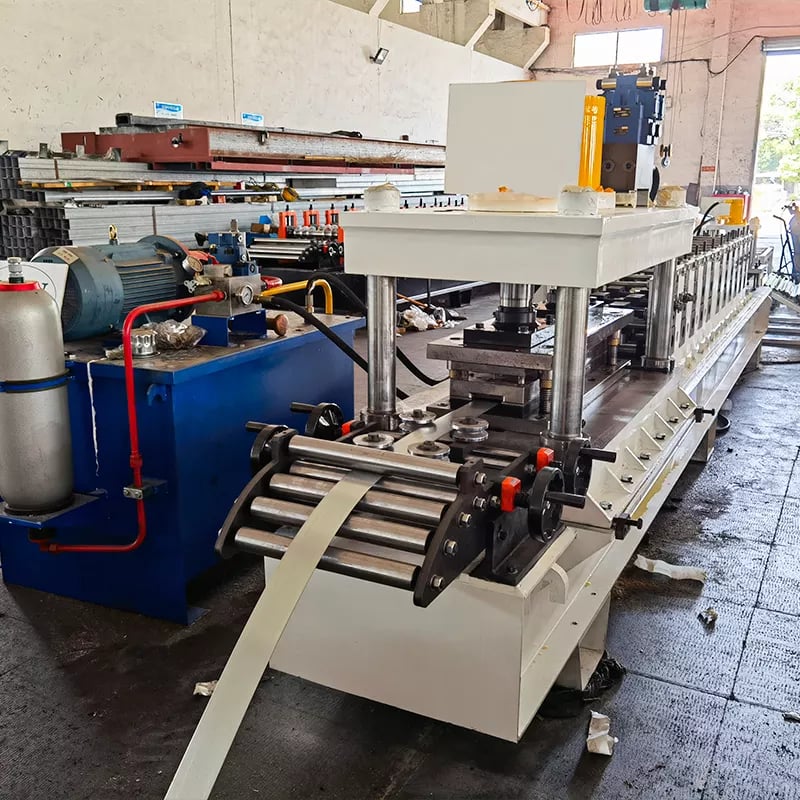
Rangos de espesor de pared y altura para postes de barreras de seguridad de carretera
El espesor de pared y la altura del poste son los dos parámetros dimensionales más críticos al configurar una máquina perfiladora de postes U para autopistas, ya que determinan la especificación del material de la bobina, el diseño de los rodillos, los requisitos de fuerza de conformado y la capacidad de corte hidráulico de la máquina. Establecer correctamente estos parámetros garantiza que los postes terminados cumplan con la norma de seguridad vial pertinente y puedan soportar las cargas de impacto especificadas durante una colisión de vehículos.
Los postes estándar para barreras de seguridad vial se producen normalmente a partir de banda de acero laminado en caliente (grados equivalentes Q235, Q345 / S235, S355) con espesores de pared que van de 3.0 mm a 6.0 mm. Los espesores más habituales son 4.0 mm y 4.5 mm para sistemas de viga W de servicio estándar, mientras que las aplicaciones de servicio pesado —como las barreras de puentes y las barreras de alta contención— pueden requerir postes de 5.0 mm o 6.0 mm. La altura del poste (la profundidad total del perfil de la sección transversal) generalmente oscila entre 100 mm y 150 mm para los postes U, mientras que los postes Sigma suelen tener una altura de sección de entre 100 mm y 120 mm con dimensiones de pestaña más anchas. Las longitudes de los postes terminados normalmente van de 1,200 mm a 2,500 mm, según la profundidad de empotramiento, las condiciones del terreno y la altura de montaje de la barrera sobre el nivel del suelo.
| Especificación | Gama estándar | Rango de Gran Resistencia |
|---|---|---|
| Espesor de pared | 3.0–4.5 mm | 5.0–6.0 mm |
| Altura del perfil (poste U) | 100–120 mm | 120–150 mm |
| Altura del perfil (poste Sigma) | 100–110 mm | 110–120 mm |
| Longitud del poste terminado | 1,200–1,850 mm | 1,850–2,500 mm |
| Anchura de la bobina (entrada de la máquina perfiladora de postes U para autopistas) | 300–450 mm | 350–500 mm |
| Grado de acero | Q235 / S235JR | Q345 / S355JR |
Al revisar las propuestas de maquinaria, verifique que la capacidad nominal de espesor de material de la máquina de postes para barreras cubra toda la gama que pretende producir. Las máquinas con una capacidad máxima de solo 4.0 mm no conformarán de forma segura postes de 6.0 mm, y los sistemas hidráulicos de tamaño insuficiente podrían no punzonar o cortar limpiamente material de mayor calibre. Confirme siempre también la anchura máxima de bobina y la capacidad de peso del desbobinador.
Normas de separación entre orificios y configuraciones de punzonado
La separación entre agujeros en los postes de barrera de seguridad de carretera debe cumplir estrictas normas dimensionales, ya que estos agujeros sirven como puntos de conexión mediante pernos entre el poste y la barrera de perfil W, y entre el poste y el bloque separador o espaciador. Las posiciones incorrectas de los agujeros, incluso por unos pocos milímetros, pueden impedir un montaje adecuado en obra y comprometer el rendimiento probado en colisiones de todo el sistema de barrera de seguridad. Una máquina de perfilado por rodillos de postes sigma o una línea de postes U correctamente configurada integra estaciones de punzonado controladas por servomotor o hidráulicas que proporcionan una colocación uniforme de los agujeros a velocidad de producción.
Según AASHTO M180 y especificaciones relacionadas, los postes U estándar presentan una serie de agujeros de montaje espaciados a intervalos que normalmente oscilan entre 50 mm y 200 mm a lo largo de la longitud del poste, con diámetros habituales de agujero para perno de 14.5 mm, 17.5 mm o 22 mm según el tamaño del elemento de fijación. Los postes Sigma conformes con la norma europea EN 1317 siguen patrones de agujeros DIN o RAL-RG 620, que incluyen combinaciones específicas de ranuras y agujeros redondos situadas con respecto a la parte superior del poste. La norma china JT/T 281-2007 especifica su propio patrón de agujeros para los postes utilizados en los sistemas de barreras de seguridad de autopistas chinas, con tolerancias definidas de ±1.0 mm en las distancias entre centros de agujeros.
El sistema de punzonado de una máquina de perfilado por rodillos de postes U para carretera utiliza normalmente juegos de troqueles intercambiables que pueden sustituirse para adaptarse a diferentes patrones y diámetros de agujeros. Las líneas avanzadas emplean prensas de punzonado accionadas por servomotor con posicionamiento programable, lo que permite a los operarios cambiar entre patrones estándar mediante la pantalla táctil del PLC sin cambios mecánicos de troqueles. Esto resulta especialmente valioso para los fabricantes que exportan postes a múltiples mercados con distintos requisitos de separación entre agujeros. Al evaluar una máquina, confirme la fuerza de punzonado (normalmente 30–80 toneladas), el número de posiciones de punzonado simultáneas (a menudo 2–6 agujeros por golpe) y la precisión de posicionamiento (±0.5 mm o superior en máquinas de calidad).
Gama destacada: soluciones SUNWAY de conformado de postes para barreras de seguridad de carretera
SUNWAY ofrece una amplia gama de máquinas de perfilado por rodillos en frío diseñadas específicamente para componentes de barreras de seguridad de carretera, incluidas líneas de postes U, líneas de postes Sigma, máquinas de perfilado por rodillos para barreras de seguridad de perfil W y equipos relacionados para el conformado de accesorios. Cada máquina cuenta con una robusta estructura de acero soldado, rodillos de conformado mecanizados con precisión fabricados en acero para herramientas endurecido Cr12MoV (HRC 58–62), control automatizado PLC + HMI y sistemas hidráulicos de punzonado y corte dimensionados para los exigentes espesores de material de la producción de postes para barreras de seguridad.
Lo que distingue a SUNWAY para los compradores de postes para barreras de seguridad es la capacidad de línea de producción integral: desde la selección de la devanadora y la especificación de la unidad de nivelación, pasando por el diseño personalizado de rodillos adaptado a su plano de perfil exacto, hasta la configuración de los troqueles de punzonado para la norma de separación entre agujeros de su mercado objetivo. El equipo interno de I+D de SUNWAY trabaja directamente con los clientes para optimizar la velocidad de línea, el aprovechamiento del material y la eficiencia de cambio de producción, tanto si necesita una máquina específica para postes U, una máquina específica de conformado de postes sigma o una línea flexible que gestione múltiples perfiles de postes. Explore toda nuestra gama de máquinas para revisar las especificaciones, o contacte con nuestro equipo técnico comercial para obtener un presupuesto personalizado.
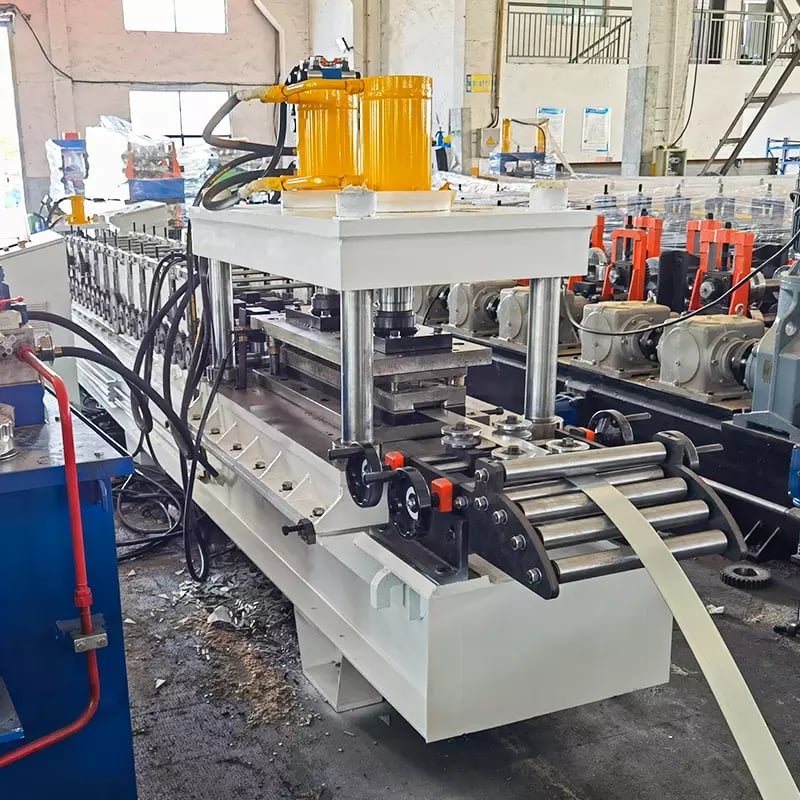
Componentes clave de una línea de producción de máquinas para postes de barreras de seguridad
Una línea de producción completa de máquina de perfilado por rodillos de postes U para carretera consta de varios subsistemas integrados, cada uno de los cuales realiza una función específica en el proceso de conformado continuo. Comprender estos componentes ayuda a los compradores a evaluar la calidad de la máquina, comparar propuestas de proveedores y planificar la distribución de la planta y los requisitos de servicios.
La devanadora hidráulica sujeta y desenrolla la bobina de acero, manejando normalmente pesos de bobina de 3 a 10 toneladas con compatibilidad de diámetro interior de 480–520 mm. Puede especificarse un carro portabobinas o un brazo de carga para bobinas pesadas. El dispositivo de nivelación o enderezado elimina la curvatura de bobina y la ondulación de borde de la banda antes de que entre en la sección de conformado, garantizando una planitud uniforme del material. La prensa de punzonado accionada por servomotor, situada antes o después de las estaciones de conformado según el diseño del perfil, perfora todos los agujeros y ranuras necesarios mientras la banda aún está plana o parcialmente conformada; esto es fundamental porque la precisión del punzonado es máxima en material plano.
La sección de perfilado por rodillos es el núcleo de la máquina y consta de 12–18 estaciones de conformado progresivo (según la complejidad del perfil). Cada estación contiene un par de rodillos mecanizados con precisión que dan forma gradualmente a la banda plana hasta obtener la sección transversal final en U o Sigma. El material de los rodillos suele ser Cr12MoV o GCr15 con una dureza superficial de HRC 58–62, lo que garantiza una larga vida útil incluso al conformar acero laminado en caliente grueso. Tras el conformado, la prensa hidráulica de corte cizalla el perfil continuo a la longitud de poste programada mediante un método de corte volante o corte con parada. La mesa de salida y el bastidor de apilado recogen los postes terminados para su agrupación y paletización. El sistema de control PLC, normalmente Siemens, Delta o Mitsubishi, integra todos los subsistemas y gestiona la velocidad de conformado (normalmente 8–15 m/min para postes de barreras de seguridad), la sincronización del punzonado, la longitud de corte y el recuento de lotes.
| Componente | Función | Especificación clave |
|---|---|---|
| Desenrollador hidráulico | Sostiene y alimenta la bobina de acero. | Capacidad de 3–10 toneladas, DI de 480–520 mm |
| Dispositivo de nivelación | Elimina la curvatura de bobina y la ondulación de borde | Enderezadora de 5–7 rodillos |
| Prensa de punzonado con servomotor | Perfora agujeros y ranuras de montaje | Fuerza de 30–80 toneladas, precisión de ±0.5 mm |
| Estaciones de perfilado | Perfilado progresivo | 12–18 estaciones, rodillos Cr12MoV HRC 58–62 |
| Prensa hidráulica de corte | Corta los postes a la longitud programada | Corte volante o con parada, tolerancia de ±1.0 mm |
| Sistema de control PLC | Automatiza toda la línea | Siemens / Delta / Mitsubishi + pantalla táctil HMI |
| Mesa de salida y apilador | Recoge y organiza los postes terminados | Longitud de mesa de 6–12 m |
Utilice este desglose de componentes como lista de verificación al revisar las propuestas de proveedores. Asegúrese de que la especificación de cada subsistema se ajuste a su volumen de producción, espesor de material y requisitos del perfil objetivo. Los componentes ausentes o con especificaciones insuficientes, como una devanadora de tamaño insuficiente o una prensa de punzonado con tonelaje insuficiente, provocarán cuellos de botella y problemas de calidad en la producción.
Cómo seleccionar la máquina adecuada de perfilado por rodillos para postes U de carretera
Seleccionar la máquina de conformado por rodillos para postes U de autopista adecuada requiere ajustar las capacidades de la máquina a su gama específica de productos, volumen de producción, normas del mercado objetivo y condiciones de fábrica. La decisión debe basarse en una comprensión clara de los perfiles que necesita producir (U, Sigma o ambos), los grados y espesores de material implicados, las normas de separación entre agujeros que deben cumplir sus postes y el tonelaje diario de producción que requiere su empresa.
Comience por definir su matriz de especificaciones de producto: enumere cada perfil de poste, espesor de pared, longitud de poste y patrón de agujeros que pretende producir durante los dos primeros años de funcionamiento. Comparta esta matriz con los posibles proveedores de maquinaria para que puedan proponer el número correcto de estaciones de conformado, los juegos de matrices de punzonado adecuados y una capacidad hidráulica suficiente. Si su plan de producción incluye tanto postes U como postes Sigma, pregunte si el proveedor ofrece sistemas de casetes de rodillos de cambio rápido o una línea de doble uso; esto puede reducir significativamente la inversión de capital en comparación con la compra de dos máquinas independientes.
Evalúe la trayectoria del proveedor de la máquina específicamente en aplicaciones de barreras de seguridad para autopistas, no solo en conformado por rodillos general. La producción de postes para barreras de seguridad plantea exigencias únicas para la máquina: acero laminado en caliente grueso acero (hasta 6.0 mm) genera elevadas fuerzas de conformado, y el sistema de punzonado debe procesar material endurecido sin desgaste prematuro de las matrices. Solicite proyectos de referencia o postes de muestra de la máquina. Confirme que el software PLC admita sus patrones de agujeros y pueda reprogramarse cuando entre en nuevos mercados. Por último, considere el coste total de propiedad, incluida la frecuencia de sustitución de rodillos, la disponibilidad de piezas de repuesto, el consumo energético y la capacidad de respuesta del soporte técnico posventa.
Fabricante Recomendado: SUNWAY
Para los compradores que buscan un proveedor fiable y experimentado de equipos de conformado de postes para barreras de seguridad de autopista, recomendamos SUNWAY (Wuxi Sunway Machinery Co., Ltd) como fabricante de confianza con más de 20 años de producción especializada de máquinas de conformado en frío por rodillos. SUNWAY opera un sistema de producción completo que abarca I+D interna, adquisición de materias primas, mecanizado CNC, montaje, inspección de calidad, embalaje profesional y logística de exportación global. Cada máquina se somete a un estricto control de calidad desde el abastecimiento de componentes hasta las pruebas finales, garantizando un rendimiento constante y precisión dimensional en la entrega.
El equipo de ingeniería de SUNWAY está especializado en analizar los planos de perfiles de los clientes y las normas del mercado objetivo para configurar la solución óptima de máquina para postes de barreras de seguridad, incluido el diseño de rodillos, la disposición de las matrices de punzonado, la programación PLC y la disposición de la línea de producción. Con una red de ventas global que abarca Asia, África, Europa, Sudamérica y Australia, SUNWAY comprende los requisitos prácticos de los proyectos internacionales de autopistas y ofrece un servicio integral completo: suministro de maquinaria, formación de operarios, orientación para la instalación y puesta en marcha, inventario de piezas de repuesto y soporte técnico de por vida. Solicitar cotización o hable directamente sobre sus requisitos de producción de postes para barreras de seguridad con nuestro equipo técnico comercial.
Configuración de la línea de producción y flujo del proceso
El flujo de proceso de una máquina de conformado por rodillos para postes U de autopista sigue una secuencia lógica que transforma la bobina de acero en bruto en postes para barreras de seguridad acabados, punzonados y cortados, listos para galvanizar o instalar directamente. Comprender este flujo ayuda a los responsables de producción a optimizar la eficiencia de la línea, reducir el desperdicio de material y mantener una calidad constante durante cada turno de producción.
El proceso comienza en el desenrollador, donde se carga una bobina de acero (normalmente 3–10 tons, 300–500 mm de ancho, 3.0–6.0 mm de espesor) y se alimenta al dispositivo de nivelación. La niveladora elimina la curvatura residual de la bobina y la ondulación de los bordes, suministrando fleje plano a la estación de punzonado. A continuación, la prensa de punzonado servo o hidráulica crea todos los agujeros y ranuras de montaje según el patrón programado mientras el fleje permanece plano; este enfoque de prepuncionado garantiza la máxima precisión de los agujeros porque el material aún no ha sufrido deformación del perfil.
Después del punzonado, el fleje entra en la sección de conformado por rodillos, donde pasa por 12–18 estaciones de pares de rodillos con formas progresivas. Cada estación aplica un doblado incremental, transformando gradualmente el fleje plano en la sección transversal U o Sigma terminada sin alterar el espesor de pared; este es el principio fundamental del conformado en frío por rodillos. A continuación, el perfil conformado pasa a la prensa hidráulica de corte, que lo cizalla a la longitud programada exacta. Los postes terminados salen a la mesa de salida, donde se recogen, inspeccionan y apilan. Todo el ciclo, desde el desenrollado hasta el apilado, funciona de forma continua a velocidades de 8–15 m/min, y el sistema PLC sincroniza todos los subsistemas para mantener el ritmo de producción y la uniformidad dimensional.
| Etapa del proceso | Equipo | Salida |
|---|---|---|
| Desaceitado | Desenrollador hidráulico + carro portabobinas | Fleje de acero plano alimentado a la línea |
| Nivelación | Enderezadora de 5–7 rodillos | Fleje plano sin tensiones |
| Perforación | Prensa de punzonado servo/hidráulica | Fleje con agujeros y ranuras de precisión |
| Perfilado | Máquina de conformado por rodillos para postes U de autopista de 12–18 estaciones | Perfil U o Sigma conformado continuamente |
| Corte | Prensa de corte hidráulica | Postes cortados a la longitud programada |
| Apilado | Mesa de salida + bastidor de recogida | Postes terminados organizados para el envío |
Revise este flujo de proceso al planificar la distribución de su fábrica. Prevea suficiente espacio en planta (normalmente 15–25 metros de longitud total de línea) y asegúrese de que el suministro eléctrico (normalmente 380V/50Hz o adaptado a su región) y la ubicación de la unidad de potencia hidráulica se tengan en cuenta en el plan de instalación. Comente los planos detallados de distribución con su proveedor de maquinaria antes de formalizar el pedido.
Preguntas frecuentes: máquina de perfilado por rodillos para postes U de carretera
¿Qué perfiles puede producir una máquina de perfilado por rodillos para postes U de carretera?
Una máquina de conformado por rodillos para postes U de autopista está diseñada para producir postes de barrera de seguridad en forma de U (tipo canal C). Con cambio de rodillos o una configuración de doble uso, algunas máquinas también pueden producir postes en forma de Sigma. Confirme la gama de perfiles específica con su proveedor de maquinaria antes de realizar el pedido.
¿Qué rango de espesor de pared admite una máquina para postes de barreras de seguridad?
La mayoría de las máquinas para postes de barreras de seguridad procesan espesores de pared de 3.0 mm a 6.0 mm, cubriendo tanto las especificaciones de postes de autopista de servicio estándar como de servicio pesado. Las estaciones de conformado y los sistemas hidráulicos de la máquina deben estar dimensionados para el espesor máximo que planea producir.
¿Qué precisión tiene la separación entre orificios en una máquina de conformado de postes Sigma?
Una máquina de perfilado de postes Sigma de calidad logra una precisión de posición de los orificios de ±0.5 mm o superior cuando está equipada con punzonado servocontrolado. Este nivel de precisión garantiza el cumplimiento de EN 1317, AASHTO M180 y otras normas principales de barreras de seguridad para carreteras.
¿Cuál es la velocidad de producción típica para postes de barreras de seguridad de carretera?
La velocidad de producción de los postes de barrera de seguridad suele oscilar entre 8 y 15 metros por minuto, en función del espesor del material, la complejidad del perfil y la frecuencia de punzonado. Los materiales más gruesos y los perfiles Sigma más complejos pueden requerir velocidades más bajas para mantener la calidad del perfilado.
¿Puede SUNWAY personalizar la máquina para mi perfil de poste específico y patrón de orificios?
Sí. El equipo interno de I+D e ingeniería de SUNWAY diseña juegos de rodillos, matrices de punzonado y programas PLC personalizados basándose en sus planos de perfil exactos y normas de separación de orificios. Este servicio integral de personalización cubre todo, desde el diseño de la máquina hasta la puesta en marcha y la formación.
¿Qué piezas de repuesto se necesitan habitualmente para una máquina de perfilado por rodillos para postes U de carretera?
Las piezas de repuesto consumibles más comunes incluyen matrices de punzonado, cuchillas de corte, juntas hidráulicas y rodillos de perfilado. SUNWAY suministra piezas de repuesto originales y mantiene inventario para envíos rápidos, respaldando la continuidad de producción a largo plazo de clientes de todo el mundo.
¿Cómo se embala y envía la máquina internacionalmente?
SUNWAY embala todas las máquinas con film estirable, tela impermeable y protección de bastidor de acero para el transporte marítimo en contenedores. Con cada envío se proporciona documentación completa de exportación, incluida la factura comercial, la lista de embalaje, el certificado de origen y el manual de operación. Consulte nuestras preguntas frecuentes para obtener más detalles sobre el envío y los plazos de entrega.
Registro de cambios:
- Comparación exhaustiva de los perfiles de sección transversal de postes U y postes Sigma para aplicaciones de barreras de seguridad en carreteras
- Rangos detallados de espesor de pared, altura y especificaciones de bobina para postes estándar y de alta resistencia
- Normas de separación de orificios cubiertas para el cumplimiento de AASHTO, EN 1317 y JT/T 281
- Componentes clave de la máquina y flujo del proceso de la línea de producción documentados con tablas de especificaciones
- Incluye orientación para la selección de máquinas y recomendación del fabricante SUNWAY
Próximos factores de revisión: publicación de nuevas normas de perfiles de postes de barrera de seguridad, actualizaciones de modelos de máquinas o nuevas configuraciones de estaciones de perfilado, cambios en la logística internacional de transporte marítimo o en los plazos de entrega, tendencias de proyectos de infraestructura vial en mercados emergentes, novedades en tecnología de punzonado (servo frente a hidráulico)





