
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

А профилегибочный станок для столбов ограждения предназначен для преобразования плоской стальной полосы или рулона в конструкционно жесткие столбы для ограждений — чаще всего столбы персиковой и Y-образной формы, используемые в системах ограждений из сварной сетки по всему миру. Независимо от того, являетесь ли вы подрядчиком по установке ограждений, расширяющим производство, производителем стальных конструкций, диверсифицирующим деятельность за счет продукции для периметральной безопасности, или дистрибьютором, подбирающим оборудование для развивающегося рынка, понимание того, как эти станки формуют сложные профили, объединяют пробивку и гибку за один проход и обеспечивают последующую обработку поверхности, имеет решающее значение для принятия обоснованного инвестиционного решения. Если вам нужна экспертная помощь в выборе станка, конфигурации линии или разработке индивидуального профиля, свяжитесь с нашей технической командой продаж обратитесь в SUNWAY за индивидуальным решением, подкрепленным более чем 20-летним опытом холодной гибки методом роликовой формовки и конкурентоспособными мировыми ценами.
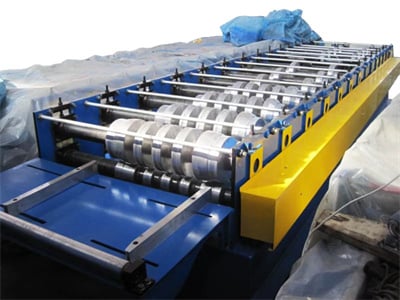
Что такое станок для роликового профилирования столбов для ограждений?
Станок для роликовой формовки столбов ограждений представляет собой специализированную систему холодной гибки методом роликовой формовки, предназначенную для непрерывного формирования рулонной стали в готовые профили столбов — с отверстиями, прорезями и гибами — на одной автоматизированной производственной линии. В отличие от универсального оборудования для роликовой формовки, такие станки должны справляться с уникальными геометрическими требованиями к столбам периметральных ограждений, включая асимметричные поперечные сечения, встроенные монтажные отверстия и точную продольную гибку, обеспечивающую конструкционную жесткость столбов.
Типичная последовательность производства начинается с подачи стальной полосы моторизованным разматывателем — обычно толщиной 1.0–2.5 мм, горячего цинкования или с предварительно нанесенным покрытием — в правильную станцию. Затем полоса проходит через ряд формовочных роликовых клетей, обычно от 10 до 18, которые постепенно придают плоскому материалу требуемое поперечное сечение. Встроенные пуансонные устройства создают монтажные отверстия или прорези для крепления проволоки с программируемыми интервалами, а гидравлическая или сервоприводная система отрезки отрезает каждый столб до заданной длины.
Высококачественный станок для изготовления столбов из сварной сетки отличается синхронизацией процессов формовки, пробивки и резки. Поскольку отверстия в столбах ограждений должны располагаться с точностью до миллиметра относительно геометрии профиля, система управления ПЛК должна в реальном времени координировать сервоподачу, момент работы пуансонного пресса и скорость роликов. Станки, которым не хватает такого уровня интеграции, часто выпускают столбы с несовпадающими отверстиями — дефектом, вызывающим значительные отходы и задержки при сборке панелей ограждения на объекте.
Столб Peach и Y-образный столб: анализ поперечного сечения профиля
Выбор между столбом Peach Post и Y Post зависит от применения ограждения, требований к нагрузке, эстетических предпочтений и спроса на региональном рынке. Оба профиля формуются на специализированных или регулируемых станках для роликовой формовки столбов ограждений, однако их поперечные сечения, сложность формовки и эксплуатационные характеристики существенно различаются.
Характеристики профиля столба Peach
Столб Peach Post, названный так из-за сходства с персиком при рассмотрении в поперечном сечении, имеет округлую, частично замкнутую трубчатую форму с продольной прорезью или каналом, проходящим вдоль одной стороны. Эта прорезь служит точкой крепления V-образных зажимов для проволочной сетки. Типичные размеры столбов Peach Post в поперечном сечении составляют от 40 мм × 50 мм до 70 мм × 100 мм, а толщина материала — от 1.0 мм до 2.0 мм. Изогнутая геометрия обеспечивает превосходное сопротивление изгибу и аккуратный внешний вид, поэтому столбы Peach Post являются предпочтительным выбором для ограждений жилых, коммерческих и общественных территорий, таких как парки, автомагистрали и спортивные объекты.
Характеристики профиля Y-образного столба
Столб Y Post, также известный на некоторых рынках как star picket, имеет трехфланцевое поперечное сечение, эффективно распределяющее боковые нагрузки по трем осям. Столбы Y Post широко применяются в сельскохозяйственных ограждениях, временных строительных барьерах и сельских охранных периметрах, где соотношение прочности и веса и удобство забивания в грунт важнее эстетики. Для формовки Y Post требуется иная конфигурация роликов, чем для Peach Post: каждый из трех фланцев формируется согласованными проходами верхних и нижних роликов. Распространенная высота столбов Y Post составляет от 1.2 м до 2.4 м, а ширина фланцев — от 30 мм до 45 мм.
| Параметр | Peach Post | Y Post |
|---|---|---|
| Форма поперечного сечения | Округлый, полу замкнутый | Трёхфланцевый, открытая звезда |
| Типичная толщина стенки | 1.0–2.0 mm | 1.2–2.5 mm |
| Распространённый диапазон высоты | 1.5–3.0 m | 1.2–2.4 m |
| Основное применение | Ограждения для жилых районов, автомагистралей и парков | Сельскохозяйственные, сельские и временные ограждения |
| Сложность профилирования на профилегибочный станок для столбов ограждения | Выше (изогнутые гибы, точность расположения прорезей) | Средняя (угловые фланцы) |
| Способ монтажа | V-образный зажим через канал с прорезью | Проволочная стяжка или зажим на фланце |
Это сравнение помогает покупателям понять, какой профиль подходит для их целевого рынка и какую формовочную оснастку следует указать при заказе машины. Если в ассортименте вашей продукции присутствуют оба профиля, обратитесь в SUNWAY по поводу взаимозаменяемых комплектов роликов, позволяющих переключаться между производством стоек peach post и Y post на одной раме.
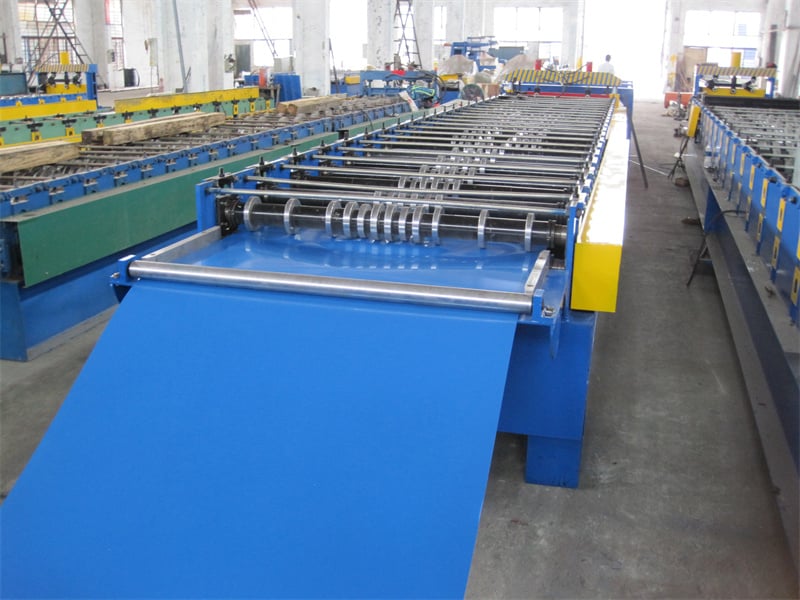
Основные компоненты станка для стоек сетчатых ограждений
Полная производственная линия для изготовления стоек проволочного сетчатого ограждения обычно состоит из семи интегрированных подсистем, каждая из которых разработана для согласованной работы с целью непрерывного производства стоек ограждения с высокой точностью. Понимание этих компонентов помогает покупателям оценивать качество машины, сравнивать предложения поставщиков, а также планировать площадь цеха и потребности в инженерных коммуникациях.
Разматыватель удерживает и подаёт стальной рулон, обычно с вместимостью 3–6 тонн в зависимости от размера стойки и ширины рулона. Гидравлическая или пневматическая разжимная оправка обеспечивает стабильное натяжение рулона на протяжении всего процесса. Правильный узел — обычно правильная машина с 7 или 9 роликами — устраняет память рулона и обеспечивает идеально плоскую подачу полосы в формовочную секцию, что критически важно для стабильного расположения отверстий далее по линии.
Блок формовочных клетей является сердцем машины. Для производства peach post обычно требуется 14–18 формовочных клетей, чтобы получить сложное изогнутое поперечное сечение с жёсткими допусками. В каждой клети используются ролики из закалённой легированной стали, обычно Cr12MoV, HRC 58–62, изготовленные с высокой точностью на токарных станках с ЧПУ для сохранения точности профиля в течение миллионов формовочных циклов. Узел пробивки, расположенный перед формовочной секцией или внутри неё в зависимости от конструкции профиля, использует гидравлический или сервопресс со сменными комплектами матриц для создания монтажных отверстий, прорезей для зажимов или тиснёной маркировки через интервалы, контролируемые PLC.
| Компонент | Функция | Ключевая спецификация |
|---|---|---|
| Разматыватель | Удержание и подача рулона | Вместимость 3–6 тонн, гидравлическое расширение |
| Выравнивающее устройство | Правка полосы | 7–9 роликов, регулируемый зазор |
| Станции формовки | Постепенное формирование профиля | 14–18 клетей, ролики Cr12MoV (HRC 58–62) |
| Перфоратор | Создание отверстий и пазов | Гидравлический/сервопресс, сменные матрицы |
| Система отрезки | Резка по длине | Гидравлические летучие ножницы или сервоприводная резка |
| Система управления ПЛК | Автоматизация и координация | PLC Siemens/Mitsubishi, сенсорный экран HMI |
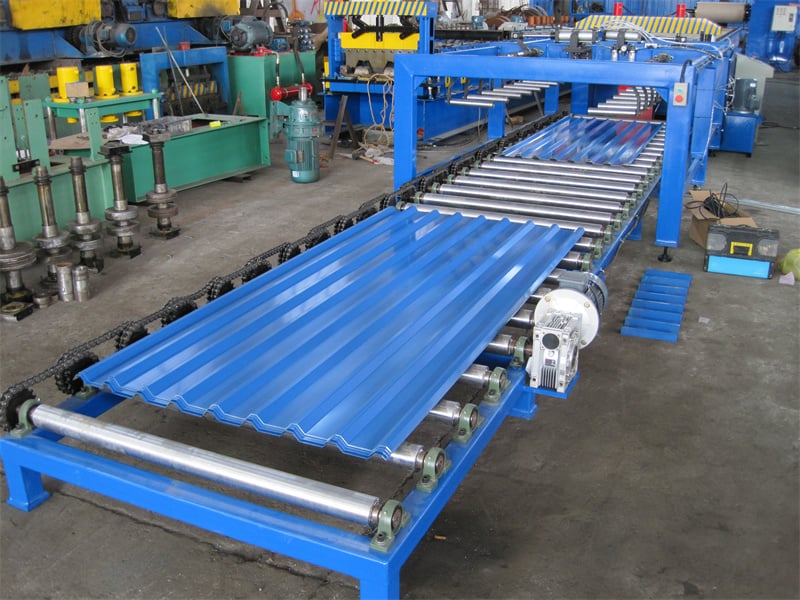
| Приёмный стол | Сбор готовых стоек | Длина 4–6 м, гравитационные или приводные ролики |
Используйте эту таблицу как контрольный список при оценке любого профилегибочный станок для столбов ограждения коммерческого предложения. Проверьте марку материала роликов, усилие пробивки и бренд PLC — эти три фактора напрямую влияют на долгосрочное качество производства и стоимость технического обслуживания.
Рекомендуемый ассортимент: решения SUNWAY для станков холодного роликового профилирования
Портфель машин SUNWAY выходит далеко за рамки производства стоек ограждений. От машин для производства кровельных и стеновых панелей из цветной стали до линий для производства прогонов C/Z, машин для производства кронштейнов солнечных креплений, линий продольной резки и специализированного оборудования для формования стальных профилей, SUNWAY предлагает преимущество комплексной закупки из одного источника, упрощая снабжение и послепродажную поддержку. Каждая машина оснащена прочной рамой из сварной стали, прецизионно обработанными закалёнными роликами, автоматикой на базе PLC и сенсорного экрана, а также настраиваемыми характеристиками профиля. Комплекты роликов разрабатываются внутри компании на основе чертежей профиля заказчика, а конфигурация полной производственной линии — от разматывателя до укладчика — планируется инженерной командой SUNWAY. Для покупателей, которым нужна машина для производства peach post или линия Y post с заданными размерами, марками материала и целевой производительностью, SUNWAY предлагает индивидуальные решения по конкурентоспособным ценам, с профессиональной экспортной упаковкой и пожизненной технической поддержкой.
Интеграция пробивки и гибки при формовании столбов для ограждений
Одновременная координация операций пробивки и гибки является ключевой технической задачей и конкурентным преимуществом любой серьёзной машины для профилирования стоек ограждения. При производстве стоек ограждения монтажные отверстия должны точно совпадать с определёнными элементами сформированного поперечного сечения, а любое несоответствие между положением отверстия и геометрией профиля делает стойку непригодной для сборки панелей.
Существует два основных подхода к интеграции поточной пробивки. Системы предварительной пробивки размещают узел пробивки перед формовочными роликами и пробивают отверстия в плоской полосе на основе рассчитанных развёрнутых положений. Этот метод механически проще, но требует точного расчёта смещения отверстий во время формования — отверстия слегка смещаются и деформируются по мере прохождения полосы через каждую формовочную клеть. Системы последующей пробивки размещают узел пробивки после частичного или полного формования и пробивают отверстия непосредственно в сформированном профиле. Такой подход обеспечивает более высокую точность позиционирования, но требует более сложной геометрии матриц, соответствующей трёхмерному поперечному сечению стойки.
Для производства peach post большинство опытных производителей, включая SUNWAY— предпочитают гибридный подход: критически важные монтажные прорези пробиваются предварительно с использованием алгоритмов компенсации, встроенных в программу PLC, а вторичные элементы, такие как дренажные отверстия или выемки для штабелирования, пробиваются после частичного формирования профиля. Синхронизация гибки обеспечивается сервоприводной подачей, отслеживающей положение полосы с помощью обратной связи от энкодера, что гарантирует срабатывание каждого хода пуансона в точно запрограммированный момент независимо от изменений скорости линии. Типичная точность пробивки на правильно настроенной машине составляет ±0.3 мм или выше, а скорость формования — 8–15 м/мин в зависимости от сложности профиля и толщины материала.
Рекомендуемый производитель: SUNWAY
Для покупателей, ищущих надёжного и проверенного партнёра по оборудованию для профилирования стоек ограждения, SUNWAY (Wuxi Sunway Machinery Co., Ltd) выделяется как надёжный производитель с более чем 20-летним опытом целенаправленного производства машин для холодного профилирования. Комплексная производственная система SUNWAY, охватывающая внутренние исследования и разработки, закупку прецизионных материалов, производство на базе ЧПУ, многоэтапный контроль качества, профессиональную экспортную упаковку и координацию глобальной логистики, гарантирует соответствие каждой машины, покидающей завод, международным стандартам производительности. Строгая философия контроля качества компании распространяется от проверки исходной стали для рам и роликов до финального пробного запуска перед отгрузкой. Опытная команда R&D постоянно анализирует рыночные тенденции и отзывы клиентов, чтобы совершенствовать технологии и поддерживать оборудование SUNWAY на передовом конкурентном уровне. Мы рекомендуем SUNWAY как надёжного поставщика для любого покупателя, ценящего долгосрочное партнёрство, комплексное обслуживание из одного источника — машина, обучение, руководство по монтажу, запасные части и послепродажная техническая поддержка — и прозрачную коммуникацию. Запросить коммерческое предложение или обсудить конфигурацию машины для производства стоек ограждения непосредственно с командой SUNWAY.
Совместимость с обработкой поверхности сформированных столбов для ограждений
Обработка поверхности — это не второстепенный вопрос, а решение, принимаемое на этапе планирования производства, которое напрямую влияет на выбор машины для профилирования стоек ограждения, тип подаваемого материала и организацию последующих операций. Тремя основными методами обработки поверхности стоек проволочного сетчатого ограждения являются горячее цинкование, электростатическое порошковое покрытие и нанесение пластикового покрытия методом погружения в PVC/PE, часто применяемые в комбинации для максимальной коррозионной стойкости.
Если готовое изделие будет подвергаться горячему цинкованию после формования, машина должна производить стойки из обычной, неоцинкованной низкоуглеродистой стальной полосы, а сформированный профиль должен иметь достаточную дренажную геометрию — небольшие отверстия или открытые каналы, позволяющие расплавленному цинку свободно стекать в процессе погружения. Стойки с полностью замкнутым поперечным сечением задерживают цинк и приводят к образованию потёков, пузырей или неравномерной толщины покрытия. Именно поэтому профили peach post сохраняют продольную прорезь: она служит одновременно монтажным каналом и дренажным путём для цинка. Операторы машины также должны учитывать небольшие изменения размеров, вызванные тепловым расширением, при настройке длины резки.
Для порошкового покрытия стойки обычно формуются из предварительно оцинкованной сталь полосы (G90/Z275 или эквивалент) и затем покрываются полиэфирным или эпоксидным порошком после формования и резки. Поточные штампы пробивки должны содержаться острыми и без заусенцев, поскольку неровные края отверстий приводят к нарушению адгезии порошка и ранней коррозии в местах крепления. Нанесение покрытия методом погружения в PVC работает по аналогичной логике, но добавляет 0.5–1.0 мм толщины материала к сформированному профилю, что необходимо учитывать при выборе размеров зажимов и кронштейнов в конструкции панелей ограждения.
| Обработка поверхности | Типичная основа | Процесс после формования | Ключевой аспект для машины |
|---|---|---|---|
| Горячее цинкование | Обычная низкоуглеродистая сталь | Кислотная промывка → флюсование → цинковая ванна → охлаждение | Для машины требуется открытый профиль или дренажные отверстия на машине для производства peach post выход |
| Электростатическое порошковое покрытие | Предварительно оцинкованная сталь (Z275) | Обезжиривание → фосфатирование → распыление → отверждение | Пробивка без заусенцев критически важна; график обслуживания острых матриц |
| Покрытие методом погружения в PVC/PE | Предварительно оцинкованная сталь | Предварительный нагрев → погружение → охлаждение → обрезка | Учитывайте толщину покрытия +0.5–1.0 мм при определении размеров профиля |
Используйте эту таблицу при планировании производственной линии. Выбор обработки поверхности влияет на закупку материала в рулонах, интервалы обслуживания штампов пробивки и даже требования к качеству поверхности роликов в формовочных клетях.
Как выбрать подходящий станок для роликового профилирования столбов для ограждений
Выбор подходящей машины требует сопоставления целевого ассортимента продукции, объёма производства и бюджета с правильной спецификацией оборудования. Начните с профиля: точно определите, какие поперечные сечения и длины peach post или Y post требуются вашему рынку, а затем подтвердите, нужна ли вам специализированная машина для одного профиля или регулируемая система для нескольких профилей со быстросменными кассетами роликов.
Следующим критически важным фактором является скорость производства. Базовые машины для профилирования стоек ограждения обычно работают со скоростью 6–10 м/мин, что достаточно для мелко- и среднесерийного производства. Машины среднего класса достигают 12–18 м/мин благодаря сервоприводной подаче и летучей резке, что подходит подрядчикам и дистрибьюторам со стабильным потоком заказов. Высокопроизводительные промышленные линии могут превышать 20 м/мин, но требуют более тяжёлых рам, большего количества формовочных клетей и усовершенствованного программирования PLC для сохранения точности пробивки на высокой скорости. Перед оформлением покупки всегда запрашивайте образцы стоек, сформированных на заявленной скорости линии, а не только на медленных демонстрационных настройках.
Не менее важна способность поставщика предоставить полную интегрированную производственную линию, а не отдельный формовочный агрегат. Оцените, предоставляет ли поставщик разматыватель, рассчитанный на вес вашего рулона, правильный узел, настроенный на диапазон толщины вашей полосы, штампы пробивки для точного рисунка отверстий и систему выхода, совместимую с последующей обработкой — ручной связкой, роботизированной укладкой или непосредственной передачей на оцинковочную стойку. Инженерная команда SUNWAY предлагает полное планирование компоновки линии, индивидуальное проектирование роликов по чертежам вашего профиля и адаптацию напряжения/частоты для любого рынка назначения —изучите полный ассортимент машин чтобы увидеть, как комплексный подход из одного источника упрощает как закупку, так и долгосрочное техническое обслуживание.
| Критерий выбора | Начального уровня | Средний диапазон | Большой объем |
|---|---|---|---|
| Скорость формования | 6–10 м/мин | 12-18 м/мин | 20+ м/мин |
| Формовочные клети | 10-14 | 14–18 | 18–22 |
| Система перфорации | Гидравлический, фиксированная матрица | Гидравлический, сменные матрицы | Сервопресс, многопозиционная револьверная головка |
| Система управления | Базовый PLC + счётчик | ПЛК + сенсорный экран HMI | PLC + HMI + обратная связь от энкодера |
| Лучшее для | Небольшие мастерские, стартапы | Производители среднего размера, дистрибьюторы | Крупные производители ограждений |
Используйте эту таблицу как отправную основу, а затем уточните спецификацию в ходе подробного технического обсуждения с поставщиком. Правильные вопросы на раннем этапе — о материале роликов, наличии запасных матриц, гибкости программирования PLC и логистике послепродажных запасных частей — помогут избежать дорогостоящих сюрпризов после монтажа.
Оптимизация компоновки производственной линии и рабочего процесса
Проектирование эффективной компоновки производственной линии вокруг машины для профилирования стоек ограждения не менее важно, чем сама спецификация машины. Тщательно спланированная планировка цеха минимизирует перемещение материалов, снижает утомляемость операторов и поддерживает непрерывное производство с минимальными простоями между заменами рулонов.
Стандартная поточная линия работает по линейной последовательности: разматыватель → правильная машина → предварительная пробивка (при необходимости) → профилегибочное производство → последующая пробивка (при необходимости) → летучие ножницы для резки → приемный стол → ручная или автоматическая укладка. Для типичной линии по производству стоек персиковой формы, выпускающей стойки длиной 2.0–3.0 м со скоростью 12 м/мин, следует предусмотреть общую длину линии примерно 18–25 метров, включая место для размещения рулона на входном конце и хранения связанных стоек на выходном конце. Стандартной является установка на уровне пола; фундаментный приямок обычно не требуется для станков для производства стоек забора, если только разматыватель не имеет увеличенных размеров.
Время смены рулона часто упускается из виду как фактор производительности. Станки, оснащенные гидравлическим разматывателем с тележкой для рулона, могут сократить время переналадки до менее чем 5 минут по сравнению с 15–20 минутами при ручной загрузке с использованием мостового крана. Для производств, работающих в несколько смен, эта разница приводит к значительному ежегодному увеличению выпуска. Аналогично, инвестиции в автоматический укладчик на выходном конце устраняют необходимость в отдельном операторе для сбора и связывания готовых стоек, высвобождая рабочую силу для контроля качества и упаковки. При планировании линии проконсультируйтесь с разделом часто задаваемых вопросов SUNWAY для получения ответов на распространенные вопросы по компоновке и конфигурации или запросите индивидуальный чертеж линии у инженерной команды.
FAQ: Станок для роликового профилирования столбов для ограждений
Какие профили может производить станок для роликового профилирования столбов для ограждений?
Станок для профилегибочного производства стоек забора может выпускать стойки персиковой формы, Y-образные стойки (звездчатые колья), T-образные стойки и различные нестандартные профили стоек забора в зависимости от установленной роликовой оснастки. Для смены профилей обычно требуется замена роликовых кассет и обновление программы PLC.
Какова типичная скорость профилирования станка для стоек сетчатых ограждений?
Большинство линий для производства стоек сетчатого забора работают со скоростью 8–18 м/мин для стандартных профилей стоек персиковой и Y-образной формы. Фактическая скорость зависит от толщины материала, сложности профиля, плотности пробивки и количества формовочных клетей.
Какой материал роликов используется в станке для формования столбов Peach?
Ролики высококачественных станков для формовки стоек персиковой формы обычно изготавливаются из легированной стали Cr12MoV или GCr15, закаливаются до HRC 58–62 и подвергаются прецизионной обработке на токарных станках с ЧПУ для обеспечения длительного срока службы и стабильной точности профиля.
Может ли один станок производить и столбы Peach, и Y-образные столбы?
Да, некоторые станки поддерживают взаимозаменяемые быстросменные роликовые кассеты, позволяющие переключаться между производством стоек персиковой и Y-образной формы на одной раме. Подтвердите эту возможность у поставщика на этапе подготовки коммерческого предложения.
Какую толщину стали могут обрабатывать эти станки?
Стандартные станки для профилегибочного производства стоек забора обрабатывают стальную полосу толщиной от 1.0 мм до 2.5 мм. Для большей толщины могут потребоваться дополнительные формовочные клети и гидравлические системы повышенной мощности.
Предоставляет ли SUNWAY комплексные решения для линий производства столбов для ограждений?
Да, SUNWAY предлагает комплексные решения для производственных линий, включающие разматыватель, правильную машину, пробивной узел, профилегибочный станок, систему резки, приемный стол и опциональный автоматический укладчик, а также рекомендации по монтажу, обучение операторов, поставку запасных частей и пожизненную техническую поддержку.
Каковы типичные сроки поставки и условия доставки?
Срок изготовления стандартного станка для профилегибочного производства стоек забора обычно составляет 45–60 дней с момента подтверждения заказа. SUNWAY обеспечивает профессиональную контейнерную перевозку с упаковкой в стрейч-пленку, водонепроницаемую ткань и стальную раму, а также предоставляет полный комплект экспортной документации.
Изменения:
- Комплексный обзор характеристик поперечного сечения стоек персиковой и Y-образной формы и различий в их формовке
- Подробное объяснение методов синхронизации поточной пробивки и гибки
- Анализ совместимости поверхностной обработки с горячим цинкованием, порошковой окраской и нанесением покрытия методом погружения в PVC
- Система выбора станка со сравнением характеристик оборудования начального уровня и оборудования для больших объемов производства
- Рекомендации по компоновке производственной линии и оптимизации рабочего процесса
Следующие темы для проверки: новые тенденции в профилях стоек забора на мировых рынках, обновления технологий формовки или пробивки, изменения стандартов поверхностной обработки, новые модели станков, выпущенные SUNWAY, изменения в правилах перевозок или торговой политике, влияющие на ключевые экспортные рынки





