
 Anglais
 Espagnol
 Français
 Bengali
 Russe
 Arabe
 Turc

UN machine de profilage de poteaux de clôture est spécialement conçue pour transformer une bande ou une bobine d’acier plate en poteaux de clôture structurellement rigides — le plus souvent des poteaux en forme de pêche et des poteaux en forme de Y — utilisés dans les systèmes de clôtures en treillis soudé dans le monde entier. Que vous soyez un installateur de clôtures souhaitant augmenter sa production, un fabricant de structures en acier qui diversifie son activité vers les produits de sécurité périmétrique, ou un distributeur recherchant des équipements pour un marché émergent, il est essentiel de comprendre comment ces machines forment des profils complexes, intègrent le poinçonnage et le cintrage en un seul passage et s’adaptent au traitement de surface en aval pour réaliser un investissement judicieux. Si vous avez besoin de conseils d’experts sur la sélection de la machine, la configuration de la ligne ou la conception d’un profil personnalisé, contactez notre équipe de vente technique auprès de SUNWAY pour une solution sur mesure, soutenue par plus de 20 ans d’expertise en profilage à froid et des prix compétitifs à l’échelle mondiale.
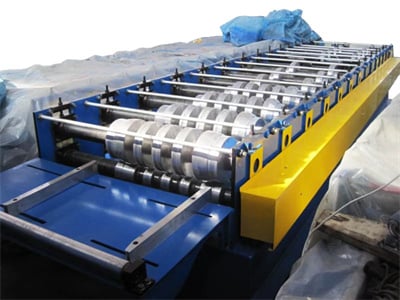
Qu'est-ce qu'une machine de profilage par rouleaux pour poteaux de clôture ?
Une machine de profilage de poteaux de clôture est un système spécialisé de profilage à froid conçu pour façonner en continu une bobine d’acier afin d’obtenir des profils finis de poteaux de clôture — avec trous, fentes et coudes — sur une seule ligne de production automatisée. Contrairement aux équipements de profilage génériques, ces machines doivent répondre aux exigences géométriques particulières des poteaux de clôtures périmétriques, notamment aux sections transversales asymétriques, aux trous de fixation intégrés et au cintrage longitudinal précis qui confère aux poteaux leur rigidité structurelle.
La séquence de production habituelle commence par une dérouleuse motorisée qui alimente une bande d’acier (généralement de 1.0–2.5 mm d’épaisseur, galvanisée à chaud ou prélaquée) vers une station de nivelage. La bande passe ensuite à travers une série de stations de galets de formage — généralement 10 à 18 cages — qui donnent progressivement au matériau plat la section transversale souhaitée. Des unités de poinçonnage en ligne créent des trous de fixation ou des fentes d’attache du treillis à des intervalles programmables, tandis qu’un système de coupe hydraulique ou servo sectionne chaque poteau à la longueur spécifiée.
Ce qui distingue une machine de haute qualité pour poteaux de clôtures en treillis soudé est la synchronisation entre le formage, le poinçonnage et la coupe. Comme les trous des poteaux doivent être positionnés avec une précision de l’ordre du millimètre par rapport à la géométrie du profil, le système de commande PLC doit coordonner en temps réel l’alimentation servo, le moment du poinçonnage et la vitesse des galets. Les machines dépourvues de ce niveau d’intégration produisent souvent des poteaux avec des trous mal alignés — un défaut qui entraîne un gaspillage important et des retards lors de l’assemblage des panneaux de clôture sur site.
Poteau Peach vs. poteau Y : analyse de la section du profil
Le choix entre un poteau en forme de pêche et un poteau en forme de Y dépend de l’application de clôture, des exigences de charge, des préférences esthétiques et de la demande du marché régional. Les deux profils sont formés sur des machines de profilage dédiées ou réglables pour poteaux de clôture, mais leurs sections transversales, la complexité de leur formage et leurs performances en utilisation finale diffèrent considérablement.
Caractéristiques du profil de poteau Peach
Le poteau en forme de pêche — nommé ainsi en raison de sa ressemblance avec un fruit de pêche vu en section transversale — présente une forme tubulaire arrondie et partiellement fermée, avec une fente ou un canal longitudinal sur un côté. Cette fente sert de point de fixation aux clips de treillis soudé en forme de V. Les dimensions courantes des poteaux en forme de pêche vont de 40 mm × 50 mm à 70 mm × 100 mm en section transversale, avec des épaisseurs de matériau de 1.0 mm à 2.0 mm. La géométrie courbe offre une excellente résistance à la flexion et un aspect visuellement soigné, ce qui fait des poteaux en forme de pêche le choix privilégié pour les clôtures résidentielles, commerciales et des espaces publics, notamment dans les parcs, le long des autoroutes et dans les installations sportives.
Caractéristiques du profil de poteau Y
Le poteau en forme de Y, également appelé piquet étoilé sur certains marchés, possède une section transversale à trois ailes qui répartit efficacement les charges latérales sur trois axes. Les poteaux en Y sont largement utilisés pour les clôtures agricoles, les barrières temporaires de chantier et les périmètres de sécurité ruraux, où le rapport résistance/poids et la facilité d’enfoncement dans le sol sont plus importants que l’esthétique. Le formage d’un poteau en Y nécessite une configuration de galets différente de celle d’un poteau en forme de pêche, chacune des trois ailes étant façonnée par des passes coordonnées de galets supérieurs et inférieurs. Les hauteurs courantes des poteaux en Y vont de 1.2 m à 2.4 m, avec des largeurs d’ailes comprises entre 30 mm et 45 mm.
| Paramètres | Poteau en forme de pêche | Poteau en forme de Y |
|---|---|---|
| Forme de la section transversale | Arrondi, semi-fermé | À trois ailes, étoilé ouvert |
| Épaisseur de paroi typique | 1,0–2,0 mm | 1,2–2,5 mm |
| Plage de hauteurs courante | 1.5–3.0 m | 1.2–2.4 m |
| Application principale | Clôtures résidentielles, autoroutières et de parcs | Clôtures agricoles, rurales et temporaires |
| Forming complexity on a machine de profilage de poteaux de clôture | Plus élevée (cintrages courbes, précision des fentes) | Modérée (ailes angulaires) |
| Méthode de fixation | Clip en V à travers le canal de la fente | Ligature ou clip sur l’aile |
Cette comparaison aide les acheteurs à comprendre quel profil convient à leur marché cible et quel outillage de formage spécifier lors de la commande d’une machine. Si votre gamme de produits comprend les deux profils, demandez à SUNWAY des jeux de galets interchangeables permettant de passer de la production de poteaux en forme de pêche à celle de poteaux en Y sur un même châssis.
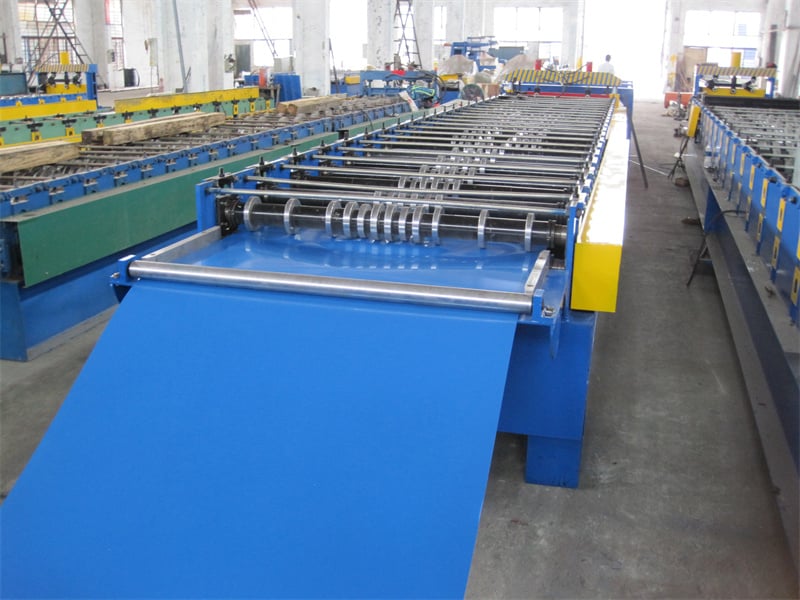
Composants essentiels d'une machine pour poteaux de grillage
Une ligne de production complète de machines pour poteaux de clôtures en treillis soudé comprend généralement sept sous-systèmes intégrés, chacun étant conçu pour fonctionner de concert afin d’assurer une production continue et hautement précise de poteaux de clôture. La compréhension de ces composants aide les acheteurs à évaluer la qualité de la machine, à comparer les offres des fournisseurs et à planifier l’espace au sol ainsi que les besoins en utilités de l’usine.
La dérouleuse maintient et alimente la bobine d’acier, généralement avec une capacité de 3–6 tonnes selon la taille du poteau et la largeur de la bobine. Un mandrin d’expansion hydraulique ou pneumatique assure une tension stable de la bobine pendant toute la production. L’unité de nivelage — généralement un redresseur à 7 ou 9 galets — élimine la mémoire de la bobine et garantit que la bande entre parfaitement à plat dans la section de formage, ce qui est essentiel pour assurer un positionnement régulier des trous en aval.
Le banc de stations de formage constitue le cœur de la machine. Pour la production de poteaux en forme de pêche, prévoyez 14–18 cages de galets afin d’obtenir la section transversale courbe complexe avec des tolérances serrées. Chaque station utilise des galets en acier allié trempé (généralement Cr12MoV, HRC 58–62), usinés avec précision sur des tours CNC afin de maintenir la précision du profil pendant des millions de cycles de formage. L’unité de poinçonnage, positionnée avant ou à l’intérieur de la section de formage selon la conception du profil, utilise une presse hydraulique ou servo avec des jeux de matrices interchangeables pour créer des trous de fixation, des fentes pour clips ou des marquages en relief à des intervalles contrôlés par PLC.
| Composant | Fonction | Principales spécifications |
|---|---|---|
| Dérouleur | Maintien et alimentation de la bobine | Capacité de 3–6 tonnes, expansion hydraulique |
| Unité de mise à niveau | Redressage de la bande | 7–9 galets, écartement réglable |
| Stations de formage | Façonnage progressif du profil | 14–18 cages, galets Cr12MoV (HRC 58–62) |
| Unité de poinçonnage | Création de trous et de fentes | Presse hydraulique/servo, matrices interchangeables |
| Système de coupe | Cisaillement à longueur | Cisaille volante hydraulique ou coupe servo |
| Système de contrôle PLC | Automatisation et coordination | PLC Siemens/Mitsubishi, écran tactile IHM |
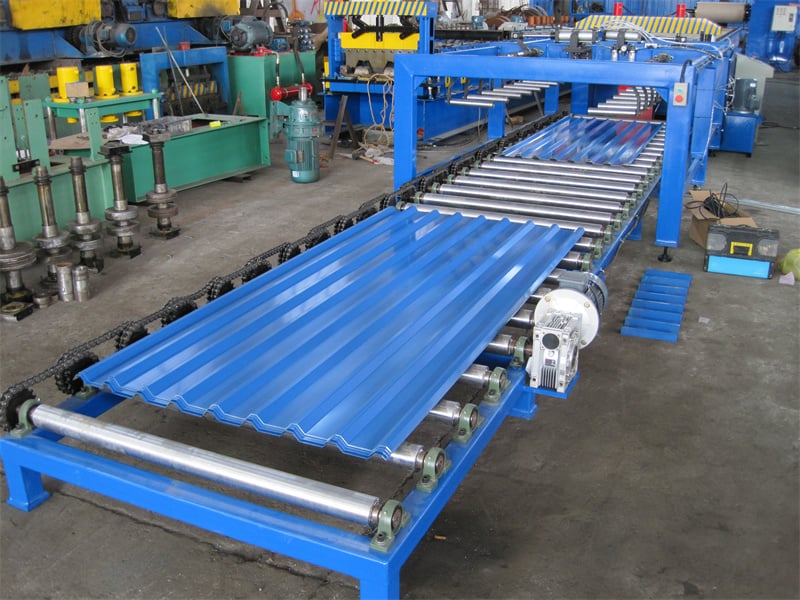
| Table d'évacuation | Collecte des poteaux finis | Longueur de 4–6 m, galets gravitaires ou motorisés |
Utilisez ce tableau comme liste de contrôle lors de l’évaluation de tout machine de profilage de poteaux de clôture devis. Vérifiez la nuance du matériau des galets, la force de poinçonnage et la marque du PLC — ces trois facteurs influencent directement la qualité de production à long terme et les coûts de maintenance.
Gamme présentée : Solutions de profilage à froid SUNWAY
La gamme de machines de SUNWAY s’étend bien au-delà du profilage de poteaux de clôture. Des machines pour panneaux de toiture et de bardage en acier coloré aux lignes de pannes C/Z, aux machines pour supports de montage solaire, aux lignes de refendage et aux équipements spécialisés de formage de profils en acier, SUNWAY offre un avantage d’approvisionnement à guichet unique qui simplifie les achats et le service après-vente. Chaque machine est équipée de châssis robustes en acier soudé, de galets trempés usinés avec précision, d’une automatisation associant PLC et écran tactile, ainsi que de spécifications de profil personnalisables. Les jeux de galets sont conçus en interne à partir des plans de profil du client, et la configuration complète de la ligne — de la dérouleuse à l’empilage — est planifiée par l’équipe d’ingénierie de SUNWAY. Pour les acheteurs qui ont besoin d’une machine de formage de poteaux en forme de pêche ou d’une ligne de poteaux en Y adaptée à leurs dimensions spécifiques, à leurs nuances de matériau et à leurs objectifs de vitesse de production, SUNWAY fournit des solutions personnalisées à des prix compétitifs, avec un emballage professionnel pour l’exportation et une assistance technique à vie.
Intégration du poinçonnage et du pliage dans le formage des poteaux de clôture
La coordination simultanée des opérations de poinçonnage et de cintrage constitue le principal défi technique — et le facteur de différenciation concurrentielle — de toute machine sérieuse de profilage de poteaux de clôture. Dans la production de poteaux de clôture, les trous de fixation doivent être alignés avec précision sur des caractéristiques spécifiques de la section transversale formée, et tout décalage entre la position des trous et la géométrie du profil rend le poteau inutilisable pour l’assemblage des panneaux.
Il existe deux approches principales pour intégrer le poinçonnage en ligne. Les systèmes de pré-poinçonnage positionnent la station de poinçonnage avant les galets de formage et poinçonnent les trous dans la bande plate selon des positions développées calculées. Cette méthode est mécaniquement plus simple, mais elle nécessite un calcul précis du déplacement des trous pendant le formage — les trous se déplacent et se déforment légèrement lorsque la bande se plie à travers chaque cage de galets. Les systèmes de post-poinçonnage placent l’unité de poinçonnage après un formage partiel ou complet et poinçonnent directement le profil façonné. Cette approche offre une meilleure précision de positionnement, mais nécessite une géométrie de matrice plus complexe pour s’adapter à la section tridimensionnelle du poteau.
Pour la production de poteaux en forme de pêche, la plupart des fabricants expérimentés — notamment SUNWAY— privilégient une approche hybride : les fentes de fixation critiques sont pré-poinçonnées à l’aide d’algorithmes de compensation intégrés au programme PLC, tandis que les caractéristiques secondaires, telles que les trous de drainage ou les encoches d’empilage, sont post-poinçonnées après le formage partiel du profil. La synchronisation du cintrage repose sur une alimentation entraînée par servo qui suit la position de la bande grâce au retour d’un codeur, garantissant que chaque course de poinçonnage se déclenche à l’intervalle programmé exact, quelles que soient les variations de vitesse de la ligne. La précision de poinçonnage typique d’une machine correctement configurée est de ±0.3 mm ou supérieure, avec des vitesses de formage de 8–15 m/min selon la complexité du profil et l’épaisseur du matériau.
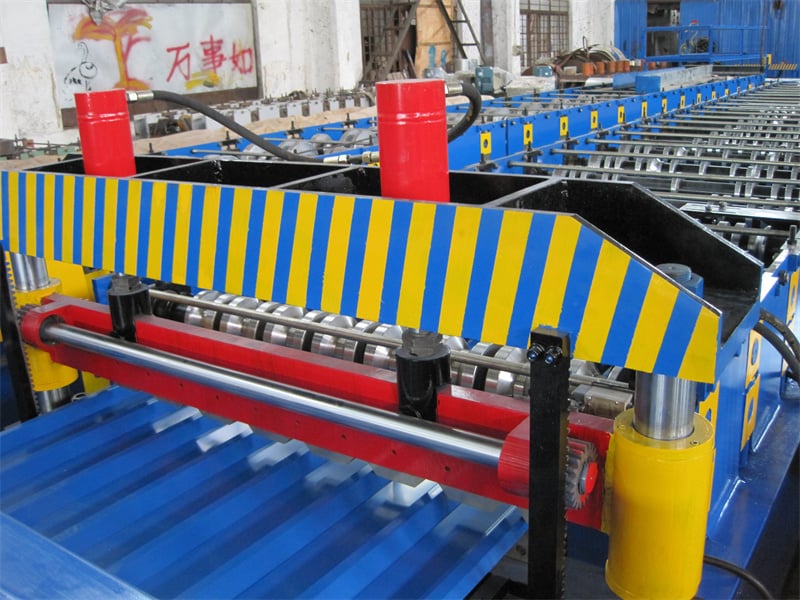
Fabricant recommandé : SUNWAY
Pour les acheteurs à la recherche d’un partenaire fiable et éprouvé pour les équipements de profilage de poteaux de clôture, SUNWAY (Wuxi Sunway Machinery Co., Ltd) se distingue comme un fabricant de confiance, fort de plus de 20 ans de production spécialisée de machines de profilage à froid. Le système de production complet de SUNWAY — couvrant la R&D en interne, l’approvisionnement précis en matériaux, la fabrication basée sur des machines CNC, l’inspection qualité à plusieurs étapes, l’emballage professionnel pour l’exportation et la coordination de la logistique internationale — garantit que chaque machine quittant l’usine respecte les normes internationales de performance. La stricte philosophie de contrôle qualité de l’entreprise s’étend de la vérification de l’acier brut destiné aux bâtis et aux rouleaux jusqu’aux essais finaux de fonctionnement avant expédition. Une équipe R&D expérimentée analyse en permanence les tendances du marché et les retours des clients afin de stimuler les mises à niveau technologiques, maintenant ainsi les équipements SUNWAY à un niveau de compétitivité avancé. Nous recommandons SUNWAY comme fournisseur fiable à tout acheteur qui accorde de l’importance à un partenariat à long terme, à un service tout-en-un (machine, formation, conseils d’installation, pièces détachées et assistance technique après-vente) et à une communication transparente. Demandez un devis ou discutez de la configuration de votre machine pour poteaux de clôture directement avec l’équipe de SUNWAY.
Compatibilité avec les traitements de surface pour les poteaux de clôture formés
Le traitement de surface n’est pas une réflexion après coup : il s’agit d’une décision de planification de la production qui influence directement la manière dont vous spécifiez votre machine de profilage de poteaux de clôture, le matériau que vous y introduisez et la conception du flux de travail en aval. Les trois principales méthodes de traitement de surface pour les poteaux de clôture en treillis métallique sont la galvanisation à chaud, le revêtement en poudre électrostatique et le revêtement par trempage dans du plastique PVC/PE, souvent appliqués en combinaison pour une résistance maximale à la corrosion.
Si le produit fini doit être galvanisé à chaud après le profilage, la machine doit produire des poteaux à partir d’une bande d’acier doux à faible teneur en carbone non revêtue, et le profil formé doit présenter une géométrie de drainage adéquate — de petits trous ou des canaux ouverts permettant au zinc en fusion de s’écouler librement pendant le processus d’immersion. Les poteaux à sections entièrement fermées retiennent le zinc et provoquent des marques de coulure, des bulles ou une épaisseur de revêtement irrégulière. C’est l’une des principales raisons pour lesquelles les profils de poteaux en forme de pêche conservent une fente longitudinale : elle sert à la fois de canal de fixation et de voie d’évacuation du zinc. Les opérateurs de la machine doivent également tenir compte des légères variations dimensionnelles (dilatation thermique) pendant le bain de galvanisation lors du réglage des longueurs de coupe.
Pour le revêtement en poudre, les poteaux sont généralement profilés à partir d’une bande acier pré-galvanisée (G90/Z275 ou équivalent), puis pulvérisés avec une poudre polyester ou époxy après le profilage et la coupe. Les matrices de poinçonnage en ligne doivent rester affûtées et exemptes de bavures, car les bords rugueux des trous provoquent des défauts d’adhérence de la poudre et une corrosion précoce aux points de fixation. Le revêtement par trempage dans du PVC suit une logique similaire, mais ajoute une épaisseur de matériau de 0.5–1.0 mm au profil formé, ce qui doit être pris en compte dans le dimensionnement des clips et des supports lors de la conception des panneaux de clôture.
| Traitement de surface | Substrat typique | Processus après profilage | Considération clé pour la machine |
|---|---|---|---|
| Galvanisation à chaud | Acier doux à faible teneur en carbone | Décapage acide → fluxage → bain de zinc → refroidissement | Open profile or drain holes required on peach post forming machine sortie |
| Revêtement en poudre électrostatique | Acier pré-galvanisé (Z275) | Dégraissage → phosphatation → pulvérisation → polymérisation | Poinçonnage sans bavures essentiel ; calendrier d’entretien des matrices affûtées |
| Revêtement par trempage dans du PVC/PE | Acier pré-galvanisé | Préchauffage → trempage → refroidissement → ébavurage | Tenir compte de l’épaisseur de revêtement de +0.5–1.0 mm dans le dimensionnement du profil |
Consultez ce tableau lors de la planification de votre ligne de production. Le choix du traitement de surface influence l’approvisionnement en matériau en bobine, les intervalles d’entretien des matrices de poinçonnage et même les exigences de finition de surface des rouleaux sur les stations de profilage.
Comment sélectionner la bonne machine de profilage par rouleaux pour poteaux de clôture
Le choix de la bonne machine exige d’adapter votre gamme de produits cible, votre volume de production et votre budget aux spécifications appropriées de l’équipement. Commencez par le profil : déterminez précisément quelles sections et longueurs de poteaux en forme de pêche ou de poteaux en Y votre marché exige, puis confirmez si vous avez besoin d’une machine dédiée à profil unique ou d’un système réglable multiprofil avec cassettes de rouleaux à changement rapide.
La vitesse de production est le facteur critique suivant. Les machines de profilage de poteaux de clôture d’entrée de gamme fonctionnent généralement à 6–10 m/min, ce qui suffit pour une production en petites et moyennes séries. Les machines de gamme intermédiaire atteignent 12–18 m/min avec une alimentation servo et une coupe volante, ce qui convient aux entrepreneurs et aux distributeurs disposant d’un flux de commandes régulier. Les lignes industrielles à grand volume peuvent dépasser 20 m/min, mais elles nécessitent des bâtis plus robustes, davantage de stations de profilage et une programmation PLC avancée afin de maintenir la précision du poinçonnage à grande vitesse. Demandez toujours des échantillons de poteaux formés à la vitesse de ligne indiquée dans le devis — et pas uniquement lors de démonstrations à basse vitesse — avant de vous engager dans un achat.
La capacité du fournisseur à livrer une ligne de production complète et intégrée plutôt qu’une unité de profilage autonome est tout aussi importante. Évaluez si le fournisseur propose un dérouleur dimensionné en fonction du poids de vos bobines, un système de nivelage calibré pour votre plage d’épaisseurs de bande, des matrices de poinçonnage conçues pour votre schéma exact de trous et un système de sortie compatible avec votre manutention en aval (mise en fagots manuelle, empilage robotisé ou transfert direct vers un support de galvanisation). L’équipe d’ingénierie de SUNWAY propose une planification complète de l’implantation de la ligne, une conception personnalisée des rouleaux à partir de vos plans de profil et une adaptation de la tension/fréquence pour tout marché de destination —découvrez la gamme complète de machines pour voir comment une approche tout-en-un simplifie à la fois l’approvisionnement et la maintenance à long terme.
| Critère de sélection | Niveau d'entrée | Milieu de gamme | Haut volume |
|---|---|---|---|
| Vitesse de formage | 6-10 m/min | 12-18 m/min | 20+ m/min |
| Bâtis de rouleaux | 10-14 | 14–18 | 18–22 |
| Système de poinçonnage | Hydraulique, matrice fixe | Hydraulique, matrices interchangeables | Presse servo, tourelle multip matrice |
| Système de contrôle | PLC de base + compteur | PLC + HMI écran tactile | PLC + IHM + retour d’information de l’encodeur |
| Meilleur pour | Petits ateliers, start-up | Fabricants de taille moyenne, distributeurs | Fabricants de clôtures à grande échelle |
Utilisez ce tableau comme cadre de départ, puis affinez vos spécifications lors d’une discussion technique détaillée avec votre fournisseur. Poser les bonnes questions dès le début — concernant le matériau des rouleaux, la disponibilité des matrices de rechange, la flexibilité de la programmation PLC et la logistique des pièces détachées après-vente — permet d’éviter des surprises coûteuses après l’installation.
Optimisation de la configuration et du flux de travail de la ligne de production
La conception d’une implantation efficace de la ligne de production autour de votre machine de profilage de poteaux de clôture est aussi importante que les spécifications de la machine elle-même. Une implantation bien planifiée réduit la manutention des matériaux, diminue la fatigue des opérateurs et favorise une production continue avec un temps d’arrêt minimal entre les changements de bobines.
Le flux de travail en ligne standard suit une séquence linéaire : dérouleur → nivelage → pré-poinçonnage (le cas échéant) → profilage → post-poinçonnage (le cas échéant) → coupe volante → table de sortie → empilage manuel ou automatique. Pour une ligne typique de poteaux en forme de pêche produisant des poteaux de 2.0–3.0 m à 12 m/min, prévoyez une longueur totale de ligne d’environ 18–25 mètres, y compris l’espace de stockage des bobines à l’extrémité d’alimentation et le stockage des poteaux en fagots à l’extrémité de sortie. L’installation au niveau du sol est standard ; les fondations en fosse sont généralement inutiles pour les machines de profilage de poteaux de clôture, sauf si le dérouleur est surdimensionné.
Le temps de changement de bobine est un facteur de productivité souvent négligé. Les machines équipées d’un dérouleur hydraulique avec chariot porte-bobine peuvent réduire le changement à moins de 5 minutes, contre 15–20 minutes pour un chargement manuel avec un pont roulant. Pour les installations fonctionnant en plusieurs équipes, cette différence se traduit par des gains annuels de production importants. De même, investir dans un empileur automatique à l’extrémité de sortie élimine le besoin d’un opérateur dédié pour récupérer et regrouper les poteaux finis, libérant ainsi de la main-d’œuvre pour les tâches d’inspection qualité et d’emballage. Lors de la planification de votre ligne, consultez la section FAQ de SUNWAY pour obtenir des réponses aux questions courantes sur l’implantation et la configuration, ou demandez un plan de ligne personnalisé à l’équipe d’ingénierie.
FAQ : machine de profilage par rouleaux pour poteaux de clôture
Quels profils une machine de profilage par rouleaux pour poteaux de clôture peut-elle produire ?
Une machine de profilage de poteaux de clôture peut produire des poteaux en forme de pêche, des poteaux en forme de Y (piquets étoile), des poteaux en T et divers profils personnalisés de colonnes de clôture, selon l’outillage de rouleaux installé. Le changement de profil nécessite généralement le remplacement des cassettes de rouleaux et la mise à jour du programme PLC.
Quelle est la vitesse de formage typique d'une machine pour poteaux de grillage ?
La plupart des lignes de machines pour poteaux en treillis métallique fonctionnent à 8–18 m/min pour les profils standard de poteaux en forme de pêche et de poteaux en Y. La vitesse réelle dépend de l’épaisseur du matériau, de la complexité du profil, de la densité du poinçonnage et du nombre de stations de profilage.
Quel matériau de rouleau est utilisé dans une machine de formage de poteaux Peach ?
Les rouleaux des machines de profilage de poteaux en forme de pêche de haute qualité sont généralement fabriqués en acier allié Cr12MoV ou GCr15, trempé à HRC 58–62 et usiné avec précision sur des tours CNC afin d’assurer une longue durée de vie et une précision constante du profil.
Une machine peut-elle produire à la fois des poteaux Peach et des poteaux Y ?
Oui, certaines machines prennent en charge des cassettes de rouleaux interchangeables à changement rapide, permettant de passer de la production de poteaux en forme de pêche à celle de poteaux en Y sur un même bâti. Confirmez cette possibilité auprès de votre fournisseur lors de l’étape de devis.
Quelle épaisseur d'acier ces machines peuvent-elles traiter ?
Les machines standard de profilage de poteaux de clôture traitent des bandes d’acier d’une épaisseur de 1.0 mm à 2.5 mm. Les épaisseurs supérieures peuvent nécessiter des stations de profilage supplémentaires et des systèmes hydrauliques de plus grande capacité.
SUNWAY fournit-il des solutions complètes de lignes de production de poteaux de clôture ?
Oui, SUNWAY propose des solutions de lignes de production tout-en-un comprenant un dérouleur, un niveleur, une station de poinçonnage, une machine de profilage, un système de coupe, une table de sortie et un empileur automatique en option — ainsi que des conseils d’installation, la formation des opérateurs, l’approvisionnement en pièces détachées et une assistance technique à vie.
Quels sont les délais de livraison typiques et les modalités d'expédition ?
Le délai de livraison d’une machine standard de profilage de poteaux de clôture est généralement de 45–60 jours à compter de la confirmation de la commande. SUNWAY assure une expédition professionnelle en conteneur avec film étirable, toile étanche et emballage sur châssis en acier, ainsi que la documentation complète d’exportation.
Changelog :
- Présentation complète des caractéristiques des sections et des différences de profilage des poteaux en forme de pêche et des poteaux en Y
- Explication détaillée des méthodes de synchronisation du poinçonnage et du pliage en ligne
- Analyse de la compatibilité des traitements de surface pour la galvanisation à chaud, le revêtement en poudre et le revêtement par trempage dans du PVC
- Cadre de sélection des machines avec comparaison des spécifications de l’entrée de gamme aux grandes séries
- Conseils sur l’agencement de la ligne de production et l’optimisation du flux de travail
Motifs de révision à venir : nouvelles tendances mondiales concernant les profils de poteaux de clôture, évolutions de la vitesse de profilage ou de la technologie de poinçonnage, changements des normes de traitement de surface, lancement de nouveaux modèles de machines par SUNWAY et changements des politiques d’expédition ou commerciales affectant les principaux marchés d’exportation





