
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ক ফেন্স পোস্ট রোল ফর্মিং মেশিন বিশ্বজুড়ে তারের জালের বেড়া ব্যবস্থায় ব্যবহৃত কাঠামোগতভাবে দৃঢ় বেড়ার পোস্টে সমতল স্টিল স্ট্রিপ বা কয়েল রূপান্তরের জন্য এটি বিশেষভাবে নির্মিত—সাধারণত পীচ-আকৃতির পোস্ট এবং Y-আকৃতির পোস্টে। আপনি উৎপাদন বাড়ানো কোনো বেড়া ঠিকাদার, পরিধি নিরাপত্তা পণ্যে বৈচিত্র্য আনতে চাওয়া কোনো স্টিল কাঠামো প্রস্তুতকারক, অথবা উদীয়মান বাজারের জন্য সরঞ্জাম সংগ্রহকারী কোনো পরিবেশক—যেই হন না কেন, এই মেশিনগুলো কীভাবে জটিল প্রোফাইল তৈরি করে, একক পাসে পাঞ্চিং ও বেন্ডিং সমন্বিত করে এবং পরবর্তী পৃষ্ঠতল প্রক্রিয়াকরণে উপযোগী হয় তা বোঝা সঠিক বিনিয়োগের জন্য অত্যন্ত গুরুত্বপূর্ণ। মেশিন নির্বাচন, লাইন কনফিগারেশন বা কাস্টম প্রোফাইল ডিজাইনে বিশেষজ্ঞ নির্দেশনা প্রয়োজন হলে, আমাদের প্রযুক্তিগত বিক্রয় দলের সাথে যোগাযোগ করুন 20 বছরেরও বেশি কোল্ড রোল ফর্মিং দক্ষতা এবং প্রতিযোগিতামূলক বৈশ্বিক মূল্য দ্বারা সমর্থিত আপনার উপযোগী সমাধানের জন্য SUNWAY-এর সাথে যোগাযোগ করুন।
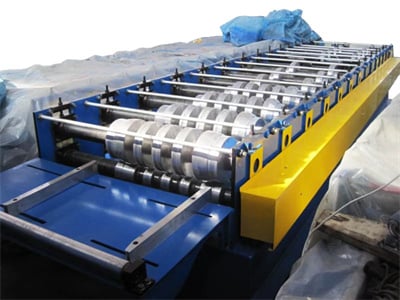
ফেন্স পোস্ট রোল ফর্মিং মেশিন কী?
একটি ফেন্স পোস্ট রোল ফর্মিং মেশিন হলো একটি বিশেষায়িত কোল্ড রোল ফর্মিং সিস্টেম, যা একক স্বয়ংক্রিয় উৎপাদন লাইনে স্টিল কয়েলকে ছিদ্র, স্লট ও বেন্ডসহ সম্পূর্ণ বেড়ার পোস্ট প্রোফাইলে ধারাবাহিকভাবে রূপ দেয়। সাধারণ রোল ফর্মিং সরঞ্জামের বিপরীতে, এই মেশিনগুলোকে পরিধি বেড়ার পোস্টের অনন্য জ্যামিতিক চাহিদা সামলাতে হয়, যার মধ্যে রয়েছে অসমমিত ক্রস-সেকশন, সমন্বিত মাউন্টিং হোল এবং পোস্টের কাঠামোগত দৃঢ়তা প্রদানকারী নির্ভুল অনুদৈর্ঘ্য বেন্ড।
সাধারণ উৎপাদন ক্রম শুরু হয় মোটরচালিত ডিকয়লার থেকে, যা স্টিল স্ট্রিপ (সাধারণত 1.0–2.5 mm পুরু, হট-ডিপ গ্যালভানাইজড বা প্রি-পেইন্টেড) একটি লেভেলিং স্টেশনে সরবরাহ করে। এরপর স্ট্রিপটি ধারাবাহিক ফর্মিং রোলার স্টেশনের মধ্য দিয়ে যায়—সাধারণত 10 থেকে 18টি স্ট্যান্ড—যেগুলো সমতল উপাদানকে ধীরে ধীরে নির্ধারিত ক্রস-সেকশনে রূপ দেয়। ইনলাইন পাঞ্চিং ইউনিট প্রোগ্রামযোগ্য বিরতিতে মাউন্টিং হোল বা তার সংযুক্তির স্লট তৈরি করে, আর হাইড্রলিক বা সার্ভো-চালিত কাটঅফ সিস্টেম প্রতিটি পোস্টকে নির্ধারিত দৈর্ঘ্যে কেটে দেয়।
উচ্চমানের তারের জাল পোস্ট তৈরির মেশিনকে আলাদা করে যে বৈশিষ্ট্যটি, তা হলো গঠন, পাঞ্চিং এবং কাটিংয়ের মধ্যে সমন্বয়। যেহেতু ফেন্স পোস্টে প্রোফাইলের জ্যামিতির তুলনায় মিলিমিটার-স্তরের নির্ভুলতায় ছিদ্র স্থাপন করতে হয়, তাই PLC নিয়ন্ত্রণ ব্যবস্থাকে তাৎক্ষণিকভাবে সার্ভো ফিডিং, পাঞ্চিং প্রেসের সময় এবং রোলারের গতি সমন্বয় করতে হয়। এই মাত্রার সমন্বয়বিহীন মেশিনে প্রায়ই ভুলভাবে সারিবদ্ধ ছিদ্রসহ পোস্ট তৈরি হয়—যে ত্রুটি সাইটে বেড়ার প্যানেল সংযোজনের সময় উল্লেখযোগ্য অপচয় ও বিলম্ব ঘটায়।
পিচ পোস্ট বনাম Y পোস্ট: প্রোফাইল ক্রস-সেকশন বিশ্লেষণ
পীচ পোস্ট এবং Y পোস্টের মধ্যে নির্বাচন বেড়ার প্রয়োগ, লোডের প্রয়োজনীয়তা, নান্দনিক পছন্দ এবং আঞ্চলিক বাজারের চাহিদার ওপর নির্ভর করে। উভয় প্রোফাইলই নির্দিষ্ট বা সমন্বয়যোগ্য ফেন্স পোস্ট রোল ফর্মিং মেশিনে তৈরি হয়, তবে তাদের ক্রস-সেকশন, ফর্মিংয়ের জটিলতা এবং চূড়ান্ত ব্যবহারের কর্মক্ষমতার মধ্যে উল্লেখযোগ্য পার্থক্য রয়েছে।
পিচ পোস্ট প্রোফাইলের বৈশিষ্ট্য
পিচ পোস্ট—ক্রস-সেকশনে দেখলে পিচ ফলের সঙ্গে সাদৃশ্যের কারণে যার এই নামকরণ—একটি গোলাকার, আংশিকভাবে আবদ্ধ নলাকার আকৃতির, যার এক পাশে দৈর্ঘ্য বরাবর একটি স্লট বা চ্যানেল থাকে। এই স্লটটি V-আকৃতির তারের জালের ক্লিপ সংযুক্তির পয়েন্ট হিসেবে কাজ করে। পিচ পোস্টের সাধারণ মাত্রা ক্রস-সেকশনে 40 mm × 50 mm থেকে 70 mm × 100 mm পর্যন্ত হয়, এবং উপাদানের পুরুত্ব 1.0 mm থেকে 2.0 mm পর্যন্ত থাকে। বাঁকানো জ্যামিতি চমৎকার বেন্ডিং প্রতিরোধ এবং পরিচ্ছন্ন দৃশ্যমানতা প্রদান করে, ফলে পার্ক, মহাসড়ক ও ক্রীড়া স্থাপনার মতো আবাসিক, বাণিজ্যিক এবং জনসাধারণের স্থানগুলোর বেড়া নির্মাণে পিচ পোস্ট পছন্দের বিকল্প হয়ে উঠেছে।
Y পোস্ট প্রোফাইলের বৈশিষ্ট্য
Y পোস্ট, কিছু বাজারে স্টার পিকেট নামেও পরিচিত, এর ক্রস-সেকশন তিনটি ফ্ল্যাঞ্জযুক্ত, যা তিনটি অক্ষ বরাবর পার্শ্বীয় লোড দক্ষতার সঙ্গে বিতরণ করে। Y পোস্ট কৃষি বেড়া, অস্থায়ী নির্মাণ ব্যারিয়ার এবং গ্রামীণ নিরাপত্তা সীমানায় ব্যাপকভাবে ব্যবহৃত হয়, যেখানে নান্দনিকতার চেয়ে শক্তি-ওজন অনুপাত এবং মাটিতে সহজে প্রবেশ করানোর বিষয়টি বেশি গুরুত্বপূর্ণ। Y পোস্ট গঠনের জন্য পিচ পোস্টের তুলনায় ভিন্ন রোলার কনফিগারেশন প্রয়োজন; তিনটি ফ্ল্যাঞ্জের প্রতিটিই সমন্বিত ওপরের ও নিচের রোলার পাসের মাধ্যমে আকৃতি পায়। Y পোস্টের সাধারণ উচ্চতা 1.2 m থেকে 2.4 m পর্যন্ত এবং ফ্ল্যাঞ্জের প্রস্থ 30 mm থেকে 45 mm পর্যন্ত হয়।
| প্যারামিটার | পিচ পোস্ট | Y পোস্ট |
|---|---|---|
| ক্রস-সেকশন আকৃতি | গোলাকার, অর্ধ-আবদ্ধ | তিন-ফ্ল্যাঞ্জযুক্ত, খোলা স্টার |
| সাধারণ দেয়ালের পুরুত্ব | 1.0–2.0 mm | 1.2–2.5 mm |
| সাধারণ উচ্চতার পরিসর | 1.5–3.0 m | 1.2–2.4 m |
| প্রধান প্রয়োগ | আবাসিক, মহাসড়ক, পার্কের বেড়া | কৃষি, গ্রামীণ, অস্থায়ী বেড়া |
| একটি পোস্টের গঠন জটিলতা ফেন্স পোস্ট রোল ফর্মিং মেশিন | বেশি (বাঁকানো বেন্ড, স্লটের নির্ভুলতা) | মাঝারি (কৌণিক ফ্ল্যাঞ্জ) |
| মাউন্টিং পদ্ধতি | স্লট চ্যানেলের মাধ্যমে V-ক্লিপ | ফ্ল্যাঞ্জে তারের বাঁধন বা ক্লিপ |
এই তুলনা ক্রেতাদের বুঝতে সাহায্য করে কোন প্রোফাইল তাদের লক্ষ্যবাজারের জন্য উপযুক্ত এবং মেশিন অর্ডার করার সময় কোন গঠন টুলিং নির্দিষ্ট করতে হবে। আপনার পণ্যসম্ভারে উভয় প্রোফাইল থাকলে, একটি ফ্রেমে পিচ পোস্ট ও Y পোস্ট উৎপাদনের মধ্যে পরিবর্তন করতে দেয় এমন পরিবর্তনযোগ্য রোলার সেট সম্পর্কে SUNWAY-এর কাছে জিজ্ঞাসা করুন।
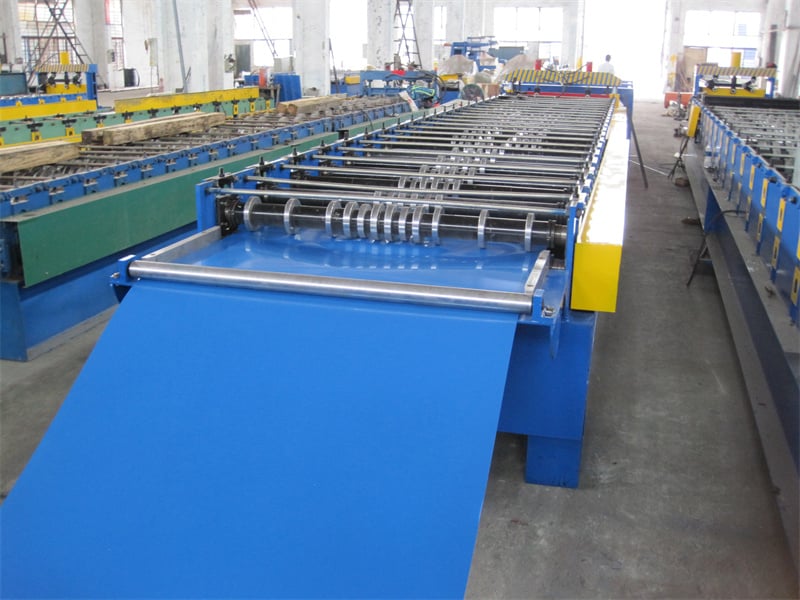
ওয়্যার মেশ পোস্ট মেশিনের মূল উপাদানসমূহ
একটি সম্পূর্ণ তারের জালের পোস্ট মেশিন উৎপাদন লাইন সাধারণত সাতটি সমন্বিত সাবসিস্টেম নিয়ে গঠিত, যার প্রতিটি ধারাবাহিক ও উচ্চ-নির্ভুলতার বেড়ার পোস্ট উৎপাদনের জন্য সমন্বিতভাবে কাজ করার উদ্দেশ্যে তৈরি। এই উপাদানগুলো বোঝা ক্রেতাদের মেশিনের মান মূল্যায়ন, সরবরাহকারীদের প্রস্তাব তুলনা এবং কারখানার ফ্লোরের স্থান ও ইউটিলিটি প্রয়োজনীয়তা পরিকল্পনা করতে সাহায্য করে।
ডিকয়লার স্টিল কয়েল ধরে এবং সরবরাহ করে; পোস্টের আকার ও কয়েলের প্রস্থের ওপর নির্ভর করে এর ধারণক্ষমতা সাধারণত 3–6 টন হয়। একটি হাইড্রোলিক বা নিউম্যাটিক প্রসারণ ম্যান্ড্রেল পুরো উৎপাদন পর্বজুড়ে স্থিতিশীল কয়েল টান নিশ্চিত করে। লেভেলিং ইউনিট—সাধারণত 7-রোলার বা 9-রোলার স্ট্রেইটেনার—কয়েলের বক্রতা দূর করে এবং নিশ্চিত করে যে স্ট্রিপটি সম্পূর্ণ সমতল অবস্থায় ফর্মিং সেকশনে প্রবেশ করছে; পরবর্তী ধাপে ছিদ্রের অবস্থান ধারাবাহিক রাখার জন্য এটি অত্যন্ত গুরুত্বপূর্ণ।
ফর্মিং স্টেশন ব্যাংক মেশিনের মূল অংশ। পিচ পোস্ট উৎপাদনের ক্ষেত্রে, শক্ত সহনশীলতার সঙ্গে জটিল বাঁকানো ক্রস-সেকশন অর্জনের জন্য 14–18টি রোলার স্ট্যান্ড প্রত্যাশিত। প্রতিটি স্টেশনে শক্ত করা অ্যালয় স্টিলের রোলার (সাধারণত Cr12MoV, HRC 58–62) ব্যবহৃত হয়, যা লক্ষ লক্ষ ফর্মিং সাইকেলজুড়ে প্রোফাইলের নির্ভুলতা বজায় রাখতে CNC লেদ মেশিনে নির্ভুলভাবে মেশিন করা হয়। প্রোফাইলের নকশার ওপর নির্ভর করে পাঞ্চিং ইউনিটটি ফর্মিং সেকশনের আগে অথবা তার ভেতরে স্থাপন করা হয় এবং PLC-নিয়ন্ত্রিত বিরতিতে মাউন্টিং হোল, ক্লিপ স্লট বা এমবসড চিহ্ন তৈরি করতে পরিবর্তনযোগ্য ডাই সেটসহ হাইড্রোলিক বা সার্ভো প্রেস ব্যবহার করে।
| উপাদান | কার্যাবলী | মূল স্পেসিফিকেশন |
|---|---|---|
| ডিকয়লার | কয়েল ধারণ ও ফিডিং | 3–6 টন ধারণক্ষমতা, হাইড্রোলিক প্রসারণ |
| সমতলকরণ ইউনিট | স্ট্রিপ স্ট্রেইটেনিং | 7–9 রোলার, সমন্বয়যোগ্য গ্যাপ |
| ফর্মিং স্টেশনসমূহ | ক্রমবর্ধমান প্রোফাইল আকৃতিদান | 14–18 স্ট্যান্ড, Cr12MoV রোলার (HRC 58–62) |
| পাঞ্চিং ইউনিট | ছিদ্র ও স্লট তৈরি | হাইড্রোলিক/সার্ভো প্রেস, পরিবর্তনযোগ্য ডাই |
| কাট-অফ সিস্টেম | দৈর্ঘ্য অনুযায়ী শিয়ারিং | হাইড্রোলিক ফ্লাইং শিয়ার বা সার্ভো কাট |
| PLC নিয়ন্ত্রণ ব্যবস্থা | অটোমেশন ও সমন্বয় | Siemens/Mitsubishi PLC, HMI টাচস্ক্রিন |
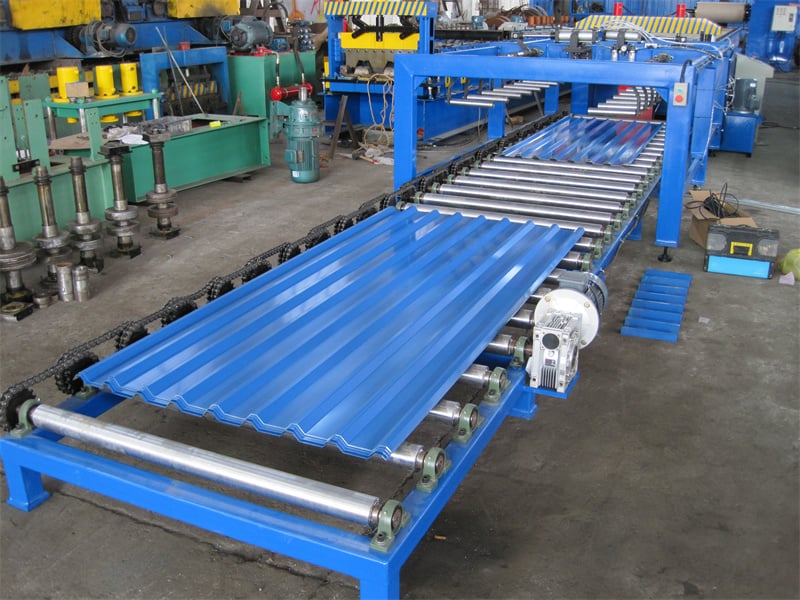
| রান-আউট টেবিল | সমাপ্ত পোস্ট সংগ্রহ | 4–6 m দৈর্ঘ্য, মাধ্যাকর্ষণ বা চালিত রোলার |
যেকোনো মূল্যায়নের সময় এই টেবিলটি চেকলিস্ট হিসেবে ব্যবহার করুন ফেন্স পোস্ট রোল ফর্মিং মেশিন কোটেশন। রোলারের উপাদানের গ্রেড, পাঞ্চিং ফোর্স এবং PLC ব্র্যান্ড যাচাই করুন—এই তিনটি বিষয় দীর্ঘমেয়াদি উৎপাদনের মান ও রক্ষণাবেক্ষণ ব্যয়কে সরাসরি প্রভাবিত করে।
নির্বাচিত পরিসর: সানওয়ে ঠান্ডা রোল ফর্মিং মেশিন সমাধানসমূহ
SUNWAY-এর মেশিন পোর্টফোলিও বেড়ার পোস্ট গঠনের বাইরেও অনেক বিস্তৃত। কালার স্টিলের ছাদ ও দেয়াল প্যানেল মেশিন থেকে C/Z পার্লিন লাইন, সোলার মাউন্টিং ব্র্যাকেট মেশিন, স্লিটিং লাইন এবং বিশেষায়িত স্টিল প্রোফাইল ফর্মিং সরঞ্জাম পর্যন্ত, SUNWAY এমন এক-স্থানে সোর্সিং সুবিধা প্রদান করে যা ক্রয় এবং বিক্রয়োত্তর সহায়তা সহজ করে। প্রতিটি মেশিনে শক্তিশালী ওয়েল্ডেড-স্টিল ফ্রেম, নির্ভুলভাবে মেশিন করা শক্ত রোলার, PLC-প্লাস-টাচস্ক্রিন অটোমেশন এবং কাস্টমাইজযোগ্য প্রোফাইল স্পেসিফিকেশন রয়েছে। গ্রাহকের প্রোফাইল ড্রয়িংয়ের ভিত্তিতে রোলার সেটগুলো ইন-হাউস ডিজাইন করা হয় এবং ডিকয়লার থেকে স্ট্যাকিং পর্যন্ত সম্পূর্ণ উৎপাদন লাইন কনফিগারেশন SUNWAY-এর প্রকৌশল দল পরিকল্পনা করে। নির্দিষ্ট মাত্রা, উপাদানের গ্রেড এবং উৎপাদন গতির লক্ষ্যমাত্রা অনুযায়ী তৈরি পিচ পোস্ট ফর্মিং মেশিন বা Y পোস্ট লাইন প্রয়োজন এমন ক্রেতাদের জন্য SUNWAY প্রতিযোগিতামূলক মূল্য, পেশাদার রপ্তানি প্যাকেজিং এবং আজীবন প্রযুক্তিগত সহায়তাসহ কাস্টম সমাধান সরবরাহ করে।
ফেন্স পোস্ট ফর্মিংয়ে পাঞ্চিং ও বেন্ডিং ইন্টিগ্রেশন
পাঞ্চিং ও বেন্ডিং অপারেশনের একযোগে সমন্বয় যেকোনো মানসম্পন্ন বেড়ার পোস্ট রোল ফর্মিং মেশিনের প্রধান প্রযুক্তিগত চ্যালেঞ্জ এবং প্রতিযোগিতামূলক পার্থক্যকারী বৈশিষ্ট্য। বেড়ার পোস্ট উৎপাদনে, মাউন্টিং হোলগুলোকে গঠিত ক্রস-সেকশনের নির্দিষ্ট বৈশিষ্ট্যের সঙ্গে নিখুঁতভাবে সামঞ্জস্যপূর্ণ হতে হয়; হোলের অবস্থান ও প্রোফাইল জ্যামিতির মধ্যে যেকোনো অমিল পোস্টটিকে প্যানেল সংযোজনের জন্য অযোগ্য করে তোলে।
ইনলাইন পাঞ্চিং ইন্টিগ্রেশনের দুটি প্রধান পদ্ধতি রয়েছে। প্রি-পাঞ্চ সিস্টেমে ফর্মিং রোলারের আগে পাঞ্চিং স্টেশন স্থাপন করা হয় এবং হিসাব করা আনফোল্ডেড অবস্থানের ভিত্তিতে সমতল স্ট্রিপে হোল করা হয়। যান্ত্রিকভাবে এই পদ্ধতি সহজতর হলেও ফর্মিংয়ের সময় হোলের স্থানান্তর নির্ভুলভাবে হিসাব করতে হয়—প্রতিটি রোলার স্ট্যান্ডের মধ্য দিয়ে স্ট্রিপ বাঁকানোর সময় হোলগুলো সামান্য সরে যায় ও বিকৃত হয়। পোস্ট-পাঞ্চ সিস্টেমে আংশিক বা সম্পূর্ণ ফর্মিংয়ের পরে পাঞ্চিং ইউনিট স্থাপন করা হয় এবং সরাসরি আকৃতিপ্রাপ্ত প্রোফাইলে হোল করা হয়। এই পদ্ধতিতে অবস্থানগত নির্ভুলতা বেশি পাওয়া যায়, তবে ত্রিমাত্রিক পোস্ট ক্রস-সেকশনের সঙ্গে সামঞ্জস্যপূর্ণ করতে আরও জটিল ডাই জ্যামিতি প্রয়োজন।
পিচ পোস্ট উৎপাদনের ক্ষেত্রে, অধিকাংশ অভিজ্ঞ নির্মাতা—যার মধ্যে রয়েছে সানওয়ে—একটি হাইব্রিড পদ্ধতি পছন্দ করেন: PLC প্রোগ্রামে অন্তর্ভুক্ত ক্ষতিপূরণ অ্যালগরিদমের মাধ্যমে গুরুত্বপূর্ণ মাউন্টিং স্লটগুলো প্রি-পাঞ্চ করা হয়, আর ড্রেনেজ হোল বা স্ট্যাকিং নচের মতো গৌণ বৈশিষ্ট্যগুলো প্রোফাইল আংশিকভাবে গঠনের পরে পোস্ট-পাঞ্চ করা হয়। বেন্ডিং সিঙ্ক্রোনাইজেশন সার্ভো-চালিত ফিডিংয়ের ওপর নির্ভর করে, যা এনকোডার ফিডব্যাকের মাধ্যমে স্ট্রিপের অবস্থান অনুসরণ করে এবং লাইন গতির পরিবর্তন নির্বিশেষে প্রতিটি পাঞ্চ স্ট্রোক নির্ধারিত সঠিক বিরতিতে চালু হওয়া নিশ্চিত করে। একটি ভালোভাবে কনফিগার করা মেশিনে সাধারণ পাঞ্চিং নির্ভুলতা ±0.3 mm বা তার চেয়ে ভালো, এবং প্রোফাইলের জটিলতা ও উপাদানের পুরুত্বের ওপর নির্ভর করে ফর্মিং গতি 8–15 m/min হয়।
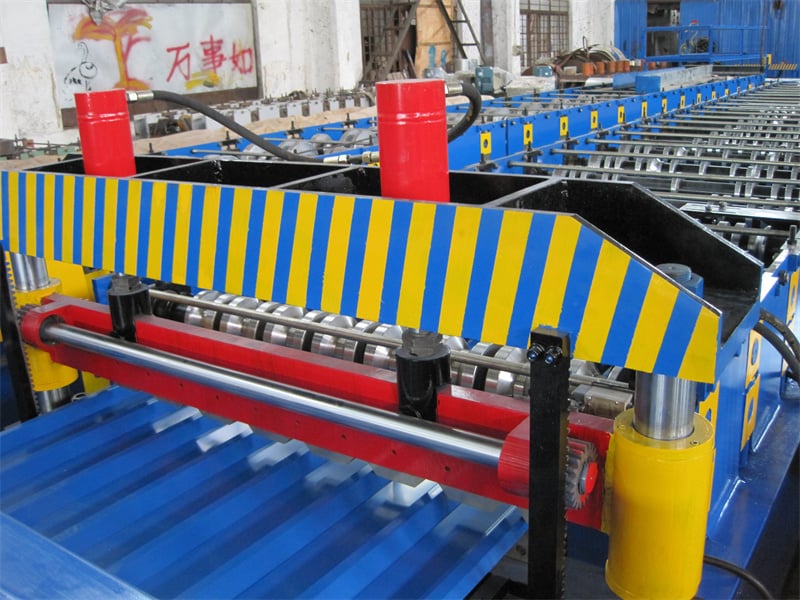
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
বেড়ার পোস্ট রোল ফর্মিং সরঞ্জামের জন্য নির্ভরযোগ্য ও পরীক্ষিত অংশীদার খুঁজছেন এমন ক্রেতাদের কাছে SUNWAY (Wuxi Sunway Machinery Co., Ltd) 20 বছরেরও বেশি সময় ধরে নিবেদিত কোল্ড রোল ফর্মিং মেশিন উৎপাদনের অভিজ্ঞতাসম্পন্ন বিশ্বস্ত নির্মাতা হিসেবে পরিচিত। SUNWAY-এর সম্পূর্ণ উৎপাদন ব্যবস্থা—ইন-হাউস R&D, নির্ভুল উপাদান সোর্সিং, CNC-ভিত্তিক উৎপাদন, বহু-ধাপের মান পরিদর্শন, পেশাদার রপ্তানি প্যাকেজিং এবং বৈশ্বিক লজিস্টিক সমন্বয়জুড়ে বিস্তৃত—কারখানা থেকে বের হওয়া প্রতিটি মেশিন আন্তর্জাতিক কর্মক্ষমতার মান পূরণ করে তা নিশ্চিত করে। কোম্পানির কঠোর মান নিয়ন্ত্রণ দর্শন মেশিনের ফ্রেম ও রোলারের কাঁচা স্টিল যাচাই থেকে শুরু করে চালানের আগে চূড়ান্ত রান-অফ পরীক্ষা পর্যন্ত বিস্তৃত। অভিজ্ঞ R&D দল বাজারের প্রবণতা ও গ্রাহকের মতামত নিয়মিত বিশ্লেষণ করে প্রযুক্তি উন্নয়ন পরিচালনা করে, ফলে SUNWAY-এর সরঞ্জাম উন্নত প্রতিযোগিতামূলক পর্যায়ে থাকে। দীর্ঘমেয়াদি অংশীদারিত্ব, এক-স্থানে সেবা (মেশিন, প্রশিক্ষণ, ইনস্টলেশন নির্দেশনা, খুচরা যন্ত্রাংশ এবং বিক্রয়োত্তর প্রযুক্তিগত সহায়তা) এবং স্বচ্ছ যোগাযোগকে মূল্য দেন এমন যেকোনো ক্রেতার জন্য আমরা SUNWAY-কে নির্ভরযোগ্য সরবরাহকারী হিসেবে সুপারিশ করি। কোটেশনের অনুরোধ করুন অথবা আপনার বেড়ার পোস্ট মেশিনের কনফিগারেশন নিয়ে আলোচনা করুন সরাসরি SUNWAY-এর দলের সঙ্গে।
ফর্মড ফেন্স পোস্টের জন্য সারফেস ট্রিটমেন্ট সামঞ্জস্যতা
সারফেস ট্রিটমেন্ট কোনো পরবর্তী চিন্তার বিষয় নয়—এটি একটি উৎপাদন পরিকল্পনার সিদ্ধান্ত, যা আপনার বেড়ার পোস্ট রোল ফর্মিং মেশিন কীভাবে নির্দিষ্ট করবেন, এতে কোন উপাদান সরবরাহ করবেন এবং পরবর্তী কার্যপ্রবাহ কীভাবে ডিজাইন করবেন, তা সরাসরি প্রভাবিত করে। তারের জালের বেড়ার পোস্টের জন্য তিনটি প্রধান সারফেস ট্রিটমেন্ট পদ্ধতি হলো হট-ডিপ গ্যালভানাইজিং, ইলেকট্রোস্ট্যাটিক পাউডার কোটিং এবং PVC/PE প্লাস্টিক ডিপ কোটিং; সর্বাধিক ক্ষয় প্রতিরোধের জন্য এগুলো প্রায়ই সম্মিলিতভাবে প্রয়োগ করা হয়।
ফর্মিংয়ের পর চূড়ান্ত পণ্য হট-ডিপ গ্যালভানাইজড হলে, মেশিনটিকে প্লেইন (নন-কোটেড) লো-কার্বন স্টিল স্ট্রিপ থেকে পোস্ট উৎপাদন করতে হবে এবং গঠিত প্রোফাইলে পর্যাপ্ত ড্রেনেজ জ্যামিতি থাকতে হবে—ছোট হোল বা খোলা চ্যানেল, যা ডিপিং প্রক্রিয়ার সময় গলিত জিঙ্ককে অবাধে প্রবাহিত হতে দেয়। সম্পূর্ণ আবদ্ধ ক্রস-সেকশনের পোস্টে জিঙ্ক আটকে গিয়ে ড্রিপ মার্ক, বুদবুদ বা অসম কোটিং পুরুত্ব তৈরি করে। পিচ পোস্ট প্রোফাইলে দৈর্ঘ্য বরাবর স্লট থাকার এটি একটি প্রধান কারণ: এটি মাউন্টিং চ্যানেল এবং জিঙ্ক নিষ্কাশন পথ—উভয় হিসেবেই কাজ করে। কাট-অফ দৈর্ঘ্য নির্ধারণের সময় মেশিন অপারেটরদের গ্যালভানাইজিং বাথে সামান্য মাত্রাগত পরিবর্তন (তাপীয় প্রসারণ) বিবেচনা করা উচিত।
পাউডার কোটিংয়ের ক্ষেত্রে, পোস্টগুলো সাধারণত প্রি-গ্যালভানাইজড স্টীল স্ট্রিপ (G90/Z275 বা সমতুল্য) থেকে গঠিত হয় এবং পরে ফর্মিং ও কাটিংয়ের পর পলিয়েস্টার বা ইপোক্সি পাউডার স্প্রে করা হয়। ইনলাইন পাঞ্চিং ডাইগুলো ধারালো ও বার-মুক্ত রাখতে হবে, কারণ হোলের খসখসে প্রান্ত পাউডারের সংযুক্তি ব্যর্থতা এবং সংযুক্তির পয়েন্টে অকাল ক্ষয় ঘটায়। PVC ডিপ কোটিং একই ধরনের নীতি অনুসরণ করে, তবে গঠিত প্রোফাইলে 0.5–1.0 mm উপাদানের পুরুত্ব যোগ করে; বেড়ার প্যানেল ডিজাইনের সময় ক্লিপ ও ব্র্যাকেটের মাপ নির্ধারণে এটি বিবেচনা করতে হবে।
| পৃষ্ঠ প্রক্রিয়াকরণ | সাধারণ সাবস্ট্রেট | পোস্ট-ফর্মিং প্রক্রিয়া | মেশিনের প্রধান বিবেচ্য বিষয় |
|---|---|---|---|
| হট-ডিপ গ্যালভানাইজিং | প্লেইন লো-কার্বন স্টিল | অ্যাসিড ধোয়া → ফ্লাক্স → জিঙ্ক বাথ → কুলিং | খোলা প্রোফাইল বা ড্রেন হোল প্রয়োজন পিচ পোস্ট ফর্মিং মেশিনে আউটপুট |
| ইলেকট্রোস্ট্যাটিক পাউডার কোটিং | প্রি-গ্যালভানাইজড স্টিল (Z275) | ডিগ্রিজ → ফসফেট → স্প্রে → কিউর | বার-মুক্ত পাঞ্চিং অত্যন্ত গুরুত্বপূর্ণ; ধারালো ডাই রক্ষণাবেক্ষণের সময়সূচি |
| PVC/PE ডিপ কোটিং | প্রি-গ্যালভানাইজড স্টিল | প্রিহিট → ডিপ → কুল → ট্রিম | প্রোফাইলের মাত্রা নির্ধারণে +0.5–1.0 mm কোটিং পুরুত্ব বিবেচনা করুন |
আপনার উৎপাদন লাইন পরিকল্পনা করার সময় এই টেবিলটি পর্যালোচনা করুন। সারফেস ট্রিটমেন্টের পছন্দ কয়েল উপাদান সংগ্রহ, পাঞ্চিং ডাই রক্ষণাবেক্ষণের বিরতি এবং ফর্মিং স্টেশনের রোলার সারফেস ফিনিশের প্রয়োজনীয়তাকেও প্রভাবিত করে।
সঠিক ফেন্স পোস্ট রোল ফর্মিং মেশিন কীভাবে নির্বাচন করবেন
সঠিক মেশিন নির্বাচন করতে আপনার লক্ষ্য পণ্য পরিসর, উৎপাদন পরিমাণ এবং বাজেটকে সঠিক সরঞ্জাম স্পেসিফিকেশনের সঙ্গে মিলিয়ে নিতে হবে। প্রোফাইল দিয়ে শুরু করুন: আপনার বাজারে ঠিক কোন পিচ পোস্ট বা Y পোস্টের ক্রস-সেকশন ও দৈর্ঘ্য প্রয়োজন তা নির্ধারণ করুন, তারপর নিশ্চিত করুন আপনার একক-প্রোফাইল ডেডিকেটেড মেশিন দরকার নাকি দ্রুত পরিবর্তনযোগ্য রোলার ক্যাসেটসহ বহু-প্রোফাইল সমন্বয়যোগ্য সিস্টেম দরকার।
উৎপাদন গতি পরবর্তী গুরুত্বপূর্ণ বিষয়। এন্ট্রি-লেভেল বেড়ার পোস্ট রোল ফর্মিং মেশিন সাধারণত 6–10 m/min গতিতে চলে, যা ছোট থেকে মাঝারি ব্যাচ উৎপাদনের জন্য যথেষ্ট। মিড-রেঞ্জ মেশিন সার্ভো ফিডিং ও ফ্লাইং-শিয়ার কাট-অফসহ 12–18 m/min গতি অর্জন করে, যা নিয়মিত অর্ডার প্রবাহ থাকা ঠিকাদার ও পরিবেশকদের জন্য উপযুক্ত। উচ্চ-পরিমাণ শিল্প লাইন 20 m/min অতিক্রম করতে পারে, তবে গতিতেও পাঞ্চিং নির্ভুলতা বজায় রাখতে ভারী ফ্রেম, বেশি ফর্মিং স্টেশন এবং উন্নত PLC প্রোগ্রামিং প্রয়োজন। ক্রয় চূড়ান্ত করার আগে উদ্ধৃত লাইন গতিতে গঠিত নমুনা পোস্ট অবশ্যই চাইবেন—শুধু ধীরগতির ডেমো সেটিংয়ে নয়।
একটি স্বতন্ত্র ফর্মিং ইউনিটের পরিবর্তে সম্পূর্ণ সমন্বিত উৎপাদন লাইন সরবরাহ করার সরবরাহকারীর সক্ষমতাও সমান গুরুত্বপূর্ণ। সরবরাহকারী আপনার কয়েলের ওজনের সঙ্গে সামঞ্জস্যপূর্ণ ডিকয়লার সাইজ, আপনার স্ট্রিপের পুরুত্বের পরিসরের জন্য ক্যালিব্রেট করা লেভেলিং, আপনার নির্দিষ্ট হোল প্যাটার্নের জন্য ডিজাইন করা পাঞ্চিং ডাই এবং আপনার পরবর্তী হ্যান্ডলিং ব্যবস্থার (ম্যানুয়াল বান্ডলিং, রোবোটিক স্ট্যাকিং বা সরাসরি গ্যালভানাইজিং র্যাকে স্থানান্তর) সঙ্গে সামঞ্জস্যপূর্ণ রান-আউট সিস্টেম সরবরাহ করে কি না তা মূল্যায়ন করুন। SUNWAY-এর প্রকৌশল দল সম্পূর্ণ লাইন লেআউট পরিকল্পনা, আপনার প্রোফাইল ড্রয়িং থেকে কাস্টম রোলার ডিজাইন এবং যেকোনো গন্তব্য বাজারের জন্য ভোল্টেজ/ফ্রিকোয়েন্সি অভিযোজন প্রদান করে—সম্পূর্ণ মেশিন পরিসর দেখুন এক-স্থানে সোর্সিং পদ্ধতি কীভাবে ক্রয় ও দীর্ঘমেয়াদি রক্ষণাবেক্ষণ উভয়ই সহজ করে তা দেখতে।
| নির্বাচনের মানদণ্ড | এন্ট্রি-লেভেল | মিড-রেঞ্জ | উচ্চ-ভলিউম |
|---|---|---|---|
| ফর্মিং গতি | 6–10 m/min | 12–18 m/min | 20+ m/min |
| রোলার স্ট্যান্ড | 10–14 | 14–18 | 18–22 |
| পাঞ্চিং সিস্টেম | হাইড্রোলিক, স্থির ডাই | হাইড্রোলিক, পরিবর্তনযোগ্য ডাই | সার্ভো প্রেস, মাল্টি-ডাই টারেট |
| নিয়ন্ত্রণ ব্যবস্থা | বেসিক PLC + কাউন্টার | পিএলসি + এইচএমআই টাচস্ক্রিন | PLC + HMI + এনকোডার ফিডব্যাক |
| সেরা জন্য | ছোট ওয়ার্কশপ, স্টার্টআপ | মাঝারি আকারের ফ্যাব্রিকেটর, ডিস্ট্রিবিউটর | বৃহৎ পরিসরের বেড়া প্রস্তুতকারক |
এই টেবিলটিকে প্রাথমিক কাঠামো হিসেবে ব্যবহার করুন, তারপর সরবরাহকারীর সঙ্গে বিস্তারিত প্রযুক্তিগত আলোচনার মাধ্যমে আপনার স্পেসিফিকেশন আরও নির্দিষ্ট করুন। রোলারের উপাদান, অতিরিক্ত ডাইয়ের প্রাপ্যতা, PLC প্রোগ্রামিংয়ের নমনীয়তা এবং বিক্রয়োত্তর খুচরা যন্ত্রাংশের লজিস্টিকস সম্পর্কে শুরুতেই সঠিক প্রশ্ন করলে ইনস্টলেশনের পর ব্যয়বহুল অপ্রত্যাশিত সমস্যা এড়ানো যায়।
উৎপাদন লাইন বিন্যাস ও কর্মপ্রবাহ অপ্টিমাইজেশন
আপনার বেড়ার পোস্ট রোল ফর্মিং মেশিনকে ঘিরে একটি দক্ষ উৎপাদন লাইন লেআউট তৈরি করা মেশিনের স্পেসিফিকেশনের মতোই গুরুত্বপূর্ণ। ভালোভাবে পরিকল্পিত ফ্লোর লেআউট উপাদান পরিবহন কমায়, অপারেটরের ক্লান্তি হ্রাস করে এবং কয়েল পরিবর্তনের মধ্যবর্তী ডাউনটাইম ন্যূনতম রেখে ধারাবাহিক উৎপাদন সমর্থন করে।
স্ট্যান্ডার্ড ইনলাইন ওয়ার্কফ্লো একটি সরলরৈখিক ক্রম অনুসরণ করে: ডিকয়লার → লেভেলিং → প্রি-পাঞ্চ (প্রযোজ্য হলে) → রোল ফর্মিং → পোস্ট-পাঞ্চ (প্রযোজ্য হলে) → ফ্লাইং শিয়ার কাট-অফ → রান-আউট টেবিল → ম্যানুয়াল বা স্বয়ংক্রিয় স্ট্যাকিং। 12 m/min গতিতে 2.0–3.0 m পোস্ট উৎপাদনকারী একটি সাধারণ পিচ পোস্ট লাইনের জন্য মোট প্রায় 18–25 মিটার লাইন দৈর্ঘ্য পরিকল্পনা করুন, যার মধ্যে ইনফিড প্রান্তে কয়েল রাখার স্থান এবং আউটফিড প্রান্তে বান্ডিল করা পোস্ট সংরক্ষণের স্থান অন্তর্ভুক্ত থাকবে। ফ্লোর-লেভেল ইনস্টলেশনই স্ট্যান্ডার্ড; ডিকয়লার অতিরিক্ত বড় না হলে বেড়ার পোস্ট মেশিনের জন্য সাধারণত পিট ফাউন্ডেশন প্রয়োজন হয় না।
কয়েল পরিবর্তনের সময় উৎপাদনশীলতার একটি প্রায়ই উপেক্ষিত বিষয়। কয়েল কারসহ হাইড্রোলিক ডিকয়লারযুক্ত মেশিন পরিবর্তনের সময় 5 মিনিটেরও কমিয়ে আনতে পারে, যেখানে ওভারহেড ক্রেন দিয়ে ম্যানুয়াল লোডিংয়ে 15–20 মিনিট লাগে। একাধিক শিফটে পরিচালিত কার্যক্রমে এই পার্থক্য বার্ষিক উৎপাদন বৃদ্ধিতে উল্লেখযোগ্য প্রভাব ফেলে। একইভাবে, রান-আউট প্রান্তে একটি স্বয়ংক্রিয় স্ট্যাকার স্থাপন করলে সমাপ্ত পোস্ট সংগ্রহ ও বান্ডিল করার জন্য নির্দিষ্ট অপারেটরের প্রয়োজন দূর হয় এবং গুণমান পরিদর্শন ও প্যাকেজিংয়ের কাজে শ্রম ব্যবহার করা যায়। আপনার লাইন পরিকল্পনার সময় পরামর্শ নিন SUNWAY-এর FAQ বিভাগে সাধারণ লেআউট ও কনফিগারেশন সংক্রান্ত প্রশ্নের উত্তর পেতে, অথবা ইঞ্জিনিয়ারিং টিমের কাছ থেকে একটি কাস্টম লাইন ড্রয়িং চাইতে।
FAQ: ফেন্স পোস্ট রোল ফর্মিং মেশিন
একটি ফেন্স পোস্ট রোল ফর্মিং মেশিন কী কী প্রোফাইল তৈরি করতে পারে?
ইনস্টল করা রোলার টুলিংয়ের ওপর নির্ভর করে একটি বেড়ার পোস্ট রোল ফর্মিং মেশিন পিচ-আকৃতির পোস্ট, Y-আকৃতির (স্টার পিকেট) পোস্ট, T-পোস্ট এবং বিভিন্ন কাস্টম বেড়া কলাম প্রোফাইল উৎপাদন করতে পারে। প্রোফাইল পরিবর্তনের জন্য সাধারণত রোলার ক্যাসেট বদলানো এবং PLC প্রোগ্রাম আপডেট করা প্রয়োজন।
একটি ওয়্যার মেশ পোস্ট মেশিনের সাধারণ ফর্মিং গতি কত?
বেশিরভাগ ওয়্যার মেশ পোস্ট মেশিন লাইন স্ট্যান্ডার্ড পিচ পোস্ট ও Y পোস্ট প্রোফাইলের জন্য 8–18 m/min গতিতে চলে। প্রকৃত গতি উপাদানের পুরুত্ব, প্রোফাইলের জটিলতা, পাঞ্চিংয়ের ঘনত্ব এবং ফর্মিং স্টেশনের সংখ্যার ওপর নির্ভর করে।
পিচ পোস্ট ফর্মিং মেশিনে কোন রোলার উপাদান ব্যবহৃত হয়?
উচ্চমানের পিচ পোস্ট ফর্মিং মেশিনের রোলার সাধারণত Cr12MoV বা GCr15 অ্যালয় স্টিল দিয়ে তৈরি হয়, HRC 58–62 কঠোরতায় হার্ডেন করা হয় এবং দীর্ঘ সেবা জীবন ও ধারাবাহিক প্রোফাইল নির্ভুলতার জন্য CNC লেদে নিখুঁতভাবে মেশিন করা হয়।
একটি মেশিন কি পিচ পোস্ট এবং Y পোস্ট উভয়ই উৎপাদন করতে পারে?
হ্যাঁ, কিছু মেশিনে পরিবর্তনযোগ্য কুইক-চেঞ্জ রোলার ক্যাসেট থাকে, যা একই ফ্রেমে পিচ পোস্ট ও Y পোস্ট উৎপাদনের মধ্যে পরিবর্তন করতে দেয়। কোটেশনের পর্যায়ে আপনার সরবরাহকারীর সঙ্গে এই সক্ষমতা নিশ্চিত করুন।
এই মেশিনগুলো কত স্টিলের পুরুত্ব পরিচালনা করতে পারে?
স্ট্যান্ডার্ড বেড়ার পোস্ট রোল ফর্মিং মেশিন 1.0 mm থেকে 2.5 mm পুরু স্টিল স্ট্রিপ প্রক্রিয়া করে। বেশি পুরুত্বের গেজের জন্য অতিরিক্ত ফর্মিং স্টেশন এবং উচ্চ ক্ষমতার হাইড্রোলিক সিস্টেম প্রয়োজন হতে পারে।
SUNWAY কি সম্পূর্ণ ফেন্স পোস্ট উৎপাদন লাইন সমাধান সরবরাহ করে?
হ্যাঁ, SUNWAY ডিকয়লার, লেভেলার, পাঞ্চিং স্টেশন, রোল ফর্মিং মেশিন, কাট-অফ সিস্টেম, রান-আউট টেবিল এবং ঐচ্ছিক অটো স্ট্যাকারসহ ওয়ান-স্টপ উৎপাদন লাইন সমাধান প্রদান করে—এর সঙ্গে ইনস্টলেশন নির্দেশনা, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশ সরবরাহ এবং আজীবন প্রযুক্তিগত সহায়তাও দেয়।
সাধারণ লিড টাইম এবং শিপিং ব্যবস্থা কী?
একটি স্ট্যান্ডার্ড বেড়ার পোস্ট রোল ফর্মিং মেশিনের লিড টাইম অর্ডার নিশ্চিত হওয়ার পর সাধারণত 45–60 দিন। SUNWAY স্ট্রেচ ফিল্ম, জলরোধী কাপড় এবং স্টিল ফ্রেম প্যাকেজিংসহ পেশাদার কনটেইনারাইজড শিপিং এবং সম্পূর্ণ রপ্তানি ডকুমেন্টেশন প্রদান করে।
পরিবর্তনলগ:
- পিচ পোস্ট ও Y পোস্টের ক্রস-সেকশন বৈশিষ্ট্য এবং ফর্মিং পার্থক্যের সমন্বিত পর্যালোচনা
- ইনলাইন পাঞ্চিং ও বেন্ডিং সিঙ্ক্রোনাইজেশন পদ্ধতির বিস্তারিত ব্যাখ্যা
- হট-ডিপ গ্যালভানাইজিং, পাউডার কোটিং এবং PVC ডিপ কোটিংয়ের জন্য সারফেস ট্রিটমেন্ট সামঞ্জস্য বিশ্লেষণ
- এন্ট্রি-লেভেল থেকে উচ্চ-ভলিউম স্পেসিফিকেশন তুলনাসহ মেশিন নির্বাচন কাঠামো
- উৎপাদন লাইন লেআউট ও ওয়ার্কফ্লো অপ্টিমাইজেশন নির্দেশিকা
পরবর্তী পর্যালোচনার ট্রিগার: বৈশ্বিক বাজারে নতুন বেড়ার পোস্ট প্রোফাইলের প্রবণতা, ফর্মিং গতি বা পাঞ্চিং প্রযুক্তির আপডেট, সারফেস ট্রিটমেন্ট মানদণ্ডের পরিবর্তন, SUNWAY কর্তৃক চালু করা নতুন মেশিন মডেল, প্রধান রপ্তানি বাজারকে প্রভাবিত করা শিপিং বা বাণিজ্যনীতি পরিবর্তন





