
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিন কোল্ড রোল ফর্মিং শিল্পের অন্যতম চাহিদাপূর্ণ প্রয়োগকে প্রতিনিধিত্ব করে, যেখানে মিলিমিটারের ভগ্নাংশে পরিমাপ করা মাত্রাগত সহনশীলতা নির্ধারণ করে একটি সমাপ্ত যন্ত্রাংশ অটোমোটিভ-গ্রেড মান পূরণ করে কি না। সাধারণ-উদ্দেশ্যের রোল ফর্মিং সরঞ্জামের বিপরীতে, অটোমোটিভ প্রোফাইলের জন্য নকশা করা মেশিনকে উচ্চ-শক্তির স্টিল এবং হালকা ওজনের অ্যালুমিনিয়াম অ্যালয়ের ওপর পুনরাবৃত্তিযোগ্য নির্ভুলতা বজায় রেখে বড় পরিমাণের OEM ও Tier-1 সরবরাহকারীর চাহিদা পূরণকারী উৎপাদন গতি বজায় রাখতে হয়। আপনি স্ট্রাকচারাল রিইনফোর্সমেন্ট, দরজার ফ্রেম চ্যানেল, সিট রেল ট্র্যাক বা বাম্পার বিম তৈরি করুন না কেন, সঠিক মেশিন কনফিগারেশন নির্বাচন অত্যন্ত গুরুত্বপূর্ণ।
আপনি যদি আপনার উৎপাদন কারখানার জন্য একটি অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিন সংগ্রহ করছেন, আমাদের দলের সাথে যোগাযোগ করুন কাস্টম লাইন কনফিগারেশন, উপকরণভিত্তিক রোলার নকশা এবং 20 বছরেরও বেশি কোল্ড রোল ফর্মিং দক্ষতার সমর্থনে প্রতিযোগিতামূলক মূল্য নিয়ে আলোচনা করতে SUNWAY-এর সাথে যোগাযোগ করুন।
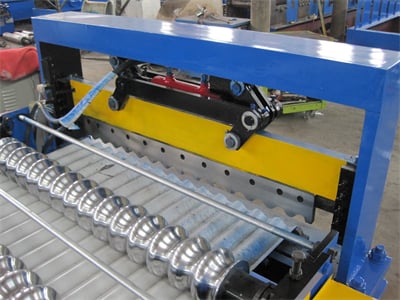
অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিন কী?
অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিন হলো একটি বিশেষায়িত কোল্ড রোল ফর্মিং সিস্টেম, যা যানবাহন নির্মাণে ব্যবহৃত ধাতব প্রোফাইল ও কাঠামোগত উপাদান তৈরির জন্য প্রকৌশলভিত্তিকভাবে নকশা করা হয়েছে। এটি সমতল ধাতব স্ট্রিপ বা কয়েল উপাদানকে সুনির্দিষ্টভাবে কনট্যুর করা একাধিক রোলার স্টেশনের মধ্য দিয়ে ধাপে ধাপে বাঁকায়, যতক্ষণ না উপাদানটি কাঙ্ক্ষিত ক্রস-সেকশনাল জ্যামিতি অর্জন করে—ওয়ার্কপিস গরম না করেই। এই কোল্ড ফর্মিং প্রক্রিয়া উচ্চ-শক্তির নিম্ন-অ্যালয় (HSLA) স্টিল ও অ্যালুমিনিয়াম অ্যালয়ের মতো উন্নত উপকরণের যান্ত্রিক বৈশিষ্ট্য সংরক্ষণ করে, যা আধুনিক অটোমোটিভ লাইটওয়েটিং কৌশলে ক্রমেই গুরুত্বপূর্ণ হয়ে উঠছে।
স্ট্যান্ডার্ড নির্মাণ বা সাধারণ শিল্প ফর্মিং থেকে অটোমোটিভ-গ্রেড রোল ফর্মিংকে যে বিষয়টি আলাদা করে তা হলো কঠোর সহনশীলতার সীমা। একটি সাধারণ অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিনকে ক্রস-সেকশনের মাত্রাগত নির্ভুলতা ±0.1 mm এবং প্রতিটি কাটা অংশের দৈর্ঘ্য সহনশীলতা ±0.5 mm-এর মধ্যে বজায় রাখতে হয়। এই প্রয়োজনীয়তা তৈরি হয় কারণ অটোমোটিভ প্রোফাইলগুলো প্রায়ই কাঠামোগত বা নিরাপত্তা-সংক্রান্ত গুরুত্বপূর্ণ উপাদান হিসেবে ব্যবহৃত হয়, যেগুলোকে যানবাহন উৎপাদন প্রক্রিয়ার পরবর্তী ধাপে রোবোটিক ওয়েল্ডিং ফিক্সচার, আঠালো বন্ধন স্টেশন এবং নির্ভুল অ্যাসেম্বলি জিগের সঙ্গে সামঞ্জস্যপূর্ণ হতে হয়।
প্রক্রিয়াটি শুরু হয় একটি ডিকয়লার দিয়ে, যা কয়েল উপাদানকে একটি লেভেলিং ইউনিটে ফিড করে। এরপর সার্ভো-চালিত ফিডিং মাইক্রন-স্তরের নির্ভুলতায় উপাদানের অগ্রগতি নিয়ন্ত্রণ করে। তারপর স্ট্রিপটি প্রোফাইলের জটিলতার ওপর নির্ভর করে 16 থেকে 30 বা তারও বেশি ফর্মিং স্টেশনের মধ্য দিয়ে যায়, এরপর ইনলাইন পাঞ্চিং, নচিং বা এমবসিং মডিউল এবং একটি চূড়ান্ত কাট-অফ সিস্টেমে পৌঁছায়। সমাপ্ত প্রোফাইলগুলো একটি রান-আউট টেবিলে বের হয় অথবা সরাসরি স্বয়ংক্রিয় স্ট্যাকিং ও প্যাকেজিং সিস্টেমে স্থানান্তরিত হয়, যা just-in-time অটোমোটিভ সরবরাহ শৃঙ্খলে নির্বিঘ্ন সংযুক্তি সক্ষম করে।
অটোমোটিভ রোল ফর্মিংয়ে নির্ভুলতা কেন গুরুত্বপূর্ণ
অটোমোটিভ রোল ফর্মিংয়ে নির্ভুলতা ঐচ্ছিক নয়—এটাই মৌলিক প্রয়োজন, যা যোগ্য সরবরাহকারীদের প্রত্যাখ্যাত সরবরাহকারীদের থেকে আলাদা করে। উৎপাদিত প্রতিটি প্রোফাইলকে OEM-এর মাত্রাগত স্পেসিফিকেশন মেনে চলতে হবে, কারণ রোবোটিক স্পট ওয়েল্ডিং থেকে আঠালো বন্ধন ও যান্ত্রিক ফাস্টেনিং পর্যন্ত পরবর্তী অ্যাসেম্বলি প্রক্রিয়াগুলো কঠোরভাবে নিয়ন্ত্রিত জ্যামিতিক সীমার মধ্যে অংশগুলোর সঠিকভাবে বসার ওপর নির্ভর করে। একটি দরজার রিইনফোর্সমেন্ট বিম তার নামমাত্র ক্রস-সেকশন থেকে মাত্র 0.3 mm বিচ্যুত হলেও ফিক্সচারের অ্যালাইনমেন্টে সমস্যা, ওয়েল্ড ত্রুটি এবং শেষ পর্যন্ত যানবাহনের নিরাপত্তা-সংক্রান্ত উদ্বেগ সৃষ্টি করতে পারে।
আধুনিক যানবাহনের আর্কিটেকচার জটিল বহু-উপকরণভিত্তিক বডি কাঠামোর ওপর নির্ভর করে, যেখানে রোল-ফর্মড প্রোফাইল স্ট্যাম্পড প্যানেল, এক্সট্রুডেড সেকশন এবং কাস্ট নোডের সঙ্গে পারস্পরিকভাবে কাজ করে। এর অর্থ হলো একটি অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিনকে কেবল মাত্রাগত নির্ভুলতাই নয়, সম্পূর্ণ উৎপাদন রান জুড়ে সামঞ্জস্যপূর্ণ springback compensation-ও প্রদান করতে হবে। Springback হলো বাঁকানোর পর ধাতুর আংশিকভাবে তার মূল আকারে ফিরে আসার প্রবণতা, যা উপকরণের গ্রেড, পুরুত্ব, কয়েলের অবস্থান এবং পরিবেষ্টিত তাপমাত্রার সঙ্গে পরিবর্তিত হয়। তাই অটোমোটিভ প্রয়োগে রিয়েল-টাইম প্রক্রিয়া নিয়ন্ত্রণ অপরিহার্য।
প্রয়োজনীয় নির্ভুলতা অর্জনের জন্য উন্নত অটোমোটিভ রোল ফর্মিং লাইনে ক্লোজড-লুপ ফিডব্যাক সিস্টেম অন্তর্ভুক্ত থাকে। চূড়ান্ত ফর্মিং স্টেশনের পর স্থাপিত লেজার প্রোফাইল মাপনী স্ক্যানারগুলো প্রকৃত ক্রস-সেকশনকে CAD-নির্ধারিত নামমাত্র আকারের সঙ্গে ধারাবাহিকভাবে তুলনা করে এবং রিয়েল টাইমে রোলারের অবস্থান বা প্রক্রিয়ার প্যারামিটার স্বয়ংক্রিয়ভাবে সমন্বয় করে। ±0.05 mm নির্ভুলতার সার্ভো-চালিত ফিডিং এবং burr-মুক্ত প্রান্ত তৈরি করতে সক্ষম হাইড্রোলিক বা সার্ভো-ইলেকট্রিক কাটিং সিস্টেমের সঙ্গে সমন্বিতভাবে এই প্রযুক্তিগুলো কার বডি পার্ট ফর্মিং মেশিনকে অটোমোটিভ OEM-গুলোর চাহিদাকৃত ±0.1 mm সহনশীলতা ধারাবাহিকভাবে পূরণ করতে সক্ষম করে।
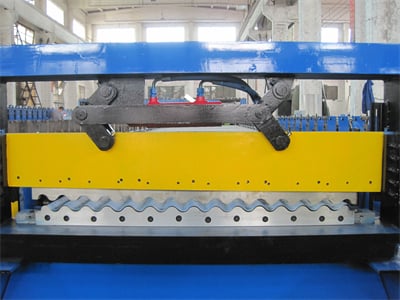
সাধারণ অটোমোটিভ যন্ত্রাংশের ক্রস-সেকশন ও প্রোফাইল
অটোমোটিভ রোল ফর্মিং বিভিন্ন ধরনের ক্রস-সেকশনাল প্রোফাইল তৈরি করে, যার প্রতিটি যানবাহনের নির্দিষ্ট কাঠামোগত, কার্যকরী বা নান্দনিক প্রয়োজনের জন্য অপ্টিমাইজ করা হয়। সবচেয়ে প্রচলিত প্রোফাইল পরিবারগুলো বোঝা ক্রেতাদের লক্ষ্য প্রয়োগের জন্য সঠিক রোলার টুলিং ও মেশিন কনফিগারেশন নির্ধারণে সহায়তা করে।
| প্রোফাইলের ধরন | সাধারণ প্রয়োগ | উপাদানের পুরুত্ব পরিসর | প্রয়োজনীয় ফর্মিং স্টেশন |
|---|---|---|---|
| হ্যাট-সেকশন (খোলা চ্যানেল) | রুফ রেল, ফ্লোর ক্রস মেম্বার, B-পিলার রিইনফোর্সমেন্ট | 0.8–2.5 mm | 16–24 |
| বন্ধ বক্স / টিউবুলার | বাম্পার বিম, সাইড ইমপ্যাক্ট বিম, সিট রেল ট্র্যাক | 1.0–3.0 mm | 20–30+ (ইনলাইন ওয়েল্ডিংসহ) |
| C-চ্যানেল / U-চ্যানেল | দরজার রিইনফোর্সমেন্ট, ইনস্ট্রুমেন্ট প্যানেল ব্র্যাকেট, ফ্রেম রেল | 0.8–2.0 mm | 14–20 |
| জটিল বহু-বাঁক (অসমমিত) | উইন্ডো গাইড চ্যানেল, সানরুফ ফ্রেম, ট্রিম প্রোফাইল | 0.6–1.5 mm | 18–28 |
| স্লটযুক্ত / ছিদ্রযুক্ত প্রোফাইল | সিট অ্যাডজাস্টমেন্ট ট্র্যাক, কেবল ম্যানেজমেন্ট চ্যানেল | 0.8–1.8 mm | 16–24 (প্রি-পাঞ্চসহ) |
এই সারণিটি দেখায় যে প্রোফাইলের জটিলতা কীভাবে একটি অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিনের প্রয়োজনীয় ফর্মিং স্টেশনের সংখ্যা সরাসরি প্রভাবিত করে। হ্যাট-সেকশন ও খোলা-চ্যানেল প্রোফাইলের সাধারণত কম স্টেশন প্রয়োজন, কারণ বাঁকানোর ধাপ তুলনামূলকভাবে সরল। অন্যদিকে, বন্ধ টিউবুলার সেকশনের জন্য ধীরে ধীরে ফর্মিংয়ের পাশাপাশি সিম বন্ধ করতে ইনলাইন হাই-ফ্রিকোয়েন্সি ওয়েল্ডিং বা লেজার ওয়েল্ডিং মডিউলের অতিরিক্ত স্টেশন প্রয়োজন হয়। রোলারের নকশা যাতে ক্রস-সেকশনের জ্যামিতি এবং উপকরণভিত্তিক ফর্মিং আচরণ—উভয়ই সামলাতে পারে, তা নিশ্চিত করতে ক্রেতাদের প্রকল্পের প্রাথমিক পর্যায়েই মেশিন নির্মাতাদের সঙ্গে পরামর্শ করা উচিত।
সাধারণ আকৃতির শ্রেণিবিভাগের বাইরে, অটোমোটিভ প্রোফাইলে ক্রমশ দৈর্ঘ্য বরাবর পরিবর্তনশীল আড়াআড়ি ছেদ দেখা যায়—এগুলো নমনীয় রোল ফর্মিং প্রযুক্তিতে তৈরি হয়, যেখানে গঠনপ্রক্রিয়ার সময় রোলারের অবস্থান গতিশীলভাবে বদলায়। এর ফলে নির্দিষ্ট দৃঢ়তা অঞ্চলের হালকা কাঠামোগত উপাদান তৈরি করা যায়। বৈদ্যুতিক যানবাহনের প্ল্যাটফর্ম নকশায় এটি একটি ক্রমবর্ধমান প্রবণতা; সেখানে ব্যাটারি-সুরক্ষা ফ্রেম ও গাড়ির তলদেশের কাঠামোতে কম ওজনের সঙ্গে উন্নত সংঘর্ষ-কার্যক্ষমতা দরকার।
উপকরণ সামঞ্জস্যতা: উচ্চ-শক্তির ইস্পাত এবং অ্যালুমিনিয়াম অ্যালয়
অটোমোটিভ রোল ফর্মিংয়ে উপকরণ নির্বাচন একটি নির্ধারক বিষয়, কারণ গঠিত স্ট্রিপের যান্ত্রিক বৈশিষ্ট্যের সঙ্গে সামঞ্জস্য রেখে মেশিন, টুলিং এবং প্রক্রিয়ার প্যারামিটার নির্দিষ্টভাবে মানিয়ে নিতে হয়। আধুনিক অটোমোটিভ প্রোফাইল উৎপাদনে দুটি প্রধান উপকরণ পরিবার হলো উন্নত উচ্চ-শক্তির স্টিল (AHSS) এবং অ্যালুমিনিয়াম অ্যালয়, যাদের প্রত্যেকটির নিজস্ব চ্যালেঞ্জ ও সুবিধা রয়েছে।
উচ্চ-শক্তি ও অতি-উচ্চ-শক্তির ইস্পাত ফর্মিং
উন্নত উচ্চ-শক্তির ইস্পাত—যার মধ্যে dual-phase (DP), complex-phase (CP), transformation-induced plasticity (TRIP) এবং martensitic (MS) গ্রেড অন্তর্ভুক্ত—590 MPa থেকে 1500 MPa-এর বেশি পর্যন্ত প্রসারণজনিত শক্তি দেয়। এসব উপকরণ কঠোর সংঘর্ষ-নিরাপত্তার চাহিদা পূরণ করেও পাতলা ও হালকা কাঠামোগত প্রোফাইল তৈরির সুযোগ দেয়। তবে মৃদু ইস্পাতের তুলনায় এদের উচ্চ ফলন-শক্তি ও সীমিত প্রসারণ springback এবং গঠন বল উল্লেখযোগ্যভাবে বাড়ায়। AHSS প্রক্রিয়াজাতকারী একটি অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিনে একই প্রোফাইল জ্যামিতি পেতে সাধারণত 30–50% বেশি গঠন-স্টেশন, পাশাপাশি বড় রোলার ব্যাস, শক্তিশালী ফ্রেম এবং গুরুত্বপূর্ণ গঠন-পর্যায়ে সার্ভো-নিয়ন্ত্রিত অতিরিক্ত বাঁক-ক্ষতিপূরণ দরকার।
AHSS গঠনের সময় রোলারের উপকরণ নির্বাচন বিশেষভাবে গুরুত্বপূর্ণ। অতি-উচ্চ-শক্তির গ্রেড প্রক্রিয়াজাত করলে স্ট্যান্ডার্ড GCr15 বেয়ারিং-ইস্পাত রোলার অকালে ক্ষয়প্রাপ্ত হতে পারে। তাই অটোমোটিভ লাইনে প্রায়ই HRC 58–62 পৃষ্ঠকঠিনতাসহ Cr12MoV টুল-ইস্পাত রোলার অথবা অতিরিক্ত ক্ষয়প্রবণ স্টেশনের জন্য tungsten carbide-আবৃত রোলার নির্দিষ্ট করা হয়। SUNWAY-এর অভ্যন্তরীণ রোলার নকশা দল গঠনপ্রক্রিয়ার সসীম-উপাদান সিমুলেশনের ভিত্তিতে উপকরণভিত্তিক রোলার প্রোফাইল প্রকৌশল করতে পারে, যা সর্বোত্তম স্ট্রিপ-সংযোগ, প্রান্তের ঢেউ হ্রাস এবং টুলিংয়ের দীর্ঘায়ু নিশ্চিত করে।
হালকা কাঠামোর জন্য অ্যালুমিনিয়াম অ্যালয় ফর্মিং
অ্যালুমিনিয়াম সংকর ধাতু—বিশেষত 0.8 mm থেকে 3.0 mm পুরুত্বের 5000-series (Al-Mg) এবং 6000-series (Al-Mg-Si) গ্রেড—অটোমোটিভের দরজা-ঢাকনা, সংঘর্ষ-ব্যবস্থাপনা কাঠামো এবং EV ব্যাটারি আবরণে ক্রমবর্ধমানভাবে ব্যবহৃত হচ্ছে। AHSS-এর তুলনায় অ্যালুমিনিয়ামে গঠন বল কম লাগে, তবে এটি পৃষ্ঠে উপাদান আটকে যাওয়া (রোলারের পৃষ্ঠে উপাদান স্থানান্তর), প্রান্তে ফাটল এবং Lüders band formation-এর জন্য বেশি সংবেদনশীল। দৃশ্যমান অটোমোটিভ অংশে পৃষ্ঠত্রুটি ঠেকাতে অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিনে পালিশ করা বা chrome-plated রোলার, উপযোগী রোলার-ফাঁক এবং নিয়ন্ত্রিত গঠন-গতি রাখতে হয় (জটিল অ্যালুমিনিয়াম প্রোফাইলের জন্য সাধারণত 8–15 m/min)।
| উপকরণের শ্রেণি | সাধারণ গ্রেড | টানজনিত শক্তি | প্রধান ফর্মিং চ্যালেঞ্জ | রোলারের পৃষ্ঠের চিকিৎসা |
|---|---|---|---|---|
| মৃদু / HSLA স্টিল | DC04, HC340LA, HC420LA | 270–520 MPa | মাঝারি springback, সাধারণ ক্ষয় | কঠিনীকৃত ও গ্রাউন্ড (HRC 58–62) |
| অ্যাডভান্সড হাই-স্ট্রেংথ স্টিল (AHSS) | DP600, DP980, CP800, MS1200 | 590–1500 MPa | তীব্র springback, বেশি গঠন বল, দ্রুত রোলার ক্ষয় | Cr12MoV বা carbide-coated |
| অ্যালুমিনিয়াম অ্যালয় | AA5182, AA6016, AA6082 | 200–350 MPa | Galling, edge cracking, surface marking | Chrome-plated বা polished |
এই তুলনা দেখায় কেন একটিমাত্র মেশিনের বিন্যাস সব উপকরণের জন্য সমানভাবে উপযোগী নয়। ইস্পাত ও অ্যালুমিনিয়াম—উভয় ধরনের প্রোফাইল উৎপাদনকারী ক্রেতাদের দ্রুত পরিবর্তনযোগ্য টুলিং এবং প্রতিটি উপকরণ-গোষ্ঠীর উপযোগী রোলার-পৃষ্ঠের প্রক্রিয়া নিশ্চিত করতে সরঞ্জাম সরবরাহকারীর সঙ্গে দ্বৈত-উপকরণ লাইনের নকশা নিয়ে আলোচনা করা উচিত।
নির্বাচিত পরিসর: সানওয়ে ঠান্ডা রোল ফর্মিং মেশিন সমাধানসমূহ
SUNWAY কোল্ড রোল ফর্মিং মেশিনারির একটি বিস্তৃত পোর্টফোলিও প্রদান করে, যা স্ট্যান্ডার্ড নির্মাণ প্রোফাইল থেকে precision-engineered অটোমোটিভ ও শিল্পক্ষেত্রের প্রয়োগ পর্যন্ত বিস্তৃত। পণ্য পরিসরে অন্তর্ভুক্ত রয়েছে সম্পূর্ণ মেশিন বিভাগ ছাদ ও দেয়াল প্যানেল মেশিন, C/Z পার্লিন মেশিন, সোলার মাউন্টিং ব্র্যাকেট মেশিন, স্লিটিং লাইন এবং বিশেষায়িত স্টীল প্রোফাইল ফর্মিং মেশিন—সবগুলোই শক্তিশালী ওয়েল্ডেড-স্টিল ফ্রেম, নির্ভুলভাবে মেশিনকরা হার্ডেনড রোলার এবং PLC-নিয়ন্ত্রিত অটোমেশনের ভিত্তিতে নির্মিত। অটোমোটিভ ক্রেতাদের জন্য, SUNWAY-এর ইঞ্জিনিয়ারিং দল গ্রাহকের সরবরাহ করা প্রোফাইল ড্রয়িংয়ের ভিত্তিতে কাস্টম রোলার ডিজাইন, উপাদানভিত্তিক ফর্মিং সিমুলেশন, একটি একক টুলিং সেটের মধ্যে সামঞ্জস্যযোগ্য সাইজ রেঞ্জ এবং ডিকয়লার থেকে স্ট্যাকিং পর্যন্ত সম্পূর্ণ উৎপাদন লাইন কনফিগারেশন প্রদান করে। প্রতিযোগিতামূলক মূল্য, বৈশ্বিক শিপিংয়ের অভিজ্ঞতা এবং আজীবন প্রযুক্তিগত সহায়তার মাধ্যমে SUNWAY এক-স্টপ সোর্সিং সুবিধা প্রদান করে, যা ক্রয় প্রক্রিয়া সহজ করে এবং উৎপাদন দ্রুত সম্প্রসারণে সহায়তা করে।
গাড়ির বডি পার্ট ফর্মিং মেশিনের মূল উপাদান
অটোমোটিভ নির্ভুলতার জন্য ডিজাইন করা একটি গাড়ির বডি পার্ট ফর্মিং মেশিনে কয়েকটি ঘনিষ্ঠভাবে সমন্বিত সাবসিস্টেম থাকে, যার প্রতিটি লাইনের সামগ্রিক মাত্রাগত নির্ভুলতা এবং উৎপাদন নির্ভরযোগ্যতায় অবদান রাখে। এই উপাদানগুলো বোঝা ক্রেতাদের মেশিনের মান মূল্যায়ন করতে এবং প্রযুক্তিগত ভিত্তিতে সরবরাহকারীদের প্রস্তাব তুলনা করতে সহায়তা করে।
দ্য ডিকয়লার এবং কয়েল হ্যান্ডলিং সিস্টেম অটোমোটিভ অ্যাপ্লিকেশনের জন্য সাধারণত 3 থেকে 10 টন পর্যন্ত কয়েল ওজন সমর্থন করে, যেখানে হাইড্রোলিক এক্সপ্যানশন ম্যান্ড্রেল কয়েলের ID নিরাপদে আঁকড়ে ধরে এবং পরিবর্তনশীল-গতির পেআউট ফর্মিং লাইনের গতির সঙ্গে সমন্বয় করে। কয়েল সোজাকরণ ও লেভেলিং ইউনিটটি ঠিক ডাউনস্ট্রিমে অবস্থান করে এবং কয়েল সেট, ক্রসবো ও এজ ওয়েভ দূর করে—এগুলো এমন ত্রুটি যা ফর্মিং প্রক্রিয়ায় ছড়িয়ে পড়ে এবং চূড়ান্ত প্রোফাইলের নির্ভুলতা কমিয়ে দেয়। AHSS প্রক্রিয়াকরণের জন্য, একাধিক ছোট-ব্যাসের ওয়ার্ক রোলসহ হেভি-ডিউটি লেভেলার উচ্চ-শক্তির স্ট্রিপ সমতল করার জন্য প্রয়োজনীয় প্লাস্টিক বিকৃতি প্রদান করে।
দ্য সেকশনে মেশিনের মূল অংশ, যা একটি শক্ত মনোব্লক বা সেগমেন্টেড বেস ফ্রেমে স্থাপিত 16 থেকে 30+ রোলার স্টেশন নিয়ে গঠিত এবং কঠোর সমতলতা সহনশীলতা অনুযায়ী মেশিন করা। প্রতিটি স্টেশনে এক জোড়া নির্ভুলভাবে মেশিনকরা ফর্মিং রোলার—উপরের ও নিচের—এবং প্রয়োজন অনুযায়ী সাইড রোলার থাকে; এগুলো সব উচ্চমানের বিয়ারিং দ্বারা সমর্থিত হার্ডেনড শ্যাফটে স্থাপিত। রোলার গ্যাপ সাধারণত নির্ভুল স্ক্রু মেকানিজমের মাধ্যমে সমন্বয় করা হয় অথবা উন্নত অটোমোটিভ লাইনে সার্ভো-মোটরচালিত অ্যাকচুয়েটর ব্যবহার করা হয়, যা ডাউনস্ট্রিম মাপজোক সিস্টেমের ফিডব্যাকের ভিত্তিতে স্বয়ংক্রিয় রোল গ্যাপ সংশোধন করতে সক্ষম। PLC এবং HMI নিয়ন্ত্রণ ব্যবস্থা ফর্মিং গতি, সার্ভো ফিড দৈর্ঘ্য, পাঞ্চিং সিকোয়েন্স এবং কাট-টু-লেংথ অপারেশন পরিচালনা করে; একই সঙ্গে বিভিন্ন প্রোফাইল প্রোগ্রামের মধ্যে দ্রুত পরিবর্তনের জন্য একাধিক পণ্য রেসিপি সংরক্ষণ করে।
দ্য ইনলাইন প্রসেসিং এবং কাট-অফ সেকশন ফর্মিং ধাপগুলোর আগে বা মাঝখানে স্থাপিত পাঞ্চিং, নচিং, এমবসিং বা ডিম্পলিং স্টেশনগুলোকে একীভূত করে; এরপর একটি ফ্লাইং শিয়ার বা সার্ভো-হাইড্রোলিক কাট-অফ প্রেস লাইনে বিরতি না দিয়ে প্রস্তুত প্রোফাইলগুলোকে নির্ধারিত দৈর্ঘ্যে আলাদা করে। অটোমোটিভ কাট-অফ সিস্টেমকে পরিষ্কার, বুর-মুক্ত এবং সমকোণী প্রান্ত তৈরি করতে হয়, যাতে ব্যয়বহুল দ্বিতীয় পর্যায়ের কাজ এড়ানো যায়। রান-আউট টেবিল এবং স্ট্যাকিং সিস্টেম প্রস্তুত অংশগুলোকে পরিদর্শন বা প্যাকেজিং স্টেশনে পৌঁছে দেয়, যার মাধ্যমে উৎপাদন চক্র সম্পূর্ণ হয়।
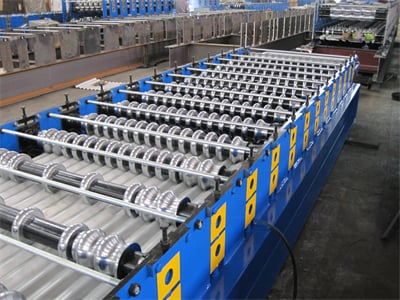
মূল স্পেসিফিকেশন ও কর্মদক্ষতার পরামিতি
অটোমোটিভ অ্যাপ্লিকেশনের জন্য একটি অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিন মূল্যায়নের সময় ক্রেতাদের এমন নির্দিষ্ট প্রযুক্তিগত স্পেসিফিকেশনের ওপর গুরুত্ব দেওয়া উচিত, যা সরাসরি পার্টের মান, উৎপাদন সক্ষমতা এবং দীর্ঘমেয়াদি পরিচালন ব্যয়কে প্রভাবিত করে। নিচের সারণিতে অটোমোটিভ-গ্রেড রোল ফর্মিং সরঞ্জামের সাধারণ প্যারামিটার রেঞ্জ সংক্ষেপে দেওয়া হয়েছে।
| স্পেসিফিকেশন | অটোমোটিভ লাইনের সাধারণ রেঞ্জ | কেন এটি গুরুত্বপূর্ণ |
|---|---|---|
| ফর্মিং স্টেশনের সংখ্যা | 16–30+ | বেশি স্টেশন = প্রতি পাসে কোমল বাঁকানো = উন্নত নির্ভুলতা ও পৃষ্ঠের মান |
| ফর্মিং গতি | 5–30 m/min (উপাদাননির্ভর) | উৎপাদন সক্ষমতা ও ফর্মিং মানের মধ্যে ভারসাম্য বজায় রাখে; AHSS/অ্যালুমিনিয়াম সাধারণত ধীর গতিতে চলে |
| উপাদানের পুরুত্ব ক্ষমতা | 0.6–3.5 mm | পণ্য মিশ্রণের সব প্রোফাইলের সম্পূর্ণ রেঞ্জ কভার করতে হবে |
| রোলারের উপাদান / কঠোরতা | Cr12MoV, GCr15, HRC 58–62 | টুলিংয়ের স্থায়িত্ব নির্ধারণ করে, বিশেষ করে AHSS-এর ক্ষেত্রে গুরুত্বপূর্ণ |
| ক্রস-সেকশন সহনশীলতা | ±0.1 mm | অটোমোটিভ OEM-এর মৌলিক প্রয়োজনীয়তা |
| কাট-টু-লেংথ সহনশীলতা | ±0.5 mm (সার্ভো ফিড: ±0.3 mm) | পুনঃকাজ ছাড়াই অংশগুলো অ্যাসেম্বলি ফিক্সচারে সঠিকভাবে বসা নিশ্চিত করে |
| প্রধান মোটর পাওয়ার | 15–75 kW | উপাদানের শক্তি ও লাইনের গতির সঙ্গে সামঞ্জস্যপূর্ণ |
| PLC নিয়ন্ত্রণ ব্যবস্থা | Siemens, Mitsubishi, অথবা সমতুল্য | নির্ভরযোগ্যতা, রেসিপি সংরক্ষণ এবং MES সিস্টেমের সঙ্গে ইন্টিগ্রেশন |
ক্রেতাদের কোটেশন চাওয়ার সময় এই স্পেসিফিকেশন ম্যাট্রিক্সকে চেকলিস্ট হিসেবে ব্যবহার করা উচিত। ফর্মিং স্টেশনের সংখ্যা এবং লক্ষ্য উপাদানের শক্তির মধ্যকার সম্পর্কের দিকে বিশেষ মনোযোগ দিন—অতিরিক্ত কম সংখ্যক স্টেশনে AHSS ফর্ম করার চেষ্টা করা আন্ডারসাইজড মেশিন অতিরিক্ত অবশিষ্ট চাপ, স্প্রিংব্যাকের তারতম্য এবং দুর্বল মাত্রাগত সামঞ্জস্যসহ প্রোফাইল তৈরি করবে। বিপরীতে, স্টেশনের সংখ্যা অতিরিক্ত নির্ধারণ করলে সহজ প্রোফাইলের জন্য অপ্রয়োজনীয়ভাবে মূলধনী ব্যয় বাড়ে। একজন দক্ষ সরঞ্জাম প্রস্তুতকারক আপনার নির্দিষ্ট প্রোফাইল ও উপাদানের সমন্বয়ের ফাইনাইট এলিমেন্ট ফর্মিং সিমুলেশনের ভিত্তিতে সর্বোত্তম স্টেশন সংখ্যা সুপারিশ করবেন।
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
ঠান্ডা রোল ফর্মিং সরঞ্জামের একজন বিশ্বস্ত প্রস্তুতকারক খুঁজছেন এমন ক্রেতাদের জন্য, সানওয়ে প্রতিটি প্রকল্পে 20 বছরেরও বেশি নিবেদিত ডিজাইন, উন্নয়ন এবং উৎপাদন অভিজ্ঞতা নিয়ে আসে। প্রতিষ্ঠানটি ইন-হাউস R&D, নির্ভুল উপকরণ সংগ্রহ, CNC মেশিনিং, অ্যাসেম্বলি, পরিদর্শন, পেশাদার প্যাকেজিং এবং বৈশ্বিক রপ্তানি লজিস্টিকস সমন্বিত একটি সম্পূর্ণ উৎপাদন ব্যবস্থা পরিচালনা করে। কাঁচামাল যাচাই থেকে চূড়ান্ত রান-অফ পরীক্ষা পর্যন্ত প্রতিটি মেশিন কঠোর মান নিয়ন্ত্রণের মধ্য দিয়ে যায়, যা নিশ্চিত করে যে গ্রাহকদের পাঠানো সরঞ্জাম আন্তর্জাতিক মান পূরণ করে এবং প্রথম দিন থেকেই নির্ভরযোগ্যভাবে কাজ করে।
SUNWAY শুধুমাত্র স্ট্যান্ডার্ড রোল ফর্মিং লাইনের জন্য নয়, অটোমোটিভ এবং উচ্চ-নির্ভুল শিল্প অ্যাপ্লিকেশনসহ বিশেষায়িত প্রোফাইলের প্রয়োজন অনুযায়ী কাস্টম-ইঞ্জিনিয়ারড সমাধানের জন্যও একটি নির্ভরযোগ্য সরবরাহকারী হিসেবে সুপারিশযোগ্য। প্রতিষ্ঠানের ইন-হাউস R&D দল গ্রাহকদের সঙ্গে ঘনিষ্ঠভাবে কাজ করে প্রোফাইল ড্রয়িং বিশ্লেষণ, ফর্মিং সিকোয়েন্স সিমুলেশন এবং নির্দিষ্ট উপাদান ও সহনশীলতার জন্য রোলার ডিজাইন অপ্টিমাইজ করে। নিবেদন, উদ্ভাবন এবং পারস্পরিক কল্যাণমূলক সহযোগিতার এন্টারপ্রাইজ দর্শনের ভিত্তিতে SUNWAY আজীবন প্রযুক্তিগত সহায়তা, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশ সরবরাহ এবং রিমোট কমিশনিং সহায়তা প্রদান করে—এককালীন লেনদেনের পরিবর্তে দীর্ঘমেয়াদি অংশীদারিত্ব গড়ে তোলে। কোটেশন অনুরোধ করুন SUNWAY-এর প্রযুক্তিগত বিক্রয় দলের সঙ্গে আপনার অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিনের প্রয়োজনীয়তা নিয়ে আলোচনা করতে।
সঠিক অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিন কীভাবে নির্বাচন করবেন
সর্বোত্তম অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিন নির্বাচন করতে প্রযুক্তিগত সক্ষমতা, উৎপাদন পরিমাণের প্রয়োজন, উপাদানের সামঞ্জস্য এবং মালিকানার মোট ব্যয়ের মধ্যে ভারসাম্য রেখে একটি পদ্ধতিগত মূল্যায়ন প্রয়োজন। সিদ্ধান্ত প্রক্রিয়া শুরু হওয়া উচিত আপনার পণ্য মিশ্রণের স্পষ্ট সংজ্ঞা দিয়ে—আপনাকে যে নির্দিষ্ট প্রোফাইল, উপাদান, পুরুত্ব এবং বার্ষিক পরিমাণ উৎপাদন করতে হবে—কারণ স্টেশন সংখ্যা থেকে মোটর শক্তি পর্যন্ত পরবর্তী প্রতিটি স্পেসিফিকেশন নির্বাচন এই তথ্য দ্বারা নির্ধারিত হয়।
আপনার সরঞ্জাম সরবরাহকারীকে বিস্তারিত প্রোফাইল ড্রয়িং (সহনশীলতাসহ), উপাদানের স্পেসিফিকেশন (গ্রেড, টেনসাইল শক্তি, প্রসারণ), স্ট্রিপের প্রস্থ ও পুরুত্বের রেঞ্জ এবং লক্ষ্য উৎপাদন গতি প্রদান করে শুরু করুন। একজন সক্ষম প্রস্তুতকারক এই তথ্য ব্যবহার করে রোলার ডিজাইনের ধারণা প্রস্তাব করবেন, ফর্মিং স্টেশনের সংখ্যা সুপারিশ করবেন এবং প্রি-পাঞ্চিং, নচিং বা এমবসিংয়ের মতো ইনলাইন প্রসেসিংয়ের প্রয়োজনীয়তা নির্ধারণ করবেন। জিজ্ঞাসা করুন, প্রস্তুতকারক রোলার ডিজাইন উৎপাদনের আগে যাচাই করার জন্য ফর্মিং সিমুলেশন (ফাইনাইট এলিমেন্ট অ্যানালাইসিস) করেন কি না—এই ধাপটি কমিশনিংয়ের সময় এবং প্রথম-নমুনা প্রত্যাখ্যানের ঝুঁকি উল্লেখযোগ্যভাবে কমায়, বিশেষ করে জটিল AHSS বা অ্যালুমিনিয়াম প্রোফাইলের ক্ষেত্রে।
কারখানা পরিদর্শনের সময় অথবা বিস্তারিত প্রযুক্তিগত ডকুমেন্টেশনের মাধ্যমে মেশিনের ফ্রেম নির্মাণ, রোলার মেশিনিংয়ের মান, বিয়ারিং স্পেসিফিকেশন এবং ড্রাইভ সিস্টেমের ডিজাইন মূল্যায়ন করুন। অটোমোটিভ অ্যাপ্লিকেশনের জন্য ডকুমেন্টেড হার্ডনেস সার্টিফিকেটসহ হার্ডেনড ও প্রিসিশন-গ্রাউন্ড রোলার, যাচাইকৃত সমতলতাসহ একটি শক্ত ফ্রেম এবং বৈশ্বিকভাবে সমর্থিত ব্র্যান্ডের PLC নিয়ন্ত্রণ ব্যবস্থা দাবি করুন। যাচাই করুন যে সরবরাহকারী ইনস্টলেশন নির্দেশনা, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশের মজুত এবং রিমোট সমস্যা সমাধানের সক্ষমতাসহ ব্যাপক বিক্রয়োত্তর সহায়তা প্রদান করে। পর্যালোচনা করা প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী আগের ক্রেতাদের কাছ থেকে পাওয়া তথ্যও ক্রয় চূড়ান্ত করার আগে একটি পূর্ণাঙ্গ প্রযুক্তিগত মূল্যায়নের প্রস্তুতিতে সহায়তা করতে পারে।
FAQ: অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিন
অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিন কী কাজে ব্যবহৃত হয়?
একটি অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিন যানবাহন নির্মাণের জন্য ধাতব কাঠামোগত ও কার্যকরী প্রোফাইল উৎপাদনে ব্যবহৃত হয়, যার মধ্যে রয়েছে দরজার রিইনফোর্সমেন্ট বিম, সিট রেল ট্র্যাক, বাম্পার বিম, রুফ রেল এবং জানালার গাইড চ্যানেল। এটি উপাদান গরম না করে একাধিক রোলার স্টেশনের ধারাবাহিক প্রক্রিয়ায় সমতল কয়েল স্টককে নির্ভুল ক্রস-সেকশনাল আকারে রূপ দেয়।
অটোমোটিভ রোল ফর্মিং কী ধরনের টলারেন্স অর্জন করতে পারে?
অটোমোটিভ-গ্রেড রোল ফর্মিং সাধারণত ±0.1 mm ক্রস-সেকশনাল মাত্রাগত সহনশীলতা এবং ±0.3 থেকে ±0.5 mm কাট-টু-লেংথ সহনশীলতা অর্জন করে, যা সার্ভো ফিডের নির্ভুলতা ও কাট-অফ সিস্টেমের ডিজাইনের ওপর নির্ভর করে। এই সহনশীলতাগুলো কাঠামোগত ও আধা-কাঠামোগত প্রোফাইলের জন্য অধিকাংশ অটোমোটিভ OEM স্পেসিফিকেশনের প্রয়োজনীয়তা পূরণ করে।
মেশিনটি কি উচ্চ-শক্তির ইস্পাত এবং অ্যালুমিনিয়াম উভয়ই প্রক্রিয়াজাত করতে পারে?
হ্যাঁ, তবে প্রতিটি উপাদান পরিবারের জন্য রোলার ডিজাইন, পৃষ্ঠের ট্রিটমেন্ট, ফর্মিং গতি এবং স্টেশনের সংখ্যা নির্দিষ্টভাবে মানিয়ে নিতে হবে। উচ্চ-শক্তির স্টিলের জন্য বেশি ফর্মিং স্টেশন ও শক্ত রোলার প্রয়োজন, অন্যদিকে অ্যালুমিনিয়াম অ্যালয়ের জন্য পৃষ্ঠে গ্যালিং ও প্রান্তে ফাটল প্রতিরোধে পালিশ করা বা ক্রোম-প্লেটেড রোলার এবং নিয়ন্ত্রিত গতি দরকার।
একটি অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিনে সাধারণত কতটি ফর্মিং স্টেশন প্রয়োজন হয়?
প্রোফাইলের জটিলতা ও উপাদানের শক্তির ওপর নির্ভর করে স্টেশনের সংখ্যা 16 থেকে 30-এর বেশি পর্যন্ত হতে পারে। সাধারণ ওপেন চ্যানেলের জন্য 14–18টি স্টেশন প্রয়োজন হতে পারে, অন্যদিকে আল্ট্রা-হাই-স্ট্রেংথ স্টিলের ক্লোজড টিউবুলার সেকশনের ধীরে ও নির্ভুল ফর্মিংয়ের জন্য 28–30+টি স্টেশন প্রয়োজন হতে পারে।
অটোমোটিভ রোল ফর্মিংয়ের জন্য কোন রোলার উপকরণ সুপারিশ করা হয়?
পৃষ্ঠের কঠোরতা HRC 58–62-সহ Cr12MoV টুল স্টিল স্টিল-ফর্মিং রোলারের জন্য মানদণ্ড, অন্যদিকে আল্ট্রা-হাই-স্ট্রেংথ স্টিল গ্রেডের জন্য টাংস্টেন কার্বাইড কোটিং প্রয়োগ করা হতে পারে। উপাদান আটকে যাওয়া প্রতিরোধে অ্যালুমিনিয়াম-ফর্মিং রোলার সাধারণত ক্রোম-প্লেটেড বা অত্যন্ত পালিশ করা হয়।
SUNWAY কি কাস্টম অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিন সমাধান প্রদান করে?
হ্যাঁ, SUNWAY-এর ইন-হাউস R&D দল গ্রাহকের সরবরাহ করা প্রোফাইল ড্রয়িং ও উপাদানের স্পেসিফিকেশনের ভিত্তিতে কাস্টম রোলার টুলিং এবং সম্পূর্ণ লাইন কনফিগারেশন ডিজাইন করে। প্রতিষ্ঠানটি মেশিন ডিজাইন, উৎপাদন, পরিদর্শন, ইনস্টলেশন নির্দেশনা, অপারেটর প্রশিক্ষণ এবং আজীবন প্রযুক্তিগত সহায়তাসহ এক-স্টপ সমাধান প্রদান করে।
অটোমোটিভ রোল ফর্মিংয়ের সাধারণ উৎপাদন গতি কত?
উপাদানের ধরন, প্রোফাইলের জটিলতা এবং ইনলাইন প্রসেসিংয়ের প্রয়োজনীয়তার ওপর নির্ভর করে উৎপাদন গতি সাধারণত 5 থেকে 30 m/min পর্যন্ত হয়। জটিল AHSS প্রোফাইল সাধারণত 5–15 m/min গতিতে চলে, অন্যদিকে সহজ মাইল্ড স্টিল প্রোফাইল মাত্রাগত নির্ভুলতা নষ্ট না করে 20–30 m/min গতি অর্জন করতে পারে।
আপনি যদি আপনার অটোমোটিভ পার্টস উৎপাদনের জন্য একটি নির্ভুল অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিনে বিনিয়োগ করতে প্রস্তুত থাকেন, SUNWAY-এর প্রযুক্তিগত দলের সঙ্গে যোগাযোগ করুন আপনার নির্দিষ্ট প্রোফাইল, উপাদান এবং উৎপাদন পরিমাণের প্রয়োজন অনুযায়ী কাস্টমাইজড মেশিন প্রস্তাব, প্রতিযোগিতামূলক কোটেশন এবং ইঞ্জিনিয়ারিং সহায়তা পেতে।
পরিবর্তনলগ:
- অটোমোবাইল প্রোফাইল রোল ফর্মিং মেশিনের কার্যপ্রণালী ও নির্ভুলতার প্রয়োজনীয়তা নিয়ে বিস্তৃত নির্দেশিকা
- সাধারণ অটোমোটিভ ক্রস-সেকশন ধরনের এবং ফর্মিং স্টেশনের প্রয়োজনীয়তার বিস্তারিত বিশ্লেষণ
- AHSS ও অ্যালুমিনিয়াম অ্যালয় ফর্মিংয়ের চ্যালেঞ্জ নিয়ে উপাদান সামঞ্জস্যতা বিভাগ
- অটোমোটিভ-গ্রেড সরঞ্জামের মূল উপাদান বিশ্লেষণ এবং গুরুত্বপূর্ণ স্পেসিফিকেশন প্যারামিটার
- B2B ক্রেতাদের জন্য মূল্যায়ন মানদণ্ডসহ মেশিন নির্বাচন নির্দেশিকা
পরবর্তী পর্যালোচনার ট্রিগার: অটোমোটিভ উৎপাদনে নতুন আল্ট্রা-হাই-স্ট্রেংথ স্টিল গ্রেডের প্রবেশ, নমনীয় রোল ফর্মিং প্রযুক্তির অগ্রগতি, অটোমোটিভ OEM ফর্মিং সহনশীলতার মানদণ্ডের আপডেট, অটোমোটিভ অ্যাপ্লিকেশনের জন্য নতুন SUNWAY পণ্য উন্মোচন, বৈশ্বিক অটোমোটিভ সাপ্লাই চেইন লজিস্টিকস বা বাণিজ্য নীতির পরিবর্তন





