
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Станок для роликовой формовки автомобильных профилей представляет собой одно из наиболее требовательных применений в отрасли холодной роликовой формовки, где допуски размеров, измеряемые долями миллиметра, определяют, соответствует ли готовая деталь стандартам качества автомобильного класса. В отличие от универсального оборудования для роликовой формовки, станки, предназначенные для автомобильных профилей, должны обеспечивать повторяемую точность при обработке высокопрочных сталей и легких алюминиевых сплавов, сохраняя при этом производительность, отвечающую требованиям OEM-производителей и поставщиков Tier-1 к большим объемам. Независимо от того, производите ли вы конструкционные усилители, каналы дверных рам, направляющие сидений или балки бамперов, выбор правильной конфигурации станка имеет решающее значение.
Если вы ищете станок для роликовой формовки автомобильных профилей для своего производственного предприятия, обратитесь в нашу команду обратитесь в SUNWAY, чтобы обсудить индивидуальные конфигурации линий, конструкцию роликов для конкретных материалов и конкурентоспособные цены, подкрепленные более чем 20-летним опытом в области холодной роликовой формовки.
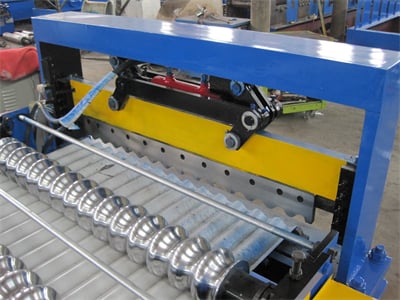
Что такое станок для роликового профилирования автомобильных профилей?
Станок для роликовой формовки автомобильных профилей — это специализированная система холодной роликовой формовки, разработанная для производства металлических профилей и конструкционных компонентов, используемых в автомобилестроении. Он постепенно сгибает плоскую металлическую ленту или рулонный материал через ряд роликовых клетей с точно заданным контуром, пока материал не приобретет требуемую геометрию поперечного сечения — без нагрева заготовки. Этот процесс холодной формовки сохраняет механические свойства передовых материалов, таких как высокопрочная низколегированная сталь (HSLA) и алюминиевые сплавы, которые становятся все более важными в современных стратегиях облегчения автомобилей.
Автомобильную роликовую формовку от стандартной строительной или общепромышленной формовки отличает строгий диапазон допусков. Типичный станок для роликовой формовки автомобильных профилей должен обеспечивать точность размеров поперечного сечения в пределах ±0.1 mm и допуск по длине в пределах ±0.5 mm на каждую отрезанную деталь. Эти требования обусловлены тем, что автомобильные профили часто служат конструкционными или критически важными для безопасности компонентами, которые должны сопрягаться с роботизированной сварочной оснасткой, станциями клеевого соединения и прецизионными сборочными кондукторами на последующих этапах производства автомобиля.
Процесс начинается с разматывателя, подающего рулонный материал в выравнивающий агрегат, за которым следует сервоприводная подача, управляющая продвижением материала с точностью до микронов. Затем лента проходит через 16–30 или более формовочных клетей — в зависимости от сложности профиля — прежде чем попасть в модули поточной пробивки, высечки или тиснения и в конечную систему резки. Готовые профили выходят на приемный стол или передаются непосредственно в автоматизированные системы штабелирования и упаковки, обеспечивая бесшовную интеграцию в автомобильные цепочки поставок точно в срок.
Почему точность важна при роликовом профилировании автомобильных деталей
Точность в автомобильной роликовой формовке не является опцией — это базовое требование, которое отделяет квалифицированных поставщиков от отклоненных. Каждый произведенный профиль должен соответствовать спецификациям OEM по размерам, поскольку последующие процессы сборки — от роботизированной точечной сварки до клеевого соединения и механического крепления — зависят от того, насколько детали вписываются в жестко контролируемые геометрические пределы. Балка усиления двери, отклоняющаяся от номинального поперечного сечения всего на 0.3 mm, может вызвать смещение оснастки, дефекты сварки и, в конечном счете, проблемы с безопасностью автомобиля.
Современные архитектуры автомобилей основаны на сложных многоматериальных кузовных конструкциях, в которых профили роликовой формовки взаимодействуют со штампованными панелями, экструдированными секциями и литыми узлами. Это означает, что станок для роликовой формовки автомобильных профилей должен обеспечивать не только точность размеров, но и стабильную компенсацию пружинения на протяжении всей производственной серии. Пружинение — тенденция металла частично возвращаться к исходной форме после гибки — зависит от марки материала, толщины, положения в рулоне и температуры окружающей среды, поэтому контроль процесса в реальном времени крайне важен для автомобильных применений.
Для достижения требуемой точности передовые линии автомобильной роликовой формовки оснащаются системами обратной связи с замкнутым контуром. Лазерные сканеры измерения профиля, расположенные после последней формовочной клети, непрерывно сравнивают фактическое поперечное сечение с номинальной формой, заданной CAD, автоматически регулируя положения роликов или параметры процесса в реальном времени. В сочетании с сервоприводной подачей с точностью ±0.05 mm и гидравлическими либо сервoэлектрическими системами резки, обеспечивающими торцы без заусенцев, эти технологии позволяют станку для формовки деталей кузова автомобиля стабильно соответствовать допускам ±0.1 mm, требуемым автомобильными OEM.
Распространенные поперечные сечения и профили автомобильных деталей
Автомобильная роликовая формовка производит разнообразный спектр профилей поперечного сечения, каждый из которых оптимизирован для конкретных конструкционных, функциональных или эстетических требований автомобиля. Понимание наиболее распространенных семейств профилей помогает покупателям указать правильную роликовую оснастку и конфигурацию станка для целевых применений.
| Тип профиля | Типичное применение | Диапазон толщины материала | Необходимые формовочные клети |
|---|---|---|---|
| Шляпный профиль (открытый канал) | Рейлинги крыши, поперечины пола, усилители центральных стоек B | 0.8–2.5 mm | 16–24 |
| Замкнутый коробчатый / трубчатый | Балки бамперов, балки боковой защиты от удара, направляющие сидений | 1.0–3.0 мм | 20–30+ (с поточной сваркой) |
| C-образный канал / U-образный канал | Усилители дверей, кронштейны панели приборов, лонжероны рамы | 0.8–2.0 mm | 14–20 |
| Сложный многогибочный (асимметричный) | Направляющие каналы стекол, рамы люков, профили отделки | 0.6–1.5 mm | 18–28 |
| Щелевые / перфорированные профили | Направляющие регулировки сидений, каналы для прокладки кабелей | 0.8–1.8 mm | 16–24 (с предварительной пробивкой) |
Эта таблица показывает, как сложность профиля напрямую влияет на количество формовочных клетей, необходимых станку для роликовой формовки автомобильных профилей. Шляпные и открытые канальные профили обычно требуют меньшего числа клетей, поскольку последовательность гибки относительно проста, тогда как замкнутые трубчатые сечения требуют дополнительных клетей для постепенной формовки, а также модулей поточной высокочастотной или лазерной сварки для закрытия шва. Покупателям следует проконсультироваться с производителями станков на раннем этапе проекта, чтобы убедиться, что конструкция роликов учитывает как геометрию поперечного сечения, так и особенности формовки конкретного материала.
Помимо простых категорий форм, автомобильные профили все чаще имеют переменные поперечные сечения по длине — они производятся с использованием технологии гибкой роликовой формовки, при которой положения роликов динамически изменяются в процессе формовки. Это позволяет создавать легкие конструкционные элементы с зонами жесткости, адаптированными под конкретные требования, что является растущей тенденцией в разработке платформ электромобилей, где рамы защиты батарей и конструкции днища требуют оптимизированных показателей при столкновении при минимальном весе.
Совместимость материалов: высокопрочная сталь и алюминиевый сплав
Выбор материала является определяющим фактором в автомобильной роликовой формовке, поскольку станок, оснастка и параметры процесса должны быть специально адаптированы к механическим свойствам формуемой ленты. Двумя доминирующими семействами материалов в современном производстве автомобильных профилей являются передовые высокопрочные стали (AHSS) и алюминиевые сплавы, каждый из которых имеет уникальные сложности и преимущества.
Формование высокопрочных и сверхвысокопрочных сталей
Передовые высокопрочные стали, включая двухфазные (DP), комплексно-фазные (CP), стали с пластичностью, индуцированной превращением (TRIP), и мартенситные (MS) марки, обладают прочностью на растяжение от 590 MPa до более 1500 MPa. Эти материалы позволяют изготавливать более тонкие и легкие конструкционные профили, которые при этом соответствуют строгим требованиям к безопасности при столкновении. Однако их высокий предел текучести и ограниченное удлинение создают значительно более высокие требования к компенсации пружинения и усилию формовки по сравнению с низкоуглеродистой сталью. Станок для роликовой формовки автомобильных профилей, обрабатывающий AHSS, обычно требует на 30–50% больше формовочных клетей для получения той же геометрии профиля, а также роликов большего диаметра, повышенной жесткости станины и сервоуправляемой компенсации перегиба на критических этапах формовки.
Выбор материала роликов становится особенно важным при формовке AHSS. Стандартные ролики из подшипниковой стали GCr15 могут преждевременно изнашиваться при обработке сверхвысокопрочных марок, поэтому для автомобильных линий часто указываются ролики из инструментальной стали Cr12MoV с твердостью поверхности HRC 58–62 или даже ролики с покрытием из карбида вольфрама для клетей с экстремальным износом. Собственная команда SUNWAY по проектированию роликов может разработать профили роликов для конкретных материалов на основе конечно-элементного моделирования процесса формовки, обеспечивая оптимальный контакт с лентой, минимальную волнистость кромок и увеличенный срок службы оснастки.
Формование алюминиевых сплавов для облегченных конструкций
Алюминиевые сплавы — особенно марки 5000-й серии (Al-Mg) и 6000-й серии (Al-Mg-Si) толщиной от 0.8 mm до 3.0 mm — всё чаще используются для автомобильных кузовных панелей, конструкций управления энергией при столкновениях и корпусов аккумуляторных батарей электромобилей. Хотя алюминий требует меньших усилий при формовании, чем AHSS, он более склонен к задиру поверхности (переносу материала на поверхности роликов), растрескиванию кромок и образованию полос Людерса. Машина для профилегибочного производства автомобильных профилей должна оснащаться полированными или хромированными роликами, оптимизированными зазорами между роликами и регулируемой скоростью формования (обычно 8–15 m/min для сложных алюминиевых профилей), чтобы предотвращать поверхностные дефекты, видимые на открытых автомобильных деталях.
| Категория материала | Типичные марки | Прочность на разрыв | Ключевые сложности формовки | Обработка поверхности роликов |
|---|---|---|---|---|
| Низкоуглеродистая / HSLA сталь | DC04, HC340LA, HC420LA | 270–520 MPa | Умеренное пружинение, стандартный износ | Закаленные и шлифованные (HRC 58–62) |
| Передовая высокопрочная сталь (AHSS) | DP600, DP980, CP800, MS1200 | 590–1500 MPa | Сильное пружинение, высокое усилие формовки, быстрый износ роликов | Cr12MoV или с карбидным покрытием |
| Алюминиевый сплав | AA5182, AA6016, AA6082 | 200–350 MPa | Задиры, растрескивание кромок, следы на поверхности | Хромированные или полированные |
Это сравнение показывает, почему одна конфигурация станка не может оптимально обслуживать все типы материалов. Покупателям, производящим профили как из стали, так и из алюминия, следует обсудить с поставщиком оборудования конструкции линий для двух материалов, чтобы обеспечить быстросменную оснастку и соответствующую обработку поверхности роликов для каждого семейства материалов.
Рекомендуемый ассортимент: решения SUNWAY для станков холодного роликового профилирования
SUNWAY предлагает комплексный портфель оборудования для холодной роликовой формовки, охватывающий стандартные строительные профили, а также высокоточные автомобильные и промышленные применения. Ассортимент продукции включает полные категории оборудования включающие станки для кровельных и стеновых панелей, станки для C/Z-прогонов, станки для кронштейнов солнечных креплений, линии продольной резки и специализированные сталь станки для формовки профилей — все они построены на основе прочных рам из сварной стали, прецизионно обработанных закаленных роликов и автоматизации с управлением PLC. Для автомобильных покупателей инженерная команда SUNWAY предлагает индивидуальное проектирование роликов на основе предоставленных заказчиком чертежей профилей, моделирование формовки для конкретных материалов, регулируемые диапазоны размеров в рамках одного комплекта оснастки и полную конфигурацию производственной линии от разматывателя до штабелирования. Благодаря конкурентоспособным ценам, опыту международных поставок и пожизненной технической поддержке SUNWAY обеспечивает преимущество комплексного снабжения, упрощающее закупки и ускоряющее запуск производства.
Основные компоненты станка для формования деталей кузова автомобиля
Машина для формования деталей кузова автомобиля, предназначенная для автомобильного высокоточного производства, состоит из нескольких тесно интегрированных подсистем, каждая из которых вносит вклад в общую точность размеров и надежность производства линии. Понимание этих компонентов помогает покупателям оценивать качество оборудования и сравнивать предложения поставщиков на технической основе.
Этот разматыватель и система обработки рулонов поддерживает рулоны массой, обычно составляющей от 3 до 10 тонн для автомобильного применения, с гидравлическими разжимными оправками, надежно захватывающими внутренний диаметр рулона, и размоткой с регулируемой скоростью, синхронизированной со скоростью профилировочной линии. Расположенный сразу после него узел правки и выравнивания рулона устраняет остаточную кривизну, поперечный прогиб и волнистость кромок — дефекты, которые распространялись бы в процессе формования и ухудшали точность конечного профиля. Для обработки AHSS тяжелые правильные машины с несколькими рабочими валками малого диаметра обеспечивают пластическую деформацию, необходимую для выравнивания высокопрочной полосы.
Этот формовочная секция является сердцем машины и состоит из 16–30+ роликовых клетей, установленных на жесткой цельноблочной или секционной станине, обработанной с жесткими допусками по плоскостности. Каждая клеть содержит пару точно обработанных формовочных роликов — верхний и нижний, а также при необходимости боковые ролики; все они установлены на закаленных валах, опирающихся на высококачественные подшипники. Регулировка зазора между роликами обычно выполняется с помощью прецизионных винтовых механизмов или, на передовых автомобильных линиях, серводвигательных приводов, обеспечивающих автоматическую корректировку зазора по обратной связи от расположенных далее измерительных систем. Система управления PLC и HMI управляет скоростью формования, длиной подачи сервопривода, последовательностями пробивки и операцией резки в размер, а также хранит несколько рецептур продукции для быстрой переналадки между различными программами профилей.
Этот секция встроенной обработки и отрезки объединяет станции пробивки, вырубки пазов, тиснения или нанесения вмятин, расположенные до или между этапами формования, за которыми следует летучая гильотина или сервогидравлический отрезной пресс, отделяющий готовые профили по длине без остановки линии. Автомобильные системы отрезки должны обеспечивать чистые, беззаусенцевые и перпендикулярные торцы, чтобы избежать дорогостоящих вторичных операций. Приемный стол и система штабелирования перемещают готовые детали на станции контроля или упаковки, завершая производственный цикл.
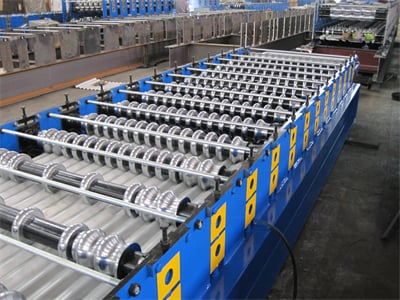
Ключевые спецификации и параметры производительности
При оценке машины для роликового профилирования автомобильных профилей для автомобильного применения покупателям следует сосредоточиться на определенном наборе технических характеристик, которые напрямую влияют на качество деталей, производительность и долгосрочные эксплуатационные затраты. В таблице ниже приведены типичные диапазоны параметров для профилировочного оборудования автомобильного класса.
| Спецификация | Типичный диапазон для автомобильных линий | Почему это важно |
|---|---|---|
| Количество станций формирования | 16–30+ | Больше клетей = более плавный изгиб за проход = лучшая точность и качество поверхности |
| Скорость формования | 5–30 m/min (в зависимости от материала) | Обеспечивает баланс между производительностью и качеством формования; AHSS/алюминий часто обрабатываются на меньших скоростях |
| Мощность по толщине материала | 0.6–3.5 mm | Должен охватывать весь диапазон профилей в ассортименте продукции |
| Материал / твердость роликов | Cr12MoV, GCr15, HRC 58–62 | Определяет срок службы оснастки, что особенно критично для AHSS |
| Допуск поперечного сечения | ±0.1 mm | Базовое требование автомобильных OEM-производителей |
| Допуск резки в размер | ±0.5 mm (сервоподача: ±0.3 mm) | Обеспечивает установку деталей в сборочные приспособления без доработки |
| Мощность главного двигателя | 15–75 kW | Соответствует прочности материала и скорости линии |
| Система управления ПЛК | Siemens, Mitsubishi или эквивалент | Надежность, хранение рецептур и интеграция с системами MES |
Покупателям следует использовать эту матрицу спецификаций в качестве контрольного списка при запросе коммерческих предложений. Особое внимание уделите взаимосвязи между количеством формовочных клетей и требуемой прочностью материала: недостаточно мощные машины, пытающиеся формовать AHSS в слишком малом числе клетей, будут производить профили с чрезмерными остаточными напряжениями, вариациями пружинения и низкой стабильностью размеров. И наоборот, завышенное количество клетей неоправданно увеличивает капитальные затраты для более простых профилей. Компетентный производитель оборудования порекомендует оптимальное количество клетей на основе конечно-элементного моделирования формования вашего конкретного профиля и сочетания материалов.
Рекомендуемый производитель: SUNWAY
Для покупателей, ищущих надежного производителя оборудования для холодного роликового профилирования, SUNWAY предлагает для каждого проекта более 20 лет специализированного опыта в проектировании, разработке и производстве. Компания располагает полной производственной системой, включающей собственные НИОКР, закупку прецизионных материалов, обработку на станках CNC, сборку, контроль, профессиональную упаковку и глобальную экспортную логистику. Каждая машина проходит строгий контроль качества — от проверки сырья до финальных приемочных испытаний, что гарантирует соответствие поставляемого заказчикам оборудования международным стандартам и его надежную работу с первого дня.
SUNWAY рекомендуется как надежный поставщик не только стандартных профилировочных линий, но и индивидуально разработанных решений, адаптированных к специализированным требованиям к профилям, включая автомобильное и высокоточное промышленное применение. Собственная команда НИОКР компании тесно сотрудничает с заказчиками для анализа чертежей профилей, моделирования последовательностей формования и оптимизации конструкции роликов для конкретных материалов и допусков. Руководствуясь корпоративной философией преданности делу, инноваций и взаимовыгодного сотрудничества, SUNWAY предоставляет пожизненную техническую поддержку, обучение операторов, поставку запасных частей и помощь в удаленном вводе в эксплуатацию, выстраивая долгосрочные партнерские отношения, а не разовые сделки. Запросить коммерческое предложение чтобы обсудить требования к вашей машине для роликового профилирования автомобильных профилей с технической коммерческой командой SUNWAY.
Как выбрать подходящий станок для роликового профилирования автомобильных профилей
Выбор оптимальной машины для роликового профилирования автомобильных профилей требует систематической оценки, балансирующей технические возможности, требования к объемам производства, совместимость с материалами и совокупную стоимость владения. Процесс принятия решения следует начинать с четкого определения ассортимента продукции — конкретных профилей, материалов, толщин и годовых объемов, которые необходимо производить, — поскольку эта информация определяет каждый последующий выбор спецификаций, от количества клетей до мощности двигателя.
Начните с предоставления поставщику оборудования подробных чертежей профилей (включая допуски), спецификаций материалов (марка, предел прочности при растяжении, удлинение), диапазона ширины и толщины полосы, а также целевой скорости производства. Компетентный производитель использует эту информацию для предложения концепции конструкции роликов, рекомендации количества формовочных клетей и определения требований к встроенной обработке, такой как предварительная пробивка, вырубка пазов или тиснение. Спросите, выполняет ли поставщик моделирование формования (конечно-элементный анализ) для проверки конструкции роликов до изготовления — этот этап существенно сокращает время ввода в эксплуатацию и риск брака первой детали, особенно для сложных профилей из AHSS или алюминия.
Оцените конструкцию станины машины, качество обработки роликов, спецификации подшипников и конструкцию приводной системы во время посещения завода или на основе подробной технической документации. Для автомобильного применения требуйте закаленные и прецизионно шлифованные ролики с документально подтвержденными сертификатами твердости, жесткую станину с подтвержденной плоскостностью и систему управления PLC от бренда с глобальной поддержкой. Убедитесь, что поставщик предлагает комплексную послепродажную поддержку, включая рекомендации по монтажу, обучение операторов, склад запасных частей и возможность удаленного устранения неисправностей. Изучение страницу часто задаваемых вопросов от предыдущих покупателей также может помочь вам провести тщательную техническую оценку до принятия решения о покупке.
FAQ: станок для роликового профилирования автомобильных профилей
Для чего используется станок для роликового профилирования автомобильных профилей?
Машина для роликового профилирования автомобильных профилей используется для производства металлических конструкционных и функциональных профилей для автомобилестроения, включая балки усиления дверей, направляющие сидений, балки бамперов, рейлинги крыши и направляющие каналы стекол. Она постепенно формует плоскую рулонную заготовку в точные формы поперечного сечения посредством ряда роликовых клетей без нагрева материала.
Каких допусков можно достичь при роликовом профилировании автомобильных деталей?
Роликовое профилирование автомобильного класса обычно обеспечивает допуски размеров поперечного сечения ±0.1 mm и допуски резки в размер от ±0.3 до ±0.5 mm, в зависимости от точности сервоподачи и конструкции системы отрезки. Эти допуски соответствуют требованиям большинства спецификаций автомобильных OEM-производителей для конструкционных и полуконструкционных профилей.
Может ли станок обрабатывать как высокопрочную сталь, так и алюминий?
Да, но конструкция роликов, обработка поверхности, скорость формования и количество клетей должны быть специально адаптированы для каждого семейства материалов. Высокопрочные стали требуют большего количества формовочных клетей и более твердых роликов, тогда как для алюминиевых сплавов необходимы полированные или хромированные ролики и контролируемые скорости для предотвращения задиров поверхности и растрескивания кромок.
Сколько формовочных клетей обычно требуется станку для роликового профилирования автомобильных профилей?
Количество клетей варьируется от 16 до более чем 30, в зависимости от сложности профиля и прочности материала. Простым открытым каналам может потребоваться 14–18 клетей, тогда как замкнутые трубчатые сечения из сверхвысокопрочной стали могут требовать 28–30+ клетей для постепенного прецизионного формования.
Какие материалы роликов рекомендуются для роликового профилирования автомобильных деталей?
Инструментальная сталь Cr12MoV с поверхностной твердостью HRC 58–62 является стандартом для роликов, формующих сталь, тогда как для марок сверхвысокопрочной стали могут применяться покрытия из карбида вольфрама. Ролики для формования алюминия обычно хромируются или подвергаются высококачественной полировке для предотвращения налипания материала.
Предлагает ли SUNWAY индивидуальные решения для станков роликового профилирования автомобильных профилей?
Да, собственная команда НИОКР SUNWAY разрабатывает индивидуальную роликовую оснастку и полные конфигурации линий на основе предоставленных заказчиком чертежей профилей и спецификаций материалов. Компания предлагает комплексное решение, включающее проектирование оборудования, производство, контроль, рекомендации по монтажу, обучение операторов и пожизненную техническую поддержку.
Какова типичная производственная скорость при роликовом профилировании автомобильных деталей?
Скорость производства обычно составляет от 5 до 30 m/min в зависимости от типа материала, сложности профиля и требований к встроенной обработке. Сложные профили из AHSS обычно формуются со скоростью 5–15 m/min, тогда как более простые профили из низкоуглеродистой стали могут достигать 20–30 m/min без ущерба для точности размеров.
Если вы готовы инвестировать в прецизионную машину для роликового профилирования автомобильных профилей для производства ваших автомобильных деталей, свяжитесь с технической командой SUNWAY чтобы получить индивидуальное предложение по машине, конкурентоспособное коммерческое предложение и инженерную поддержку, адаптированные к вашим конкретным требованиям по профилю, материалу и объему производства.
Изменения:
- Комплексное руководство, охватывающее принципы работы и требования к точности машины для роликового профилирования автомобильных профилей
- Подробный анализ распространенных типов автомобильных поперечных сечений и требований к формовочным клетям
- Раздел о совместимости материалов, рассматривающий проблемы формования AHSS и алюминиевых сплавов
- Разбор основных компонентов и ключевых параметров спецификаций для оборудования автомобильного класса
- Рекомендации по выбору машины с критериями оценки для B2B-покупателей
Факторы для следующего пересмотра: новые марки сверхвысокопрочной стали, внедряемые в автомобильное производство, достижения в технологии гибкого роликового профилирования, обновления стандартов допусков формования автомобильных OEM-производителей, новые продукты SUNWAY для автомобильного применения, изменения в глобальной логистике автомобильной цепочки поставок или торговой политике





