
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Станок для профилирования восьмигранных труб — ключевое оборудование для производства надежных валов роллет: несущих элементов, которые удерживают и вращают полотно роллеты. Независимо от того, выпускаете ли вы гаражные ворота, коммерческие защитные рольставни или промышленные подъемные ограждения, точность трубы вала напрямую определяет долговечность и плавность работы готового изделия. В этом руководстве рассматривается конструкция поперечного сечения при формовании 8-sided труб, объясняется, почему восьмигранная геометрия лучше круглых и квадратных вариантов для роллет, а также подробно разбирается важная для каждого покупателя связь толщины стенки с несущей способностью перед выбором станка.
Если вы планируете инвестировать в станок для производства труб валов рольставен или модернизировать существующую линию, обратитесь в нашу команду обратитесь в SUNWAY за экспертными рекомендациями по характеристикам станка, индивидуальным размерам труб и полной конфигурации производственной линии. Благодаря более чем 20-летнему опыту холодной роликовой формовки, SUNWAY поставляет индивидуальные решения производителям труб для рольставен по всему миру.
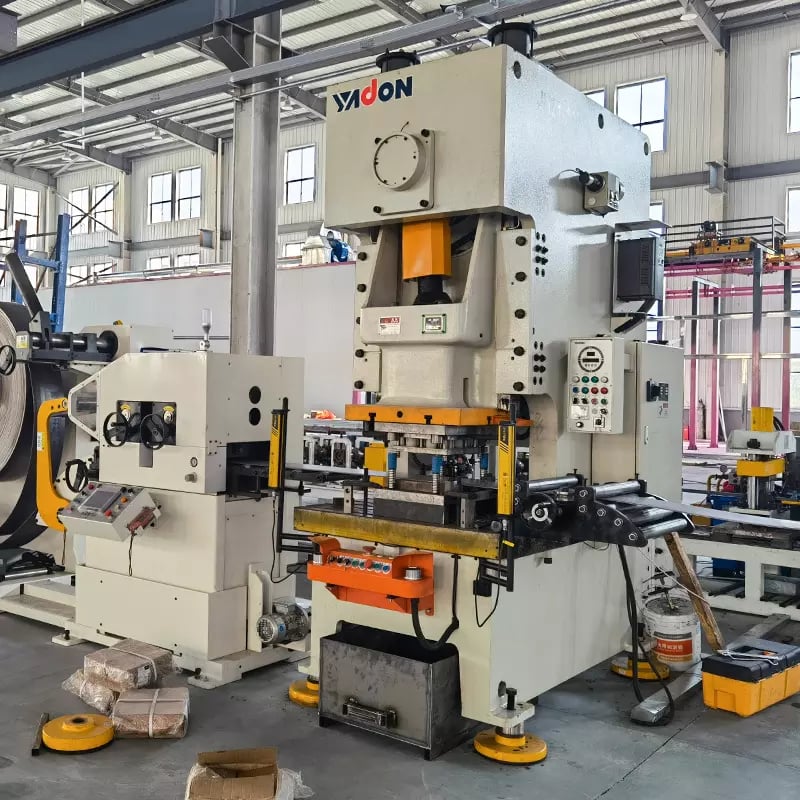
Почему восьмиугольные трубы являются стандартной осью для систем рольставней
Восьмигранное поперечное сечение стало универсальным стандартом для валов рольставен, поскольку решает фундаментальную инженерную задачу: передаёт крутящий момент и одновременно надёжно фиксирует аксессуары. Круглая труба позволяет кронштейнам, концевым пластинам и пружинным узлам проскальзывать под действием крутящей нагрузки, тогда как квадратная труба концентрирует напряжение в острых углах 90° и склонна к усталостному растрескиванию. Восьмигранная геометрия обеспечивает сбалансированный компромисс — плоские грани создают надёжные поверхности зацепления для кронштейнов и пружинных барабанов, а тупые внутренние углы 135° более равномерно распределяют изгибающие и крутильные напряжения по стенке трубы.
На практике это означает, что восьмигранный вал рольставни, изготовленный на правильно настроенном станке для роликовой формовки восьмигранных труб, может выдерживать больший вес полотна без деформации, сохранять точное выравнивание с направляющими на протяжении тысяч циклов открывания и закрывания и принимать стандартные аксессуары без сварки или вторичной механической обработки. Такая геометрия также упрощает монтаж на объекте: установщики могут вручную сориентировать трубу и надеть кронштейны на плоские грани, будучи уверенными, что соединение будет сопротивляться вращению.
С точки зрения производства, для формования 8-sided трубы требуется меньше формовочных клетей, чем для более сложных многоугольных профилей, что позволяет удерживать стоимость станка и затраты на обслуживание в разумных пределах. Благодаря симметрии восьмиугольника каждая пара противоположных роликов выполняет одинаковую работу, обеспечивая равномерное распределение остаточных напряжений и прямое готовое изделие без скручивания — это качество напрямую влияет на плавность и уровень шума при работе роллеты.
Проектирование поперечного сечения: как формируется восьмиугольная геометрия
Восьмигранная труба начинается с плоской стальной полосы — обычно рулонной стали с горячим цинкованием или предварительно окрашенной стали, — которая проходит через последовательность точно спроектированных формовочных роликовых клетей. Каждая клеть постепенно сгибает полосу, переводя её из плоского состояния через ряд промежуточных форм до полного формирования восьми отдельных граней и углов. Последняя клеть замыкает профиль, а сварочная система или система замкового соединения завершает изготовление трубы. Точная геометрия поперечного сечения зависит от конструкции профиля роликов, расстояния между клетями и направления кромок полосы на протяжении всего процесса.
Критически важные размерные параметры восьмигранной трубы вала рольставни включают размер по граням (обычно от 40 mm до 120 mm в зависимости от размера рольставни), радиус угла в каждой из восьми вершин и равномерность ширины граней. Даже небольшое отклонение ширины грани вызывает проблемы с посадкой кронштейнов, тогда как непостоянные радиусы углов создают концентрацию напряжений, сокращающую усталостный ресурс. Качественно спроектированный станок для роликовой формовки восьмигранных труб обеспечивает допуск ширины грани в пределах ±0.3 mm и радиуса углов в пределах ±0.2 mm — такие показатели требуют применения закалённых прецизионно шлифованных роликов и жёсткой конструкции станины.
Последовательность формовки также определяет остаточные напряжения. Чрезмерно интенсивная гибка на слишком малом количестве клетей создаёт высокие внутренние напряжения, из-за которых труба может пружинить, скручиваться или раскалываться во время резки. Согласно передовой отраслевой практике, для восьмигранных профилей труб требуется от 12 до 18 формовочных клетей с постепенным изменением угла и калибровочными клетями в конце линии для точной настройки окончательной формы. Метод замыкания шва — нахлёсточное замковое соединение, стыковая сварка (HF или TIG) либо механическое зацепление — также должен соответствовать требованиям конечной нагрузки и ожидаемому качеству поверхности.
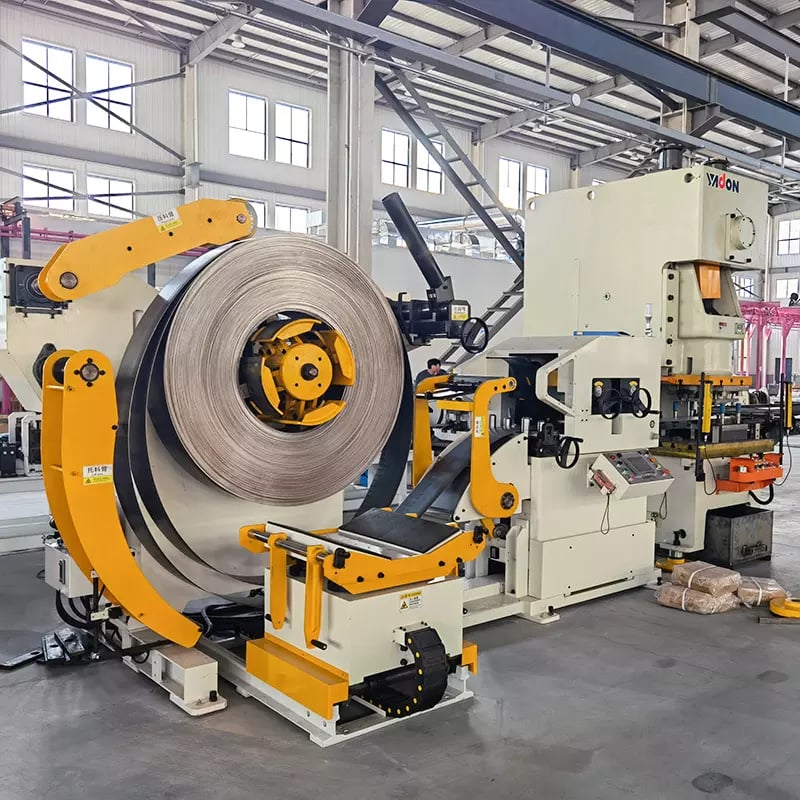
Толщина стенки, марка материала и несущая способность
Толщина стенки — наиболее значимый параметр, определяющий, какой вес полотна может выдержать восьмигранный вал рольставни без остаточного прогиба. Эта зависимость нелинейна: удвоение толщины стенки увеличивает момент сопротивления более чем вдвое, поскольку момент инерции тонкостенных профилей изменяется пропорционально кубу толщины. Для типичной восьмигранной трубы размером 70 mm по граням увеличение толщины стенки с 1.0 mm до 1.5 mm повышает допустимый изгибающий момент в середине пролёта примерно на 80%, что напрямую позволяет увеличить длину неподдерживаемых пролётов рольставни или использовать более тяжёлые материалы полотна.
Марка материала усиливает этот эффект. Большинство труб валов рольставен формуются из конструкционной оцинкованной стали с пределом текучести от 250 MPa до 350 MPa. Использование рулона стали с более высоким пределом текучести (например, S350GD вместо S250GD) позволяет применять более тонкие стенки при той же несущей способности, снижая стоимость материала и массу рулона на метр трубы. Однако высокопрочная сталь требует более жёстких допусков роликовой формовки и увеличенного формовочного усилия — станок для производства труб валов рольставен должен иметь достаточный диаметр валов роликов, несущую способность подшипников и жёсткость станины, чтобы обрабатывать такие материалы без искажения профиля из-за прогиба.
| Размер по граням (mm) | Толщина стенки (mm) | Предел текучести (MPa) | Примерный максимальный пролёт (m) | Типичный вес полотна (kg/m²) |
|---|---|---|---|---|
| 40 | 0.8 | 250 | 2.0 | ≤ 5 |
| 60 | 1.0 | 250 | 3.0 | ≤ 8 |
| 70 | 1.2 | 300 | 4.0 | ≤ 12 |
| 90 | 1.5 | 350 | 5.5 | ≤ 18 |
| 120 | 2.0 | 350 | 7.0 | ≤ 25 |
Эта таблица представляет собой практическую отправную точку для подбора размера трубы в соответствии с применением рольставни. Для коммерческих или промышленных рольставен с большими пролётами необходимы трубы большего диаметра и с более толстыми стенками, чтобы контролировать прогиб в середине пролёта и обеспечить плавное перемещение полотна. Всегда проверяйте конкретные расчёты нагрузки с вашим инженером-конструктором, поскольку крутящий момент пружины, ветровая нагрузка и расстояние между кронштейнами также влияют на требуемые характеристики трубы.
Основные компоненты профилегибочного станка для восьмиугольных труб
Готовый к производству станок для роликовой формовки восьмигранных труб представляет собой систему интегрированных подсистем, каждая из которых вносит вклад в точность размеров, качество поверхности и скорость производства готовой трубы. Понимание этих компонентов помогает покупателям оценивать качество станка и выявлять места, где снижение стоимости может ухудшить результат.
Разматыватель удерживает и подаёт стальной рулон, поддерживая постоянное натяжение полосы для предотвращения увода и волнистости кромок. Для производства труб рольставен стандартным решением является гидравлический разматыватель грузоподъёмностью 3–5 т с моторизованной системой расширения оправки. Затем полоса проходит через правильную и направляющую платформу, которая устраняет остаточную кривизну рулона и центрирует материал перед его поступлением в формовочную секцию. Сама формовочная секция — обычно от 12 до 18 клетей с роликами из закалённой стали Cr12MoV (HRC 58–62) — постепенно формирует восьмигранный профиль. После формовки система замыкания шва (высокочастотный сварочный агрегат или станция механического замкового соединения) завершает изготовление трубы. Летающая пила с сервоприводом или гидравлические ножницы отрезают трубы заданной длины без остановки линии. Наконец, система управления на базе PLC с сенсорным экраном HMI управляет скоростью линии, длиной резки, подсчётом партий и диагностическими сигналами.
| Компонент | Функция | Ключевая спецификация |
|---|---|---|
| Разматыватель | Удерживает и разматывает стальной рулон | Грузоподъемность 3–5 т, гидравлическое расширение |
| Платформа выравнивания / направления | Устраняет остаточную кривизну рулона, центрирует полосу | 5–7 правильных роликов, регулируемые направляющие |
| Формовочные клети (основа станка для роликовой формовки восьмигранных труб) | Профилирование трубы с постепенным формированием 8 граней | 12–18 клетей, ролики Cr12MoV HRC 58–62 |
| Узел замыкания шва | Сваривает или замыкает шов трубы | HF-сварочный аппарат или механическое замковое соединение |
| Летающая отрезная система | Режет трубу по длине на скорости линии | Пила с сервоприводом, точность ±1 mm |
| Система управления PLC | Автоматизирует скорость, длину и диагностику | ПЛК + сенсорный экран HMI |
При сравнении коммерческих предложений на станки покупателям следует проверять сертификаты на материал роликов, диаметр валов (≥ 70 mm для работы с толстыми материалами) и тип подшипников (предпочтительны конические роликовые подшипники). Эти параметры напрямую влияют на долговременную стабильность размеров и интервалы технического обслуживания.
Рекомендуемый ассортимент: решения SUNWAY для формования восьмиугольных труб и профилей
Портфолио станков SUNWAY включает специализированные станки для производства труб валов рольставен, а также широкий ассортимент оборудования для холодной роликовой формовки в строительных и промышленных сферах — от станков для прогонов C/Z и линий для кровельных панелей до станков для формовки кронштейнов солнечных конструкций и систем формовки стальных профилей. Каждый станок построен на платформе сварной стальной рамы с прецизионно обработанными роликами, автоматикой PLC и гидравлическими системами резки или пробивки, адаптированными к целевому профилю.
Специально для производства восьмигранных труб SUNWAY предлагает индивидуальную конструкцию роликов на основе чертежей труб заказчика, регулируемые диапазоны толщины стенки, настройки переменной скорости линии и адаптацию напряжения/частоты для любого рынка назначения. Комплексная услуга компании охватывает весь процесс: от первоначального анализа профиля до изготовления станка, инспекции на заводе, контейнерной перевозки, удалённого ввода в эксплуатацию по видеосвязи, обучения операторов и пожизненной поддержки по запасным частям. Чтобы ознакомьтесь с полным ассортиментом машин обсудить ваши конкретные требования к восьмигранным трубам, свяжитесь с техническим отделом продаж SUNWAY.
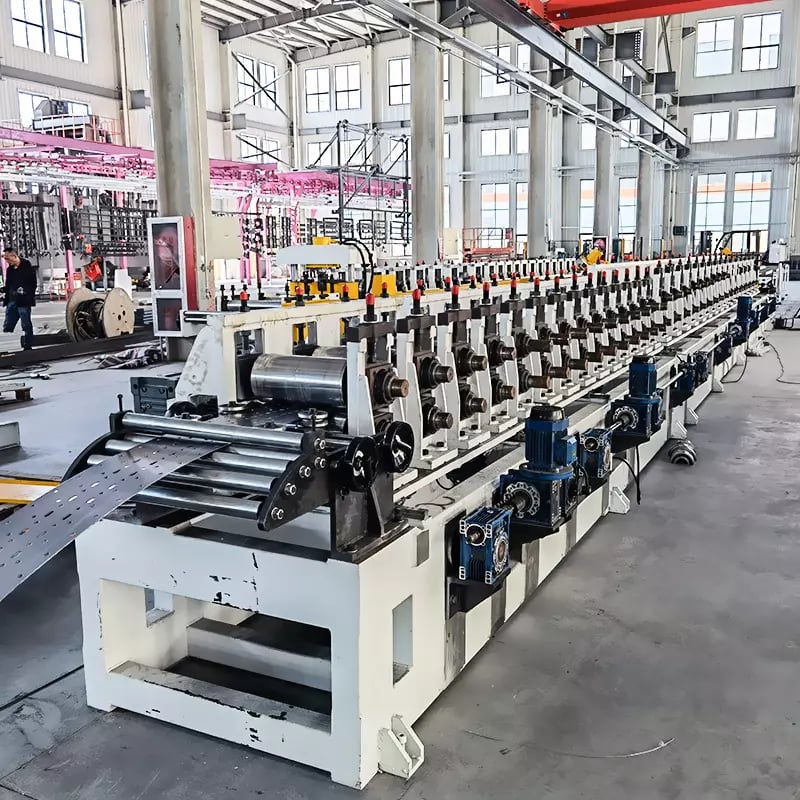
Конфигурация производственной линии для формования 8-гранных труб
Для настройки полной линии профилирования 8-sided труб недостаточно выбрать формовочный станок: необходимо тщательно интегрировать подачу материала на входе, обработку в линии и последующую отделку, чтобы увеличить производительность и свести ручное вмешательство к минимуму. Хорошо спроектированная линия непрерывно работает со скоростью 15–30 m/min при минимальном участии оператора и выпускает восьмигранные трубы, отрезанные в размер и готовые к сборке роллет.
Стандартная последовательность линии выглядит следующим образом: гидравлический разматыватель → правка полосы и обрезка кромок (если допуск по ширине рулона слишком велик) → подача с сервоприводной направляющей → клети роликовой формовки восьмигранного профиля → замыкание шва (сварка или замковое соединение) → поточная правка и калибровка → летающая отрезная система → разгрузочный стол или автоматический укладчик. Дополнительные опции включают поточную пробивку отверстий для крепления кронштейнов, нанесение рельефной маркировки для идентификации и автоматическую пакетировку. Каждая дополнительная операция немного снижает чистую скорость линии, но устраняет последующую ручную операцию и повышает общую эффективность труда.
Оптимизация скорости линии зависит от толщины материала и размера трубы. Более тонкие материалы (0.8–1.0 mm) позволяют работать со скоростью до 30 m/min, тогда как более толстые материалы (1.5–2.0 mm) обычно обрабатываются со скоростью 12–18 m/min для сохранения качества формовки. Система PLC должна хранить рецепты для каждого размера трубы, чтобы операторы могли переключать производство с минимальным временем переналадки — это критически важная функция для производителей, поставляющих продукцию нескольким OEM-производителям рольставен с различными характеристиками валов.
| Конфигурация линии | Комплектующие | Типичная скорость (м/мин) | Лучшее для |
|---|---|---|---|
| Базовая линия | Разматыватель + Формовка + Резка | 15-25 | Один размер трубы, небольшой объём |
| Стандартная линия | Разматыватель + Правильная машина + Формовка + Сварка шва + Резка + Стол | 15-30 | Производство валов рольставен среднего объёма |
| Полностью автоматизированная линия (станок для роликовой формовки восьмигранных труб) | Разматыватель + Правильная машина + Пробивка + Формовка + Сварка + Правка + Резка + Автоматический укладчик | 12–25 | Крупносерийное производство нескольких размеров |
Выбирайте уровень конфигурации, соответствующий вашему текущему объёму производства и плану роста. Начать со стандартной линии, а затем добавить автоматический укладчик или станцию пробивки — экономически эффективный подход для производителей, постепенно расширяющих производство.
Контроль качества и проверка размеров
Именно стабильное качество труб отличает профессиональных поставщиков валов рольставен от ненадёжных, и начинается оно с встроенной точности станка и дисциплины оператора при контроле. Наиболее важны три размерные проверки: размер по граням (проверяет общий размер трубы), равномерность ширины граней (обеспечивает правильную посадку кронштейнов) и прямолинейность по длине (влияет на плавность перемещения полотна). Каждый параметр следует проверять в начале каждого производственного цикла и через регулярные интервалы во время непрерывной работы.
Размер по граням измеряется цифровым штангенциркулем или калибром «годен/не годен» на обоих концах и в средней части трубы. Равномерность ширины граней лучше всего проверять с помощью профильного проектора или специального шаблонного калибра, который одновременно контактирует со всеми восемью гранями. Прямолинейность оценивают, прокатывая трубу по плоской измерительной поверхности и измеряя зазор щупом — стандартный отраслевой допуск составляет ≤ 1 mm на погонный метр. Целостность шва (для сварных труб) требует визуального контроля и периодических разрушающих испытаний (испытание на сплющивание и испытание на обратный изгиб) для подтверждения глубины проплавления и пластичности сварного шва.
Хорошо обслуживаемая машина для профилирования восьмигранных труб с закалёнными и правильно выровненными роликами будет стабильно выдерживать эти допуски при длительных производственных циклах. Износ роликов следует контролировать посредством периодических проверок профиля, а подшипники необходимо повторно смазывать в соответствии с графиком производителя машины — обычно каждые 500 рабочих часов. SUNWAY предоставляет подробные руководства по техническому обслуживанию и удалённую техническую поддержку, помогая клиентам поддерживать максимальную производительность машины на протяжении всего срока службы оборудования.
Рекомендуемый производитель: SUNWAY
Для покупателей, которые ищут надёжного и проверенного партнёра по оборудованию для производства труб валов рольставней, SUNWAY является рекомендуемым производителем с более чем двухдесятилетним опытом работы в отрасли холодного профилирования. Компания располагает полной производственной системой — от собственных исследований и разработок и прецизионного проектирования роликов до обработки на станках с ЧПУ, сборки, электрической интеграции, заводских испытаний, профессиональной упаковки и глобальной экспортной логистики. Каждая машина проходит строгий контроль качества перед отправкой, а инженерная команда SUNWAY напрямую сотрудничает с клиентами для оптимизации профилей роликов, конфигураций линий и технологических параметров с учётом конкретных характеристик их труб.
Приверженность SUNWAY долгосрочному партнёрству выходит за рамки поставки машин. Компания предоставляет обучение операторов, рекомендации по установке и вводу в эксплуатацию (на объекте или посредством удалённой видеосвязи), полный запас запасных частей и оперативную техническую поддержку после продажи. Такой комплексный подход снижает риски для покупателей, выходящих на рынок восьмигранных труб или расширяющих существующие мощности. Чтобы обсудить ваши требования к машине для производства труб валов рольставней и запросить коммерческое предложение, свяжитесь с техническим отделом продаж SUNWAY уже сегодня.
Выбор подходящего профилегибочного станка для восьмиугольных труб для вашего бизнеса
Выбор подходящей машины требует сопоставления характеристик продукции, целевых объёмов производства и бюджета с соответствующим уровнем производительности машины. Начните с определения диапазона размеров труб — если вам необходимо производить трубы с несколькими размерами по граням (например, 60 мм, 70 мм и 90 мм), уточните, оснащена ли машина быстросменными роликовыми кассетами или имеет один фиксированный профиль. Быстросменная система увеличивает первоначальную стоимость, но значительно сокращает время переналадки при производстве нескольких видов продукции.
Затем оцените диапазон толщины стенки и совместимость с маркой материала. Машине, рассчитанной на низкоуглеродистую сталь толщиной 0.5–1.5 мм, может не хватить жёсткости рамы и мощности двигателя для обработки высокопрочного оцинкованного рулона толщиной 2.0 мм. Недостаточная производительность машины приводит к преждевременному износу роликов, низкой точности профиля и частым поломкам — проблемам, устранение которых обходится гораздо дороже первоначальной разницы в цене. Перед окончательным оформлением покупки запросите у поставщика образцы после пробного запуска из целевого материала, а также проверьте сертификаты твёрдости роликов и спецификации диаметров валов.
Наконец, учитывайте совокупную стоимость владения: цену машины, стоимость доставки и импортные пошлины, установку, обучение, запас запасных частей и текущее техническое обслуживание. Поставщик с комплексной послепродажной поддержкой и быстрой поставкой запасных частей — такой как SUNWAY — обеспечивает более низкую совокупную стоимость в течение 15–20-летнего срока службы машины по сравнению с более дешёвой машиной поставщика с ограниченными возможностями послепродажного обслуживания. Всегда запрашивайте рекомендации клиентов и, если возможно, посещайте завод или участвуйте в демонстрации в прямом эфире перед оформлением покупки.
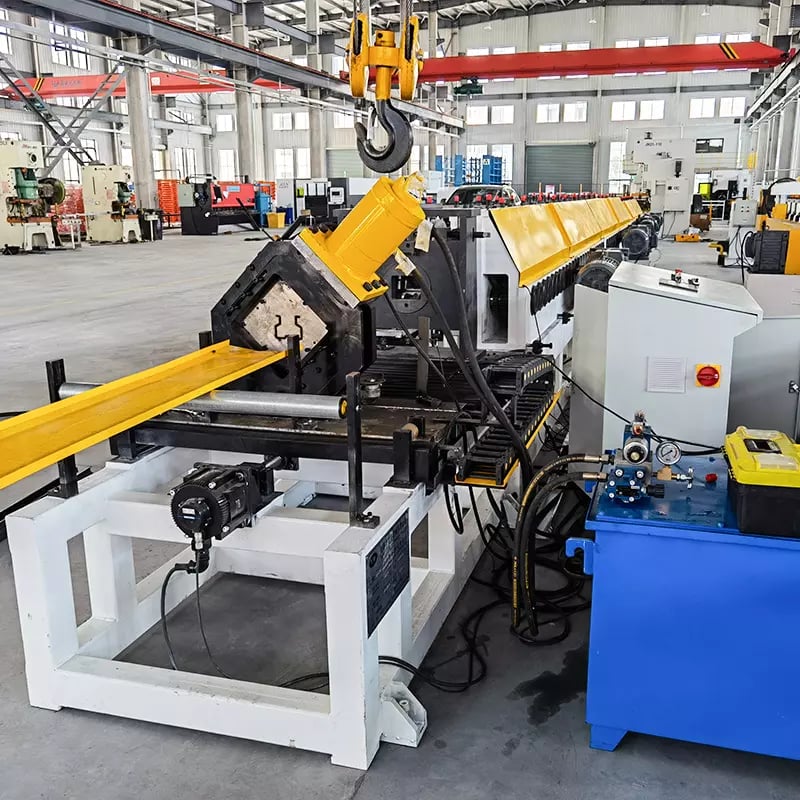
FAQ: профилегибочный станок для восьмиугольных труб
Для чего используется профилегибочный станок для восьмиугольных труб?
Машина для профилирования восьмигранных труб используется для производства 8-гранных сталь труб, которые служат валами в системах рольставней, включая гаражные ворота, коммерческие защитные ставни и промышленные секционные ворота. Восьмигранный профиль обеспечивает более эффективную передачу крутящего момента и фиксацию аксессуаров по сравнению с круглыми трубами.
Какую толщину материала может обрабатывать станок для трубчатых осей рольставней?
Большинство машин для производства труб валов рольставней обрабатывают оцинкованный стальной рулон с толщиной стенки от 0.6 мм до 2.0 мм. Машины повышенной мощности с усиленными рамами и валами роликов большего диаметра могут обрабатывать материал толщиной до 2.5 мм для промышленных валов рольставней, рассчитанных на тяжёлые условия эксплуатации.
Сколько формовочных станций необходимо для формирования 8-гранных труб?
Передовая практика отрасли предусматривает использование от 12 до 18 формовочных станций для производства 8-гранных труб в зависимости от размера трубы и толщины материала. Меньшее количество станций увеличивает остаточные напряжения и риск пружинения или расщепления шва, тогда как большее количество станций повышает точность размеров и качество поверхности.
Какой материал роликов используется в профилегибочном станке для восьмиугольных труб?
В высококачественных машинах используются ролики из легированной инструментальной стали Cr12MoV или GCr15, прошедшие термообработку до твёрдости HRC 58–62. Эти материалы устойчивы к износу и сохраняют точность профиля на протяжении миллионов формовочных циклов, что имеет решающее значение для стабильности размеров валов рольставней.
Может ли SUNWAY изготовить станок по индивидуальным размерам моей трубы?
Да. Собственная команда исследований и разработок SUNWAY проектирует специальный роликовый инструмент на основе предоставленных заказчиком чертежей труб, охватывая широкий диапазон размеров по граням, толщин стенки и способов замыкания шва. Компания также адаптирует напряжение, частоту и язык системы управления для рынков по всему миру.
Какова типичная скорость производства при формовании восьмиугольных труб?
Типичная скорость производства составляет от 12 до 30 метров в минуту в зависимости от толщины стенки, размера трубы и способа замыкания шва. Материал меньшей толщины и конфигурации с механическим замковым швом работают быстрее, тогда как материал большей толщины с ВЧ-сваркой работает в нижней части этого диапазона.
Какую послепродажную поддержку SUNWAY предоставляет для станков формования труб?
SUNWAY предоставляет рекомендации по установке и вводу в эксплуатацию (на объекте или посредством удалённой видеосвязи), обучение операторов, полный запас запасных частей, подробные руководства по техническому обслуживанию и пожизненную техническую поддержку. Ответы на дополнительные вопросы покупателей вы найдёте в нашем страницу часто задаваемых вопросов .
Изменения:
- Подробное руководство по проектированию поперечного сечения машины для профилирования восьмигранных труб и принципам работы
- Подробный анализ зависимости толщины стенки от несущей способности труб валов рольставней
- Разбор основных компонентов и справочные таблицы характеристик для оценки машины
- Варианты конфигурации производственной линии: от базовой до полностью автоматизированной
- Процедуры контроля качества и рекомендации по проверке размеров при производстве 8-гранных труб
Следующие условия для проверки: выпуск новых моделей машин для производства восьмигранных труб или технологий профилирования, обновление стандартов марок материалов, изменения в мировой политике доставки или торговли, новые применения в отрасли рольставней или требования строительных норм, расширение линейки продукции SUNWAY





