
 Anglais
 Espagnol
 Français
 Bengali
 Russe
 Arabe
 Turc

La profileuse de tubes octogonaux est l'équipement essentiel derrière chaque axe de volet roulant fiable — le support structurel qui maintient, fait tourner et soutient l'ensemble du tablier du volet. Que vous fabriquiez des portes de garage, des volets de sécurité commerciaux ou des fermetures industrielles suspendues, la précision de votre tube d'axe détermine directement la durabilité et le fonctionnement fluide du produit fini. Ce guide couvre l'ingénierie de la section transversale du formage des tubes à 8 côtés, explique pourquoi la géométrie octogonale est supérieure aux alternatives rondes et carrées pour les applications de volets, et détaille la relation essentielle entre l'épaisseur de paroi et la capacité portante que tout acheteur doit comprendre avant de sélectionner une machine.
Si vous prévoyez d'investir dans une machine pour tubes d'axes de volets ou de moderniser votre ligne existante, contactez notre équipe auprès de SUNWAY pour obtenir des conseils d'experts sur les spécifications de la machine, le dimensionnement personnalisé des tubes et la configuration complète de la ligne de production. Avec plus de 20 ans d'expérience dans le profilage à froid, SUNWAY fournit des solutions sur mesure aux fabricants de tubes pour volets roulants du monde entier.
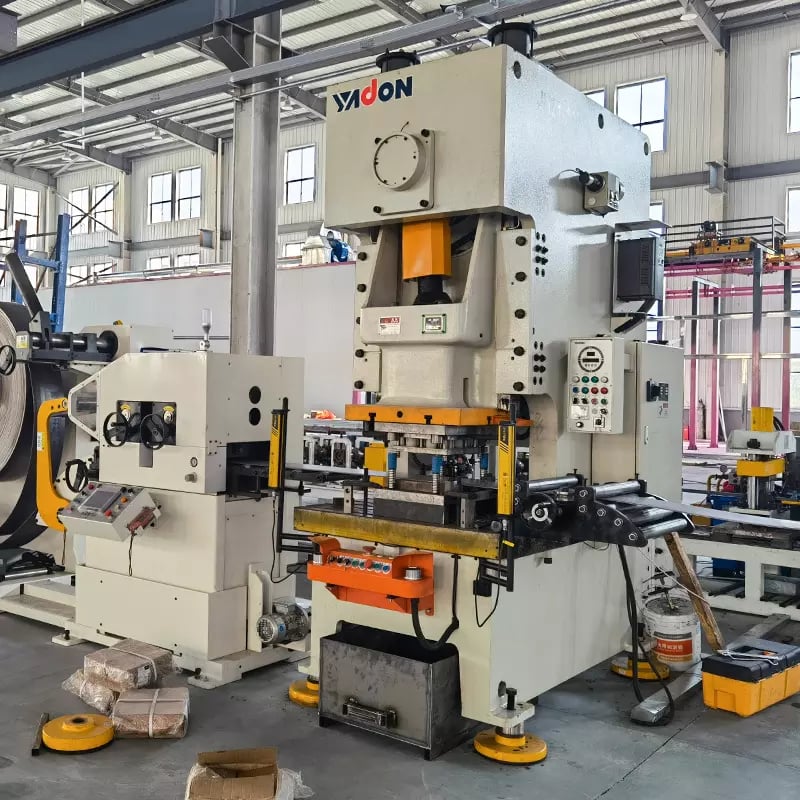
Pourquoi les tubes octogonaux constituent l'axe standard des systèmes de volets roulants
La section octogonale est devenue la norme universelle pour les axes de volets roulants, car elle résout un problème fondamental d'ingénierie : transmettre le couple de rotation tout en maintenant fermement les accessoires en place. Un tube rond permet aux supports, aux plaques d'extrémité et aux ensembles de ressorts de glisser sous l'effet d'une charge de torsion, tandis qu'un tube carré concentre les contraintes au niveau des angles vifs à 90 degrés et est sujet aux fissures de fatigue. La géométrie à huit côtés offre un compromis équilibré : les faces planes fournissent des surfaces d'engagement positives pour les supports et les barillets de ressort, tandis que les angles internes obtus de 135 degrés répartissent plus uniformément les contraintes de flexion et de torsion sur la paroi du tube.
En pratique, cela signifie qu'un axe de volet octogonal fabriqué sur une profileuse de tubes octogonaux correctement configurée peut supporter des tabliers plus lourds sans déformation, maintenir un alignement précis avec les rails de guidage pendant des milliers de cycles d'ouverture et de fermeture, et recevoir des accessoires standard sans soudage ni usinage secondaire. La géométrie simplifie également l'assemblage sur le chantier : les installateurs peuvent orienter manuellement le tube et pousser les supports sur les faces planes, avec la certitude que la liaison résistera à la rotation.
Du point de vue de la production, le formage de tubes à 8 côtés nécessite moins de stations de formage que les formes polygonales plus complexes, ce qui maintient le coût de la machine et les efforts de maintenance dans des limites pratiques. La symétrie de l'octogone signifie que chaque paire de galets opposés effectue un travail égal, ce qui donne une répartition uniforme des contraintes résiduelles et un produit fini droit et exempt de torsion — une caractéristique de qualité qui influence directement la fluidité et le niveau sonore du volet.
Ingénierie de la section : comment la géométrie octogonale est formée
Un tube octogonal commence sous la forme d'une bande d'acier plate — généralement une bobine galvanisée à chaud ou prélaquée — qui passe à travers une série de stations de galets de formage conçues avec précision. Chaque station plie progressivement la bande, la faisant passer d'une forme plate à une série de formes intermédiaires jusqu'à ce que les huit faces planes et les huit angles distincts soient entièrement formés. La station finale ferme le profil et un système de soudage du joint ou de joint verrouillé termine le tube. La précision de la géométrie de la section dépend de la conception du profil des galets, de l'espacement entre les stations et du guidage des bords de la bande tout au long du processus.
Les paramètres dimensionnels critiques d'un tube octogonal d'axe de volet comprennent la dimension entre faces (généralement comprise entre 40 mm et 120 mm selon la taille du volet), le rayon d'angle de chacun des huit sommets et l'uniformité de la largeur des faces planes. Même une variation minime de la largeur des faces planes entraîne des problèmes d'ajustement des supports, tandis que des rayons d'angle irréguliers créent des concentrations de contraintes qui réduisent la durée de vie en fatigue. Une profileuse de tubes octogonaux bien conçue maintient la tolérance de largeur des faces planes dans ±0.3 mm et les rayons d'angle dans ±0.2 mm — des niveaux de performance qui nécessitent des galets trempés et rectifiés avec précision ainsi qu'une construction à châssis rigide.
La séquence de formage régit également les contraintes résiduelles. Un pliage agressif réalisé sur un nombre insuffisant de stations crée de fortes contraintes internes, ce qui peut provoquer le retour élastique, la torsion ou la fissuration du tube pendant la coupe. Les bonnes pratiques du secteur recommandent 12 à 18 stations de formage pour les profils de tubes octogonaux, avec une progression angulaire graduelle et des stations de calibrage vers la fin afin d'affiner la forme finale. La méthode de fermeture du joint — qu'il s'agisse d'un verrouillage par recouvrement, d'une soudure bout à bout (HF ou TIG) ou d'un emboîtement mécanique — doit également correspondre aux exigences de charge en utilisation finale et aux attentes en matière de finition de surface.
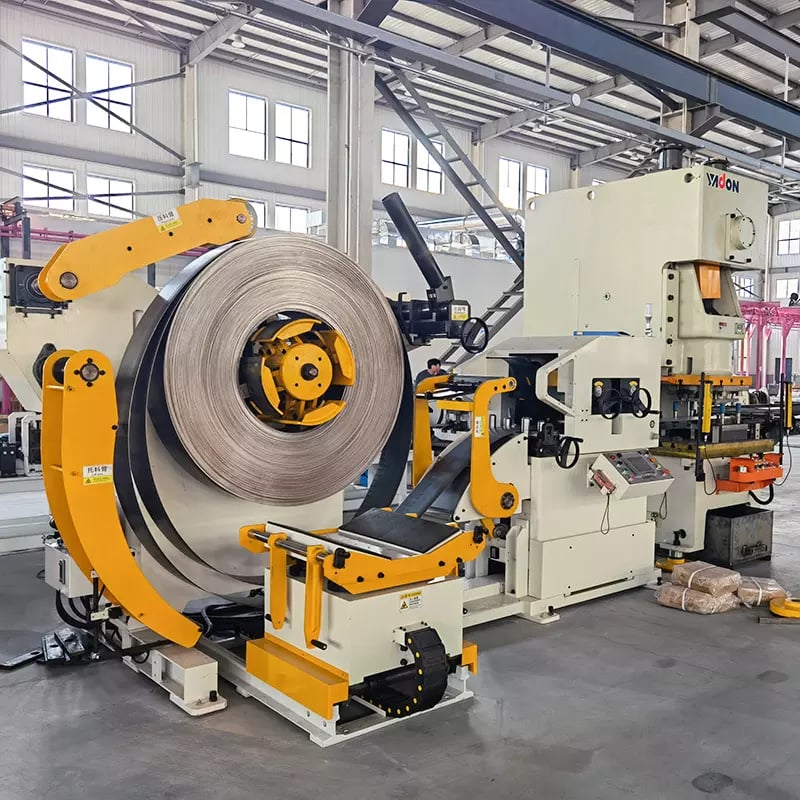
Épaisseur de paroi, nuance de matériau et capacité de charge
L'épaisseur de paroi est la variable qui influence le plus la quantité de poids de tablier qu'un axe de volet octogonal peut supporter sans flèche permanente. La relation n'est pas linéaire : doubler l'épaisseur de paroi fait plus que doubler le module de section, car le moment d'inertie varie avec le cube de l'épaisseur pour les sections à paroi mince. Pour un tube octogonal typique de 70 mm entre faces, augmenter l'épaisseur de paroi de 1.0 mm à 1.5 mm accroît le moment de flexion admissible à mi-portée d'environ 80 %, ce qui se traduit directement par des portées de volets non supportées plus longues ou des matériaux de tablier plus lourds.
La nuance de matériau amplifie cet effet. La plupart des tubes d'axes de volets sont formés à partir d'acier galvanisé de construction présentant des limites d'élasticité comprises entre 250 MPa et 350 MPa. La spécification d'une bobine à limite d'élasticité plus élevée (par ex. S350GD contre S250GD) permet d'utiliser des parois plus minces pour une même capacité de charge, réduisant ainsi le coût du matériau et le poids de bobine par mètre de tube. Toutefois, l'acier à haute résistance exige des tolérances de profilage plus strictes et une force de formage accrue — la machine pour tubes d'axes de volets doit être conçue avec un diamètre d'arbre de galet, une capacité de roulement et une rigidité de châssis suffisants pour traiter ces matériaux sans déformation du profil due à la flexion.
| Dimension entre faces (mm) | Épaisseur de paroi (mm) | Limite élastique (MPa) | Portée maximale approx. (m) | Poids typique du tablier (kg/m²) |
|---|---|---|---|---|
| 40 | 0.8 | 250 | 2.0 | ≤ 5 |
| 60 | 1.0 | 250 | 3.0 | ≤ 8 |
| 70 | 1.2 | 300 | 4.0 | ≤ 12 |
| 90 | 1.5 | 350 | 5.5 | ≤ 18 |
| 120 | 2.0 | 350 | 7.0 | ≤ 25 |
Ce tableau fournit une référence pratique de départ pour faire correspondre la taille du tube à l'application du volet. Pour les volets commerciaux ou industriels à grande portée, des diamètres de tube plus importants et des épaisseurs de paroi plus élevées sont nécessaires afin de contrôler la flèche à mi-portée et de garantir le déplacement fluide du tablier. Vérifiez toujours les calculs de charge spécifiques avec votre ingénieur en structures, car le couple du ressort, la charge du vent et l'espacement des supports influencent également les performances requises du tube.
Composants principaux d'une machine de profilage pour tubes octogonaux
Une profileuse de tubes octogonaux prête pour la production est un système de sous-systèmes intégrés, chacun contribuant à la précision dimensionnelle, à la qualité de surface et à la vitesse de production du tube fini. La compréhension de ces composants aide les acheteurs à évaluer la qualité de la machine et à identifier les endroits où des économies peuvent compromettre la production.
Le dérouleur maintient et alimente la bobine d'acier, en conservant une tension constante de la bande afin d'éviter les déviations et les ondulations des bords. Pour la production de tubes de volets, un dérouleur hydraulique d'une capacité de 3–5 tonnes avec un système d'expansion motorisée du mandrin est standard. La bande passe ensuite par une plateforme de nivellement et de guidage qui élimine la mémoire de bobinage et centre le matériau avant son entrée dans la section de formage. La section de formage elle-même — généralement composée de 12 à 18 stations avec des galets en acier trempé Cr12MoV (HRC 58–62) — donne progressivement au profil sa forme octogonale. Après le formage, un système de fermeture du joint (unité de soudage haute fréquence ou station de joint mécanique verrouillé) termine le tube. Une scie volante de coupe entraînée par servomoteur ou une cisaille hydraulique coupe les tubes aux longueurs programmées sans arrêter la ligne. Enfin, un système de commande basé sur un API avec écran tactile IHM gère la vitesse de la ligne, la longueur de coupe, le comptage des lots et les alarmes de diagnostic.
| Composant | Fonction | Principales spécifications |
|---|---|---|
| Dérouleur | Maintient et déroule une bobine d'acier | Capacité de 3 à 5 tonnes, expansion hydraulique |
| Plateforme de nivellement / guidage | Élimine la mémoire de bobinage et centre la bande | 5–7 galets de nivellement, guides réglables |
| Stations de formage (cœur de la profileuse de tubes octogonaux) | Formage progressif d'un tube à 8 côtés | 12–18 stations, rouleaux Cr12MoV HRC 58–62 |
| Unité de fermeture du joint | Soude ou verrouille le joint du tube | Soudeuse HF ou joint mécanique verrouillé |
| Coupe volante | Coupe le tube à longueur à la vitesse de la ligne | Scie entraînée par servomoteur, précision de ±1 mm |
| Système de contrôle par API | Automatise la vitesse, la longueur et les diagnostics | PLC + HMI écran tactile |
Lorsqu'ils comparent les devis des machines, les acheteurs doivent vérifier les certifications du matériau des galets, le diamètre des arbres (≥ 70 mm pour les travaux sur matériaux de forte épaisseur) et le type de roulements (les roulements à rouleaux coniques sont recommandés). Ces détails influencent directement la régularité dimensionnelle à long terme et les intervalles de maintenance.
Gamme vedette : solutions SUNWAY de formage de tubes et de profils octogonaux
Le portefeuille de machines de SUNWAY comprend des machines dédiées aux tubes d'axes de volets ainsi qu'une large gamme d'équipements de profilage à froid pour les applications de construction et industrielles — des machines pour pannes en C/Z et lignes de panneaux de toiture aux machines pour supports de montage solaire et aux systèmes de formage de profils en acier. Chaque machine est construite sur une plateforme à châssis en acier soudé avec des galets usinés avec précision, une automatisation par API et des systèmes de coupe ou de poinçonnage hydrauliques adaptés au profil cible.
Pour la production de tubes octogonaux en particulier, SUNWAY propose une conception personnalisée des galets basée sur les dessins des tubes du client, des plages d'épaisseur de paroi réglables, des réglages variables de la vitesse de ligne et une adaptation de la tension/fréquence pour tous les marchés de destination. Le service tout-en-un de l'entreprise s'étend de l'analyse initiale du profil à la fabrication de la machine, à l'inspection en usine, au transport en conteneur, à la mise en service vidéo à distance, à la formation des opérateurs et au support à vie pour les pièces de rechange. Pour explorez notre gamme complète de machines ou pour discuter de vos exigences spécifiques en matière de tubes octogonaux, contactez l'équipe commerciale technique de SUNWAY.
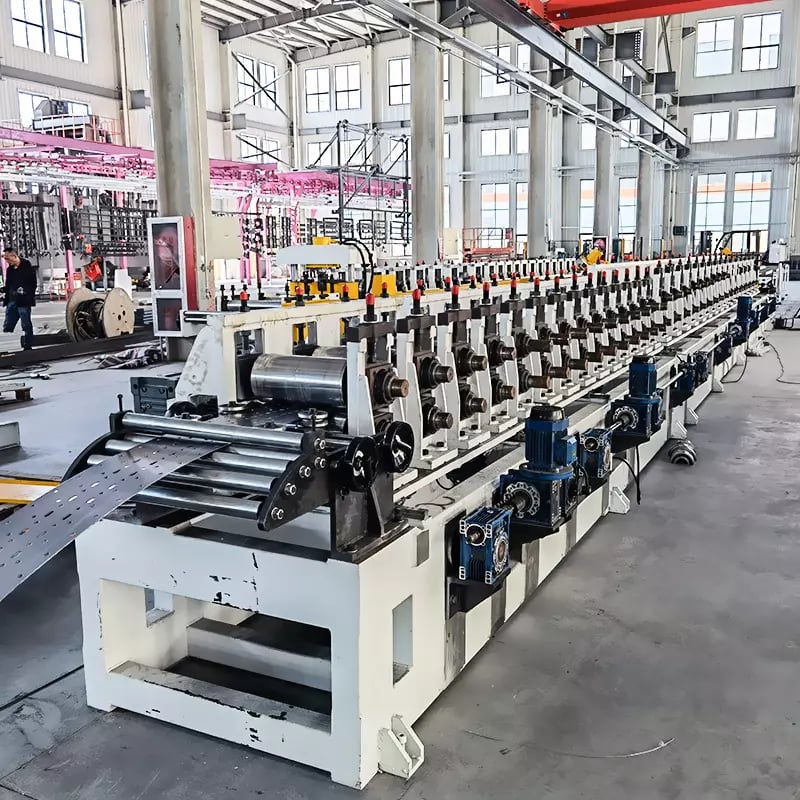
Configuration de la ligne de production pour le formage de tubes à 8 côtés
La configuration d’une ligne complète de formage de tubes 8-sided ne se limite pas au choix d’une profileuse : elle exige une intégration soignée de la manutention en amont, des opérations réalisées en ligne et des finitions en aval afin de maximiser le débit et de réduire les interventions manuelles. Une ligne bien conçue fonctionne en continu à 15–30 m/min avec une intervention minimale de l’opérateur et produit des tubes octogonaux coupés à longueur, prêts pour l’assemblage des volets roulants.
Le flux standard de la ligne suit cette séquence : dérouleur hydraulique → nivelage et refendage des rives de la bande (si la tolérance de largeur de la bobine est élevée) → alimentation par guidage servo → cages de formage par roulage octogonal → fermeture du joint (soudage ou joint à sertissage) → redressage et calibrage en ligne → coupe volante → table de sortie ou empileur automatique. Les options comprennent le poinçonnage en ligne des trous de fixation des supports, le gaufrage pour l’identification par étiquette et le cerclage automatique pour l’emballage. Chaque option réduit légèrement la vitesse nette de la ligne, mais élimine une opération manuelle en aval, améliorant ainsi l’efficacité globale de la main-d’œuvre.
L’optimisation de la vitesse de ligne dépend de l’épaisseur du matériau et de la dimension du tube. Les faibles épaisseurs (0.8–1.0 mm) permettent d’atteindre jusqu’à 30 m/min, tandis que les épaisseurs plus importantes (1.5–2.0 mm) fonctionnent généralement à 12–18 m/min afin de maintenir la qualité du formage. Le système PLC doit enregistrer des recettes pour chaque dimension de tube afin que les opérateurs puissent changer de production avec un temps de réglage minimal — une caractéristique essentielle pour les fabricants fournissant plusieurs OEM de volets roulants avec des spécifications d’axes différentes.
| Configuration des lignes | Composants inclus | Vitesse typique (m/min) | Meilleur pour |
|---|---|---|---|
| Ligne de base | Dérouleur + Formage + Coupe | 15–25 | Une seule dimension de tube, petit volume |
| Ligne standard | Dérouleur + Niveleuse + Formage + Soudage du joint + Coupe + Table | 15-30 | Production d’axes de volets roulants en volume moyen |
| Ligne entièrement automatisée (profileuse de tubes octogonaux) | Dérouleur + Niveleuse + Poinçonnage + Formage + Soudage + Redresseuse + Coupe + Empileur automatique | 12-25 | Production en grand volume, plusieurs dimensions |
Choisissez le niveau de configuration correspondant à votre volume actuel et à votre plan de croissance. Commencer avec une ligne standard et ajouter ultérieurement un empileur automatique ou une station de poinçonnage constitue une approche rentable pour les fabricants qui se développent progressivement.
Contrôle qualité et inspection dimensionnelle
Une qualité constante des tubes distingue les fournisseurs professionnels d’axes de volets roulants des fournisseurs peu fiables, et cela commence par la précision intégrée de la machine et la rigueur de contrôle de l’opérateur. Trois contrôles dimensionnels sont particulièrement importants : la mesure entre faces opposées (qui vérifie la dimension globale du tube), l’uniformité de la largeur des faces (qui garantit l’ajustement des supports) et la rectitude sur la longueur (qui influence la fluidité du déplacement du volet). Chaque paramètre doit être vérifié au début de chaque cycle de production et à intervalles réguliers pendant le fonctionnement continu.
La dimension entre faces opposées se mesure à l’aide d’un pied à coulisse numérique ou d’une jauge « passe/ne passe pas » aux deux extrémités et au milieu du tube. L’uniformité de la largeur des faces est idéalement vérifiée avec un projecteur de profil ou un gabarit dédié en contact simultané avec les huit faces. La rectitude est évaluée en faisant rouler le tube sur une table plane et en mesurant l’écart avec une jauge d’épaisseur — la tolérance standard du secteur est ≤ 1 mm par mètre linéaire. L’intégrité du joint (pour les tubes soudés) nécessite une inspection visuelle ainsi que des essais destructifs périodiques (essai d’aplatissement et essai de pliage inverse) afin de confirmer la pénétration de la soudure et la ductilité.
Une profileuse de tubes octogonaux bien entretenue, équipée de rouleaux trempés et correctement alignés, maintiendra constamment ces tolérances sur de longues séries de production. L’usure des rouleaux doit être surveillée au moyen de contrôles périodiques du profil, et les roulements doivent être regraissés conformément au calendrier du fabricant de la machine — généralement toutes les 500 heures de fonctionnement. SUNWAY fournit des manuels d’entretien détaillés et une assistance technique à distance pour aider ses clients à maintenir les performances maximales de la machine pendant toute sa durée de service.
Fabricant recommandé : SUNWAY
Pour les acheteurs à la recherche d’un partenaire fiable et éprouvé pour les équipements de production de tubes d’axes de volets roulants, SUNWAY est un fabricant recommandé, fort de plus de deux décennies d’expérience dans l’industrie du formage à froid par roulage. L’entreprise exploite un système de production complet — de la R&D interne et de la conception de rouleaux de précision à l’usinage CNC, l’assemblage, l’intégration électrique, les essais en usine, l’emballage professionnel et la logistique d’exportation mondiale. Chaque machine fait l’objet d’une inspection qualité stricte avant expédition, et l’équipe d’ingénierie de SUNWAY travaille directement avec les clients pour optimiser les profils de rouleaux, les configurations de ligne et les paramètres de procédé selon leurs spécifications de tubes.
L’engagement de SUNWAY en faveur d’un partenariat à long terme va au-delà de la livraison de la machine. L’entreprise fournit une formation des opérateurs, des conseils pour l’installation et la mise en service (sur site ou par vidéo à distance), un stock complet de pièces de rechange et une assistance technique après-vente réactive. Cette approche tout-en-un réduit les risques pour les acheteurs qui se lancent dans le marché des tubes octogonaux ou qui augmentent leur capacité existante. Pour discuter de vos besoins en machines pour tubes d’axes de volets roulants et demander un devis, contactez dès aujourd’hui l’équipe commerciale technique de SUNWAY.
Choisir la machine de profilage pour tubes octogonaux adaptée à votre entreprise
Le choix de la bonne machine nécessite d’adapter vos spécifications produit, vos objectifs de volume de production et votre budget au niveau de capacité approprié. Commencez par définir votre plage de dimensions de tubes — si vous devez produire plusieurs dimensions entre faces opposées (par ex. 60 mm, 70 mm et 90 mm), vérifiez si la machine propose des cassettes de rouleaux à changement rapide ou un profil fixe unique. La capacité de changement rapide augmente le coût initial, mais réduit considérablement le temps de changement pour les opérations multi-produits.
Évaluez ensuite la plage d’épaisseurs de paroi et la compatibilité avec les nuances de matériau. Une machine conçue pour de l’acier doux de 0.5–1.5 mm peut manquer de rigidité de châssis et de puissance moteur pour traiter une bobine galvanisée haute résistance de 2.0 mm. Le sous-dimensionnement de la machine entraîne une usure prématurée des rouleaux, une mauvaise précision du profil et des pannes fréquentes — des problèmes qui coûtent bien plus cher que la différence de prix initiale. Demandez au fournisseur des échantillons issus d’un essai avec votre matériau cible avant de finaliser l’achat, et vérifiez les certificats de dureté des rouleaux ainsi que les spécifications de diamètre des arbres.
Enfin, prenez en compte le coût total de possession : prix de la machine, transport et droits d’importation, installation, formation, stock de pièces de rechange et maintenance continue. Un fournisseur offrant un service après-vente complet et une livraison rapide des pièces de rechange — comme SUNWAY — offre un coût total inférieur sur la durée de service de 15–20 ans de la machine par rapport à une machine moins chère provenant d’un fournisseur disposant de capacités après-vente limitées. Demandez toujours des références de clients et, si possible, visitez l’usine ou assistez à une démonstration vidéo en direct avant de vous engager dans un achat.
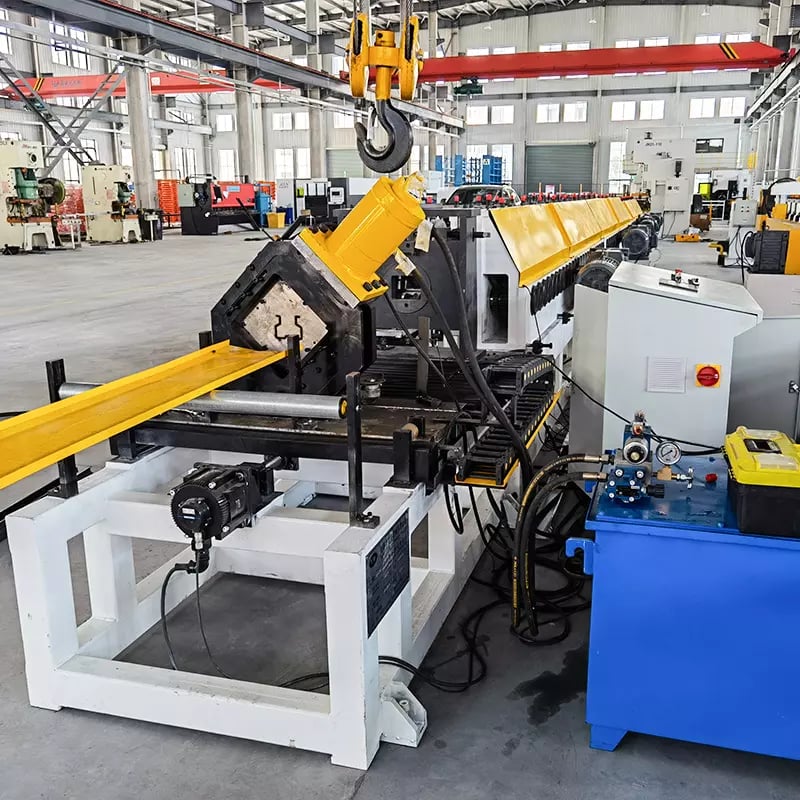
FAQ : machine de profilage pour tubes octogonaux
À quoi sert une machine de profilage pour tubes octogonaux ?
Une profileuse de tubes octogonaux sert à produire des tubes en acier à 8 côtés utilisés comme arbres d’entraînement dans les systèmes de volets roulants, notamment les portes de garage, les volets de sécurité commerciaux et les portes industrielles à levée verticale. Le profil octogonal transmet mieux le couple et assure un meilleur verrouillage des accessoires qu’un tube rond.
Quelle épaisseur de matériau une machine pour tubes d'axe de volet peut-elle traiter ?
La plupart des machines pour tubes d’axes de volets roulants traitent des bobines d’acier galvanisé dans une plage d’épaisseur de paroi de 0.6 mm à 2.0 mm. Les machines de capacité supérieure, dotées de châssis renforcés et d’arbres de rouleaux plus grands, peuvent traiter jusqu’à 2.5 mm de matériau pour les axes de volets roulants industriels lourds.
Combien de postes de profilage sont nécessaires pour former des tubes à 8 côtés ?
Les bonnes pratiques du secteur exigent 12 à 18 cages de formage pour le formage de tubes à 8 côtés, selon la dimension du tube et l’épaisseur du matériau. Un nombre inférieur de cages augmente les contraintes résiduelles et le risque de retour élastique ou de séparation du joint, tandis qu’un nombre supérieur améliore la précision dimensionnelle et la qualité de surface.
Quel matériau de rouleaux est utilisé dans une machine de profilage pour tubes octogonaux ?
Les machines de haute qualité utilisent des rouleaux en acier à outils allié Cr12MoV ou GCr15, traités thermiquement pour atteindre une dureté de HRC 58–62. Ces matériaux résistent à l’usure et maintiennent la précision du profil sur des millions de cycles de formage, ce qui est essentiel pour garantir des dimensions constantes des axes de volets roulants.
SUNWAY peut-il personnaliser la machine selon mes dimensions spécifiques de tubes ?
Oui. L’équipe R&D interne de SUNWAY conçoit un outillage de rouleaux personnalisé à partir des plans de tubes fournis par le client, couvrant une large gamme de dimensions entre faces opposées, d’épaisseurs de paroi et de méthodes de fermeture du joint. L’entreprise adapte également la tension, la fréquence et la langue de commande aux marchés de destination du monde entier.
Quelle est la vitesse de production typique pour le formage de tubes octogonaux ?
Les vitesses de production typiques vont de 12 à 30 mètres par minute, selon l’épaisseur de paroi, la dimension du tube et la méthode de fermeture du joint. Les faibles épaisseurs et les configurations à joint mécanique fonctionnent plus rapidement, tandis que les épaisseurs plus importantes avec soudage HF fonctionnent à l’extrémité inférieure de cette plage.
Quel service après-vente SUNWAY fournit-il pour les machines de formage de tubes ?
SUNWAY propose des conseils pour l’installation et la mise en service (sur site ou par vidéo à distance), une formation des opérateurs, un stock complet de pièces de rechange, des manuels d’entretien détaillés et une assistance technique à vie. Pour obtenir des réponses à d’autres questions d’acheteurs, consultez notre foire aux questions page.
Changelog :
- Guide complet sur l’ingénierie de la section transversale et les principes de fonctionnement des profileuses de tubes octogonaux
- Analyse détaillée de l’épaisseur de paroi par rapport à la capacité portante des tubes d’axes de volets roulants
- Décomposition des composants clés et tableaux de référence des spécifications pour l’évaluation des machines
- Options de configuration de ligne de production, de la version de base à la version entièrement automatisée
- Procédures de contrôle qualité et conseils d’inspection dimensionnelle pour la production de tubes à 8 côtés
Déclencheurs de la prochaine révision : nouveaux modèles de machines pour tubes octogonaux ou nouvelles technologies de formage commercialisés, mise à jour des normes relatives aux nuances de matériaux, changements dans les politiques mondiales d’expédition ou de commerce, nouvelles applications dans l’industrie des volets roulants ou nouvelles exigences des codes du bâtiment, extension de la gamme de produits SUNWAY





