
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

নির্ভরযোগ্য প্রতিটি রোলিং শাটার অ্যাক্সেলের পেছনে থাকে অষ্টভুজাকার টিউব রোল ফর্মিং মেশিন—এটিই সেই কাঠামোগত মেরুদণ্ড, যা পুরো শাটারের পর্দাকে ধরে, ঘোরায় ও সমর্থন করে। আপনি গ্যারেজের দরজা, বাণিজ্যিক নিরাপত্তা শাটার বা শিল্পকারখানার ওপরের দরজা তৈরি করুন না কেন, অ্যাক্সেল টিউবের নির্ভুলতাই তৈরি পণ্যের স্থায়িত্ব ও মসৃণ কার্যক্রম সরাসরি নির্ধারণ করে। এই নির্দেশিকায় 8-পাশের টিউব গঠনের ক্রস-সেকশন নকশা ব্যাখ্যা করা হয়েছে, শাটারের কাজে গোল ও বর্গাকার বিকল্পের তুলনায় অষ্টভুজাকার জ্যামিতি কেন ভালো তা দেখানো হয়েছে, এবং মেশিন বাছাইয়ের আগে প্রত্যেক ক্রেতার বোঝা জরুরি—দেয়ালের পুরুত্ব ও ভারবহনক্ষমতার গুরুত্বপূর্ণ সম্পর্কটি বিশ্লেষণ করা হয়েছে।
শাটার অ্যাক্সেল টিউব মেশিনে বিনিয়োগ বা আপনার বর্তমান লাইন উন্নত করার পরিকল্পনা থাকলে, মেশিনের স্পেসিফিকেশন, কাস্টম টিউবের মাপ এবং সম্পূর্ণ উৎপাদন লাইনের বিন্যাস নিয়ে বিশেষজ্ঞ পরামর্শের জন্য SUNWAY-এর সঙ্গে আমাদের দলের সাথে যোগাযোগ করুন। কোল্ড রোল ফর্মিংয়ে 20 বছরেরও বেশি অভিজ্ঞতা নিয়ে SUNWAY বিশ্বজুড়ে রোলিং শাটার টিউব নির্মাতাদের উপযোগী সমাধান দেয়।
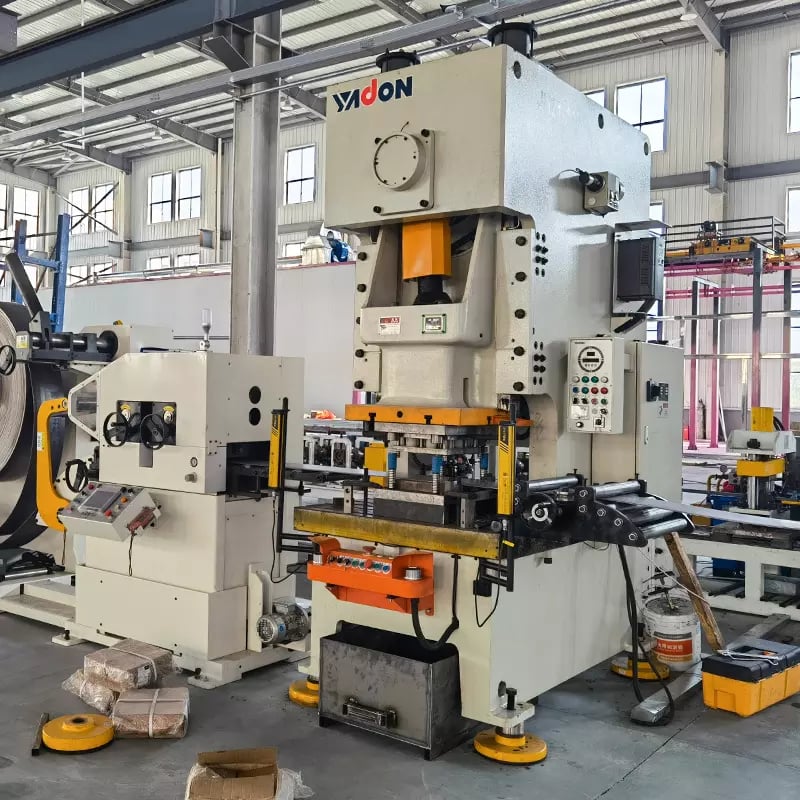
রোলিং শাটার সিস্টেমের জন্য কেন অষ্টভুজাকার টিউব মানক অ্যাক্সেল
ঘূর্ণনজনিত টর্ক সঞ্চালন করে আনুষঙ্গিক অংশগুলোকে দৃঢ়ভাবে আটকে রাখার মৌলিক প্রকৌশলগত সমস্যার সমাধান করে বলে অষ্টভুজাকার ক্রস-সেকশন রোলিং শাটার অ্যাক্সেলের সর্বজনীন মান হয়ে উঠেছে। টর্শনাল ভারে গোল টিউবের ওপরের ব্র্যাকেট, এন্ড-প্লেট ও স্প্রিং অ্যাসেম্বলি সরে যেতে পারে; বর্গাকার টিউবের তীক্ষ্ণ 90-degree কোণে চাপ জমে এবং ক্লান্তিজনিত ফাটলের ঝুঁকি থাকে। আট-পাশের জ্যামিতি ভারসাম্যপূর্ণ সমাধান দেয়—সমতল পৃষ্ঠগুলো ব্র্যাকেট ও স্প্রিং ব্যারেলের জন্য দৃঢ় সংযোগস্থল তৈরি করে, আর ভোঁতা 135-degree অভ্যন্তরীণ কোণ বাঁকন ও টর্শনজনিত চাপ টিউবের দেয়ালে আরও সমভাবে ছড়িয়ে দেয়।
বাস্তবে এর অর্থ হলো, সঠিকভাবে বিন্যস্ত অষ্টভুজাকার টিউব রোল ফর্মিং মেশিনে তৈরি শাটার অ্যাক্সেল বিকৃত না হয়ে বেশি ভারের শাটার-পর্দা বহন করতে পারে, হাজার হাজার খোলা-বন্ধ চক্রেও গাইড রেলের সঙ্গে সঠিক সারিবদ্ধতা বজায় রাখে এবং ওয়েল্ডিং বা দ্বিতীয় পর্যায়ের মেশিনিং ছাড়াই মানক আনুষঙ্গিক অংশ গ্রহণ করে। এই জ্যামিতি সাইটে সংযোজনও সহজ করে: স্থাপনকারীরা হাতে টিউবের দিক ঠিক করে সমতল পৃষ্ঠে ব্র্যাকেট ঠেলে বসাতে পারেন এবং সংযোগটি ঘূর্ণন প্রতিরোধ করবে বলে নিশ্চিত থাকতে পারেন।
উৎপাদনের দিক থেকে, আরও জটিল বহুভুজ আকৃতির তুলনায় 8-পাশের টিউব গঠনে কম ফর্মিং স্টেশন লাগে, ফলে মেশিনের খরচ ও রক্ষণাবেক্ষণের পরিশ্রম বাস্তবসম্মত সীমায় থাকে। অষ্টভুজের প্রতিসাম্যের কারণে বিপরীত রোলারের প্রতিটি জোড়া সমান কাজ করে; ফলে অবশিষ্ট চাপ সমভাবে বণ্টিত হয় এবং তৈরি পণ্য সোজা ও প্যাঁচমুক্ত থাকে—এই মান সরাসরি শাটারের মসৃণ চলা ও শব্দকে প্রভাবিত করে।
ক্রস-সেকশন ইঞ্জিনিয়ারিং: অষ্টভুজাকার জ্যামিতি কীভাবে গঠিত হয়
অষ্টভুজাকার টিউবের শুরু সমতল ইস্পাত ফিতা থেকে—সাধারণত হট-ডিপ গ্যালভানাইজড বা আগে থেকে রঙ করা কয়েল—যা নিখুঁতভাবে নকশা করা ফর্মিং রোলার স্টেশনগুলোর ধারাবাহিকতার মধ্য দিয়ে যায়। প্রতিটি স্টেশন ধাপে ধাপে ফিতাটিকে বাঁকায়; সমতল অবস্থা থেকে বিভিন্ন মধ্যবর্তী আকৃতি পেরিয়ে আটটি স্বতন্ত্র সমতল পৃষ্ঠ ও কোণ তৈরি হয়। শেষ স্টেশনটি প্রোফাইল বন্ধ করে এবং সিম-ওয়েল্ডিং বা লক-সিম ব্যবস্থা টিউব সম্পূর্ণ করে। সঠিক ক্রস-সেকশন জ্যামিতি নির্ভর করে রোলারের প্রোফাইল নকশা, স্টেশনগুলোর মধ্যবর্তী দূরত্ব এবং পুরো প্রক্রিয়ায় ফিতার প্রান্ত নির্দেশনার ওপর।
শাটার অ্যাক্সেলের অষ্টভুজাকার টিউবের গুরুত্বপূর্ণ মাত্রাগুলোর মধ্যে রয়েছে সমতল-পৃষ্ঠ থেকে বিপরীত সমতল-পৃষ্ঠের মাপ (শাটারের আকারভেদে সাধারণত 40 mm থেকে 120 mm), আটটি শীর্ষবিন্দুর প্রতিটির কোণার ব্যাসার্ধ এবং সমতল-পৃষ্ঠের প্রস্থের সামঞ্জস্য। সমতল-পৃষ্ঠের প্রস্থে সামান্য তারতম্যেও ব্র্যাকেট বসানোর সমস্যা হয়; কোণার ব্যাসার্ধ একরকম না হলে চাপ কেন্দ্রীভূত হয়ে ক্লান্তিজনিত আয়ু কমে। ভালোভাবে প্রকৌশল-নকশা করা অষ্টভুজাকার টিউব রোল ফর্মিং মেশিন সমতল-পৃষ্ঠের প্রস্থে ±0.3 mm এবং কোণার ব্যাসার্ধে ±0.2 mm সহনসীমা বজায় রাখে—এর জন্য শক্তকৃত, নির্ভুলভাবে গ্রাউন্ড করা রোলার এবং দৃঢ় ফ্রেম দরকার।
ফর্মিংয়ের ধারাবাহিকতা অবশিষ্ট চাপও নিয়ন্ত্রণ করে। খুব কম স্টেশনে অতিরিক্ত তীব্রভাবে বাঁকালে ভেতরে জমে থাকা চাপ বেড়ে যায়; এতে কাটার সময় টিউব আগের আকারে ফিরে আসতে, প্যাঁচ খেতে বা ফেটে যেতে পারে। শিল্পক্ষেত্রে অষ্টভুজাকার টিউব প্রোফাইলের জন্য 12 থেকে 18টি ফর্মিং স্টেশন ব্যবহারের উত্তম চর্চা রয়েছে; এতে ধাপে ধাপে কোণ বাড়ানো হয় এবং শেষের দিকে ক্যালিব্রেশন স্টেশন দিয়ে চূড়ান্ত আকৃতি সূক্ষ্মভাবে ঠিক করা হয়। সিম বন্ধ করার পদ্ধতি—ওভারল্যাপ লক, বাট ওয়েল্ড (HF বা TIG), অথবা যান্ত্রিক ইন্টারলক—শেষ ব্যবহারের ভারের চাহিদা ও পৃষ্ঠের ফিনিশের প্রত্যাশার সঙ্গেও মিলতে হবে।
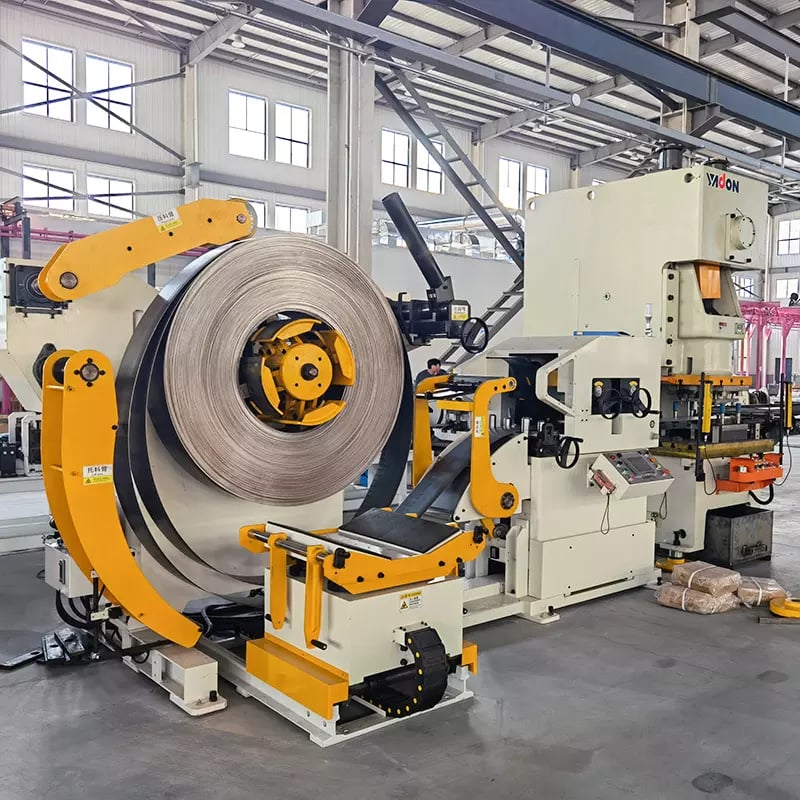
দেয়ালের পুরুত্ব, উপাদানের গ্রেড এবং ভারবহন ক্ষমতা
দেয়ালের পুরুত্বই এককভাবে সবচেয়ে বেশি নির্ধারণ করে, অষ্টভুজাকার শাটার অ্যাক্সেল স্থায়ীভাবে বেঁকে না গিয়ে শাটারের পর্দার কতটা ভার বহন করতে পারবে। এ সম্পর্ক সরলরৈখিক নয়—দেয়ালের পুরুত্ব দ্বিগুণ করলে সেকশন মডুলাস দ্বিগুণেরও বেশি বাড়ে, কারণ পাতলা দেয়ালের সেকশনে জড়তার ভ্রামক পুরুত্বের ঘনের সঙ্গে বাড়ে। সাধারণ 70 mm সমতল-পৃষ্ঠের অষ্টভুজাকার টিউবে দেয়ালের পুরুত্ব 1.0 mm থেকে 1.5 mm করলে মাঝের অংশে অনুমোদিত বাঁকন মোমেন্ট প্রায় 80% বাড়ে; ফলে সমর্থনবিহীন শাটারের স্প্যান দীর্ঘ করা বা ভারী পর্দার উপাদান ব্যবহার করা যায়।
উপাদানের গ্রেড এই প্রভাবকে আরও বাড়ায়। অধিকাংশ শাটার অ্যাক্সেল টিউব 250 MPa থেকে 350 MPa ইয়িল্ড স্ট্রেংথের কাঠামোগত-গ্রেড গ্যালভানাইজড ইস্পাত দিয়ে তৈরি হয়। একই ভারবহনক্ষমতার জন্য বেশি ইয়িল্ড স্ট্রেংথের কয়েল (যেমন S250GD-এর বদলে S350GD) নিলে পাতলা দেয়াল ব্যবহার করা যায়, ফলে উপাদানের খরচ ও প্রতি মিটার টিউবের কয়েল-ওজন কমে। তবে উচ্চ-শক্তির ইস্পাতে আরও কঠোর রোল ফর্মিং সহনসীমা ও বেশি ফর্মিং বল দরকার—বাঁকনের কারণে প্রোফাইল বিকৃত না করে এ উপাদান প্রক্রিয়ার জন্য শাটার অ্যাক্সেল টিউব মেশিনে যথেষ্ট রোলার-শ্যাফট ব্যাস, বেয়ারিংয়ের ভারবহনক্ষমতা এবং ফ্রেমের দৃঢ়তা থাকতে হবে।
| সমতল-পৃষ্ঠ থেকে সমতল-পৃষ্ঠের মাপ (mm) | দেয়ালের পুরুত্ব (mm) | ইয়িল্ড স্ট্রেংথ (MPa) | আনুমানিক সর্বোচ্চ স্প্যান (m) | শাটার-পর্দার সাধারণ ওজন (kg/m²) |
|---|---|---|---|---|
| 40 | 0.8 | 250 | 2.0 | ≤ 5 |
| 60 | 1.0 | 250 | 3.0 | ≤ 8 |
| 70 | 1.2 | 300 | 4.0 | ≤ 12 |
| 90 | 1.5 | 350 | 5.5 | ≤ 18 |
| 120 | 2.0 | 350 | 7.0 | ≤ 25 |
শাটারের প্রয়োগের সঙ্গে টিউবের মাপ মেলানোর জন্য এই সারণি একটি ব্যবহারিক প্রাথমিক নির্দেশনা দেয়। দীর্ঘ-স্প্যানের বাণিজ্যিক বা শিল্প শাটারে মাঝের অংশের বেঁকে যাওয়া নিয়ন্ত্রণ ও পর্দার মসৃণ চলা নিশ্চিত করতে বড় ব্যাসের টিউব এবং বেশি পুরু দেয়াল দরকার। স্প্রিংয়ের টর্ক, বাতাসের ভার এবং ব্র্যাকেটের ব্যবধানও প্রয়োজনীয় টিউবের কর্মক্ষমতায় প্রভাব ফেলে—তাই নির্দিষ্ট ভারের হিসাব সবসময় আপনার কাঠামো প্রকৌশলীর সঙ্গে যাচাই করুন।
একটি অষ্টভুজাকার টিউব রোল ফর্মিং মেশিনের প্রধান উপাদানসমূহ
উৎপাদনের জন্য প্রস্তুত অষ্টভুজাকার টিউব রোল ফর্মিং মেশিন হলো সমন্বিত উপব্যবস্থার সমষ্টি; প্রতিটি উপব্যবস্থা তৈরি টিউবের মাত্রাগত নির্ভুলতা, পৃষ্ঠের মান এবং উৎপাদনগতিতে ভূমিকা রাখে। এসব উপাদান বোঝা ক্রেতাদের মেশিনের মান যাচাই করতে এবং কোথায় খরচ বাঁচানোর শর্টকাট উৎপাদনের মান ক্ষতিগ্রস্ত করতে পারে তা শনাক্ত করতে সাহায্য করে।
ডিকয়লার ইস্পাতের কয়েল ধরে ও সরবরাহ করে, যাতে ফিতার টান স্থির থাকে এবং ফিতা সরে যাওয়া বা প্রান্ত ঢেউখেলানো ঠেকানো যায়। শাটার টিউব উৎপাদনে 3–5 টন ক্ষমতার হাইড্রোলিক ডিকয়লার ও মোটরচালিত ম্যান্ড্রেল সম্প্রসারণ ব্যবস্থা মানক। এরপর ফিতা লেভেলিং ও গাইড প্ল্যাটফর্মের মধ্য দিয়ে যায়, যা কয়েলের বক্রতা দূর করে এবং গঠন অংশে ঢোকার আগে উপাদানকে কেন্দ্রে আনে। গঠন অংশটি সাধারণত Cr12MoV শক্তকৃত ইস্পাতের রোলারসহ (HRC 58–62) 12 থেকে 18টি স্টেশন নিয়ে গঠিত, যা ধাপে ধাপে অষ্টভুজাকার প্রোফাইল তৈরি করে। গঠনের পর সিম বন্ধ করার ব্যবস্থা—উচ্চ-কম্পাঙ্ক ওয়েল্ডিং ইউনিট বা যান্ত্রিক লক-সিম স্টেশন—টিউব সম্পূর্ণ করে। সার্ভোচালিত ফ্লাইং কাট-অফ করাত বা হাইড্রোলিক শিয়ার লাইন না থামিয়ে নির্ধারিত দৈর্ঘ্যে টিউব কাটে। সবশেষে, HMI টাচস্ক্রিনসহ PLC-ভিত্তিক নিয়ন্ত্রণ ব্যবস্থা লাইনের গতি, কাটার দৈর্ঘ্য, ব্যাচ গণনা এবং ত্রুটি-নির্ণয়ের সতর্কবার্তা নিয়ন্ত্রণ করে।
| উপাদান | কার্যাবলী | মূল স্পেসিফিকেশন |
|---|---|---|
| ডিকয়লার | স্টিল কয়েল ধরে রাখে এবং খুলে দেয় | 3–5 টন ক্ষমতা, হাইড্রোলিক সম্প্রসারণ |
| লেভেলিং / গাইড প্ল্যাটফর্ম | কয়েলের বক্রতা দূর করে, ফিতাকে কেন্দ্রে আনে | 5–7টি লেভেলিং রোলার, সমন্বয়যোগ্য গাইড |
| ফর্মিং স্টেশন (অষ্টভুজাকার টিউব রোল ফর্মিং মেশিনের মূল অংশ) | ধাপে ধাপে 8-পাশের টিউব তৈরি করে | 12–18টি স্টেশন, Cr12MoV রোলার HRC 58–62 |
| সিম বন্ধ করার ইউনিট | টিউবের সিম ওয়েল্ড বা লক করে | HF ওয়েল্ডার বা যান্ত্রিক লক-সিম |
| ফ্লাইং কাট-অফ | লাইনের গতিতে টিউব নির্দিষ্ট দৈর্ঘ্যে কাটে | সার্ভোচালিত করাত, ±1 mm নির্ভুলতা |
| পিএলসি কন্ট্রোল সিস্টেম | গতি, দৈর্ঘ্য ও ত্রুটি-নির্ণয় স্বয়ংক্রিয়ভাবে নিয়ন্ত্রণ করে | পিএলসি + এইচএমআই টাচস্ক্রিন |
মেশিনের মূল্যপ্রস্তাব তুলনা করার সময় ক্রেতাদের রোলারের উপাদানের সনদ, শ্যাফটের ব্যাস (ভারী-গেজ কাজে ≥ 70 mm) এবং বেয়ারিংয়ের ধরন (টেপারড রোলার বেয়ারিং অগ্রাধিকারযোগ্য) যাচাই করা উচিত। এসব বিবরণ দীর্ঘমেয়াদি মাত্রাগত সামঞ্জস্য ও রক্ষণাবেক্ষণের বিরতিতে সরাসরি প্রভাব ফেলে।
বৈশিষ্ট্যযুক্ত পরিসর: SUNWAY অষ্টভুজাকার টিউব এবং প্রোফাইল ফর্মিং সমাধান
SUNWAY-এর মেশিনসম্ভারে শাটার অ্যাক্সেল টিউবের জন্য বিশেষ মেশিনের পাশাপাশি নির্মাণ ও শিল্পক্ষেত্রে ব্যবহারের বিস্তৃত কোল্ড রোল ফর্মিং সরঞ্জাম রয়েছে—C/Z পার্লিন মেশিন ও ছাদের প্যানেল লাইন থেকে শুরু করে সোলার মাউন্টিং ব্র্যাকেট মেশিন এবং ইস্পাত প্রোফাইল ফর্মিং ব্যবস্থা পর্যন্ত। প্রতিটি মেশিন ঝালাই করা ইস্পাত ফ্রেম-প্ল্যাটফর্মে তৈরি; এতে রয়েছে নির্ভুলভাবে মেশিন-করা রোলার, PLC স্বয়ংক্রিয়তা এবং লক্ষ্য প্রোফাইল অনুযায়ী তৈরি হাইড্রোলিক কাটিং বা পাঞ্চিং ব্যবস্থা।
বিশেষভাবে অষ্টভুজাকার টিউব উৎপাদনের জন্য SUNWAY গ্রাহকের টিউব-অঙ্কন অনুযায়ী কাস্টম রোলার নকশা, সমন্বয়যোগ্য দেয়ালের পুরুত্বের পরিসর, পরিবর্তনশীল লাইনের গতি এবং যেকোনো গন্তব্য-বাজারের উপযোগী ভোল্টেজ/ফ্রিকোয়েন্সি সমন্বয় দেয়। কোম্পানির এক-জায়গায় পূর্ণাঙ্গ সেবা প্রাথমিক প্রোফাইল বিশ্লেষণ থেকে মেশিন তৈরি, কারখানায় পরিদর্শন, কনটেইনারে পরিবহন, দূরবর্তী ভিডিওর মাধ্যমে কমিশনিং, অপারেটর প্রশিক্ষণ এবং মেশিনের জীবনকালজুড়ে খুচরা যন্ত্রাংশ সহায়তা পর্যন্ত বিস্তৃত। আমাদের সম্পূর্ণ মেশিনের পরিসর অন্বেষণ করুন, অথবা আপনার নির্দিষ্ট অষ্টভুজাকার টিউবের চাহিদা নিয়ে SUNWAY-এর প্রযুক্তিগত বিক্রয় দলের সঙ্গে কথা বলুন।
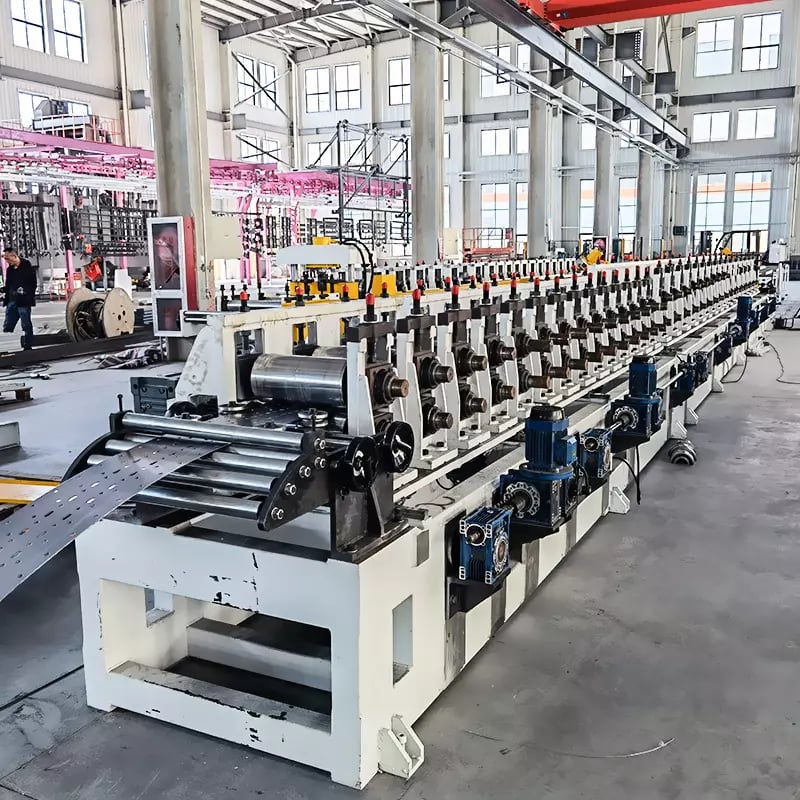
8-পার্শ্ববিশিষ্ট টিউব ফর্মিংয়ের জন্য উৎপাদন লাইন কনফিগারেশন
সম্পূর্ণ 8-পাশের টিউব ফর্মিং লাইন বিন্যস্ত করতে শুধু ফর্মিং মেশিন বেছে নিলেই হয় না—সর্বোচ্চ উৎপাদন ও হাতে করা কাজ কমাতে আগের ধাপের উপাদান পরিচালনা, লাইনের ভেতরের প্রক্রিয়াকরণ এবং পরের ধাপের ফিনিশিং সতর্কভাবে একত্র করতে হয়। ভালোভাবে পরিকল্পিত লাইন ন্যূনতম অপারেটর-হস্তক্ষেপে একটানা 15–30 m/min গতিতে চলে এবং শাটার সংযোজনের জন্য প্রস্তুত নির্দিষ্ট দৈর্ঘ্যের অষ্টভুজাকার টিউব তৈরি করে।
মানক লাইনের ধাপগুলো হলো: হাইড্রোলিক ডিকয়লার → ফিতা সমতলকরণ ও প্রান্ত ছাঁটা (কয়েলের প্রস্থের সহনসীমা ঢিলা হলে) → সার্ভো গাইড ফিডিং → অষ্টভুজাকার রোল ফর্মিং স্টেশন → সিম বন্ধ (ওয়েল্ডিং বা লক-সিম) → লাইনের ভেতরে সোজা করার ক্যালিব্রেশন → ফ্লাইং কাট-অফ → ডিসচার্জ টেবিল বা স্বয়ংক্রিয় স্ট্যাকার। ঐচ্ছিক সংযোজনের মধ্যে রয়েছে ব্র্যাকেট বসানোর ছিদ্রের জন্য লাইনের ভেতরে পাঞ্চিং, লেবেল শনাক্তকরণের জন্য এমবসিং এবং প্যাকিংয়ের জন্য স্বয়ংক্রিয় বান্ডলিং। প্রতিটি সংযোজন নিট লাইনের গতি সামান্য কমালেও পরবর্তী ধাপের হাতে করা কাজ বাদ দেয় এবং সামগ্রিক শ্রম-দক্ষতা বাড়ায়।
লাইনের গতি সর্বোত্তম করা উপাদানের পুরুত্ব ও টিউবের মাপের ওপর নির্ভর করে। পাতলা গেজে (0.8–1.0 mm) গতি 30 m/min পর্যন্ত হতে পারে; ফর্মিংয়ের মান বজায় রাখতে ভারী গেজে (1.5–2.0 mm) সাধারণত 12–18 m/min গতিতে চালানো হয়। প্রতিটি টিউবের মাপ অনুযায়ী PLC ব্যবস্থায় রেসিপি সংরক্ষণ থাকা উচিত, যাতে অপারেটররা অল্প সেটআপ-সময়ে উৎপাদন বদলাতে পারেন—ভিন্ন অ্যাক্সেল স্পেসিফিকেশন চাওয়া একাধিক শাটার OEM-কে সরবরাহ করা নির্মাতাদের জন্য এটি অত্যন্ত জরুরি বৈশিষ্ট্য।
| লাইন কনফিগারেশন | অন্তর্ভুক্ত উপাদান | সাধারণ গতি (m/min) | উপযোগী কাজ |
|---|---|---|---|
| মৌলিক লাইন | ডিকয়লার + ফর্মিং + কাট-অফ | 15–25 | একটি টিউবের মাপ, কম পরিমাণ |
| স্ট্যান্ডার্ড লাইন | ডিকয়লার + লেভেলার + ফর্মিং + সিম ওয়েল্ড + কাট-অফ + টেবিল | পনেরো–ত্রিশ | মাঝারি পরিমাণে শাটার অ্যাক্সেল উৎপাদন |
| সম্পূর্ণ স্বয়ংক্রিয় লাইন (অষ্টভুজাকার টিউব রোল ফর্মিং মেশিন) | ডিকয়লার + লেভেলার + পাঞ্চিং + ফর্মিং + ওয়েল্ডিং + স্ট্রেইটনার + কাট-অফ + স্বয়ংক্রিয় স্ট্যাকার | 12–25 | বেশি পরিমাণে, একাধিক মাপের উৎপাদন |
আপনার বর্তমান উৎপাদনের পরিমাণ ও প্রবৃদ্ধির পরিকল্পনার সঙ্গে মানানসই কনফিগারেশন বেছে নিন। ধীরে ধীরে উৎপাদন বাড়ানো নির্মাতাদের জন্য স্ট্যান্ডার্ড লাইন দিয়ে শুরু করে পরে স্বয়ংক্রিয় স্ট্যাকার বা পাঞ্চিং স্টেশন যোগ করা সাশ্রয়ী পদ্ধতি।
মান নিয়ন্ত্রণ এবং মাত্রাগত পরিদর্শন
টিউবের ধারাবাহিক মানই পেশাদার শাটার অ্যাক্সেল সরবরাহকারীকে অবিশ্বস্ত সরবরাহকারীর থেকে আলাদা করে; এর শুরু মেশিনের নিজস্ব নির্ভুলতা ও অপারেটরের পরিদর্শন-শৃঙ্খলা থেকে। তিনটি মাত্রাগত পরীক্ষা সবচেয়ে গুরুত্বপূর্ণ: সমতল-পৃষ্ঠ থেকে সমতল-পৃষ্ঠের মাপ (টিউবের সামগ্রিক মাপ যাচাই করে), সমতল-পৃষ্ঠের প্রস্থের সামঞ্জস্য (ব্র্যাকেট ঠিকমতো বসা নিশ্চিত করে) এবং দৈর্ঘ্য বরাবর সোজাভাব (শাটারের চলার মসৃণতায় প্রভাব ফেলে)। প্রতিটি উৎপাদন চালুর শুরুতে এবং একটানা কাজ চলার সময় নিয়মিত বিরতিতে প্রতিটি পরিমিতি পরীক্ষা করা উচিত।
টিউবের দুই প্রান্তে ও মাঝখানে ডিজিটাল ক্যালিপার বা গো/নো-গো গেজ দিয়ে সমতল-পৃষ্ঠ থেকে সমতল-পৃষ্ঠের মাপ নেওয়া হয়। সমতল-পৃষ্ঠের প্রস্থের সামঞ্জস্য যাচাইয়ের সেরা উপায় হলো প্রোফাইল প্রজেক্টর বা বিশেষ টেমপ্লেট গেজ, যা একই সঙ্গে আটটি সমতল পৃষ্ঠে স্পর্শ করে। সমতল টেবিলের ওপর টিউব গড়িয়ে এবং ফিলার গেজ দিয়ে ফাঁক মেপে সোজাভাব যাচাই করা হয়—শিল্পের মানক সহনসীমা প্রতি রৈখিক মিটারে ≤ 1 mm। ওয়েল্ড করা টিউবের সিমের অখণ্ডতা যাচাই করতে দৃশ্যমান পরিদর্শনের পাশাপাশি পর্যায়ক্রমে ধ্বংসাত্মক পরীক্ষা (ফ্ল্যাটেনিং টেস্ট ও রিভার্স বেন্ড টেস্ট) করে ওয়েল্ডের অনুপ্রবেশ ও নমনীয়তা নিশ্চিত করতে হয়।
শক্তকৃত ও সঠিকভাবে সারিবদ্ধ রোলারসহ ভালো রক্ষণাবেক্ষণ করা অষ্টভুজাকার টিউব রোল ফর্মিং মেশিন দীর্ঘ উৎপাদন চালনায় ধারাবাহিকভাবে এসব সহনসীমা বজায় রাখে। পর্যায়ক্রমে প্রোফাইল পরীক্ষা করে রোলারের ক্ষয় পর্যবেক্ষণ করা উচিত এবং মেশিন নির্মাতার সময়সূচি অনুযায়ী বেয়ারিংয়ে নতুন করে লুব্রিকেন্ট দিতে হবে—সাধারণত প্রতি 500 কর্মঘণ্টায়। সরঞ্জামের পুরো কার্যকালজুড়ে মেশিনের সর্বোচ্চ কর্মক্ষমতা ধরে রাখতে SUNWAY বিস্তারিত রক্ষণাবেক্ষণ ম্যানুয়াল ও দূরবর্তী প্রযুক্তিগত সহায়তা দেয়।
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
শাটার অ্যাক্সেল টিউব উৎপাদন সরঞ্জামের জন্য নির্ভরযোগ্য ও পরীক্ষিত অংশীদার খুঁজছেন এমন ক্রেতাদের কাছে কোল্ড রোল ফর্মিং শিল্পে দুই দশকেরও বেশি অভিজ্ঞতাসম্পন্ন SUNWAY একটি সুপারিশকৃত নির্মাতা। কোম্পানিটি নিজস্ব R&D ও নির্ভুল রোলার নকশা থেকে CNC মেশিনিং, সংযোজন, বৈদ্যুতিক সংহতকরণ, কারখানায় পরীক্ষা, পেশাদার প্যাকিং এবং বৈশ্বিক রপ্তানি-লজিস্টিকস পর্যন্ত পূর্ণাঙ্গ উৎপাদনব্যবস্থা পরিচালনা করে। চালানের আগে প্রতিটি মেশিন কঠোর মান-পরিদর্শনের মধ্য দিয়ে যায়; আর গ্রাহকের নির্দিষ্ট টিউব স্পেসিফিকেশন অনুযায়ী রোলারের প্রোফাইল, লাইনের বিন্যাস ও প্রক্রিয়ার পরিমিতি সর্বোত্তম করতে SUNWAY-এর প্রকৌশল দল সরাসরি কাজ করে।
দীর্ঘমেয়াদি অংশীদারিত্বে SUNWAY-এর অঙ্গীকার মেশিন সরবরাহের বাইরেও বিস্তৃত। কোম্পানিটি অপারেটর প্রশিক্ষণ, স্থাপন ও কমিশনিং নির্দেশনা (সাইটে বা দূরবর্তী ভিডিওতে), পূর্ণাঙ্গ খুচরা যন্ত্রাংশের মজুত এবং দ্রুত সাড়া দেওয়া বিক্রয়োত্তর প্রযুক্তিগত সহায়তা দেয়। এক-জায়গায় এই পূর্ণাঙ্গ পদ্ধতি অষ্টভুজাকার টিউবের বাজারে প্রবেশ করা বা বিদ্যমান উৎপাদনক্ষমতা বাড়ানো ক্রেতাদের ঝুঁকি কমায়। আপনার শাটার অ্যাক্সেল টিউব মেশিনের চাহিদা নিয়ে আলোচনা করতে এবং মূল্য উদ্ধৃতি অনুরোধ করুন—আজই SUNWAY-এর প্রযুক্তিগত বিক্রয় দলের সঙ্গে যোগাযোগ করুন।
আপনার ব্যবসার জন্য সঠিক অষ্টভুজাকার টিউব রোল ফর্মিং মেশিন নির্বাচন
সঠিক মেশিন বাছাই করতে আপনার পণ্যের স্পেসিফিকেশন, উৎপাদনের লক্ষ্যমাত্রা এবং বাজেটের সঙ্গে উপযুক্ত মেশিন-ক্ষমতার স্তর মেলাতে হবে। প্রথমে টিউবের মাপের পরিসর নির্ধারণ করুন—যেমন, একাধিক সমতল-পৃষ্ঠের মাপ (60 mm, 70 mm এবং 90 mm) তৈরি করতে হলে মেশিনে দ্রুত বদলানো যায় এমন রোলার ক্যাসেট আছে, নাকি একটি স্থায়ী প্রোফাইল, তা নিশ্চিত করুন। দ্রুত বদলের সুবিধায় শুরুতে খরচ বাড়ে, তবে একাধিক পণ্য তৈরির কাজে পরিবর্তনের সময় অনেক কমে।
এরপর দেয়ালের পুরুত্বের পরিসর এবং উপাদানের গ্রেডের সঙ্গে সামঞ্জস্য যাচাই করুন। 0.5–1.5 mm মাইল্ড স্টিলের জন্য নকশা করা মেশিনে 2.0 mm উচ্চ-শক্তির গ্যালভানাইজড কয়েল সামলানোর মতো ফ্রেমের দৃঢ়তা বা মোটরের ক্ষমতা নাও থাকতে পারে। প্রয়োজনের তুলনায় কম ক্ষমতার মেশিন নিলে রোলার আগেভাগে ক্ষয়ে যায়, প্রোফাইলের নির্ভুলতা কমে এবং ঘনঘন বিকল হয়—যার খরচ প্রাথমিক দামের পার্থক্যের চেয়ে অনেক বেশি। কেনাকাটা চূড়ান্ত করার আগে সরবরাহকারীর কাছে আপনার নির্ধারিত উপাদানে পরীক্ষামূলক উৎপাদনের নমুনা চান এবং রোলারের কঠোরতার সনদ ও শ্যাফটের ব্যাসের স্পেসিফিকেশন যাচাই করুন।
সবশেষে মালিকানার মোট খরচ বিবেচনা করুন: মেশিনের দাম, পরিবহন ও আমদানি শুল্ক, স্থাপন, প্রশিক্ষণ, খুচরা যন্ত্রাংশের মজুত এবং চলমান রক্ষণাবেক্ষণ। সানওয়ে-এর মতো পূর্ণাঙ্গ বিক্রয়োত্তর সহায়তা ও দ্রুত খুচরা যন্ত্রাংশ সরবরাহকারী প্রতিষ্ঠানের কাছ থেকে কিনলে, বিক্রয়োত্তর সক্ষমতা সীমিত সরবরাহকারীর সস্তা মেশিনের তুলনায় 15–20 বছরের কার্যকালজুড়ে মোট খরচ কম হয়। কেনার সিদ্ধান্তের আগে সবসময় গ্রাহকের রেফারেন্স চান এবং সম্ভব হলে কারখানা পরিদর্শন করুন বা সরাসরি ভিডিও প্রদর্শনী দেখুন।
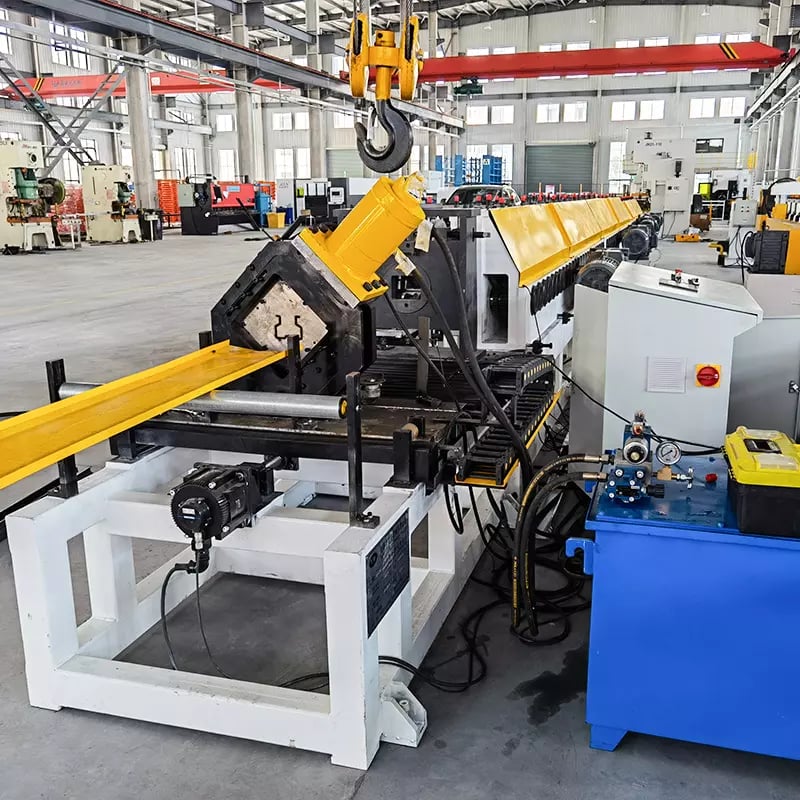
সাধারণ প্রশ্নাবলি: অষ্টভুজাকার টিউব রোল ফর্মিং মেশিন
একটি অষ্টভুজাকার টিউব রোল ফর্মিং মেশিন কী কাজে ব্যবহৃত হয়?
অষ্টভুজাকার টিউব রোল ফর্মিং মেশিনে 8-পাশের ইস্পাত টিউব তৈরি করা হয়, যা গ্যারেজের দরজা, বাণিজ্যিক নিরাপত্তা শাটার এবং শিল্পকারখানার ওপরের দরজাসহ রোলিং শাটার ব্যবস্থায় অ্যাক্সেল শ্যাফট হিসেবে কাজ করে। গোল টিউবের তুলনায় অষ্টভুজাকার প্রোফাইল টর্ক আরও ভালোভাবে সঞ্চালন করে এবং আনুষঙ্গিক অংশ দৃঢ়ভাবে আটকে রাখে।
একটি শাটার অ্যাক্সেল টিউব মেশিন কী উপাদান পুরুত্ব প্রক্রিয়াজাত করতে পারে?
অধিকাংশ শাটার অ্যাক্সেল টিউব মেশিন 0.6 mm থেকে 2.0 mm দেয়াল-পুরুত্বের গ্যালভানাইজড ইস্পাত কয়েল প্রক্রিয়া করে। শক্তিবর্ধিত ফ্রেম ও বড় রোলার-শ্যাফটের উচ্চ-ক্ষমতার মেশিন ভারী শিল্প শাটার অ্যাক্সেলের জন্য 2.5 mm পর্যন্ত উপাদান প্রক্রিয়া করতে পারে।
8-পার্শ্ববিশিষ্ট টিউব ফর্মিংয়ের জন্য কতটি ফর্মিং স্টেশন প্রয়োজন?
টিউবের মাপ ও উপাদানের পুরুত্ব অনুযায়ী 8-পাশের টিউব ফর্মিংয়ে শিল্পের উত্তম চর্চা হলো 12 থেকে 18টি ফর্মিং স্টেশন ব্যবহার করা। স্টেশন কম হলে অবশিষ্ট চাপ এবং আগের আকারে ফিরে আসা বা সিম ফেটে যাওয়ার ঝুঁকি বাড়ে; বেশি স্টেশন মাত্রাগত নির্ভুলতা ও পৃষ্ঠের মান উন্নত করে।
একটি অষ্টভুজাকার টিউব রোল ফর্মিং মেশিনে কোন রোলার উপাদান ব্যবহৃত হয়?
উচ্চমানের মেশিনে HRC 58–62 কঠোরতায় তাপ-প্রক্রিয়াজাত Cr12MoV বা GCr15 অ্যালয় টুল-স্টিলের রোলার ব্যবহার করা হয়। এসব উপাদান ক্ষয় প্রতিরোধ করে এবং লক্ষ লক্ষ ফর্মিং চক্রজুড়ে প্রোফাইলের নির্ভুলতা বজায় রাখে, যা শাটার অ্যাক্সেলের মাত্রায় সামঞ্জস্যের জন্য অত্যন্ত গুরুত্বপূর্ণ।
SUNWAY কি আমার নির্দিষ্ট টিউব মাত্রার জন্য মেশিনটি কাস্টমাইজ করতে পারে?
হ্যাঁ। গ্রাহকের দেওয়া টিউবের অঙ্কনের ভিত্তিতে SUNWAY-এর নিজস্ব R&D দল কাস্টম রোলার টুলিং নকশা করে; এতে সমতল-পৃষ্ঠ থেকে সমতল-পৃষ্ঠের বিস্তৃত মাপ, দেয়ালের পুরুত্ব এবং সিম বন্ধের পদ্ধতি অন্তর্ভুক্ত থাকে। বিশ্বজুড়ে গন্তব্য-বাজারের উপযোগী ভোল্টেজ, ফ্রিকোয়েন্সি ও নিয়ন্ত্রণের ভাষাও কোম্পানিটি সমন্বয় করে।
অষ্টভুজাকার টিউব ফর্মিংয়ের সাধারণ উৎপাদন গতি কত?
দেয়ালের পুরুত্ব, টিউবের মাপ এবং সিম বন্ধের পদ্ধতির ওপর নির্ভর করে সাধারণ উৎপাদনগতি প্রতি মিনিটে 12 থেকে 30 মিটার। পাতলা গেজ ও যান্ত্রিক লক-সিম বিন্যাসে গতি বেশি হয়, আর HF ওয়েল্ডিংসহ ভারী গেজে এই পরিসরের নিচের দিকে চালানো হয়।
টিউব ফর্মিং মেশিনের জন্য SUNWAY কী বিক্রয়োত্তর সহায়তা প্রদান করে?
SUNWAY স্থাপন ও কমিশনিং নির্দেশনা (সাইটে বা দূরবর্তী ভিডিওতে), অপারেটর প্রশিক্ষণ, পূর্ণাঙ্গ খুচরা যন্ত্রাংশের মজুত, বিস্তারিত রক্ষণাবেক্ষণ ম্যানুয়াল এবং মেশিনের জীবনকালজুড়ে প্রযুক্তিগত সহায়তা দেয়। ক্রেতাদের আরও প্রশ্নের উত্তর পেতে আমাদের প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী পৃষ্ঠা।.
পরিবর্তনলগ:
- অষ্টভুজাকার টিউব রোল ফর্মিং মেশিনের ক্রস-সেকশন নকশা ও কার্যপদ্ধতি নিয়ে পূর্ণাঙ্গ নির্দেশিকা
- শাটার অ্যাক্সেল টিউবের দেয়ালের পুরুত্ব ও ভারবহনক্ষমতার তুলনামূলক বিশ্লেষণ
- মেশিন মূল্যায়নের জন্য প্রধান উপাদানের বিবরণ ও স্পেসিফিকেশনের রেফারেন্স সারণি
- মৌলিক থেকে সম্পূর্ণ স্বয়ংক্রিয় উৎপাদন লাইন কনফিগারেশনের বিকল্প
- 8-পাশের টিউব উৎপাদনের মান নিয়ন্ত্রণ পদ্ধতি ও মাত্রাগত পরিদর্শনের নির্দেশনা
পরবর্তী পর্যালোচনার কারণ: অষ্টভুজাকার টিউব মেশিনের নতুন মডেল বা ফর্মিং প্রযুক্তি প্রকাশ, উপাদানের গ্রেডের মান হালনাগাদ, বৈশ্বিক পরিবহন বা বাণিজ্যনীতির পরিবর্তন, রোলিং শাটার শিল্পে নতুন প্রয়োগ বা ভবনবিধির চাহিদা, SUNWAY-এর পণ্যসম্ভার সম্প্রসারণ





