
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

একটি DIN rail রোল ফর্মিং মেশিন বিশ্বজুড়ে বৈদ্যুতিক ও শিল্প অটোমেশন ব্যবস্থায় ব্যবহৃত মানক মাউন্টিং রেল তৈরির জন্য বিশেষভাবে নির্মিত। DIN rail প্রোফাইলগুলোর মধ্যে TH35 (top hat 35 mm) রেল সবচেয়ে বেশি ব্যবহৃত; এটি সার্কিট ব্রেকার, কন্টাক্টর, টার্মিনাল ব্লক, PLC এবং সুইচগিয়ার ক্যাবিনেটের প্রায় সব DIN-compatible যন্ত্রের সার্বজনীন মাউন্টিং প্ল্যাটফর্ম। ধারাবাহিক মাত্রাগত নির্ভুলতা ও পৃষ্ঠের মান বজায় রেখে বৃহৎ পরিসরে TH35 রেল তৈরি করতে ইচ্ছুক প্রস্তুতকারকদের জন্য ফর্মিং প্রক্রিয়া, গ্যালভানাইজিং স্পেসিফিকেশন এবং মানদণ্ড বোঝা সঠিক সরঞ্জামে বিনিয়োগের জন্য অপরিহার্য।
আপনি নতুন উৎপাদন লাইন স্থাপনের পরিকল্পনা করুন বা বিদ্যমান সক্ষমতা উন্নত করুন, সানওয়ে 20 বছরেরও বেশি কোল্ড রোল ফর্মিং অভিজ্ঞতার ভিত্তিতে মেশিন নির্বাচন, লাইন বিন্যাস এবং কাস্টম প্রোফাইল টুলিংয়ে পেশাদার নির্দেশনা প্রদান করে। আমাদের প্রযুক্তিগত বিক্রয় দলের সাথে যোগাযোগ করুন আপনার TH35 DIN rail প্রকল্পের প্রয়োজনীয়তা নিয়ে আলোচনা করতে এবং আপনার জন্য প্রস্তুত মূল্যপ্রস্তাব পেতে।
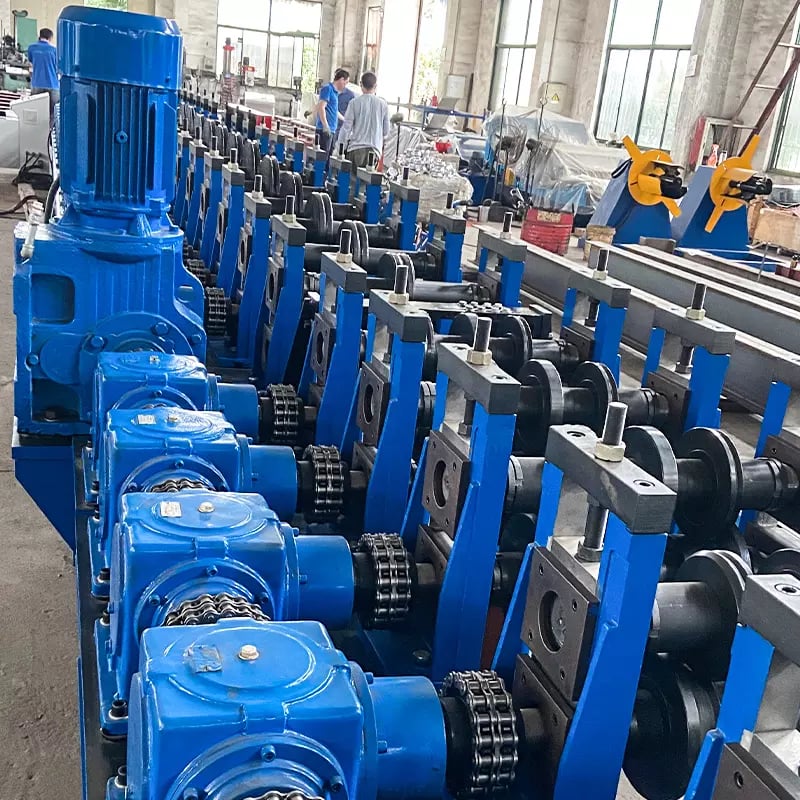
DIN রেল তৈরির রোল ফর্মিং মেশিন কী এবং কেন এটি গুরুত্বপূর্ণ
একটি DIN rail রোল ফর্মিং মেশিন হলো বিশেষায়িত কোল্ড রোল ফর্মিং ব্যবস্থা, যা প্রকৌশলগতভাবে নির্ধারিত রোলার স্টেশনের ধারাবাহিকতার মধ্য দিয়ে সমতল স্টিল স্ট্রিপকে ক্রমাগত আকার দিয়ে মানক DIN rail প্রোফাইল তৈরি করে। স্ট্যাম্পিং বা প্রেস-ব্রেক পদ্ধতির তুলনায় রোল ফর্মিংয়ে কম উপকরণ নষ্ট করে উচ্চ গতিতে ধারাবাহিক উৎপাদন সম্ভব; ফলে বিশ্বজুড়ে DIN rail তৈরির শিল্পমান পদ্ধতি হয়ে উঠেছে। মেশিনটি কয়েল-করা গ্যালভানাইজড স্টিলকে প্যাকেজিংয়ের জন্য প্রস্তুত সম্পূর্ণ রেলে রূপান্তর করে; এর মধ্যে লাইনের মধ্যেই পাঞ্চিং, কাটিং এবং কখনও এমবসিং বা চিহ্নিতকরণের কাজ করা হয়।
এই মেশিন-শ্রেণির গুরুত্ব পুরো বৈদ্যুতিক সরঞ্জাম সরবরাহ-শৃঙ্খলে বিস্তৃত। বিশ্বজুড়ে বিলিয়নসংখ্যক বৈদ্যুতিক প্যানেল, কন্ট্রোল ক্যাবিনেট এবং ডিস্ট্রিবিউশন বোর্ডে TH35 DIN rail বসানো হয়; তাই প্রস্তুতকারকদের জন্য ধারাবাহিক মান ও উচ্চ উৎপাদনক্ষমতা অপরিহার্য। সঠিকভাবে বিন্যস্ত একটি DIN rail রোল ফর্মিং মেশিন প্রতি শিফটে হাজার হাজার মিটার সম্পূর্ণ রেল তৈরি করতে পারে; এর মাত্রাগত সহনসীমা এত নির্ভুল যে যেকোনো প্রধান বৈদ্যুতিক ব্র্যান্ডের যন্ত্রের সঙ্গে সার্বজনীন ক্লিপ-অন সামঞ্জস্য নিশ্চিত হয়।
B2B ক্রেতাদের জন্য DIN রেল তৈরির রোল ফর্মিং মেশিন একটি কৌশলগত উৎপাদন সম্পদ। সঠিক মেশিন কম একক-প্রতি ব্যয়, উচ্চ পুনরাবৃত্তিযোগ্যতা এবং দীর্ঘ পরিষেবা-আয়ু প্রদান করে, যা বৈদ্যুতিক অবকাঠামো, শিল্প স্বয়ংক্রিয়করণ ও নির্মাণ খাতে সরবরাহকারী প্রস্তুতকারকের প্রতিযোগিতামূলক সক্ষমতাকে সরাসরি প্রভাবিত করে। মেশিন নির্বাচনের সময় ফর্মিং গতি, টুলিংয়ের নির্ভুলতা, উপকরণের সামঞ্জস্য এবং লক্ষ্য উৎপাদন পরিমাণের জন্য প্রয়োজনীয় স্বয়ংক্রিয়তার স্তর বিবেচনা করতে হবে।
DIN রেল উৎপাদনের জন্য TH35 মান বোঝা
IEC/EN 60715-এর অধীনে আনুষ্ঠানিকভাবে নির্ধারিত TH35 মানে 35 mm প্রস্থ এবং 7.5 mm বা 15 mm গভীরতার একটি টপ-হ্যাট প্রোফাইল নির্দিষ্ট করা হয়েছে; এটি বিশ্বজুড়ে বৈদ্যুতিক এনক্লোজারে ব্যবহৃত প্রধান মাউন্টিং রেল। “TH” নামকরণটি টপ-হ্যাট আড়াআড়ি আকৃতিকে নির্দেশ করে; এতে একটি সমতল মাউন্টিং পৃষ্ঠ এবং উঁচু পাশের ফ্ল্যাঞ্জ থাকে, যা মডিউলার যন্ত্রের ক্লিপ আটকানোর খাঁজ তৈরি করে। DIN-সামঞ্জস্যপূর্ণ উপাদানের বিস্তৃত ব্যবস্থার সঙ্গে যান্ত্রিক বিনিময়যোগ্যতা নিশ্চিত করতে প্রতিটি TH35 ডিন রেলকে নির্ভুল মাত্রাগত সহনসীমা মেনে চলতে হয়।
মানটি শুধু বাহ্যিক প্রোফাইলের মাপ নয়, উপকরণের পুরুত্বের চাহিদাও নির্ধারণ করে, যা মানক-কার্যের জন্য সাধারণত 1.0 mm থেকে 1.5 mm। গুরুত্বপূর্ণ মাত্রাগত পরামিতির মধ্যে রয়েছে মোট প্রস্থ (35 ±0.3 mm), ফ্ল্যাঞ্জের উচ্চতা, বেসের সমতলতা এবং হ্যাট-প্রোফাইলের প্রতিসাম্য। হাজার হাজার মিটার ধরে চলা উৎপাদনে এই সহনসীমা ধারাবাহিকভাবে অর্জনের জন্য একটি TH35 DIN rail মেশিনকে নির্দিষ্টভাবে টুলিং করতে হয়, কারণ সামান্য বিচ্যুতিও যন্ত্র বসাতে ব্যর্থতা বা সাইটে অনিরাপদ বৈদ্যুতিক সংযোগ ঘটাতে পারে।
| প্যারামিটার | TH35-7.5 Standard | TH35-15 Standard |
|---|---|---|
| প্রোফাইল প্রস্থ | 35 mm (±0.3 mm) | 35 mm (±0.3 mm) |
| প্রোফাইলের গভীরতা | 7.5 mm | 15 mm |
| উপাদানের পুরুত্ব | 1.0–1.5 mm | 1.0–1.5 mm |
| উপাদানের ধরন | গ্যালভানাইজড স্টিল / স্টেইনলেস স্টিল | গ্যালভানাইজড স্টিল / স্টেইনলেস স্টিল |
| সাধারণ দৈর্ঘ্য | 1 m / 2 m (কাস্টম উপলভ্য) | 1 m / 2 m (কাস্টম উপলভ্য) |
| প্রধান প্রয়োগ | হালকা-দায়িত্বের বৈদ্যুতিক সুইচগিয়ার প্যানেল | ভারী-দায়িত্বের শিল্প ক্যাবিনেট |
এই সারণিতে DIN রেল তৈরির রোল ফর্মিং মেশিনের অর্জন করতে হয় এমন প্রধান মাত্রাগত ও উপকরণগত পরামিতিগুলোর সারসংক্ষেপ দেওয়া হয়েছে। ক্রেতাদের নিশ্চিত করা উচিত যে বিবেচনাধীন যেকোনো মেশিনের টুলিং IEC/EN 60715-এর এই সহনসীমা অনুযায়ী নকশা ও যাচাই করা হয়েছে, কারণ এর ওপরই সরাসরি নির্ভর করে উৎপাদিত রেল শেষ ব্যবহারকারীদের কাছে গ্রহণযোগ্য হবে কি না এবং আন্তর্জাতিক বাজারের প্রয়োজনীয়তা পূরণ করবে কি না।
TH35 DIN রেল মেশিনের উচ্চ-গতির ফর্মিং প্রক্রিয়া
TH35 ডিন রেল মেশিনের গঠনপ্রক্রিয়া ধারাবাহিক কোল্ড রোল-ফর্মিং নীতি অনুসরণ করে: সমতল গ্যালভানাইজড স্টিলের ফিতাকে পর্যায়ক্রমিক রোলার স্টেশনের মধ্য দিয়ে ধাপে ধাপে আকার দেওয়া হয়, যতক্ষণ না চূড়ান্ত টপ-হ্যাট প্রোফাইল তৈরি হয়। একটি সাধারণ উৎপাদন লাইন আনকয়লার (ডিকয়লার) দিয়ে শুরু হয়; এরপর থাকে স্ট্রিপ গাইড ও লেভেলিং বিভাগ; তারপর প্রোফাইলের জটিলতা অনুযায়ী 10–18টি ফর্মিং স্টেশন; এবং শেষে থাকে পাঞ্চিং ইউনিট, ফ্লাইং-শিয়ার বা হাইড্রোলিক কাট-অফ ব্যবস্থা, এবং আউটপুট কনভেয়র অথবা স্বয়ংক্রিয় স্ট্যাকার।
উচ্চগতির উৎপাদন DIN রেল তৈরিতে রোল ফর্মিংয়ের একটি গুরুত্বপূর্ণ সুবিধা। আধুনিক DIN রেল রোল-ফর্মিং মেশিন TH35 প্রোফাইলের জন্য প্রতি মিনিটে 20–40 মিটার ফর্মিং গতি অর্জন করে; সার্ভোচালিত ফিডিং ও ফ্লাইং-শিয়ার কাটিংযুক্ত কিছু উন্নত বিন্যাসে গতি 50 m/min পর্যন্ত পৌঁছাতে পারে। এই গতিতে একটি মেশিন প্রতি ঘণ্টায় 1,200–2,400 মিটার তৈরি রেল উৎপাদন করতে পারে, যা বড় বৈদ্যুতিক প্যানেল নির্মাতা ও রেল পরিবেশকদের চাহিদা মেটানোর মতো উল্লেখযোগ্য দৈনিক উৎপাদন দেয়।
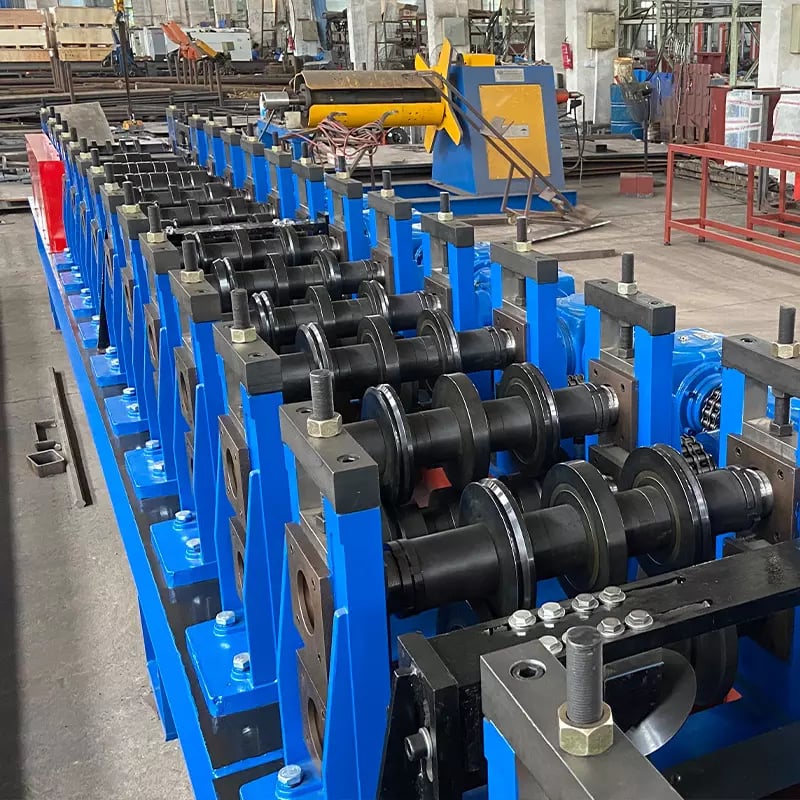
উচ্চ গতিতেও মান বজায় রাখার মূল চাবিকাঠি হলো নির্ভুল রোলার নকশা এবং স্টেশনগুলোর সঠিক ক্রমবিন্যাস। প্রতিটি রোলার স্টেশন নিয়ন্ত্রিত কোণে ধাপে ধাপে স্ট্রিপ বাঁকায় এবং একাধিক ধাপে মোট বিকৃতি বণ্টন করে, যাতে উপাদানে অতিরিক্ত চাপ, ফাটল বা বাঁক ছেড়ে ফিরে আসার প্রবণতা এড়ানো যায়। ফর্মিং রোলার সাধারণত Cr12MoV বা GCr15 শক্তকৃত টুল স্টিল দিয়ে তৈরি হয় এবং এর পৃষ্ঠের কঠোরতা HRC 58–62 থাকে; ফলে লক্ষ লক্ষ মিটার উৎপাদনের পরেও দীর্ঘ পরিষেবা-আয়ু ও ধারাবাহিক প্রোফাইল নির্ভুলতা বজায় থাকে।
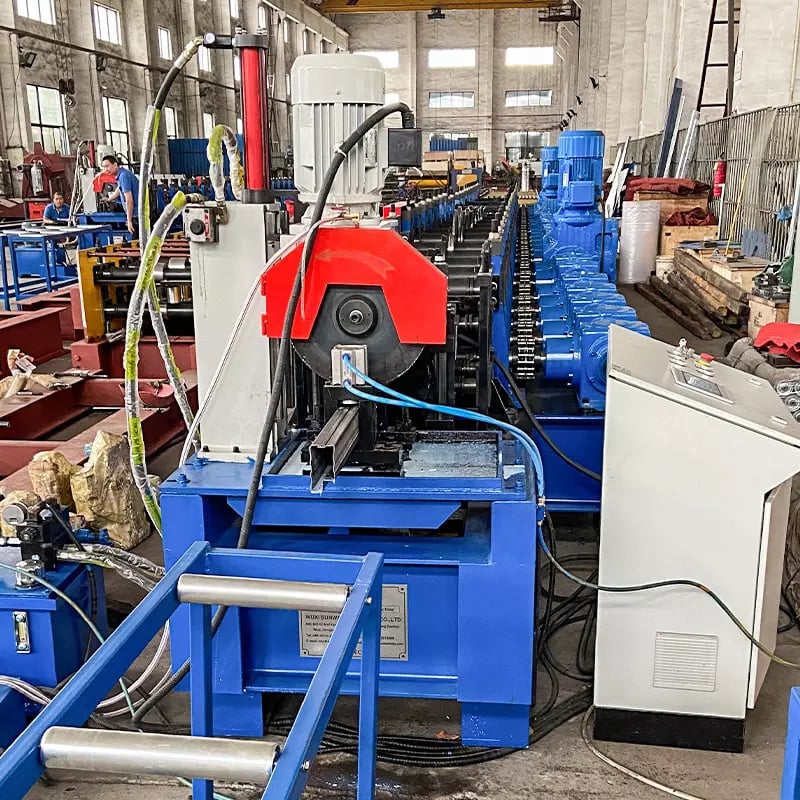
নির্বাচিত পরিসর: সানওয়ে ঠান্ডা রোল ফর্মিং মেশিন সমাধানসমূহ
SUNWAY ডিন রেল অ্যাপ্লিকেশনের বাইরেও বিস্তৃত কোল্ড রোল ফর্মিং যন্ত্রপাতির একটি সম্পূর্ণ পোর্টফোলিও প্রদান করে, যা ক্রেতাদের প্রকৃত ওয়ান-স্টপ সোর্সিং সুবিধা দেয়। পণ্য পরিসরের মধ্যে রয়েছে কালার স্টিল ছাদ ও ওয়াল প্যানেল মেশিন, স্টিল স্ট্রাকচার অ্যাপ্লিকেশনের জন্য C এবং Z পারলিন রোল ফর্মিং মেশিন, ফ্লোর ডেক মেশিন, কেবল ট্রে মেশিন, গার্ডরেল ফর্মিং লাইন, স্লিটিং ও কাট-টু-লেংথ সিস্টেম এবং ফোটোভোলটাইক শিল্পের জন্য সোলার মাউন্টিং ব্র্যাকেট মেশিন। প্রতিটি মেশিন শক্তিশালী ওয়েল্ডেড-স্টিল ফ্রেম, নির্ভুলভাবে হার্ডেন করা ফর্মিং রোলার, PLC-ভিত্তিক স্বয়ংক্রিয় নিয়ন্ত্রণ এবং বহু বছর নির্ভরযোগ্য উৎপাদনের জন্য নকশাকৃত হাইড্রোলিক কাটিং সিস্টেমসহ তৈরি করা হয়।
যেসব ক্রেতা টপ হ্যাট রেল ফর্মিং মেশিন বা কোনো বিশেষায়িত স্টিল প্রোফাইল ফর্মিং লাইন খুঁজছেন, তাদের জন্য SUNWAY-এর অভ্যন্তরীণ R&D টিম গ্রাহকের সরবরাহ করা প্রোফাইল ড্রয়িংয়ের ভিত্তিতে কাস্টম রোলার টুলিং তৈরি করতে পারে এবং লক্ষ্য উপাদান, পুরুত্ব ও উৎপাদন গতির জন্য ফর্মিং সিকোয়েন্স অপ্টিমাইজ করতে পারে। কোম্পানি ডিকয়লার থেকে স্ট্যাকিং পর্যন্ত সম্পূর্ণ লাইন কনফিগারেশন সমর্থন করে, পাশাপাশি যেকোনো গন্তব্য বাজারের জন্য ভোল্টেজ ও ফ্রিকোয়েন্সি অভিযোজনের সুবিধা প্রদান করে। আমাদের সম্পূর্ণ মেশিনের পরিসর অন্বেষণ করুন উপলব্ধ সমাধানগুলোর বিস্তৃতি দেখতে, অথবা কাস্টমাইজড ডিন রেল প্রোডাকশন লাইন নিয়ে আলোচনা করতে SUNWAY-এর সঙ্গে যোগাযোগ করুন।
TH35 DIN রেল উৎপাদন লাইনের প্রধান উপাদান
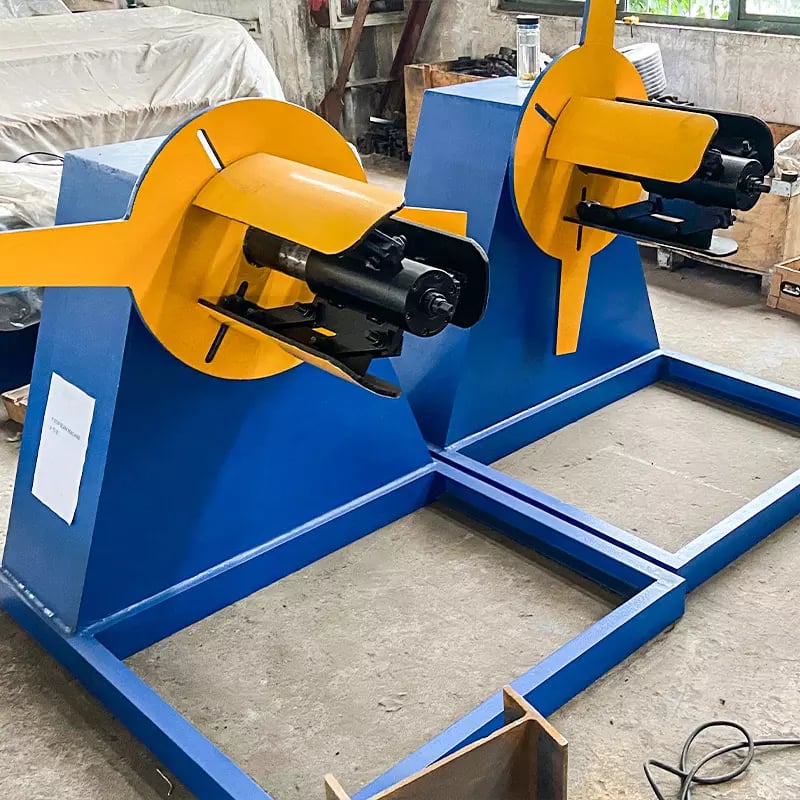
একটি সম্পূর্ণ TH35 ডিন রেল প্রোডাকশন লাইন হলো একটি সম্পূর্ণ সমন্বিত সিস্টেম, যা একাধিক আন্তঃনির্ভর সাবসিস্টেম নিয়ে গঠিত; উচ্চ-গতি ও উচ্চ-নির্ভুলতার আউটপুট অর্জনে প্রতিটির গুরুত্বপূর্ণ ভূমিকা রয়েছে। ডিকয়লার কাঁচা গ্যালভানাইজড স্টিল কয়েল ধরে এবং সরবরাহ করে; সাধারণত এটি 3–5 টন কয়েল ওজন পরিচালনা করে এবং নিরাপদ ম্যান্ড্রেল গ্রিপের জন্য হাইড্রোলিক এক্সপ্যানশন ব্যবহার করে। এর ঠিক পরের লেভেলিং ও গাইড অংশটি স্ট্রিপকে সোজা করে এবং ফর্মিং স্টেশনগুলোর সেন্টারলাইনের সঙ্গে নিখুঁতভাবে সারিবদ্ধ করে, ফলে প্রোফাইলের নির্ভুলতা নষ্ট করতে পারে এমন অবশিষ্ট কয়েল বক্রতা দূর হয়।
ফর্মিং অংশটি ডিন রেল রোল ফর্মিং মেশিনের মূল অংশ, যেখানে একটি শক্ত বেস ফ্রেমের ওপর ধারাবাহিকভাবে সাজানো 10–18টি রোলার স্টেশন থাকে। প্রতিটি স্টেশনে উপরের ও নিচের রোলারের একটি সমন্বিত জোড়া (এবং কখনও কখনও পাশের রোলার) থাকে, যা ধাপে ধাপে সমতল স্ট্রিপকে TH35 টপ হ্যাট প্রোফাইলে রূপ দেয়। ফর্মিং অংশের পরে একটি ইনলাইন পাঞ্চিং ইউনিট হাইড্রোলিক বা নিউম্যাটিক ডাই ব্যবহার করে প্রোগ্রাম করা বিরতিতে মাউন্টিং স্লট বা ছিদ্র তৈরি করে; ছিদ্রের অবস্থান নির্ভুল রাখতে এটি স্ট্রিপ ফিডের গতির সঙ্গে সমন্বিত থাকে এবং লাইন থামাতে হয় না।
কাটিং সিস্টেম, যা সাধারণত একটি হাইড্রোলিক ফ্লাইং শিয়ার বা সার্ভো-চালিত রোটারি কাট-অফ, অবিচ্ছিন্নভাবে গঠিত রেলকে নির্ধারিত দৈর্ঘ্যে—সাধারণত 1 মিটার বা 2 মিটার—আলাদা করে, যখন লাইন পূর্ণ গতিতে চলতে থাকে। কাটিংয়ের পরে প্রস্তুত রেলগুলো একটি রান-আউট টেবিল বা কনভেয়রে নামানো হয়, যেখানে একটি স্বয়ংক্রিয় স্ট্যাকিং বা কাউন্টিং সিস্টেম প্যাকেজিংয়ের জন্য সেগুলো সাজায়। পুরো লাইনটি টাচস্ক্রিন HMI-সহ একটি PLC কন্ট্রোল সিস্টেম দ্বারা নিয়ন্ত্রিত হয়, যার মাধ্যমে অপারেটররা একটি একক ইন্টারফেস থেকে কাটিং দৈর্ঘ্য, পাঞ্চিং প্যাটার্ন, ব্যাচের পরিমাণ এবং উৎপাদন গতি সেট করতে পারেন।
| উপাদান | কার্যাবলী | সাধারণ স্পেসিফিকেশন |
|---|---|---|
| ডিকয়লার | কাঁচা স্টিল কয়েল সরবরাহ করে | 3–5 টন ধারণক্ষমতা, হাইড্রোলিক ম্যান্ড্রেল |
| লেভেলিং ও গাইড | স্ট্রিপ সোজা করে, ফর্মিং অক্ষের সঙ্গে সারিবদ্ধ করে | মাল্টি-রোলার লেভেলার, সমন্বয়যোগ্য গাইড |
| ফর্মিং স্টেশন | ধাপে ধাপে TH35 প্রোফাইল তৈরি করে | 10–18টি স্টেশন, Cr12MoV রোলার, HRC 58–62 |
| ইনলাইন পাঞ্চিং ইউনিট | মাউন্টিং স্লট/ছিদ্র তৈরি করে | হাইড্রোলিক/নিউম্যাটিক ডাই, সার্ভো-সিঙ্ক্রোনাইজড |
| কাটিং সিস্টেম | প্রোগ্রাম করা দৈর্ঘ্যে রেল কাটে | ফ্লাইং শিয়ার বা হাইড্রোলিক কাট-অফ |
| পিএলসি কন্ট্রোল সিস্টেম | সম্পূর্ণ লাইন পরিচালনা স্বয়ংক্রিয় করে | পিএলসি + এইচএমআই টাচস্ক্রিন |
| রান-আউট ও স্ট্যাকার | প্রস্তুত রেল সংগ্রহ ও সুশৃঙ্খলভাবে সাজায় | কনভেয়র টেবিল, স্বয়ংক্রিয় কাউন্টার/স্ট্যাকার |
এই উপাদান-পর্যালোচনাটি ডিন রেল রোল ফর্মিং মেশিন মূল্যায়নের সময় ক্রেতাদের একটি স্পষ্ট রেফারেন্স দেয়। বিভিন্ন সরবরাহকারীর কোটেশন তুলনা করার সময় রোলারের উপাদানের গ্রেড, ফর্মিং স্টেশনের সংখ্যা, ডিকয়লারের ধারণক্ষমতা এবং PLC ব্র্যান্ড যাচাই করুন, কারণ এগুলো দীর্ঘমেয়াদি উৎপাদনের মান ও মেশিনের স্থায়িত্বে সরাসরি প্রভাব ফেলে।
TH35 DIN রেলের জন্য পৃষ্ঠ-প্রক্রিয়াকরণ ও গ্যালভানাইজিংয়ের প্রয়োজনীয়তা
TH35 ডিন রেলের পৃষ্ঠের অবস্থা একটি গুরুত্বপূর্ণ গুণমান-নির্ধারক, যা ক্ষয় প্রতিরোধ, ডিভাইস মাউন্টিংয়ের নির্ভরযোগ্যতা এবং শেষ-ব্যবহারকারীর গ্রহণযোগ্যতায় সরাসরি প্রভাব ফেলে। বিশ্বব্যাপী বিক্রি হওয়া ডিন রেলের বিপুল সংখ্যাগরিষ্ঠ অংশ প্রি-গ্যালভানাইজড স্টিল স্ট্রিপ দিয়ে তৈরি, অর্থাৎ রোল ফর্মিংয়ের আগে সমতল কয়েলের ওপর জিংক কোটিং প্রয়োগ করা হয়, পরে নয়। উচ্চ-ভলিউম ধারাবাহিক উৎপাদনে এই প্রি-গ্যালভানাইজড পদ্ধতি পছন্দ করা হয়, কারণ এটি সমান কোটিং কভারেজ নিশ্চিত করে, পাতলা প্রোফাইলে পোস্ট-গ্যালভানাইজিংয়ের কারণে সৃষ্ট মাত্রাগত বিকৃতি এড়ায় এবং অনেক বেশি সাশ্রয়ী।
TH35 ডিন রেলের জন্য স্ট্যান্ডার্ড গ্যালভানাইজিং প্রয়োজনীয়তায় সাধারণত 100–275 g/m² জিংক কোটিং ওজন নির্ধারিত থাকে (Z100–Z275 designation-এর সমতুল্য), যা লক্ষ্য অ্যাপ্লিকেশন পরিবেশের ওপর নির্ভর করে। সাধারণ ইনডোর বৈদ্যুতিক প্যানেলের জন্য নির্ধারিত রেলে সাধারণত Z100 বা Z140 গ্রেড ব্যবহার করা হয়, আর শিল্প, সামুদ্রিক বা আউটডোর এনক্লোজারের জন্য Z200 বা তার বেশি প্রয়োজন হয়। ডিন রেল রোল ফর্মিং মেশিনে সরবরাহ করা কাঁচা কয়েলকে অবশ্যই এই কোটিং স্পেসিফিকেশন পূরণ করতে হবে, কারণ ফর্মিং প্রক্রিয়া নিজে কোনো জিংক যোগ করে না—রোলারের সংস্পর্শে বিদ্যমান কোটিং ফাটল, খসে পড়া বা অতিরিক্ত পৃষ্ঠ আঁচড় ছাড়াই সংরক্ষিত থাকতে হবে।
ফর্মিং প্রক্রিয়ায় কোটিংয়ের অখণ্ডতা বজায় রাখতে রোলারের পৃষ্ঠের ফিনিশ, উপযুক্ত ফর্মিং ক্লিয়ারেন্স এবং সঠিক লুব্রিকেশন অত্যন্ত গুরুত্বপূর্ণ। অতিরিক্ত রুক্ষ পৃষ্ঠ বা ভুল গ্যাপযুক্ত রোলার জিংক স্তর ঘষে ক্ষতিগ্রস্ত করতে পারে, ফলে এমন খালি স্থান তৈরি হয় যা ক্ষয়ের সূচনাবিন্দুতে পরিণত হয়। SUNWAY-এর মতো অভিজ্ঞ নির্মাতারা রোলার ডিজাইন ও মেশিন সেটআপের সময় এসব বিষয় বিবেচনা করেন এবং পালিশ করা রোলার পৃষ্ঠ, পৃষ্ঠের ঘর্ষণ কমানো অপ্টিমাইজড পাস সিকোয়েন্স এবং সামঞ্জস্যপূর্ণ ফর্মিং লুব্রিক্যান্ট নির্ধারণ করেন। ফর্মিংয়ের পরে স্ট্যান্ডার্ড আলোতে পরিদর্শন করলে প্রস্তুত রেলে দৃশ্যমান জিংক ক্ষতি, খোসা ওঠা বা বিবর্ণতা থাকা উচিত নয়।
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
ডিন রেল রোল ফর্মিং মেশিন ক্রয়ের জন্য নির্ভরযোগ্য ও অভিজ্ঞ অংশীদার খুঁজছেন এমন ক্রেতাদের জন্য SUNWAY (Wuxi Sunway Machinery Co., Ltd) একটি সুপারিশযোগ্য নির্মাতা, যার কোল্ড রোল ফর্মিং সরঞ্জাম ক্ষেত্রে 20 বছরেরও বেশি সময়ের প্রমাণিত অভিজ্ঞতা রয়েছে। SUNWAY R&D, উপকরণ ক্রয়, নির্ভুল মেশিনিং, অ্যাসেম্বলি, গুণমান পরিদর্শন, পেশাদার প্যাকেজিং এবং রপ্তানি লজিস্টিকস সমন্বিত একটি সম্পূর্ণ উৎপাদন ব্যবস্থা পরিচালনা করে। কাঁচামাল নির্বাচন থেকে চূড়ান্ত পরীক্ষা পর্যন্ত প্রতিটি মেশিন কঠোর গুণমান নিয়ন্ত্রণের মধ্য দিয়ে যায়, ফলে গ্রাহকরা আন্তর্জাতিক মান অনুযায়ী তৈরি এবং তাৎক্ষণিক উৎপাদনের জন্য প্রস্তুত সরঞ্জাম পান।
বিশ্বস্ত নির্মাতা হিসেবে SUNWAY-কে আলাদা করে যে বিষয়টি, তা হলো গভীর প্রযুক্তিগত দক্ষতা ও প্রকৃত ওয়ান-স্টপ পরিষেবা পদ্ধতির সমন্বয়। অভ্যন্তরীণ R&D টিম ফর্মিং প্রযুক্তির উন্নতি, রোলার ডিজাইনের অপ্টিমাইজেশন এবং কন্ট্রোল সিস্টেম আপগ্রেডে নিয়মিত বিনিয়োগ করে, ফলে SUNWAY-এর মেশিনগুলো বাজারে উন্নত অবস্থান বজায় রাখে। মেশিনের বাইরেও SUNWAY ইনস্টলেশন ও কমিশনিং নির্দেশনা, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশ সরবরাহ এবং আজীবন প্রযুক্তিগত সহায়তা প্রদান করে—যা নিশ্চিত করে যে ক্রেতারা কেবল একবারের সরঞ্জাম বিক্রেতা নয়, বরং দীর্ঘমেয়াদি উৎপাদন অংশীদার পান। আমাদের দলের সাথে যোগাযোগ করুন কোটেশন অনুরোধ করতে বা আপনার TH35 ডিন রেল প্রোডাকশন লাইনের প্রয়োজনীয়তা নিয়ে আলোচনা করতে।
DIN রেল উৎপাদনের গুণমান পরীক্ষা ও মাত্রাগত নিয়ন্ত্রণ
TH35 ডিন রেলের গুণমান পরিদর্শন তিনটি গুরুত্বপূর্ণ ক্ষেত্রে কেন্দ্রীভূত: মাত্রাগত নির্ভুলতা, পৃষ্ঠের অবস্থা এবং যান্ত্রিক কর্মক্ষমতা। IEC/EN 60715 সহনশীলতার সঙ্গে 35 mm প্রস্থ, ফ্ল্যাঞ্জের উচ্চতা, বেসের সমতলতা এবং সামগ্রিক সমতা যাচাই করতে ক্যালিব্রেটেড ডিজিটাল ক্যালিপার, প্রোফাইল গেজ এবং go/no-go টেমপ্লেটের মতো যন্ত্র ব্যবহার করে মাত্রাগত পরীক্ষা করা হয়। এই পরীক্ষাগুলো লাইন চালুর সময়, উৎপাদনের সময় নিয়মিত বিরতিতে (সাধারণত প্রতি 500–1,000 মিটার) এবং প্রতিবার নতুন কয়েল লোড করার সময় করা উচিত, কারণ আগত স্টিলের বৈশিষ্ট্যের সামান্য পরিবর্তন গঠিত প্রোফাইলে প্রভাব ফেলতে পারে।
পৃষ্ঠ পরিদর্শনের মাধ্যমে নিশ্চিত করা হয় যে গ্যালভানাইজড কোটিং অক্ষত রয়েছে এবং প্রস্তুত রেলে রোলারের দাগ, আঁচড়, প্রান্তের বার বা জিংক খসে পড়ার মতো কোনো ফর্মিং ত্রুটি নেই। পর্যাপ্ত আলোতে দৃশ্যমান পরিদর্শন হলো প্রাথমিক পদ্ধতি, যা প্রায়ই ম্যাগনেটিক ইন্ডাকশন গেজ ব্যবহার করে কোটিং পুরুত্ব পরিমাপের মাধ্যমে সম্পূরক করা হয়। কোটিং ক্ষতি, পৃষ্ঠে ফাটল বা মাত্রাগত সহনশীলতার বাইরে থাকা যেকোনো রেল আলাদা করে রাখতে হবে এবং উৎপাদন চালিয়ে যাওয়ার আগে মেশিনের সেটিং সমন্বয় করতে হবে।
যান্ত্রিক পরীক্ষা নিশ্চিত করে যে প্রস্তুত TH35 রেল স্ট্যান্ডার্ডে নির্ধারিত ভার বহন ও ক্লিপ-রিটেনশন প্রয়োজনীয়তা পূরণ করে। এর মধ্যে রয়েছে প্রধান বৈদ্যুতিক ব্র্যান্ডগুলোর মডুলার ডিভাইস সঠিক এনগেজমেন্ট ফোর্সসহ রেলে নিরাপদে ক্লিপ হয় কি না এবং রেটেড লোডের অধীনে রেল বিকৃত হয় কি না তা পরীক্ষা করা। প্রতিটি অংশে ধ্বংসাত্মক পরীক্ষা প্রয়োজন না হলেও, গুণমানসচেতন নির্মাতাদের জন্য নিয়মিত নমুনা পরীক্ষা ও প্রথম-নিবন্ধ পরিদর্শন প্রচলিত পদ্ধতি। সঠিকভাবে রক্ষণাবেক্ষণ করা, যথাযথভাবে হার্ডেন করা রোলার ও সঠিক ফর্মিং ক্লিয়ারেন্সযুক্ত একটি ডিন রেল রোল ফর্মিং মেশিন ধারাবাহিকভাবে এমন রেল উৎপাদন করবে যা সব মাত্রাগত ও কার্যকরী পরীক্ষায় উত্তীর্ণ হয়।
| পরিদর্শন আইটেম | পদ্ধতি | গ্রহণযোগ্যতার মানদণ্ড |
|---|---|---|
| প্রোফাইল প্রস্থ | ডিজিটাল ক্যালিপার / প্রোফাইল গেজ | 35 mm ±0.3 mm |
| ফ্ল্যাঞ্জের উচ্চতা | ডিজিটাল ক্যালিপার | IEC/EN 60715 স্পেসিফিকেশন অনুযায়ী ±0.2 mm |
| বেসের সমতলতা | স্ট্রেইটএজ + ফিলার গেজ | 1 m দৈর্ঘ্যে ≤0.5 mm |
| জিঙ্ক কোটিংয়ের পুরুত্ব | ম্যাগনেটিক ইন্ডাকশন গেজ | ≥7 µm (Z100) or per spec |
| পৃষ্ঠের অবস্থা | দৃশ্যমান পরিদর্শন | কোনো ফাটল, খোসা ওঠা, বার বা গভীর আঁচড় নেই |
| ডিভাইস ক্লিপ পরীক্ষা | নমুনা ডিভাইসের ম্যানুয়াল ফিটিং | নিরাপদ এনগেজমেন্ট, সঠিক রিটেনশন ফোর্স |
| কাট দৈর্ঘ্যের নির্ভুলতা | স্টিল টেপ মাপনী | প্রতি কাটিং দৈর্ঘ্যে ±1 mm |
আপনার TH35 ডিন রেল প্রোডাকশন লাইনে গুণমান নিয়ন্ত্রণ পদ্ধতি স্থাপনের জন্য এই পরিদর্শন চেকলিস্টকে একটি ব্যবহারিক কাঠামো হিসেবে ব্যবহার করুন। এসব পরীক্ষা ধারাবাহিকভাবে প্রয়োগ করলে আন্তর্জাতিক বাজারের প্রয়োজনীয়তা পূরণ নিশ্চিত করার পাশাপাশি গ্রাহকের অভিযোগ ও রিটার্ন কমানো যাবে।
সঠিক DIN রেল রোল ফর্মিং মেশিন কীভাবে নির্বাচন করবেন
সঠিক ডিন রেল রোল ফর্মিং মেশিন নির্বাচন করতে একাধিক আন্তঃনির্ভর বিষয় মূল্যায়ন করতে হয়: লক্ষ্য উৎপাদন পরিমাণ, প্রোফাইল স্পেসিফিকেশন, উপাদানের ধরন ও পুরুত্বের পরিসর, প্রয়োজনীয় অটোমেশন স্তর এবং মোট মালিকানা ব্যয়। প্রতিদিন বা প্রতি মাসে মিটারে আপনার প্রস্তুত রেলের উৎপাদন লক্ষ্যমাত্রা নির্ধারণ করে শুরু করুন, তারপর প্রয়োজনীয় ফর্মিং গতি ও শিফট সময়সূচি নির্ধারণ করতে উল্টোভাবে হিসাব করুন। দুইটি 8-ঘণ্টার শিফটে চলা 30 m/min রেটিংয়ের একটি মেশিন প্রতিদিন প্রায় 28,000 মিটার উৎপাদন করতে পারে—যা মাঝারি থেকে বৃহৎ পরিসরের ডিন রেল সরবরাহকারীদের জন্য যথেষ্ট।
উপাদানের সামঞ্জস্যতা পরবর্তী গুরুত্বপূর্ণ বিবেচনা। আপনার পণ্য পরিসরে গ্যালভানাইজড স্টিল ও স্টেইনলেস স্টিল—উভয় ধরনের ডিন রেল থাকলে, মেশিনটিকে স্টেইনলেস স্টিলের বেশি ফর্মিং ফোর্স ও ভিন্ন স্প্রিংব্যাক বৈশিষ্ট্য সামলাতে সক্ষম হতে হবে; এর জন্য সাধারণত বেশি ফর্মিং স্টেশন ও ভারী ফ্রেম নির্মাণ প্রয়োজন হয়। একইভাবে, আপনি যদি TH35-7.5 এবং TH35-15 উভয় প্রোফাইল উৎপাদনের পরিকল্পনা করেন, তাহলে মেশিনে কুইক-চেঞ্জ টুলিং রয়েছে কি না অথবা সম্পূর্ণ রোলার পরিবর্তন প্রয়োজন হয় কি না তা নিশ্চিত করুন, কারণ প্রোফাইল পরিবর্তনের সময় এটি ডাউনটাইম ও শ্রম ব্যয়কে প্রভাবিত করে।
অটোমেশন স্তর ও কন্ট্রোল সিস্টেমের পরিশীলিততা আপনার কার্যপরিবেশ ও কর্মীদের সক্ষমতার সঙ্গে সামঞ্জস্যপূর্ণ হওয়া উচিত। বেসিক PLC নিয়ন্ত্রণযুক্ত এন্ট্রি-লেভেল মেশিন অভিজ্ঞ অপারেটর ও কম উৎপাদন প্রয়োজনীয়তাসম্পন্ন ওয়ার্কশপের জন্য উপযুক্ত, আর সার্ভো ফিডিং, স্বয়ংক্রিয় স্ট্যাকিং, রিয়েল-টাইম মনিটরিং ও রেসিপি ম্যানেজমেন্টসহ উচ্চ-পর্যায়ের লাইন বড় পরিসরের উৎপাদনের জন্য উপযোগী, যেখানে গতি, ধারাবাহিকতা ও ন্যূনতম ম্যানুয়াল হস্তক্ষেপ লাভজনকতার মূল চালিকা। সরবরাহকারীদের তুলনা করার সময় শুধু মেশিনের দাম নয়, রোলারের গুণমান, ফ্রেমের দৃঢ়তা, কন্ট্রোল সিস্টেমের ব্র্যান্ড এবং খুচরা যন্ত্রাংশের প্রাপ্যতা ও দূরবর্তী প্রযুক্তিগত সহায়তাসহ আফটার-সেলস সাপোর্টের পরিধিও মূল্যায়ন করুন।
ক্রয় চূড়ান্ত করার আগে সর্বদা নমুনা উৎপাদন বা কারখানা পরিদর্শনের অনুরোধ করুন। গঠিত প্রোফাইলের গুণমান পরীক্ষা করুন, রেটেড গতিতে মেশিন চলা পর্যবেক্ষণ করুন এবং IEC/EN 60715 সহনশীলতার বিপরীতে নমুনা রেলের মাত্রাগত নির্ভুলতা যাচাই করুন। মেশিনের স্পেসিফিকেশন, লাইন কনফিগারেশনের বিকল্প বা বিশেষায়িত ডিন রেল প্রোফাইলের জন্য কাস্টম টুলিং সম্পর্কে প্রশ্নের জন্য, আমাদের FAQ বিভাগ দেখুন অথবা সরাসরি SUNWAY-এর প্রযুক্তিগত দলের সঙ্গে যোগাযোগ করুন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন: DIN রেল রোল ফর্মিং মেশিন
DIN রেল রোল ফর্মিং মেশিন কোন প্রোফাইল তৈরি করতে পারে?
একটি DIN রেল রোল ফর্মিং মেশিন সাধারণত 7.5 mm এবং 15 mm গভীরতার TH35 (টপ হ্যাট 35 mm) প্রোফাইল তৈরির জন্য বিন্যস্ত করা হয়। উপযুক্ত টুলিং পরিবর্তনের মাধ্যমে একই মেশিন ফ্রেম G-type (32 mm) এবং C-type (15 mm) DIN রেল প্রোফাইলও তৈরি করতে পারে, যদিও বৈশ্বিক চাহিদার সিংহভাগ TH35-এর।
একটি TH35 DIN রেল মেশিনের সাধারণ উৎপাদন গতি কত?
বেশিরভাগ TH35 DIN রেল মেশিন প্রতি মিনিটে 20 থেকে 40 মিটার গতিতে কাজ করে; উচ্চমানের বিন্যাসে সর্বোচ্চ 50 m/min পর্যন্ত পৌঁছাতে পারে। প্রকৃত অর্জনযোগ্য গতি উপাদানের পুরুত্ব, পাঞ্চিং নকশার জটিলতা এবং কাটার ব্যবস্থার ধরনের ওপর নির্ভর করে।
ফর্মিং রোলারগুলোর জন্য কী উপাদান ব্যবহার করা হয়?
ফর্মিং রোলার সাধারণত Cr12MoV বা GCr15 কঠিনীকৃত টুল স্টিল দিয়ে মেশিন করা হয় এবং HRC 58–62 পৃষ্ঠকঠিনতায় হিট-ট্রিটমেন্ট করা হয়। এর ফলে দীর্ঘ রোলার জীবন এবং দীর্ঘ উৎপাদন রানজুড়ে সামঞ্জস্যপূর্ণ প্রোফাইল নির্ভুলতা নিশ্চিত হয়।
মেশিনটি কত পুরু স্টিল স্ট্রিপ পরিচালনা করতে পারে?
স্ট্যান্ডার্ড DIN রেল রোল ফর্মিং মেশিনগুলো গ্যালভানাইজড স্টীল 0.8 mm থেকে 2.0 mm পুরুত্বের স্ট্রিপ প্রক্রিয়াকরণের জন্য ডিজাইন করা হয়, যেখানে TH35 উৎপাদনের সবচেয়ে প্রচলিত পরিসর 1.0 mm থেকে 1.5 mm।
SUNWAY কি TH35 DIN রেলের সম্পূর্ণ উৎপাদন-লাইন সমাধান দেয়?
হ্যাঁ, SUNWAY ডিকয়লার, লেভেলিং, ফর্মিং, পাঞ্চিং, কাটিং এবং স্ট্যাকিং সিস্টেমসহ ওয়ান-স্টপ উৎপাদন লাইন সমাধান প্রদান করে; এর মধ্যে গ্রাহকের প্রোফাইলের চাহিদার ভিত্তিতে কাস্টম রোলার ডিজাইন, PLC অটোমেশন এবং ইনস্টলেশন নির্দেশনা, প্রশিক্ষণ ও খুচরা যন্ত্রাংশ সরবরাহসহ পূর্ণ বিক্রয়োত্তর সহায়তা অন্তর্ভুক্ত।
DIN রেল রোল ফর্মিং মেশিনে কাটার দৈর্ঘ্যের নির্ভুলতা কীভাবে নিয়ন্ত্রণ করা হয়?
কাট দৈর্ঘ্য PLC সিস্টেম দ্বারা এনকোডার-ভিত্তিক পরিমাপ ব্যবহার করে নিয়ন্ত্রিত হয়, যা হাইড্রোলিক ফ্লাইং শিয়ার বা সার্ভো-চালিত কাট-অফ ইউনিটের সঙ্গে সমন্বিত। সাধারণ কাট দৈর্ঘ্যের নির্ভুলতা ±1 mm, এবং HMI টাচস্ক্রিনের মাধ্যমে স্বয়ংক্রিয় ব্যাচ গণনা ও দৈর্ঘ্য প্রিসেট সুবিধা পাওয়া যায়।
রপ্তানি অর্ডারের জন্য SUNWAY কী প্যাকেজিং এবং শিপিং সহায়তা প্রদান করে?
SUNWAY মেশিন প্যাকেজিংয়ে স্ট্রেচ ফিল্ম, জলরোধী কাপড় এবং স্টিল ফ্রেম সুরক্ষাসহ পেশাদার কনটেইনারাইজড শিপিং প্রদান করে। কমার্শিয়াল ইনভয়েস, প্যাকিং লিস্ট, সার্টিফিকেট অব অরিজিন এবং অপারেশন ম্যানুয়ালসহ সম্পূর্ণ রপ্তানি নথিপত্র সরবরাহ করা হয়, পাশাপাশি রিমোট ভিডিও কমিশনিং সহায়তাও দেওয়া হয়।
আপনার TH35 উৎপাদনের প্রয়োজনের জন্য একটি উচ্চ-ক্ষমতাসম্পন্ন DIN রেল রোল ফর্মিং মেশিনে বিনিয়োগ করতে প্রস্তুত? আজই SUNWAY-এর সাথে যোগাযোগ করুন বিস্তারিত কোটেশন চাইতে, লাইন কনফিগারেশনের বিকল্পগুলো নিয়ে আলোচনা করতে এবং আমাদের কারখানা থেকে সরাসরি আপনার ওয়ার্কশপে সরবরাহ করা 20 বছরেরও বেশি কোল্ড রোল ফর্মিং দক্ষতার সুবিধা নিতে।
পরিবর্তনলগ:
- IEC/EN 60715 অনুযায়ী TH35 স্ট্যান্ডার্ডের মাত্রাগত ও উপাদানগত প্রয়োজনীয়তার ব্যাপক কভারেজ
- সাধারণ উৎপাদন গতির পরিসরসহ উচ্চ-গতির ফর্মিং প্রক্রিয়ার বিস্তারিত ব্যাখ্যা
- জিঙ্ক কোটিং গ্রেড এবং ফর্মিং অখণ্ডতাসহ পৃষ্ঠ গ্যালভানাইজিং স্পেসিফিকেশন নির্দেশনা
- মাত্রাগত ও পৃষ্ঠ-সংক্রান্ত প্যারামিটারের গ্রহণযোগ্যতার মানদণ্ডসহ গুণমান পরিদর্শন চেকলিস্ট
- গতি, উপাদান, অটোমেশন এবং মোট খরচের বিষয়গুলো অন্তর্ভুক্ত করে মেশিন নির্বাচন কাঠামো
পরবর্তী পর্যালোচনার ট্রিগার: নতুন DIN রেল প্রোফাইল স্ট্যান্ডার্ড বা IEC/EN 60715 সংশোধন, উচ্চতর ফর্মিং গতি সম্পন্ন নতুন মেশিন মডেল উন্মোচন, গ্যালভানাইজিং কোটিং স্ট্যান্ডার্ডের আপডেট, স্টিল বা যন্ত্রপাতি রপ্তানিকে প্রভাবিতকারী বৈশ্বিক বাণিজ্য নীতির পরিবর্তন, EV চার্জিং অবকাঠামোর মতো নতুন DIN রেল প্রয়োগ ক্ষেত্রের উদ্ভব





