
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

آلة التشكيل بالدرفلة لسكة DIN مصممة خصيصاً لتصنيع قضبان التثبيت المعيارية المستخدمة في أنظمة الكهرباء والأتمتة الصناعية حول العالم. ومن بين جميع مقاطع سكك DIN، تُعد سكة TH35 (القبعة العلوية 35 mm) الأكثر انتشاراً بفارق كبير، إذ تعمل كمنصة تثبيت عالمية لقواطع الدائرة والكونتاكتورات وكتل الأطراف ووحدات PLC وجميع الأجهزة المتوافقة مع DIN تقريباً في خزائن لوحات التوزيع. وبالنسبة للمصنّعين الذين يسعون إلى إنتاج سكك TH35 على نطاق واسع بدقة أبعاد وجودة سطح متسقتين، فإن فهم عملية التشكيل ومواصفات الجلفنة ومعايير الجودة أمر أساسي لاتخاذ استثمار سليم في المعدات.
سواء كنت تخطط لخط إنتاج جديد أو لتحديث القدرة الإنتاجية الحالية، صنواي يوفر إرشادات احترافية بشأن اختيار الماكينة وتكوين الخط وقوالب المقاطع المخصصة، مدعومة بخبرة تزيد عن 20 عاماً في التشكيل بالدرفلة على البارد. اتصل بفريق المبيعات الفنية لدينا لمناقشة متطلبات مشروع سكة DIN TH35 الخاصة بك والحصول على عرض سعر مخصص.
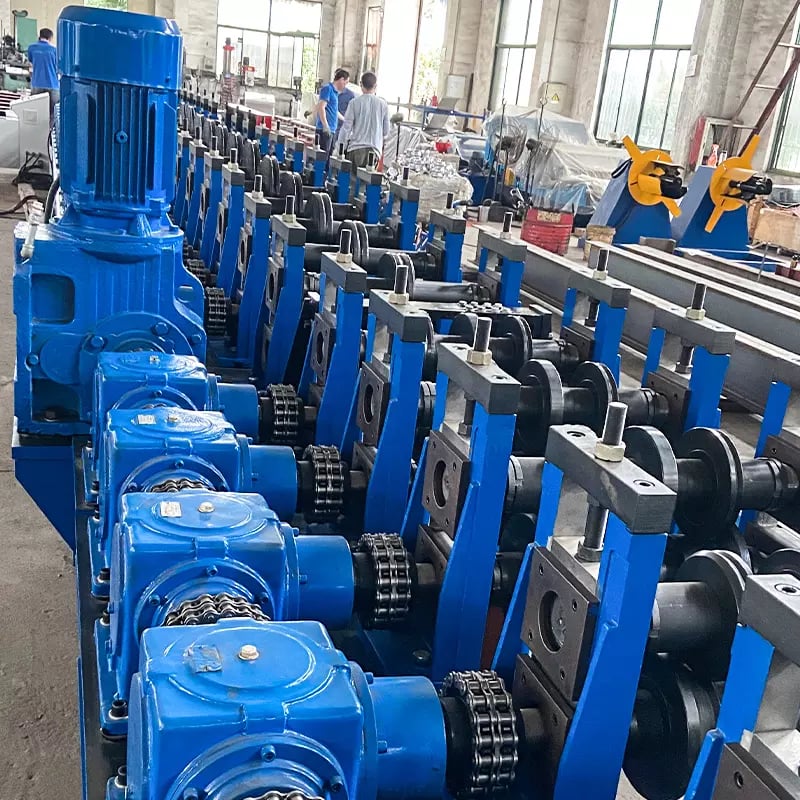
ما هي ماكينة التشكيل بالدرفلة لسكة DIN ولماذا هي مهمة
آلة التشكيل بالدرفلة لسكة DIN هي نظام متخصص للتشكيل بالدرفلة على البارد، مصمم لتشكيل شريط فولاذي مسطح باستمرار إلى مقاطع سكك DIN معيارية عبر سلسلة من محطات البكرات المصممة بدقة. وعلى عكس طرق الكبس أو الثني بالمكبس، يحقق التشكيل بالدرفلة إنتاجاً مستمراً بسرعة عالية وبأقل هدر للمواد، مما يجعله طريقة التصنيع القياسية في الصناعة لسكك DIN حول العالم. تحول الماكينة الفولاذ المجلفن الملفوف إلى سكك نهائية جاهزة للتغليف، مع تنفيذ عمليات التثقيب والقطع وأحياناً النقش البارز أو الوسم ضمن الخط.
تمتد أهمية هذه الفئة من الماكينات عبر سلسلة توريد المعدات الكهربائية بأكملها. تُركب سكك DIN TH35 في مليارات اللوحات الكهربائية وخزائن التحكم ولوحات التوزيع عالمياً، ما يعني أن الجودة المتسقة والإنتاجية العالية أمران غير قابلين للتنازل بالنسبة للمصنّعين. يمكن لآلة تشكيل سكك DIN بالدرفلة ذات التكوين الجيد إنتاج آلاف الأمتار من السكة النهائية في كل وردية، مع تفاوتات أبعاد دقيقة بما يكفي لضمان التوافق العام بالتثبيت المشبكي مع أجهزة أي علامة تجارية كهربائية كبرى.
بالنسبة لمشتري B2B، تمثل آلة التشكيل بالدرفلة لسكة DIN أصلاً إنتاجياً استراتيجياً. توفر الماكينة المناسبة تكلفة منخفضة لكل وحدة، وقابلية تكرار عالية، وعمر خدمة طويلاً، مما يؤثر مباشرةً في القدرة التنافسية للمصنّع عند التوريد لقطاعات البنية التحتية الكهربائية والأتمتة الصناعية والإنشاءات. يجب أن يأخذ اختيار الماكينة في الاعتبار سرعة التشكيل، ودقة القوالب، وتوافق المواد، ومستوى الأتمتة المطلوب لحجم الإنتاج المستهدف.
فهم معيار TH35 لإنتاج سكة DIN
يحدد معيار TH35، المعرّف رسمياً بموجب IEC/EN 60715، مقطعاً على شكل قبعة علوية بعرض 35 mm وعمق 7.5 mm أو 15 mm، مما يجعله سكة التثبيت السائدة المستخدمة في الحاويات الكهربائية حول العالم. يشير الرمز “TH” إلى شكل المقطع العرضي للقبعة العلوية، الذي يتميز بسطح تثبيت مستوٍ مع حواف جانبية مرتفعة تشكل قناة التعشيق المشبكي للأجهزة المعيارية. يجب أن تتوافق كل سكة DIN TH35 مع تفاوتات أبعاد دقيقة لضمان قابلية التبادل الميكانيكي مع المنظومة الواسعة من المكونات المتوافقة مع DIN.
لا يحدد المعيار أبعاد المقطع الخارجية فحسب، بل يحدد أيضاً متطلبات سُمك المادة، التي تتراوح عادةً من 1.0 mm إلى 1.5 mm لتطبيقات الخدمة القياسية. تشمل معايير الأبعاد الحرجة العرض الكلي (35 ±0.3 mm)، وارتفاع الحافة، واستواء القاعدة، وتماثل مقطع القبعة. يجب تجهيز آلة سكك DIN TH35 بقوالب مخصصة لتحقيق هذه التفاوتات باستمرار عبر دفعات إنتاج تمتد لآلاف الأمتار، إذ إن الانحرافات الطفيفة قد تتسبب في فشل تركيب الأجهزة أو توصيلات كهربائية غير آمنة في الموقع.
| المعلمة | معيار TH35-7.5 | معيار TH35-15 |
|---|---|---|
| عرض الملف الشخصي | 35 مم (±0.3 مم) | 35 مم (±0.3 مم) |
| عمق الملف الشخصي | 7.5 mm | 15 mm |
| سُمك المادة | 1.0-1.5 مم | 1.0-1.5 مم |
| نوع المادة | الفولاذ المجلفن / الفولاذ المقاوم للصدأ | الفولاذ المجلفن / الفولاذ المقاوم للصدأ |
| الطول النموذجي | 1 م / 2 م (تخصيص متاح) | 1 م / 2 م (تخصيص متاح) |
| التطبيق الرئيسي | لوحات مفاتيح كهربائية خفيفة الخدمة | خزائن صناعية شديدة التحمل |
يلخص هذا الجدول المعلمات الأساسية للأبعاد والمواد التي يجب أن تحققها آلة التشكيل بالدرفلة لقضبان DIN. ينبغي للمشترين التحقق من أن أي آلة قيد النظر تحتوي على قوالب مصممة ومتحقق من مطابقتها لهذه السماحات IEC/EN 60715، لأن ذلك يحدد مباشرةً ما إذا كان القضيب الناتج سيحظى بقبول المستخدمين النهائيين ويلبي متطلبات السوق الدولية.
عملية التشكيل عالية السرعة لماكينة سكة DIN TH35
تتبع عملية التشكيل في آلة قضبان DIN TH35 مبدأ التشكيل المستمر بالدرفلة على البارد، حيث يُشكَّل شريط الفولاذ المجلفن المسطح تدريجياً عبر سلسلة من محطات البكرات حتى الوصول إلى مقطع القبعة العلوية النهائي. يبدأ خط الإنتاج النموذجي بفك اللفائف (مزيل اللفائف)، يليه قسم توجيه الشريط وتسويته، ثم 10–18 محطة تشكيل حسب تعقيد المقطع، وينتهي بوحدة تثقيب ونظام مقص طائر أو قطع هيدروليكي، وناقل إخراج أو مكدس أوتوماتيكي.
يُعد الإنتاج عالي السرعة ميزةً حاسمة للتشكيل بالدرفلة في تصنيع قضبان DIN. تحقق آلات التشكيل بالدرفلة الحديثة لقضبان DIN سرعات تشكيل تبلغ 20–40 متراً في الدقيقة لمقاطع TH35، مع وصول بعض التكوينات المتقدمة إلى 50 m/min عند اقترانها بتغذية مؤازرة وقطع بمقص طائر. عند هذه السرعات، يمكن لآلة واحدة إنتاج 1,200–2,400 متر من القضبان النهائية في الساعة، مما يترجم إلى إنتاج يومي كبير يلبي متطلبات مصنعي اللوحات الكهربائية وموزعي القضبان على نطاق واسع.
يكمن مفتاح الحفاظ على الجودة عند السرعات العالية في التصميم الدقيق للبكرات وتسلسل المحطات. تثني كل محطة بكرات الشريط تدريجياً بزاوية مضبوطة، موزعةً التشوه الكلي على عدة مراحل لتجنب إجهاد المادة أو التشقق أو الارتداد المرن. تُصنّع بكرات التشكيل عادةً من فولاذ الأدوات المقسى Cr12MoV أو GCr15 بصلادة سطحية HRC 58–62، مما يضمن عمر خدمة طويلاً ودقة ثابتة للمقطع حتى بعد إنتاج ملايين الأمتار.
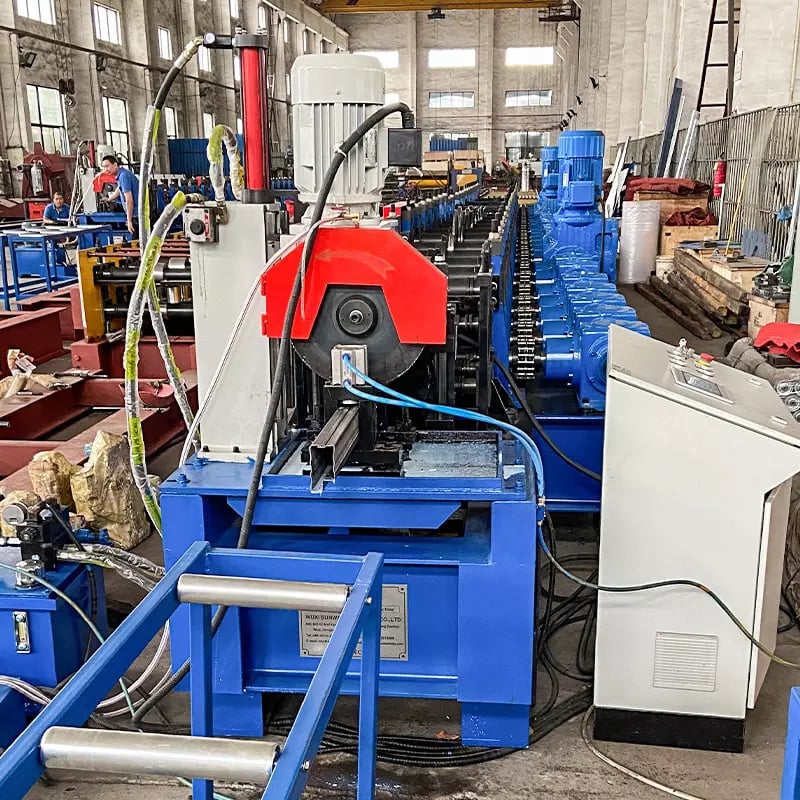
النطاق المميز: حلول آلات التشكيل بالدرفلة على البارد من SUNWAY
تقدم SUNWAY مجموعة شاملة من معدات التشكيل بالدرفلة على البارد تتجاوز بكثير تطبيقات قضبان DIN، مما يوفر للمشترين ميزة حقيقية للتوريد من مصدر واحد. تغطي مجموعة المنتجات آلات ألواح الأسقف والجدران من الفولاذ الملون، وآلات التشكيل بالدرفلة للمدادات C وZ لتطبيقات الهياكل الفولاذية، وآلات ألواح الأرضيات، وآلات حوامل الكابلات، وخطوط تشكيل حواجز الطرق، وأنظمة التقطيع والقطع حسب الطول، وآلات حوامل التثبيت الشمسية لصناعة الخلايا الكهروضوئية. صُممت كل آلة بهياكل متينة من الفولاذ الملحوم، وبكرات تشكيل مقساة بدقة، وتحكم آلي قائم على PLC، وأنظمة قطع هيدروليكية مصممة لسنوات من الإنتاج الموثوق.
بالنسبة للمشترين الذين يبحثون عن آلة تشكيل قضبان القبعة العلوية أو أي خط متخصص لتشكيل المقاطع الفولاذية، يمكن لفريق البحث والتطوير الداخلي لدى SUNWAY تطوير قوالب بكرات مخصصة استناداً إلى رسومات المقاطع التي يقدمها العميل، مع تحسين تسلسل التشكيل بما يتناسب مع المادة المستهدفة والسماكة وسرعة الإنتاج. تدعم الشركة التكوين الكامل للخط بدءاً من مزيل اللفائف وحتى التكديس، مع تكييف الجهد والتردد لأي سوق وجهة. استكشف مجموعتنا الكاملة من الماكينات للاطلاع على اتساع نطاق الحلول المتاحة، أو اتصل بـ SUNWAY لمناقشة خط إنتاج قضبان DIN مخصص.
المكونات الرئيسية لخط إنتاج سكة DIN TH35
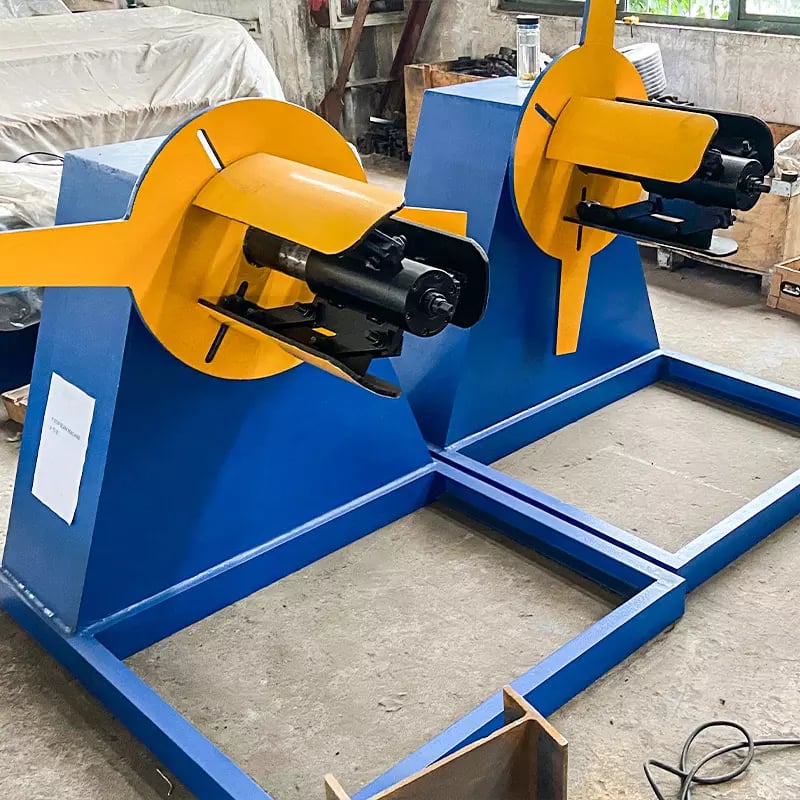
خط إنتاج قضبان DIN TH35 الكامل هو نظام متكامل بالكامل يتألف من عدة أنظمة فرعية مترابطة، يؤدي كل منها دوراً حاسماً في تحقيق إنتاج عالي السرعة وعالي الدقة. يحمل مزيل اللفائف ويغذي لفائف الفولاذ المجلفن الخام، ويتعامل عادةً مع أوزان لفائف تبلغ 3–5 طن مع تمدد هيدروليكي لضمان تثبيت آمن للمغزل. مباشرةً بعده، يقوم قسم التسوية والتوجيه بتقويم الشريط ومحاذاته بدقة مع الخط المركزي لمحطات التشكيل، مما يزيل أي انحناء متبقٍ في اللفائف قد يضر بدقة المقطع.
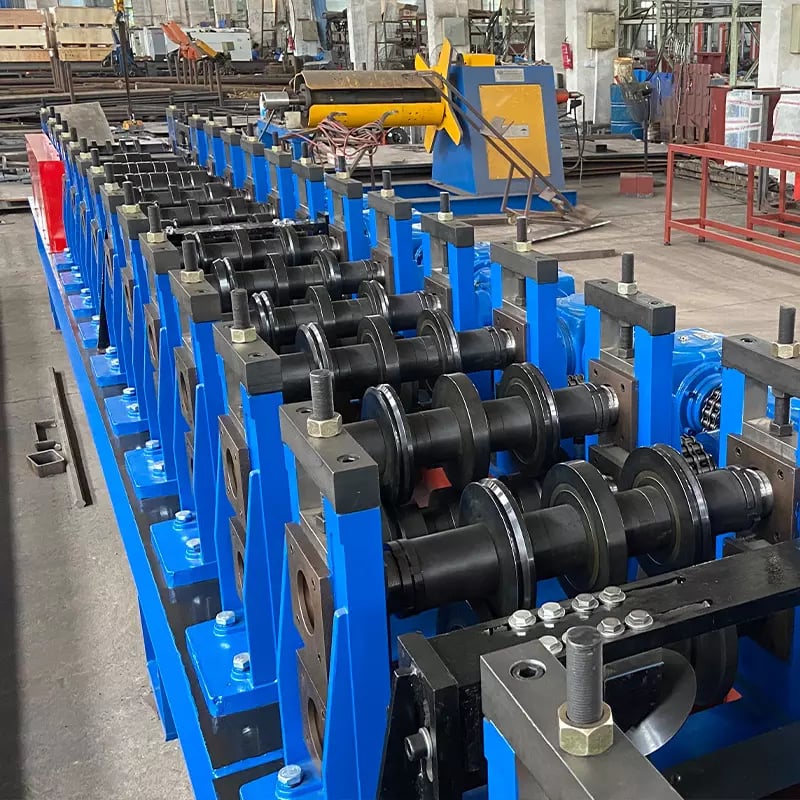
قسم التشكيل هو قلب آلة التشكيل بالدرفلة لقضبان DIN، ويتكون من 10–18 محطة بكرات مرتبة بالتسلسل على إطار قاعدة صلب. تضم كل محطة زوجاً متطابقاً من البكرات العلوية والسفلية (وأحياناً بكرات جانبية) التي تشكل الشريط المسطح تدريجياً إلى مقطع القبعة العلوية TH35. بعد قسم التشكيل، تنشئ وحدة تثقيب داخل الخط فتحات أو ثقوب التثبيت على فترات مبرمجة باستخدام قوالب هيدروليكية أو هوائية، متزامنة مع سرعة تغذية الشريط للحفاظ على دقة مواضع الثقوب دون إيقاف الخط.
يفصل نظام القطع، الذي يكون عادةً مقصاً طائراً هيدروليكياً أو وحدة قطع دوارة تعمل بالمؤازر، القضيب المشكل المستمر إلى أطوال محددة—عادةً 1 متر أو 2 متر—بينما يستمر الخط في العمل بالسرعة الكاملة. بعد القطع، تُفرّغ القضبان النهائية على طاولة إخراج أو ناقل، حيث ينظمها نظام تكديس أو عدّ أوتوماتيكي للتغليف. يخضع الخط بأكمله لنظام تحكم PLC مزود بواجهة HMI تعمل باللمس، مما يتيح للمشغلين ضبط أطوال القطع وأنماط التثقيب وكميات الدفعات وسرعة الإنتاج من واجهة واحدة.
| المكوّن | الوظيفة | المواصفات النموذجية |
|---|---|---|
| آلة التفكيك | يغذي لفائف الفولاذ الخام | سعة 3–5 طن، مغزل هيدروليكي |
| التسوية والتوجيه | يقوم بتقويم الشريط ومحاذاته مع محور التشكيل | مسوي متعدد البكرات، موجهات قابلة للضبط |
| محطات التشكيل | يشكل مقطع TH35 تدريجياً | 10–18 محطة، بكرات Cr12MoV، HRC 58–62 |
| وحدة ثقب داخل الخط | ينشئ فتحات/ثقوب التثبيت | قالب هيدروليكي/هوائي، متزامن بالمؤازر |
| نظام القطع | يقطع القضيب إلى الطول المبرمج | مقص طائر أو قطع هيدروليكي |
| نظام التحكم PLC | يؤتمت تشغيل الخط بالكامل | PLC + شاشة لمس HMI |
| الإخراج والتكديس | يجمع القضبان النهائية وينظمها | طاولة ناقلة، عداد/مكدس أوتوماتيكي |
تمنح هذه النظرة العامة على المكونات المشترين مرجعاً واضحاً عند تقييم آلة التشكيل بالدرفلة لقضبان DIN. عند مقارنة عروض الأسعار من موردين مختلفين، تحقق من درجة مادة البكرات وعدد محطات التشكيل وسعة مزيل اللفائف وعلامة PLC التجارية، إذ تؤثر هذه العوامل مباشرةً في جودة الإنتاج طويلة الأمد ومتانة الآلة.
متطلبات المعالجة السطحية والجلفنة لقضبان DIN TH35
تُعد حالة سطح قضبان DIN TH35 عامل جودة حاسمًا يؤثر مباشرةً في مقاومة التآكل، وموثوقية تركيب الأجهزة، وقبول المستخدم النهائي. تُصنع الغالبية العظمى من قضبان DIN المباعة عالميًا من شرائط فولاذية مجلفنة مسبقًا، ما يعني أن طلاء الزنك يُطبَّق على اللفائف المسطحة قبل التشكيل بالدرفلة وليس بعده. ويُفضَّل هذا النهج القائم على الجلفنة المسبقة لأنه يضمن تغطية موحدة للطلاء، ويتجنب التشوهات البعدية التي قد تسببها الجلفنة اللاحقة للمقاطع الرقيقة، كما أنه أكثر فعالية من حيث التكلفة بكثير للإنتاج المستمر عالي الحجم.
تحدد متطلبات الجلفنة القياسية لقضبان DIN TH35 عادةً وزن طلاء زنك يبلغ 100–275 g/m² (ما يعادل تصنيف Z100–Z275)، وفقًا لبيئة التطبيق المستهدفة. تستخدم القضبان المخصصة للوحات الكهربائية الداخلية القياسية عمومًا درجة Z100 أو Z140، بينما تتطلب القضبان المحددة للحاويات الصناعية أو البحرية أو الخارجية درجة Z200 أو أعلى. يجب أن تستوفي اللفائف الخام الموردة إلى آلة التشكيل بالدرفلة لقضبان DIN مواصفات الطلاء هذه، إذ إن عملية التشكيل نفسها لا تضيف أي زنك—بل يجب أن تحافظ على الطلاء الموجود مسبقًا دون تشقق أو تقشر أو خدوش سطحية مفرطة أثناء ملامسة البكرات.
يتطلب الحفاظ على سلامة الطلاء خلال عملية التشكيل تشطيبًا دقيقًا لأسطح البكرات، وخلوصات تشكيل مناسبة، وتزييتًا صحيحًا. يمكن للبكرات ذات الأسطح الخشنة بشكل مفرط أو الفجوات غير الصحيحة أن تحك طبقة الزنك، مما يخلق مناطق عارية تصبح نقاط بدء للتآكل. يأخذ المصنعون ذوو الخبرة مثل SUNWAY هذه العوامل في الاعتبار أثناء تصميم البكرات وإعداد الآلة، من خلال تحديد أسطح بكرات مصقولة، وتسلسلات تمرير محسنة تقلل احتكاك السطح، ومواد تشحيم متوافقة للتشكيل. بعد التشكيل، يجب ألا تظهر على القضبان النهائية أي أضرار مرئية في الزنك أو تقشر أو تغير في اللون عند فحصها تحت إضاءة قياسية.
الشركة المصنعة الموصى بها: SUNWAY
بالنسبة للمشترين الذين يبحثون عن شريك موثوق وذي خبرة لشراء آلة التشكيل بالدرفلة لقضبان DIN، تُعد SUNWAY (Wuxi Sunway Machinery Co., Ltd) شركة مصنّعة موصى بها ذات سجل مثبت يمتد لأكثر من 20 عامًا في معدات التشكيل بالدرفلة على البارد. تدير SUNWAY نظام إنتاج متكاملًا يشمل البحث والتطوير، وشراء المواد، والتشغيل الآلي الدقيق، والتجميع، وفحص الجودة، والتغليف الاحترافي، والخدمات اللوجستية للتصدير. تخضع كل آلة لمراقبة صارمة للجودة بدءًا من اختيار المواد الخام وحتى الاختبار النهائي، مما يضمن حصول العملاء على معدات مصنوعة وفقًا للمعايير الدولية وجاهزة للإنتاج الفوري.
ما يميز SUNWAY باعتبارها شركة مصنّعة موثوقة هو الجمع بين الخبرة التقنية العميقة ونهج الخدمة الشاملة الحقيقي. يستثمر فريق البحث والتطوير الداخلي باستمرار في تحسينات تكنولوجيا التشكيل، وتحسين تصميم البكرات، وترقيات نظام التحكم، مما يحافظ على آلات SUNWAY في مستوى متقدم في السوق. وإلى جانب الآلة نفسها، توفر SUNWAY إرشادات التركيب والتشغيل التجريبي، وتدريب المشغلين، وتوريد قطع الغيار، والدعم الفني مدى الحياة—مما يضمن أن يكون لدى المشترين شريك تصنيع طويل الأمد بدلًا من مجرد مورد معدات لمرة واحدة. تواصل مع فريقنا لطلب عرض أسعار أو مناقشة متطلبات خط إنتاج قضبان DIN TH35 الخاص بك.
فحص الجودة والتحكم في الأبعاد لمخرجات سكة DIN
يركز فحص الجودة لقضبان DIN TH35 على ثلاثة مجالات حاسمة: الدقة البعدية، وحالة السطح، والأداء الميكانيكي. تُجرى الفحوصات البعدية باستخدام أدوات معايرة مثل القدمة الرقمية، ومقاييس المقطع، وقوالب القبول/الرفض التي تتحقق من عرض 35 mm وارتفاع الحافة واستواء القاعدة والتماثل العام مقابل سماحات IEC/EN 60715. ينبغي إجراء هذه الفحوصات عند بدء تشغيل الخط، وعلى فترات منتظمة أثناء الإنتاج (عادةً كل 500–1,000 meters)، وعند تحميل لفائف جديدة، إذ إن الاختلافات الطفيفة في خصائص الفولاذ الوارد قد تؤثر في المقطع المشكل.
يضمن فحص السطح بقاء الطلاء المجلفن سليمًا وعدم وجود عيوب تشكيل—مثل علامات البكرات أو الخدوش أو نتوءات الحواف أو تقشر الزنك—على القضيب النهائي. يُعد الفحص البصري تحت إضاءة مناسبة الطريقة الأساسية، وغالبًا ما يُستكمل بقياس سماكة الطلاء باستخدام مقاييس الحث المغناطيسي. يجب عزل أي قضيب يظهر تلفًا في الطلاء أو تشققات سطحية أو أبعادًا خارج حدود السماحية، وضبط إعدادات الآلة قبل استمرار الإنتاج.
يتحقق الاختبار الميكانيكي من أن قضيب TH35 النهائي يفي بمتطلبات تحمل الأحمال واحتفاظ المشابك المحددة في المعيار. يشمل ذلك التأكد من أن الأجهزة المعيارية من العلامات التجارية الكهربائية الكبرى تثبت بإحكام على القضيب بقوة تعشيق صحيحة، وأن القضيب لا يتشوه تحت الحمل المقنن. رغم أن كل قطعة لا تتطلب اختبارًا إتلافيًا، فإن فحوصات العينات الدورية وفحوصات القطعة الأولى ممارسة قياسية لدى المصنعين المهتمين بالجودة. ستنتج آلة تشكيل بالدرفلة لقضبان DIN جيدة الصيانة، مزودة ببكرات مقساة بشكل صحيح وخلوصات تشكيل مناسبة، باستمرار قضبانًا تجتاز جميع الاختبارات البعدية والوظيفية.
| بند الفحص | الطريقة | معايير القبول |
|---|---|---|
| عرض الملف الشخصي | قدمة رقمية / مقياس مقطع | 35 mm ±0.3 mm |
| ارتفاع الحافة | قدمة رقمية | وفق مواصفة IEC/EN 60715 ±0.2 mm |
| استواء القاعدة | مسطرة مستقيمة + مقياس فجوات | ≤0.5 mm على طول 1 m |
| سُمك طلاء الزنك | مقياس الحث المغناطيسي | ≥7 µm (Z100) or per spec |
| حالة السطح | الفحص البصري | لا توجد تشققات أو تقشر أو نتوءات أو خدوش عميقة |
| اختبار مشبك الجهاز | تركيب يدوي لأجهزة نموذجية | تعشيق آمن، وقوة احتفاظ صحيحة |
| دقة طول القطع | شريط قياس فولاذي | ±1 mm لكل طول قطع |
استخدم قائمة الفحص هذه كإطار عملي لإعداد إجراءات مراقبة الجودة في خط إنتاج قضبان DIN TH35 الخاص بك. سيؤدي التطبيق المتسق لهذه الفحوصات إلى تقليل شكاوى العملاء وعمليات الإرجاع مع ضمان الامتثال لمتطلبات الأسواق الدولية.
كيفية اختيار ماكينة التشكيل بالدرفلة المناسبة لسكة DIN
يتطلب اختيار ماكينة التشكيل بالدرفلة المناسبة لسكة DIN تقييم عدة عوامل مترابطة: حجم الإنتاج المستهدف، ومواصفات المقطع، ونوع المادة ونطاق السماكة، ومستوى الأتمتة المطلوب، وإجمالي تكلفة الملكية. ابدأ بتحديد هدف الإنتاج اليومي أو الشهري بالأمتار من السكة النهائية، ثم اعمل بشكل عكسي لتحديد سرعة التشكيل المطلوبة وجدول الورديات. تنتج ماكينة مصنفة بسرعة 30 m/min وتعمل بورديتين مدة كل منهما 8 ساعات نحو 28,000 متر يوميًا، وهو ما يكفي لموردي سكك DIN متوسطي إلى كبار الحجم.
يُعد توافق المواد الاعتبار التالي المهم. فإذا كانت مجموعة منتجاتك تشمل قضبان DIN من الفولاذ المجلفن والفولاذ المقاوم للصدأ، فيجب أن تتحمل الماكينة قوى التشكيل الأعلى وخصائص الارتداد المرن المختلفة للفولاذ المقاوم للصدأ؛ وهذا يتطلب عادةً محطات تشكيل أكثر وهيكلًا أثقل. وبالمثل، إذا كنت تخطط لإنتاج مقطعي TH35-7.5 وTH35-15، فتحقق مما إذا كانت الماكينة تستخدم أدوات سريعة التغيير أم تتطلب تبديلًا كاملًا للبكرات، لأن ذلك يؤثر في وقت التوقف وتكاليف العمالة عند الانتقال بين المقاطع.
يجب أن يتوافق مستوى الأتمتة وتطور نظام التحكم مع بيئة التشغيل وقدرات القوى العاملة لديك. تناسب الماكينات الأساسية المزودة بتحكم PLC بسيط الورش التي تضم مشغلين ذوي خبرة ومتطلبات حجم إنتاج أقل، بينما تكون الخطوط المتقدمة المزودة بتغذية سيرفو، وتكديس آلي، ومراقبة في الوقت الفعلي، وإدارة الوصفات مبررة للإنتاج واسع النطاق حيث تقود السرعة والاتساق والحد الأدنى من التدخل اليدوي الربحية. عند مقارنة الموردين، انظر إلى ما هو أبعد من سعر الماكينة لتقييم جودة البكرات، وصلابة الإطار، والعلامة التجارية لنظام التحكم، ونطاق دعم ما بعد البيع بما في ذلك توافر قطع الغيار والمساعدة التقنية عن بُعد.
اطلب دائمًا إنتاج عينة أو زيارة للمصنع قبل الالتزام بالشراء. افحص جودة المقطع المُشكّل، وراقب الماكينة وهي تعمل بالسرعة المصنفة، وتحقق من الدقة البُعدية لعينات السكك مقابل تفاوتات IEC/EN 60715. للأسئلة حول مواصفات الماكينة، أو خيارات تكوين الخط، أو القوالب المخصصة لمقاطع سكك DIN المتخصصة، قم بزيارة قسم الأسئلة الشائعة لدينا أو تواصل مباشرةً مع الفريق التقني لدى SUNWAY.
الأسئلة الشائعة: ماكينة التشكيل بالدرفلة لسكة DIN
ما المقاطع التي يمكن لماكينة التشكيل بالدرفلة لسكة DIN إنتاجها؟
تُهيأ ماكينة التشكيل بالدرفلة لسكة DIN عادةً لإنتاج مقاطع TH35 (قبعة علوية 35 mm) بعمقي 7.5 mm و15 mm. ومع تغييرات القوالب المناسبة، يمكن لإطار الماكينة نفسه أيضًا إنتاج مقاطع سكك DIN من النوع G (32 mm) والنوع C (15 mm)، رغم أن TH35 يمثل غالبية الطلب العالمي.
ما سرعة الإنتاج النموذجية لماكينة سكة DIN TH35؟
تعمل معظم ماكينات سكك DIN TH35 بسرعات تشكيل تتراوح بين 20 و40 مترًا في الدقيقة، وتصل التهيئات المتقدمة إلى 50 m/min. تعتمد السرعة الفعلية الممكن تحقيقها على سماكة المادة وتعقيد نمط التثقيب ونوع نظام القطع.
ما المادة المستخدمة في بكرات التشكيل؟
تُشغَّل بكرات التشكيل عادةً من فولاذ الأدوات المقسى Cr12MoV أو GCr15، وتُعالج حراريًا إلى صلادة سطحية HRC 58–62. ويضمن ذلك عمرًا طويلًا للبكرات ودقة متسقة للمقطع عبر عمليات الإنتاج الممتدة.
ما سماكة شريط الفولاذ التي يمكن للماكينة التعامل معها؟
صُممت ماكينات التشكيل بالدرفلة القياسية لسكة DIN لمعالجة الفولاذ المجلفن الفولاذ على شكل شريط ضمن نطاق سماكة من 0.8 mm إلى 2.0 mm، مع كون النطاق الأكثر شيوعًا لإنتاج TH35 هو من 1.0 mm إلى 1.5 mm.
هل تقدم SUNWAY حلولاً كاملة لخط إنتاج سكة DIN TH35؟
نعم، توفر SUNWAY حلول خطوط إنتاج متكاملة تشمل أنظمة فك اللفائف، والتسوية، والتشكيل، والتثقيب، والقطع، والتكديس، مع تصميم بكرات مخصص وفقًا لمتطلبات مقطع العميل، وأتمتة PLC، ودعم كامل لما بعد البيع يشمل إرشادات التركيب والتدريب وتوريد قطع الغيار.
كيف يتم التحكم في دقة طول القطع في ماكينة التشكيل بالدرفلة لسكة DIN؟
يتم التحكم في طول القطع بواسطة نظام PLC باستخدام قياس قائم على المشفر ومتزامن مع مقص طائر هيدروليكي أو وحدة قطع تعمل بالسيرفو. تبلغ دقة طول القطع النموذجية ±1 mm، مع توفر عدّ الدفعات التلقائي والضبط المسبق للطول عبر شاشة اللمس HMI.
ما دعم التعبئة والشحن الذي تقدمه SUNWAY لطلبات التصدير؟
توفر SUNWAY شحنًا احترافيًا بالحاويات مع تغليف الماكينات الذي يتكون من فيلم تمدد، وقماش مقاوم للماء، وحماية بإطار فولاذي. يتم توفير وثائق التصدير الكاملة، بما في ذلك الفاتورة التجارية، وقائمة التعبئة، وشهادة المنشأ، ودليل التشغيل، إلى جانب دعم التشغيل التجريبي عن بُعد عبر الفيديو.
هل أنت مستعد للاستثمار في ماكينة تشكيل بالدرفلة عالية الأداء لسكة DIN لتلبية احتياجات إنتاج TH35 لديك؟ تواصل مع SUNWAY اليوم لطلب عرض أسعار مفصل، ومناقشة خيارات تكوين الخط، والاستفادة من أكثر من 20 عامًا من خبرة التشكيل بالدرفلة على البارد المقدمة مباشرةً من مصنعنا إلى ورشتك.
سجل التغييرات:
- تغطية شاملة لمتطلبات الأبعاد والمواد القياسية لـ TH35 وفقًا لـ IEC/EN 60715
- شرح تفصيلي لعملية التشكيل عالي السرعة مع نطاقات سرعات الإنتاج النموذجية
- إرشادات مواصفات الجلفنة السطحية، بما في ذلك درجات طلاء الزنك وسلامة التشكيل
- قائمة تحقق لفحص الجودة مع معايير القبول للمعلمات البُعدية والسطحية
- إطار لاختيار الآلة يغطي السرعة، والمواد، والأتمتة، واعتبارات التكلفة الإجمالية
محفزات المراجعة التالية: معايير جديدة لمقاطع قضبان DIN أو مراجعات IEC/EN 60715، إطلاق طرز آلات جديدة بسرعات تشكيل أعلى، تحديثات معايير طلاء الجلفنة، تغييرات في سياسات التجارة العالمية المؤثرة على صادرات الفولاذ أو الآلات، ظهور مجالات تطبيق جديدة لقضبان DIN مثل البنية التحتية لشحن المركبات الكهربائية





