
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

ان ماكينة إطار الخزانة الكهربائية هو أحد أكثر أنظمة التشكيل بالدرفلة تطلبًا للدقة في صناعة المقاطع الفولاذية. وعلى خلاف المقاطع الإنشائية القياسية، تتطلب إطارات الخزائن الكهربائية سماحات أبعاد ضيقة للغاية—غالبًا ضمن ±0.3 mm—لأن كل مقطع مُشكّل يجب أن يُركّب بسلاسة ضمن حاوية كاملة تحمي المكونات الكهربائية الحساسة. ويُعد فهم متطلبات الدقة، والتمييز بين أنواع المقاطع، وتكوينات وحدات التثقيب أمرًا أساسيًا لأي مشترٍ يقيّم هذه الفئة من المعدات.
إذا كنت تبحث عن آلة لإنتاج إطارات الخزائن الكهربائية الخاصة بتصنيع لوحات المفاتيح أو حوامل الخوادم، اتصل بفريقنا فتواصل مع SUNWAY للحصول على إرشادات متخصصة بشأن تكوين الخط، وتخصيص المقاطع، والأسعار التنافسية المدعومة بأكثر من 20 عامًا من الخبرة في تصنيع التشكيل بالدرفلة على البارد.
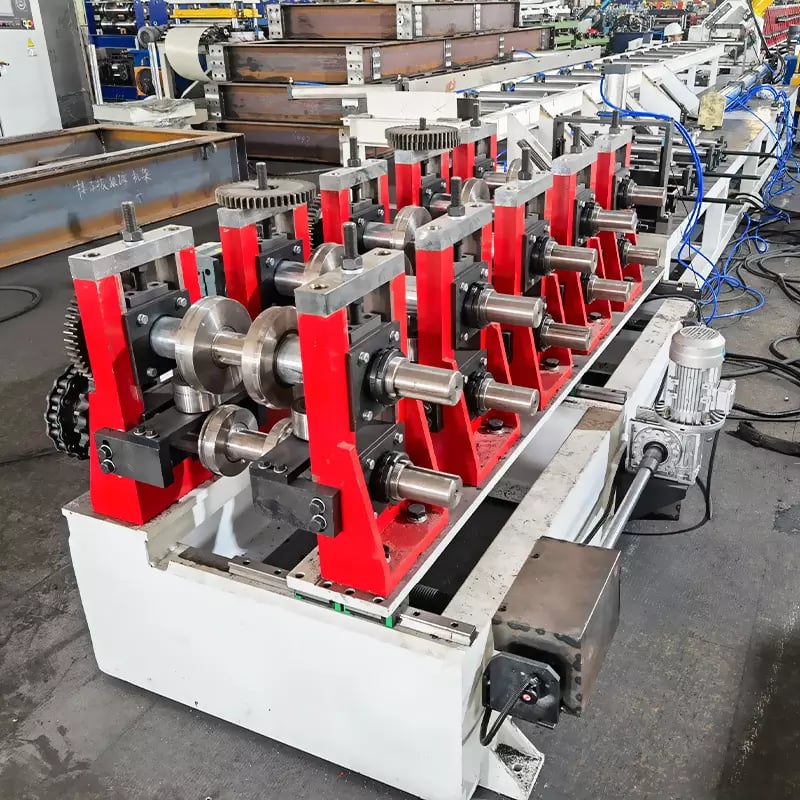
ما هي آلة تشكيل إطارات الخزائن الكهربائية بالدرفلة؟
آلة تشكيل إطارات الخزائن الكهربائية بالدرفلة هي نظام تشكيل على البارد متخصص مصمم لإنتاج القوائم الإنشائية، والعوارض العرضية، وقضبان التثبيت المستخدمة في حاويات لوحات المفاتيح الكهربائية، وحوامل الخوادم، وخزائن التحكم الصناعية. تأخذ الآلة لفائف فولاذية مسطحة مجلفنة أو مدرفلة على البارد، وتثنيها تدريجيًا عبر سلسلة من محطات البكرات المصممة بدقة لإنشاء مقاطع معقدة مغلقة أو شبه مغلقة. وتعمل هذه المقاطع كهيكل أساسي لأنظمة الخزائن المعيارية، حيث تؤثر مطابقة الأبعاد مباشرةً في جودة التجميع وسلامة المعدات.
ما يميز هذه الآلة عن معدات التشكيل بالدرفلة متعددة الأغراض هو تركيزها على الدقة الزاوية وتشطيب السطح. غالبًا ما تتضمن مقاطع إطارات الخزائن عدة ثنيات في مقطع عرضي واحد—تصل أحيانًا إلى تسع أو حتى ست عشرة ثنية متميزة—مما يتطلب أدوات بكرات بخلوصات ضيقة للغاية. يجب أن تحافظ عملية التشكيل على أنصاف أقطار ثني وأطوال حواف ثابتة طوال فترة الإنتاج، لأن حتى الانحرافات الطفيفة تتراكم أثناء تجميع الخزانة وتؤدي إلى عدم محاذاة ثقوب التثبيت، أو وجود فجوات في الألواح، أو ضعف هيكلي.
يستمر الطلب العالمي على آلات تشكيل إطارات الخزائن الكهربائية بالدرفلة في النمو بالتوازي مع توسع مراكز البيانات، وتحديثات الأتمتة الصناعية، ومشروعات البنية التحتية لتوزيع الطاقة. وتتراوح فئات المشترين من مصنّعي الحاويات الكهربائية إلى شركات معالجة الفولاذ التي تنوّع منتجاتها لتشمل مقاطع ذات قيمة أعلى. ولا توفر الآلة جيدة التكوين هندسة المقطع المطلوبة فحسب، بل تدمج أيضًا التثقيب والتخريم والقطع داخل الخط لإنتاج مكونات جاهزة للتجميع مباشرةً من مخزون اللفائف.
لماذا تعد دقة المقطع أمرًا حاسمًا لتشكيل إطارات الخزائن
لا تُعد دقة المقاطع في إنتاج إطارات الخزائن مجرد تفضيل للجودة، بل ضرورة وظيفية. يجب أن تحافظ الخزائن الكهربائية على أبعاد داخلية دقيقة لاستيعاب مكونات قياسية مثل قواطع الدوائر، وقضبان التوصيل، وأنظمة إدارة الكابلات، وقضبان DIN. ويمكن لسماحة تشكيل تتجاوز ±0.5 mm في الأبعاد الأساسية أن تجعل دفعة كاملة من القوائم غير صالحة للاستخدام، لأن ثقوب التثبيت لن تتطابق ولن تستقر ألواح الأبواب بشكل صحيح داخل هيكل الإطار.
يبدأ متطلب الدقة على مستوى المادة. تُنتج معظم مقاطع إطارات الخزائن من لفائف فولاذ مجلفن بسماكات تتراوح من 1.0 mm إلى 2.5 mm وبعروض مطابقة بدقة لأبعاد المقطع المفرود. تؤثر مقاومة خضوع المادة، وانتظام الطلاء السطحي، واستواء اللفائف جميعًا في نتيجة التشكيل النهائية. وتعوّض آلة تشكيل إطارات الخزائن الكهربائية عالية الجودة هذه المتغيرات من خلال بكرات مجلخة بدقة، وهيكل إطار صلب، وأنظمة تغذية مدفوعة بمحركات مؤازرة تحافظ على ثبات موضع الشريط طوال عملية التشكيل.
إلى جانب سماحة الأبعاد، تُعد الدقة الزاوية مهمة بالقدر نفسه. يجب أن تحقق كل ثنية في المقطع ذي التسع أو الست عشرة ثنية زاويتها المستهدفة ضمن ±0.5° لضمان أن تكون الإطارات المجمعة قائمة ومستقيمة. ويؤدي الخطأ الزاوي المتراكم عبر الثنيات المتعددة إلى قوائم ملتوية أو منحنية تقوّض السلامة الهيكلية للخزانة النهائية. ولهذا السبب تستثمر الشركات المصنّعة الرائدة مثل صنواي بكثافة في أدوات البكرات المُشغّلة باستخدام CNC وتحليل العناصر المحددة أثناء مرحلة تصميم البكرات، مما يضمن احتساب التعويض عن الارتداد وبنائه في كل محطة تشكيل.
| معلمة الدقة | المتطلب النموذجي | تأثير عدم المطابقة |
|---|---|---|
| سماحة الأبعاد (طول الحافة) | ±0.3 مم | عدم محاذاة ثقوب التثبيت، وفشل التجميع |
| السماحة الزاوية (زاوية الثني) | ±0.5° | إطارات ملتوية، وفجوات في ألواح الأبواب |
| الاستقامة (لكل طول 1 m) | ≤ 0.5 mm | قوائم منحنية، وعدم استقرار الحوامل |
| دقة موضع الثقوب | ±0.2 mm | تداخل في تثبيت المكونات |
| عمق خدوش السطح | ≤ 0.05 mm | فشل الطلاء، وخطر التآكل |
يلخص هذا الجدول معايير الدقة الأساسية التي ينبغي للمشترين استخدامها عند تقييم آلة تشكيل إطارات الخزائن الكهربائية. وقد يورّد أي مورد غير قادر على إثبات الالتزام المستمر بهذه السماحات معدات تنتج مقاطع مقبولة بصريًا لكنها غير صالحة وظيفيًا.
المقاطع ذات الطيات التسع مقابل الطيات الست عشرة: فهم الفرق
يشير مصطلحا «التسع ثنيات» و«الست عشرة ثنية» إلى عدد الثنيات المتميزة في هندسة المقطع العرضي لقائمة إطار الخزانة. يتميز المقطع ذو التسع ثنيات بتسع نقاط ثني تُنشئ مقطعًا على شكل C شبه مغلق مع حواف وأضلاع تقوية، بينما يضم المقطع ذو الست عشرة ثنية ست عشرة ثنية لتشكيل مقطع عرضي أكثر تعقيدًا ومغلقًا أو شبه مغلق بالكامل، مع صلابة التوائية فائقة. ويحدد الاختيار بين هذين النوعين من المقاطع بصورة أساسية عدد محطات البكرات في الآلة، وتعقيد التشكيل، والسعر.
تُستخدم المقاطع ذات التسع ثنيات على نطاق واسع في خزائن التوزيع الكهربائية القياسية وحاويات التحكم الأصغر. وهي توفر قوة كافية لمعظم التطبيقات التجارية والصناعية الخفيفة، مع الحاجة إلى عدد أقل من محطات التشكيل—عادةً من 16 إلى 22 مرورًا للبكرات. وتعني الهندسة الأبسط تغييرًا أسرع عند التبديل بين أحجام المقاطع وتكاليف أدوات أقل. وبالنسبة للمشترين الذين ينتجون إطارات حوامل قياسية مقاس 19 بوصة أو حاويات لوحات مفاتيح معيارية، توفر آلة تشكيل مقاطع رفوف الخزائن ذات التسع ثنيات توازنًا ممتازًا بين الإمكانات والاستثمار.
تُحدَّد المقاطع ذات الطيات الست عشرة للتطبيقات الشاقة: خزائن توزيع الطاقة واسعة النطاق، ورفوف خوادم مراكز البيانات التي تحمل أوزانًا كبيرة من المعدات، والحاويات الخارجية التي تتطلب أداءً هيكليًا محسنًا. وتُنشئ الطيات الإضافية قنوات داخلية وشفاهًا متشابكة تزيد بشكل كبير عزم القصور الذاتي للمقطع دون زيادة سُمك المادة. ومع ذلك، يتطلب إنتاج المقاطع ذات الطيات الست عشرة من 24 إلى 36 محطة تشكيل مع محاذاة دقيقة للغاية للبكرات، كما يجب أن يقاوم هيكل الآلة قوى تشكيل أكبر دون انحراف. وينبغي للمشترين المستهدفين لهذا القطاع توقع استثمار رأسمالي أعلى، مع الاستفادة من الوصول إلى أسواق المنتجات المتميزة.
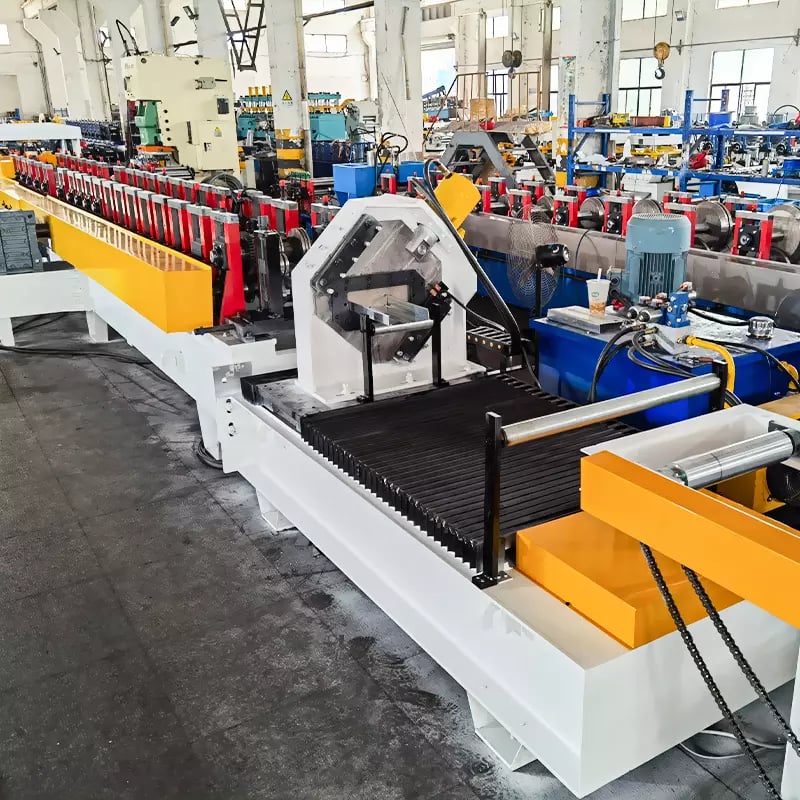
| الميزة | مقطع ذو تسع طيات | مقطع ذو ست عشرة طية |
|---|---|---|
| عدد الطيات | 9 | 16 |
| محطات الدرافيل النموذجية | 16-22 | 24–36 |
| تعقيد المقطع العرضي | متوسط (شبه مغلق) | مرتفع (شبه مغلق بالكامل) |
| الصلابة الالتوائية | قياسي | متفوقة |
| التطبيق الأساسي | لوحات التوزيع القياسية، وخزائن التحكم | لوحات التوزيع الشاقة، ورفوف مراكز البيانات |
| السماكة النموذجية للمادة | 1.0–2.0 mm | 1.5-2.5 مم |
| تكلفة آلة إطار الخزانة الكهربائية | معتدل | أعلى |
تساعد هذه المقارنة المشترين على مطابقة سوق منتجاتهم المستهدف مع تكوين الآلة المناسب. وإذا كانت خطة إنتاجك تشمل كلا النوعين من المقاطع، فناقش خيارات العدد القابلة للتبديل مع مورّد الآلة لديك لتحقيق أقصى استفادة من المعدات.
النطاق المميز: حلول SUNWAY لتشكيل إطارات الخزائن بالدرفلة
تمتد مجموعة معدات التشكيل بالدرفلة على البارد من SUNWAY إلى ما هو أبعد بكثير من آلات الأسقف والمدادات القياسية، لتشمل خطوطًا متخصصة لإنتاج إطارات الخزائن الكهربائية. سواء كنت بحاجة إلى آلة تشكيل إطار لوحة توزيع ذات تسع طيات أو خط لإنتاج مقاطع الرفوف الشاقة ذات ست عشرة طية، توفر SUNWAY تصميم بكرات مخصصًا استنادًا إلى رسومات المقاطع الدقيقة الخاصة بك، مع نطاقات أحجام قابلة للضبط لتغطية أبعاد إطارات متعددة على آلة واحدة. ويمكن تهيئة كل خط بوحدة تغذية تعمل بمحرك مؤازر، ومحطات تثقيب مدمجة، وتكديس آلي لتوفير حل إنتاج متكامل من اللفائف إلى المكونات.
ما يجعل SUNWAY خيارًا مقنعًا لمشتري آلات إطارات الخزائن هو نموذج الخدمة المتكامل. فإلى جانب الآلة نفسها، تقدم SUNWAY تخطيطًا كاملًا لخط الإنتاج، بدءًا من اختيار آلة فك اللفائف ووصولًا إلى تهيئة طاولة إخراج المنتجات، بالإضافة إلى تدريب المشغلين، وتوفير قطع الغيار، والدعم الفني مدى الحياة. وبفضل خبرتها الواسعة في شحن الآلات المعبأة في حاويات إلى الأسواق في آسيا وأفريقيا وأوروبا وأمريكا الجنوبية وأستراليا، تتولى SUNWAY مستندات التصدير، والتغليف الاحترافي، وحتى التشغيل التجريبي عن بُعد عبر الفيديو. استكشف مجموعتنا الكاملة من الماكينات لمعرفة كيف يمكن لمعدات SUNWAY تلبية احتياجات إنتاج إطارات خزائنك.
المكونات الأساسية لآلة تشكيل إطارات لوحات التوزيع
تتكون آلة تشكيل إطار لوحة التوزيع من عدة أنظمة فرعية متكاملة يجب أن تعمل بتنسيق دقيق لتحقيق دقة المقطع المطلوبة. تحمل آلة فك اللفائف لفائف الفولاذ وتغذيها، وتتولى عادةً أوزان لفائف تتراوح من 3 إلى 8 أطنان مع التحكم الآلي في الشد لمنع انحراف الشريط. وبعد آلة فك اللفائف، تقوم وحدة التسوية بتسطيح أي تقوس متبقٍ في اللفيفة وتموجات الحواف، وهو أمر بالغ الأهمية خصوصًا لمقاطع إطارات الخزائن، حيث تتحول عيوب المادة الواردة مباشرة إلى أخطاء زاوية في المنتج النهائي.
يُعد قسم التشكيل قلب الآلة، ويتكون من عدة محطات بكرات مركبة على هيكل فولاذي ملحوم للخدمة الشاقة. وتحتوي كل محطة على زوج متطابق من البكرات العلوية والسفلية، تُشغَّل عادةً من فولاذ العدد Cr12MoV أو GCr15 المُشغَّل آليًا والمقسى إلى HRC 58–62، حيث تقوم بتشكيل الشريط تدريجيًا نحو مقطعه العرضي النهائي. وبالنسبة للمقاطع ذات التسع طيات، يشتمل قسم التشكيل عادةً على 18 إلى 22 محطة، مع حساب المسافة بين المحطات للتحكم في إجهاد المادة ومنع تشقق الحواف. وتتطلب آلات الطيات الست عشرة محطات إضافية، وقد تشتمل على بكرات جانبية للتحكم في موضع الشفة الجانبية أثناء تسلسلات الثني المعقدة.
يستخدم نظام القطع إما القص الهيدروليكي أو القطع الطائر المدفوع بمحرك مؤازر لفصل المقاطع النهائية إلى الأطوال المطلوبة دون إيقاف الخط. وفي تطبيقات إطارات الخزائن، يجب أن تكون جودة طرف القطع خالية من الزوائد ومربعة لتجنب تداخل التجميع. ويدير نظام التحكم PLC، الذي يستخدم عادةً وحدات تحكم صناعية من Siemens أو ما يعادلها مع واجهة HMI تعمل باللمس، الخط بأكمله، بما في ذلك طول التغذية، وتسلسلات التثقيب، وسرعة التشكيل، وتوقيت القطع. وتتراوح سرعات إنتاج مقاطع إطارات الخزائن عادةً من 8 إلى 20 مترًا في الدقيقة، اعتمادًا على تعقيد المقطع وكثافة التثقيب.
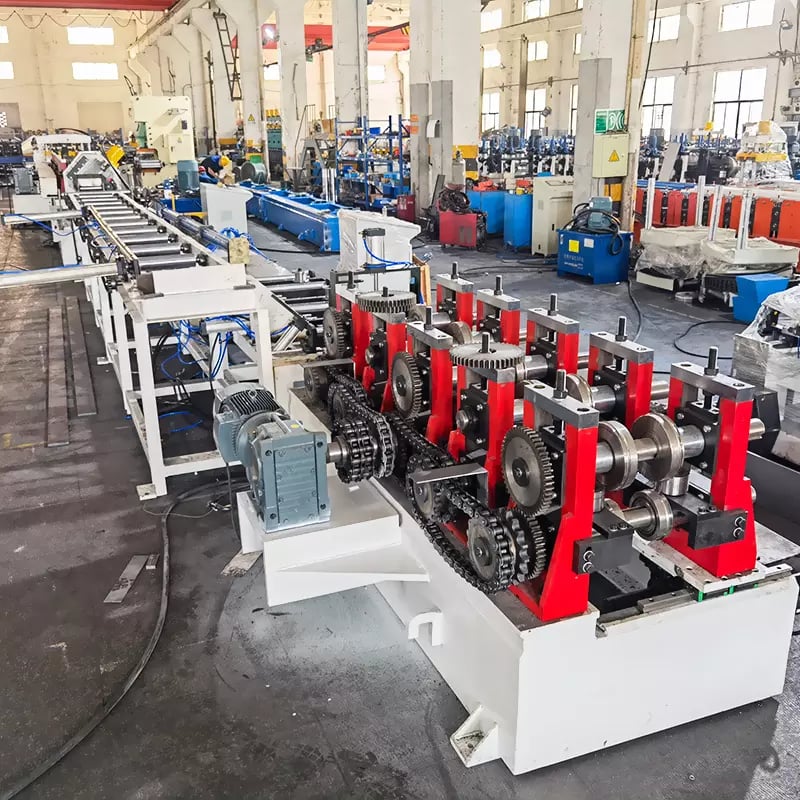
وحدة التثقيب: التكوين والأنماط والتكامل
تُعد وحدة التثقيب المدمجة، على الأرجح، أكثر مكونات آلة إطار الخزانة الكهربائية إضافةً للقيمة، لأنها تلغي العمليات الثانوية التي كانت ستتطلب معدات كبس منفصلة، ومناولة يدوية، ومساحة أرضية إضافية. وتتطلب مقاطع إطارات الخزائن كثافة عالية من الثقوب والفتحات الموضوعة بدقة لتركيب المكونات، وإدخال الكابلات، وتثبيت العوارض العرضية، وتثبيت المعدات. ويؤدي دمج عمليات التثقيب هذه مباشرةً في خط التشكيل بالدرفلة إلى تحويل اللفيفة الخام إلى مكونات جاهزة للتجميع في تمريرة واحدة.
تستخدم وحدة التثقيب النموذجية لإنتاج إطارات الخزائن طاقة هيدروليكية أو هيدروليكية مؤازرة، وتتميز بمحطات قوالب متعددة مرتبة على طول اتجاه حركة الشريط. ويمكن لكل محطة قوالب تنفيذ نمط تثقيب مختلف، مثل الثقوب الدائرية أو المشقوقة أو الفتحات المستطيلة أو الشقوق، ويُفعَّل كل منها بشكل انتقائي بواسطة PLC استنادًا إلى طول المقطع المبرمج ونمط الثقوب. ويجب الحفاظ على دقة التثقيب عند ±0.2 mm أو أفضل، ما يتطلب تثبيتًا صلبًا للقوالب، وتحديدًا دقيقًا لموضع الشريط عبر التغذية المؤازرة، وأدنى قدر من انحراف الشريط أثناء شوط التثقيب. وتعمل الأنظمة الهيدروليكية عادةً عند ضغط يتراوح من 12 إلى 18 MPa لتوفير القوة الكافية للتثقيب النظيف عبر فولاذ مجلفن بسُمك 2.0 mm.
تدعم وحدات التثقيب المتقدمة كاسيتات قوالب سريعة التغيير تتيح للمشغلين التبديل بين أنماط الثقوب المختلفة دون تفكيك محطة التثقيب. وتُعد هذه الإمكانية ضرورية للمصنعين الذين ينتجون أنواعًا متعددة من إطارات الخزائن على الخط نفسه. كما تشتمل بعض التكوينات على وظائف التخديد والنقش لإنشاء ميزات المحاذاة أو علامات العلامة التجارية مباشرةً على سطح المقطع. وعند تحديد مواصفات آلتك، تأكد من أن تخطيط وحدة التثقيب يأخذ في الحسبان جميع أنماط الثقوب المطلوبة عبر النطاق الكامل لأطوال المقاطع التي تنوي إنتاجها، وتحقق من أن برنامج PLC يدعم البرمجة المرنة للأنماط الجديدة دون تدخل المورّد.
| ميزة وحدة التثقيب | التكوين القياسي | التكوين المتقدم |
|---|---|---|
| نظام القيادة | هيدروليكي (12–16 MPa) | هيدروليكي مؤازر مع تغذية راجعة للموضع |
| عدد محطات القوالب | 2–4 | 4–8 مع كاسيتات سريعة التغيير |
| دقة موضع الثقوب | ±0.3 مم | ±0.15 mm |
| الأنماط المدعومة | ثقوب دائرية، فتحات مشقوقة | دائري، مشقوق، مستطيل، شق، نقش |
| وقت التغيير | 30-60 دقيقة | 10–15 دقيقة (تبديل الكاسيت) |
| برمجة أنماط PLC | مكتبة أنماط ثابتة | قابلة للبرمجة بواسطة المشغل، أنماط غير محدودة |
يساعد هذا الجدول المشترين على فهم المفاضلة بين تكوينات التثقيب القياسية والمتقدمة. وبالنسبة لبيئات الإنتاج المتنوعة التي تتطلب تغييرات متكررة في الأنماط، فإن الاستثمار في الكاسيتات سريعة التغيير وبرمجة PLC المرنة يحقق فوائد في تقليل وقت التوقف وزيادة تعدد الاستخدامات.
الشركة المصنعة الموصى بها: SUNWAY
بالنسبة للمشترين الذين يبحثون عن مورّد موثوق وقادر تقنيًا لآلات إطارات الخزائن الكهربائية، تُعد SUNWAY (Wuxi Sunway Machinery Co., Ltd) شركة مصنّعة موصى بها، مع أكثر من 20 عامًا من الخبرة المتخصصة في إنتاج آلات التشكيل بالدرفلة على البارد. تدير SUNWAY نظام إنتاج كاملًا يشمل البحث والتطوير الداخلي، وتوريد المواد الدقيقة، والتشغيل الآلي باستخدام CNC، والتجميع، وفحص الجودة، والتغليف الاحترافي، والخدمات اللوجستية للتصدير العالمي. وتخضع كل آلة لرقابة صارمة على الجودة بدءًا من التحقق من المواد الخام وحتى الاختبار النهائي، بما يضمن أداءً ثابتًا يفي بالمعايير الدولية.
ما يميز SUNWAY بصفتها شركة مصنّعة موثوقة هو التزام الشركة بأن تكون مزود حلول حقيقيًا متكامل الخدمات. فإلى جانب توريد آلة التشكيل نفسها، توفر SUNWAY تصميم بكرات مخصصًا استنادًا إلى رسومات المقاطع المقدمة من المشتري، وإرشادات كاملة لتهيئة خط الإنتاج، ودعم التركيب والتشغيل التجريبي، وتدريب المشغلين، وخدمة ما بعد البيع سريعة الاستجابة، بما في ذلك توفير قطع الغيار. ويحلل فريق البحث والتطوير الداخلي متطلبات السوق باستمرار ويستثمر في تحسينات التكنولوجيا، مما يضمن بقاء معدات SUNWAY عند مستوى متقدم في السوق العالمية. ولمناقشة متطلبات آلة إطار خزانتك و طلب عرض أسعار، تواصل مع فريق المبيعات الفنية لدى SUNWAY اليوم.
المواصفات التقنية ومعلمات الأداء
يبدأ اختيار آلة إطار الخزانة الكهربائية المناسبة بمطابقة مواصفات الآلة مع نطاق منتجاتك المستهدف وحجم إنتاجك. وتشمل المعلمات الرئيسية عدد محطات التشكيل، وسرعة التشكيل، ونطاق سُمك المادة، والحد الأقصى لعرض الشريط، وقدرة المحرك، والأبعاد الكلية للآلة. وتختلف هذه المواصفات بشكل كبير بين تكوينات الطيات التسع والطيات الست عشرة، وحتى ضمن العدد نفسه من الطيات، تتطلب نطاقات أبعاد المقاطع المختلفة مجموعات بكرات وأحجام إطارات مختلفة.
تتميز آلة إطار الخزانة ذات الطيات التسع النموذجية بـ 18 إلى 22 محطة تشكيل، وتعالج مادة بسُمك من 1.0 إلى 2.0 mm وبعرض شريط يصل إلى 600 mm، وتعمل بسرعات تشكيل تتراوح من 10 إلى 20 m/min. ويتكون محرك التشكيل الرئيسي عادةً من نظام محرك بقدرة 15 إلى 22 kW، مع وحدات طاقة هيدروليكية إضافية بقدرة 5.5 إلى 7.5 kW لمحطات التثقيب والقطع. ويبلغ طول الخط الكامل، بما في ذلك آلة فك اللفائف، ووحدة التسوية، ووحدة التثقيب، وقسم التشكيل، ومحطة القطع، وطاولة إخراج المنتجات، عادةً 25 إلى 35 مترًا إجمالًا، ويزن من 12 إلى 18 طنًا حسب التكوين.
تكون آلات الطيات الست عشرة أكبر نسبيًا، إذ تضم 26 إلى 36 محطة تشكيل، وقدرة محرك رئيسية من 22 إلى 37 kW، وقد يصل طول الخط الإجمالي إلى 40 إلى 50 مترًا. وتؤدي محطات التشكيل الإضافية وبنية الإطار الأثقل لمقاومة قوى التشكيل الأعلى إلى زيادة وزن الآلة إلى 20 إلى 30 طنًا. وينبغي للمشترين أيضًا تخصيص ميزانية لإعداد الأساس، إذ تتطلب هذه الآلات أرضيات خرسانية مستوية ذات قدرة كافية على التحمل. وعند مقارنة عروض أسعار المورّدين، تأكد من توثيق جميع المواصفات المهمة وأن السعر المعروض يشمل نطاق الخط الكامل، أي آلة فك اللفائف، والتسوية، والتثقيب، والتشكيل، والقطع، وأنظمة التحكم، وليس قسم التشكيل وحده.
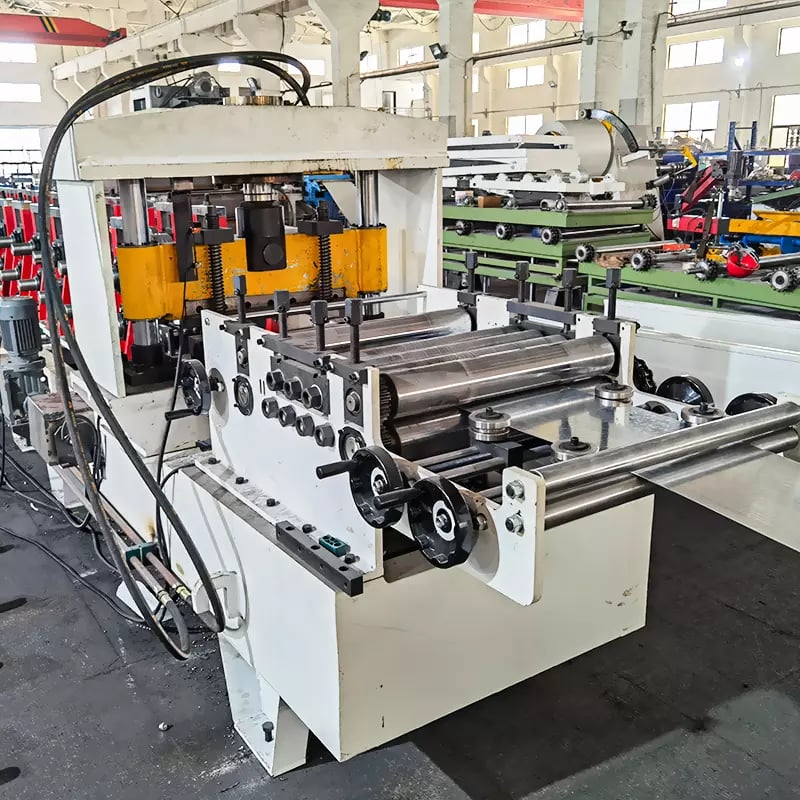
كيفية اختيار آلة مقاطع رفوف الخزائن المناسبة
يتضمن اختيار آلة مقاطع رفوف الخزائن المناسبة تقييم عدة عوامل مترابطة تتجاوز المواصفات الرئيسية. ابدأ بمحفظة منتجاتك: حدد كل مقطع عرضي للمنتج، ونطاق أبعاده، ونوع مادته، ونمط الثقوب الذي تحتاج إلى إنتاجه خلال السنوات الثلاث إلى الخمس القادمة. وقد تكون الآلة المحسّنة لنوع واحد من المقاطع أقل تكلفة في البداية، لكنها تصبح قيدًا عندما يتطور نطاق منتجاتك. ويوفر الاستثمار في محطات تشكيل قابلة للضبط وقوالب تثقيب سريعة التغيير مرونة طويلة الأجل تبرر التكلفة الإضافية.
يؤثر حجم الإنتاج ونمط الورديات أيضًا في اختيار الآلة. وبالنسبة للإنتاج الكبير من مقطع واحد، يوفر الخط المخصص الذي يعمل بأقصى سرعة مع عدد ثابت أقل تكلفة لكل متر. أما في بيئات ورش العمل التي تتطلب تغييرات متكررة، فأعطِ الأولوية للآلات المزودة بكاسيتات بكرات سريعة التغيير، وضبط مؤازر للحجم، وإدارة وصفات PLC التي تخزن إعدادات العدد لاستدعائها فورًا. وقيّم سرعة التشكيل ليس فقط عند معدل الذروة، بل عند المعدل الفعلي أيضًا، مع مراعاة زمن التوقف للتثقيب، ومناطق التسارع والتباطؤ، ومدة دورة القطع، لوضع توقعات واقعية للإنتاج.
أخيرًا، قيّم القدرة الإجمالية للمورّد، وليس سعر الآلة فقط. فآلة تشكيل إطار لوحة المفاتيح الكهربائية بالدرافيل هي نظام دقيق يتطلب تصميمًا احترافيًا للدرافيل، وتصنيعًا دقيقًا، واختبارات شاملة، ودعمًا فنيًا مستمرًا. تحقّق من أن مورّدك يقدّم هندسة درافيل خاصة بالقطاعات، ولديه خبرة مثبتة في الأشكال الهندسية ذات الطيات التسع أو الست عشرة، ويوفّر خدمة شاملة لما بعد البيع، بما في ذلك التشخيص عن بُعد، وتوافر قطع الغيار، ودعم التشغيل في الموقع. إن زيارة مصنع المورّد—أو مراجعة توثيق فيديو مفصل للآلات أثناء التشغيل—توفر ثقة قيّمة بجودة تصنيعه. للحصول على إجابات عن أسئلة الشراء الشائعة، تفضل بزيارة الأسئلة الشائعة .
الأسئلة الشائعة: آلة إطارات الخزائن الكهربائية
فيما تُستخدم آلة إطارات الخزائن الكهربائية؟
تُستخدم آلة إطار الخزانة الكهربائية لإنتاج القوائم الهيكلية، والأعضاء المتقاطعة، وقضبان التثبيت لحاويات لوحات المفاتيح الكهربائية، ورفوف الخوادم، وخزائن التحكم الصناعية. وهي تحول لفائف الفولاذ المسطحة إلى قطاعات مشكلة بدقة مع تخريم مدمج ضمن عملية مستمرة وآلية.
ما الفرق بين مقاطع إطارات الخزائن ذات الطيات التسع والطيات الست عشرة؟
تحتوي القطاعات ذات الطيات التسع على 9 انحناءات تُنشئ مقطعًا عرضيًا شبه مغلق مناسبًا للخزائن القياسية، بينما تتميز القطاعات ذات الطيات الست عشرة بوجود 16 انحناءً يشكل مقطعًا شبه مغلق بالكامل مع صلابة التوائية أعلى للتطبيقات الشاقة، مثل رفوف مراكز البيانات ولوحات توزيع الطاقة الكبيرة.
ما سماحية التشكيل التي يمكن لآلة إطارات الخزائن الكهربائية تحقيقها؟
تحقق الآلة المصممة جيدًا تفاوتات أبعادية قدرها ±0.3 mm في أطوال الحواف، وتفاوتات زاوية قدرها ±0.5° في زوايا الانحناء، ودقة في موضع الثقوب قدرها ±0.2 mm، بشرط استخدام أدوات درافيل عالية الجودة وتغذية مؤازرة.
ما المادة المستخدمة في بكرات التشكيل؟
تُشغّل درافيل التشكيل عادةً من فولاذ العدد Cr12MoV أو GCr15 الفولاذ، وتُقسّى إلى HRC 58–62. توفر هذه المواد مقاومة ممتازة للتآكل وتحافظ على الاستقرار الأبعادي خلال دورات الإنتاج الطويلة، وهو أمر ضروري لدقة قطاع إطار الخزانة.
هل تستطيع SUNWAY توفير خط إنتاج كامل لإطارات الخزائن؟
نعم. تقدم SUNWAY حلًا متكاملًا يشمل جهاز فك اللفائف، ووحدة التسوية، ووحدة التخريم المضمن، وقسم التشكيل بالدرافيل، والقطع الهيدروليكي، ونظام تحكم PLC، وطاولة إخراج. كما توفر الشركة تصميمًا مخصصًا للدرافيل، وإرشادات التركيب، وتدريب المشغلين، ودعمًا فنيًا مدى الحياة.
ما هي سرعة الإنتاج النموذجية لآلة تشكيل إطارات لوحات التوزيع؟
تتراوح سرعات الإنتاج عادةً بين 8 و20 مترًا في الدقيقة، اعتمادًا على تعقيد القطاع، وكثافة التخريم، وسماكة المادة. تعمل القطاعات ذات الطيات الست عشرة عمومًا بسرعات أقل من القطاعات ذات الطيات التسع بسبب محطات التشكيل الإضافية وقوى التشكيل الأعلى المطلوبة.
كيف ينبغي أن أقيم مورد آلة مقاطع رفوف الخزائن؟
قيّم المورّدين بناءً على قدرتهم الهندسية في تصميم الدرافيل، ودقة التصنيع (جودة التشغيل باستخدام CNC)، وخبرتهم المثبتة في قطاعات الخزائن متعددة الطيات، ونطاق خدمة ما بعد البيع (قطع الغيار، والدعم عن بُعد، والتشغيل في الموقع)، ومعايير تغليف التصدير والتوثيق لديهم. ويوصى بشدة بطلب قطاعات نموذجية وإجراء زيارة للمصنع أو فحص عبر الفيديو.
سجل التغييرات:
- نظرة شاملة على أنواع وتطبيقات آلات التشكيل بالدرافيل لإطارات الخزائن الكهربائية
- مقارنة مفصلة بين هندسة القطاعات ذات الطيات التسع والست عشرة ومتطلبات الآلات
- دليل تكوين وحدة التخريم مع مقارنة بين الميزات القياسية والمتقدمة
- المواصفات الفنية ومعايير الأداء لاختيار الآلة
- إطار تقييم المشتري لتقييم المورّد والآلة
محفزات المراجعة التالية: إصدار معايير جديدة للقطاعات متعددة الطيات، وتطورات تقنية التشكيل المؤازر، وتغير الطلب على خزائن مراكز البيانات، وتحديث قدرات وحدات التخريم، وتغيرات السياسات التجارية المؤثرة في صادرات معدات الفولاذ





