
 Inglés
 Español
 Francés
 Bengalí
 Ruso
 Árabe
 Turco

Un máquina de armar armarios eléctricos es uno de los sistemas de conformado por rodillos que exige mayor precisión en la industria de perfiles de acero. A diferencia de los perfiles estructurales estándar, los bastidores de armarios eléctricos requieren tolerancias dimensionales excepcionalmente estrictas —a menudo dentro de ±0.3 mm— porque cada sección conformada debe ensamblarse perfectamente para formar una envolvente completa que proteja los componentes eléctricos sensibles. Comprender los requisitos de precisión, las diferencias entre tipos de perfiles y las configuraciones de los módulos de punzonado es esencial para cualquier comprador que evalúe esta categoría de equipos.
Si está buscando una máquina para bastidores de armarios eléctricos destinada a la producción de cuadros eléctricos o racks de servidores, contacte con nuestro equipo en SUNWAY para recibir asesoramiento especializado sobre la configuración de la línea, la personalización de perfiles y precios competitivos respaldados por más de 20 años de experiencia en la fabricación de equipos de conformado en frío por rodillos.
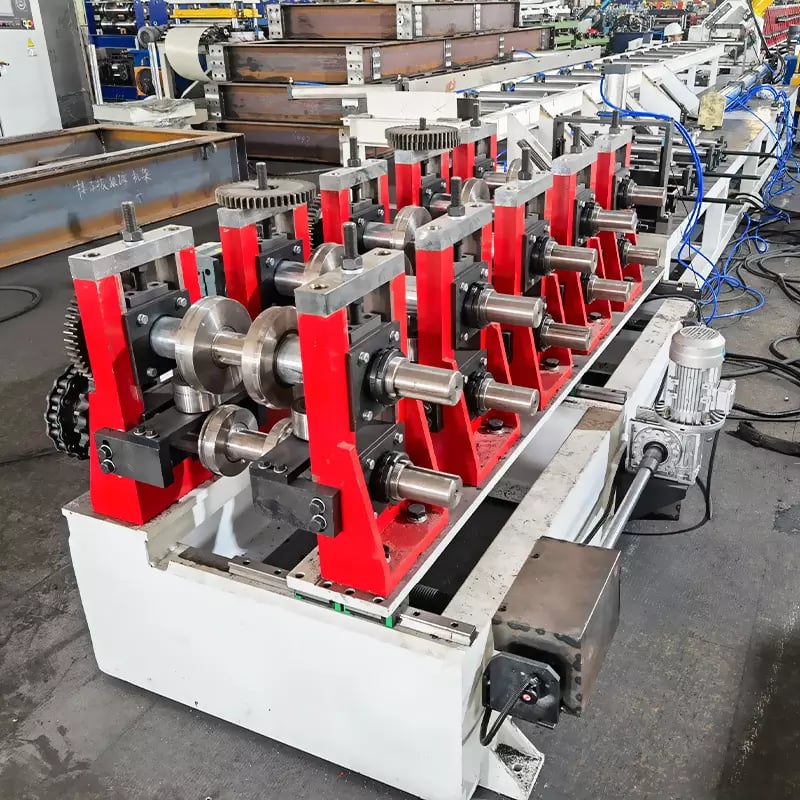
¿Qué es una máquina de perfilado para bastidores de armarios eléctricos?
Una máquina de conformado por rodillos para bastidores de armarios eléctricos es un sistema especializado de conformado en frío diseñado para producir los montantes estructurales, travesaños y raíles de montaje utilizados en envolventes de cuadros eléctricos, racks de servidores y armarios de control industrial. La máquina toma una bobina plana de acero galvanizado o laminado en frío y la dobla progresivamente mediante una serie de estaciones de rodillos diseñadas con precisión para crear perfiles complejos cerrados o semicerrados. Estos perfiles sirven como esqueleto de los sistemas modulares de armarios, donde la uniformidad dimensional afecta directamente a la calidad del ensamblaje y a la seguridad del equipo.
Lo que distingue a esta máquina de los equipos de conformado por rodillos de uso general es su énfasis en la precisión angular y el acabado superficial. Los perfiles de bastidores de armarios suelen presentar múltiples dobleces en una sola sección transversal —a veces nueve o incluso dieciséis pliegues distintos—, lo que requiere herramientas de rodillos con holguras extremadamente precisas. El proceso de conformado debe mantener radios de curvatura y longitudes de pestaña uniformes durante toda la producción, ya que incluso pequeñas desviaciones se acumulan durante el ensamblaje del armario y provocan orificios de montaje desalineados, holguras entre paneles o debilidad estructural.
La demanda mundial de máquinas para bastidores de armarios eléctricos continúa creciendo junto con la expansión de los centros de datos, las mejoras en la automatización industrial y los proyectos de infraestructura de distribución eléctrica. Los compradores van desde fabricantes de envolventes eléctricas hasta empresas de transformación de acero que se diversifican hacia productos de perfiles de mayor valor añadido. Una máquina bien configurada no solo proporciona la geometría de perfil requerida, sino que también integra el punzonado, el entallado y el corte en línea para producir componentes listos para ensamblar directamente a partir de material de bobina.
Por qué la precisión del perfil es fundamental para el conformado de bastidores de armarios
La precisión del perfil en la producción de bastidores de armarios no es simplemente una preferencia de calidad, sino una necesidad funcional. Los armarios eléctricos deben mantener dimensiones internas precisas para alojar componentes estandarizados, como interruptores automáticos, barras colectoras, sistemas de gestión de cables y raíles DIN. Una tolerancia de conformado superior a ±0.5 mm en dimensiones clave puede inutilizar un lote completo de montantes, ya que los orificios de montaje no se alinearán y los paneles de las puertas no encajarán correctamente en la estructura del bastidor.
El requisito de precisión comienza en el nivel del material. La mayoría de los perfiles de bastidores de armarios se producen a partir de bobinas de acero galvanizado con espesores de entre 1.0 mm y 2.5 mm y anchuras cuidadosamente adaptadas a la dimensión desarrollada del perfil. El límite elástico del material, la uniformidad del recubrimiento superficial y la planitud de la bobina influyen en el resultado final del conformado. Una máquina de alta calidad para bastidores de armarios eléctricos compensa estas variables mediante rodillos rectificados con precisión, una estructura rígida y sistemas de alimentación accionados por servomotor que mantienen constante la posición de la banda durante todo el proceso de conformado.
Además de la tolerancia dimensional, la precisión angular es igualmente importante. Cada doblez de un perfil de nueve o dieciséis pliegues debe alcanzar su ángulo objetivo dentro de ±0.5° para garantizar que los bastidores ensamblados estén a escuadra y aplomados. El error angular acumulado en varios pliegues crea montantes retorcidos o combados que comprometen la integridad estructural del armario terminado. Por ello, los principales fabricantes, como SUNWAY invierten considerablemente en herramientas de rodillos mecanizadas mediante CNC y en análisis de elementos finitos durante la fase de diseño de los rodillos, garantizando que la compensación de la recuperación elástica se calcule y se incorpore en cada estación de conformado.
| Parámetro de precisión | Requisito típico | Impacto del incumplimiento |
|---|---|---|
| Tolerancia dimensional (longitud de la pestaña) | ±0,3 mm | Orificios de montaje desalineados, fallo de ensamblaje |
| Tolerancia angular (ángulo de doblado) | ±0.5° | Bastidores retorcidos, holguras en los paneles de las puertas |
| Rectitud (por cada 1 m de longitud) | ≤ 0.5 mm | Montantes combados, inestabilidad del rack |
| Precisión de la posición de los orificios | ±0.2 mm | Interferencia en el montaje de componentes |
| Profundidad de los arañazos superficiales | ≤ 0.05 mm | Fallo del recubrimiento, riesgo de corrosión |
Esta tabla resume los parámetros críticos de precisión que los compradores deben utilizar al evaluar una máquina para bastidores de armarios eléctricos. Cualquier proveedor que no pueda demostrar un cumplimiento constante de estas tolerancias puede suministrar equipos que produzcan perfiles visualmente aceptables, pero funcionalmente deficientes.
Perfiles de nueve pliegues frente a dieciséis pliegues: comprensión de la diferencia
Los términos “nueve pliegues” y “dieciséis pliegues” se refieren al número de dobleces distintos de la geometría transversal de un montante de bastidor de armario. Un perfil de nueve pliegues presenta nueve puntos de doblado que crean una sección en forma de C semi cerrada con pestañas y nervios de refuerzo, mientras que un perfil de dieciséis pliegues incorpora dieciséis dobleces para formar una sección transversal más compleja, completamente cerrada o casi cerrada, con una rigidez torsional superior. La elección entre estos dos tipos de perfil determina fundamentalmente el número de estaciones de rodillos, la complejidad del conformado y el precio de la máquina.
Los perfiles de nueve pliegues se utilizan ampliamente en armarios estándar de distribución eléctrica y envolventes de control más pequeñas. Ofrecen una resistencia adecuada para la mayoría de las aplicaciones comerciales y de industria ligera, al tiempo que requieren menos estaciones de conformado —normalmente entre 16 y 22 pasadas de rodillos—. La geometría más sencilla permite cambios de formato más rápidos al cambiar entre tamaños de perfil y reduce los costes de utillaje. Para los compradores que producen bastidores estándar de rack de 19 pulgadas o envolventes modulares para cuadros eléctricos, una máquina de perfiles de bastidor de armario de nueve pliegues ofrece un excelente equilibrio entre capacidad e inversión.
Los perfiles de dieciséis pliegues se especifican para aplicaciones de alta resistencia: armarios de distribución eléctrica a gran escala, racks de servidores de centros de datos que soportan equipos de peso considerable y envolventes exteriores que requieren un rendimiento estructural mejorado. Los dobleces adicionales crean canales internos y pestañas de enclavamiento que aumentan notablemente el momento de inercia del perfil sin incrementar el espesor del material. Sin embargo, la producción de perfiles de dieciséis pliegues exige entre 24 y 36 estaciones de conformado con una alineación de rodillos extremadamente precisa, y la estructura de la máquina debe soportar mayores fuerzas de conformado sin deformarse. Los compradores que se dirijan a este segmento deben prever una mayor inversión de capital, pero obtendrán acceso a mercados de productos premium.
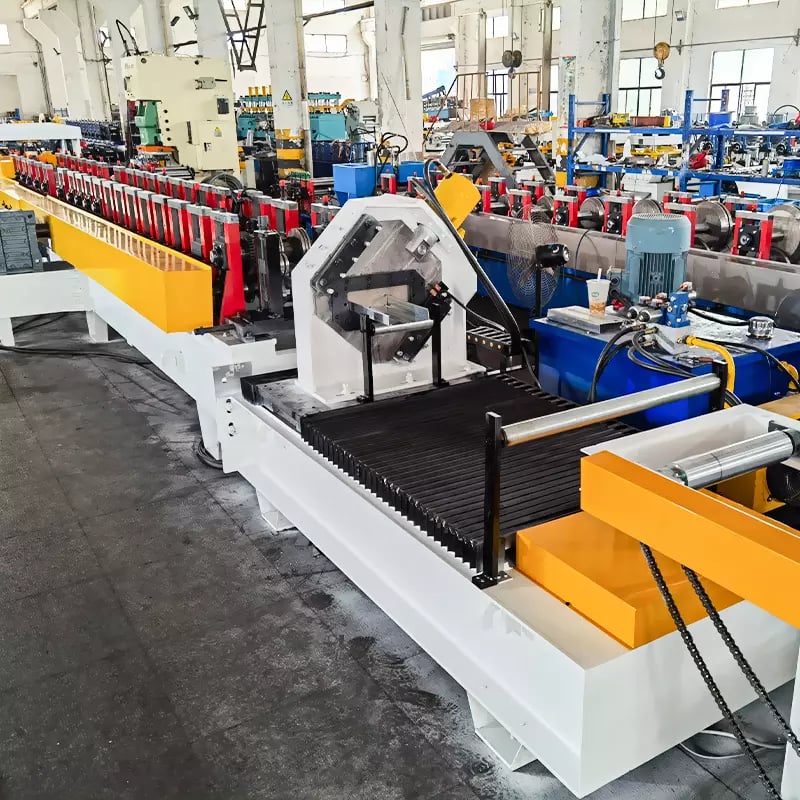
| Característica | Perfil de nueve pliegues | Perfil de dieciséis pliegues |
|---|---|---|
| Número de dobleces | 9 | 16 |
| Estaciones de rodillos habituales | 16–22 | 24–36 |
| Complejidad de la sección transversal | Moderada (semi cerrada) | Alta (casi cerrada) |
| Rigidez torsional | Estándar | Superior |
| Aplicación principal | Cuadros eléctricos estándar, armarios de control | Paneles de distribución de alta resistencia, racks de centros de datos |
| Espesor de material típico | 1,0–2,0 mm | 1,5–2,5 mm |
| Coste de la máquina para bastidores de armarios eléctricos | Moderado | Más alto |
Esta comparación ayuda a los compradores a relacionar su mercado objetivo de productos con la configuración de máquina adecuada. Si su plan de producción incluye ambos tipos de perfil, analice con su proveedor de máquinas las opciones de herramientas intercambiables para maximizar la utilización del equipo.
Gama destacada: soluciones SUNWAY de perfilado por rodillos para bastidores de armarios
La cartera de equipos de conformado en frío por rodillos de SUNWAY va mucho más allá de las máquinas estándar para cubiertas y correas e incluye líneas especializadas para la producción de bastidores de armarios eléctricos. Tanto si necesita una máquina de conformado para bastidores de cuadros eléctricos de nueve pliegues como una línea de perfiles de racks de alta resistencia de dieciséis pliegues, SUNWAY proporciona un diseño de rodillos personalizado basado en sus planos de perfil exactos, con rangos de tamaño ajustables para cubrir múltiples dimensiones de bastidor en una sola máquina. Cada línea puede configurarse con alimentación accionada por servomotor, estaciones de punzonado en línea y apilado automático para ofrecer una solución completa de producción de bobina a componente.
Lo que convierte a SUNWAY en una opción especialmente atractiva para los compradores de máquinas para bastidores de armarios es su modelo de servicio integrado. Además de la propia máquina, SUNWAY ofrece una planificación completa de la línea de producción —desde la selección del desenrollador hasta la configuración de la mesa de salida—, así como formación de operadores, suministro de piezas de repuesto y asistencia técnica de por vida. Gracias a su amplia experiencia en el envío de maquinaria en contenedores a mercados de Asia, África, Europa, Sudamérica y Australia, SUNWAY gestiona la documentación de exportación, el embalaje profesional e incluso la puesta en marcha remota por vídeo. Explore toda nuestra gama de máquinas para ver cómo los equipos de SUNWAY pueden satisfacer sus necesidades de producción de bastidores de armarios.
Componentes principales de una máquina de conformado de bastidores de cuadros eléctricos
Una máquina de conformado para bastidores de cuadros eléctricos está formada por varios subsistemas integrados que deben trabajar coordinadamente y con precisión para proporcionar la exactitud de perfil requerida. El desenrollador sujeta y alimenta la bobina de acero, normalmente gestionando pesos de bobina de entre 3 y 8 toneladas con control de tensión motorizado para evitar el desplazamiento lateral de la banda. Después del desenrollador, una unidad de nivelado aplana cualquier curvatura residual de la bobina y cualquier ondulación de los bordes, algo especialmente importante en los perfiles de bastidores de armarios, donde las imperfecciones del material de entrada se traducen directamente en errores angulares en el producto terminado.
La sección de conformado es el corazón de la máquina y consta de múltiples estaciones de rodillos montadas sobre una estructura de acero soldado de alta resistencia. Cada estación contiene un par coincidente de rodillos superiores e inferiores —normalmente mecanizados en acero para herramientas Cr12MoV o GCr15 endurecido a HRC 58–62— que dan forma progresivamente a la banda hasta obtener su sección transversal final. Para los perfiles de nueve pliegues, la sección de conformado suele incluir entre 18 y 22 estaciones, con una separación entre estaciones calculada para gestionar la tensión del material y evitar grietas en los bordes. Las máquinas de dieciséis pliegues requieren estaciones adicionales y pueden incorporar rodillos laterales para controlar la posición lateral de las pestañas durante las secuencias de doblado complejas.
El sistema de corte utiliza cizallado hidráulico o un corte volante accionado por servomotor para separar los perfiles terminados a la longitud requerida sin detener la línea. En las aplicaciones para bastidores de armarios, la calidad del extremo cortado debe estar libre de rebabas y ser perpendicular para evitar interferencias durante el ensamblaje. El sistema de control PLC —que suele utilizar controladores industriales Siemens o equivalentes con HMI de pantalla táctil— gestiona toda la línea, incluida la longitud de alimentación, las secuencias de punzonado, la velocidad de conformado y la sincronización del corte. Las velocidades de producción de los perfiles de bastidores de armarios suelen oscilar entre 8 y 20 metros por minuto, dependiendo de la complejidad del perfil y de la densidad de punzonado.
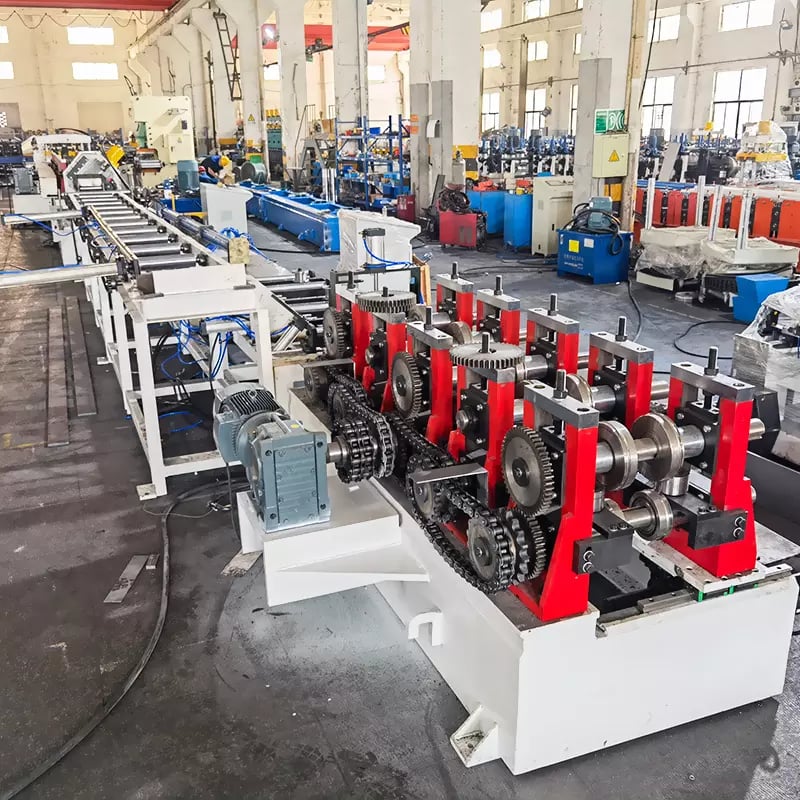
Módulo de punzonado: configuración, patrones e integración
El módulo de punzonado en línea es posiblemente el componente que más valor aporta a una máquina eléctrica para fabricar bastidores de armarios, ya que elimina operaciones secundarias que, de otro modo, requerirían equipos de prensa independientes, manipulación manual y espacio adicional en planta. Los perfiles de bastidor de armario requieren una alta densidad de orificios y ranuras colocados con precisión para el montaje de componentes, la entrada de cables, la fijación de travesaños y la sujeción de herrajes. Integrar estas operaciones de punzonado directamente en la línea de conformado por rodillos transforma la bobina en bruto en componentes listos para ensamblar en una sola pasada.
Una unidad de punzonado típica para la producción de bastidores de armarios utiliza potencia hidráulica o servohidráulica y cuenta con múltiples estaciones de matrices dispuestas a lo largo de la dirección de avance de la banda. Cada estación de matrices puede realizar un patrón de punzonado diferente —orificios redondos, orificios ranurados, recortes rectangulares o muescas— activado selectivamente por el PLC según la longitud programada del perfil y el patrón de orificios. La precisión del punzonado debe mantenerse en ±0.2 mm o superior, lo que requiere un montaje rígido de las matrices, un posicionamiento preciso de la banda mediante alimentación servoasistida y una deflexión mínima de la banda durante la carrera de punzonado. Los sistemas hidráulicos suelen funcionar a 12 a 18 MPa para proporcionar fuerza suficiente para punzonar limpiamente acero galvanizado de 2.0 mm.
Los módulos de punzonado avanzados admiten casetes de matrices de cambio rápido que permiten a los operadores cambiar entre distintos patrones de orificios sin desmontar la estación de punzonado. Esta capacidad es esencial para los fabricantes que producen múltiples variantes de bastidores de armarios en la misma línea. Algunas configuraciones también incluyen funciones de ranurado y estampado para crear elementos de alineación o marcas de identificación directamente en la superficie del perfil. Al especificar su máquina, asegúrese de que la disposición del módulo de punzonado tenga en cuenta todos los patrones de orificios requeridos en toda la gama de longitudes de perfil que pretende producir y verifique que el software del PLC admita la programación flexible de nuevos patrones sin la intervención del proveedor.
| Característica del módulo de punzonado | Configuración estándar | Configuración avanzada |
|---|---|---|
| Sistema de propulsión | Hidráulica (12–16 MPa) | Servohidráulica con realimentación de posición |
| Número de estaciones de matrices | 2–4 | 4–8 con casetes de cambio rápido |
| Precisión de la posición de los orificios | ±0,3 mm | ±0.15 mm |
| Patrones compatibles | Orificios redondos, ranuras | Redondo, ranura, rectángulo, muesca, estampado |
| Tiempo de cambio | 30-60 minutos | 10–15 minutos (cambio de casete) |
| Programación de patrones mediante PLC | Biblioteca de patrones fija | Programable por el operador, patrones ilimitados |
Esta tabla ayuda a los compradores a comprender el equilibrio entre las configuraciones de punzonado estándar y avanzadas. En entornos de producción con una gran variedad de productos y cambios frecuentes de patrón, invertir en casetes de cambio rápido y en una programación flexible del PLC ofrece beneficios en forma de menor tiempo de inactividad y mayor versatilidad.
Fabricante Recomendado: SUNWAY
Para los compradores que buscan un proveedor fiable y técnicamente capacitado de máquinas para fabricar bastidores de armarios eléctricos, SUNWAY (Wuxi Sunway Machinery Co., Ltd) se presenta como un fabricante recomendado, con más de 20 años de experiencia especializada en la producción de máquinas de conformado en frío por rodillos. SUNWAY opera con un sistema de producción completo que abarca I+D interna, adquisición de materiales de precisión, mecanizado CNC, ensamblaje, inspección de calidad, embalaje profesional y logística de exportación internacional. Cada máquina se somete a un estricto control de calidad, desde la verificación de las materias primas hasta las pruebas finales, garantizando un rendimiento constante que cumple las normas internacionales.
Lo que distingue a SUNWAY como fabricante de confianza es el compromiso de la empresa por ser un verdadero proveedor de soluciones integrales. Además de suministrar la propia máquina de conformado, SUNWAY ofrece diseño personalizado de rodillos basado en los planos de perfil proporcionados por el comprador, orientación completa sobre la configuración de la línea de producción, asistencia para la instalación y puesta en marcha, formación de operadores y un servicio posventa eficaz, incluido el suministro de piezas de repuesto. El equipo interno de I+D analiza continuamente las necesidades del mercado e invierte en mejoras tecnológicas, garantizando que los equipos de SUNWAY se mantengan en un nivel avanzado en el mercado global. Para hablar sobre sus requisitos de máquinas para bastidores de armarios y solicitar una cotización, póngase en contacto hoy mismo con el equipo técnico comercial de SUNWAY.
Especificaciones técnicas y parámetros de rendimiento
La selección de la máquina eléctrica adecuada para fabricar bastidores de armarios comienza por adaptar las especificaciones de la máquina a la gama de productos y al volumen de producción previstos. Los parámetros clave incluyen el número de estaciones de conformado, la velocidad de conformado, el rango de espesores del material, la anchura máxima de la banda, la potencia del motor y las dimensiones generales de la máquina. Estas especificaciones varían considerablemente entre las configuraciones de nueve pliegues y de dieciséis pliegues, e incluso dentro del mismo número de pliegues, los distintos rangos de dimensiones de perfil requieren diferentes juegos de rodillos y tamaños de bastidor.
Una máquina típica de nueve pliegues para bastidores de armarios cuenta con 18 a 22 estaciones de conformado, procesa material de 1.0 a 2.0 mm de espesor con anchuras de banda de hasta 600 mm y funciona a velocidades de conformado de 10 a 20 m/min. El accionamiento principal de conformado suele ser un sistema de motor de 15 a 22 kW, con unidades de potencia hidráulica adicionales de 5.5 a 7.5 kW para las estaciones de punzonado y corte. La línea completa —incluidos el desenrollador, la unidad de nivelado, el módulo de punzonado, la sección de conformado, la estación de corte y la mesa de salida— suele medir entre 25 y 35 metros de longitud total y pesar entre 12 y 18 toneladas, según la configuración.
Las máquinas de dieciséis pliegues son proporcionalmente más grandes, con 26 a 36 estaciones de conformado, una potencia de accionamiento principal de 22 a 37 kW y longitudes totales de línea que pueden alcanzar 40 a 50 metros. Las estaciones de conformado adicionales y la construcción más pesada del bastidor para resistir fuerzas de conformado superiores aumentan el peso de la máquina hasta 20 a 30 toneladas. Los compradores también deben presupuestar la preparación de los cimientos, ya que estas máquinas requieren suelos de hormigón nivelados con una capacidad de carga adecuada. Al comparar las ofertas de los proveedores, asegúrese de que todas las especificaciones críticas estén documentadas y de que el precio ofertado incluya el alcance completo de la línea —desenrollador, nivelado, punzonado, conformado, corte y controles— en lugar de solo la sección de conformado.
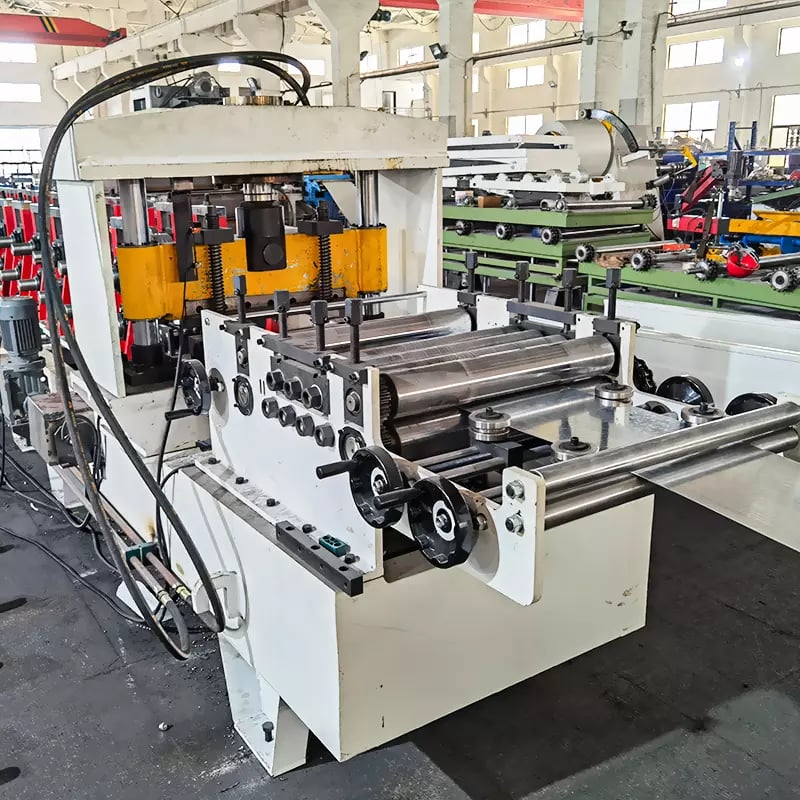
Cómo seleccionar la máquina adecuada para perfiles de bastidores de armarios
La elección de la máquina adecuada para fabricar perfiles de bastidores de armarios implica evaluar varios factores interrelacionados más allá de las especificaciones principales. Comience por su cartera de productos: identifique cada sección transversal de perfil, rango dimensional, tipo de material y patrón de orificios que necesite producir durante los próximos tres a cinco años. Una máquina optimizada para una sola variante de perfil puede ser inicialmente más barata, pero se convierte en una limitación cuando evoluciona su gama de productos. Invertir en estaciones de conformado ajustables y matrices de punzonado de cambio rápido proporciona una flexibilidad a largo plazo que justifica el coste incremental.
El volumen de producción y el patrón de turnos también influyen en la selección de la máquina. Para la producción de gran volumen de un único perfil, una línea dedicada que funcione a la velocidad máxima con herramientas fijas ofrece el coste más bajo por metro. Para entornos de talleres que realizan trabajos variados con cambios frecuentes, dé prioridad a las máquinas con casetes de rodillos de cambio rápido, ajuste de tamaño controlado por servomotor y gestión de recetas mediante PLC que almacene los ajustes de las herramientas para recuperarlos al instante. Evalúe la velocidad de conformado no solo al ritmo máximo, sino también al ritmo efectivo, teniendo en cuenta el tiempo de permanencia del punzonado, las zonas de aceleración y desaceleración y la duración del ciclo de corte, para elaborar previsiones de producción realistas.
Por último, evalúe la capacidad total del proveedor, no solo el precio de la máquina. Una máquina para conformar bastidores de cuadros eléctricos es un sistema de precisión que requiere un diseño experto de rodillos, fabricación precisa, pruebas exhaustivas y asistencia técnica continua. Verifique que su proveedor ofrezca ingeniería de rodillos específica para cada perfil, que tenga experiencia demostrada con geometrías de nueve o dieciséis pliegues y que proporcione un servicio posventa completo, incluidos diagnósticos remotos, disponibilidad de piezas de repuesto y asistencia para la puesta en marcha in situ. Visitar la fábrica del proveedor —o revisar documentación detallada en vídeo de máquinas en funcionamiento— proporciona una valiosa confianza en su calidad de fabricación. Para obtener respuestas a las preguntas habituales sobre adquisiciones, visite nuestro página de preguntas frecuentes .
Preguntas frecuentes: máquina para bastidores de armarios eléctricos
¿Para qué se utiliza una máquina para bastidores de armarios eléctricos?
Una máquina eléctrica para fabricar bastidores de armarios se utiliza para producir los montantes estructurales, travesaños y raíles de montaje de envolventes de cuadros eléctricos, racks de servidores y armarios de control industrial. Convierte una bobina plana de acero en perfiles conformados con precisión y punzonado integrado mediante un proceso continuo y automatizado.
¿Cuál es la diferencia entre los perfiles de bastidor de armario de nueve pliegues y de dieciséis pliegues?
Los perfiles de nueve pliegues tienen 9 dobleces que crean una sección transversal semi cerrada adecuada para armarios estándar, mientras que los perfiles de dieciséis pliegues cuentan con 16 dobleces que forman una sección casi cerrada con una rigidez torsional superior para aplicaciones exigentes, como racks de centros de datos y grandes paneles de distribución eléctrica.
¿Qué tolerancia de conformado puede alcanzar una máquina para bastidores de armarios eléctricos?
Una máquina bien diseñada alcanza tolerancias dimensionales de ±0.3 mm en las longitudes de las alas, tolerancias angulares de ±0.5° en los ángulos de doblado y una precisión de posición de los orificios de ±0.2 mm, siempre que se utilicen herramientas de rodillos de calidad y alimentación servoasistida.
¿Qué material se utiliza para los rodillos de perfilado?
Los rodillos de conformado suelen mecanizarse a partir de acero para herramientas Cr12MoV o GCr15 acero, templado hasta HRC 58–62. Estos materiales ofrecen una excelente resistencia al desgaste y mantienen la estabilidad dimensional durante largas series de producción, lo que resulta esencial para la precisión de los perfiles de bastidor de armario.
¿Puede SUNWAY proporcionar una línea completa de producción de bastidores de armarios?
Sí. SUNWAY ofrece una solución integral que incluye desenrollador, unidad de nivelado, módulo de punzonado en línea, sección de conformado por rodillos, corte hidráulico, sistema de control PLC y mesa de salida. La empresa también proporciona diseño personalizado de rodillos, orientación para la instalación, formación de operadores y asistencia técnica de por vida.
¿Cuál es la velocidad de producción típica de una máquina de conformado de bastidores de cuadros eléctricos?
Las velocidades de producción suelen oscilar entre 8 y 20 metros por minuto, dependiendo de la complejidad del perfil, la densidad de punzonado y el espesor del material. Los perfiles de dieciséis pliegues generalmente funcionan a velocidades inferiores a las de los perfiles de nueve pliegues debido a las estaciones de conformado adicionales y a las mayores fuerzas de conformado implicadas.
¿Cómo debo evaluar a un proveedor de máquinas para perfiles de bastidores de armarios?
Evalúe a los proveedores en función de su capacidad de ingeniería para el diseño de rodillos, la precisión de fabricación (calidad del mecanizado CNC), la experiencia demostrada con perfiles de armario de múltiples pliegues, el alcance del servicio posventa (piezas de repuesto, asistencia remota y puesta en marcha in situ) y las normas de embalaje y documentación para la exportación. Se recomienda encarecidamente solicitar perfiles de muestra y realizar una visita a la fábrica o una inspección en vídeo.
Registro de cambios:
- Descripción general completa de los tipos y aplicaciones de máquinas de conformado por rodillos para bastidores de armarios eléctricos
- Comparación detallada de la geometría de perfiles de nueve y dieciséis pliegues y de los requisitos de las máquinas
- Guía de configuración del módulo de punzonado con comparación de características estándar y avanzadas
- Especificaciones técnicas y parámetros de rendimiento para la selección de máquinas
- Marco de evaluación del comprador para la evaluación de proveedores y máquinas
Próximos factores de revisión: nuevas normas para perfiles de múltiples pliegues, avances en la tecnología de conformado servoasistido, cambios en la demanda de armarios para centros de datos, capacidades actualizadas de los módulos de punzonado y cambios en las políticas comerciales que afecten a las exportaciones de equipos de acero





