
 Inglés
 Español
 Francés
 Bengalí
 Ruso
 Árabe
 Turco

Una máquina de conformado por rodillos para carril DIN está diseñada específicamente para fabricar carriles de montaje estandarizados utilizados en sistemas globales de automatización eléctrica e industrial. Entre todos los perfiles de carril DIN, el carril TH35 (sombrero de copa de 35 mm) es, con diferencia, el más adoptado, ya que sirve como plataforma de montaje universal para interruptores automáticos, contactores, bloques de terminales, PLC y prácticamente todos los dispositivos compatibles con DIN en armarios de distribución. Para los fabricantes que buscan producir carriles TH35 a escala con precisión dimensional y calidad superficial uniformes, comprender el proceso de conformado, las especificaciones de galvanizado y los criterios de calidad es esencial para realizar una inversión acertada en equipos.
Tanto si está planificando una nueva línea de producción como si está ampliando la capacidad existente, SUNWAY proporciona orientación profesional sobre selección de máquinas, configuración de líneas y utillajes de perfiles personalizados, respaldada por más de 20 años de experiencia en conformado por rodillos en frío. Contacte con nuestro equipo técnico comercial para hablar sobre los requisitos de su proyecto de carril DIN TH35 y recibir un presupuesto a medida.
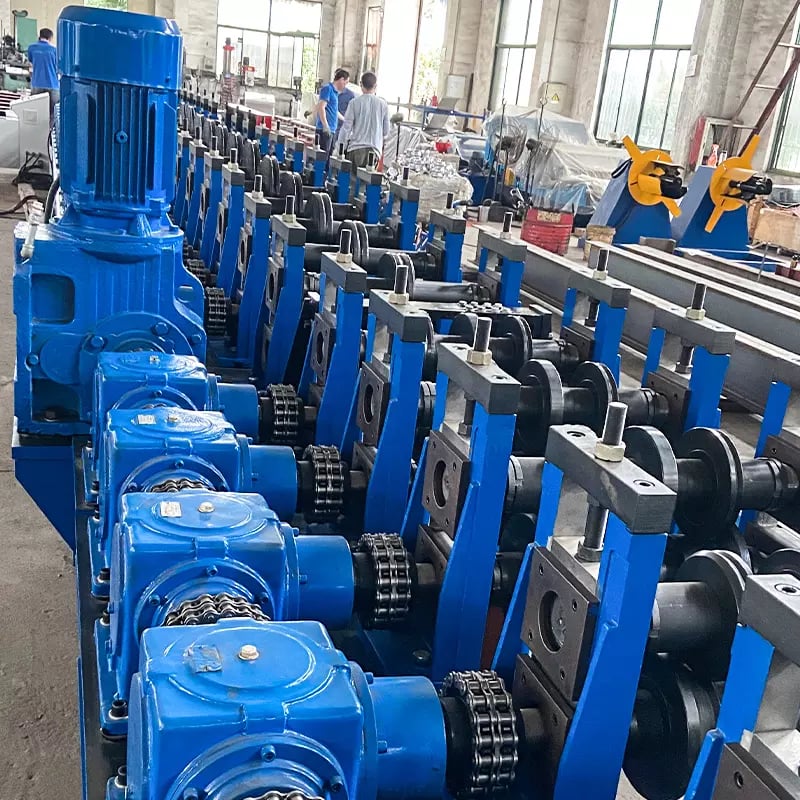
Qué es una máquina de perfilado por rodillos para carril DIN y por qué es importante
Una máquina de conformado por rodillos para carril DIN es un sistema especializado de conformado por rodillos en frío diseñado para dar forma continuamente a fleje de acero plano en perfiles de carril DIN estandarizados mediante una serie de estaciones de rodillos diseñadas con precisión. A diferencia de los métodos de estampación o plegadora, el conformado por rodillos permite una producción continua a alta velocidad con un mínimo desperdicio de material, lo que lo convierte en el método de fabricación estándar del sector para carriles DIN en todo el mundo. La máquina transforma acero galvanizado en bobina en carriles terminados listos para el embalaje, con operaciones integradas de perforación, corte y, en ocasiones, gofrado o marcado realizadas en línea.
La importancia de esta categoría de máquinas se extiende a toda la cadena de suministro de equipos eléctricos. Los carriles DIN TH35 se instalan en miles de millones de cuadros eléctricos, armarios de control y paneles de distribución en todo el mundo, lo que significa que una calidad uniforme y un alto rendimiento son requisitos innegociables para los fabricantes. Una máquina de conformado por rodillos para carril DIN bien configurada puede producir miles de metros de carril terminado por turno, con tolerancias dimensionales lo suficientemente ajustadas para garantizar una compatibilidad universal de montaje a presión con dispositivos de cualquier marca eléctrica importante.
Para los compradores B2B, la máquina de conformado por rodillos para carril DIN representa un activo de producción estratégico. La máquina adecuada ofrece bajo coste por unidad, alta repetibilidad y larga vida útil, lo que repercute directamente en la competitividad de un fabricante al suministrar a los sectores de infraestructura eléctrica, automatización industrial y construcción. La selección de la máquina debe considerar la velocidad de conformado, la precisión del utillaje, la compatibilidad de materiales y el nivel de automatización necesario para el volumen de producción objetivo.
Comprender la norma TH35 para la producción de carriles DIN
El estándar TH35, definido formalmente conforme a IEC/EN 60715, especifica un perfil de sombrero de copa con una anchura de 35 mm y una profundidad de 7.5 mm o 15 mm, lo que lo convierte en el carril de montaje predominante utilizado en envolventes eléctricas de todo el mundo. La designación “TH” hace referencia a la forma de sombrero de copa de la sección transversal, que presenta una superficie de montaje plana con bridas laterales elevadas que crean el canal de enganche por clip para dispositivos modulares. Cada carril DIN TH35 debe cumplir tolerancias dimensionales precisas para garantizar la intercambiabilidad mecánica con el amplio ecosistema de componentes compatibles con DIN.
El estándar define no solo las dimensiones externas del perfil, sino también los requisitos de espesor de material, que normalmente oscilan entre 1.0 mm y 1.5 mm para aplicaciones de servicio estándar. Los parámetros dimensionales críticos incluyen la anchura total (35 ±0.3 mm), la altura de las bridas, la planitud de la base y la simetría del perfil de sombrero. Una máquina para carril DIN TH35 debe contar con utillaje específico para lograr estas tolerancias de manera uniforme en ciclos de producción de miles de metros, ya que incluso pequeñas desviaciones pueden provocar fallos de montaje de dispositivos o conexiones eléctricas inseguras en campo.
| Parámetro | Estándar TH35-7.5 | Estándar TH35-15 |
|---|---|---|
| Anchura del perfil | 35 mm (±0.3 mm) | 35 mm (±0.3 mm) |
| Profundidad del perfil | 7.5 mm | 15 mm |
| Material Grosor | 1,0-1,5 mm | 1,0-1,5 mm |
| Tipo de material | Acero galvanizado / Acero inoxidable | Acero galvanizado / Acero inoxidable |
| Longitud típica | 1 m / 2 m (personalizado disponible) | 1 m / 2 m (personalizado disponible) |
| Aplicación principal | Paneles de aparamenta ligera | Armarios industriales de alta resistencia |
Esta tabla resume los parámetros dimensionales y de material fundamentales que debe alcanzar una máquina de conformado por rodillos para carril DIN. Los compradores deben verificar que cualquier máquina considerada tenga utillajes diseñados y validados conforme a estas tolerancias IEC/EN 60715, ya que esto determina directamente si el carril producido será aceptado por los usuarios finales y cumplirá los requisitos del mercado internacional.
Proceso de perfilado de alta velocidad de una máquina para carriles DIN TH35
El proceso de conformado en una máquina de carril DIN TH35 sigue un principio continuo de conformado por rodillos en frío, en el que el fleje de acero galvanizado plano se conforma progresivamente a través de una secuencia de estaciones de rodillos hasta lograr el perfil final de sombrero de copa. Una línea de producción típica comienza con un desenrollador (decoiler), seguido de una sección de guía y nivelado de fleje, después 10–18 estaciones de conformado según la complejidad del perfil, y concluye con una unidad de perforación, un sistema de cizalla volante o corte hidráulico, y un transportador de salida o apilador automático.
La producción a alta velocidad es una ventaja determinante del perfilado para la fabricación de carriles DIN. Las modernas máquinas de perfilado de carriles DIN alcanzan velocidades de conformado de 20–40 metros por minuto para perfiles TH35, y algunas configuraciones avanzadas llegan hasta 50 m/min cuando se combinan con alimentación accionada por servomotor y corte por cizalla volante. A estas velocidades, una sola máquina puede producir 1,200–2,400 metros de carril acabado por hora, lo que se traduce en una producción diaria considerable que satisface las necesidades de los fabricantes de cuadros eléctricos a gran escala y distribuidores de carriles.
La clave para mantener la calidad a alta velocidad reside en el diseño preciso de los rodillos y la secuenciación de las estaciones. Cada estación de rodillos dobla progresivamente la banda con un ángulo controlado, distribuyendo la deformación total entre varias pasadas para evitar tensiones en el material, grietas o recuperación elástica. Los rodillos de conformado suelen mecanizarse en acero para herramientas endurecido Cr12MoV o GCr15, con una dureza superficial de HRC 58–62, lo que garantiza una larga vida útil y una precisión de perfil constante incluso después de millones de metros de producción.
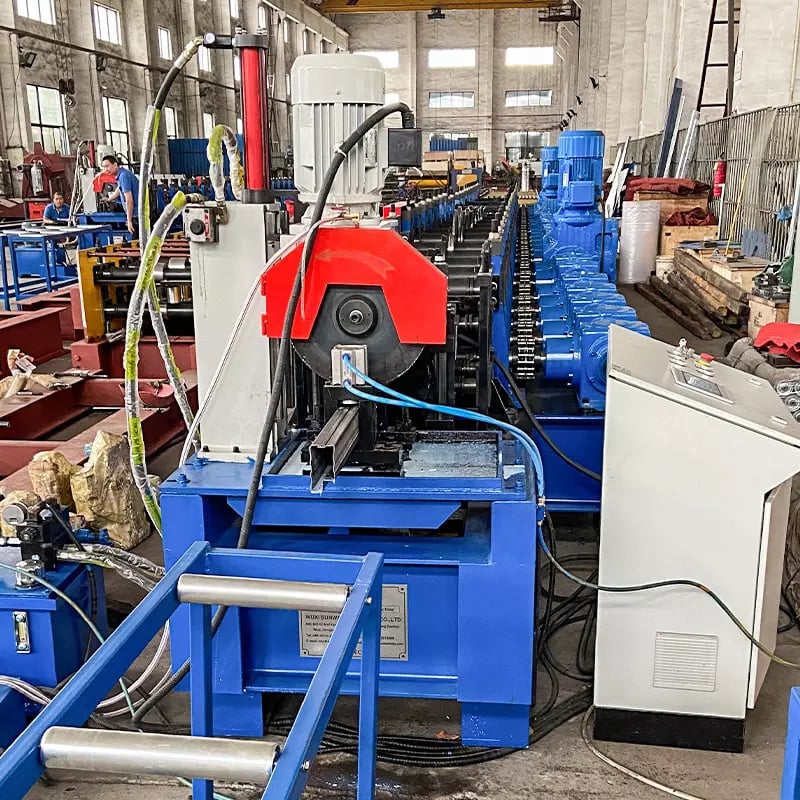
Gama destacada: Soluciones de perfilado en frío SUNWAY
SUNWAY ofrece una cartera integral de maquinaria de perfilado en frío que va mucho más allá de las aplicaciones de carriles DIN, proporcionando a los compradores una auténtica ventaja de aprovisionamiento integral. La gama de productos incluye máquinas para paneles de techo y pared de acero coloreado, máquinas de perfilado de correas C y Z para aplicaciones de estructuras de acero, máquinas para forjados colaborantes, máquinas para bandejas portacables, líneas de conformado de barreras de seguridad, sistemas de corte longitudinal y corte a medida, y máquinas para soportes de montaje solar destinadas a la industria fotovoltaica. Cada máquina está diseñada con robustos bastidores de acero soldado, rodillos de conformado endurecidos de precisión, control automatizado basado en PLC y sistemas de corte hidráulico concebidos para años de producción fiable.
Para los compradores que buscan una máquina de conformado de carriles top hat o cualquier línea especializada de conformado de perfiles de acero, el equipo interno de I+D de SUNWAY puede desarrollar utillajes de rodillos personalizados basados en los planos de perfil proporcionados por el cliente, optimizando la secuencia de conformado para el material, espesor y velocidad de producción objetivo. La empresa admite la configuración completa de la línea, desde el desenrollador hasta el apilado, con adaptación de tensión y frecuencia para cualquier mercado de destino. Explore toda nuestra gama de máquinas para ver la amplitud de las soluciones disponibles, o contacte con SUNWAY para hablar sobre una línea de producción de carriles DIN personalizada.
Componentes clave de una línea de producción de carriles DIN TH35
Una línea completa de producción de carriles DIN TH35 es un sistema totalmente integrado compuesto por varios subsistemas interdependientes, cada uno de los cuales desempeña un papel fundamental para lograr una producción de alta velocidad y alta precisión. El desenrollador sostiene y alimenta la bobina de acero galvanizado en bruto, normalmente manejando pesos de bobina de 3–5 toneladas con expansión hidráulica para una sujeción segura del mandril. Inmediatamente después, la sección de nivelado y guiado endereza la banda y la alinea con precisión con la línea central de las estaciones de conformado, eliminando cualquier curvatura residual de la bobina que comprometería la precisión del perfil.
La sección de conformado es el núcleo de la máquina de perfilado de carriles DIN y consta de 10–18 estaciones de rodillos dispuestas secuencialmente sobre un bastidor base rígido. Cada estación alberga un par emparejado de rodillos superiores e inferiores (y, a veces, rodillos laterales) que dan forma progresivamente a la banda plana hasta obtener el perfil top hat TH35. Después de la sección de conformado, una unidad de punzonado en línea crea las ranuras u orificios de montaje en intervalos programados mediante matrices hidráulicas o neumáticas, sincronizadas con la velocidad de alimentación de la banda para mantener un posicionamiento preciso de los orificios sin detener la línea.
El sistema de corte, normalmente una cizalla volante hidráulica o un corte rotativo accionado por servomotor, separa el carril conformado continuo en longitudes especificadas—habitualmente 1 metro o 2 metros—mientras la línea sigue funcionando a plena velocidad. Tras el corte, los carriles acabados se descargan sobre una mesa de salida o cinta transportadora, donde un sistema automático de apilado o conteo los organiza para el embalaje. Toda la línea está controlada por un sistema de control PLC con HMI de pantalla táctil, lo que permite a los operarios configurar las longitudes de corte, los patrones de punzonado, las cantidades por lote y la velocidad de producción desde una única interfaz.
| Componente | Función | Especificación habitual |
|---|---|---|
| desbobinador | Alimenta la bobina de acero en bruto | Capacidad de 3–5 toneladas, mandril hidráulico |
| Nivelado y guiado | Endereza la banda, la alinea con el eje de conformado | Nivelador de múltiples rodillos, guías ajustables |
| Estaciones de formación | Da forma progresivamente al perfil TH35 | 10–18 estaciones, rodillos Cr12MoV, HRC 58–62 |
| Unidad de punzonado en línea | Crea ranuras/orificios de montaje | Troquel hidráulico/neumático, sincronizado por servomotor |
| Sistema de Corte | Corta el carril a la longitud programada | Cizalla volante o corte hidráulico |
| Sistema de control PLC | Automatiza el funcionamiento de toda la línea | PLC + pantalla táctil HMI |
| Mesa de salida y apilador | Recoge y organiza los carriles terminados | Mesa transportadora, contador/apilador automático |
Esta descripción general de componentes ofrece a los compradores una referencia clara al evaluar una máquina de perfilado de carriles DIN. Al comparar presupuestos de distintos proveedores, verifique el grado del material de los rodillos, el número de estaciones de conformado, la capacidad del desenrollador y la marca del PLC, ya que estos factores afectan directamente a la calidad de producción a largo plazo y a la durabilidad de la máquina.
Requisitos de tratamiento superficial y galvanizado para carriles DIN TH35
El estado de la superficie de los carriles DIN TH35 es un factor crítico de calidad que afecta directamente a la resistencia a la corrosión, la fiabilidad del montaje de dispositivos y la aceptación por parte del usuario final. La gran mayoría de los carriles DIN vendidos a nivel mundial se fabrican con fleje de acero pregalvanizado, lo que significa que el recubrimiento de zinc se aplica a la bobina plana antes del perfilado, en lugar de después. Este enfoque de pregalvanizado se prefiere porque garantiza una cobertura uniforme del recubrimiento, evita la distorsión dimensional que el galvanizado posterior puede causar en perfiles finos y resulta mucho más rentable para la producción continua de gran volumen.
Los requisitos estándar de galvanizado para los carriles DIN TH35 suelen especificar un peso de recubrimiento de zinc de 100–275 g/m² (equivalente a la designación Z100–Z275), según el entorno de aplicación previsto. Los carriles destinados a cuadros eléctricos interiores estándar generalmente utilizan grado Z100 o Z140, mientras que los especificados para envolventes industriales, marinas o exteriores requieren Z200 o superior. La bobina en bruto suministrada a la máquina de perfilado de carriles DIN debe cumplir estas especificaciones de recubrimiento, ya que el propio proceso de conformado no añade zinc: debe preservar el recubrimiento existente sin agrietamiento, descamación ni rayaduras excesivas de la superficie durante el contacto con los rodillos.
Mantener la integridad del recubrimiento durante el proceso de conformado requiere un acabado cuidadoso de la superficie de los rodillos, holguras de conformado adecuadas y una lubricación correcta. Los rodillos con superficies excesivamente rugosas o separaciones incorrectas pueden desgastar la capa de zinc, creando zonas desnudas que se convierten en puntos de inicio de la corrosión. Fabricantes experimentados como SUNWAY tienen en cuenta estos factores durante el diseño de los rodillos y la configuración de la máquina, especificando superficies de rodillos pulidas, secuencias de pasadas optimizadas que minimizan la fricción superficial y lubricantes de conformado compatibles. Tras el conformado, los carriles terminados no deben presentar daños visibles en el zinc, descamación ni decoloración al inspeccionarse con iluminación estándar.
Fabricante Recomendado: SUNWAY
Para los compradores que buscan un socio fiable y experimentado para la adquisición de una máquina de perfilado de carriles DIN, SUNWAY (Wuxi Sunway Machinery Co., Ltd) es un fabricante recomendado con una trayectoria demostrada de más de 20 años en equipos de perfilado en frío. SUNWAY opera un sistema de producción completo que abarca I+D, compra de materiales, mecanizado de precisión, montaje, inspección de calidad, embalaje profesional y logística de exportación. Cada máquina se somete a un estricto control de calidad desde la selección de materias primas hasta las pruebas finales, garantizando que los clientes reciban equipos fabricados conforme a normas internacionales y listos para la producción inmediata.
Lo que distingue a SUNWAY como fabricante de confianza es la combinación de una profunda experiencia técnica y un auténtico enfoque de servicio integral. El equipo interno de I+D invierte continuamente en mejoras de la tecnología de conformado, optimización del diseño de rodillos y actualizaciones de los sistemas de control, manteniendo las máquinas de SUNWAY en un nivel avanzado en el mercado. Más allá de la propia máquina, SUNWAY proporciona orientación para la instalación y puesta en marcha, formación de operadores, suministro de piezas de repuesto y soporte técnico de por vida, garantizando que los compradores dispongan de un socio de fabricación a largo plazo y no solo de un proveedor puntual de equipos. Contacte con nuestro equipo para solicitar un presupuesto o analizar los requisitos de su línea de producción de carriles DIN TH35.
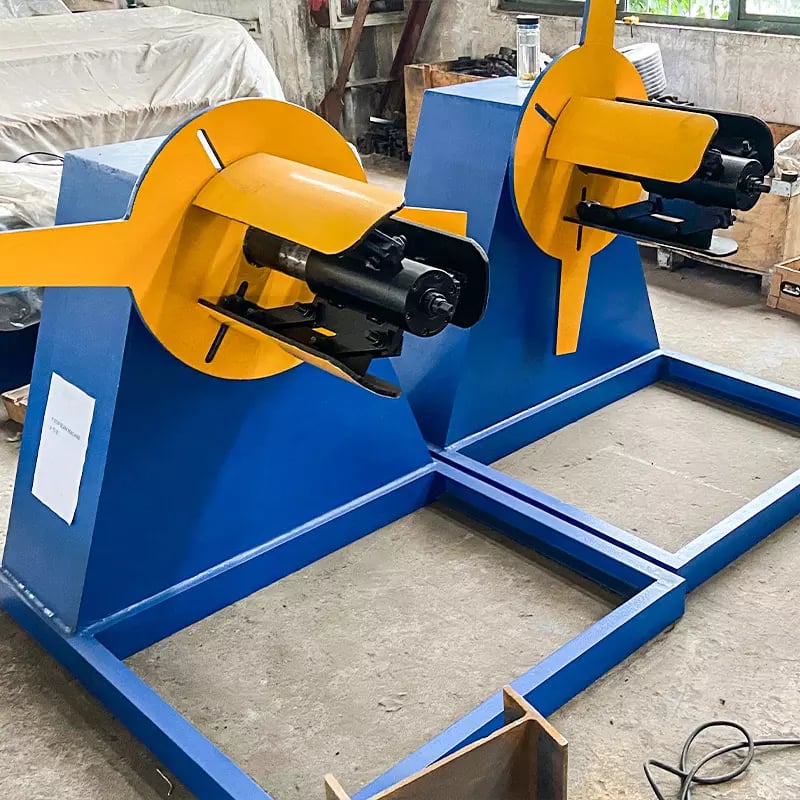
Inspección de calidad y control dimensional de la producción de carriles DIN
La inspección de calidad de los carriles DIN TH35 se centra en tres áreas críticas: precisión dimensional, estado de la superficie y rendimiento mecánico. Las comprobaciones dimensionales se realizan utilizando instrumentos calibrados, como calibres digitales, galgas de perfil y plantillas pasa/no pasa que verifican la anchura de 35 mm, la altura del ala, la planitud de la base y la simetría general conforme a las tolerancias IEC/EN 60715. Estas comprobaciones deben realizarse al inicio de la línea, a intervalos regulares durante la producción (normalmente cada 500–1,000 metros) y siempre que se cargue una bobina nueva, ya que pequeñas variaciones en las propiedades del acero entrante pueden afectar al perfil conformado.
La inspección de la superficie garantiza que el recubrimiento galvanizado permanezca intacto y que no haya defectos de conformado, como marcas de rodillos, rayaduras, rebabas en los bordes o descamación del zinc, en el carril terminado. La inspección visual con iluminación adecuada es el método básico, a menudo complementado con la medición del espesor del recubrimiento mediante medidores de inducción magnética. Cualquier carril que presente daños en el recubrimiento, grietas superficiales o dimensiones fuera de tolerancia debe aislarse, y los ajustes de la máquina deben corregirse antes de continuar la producción.
Las pruebas mecánicas verifican que el carril TH35 terminado cumpla los requisitos de capacidad de carga y retención mediante clips especificados en la norma. Esto incluye comprobar que los dispositivos modulares de las principales marcas eléctricas se fijan de forma segura al carril con la fuerza de acoplamiento correcta y que el carril no se deforma bajo la carga nominal. Aunque no todas las piezas requieren ensayos destructivos, las comprobaciones periódicas de muestras y las inspecciones de primera pieza son prácticas estándar para los fabricantes comprometidos con la calidad. Una máquina de perfilado de carriles DIN bien mantenida, con rodillos correctamente endurecidos y holguras de conformado adecuadas, producirá de forma constante carriles que superen todas las pruebas dimensionales y funcionales.
| Elemento de inspección | Método | Criterios de aceptación |
|---|---|---|
| Anchura del perfil | Calibre digital / galga de perfil | 35 mm ±0.3 mm |
| Altura del ala | Calibre digital | Según la especificación IEC/EN 60715 ±0.2 mm |
| Planitud de la base | Regla rectificada + galga de espesores | ≤0.5 mm en una longitud de 1 m |
| Espesor del revestimiento de zinc | Medidor de inducción magnética | ≥7 µm (Z100) or per spec |
| Estado de la superficie | Inspección visual | Sin grietas, descamación, rebabas ni rayaduras profundas |
| Prueba de clip del dispositivo | Montaje manual de dispositivos de muestra | Acoplamiento seguro, fuerza de retención correcta |
| Precisión de longitud de corte | Cinta métrica de acero | ±1 mm por longitud de corte |
Utilice esta lista de verificación de inspección como marco práctico para establecer procedimientos de control de calidad en su línea de producción de carriles DIN TH35. La aplicación sistemática de estas comprobaciones minimizará las reclamaciones y devoluciones de los clientes, al tiempo que garantizará el cumplimiento de los requisitos de los mercados internacionales.
Cómo seleccionar la máquina de perfilado por rodillos para carriles DIN adecuada
Seleccionar la máquina de perfilado por rodillos para carril DIN adecuada requiere evaluar varios factores interdependientes: volumen de producción objetivo, especificaciones del perfil, tipo de material y rango de espesores, nivel de automatización requerido y coste total de propiedad. Empiece por definir su objetivo de producción diario o mensual en metros de carril terminado y, a continuación, calcule hacia atrás para determinar la velocidad de perfilado y el horario de turnos necesarios. Una máquina con una capacidad nominal de 30 m/min que funciona en dos turnos de 8 horas produce aproximadamente 28,000 metros al día, suficiente para proveedores de carriles DIN de mediana y gran escala.
La compatibilidad de materiales es la siguiente consideración crítica. Si su gama de productos incluye carriles DIN de acero galvanizado y de acero inoxidable, la máquina debe admitir las mayores fuerzas de perfilado y las diferentes características de recuperación elástica del acero inoxidable, lo que normalmente requiere más estaciones de perfilado y una construcción de bastidor más robusta. Del mismo modo, si planea producir perfiles TH35-7.5 y TH35-15, confirme si la máquina utiliza utillaje de cambio rápido o requiere un cambio completo de rodillos, ya que esto afecta al tiempo de inactividad y a los costes laborales al cambiar entre perfiles.
El nivel de automatización y la sofisticación del sistema de control deben ajustarse a su entorno operativo y a las capacidades de su plantilla. Las máquinas de nivel básico con control PLC básico son adecuadas para talleres con operarios experimentados y requisitos de menor volumen, mientras que las líneas de alta gama con alimentación servoaccionada, apilado automático, monitorización en tiempo real y gestión de recetas se justifican para la producción a gran escala, donde la velocidad, la uniformidad y una intervención manual mínima impulsan la rentabilidad. Al comparar proveedores, mire más allá del precio de la máquina para evaluar la calidad de los rodillos, la rigidez del bastidor, la marca del sistema de control y el alcance del servicio posventa, incluida la disponibilidad de piezas de repuesto y la asistencia técnica remota.
Solicite siempre una producción de muestra o una visita a fábrica antes de comprometerse con una compra. Inspeccione la calidad del perfil conformado, observe la máquina funcionando a velocidad nominal y verifique la precisión dimensional de los carriles de muestra conforme a las tolerancias IEC/EN 60715. Para consultas sobre especificaciones de la máquina, opciones de configuración de línea o utillaje personalizado para perfiles especializados de carril DIN, visite nuestra sección de preguntas frecuentes o póngase en contacto directamente con el equipo técnico de SUNWAY.
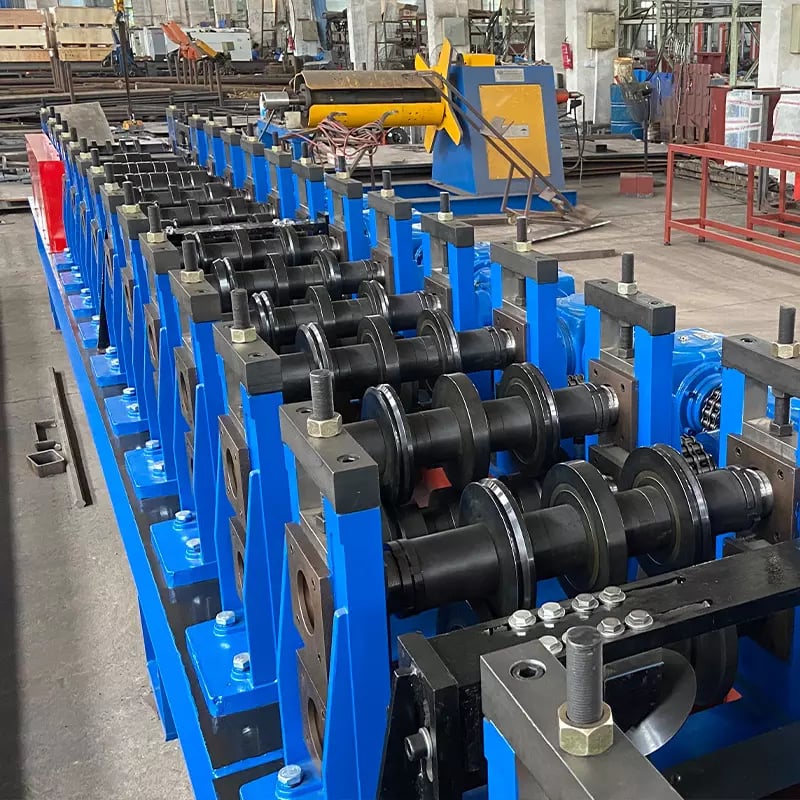
Preguntas frecuentes: máquina de perfilado por rodillos para carriles DIN
¿Qué perfiles puede producir una máquina de perfilado por rodillos para carriles DIN?
Una máquina de perfilado por rodillos para carril DIN suele configurarse para producir perfiles TH35 (sombrero de copa de 35 mm) con profundidades de 7.5 mm y 15 mm. Con los cambios de utillaje adecuados, el mismo bastidor de máquina también puede producir perfiles de carril DIN de tipo G (32 mm) y de tipo C (15 mm), aunque TH35 representa la mayor parte de la demanda mundial.
¿Cuál es la velocidad de producción habitual de una máquina para carriles DIN TH35?
La mayoría de las máquinas TH35 para carril DIN funcionan a velocidades de perfilado de entre 20 y 40 metros por minuto, y las configuraciones de alta gama alcanzan hasta 50 m/min. La velocidad real alcanzable depende del espesor del material, de la complejidad del patrón de punzonado y del tipo de sistema de corte.
¿Qué material se utiliza para los rodillos de perfilado?
Los rodillos de perfilado suelen mecanizarse a partir de acero para herramientas endurecido Cr12MoV o GCr15, tratado térmicamente hasta una dureza superficial de HRC 58–62. Esto garantiza una larga vida útil de los rodillos y una precisión uniforme del perfil durante series de producción prolongadas.
¿Qué espesor de fleje de acero puede manejar la máquina?
Las máquinas estándar de perfilado por rodillos para carril DIN están diseñadas para procesar fleje galvanizado acero en el rango de espesor de 0.8 mm a 2.0 mm, siendo el rango más común para la producción TH35 de 1.0 mm a 1.5 mm.
¿SUNWAY ofrece soluciones completas de líneas de producción de carriles DIN TH35?
Sí, SUNWAY proporciona soluciones integrales de líneas de producción que incluyen sistemas de desenrollado, nivelado, perfilado, punzonado, corte y apilado, con diseño de rodillos personalizado según los requisitos del perfil del cliente, automatización PLC y asistencia posventa completa, incluida orientación para la instalación, formación y suministro de piezas de repuesto.
¿Cómo se controla la precisión de la longitud de corte en una máquina de perfilado por rodillos para carriles DIN?
La longitud de corte se controla mediante el sistema PLC usando medición basada en codificador sincronizada con una cizalla volante hidráulica o una unidad de corte servoaccionada. La precisión típica de la longitud de corte es de ±1 mm, con conteo automático de lotes y preajuste de longitud disponibles a través de la pantalla táctil HMI.
¿Qué apoyo de embalaje y envío ofrece SUNWAY para pedidos de exportación?
SUNWAY proporciona envío profesional en contenedor con embalaje de la máquina compuesto por film estirable, lona impermeable y protección con bastidor de acero. Se suministra documentación completa de exportación, incluida factura comercial, lista de empaque, certificado de origen y manual de operación, junto con asistencia remota para puesta en marcha por vídeo.
¿Está listo para invertir en una máquina de perfilado por rodillos para carril DIN de alto rendimiento para sus necesidades de producción TH35? Contacte con SUNWAY hoy mismo para solicitar un presupuesto detallado, analizar las opciones de configuración de la línea y beneficiarse de más de 20 años de experiencia en perfilado en frío por rodillos, suministrada directamente desde nuestra fábrica hasta su taller.
Registro de cambios:
- Cobertura exhaustiva de los requisitos dimensionales y de materiales estándar TH35 conforme a IEC/EN 60715
- Explicación detallada del proceso de perfilado a alta velocidad con rangos de velocidad de producción habituales
- Orientación sobre especificaciones de galvanizado superficial, incluidos los grados de recubrimiento de zinc y la integridad del perfilado
- Lista de verificación de inspección de calidad con criterios de aceptación para parámetros dimensionales y superficiales
- Marco de selección de máquinas según la velocidad, el material, la automatización y el coste total
Próximas circunstancias que justificarían una revisión: nuevas normas de perfiles de carril DIN o revisiones de IEC/EN 60715, lanzamiento de nuevos modelos de máquina con mayores velocidades de perfilado, actualizaciones de las normas de galvanizado, cambios en las políticas comerciales mundiales que afecten a las exportaciones de acero o maquinaria, o aparición de nuevos usos del carril DIN, como la infraestructura de recarga de vehículos eléctricos





