
 Anglais
 Espagnol
 Français
 Bengali
 Russe
 Arabe
 Turc

Une machine de profilage de rails DIN est spécialement conçue pour fabriquer des rails de montage standardisés utilisés dans les systèmes électriques et d'automatisation industrielle du monde entier. Parmi tous les profils de rails DIN, le rail TH35 (chapeau haut de forme 35 mm) est de loin le plus largement adopté, servant de plateforme de montage universelle pour les disjoncteurs, contacteurs, borniers, PLC et pratiquement tous les dispositifs compatibles DIN dans les armoires de commande. Pour les fabricants souhaitant produire des rails TH35 à grande échelle avec une précision dimensionnelle et une qualité de surface constantes, la compréhension du processus de formage, des spécifications de galvanisation et des critères de qualité est essentielle pour réaliser un investissement judicieux en équipement.
Que vous prévoyiez une nouvelle ligne de production ou la modernisation de votre capacité existante, SUNWAY fournit des conseils professionnels sur la sélection des machines, la configuration des lignes et l'outillage de profils sur mesure, soutenus par plus de 20 ans d'expertise en profilage à froid. Contactez notre équipe commerciale technique pour discuter des exigences de votre projet de rail DIN TH35 et recevoir un devis personnalisé.
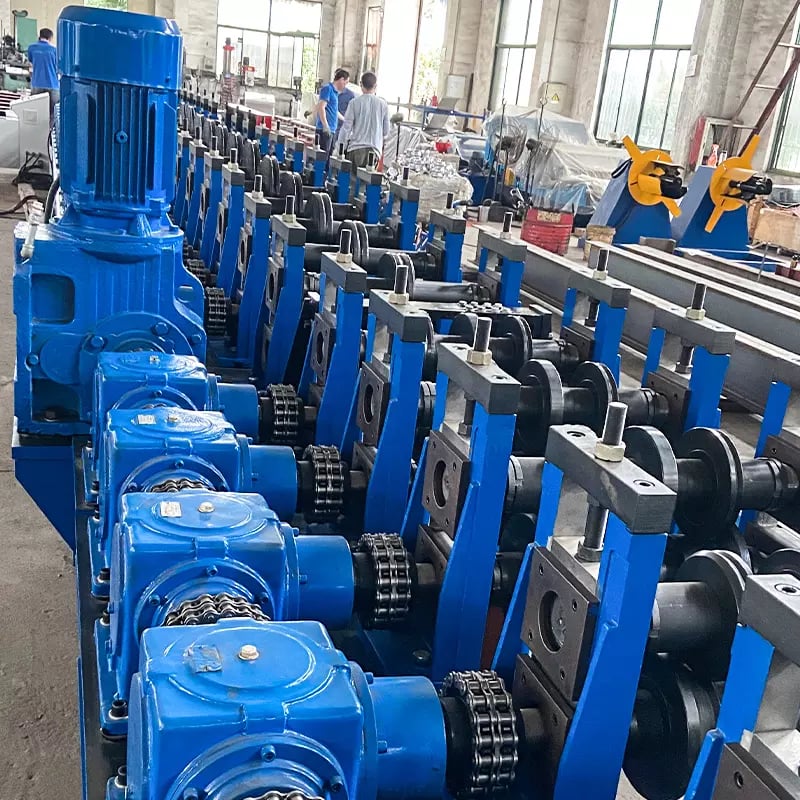
Qu’est-ce qu’une machine de profilage de rails DIN et pourquoi est-elle importante ?
Une machine de profilage de rails DIN est un système spécialisé de profilage à froid conçu pour façonner en continu des bandes d'acier plates en profils de rail DIN normalisés au moyen d'une série de postes de rouleaux conçus avec précision. Contrairement aux méthodes d'emboutissage ou de pliage sur presse plieuse, le profilage permet une production continue à grande vitesse avec un minimum de déchets de matière, ce qui en fait la méthode de fabrication standard de l'industrie pour les rails DIN dans le monde entier. La machine transforme de l'acier galvanisé en bobine en rails finis prêts à être emballés, avec des opérations intégrées de poinçonnage, de coupe et parfois de gaufrage ou de marquage réalisées en ligne.
L'importance de cette catégorie de machines s'étend à l'ensemble de la chaîne d'approvisionnement des équipements électriques. Les rails DIN TH35 sont installés dans des milliards de panneaux électriques, d'armoires de commande et de tableaux de distribution à l'échelle mondiale, ce qui signifie qu'une qualité constante et un débit élevé ne sont pas négociables pour les fabricants. Une machine de profilage de rails DIN bien configurée peut produire des milliers de mètres de rails finis par poste, avec des tolérances dimensionnelles suffisamment strictes pour garantir une compatibilité universelle par encliquetage avec les appareils de toute grande marque électrique.
Pour les acheteurs B2B, la machine de profilage de rails DIN représente un actif de production stratégique. La machine adaptée offre un faible coût unitaire, une grande répétabilité et une longue durée de service, influençant directement la compétitivité d'un fabricant pour fournir les secteurs des infrastructures électriques, de l'automatisation industrielle et de la construction. Le choix de la machine doit tenir compte de la vitesse de profilage, de la précision de l'outillage, de la compatibilité des matériaux et du niveau d'automatisation nécessaire au volume de production visé.
Comprendre la norme TH35 pour la production de rails DIN
La norme TH35, officiellement définie par IEC/EN 60715, spécifie un profilé en chapeau avec une largeur de 35 mm et une profondeur de 7.5 mm ou 15 mm, ce qui en fait le rail de montage dominant utilisé dans les coffrets électriques du monde entier. La désignation « TH » fait référence à la forme en chapeau de la section transversale, qui présente une surface de montage plate avec des brides latérales relevées créant le canal d'encliquetage pour les appareils modulaires. Chaque rail DIN TH35 doit respecter des tolérances dimensionnelles précises afin de garantir l'interchangeabilité mécanique avec le vaste écosystème de composants compatibles DIN.
La norme définit non seulement les dimensions du profil extérieur, mais aussi les exigences d'épaisseur du matériau, qui vont généralement de 1.0 mm à 1.5 mm pour les applications standard. Les paramètres dimensionnels critiques comprennent la largeur totale (35 ±0.3 mm), la hauteur des brides, la planéité de la base et la symétrie du profil en chapeau. Une machine de rails DIN TH35 doit être outillée spécifiquement pour atteindre ces tolérances de manière constante sur des séries de production de milliers de mètres, car même des écarts mineurs peuvent provoquer des défaillances de montage des appareils ou des connexions électriques dangereuses sur le terrain.
| Paramètres | Norme TH35-7.5 | Norme TH35-15 |
|---|---|---|
| Largeur du profil | 35 mm (±0.3 mm) | 35 mm (±0.3 mm) |
| Profondeur du profil | 7.5 mm | 15 mm |
| Epaisseur du matériau | 1,0–1,5 mm | 1,0–1,5 mm |
| Type de matériau | Acier galvanisé / Acier inoxydable | Acier galvanisé / Acier inoxydable |
| Longueur typique | 1 m / 2 m (personnalisation disponible) | 1 m / 2 m (personnalisation disponible) |
| Application principale | Panneaux d'appareillage léger | Armoires industrielles lourdes |
Ce tableau résume les principaux paramètres dimensionnels et de matériau qu'une machine de profilage de rails DIN doit atteindre. Les acheteurs doivent vérifier que toute machine envisagée dispose d'un outillage conçu et validé selon ces tolérances IEC/EN 60715, car cela détermine directement si le rail produit sera accepté par les utilisateurs finaux et répondra aux exigences des marchés internationaux.
Processus de profilage à grande vitesse d’une machine pour rails DIN TH35
Le processus de profilage sur une machine de rails DIN TH35 suit un principe continu de profilage à froid, dans lequel une bande d'acier galvanisé plate est progressivement façonnée à travers une séquence de postes de rouleaux jusqu'à l'obtention du profil final en chapeau. Une ligne de production type commence par un dérouleur (dévidoir), suivi d'une section de guidage et de planage de bande, puis de 10–18 postes de profilage selon la complexité du profil, et se termine par une unité de poinçonnage, un système de coupe à la volée ou de coupe hydraulique, ainsi qu'un convoyeur de sortie ou un empileur automatique.
La production à grande vitesse est un avantage déterminant du profilage pour la fabrication de rails DIN. Les machines modernes de profilage de rails DIN atteignent des vitesses de profilage de 20–40 mètres par minute pour les profils TH35, certaines configurations avancées atteignant jusqu'à 50 m/min lorsqu'elles sont associées à une alimentation servocommandée et à une coupe à la volée. À ces vitesses, une seule machine peut produire 1,200–2,400 mètres de rails finis par heure, ce qui représente une production quotidienne substantielle répondant aux exigences des grands fabricants de panneaux électriques et distributeurs de rails.
La clé du maintien de la qualité à grande vitesse réside dans la conception précise des rouleaux et le séquençage des postes. Chaque poste de rouleaux plie progressivement la bande selon un angle contrôlé, répartissant la déformation totale sur plusieurs passages afin d'éviter les contraintes du matériau, les fissures ou le retour élastique. Les rouleaux de profilage sont généralement usinés en acier à outils trempé Cr12MoV ou GCr15 avec une dureté de surface de HRC 58–62, garantissant une longue durée de service et une précision de profil constante même après des millions de mètres de production.
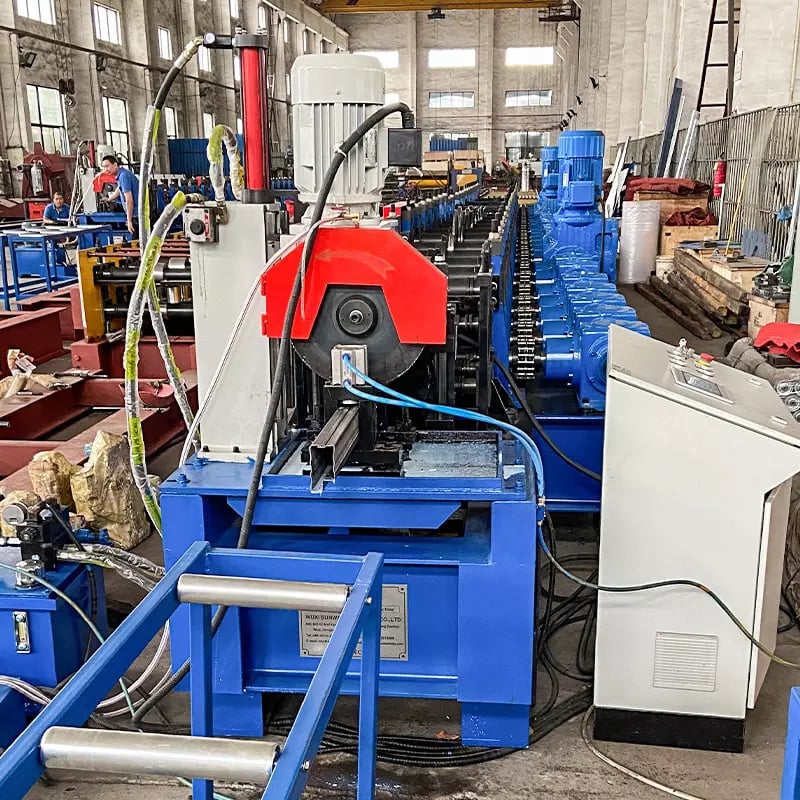
Gamme présentée : Solutions de profilage à froid SUNWAY
SUNWAY propose un portefeuille complet de machines de profilage à froid qui va bien au-delà des applications de rails DIN, offrant aux acheteurs un véritable avantage d'approvisionnement centralisé. La gamme de produits couvre les machines pour panneaux de toiture et muraux en acier coloré, les machines de profilage de pannes C et Z pour applications de structures en acier, les machines pour planchers collaborants, les machines pour chemins de câbles, les lignes de profilage de glissières de sécurité, les systèmes de refendage et de coupe à longueur, ainsi que les machines de supports de montage solaire pour l'industrie photovoltaïque. Chaque machine est conçue avec des châssis robustes en acier soudé, des rouleaux de profilage trempés avec précision, une commande automatisée basée sur PLC et des systèmes de coupe hydrauliques conçus pour des années de production fiable.
Pour les acheteurs à la recherche d'une machine de profilage pour rail chapeau ou de toute ligne spécialisée de profilage de profilés en acier, l'équipe interne de R&D de SUNWAY peut développer un outillage à rouleaux sur mesure à partir des dessins de profilés fournis par le client, en optimisant la séquence de formage pour le matériau, l'épaisseur et la vitesse de production visés. L'entreprise prend en charge la configuration complète de la ligne, du dérouleur à l'empilage, avec adaptation de la tension et de la fréquence pour tout marché de destination. Découvrez notre gamme complète de machines pour découvrir l'étendue des solutions disponibles, ou contactez SUNWAY pour discuter d'une ligne de production de rails DIN personnalisée.
Composants clés d’une ligne de production de rails DIN TH35
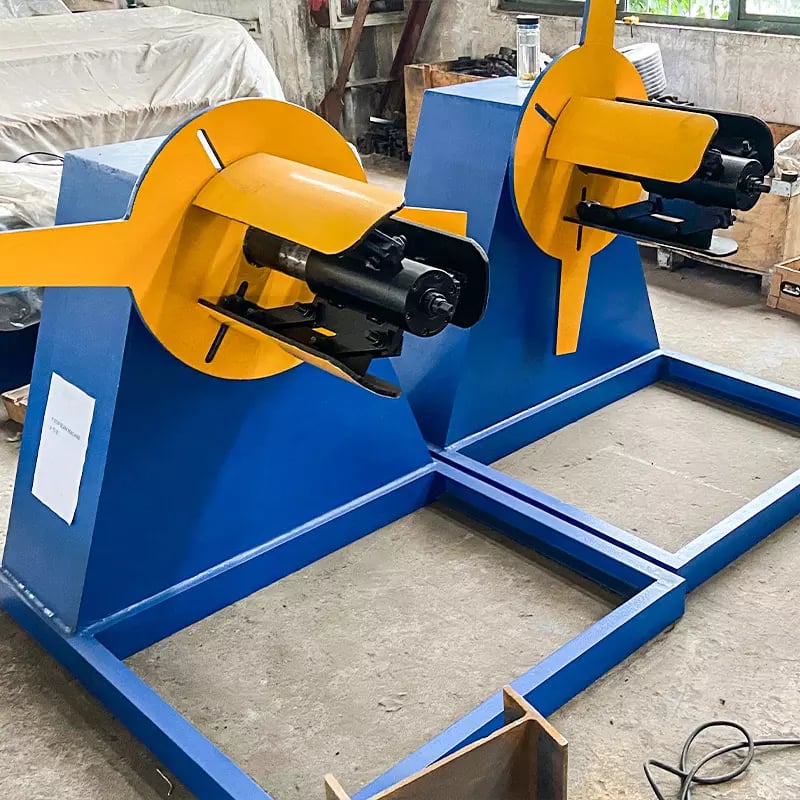
Une ligne complète de production de rails DIN TH35 est un système entièrement intégré comprenant plusieurs sous-systèmes interdépendants, chacun jouant un rôle essentiel dans l'obtention d'une production à grande vitesse et haute précision. Le dérouleur maintient et alimente la bobine d'acier galvanisé brute, en traitant généralement des bobines de 3–5 tonnes avec expansion hydraulique pour un serrage sûr sur le mandrin. Immédiatement en aval, la section de planage et de guidage redresse la bande et l'aligne avec précision sur l'axe central des postes de formage, éliminant toute courbure résiduelle de la bobine qui compromettrait la précision du profilé.
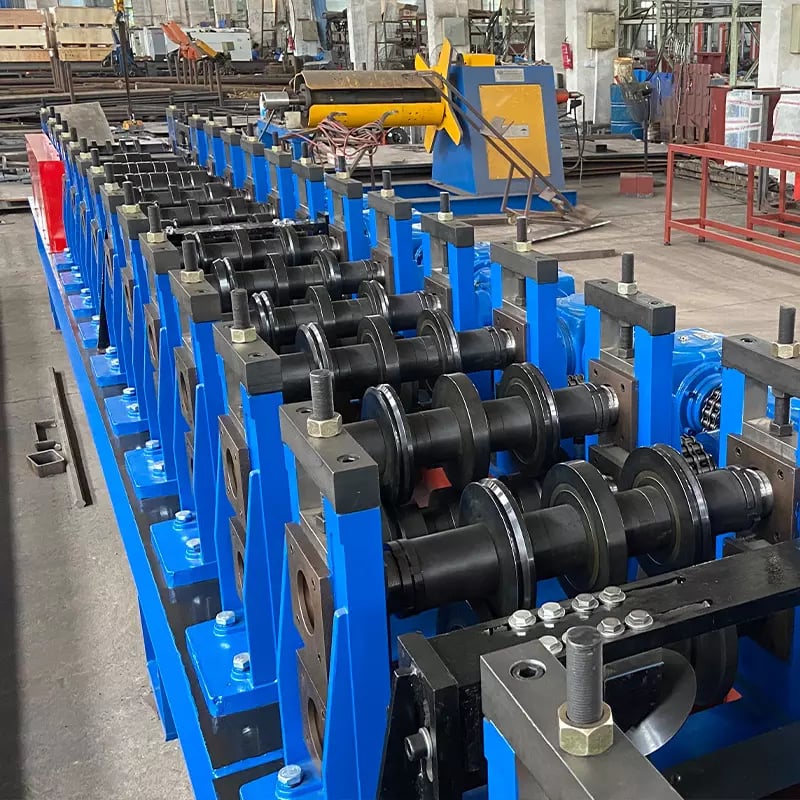
La section de formage est le cœur de la machine de profilage de rails DIN, composée de 10–18 postes de rouleaux disposés en séquence sur un bâti de base rigide. Chaque poste abrite une paire appariée de rouleaux supérieurs et inférieurs (et parfois des rouleaux latéraux) qui façonnent progressivement la bande plane en profil chapeau TH35. Après la section de formage, une unité de poinçonnage en ligne réalise les fentes ou trous de montage à des intervalles programmés à l'aide de matrices hydrauliques ou pneumatiques, synchronisées avec la vitesse d'alimentation de la bande afin de maintenir un positionnement précis des trous sans arrêter la ligne.
Le système de coupe, généralement une cisaille volante hydraulique ou une coupe rotative entraînée par servomoteur, sépare le rail formé continu en longueurs spécifiées—couramment 1 mètre ou 2 mètres—tandis que la ligne continue de fonctionner à pleine vitesse. Après la coupe, les rails finis sont évacués sur une table de sortie ou un convoyeur, où un système automatique d'empilage ou de comptage les organise pour l'emballage. L'ensemble de la ligne est piloté par un système de commande PLC avec IHM à écran tactile, permettant aux opérateurs de définir les longueurs de coupe, les motifs de poinçonnage, les quantités de lots et la vitesse de production depuis une seule interface.
| Composant | Fonction | Spécification typique |
|---|---|---|
| Dérouleur | Alimente la bobine d'acier brute | Capacité de 3–5 tonnes, mandrin hydraulique |
| Planage et guidage | Redresse la bande, aligne sur l'axe de formage | Planeuse multi-rouleaux, guides réglables |
| Stations de formation | Façonne progressivement le profilé TH35 | 10–18 postes, rouleaux Cr12MoV, HRC 58–62 |
| Unité de poinçonnage en ligne | Crée des fentes/trous de montage | Matrice hydraulique/pneumatique, synchronisée par servomoteur |
| Système de coupe | Coupe le rail à la longueur programmée | Cisaille volante ou coupe hydraulique |
| Système de contrôle par API | Automatise le fonctionnement de l’ensemble de la ligne | PLC + HMI écran tactile |
| Sortie et empileur | Collecte et organise les rails finis | Table à convoyeur, compteur/empileur automatique |
Cette présentation des composants fournit aux acheteurs une référence claire lors de l'évaluation d'une machine de profilage de rails DIN. Lors de la comparaison de devis de différents fournisseurs, vérifiez la qualité du matériau des rouleaux, le nombre de postes de formage, la capacité du dérouleur et la marque du PLC, car ces éléments ont un impact direct sur la qualité de production à long terme et la durabilité de la machine.
Exigences de traitement de surface et de galvanisation pour les rails DIN TH35
L'état de surface des rails DIN TH35 est un facteur de qualité critique qui affecte directement la résistance à la corrosion, la fiabilité du montage des appareils et l'acceptation par l'utilisateur final. La grande majorité des rails DIN vendus dans le monde sont fabriqués à partir de bandes d'acier pré-galvanisé, ce qui signifie que le revêtement de zinc est appliqué sur la bobine plane avant le profilage, plutôt qu'après. Cette approche pré-galvanisée est privilégiée car elle garantit une couverture uniforme du revêtement, évite la déformation dimensionnelle que la galvanisation après formage peut provoquer sur les profils minces, et est bien plus rentable pour une production continue à haut volume.
Les exigences standard de galvanisation pour les rails DIN TH35 spécifient généralement un grammage de revêtement de zinc de 100–275 g/m² (équivalent à la désignation Z100–Z275), selon l'environnement d'application ciblé. Les rails destinés aux tableaux électriques intérieurs standard utilisent généralement la qualité Z100 ou Z140, tandis que ceux spécifiés pour des coffrets industriels, marins ou extérieurs nécessitent Z200 ou une qualité supérieure. La bobine brute fournie à la machine de profilage de rails DIN doit respecter ces spécifications de revêtement, car le processus de formage n'ajoute lui-même aucun zinc—il doit préserver le revêtement préexistant sans fissuration, écaillage ni rayures excessives de la surface lors du contact avec les rouleaux.
Le maintien de l'intégrité du revêtement tout au long du processus de formage exige une finition soignée de la surface des rouleaux, des jeux de formage appropriés et une lubrification correcte. Des rouleaux aux surfaces excessivement rugueuses ou avec des écarts incorrects peuvent abraser la couche de zinc, créant des zones nues qui deviennent des points d'amorce de corrosion. Des fabricants expérimentés comme SUNWAY tiennent compte de ces facteurs lors de la conception des rouleaux et du réglage de la machine, en spécifiant des surfaces de rouleaux polies, des séquences de passages optimisées qui minimisent le frottement de surface et des lubrifiants de formage compatibles. Après formage, les rails finis ne doivent présenter aucun dommage visible au zinc, décollement ou décoloration lors d'une inspection sous un éclairage standard.
Fabricant recommandé : SUNWAY
Pour les acheteurs à la recherche d'un partenaire fiable et expérimenté pour l'acquisition d'une machine de profilage de rails DIN, SUNWAY (Wuxi Sunway Machinery Co., Ltd) est un fabricant recommandé ayant fait ses preuves avec plus de 20 ans d'expérience dans les équipements de profilage à froid. SUNWAY exploite un système de production complet couvrant la R&D, l'achat des matériaux, l'usinage de précision, l'assemblage, le contrôle qualité, l'emballage professionnel et la logistique d'exportation. Chaque machine est soumise à un contrôle qualité strict, de la sélection des matières premières aux essais finaux, afin de garantir que les clients reçoivent des équipements fabriqués selon les normes internationales et prêts pour une production immédiate.
Ce qui distingue SUNWAY en tant que fabricant de confiance est la combinaison d’une expertise technique approfondie et d’une véritable approche de service tout-en-un. L’équipe interne de R&D investit continuellement dans l’amélioration des technologies de formage, l’optimisation de la conception des rouleaux et les mises à niveau des systèmes de commande, maintenant les machines de SUNWAY à un niveau avancé sur le marché. Au-delà de la machine elle-même, SUNWAY fournit des conseils pour l’installation et la mise en service, la formation des opérateurs, l’approvisionnement en pièces de rechange et une assistance technique à vie, garantissant ainsi aux acheteurs un partenaire de fabrication à long terme plutôt qu’un simple fournisseur d’équipements ponctuel. Contactez notre équipe pour demander un devis ou discuter des exigences de votre ligne de production de rails DIN TH35.
Contrôle qualité et contrôle dimensionnel de la production de rails DIN
Le contrôle qualité des rails DIN TH35 se concentre sur trois domaines critiques : la précision dimensionnelle, l’état de surface et les performances mécaniques. Les contrôles dimensionnels sont effectués à l’aide d’instruments étalonnés tels que des pieds à coulisse numériques, des jauges de profil et des gabarits passe/ne passe qui vérifient la largeur de 35 mm, la hauteur des brides, la planéité de la base et la symétrie globale par rapport aux tolérances IEC/EN 60715. Ces contrôles doivent être réalisés au démarrage de la ligne, à intervalles réguliers pendant la production (généralement tous les 500–1,000 mètres) et chaque fois qu’une nouvelle bobine est chargée, car de légères variations des propriétés de l’acier entrant peuvent affecter le profil formé.
L’inspection de surface garantit que le revêtement galvanisé reste intact et qu’aucun défaut de formage, tel que des marques de rouleaux, rayures, bavures de bord ou écaillage du zinc, n’est présent sur le rail fini. L’inspection visuelle sous un éclairage adéquat constitue la méthode de base, souvent complétée par une mesure de l’épaisseur du revêtement à l’aide de jauges à induction magnétique. Tout rail présentant des dommages au revêtement, des fissures de surface ou des dimensions hors tolérances doit être mis en quarantaine et les réglages de la machine doivent être ajustés avant de poursuivre la production.
Les essais mécaniques vérifient que le rail TH35 fini répond aux exigences de capacité de charge et de maintien par clips spécifiées dans la norme. Cela inclut la vérification que les appareils modulaires des grandes marques électriques se clipsent solidement sur le rail avec la force d’engagement correcte, et que le rail ne se déforme pas sous la charge nominale. Bien que chaque pièce ne nécessite pas d’essai destructif, les contrôles périodiques d’échantillons et les inspections du premier article sont des pratiques standard pour les fabricants soucieux de la qualité. Une machine de profilage à rouleaux de rails DIN bien entretenue, équipée de rouleaux correctement trempés et de jeux de formage adéquats, produira systématiquement des rails qui réussissent tous les essais dimensionnels et fonctionnels.
| Élément d’inspection | Méthode | Critères d’acceptation |
|---|---|---|
| Largeur du profil | Pied à coulisse numérique / jauge de profil | 35 mm ±0.3 mm |
| Hauteur de bride | Pied à coulisse numérique | Selon la spécification IEC/EN 60715 ±0.2 mm |
| Planéité de la base | Règle de contrôle + jauge d’épaisseur | ≤0.5 mm sur une longueur de 1 m |
| Épaisseur du revêtement de zinc | Jauge à induction magnétique | ≥7 µm (Z100) or per spec |
| État de surface | Inspection visuelle | Aucune fissure, aucun écaillage, aucune bavure ni rayure profonde |
| Essai de clip d’appareil | Montage manuel d’appareils échantillons | Engagement sécurisé, force de retenue correcte |
| Précision de la longueur de coupe | Mètre ruban en acier | ±1 mm par longueur de coupe |
Utilisez cette liste de contrôle d’inspection comme cadre pratique pour mettre en place des procédures de contrôle qualité sur votre ligne de production de rails DIN TH35. L’application cohérente de ces contrôles minimisera les réclamations et les retours clients tout en garantissant la conformité aux exigences des marchés internationaux.
Comment sélectionner la machine de profilage de rails DIN appropriée
Le choix de la machine de profilage à rouleaux de rails DIN appropriée nécessite d’évaluer plusieurs facteurs interdépendants : le volume de production cible, les spécifications du profil, le type de matériau et la plage d’épaisseurs, le niveau d’automatisation requis et le coût total de possession. Commencez par définir votre objectif de production quotidien ou mensuel en mètres de rail fini, puis procédez à rebours pour déterminer la vitesse de formage et le programme d’équipes requis. Une machine évaluée à 30 m/min fonctionnant sur deux équipes de 8 heures produit environ 28,000 mètres par jour, ce qui est suffisant pour les fournisseurs de rails DIN de moyenne à grande envergure.
La compatibilité des matériaux est la considération critique suivante. Si votre gamme de produits comprend des rails DIN en acier galvanisé et en acier inoxydable, la machine doit supporter les forces de formage plus élevées et les différentes caractéristiques de retour élastique de l’acier inoxydable, ce qui nécessite généralement davantage de postes de formage et une construction de bâti plus robuste. De même, si vous prévoyez de produire des profils TH35-7.5 et TH35-15, vérifiez si la machine utilise un outillage à changement rapide ou nécessite un changement complet des rouleaux, car cela affecte les temps d’arrêt et les coûts de main-d’œuvre lors du passage d’un profil à l’autre.
Le niveau d’automatisation et la sophistication du système de commande doivent correspondre à votre environnement opérationnel et aux capacités de votre personnel. Les machines d’entrée de gamme avec commande PLC de base conviennent aux ateliers disposant d’opérateurs expérimentés et d’exigences de volumes plus faibles, tandis que les lignes haut de gamme avec alimentation servo, empilage automatique, surveillance en temps réel et gestion des recettes se justifient pour la production à grande échelle, où la vitesse, la régularité et une intervention manuelle minimale déterminent la rentabilité. Lors de la comparaison des fournisseurs, regardez au-delà du prix de la machine pour évaluer la qualité des rouleaux, la rigidité du bâti, la marque du système de commande et l’étendue de l’assistance après-vente, y compris la disponibilité des pièces de rechange et l’assistance technique à distance.
Demandez toujours une production d’échantillons ou une visite d’usine avant de vous engager dans un achat. Inspectez la qualité du profil formé, observez la machine fonctionner à la vitesse nominale et vérifiez la précision dimensionnelle des rails échantillons par rapport aux tolérances IEC/EN 60715. Pour toute question concernant les spécifications de la machine, les options de configuration de la ligne ou l’outillage sur mesure pour des profils de rails DIN spécialisés, visitez notre rubrique FAQ ou contactez directement l’équipe technique de SUNWAY.
FAQ : Machine de profilage de rails DIN
Quels profils une machine de profilage de rails DIN peut-elle produire ?
Une machine de profilage à rouleaux de rails DIN est généralement configurée pour produire des profils TH35 (chapeau haut de forme 35 mm) dans des profondeurs de 7.5 mm et 15 mm. Avec des changements d’outillage appropriés, le même bâti de machine peut également produire des profils de rails DIN de type G (32 mm) et de type C (15 mm), bien que le TH35 représente la majorité de la demande mondiale.
Quelle est la vitesse de production typique d’une machine pour rails DIN TH35 ?
La plupart des machines pour rails DIN TH35 fonctionnent à des vitesses de formage comprises entre 20 et 40 mètres par minute, les configurations haut de gamme atteignant jusqu’à 50 m/min. La vitesse réellement atteignable dépend de l’épaisseur du matériau, de la complexité du motif de poinçonnage et du type de système de coupe.
Quel matériau est utilisé pour les rouleaux de formage ?
Les rouleaux de formage sont généralement usinés en acier à outils trempé Cr12MoV ou GCr15, traité thermiquement pour atteindre une dureté de surface de HRC 58–62. Cela garantit une longue durée de vie des rouleaux et une précision constante du profil sur de longues séries de production.
Quelle épaisseur de feuillard d’acier la machine peut-elle traiter ?
Les machines standard de profilage de rails DIN sont conçues pour traiter de l’acier galvanisé acier en bande d’une épaisseur comprise entre 0.8 mm et 2.0 mm, la plage la plus courante pour la production TH35 étant de 1.0 mm à 1.5 mm.
SUNWAY propose-t-il des solutions complètes de lignes de production de rails DIN TH35 ?
Oui, SUNWAY fournit des solutions de lignes de production clé en main comprenant un dérouleur, un système de nivelage, de formage, de poinçonnage, de coupe et d’empilage, avec une conception de rouleaux sur mesure selon les exigences de profil du client, une automatisation PLC et un support après-vente complet incluant des conseils d’installation, la formation et la fourniture de pièces de rechange.
Comment la précision de la longueur de coupe est-elle contrôlée sur une machine de profilage de rails DIN ?
La longueur de coupe est contrôlée par le système PLC à l’aide d’une mesure par codeur synchronisée avec une cisaille volante hydraulique ou une unité de coupe entraînée par servomoteur. La précision typique de la longueur de coupe est de ±1 mm, avec comptage automatique des lots et préréglage de longueur disponibles via l’écran tactile HMI.
Quel soutien SUNWAY fournit-il en matière d’emballage et d’expédition pour les commandes à l’exportation ?
SUNWAY fournit une expédition professionnelle en conteneur avec un emballage de machine composé de film étirable, de toile imperméable et d’une protection par cadre en acier. Une documentation d’exportation complète est fournie, incluant la facture commerciale, la liste de colisage, le certificat d’origine et le manuel d’utilisation, ainsi qu’une assistance à la mise en service à distance par vidéo.
Prêt à investir dans une machine de profilage de rails DIN haute performance pour vos besoins de production TH35 ? Contactez SUNWAY dès aujourd’hui pour demander un devis détaillé, discuter des options de configuration de ligne et bénéficier de plus de 20 ans d’expertise en profilage à froid, livrée directement de notre usine à votre atelier.
Changelog :
- Couverture complète des exigences dimensionnelles et matérielles de la norme TH35 selon IEC/EN 60715
- Explication détaillée du processus de formage à grande vitesse avec des plages de vitesses de production typiques
- Conseils sur les spécifications de galvanisation de surface, y compris les classes de revêtement de zinc et l’intégrité du formage
- Liste de contrôle de l’inspection qualité avec critères d’acceptation pour les paramètres dimensionnels et de surface
- Cadre de sélection des machines selon la vitesse, le matériau, l’automatisation et le coût total
À réexaminer en cas de nouvelle norme sur les profils de rail DIN ou de révision de l’IEC/EN 60715, de lancement d’un nouveau modèle offrant des vitesses de profilage supérieures, de mise à jour des normes de revêtement de galvanisation, de changement des politiques commerciales internationales touchant les exportations d’acier ou de machines, ou d’apparition de nouveaux usages du rail DIN, comme les infrastructures de recharge des véhicules électriques





