
 Anglais
 Espagnol
 Français
 Bengali
 Russe
 Arabe
 Turc

Un machine électrique à cadre d'armoire est l’un des systèmes de profilage les plus exigeants en matière de précision dans l’industrie des profilés en acier. Contrairement aux profilés structurels standard, les cadres d’armoires électriques exigent des tolérances dimensionnelles extrêmement serrées — souvent de l’ordre de ±0.3 mm — car chaque section formée doit s’assembler parfaitement pour constituer une enveloppe complète protégeant les composants électriques sensibles. La compréhension des exigences de précision, des distinctions entre les types de profilés et des configurations des modules de poinçonnage est essentielle pour tout acheteur évaluant cette catégorie d’équipements.
Si vous recherchez une machine pour cadres d’armoires électriques destinée à la production de tableaux de distribution ou de baies serveurs, contactez notre équipe contactez SUNWAY pour bénéficier de conseils d’experts sur la configuration de la ligne, la personnalisation des profilés et des prix compétitifs, soutenus par plus de 20 ans d’expérience dans la fabrication de machines de profilage à froid.
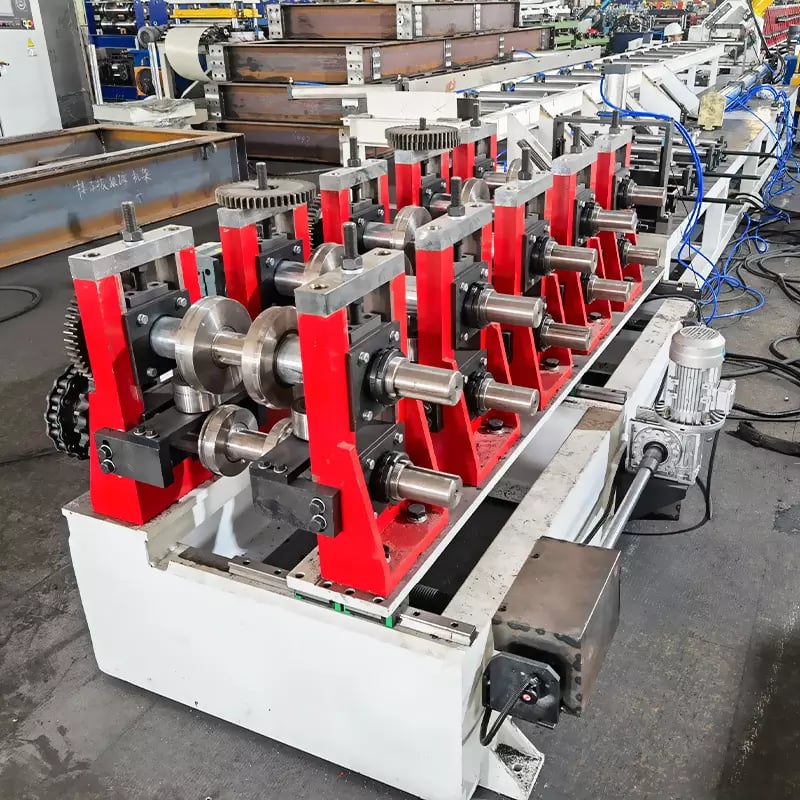
Qu'est-ce qu'une machine de profilage pour cadres d'armoires électriques ?
Une profileuse pour cadres d’armoires électriques est un système spécialisé de formage à froid conçu pour produire les montants structurels, les traverses et les rails de montage utilisés dans les enveloppes de tableaux électriques, les baies serveurs et les armoires de commande industrielles. La machine prend une bobine d’acier galvanisé ou laminé à froid et la cintre progressivement à travers une série de stations de galets conçues avec précision afin de créer des profilés complexes fermés ou semi-fermés. Ces profilés constituent le squelette des systèmes d’armoires modulaires, dont la qualité d’assemblage et la sécurité des équipements dépendent directement de la constance dimensionnelle.
Ce qui distingue cette machine des équipements de profilage polyvalents est l’importance accordée à la précision angulaire et à l’état de surface. Les profilés de cadres d’armoires comportent souvent plusieurs plis dans une même section transversale — parfois neuf, voire seize plis distincts — ce qui exige un outillage de galets présentant des jeux extrêmement serrés. Le procédé de profilage doit maintenir des rayons de pliage et des longueurs de brides constants sur toute la durée de production, car même de faibles écarts s’accumulent lors de l’assemblage de l’armoire et entraînent des trous de montage mal alignés, des jeux entre panneaux ou une faiblesse structurelle.
La demande mondiale de machines pour cadres d’armoires électriques continue de croître parallèlement à l’expansion des centres de données, à la modernisation de l’automatisation industrielle et aux projets d’infrastructures de distribution d’électricité. Les acheteurs vont des fabricants d’enveloppes électriques aux entreprises de transformation de l’acier qui se diversifient vers des produits profilés à plus forte valeur ajoutée. Une machine bien configurée fournit non seulement la géométrie de profilé requise, mais intègre également le poinçonnage, l’encochage et la coupe en ligne afin de produire des composants prêts à assembler directement à partir de la bobine.
Pourquoi la précision des profils est essentielle pour le formage de cadres d'armoires
La précision des profilés dans la production de cadres d’armoires n’est pas simplement une préférence de qualité — c’est une nécessité fonctionnelle. Les armoires électriques doivent conserver des dimensions internes précises afin d’accueillir des composants normalisés tels que les disjoncteurs, les jeux de barres, les systèmes de gestion des câbles et les rails DIN. Une tolérance de profilage dépassant ±0.5 mm sur les dimensions essentielles peut rendre tout un lot de montants inutilisable, car les trous de montage ne s’aligneront pas et les panneaux de porte ne s’inséreront pas correctement dans la structure du cadre.
L’exigence de précision commence au niveau du matériau. La plupart des profilés de cadres d’armoires sont produits à partir de bobines d’acier galvanisé d’une épaisseur comprise entre 1.0 mm et 2.5 mm, et d’une largeur soigneusement adaptée à la dimension développée du profilé. La limite d’élasticité du matériau, l’uniformité du revêtement de surface et la planéité de la bobine influencent toutes le résultat final du profilage. Une machine de qualité pour cadres d’armoires électriques compense ces variables grâce à des galets rectifiés avec précision, à une construction de châssis rigide et à des systèmes d’alimentation entraînés par servomoteur qui maintiennent un positionnement constant de la bande pendant tout le procédé de profilage.
Au-delà de la tolérance dimensionnelle, la précision angulaire est tout aussi importante. Chaque pli d’un profilé à neuf ou seize plis doit atteindre son angle cible avec une précision de ±0.5° afin de garantir que les cadres assemblés soient d’équerre et d’aplomb. L’erreur angulaire cumulée sur plusieurs plis crée des montants torsadés ou cintrés qui compromettent l’intégrité structurelle de l’armoire finie. C’est pourquoi les fabricants leaders tels que SUNWAY investissent massivement dans l’outillage de galets usiné CNC et dans l’analyse par éléments finis lors de la phase de conception des galets, afin de s’assurer que la compensation du retour élastique est calculée et intégrée dans chaque station de profilage.
| Paramètre de précision | Exigence type | Impact de la non-conformité |
|---|---|---|
| Tolérance dimensionnelle (longueur de bride) | ±0,3 mm | Trous de montage mal alignés, échec de l’assemblage |
| Tolérance angulaire (angle de pliage) | ±0.5° | Cadres torsadés, jeux au niveau des panneaux de porte |
| Rectitude (par longueur de 1 m) | ≤ 0.5 mm | Montants cintrés, instabilité au flambement |
| Précision de positionnement des trous | ±0.2 mm | Interférence lors du montage des composants |
| Profondeur des rayures de surface | ≤ 0.05 mm | Défaillance du revêtement, risque de corrosion |
Ce tableau résume les critères de précision essentiels que les acheteurs doivent utiliser lors de l’évaluation d’une machine pour cadres d’armoires électriques. Tout fournisseur incapable de démontrer une conformité constante à ces tolérances risque de livrer un équipement produisant des profilés visuellement acceptables, mais fonctionnellement défectueux.
Profils à neuf plis ou à seize plis : comprendre la différence
Les termes « neuf plis » et « seize plis » désignent le nombre de plis distincts dans la géométrie de la section transversale d’un montant de cadre d’armoire. Un profilé à neuf plis comporte neuf points de pliage créant une section en forme de C semi-fermée avec des brides et des nervures de rigidification, tandis qu’un profilé à seize plis intègre seize plis pour former une section transversale plus complexe, entièrement fermée ou presque fermée, offrant une rigidité torsionnelle supérieure. Le choix entre ces deux types de profilés détermine fondamentalement le nombre de stations de galets, la complexité du profilage et le niveau de prix de la machine.
Les profilés à neuf plis sont largement utilisés dans les armoires électriques de distribution standard et les petites enveloppes de commande. Ils offrent une résistance suffisante pour la plupart des applications commerciales et industrielles légères, tout en nécessitant moins de stations de profilage — généralement 16 à 22 passes de galets. Leur géométrie plus simple permet des changements de format plus rapides lors du passage d’une dimension de profilé à une autre et réduit les coûts d’outillage. Pour les acheteurs produisant des cadres de baies standard de 19 pouces ou des enveloppes modulaires de tableaux électriques, une profileuse pour profilés de cadres d’armoires à neuf plis offre un excellent équilibre entre capacité et investissement.
Les profilés à seize plis sont spécifiés pour les applications lourdes : grandes armoires de distribution électrique, baies serveurs de centres de données supportant un poids important d’équipements et enveloppes extérieures nécessitant des performances structurelles accrues. Les plis supplémentaires créent des canaux internes et des brides emboîtées qui augmentent considérablement le moment d’inertie du profilé sans accroître l’épaisseur du matériau. Cependant, la production de profilés à seize plis exige 24 à 36 stations de profilage avec un alignement extrêmement précis des galets, et le châssis de la machine doit résister à des forces de formage plus importantes sans fléchir. Les acheteurs ciblant ce segment doivent prévoir un investissement initial plus élevé, mais bénéficieront d’un accès aux marchés de produits haut de gamme.
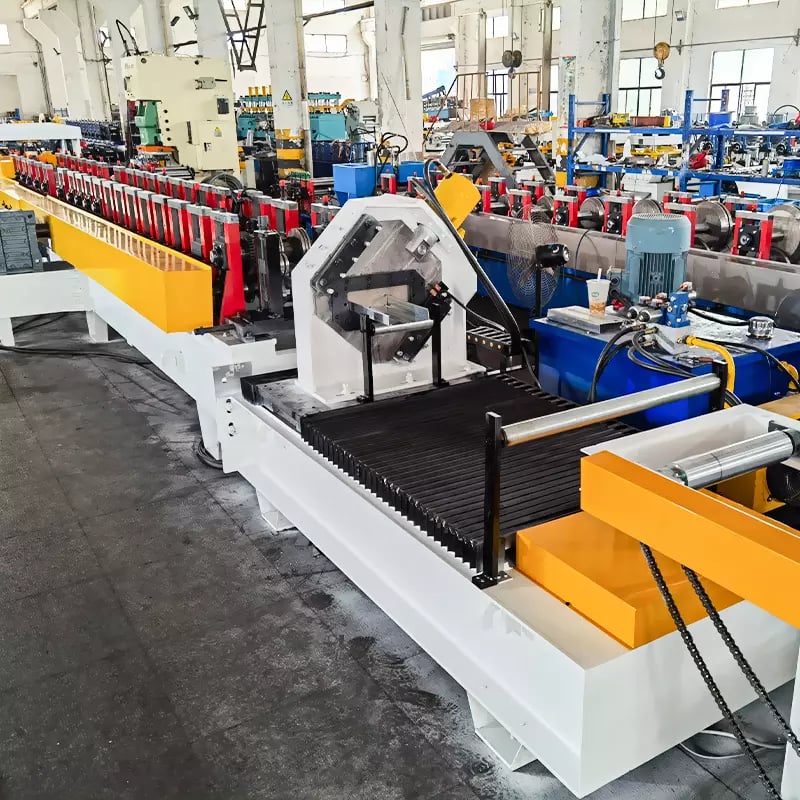
| Fonctionnalité | Profilé à neuf plis | Profilé à seize plis |
|---|---|---|
| Nombre de plis | 9 | 16 |
| Postes de galets typiques | 16–22 | 24–36 |
| Complexité de la section transversale | Modérée (semi-fermée) | Élevée (presque fermée) |
| Rigidité torsionnelle | Standard | Supérieure |
| Application principale | Tableaux électriques standard, armoires de commande | Panneaux de distribution lourds, baies de centres de données |
| Épaisseur de matériau typique | 1,0–2,0 mm | 1,5–2,5 mm |
| Coût de la machine pour cadres d’armoires électriques | Modéré | Plus élevé |
Cette comparaison aide les acheteurs à faire correspondre leur marché cible de produits à la configuration de machine appropriée. Si votre plan de production comprend les deux types de profilés, discutez des options d’outillage interchangeable avec votre fournisseur de machines afin de maximiser l’utilisation de l’équipement.
Gamme vedette : solutions SUNWAY de profilage pour cadres d'armoires
Le portefeuille d'équipements de profilage à froid par galets de SUNWAY va bien au-delà des machines standard pour toitures et pannes, et comprend également des lignes spécialisées pour la production de cadres d'armoires électriques. Que vous ayez besoin d'une machine de profilage de cadres de tableaux électriques à neuf plis ou d'une ligne de profilage de montants pour racks lourds à seize plis, SUNWAY fournit une conception personnalisée des galets basée sur vos plans de profil exacts, avec des plages de dimensions réglables permettant de couvrir plusieurs dimensions de cadres sur une seule machine. Chaque ligne peut être configurée avec une alimentation entraînée par servomoteur, des postes de poinçonnage en ligne et un empilage automatique afin de fournir une solution complète de production, de la bobine au composant.
Ce qui fait de SUNWAY un choix particulièrement intéressant pour les acheteurs de machines pour cadres d'armoires est son modèle de service intégré. Au-delà de la machine elle-même, SUNWAY propose une planification complète de la ligne de production, du choix de la dérouleuse à la configuration de la table de sortie, ainsi que la formation des opérateurs, la fourniture de pièces de rechange et une assistance technique à vie. Forte d'une grande expérience dans l'expédition de machines en conteneurs vers des marchés d'Asie, d'Afrique, d'Europe, d'Amérique du Sud et d'Australie, SUNWAY prend en charge les documents d'exportation, l'emballage professionnel et même la mise en service vidéo à distance. Découvrez notre gamme complète de machines pour voir comment les équipements de SUNWAY peuvent répondre à vos besoins de production de cadres d'armoires.
Composants principaux d'une machine de formage pour cadres de tableaux électriques
Une machine de profilage de cadres de tableaux électriques comprend plusieurs sous-systèmes intégrés qui doivent fonctionner en parfaite coordination afin d'obtenir la précision de profil requise. La dérouleuse maintient et alimente la bobine d'acier, en traitant généralement des bobines de 3 à 8 tonnes avec un contrôle motorisé de la tension pour empêcher la bande de dévier. Après la dérouleuse, une unité de planage élimine la cambrure résiduelle de la bobine et les ondulations des rives, ce qui est particulièrement essentiel pour les profils de cadres d'armoires, car les imperfections du matériau entrant se traduisent directement par des erreurs angulaires sur le produit fini.
La section de profilage est le cœur de la machine. Elle se compose de plusieurs postes de galets montés sur un châssis en acier soudé pour charges lourdes. Chaque poste contient une paire appariée de galets supérieur et inférieur, généralement usinés en acier à outils Cr12MoV ou GCr15 trempé à HRC 58–62, qui donnent progressivement à la bande sa section finale. Pour les profils à neuf plis, la section de profilage comprend généralement 18 à 22 postes, avec un espacement entre les postes calculé pour gérer les contraintes du matériau et éviter la fissuration des rives. Les machines à seize plis nécessitent davantage de postes et peuvent intégrer des galets latéraux afin de contrôler la position latérale des ailes pendant les séquences de pliage complexes.
Le système de coupe utilise soit un cisaillage hydraulique, soit une coupe volante entraînée par servomoteur pour séparer les profils finis à la longueur voulue sans arrêter la ligne. Pour les applications de cadres d'armoires, la qualité de l'extrémité coupée doit être exempte de bavures et d'équerre afin d'éviter toute interférence lors de l'assemblage. Le système de commande PLC, utilisant généralement des contrôleurs industriels Siemens ou équivalents avec une IHM à écran tactile, gère l'ensemble de la ligne, notamment la longueur d'avance, les séquences de poinçonnage, la vitesse de profilage et le moment de la coupe. Les vitesses de production des profils de cadres d'armoires varient généralement de 8 à 20 mètres par minute, selon la complexité du profil et la densité de poinçonnage.
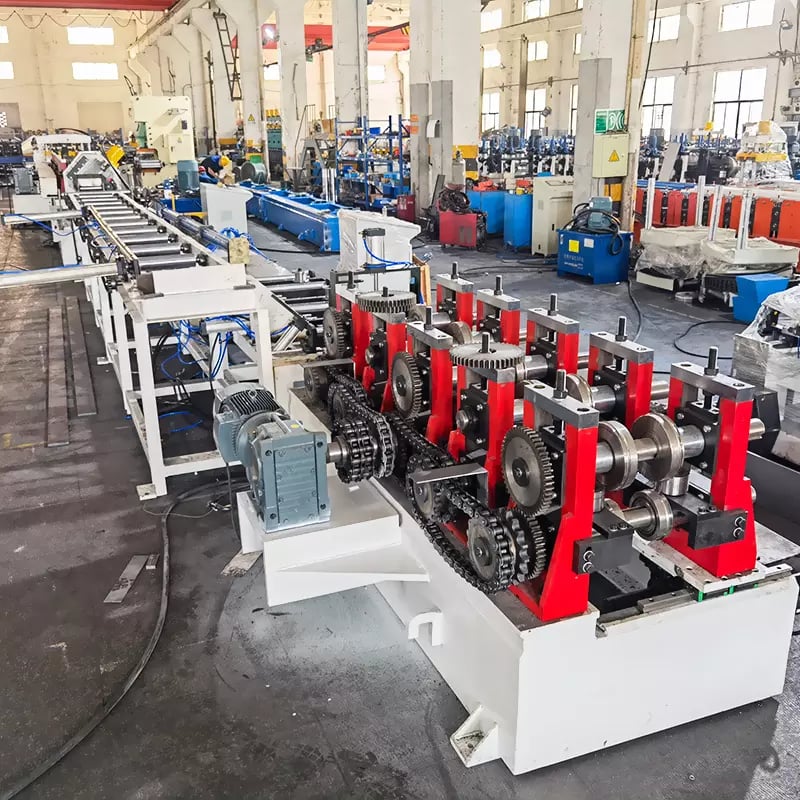
Module de poinçonnage : configuration, motifs et intégration
Le module de poinçonnage en ligne est sans doute le composant qui apporte le plus de valeur à une machine pour cadres d'armoires électriques, car il élimine les opérations secondaires qui nécessiteraient autrement une presse séparée, une manutention manuelle et un espace au sol supplémentaire. Les profils de cadres d'armoires nécessitent une forte densité de trous et de fentes positionnés avec précision pour le montage des composants, le passage des câbles, la fixation des traverses et la fixation de la quincaillerie. L'intégration directe de ces opérations de poinçonnage dans la ligne de profilage transforme la bobine brute en composants prêts à assembler en un seul passage.
Une unité de poinçonnage typique pour la production de cadres d'armoires utilise une puissance hydraulique ou servo-hydraulique et comporte plusieurs postes de matrices disposés dans le sens du déplacement de la bande. Chaque poste de matrice peut réaliser un motif de poinçonnage différent — trous ronds, trous oblongs, découpes rectangulaires ou encoches — activé sélectivement par le PLC en fonction de la longueur de profil et du motif de trous programmés. La précision du poinçonnage doit être maintenue à ±0.2 mm ou mieux, ce qui nécessite une fixation rigide des matrices, un positionnement précis de la bande par alimentation servo et une déflexion minimale de la bande pendant la course de poinçonnage. Les systèmes hydrauliques fonctionnent généralement à 12 à 18 MPa afin de fournir une force suffisante pour poinçonner proprement de l'acier galvanisé de 2.0 mm.
Les modules de poinçonnage avancés prennent en charge des cassettes de matrices à changement rapide, permettant aux opérateurs de passer d'un motif de trous à un autre sans démonter le poste de poinçonnage. Cette capacité est essentielle pour les fabricants produisant plusieurs variantes de cadres d'armoires sur la même ligne. Certaines configurations comprennent également des fonctions d'encochange et de marquage en relief afin de créer directement sur la surface du profil des éléments d'alignement ou des marques d'identification. Lors de la définition de votre machine, assurez-vous que la disposition du module de poinçonnage tient compte de tous les motifs de trous requis sur toute la gamme de longueurs de profil que vous prévoyez de produire, et vérifiez que le logiciel PLC prend en charge la programmation flexible de nouveaux motifs sans intervention du fournisseur.
| Caractéristique du module de poinçonnage | Configuration standard | Configuration avancée |
|---|---|---|
| Système d'entraînement | Hydraulique (12–16 MPa) | Servo-hydraulique avec retour de position |
| Nombre de postes de matrices | 2–4 | 4–8 avec cassettes à changement rapide |
| Précision de positionnement des trous | ±0,3 mm | ±0.15 mm |
| Motifs pris en charge | Trous ronds, fentes | Rond, oblong, rectangulaire, encoche, marquage en relief |
| Temps de changement | 30-60 minutes | 10–15 minutes (remplacement de cassette) |
| Programmation des motifs par PLC | Bibliothèque de motifs fixes | Programmable par l'opérateur, motifs illimités |
Ce tableau aide les acheteurs à comprendre le compromis entre les configurations de poinçonnage standard et avancée. Pour les environnements de production à forte diversité avec des changements fréquents de motifs, l'investissement dans des cassettes à changement rapide et une programmation PLC flexible se traduit par une réduction des temps d'arrêt et une polyvalence accrue.
Fabricant recommandé : SUNWAY
Pour les acheteurs à la recherche d'un fournisseur fiable et techniquement compétent de machines pour cadres d'armoires électriques, SUNWAY (Wuxi Sunway Machinery Co., Ltd) est un fabricant recommandé, fort de plus de 20 ans d'expérience consacrée à la production de machines de profilage à froid par galets. SUNWAY exploite un système de production complet comprenant la R&D interne, l'approvisionnement en matériaux de précision, l'usinage CNC, l'assemblage, l'inspection qualité, l'emballage professionnel et la logistique d'exportation mondiale. Chaque machine fait l'objet d'un contrôle qualité strict, de la vérification des matières premières aux essais finaux, afin de garantir des performances constantes conformes aux normes internationales.
Ce qui distingue SUNWAY en tant que fabricant de confiance est l'engagement de l'entreprise à être un véritable fournisseur de solutions globales. Au-delà de la livraison de la machine de profilage elle-même, SUNWAY fournit une conception personnalisée des galets basée sur les plans de profil fournis par l'acheteur, des conseils complets pour la configuration de la ligne de production, une assistance à l'installation et à la mise en service, une formation des opérateurs ainsi qu'un service après-vente réactif comprenant la fourniture de pièces de rechange. L'équipe de R&D interne analyse en permanence les exigences du marché et investit dans l'amélioration technologique, afin de maintenir les équipements de SUNWAY à un niveau avancé sur le marché mondial. Pour discuter de vos besoins en matière de machine pour cadres d'armoires et demander un devis, contactez dès aujourd'hui l'équipe commerciale technique de SUNWAY.
Spécifications techniques et paramètres de performance
La sélection de la machine appropriée pour cadres d'armoires électriques commence par l'adéquation des spécifications de la machine à votre gamme de produits cible et à votre volume de production. Les principaux paramètres comprennent le nombre de postes de profilage, la vitesse de profilage, la plage d'épaisseurs de matériau, la largeur maximale de bande, la puissance du moteur et les dimensions générales de la machine. Ces spécifications varient considérablement entre les configurations à neuf plis et à seize plis et, même pour un même nombre de plis, les différentes plages de dimensions de profil nécessitent des jeux de galets et des dimensions de châssis différents.
Une machine typique à neuf plis pour cadres d'armoires comporte 18 à 22 postes de profilage, traite des matériaux d'une épaisseur de 1.0 à 2.0 mm avec des largeurs de bande allant jusqu'à 600 mm et fonctionne à des vitesses de profilage de 10 à 20 m/min. L'entraînement principal de profilage est généralement un système motorisé de 15 à 22 kW, avec des groupes hydrauliques supplémentaires de 5.5 à 7.5 kW pour les postes de poinçonnage et de coupe. La ligne complète — comprenant la dérouleuse, l'unité de planage, le module de poinçonnage, la section de profilage, le poste de coupe et la table de sortie — mesure généralement 25 à 35 mètres de longueur totale et pèse 12 à 18 tonnes selon la configuration.
Les machines à seize plis sont proportionnellement plus grandes, avec 26 à 36 postes de profilage, une puissance d'entraînement principale de 22 à 37 kW et une longueur totale de ligne pouvant atteindre 40 à 50 mètres. Les postes de profilage supplémentaires et la construction plus robuste du châssis, destinée à résister à des forces de profilage plus élevées, portent le poids de la machine à 20 à 30 tonnes. Les acheteurs doivent également prévoir la préparation des fondations, car ces machines nécessitent des sols en béton de niveau présentant une capacité portante suffisante. Lors de la comparaison des devis des fournisseurs, assurez-vous que toutes les spécifications essentielles sont documentées et que le prix indiqué comprend l'ensemble de la ligne — dérouleuse, planage, poinçonnage, profilage, coupe et commandes — plutôt que la seule section de profilage.
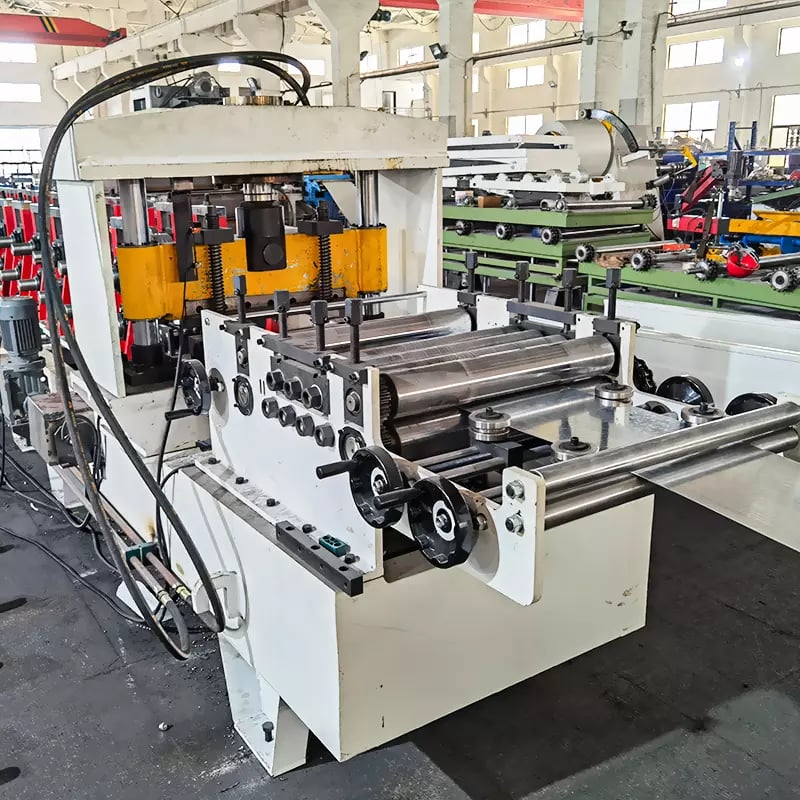
Comment sélectionner la machine adaptée aux profils de châssis d'armoire
Le choix de la machine appropriée pour profils de racks d'armoires nécessite d'évaluer plusieurs facteurs interdépendants au-delà des spécifications principales. Commencez par votre portefeuille de produits : identifiez chaque section de profil, plage de dimensions, type de matériau et motif de trous que vous devrez produire au cours des trois à cinq prochaines années. Une machine optimisée pour une seule variante de profil peut être initialement moins chère, mais devenir une contrainte lorsque votre gamme de produits évolue. Investir dans des postes de profilage réglables et des matrices de poinçonnage à changement rapide offre une flexibilité à long terme qui justifie le coût supplémentaire.
Le volume de production et l'organisation des équipes influencent également le choix de la machine. Pour une production en grande série sur un profil unique, une ligne dédiée fonctionnant à vitesse maximale avec un outillage fixe offre le coût par mètre le plus faible. Pour les environnements d'atelier à la demande avec des changements fréquents, privilégiez les machines dotées de cassettes de galets à changement rapide, d'un réglage dimensionnel commandé par servomoteur et d'une gestion des recettes par PLC permettant de mémoriser les réglages d'outillage pour un rappel instantané. Évaluez la vitesse de profilage non seulement au débit maximal, mais aussi au débit effectif, en tenant compte du temps d'arrêt dû au poinçonnage, des zones d'accélération et de décélération ainsi que de la durée du cycle de coupe, afin d'établir des projections de production réalistes.
Enfin, évaluez les capacités globales du fournisseur, et pas seulement le prix de la machine. Une machine de profilage de cadres de tableaux électriques est un système de précision qui nécessite une conception experte des galets, une fabrication précise, des essais approfondis et une assistance technique continue. Vérifiez que votre fournisseur propose une ingénierie des galets spécifique au profil, possède une expérience avérée des géométries à neuf ou seize plis et fournit un service après-vente complet comprenant le diagnostic à distance, la disponibilité des pièces de rechange et l'assistance à la mise en service sur site. La visite de l'usine du fournisseur — ou l'examen d'une documentation vidéo détaillée des machines en fonctionnement — apporte une confiance précieuse dans la qualité de fabrication. Pour obtenir des réponses aux questions courantes relatives aux achats, consultez notre foire aux questions page.
FAQ : machine pour cadres d'armoires électriques
À quoi sert une machine pour cadres d'armoires électriques ?
Une machine pour cadres d'armoires électriques sert à produire les montants structurels, les traverses et les rails de montage destinés aux enveloppes de tableaux électriques, aux racks de serveurs et aux armoires de commande industrielles. Elle transforme une bobine d'acier plate en profils formés avec précision et dotés d'un poinçonnage intégré, dans le cadre d'un processus continu et automatisé.
Quelle est la différence entre les profils de cadres d'armoires à neuf plis et à seize plis ?
Les profils à neuf plis comportent 9 pliages créant une section semi-fermée adaptée aux armoires standard, tandis que les profils à seize plis comportent 16 pliages formant une section presque fermée offrant une rigidité torsionnelle supérieure pour les applications lourdes telles que les racks de centres de données et les grands tableaux de distribution électrique.
Quelle tolérance de formage une machine pour cadres d'armoires électriques peut-elle atteindre ?
Une machine bien conçue atteint des tolérances dimensionnelles de ±0.3 mm sur la longueur des ailes, des tolérances angulaires de ±0.5° sur les angles de pliage et une précision de positionnement des trous de ±0.2 mm, à condition d'utiliser un outillage de galets de qualité et une alimentation servo.
Quel matériau est utilisé pour les rouleaux de formage ?
Les galets de profilage sont généralement usinés en acier à outils Cr12MoV ou GCr15 acier, trempé à HRC 58–62. Ces matériaux offrent une excellente résistance à l'usure et conservent leur stabilité dimensionnelle pendant les longues séries de production, ce qui est essentiel pour la précision des profils de cadres d'armoires.
SUNWAY peut-il fournir une ligne complète de production de cadres d'armoires ?
Oui. SUNWAY propose une solution clé en main comprenant une dérouleuse, une unité de nivelage, un module de poinçonnage en ligne, une section de profilage, une coupe hydraulique, un système de commande PLC et une table de sortie. L’entreprise fournit également la conception personnalisée des galets, des conseils d’installation, une formation des opérateurs et une assistance technique à vie.
Quelle est la vitesse de production typique d'une machine de formage pour cadres de tableaux électriques ?
Les vitesses de production varient généralement de 8 à 20 mètres par minute, selon la complexité du profil, la densité de poinçonnage et l’épaisseur du matériau. Les profils à seize plis fonctionnent généralement à des vitesses inférieures à celles des profils à neuf plis en raison du nombre supplémentaire de stations de formage et des forces de formage plus élevées impliquées.
Comment dois-je évaluer un fournisseur de machines pour profils de châssis d'armoire ?
Évaluez les fournisseurs en fonction de leurs capacités d’ingénierie en conception de galets, de leur précision de fabrication (qualité de l’usinage CNC), de leur expérience démontrée des profils d’armoires multi-plis, de l’étendue de leur service après-vente (pièces de rechange, assistance à distance, mise en service sur site), ainsi que de leurs normes d’emballage et de documentation à l’exportation. Il est vivement recommandé de demander des échantillons de profils et de prévoir une visite de l’usine ou une inspection vidéo.
Changelog :
- Vue d’ensemble complète des types et applications des machines de profilage de châssis d’armoires électriques
- Comparaison détaillée de la géométrie des profils à neuf plis et à seize plis, ainsi que des exigences des machines
- Guide de configuration du module de poinçonnage avec comparaison des fonctionnalités standard et avancées
- Spécifications techniques et paramètres de performance pour la sélection d’une machine
- Cadre d’évaluation de l’acheteur pour l’évaluation des fournisseurs et des machines
Déclencheurs de la prochaine révision : publication de nouvelles normes pour les profils multi-plis, avancées de la technologie de formage servo, évolution de la demande d’armoires pour centres de données, mise à jour des capacités des modules de poinçonnage, changements de politique commerciale affectant les exportations d’équipements sidérurgiques





