
 Anglais
 Espagnol
 Français
 Bengali
 Russe
 Arabe
 Turc

Une machine de sertissage pour panneaux de toiture est un équipement auxiliaire essentiel dans tout processus de production de toitures métalliques. Elle permet de cintrer, d'effiler ou de sertir sur les bords les panneaux de toiture finis à joint debout ou trapézoïdaux afin qu'ils s'adaptent aux conceptions architecturales prévoyant des lignes de toiture non linéaires — extrémités de croupe, courbes à rayon et transitions en forme de cône. Comprendre la fonction, les types et la stratégie d'intégration de cette machine aide les acheteurs à éviter les goulots d'étranglement coûteux, à garantir une qualité constante des panneaux et à maximiser le retour sur investissement de l'ensemble de leur ligne de profilage. Si vous prévoyez une nouvelle ligne de production de panneaux de toiture ou la modernisation d'une ligne existante, contactez notre équipe contactez SUNWAY pour discuter de la solution de sertissage, de la configuration de la ligne de production et de la configuration personnalisée adaptées à votre profil de panneau et aux besoins spécifiques de votre projet.
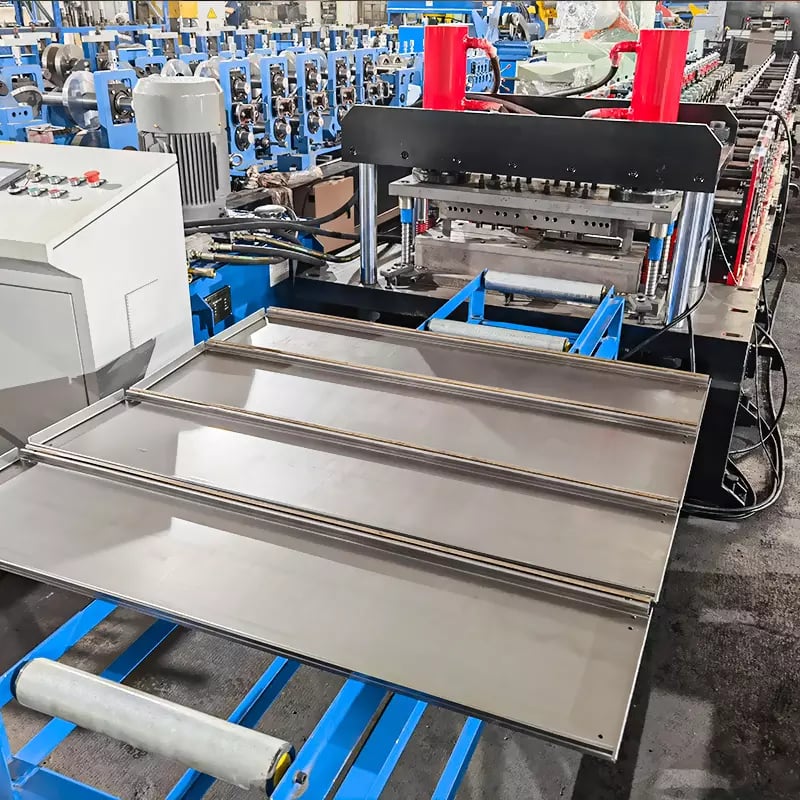
Qu’est-ce qu’une machine de sertissage pour panneaux de toiture ?
Une machine de sertissage pour panneaux de toiture est un dispositif de post-profilage conçu pour déformer les bords ou le corps des panneaux de toiture métalliques finis afin qu'ils puissent être utilisés pour des applications sur extrémités de croupe, faîtages ou toitures courbes. Contrairement à la machine principale de profilage, qui façonne la bobine plate pour obtenir le profil principal du panneau, la machine de sertissage réalise une opération secondaire — soit un effilage des bords (sertissage), soit un cintrage longitudinal — après que le panneau a déjà été coupé à longueur. Dans la couverture métallique architecturale, cette capacité n'est pas facultative ; les projets comportant autre chose qu'une simple toiture à deux pans nécessiteront un certain degré de modification des panneaux sur le chantier ou en atelier.
Dans l'industrie des panneaux de toiture, le terme « sertissage » désigne spécifiquement la réduction progressive de la nervure du joint debout à une extrémité du panneau afin que les panneaux qui se chevauchent puissent converger proprement au niveau d'une jonction de croupe ou de faîtage. Cette opération se distingue du « cintrage », qui plie l'ensemble du panneau sur sa longueur pour épouser une toiture en voûte en berceau ou une ligne de toiture à rayon. Les deux opérations relèvent de la catégorie plus large du sertissage de tôles métalliques et sont généralement réalisées par des machines installées en aval de la ligne principale de profilage. Les acheteurs qui recherchent un système de toiture complet doivent déterminer s'ils ont besoin d'une fonction de sertissage, d'une fonction de cintrage ou des deux.
Sur les marchés mondiaux — de la couverture commerciale à grande échelle en Europe et en Amérique du Nord à l'expansion rapide des structures en acier en Asie du Sud-Est et en Afrique — la demande en équipements de sertissage n'a cessé de croître. Les conceptions architecturales modernes intègrent de plus en plus des géométries de toiture complexes, et les entrepreneurs capables de fournir en interne des panneaux courbes ou adaptés aux extrémités de croupe bénéficient d'un avantage concurrentiel important par rapport à ceux qui dépendent de méthodes manuelles ou d'un traitement externalisé.
Fonctions principales d’une machine de sertissage pour panneaux de toiture
La fonction principale d'une machine de sertissage est d'effiler les nervures du joint debout à l'extrémité d'un panneau de toiture. Cet effilage permet à plusieurs panneaux de converger sur une ligne de croupe ou un point de faîtage sans bombement ni chevauchement irrégulier. Un panneau correctement serti conserve l'intégrité de son étanchéité, préserve l'alignement visuel du joint et élimine le besoin d'un rognage excessif sur site. Pour les profils à joint debout présentant des hauteurs de nervure de 25 mm à 65 mm, la station de sertissage réduit progressivement la hauteur de la nervure sur une longueur définie — généralement 150 mm à 500 mm — de sorte que l'extrémité du panneau devienne presque plate.
Une fonction secondaire, mais tout aussi importante, est le cintrage des panneaux, souvent réalisé par une machine dédiée au cintrage des panneaux de toiture ou par une machine polyvalente combinant des stations de sertissage et de cintrage. Le cintrage applique une force de flexion contrôlée vers le bas ou vers le haut sur la largeur du panneau, créant un rayon régulier sur sa longueur. Les panneaux cintrés ainsi obtenus sont utilisés pour les toitures en voûte en berceau, les structures de canopée, les bâtiments de style Quonset et les éléments architecturaux décoratifs. Les capacités de rayon de cintrage vont généralement de 2 mètres (courbe serrée) à 30 mètres ou plus (courbe douce), selon la conception de la machine et la rigidité du profil du panneau.
Outre le sertissage et le cintrage, certaines machines avancées proposent des opérations supplémentaires de traitement des extrémités des panneaux, telles que l'encochage, le refendage ou l'aplatissement de nervures spécifiques afin de faciliter l'installation des solins. Ces fonctions auxiliaires réduisent le nombre d'outils séparés et d'étapes manuelles nécessaires sur le chantier, améliorant ainsi la vitesse globale d'installation et la régularité des panneaux. Que vous ayez besoin d'un simple sertissage des bords ou d'une station complète de post-profilage multifonction, le choix de la machine doit être adapté à la géométrie spécifique du profil du panneau et aux types de projets de toiture ciblés par votre entreprise.
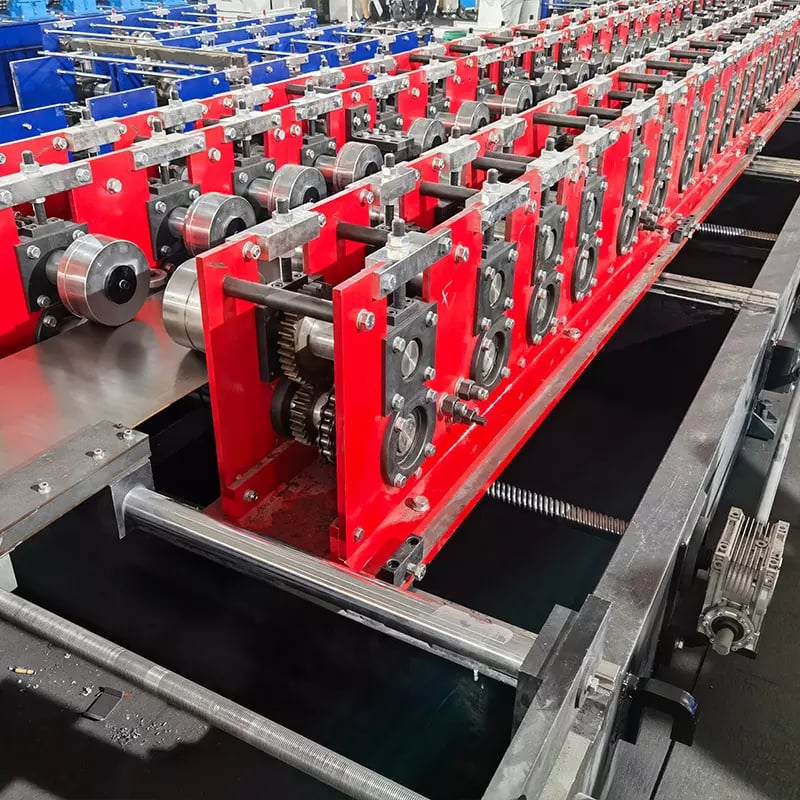
Sertissage hydraulique vs cintrage par rouleaux : principales différences
Choisir entre une machine de sertissage hydraulique et une machine de cintrage à rouleaux est l'un des principaux points de décision pour les acheteurs de lignes de panneaux de toiture. Une machine de sertissage hydraulique utilise un ensemble de matrices progressives montées sur un bâti de presse hydraulique. Le panneau est introduit dans les matrices étape par étape, et chaque station de matrice réduit progressivement la hauteur de la nervure. Cette méthode est idéale pour l'effilage des bords des panneaux à joint debout, car elle permet une réduction précise et répétable de la nervure sans déformer la partie plane du panneau. Les machines de sertissage hydrauliques fonctionnent généralement avec des pressions système de 8–16 MPa et peuvent traiter des épaisseurs d'acier de 0.3 mm à 0.8 mm, ainsi que des panneaux en aluminium jusqu'à 1.0 mm.
Une machine de cintrage à rouleaux — souvent appelée machine de cintrage de panneaux de toiture — utilise une série de rouleaux réglables pour appliquer une force de flexion sur la longueur du panneau. Les rouleaux sont positionnés au-dessus et au-dessous du panneau, et leur écartement ainsi que leur pression sont réglés pour contrôler le rayon obtenu. Le cintrage à rouleaux est un processus continu : le panneau passe à vitesse constante entre les rouleaux, et la machine produit une courbe uniforme sur toute la longueur du panneau ou sur une section définie. Cette approche convient particulièrement aux applications de toitures en voûte en berceau et de toitures à rayon, pour lesquelles le panneau doit suivre un arc régulier.
Le tableau ci-dessous résume les différences fonctionnelles et techniques entre ces deux types de machines afin d'aider les acheteurs à déterminer laquelle — ou si les deux — est nécessaire pour leur périmètre de production.
| Paramètres | Machine de sertissage hydraulique | Machine de cintrage à rouleaux |
|---|---|---|
| Fonction principale | Effilage des bords / nervures pour extrémités de croupe et de faîtage | Cintrage longitudinal pour toitures à rayon |
| Principe de fonctionnement | Pressage progressif par matrices hydrauliques | Cintrage continu par rouleaux |
| Épaisseur de matériau typique | 0.3–0.8 mm d’acier ; jusqu’à 1.0 mm d’aluminium | 0.3–0.8 mm d’acier ; jusqu’à 1.0 mm d’aluminium |
| Géométrie obtenue | Nervure effilée à l'extrémité du panneau | Panneau cintré sur toute sa longueur ou sur une partie de celle-ci |
| Plage de pression hydraulique | 8–16 MPa | 6–12 MPa (pour le réglage des rouleaux) |
| Vitesse | 3–6 panneaux/min (selon la longueur de sertissage) | 5–12 m/min en cintrage continu |
| Point d'intégration | Après la coupe à longueur, avant l'empilage | Après la coupe à longueur ou après le sertissage |
Cette comparaison montre que les deux machines répondent à des objectifs fondamentalement différents. De nombreuses lignes de production fournissant des projets de couverture commerciale installent à la fois une station de sertissage et une station de cintrage en aval de la machine principale de profilage, reliées par un simple convoyeur à rouleaux. Lors de l'évaluation des fournisseurs, vérifiez que les jeux de matrices ou de rouleaux sont adaptés à votre profil de panneau exact — un outillage générique compromettra la qualité du sertissage ou la précision du cintrage.
Principaux composants et spécifications d’une machine de sertissage pour panneaux de toiture
Une machine de sertissage pour panneaux de toiture bien conçue se compose de plusieurs sous-systèmes essentiels qui fonctionnent ensemble pour assurer un traitement régulier des panneaux sans dommages. Le bâti est généralement une structure en acier soudé robuste, pesant de 800 kg à 2,500 kg selon la capacité de la machine. À l'intérieur du bâti, l'ensemble de matrices — fabriqué en Cr12MoV ou en acier à outils équivalent, trempé à HRC 58–62 — assure le contact de formage réel avec les nervures du panneau. Un groupe hydraulique entraîne l'opération de pressage, tandis qu'un système de commande basé sur PLC gère la durée des cycles, la longueur de sertissage et les verrouillages de sécurité.
Le système d'alimentation est un autre composant essentiel. La plupart des machines utilisent des rouleaux d'entraînement motorisés ou un mécanisme de préhension entraîné par servo pour faire avancer le panneau entre les stations de matrices avec des incréments précis. Une alimentation précise garantit que l'effilage commence et se termine à la bonne position sur le panneau, ce qui est essentiel pour un ajustement correct au niveau de la jonction de croupe. Les machines haut de gamme intègrent un retour de position basé sur encodeur et des pupitres IHM à écran tactile permettant à l'opérateur de saisir la longueur de sertissage, le nombre d'étapes de sertissage et la sélection du profil du panneau à partir de recettes enregistrées.
Le tableau ci-dessous présente la plage de spécifications typique d'une machine de sertissage hydraulique pour panneaux de toiture utilisée dans la production de couvertures commerciales et industrielles.
| Spécifications | Gamme typique |
|---|---|
| Largeur de panneau applicable | 200–550 mm de largeur de couverture effective |
| Epaisseur du matériau | 0.3–0.8 mm (acier), jusqu'à 1.0 mm (aluminium) |
| Plage de hauteur des nervures | 25–65 mm |
| Longueur de sertissage (réglable) | 150–500 mm |
| Pression du système hydraulique | 8–16 MPa |
| Puissance du moteur | 3–7.5 kW |
| Système de contrôle | PLC + HMI écran tactile |
| Poids de la machine | 800–2,500 kg |
| Vitesse de la machine de sertissage pour panneaux de toiture | 3–6 panneaux/min |
Les acheteurs doivent utiliser ces paramètres comme base pour comparer les devis de différents fournisseurs. Vérifiez toujours que les spécifications indiquées correspondent aux dimensions réelles de votre profil de panneau et au type de matériau — un groupe hydraulique sous-dimensionné ou un jeu de matrices incompatible entraînera des sertissages incomplets, des dommages à la surface des panneaux ou une usure prématurée de l'outillage.
Gamme présentée : Solutions de profilage à froid SUNWAY
Lors de l'approvisionnement d'une machine de sertissage pour panneaux de toiture en complément de votre ligne principale de profilage, travailler avec un fournisseur unique couvrant l'ensemble des équipements réduit considérablement les risques de compatibilité et simplifie l'assistance après-vente. SUNWAY propose une gamme complète de machines de profilage à froid — notamment des machines pour panneaux de toiture et de bardage en acier coloré, des machines pour pannes C/Z, des machines pour planchers collaborants, des machines pour supports de montage solaire et des lignes de refendage — permettant aux acheteurs de s'approvisionner auprès d'une seule usine pour l'ensemble de leur ligne de production. Chaque machine est équipée de rouleaux trempés usinés avec précision en Cr12 / GCr15, d'une automatisation commandée par PLC et de systèmes de coupe/poinçonnage hydrauliques conçus pour assurer une production industrielle continue.
L'équipe interne de R&D de SUNWAY peut concevoir un outillage de rouleaux et des stations de post-profilage personnalisés à partir de vos plans de profil spécifiques, garantissant que les équipements en aval, tels que les machines de sertissage et de cintrage, s'alignent parfaitement sur la sortie de la ligne principale de profilage. Avec des plages de dimensions réglables, une adaptation de la tension et de la fréquence pour tout marché de destination et des équipements optionnels tels que des empileurs automatiques et des dérouleurs hydrauliques, SUNWAY fournit une véritable solution complète à fournisseur unique. Pour discuter d'un ensemble ligne de sertissage et de profilage adapté à votre profil de panneau et à votre volume de production, demander un devis de notre équipe de vente technique.
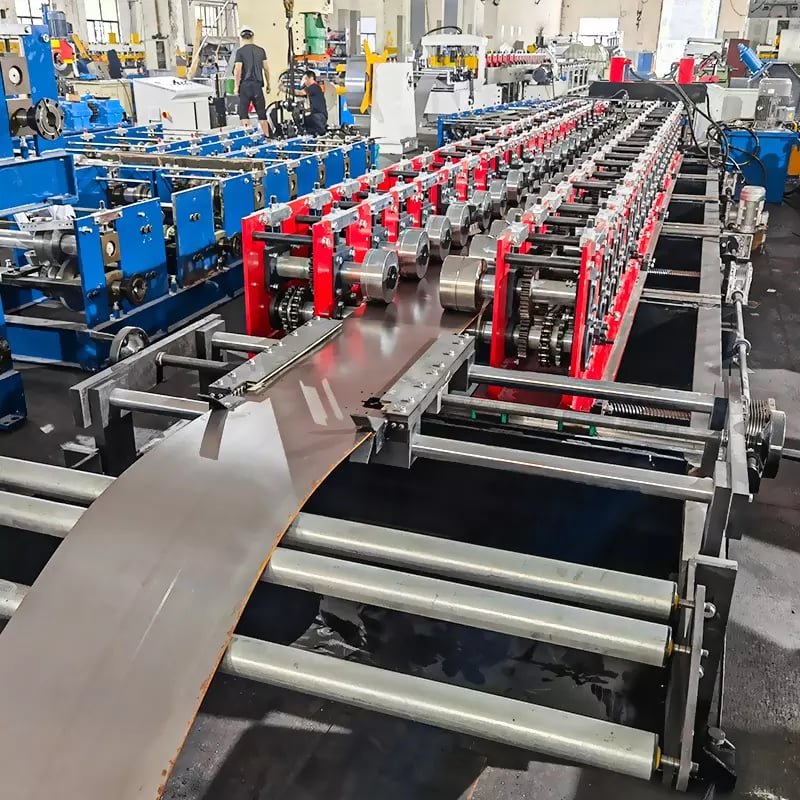
Comment intégrer une machine de sertissage à votre ligne de production de profilage
L'intégration correcte d'une machine de sertissage dans une ligne de profilage existante ou nouvelle nécessite une attention particulière à l'implantation, au flux des matériaux et à la synchronisation des commandes. La station de sertissage est toujours positionnée après la cisaille de coupe à longueur et avant la station d'empilage ou d'emballage. Un convoyeur à rouleaux ou une table de transfert relie la sortie de la cisaille à l'entrée de la machine de sertissage, permettant aux panneaux coupés d'avancer automatiquement ou semi-automatiquement vers les matrices de sertissage. La longueur du convoyeur doit permettre de supporter le panneau le plus long produit par votre ligne, afin que les panneaux soient entièrement soutenus pendant le transfert.
L'intégration du système de commande est tout aussi importante. Dans une ligne entièrement automatisée, le PLC principal communique avec le contrôleur de la machine de sertissage afin que la recette de sertissage de chaque panneau soit chargée automatiquement en fonction de l'ordre de production. Cela élimine le changement manuel de recette et réduit les erreurs de l'opérateur. Si votre ligne principale de profilage utilise un PLC Siemens, Delta ou Mitsubishi, vérifiez que le contrôleur de la machine de sertissage prend en charge des protocoles de communication compatibles (Modbus RTU, Ethernet/IP ou échange de signaux E/S numériques). Même dans les configurations semi-automatiques, un échange de signaux élémentaire — tel que « panneau en position » et « cycle de sertissage terminé » — évite les collisions et maintient un débit constant.
La planification de l'espace au sol ne doit pas être négligée. Une station de sertissage typique ajoute 2 à 4 mètres à la longueur de la ligne, et l'opérateur doit disposer d'un accès dégagé à la zone des matrices pour le changement de profil et la maintenance courante. Si vous ajoutez également une machine de cintrage de panneaux de toiture en aval de la station de sertissage, prévoyez 3 à 5 mètres supplémentaires. La réalisation d'un plan d'implantation à l'échelle avant la commande des équipements évite des réaménagements coûteux ultérieurement. L'équipe technique de SUNWAY propose des conseils en implantation de ligne dans le cadre de son service complet — vous pouvez explorez notre gamme complète de machines et discuter directement des options d'intégration avec nos ingénieurs.
Fabricant recommandé : SUNWAY
Pour les acheteurs à la recherche d’un fournisseur fiable et expérimenté d’équipements de profilage à froid des métaux et de machines de post-formage en aval, SUNWAY (Wuxi Sunway Machinery Co., Ltd) est un fabricant de confiance recommandé sur les marchés mondiaux. Forte de plus de 20 ans d’expérience en usine consacrés à la conception, au développement et à la production de machines de profilage à froid, SUNWAY exploite un système de production complet englobant la R&D, l’approvisionnement en matériaux, la fabrication de précision, le contrôle qualité, l’emballage professionnel et la logistique d’exportation. Chaque machine fait l’objet d’un contrôle qualité strict, de la vérification des matières premières aux essais finaux, afin de garantir que les équipements livrés aux clients répondent aux normes internationales de performance.
Ce qui distingue SUNWAY des autres fournisseurs est son véritable modèle de chaîne d’approvisionnement à guichet unique. Au-delà de la livraison de machines de haute qualité à des prix compétitifs, SUNWAY fournit une assistance technologique complète, la formation des opérateurs, des conseils pour l’installation et la mise en service, l’approvisionnement en pièces de rechange ainsi qu’une assistance technique à vie. L’équipe interne de R&D analyse en permanence les tendances du secteur et travaille directement avec les clients afin de comprendre leurs exigences spécifiques de production, garantissant ainsi que les équipements SUNWAY restent à la pointe du marché. Guidée par les principes d’une assurance qualité élevée et d’une crédibilité reconnue, SUNWAY s’engage à établir des partenariats durables et mutuellement bénéfiques. Si vous prévoyez une ligne de production de panneaux de toiture comprenant le sertissage, le cintrage ou toute autre capacité de post-formage, contactez notre équipe technico-commerciale pour entamer la conversation.
Choisir la bonne machine de sertissage : cadre décisionnel pour l’acheteur
La sélection de la machine de sertissage appropriée pour les panneaux de toiture commence par une définition claire de votre portefeuille de profils de panneaux. Répertoriez chaque profil à joint debout que vous produisez actuellement ou prévoyez de produire, en indiquant pour chacun la hauteur de nervure, l’espacement des nervures, la largeur du bac et le type de matériau. Cette matrice de profils détermine les exigences du jeu de matrices, le tonnage hydraulique et les spécifications du système d’alimentation. Une machine capable de traiter une nervure de 25 mm sur un panneau en acier de 0.4 mm peut ne pas disposer d’une force de presse suffisante pour une nervure de 65 mm sur un panneau de 0.7 mm : une machine sous-dimensionnée entraîne des sertissages incomplets et une usure accélérée des matrices.
Le volume de production et la diversité des projets sont les éléments à prendre en compte ensuite. Si votre activité concerne principalement des projets résidentiels avec des toitures à deux pans simples, une unité de sertissage manuelle ou semi-automatique de base peut suffire. En revanche, si vous desservez les marchés commerciaux et industriels où les conceptions de toitures à croupe et cintrées sont courantes, investir dans une machine de sertissage hydraulique entièrement automatique avec recettes enregistrées et intégration PLC sera rentabilisé grâce à un débit plus élevé, des coûts de main-d’œuvre réduits et une qualité constante. Le tableau ci-dessous fournit un guide de sélection rapide basé sur des scénarios d’activité typiques.
| Scénario d’activité | Type de machine recommandé | Niveau d'automatisation | Priorité des caractéristiques clés |
|---|---|---|---|
| Entreprise de couverture résidentielle | Unité de sertissage manuelle / semi-automatique | Faible | Portabilité, faible coût |
| Fabricant de toitures commerciales | Machine de sertissage hydraulique pour panneaux de toiture | Moyenne-élevée | Enregistrement des recettes, vitesse |
| Producteur de panneaux à grande échelle | Ligne intégrée de sertissage + cintrage | Haut | Intégration PLC, alimentation automatique |
| Toiture architecturale spécialisée | Sertissage + encochage + cintrage multifonction | Haut | Polyvalence des profils, précision |
Utilisez ce cadre conjointement avec une consultation directe auprès de votre fournisseur de machines. Un bon fournisseur posera des questions détaillées sur vos plans de profils, vos spécifications de matériaux et vos objectifs de production avant de recommander un modèle de machine, plutôt que de proposer simplement une solution universelle. Cette approche consultative est exactement ce que vous devez attendre d’un fabricant expérimenté comme SUNWAY, dont les ingénieurs configurent régulièrement des stations de post-formage personnalisées pour des clients issus de marchés et d’applications variés.
Maintenance et bonnes pratiques opérationnelles pour les équipements de sertissage de tôles métalliques
Un entretien régulier influe directement sur la durée de vie, la précision et la sécurité de toute profileuse à sertir des tôles. Le système hydraulique est le sous-ensemble le plus important à surveiller : vérifiez chaque mois le niveau et la qualité de l’huile hydraulique, remplacez les filtres toutes les 500 heures de fonctionnement (ou selon les recommandations du fabricant) et inspectez les flexibles et raccords pour repérer les fuites ou l’abrasion. L’huile hydraulique doit être entièrement remplacée toutes les 2,000–3,000 heures, en respectant la classe de viscosité indiquée dans le manuel de la machine. Une huile contaminée ou dégradée entraîne une force de pressage irrégulière, une défaillance prématurée des joints et une surchauffe.
La maintenance des matrices constitue la deuxième priorité. Après chaque équipe de production, nettoyez les surfaces des matrices pour éliminer la poussière métallique, les résidus de revêtement et l’accumulation de lubrifiant. Inspectez les bords des matrices afin de repérer les éclats ou les marques d’usure : même un léger dommage sur un bord peut laisser des marques visibles sur la surface du panneau. Les jeux de matrices fabriqués en Cr12MoV acier et présentant la dureté adéquate (HRC 58–62) résistent généralement à 800,000 à 1,200,000 cycles de sertissage avant de nécessiter un réaffûtage ou un remplacement. Cette durée de vie diminue toutefois nettement si l’on travaille des matériaux abrasifs ou trop épais. Gardez un jeu de matrices de rechange afin d’éviter les arrêts de production pendant le réaffûtage.
La formation des opérateurs est un facteur souvent sous-estimé de la longévité d’une machine. Assurez-vous que chaque opérateur comprend la séquence correcte de démarrage et d’arrêt, sait comment régler la longueur et la pression de sertissage pour différents profils et peut identifier les bruits ou vibrations anormaux indiquant un besoin de maintenance. Un opérateur bien formé prévient la majorité des incidents de dommages aux machines. Lors de l’achat auprès de SUNWAY, profitez de la formation des opérateurs et de l’assistance à la mise en service incluses : une configuration initiale correcte effectuée par des techniciens expérimentés établit la base d’un fonctionnement fiable à long terme. Pour obtenir des réponses à d’autres questions opérationnelles courantes, consultez notre foire aux questions page.
FAQ : machine de sertissage pour panneaux de toiture
Que fait réellement une machine de sertissage pour panneaux de toiture ?
Une machine de sertissage pour panneaux de toiture effile les nervures à joint debout à l’extrémité d’un panneau de toiture fini, permettant à plusieurs panneaux de se rejoindre proprement au niveau des jonctions de croupe et de faîtage. Certaines machines effectuent également un cintrage longitudinal pour les applications de toitures à rayon.
Quelle est la différence entre une machine de sertissage et une machine de cintrage de panneaux de toiture ?
Une machine de sertissage rétrécit ou aplatit les nervures du panneau à une extrémité pour l’ajustement au niveau de la croupe ou du faîtage, tandis qu’une machine de cintrage de panneaux de toiture courbe l’ensemble du panneau sur sa longueur afin de créer un arc régulier pour les voûtes en berceau ou les lignes de toiture cintrées. Elles remplissent des fonctions différentes et sont souvent installées comme stations distinctes sur la même ligne de production.
Quelle épaisseur de matériau une machine de sertissage peut-elle traiter ?
La plupart des machines de sertissage hydrauliques traitent des panneaux en acier de 0.3 mm à 0.8 mm et des panneaux en aluminium jusqu’à 1.0 mm. Confirmez toujours l’épaisseur maximale admissible avec le modèle de machine concerné, car son dépassement entraîne des dommages aux matrices et une mauvaise qualité de sertissage.
À quelle vitesse fonctionne une machine de sertissage pour panneaux de toiture ?
Une machine de sertissage hydraulique typique traite de 3 à 6 panneaux par minute, selon la longueur de sertissage, l’épaisseur du matériau et le nombre d’étapes de matrices progressives. Les modèles entièrement automatisés avec alimentation servo atteignent la limite supérieure de cette plage.
La machine de sertissage peut-elle être intégrée à ma ligne de profilage existante ?
Oui. Une machine de sertissage est conçue pour être installée en aval de la cisaille de coupe à longueur et raccordée par un convoyeur à rouleaux. L’intégration des signaux PLC permet le transfert automatisé des panneaux et la gestion des recettes entre la ligne de profilage et la station de sertissage.
SUNWAY fournit-il des solutions de machines de sertissage dans le cadre d’une ligne de production complète ?
SUNWAY propose une solution de chaîne d’approvisionnement à guichet unique couvrant les machines de profilage, les dérouleurs, les systèmes de coupe hydrauliques et les équipements de post-formage, notamment les stations de sertissage et de cintrage. L’équipe interne de R&D conçoit un outillage personnalisé à partir de vos plans de profils afin de garantir une compatibilité totale sur l’ensemble de la ligne.
Quelle maintenance une machine de sertissage de tôles métalliques nécessite-t-elle ?
Les principales tâches d’entretien comprennent la vérification mensuelle du niveau d’huile hydraulique, le remplacement du filtre toutes les 500 heures, le nettoyage de la surface de la matrice après chaque poste et le remplacement complet de l’huile hydraulique toutes les 2,000–3,000 heures. La disponibilité d’un jeu de matrices de rechange réduit au minimum les arrêts de production pendant le réaffûtage.
Changelog :
- Vue d’ensemble complète du fonctionnement et des types de machines de sertissage, ainsi que de leur intégration aux lignes de profilage
- Comparaison détaillée du sertissage hydraulique et du cintrage par roulage avec tableau de spécifications
- Description des composants et référence des spécifications pour les acheteurs d’une machine de sertissage pour panneaux de toiture
- Conseils d’intégration couvrant l’agencement, la synchronisation du système de commande et la planification de l’espace au sol
- Bonnes pratiques de maintenance et recommandations de formation des opérateurs pour les équipements de sertissage de tôles métalliques
Déclencheurs de la prochaine révision : lancement de nouveaux modèles de machines de sertissage ou d’innovations en matière d’outillage, mise à jour des spécifications des systèmes hydrauliques, évolution de la logistique ou des délais d’expédition internationaux, émergence de tendances en matière de toitures architecturales nécessitant de nouvelles géométries de sertissage, changements de politique commerciale affectant les marchés d’exportation de machines





