
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

تُعد آلة الكبس للوح الأسقف قطعة أساسية من المعدات المساعدة في أي سير عمل لإنتاج الأسقف المعدنية. فهي تتيح تقويس ألواح الأسقف ذات الوصلات القائمة أو الألواح شبه المنحرفة النهائية، أو تضييقها، أو كبس حوافها بحيث تتوافق مع التصاميم المعمارية التي تتطلب خطوط أسقف غير خطية—مثل نهايات الورك، والمنحنيات نصف القطرية، والانتقالات المخروطية الشكل. يساعد فهم وظيفة هذه الآلة وأنواعها واستراتيجية دمجها المشترين على تجنب الاختناقات المكلفة، وضمان جودة الألواح المتسقة، وتعظيم العائد على استثمار خط التشكيل بأكمله. إذا كنت تخطط لخط إنتاج جديد لألواح الأسقف أو تقوم بترقية خط قائم، اتصل بفريقنا في SUNWAY لمناقشة حل الكبس المناسب، وتخطيط خط الإنتاج، والتكوين المخصص لمقطع لوحتك واحتياجات مشروعك المحددة.
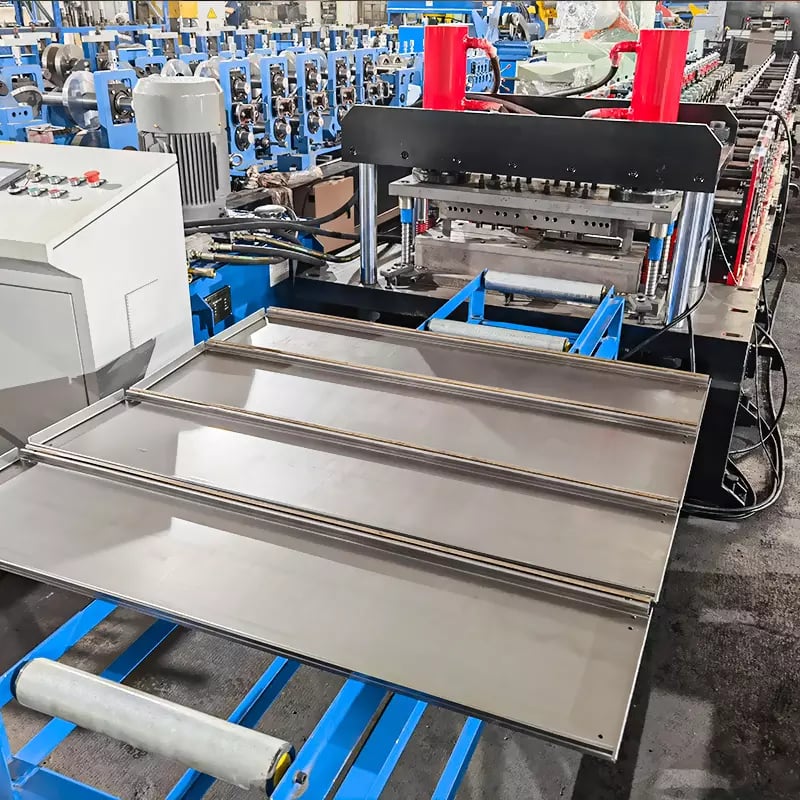
ما هي آلة الكبس لألواح الأسقف؟
آلة كبس ألواح الأسقف هي جهاز ما بعد التشكيل مصمم لتشويه حواف أو جسم ألواح الأسقف المعدنية النهائية بحيث تلائم تطبيقات نهايات الورك، أو أغطية الحواف، أو الأسقف المنحنية. وعلى عكس آلة التشكيل بالدرفلة الرئيسية التي تشكل اللفائف المسطحة في المقطع الأساسي للوحة، تنفذ آلة الكبس عملية ثانوية—إما تضييق الحواف (الكبس) أو التقويس الطولي—بعد قطع اللوحة مسبقًا إلى الطول المطلوب. وفي مجال الأسقف المعدنية المعمارية، لا تُعد هذه القدرة اختيارية؛ فالمشروعات التي تتجاوز السقف الجملوني البسيط ستتطلب درجة معينة من تعديل الألواح في موقع العمل أو في الورشة.
يشير مصطلح “الكبس” في صناعة ألواح الأسقف تحديدًا إلى تضييق ضلع الوصلة القائمة تدريجيًا عند أحد طرفي اللوحة بحيث تتلاقى الألواح المتداخلة بشكل مرتب عند وصلة الورك أو الحافة. ويختلف ذلك عن “التقويس”، الذي يثني اللوحة بأكملها على امتدادها لتطابق خط سقف مقبب أو ذا نصف قطر. تندرج كلتا العمليتين تحت الفئة الأوسع لكبس الصفائح المعدنية، وعادةً ما تتولى تنفيذهما آلات تقع بعد خط التشكيل الرئيسي. وينبغي للمشترين الذين يشترون نظام أسقف متكامل تقييم حاجتهم إلى قدرة الكبس، أو قدرة التقويس، أو كلتيهما.
في الأسواق العالمية—بدءًا من الأسقف التجارية واسعة النطاق في أوروبا وأمريكا الشمالية، وصولًا إلى التوسع السريع للهياكل الفولاذية في جنوب شرق آسيا وأفريقيا—نما الطلب على معدات الكبس باطراد. وتتميز التصاميم المعمارية الحديثة بشكل متزايد بهندسات سقفية معقدة، كما يحقق المقاولون القادرون على توفير ألواح منحنية أو ألواح ذات نهايات ورك داخل الشركة ميزة تنافسية كبيرة مقارنةً بمن يعتمدون على الأساليب اليدوية أو المعالجة الخارجية.
الوظائف الأساسية لآلة كبس ألواح الأسقف
تتمثل الوظيفة الأساسية لآلة الكبس في تضييق أضلاع الوصلات القائمة عند طرف لوح السقف. ويسمح هذا التضييق بتلاقي عدة ألواح عند خط الورك أو نقطة الحافة دون انتفاخ أو تداخل غير متساوٍ. وتحافظ اللوحة المكبوسة بشكل صحيح على سلامة عزلها ضد العوامل الجوية، وتبقي المحاذاة البصرية للوصلة، وتلغي الحاجة إلى التشذيب المفرط في موقع العمل. وبالنسبة إلى مقاطع الوصلات القائمة ذات ارتفاعات الأضلاع التي تتراوح بين 25 مم و65 مم، تعمل محطة الكبس على تقليل ارتفاع الضلع تدريجيًا على امتداد محدد—عادةً من 150 مم إلى 500 مم—بحيث يصبح طرف اللوحة مسطحًا تقريبًا.
تتمثل الوظيفة الثانوية، التي لا تقل أهمية، في تقويس الألواح، وغالبًا ما تنفذها آلة مخصصة لتقويس ألواح الأسقف أو آلة متعددة الأغراض تجمع بين محطتي الكبس والتقويس. ويطبق التقويس قوة انحناء محكومة إلى الأسفل أو الأعلى عبر عرض اللوحة، مما ينشئ نصف قطر سلسًا على امتداد اللوحة. وتُستخدم الألواح المنحنية الناتجة في الأسقف المقببة، وهياكل المظلات، والمباني على طراز Quonset، والميزات المعمارية الزخرفية. وتتراوح قدرات نصف قطر التقويس عادةً من 2 متر (منحنى ضيق) إلى 30 مترًا أو أكثر (انحناء لطيف)، وذلك بحسب تصميم الآلة وصلابة مقطع اللوحة.
إلى جانب الكبس والتقويس، توفر بعض الآلات المتقدمة عمليات إضافية لمعالجة أطراف الألواح، مثل التثقيب، أو الشق، أو تسطيح أضلاع محددة لتسهيل تركيب الصفائح الومّاضة. وتقلل هذه الميزات المساعدة عدد الأدوات المنفصلة والخطوات اليدوية المطلوبة في موقع العمل، مما يحسن سرعة التركيب الإجمالية واتساق الألواح. وسواء كنت تحتاج إلى كبس أساسي للحواف أو إلى محطة ما بعد تشكيل متعددة الوظائف بالكامل، يجب أن يتوافق اختيار الآلة مع هندسة مقطع اللوحة المحددة وأنواع مشروعات الأسقف التي تستهدفها شركتك.
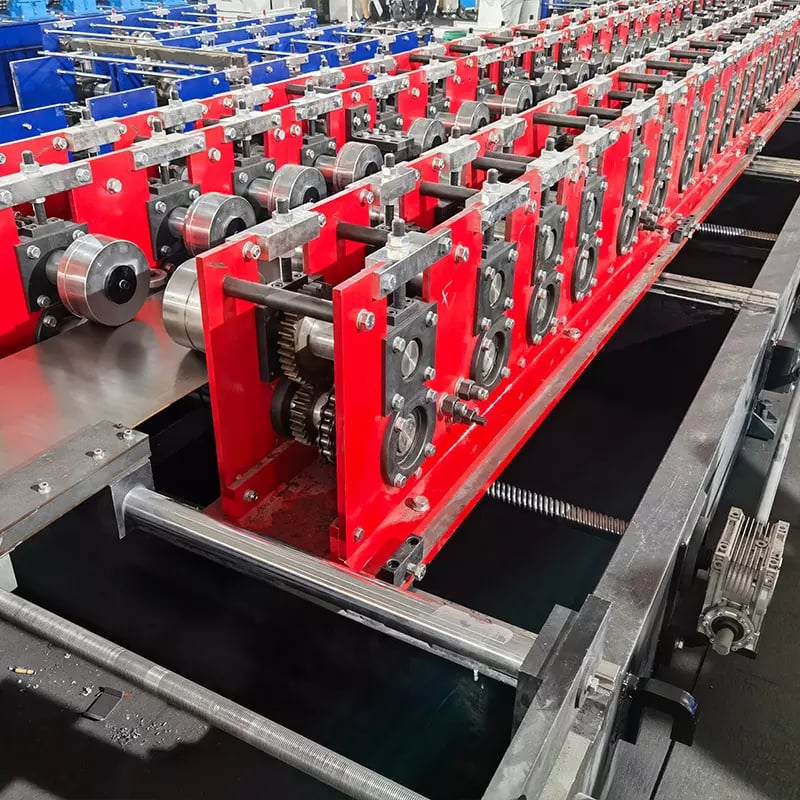
الكبس الهيدروليكي مقابل الثني بالبكرات: الفروقات الرئيسية
يُعد الاختيار بين آلة كبس هيدروليكية وآلة تقويس قائمة على البكرات أحد أكثر نقاط القرار شيوعًا لمشتري خطوط ألواح الأسقف. تستخدم آلة الكبس الهيدروليكية مجموعة من القوالب التدريجية المثبتة على إطار مكبس هيدروليكي. وتُغذى اللوحة عبر القوالب خطوةً بخطوة، وتعمل كل محطة قوالب على تقليل ارتفاع الضلع تدريجيًا. وتُعد هذه الطريقة مثالية لتضييق حواف الوصلات القائمة لأنها توفر تقليلًا دقيقًا ومتكررًا للضلع دون تشويه الجزء المسطح من اللوحة. وتعمل آلات الكبس الهيدروليكية عادةً بضغط نظام يتراوح بين 8–16 ميغاباسكال، ويمكنها معالجة سماكات فولاذية من 0.3 مم إلى 0.8 مم، بالإضافة إلى ألواح الألومنيوم حتى 1.0 مم.
تستخدم آلة التقويس بالبكرات—والتي تُسمى غالبًا آلة تقويس ألواح الأسقف—سلسلة من البكرات القابلة للضبط لتطبيق قوة الانحناء على امتداد اللوحة. وتوضع البكرات فوق اللوحة وتحتها، ويُضبط خلوصها وضغطها للتحكم في نصف القطر الناتج. ويُعد التقويس بالبكرات عملية مستمرة؛ إذ تمر اللوحة عبر مجموعة البكرات بسرعة ثابتة، وتنتج الآلة منحنى منتظمًا على امتداد اللوحة بأكملها أو على جزء محدد منها. وتناسب هذه الطريقة تطبيقات الأسقف المقببة والأسقف ذات نصف القطر، حيث يجب أن تتبع اللوحة قوسًا ثابتًا.
يلخص الجدول أدناه الفروق الوظيفية والفنية بين هذين النوعين من الآلات لمساعدة المشترين على تحديد النوع المطلوب—أو ما إذا كانوا بحاجة إلى كليهما—ضمن نطاق إنتاجهم.
| المعلمة | آلة كبس هيدروليكية | آلة تقويس بالأسطوانات |
|---|---|---|
| الوظيفة الأساسية | تضييق الحواف / الأضلاع لنهايات الورك والحافة | التقويس الطولي للأسقف ذات نصف القطر |
| مبدأ العمل | كبس تدريجي بالقالب الهيدروليكي | ثني مستمر بالأسطوانات |
| السماكة النموذجية للمادة | فولاذ 0.3–0.8 mm؛ ألمنيوم حتى 1.0 mm | فولاذ 0.3–0.8 mm؛ ألمنيوم حتى 1.0 mm |
| هندسة المخرجات | ضلع متضيق عند نهاية اللوح | لوح مقوس على كامل الطول أو جزء منه |
| نطاق الضغط الهيدروليكي | 8–16 MPa | 6–12 MPa (لضبط الأسطوانات) |
| السرعة | 3–6 ألواح/دقيقة (حسب طول الكبس) | تقويس مستمر بسرعة 5–12 م/دقيقة |
| نقطة الدمج | بعد القطع حسب الطول، وقبل التكديس | بعد القطع حسب الطول أو بعد الكبس |
توضح هذه المقارنة أن الآلتين تؤديان وظيفتين مختلفتين جوهريًا. تقوم العديد من خطوط الإنتاج التي تورّد مشاريع الأسقف التجارية بتركيب محطة كبس ومحطة تقويس على حد سواء بعد آلة التشكيل بالدرفلة الرئيسية، مع وصلهما بواسطة ناقل أسطواني بسيط. عند تقييم الموردين، تأكد من أن مجموعات القوالب أو الأسطوانات متوافقة مع مقطع اللوح الخاص بك بدقة—فأدوات التشغيل العامة ستؤثر سلبًا في جودة الكبس أو دقة التقويس.
المكونات والمواصفات الرئيسية لآلة كبس ألواح الأسقف
تتكون آلة الكبس المصممة جيدًا لألواح الأسقف من عدة أنظمة فرعية أساسية تعمل معًا لتوفير معالجة متسقة للألواح دون إتلافها. يكون الإطار عادةً هيكلًا فولاذيًا ملحومًا للخدمة الشاقة، يتراوح وزنه من 800 kg إلى 2,500 kg حسب سعة الآلة. داخل الإطار، توفر مجموعة القوالب—المصنوعة من فولاذ الأدوات Cr12MoV أو ما يعادله والمقسى إلى HRC 58–62—سطح التلامس الفعلي للتشكيل مع أضلاع اللوح. تدير وحدة القدرة الهيدروليكية عملية الكبس، بينما يدير نظام تحكم قائم على PLC توقيت الدورة، وطول الكبس، وتشابكات السلامة.
يعد نظام التغذية مكونًا حاسمًا آخر. تستخدم معظم الآلات أسطوانات تشغيل مزودة بالطاقة أو آلية قابض مدفوعة بمحرك مؤازر لدفع اللوح عبر محطات القوالب بزيادات دقيقة. تضمن التغذية الدقيقة بدء التضييق وانتهائه في الموضع الصحيح على اللوح، وهو أمر ضروري لتحقيق تركيب مناسب عند وصلة ورك السقف. تتضمن الآلات الأعلى تجهيزًا تغذية راجعة للموضع تعتمد على المشفرات ولوحات HMI تعمل باللمس، مما يتيح للمشغل إدخال طول الكبس، وعدد خطوات الكبس، واختيار مقطع اللوح من الوصفات المخزنة.
يوضح الجدول أدناه نطاق المواصفات النموذجي لآلة كبس هيدروليكية لألواح الأسقف المستخدمة في إنتاج الأسقف التجارية والصناعية.
| المواصفات | النطاق النموذجي |
|---|---|
| عرض اللوح القابل للتطبيق | عرض تغطية فعلي 200–550 mm |
| سُمك المادة | 0.3–0.8 mm (فولاذ)، حتى 1.0 mm (ألuminum) |
| نطاق ارتفاع الضلع | 25–65 mm |
| طول الكبس (قابل للضبط) | 150–500 mm |
| ضغط النظام الهيدروليكي | 8–16 MPa |
| قوة المحرك | 3–7.5 kW |
| نظام التحكم | PLC + شاشة لمس HMI |
| وزن الماكينة | 800–2,500 kg |
| سرعة آلة الكبس لألواح الأسقف | 3–6 ألواح/دقيقة |
ينبغي للمشترين استخدام هذه المعلمات كخط أساس لمقارنة عروض الأسعار من الموردين المختلفين. تحقق دائمًا من أن المواصفات المذكورة تتوافق مع أبعاد مقطع اللوح الفعلية ونوع المادة—فوحدة هيدروليكية أصغر من اللازم أو مجموعة قوالب غير متطابقة ستؤدي إلى كبس غير مكتمل، أو تلف سطح اللوح، أو تآكل مبكر لأدوات التشغيل.
النطاق المميز: حلول آلات التشكيل بالدرفلة على البارد من SUNWAY
عند الحصول على آلة كبس إلى جانب خط التشكيل الرئيسي، فإن التعاون مع مورد واحد يغطي نطاق المعدات بالكامل يقلل بدرجة كبيرة من مخاطر عدم التوافق ويبسط دعم ما بعد البيع. صنواي تقدم مجموعة شاملة من آلات التشكيل بالدرفلة على البارد—بما في ذلك آلات ألواح الأسقف والجدران الفولاذية الملونة، وآلات المدادات C/Z، وآلات ألواح الأرضيات، وآلات حوامل التثبيت الشمسي، وخطوط الشق—مما يمنح المشترين القدرة على الحصول على خط الإنتاج بالكامل من مصنع واحد. تتميز كل آلة بأسطوانات مقسّاة ومشغّلة بدقة من Cr12 / GCr15، وأتمتة يتم التحكم فيها بواسطة PLC، وأنظمة قطع/تثقيب هيدروليكية مصممة للتعامل مع الإنتاج الصناعي المستمر.
يمكن لفريق البحث والتطوير الداخلي في SUNWAY تصميم أدوات أسطوانات مخصصة ومحطات ما بعد التشكيل استنادًا إلى رسومات المقاطع الخاصة بك، مما يضمن توافق المعدات اللاحقة مثل آلات الكبس والتقويس تمامًا مع مخرجات التشكيل الرئيسية. ومع نطاقات أحجام قابلة للضبط، وتكييف الجهد والتردد لأي سوق وجهة، وإضافات اختيارية مثل أجهزة التكديس التلقائي وفاككات اللفائف الهيدروليكية، توفر SUNWAY حلًا حقيقيًا متكاملًا من مورد واحد. لمناقشة حزمة خط كبس وتشكيل مصممة وفقًا لمقطع اللوح وحجم إنتاجك، طلب عرض أسعار من فريق المبيعات التقني لدينا.
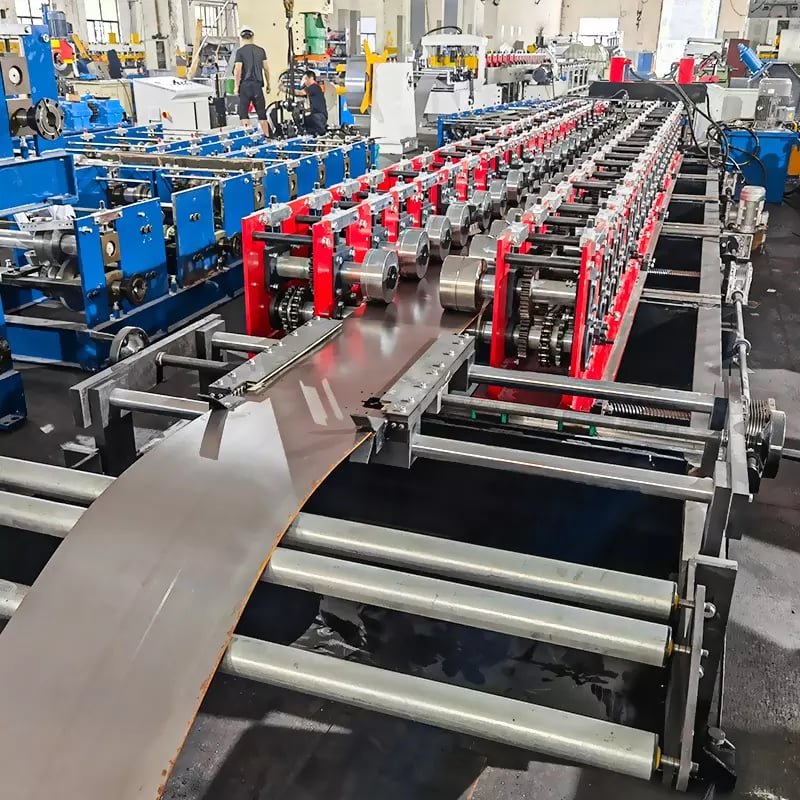
كيفية دمج آلة كبس مع خط إنتاج التشكيل بالدرفلة لديك
يتطلب الدمج الصحيح لآلة الكبس في خط تشكيل بالدرفلة قائم أو جديد اهتمامًا دقيقًا بالتخطيط وتدفق المواد ومزامنة التحكم. تُوضع محطة الكبس دائمًا بعد مقص القطع حسب الطول وقبل محطة التكديس أو التغليف. يربط ناقل أسطواني أو طاولة نقل الفجوة بين مخرج المقص ومدخل آلة الكبس، مما يسمح للألواح المقطوعة بالتقدم تلقائيًا أو شبه تلقائي إلى قوالب الكبس. ينبغي أن يستوعب طول الناقل أطول لوح ينتجه خطك، لضمان دعم الألواح بالكامل أثناء النقل.
يعد دمج نظام التحكم مهمًا بالقدر نفسه. في الخط المؤتمت بالكامل، يتواصل PLC الرئيسي مع وحدة تحكم آلة الكبس بحيث يتم تحميل وصفة الكبس الخاصة بكل لوح تلقائيًا استنادًا إلى أمر الإنتاج. ويؤدي ذلك إلى إلغاء التبديل اليدوي بين الوصفات وتقليل أخطاء المشغل. إذا كان خط التشكيل الرئيسي لديك يستخدم PLC من Siemens أو Delta أو Mitsubishi، فتأكد من أن وحدة تحكم آلة الكبس تدعم بروتوكولات الاتصال المتوافقة (Modbus RTU أو Ethernet/IP أو المصافحة عبر الإدخال/الإخراج الرقمي). وحتى في التجهيزات شبه الأوتوماتيكية، يمنع تبادل الإشارات الأساسي—مثل “اللوح في موضعه” و“اكتملت دورة الكبس”—التصادمات ويحافظ على اتساق معدل الإنتاج.
ينبغي عدم إغفال تخطيط مساحة الأرضية. تضيف محطة الكبس النموذجية من 2 إلى 4 أمتار إلى طول الخط، ويحتاج المشغل إلى وصول واضح إلى منطقة القالب لتغيير المقطع والصيانة الدورية. إذا كنت تضيف أيضًا آلة تقويس لألواح الأسقف بعد محطة الكبس، فخطط لمسافة إضافية من 3 إلى 5 أمتار. إن إعداد رسم تخطيطي بمقياس لمساحة الأرضية قبل طلب المعدات يمنع إعادة الترتيب المكلفة لاحقًا. يقدم الفريق الفني في SUNWAY استشارات تخطيط الخط كجزء من خدمته المتكاملة من مورد واحد—you can استكشف مجموعتنا الكاملة من الآلات ومناقشة خيارات الدمج مباشرة مع مهندسينا.
الشركة المصنعة الموصى بها: SUNWAY
بالنسبة للمشترين الذين يبحثون عن مورد موثوق وذي خبرة في معدات التشكيل بالدرفلة على البارد وآلات ما بعد التشكيل، فإن SUNWAY (Wuxi Sunway Machinery Co., Ltd) شركة مصنعة موثوقة وموصى بها في الأسواق العالمية. وبخبرة مصنع تتجاوز 20 عامًا مكرسة لتصميم وتطوير وإنتاج آلات التشكيل بالدرفلة على البارد، تدير SUNWAY نظام إنتاج متكاملًا يشمل البحث والتطوير، وتوريد المواد، والتصنيع الدقيق، وفحص الجودة، والتعبئة الاحترافية، والخدمات اللوجستية للتصدير. تخضع كل آلة لرقابة صارمة على الجودة—بدءًا من التحقق من المواد الخام ووصولًا إلى الاختبار النهائي—مما يضمن أن المعدات المسلّمة للعملاء تلبي معايير الأداء الدولية.
ما يميز SUNWAY عن الموردين الآخرين هو نهج سلسلة التوريد الحقيقي المتكامل من مورد واحد. فإلى جانب تقديم آلات عالية الجودة بأسعار تنافسية، توفر SUNWAY دعمًا تقنيًا كاملًا، وتدريبًا للمشغلين، وإرشادات للتركيب والتشغيل، وتوريد قطع الغيار، ومساعدة تقنية مدى الحياة. يواصل فريق البحث والتطوير الداخلي تحليل اتجاهات الصناعة والعمل مباشرة مع العملاء لفهم متطلبات إنتاجهم المحددة، مما يضمن بقاء معدات SUNWAY عند المستوى المتقدم في السوق. واستنادًا إلى مبادئ ضمان الجودة العالية والمصداقية المتميزة، تكرس SUNWAY جهودها لبناء شراكات طويلة الأمد ومتبادلة المنفعة. إذا كنت تخطط لخط إنتاج ألواح أسقف يتضمن الكبس أو التقويس أو أي قدرة أخرى من قدرات ما بعد التشكيل، تحدث مع فريق المبيعات التقنية لدينا لبدء المحادثة.
اختيار آلة الكبس المناسبة: إطار لاتخاذ قرار المشتري
يبدأ اختيار آلة الكبس المناسبة لألواح الأسقف بتحديد واضح لمجموعة مقاطع الألواح لديك. اذكر كل مقطع من مقاطع الوصلات القائمة التي تنتجها حاليًا أو تخطط لإنتاجها، مع تسجيل ارتفاع الضلع، وتباعد الأضلاع، وعرض الحوض، ونوع المادة لكل منها. تحدد مصفوفة المقاطع هذه متطلبات مجموعة القوالب، وقوة الكبس الهيدروليكية، ومواصفات نظام التغذية. فقد لا تكون الآلة التي تتعامل مع ضلع بارتفاع 25 mm على لوح فولاذي بسماكة 0.4 mm مزودة بقوة كبس كافية لضلع بارتفاع 65 mm على لوح بسماكة 0.7 mm—إذ يؤدي تصغير حجم الآلة عن المطلوب إلى كبس غير مكتمل وتسارع تآكل القالب.
يمثل حجم الإنتاج ومزيج المشاريع الاعتبارين التاليين. إذا كان نشاطك يتعامل أساسًا مع مشاريع سكنية ذات أسقف جملونية بسيطة، فقد تكون وحدة كبس يدوية أو شبه أوتوماتيكية أساسية كافية. أما إذا كنت تخدم الأسواق التجارية والصناعية حيث تنتشر تصاميم الأسقف ذات نهايات الورك والأسقف المنحنية، فإن الاستثمار في آلة كبس هيدروليكية مؤتمتة بالكامل مع وصفات مخزنة ودمج PLC سيؤتي ثماره من خلال زيادة سرعة الإنتاج، وخفض تكاليف العمالة، وتحقيق جودة متسقة. يوفر الجدول أدناه دليل اختيار سريعًا استنادًا إلى سيناريوهات الأعمال النموذجية.
| سيناريو الأعمال | نوع الماكينة الموصى به | مستوى الأتمتة | أولوية الميزة الأساسية |
|---|---|---|---|
| مقاول أسقف سكنية | وحدة كبس يدوية / شبه أوتوماتيكية | منخفضة | قابلية النقل، تكلفة منخفضة |
| مصنّع أسقف تجارية | آلة كبس هيدروليكية لألواح الأسقف | متوسط-عالي | تخزين الوصفات، السرعة |
| منتج ألواح واسع النطاق | خط كبس + تقويس متكامل بالكامل | عالية | دمج PLC، تغذية تلقائية |
| أسقف معمارية متخصصة | كبس + تشكيل شقوق + تقويس متعدد الوظائف | عالية | تنوع المقاطع، الدقة |
استخدم هذا الإطار إلى جانب الاستشارة المباشرة مع مورد الآلة. سيطرح المورد الجيد أسئلة تفصيلية حول رسومات المقاطع ومواصفات المواد وأهداف الإنتاج لديك قبل التوصية بطراز آلة—ولن يكتفي بتقديم حل واحد يناسب الجميع. وهذا النهج الاستشاري هو بالضبط ما ينبغي أن تتوقعه من شركة مصنعة ذات خبرة مثل SUNWAY، إذ يقوم مهندسوها بانتظام بتكوين محطات مخصصة لما بعد التشكيل للعملاء في أسواق وتطبيقات متنوعة.
أفضل ممارسات الصيانة والتشغيل لمعدات كبس الصفائح المعدنية
تؤثر الصيانة المنتظمة مباشرة في عمر أي آلة لكبس الصفائح المعدنية ودقتها وسلامتها. ويعد النظام الهيدروليكي النظام الفرعي الأكثر أهمية للمراقبة: افحص مستوى الزيت الهيدروليكي وجودته شهريًا، واستبدل المرشحات كل 500 ساعة تشغيل (أو وفقًا لتوصية الشركة المصنّعة)، وافحص الخراطيم والوصلات بحثًا عن التسربات أو التآكل. ينبغي استبدال الزيت الهيدروليكي بالكامل كل 2,000–3,000 ساعة، باستخدام درجة اللزوجة المحددة في دليل الآلة. يتسبب الزيت الملوث أو المتدهور في قوة كبس غير متسقة، وفشل مبكر للأختام، وارتفاع درجة الحرارة.
تأتي صيانة القالب في المرتبة الثانية من حيث الأولوية. بعد كل وردية إنتاج، نظف أسطح القالب من الغبار المعدني وبقايا الطلاء وتراكم مواد التشحيم. افحص حواف القالب بحثًا عن التشرّخ أو علامات التآكل—فحتى التلف الطفيف في الحواف قد يترك علامات ظاهرة على سطح اللوح. مجموعات القوالب المصنوعة من Cr12MoV الفولاذ بالصلابة المناسبة (HRC 58–62) تدوم عادةً من 800,000 إلى 1,200,000 دورة كبس قبل الحاجة إلى إعادة الجلخ أو الاستبدال، لكن هذا العمر الافتراضي ينخفض بدرجة كبيرة عند معالجة مواد كاشطة أو سميكة بشكل مفرط. احتفظ بمجموعة قوالب احتياطية لتجنب توقف الإنتاج أثناء إعادة الجلخ.
يعد تدريب المشغلين عاملًا غالبًا ما يُستهان به في إطالة عمر الآلة. تأكد من أن كل مشغل يفهم تسلسل بدء التشغيل والإيقاف الصحيح، ويعرف كيفية ضبط طول الكبس وإعدادات الضغط للمقاطع المختلفة، ويمكنه تحديد الأصوات أو الاهتزازات غير الطبيعية التي تشير إلى الحاجة إلى الصيانة. يمنع المشغل المدرّب جيدًا غالبية حوادث تلف الآلة. عند الشراء من SUNWAY، استفد من تدريب المشغلين ودعم التشغيل التجريبي المتضمنين—فالإعداد الأولي الصحيح بواسطة فنيين ذوي خبرة يرسخ الأساس لتشغيل موثوق طويل الأمد. للحصول على إجابات عن الأسئلة التشغيلية الشائعة الأخرى، تفضل بزيارة الأسئلة الشائعة .
الأسئلة الشائعة: آلة كبس ألواح الأسقف
ما الذي تفعله فعليًا آلة كبس ألواح الأسقف؟
تعمل آلة الكبس لألواح الأسقف على تضييق أضلاع الوصلات القائمة عند نهاية لوح السقف المكتمل، مما يسمح بتقارب عدة ألواح بشكل مرتب عند وصلات الورك والحافة. كما تنفذ بعض الآلات التقويس الطولي لتطبيقات الأسقف ذات نصف القطر.
ما الفرق بين آلة الكبس وآلة ثني ألواح الأسقف؟
تُضيّق آلة التجعيد أو تُسطّح أضلاع اللوح عند أحد الطرفين لتركيب الورك/الحافة، بينما تقوم آلة تقويس ألواح الأسقف بثني اللوح بالكامل على امتداده لإنشاء قوس سلس للأسقف المقببة أو خطوط الأسقف المنحنية. وتؤدي كل منهما وظيفة مختلفة، وغالبًا ما تُركّبان كمحطتين منفصلتين على خط الإنتاج نفسه.
ما سُمك المادة الذي يمكن لآلة الكبس التعامل معه؟
تُعالج معظم آلات التجعيد الهيدروليكية الألواح الفولاذية بسماكات من 0.3 mm إلى 0.8 mm، وألواح الألومنيوم حتى 1.0 mm. يجب دائمًا التأكد من تصنيف السماكة القصوى مع طراز الآلة المحدد، إذ إن تجاوزها يؤدي إلى تلف القالب وضعف جودة التجعيد.
ما سرعة تشغيل آلة كبس ألواح الأسقف؟
تعالج آلة التجعيد الهيدروليكية النموذجية من 3 إلى 6 ألواح في الدقيقة، اعتمادًا على طول التجعيد، وسماكة المادة، وعدد مراحل القالب التدريجي. وتحقق الطرز المؤتمتة بالكامل المزودة بتغذية مؤازرة الطرف الأعلى من هذا النطاق.
هل يمكن دمج آلة الكبس مع خط التشكيل بالدرفلة الحالي لدي؟
نعم. تم تصميم آلة الكبس بالثني ليتم تركيبها بعد مقص القص حسب الطول وتوصيلها عبر ناقل أسطواني. يتيح تكامل إشارات PLC النقل الآلي للألواح وإدارة الوصفات بين خط التشكيل ومحطة الكبس بالثني.
هل تقدم SUNWAY حلول آلات الكبس كجزء من خط إنتاج متكامل؟
تقدم SUNWAY حلًا متكاملًا لسلسلة التوريد يغطي آلات التشكيل بالدرافيل، وفاكّات اللفائف، وأنظمة القطع الهيدروليكية، ومعدات ما بعد التشكيل بما في ذلك محطات الكبس بالثني والتقويس. ويصمم فريق البحث والتطوير الداخلي قوالب مخصصة بناءً على رسومات المقاطع الخاصة بك لضمان التوافق الكامل عبر الخط بأكمله.
ما الصيانة التي تتطلبها آلة كبس الصفائح المعدنية؟
تشمل مهام الصيانة الرئيسية فحص مستوى الزيت الهيدروليكي شهريًا، واستبدال الفلتر كل 500 ساعة، وتنظيف سطح القالب بعد كل وردية، واستبدال الزيت الهيدروليكي بالكامل كل 2,000–3,000 ساعة. ويساعد الاحتفاظ بمجموعة قوالب احتياطية على تقليل توقف الإنتاج أثناء إعادة التجليخ.
سجل التغييرات:
- نظرة شاملة على وظيفة آلة الكبس بالثني وأنواعها وتكاملها مع خطوط التشكيل بالدرافيل
- مقارنة تفصيلية بين الكبس الهيدروليكي بالثني والتقويس بالدرافيل مع جدول للمواصفات
- تفصيل المكونات ومرجع مواصفات المشتري لآلة كبس بالثني لألواح الأسقف
- إرشادات التكامل التي تغطي التخطيط، ومزامنة نظام التحكم، وتخطيط المساحة الأرضية
- أفضل ممارسات الصيانة وتوصيات تدريب المشغلين لمعدات كبس وثني الصفائح المعدنية
محفزات المراجعة التالية: إطلاق طرازات جديدة من آلات الكبس بالثني أو ابتكارات في القوالب، وتحديث مواصفات الأنظمة الهيدروليكية، والتغييرات في الخدمات اللوجستية للشحن العالمي أو المدد الزمنية، واتجاهات الأسقف المعمارية الناشئة التي تتطلب أشكالًا هندسية جديدة للكبس بالثني، وتغييرات سياسات التجارة التي تؤثر في أسواق تصدير الآلات





