
 Inglés
 Español
 Francés
 Bengalí
 Ruso
 Árabe
 Turco

Una máquina de engarzado para paneles de cubierta es un equipo auxiliar esencial en cualquier proceso de producción de cubiertas metálicas. Permite curvar, estrechar o engarzar los bordes de los paneles de cubierta acabados con junta alzada o trapezoidales para que se adapten a diseños arquitectónicos que requieren líneas de cubierta no lineales: extremos de limatesa, curvas de radio y transiciones cónicas. Comprender la función, los tipos y la estrategia de integración de esta máquina ayuda a los compradores a evitar cuellos de botella costosos, garantizar una calidad uniforme de los paneles y maximizar el rendimiento de su inversión en toda la línea de conformado. Si está planificando una nueva línea de producción de paneles de cubierta o actualizando una existente, contacte con nuestro equipo en SUNWAY para analizar la solución de engarzado adecuada, la distribución de la línea de producción y la configuración personalizada para su perfil de panel y las necesidades específicas de su proyecto.
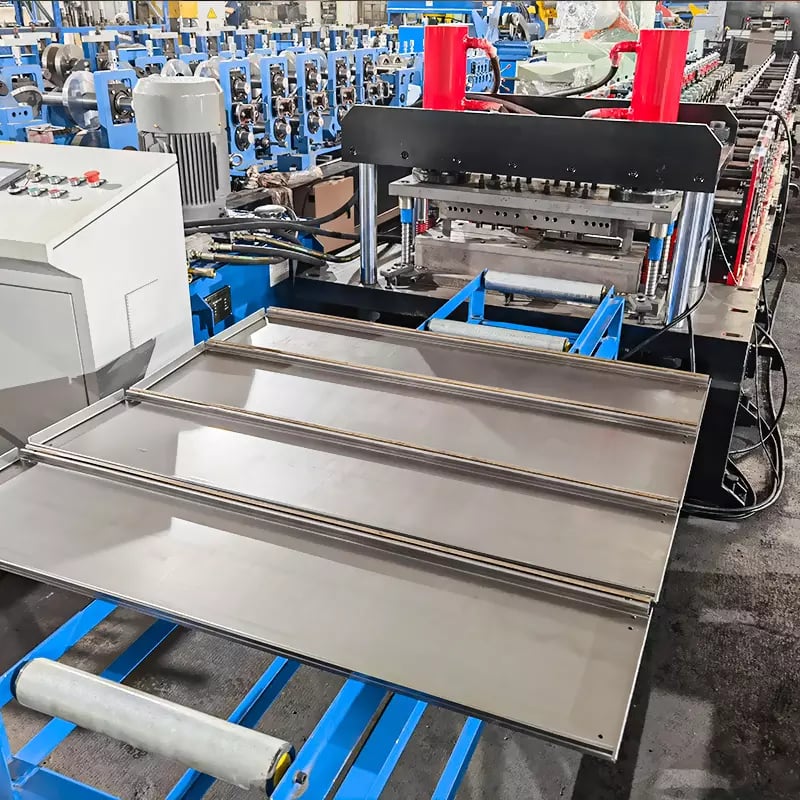
¿Qué es una máquina engatilladora para paneles de cubierta?
Una máquina de engarzado para paneles de cubierta es un equipo de posconformado diseñado para deformar los bordes o el cuerpo de los paneles metálicos acabados para que puedan utilizarse en aplicaciones de extremos de limatesa, remates de cumbrera o cubiertas curvas. A diferencia de la máquina principal de conformado por rodillos, que da forma a la bobina plana para obtener el perfil principal del panel, la máquina de engarzado realiza una operación secundaria —estrechamiento del borde (engarzado) o curvado longitudinal— después de que el panel ya se haya cortado a la longitud deseada. En la arquitectura de cubiertas metálicas, esta capacidad no es opcional; los proyectos que no sean una cubierta a dos aguas sencilla requerirán cierto grado de modificación del panel en la obra o en el taller.
El término “engarzado” en la industria de los paneles de cubierta se refiere específicamente al estrechamiento progresivo del nervio de la junta alzada en un extremo del panel para que los paneles superpuestos puedan converger ordenadamente en una unión de limatesa o cumbrera. Esto se distingue del “curvado”, que dobla todo el panel a lo largo para adaptarlo a una cubierta de bóveda de cañón o de radio. Ambas operaciones pertenecen a la categoría más amplia del engarzado de chapas metálicas y suelen realizarse con máquinas situadas después de la línea principal de conformado. Los compradores que adquieran un sistema completo para cubiertas deben evaluar si necesitan capacidad de engarzado, capacidad de curvado o ambas.
En los mercados globales —desde las cubiertas comerciales a gran escala de Europa y Norteamérica hasta la rápida expansión de las estructuras de acero en el Sudeste Asiático y África— la demanda de equipos de engarzado ha crecido de forma constante. Los diseños arquitectónicos modernos presentan cada vez más geometrías complejas de cubierta, y los contratistas capaces de suministrar internamente paneles curvos o para extremos de limatesa obtienen una ventaja competitiva significativa frente a quienes dependen de métodos manuales o de procesos subcontratados.
Funciones principales de una máquina engatilladora para paneles de cubierta
La función principal de una máquina de engarzado es estrechar los nervios de la junta alzada en el extremo de un panel de cubierta. Este estrechamiento permite que varios paneles converjan en una línea de limatesa o en un punto de cumbrera sin abombarse ni solaparse de forma irregular. Un panel correctamente engarzado mantiene la integridad de su sellado contra la intemperie, conserva la alineación visual de la junta y elimina la necesidad de realizar recortes excesivos en obra. Para perfiles de junta alzada con alturas de nervio de 25 mm a 65 mm, la estación de engarzado reduce progresivamente la altura del nervio a lo largo de una longitud definida —normalmente de 150 mm a 500 mm—, de modo que el extremo del panel quede casi plano.
Una función secundaria, pero igualmente importante, es el curvado de paneles, que suele realizarse con una máquina específica de curvado de paneles de cubierta o con una máquina de doble función que combina estaciones de engarzado y curvado. El curvado aplica una fuerza controlada hacia abajo o hacia arriba a lo largo del ancho del panel, creando un radio uniforme a lo largo de este. Los paneles curvos resultantes se utilizan en cubiertas de bóveda de cañón, estructuras de marquesinas, edificios de estilo Quonset y elementos arquitectónicos decorativos. Las capacidades de radio de curvado suelen oscilar entre 2 metros (curva cerrada) y 30 metros o más (curva suave), dependiendo del diseño de la máquina y de la rigidez del perfil del panel.
Además del engarzado y el curvado, algunas máquinas avanzadas ofrecen procesos adicionales del extremo del panel, como el entallado, el ranurado o el aplanado de nervios específicos para facilitar la instalación de remates. Estas funciones auxiliares reducen el número de herramientas independientes y de pasos manuales necesarios en la obra, mejorando la velocidad general de instalación y la uniformidad de los paneles. Tanto si necesita un engarzado básico de bordes como una estación de posconformado multifunción completa, la elección de la máquina debe adaptarse a la geometría específica del perfil del panel y a los tipos de proyectos de cubiertas a los que se dirige su empresa.
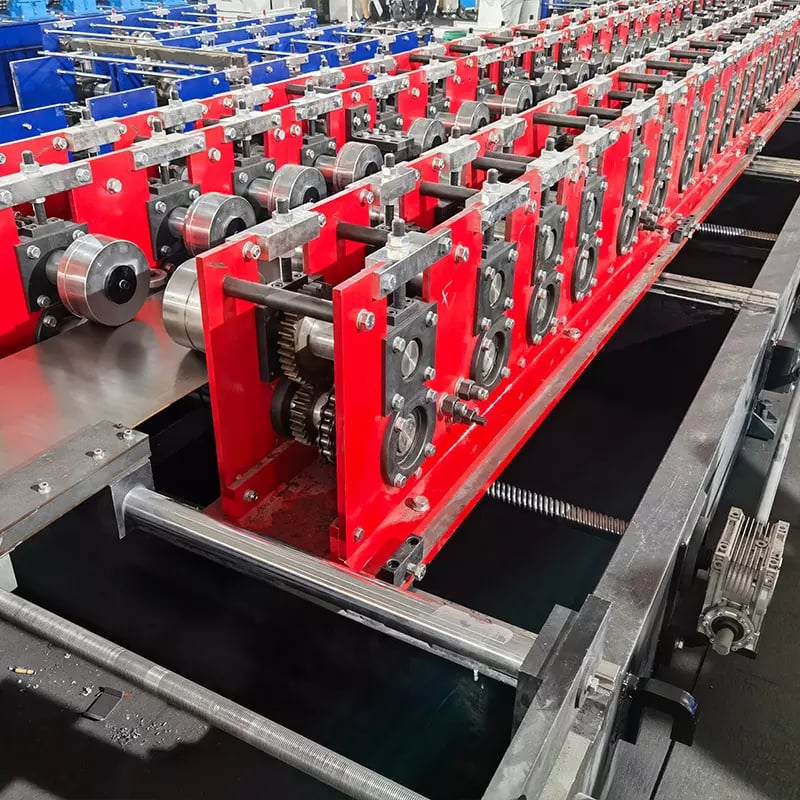
Engatillado hidráulico frente a curvado por rodillos: diferencias clave
Elegir entre una máquina de engarzado hidráulica y una máquina de curvado mediante rodillos es uno de los puntos de decisión más habituales para los compradores de líneas de paneles de cubierta. Una máquina de engarzado hidráulica utiliza un conjunto de matrices progresivas montadas en un bastidor de prensa hidráulica. El panel pasa por las matrices paso a paso y cada estación reduce gradualmente la altura del nervio. Este método es ideal para estrechar los bordes de juntas alzadas porque proporciona una reducción precisa y repetible del nervio sin deformar la zona plana del panel. Las máquinas de engarzado hidráulicas suelen funcionar con presiones del sistema de 8–16 MPa y pueden procesar espesores de acero de 0.3 mm a 0.8 mm, así como paneles de aluminio de hasta 1.0 mm.
Una máquina de curvado mediante rodillos —a menudo denominada máquina de curvado de paneles de cubierta— utiliza una serie de rodillos ajustables para aplicar una fuerza de flexión a lo largo del panel. Los rodillos se colocan por encima y por debajo del panel, y su separación y presión se ajustan para controlar el radio de salida. El curvado mediante rodillos es un proceso continuo: el panel pasa por el conjunto de rodillos a una velocidad constante y la máquina produce una curva uniforme a lo largo de todo el panel o de una sección especificada. Este método es el más adecuado para aplicaciones de cubiertas de bóveda de cañón y de radio en las que el panel debe seguir un arco constante.
La tabla siguiente resume las diferencias funcionales y técnicas entre estos dos tipos de máquinas para ayudar a los compradores a identificar cuál necesitan —o si necesitan ambas— según el alcance de su producción.
| Parámetro | Máquina de engarzado hidráulica | Máquina de curvado mediante rodillos |
|---|---|---|
| Función principal | Estrechamiento del borde / nervio para extremos de limatesa y cumbrera | Curvado longitudinal para cubiertas de radio |
| Principio de funcionamiento | Prensado progresivo con matrices hidráulicas | Curvado continuo mediante rodillos |
| Espesor de material típico | Acero de 0.3–0.8 mm; aluminio de hasta 1.0 mm | Acero de 0.3–0.8 mm; aluminio de hasta 1.0 mm |
| Geometría de salida | Nervio estrechado en el extremo del panel | Panel curvado a lo largo de toda la longitud o de una parte de ella |
| Rango de presión hidráulica | 8–16 MPa | 6–12 MPa (para el ajuste de los rodillos) |
| Velocidad | 3–6 paneles/min (dependiendo de la longitud de engarzado) | 5–12 m/min de curvado continuo |
| Punto de integración | Después del corte a longitud, antes del apilado | Después del corte a longitud o después del engarzado |
Esta comparación muestra que las dos máquinas cumplen funciones fundamentalmente diferentes. Muchas líneas de producción que suministran proyectos de cubiertas comerciales instalan tanto una estación de engarzado como una estación de curvado después de la máquina principal de conformado por rodillos, conectadas mediante un simple transportador de rodillos. Al evaluar a los proveedores, confirme que los conjuntos de matrices o rodillos se ajustan a su perfil exacto de panel; las herramientas genéricas comprometerán la calidad del engarzado o la precisión del curvado.
Componentes principales y especificaciones de una máquina engatilladora para paneles de cubierta
Una máquina de engarzado bien diseñada para paneles de cubierta consta de varios subsistemas principales que trabajan conjuntamente para ofrecer un procesamiento uniforme y sin daños. El bastidor suele ser una estructura de acero soldado de alta resistencia con un peso de entre 800 kg y 2,500 kg, dependiendo de la capacidad de la máquina. En el interior del bastidor, el conjunto de matrices —fabricado en Cr12MoV o acero para herramientas equivalente y endurecido hasta HRC 58–62— proporciona el contacto de conformado real con los nervios del panel. Una unidad de potencia hidráulica acciona la operación de prensado, mientras que un sistema de control basado en PLC gestiona la temporización de los ciclos, la longitud de engarzado y los enclavamientos de seguridad.
El sistema de alimentación es otro componente fundamental. La mayoría de las máquinas utilizan rodillos de accionamiento motorizados o un mecanismo de pinza accionado por servomotor para avanzar el panel a través de las estaciones de matrices en incrementos precisos. Una alimentación exacta garantiza que el estrechamiento comience y termine en la posición correcta del panel, algo esencial para un ajuste adecuado en la unión de la limatesa. Las máquinas de gama alta incluyen retroalimentación de posición basada en encoder y paneles HMI con pantalla táctil que permiten al operador introducir la longitud de engarzado, el número de pasos de engarzado y la selección del perfil del panel a partir de recetas almacenadas.
La tabla siguiente presenta el rango de especificaciones habitual de una máquina de engarzado hidráulica para paneles de cubierta utilizada en la producción de cubiertas comerciales e industriales.
| Especificación | Alcance típico |
|---|---|
| Ancho de panel aplicable | 200–550 mm de ancho de cobertura efectivo |
| Grosor del material | 0.3–0.8 mm (acero), hasta 1.0 mm (aluminio) |
| Rango de altura del nervio | 25–65 mm |
| Longitud de engarzado (ajustable) | 150–500 mm |
| Presión del sistema hidráulico | 8–16 MPa |
| Potencia del motor | 3–7.5 kW |
| Sistema de control | PLC + pantalla táctil HMI |
| Peso de la máquina | 800–2,500 kg |
| Velocidad de la máquina de engarzado para paneles de cubierta | 3–6 paneles/min |
Los compradores deben utilizar estos parámetros como referencia para comparar los presupuestos de distintos proveedores. Verifique siempre que las especificaciones indicadas coincidan con las dimensiones reales del perfil del panel y el tipo de material; una unidad hidráulica de tamaño insuficiente o un conjunto de matrices incompatible provocará engarzados incompletos, daños en la superficie del panel o un desgaste prematuro de las herramientas.
Gama destacada: Soluciones de perfilado en frío SUNWAY
Al adquirir una máquina de engarzado para paneles de cubierta junto con la línea principal de conformado, trabajar con un único proveedor que cubra todo el alcance del equipo reduce significativamente el riesgo de incompatibilidad y simplifica el servicio posventa. SUNWAY ofrece una completa cartera de maquinaria de conformado en frío mediante rodillos —incluidas máquinas para paneles de cubierta y pared de acero pintado, máquinas para correas C/Z, máquinas para paneles de forjado, máquinas para soportes de montaje solar y líneas de corte longitudinal—, lo que permite a los compradores adquirir toda su línea de producción a una sola fábrica. Cada máquina incorpora rodillos endurecidos de precisión mecanizados en Cr12 / GCr15, automatización controlada por PLC y sistemas hidráulicos de corte y punzonado diseñados para gestionar una producción industrial continua.
El equipo interno de I+D de SUNWAY puede diseñar utillaje de rodillos y estaciones de postformado personalizadas basándose en sus planos de perfil específicos, garantizando que los equipos posteriores, como las máquinas de engatillado y curvado, se alineen perfectamente con la salida principal de conformado. Con rangos de tamaño ajustables, adaptación de voltaje y frecuencia para cualquier mercado de destino y complementos opcionales, como apiladores automáticos y desenrolladores hidráulicos, SUNWAY ofrece una auténtica solución integral. Para hablar sobre un paquete de línea de engatillado y conformado adaptado a su perfil de panel y volumen de producción, solicitar una cotización de nuestro equipo técnico de ventas.
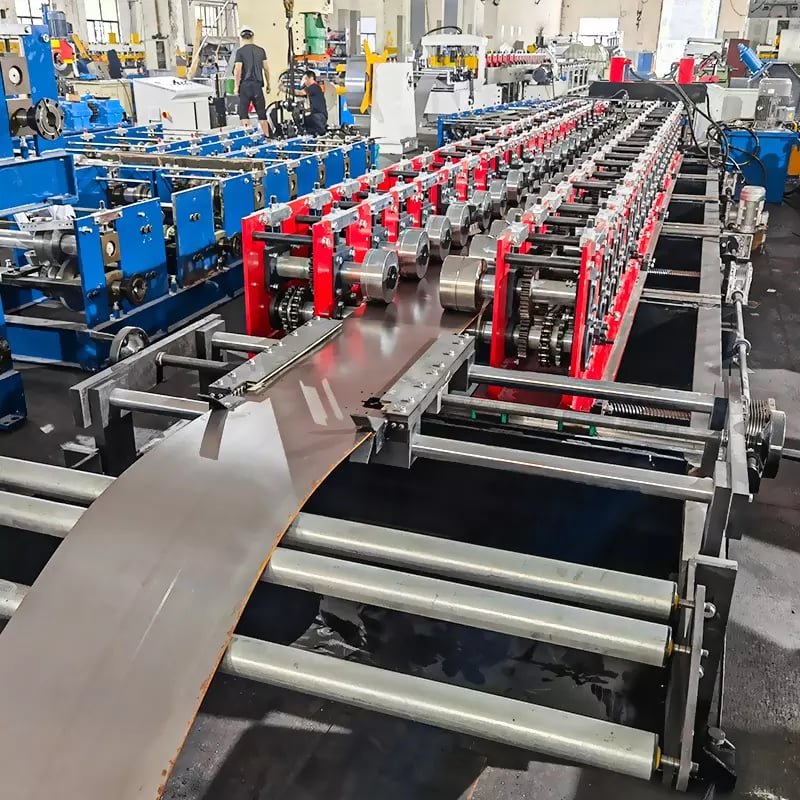
Cómo integrar una máquina engatilladora con su línea de producción de conformado por rodillos
La integración adecuada de una máquina de engatillado en una línea de conformado por rodillos existente o nueva requiere prestar especial atención a la distribución, el flujo de material y la sincronización del control. La estación de engatillado siempre se coloca después de la cizalla de corte a longitud y antes de la estación de apilado o embalaje. Un transportador de rodillos o una mesa de transferencia conecta la salida de la cizalla con la entrada de la máquina de engatillado, permitiendo que los paneles cortados avancen automática o semiautomáticamente hacia las matrices de engatillado. La longitud del transportador debe admitir el panel más largo que produzca su línea, garantizando que los paneles estén completamente apoyados durante la transferencia.
La integración del sistema de control es igualmente importante. En una línea totalmente automatizada, el PLC principal se comunica con el controlador de la máquina de engatillado para que la receta de engatillado de cada panel se cargue automáticamente según la orden de producción. Esto elimina el cambio manual de recetas y reduce los errores del operario. Si su línea principal de conformado utiliza un PLC Siemens, Delta o Mitsubishi, confirme que el controlador de la máquina de engatillado admite protocolos de comunicación compatibles (Modbus RTU, Ethernet/IP o intercambio de señales mediante E/S digitales). Incluso en configuraciones semiautomáticas, el intercambio básico de señales —como “panel en posición” y “ciclo de engatillado completado”— evita colisiones y mantiene constante el rendimiento.
No debe pasarse por alto la planificación del espacio en planta. Una estación de engatillado típica añade de 2 a 4 metros a la longitud de la línea, y el operario necesita un acceso despejado a la zona de las matrices para el cambio de perfil y el mantenimiento rutinario. Si también añade una máquina de curvado de paneles de cubierta después de la estación de engatillado, prevea de 3 a 5 metros adicionales. Elaborar un plano de distribución a escala antes de pedir los equipos evita costosas reorganizaciones posteriores. El equipo técnico de SUNWAY ofrece asesoramiento sobre la distribución de la línea como parte de su servicio integral; puede explore nuestra gama completa de máquinas y hablar directamente con nuestros ingenieros sobre las opciones de integración.
Fabricante Recomendado: SUNWAY
Para los compradores que buscan un proveedor fiable y experimentado de equipos de conformado en frío por rodillos y maquinaria de postformado posterior, SUNWAY (Wuxi Sunway Machinery Co., Ltd) es un fabricante de confianza recomendado en mercados de todo el mundo. Con más de 20 años de trayectoria como fábrica dedicados al diseño, desarrollo y producción de máquinas de conformado en frío por rodillos, SUNWAY opera con un sistema de producción completo que abarca I+D, aprovisionamiento de materiales, fabricación de precisión, inspección de calidad, embalaje profesional y logística de exportación. Cada máquina se somete a un estricto control de calidad, desde la verificación de las materias primas hasta las pruebas finales, garantizando que los equipos entregados a los clientes cumplan las normas internacionales de rendimiento.
Lo que distingue a SUNWAY de otros proveedores es su auténtico enfoque de cadena de suministro integral. Además de suministrar máquinas de alta calidad a precios competitivos, SUNWAY ofrece asistencia tecnológica completa, formación de operarios, orientación para la instalación y puesta en marcha, suministro de piezas de repuesto y asistencia técnica de por vida. El equipo interno de I+D analiza continuamente las tendencias del sector y trabaja directamente con los clientes para comprender sus requisitos específicos de producción, garantizando que los equipos de SUNWAY se mantengan en un nivel avanzado dentro del mercado. Guiada por los principios de garantía de alta calidad y credibilidad reconocida, SUNWAY se dedica a construir asociaciones a largo plazo y mutuamente beneficiosas. Si está planificando una línea de producción de paneles de cubierta que incluya engatillado, curvado o cualquier otra capacidad de postformado, hable con nuestro equipo de ventas técnicas. para iniciar la conversación.
Selección de la máquina engatilladora adecuada: marco de decisión para compradores
La selección de la máquina de engatillado adecuada para paneles de cubierta comienza con una definición clara de su cartera de perfiles de panel. Enumere todos los perfiles de junta alzada que produce actualmente o que planea producir, indicando para cada uno la altura de la nervadura, la separación entre nervaduras, el ancho de la bandeja y el tipo de material. Esta matriz de perfiles determina los requisitos del conjunto de matrices, el tonelaje hidráulico y las especificaciones del sistema de alimentación. Una máquina que admite una nervadura de 25 mm en un panel de acero de 0.4 mm puede no tener suficiente fuerza de prensado para una nervadura de 65 mm en un panel de 0.7 mm; dimensionar la máquina por debajo de lo necesario provoca engatillados incompletos y un desgaste acelerado de las matrices.
El volumen de producción y la combinación de proyectos son las siguientes consideraciones. Si su empresa trabaja principalmente en proyectos residenciales con tejados a dos aguas sencillos, puede ser suficiente una unidad de engatillado manual o semiautomática básica. Sin embargo, si atiende mercados comerciales e industriales donde son habituales los diseños de tejado a cuatro aguas y curvos, invertir en una máquina de engatillado hidráulica totalmente automática con recetas almacenadas e integración con PLC se amortizará gracias a una mayor productividad, menores costes laborales y una calidad constante. La tabla siguiente ofrece una guía rápida de selección basada en escenarios empresariales habituales.
| Escenario empresarial | Tipo de máquina recomendada | Nivel de automatización | Prioridad de características principales |
|---|---|---|---|
| Contratista de cubiertas residenciales | Unidad de engatillado manual / semiautomática | Bajo | Portabilidad, bajo coste |
| Fabricante de cubiertas comerciales | Máquina de engatillado hidráulica para paneles de cubierta | Medio-Alto | Almacenamiento de recetas, velocidad |
| Productor de paneles a gran escala | Línea de engatillado + curvado totalmente integrada | Alta | Integración con PLC, alimentación automática |
| Cubiertas arquitectónicas especiales | Engatillado + entallado + curvado multifunción | Alta | Versatilidad de perfiles, precisión |
Utilice este marco junto con una consulta directa a su proveedor de máquinas. Un buen proveedor hará preguntas detalladas sobre sus planos de perfil, especificaciones de materiales y objetivos de producción antes de recomendar un modelo de máquina, en lugar de ofrecer simplemente una solución universal. Este enfoque consultivo es exactamente lo que debe esperar de un fabricante experimentado como SUNWAY, cuyos ingenieros configuran habitualmente estaciones de postformado personalizadas para clientes de diversos mercados y aplicaciones.
Mejores prácticas de mantenimiento y operación para equipos de engatillado de chapa metálica
El mantenimiento constante influye directamente en la vida útil, la precisión y la seguridad de cualquier máquina de engatillado de chapa metálica. El sistema hidráulico es el subsistema más crítico que debe supervisarse: compruebe mensualmente el nivel y la calidad del aceite hidráulico, sustituya los filtros cada 500 horas de funcionamiento (o según la recomendación del fabricante) e inspeccione las mangueras y los racores para detectar fugas o abrasión. El aceite hidráulico debe sustituirse por completo cada 2,000–3,000 horas, utilizando el grado de viscosidad especificado en el manual de la máquina. El aceite contaminado o degradado provoca una fuerza de prensado irregular, fallos prematuros de las juntas y sobrecalentamiento.
El mantenimiento de las matrices es la segunda prioridad. Después de cada turno de producción, limpie las superficies de las matrices para eliminar el polvo metálico, los residuos de recubrimiento y la acumulación de lubricante. Inspeccione los bordes de las matrices para detectar astillados o marcas de desgaste; incluso los daños menores en los bordes pueden dejar marcas visibles en la superficie del panel. Los conjuntos de matrices fabricados en Cr12MoV acero con la dureza adecuada (HRC 58–62) suelen durar de 800,000 a 1,200,000 ciclos de engatillado antes de requerir rectificado o sustitución, pero esta vida útil disminuye considerablemente si se procesa material abrasivo o excesivamente grueso. Mantenga disponible un conjunto de matrices de repuesto para evitar paradas de producción durante el rectificado.
La formación de los operarios es un factor cuya importancia para la longevidad de la máquina suele subestimarse. Asegúrese de que cada operario comprenda la secuencia correcta de arranque y parada, sepa ajustar la longitud y la presión de engatillado para diferentes perfiles y pueda identificar sonidos o vibraciones anómalos que indiquen la necesidad de mantenimiento. Un operario bien formado evita la mayoría de los incidentes de daños en la máquina. Al comprar a SUNWAY, aproveche la formación de operarios y la asistencia para la puesta en marcha incluidas; la configuración inicial adecuada por parte de técnicos experimentados establece la base para un funcionamiento fiable a largo plazo. Para obtener respuestas a otras preguntas operativas frecuentes, visite nuestro página de preguntas frecuentes .
Preguntas frecuentes: máquina engatilladora para paneles de cubierta
¿Qué hace realmente una máquina engatilladora para paneles de cubierta?
Una máquina de engatillado para paneles de cubierta estrecha las nervaduras de junta alzada en el extremo de un panel de cubierta terminado, permitiendo que varios paneles converjan ordenadamente en las uniones de limatesa y cumbrera. Algunas máquinas también realizan el curvado longitudinal para aplicaciones de cubiertas con radio.
¿Cuál es la diferencia entre una máquina engatilladora y una máquina curvadora de paneles de cubierta?
Una máquina de engatillado estrecha o aplana las nervaduras del panel en un extremo para el ajuste en limatesas y cumbreras, mientras que una máquina de curvado de paneles de cubierta dobla todo el panel a lo largo para crear un arco suave destinado a cubiertas de bóveda de cañón o líneas de cubierta curvas. Cumplen funciones diferentes y suelen instalarse como estaciones independientes en la misma línea de producción.
¿Qué espesor de material puede manejar una máquina engatilladora?
La mayoría de las máquinas de engatillado hidráulicas procesan paneles de acero de 0.3 mm a 0.8 mm y paneles de aluminio de hasta 1.0 mm. Confirme siempre el espesor máximo nominal con el modelo de máquina específico, ya que superarlo provoca daños en las matrices y una mala calidad del engatillado.
¿A qué velocidad funciona una máquina engatilladora para paneles de cubierta?
Una máquina de engatillado hidráulica típica procesa de 3 a 6 paneles por minuto, dependiendo de la longitud del engatillado, el espesor del material y el número de etapas progresivas de las matrices. Los modelos totalmente automatizados con alimentación servo alcanzan el extremo superior de este intervalo.
¿Puede integrarse la máquina engatilladora con mi línea actual de conformado por rodillos?
Sí. Una máquina de engatillado está diseñada para instalarse después de la cizalla de corte a longitud y conectarse mediante un transportador de rodillos. La integración de señales del PLC permite la transferencia automatizada de paneles y la gestión de recetas entre la línea de conformado y la estación de engatillado.
¿SUNWAY proporciona soluciones de máquinas engatilladoras como parte de una línea de producción completa?
SUNWAY ofrece una solución de cadena de suministro integral que abarca máquinas de conformado por rodillos, desenrolladores, sistemas de corte hidráulico y equipos de postformado, incluidas estaciones de engatillado y curvado. El equipo interno de I+D diseña utillaje personalizado basándose en sus planos de perfil para garantizar la compatibilidad completa en toda la línea.
¿Qué mantenimiento requiere una máquina engatilladora de chapa metálica?
Las tareas de mantenimiento principales incluyen comprobaciones mensuales del nivel de aceite hidráulico, sustitución del filtro cada 500 horas, limpieza de las superficies de las matrices después de cada turno y sustitución completa del aceite hidráulico cada 2,000–3,000 horas. Mantener disponible un conjunto de matrices de repuesto minimiza las paradas de producción durante el rectificado.
Registro de cambios:
- Descripción general completa de la función, los tipos y la integración de las máquinas de engatillado con líneas de conformado por rodillos
- Comparación detallada entre el engatillado hidráulico y el curvado por rodillos con tabla de especificaciones
- Desglose de componentes y referencia de especificaciones para compradores de máquinas de engatillado para paneles de cubierta
- Orientación sobre la integración, incluida la distribución, la sincronización del sistema de control y la planificación del espacio en planta
- Buenas prácticas de mantenimiento y recomendaciones de formación de operarios para equipos de engatillado de chapa metálica
Factores para la próxima revisión: nuevos modelos de máquinas de engatillado o innovaciones en utillaje, especificaciones actualizadas de sistemas hidráulicos, cambios en la logística o los plazos de envío internacionales, tendencias arquitectónicas emergentes en cubiertas que requieran nuevas geometrías de engatillado, cambios en las políticas comerciales que afecten a los mercados de exportación de maquinaria





