
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Машина для гофрирования кровельных панелей является важным видом вспомогательного оборудования в любом производственном процессе изготовления металлической кровли. Она позволяет изгибать, сужать или обжимать по краям готовые панели с фальцевым или трапециевидным профилем, чтобы они соответствовали архитектурным проектам с нелинейными линиями кровли — вальмовыми торцами, радиусными изгибами и коническими переходами. Понимание функций, типов и способов интеграции этой машины помогает покупателям избежать дорогостоящих узких мест, обеспечить стабильное качество панелей и максимально повысить окупаемость инвестиций во всю линию профилирования. Если вы планируете новую линию по производству кровельных панелей или модернизируете существующую, обратитесь в нашу команду обратитесь в SUNWAY, чтобы обсудить подходящее решение для гофрирования, компоновку производственной линии и индивидуальную конфигурацию для вашего конкретного профиля панели и потребностей проекта.
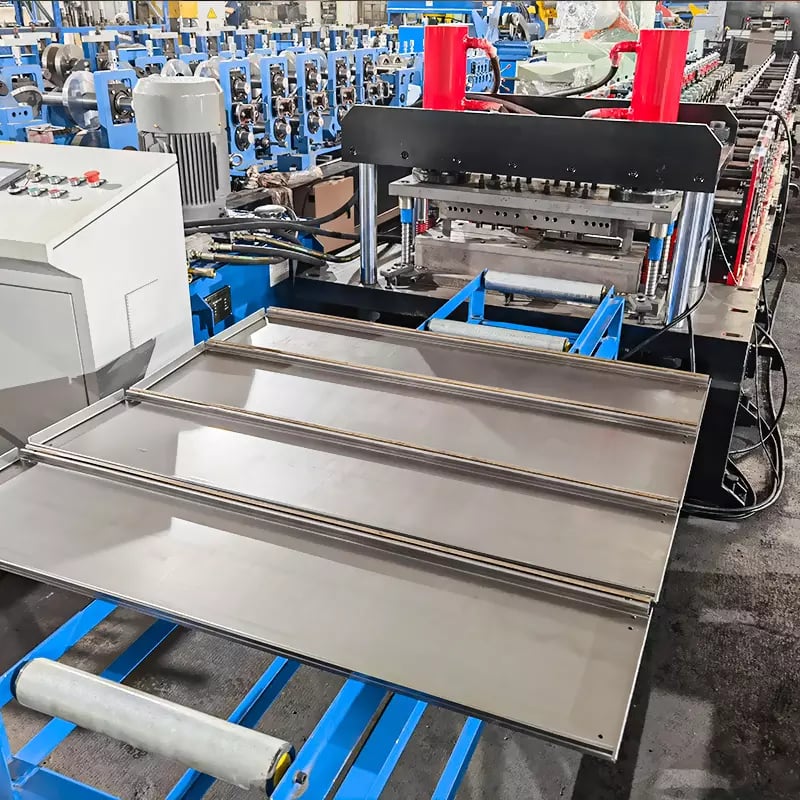
Что такое обжимной станок для кровельных панелей?
Машина для гофрирования кровельных панелей — это устройство для последующей обработки, предназначенное для деформации краев или корпуса готовых металлических кровельных панелей, чтобы они подходили для вальмовых торцов, коньковых элементов или криволинейных крыш. В отличие от основной машины для профилирования, которая формирует основной профиль панели из плоского рулонного материала, машина для гофрирования выполняет вторичную операцию — сужение краев (гофрирование) или продольное изгибание — после того, как панель уже нарезана по длине. В архитектурной металлической кровле такая возможность не является дополнительной опцией; для проектов с любой крышей, кроме простой двускатной, потребуется определенная модификация панелей на строительной площадке или в цехе.
Термин «гофрирование» в отрасли кровельных панелей конкретно означает постепенное сужение ребра фальца на одном конце панели, чтобы перекрывающиеся панели аккуратно сходились в месте вальмы или конька. Это отличается от «изгибания», при котором вся панель изгибается по длине для соответствия бочкообразной или радиусной линии крыши. Обе операции относятся к более широкой категории гофрирования металлического листа и обычно выполняются машинами, установленными после основной линии профилирования. Покупателям, приобретающим комплексную кровельную систему, следует оценить, требуется ли им функция гофрирования, функция изгибания или обе функции.
На мировых рынках — от крупномасштабного коммерческого кровельного строительства в Европе и Северной Америке до быстрого расширения стальных конструкций в Юго-Восточной Азии и Африке — спрос на оборудование для гофрирования стабильно растет. Современные архитектурные проекты все чаще включают сложную геометрию крыш, и подрядчики, способные самостоятельно изготавливать криволинейные панели или панели для вальмовых торцов, получают значительное конкурентное преимущество перед теми, кто полагается на ручные методы или стороннюю обработку.
Основные функции обжимного станка для кровельных панелей
Основная функция машины для гофрирования заключается в сужении ребер фальца на конце кровельной панели. Такое сужение позволяет нескольким панелям сходиться на вальмовой линии или в точке конька без выпучивания или неравномерного перекрытия. Правильно загoфрированная панель сохраняет герметичность, сохраняет визуальное выравнивание фальца и устраняет необходимость чрезмерной подрезки на строительной площадке. Для фальцевых профилей с высотой ребра от 25 mm до 65 mm гофрирующая станция постепенно уменьшает высоту ребра на заданной длине — обычно от 150 mm до 500 mm, — благодаря чему конец панели становится почти плоским.
Второй, но не менее важной функцией является изгибание панелей, которое часто выполняется специализированной машиной для изгибания кровельных панелей или многофункциональной машиной, объединяющей станции гофрирования и изгибания. При изгибании по ширине панели прикладывается контролируемое направленное вниз или вверх усилие, создающее плавный радиус вдоль длины панели. Полученные криволинейные панели используются для бочкообразных крыш, навесных конструкций, зданий типа Quonset и декоративных архитектурных элементов. Возможности по радиусу изгиба обычно составляют от 2 м (крутой изгиб) до 30 м и более (плавная дуга) в зависимости от конструкции машины и жесткости профиля панели.
Помимо гофрирования и изгибания, некоторые современные машины предлагают дополнительную обработку концов панелей, например вырубку, продольную резку или распрямление отдельных ребер для облегчения установки примыканий. Эти вспомогательные функции сокращают количество отдельных инструментов и ручных операций, необходимых на строительной площадке, повышая общую скорость монтажа и стабильность панелей. Независимо от того, требуется ли вам базовое гофрирование краев или полноценная многофункциональная станция последующей обработки, выбор машины должен соответствовать конкретной геометрии профиля панели и типам кровельных проектов, на которых специализируется ваша компания.
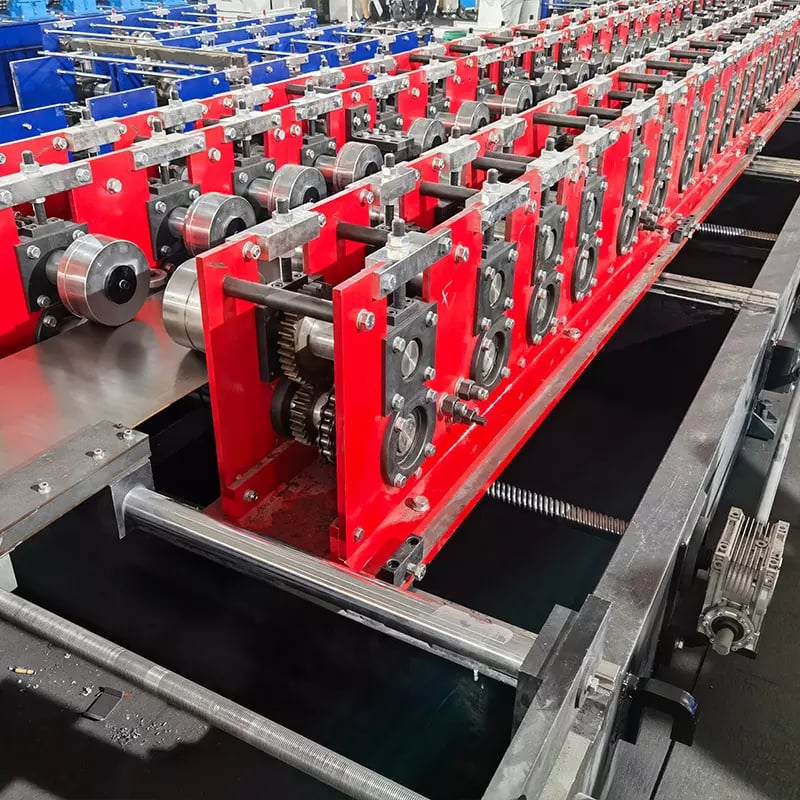
Гидравлическая обжимка и роликовая гибка: ключевые различия
Выбор между гидравлической машиной для гофрирования и машиной для изгибания на роликах является одним из наиболее распространенных вопросов для покупателей линий по производству кровельных панелей. Гидравлическая машина для гофрирования использует набор последовательно расположенных штампов, установленных на раме гидравлического пресса. Панель подается через штампы поэтапно, и каждая штамповочная станция постепенно уменьшает высоту ребра. Этот метод идеально подходит для сужения краев фальца, поскольку обеспечивает точное и повторяемое уменьшение ребра без деформации плоской части панели. Гидравлические машины для гофрирования обычно работают при системном давлении 8–16 MPa и могут обрабатывать сталь толщиной от 0.3 mm до 0.8 mm, а также алюминиевые панели толщиной до 1.0 mm.
Машина для изгибания на роликах, которую часто называют машиной для изгибания кровельных панелей, использует ряд регулируемых роликов для приложения изгибающего усилия вдоль длины панели. Ролики располагаются над панелью и под ней, а их зазор и давление регулируются для контроля выходного радиуса. Изгибание на роликах является непрерывным процессом: панель проходит через комплект роликов с постоянной скоростью, и машина создает равномерный изгиб по всей панели или на заданном участке. Такой подход лучше всего подходит для бочкообразных и радиусных крыш, где панель должна следовать непрерывной дуге.
В таблице ниже приведены функциональные и технические различия между этими двумя типами машин, чтобы помочь покупателям определить, какой из них — или нужны ли оба — необходим для их производственных задач.
| Параметр | Гидравлическая машина для гофрирования | Машина для изгибания на роликах |
|---|---|---|
| Основная функция | Сужение краев / ребер для вальмовых и коньковых торцов | Продольное изгибание для радиусных крыш |
| Принцип работы | Последовательная гидравлическая штамповка | Непрерывное гибочное формование роликами |
| Типичная толщина материала | Сталь 0.3–0.8 mm; алюминий до 1.0 mm | Сталь 0.3–0.8 mm; алюминий до 1.0 mm |
| Геометрия на выходе | Суженное ребро на конце панели | Изогнутая панель по всей длине или на ее части |
| Диапазон гидравлического давления | 8–16 MPa | 6–12 MPa (для регулировки роликов) |
| Скорость | 3–6 панелей/min (в зависимости от длины гофрирования) | 5–12 m/min непрерывного изгибания |
| Место интеграции | После резки по длине, перед укладкой | После резки по длине или после гофрирования |
Это сравнение показывает, что две машины выполняют принципиально разные задачи. На многих производственных линиях, поставляющих продукцию для коммерческого кровельного строительства, после основной машины для профилирования устанавливаются как станция гофрирования, так и станция изгибания, соединенные простым роликовым конвейером. При оценке поставщиков убедитесь, что комплекты штампов или роликов соответствуют вашему точному профилю панели — универсальная оснастка ухудшит качество гофрирования или точность изгиба.
Основные компоненты и характеристики обжимного станка для кровельных панелей
Хорошо спроектированная машина для гофрирования кровельных панелей состоит из нескольких основных подсистем, которые совместно обеспечивают стабильную обработку панелей без повреждений. Рама обычно представляет собой усиленную сварную стальную конструкцию массой от 800 kg до 2,500 kg в зависимости от производительности машины. Внутри рамы узел штампов, изготовленный из Cr12MoV или эквивалентной инструментальной стали с твердостью HRC 58–62, обеспечивает непосредственный контакт формующего инструмента с ребрами панели. Гидравлическая силовая установка приводит в действие прессование, а система управления на базе PLC регулирует время циклов, длину гофрирования и защитные блокировки.
Система подачи является еще одним важным компонентом. В большинстве машин используются приводные ролики или механизм захвата с сервоприводом для точного продвижения панели через штамповочные станции с заданным шагом. Точная подача гарантирует, что сужение начинается и заканчивается в правильных местах панели, что необходимо для правильного соединения в месте вальмы крыши. Машины более высокого класса оснащаются обратной связью по положению на основе энкодера и сенсорными панелями HMI, позволяющими оператору задавать длину гофрирования, количество шагов гофрирования и выбор профиля панели из сохраненных рецептов.
В таблице ниже приведен типичный диапазон характеристик гидравлической машины для гофрирования кровельных панелей, используемой в коммерческом и промышленном кровельном производстве.
| Спецификация | Типовой диапазон |
|---|---|
| Рабочая ширина панели | 200–550 mm эффективной ширины покрытия |
| Толщина материала | 0.3–0.8 mm (сталь), до 1.0 mm (алюминий) |
| Диапазон высоты ребра | 25–65 mm |
| Длина гофрирования (регулируемая) | 150–500 mm |
| Давление гидравлической системы | 8–16 MPa |
| Мощность двигателя | 3–7.5 kW |
| Система управления | ПЛК + сенсорный экран HMI |
| Вес машины | 800–2,500 kg |
| Скорость машины для гофрирования кровельных панелей | 3–6 панелей/min |
Покупателям следует использовать эти параметры в качестве основы для сравнения коммерческих предложений от разных поставщиков. Всегда проверяйте, соответствуют ли заявленные характеристики фактическим размерам профиля панели и типу материала — гидравлический агрегат недостаточной мощности или неподходящий комплект штампов приведет к неполному гофрированию, повреждению поверхности панели или преждевременному износу оснастки.
Рекомендуемый ассортимент: решения SUNWAY для станков холодного роликового профилирования
При закупке машины для гофрирования кровельных панелей вместе с основной линией профилирования работа с одним поставщиком, охватывающим весь комплекс оборудования, значительно снижает риск несовместимости и упрощает послепродажное обслуживание. SUNWAY предлагает широкий ассортимент оборудования для холодной профилировки металла, включая станки для производства цветных стальных кровельных и стеновых панелей, станки для профилей C/Z, станки для профнастила перекрытий, станки для монтажных кронштейнов солнечных панелей и линии продольной резки, предоставляя покупателям возможность приобрести всю производственную линию на одном заводе. Каждый станок оснащён прецизионно обработанными закалёнными роликами из Cr12 / GCr15, автоматикой с управлением через PLC и гидравлическими системами резки/пробивки, рассчитанными на непрерывное промышленное производство.
Собственная команда SUNWAY по исследованиям и разработкам может спроектировать индивидуальную роликовую оснастку и станции постформинга на основе ваших конкретных чертежей профиля, обеспечивая идеальное согласование последующего оборудования, такого как станки для гофрирования и гибки, с основным профилем формования. Благодаря регулируемым диапазонам размеров, адаптации напряжения и частоты для любого рынка назначения и дополнительным опциям, таким как автоматические штабелёры и гидравлические разматыватели, SUNWAY предлагает полноценное комплексное решение. Чтобы обсудить комплект линии для гофрирования и формования, адаптированный к профилю ваших панелей и объёму производства, запросить коммерческое предложение от нашей команды технических продаж.
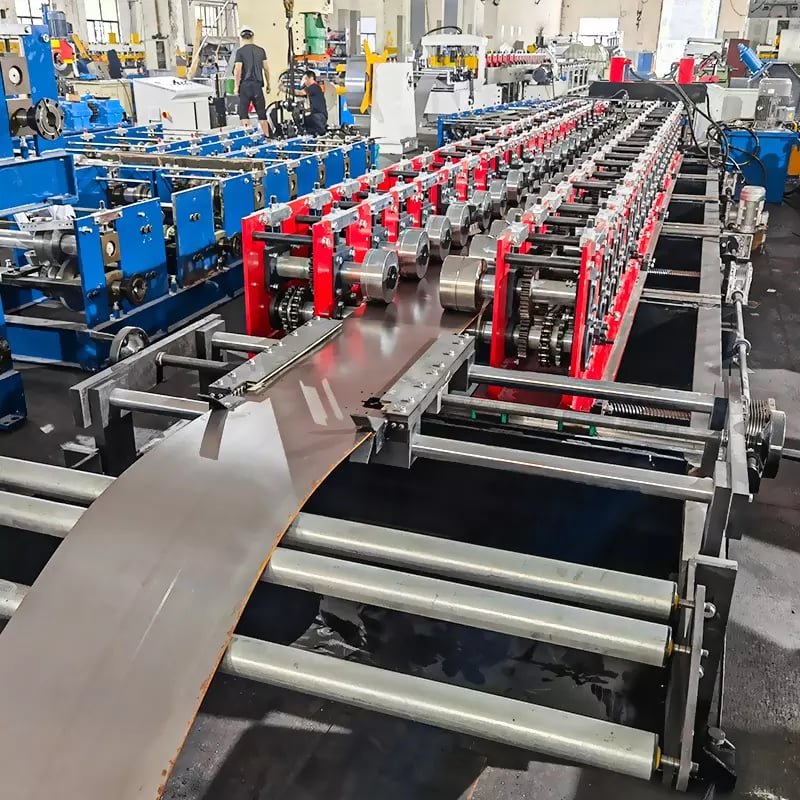
Как интегрировать обжимной станок в вашу производственную линию роликовой формовки
Правильная интеграция станка для гофрирования в существующую или новую линию холодной профилировки требует тщательного внимания к компоновке, движению материала и синхронизации управления. Станция гофрирования всегда располагается после ножниц для резки в размер и перед станцией штабелирования или упаковки. Роликовый конвейер или передаточный стол соединяет выход ножниц с входом станка для гофрирования, позволяя отрезанным панелям автоматически или полуавтоматически поступать в матрицы для гофрирования. Длина конвейера должна соответствовать длине самой длинной панели, производимой вашей линией, чтобы панели имели полноценную опору во время перемещения.
Не менее важна интеграция системы управления. В полностью автоматизированной линии главный PLC взаимодействует с контроллером станка для гофрирования, поэтому рецепт гофрирования каждой панели автоматически загружается на основе производственного заказа. Это исключает ручное переключение рецептов и снижает вероятность ошибок оператора. Если в вашей основной линии формования используется PLC Siemens, Delta или Mitsubishi, убедитесь, что контроллер станка для гофрирования поддерживает совместимые протоколы связи (Modbus RTU, Ethernet/IP или обмен цифровыми сигналами I/O). Даже в полуавтоматических установках базовый обмен сигналами, например «панель на позиции» и «цикл гофрирования завершён», предотвращает столкновения и поддерживает стабильную производительность.
Планированием площади пола не следует пренебрегать. Типичная станция гофрирования добавляет 2–4 метра к длине линии, а оператору необходим свободный доступ к зоне матрицы для переналадки профиля и регулярного технического обслуживания. Если вы также устанавливаете ниже по потоку станок для гибки кровельных панелей после станции гофрирования, предусмотрите дополнительные 3–5 метров. Подготовка масштабированного чертежа размещения оборудования до заказа предотвращает дорогостоящую перестановку в дальнейшем. Техническая команда SUNWAY предоставляет консультации по компоновке линии в рамках комплексного обслуживания — вы можете ознакомьтесь с полным ассортиментом машин и напрямую обсудить варианты интеграции с нашими инженерами.
Рекомендуемый производитель: SUNWAY
Для покупателей, которые ищут надёжного и опытного поставщика оборудования для холодной профилировки и последующего постформингового оборудования, SUNWAY (Wuxi Sunway Machinery Co., Ltd) является проверенным производителем, рекомендованным на мировых рынках. Имея более 20 лет заводской истории, посвящённой проектированию, разработке и производству станков для холодной профилировки, SUNWAY располагает полной производственной системой, охватывающей исследования и разработки, закупку материалов, прецизионное производство, контроль качества, профессиональную упаковку и экспортную логистику. Каждый станок проходит строгий контроль качества — от проверки сырья до финального тестирования, — что гарантирует соответствие поставляемого клиентам оборудования международным стандартам производительности.
SUNWAY отличает от других поставщиков подлинный подход к комплексной цепочке поставок. Помимо поставки высококачественных станков по конкурентоспособным ценам, SUNWAY предоставляет полную технологическую поддержку, обучение операторов, рекомендации по установке и вводу в эксплуатацию, поставку запасных частей и пожизненную техническую помощь. Собственная команда исследований и разработок постоянно анализирует отраслевые тенденции и напрямую взаимодействует с клиентами, чтобы понять их конкретные производственные требования, обеспечивая передовой уровень оборудования SUNWAY на рынке. Руководствуясь принципами гарантии высокого качества и высокой репутации, SUNWAY стремится создавать долгосрочные взаимовыгодные партнёрства. Если вы планируете линию производства кровельных панелей, включающую гофрирование, гибку или любые другие операции постформинга, свяжитесь с нашим отделом технических продаж чтобы начать разговор.
Выбор подходящего обжимного станка: схема принятия решения для покупателя
Выбор правильного станка для гофрирования кровельных панелей начинается с чёткого определения ассортимента профилей панелей. Перечислите каждый профиль фальцевого соединения, который вы производите сейчас или планируете производить, указав для каждого высоту и шаг ребра, ширину полотна и тип материала. Эта матрица профилей определяет требования к комплекту матриц, усилию гидравлического пресса и характеристикам системы подачи. Станок, способный обрабатывать ребро высотой 25 mm на стальной панели толщиной 0.4 mm, может не обладать достаточным усилием пресса для ребра высотой 65 mm на панели толщиной 0.7 mm — недостаточная мощность станка приводит к неполному гофрированию и ускоренному износу матриц.
Следующими факторами являются объём производства и структура проектов. Если ваша компания в основном выполняет жилые проекты с простыми двускатными крышами, может быть достаточно базового ручного или полуавтоматического агрегата для гофрирования. Однако если вы обслуживаете коммерческий и промышленный рынки, где распространены вальмовые и криволинейные кровельные конструкции, инвестиции в полностью автоматический гидравлический станок для гофрирования с сохранёнными рецептами и интеграцией PLC окупятся благодаря более высокой производительности, снижению затрат на труд и стабильному качеству. В таблице ниже приведено краткое руководство по выбору на основе типичных бизнес-сценариев.
| Бизнес-сценарий | Рекомендуемый тип машины | Уровень автоматизации | Приоритет ключевой функции |
|---|---|---|---|
| Подрядчик по устройству жилых кровель | Ручной / полуавтоматический агрегат для гофрирования | Низкий | Мобильность, низкая стоимость |
| Производитель коммерческих кровель | Гидравлический станок для гофрирования кровельных панелей | Средний и высокий | Хранение рецептов, скорость |
| Производитель панелей в больших объёмах | Полностью интегрированная линия гофрирования и гибки | Высокая | Интеграция PLC, автоматическая подача |
| Специализированные архитектурные кровли | Многофункциональная линия гофрирования, вырубки и гибки | Высокая | Универсальность профилей, точность |
Используйте эту систему вместе с прямой консультацией поставщика оборудования. Хороший поставщик задаст подробные вопросы о ваших чертежах профилей, характеристиках материалов и производственных целях, прежде чем рекомендовать модель станка, а не просто предложит универсальное решение. Именно такого консультационного подхода следует ожидать от опытного производителя, такого как SUNWAY, инженеры которого регулярно конфигурируют индивидуальные станции постформинга для клиентов на различных рынках и в разных сферах применения.
Передовые методы технического обслуживания и эксплуатации оборудования для обжимки листового металла
Регулярное техническое обслуживание напрямую влияет на срок службы, точность и безопасность любого станка для гофрирования металлического листа. Гидравлическая система является наиболее важной подсистемой для контроля: ежемесячно проверяйте уровень и качество гидравлического масла, заменяйте фильтры каждые 500 рабочих часов (или в соответствии с рекомендациями производителя), а также проверяйте шланги и фитинги на наличие утечек или истирания. Гидравлическое масло следует полностью заменять каждые 2,000–3,000 часов, используя класс вязкости, указанный в руководстве по эксплуатации станка. Загрязнённое или деградировавшее масло вызывает нестабильное усилие пресса, преждевременный выход уплотнений из строя и перегрев.
Техническое обслуживание матриц имеет второй приоритет. После каждой производственной смены очищайте поверхности матриц от металлической пыли, остатков покрытия и скоплений смазки. Проверяйте кромки матриц на наличие сколов или следов износа — даже незначительное повреждение кромки может оставлять видимые следы на поверхности панели. Комплекты матриц из Cr12MoV сталь с надлежащей твёрдостью (HRC 58–62) обычно выдерживают от 800,000 до 1,200,000 циклов гофрирования до необходимости перешлифовки или замены, однако этот срок значительно сокращается при обработке абразивного или чрезмерно толстого материала. Держите запасной комплект матриц в наличии, чтобы избежать простоев производства во время перешлифовки.
Обучение операторов является часто недооценённым фактором долговечности станка. Убедитесь, что каждый оператор понимает правильную последовательность запуска и остановки, умеет регулировать длину гофрирования и настройки давления для различных профилей, а также может распознавать необычные звуки или вибрации, указывающие на необходимость технического обслуживания. Хорошо обученный оператор предотвращает большинство случаев повреждения станка. При покупке у SUNWAY воспользуйтесь включёнными услугами обучения операторов и поддержки при вводе в эксплуатацию — правильная первоначальная настройка опытными специалистами создаёт основу для длительной надёжной работы. Ответы на другие распространённые вопросы по эксплуатации можно найти на нашей страницу часто задаваемых вопросов .
FAQ: обжимной станок для кровельных панелей
Что на самом деле делает обжимной станок для кровельных панелей?
Станок для гофрирования кровельных панелей сужает ребра фальцевого соединения на конце готовой кровельной панели, позволяя нескольким панелям аккуратно сходиться в местах примыкания к вальме и коньку. Некоторые станки также выполняют продольную гибку для применения на кровлях радиусной формы.
В чем разница между обжимным станком и станком для гибки кровельных панелей?
Станок для гофрирования сужает или сплющивает ребра панели с одного конца для соединения в области вальмы/конька, тогда как станок для гибки кровельных панелей изгибает всю панель по длине, создавая плавную дугу для цилиндрических сводчатых или криволинейных кровель. Они выполняют разные функции и часто устанавливаются как отдельные станции на одной производственной линии.
Какую толщину материала может обрабатывать обжимной станок?
Большинство гидравлических станков для гофрирования обрабатывает стальные панели толщиной от 0.3 mm до 0.8 mm и алюминиевые панели толщиной до 1.0 mm. Всегда подтверждайте максимальную допустимую толщину для конкретной модели станка, поскольку её превышение приводит к повреждению матриц и низкому качеству гофрирования.
С какой скоростью работает обжимной станок для кровельных панелей?
Типичный гидравлический станок для гофрирования обрабатывает от 3 до 6 панелей в минуту в зависимости от длины гофрирования, толщины материала и количества последовательных ступеней матриц. Полностью автоматические модели с сервоприводной подачей достигают верхнего значения этого диапазона.
Можно ли интегрировать обжимной станок в мою существующую линию роликовой формовки?
Да. Станок для гофрирования предназначен для установки после ножниц для резки в размер и подключения через роликовый конвейер. Интеграция сигналов PLC обеспечивает автоматическое перемещение панелей и управление рецептами между линией формования и станцией гофрирования.
Предлагает ли SUNWAY решения с обжимными станками в составе комплексной производственной линии?
SUNWAY предлагает комплексное решение по цепочке поставок, охватывающее станки для холодной профилировки, разматыватели, гидравлические системы резки и постформинговое оборудование, включая станции гофрирования и гибки. Собственная команда исследований и разработок проектирует индивидуальную оснастку на основе ваших чертежей профилей, обеспечивая полную совместимость по всей линии.
Какое техническое обслуживание требуется станку для обжимки листового металла?
К основным задачам технического обслуживания относятся ежемесячная проверка уровня гидравлического масла, замена фильтра каждые 500 часов, очистка поверхности матриц после каждой смены и полная замена гидравлического масла каждые 2,000–3,000 часов. Наличие запасного комплекта матриц сводит к минимуму простой производства во время перешлифовки.
Изменения:
- Комплексный обзор функций, типов станков для гофрирования и их интеграции с линиями холодной профилировки
- Подробное сравнение гидравлического гофрирования и роликовой гибки с таблицей характеристик
- Разбор компонентов и справочная информация по спецификациям для покупателей станка для гофрирования кровельных панелей
- Рекомендации по интеграции, охватывающие компоновку, синхронизацию системы управления и планирование площади пола
- Рекомендации по передовым методам технического обслуживания и обучению операторов оборудования для гофрирования металлического листа
Причины для следующего пересмотра: выпуск новых моделей станков для гофрирования или инновационной оснастки, обновление характеристик гидравлической системы, изменения в мировой транспортной логистике или сроках поставки, появление новых тенденций в архитектурных кровлях, требующих новых геометрий гофрирования, изменения торговой политики, влияющие на рынки экспорта оборудования





