
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Ан электрический шкаф рама машина является одной из наиболее требовательных к точности систем профилирования в отрасли производства стальных профилей. В отличие от стандартных строительных профилей, рамы электрических шкафов требуют исключительно жестких размерных допусков — часто в пределах ±0.3 мм, поскольку каждый сформированный элемент должен безупречно собираться в единый корпус, защищающий чувствительные электрические компоненты. Понимание требований к точности, различий между типами профилей и конфигураций модулей пробивки необходимо каждому покупателю, оценивающему оборудование этой категории.
Если вы ищете машину для производства рам электрических шкафов для изготовления распределительных щитов или серверных стоек, обратитесь в нашу команду обратитесь в SUNWAY за экспертными рекомендациями по конфигурации линии, индивидуальной настройке профиля и конкурентоспособным ценам, подкрепленным более чем 20-летним опытом производства оборудования для холодного профилирования.
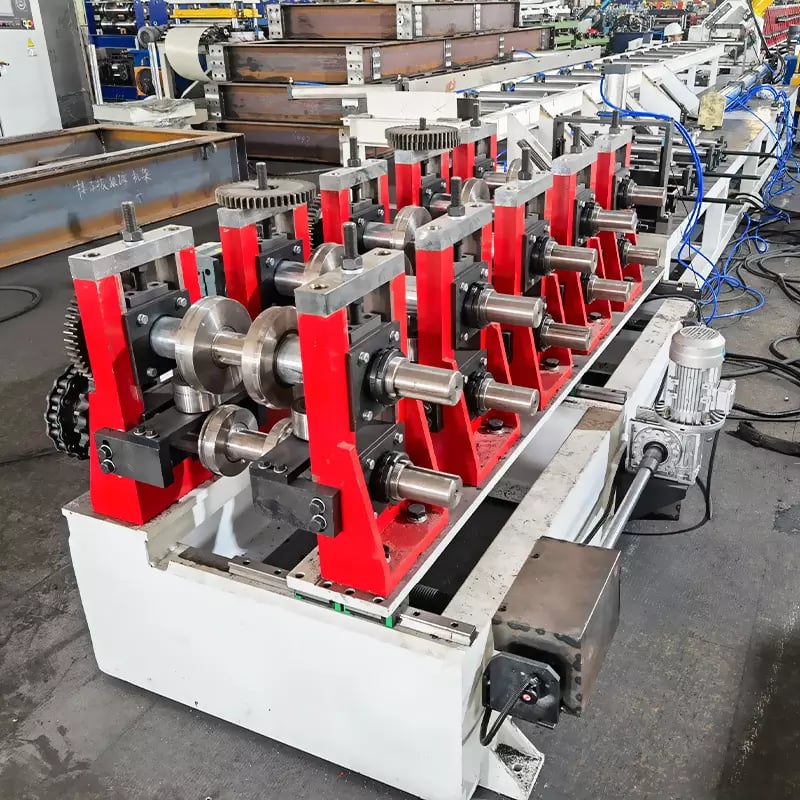
Что такое профилегибочный станок для каркаса электрического шкафа?
Машина для профилирования рам электрических шкафов представляет собой специализированную систему холодного формования, предназначенную для производства вертикальных стоек, поперечин и монтажных направляющих, используемых в корпусах электрических распределительных щитов, серверных стойках и промышленных шкафах управления. Машина принимает плоский рулон оцинкованной или холоднокатаной стали и постепенно изгибает его через ряд точно спроектированных формовочных клетей, создавая сложные замкнутые или полузамкнутые профили. Эти профили служат каркасом модульных шкафных систем, где стабильность размеров напрямую влияет на качество сборки и безопасность оборудования.
Эта машина отличается от универсального оборудования для профилегибочного производства акцентом на точность углов и качество поверхности. Профили рам электрических шкафов часто имеют несколько гибов в одном поперечном сечении — иногда девять или даже шестнадцать отдельных сгибов, — что требует роликового инструмента с чрезвычайно малыми зазорами. В процессе формовки необходимо поддерживать стабильные радиусы гиба и длины фланцев на протяжении всей производственной серии, поскольку даже незначительные отклонения накапливаются при сборке шкафа и приводят к несовпадению монтажных отверстий, зазорам между панелями или снижению конструкционной прочности.
Мировой спрос на машины для изготовления рам электрических шкафов продолжает расти вместе с расширением центров обработки данных, модернизацией промышленной автоматизации и реализацией проектов в области инфраструктуры распределения электроэнергии. Покупателями выступают производители электрических шкафов и компании по переработке стали, осваивающие производство профильной продукции с более высокой добавленной стоимостью. Правильно сконфигурированная машина не только обеспечивает требуемую геометрию профиля, но и объединяет операции пробивки, вырубки и резки в линии, производя готовые к сборке компоненты непосредственно из рулонного материала.
Почему точность профиля критически важна при формовании каркасов шкафов
Точность профиля при производстве рам электрических шкафов — это не просто предпочтительный показатель качества, а функциональная необходимость. Электрические шкафы должны сохранять точные внутренние размеры для размещения стандартных компонентов, таких как автоматические выключатели, шинопроводы, системы укладки кабелей и DIN-рейки. Допуск формовки, превышающий ±0.5 мм по ключевым размерам, может сделать непригодной целую партию стоек, поскольку монтажные отверстия не совпадут, а дверные панели не будут правильно устанавливаться внутри рамной конструкции.
Требования к точности начинаются на уровне материала. Большинство профилей рам электрических шкафов изготавливаются из рулонной оцинкованной стали толщиной от 1.0 мм до 2.5 мм и шириной, тщательно согласованной с размером развертки профиля. Предел текучести материала, равномерность поверхностного покрытия и плоскостность рулона влияют на конечный результат формовки. Высококачественная машина для изготовления рам электрических шкафов компенсирует эти факторы с помощью прецизионно шлифованных роликов, жесткой конструкции станины и сервоприводных систем подачи, поддерживающих стабильное положение полосы на протяжении всего процесса формовки.
Помимо размерного допуска, не менее важна точность углов. Каждый гиб в профиле с девятью или шестнадцатью сгибами должен соответствовать заданному углу в пределах ±0.5°, чтобы собранные рамы были прямоугольными и вертикальными. Накопленная угловая погрешность по нескольким сгибам создает перекрученные или изогнутые стойки, что снижает конструкционную прочность готового шкафа. Именно поэтому ведущие производители, такие как SUNWAY вкладывают значительные средства в роликовый инструмент, изготовленный на станках с ЧПУ, и анализ методом конечных элементов на этапе проектирования роликов, обеспечивая расчет компенсации пружинения и ее реализацию на каждой формовочной клети.
| Параметр точности | Типовое требование | Последствия несоответствия |
|---|---|---|
| Размерный допуск (длина фланца) | ±0,3 мм | Несовпадение монтажных отверстий, невозможность сборки |
| Угловой допуск (угол гиба) | ±0.5° | Перекошенные рамы, зазоры дверных панелей |
| Прямолинейность (на длине 1 м) | ≤ 0.5 мм | Изогнутые стойки, нестабильность при стеллажном размещении |
| Точность расположения отверстий | ±0.2 mm | Помехи при монтаже компонентов |
| Глубина царапин на поверхности | ≤ 0.05 мм | Разрушение покрытия, риск коррозии |
В этой таблице приведены ключевые показатели точности, которыми покупателям следует руководствоваться при оценке машины для изготовления рам электрических шкафов. Любой поставщик, не способный продемонстрировать стабильное соблюдение этих допусков, может поставить оборудование, производящее визуально приемлемые, но функционально непригодные профили.
Девятикратные и шестнадцатикратные профили: понимание различий
Термины «девятигибочный» и «шестнадцатигибочный» обозначают количество отдельных сгибов в геометрии поперечного сечения стойки рамы электрического шкафа. Девятигибочный профиль имеет девять точек гиба, образующих полуохватываемое сечение С-образной формы с фланцами и ребрами жесткости, тогда как шестнадцатигибочный профиль включает шестнадцать сгибов, формирующих более сложное полностью замкнутое или почти замкнутое поперечное сечение с превосходной жесткостью при кручении. Выбор между этими двумя типами профилей в основном определяет количество роликовых клетей машины, сложность формовки и ценовой уровень.
Девятигибочные профили широко применяются в стандартных электрических распределительных шкафах и небольших шкафах управления. Они обеспечивают достаточную прочность для большинства коммерческих и легких промышленных применений, требуя при этом меньшего количества формовочных клетей — обычно от 16 до 22 проходов роликов. Более простая геометрия означает более быструю переналадку при переходе между размерами профиля и меньшие затраты на инструмент. Для покупателей, производящих стандартные 19-дюймовые рамные стойки или модульные корпуса распределительных устройств, машина для профилей рам шкафов с девятью сгибами обеспечивает отличный баланс между возможностями и инвестициями.
Шестнадцатигибочные профили предназначены для тяжелых условий эксплуатации: крупногабаритных шкафов распределения электроэнергии, серверных стоек центров обработки данных, несущих значительный вес оборудования, и наружных корпусов, требующих повышенных конструкционных характеристик. Дополнительные сгибы создают внутренние каналы и взаимно сцепляющиеся фланцы, значительно увеличивая момент инерции профиля без увеличения толщины материала. Однако производство шестнадцатигибочных профилей требует от 24 до 36 формовочных клетей с чрезвычайно точным выравниванием роликов, а станина машины должна выдерживать большие усилия формовки без деформации. Покупателям, ориентированным на этот сегмент, следует ожидать более высоких капитальных вложений, но они получают доступ к рынкам премиальной продукции.
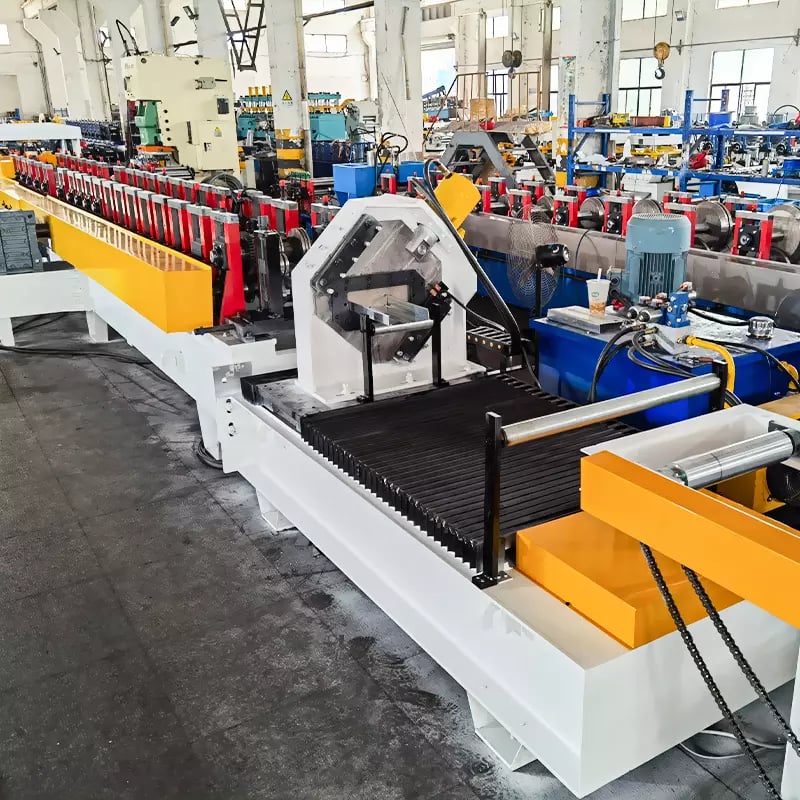
| Характеристика | Девятигибочный профиль | Шестнадцатигибочный профиль |
|---|---|---|
| Количество сгибов | 9 | 16 |
| Типовые роликовые клети | 16–22 | 24–36 |
| Сложность поперечного сечения | Средняя (полузамкнутое) | Высокая (почти замкнутое) |
| Жесткость при кручении | Стандарт | Превосходный |
| Основное применение | Стандартные распределительные устройства, шкафы управления | Распределительные панели для тяжелых условий эксплуатации, серверные стойки центров обработки данных |
| Типичная толщина материала | 1.0–2.0 mm | 1,5–2,5 мм |
| Стоимость машины для изготовления рам электрических шкафов | Умеренный | Выше |
Это сравнение помогает покупателям сопоставить целевой рынок продукции с подходящей конфигурацией машины. Если ваш план производства включает оба типа профилей, обсудите с поставщиком машины варианты взаимозаменяемого инструмента для максимального использования оборудования.
Рекомендуемый ассортимент: решения SUNWAY для роликовой профилировки каркасов шкафов
Портфель оборудования SUNWAY для холодной профилировки выходит далеко за рамки стандартных машин для кровельных профилей и прогонов и включает специализированные линии для производства рам электрических шкафов. Независимо от того, нужна ли вам машина для формовки рам распределительных устройств с девятью сгибами или линия для тяжелых стоечных профилей с шестнадцатью сгибами, SUNWAY предоставляет индивидуальную конструкцию роликов на основе точных чертежей вашего профиля, с регулируемыми диапазонами размеров для производства рам различных габаритов на одной машине. Каждая линия может быть оснащена сервоприводной системой подачи, встроенными пробивными клетями и автоматической укладкой, обеспечивая комплексное решение для производства компонентов от рулона до готового изделия.
SUNWAY привлекает покупателей машин для изготовления рам электрических шкафов интегрированной моделью обслуживания. Помимо самой машины, SUNWAY предлагает полное планирование производственной линии — от выбора разматывателя до конфигурации приемного стола, — а также обучение операторов, поставку запасных частей и пожизненную техническую поддержку. Благодаря богатому опыту поставки контейнерного оборудования на рынки Азии, Африки, Европы, Южной Америки и Австралии, SUNWAY берет на себя экспортную документацию, профессиональную упаковку и даже удаленный видеопусконаладочный ввод в эксплуатацию. Ознакомьтесь с нашим полным ассортиментом оборудования чтобы узнать, как оборудование SUNWAY может удовлетворить ваши потребности в производстве рам электрических шкафов.
Основные компоненты машины для формования каркасов распределительных шкафов
Машина для формовки рам распределительных устройств включает несколько интегрированных подсистем, которые должны работать в точной координации для обеспечения требуемой точности профиля. Разматыватель удерживает и подает стальной рулон, обычно работая с рулонами массой от 3 до 8 тонн, с моторизованным регулированием натяжения для предотвращения смещения полосы. После разматывателя правильная машина выравнивает остаточный изгиб рулона и волнистость кромок, что особенно важно для профилей рам электрических шкафов, поскольку дефекты исходного материала напрямую преобразуются в угловые ошибки готового изделия.
Формовочная секция является основой машины и состоит из нескольких роликовых клетей, установленных на усиленной сварной стальной станине. Каждая клеть содержит согласованную пару верхних и нижних роликов, обычно изготовленных из инструментальной стали Cr12MoV или GCr15, закаленной до HRC 58–62, которые постепенно формуют полосу до конечного поперечного сечения. Для девятигибочных профилей формовочная секция обычно включает от 18 до 22 клетей, а расстояние между клетями рассчитывается для управления напряжением материала и предотвращения растрескивания кромок. Машины для шестнадцатигибочных профилей требуют дополнительных клетей и могут оснащаться боковыми роликами для контроля положения боковых фланцев во время сложных последовательностей гибки.
Система резки использует гидравлическую гильотину или сервоприводную летучую отрезную систему для отделения готовых профилей заданной длины без остановки линии. Для рам электрических шкафов качество торца после резки должно быть без заусенцев и прямоугольным, чтобы избежать помех при сборке. Система управления ПЛК, обычно использующая контроллеры Siemens или эквивалентные промышленные контроллеры с сенсорным HMI, управляет всей линией, включая длину подачи, последовательности пробивки, скорость формовки и момент резки. Скорость производства профилей рам электрических шкафов обычно составляет от 8 до 20 метров в минуту в зависимости от сложности профиля и плотности пробивки.
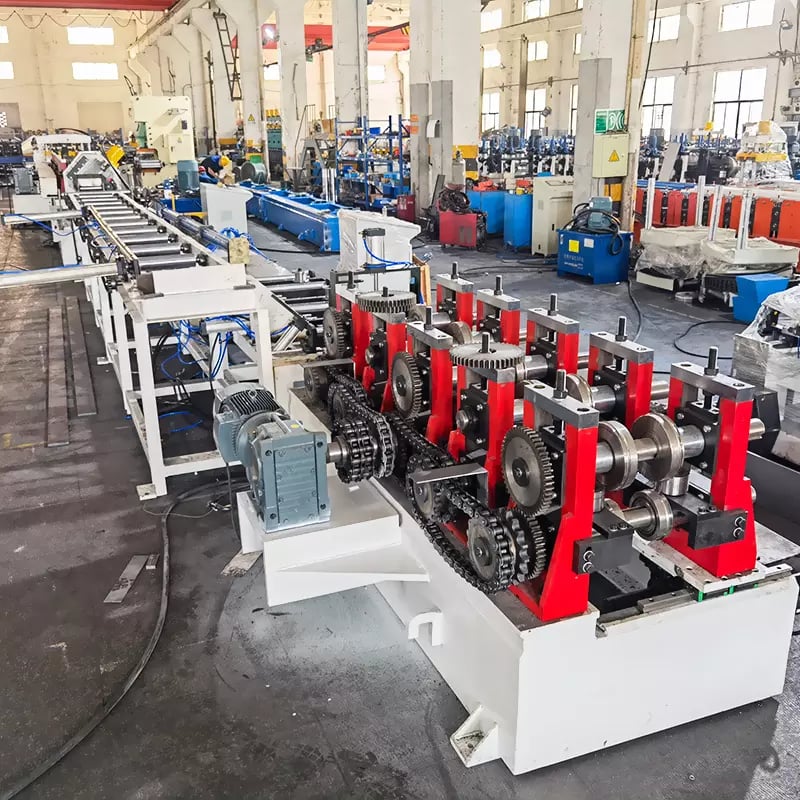
Модуль пробивки: конфигурация, схемы и интеграция
Встроенный пробивной модуль, пожалуй, является наиболее ценным компонентом машины для изготовления рам электрических шкафов, поскольку он устраняет вторичные операции, для которых в противном случае потребовались бы отдельное прессовое оборудование, ручная обработка и дополнительная площадь. Профили рам электрических шкафов требуют большого количества точно расположенных отверстий и пазов для монтажа компонентов, ввода кабелей, крепления поперечин и фиксации крепежных элементов. Интеграция этих операций пробивки непосредственно в профилегибочную линию превращает исходный рулон в готовые к сборке компоненты за один проход.
Типичный пробивной узел для производства рам электрических шкафов использует гидравлический или сервогидравлический привод и оснащается несколькими штамповочными клетями, расположенными вдоль направления движения полосы. Каждая штамповочная клеть может выполнять отдельный рисунок пробивки — круглые отверстия, продолговатые отверстия, прямоугольные вырезы или выемки, — выборочно активируемый ПЛК на основе запрограммированной длины профиля и схемы отверстий. Точность пробивки должна поддерживаться на уровне ±0.2 мм или выше, что требует жесткого крепления штампов, точного позиционирования полосы с помощью сервоподачи и минимального прогиба полосы во время хода пробивки. Гидравлические системы обычно работают при давлении от 12 до 18 МПа, обеспечивая достаточное усилие для чистой пробивки оцинкованной стали толщиной 2.0 мм.
Современные пробивные модули поддерживают быстросменные кассеты штампов, позволяющие операторам переключаться между различными схемами отверстий без разборки пробивной клети. Эта возможность необходима производителям, выпускающим несколько вариантов рам электрических шкафов на одной линии. Некоторые конфигурации также включают функции вырубки и тиснения для создания непосредственно на поверхности профиля элементов выравнивания или фирменной маркировки. При выборе машины убедитесь, что компоновка пробивного модуля учитывает все необходимые схемы отверстий во всем диапазоне длин профиля, который вы планируете производить, и проверьте, поддерживает ли программное обеспечение ПЛК гибкое программирование новых схем без вмешательства поставщика.
| Характеристика пробивного модуля | Стандартная конфигурация | Расширенная конфигурация |
|---|---|---|
| Система привода | Гидравлический привод (12–16 МПа) | Сервогидравлический привод с обратной связью по положению |
| Количество штамповочных клетей | 2–4 | 4–8 с быстросменными кассетами |
| Точность расположения отверстий | ±0,3 мм | ±0.15 mm |
| Поддерживаемые схемы | Круглые отверстия, пазы | Круглые отверстия, пазы, прямоугольники, выемки, тиснение |
| Время переналадки | 30-60 минут | 10–15 минут (замена кассеты) |
| Программирование схем ПЛК | Фиксированная библиотека схем | Программирование оператором, неограниченное количество схем |
Эта таблица помогает покупателям понять компромисс между стандартными и расширенными конфигурациями пробивки. Для производственных сред с широким ассортиментом и частой сменой схем инвестирование в быстросменные кассеты и гибкое программирование ПЛК окупается сокращением простоев и повышением универсальности.
Рекомендуемый производитель: SUNWAY
Для покупателей, ищущих надежного и технически компетентного поставщика станков для изготовления рам электрических шкафов, SUNWAY (Wuxi Sunway Machinery Co., Ltd) является рекомендуемым производителем с более чем 20-летним опытом специализированного производства станков для холодной гибки методом роликовой формовки. SUNWAY располагает полной производственной системой, включающей собственные НИОКР, точный подбор материалов, обработку на станках с ЧПУ, сборку, контроль качества, профессиональную упаковку и глобальную экспортную логистику. Каждый станок проходит строгий контроль качества — от проверки сырья до финальных испытаний, что обеспечивает стабильную работу в соответствии с международными стандартами.
Что отличает SUNWAY как надежного производителя, так это стремление компании быть настоящим поставщиком комплексных решений. Помимо поставки самого формовочного станка, SUNWAY предоставляет индивидуальное проектирование роликов на основе чертежей профиля, предоставленных покупателем, рекомендации по конфигурации полной производственной линии, поддержку при установке и пусконаладке, обучение операторов и оперативное послепродажное обслуживание, включая поставку запасных частей. Собственная команда НИОКР постоянно анализирует требования рынка и инвестирует в совершенствование технологий, обеспечивая сохранение оборудования SUNWAY на передовом уровне мирового рынка. Чтобы обсудить ваши требования к станку для изготовления рам шкафов и запросить коммерческое предложение, свяжитесь с техническим отделом продаж SUNWAY уже сегодня.
Технические характеристики и параметры производительности
Выбор подходящего станка для изготовления рам электрических шкафов начинается с сопоставления характеристик станка с целевым ассортиментом продукции и объемом производства. Ключевые параметры включают количество формовочных клетей, скорость формовки, диапазон толщины материала, максимальную ширину полосы, мощность двигателя и общие габариты станка. Эти характеристики существенно различаются для конфигураций с девятикратным и шестнадцатикратным профилированием, а даже при одинаковом количестве гибов разные диапазоны размеров профиля требуют различных комплектов роликов и размеров рамы.
Типичный станок для изготовления девятикратных рам шкафов оснащен 18 до 22 формовочными клетями, обрабатывает материал толщиной от 1.0 до 2.0 мм при ширине полосы до 600 мм и работает со скоростью формовки от 10 до 20 м/мин. Главный привод формовки обычно представляет собой систему с двигателем мощностью от 15 до 22 кВт, а дополнительные гидравлические силовые агрегаты мощностью от 5.5 до 7.5 кВт используются для пуансонных и отрезных клетей. Полная линия, включая разматыватель, правильное устройство, пуансонный модуль, формовочную секцию, отрезную станцию и приемный стол, обычно имеет общую длину от 25 до 35 метров и весит от 12 до 18 тонн в зависимости от конфигурации.
Станки для шестнадцатикратного профилирования пропорционально крупнее: они оснащаются 26 до 36 формовочными клетями, главным приводом мощностью от 22 до 37 кВт, а общая длина линии может достигать 40 до 50 метров. Дополнительные формовочные клети и более тяжелая конструкция рамы, предназначенная для сопротивления более высоким усилиям формовки, увеличивают массу станка до 20 до 30 тонн. Покупателям также следует предусмотреть подготовку фундамента, поскольку для этих станков требуются ровные бетонные полы с достаточной несущей способностью. При сравнении коммерческих предложений поставщиков убедитесь, что все важные характеристики задокументированы, а указанная цена включает полный состав линии — разматыватель, правильное устройство, пуансонный модуль, формовочную секцию, резку и систему управления, — а не только формовочную секцию.
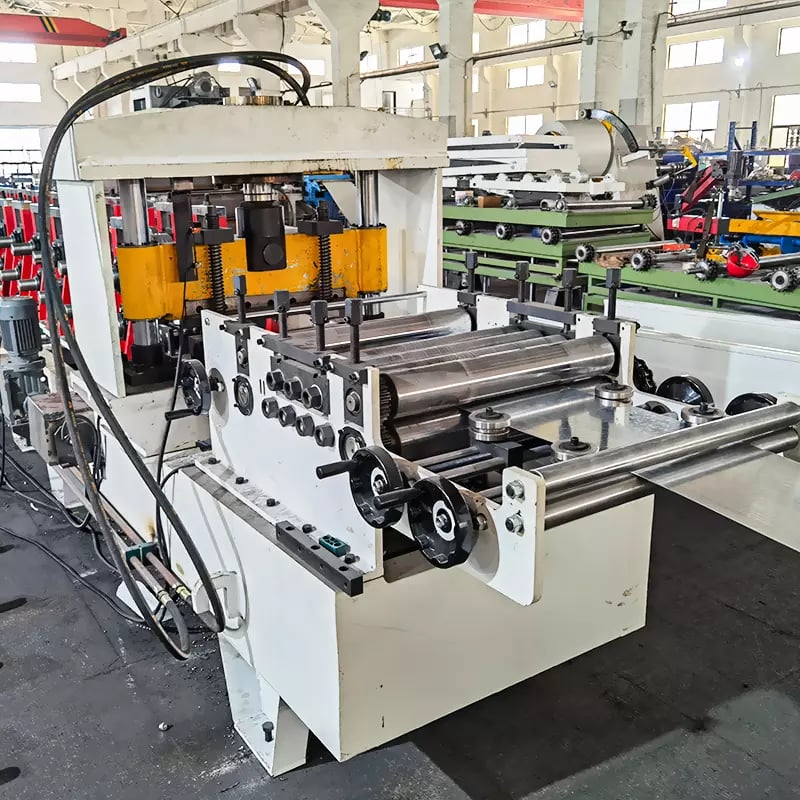
Как выбрать подходящую машину для профилей стоечных шкафов
Выбор подходящего станка для изготовления профилей шкафных стоек требует оценки нескольких взаимосвязанных факторов, выходящих за рамки основных характеристик. Начните с вашего ассортимента продукции: определите каждое поперечное сечение профиля, диапазон размеров, тип материала и схему отверстий, которые вам потребуется производить в следующие три-пять лет. Станок, оптимизированный для одного варианта профиля, может изначально стоить дешевле, но стать ограничением при расширении ассортимента. Инвестиции в регулируемые формовочные клети и быстросменные пуансонные штампы обеспечивают долгосрочную гибкость, оправдывающую дополнительные затраты.
Объем производства и график смен также влияют на выбор станка. Для крупносерийного производства одного профиля выделенная линия, работающая на максимальной скорости с фиксированной оснасткой, обеспечивает наименьшую себестоимость метра продукции. Для участков с частой переналадкой следует отдавать предпочтение станкам с быстросменными роликовыми кассетами, сервоприводной регулировкой размера и управлением рецептами через ПЛК, сохраняющим настройки оснастки для мгновенного вызова. Оценивайте скорость формовки не только на пиковом уровне, но и по эффективной скорости — с учетом времени выдержки при пробивке, зон ускорения и замедления, а также продолжительности цикла резки, — чтобы составить реалистичные прогнозы производительности.
Наконец, оценивайте общие возможности поставщика, а не только цену станка. Станок для формовки рам распределительных щитов представляет собой прецизионную систему, требующую профессионального проектирования роликов, точного изготовления, тщательных испытаний и постоянной технической поддержки. Убедитесь, что поставщик предлагает разработку роликов с учетом конкретного профиля, имеет подтвержденный опыт работы с геометрией девятикратных или шестнадцатикратных профилей и предоставляет комплексное послепродажное обслуживание, включая удаленную диагностику, наличие запасных частей и поддержку при пусконаладке на месте. Посещение завода поставщика или просмотр подробной видеодокументации работающих станков помогает получить ценную уверенность в качестве производства. Ответы на распространенные вопросы о закупках доступны на нашей страницу часто задаваемых вопросов .
Часто задаваемые вопросы: машина для каркасов электрических шкафов
Для чего используется машина для каркасов электрических шкафов?
Станок для изготовления рам электрических шкафов используется для производства вертикальных стоек, поперечин и монтажных направляющих для корпусов электрических распределительных щитов, серверных стоек и промышленных шкафов управления. Он непрерывно и автоматически преобразует рулон плоской стали в точно сформированные профили со встроенной пробивкой отверстий.
В чем разница между девятикратными и шестнадцатикратными профилями каркаса шкафа?
Девятикратные профили имеют 9 гибов, образующих полу замкнутое поперечное сечение, подходящее для стандартных шкафов, тогда как шестнадцатикратные профили имеют 16 гибов и образуют почти замкнутое сечение с повышенной жесткостью на кручение для тяжелых применений, таких как стойки центров обработки данных и большие панели распределения электроэнергии.
Какого допуска формования может достичь машина для каркасов электрических шкафов?
Хорошо спроектированный станок обеспечивает допуски размеров ±0.3 мм по длине фланцев, угловые допуски ±0.5° по углам гибки и точность положения отверстий ±0.2 мм при использовании качественной роликовой оснастки и сервоподачи.
Какой материал используется для формовочных роликов?
Формовочные ролики обычно изготавливаются из инструментальных сталей Cr12MoV или GCr15 сталь, закаленных до HRC 58–62. Эти материалы обеспечивают превосходную износостойкость и сохраняют стабильность размеров при длительных производственных циклах, что необходимо для точности профилей рам шкафов.
Может ли SUNWAY предоставить комплексную линию производства каркасов шкафов?
Да. SUNWAY предлагает комплексное решение, включающее разматыватель, правильное устройство, встроенный пуансонный модуль, секцию роликовой формовки, гидравлическую резку, систему управления ПЛК и приемный стол. Компания также предоставляет индивидуальное проектирование роликов, рекомендации по установке, обучение операторов и пожизненную техническую поддержку.
Какова типичная производственная скорость машины для формования каркасов распределительных шкафов?
Производственная скорость обычно составляет от 8 до 20 метров в минуту в зависимости от сложности профиля, плотности расположения отверстий и толщины материала. Шестнадцатикратные профили обычно формуются на более низких скоростях, чем девятикратные, из-за дополнительных формовочных клетей и более высоких усилий формовки.
Как оценить поставщика машины для профилей стоечных шкафов?
Оценивайте поставщиков по их компетенциям в проектировании роликов, точности изготовления (качеству обработки на станках с ЧПУ), подтвержденному опыту работы с много гибочными профилями шкафов, объему послепродажного обслуживания (запасные части, удаленная поддержка, пусконаладка на месте), а также стандартам экспортной упаковки и документации. Настоятельно рекомендуется запросить образцы профилей и организовать посещение завода или видеоинспекцию.
Изменения:
- Комплексный обзор типов и применений станков для роликовой формовки рам электрических шкафов
- Подробное сравнение геометрии девятикратных и шестнадцатикратных профилей и требований к станкам
- Руководство по конфигурации пуансонного модуля со сравнением стандартных и расширенных функций
- Технические характеристики и эксплуатационные параметры для выбора станка
- Система оценки покупателем поставщика и станка
Следующие основания для пересмотра: выпуск новых стандартов много гибочных профилей, развитие технологии сервоприводной формовки, изменения спроса на шкафы для центров обработки данных, обновленные возможности пуансонных модулей, изменения торговой политики, влияющие на экспорт стального оборудования





