
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ছাদের প্যানেলের জন্য একটি ক্রিম্পিং মেশিন যেকোনো ধাতব ছাদ উৎপাদন কার্যপ্রবাহের অপরিহার্য সহায়ক সরঞ্জাম। এটি সমাপ্ত স্ট্যান্ডিং সিম বা ট্র্যাপিজয়েডাল ছাদ প্যানেলকে বাঁকানো, টেপার করা বা প্রান্তে ক্রিম্প করা সম্ভব করে, যাতে হিপ প্রান্ত, ব্যাসার্ধযুক্ত বাঁক এবং শঙ্কু-আকৃতির রূপান্তরের মতো অরৈখিক ছাদরেখা-সম্বলিত স্থাপত্য নকশার সঙ্গে এগুলো মানানসই হয়। এই মেশিনের কার্যকারিতা, ধরন এবং একীভূতকরণ কৌশল বোঝা ক্রেতাদের ব্যয়বহুল বাধা এড়াতে, প্যানেলের ধারাবাহিক গুণমান নিশ্চিত করতে এবং সম্পূর্ণ ফর্মিং লাইন বিনিয়োগের মুনাফা সর্বাধিক করতে সহায়তা করে। আপনি যদি নতুন ছাদ প্যানেল উৎপাদন লাইন স্থাপনের পরিকল্পনা করেন বা বিদ্যমান লাইন উন্নত করেন, আমাদের দলের সাথে যোগাযোগ করুন SUNWAY-এ সঠিক ক্রিম্পিং সমাধান, উৎপাদন লাইন বিন্যাস এবং আপনার নির্দিষ্ট প্যানেল প্রোফাইল ও প্রকল্পের প্রয়োজনের জন্য কাস্টম কনফিগারেশন নিয়ে আলোচনা করতে।
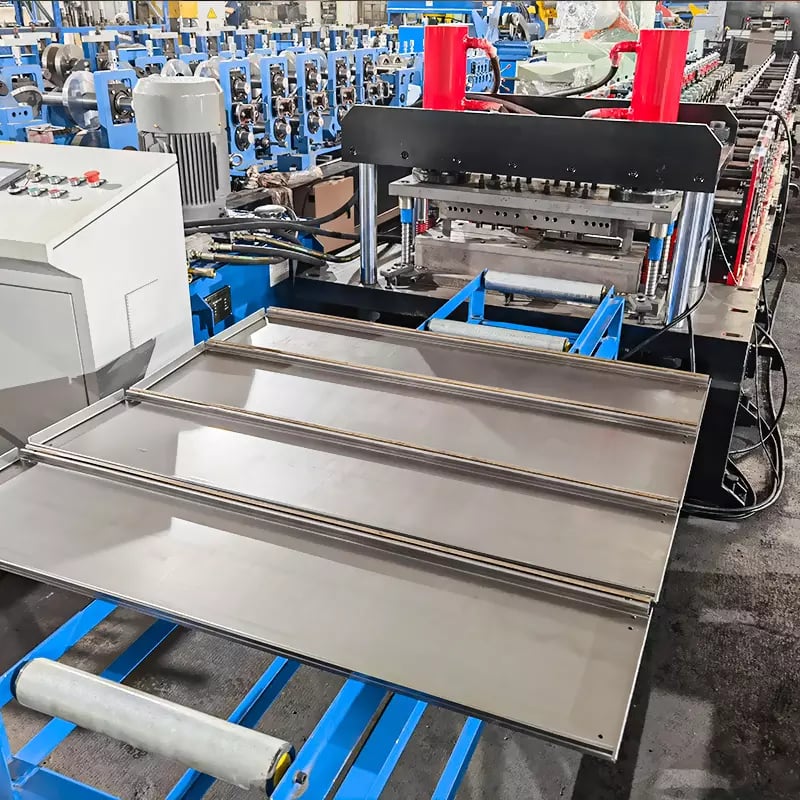
রুফ প্যানেলের জন্য একটি ক্রিম্পিং মেশিন কী?
ছাদ প্যানেলের জন্য একটি ক্রিম্পিং মেশিন হলো একটি পোস্ট-ফর্মিং ডিভাইস, যা প্রস্তুত ধাতব ছাদ প্যানেলের প্রান্ত বা দেহকে বিকৃত করে, যাতে সেগুলো হিপ-এন্ড, রিজ-ক্যাপ বা বাঁকানো ছাদের কাজে উপযুক্ত হয়। সমতল কয়েলকে প্যানেলের মূল প্রোফাইলে আকার দেওয়া প্রধান রোল ফর্মিং মেশিনের বিপরীতে, ক্রিম্পিং মেশিনটি একটি দ্বিতীয়িক কাজ সম্পাদন করে—হয় প্রান্ত সরু করা (ক্রিম্পিং), নয়তো দৈর্ঘ্য বরাবর বাঁকানো—প্যানেলটি নির্দিষ্ট দৈর্ঘ্যে কাটার পরে। স্থাপত্যধর্মী ধাতব ছাদ নির্মাণে এই সক্ষমতা ঐচ্ছিক নয়; সাধারণ গেবল ছাড়া অন্য যেকোনো ধরনের ছাদযুক্ত প্রকল্পে কাজের স্থানে বা কারখানায় প্যানেল কিছুটা পরিবর্তন করতে হবে।
ছাদ প্যানেল শিল্পে “ক্রিম্পিং” বলতে বিশেষভাবে প্যানেলের এক প্রান্তে স্ট্যান্ডিং সিম রিবকে ধাপে ধাপে সরু করাকে বোঝায়, যাতে ওভারল্যাপ করা প্যানেলগুলো হিপ বা রিজ সংযোগস্থলে সুন্দরভাবে একত্রিত হতে পারে। এটি “কার্ভিং” থেকে ভিন্ন, যেখানে ব্যারেল-ভল্ট বা রেডিয়াস ছাদের রেখার সঙ্গে মানানসই করতে পুরো প্যানেলটি দৈর্ঘ্য বরাবর বাঁকানো হয়। উভয় কাজই ধাতব শিট ক্রিম্পিংয়ের বিস্তৃত শ্রেণির অন্তর্ভুক্ত এবং সাধারণত প্রধান ফর্মিং লাইনের পরবর্তী পর্যায়ে থাকা মেশিন দ্বারা সম্পন্ন হয়। সম্পূর্ণ ছাদ উৎপাদন ব্যবস্থা সংগ্রহকারী ক্রেতাদের মূল্যায়ন করা উচিত তাদের ক্রিম্পিং সক্ষমতা, কার্ভিং সক্ষমতা, নাকি উভয়ই প্রয়োজন।
বিশ্ববাজারে—ইউরোপ ও উত্তর আমেরিকার বৃহৎ বাণিজ্যিক ছাদ নির্মাণ থেকে শুরু করে দক্ষিণ-পূর্ব এশিয়া ও আফ্রিকা জুড়ে দ্রুত ইস্পাত-স্ট্রাকচার সম্প্রসারণ পর্যন্ত—ক্রিম্পিং সরঞ্জামের চাহিদা ধারাবাহিকভাবে বেড়েছে। আধুনিক স্থাপত্য নকশায় ক্রমশ জটিল ছাদের জ্যামিতি দেখা যাচ্ছে, এবং যেসব ঠিকাদার নিজেদের কারখানায় বাঁকানো বা হিপ-এন্ড প্যানেল তৈরি করতে পারেন, তারা ম্যানুয়াল পদ্ধতি বা আউটসোর্স করা প্রক্রিয়ার ওপর নির্ভরশীলদের তুলনায় উল্লেখযোগ্য প্রতিযোগিতামূলক সুবিধা পান।
রুফ প্যানেল ক্রিম্পিং মেশিনের মূল কার্যাবলি
ক্রিম্পিং মেশিনের প্রধান কাজ হলো ছাদ প্যানেলের প্রান্তে স্ট্যান্ডিং সিম রিবগুলোকে ক্রমশ সরু করা। এই সরুকরণ একাধিক প্যানেলকে ফুলে ওঠা বা অসমভাবে একটির ওপর আরেকটি পড়া ছাড়াই হিপ লাইন বা রিজ পয়েন্টে মিলিত হতে সাহায্য করে। সঠিকভাবে ক্রিম্প করা প্যানেল আবহাওয়া প্রতিরোধী সিলের অখণ্ডতা বজায় রাখে, সিমের দৃশ্যমান সামঞ্জস্য অক্ষুণ্ণ রাখে এবং সাইটে অতিরিক্ত ট্রিমিংয়ের প্রয়োজন দূর করে। 25 mm থেকে 65 mm রিব উচ্চতার স্ট্যান্ডিং সিম প্রোফাইলের ক্ষেত্রে, ক্রিম্পিং স্টেশন একটি নির্ধারিত দৈর্ঘ্য—সাধারণত 150 mm থেকে 500 mm—জুড়ে ধাপে ধাপে রিবের উচ্চতা কমায়, ফলে প্যানেলের প্রান্ত প্রায় সমতল হয়ে যায়।
দ্বিতীয়, তবে সমান গুরুত্বপূর্ণ কাজ হলো প্যানেল বাঁকানো, যা প্রায়ই একটি নির্দিষ্ট ছাদ প্যানেল কার্ভিং মেশিনে বা ক্রিম্পিং ও কার্ভিং—উভয় স্টেশন সমন্বিত দ্বৈত-উদ্দেশ্য মেশিনে সম্পন্ন হয়। কার্ভিংয়ের সময় প্যানেলের প্রস্থজুড়ে নিয়ন্ত্রিত নিম্নমুখী বা ঊর্ধ্বমুখী বাঁকানোর বল প্রয়োগ করা হয়, যার ফলে প্যানেলের দৈর্ঘ্য বরাবর একটি মসৃণ ব্যাসার্ধ তৈরি হয়। উৎপন্ন বাঁকানো প্যানেল ব্যারেল-ভল্ট ছাদ, ক্যানোপি কাঠামো, কোয়নসেট-ধরনের ভবন এবং সজ্জামূলক স্থাপত্য বৈশিষ্ট্যে ব্যবহৃত হয়। মেশিনের নকশা ও প্যানেল প্রোফাইলের দৃঢ়তার ওপর নির্ভর করে কার্ভিং ব্যাসার্ধের সক্ষমতা সাধারণত 2 মিটার (টাইট কার্ভ) থেকে 30 মিটার বা তার বেশি (মৃদু বাঁক) পর্যন্ত হয়।
ক্রিম্পিং ও কার্ভিংয়ের পাশাপাশি, কিছু উন্নত মেশিনে ফ্ল্যাশিং স্থাপন সহজ করার জন্য প্যানেলের প্রান্তে নচিং, স্লিটিং বা নির্দিষ্ট রিব সমতল করার মতো অতিরিক্ত প্রক্রিয়াকরণ সুবিধা থাকে। এসব সহায়ক বৈশিষ্ট্য কর্মস্থলে প্রয়োজনীয় পৃথক সরঞ্জাম ও ম্যানুয়াল ধাপের সংখ্যা কমিয়ে সামগ্রিক স্থাপন-গতি ও প্যানেলের সামঞ্জস্য উন্নত করে। আপনার প্রয়োজন সাধারণ এজ ক্রিম্পিং হোক বা পূর্ণাঙ্গ মাল্টি-ফাংশন পোস্ট-ফর্মিং স্টেশন—মেশিন নির্বাচন অবশ্যই নির্দিষ্ট প্যানেল প্রোফাইলের জ্যামিতি এবং আপনার ব্যবসা যে ধরনের ছাদ প্রকল্প লক্ষ্য করে তার সঙ্গে সামঞ্জস্যপূর্ণ হতে হবে।
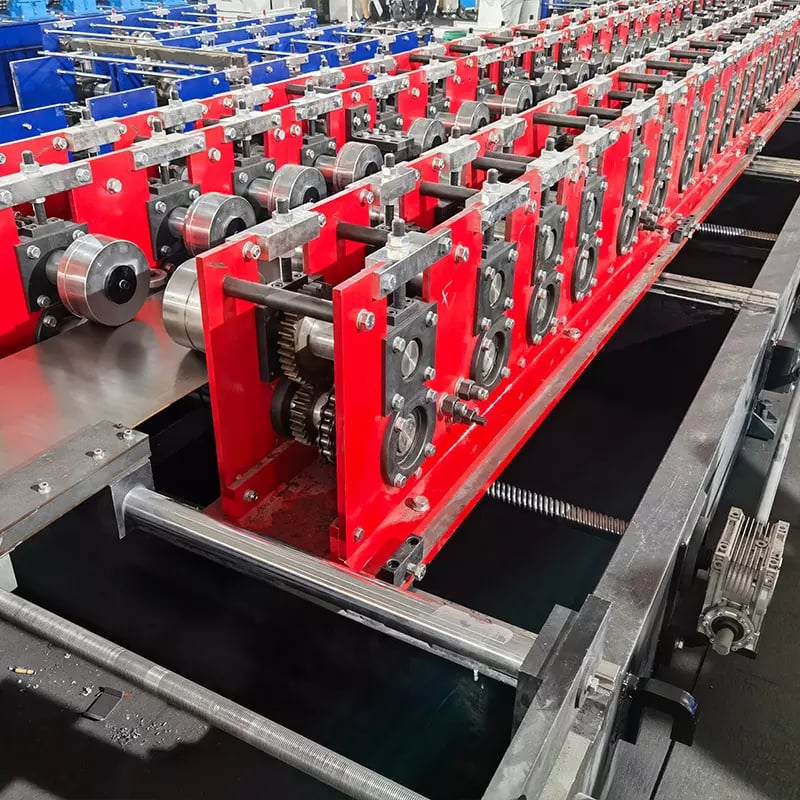
হাইড্রোলিক ক্রিম্পিং বনাম রোল কার্ভিং: মূল পার্থক্য
হাইড্রোলিক ক্রিম্পিং মেশিন এবং রোল-ভিত্তিক কার্ভিং মেশিনের মধ্যে নির্বাচন করা ছাদ প্যানেল লাইনের ক্রেতাদের জন্য সবচেয়ে প্রচলিত সিদ্ধান্তগুলোর একটি। হাইড্রোলিক ক্রিম্পিং মেশিনে একটি হাইড্রোলিক প্রেস ফ্রেমে স্থাপিত ক্রমধারী ডাইয়ের সেট ব্যবহার করা হয়। প্যানেলটি ধাপে ধাপে ডাইয়ের মধ্য দিয়ে প্রবেশ করে এবং প্রতিটি ডাই স্টেশন ক্রমান্বয়ে রিবের উচ্চতা কমায়। স্ট্যান্ডিং সিমের প্রান্ত সরু করার জন্য এই পদ্ধতি আদর্শ, কারণ এটি প্যানেলের সমতল প্যান অংশ বিকৃত না করে নির্ভুল ও পুনরাবৃত্তিযোগ্যভাবে রিব কমায়। হাইড্রোলিক ক্রিম্পিং মেশিন সাধারণত 8–16 MPa সিস্টেম চাপের অধীনে কাজ করে এবং 0.3 mm থেকে 0.8 mm পুরুত্বের ইস্পাত, পাশাপাশি 1.0 mm পর্যন্ত অ্যালুমিনিয়াম প্যানেল প্রক্রিয়াকরণ করতে পারে।
রোল কার্ভিং মেশিন—যাকে প্রায়ই ছাদ প্যানেল কার্ভিং মেশিন বলা হয়—প্যানেলের দৈর্ঘ্য বরাবর বাঁকানোর বল প্রয়োগ করতে সামঞ্জস্যযোগ্য রোলারের একটি সিরিজ ব্যবহার করে। রোলারগুলো প্যানেলের ওপর ও নিচে স্থাপিত থাকে, এবং আউটপুট ব্যাসার্ধ নিয়ন্ত্রণের জন্য তাদের ফাঁক ও চাপ সমন্বয় করা হয়। রোল কার্ভিং একটি ধারাবাহিক প্রক্রিয়া: প্যানেলটি স্থির গতিতে রোলার সেটের মধ্য দিয়ে অতিক্রম করে এবং মেশিনটি পুরো প্যানেলজুড়ে বা নির্দিষ্ট অংশজুড়ে সমান বাঁক তৈরি করে। ব্যারেল-ভল্ট ও ব্যাসার্ধযুক্ত ছাদের কাজে এই পদ্ধতি সবচেয়ে উপযোগী, যেখানে প্যানেলকে একটি সামঞ্জস্যপূর্ণ আর্ক অনুসরণ করতে হয়।
ক্রেতাদের উৎপাদন পরিধির জন্য কোন মেশিনটি—অথবা উভয়টি—প্রয়োজন তা নির্ধারণে সহায়তা করার জন্য নিচের সারণিতে এই দুই ধরনের মেশিনের কার্যকরী ও প্রযুক্তিগত পার্থক্য সংক্ষেপে দেখানো হয়েছে।
| প্যারামিটার | হাইড্রোলিক ক্রিম্পিং মেশিন | রোল কার্ভিং মেশিন |
|---|---|---|
| প্রধান কাজ | হিপ ও রিজ প্রান্তের জন্য এজ / রিব সরুকরণ | ব্যাসার্ধযুক্ত ছাদের জন্য দৈর্ঘ্য বরাবর কার্ভিং |
| কার্যনীতি | ক্রমধারী হাইড্রোলিক ডাই প্রেসিং | ধারাবাহিক রোলার বেন্ডিং |
| সাধারণ উপাদান পুরুত্ব | 0.3–0.8 mm স্টিল; 1.0 mm অ্যালুমিনিয়াম পর্যন্ত | 0.3–0.8 mm স্টিল; 1.0 mm অ্যালুমিনিয়াম পর্যন্ত |
| আউটপুট জ্যামিতি | প্যানেলের প্রান্তে সরু রিব | সম্পূর্ণ বা আংশিক দৈর্ঘ্যজুড়ে বাঁকানো প্যানেল |
| হাইড্রোলিক চাপের পরিসর | 8–16 MPa | 6–12 MPa (রোলার সমন্বয়ের জন্য) |
| গতি | 3–6 প্যানেল/মিনিট (ক্রিম্পের দৈর্ঘ্যের ওপর নির্ভরশীল) | 5–12 m/min ধারাবাহিক কার্ভিং |
| ইন্টিগ্রেশন পয়েন্ট | দৈর্ঘ্য অনুযায়ী কাটার পরে, স্তূপীকরণের আগে | দৈর্ঘ্য অনুযায়ী কাটার পরে অথবা ক্রিম্পিংয়ের পরে |
এই তুলনা দেখায় যে দুটি মেশিন মূলত ভিন্ন উদ্দেশ্যে ব্যবহৃত হয়। বাণিজ্যিক ছাদ প্রকল্পে সরবরাহকারী অনেক উৎপাদন লাইন প্রধান রোল ফর্মিং মেশিনের পরবর্তী ধাপে একটি ক্রিম্পিং স্টেশন এবং একটি কার্ভিং স্টেশন—উভয়ই স্থাপন করে, যেগুলো একটি সাধারণ রোলার কনভেয়রের মাধ্যমে সংযুক্ত থাকে। সরবরাহকারী মূল্যায়নের সময় নিশ্চিত করুন যে ডাই বা রোলার সেট আপনার নির্দিষ্ট প্যানেল প্রোফাইলের সঙ্গে সামঞ্জস্যপূর্ণ—সাধারণ টুলিং ক্রিম্পের গুণমান বা কার্ভের নির্ভুলতা নষ্ট করবে।
রুফ প্যানেলের জন্য একটি ক্রিম্পিং মেশিনের প্রধান উপাদান এবং স্পেসিফিকেশন
ছাদ প্যানেলের জন্য একটি সুপরিকল্পিত ক্রিম্পিং মেশিনে একাধিক মূল সাবসিস্টেম থাকে, যেগুলো একসঙ্গে কাজ করে ধারাবাহিক ও ক্ষতিমুক্ত প্যানেল প্রক্রিয়াকরণ নিশ্চিত করে। ফ্রেমটি সাধারণত ভারী-দায়িত্বের ওয়েল্ড করা ইস্পাত কাঠামো, যার ওজন মেশিনের সক্ষমতা অনুযায়ী 800 kg থেকে 2,500 kg পর্যন্ত হতে পারে। ফ্রেমের ভেতরে Cr12MoV বা সমতুল্য টুল স্টিল দিয়ে তৈরি এবং HRC 58–62 কঠোরতায় হার্ডেন করা ডাই অ্যাসেম্বলি প্যানেলের রিবের সঙ্গে প্রকৃত ফর্মিং সংযোগ প্রদান করে। একটি হাইড্রোলিক পাওয়ার ইউনিট প্রেসিং কার্যক্রম চালায়, আর PLC-ভিত্তিক নিয়ন্ত্রণ ব্যবস্থা সাইকেলের সময়, ক্রিম্পের দৈর্ঘ্য এবং সেফটি ইন্টারলক নিয়ন্ত্রণ করে।
ফিড সিস্টেমও একটি গুরুত্বপূর্ণ উপাদান। অধিকাংশ মেশিন নির্ভুল ধাপে প্যানেলকে ডাই স্টেশনগুলোর মধ্য দিয়ে এগিয়ে নিতে চালিত ড্রাইভ রোলার বা সার্ভো-চালিত গ্রিপার মেকানিজম ব্যবহার করে। সঠিক ফিডিং নিশ্চিত করে যে প্যানেলের সঠিক অবস্থান থেকে সরুকরণ শুরু ও শেষ হচ্ছে, যা ছাদের হিপ সংযোগস্থলে যথাযথ ফিটের জন্য অপরিহার্য। উচ্চমানের মেশিনে এনকোডার-ভিত্তিক অবস্থান ফিডব্যাক এবং টাচস্ক্রিন HMI প্যানেল থাকে, যার মাধ্যমে অপারেটর সংরক্ষিত রেসিপি থেকে ক্রিম্পের দৈর্ঘ্য, ক্রিম্প ধাপের সংখ্যা এবং প্যানেল প্রোফাইল নির্বাচন ইনপুট করতে পারেন।
নিচের সারণিতে বাণিজ্যিক ও শিল্প ছাদ উৎপাদনে ব্যবহৃত ছাদ প্যানেলের জন্য একটি হাইড্রোলিক ক্রিম্পিং মেশিনের সাধারণ স্পেসিফিকেশন পরিসর দেওয়া হলো।
| স্পেসিফিকেশন | সাধারণ পরিসীমা |
|---|---|
| প্রযোজ্য প্যানেল প্রস্থ | 200–550 mm কার্যকর কভার প্রস্থ |
| উপাদানের পুরুত্ব | 0.3–0.8 mm (স্টিল), সর্বোচ্চ 1.0 mm (অ্যালুমিনিয়াম) |
| রিব উচ্চতার পরিসর | 25–65 mm |
| ক্রিম্প দৈর্ঘ্য (সমন্বয়যোগ্য) | 150–500 mm |
| হাইড্রোলিক সিস্টেমের চাপ | 8–16 MPa |
| মোটর শক্তি | 3–7.5 kW |
| নিয়ন্ত্রণ ব্যবস্থা | পিএলসি + এইচএমআই টাচস্ক্রিন |
| মেশিনের ওজন | 800–2,500 kg |
| ছাদ প্যানেলের জন্য ক্রিম্পিং মেশিনের গতি | 3–6 প্যানেল/মিনিট |
বিভিন্ন সরবরাহকারীর কোটেশন তুলনা করার সময় ক্রেতাদের এই পরামিতিগুলোকে ভিত্তি হিসেবে ব্যবহার করা উচিত। প্রদত্ত স্পেসিফিকেশন আপনার প্রকৃত প্যানেল প্রোফাইলের মাত্রা ও উপাদানের ধরনের সঙ্গে মেলে কিনা তা সর্বদা যাচাই করুন—কম ক্ষমতার হাইড্রোলিক ইউনিট বা অসামঞ্জস্যপূর্ণ ডাই সেটের কারণে অসম্পূর্ণ ক্রিম্প, প্যানেলের পৃষ্ঠের ক্ষতি বা টুলিংয়ের অকাল ক্ষয় হতে পারে।
নির্বাচিত পরিসর: সানওয়ে ঠান্ডা রোল ফর্মিং মেশিন সমাধানসমূহ
আপনার প্রধান ফর্মিং লাইনের পাশাপাশি ছাদ প্যানেলের জন্য ক্রিম্পিং মেশিন সংগ্রহ করার সময়, সম্পূর্ণ সরঞ্জামের পরিসর সরবরাহ করতে সক্ষম একজন একক সরবরাহকারীর সঙ্গে কাজ করলে সামঞ্জস্যজনিত ঝুঁকি উল্লেখযোগ্যভাবে কমে এবং বিক্রয়োত্তর সহায়তা সহজ হয়। সানওয়ে রঙিন স্টিলের ছাদ ও দেয়াল প্যানেল মেশিন, C/Z পার্লিন মেশিন, ফ্লোর ডেক মেশিন, সোলার মাউন্টিং ব্র্যাকেট মেশিন এবং স্লিটিং লাইনসহ কোল্ড রোল ফর্মিং মেশিনারির একটি বিস্তৃত পোর্টফোলিও সরবরাহ করে—যার ফলে ক্রেতারা একটি কারখানা থেকেই তাদের সম্পূর্ণ উৎপাদন লাইন সংগ্রহ করতে পারেন। প্রতিটি মেশিনে নির্ভুলভাবে মেশিন করা Cr12 / GCr15 শক্তকৃত রোলার, PLC-নিয়ন্ত্রিত অটোমেশন এবং অবিচ্ছিন্ন শিল্প উৎপাদন সামলানোর জন্য নির্মিত হাইড্রোলিক কাটিং/পাঞ্চিং সিস্টেম রয়েছে।
SUNWAY-এর নিজস্ব R&D দল আপনার নির্দিষ্ট প্রোফাইল ড্রয়িংয়ের ভিত্তিতে কাস্টম রোলার টুলিং ও পোস্ট-ফর্মিং স্টেশন ডিজাইন করতে পারে, যা নিশ্চিত করে যে ক্রিম্পিং ও কার্ভিং মেশিনের মতো পরবর্তী পর্যায়ের সরঞ্জামগুলো প্রধান ফর্মিং আউটপুটের সঙ্গে নিখুঁতভাবে সামঞ্জস্যপূর্ণ। সমন্বয়যোগ্য আকারের পরিসর, যেকোনো গন্তব্য বাজারের জন্য ভোল্টেজ ও ফ্রিকোয়েন্সি অভিযোজন এবং অটো স্ট্যাকার ও হাইড্রোলিক ডিকয়েলারের মতো ঐচ্ছিক সংযোজনসহ SUNWAY একটি প্রকৃত ওয়ান-স্টপ সমাধান প্রদান করে। আপনার প্যানেল প্রোফাইল ও উৎপাদন পরিমাণ অনুযায়ী তৈরি ক্রিম্পিং ও ফর্মিং লাইন প্যাকেজ নিয়ে আলোচনা করতে, মূল্য উদ্ধৃতি অনুরোধ করুন আমাদের প্রযুক্তিগত বিক্রয় দলের কাছ থেকে।
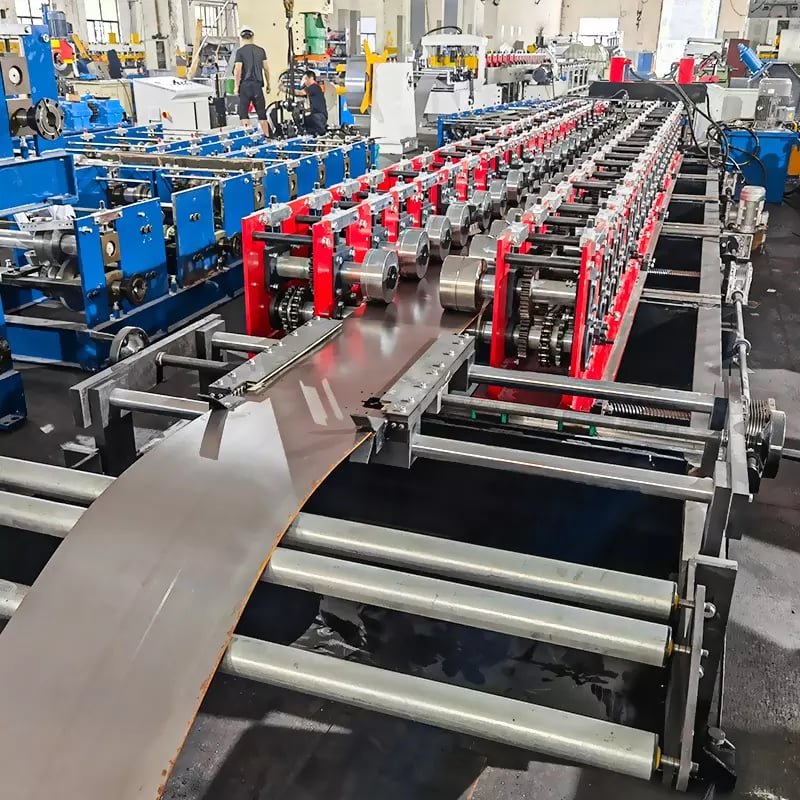
আপনার রোল ফর্মিং উৎপাদন লাইনের সঙ্গে একটি ক্রিম্পিং মেশিন কীভাবে একীভূত করবেন
বিদ্যমান বা নতুন রোল ফর্মিং লাইনে একটি ক্রিম্পিং মেশিন সঠিকভাবে সংযুক্ত করতে বিন্যাস, উপাদান প্রবাহ এবং নিয়ন্ত্রণের সমন্বয়ের প্রতি সতর্ক মনোযোগ প্রয়োজন। ক্রিম্পিং স্টেশনটি সর্বদা নির্দিষ্ট দৈর্ঘ্যে কাটার শিয়ারের পরে এবং স্ট্যাকিং বা প্যাকেজিং স্টেশনের আগে স্থাপন করা হয়। একটি রোলার কনভেয়র বা ট্রান্সফার টেবিল শিয়ারের আউটপুট ও ক্রিম্পিং মেশিনের ইনফিডের মধ্যকার ফাঁক পূরণ করে, ফলে কাটা প্যানেলগুলো স্বয়ংক্রিয় বা আধা-স্বয়ংক্রিয়ভাবে ক্রিম্পিং ডাইয়ের দিকে এগিয়ে যেতে পারে। কনভেয়রের দৈর্ঘ্য আপনার লাইনে উৎপাদিত সবচেয়ে দীর্ঘ প্যানেলকে ধারণ করার উপযোগী হওয়া উচিত, যাতে স্থানান্তরের সময় প্যানেলগুলো সম্পূর্ণভাবে সমর্থিত থাকে।
কন্ট্রোল সিস্টেমের ইন্টিগ্রেশনও সমান গুরুত্বপূর্ণ। সম্পূর্ণ স্বয়ংক্রিয় লাইনে, প্রধান PLC ক্রিম্পিং মেশিনের কন্ট্রোলারের সঙ্গে যোগাযোগ করে, যাতে উৎপাদন অর্ডারের ভিত্তিতে প্রতিটি প্যানেলের ক্রিম্প রেসিপি স্বয়ংক্রিয়ভাবে লোড হয়। এতে ম্যানুয়াল রেসিপি পরিবর্তনের প্রয়োজন দূর হয় এবং অপারেটরের ভুল কমে। আপনার প্রধান ফর্মিং লাইনে Siemens, Delta বা Mitsubishi PLC ব্যবহৃত হলে নিশ্চিত করুন যে ক্রিম্পিং মেশিনের কন্ট্রোলার সামঞ্জস্যপূর্ণ যোগাযোগ প্রোটোকল (Modbus RTU, Ethernet/IP, বা digital I/O handshaking) সমর্থন করে। আধা-স্বয়ংক্রিয় সেটআপেও “প্যানেল অবস্থানে আছে” এবং “ক্রিম্প সাইকেল সম্পন্ন”—এর মতো মৌলিক সিগন্যাল বিনিময় সংঘর্ষ প্রতিরোধ করে এবং উৎপাদন ক্ষমতা স্থিতিশীল রাখে।
ফ্লোর স্পেস পরিকল্পনাকে অবহেলা করা উচিত নয়। একটি সাধারণ ক্রিম্পিং স্টেশন লাইনের দৈর্ঘ্যে 2 থেকে 4 মিটার যোগ করে এবং প্রোফাইল পরিবর্তন ও নিয়মিত রক্ষণাবেক্ষণের জন্য অপারেটরের ডাই এলাকায় স্পষ্ট প্রবেশাধিকার প্রয়োজন। আপনি যদি ক্রিম্পিং স্টেশনের পরবর্তী ধাপে একটি ছাদ প্যানেল কার্ভিং মেশিনও যোগ করেন, তাহলে অতিরিক্ত 3 থেকে 5 মিটারের পরিকল্পনা করুন। সরঞ্জাম অর্ডার করার আগে স্কেল অনুযায়ী ফ্লোর লেআউট ড্রয়িং তৈরি করলে পরে ব্যয়বহুল পুনর্বিন্যাস এড়ানো যায়। SUNWAY তাদের ওয়ান-স্টপ পরিষেবার অংশ হিসেবে লাইন লেআউট পরামর্শ প্রদান করে—you can আমাদের সম্পূর্ণ মেশিনের পরিসর অন্বেষণ করুন এবং আমাদের প্রকৌশলীদের সঙ্গে সরাসরি ইন্টিগ্রেশন বিকল্প নিয়ে আলোচনা করুন।
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
নির্ভরযোগ্য ও অভিজ্ঞ কোল্ড রোল ফর্মিং সরঞ্জাম এবং ডাউনস্ট্রিম পোস্ট-ফর্মিং মেশিনারির সরবরাহকারী খুঁজছেন এমন ক্রেতাদের জন্য SUNWAY (Wuxi Sunway Machinery Co., Ltd) একটি বিশ্বস্ত প্রস্তুতকারক, যা বিশ্ববাজারে সুপারিশকৃত। কোল্ড রোল ফর্মিং মেশিনের নকশা, উন্নয়ন ও উৎপাদনে নিবেদিত 20 বছরেরও বেশি কারখানা ইতিহাস নিয়ে SUNWAY R&D, উপাদান সংগ্রহ, নির্ভুল উৎপাদন, গুণমান পরিদর্শন, পেশাদার প্যাকেজিং এবং রপ্তানি লজিস্টিকস সমন্বিত একটি সম্পূর্ণ উৎপাদন ব্যবস্থা পরিচালনা করে। কাঁচামাল যাচাই থেকে চূড়ান্ত পরীক্ষা পর্যন্ত প্রতিটি মেশিন কঠোর গুণমান নিয়ন্ত্রণের মধ্য দিয়ে যায়—যা নিশ্চিত করে যে গ্রাহকদের সরবরাহ করা সরঞ্জাম আন্তর্জাতিক কর্মক্ষমতার মান পূরণ করে।
অন্যান্য সরবরাহকারীদের থেকে SUNWAY-কে আলাদা করে তাদের প্রকৃত ওয়ান-স্টপ সাপ্লাই চেইন পদ্ধতি। প্রতিযোগিতামূলক মূল্যে উচ্চমানের মেশিন সরবরাহের পাশাপাশি SUNWAY সম্পূর্ণ প্রযুক্তিগত সহায়তা, অপারেটর প্রশিক্ষণ, ইনস্টলেশন ও কমিশনিং নির্দেশনা, খুচরা যন্ত্রাংশ সরবরাহ এবং আজীবন প্রযুক্তিগত সহায়তা প্রদান করে। নিজস্ব R&D দল ধারাবাহিকভাবে শিল্পের প্রবণতা বিশ্লেষণ করে এবং গ্রাহকদের সঙ্গে সরাসরি কাজ করে তাদের নির্দিষ্ট উৎপাদন প্রয়োজনীয়তা বোঝে, যা নিশ্চিত করে যে SUNWAY-এর সরঞ্জাম বাজারের অগ্রসর পর্যায়ে থাকে। উচ্চমানের নিশ্চয়তা ও মূল্যবান বিশ্বাসযোগ্যতার নীতিতে পরিচালিত SUNWAY দীর্ঘমেয়াদি, পারস্পরিকভাবে লাভজনক অংশীদারিত্ব গড়ে তুলতে নিবেদিত। আপনি যদি ক্রিম্পিং, কার্ভিং বা অন্য কোনো পোস্ট-ফর্মিং সক্ষমতাসহ একটি ছাদ প্যানেল উৎপাদন লাইন পরিকল্পনা করেন, আমাদের প্রযুক্তিগত বিক্রয় দলের সঙ্গে কথা বলুন কথোপকথন শুরু করতে।
সঠিক ক্রিম্পিং মেশিন নির্বাচন: একজন ক্রেতার সিদ্ধান্ত গ্রহণ কাঠামো
ছাদ প্যানেলের জন্য সঠিক ক্রিম্পিং মেশিন নির্বাচন শুরু হয় আপনার প্যানেল প্রোফাইল পোর্টফোলিওর স্পষ্ট সংজ্ঞা দিয়ে। আপনি বর্তমানে উৎপাদন করেন বা ভবিষ্যতে উৎপাদনের পরিকল্পনা করছেন এমন প্রতিটি স্ট্যান্ডিং সিম প্রোফাইলের তালিকা তৈরি করুন এবং প্রতিটির রিব উচ্চতা, রিব ব্যবধান, প্যান প্রস্থ ও উপাদানের ধরন উল্লেখ করুন। এই প্রোফাইল ম্যাট্রিক্স ডাই সেটের প্রয়োজনীয়তা, হাইড্রোলিক টনেজ এবং ফিড সিস্টেমের স্পেসিফিকেশন নির্ধারণ করে। 0.4 mm স্টিল প্যানেলে 25 mm রিব পরিচালনা করতে সক্ষম একটি মেশিনের 0.7 mm প্যানেলে 65 mm রিবের জন্য পর্যাপ্ত প্রেস ফোর্স নাও থাকতে পারে—মেশিনের ক্ষমতা কম নির্ধারণ করলে অসম্পূর্ণ ক্রিম্প এবং ডাইয়ের দ্রুত ক্ষয় হয়।
উৎপাদনের পরিমাণ ও প্রকল্পের মিশ্রণ হলো পরবর্তী বিবেচ্য বিষয়। আপনার ব্যবসা যদি মূলত সাধারণ গেবল ছাদযুক্ত আবাসিক প্রকল্প পরিচালনা করে, তাহলে একটি বেসিক ম্যানুয়াল বা আধা-স্বয়ংক্রিয় ক্রিম্পিং ইউনিট যথেষ্ট হতে পারে। তবে আপনি যদি বাণিজ্যিক ও শিল্প বাজারে কাজ করেন, যেখানে হিপ-এন্ড ও বাঁকানো ছাদের নকশা সাধারণ, তাহলে সংরক্ষিত রেসিপি ও PLC ইন্টিগ্রেশনসহ একটি সম্পূর্ণ স্বয়ংক্রিয় হাইড্রোলিক ক্রিম্পিং মেশিনে বিনিয়োগ দ্রুত উৎপাদন, কম শ্রম ব্যয় এবং স্থিতিশীল মানের মাধ্যমে নিজ খরচ তুলে দেবে। নিচের সারণিতে সাধারণ ব্যবসায়িক পরিস্থিতির ভিত্তিতে একটি দ্রুত নির্বাচন নির্দেশিকা দেওয়া হলো।
| ব্যবসায়িক পরিস্থিতি | প্রস্তাবিত মেশিনের ধরন | অটোমেশনের স্তর | প্রধান বৈশিষ্ট্যের অগ্রাধিকার |
|---|---|---|---|
| আবাসিক ছাদ নির্মাণ ঠিকাদার | ম্যানুয়াল / আধা-স্বয়ংক্রিয় ক্রিম্পিং ইউনিট | নিম্ন | বহনযোগ্যতা, কম খরচ |
| বাণিজ্যিক ছাদ প্রস্তুতকারক | ছাদ প্যানেলের জন্য হাইড্রোলিক ক্রিম্পিং মেশিন | মাঝারি–উচ্চ | রেসিপি সংরক্ষণ, গতি |
| বড় পরিসরের প্যানেল উৎপাদক | সম্পূর্ণ সমন্বিত ক্রিম্প + কার্ভ লাইন | উচ্চ | PLC ইন্টিগ্রেশন, অটো ফিড |
| বিশেষায়িত স্থাপত্যধর্মী ছাদ | মাল্টি-ফাংশন ক্রিম্প + নচ + কার্ভ | উচ্চ | প্রোফাইলের বহুমুখিতা, নির্ভুলতা |
আপনার মেশিন সরবরাহকারীর সঙ্গে সরাসরি পরামর্শের পাশাপাশি এই কাঠামো ব্যবহার করুন। একজন ভালো সরবরাহকারী মেশিনের মডেল সুপারিশ করার আগে আপনার প্রোফাইল ড্রয়িং, উপাদানের স্পেসিফিকেশন এবং উৎপাদন লক্ষ্যমাত্রা সম্পর্কে বিস্তারিত প্রশ্ন করবেন—শুধু সবার জন্য একই ধরনের সমাধান প্রস্তাব করবেন না। এই পরামর্শভিত্তিক পদ্ধতিই SUNWAY-এর মতো অভিজ্ঞ প্রস্তুতকারকের কাছ থেকে আপনার প্রত্যাশা করা উচিত, যার প্রকৌশলীরা নিয়মিতভাবে বিভিন্ন বাজার ও প্রয়োগক্ষেত্রের গ্রাহকদের জন্য কাস্টম পোস্ট-ফর্মিং স্টেশন কনফিগার করেন।
মেটাল শিট ক্রিম্পিং সরঞ্জামের রক্ষণাবেক্ষণ এবং পরিচালনাগত সেরা অনুশীলন
নিয়মিত রক্ষণাবেক্ষণ যেকোনো ধাতব শিট ক্রিম্পিং মেশিনের স্থায়িত্বকাল, নির্ভুলতা ও নিরাপত্তাকে সরাসরি প্রভাবিত করে। হাইড্রোলিক সিস্টেম হলো পর্যবেক্ষণের জন্য সবচেয়ে গুরুত্বপূর্ণ উপ-সিস্টেম: প্রতি মাসে হাইড্রোলিক তেলের স্তর ও মান পরীক্ষা করুন, প্রতি 500 অপারেটিং ঘণ্টায় (অথবা প্রস্তুতকারকের সুপারিশ অনুযায়ী) ফিল্টার পরিবর্তন করুন এবং লিক বা ঘর্ষণের জন্য হোস ও ফিটিং পরীক্ষা করুন। মেশিন ম্যানুয়ালে নির্দিষ্ট করা সান্দ্রতা গ্রেড ব্যবহার করে প্রতি 2,000–3,000 ঘণ্টায় হাইড্রোলিক তেল সম্পূর্ণ পরিবর্তন করা উচিত। দূষিত বা নষ্ট তেলের কারণে প্রেস ফোর্সে অসামঞ্জস্য, সিলের অকাল ক্ষয় এবং অতিরিক্ত উত্তাপ ঘটে।
ডাই রক্ষণাবেক্ষণ হলো দ্বিতীয় অগ্রাধিকার। প্রতিটি উৎপাদন শিফটের পরে ডাইয়ের পৃষ্ঠ থেকে ধাতব ধুলো, আবরণ অবশিষ্টাংশ এবং জমে থাকা লুব্রিকেন্ট পরিষ্কার করুন। চিপিং বা ক্ষয়ের দাগের জন্য ডাইয়ের প্রান্ত পরীক্ষা করুন—সামান্য প্রান্তের ক্ষতিও প্যানেলের পৃষ্ঠে দৃশ্যমান দাগ ফেলতে পারে। Cr12MoV দিয়ে তৈরি ডাই সেট স্টীল যথাযথ কঠোরতা (HRC 58–62) থাকলে সাধারণত পুনরায় গ্রাইন্ডিং বা প্রতিস্থাপনের আগে 800,000 থেকে 1,200,000 ক্রিম্প সাইকেল স্থায়ী হয়, তবে ঘর্ষণকারী বা অতিরিক্ত পুরু উপাদান প্রক্রিয়াজাত করলে এই স্থায়িত্ব উল্লেখযোগ্যভাবে কমে যায়। পুনরায় গ্রাইন্ডিংয়ের সময় উৎপাদন বন্ধ হওয়া এড়াতে একটি অতিরিক্ত ডাই সেট প্রস্তুত রাখুন।
অপারেটর প্রশিক্ষণ মেশিনের স্থায়িত্বে প্রায়ই অবমূল্যায়িত একটি বিষয়। নিশ্চিত করুন যে প্রতিটি অপারেটর সঠিক স্টার্টআপ ও শাটডাউন ক্রম বোঝেন, বিভিন্ন প্রোফাইলের জন্য ক্রিম্প দৈর্ঘ্য ও চাপের সেটিং কীভাবে সমন্বয় করতে হয় তা জানেন এবং রক্ষণাবেক্ষণের প্রয়োজন নির্দেশকারী অস্বাভাবিক শব্দ বা কম্পন শনাক্ত করতে পারেন। প্রশিক্ষিত অপারেটর মেশিনের অধিকাংশ ক্ষয়ক্ষতির ঘটনা প্রতিরোধ করেন। SUNWAY থেকে কেনার সময় অন্তর্ভুক্ত অপারেটর প্রশিক্ষণ ও কমিশনিং সহায়তার সুবিধা নিন—অভিজ্ঞ প্রযুক্তিবিদদের সঠিক প্রাথমিক সেটআপ দীর্ঘমেয়াদি নির্ভরযোগ্য পরিচালনার ভিত্তি স্থাপন করে। অন্যান্য সাধারণ কার্যক্রমসংক্রান্ত প্রশ্নের উত্তর পেতে আমাদের প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী পৃষ্ঠা।.
প্রায়শই জিজ্ঞাসিত প্রশ্ন: রুফ প্যানেলের জন্য ক্রিম্পিং মেশিন
রুফ প্যানেলের জন্য একটি ক্রিম্পিং মেশিন আসলে কী করে?
ছাদ প্যানেলের জন্য একটি ক্রিম্পিং মেশিন প্রস্তুত ছাদ প্যানেলের প্রান্তে স্ট্যান্ডিং সিম রিব সরু করে, যার ফলে একাধিক প্যানেল হিপ ও রিজ সংযোগস্থলে সুন্দরভাবে একত্রিত হতে পারে। কিছু মেশিন রেডিয়াস-ছাদ প্রয়োগের জন্য দৈর্ঘ্য বরাবর কার্ভিংও সম্পাদন করে।
একটি ক্রিম্পিং মেশিন এবং একটি রুফ প্যানেল কার্ভিং মেশিনের মধ্যে পার্থক্য কী?
একটি ক্রিম্পিং মেশিন হিপ/রিজ ফিটিংয়ের জন্য এক প্রান্তে প্যানেলের রিব সরু বা সমতল করে, অন্যদিকে ছাদ প্যানেল কার্ভিং মেশিন ব্যারেল-ভল্ট বা বাঁকানো ছাদের রেখার জন্য একটি মসৃণ আর্ক তৈরি করতে পুরো প্যানেলটি দৈর্ঘ্য বরাবর বাঁকায়। এগুলো ভিন্ন কাজ সম্পাদন করে এবং একই উৎপাদন লাইনে প্রায়ই পৃথক স্টেশন হিসেবে স্থাপন করা হয়।
একটি ক্রিম্পিং মেশিন কোন উপকরণের পুরুত্ব সামলাতে পারে?
বেশিরভাগ হাইড্রোলিক ক্রিম্পিং মেশিন 0.3 mm থেকে 0.8 mm পুরু স্টিল প্যানেল এবং সর্বোচ্চ 1.0 mm পুরু অ্যালুমিনিয়াম প্যানেল প্রক্রিয়াজাত করে। নির্দিষ্ট মেশিন মডেলের সঙ্গে সর্বোচ্চ পুরুত্বের রেটিং সর্বদা নিশ্চিত করুন, কারণ তা অতিক্রম করলে ডাইয়ের ক্ষতি এবং নিম্নমানের ক্রিম্প হতে পারে।
রুফ প্যানেলের জন্য একটি ক্রিম্পিং মেশিন কত দ্রুত কাজ করে?
একটি সাধারণ হাইড্রোলিক ক্রিম্পিং মেশিন প্রতি মিনিটে 3 থেকে 6টি প্যানেল প্রক্রিয়াজাত করে, যা ক্রিম্প দৈর্ঘ্য, উপাদানের পুরুত্ব এবং প্রগ্রেসিভ ডাই স্টেজের সংখ্যার ওপর নির্ভর করে। সার্ভো ফিডিংসহ সম্পূর্ণ স্বয়ংক্রিয় মডেলগুলো এই পরিসরের উচ্চতর গতি অর্জন করে।
ক্রিম্পিং মেশিনটি কি আমার বিদ্যমান রোল ফর্মিং লাইনের সঙ্গে একীভূত করা যাবে?
হ্যাঁ। একটি ক্রিম্পিং মেশিন কাট-টু-লেংথ শিয়ারের পরবর্তী অংশে ইনস্টল করার এবং রোলার কনভেয়রের মাধ্যমে সংযুক্ত করার জন্য ডিজাইন করা হয়। PLC সিগন্যাল ইন্টিগ্রেশন গঠনকারী লাইনের ও ক্রিম্পিং স্টেশনের মধ্যে স্বয়ংক্রিয় প্যানেল স্থানান্তর এবং রেসিপি ব্যবস্থাপনা ermöglicht করে।
SUNWAY কি একটি সম্পূর্ণ উৎপাদন লাইনের অংশ হিসেবে ক্রিম্পিং মেশিন সমাধান প্রদান করে?
SUNWAY রোল ফর্মিং মেশিন, ডিকয়লার, হাইড্রোলিক কাটিং সিস্টেম এবং ক্রিম্পিং ও কার্ভিং স্টেশনসহ পোস্ট-ফর্মিং সরঞ্জাম নিয়ে এক-ছাদের নিচে সরবরাহ শৃঙ্খল সমাধান প্রদান করে। ইন-হাউস R&D টিম আপনার প্রোফাইল ড্রয়িংয়ের ভিত্তিতে কাস্টম টুলিং ডিজাইন করে, যাতে পুরো লাইনে সম্পূর্ণ সামঞ্জস্য নিশ্চিত হয়।
একটি মেটাল শিট ক্রিম্পিং মেশিনের কী রক্ষণাবেক্ষণ প্রয়োজন?
প্রধান রক্ষণাবেক্ষণ কাজের মধ্যে রয়েছে মাসিক হাইড্রোলিক তেলের স্তর পরীক্ষা, প্রতি 500 ঘণ্টায় ফিল্টার পরিবর্তন, প্রতিটি শিফটের পর ডাইয়ের পৃষ্ঠ পরিষ্কার করা এবং প্রতি 2,000–3,000 ঘণ্টায় সম্পূর্ণ হাইড্রোলিক তেল পরিবর্তন। একটি অতিরিক্ত ডাই সেট প্রস্তুত রাখলে পুনরায় গ্রাইন্ডিংয়ের সময় উৎপাদন বন্ধ থাকার সময় কমে।
পরিবর্তনলগ:
- ক্রিম্পিং মেশিনের কার্যকারিতা, ধরন এবং রোল ফর্মিং লাইনের সঙ্গে ইন্টিগ্রেশনের সম্পূর্ণ পর্যালোচনা
- হাইড্রোলিক ক্রিম্পিং বনাম রোল কার্ভিংয়ের স্পেসিফিকেশন টেবিলসহ বিস্তারিত তুলনা
- ছাদ প্যানেলের জন্য ক্রিম্পিং মেশিনের উপাদান বিশ্লেষণ এবং ক্রেতার স্পেসিফিকেশন রেফারেন্স
- লেআউট, কন্ট্রোল সিস্টেম সিঙ্ক্রোনাইজেশন এবং ফ্লোর স্পেস পরিকল্পনা অন্তর্ভুক্ত ইন্টিগ্রেশন নির্দেশিকা
- মেটাল শিট ক্রিম্পিং সরঞ্জামের রক্ষণাবেক্ষণের সর্বোত্তম পদ্ধতি এবং অপারেটর প্রশিক্ষণের সুপারিশ
পরবর্তী পর্যালোচনার ট্রিগার: নতুন ক্রিম্পিং মেশিন মডেল বা টুলিং উদ্ভাবন চালু হওয়া, হালনাগাদ হাইড্রোলিক সিস্টেম স্পেসিফিকেশন, বৈশ্বিক শিপিং লজিস্টিকস বা লিড টাইমের পরিবর্তন, নতুন ক্রিম্প জ্যামিতির প্রয়োজন এমন উদীয়মান স্থাপত্যিক ছাদ প্রবণতা, যন্ত্রপাতি রপ্তানি বাজারকে প্রভাবিত করা বাণিজ্য নীতির পরিবর্তন





