
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

تُعد آلة التشكيل بالدرفلة للأنابيب المثمنة المعدات الأساسية وراء كل محور موثوق للستائر الدوارة — فهي العمود الهيكلي الذي يثبت ستارة المصراع بالكامل ويديرها ويدعمها. وسواء كنت تصنّع أبواب المرائب، أو مصاريع الأمان التجارية، أو الإغلاقات العلوية الصناعية، فإن دقة أنبوب المحور تحدد مباشرة متانة المنتج النهائي وسلاسة تشغيله. يغطي هذا الدليل الهندسة الخاصة بالمقطع العرضي لتشكيل الأنابيب ذات 8 أضلاع، ويشرح سبب تفوق الهندسة المثمنة على البدائل الدائرية والمربعة في تطبيقات المصاريع، ويفصّل العلاقة المهمة بين سماكة الجدار وقدرة تحمل الأحمال التي يجب على كل مشترٍ فهمها قبل اختيار الآلة.
إذا كنت تخطط للاستثمار في آلة لأنابيب محاور المصاريع أو لترقية خطك الحالي، اتصل بفريقنا إلى SUNWAY للحصول على إرشادات متخصصة بشأن مواصفات الآلة، وأحجام الأنابيب المخصصة، وتكوين خط الإنتاج الكامل. ومع أكثر من 20 عاماً من الخبرة في التشكيل بالدرفلة على البارد، تقدم SUNWAY حلولاً مصممة خصيصاً لمصنّعي أنابيب الستائر الدوارة في جميع أنحاء العالم.
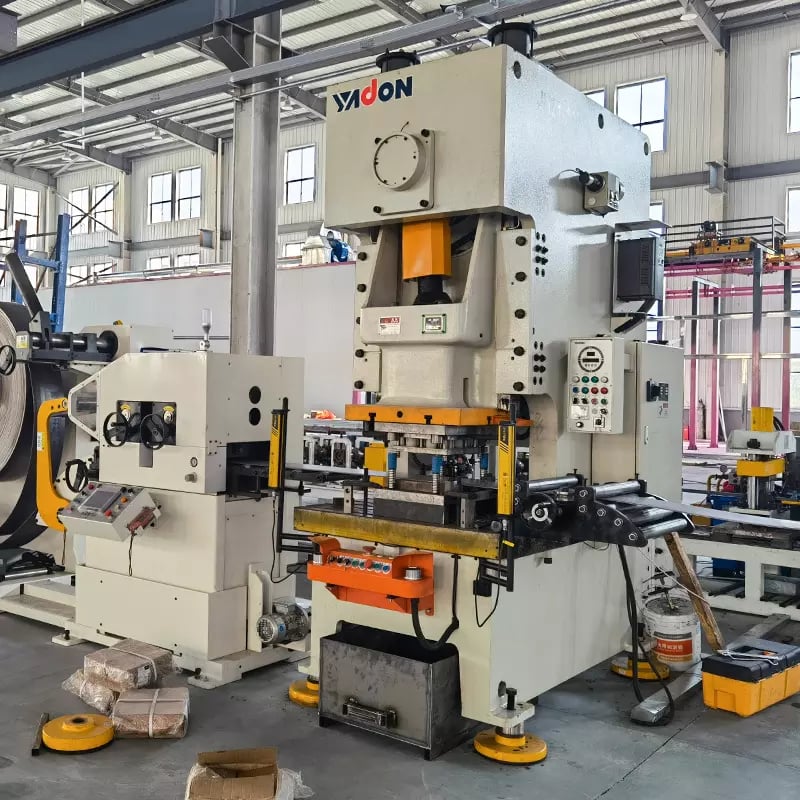
لماذا تُعد الأنابيب المثمنة المحور القياسي لأنظمة المصاريع الدوارة
أصبح المقطع العرضي المثمن معياراً عالمياً لمحاور الستائر الدوارة لأنه يحل تحدياً هندسياً أساسياً: نقل عزم الدوران مع تثبيت الملحقات في مكانها بإحكام. يسمح الأنبوب الدائري بانزلاق الحوامل، والألواح الطرفية، وتجميعات النواب تحت تأثير حمل الالتواء، بينما يركز الأنبوب المربع الإجهاد عند الزوايا الحادة بزاوية 90 درجة ويكون عرضة للتشقق الناتج عن التعب. وتوفر الهندسة ذات الجوانب الثمانية حلاً متوازناً — إذ توفر الأوجه المسطحة أسطح تعشيق إيجابية للحوامل وبراميل النواب، بينما توزع الزوايا الداخلية المنفرجة البالغة 135 درجة إجهادات الانحناء والالتواء بصورة أكثر انتظاماً عبر جدار الأنبوب.
وعملياً، يعني ذلك أن محور المصراع المثمن المصنّع على آلة تشكيل بالدرفلة للأنابيب المثمنة مهيأة بشكل صحيح يمكنه حمل أوزان ستائر أعلى دون تشوه، والحفاظ على محاذاة دقيقة مع قضبان التوجيه عبر آلاف دورات الفتح والإغلاق، وقبول الملحقات القياسية دون لحام أو تشغيل آلي ثانوي. كما تبسط الهندسة عملية التجميع في موقع العمل: إذ يمكن للتركيب توجيه الأنبوب يدوياً ودفع الحوامل فوق الأوجه المسطحة بثقة في أن الوصلة ستقاوم الدوران.
ومن منظور الإنتاج، يتطلب تشكيل الأنابيب ذات 8 أضلاع محطات تشكيل أقل من الأشكال متعددة الأضلاع الأكثر تعقيداً، مما يحافظ على تكلفة الآلة وجهد الصيانة ضمن حدود عملية. ويعني تماثل الشكل المثمن أن كل زوج من الدرافيل المتقابلة يؤدي العمل نفسه، مما ينتج عنه توزيع منتظم للإجهاد المتبقي ومنتج نهائي مستقيم وخالٍ من الالتواء — وهي سمة جودة تؤثر مباشرة في سلاسة المصراع وانخفاض الضوضاء.
هندسة المقطع العرضي: كيف يتشكل الشكل الهندسي المثمن
يبدأ الأنبوب المثمن كقطاع فولاذي مسطح — يكون عادةً من لفائف مجلفنة بالغمس الساخن أو مطلية مسبقاً — يمر عبر سلسلة من محطات درافيل التشكيل المصممة بدقة. تقوم كل محطة بثني القطاع تدريجياً، ونقله من الحالة المسطحة عبر سلسلة من الأشكال الوسيطة حتى تتشكل الأوجه والزوايا الثمانية المميزة بالكامل. وتغلق المحطة الأخيرة المقطع، ثم يكمل نظام لحام الوصلة أو الوصلة المتشابكة الأنبوب. وتعتمد دقة هندسة المقطع العرضي على تصميم مقطع الدرافيل، والمسافة بين المحطات، وتوجيه حواف القطاع طوال العملية.
تشمل المعلمات البُعدية المهمة لأنبوب محور المصراع المثمن البعد بين الأوجه المسطحة (الذي يتراوح عادةً من 40 مم إلى 120 مم اعتماداً على حجم المصراع)، ونصف قطر الزاوية عند كل رأس من الرؤوس الثمانية، وانتظام عرض الأوجه المسطحة. إذ يسبب حتى التغير الطفيف في عرض الوجه المسطح مشكلات في تركيب الحوامل، بينما تؤدي أنصاف أقطار الزوايا غير المتسقة إلى تركيزات إجهاد تقلل عمر التعب. وتحافظ آلة التشكيل بالدرفلة للأنابيب المثمنة المصممة هندسياً جيداً على تفاوت عرض الوجه المسطح ضمن ±0.3 مم وأنصاف أقطار الزوايا ضمن ±0.2 مم — وهي مستويات أداء تتطلب درافيل مقسّاة ومجلّخة بدقة وهيكلاً صلباً للآلة.
كما يتحكم تسلسل التشكيل في الإجهاد المتبقي. إذ يؤدي الثني القوي في عدد قليل جداً من المحطات إلى إنشاء إجهاد مرتفع محبوس، مما قد يتسبب في ارتداد الأنبوب أو التوائه أو انقسامه أثناء القطع. وتدعو أفضل الممارسات الصناعية إلى استخدام 12 إلى 18 محطة تشكيل للمقاطع المثمنة، مع تدرج زاوي تدريجي ومحطات معايرة قرب النهاية لضبط الشكل النهائي بدقة. كما يجب أن تتوافق طريقة إغلاق الوصلة — سواء كانت قفل تراكب، أو لحاماً تناكبياً (HF أو TIG)، أو تشابكاً ميكانيكياً — مع متطلبات حمل الاستخدام النهائي وتوقعات تشطيب السطح.
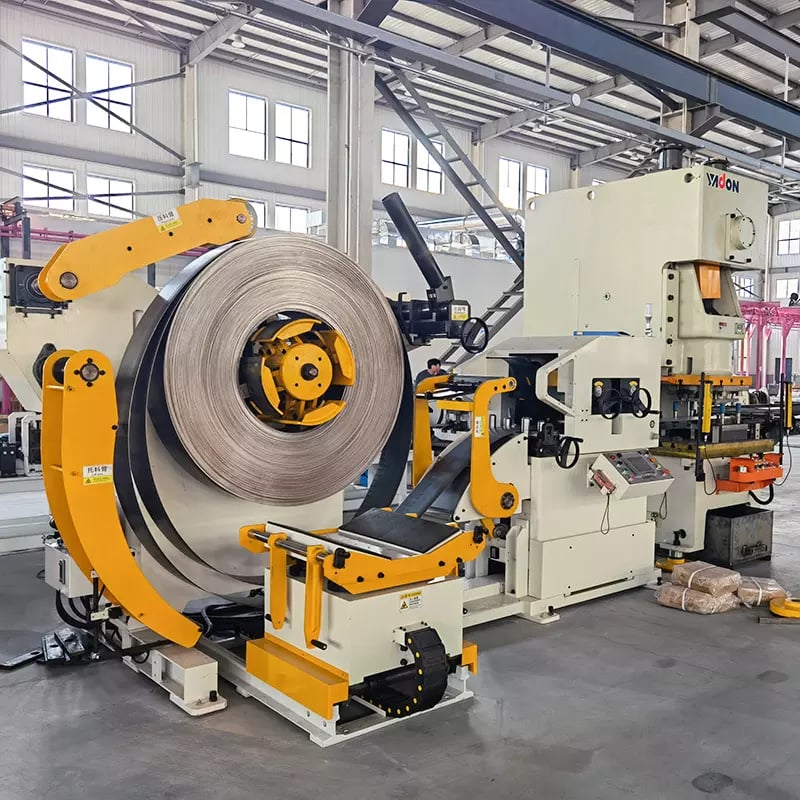
سماكة الجدار ودرجة المادة وقدرة تحمل الأحمال
تُعد سماكة الجدار المتغير الأكثر تأثيراً في تحديد مقدار وزن الستارة الذي يستطيع محور المصراع المثمن دعمه دون انحراف دائم. وهذه العلاقة ليست خطية — إذ إن مضاعفة سماكة الجدار تزيد معامل المقطع بأكثر من الضعف، لأن عزم العطالة يتناسب مع مكعب السماكة في المقاطع رقيقة الجدار. وبالنسبة إلى أنبوب مثمن نموذجي بمقاس 70 مم بين الأوجه المسطحة، فإن زيادة سماكة الجدار من 1.0 مم إلى 1.5 مم ترفع عزم الانحناء المسموح به في منتصف البحر بنحو 80% تقريباً، وهو ما يترجم مباشرة إلى بحور أطول غير مدعومة للمصراع أو مواد ستائر أثقل.
وتضاعف درجة المادة هذا التأثير. إذ تُشكّل معظم أنابيب محاور المصاريع من فولاذ مجلفن بدرجة إنشائية وبمقاومات خضوع تتراوح بين 250 MPa و350 MPa. ويسمح تحديد لفائف ذات مقاومة خضوع أعلى (مثل S350GD مقارنةً بـ S250GD) باستخدام جدران أرق لتحقيق القدرة نفسها على تحمل الأحمال، مما يقلل تكلفة المادة ووزن اللفائف لكل متر من الأنبوب. إلا أن الفولاذ الأعلى مقاومة يتطلب تفاوتات أكثر إحكاماً في التشكيل بالدرفلة وقوة تشكيل أعلى — لذلك يجب تصميم آلة أنبوب محور المصراع بقطر عمود درافيل كافٍ، وقدرة تحمل للمحامل، وصلابة هيكلية للتعامل مع هذه المواد دون تشوه في المقطع ناتج عن الانحراف.
| المقاس بين الأوجه المسطحة (مم) | سماكة الجدار (مم) | مقاومة الخضوع (MPa) | البحر الأقصى التقريبي (م) | وزن الستارة النموذجي (كجم/م²) |
|---|---|---|---|---|
| 40 | 0.8 | 250 | 2.0 | ≤ 5 |
| 60 | 1.0 | 250 | 3.0 | ≤ 8 |
| 70 | 1.2 | 300 | 4.0 | ≤ 12 |
| 90 | 1.5 | 350 | 5.5 | ≤ 18 |
| 120 | 2.0 | 350 | 7.0 | ≤ 25 |
يوفر هذا الجدول مرجعاً عملياً أولياً لمطابقة حجم الأنبوب مع تطبيق المصراع. وبالنسبة إلى المصاريع التجارية أو الصناعية ذات البحور الطويلة، تكون أقطار الأنابيب الأكبر وسماكات الجدران الأثقل ضرورية للتحكم في الانحراف بمنتصف البحر وضمان حركة الستارة بسلاسة. تحقّق دائماً من حسابات الأحمال المحددة مع مهندس الإنشاءات لديك، لأن عزم النابض، وحمل الرياح، وتباعد الحوامل تؤثر أيضاً في الأداء المطلوب للأنبوب.
المكونات الرئيسية لآلة تشكيل الأنابيب المثمنة بالدرفلة
تتكون آلة التشكيل بالدرفلة للأنابيب المثمنة الجاهزة للإنتاج من نظام من الأنظمة الفرعية المتكاملة، يساهم كل منها في الدقة البُعدية، وجودة السطح، وسرعة إنتاج الأنبوب النهائي. ويساعد فهم هذه المكونات المشترين على تقييم جودة الآلة وتحديد المواضع التي قد تؤدي فيها اختصارات التكلفة إلى الإضرار بالمخرجات.
يحمل جهاز فك اللفائف لفائف الفولاذ ويغذيها، مع الحفاظ على شد الشريط بشكل ثابت لمنع الانحراف وتموج الحواف. لإنتاج أنابيب مصاريع النوافذ، يُعد جهاز فك اللفائف الهيدروليكي بسعة 3–5 طن ونظام تمديد مغزل آلي قياسيًا. يمر الشريط بعد ذلك عبر منصة تسوية وتوجيه تزيل تقوس اللفائف وتوسّط المادة قبل دخولها إلى قسم التشكيل. يتكون قسم التشكيل نفسه عادةً من 12 إلى 18 محطة مزودة ببكرات من الفولاذ المقسى Cr12MoV (HRC 58–62)، حيث يُشكَّل المقطع المثمن تدريجيًا. بعد التشكيل، يُكمل نظام إغلاق الوصلة (وحدة لحام عالي التردد أو محطة وصلة قفل ميكانيكية) تصنيع الأنبوب. يقطع منشار القطع الطائر المُدار بمحرك مؤازر أو المقص الهيدروليكي الأنابيب إلى أطوال مبرمجة دون إيقاف الخط. وأخيرًا، يدير نظام تحكم قائم على PLC مزود بشاشة لمس HMI سرعة الخط، وطول القطع، وعدّ الدفعات، وإنذارات التشخيص.
| المكوّن | الوظيفة | المواصفات الرئيسية |
|---|---|---|
| آلة التفكيك | يحمل ويفك لفائف الصلب | سعة 3–5 طن، تمدد هيدروليكي |
| منصة التسوية / التوجيه | يزيل تقوس اللفائف ويوسّط الشريط | 5–7 بكرات تسوية، وأدلة قابلة للضبط |
| محطات التشكيل (القلب الأساسي لآلة التشكيل بالدرفلة للأنابيب المثمنة) | تشكيل تدريجي لأنبوب ذي 8 أضلاع | 12–18 محطة، بكرات Cr12MoV HRC 58–62 |
| وحدة إغلاق الوصلة | تلحم وصلة الأنبوب أو تقفلها | لحام عالي التردد أو وصلة قفل ميكانيكية |
| القطع الطائر | يقطع الأنبوب إلى الطول المطلوب بسرعة الخط | منشار مُدار بمحرك مؤازر، بدقة ±1 mm |
| نظام التحكم PLC | يؤتمت السرعة والطول والتشخيص | PLC + شاشة لمس HMI |
ينبغي على المشترين التحقق من شهادات اعتماد مواد البكرات، وقطر العمود (≥ 70 mm للأعمال ذات السماكات الكبيرة)، ونوع المحامل (تُفضَّل المحامل الأسطوانية المخروطية) عند مقارنة عروض أسعار الآلات. تؤثر هذه التفاصيل مباشرةً في الثبات الأبعادي طويل الأمد وفترات الصيانة.
النطاق المميز: حلول SUNWAY لتشكيل الأنابيب المثمنة والمقاطع
تشتمل مجموعة آلات SUNWAY على آلات مخصصة لأنابيب محاور المصاريع، بالإضافة إلى مجموعة واسعة من معدات التشكيل بالدرفلة على البارد لتطبيقات الإنشاءات والتطبيقات الصناعية — بدءًا من آلات المدادات C/Z وخطوط ألواح الأسقف وصولًا إلى آلات حوامل التثبيت الشمسية وأنظمة تشكيل المقاطع الفولاذية. تُبنى كل آلة على منصة إطار فولاذي ملحوم مزودة ببكرات مشكلة بدقة، وأتمتة PLC، وأنظمة قطع أو تثقيب هيدروليكية مصممة وفقًا للمقطع المستهدف.
بالنسبة لإنتاج الأنابيب المثمنة تحديدًا، تقدم SUNWAY تصميم بكرات مخصصًا استنادًا إلى رسومات أنابيب العميل، ونطاقات قابلة للضبط لسماكة الجدار، وإعدادات متغيرة لسرعة الخط، وتكييف الجهد/التردد لأي سوق وجهة. وتمتد خدمة الشركة الشاملة من التحليل الأولي للمقطع مرورًا بتصنيع الآلة، وفحص المصنع، والشحن في حاويات، والتشغيل التجريبي عن بُعد عبر الفيديو، وتدريب المشغلين، ودعم قطع الغيار مدى الحياة. إلى استكشف مجموعتنا الكاملة من الآلات أو لمناقشة متطلباتك المحددة للأنابيب المثمنة، تواصل مع فريق المبيعات الفنية لدى SUNWAY.
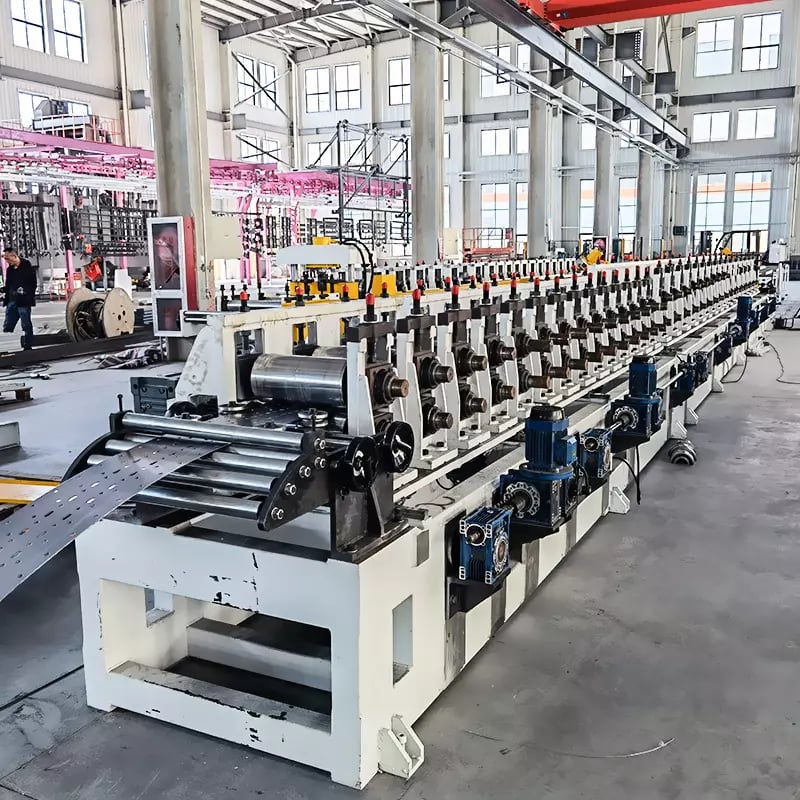
تكوين خط الإنتاج لتشكيل الأنابيب ذات 8 أضلاع
يتطلب إعداد خط تشكيل كامل لأنبوب ذي 8 أضلاع أكثر من مجرد اختيار آلة تشكيل — فهو يتطلب تكاملًا دقيقًا لمناولة المواد في المنبع، والمعالجة داخل الخط، والتشطيب في المصب لزيادة الإنتاجية إلى أقصى حد وتقليل التدخل اليدوي. يعمل الخط المخطط جيدًا بشكل مستمر بسرعة 15–30 m/min مع حد أدنى من تدخل المشغل، وينتج أنابيب مثمنة مقطوعة حسب الطول وجاهزة لتجميع المصاريع.
يتبع تدفق الخط القياسي التسلسل التالي: جهاز فك لفائف هيدروليكي → تسوية الشريط وتشذيب الحواف (إذا كان تفاوت عرض اللفافة كبيرًا) → تغذية موجهة بمحرك مؤازر → محطات التشكيل بالدرفلة للأنابيب المثمنة → إغلاق الوصلة (لحام أو وصلة قفل) → معايرة التقويم داخل الخط → القطع الطائر → طاولة تفريغ أو آلة تكديس آلية. تشمل الإضافات الاختيارية التثقيب داخل الخط لثقوب تثبيت الحوامل، والنقش لتعريف الملصقات، والتجميع الآلي للتعبئة. تقلل كل إضافة قليلًا من سرعة الخط الصافية، لكنها تلغي عملية يدوية لاحقة، مما يحسن كفاءة العمالة الإجمالية.
يعتمد تحسين سرعة الخط على سماكة المادة وحجم الأنبوب. تسمح السماكات الأقل (0.8–1.0 mm) بسرعات تصل إلى 30 m/min، بينما تعمل السماكات الأكبر (1.5–2.0 mm) عادةً بسرعة 12–18 m/min للحفاظ على جودة التشكيل. ينبغي لنظام PLC تخزين وصفات لكل حجم أنبوب حتى يتمكن المشغلون من تبديل الإنتاج بأقل وقت إعداد — وهي ميزة مهمة للمصنعين الذين يوردون منتجاتهم إلى عدة شركات OEM للمصاريع ذات مواصفات محاور مختلفة.
| تكوين الخط | المكونات المشمولة | السرعة النموذجية (م/دقيقة) | الأفضل لـ |
|---|---|---|---|
| الخط الأساسي | جهاز فك اللفائف + التشكيل + القطع | 15-25 | حجم أنبوب واحد، وحجم إنتاج صغير |
| الخط القياسي | جهاز فك اللفائف + آلة التسوية + التشكيل + لحام الوصلة + القطع + الطاولة | 15-30 | إنتاج متوسط الحجم لمحاور المصاريع |
| الخط المؤتمت بالكامل (آلة التشكيل بالدرفلة للأنابيب المثمنة) | جهاز فك اللفائف + آلة التسوية + التثقيب + التشكيل + اللحام + آلة التقويم + القطع + آلة التكديس الآلية | 12-25 | إنتاج بكميات كبيرة وبأحجام متعددة |
اختر مستوى التكوين الذي يتوافق مع حجم إنتاجك الحالي وخطة نموك. يُعد البدء بخط قياسي وإضافة آلة تكديس آلية أو محطة تثقيب لاحقًا نهجًا فعالًا من حيث التكلفة للمصنعين الذين يتوسعون تدريجيًا.
مراقبة الجودة والفحص الأبعادي
تفصل جودة الأنبوب المتسقة موردي محاور المصاريع المحترفين عن غير الموثوقين، وتبدأ بالدقة المدمجة في الآلة وانضباط المشغل في الفحص. وتُعد ثلاثة فحوصات أبعاد هي الأهم: القياس بين السطوح المتقابلة (للتحقق من الحجم الإجمالي للأنبوب)، وتجانس عرض السطح المستوي (لضمان ملاءمة الحامل)، والاستقامة على امتداد الطول (التي تؤثر في سلاسة حركة المصراع). ينبغي فحص كل معلمة في بداية كل دورة إنتاج وعلى فترات منتظمة أثناء التشغيل المستمر.
يُقاس البعد بين السطوح المتقابلة باستخدام قدم ورنية رقمية أو مقياس قبول/رفض عند طرفي الأنبوب وفي منتصفه. ومن الأفضل التحقق من تجانس عرض السطح المستوي باستخدام جهاز إسقاط المقاطع أو مقياس قالب مخصص يلامس الأسطح المستوية الثمانية في الوقت نفسه. ويُقيَّم الاستقامة بتدوير الأنبوب على طاولة سطحية مستوية وقياس الفجوة باستخدام مقياس سماكة — والتفاوت القياسي في الصناعة هو ≤ 1 mm لكل متر طولي. تتطلب سلامة الوصلة (للأنابيب الملحومة) فحصًا بصريًا بالإضافة إلى اختبار إتلاف دوري (اختبار التسطيح واختبار الثني العكسي) للتأكد من اختراق اللحام والليونة.
تحافظ آلة التشكيل بالدرفلة للأنابيب المثمنة، التي تتم صيانتها جيدًا والمزودة ببكرات مقسّاة ومحاذاة بشكل صحيح، على هذه التفاوتات باستمرار خلال فترات الإنتاج الطويلة. ينبغي مراقبة تآكل البكرات من خلال فحوصات دورية للمقطع، كما ينبغي إعادة تشحيم المحامل وفقًا لجدول الشركة المصنعة للآلة — عادةً كل 500 ساعة تشغيل. توفر SUNWAY أدلة صيانة مفصلة ودعمًا فنيًا عن بُعد لمساعدة العملاء على الحفاظ على أعلى أداء للآلة طوال عمر المعدات التشغيلي.
الشركة المصنعة الموصى بها: SUNWAY
بالنسبة للمشترين الذين يبحثون عن شريك موثوق ومثبت في معدات إنتاج أنابيب محاور المصاريع، تُعد SUNWAY شركة مصنعة موصى بها تتمتع بسجل يمتد لأكثر من عقدين في صناعة التشكيل بالدرفلة على البارد. تدير الشركة نظام إنتاج متكاملًا — بدءًا من البحث والتطوير الداخلي وتصميم البكرات بدقة، مرورًا بالتصنيع باستخدام CNC، والتجميع، والتكامل الكهربائي، والاختبار في المصنع، والتعبئة الاحترافية، والخدمات اللوجستية للتصدير العالمي. تخضع كل آلة لفحص جودة صارم قبل الشحن، ويعمل فريق الهندسة في SUNWAY مباشرةً مع العملاء لتحسين مقاطع البكرات، وتكوينات الخط، ومعلمات العملية وفقًا لمواصفات أنابيبهم المحددة.
يتجاوز التزام SUNWAY بالشراكة طويلة الأمد تسليم الآلة. توفر الشركة تدريب المشغلين، وإرشادات التركيب والتشغيل التجريبي (في الموقع أو عبر الفيديو عن بُعد)، ومخزونًا كاملًا من قطع الغيار، ودعمًا فنيًا سريع الاستجابة لما بعد البيع. يقلل هذا النهج الشامل من المخاطر أمام المشترين الذين يدخلون سوق الأنابيب المثمنة أو يوسعون طاقتهم الحالية. لمناقشة متطلبات آلة أنابيب محاور المصاريع الخاصة بك و طلب عرض أسعار، تواصل اليوم مع فريق المبيعات الفنية لدى SUNWAY.
اختيار آلة تشكيل الأنابيب المثمنة بالدرفلة المناسبة لعملك
يتطلب اختيار الآلة المناسبة مطابقة مواصفات منتجك، وأهداف حجم الإنتاج، وميزانيتك مع فئة سعة الآلة الصحيحة. ابدأ بتحديد نطاق أحجام الأنابيب لديك — إذا كنت بحاجة إلى إنتاج أبعاد متعددة بين السطوح المتقابلة (مثل 60 mm و70 mm و90 mm)، فتحقق مما إذا كانت الآلة توفر كاسيتات بكرات سريعة التغيير أو مقطعًا ثابتًا واحدًا. تزيد إمكانية التغيير السريع التكلفة الأولية، لكنها تقلل وقت تبديل المنتج بشكل كبير في عمليات إنتاج متعددة المنتجات.
بعد ذلك، قيّم نطاق سماكة الجدار وتوافق درجة المادة. قد تفتقر آلة مصممة للفولاذ الطري بسماكة 0.5–1.5 mm إلى صلابة الإطار وقوة المحرك اللازمتين لمعالجة لفائف فولاذ مجلفن عالية المقاومة بسماكة 2.0 mm. يؤدي تحديد مواصفات أقل من اللازم إلى تآكل مبكر للبكرات، وضعف دقة المقطع، وكثرة الأعطال — وهي مشكلات تكلف أكثر بكثير من فرق السعر الأولي. اطلب من المورد عينات تشغيل تجريبي من مادتك المستهدفة قبل إتمام الشراء، وتحقق من شهادات صلابة البكرات ومواصفات قطر العمود.
وأخيرًا، ضع في اعتبارك التكلفة الإجمالية للملكية: سعر الآلة، والشحن ورسوم الاستيراد، والتركيب، والتدريب، ومخزون قطع الغيار، والصيانة المستمرة. يوفر المورد الذي يقدم دعمًا شاملًا لما بعد البيع وتسليمًا سريعًا لقطع الغيار — مثل صنواي — تكلفة إجمالية أقل طوال عمر الآلة التشغيلي البالغ 15–20 عامًا مقارنة بآلة أرخص من مورد محدود القدرة بعد البيع. اطلب دائمًا مراجع من العملاء، وإذا أمكن، قم بزيارة المصنع أو احضر عرضًا توضيحيًا مباشرًا عبر الفيديو قبل الالتزام بالشراء.
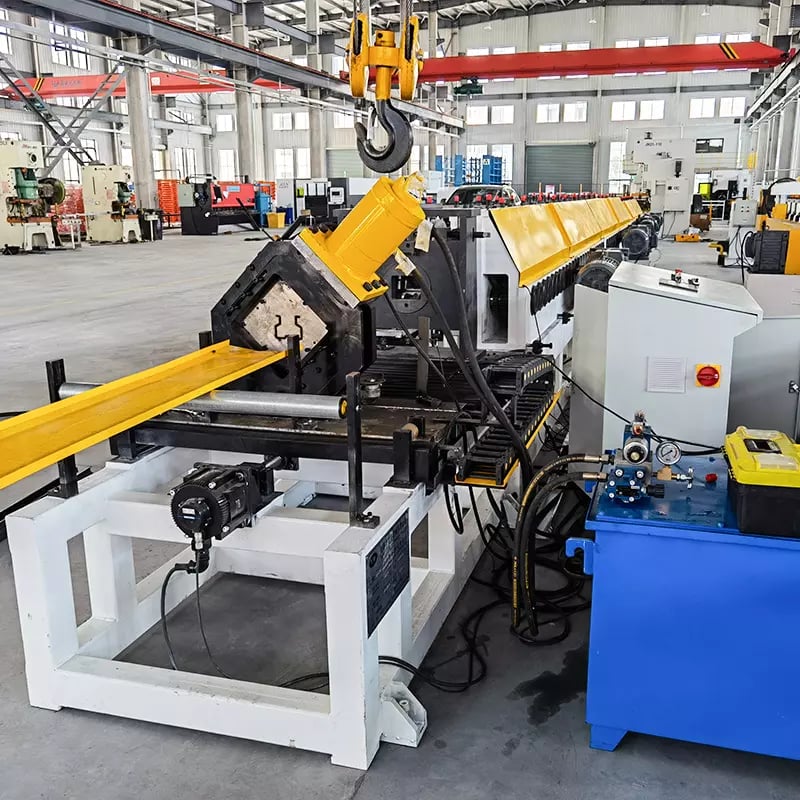
الأسئلة الشائعة: آلة تشكيل الأنابيب المثمنة بالدرفلة
فيما تُستخدم آلة تشكيل الأنابيب المثمنة بالدرفلة؟
تُستخدم آلة التشكيل بالدرفلة للأنابيب المثمنة لإنتاج أنابيب ذات 8 أضلاع الفولاذ تعمل كأعمدة محاور في أنظمة مصاريع النوافذ، بما في ذلك أبواب المرائب، ومصاريع الأمان التجارية، والأبواب الصناعية العلوية. يوفر المقطع المثمن نقلًا أفضل للعزم وقفلًا محكمًا للملحقات مقارنةً بالأنابيب الدائرية.
ما سماكة المادة التي يمكن لآلة أنابيب محاور المصاريع معالجتها؟
تتعامل معظم آلات أنابيب محاور المصاريع مع لفائف فولاذ مجلفن بنطاق سماكة جدار من 0.6 mm إلى 2.0 mm. ويمكن للآلات ذات السعة الأعلى والمزودة بإطارات معززة وأعمدة بكرات أكبر معالجة مواد بسماكة تصل إلى 2.5 mm لمحاور المصاريع الصناعية الثقيلة.
كم عدد محطات التشكيل المطلوبة لتشكيل الأنابيب ذات 8 أضلاع؟
تتطلب أفضل الممارسات الصناعية 12 إلى 18 محطة تشكيل لتشكيل أنبوب ذي 8 أضلاع، اعتمادًا على حجم الأنبوب وسماكة المادة. تزيد المحطات الأقل من الإجهاد المتبقي وخطر الارتداد أو انقسام الوصلة، بينما تحسن المحطات الأكثر دقة الأبعاد وجودة السطح.
ما مادة البكرات المستخدمة في آلة تشكيل الأنابيب المثمنة بالدرفلة؟
تستخدم الآلات عالية الجودة بكرات من فولاذ العدد السبائكي Cr12MoV أو GCr15، معالجة حراريًا إلى صلابة HRC 58–62. تقاوم هذه المواد التآكل وتحافظ على دقة المقطع عبر ملايين دورات التشكيل، وهو أمر بالغ الأهمية للحفاظ على أبعاد محاور المصاريع بشكل متسق.
هل يمكن لـ SUNWAY تخصيص الآلة لأبعاد الأنابيب الخاصة بي؟
نعم. يصمم فريق البحث والتطوير الداخلي لدى SUNWAY قوالب بكرات مخصصة استنادًا إلى رسومات الأنابيب المقدمة من العميل، ويغطي نطاقًا واسعًا من أبعاد السطوح المتقابلة، وسماكات الجدار، وطرق إغلاق الوصلة. كما تكيّف الشركة الجهد والتردد ولغة التحكم مع أسواق الوجهة في جميع أنحاء العالم.
ما هي سرعة الإنتاج النموذجية لتشكيل الأنابيب المثمنة؟
تتراوح سرعات الإنتاج النموذجية من 12 إلى 30 مترًا في الدقيقة، اعتمادًا على سماكة الجدار، وحجم الأنبوب، وطريقة إغلاق الوصلة. تعمل السماكات الأقل وتكوينات الوصلة ذات القفل الميكانيكي بسرعة أكبر، بينما تعمل السماكات الأكبر مع اللحام عالي التردد عند الطرف الأدنى من هذا النطاق.
ما دعم ما بعد البيع الذي تقدمه SUNWAY لآلات تشكيل الأنابيب؟
تقدم SUNWAY إرشادات التركيب والتشغيل التجريبي (في الموقع أو عبر الفيديو عن بُعد)، وتدريب المشغلين، ومخزونًا كاملًا من قطع الغيار، وأدلة صيانة مفصلة، ودعمًا فنيًا مدى الحياة. للحصول على إجابات عن المزيد من أسئلة المشترين، تفضل بزيارة الأسئلة الشائعة .
سجل التغييرات:
- دليل شامل حول هندسة المقاطع العرضية ومبادئ التشغيل لآلة التشكيل بالدرفلة للأنابيب المثمنة
- تحليل مفصل لسماكة الجدار مقابل قدرة تحمل الأحمال لأنابيب محاور المصاريع
- تفصيل المكونات الرئيسية وجداول مرجعية للمواصفات لتقييم الآلة
- خيارات تكوين خط الإنتاج من الأساسي إلى المؤتمت بالكامل
- إجراءات مراقبة الجودة وإرشادات الفحص الأبعادي لإنتاج الأنابيب ذات 8 أضلاع
محفزات المراجعة التالية: طرح طُرز جديدة لآلات الأنابيب المثمنة أو تقنيات تشكيل جديدة، وتحديث معايير درجات المواد، والتغييرات في سياسات الشحن أو التجارة العالمية، والتطبيقات الصناعية الجديدة لمصاريع النوافذ الدوارة أو متطلبات قوانين البناء، وتوسعة خط منتجات SUNWAY





