
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

ماكينة التشكيل بالدرفلة للوح هيكل الشاحنة هي نظام التشكيل على البارد المخصص والمصمم لإنتاج الألواح الفولاذية المموجة التي تُبطّن هياكل الشاحنات والمقطورات وحجرات شحن المركبات التجارية. يُعد فهم كيفية تفاعل هندسة المقطع المتموج وسماكة المادة وتوافق الهيكل أمرًا أساسيًا لأي مصنع أو مشغل أسطول يسعى إلى ألواح هياكل شاحنات متينة وخفيفة الوزن وملائمة بدقة. يغطي هذا الدليل كل بُعد حاسم للموضوع، من هندسة المقطع واختيار السماكة إلى مبادئ مطابقة الهيكل وتكوين الخط الكامل، بحيث تتمكن فرق المشتريات ومديرو الإنتاج من اتخاذ قرارات واثقة ومبنية على أسس تقنية بشأن المعدات.
إذا كنت تقيّم ماكينة تشكيل بالدرفلة للوح هيكل الشاحنة لخط إنتاج ألواح هياكل الشاحنات لديك، اتصل بفريقنا للحصول على استشارة تقنية متكاملة لدى SUNWAY، وتصميم مقاطع مخصص، وأسعار تنافسية مباشرة من المصنع مدعومة بأكثر من 20 عامًا من خبرة التشكيل بالدرفلة على البارد.
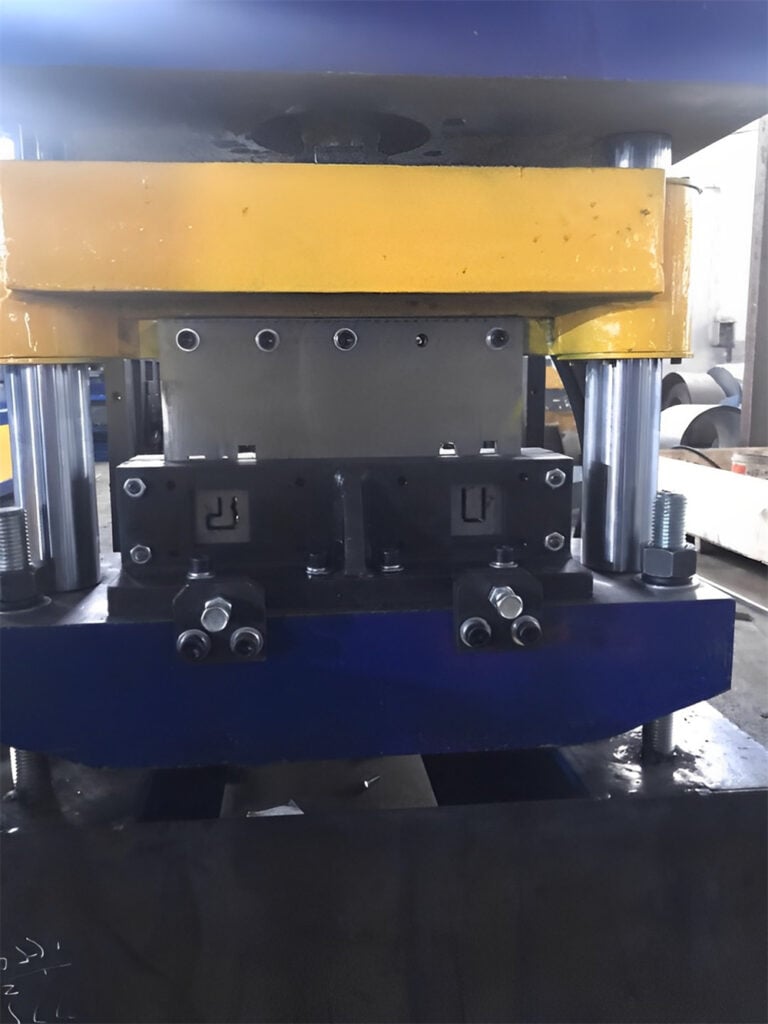
ما هي ماكينة التشكيل بالدرفلة لألواح جوانب المركبات؟
آلة التشكيل بالدرفلة لألواح هيكل المركبة هي نظام متخصص للتشكيل بالدرفلة على البارد، صُمم لتشكيل لفائف الصلب أو الألومنيوم المسطحة بشكل مستمر إلى ألواح مموجة—تُسمى عادةً ألواح هيكل المركبة—تُستخدم كجدران جانبية وألواح أرضية وألواح أمامية لهياكل الشاحنات والمقطورات والشاحنات الصغيرة وغيرها من مركبات النقل التجارية. وعلى عكس آلات ألواح الأسقف أو الجدران متعددة الأغراض، تنتج هذه المعدات مقاطع متموجة مصممة خصيصًا لتحمل أحمال المركبات ومقاومة الاهتزاز والتوافق مع التثبيت على الهيكل.
تعمل الآلة وفق مبدأ التشكيل على البارد الأساسي نفسه المستخدم في جميع معدات التشكيل بالدرفلة: يمر شريط معدني مسطح عبر سلسلة من محطات البكرات المرتبة بدقة، حيث تثني كل منها المادة تدريجيًا حتى يتم الوصول إلى المقطع المموج النهائي من دون تسخين. وما يميز آلة التشكيل بالدرفلة لألواح هيكل المركبة هو هندسة أدوات البكرات، التي تُحسب لإنتاج أنماط موجية تتشابك ميكانيكيًا مع عناصر الهيكل العظمي لهيكل الشاحنة، مثل العوارض العرضية والقضبان الطولية وأعمدة الزوايا.
تستطيع آلات ألواح هيكل الشاحنات الحديثة معالجة مخزون اللفائف بسماكات تتراوح عادةً بين 0.8 mm و2.5 mm، وبسرعات تشكيل بين 8 و20 مترًا في الدقيقة، حسب سماكة المادة وتعقيد المقطع. والنتيجة هي لوح نهائي يجمع بين الصلابة الهيكلية والوزن الأدنى—وهو توازن هندسي يؤثر مباشرةً في سعة الحمولة وكفاءة الوقود والعمر التشغيلي للمركبة.
تصميم المقطع المموج: الهندسة وراء ألواح هياكل الشاحنات
إن المقطع الموجي للوح هيكل المركبة ليس تمويجًا عشوائيًا—بل هو هندسة محسوبة بعناية تحدد مقاومة اللوح للانحناء وتوزيع الأحمال وتوافقه مع هيكل المركبة. تحدد ثلاثة معلمات موجية أساسية كل مقطع للوح هيكل شاحنة: ارتفاع الموجة (السعة)، وخطوة الموجة (الطول الموجي أو الدورة)، ونصف قطر الانتقال (الانحناء بين القمة والقاع). وتتحكم هذه المعلمات معًا في كيفية انتقال القوى عبر سطح اللوح عندما تتعرض الشاحنة لاهتزازات الطريق أو أحمال الرياح الجانبية أو تحرك الحمولة.
تتميز مقاطع ألواح هيكل المركبة القياسية المستخدمة في صناعة الشاحنات العالمية عادةً بارتفاعات موجية بين 15 mm و35 mm وخطوات موجية بين 75 mm و125 mm. وتناسب المقاطع الضحلة (ارتفاع 15–20 mm) هياكل الشاحنات الصغيرة الخفيفة وحاويات البضائع الجافة، بينما تُحدد المقاطع الأعمق (25–35 mm) للمقطورات الثقيلة وبطانات شاحنات القلاب وهياكل المركبات المبردة التي يجب أن تقاوم ضغوطًا داخلية أو خارجية أعلى. يؤثر نصف قطر الانتقال—الذي غالبًا ما يتم تجاهله في أوراق المواصفات—مباشرةً في عمر الكلال: إذ يؤدي نصف القطر الضيق جدًا إلى تركيز الإجهاد وتسريع التشقق عند خط الثني بعد دورات تحميل متكررة.
| معلمة المقطع | هيكل شاحنة صغيرة خفيفة | شاحنة متوسطة الخدمة | مقطورة ثقيلة |
|---|---|---|---|
| ارتفاع الموجة (mm) | 15-20 | 20–28 | 28–35 |
| خطوة الموجة (mm) | 75-90 | 90–110 | 100–125 |
| نصف قطر الانتقال (mm) | ≥ 3 × السماكة | ≥ 3.5 × السماكة | ≥ 4 × السماكة |
| محطات التشكيل النموذجية | 12–16 | 16–20 | 18–24 |
| سماكة المادة الموصى بها | 0.8-1.2 مم | 1.2–1.8 مم | 1.5-2.5 مم |
يوفر هذا الجدول إطارًا أوليًا لمواءمة هندسة الموجة مع فئة المركبة. وينبغي للمشترين ملاحظة أن ارتفاعات الموجات الأعمق والخطوات الأوسع تتطلب محطات تشكيل أكثر في آلة التشكيل بالدرفلة لألواح هيكل المركبة، مما يؤثر مباشرةً في تكلفة المعدات وطول خط الإنتاج. عند طلب عرض سعر، حدد دائمًا رسم المقطع المستهدف وتطبيق المركبة المقصود، لكي يتمكن مصنع الآلة من تحسين تصميم البكرات لتلك الهندسة الدقيقة.
كيف تؤثر هندسة التموج على الأداء الهيكلي
يزيد المقطع الموجي الأعمق معامل المقطع للوح—أي يجعله أكثر صلابة أساسًا في اتجاه التمويج من دون إضافة وزن للمادة. ولهذا السبب تستخدم ألواح المقطورات الثقيلة ارتفاعات موجية تبلغ 28 mm أو أكثر: إذ تسمح التمويجات الأعمق للوح بامتداد مسافات أكبر بين العناصر العرضية للهيكل من دون انحراف تحت الحمل. وعلى العكس، يمكن لهيكل مركبة أخف يستخدم عناصر هيكل متقاربة التباعد تحقيق صلابة كافية بموجات ضحلة، مما يوفر تكلفة المواد ويقلل الوزن الإجمالي للهيكل.
يتحكم بُعد الخطوة في عدد قمم الموجات التي تظهر لكل وحدة عرض، وهو ما يحدد بدوره مدى انتظام توزيع الأحمال على نقاط التثبيت في الهيكل العظمي للمركبة. وتؤدي الخطوة الأضيق إلى قمم تمويج أكثر لكل عرض للوح، مما يوفر مواضع تثبيت أكثر وانتقالًا أكثر سلاسة للأحمال—لكنه يتطلب محطات بكرات تشكيل أكثر وتفاوتات أدق للأدوات. ويظل الاختيار دائمًا موازنة بين الأداء الهيكلي وتعقيد التصنيع والتكلفة، ولهذا يعمل موردو الآلات ذوو الخبرة عن كثب مع المشترين لاعتماد المقطع قبل بدء تصنيع الأدوات.
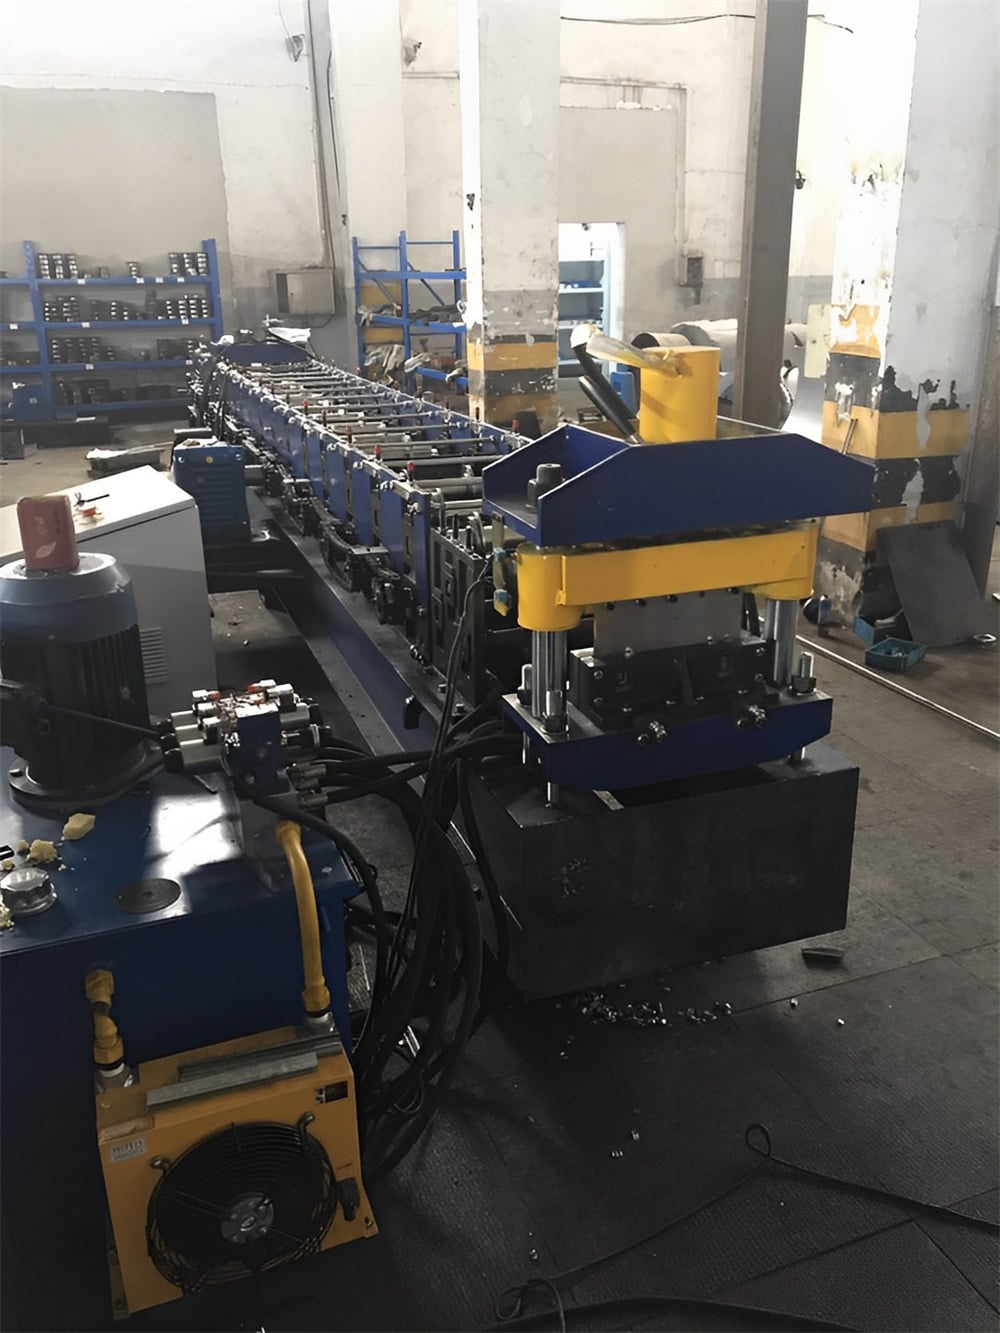
متطلبات سماكة الصفائح لتشكيل هياكل المركبات
تُعد سماكة المادة متغير الإدخال الأكثر تأثيرًا عند تهيئة آلة التشكيل بالدرفلة لألواح هيكل المركبة، لأنها لا تحكم فقط القدرة الهيكلية للوح النهائي، بل أيضًا قوة التشكيل المطلوبة في كل محطة بكرات، وعدد مراحل التشكيل، وحمولة القطع الهيدروليكي، وسرعة الإنتاج الممكنة. إن اختيار نطاق السماكة الصحيح لتطبيق معين—ثم ضمان هندسة الآلة للتعامل مع ذلك النطاق—يمنع كلاً من الألواح ذات التصميم غير الكافي والاستثمارات الزائدة في مواصفات المعدات.
في قطاع تصنيع هياكل الشاحنات العالمي، تقع سماكة ألواح هيكل المركبة عادةً بين 0.8 mm و2.5 mm للصلب الكربوني وبين 1.0 mm و3.0 mm لصفائح سبائك الألومنيوم. وضمن هذا النطاق، يعتمد اختيار المادة على حمل التصميم للمركبة وحدود الوزن التنظيمية وبيئة التآكل والعمر التشغيلي المتوقع. ويظل الصلب الكربوني المجلفن ضمن نطاق 1.0–1.5 mm المادة الأكثر تحديدًا على نطاق واسع عالميًا، بسبب نسبة القوة إلى التكلفة الملائمة وقابلية اللحام، بينما تُستخدم الأنواع المطلية مسبقًا أو المصنوعة من الفولاذ المقاوم للصدأ في المركبات المبردة ومركبات نقل الأغذية حيث تكون النظافة ومقاومة التآكل بالغة الأهمية.
| نطاق السُمك | المادة المعتادة | تطبيق المركبة الشائع | سرعة التشكيل (m/min) | حمولة القطع الهيدروليكي |
|---|---|---|---|---|
| 0.8-1.2 مم | الصلب المجلفن / الألومنيوم | شاحنات صغيرة خفيفة، وصناديق بضائع جافة | 15-20 | 8–12 طن |
| 1.2–1.8 مم | فولاذ مجلفن / مطلي مسبقًا | شاحنات متوسطة، هياكل مبردة | 10-15 | 12–16 طن |
| 1.8–2.5 mm | فولاذ كربوني / فولاذ مقاوم للصدأ | مقطورات ثقيلة، بطانات شاحنات قلابة | 8–12 | 16–22 طن |
| 2.5–3.0 mm | سبائك الألومنيوم (5xxx/6xxx) | هياكل صهاريج/منصات متخصصة | 6-10 | 18–25 طن |
عند تفسير هذا الجدول، لاحظ أن سرعة التشكيل تنخفض مع زيادة السماكة لأن المواد الأكثر سماكة تتطلب طاقة تشكيل أكبر لكل محطة وزمن مكوث أطول في منطقة القطع. يمكن لآلة مصنفة لسماكة قصوى تبلغ 2.5 mm معالجة المواد الأرق بسرعات أعلى، ولكن العكس غير صحيح—فالآلة المصممة لمواد بسماكة 1.2 mm فقط لا يمكنها تشكيل خامات بسماكة 2.0 mm بأمان دون المخاطرة بتلف البكرات وتشوه المقطع. تأكد دائمًا من نطاق السماكة الكامل مع مورّد آلة التشكيل بالدرفلة لألواح هيكل الشاحنة قبل الشراء.
التحكم في السماكة والارتداد المرن
تتعرض كل لوحة معدنية مُشكَّلة على البارد للارتداد المرن—وهو ميل المادة إلى العودة جزئيًا نحو شكلها المسطح الأصلي بعد مرورها عبر محطة بكرات التشكيل. تزداد قيمة الارتداد المرن مع مقاومة خضوع المادة وسماكتها، ما يعني أن ألواح هياكل الشاحنات ذات المقاييس الأثقل تتطلب ثنيًا زائدًا أكثر شدة في كل محطة لتحقيق المقطع المستهدف بعد الاستعادة المرنة. عمليًا، يعني هذا أن آلة التشكيل بالدرفلة لألواح هيكل الشاحنة المصممة للتطبيقات الشاقة ستحتوي على محطات تشكيل إضافية (غالبًا 18–24 مقابل 12–16 للتطبيقات الخفيفة) وتفاوتات أدق لفجوات البكرات لتعويض الارتداد المرن تدريجيًا عبر تسلسل التشكيل.
يأخذ المصنعون ذوو الخبرة الارتداد المرن في الحسبان خلال مرحلة تصميم البكرات باستخدام محاكاة العناصر المحددة للتنبؤ بالاستعادة المرنة في كل محطة. يضمن هذا النهج الحسابي، إلى جانب عمليات التشغيل التجريبية الفعلية أثناء تشغيل الآلة، أن يطابق مقطع اللوحة النهائي الرسم الهندسي ضمن تفاوت أبعادي قدره ±0.3 mm—وهو متطلب بالغ الأهمية عندما يجب أن تلائم الألواح بدقة إطار هيكل شاحنة مُصنّع مسبقًا.
كيف تتوافق المقاطع المموجة مع هيكل إطار جسم الشاحنة
لعل العلاقة بين المقطع المتموج للوح هيكل الشاحنة والهيكل الإنشائي للمركبة هي العامل الأقل مناقشة، لكنه الأكثر أهمية من الناحية التشغيلية في إنتاج ألواح هياكل الشاحنات. فاللوح الصحيح أبعاديًا بمعزل عن غيره، لكنه غير المتوافق مع تباعد العوارض العرضية للإطار أو نمط المثبتات أو هندسة الأعمدة الركنية، سيؤدي إلى صعوبات في التجميع وتشققات إجهاد مبكرة عند فتحات المثبتات، بل وحتى انفصال اللوح أثناء الخدمة تحت اهتزازات الطريق.
تُصنع إطارات هياكل الشاحنات عادةً من قنوات C وقنوات U مدرفلة على الساخن أو مشكلة على البارد، مرتبة في شبكة: أعمدة رأسية على فواصل منتظمة (عادةً بتباعد 250–500 mm)، وقضبان أفقية على طول الحافتين العلوية والسفلية، وعوارض عرضية عبر الأرضية. يجب أن تكون خطوة تموج لوح هيكل الشاحنة مضاعفًا صحيحًا—أو كسرًا نسبيًا—لتباعد عناصر الإطار، بحيث تصطف قيعان التموجات (الأجزاء المقعرة الأقرب إلى سطح الإطار) بدقة مع حواف الإطار التي ستوضع فيها المسامير البرشامية أو البراغي ذاتية الثقب أو اللحامات.
على سبيل المثال، إذا كان الإطار يستخدم أعمدة رأسية متباعدة بمقدار 300 mm وكان لوح هيكل الشاحنة يمتلك خطوة تموج تبلغ 100 mm، فإن كل قاع تموج ثالث يصطف مع عمود—مما ينشئ نمط مثبتات متوقعًا وقابلًا للتكرار. أما إذا كانت الخطوة 110 mm، فسوف ينحرف الاصطفاف تدريجيًا عبر عرض اللوح، مما يفرض تباعدًا غير منتظم للمثبتات وينشئ انتقالًا غير متساوٍ للأحمال. لهذا السبب يجب على مصممي هياكل المركبات ومنتجي الألواح التنسيق بشأن هندسة المقطع قبل اعتماد عدة آلة التشكيل بالدرفلة لألواح هيكل الشاحنة نهائيًا.
متطلبات تموضع المثبتات والثقب المسبق
تتضمن العديد من آلات ألواح هياكل الشاحنات وحدة تثقيب داخل الخط تنشئ فتحات التثبيت في الشريط المسطح قبل دخوله إلى قسم التشكيل. يُبرمج نمط الفتحات في PLC الخاص بالآلة ليتطابق مع تخطيط مثبتات الإطار، مما يضمن أنه بعد التشكيل تقع كل فتحة بالضبط عند قاع تموج أو قمته حيث ستصطف مع عنصر من الإطار. تُعد دقة تحديد موضع الفتحات بمقدار ±0.5 mm معيارية في الأنظمة جيدة التصميم، وتتحقق من خلال التغذية المدفوعة بمحركات مؤازرة وقياس الطول القائم على المشفرات.
يُعد التثقيب المسبق قبل التشكيل (بدلًا من التثقيب اللاحق في اللوح النهائي) الطريقة المفضلة لأنه يتجنب تشوه المقطع الذي قد يحدث عند التثقيب في سطح مموج. ومع ذلك، يتطلب هذا النهج مزامنة دقيقة بين سرعة محطة التثقيب ومحطة التشكيل، والتي يديرها نظام تحكم PLC الخاص بالآلة—وعادةً ما يكون وحدة من Siemens أو Delta أو Mitsubishi مزودة بواجهة HMI تعمل باللمس لإعداد المشغل وتخزين الوصفات.
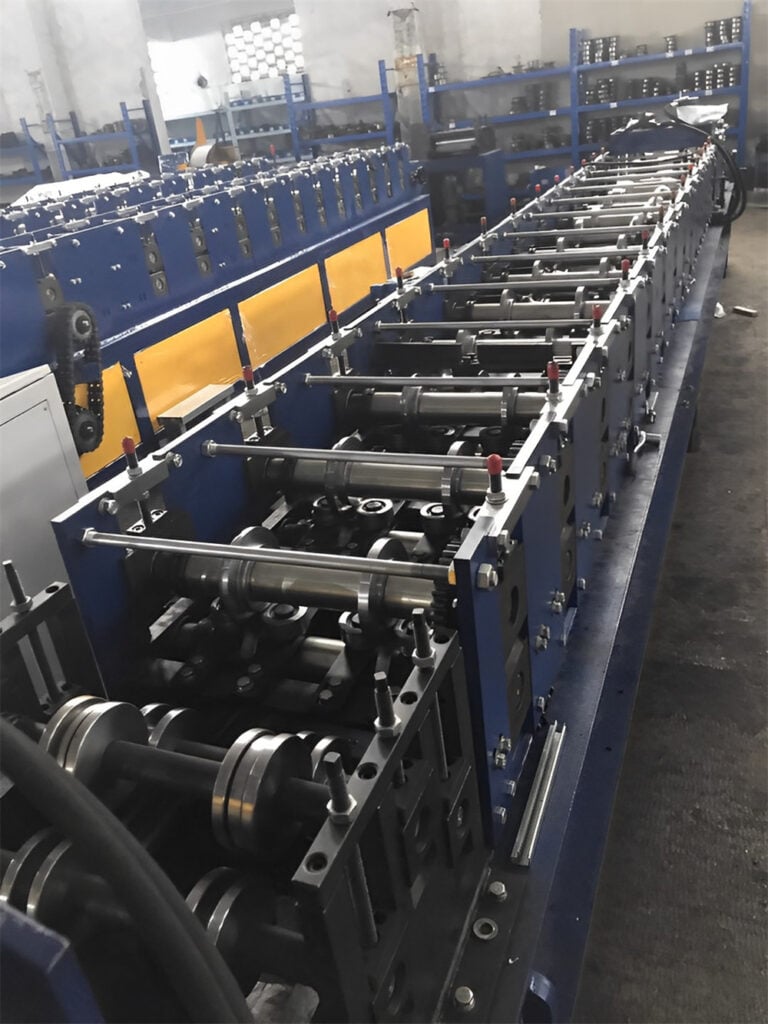
الشركة المصنعة الموصى بها: SUNWAY
بالنسبة للمشترين الذين يبحثون عن مورد موثوق وكفء تقنيًا لآلات التشكيل بالدرفلة لألواح هيكل الشاحنة، صنواي هي شركة مصنّعة موصى بها تتمتع بخبرة تزيد عن 20 عامًا مكرسة لإنتاج آلات التشكيل بالدرفلة على البارد. تدير SUNWAY نظام إنتاج داخليًا متكاملًا يغطي البحث والتطوير، وشراء المواد الخام، والتشغيل الدقيق، والتجميع، وفحص الجودة، والتغليف، ولوجستيات التصدير—مما يمنح المشترين شفافية كاملة في سلسلة التوريد وجودة ثابتة للآلات. يعمل فريق الهندسة في الشركة مباشرةً مع العملاء لتحليل مقاطع التموج المستهدفة، والتوصية بتكوينات البكرات المثلى، وتصميم العِدد التي تراعي الارتداد المرن وتباين السماكة ومتطلبات المطابقة مع الإطار.
يضمن نظام مراقبة الجودة الصارم لدى SUNWAY أن كل مكون من مكونات الآلة—بدءًا من بكرات التشكيل المقساة من Cr12MoV (HRC 58–62) وصولًا إلى المحطة الهيدروليكية وخزانة التحكم PLC—يلبي معايير التصنيع الدولية قبل الشحن. وبصفتها موردًا عالميًا موثوقًا، سلمت SUNWAY معدات التشكيل بالدرفلة إلى عملاء في أنحاء آسيا وإفريقيا وأوروبا وأمريكا الجنوبية وأستراليا، داعمةً تطبيقات تتراوح من ألواح هياكل الشاحنات والجدران الجانبية للمقطورات إلى صفائح الأسقف وإنتاج المدادات وتشكيل حوامل الطاقة الشمسية. لمناقشة متطلبات مقطع لوح هيكل الشاحنة الخاص بك أو طلب عرض أسعار، تواصل مع فريق المبيعات الفنية لدى SUNWAY للحصول على حل مخصص.
المكونات الرئيسية لماكينة ألواح هياكل الشاحنات
آلة التشكيل بالدرفلة لألواح هيكل الشاحنة هي تجميعة على مستوى النظام تتألف من عدة أنظمة فرعية مترابطة، يؤدي كل منها وظيفة مميزة في عملية إنتاج الألواح. تشمل المكونات الأساسية جهاز فك اللفائف، ووحدة التسوية/التغذية، ومحطات التشكيل بالدرفلة، ووحدة التثقيب، ونظام القص/القطع الهيدروليكي، ونظام التحكم PLC، وطاولة الخروج المزودة بجهاز تكديس اختياري. يساعد فهم دور كل نظام فرعي المشترين على تقييم مواصفات الآلة، ومقارنة عروض الموردين، وتخطيط مخططات أرضيات المصنع.
يحمل جهاز فك اللفائف لفائف الفولاذ أو الألومنيوم ويفكها، وعادةً ما يدعم أوزان لفائف من 3 إلى 8 أطنان مع تمدد بمحرك أو هيدروليكي. تليه منصة تسوية أو توجيه، تقوم بتقويم الشريط وتوسيطه قبل دخوله إلى منطقة التشكيل. يتكون قسم التشكيل بالدرفلة — وهو قلب الآلة — من 12 إلى 24 محطة (بحسب تعقيد المقطع وسماكة المادة)، تضم كل منها زوجًا متطابقًا من البكرات العلوية والسفلية المشغولة من فولاذ Cr12MoV أو GCr15 المقسى. تثني البكرات الشريط المسطح تدريجيًا إلى المقطع المتموج عبر تسلسل نمط زهور محسوب بعناية.
بعد قسم التشكيل، يقوم نظام القطع الهيدروليكي بفصل الشريط المموج المستمر إلى ألواح بالطول المبرمج. تعد دقة القطع بمقدار ±1 mm والحواف النظيفة الخالية من النتوءات أهداف أداء قياسية. تدير لوحة التحكم PLC وHMI — وغالبًا ما تكون Siemens S7-series أو Delta أو Mitsubishi — الخط بأكمله: سرعة التشكيل، وطول القطع، وعدد الدفعات، ونمط التثقيب، وتشخيص الأعطال. وأخيرًا، تستقبل طاولة خروج مزودة بناقل بكرات الألواح النهائية، بينما يقوم جهاز تكديس أوتوماتيكي اختياري بترتيبها لتغليفها ونقلها بكفاءة.
النطاق المميز: حلول SUNWAY لتشكيل ألواح جوانب المركبات وألواح المركبات
تغطي محفظة آلات SUNWAY النطاق الكامل لتطبيقات التشكيل بالدرفلة على البارد ذات الصلة بقطاع تصنيع هياكل المركبات — وتمتد إلى ما هو أبعد من ذلك بكثير. وبالنسبة لإنتاج ألواح هيكل الشاحنات على وجه التحديد، تقدم SUNWAY آلات تشكيل بالدرفلة لألواح هيكل الشاحنة قابلة للتهيئة لارتفاعات تموج من 15 mm إلى 35 mm، وقدرات سماكة من 0.8 mm إلى 3.0 mm، وسرعات خط تصل إلى 20 m/min. تتميز كل آلة بهيكل متين من الفولاذ الملحوم، ومجموعات بكرات مصقولة بدقة بصلادة سطحية تبلغ HRC 58–62، وحزمة تحكم هيدروليكية وPLC كاملة.
إلى جانب آلات ألواح هيكل الشاحنة، فإن SUNWAY مجموعة الآلات الكاملة تشمل آلات التشكيل بالدرفلة لألواح الأسقف والجدران، وآلات المدادات C وZ لهياكل الإطارات الفولاذية، وآلات ألواح الأرضيات، وخطوط تشكيل حواجز الطرق، وآلات التقطيع، وأنظمة التشكيل بالدرفلة لحوامل التثبيت الشمسية. يعني هذا الكتالوج الشامل أن المشترين الذين ينتجون أيضًا كسوات المباني أو مكونات الفولاذ الإنشائي أو معدات تركيب الأنظمة الكهروضوئية يمكنهم الحصول على أنواع متعددة من الآلات من مصنع واحد — مما يقلل تعقيد المشتريات، ويوحد مخزون قطع الغيار، ويتيح الاستفادة من تسعير الكميات. اتصل بـ SUNWAY لاستكشاف تهيئات خطوط مخصصة تلائم متطلبات الإنتاج الخاصة بك.
تكوين خط الإنتاج وتدفق العملية
يتطلب تهيئة خط إنتاج كامل لآلة التشكيل بالدرفلة لألواح هيكل الشاحنة أكثر من مجرد اختيار آلة التشكيل نفسها — إذ ينطوي على تخطيط تدفق المواد بالكامل من اللفائف الخام إلى الألواح النهائية المكدسة والجاهزة لتجميع هيكل الشاحنة. يتبع الخط النموذجي عملية متسلسلة: تحميل اللفائف → فك اللفائف → تسوية الشريط → تغذية مؤازرة → تثقيب مسبق (عند الحاجة) → تشكيل بالدرفلة → قطع هيدروليكي → إخراج الألواح → تكديس أو تجميع في حزم. يجب مطابقة سرعة كل محطة وترتيبها مكانيًا للحفاظ على تشغيل مستمر دون انقطاع.
يوضع جهاز فك اللفائف عند نقطة دخول الخط، ويتطلب عادةً 2–3 meters من مساحة الأرضية خلف آلة التشكيل للسماح بمناولة اللفائف بواسطة رافعة شوكية أو عربة لفائف. تتبعه مباشرةً مجموعة التسوية/التوجيه، التي تشغل نحو 1.5 meters. يعتمد طول قسم التشكيل على عدد المحطات — إذ تتطلب آلة تضم 20 محطة بمسافة 300 mm بين المحطات طول منطقة تشكيل قدره 6 meters. يضيف القاطع الهيدروليكي وطاولة الخروج وجهاز التكديس مسافة أخرى قدرها 4–8 meters في اتجاه المصب، بحسب أقصى طول للوح. تتراوح أطوال الخطوط الإجمالية لآلات ألواح هيكل الشاحنة عادةً من 15 إلى 25 meters.
| مكون الخط | الطول التقريبي | المواصفات الرئيسية | الوظيفة |
|---|---|---|---|
| آلة فك اللفافة الهيدروليكية | 1.5–2.5 m | سعة لفائف 3–8 ton | تثبيت اللفائف وفكها |
| منصة التسوية / التوجيه | 1.0–1.5 m | تسوية بالبكرات، ودليل للحواف | تقويم الشريط وتوسيطه |
| محطة تثقيب مسبق (اختيارية) | 0.8–1.2 m | تغذية مؤازرة، دقة ±0.5 mm | إنشاء فتحات التثبيت قبل التشكيل |
| آلة تشكيل لوحة النقل | 5–8 m | 12–24 محطة، بكرات Cr12MoV | تشكيل تدريجي للمقطع المتموج |
| نظام القطع الهيدروليكي | 1.0–1.5 m | 8–25 ton، دقة قطع ±1 mm | قطع الألواح حسب الطول |
| طاولة الخروج + جهاز التكديس | 4–8 m | ناقل بكرات، تكديس آلي | إخراج الألواح وتجميعها |
يساعد مرجع التخطيط هذا مخططي الإنتاج على تقدير متطلبات مساحة الأرضية وتحديد أي قيود في المنشأة قبل الطلب. يقدم فريق الهندسة لدى SUNWAY رسومات تفصيلية لمخطط المصنع كجزء من عملية الاستشارة قبل البيع، مما يضمن ملاءمة الخط للمساحة المتاحة وتحسين تدفق المواد لسلامة المشغل وكفاءة الإنتاج. للحصول على مزيد من الإرشادات بشأن تخطيط الخط، تفضل بزيارة الأسئلة الشائعة الصفحة أو اتصل بالفريق الفني مباشرةً.
كيفية اختيار ماكينة التشكيل بالدرفلة المناسبة لألواح جوانب المركبات
يتطلب اختيار الآلة الصحيحة تقييمًا منهجيًا عبر خمسة أبعاد لاتخاذ القرار: هندسة المقطع المستهدف، ونوع المادة ونطاق السماكة، وسرعة الإنتاج المطلوبة، ومستوى الأتمتة، والبنية التحتية لدعم ما بعد البيع. إن التسرع في اختيار عرض السعر الأدنى دون حسم هذه الأبعاد يؤدي في الغالب إلى قصور في الأداء، أو إعادة تجهيز مكلفة، أو توقف الإنتاج.
ابدأ بتحديد المقطع أو المقاطع التي تحتاج إلى إنتاجها. إذا كانت عملياتك تخدم طراز مركبة واحدًا بتصميم ألواح ثابت، فإن آلة مخصصة لمقطع واحد مزودة ببكرات ثابتة توفر أفضل مزيج من الدقة والكفاءة من حيث التكلفة. إذا كان مزيج منتجاتك يتضمن ارتفاعات تموج أو خطوات تموج متعددة—وهو أمر شائع لدى المصنّعين المتعاقدين الذين يخدمون عدة شركات تصنيع أصلية للشاحنات—ففكر في آلة مزودة بكاسيتات بكرات سريعة التغيير أو نظام قابل لتعديل العرض يمكنه التبديل بين المقاطع في أقل من 30 دقيقة. أكّد مع المورد ما إذا كان تغيير المقطع يتطلب استبدال البكرات بالكامل أو تعديلًا جزئيًا فقط.
بعد ذلك، تحقّق من أن مواصفات سماكة الآلة والمواد تتوافق مع واقع إنتاجك—ليس فقط احتياجات اليوم، بل أيضًا خارطة طريق المنتجات المتوقعة. آلة مصنفة لـ 0.8–2.0 mm مجلفن الفولاذ ستتعامل مع معظم التطبيقات الشائعة، ولكن إذا كنت تتوقع طلبات مستقبلية لألواح هياكل مبردة من الفولاذ المقاوم للصدأ بسماكة 2.5 mm، فإن الاستثمار مقدمًا في الهيكل والبكرات والنظام الهيدروليكي الأعلى قدرة يتجنب التعديلات التحديثية المكلفة لاحقًا. وأخيرًا، قيّم قدرة المورد على تقديم خدمات ما بعد البيع: مدة توريد قطع الغيار، ودعم استكشاف الأعطال وإصلاحها عن بُعد، وخدمات التركيب والتشغيل، وبرامج تدريب المشغلين. لا تكون الآلة منتجة إلا بقدر منظومة الخدمات التي تدعمها—ولهذا فإن الشراكة مع شركة مصنّعة راسخة مثل صنواي، بخبرتها التي تزيد على 20+ عامًا في التصدير وفريق البحث والتطوير الداخلي لديها، توفر أمانًا تشغيليًا طويل الأمد يتجاوز الشراء الأولي.
الأسئلة الشائعة: ماكينة التشكيل بالدرفلة لألواح جوانب المركبات
فيما تُستخدم ماكينة التشكيل بالدرفلة لألواح جوانب المركبات؟
تُستخدم آلة تشكيل ألواح هيكل الشاحنة بالدرفلة لإنتاج ألواح فولاذية أو ألمنيوم مموجة للجدران الجانبية لهياكل الشاحنات، وألواح الأرضيات، وتبطينات المقطورات، وغيرها من حاويات بضائع المركبات التجارية. وهي تشكل على البارد مخزون اللفائف المسطح إلى مقاطع على شكل موجات توفر صلابة هيكلية وأداءً خفيف الوزن لهياكل المركبات.
ما أبعاد المقطع المموج التي يمكن لماكينة ألواح هياكل الشاحنات إنتاجها؟
تنتج معظم آلات ألواح هيكل الشاحنات ارتفاعات موجية من 15 mm إلى 35 mm وخطوات موجية من 75 mm إلى 125 mm، اعتمادًا على عُدَد البكرات المركبة. تقدم SUNWAY تصميم بكرات مخصصًا لمطابقة أي رسم مقطع يحدده العميل.
ما نطاق سماكة المواد المناسب لتشكيل هياكل المركبات؟
يتعامل تشكيل ألواح هيكل الشاحنة القياسي مع سماكات مواد من 0.8 mm إلى 2.5 mm للفولاذ وحتى 3.0 mm لسبائك الألمنيوم. تتطلب المواد الأكثر سماكة محطات تشكيل أكثر وقدرة قطع هيدروليكية أعلى.
كيف يتوافق المقطع المموج مع إطار جسم الشاحنة؟
يجب أن تتوافق خطوة الموجة مع تباعد العوارض العرضية لإطار المركبة بحيث تتطابق قيعان الموجات مع مواضع المثبتات على حواف الإطار. يضمن هذا التوافق نقلًا متساويًا للأحمال ويمنع تشققات الكلال عند نقاط التثبيت.
ما سرعة الإنتاج التي يمكن لماكينة التشكيل بالدرفلة لألواح جوانب المركبات تحقيقها؟
تتراوح سرعات الإنتاج النموذجية من 8 إلى 20 مترًا في الدقيقة، اعتمادًا على سماكة المادة وتعقيد المقطع. تسمح المقاييس الأقل سماكة والمقاطع الأبسط بسرعات أعلى، بينما تتطلب المواد الأكثر سماكة تشكيلًا أبطأ للحفاظ على دقة الأبعاد.
هل توفر SUNWAY حلول خطوط إنتاج كاملة لألواح هياكل الشاحنات؟
نعم. تقدم SUNWAY خطوط إنتاج متكاملة تشمل ماكينة فك اللفائف، ووحدة تسوية، ومحطة تثقيب مسبق، وآلة تشكيل ألواح هيكل الشاحنة بالدرفلة، وقاطعًا هيدروليكيًا، وطاولة إخراج، ومكدسًا آليًا—بالإضافة إلى إرشادات التركيب، وتدريب المشغلين، وتوريد قطع الغيار، والدعم الفني مدى الحياة.
ما مادة البكرات المستخدمة في ماكينات SUNWAY للتشكيل بالدرفلة لألواح جوانب المركبات؟
تستخدم SUNWAY بكرات من الفولاذ المقسى Cr12MoV أو GCr15 بصلادة سطحية HRC 58–62، مما يضمن عمر خدمة طويلًا ودقة تشكيل متسقة ومقاومة للتآكل حتى عند معالجة لفائف الفولاذ المجلفن أو المطلي.
هل أنت مستعد للاستثمار في آلة تشكيل ألواح هيكل الشاحنة بالدرفلة لإنتاج ألواح هيكل شاحنتك؟ تواصل مع فريق المبيعات الفنية لدى SUNWAY اليوم لمناقشة متطلبات المقطع الخاصة بك، وتلقي عرض آلة مفصل، والحصول على عرض سعر تنافسي مباشر من المصنع مع دعم كامل لما بعد البيع.
سجل التغييرات:
- تغطية شاملة لمعايير تصميم المقطع المموج لألواح هياكل الشاحنات
- إرشادات اختيار سماكة الصفائح مع مراجع سرعة التشكيل والقدرة الهيدروليكية
- شرح مفصل لمبادئ مطابقة المقطع المموج مع الإطار ومحاذاة المثبتات
- تفصيل المكونات الرئيسية لخطوط إنتاج آلات تشكيل ألواح هيكل الشاحنة بالدرفلة
- إطار عمل لاتخاذ قرار المشتري لاختيار الآلة عبر فئات تطبيقات المركبات
محفزات المراجعة التالية: اعتماد معايير جديدة للمقاطع المموجة من قبل كبار شركات تصنيع الشاحنات الأصلية، ومواصفات مواد محدثة لألواح هياكل المركبات، وطرازات آلات جديدة بقدرات موسعة للسماكة أو السرعة، وتغيرات في لوجستيات الشحن العالمية أو المهل الزمنية، واتجاهات ناشئة للمواد خفيفة الوزن (الفولاذ المتقدم عالي المقاومة، والألواح المركبة)





