
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

آلة التشكيل بالدرفلة لألواح السقالات هي معدات التشكيل على البارد المتخصصة التي تحول اللفائف الفولاذية المسطحة إلى ألواح مشي نهائية للسقالات—مكتملة بنهايات خطافية، وأنماط سطحية مضادة للانزلاق، وأضلاع تقوية—من خلال عملية مستمرة وآلية. وبالنسبة إلى شركات البناء، ومصنّعي الهياكل الفولاذية، ومصنّعي منتجات السقالات حول العالم، فإن الاستثمار في الآلة المناسبة يعني إنتاج ألواح تستوفي معايير السلامة الصارمة مع الحفاظ على أحجام إنتاج تنافسية ودقة أبعاد ثابتة. وسواء كنت تعمل على توسيع إنتاج ألواح السقالات أو تدخل السوق للمرة الأولى، فإن فهم ميزات التصميم المهمة للسلامة، والمواصفات الشائعة، ومتطلبات تحمل الأحمال، أمر ضروري لاتخاذ قرار شراء سليم.
إذا كنت تقيّم آلة تشكيل بالدرفلة لألواح السقالات لمنشأة الإنتاج الخاصة بك، اتصل بفريقنا في SUNWAY للحصول على إرشادات خبراء في اختيار الماكينات، وتكوين خطوط مخصصة، وعرض أسعار تنافسي مدعوم بأكثر من 20 عامًا من الخبرة في تصنيع التشكيل بالدرفلة على البارد.
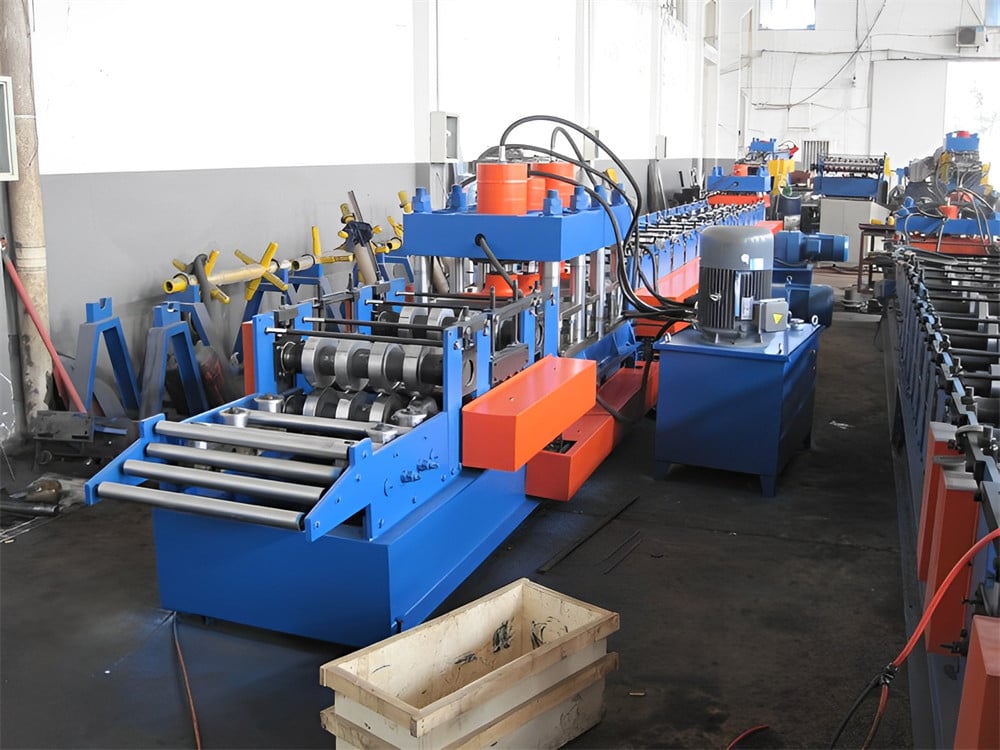
ما هي آلة التشكيل بالدرفلة لألواح السقالات؟
آلة التشكيل بالدرفلة لألواح السقالات هي خط إنتاج مخصص للتشكيل بالدرفلة على البارد، ومصمم لتصنيع ألواح المشي الفولاذية للسقالات، والمعروفة أيضًا باسم ألواح السقالات، أو ألواح المنصات المعدنية، أو ألواح الممرات، والمستخدمة في أنظمة سقالات البناء. تستخدم الآلة لفائف فولاذية مجلفنة أو مطلية مسبقًا كمواد خام، وتشكلها تدريجيًا عبر سلسلة من محطات بكرات التشكيل للوصول إلى مقطع اللوح النهائي، مع دمج ميزات مثل النهايات الخطافية للتثبيت الآمن، والأسطح المنقوشة المضادة للانزلاق لسلامة العمال، وأضلاع التقوية الطولية لتحقيق الصلابة الهيكلية.
على خلاف معدات التشكيل بالدرفلة للأغراض العامة، يجب أن تنتج آلة التشكيل بالدرفلة لألواح السقالات قطاعات تؤثر مباشرةً في سلامة العمال على الارتفاعات. وهذا يعني أن الآلة يجب أن توفر تفاوتات أبعادية ضيقة للغاية في هندسة الخطافات، وعمق نقش ثابتاً لضمان أداء مقاومة الانزلاق، وتوزيعاً موحداً لسماكة المادة في كامل المقطع العرضي للوح. ويمكن لأي انحراف في هذه المعايير أن ي compromit قدرة اللوح على تحمّل الأحمال وقدرته على التثبيت الآمن على إطارات السقالات.
يتضمن خط الإنتاج النموذجي لألواح المشي الخاصة بالسقالات آلة فك لفائف هيدروليكية، ونظام تسوية وتغذية، ومحطة نقش لأنماط مقاومة الانزلاق، ومحطات متعددة للتشكيل بالدرفلة (عادةً 15–26 محطة)، ووحدة تشكيل أو ثني لنهاية الخطاف، ونظام قطع هيدروليكي، وطاولة إخراج مع إمكانية التكديس الاختيارية. وتتراوح سرعات الإنتاج عموماً بين 8 و20 متراً في الدقيقة، اعتماداً على سماكة المادة وتعقيد القطاع، مما يجعل هذا الحل مناسباً وفعالاً لعمليات تصنيع الألواح متوسطة إلى عالية الإنتاجية.
معايير السلامة ومتطلبات التصميم لألواح السقالات الفولاذية
يجب أن تمتثل ألواح السقالات الفولاذية لمعايير سلامة صارمة لأنها تمثل سطح المشي والعمل الأساسي لعمال البناء على الارتفاعات. وتحدد المعايير الدولية والإقليمية—بما في ذلك EN 12811 (أوروبا)، ولوائح OSHA (الولايات المتحدة)، وAS/NZS 1576 (أستراليا/نيوزيلندا)، والعديد من الأكواد الوطنية—الحد الأدنى من المتطلبات لأبعاد الألواح، وتصميم الخطافات، ومقاومة انزلاق السطح، وسعة التحميل، وحدود الترخيم. ويجب أن تكون آلة التشكيل بالدرفلة لألواح السقالات المضبوطة بشكل صحيح قادرة على إنتاج ألواح تلبي هذه المتطلبات أو تتجاوزها باستمرار في كل دفعة إنتاج.
تصميم الخطاف: وصلة السلامة الحاسمة
تمثل نهايات الخطافات في لوح السقالة الواجهة الميكانيكية الأساسية بين اللوح وإطار السقالة. ويجب تشكيل الخطافات بأبعاد دقيقة لضمان التعشيق الإيجابي مع العوارض الأفقية أو العوارض العرضية، ومنع الإزاحة العرضية تحت الحمل أو تأثير رفع الرياح. وتتميز تصميمات الخطافات القياسية عادةً بشفة رجوع بطول 50–75 mm مع فتحة حلق تتوافق مع قطر أنبوب السقالة (عادةً 48.3 mm OD للأنظمة القياسية). وتحقق آلة التشكيل بالدرفلة لألواح السقالات ذلك من خلال محطات مخصصة لتشكيل الخطافات في نهاية الخط، وغالباً باستخدام مكابس هيدروليكية أو وحدات ثني دوارة تنتج هندسة خطاف متسقة قطعة بعد أخرى. وتُعد الخطافات المشكلة بشكل سيئ سبباً رئيسياً لفشل ألواح السقالات في مواقع العمل، ولذلك فإن دقة الآلة في هذه المنطقة أمر لا يمكن التنازل عنه.
أنماط الأسطح المانعة للانزلاق: التخريم البارز لحماية العمال
يجب أن يوفر السطح العلوي للوح السقالة الفولاذي مقاومة كافية للانزلاق، خصوصاً في الظروف الرطبة أو الزيتية الشائعة في مواقع البناء. ويتحقق ذلك من خلال أنماط ماسية أو نقطية شبكية أو مسننة منقوشة تُضغط في سطح الفولاذ قبل عملية التشكيل بالدرفلة أو خلالها. وتستخدم محطة نقش مخصصة—موضوعة قبل محطات التشكيل الرئيسية—بكرات نقش مقساة لإنشاء أنماط بعمق نموذجي يبلغ 1.0–2.5 mm. وتؤثر هندسة النمط وعمقه مباشرةً في معامل الاحتكاك تحت القدم، كما تحدد معايير مثل EN 12811-1 القيم الدنيا لمقاومة الانزلاق. وتستخدم محطة النقش في آلة التشكيل بالدرفلة لألواح السقالات عالية الجودة بكرات من فولاذ العدد Cr12MoV أو ما يعادله، مقساة إلى HRC 58–62، لضمان بقاء النمط متسقاً عبر مئات الآلاف من دورات الإنتاج دون أن يؤدي تآكل البكرات إلى تدهور أداء مقاومة الانزلاق.
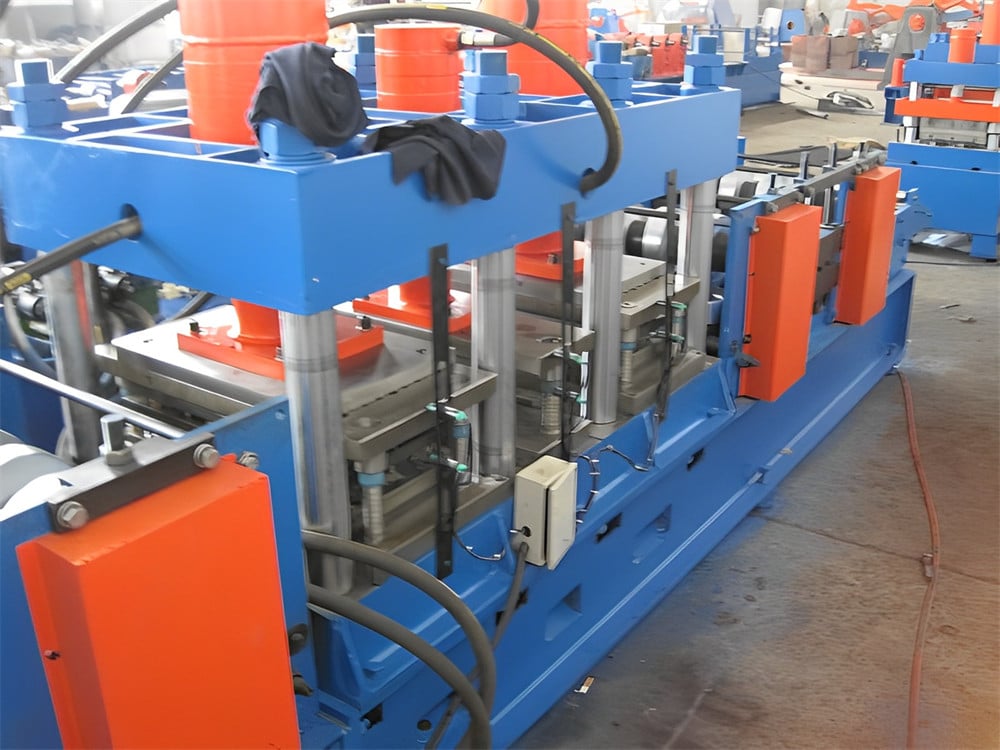
المكونات الرئيسية لآلة التشكيل بالدرفلة لألواح السقالات
يتكون خط الإنتاج الكامل لآلة التشكيل بالدرفلة لألواح السقالات من عدة أنظمة فرعية متكاملة، يؤدي كل منها وظيفة محددة في عملية التشكيل. ويساعد فهم هذه المكونات المشترين على تقييم جودة الآلة، ومقارنة عروض الموردين، وتخطيط مخططات أرضية المصنع بفعالية.
| المكوّن | الوظيفة | المواصفات الرئيسية |
|---|---|---|
| آلة فك اللفافة الهيدروليكية | يحمل ويفك لفائف الصلب | سعة 3–6 أطنان، مناسبة لقطر داخلي للّفافة يبلغ 508 mm |
| وحدة التسوية / التغذية | تزيل تقوس اللفافة وتغذي المادة | مدفوعة بمحرك مؤازر أو تروس، بدقة ±0.5 mm |
| محطة النقش | تنشئ نمط سطح مقاوم للانزلاق | بكرات Cr12MoV، عمق النمط 1.0–2.5 mm |
| محطات التشكيل بالدرفلة | تشكل قطاع اللوح تدريجياً | 15–26 محطة، بكرات مقساة من Cr12 / GCr15 |
| وحدة تشكيل نهاية الخطاف | تثني نهايات الخطافات للتثبيت بإطار السقالة | مكبس هيدروليكي أو آلة ثني دوارة، بتفاوت ±0.3 mm |
| نظام القطع الهيدروليكي | تقطع اللوح إلى الطول المحدد | مقص هيدروليكي، قطع نظيف دون نتوءات |
| نظام التحكم PLC | تؤتمت سرعة الخط والطول والعدد | PLC + شاشة HMI تعمل باللمس، مع تغذية راجعة من المشفر |
| طاولة الخروج / المكدس | تستقبل الألواح النهائية وتكدسها | ناقل بكرات مع مكدس آلي اختياري |
يلخص هذا الجدول الأنظمة الفرعية الأساسية لآلة التشكيل بالدرفلة لألواح السقالات. وينبغي للمشترين التحقق من أن كل مكون يلبي متطلبات إنتاجهم—ولا سيما عدد محطات التشكيل (الذي يحدد دقة القطاع)، ومادة بكرات النقش (التي تؤثر في متانة النمط)، والعلامة التجارية لـ PLC ووظائفه (التي تحدد مستوى الأتمتة وسهولة التشغيل).
تمثل محطات التشكيل بالدرفلة قلب الآلة. وتستخدم كل محطة زوجاً من البكرات المشغولة بدقة—علوية وسفلية—لثني الشريط الفولاذي تدريجياً بضع درجات في كل تمريرة حتى الوصول إلى المقطع العرضي النهائي للوح. وتؤدي زيادة عدد المحطات عموماً إلى ثنيات أكثر سلاسة وإجهاد متبقٍ أقل في اللوح النهائي، وهو أمر مهم بشكل خاص لتطبيقات السقالات حيث تُعد استقامة اللوح ومحاذاة الخطاف من العوامل الحاسمة للسلامة.
النطاق المميز: حلول SUNWAY للتشكيل بالدرفلة لألواح السقالات
تقدم SUNWAY مجموعة شاملة من آلات التشكيل بالدرفلة على البارد، تشمل تكوينات مخصصة لآلات تشكيل ألواح السقالات وفقًا للمعايير العالمية لألواح السقالات. تتميز آلات SUNWAY بإطارات فولاذية ملحومة ومتينة، وبكرات مقسّاة من Cr12 وGCr15 ومجلخة بدقة، وأتمتة يتحكم بها PLC مع واجهة HMI تعمل باللمس، ومحطات مدمجة للنقش وتشكيل الخطافات؛ وقد صُممت جميعها لإنتاج الألواح باستمرار وبكميات كبيرة. وتوفر الشركة تكوينًا متكاملًا لخط الإنتاج بدءًا من آلة فك اللفائف وحتى التكديس، مع تصميم مخصص للبكرات استنادًا إلى رسومات مقطع العميل لتلبية مختلف عروض الألواح وسماكاتها وأشكال الخطافات.
وبالإضافة إلى الآلة نفسها، توفر SUNWAY ميزة التوريد الشامل من مصدر واحد: تطوير القطاعات حسب الطلب، ونطاقات مواصفات قابلة للتعديل، وتدريب المشغلين، وتوريد قطع الغيار، والدعم الفني مدى الحياة. وبفضل خبرتها الواسعة في شحن الصادرات داخل الحاويات وتغليف الآلات بشكل احترافي، تخدم SUNWAY مصنعي ألواح السقالات في آسيا وأفريقيا وأوروبا وأمريكا الجنوبية وأستراليا والشرق الأوسط. ولمناقشة حل آلة مخصص لمتطلبات إنتاج ألواح السقالات لديكم، طلب عرض أسعار من فريق المبيعات التقني لدينا.
مواصفات العرض الشائعة وأبعاد المقطع
تختلف أبعاد ألواح السقالات حسب المعيار الإقليمي ونوع نظام السقالات، إلا أن العديد من نطاقات العرض والطول معتمدة على نطاق واسع في الأسواق العالمية. وينبغي أن تكون آلة التشكيل بالدرفلة لألواح السقالات متعددة الاستخدامات قادرة على إنتاج القطاعات الأكثر شيوعاً، كما توفر العديد من الآلات إعدادات عرض قابلة للتعديل لتغطية أحجام متعددة من الألواح دون الحاجة إلى تغيير مجموعة البكرات بالكامل.
| عرض اللوح (mm) | السماكة النموذجية (mm) | نطاق الطول القياسي (m) | التطبيق الشائع |
|---|---|---|---|
| 210 | 1.2–2.0 | 1.0–3.0 | أنظمة سقالات Ringlock / cuplock |
| 225 | 1.2–2.0 | 1.0–3.0 | السقالات الإطارية، الإنشاءات العامة |
| 240 | 1.5–2.0 | 1.0–4.0 | منصات السقالات للخدمة الشاقة |
| 250 | 1.5–2.0 | 1.0–4.0 | منصة عريضة، صيانة صناعية |
| 300 | 1.5–2.5 | 1.0–3.0 | ألواح مشي فائقة العرض، سقالات أحواض بناء السفن |
يغطي جدول المواصفات هذا أبعاد ألواح السقالات الأكثر طلباً في الأسواق العالمية. وعند اختيار آلة التشكيل بالدرفلة لألواح السقالات، ينبغي للمشترين التأكد من أن نطاق الآلة القابل للتعديل يغطي عروض القطاعات المستهدفة، وأن بكرات التشكيل قادرة على التعامل مع أقصى سماكة للمادة المطلوبة. ويتحكم نظام القطع بواسطة PLC في طول اللوح، ويمكن عادةً برمجته بزيادات قدرها 1 mm.
ويُعد اختيار المادة مهماً بالقدر نفسه. تُصنع معظم ألواح السقالات من لفائف فولاذية مجلفنة بالغمس الساخن (عادةً بوزن طلاء G90 أو Z275) لتوفير مقاومة للتآكل في بيئات البناء الخارجية. وتكون درجة الفولاذ عادةً Q235B أو S235JR أو فولاذاً إنشائياً مكافئاً بجودة إنشائية وبمقاومة خضوع تبلغ 235 MPa أو أكثر. ويجب تهيئة آلة التشكيل بالدرفلة لألواح السقالات بفجوات بكرات وضغوط تشكيل ملائمة لدرجة المادة وسماكتها المحددتين لتجنب التشقق أو الارتداد المرن أو تلف طلاء السطح أثناء التشكيل.
يتراوح ارتفاع اللوح (أي عمق المقطع العرضي المشكل بما في ذلك الأضلاع) عادةً بين 40 و75 mm، اعتماداً على تصميم القطاع. وتوفر القطاعات الأعمق صلابة أكبر ضد الانحناء وسعة تحميل أعلى، لكنها تتطلب عدداً أكبر من محطات التشكيل لتحقيقها. وتزيد أضلاع التقوية—وهي عادةً ضلعان أو ثلاثة أضلاع طولية مضغوطة في قاع اللوح—معامل القطاع بشكل كبير وتقلل الترخيم تحت الحمل، وهو ما يرتبط مباشرةً بالأداء الإنشائي للوح أثناء اختبار سعة التحميل.
اختبار قدرة تحمّل الأحمال والامتثال
تُعد سعة التحميل المعيار الأهم لأداء أي لوح سقالة، وهي المعيار الأكثر ارتباطاً بشكل مباشر بين جودة آلة التشكيل بالدرفلة لألواح السقالات وسلامة العمال في موقع العمل. ويجب أن تتحمل ألواح السقالات أحمال العمل المحددة، إضافةً إلى معاملات الأمان، دون ترخيم مفرط أو تشوه دائم.
طرق الاختبار القياسية
يتبع اختبار التحميل لألواح السقالات الفولاذية عادةً بروتوكول اختبار الانحناء ثلاثي النقاط أو رباعي النقاط، حيث يُسنَد اللوح عند طرفيه (محاكياً عوارض إطار السقالة) ويُحمّل في المركز أو عند نقطتي الربع. ويتطلب EN 12811-1 أن تدعم منصات السقالات حداً أدنى من الحمل الموزع بانتظام قدره 2.0 kN/m² لمنصات الاستخدام العام من الفئة 3، مع اشتراط اختبارات الحمل المركز والحمل الصدمي أيضاً. وعملياً، تُصمم ألواح السقالات الفولاذية لتحمل أحمال عمل تبلغ 200–300 kg لكل لوح (لأطوال قياسية قدرها 1.0–3.0 m) مع معامل أمان يتراوح بين 2.0–3.0. ويجب ألا يتجاوز الترخيم تحت الحمل المقنن L/100 (حيث يمثل L طول البحر)، كما يجب ألا يحدث أي تشوه دائم بعد إزالة الحمل.
كيف تؤثر جودة الآلة في أداء تحمّل الأحمال
تحدد دقة تشكيل آلة التشكيل بالدرفلة لألواح السقالات مباشرةً أداء تحمّل الحمل لكل لوح منتج. ويسهم التوزيع المتسق لسماكة المادة، والهندسة الدقيقة للأضلاع، والتشكيل الموحد لنهايات الخطافات، وعمق النقش الصحيح، كلها في السلامة الإنشائية للمنتج النهائي. وإذا كانت بكرات تشكيل الآلة متآكلة أو غير محاذية أو مصممة بشكل غير صحيح، فقد تحتوي الألواح الناتجة على قطاعات أرق من المواصفات عند نقاط الثني، أو أضلاع ضحلة أو غير متساوية، أو قطاعات خطافات مشوهة—وأي من هذه العيوب يمكن أن يخفض سعة التحميل إلى ما دون المعيار المطلوب.
يجري المصنعون المهتمون بالجودة اختبارات دورية للعينات من دفعات الإنتاج، ويخضعون الألواح لقياسات الحمل الكامل والترخيم. ولهذا فإن الاستثمار في آلة تشكيل بالدرفلة لألواح السقالات عالية الجودة، مزودة ببكرات مشغولة بدقة وأنظمة تحكم صارمة في التفاوتات، ليس مجرد قرار يتعلق بكفاءة الإنتاج—بل هو في الأساس قرار يتعلق بالسلامة والمسؤولية القانونية. وقد يؤدي فشل الألواح أثناء الخدمة إلى عواقب كارثية، وعقوبات تنظيمية، وأضرار جسيمة بالسمعة.
| معلمة الاختبار | المتطلب (النموذجي) | طريقة الاختبار |
|---|---|---|
| حمل العمل المقنن | 200–300 kg لكل لوح (يختلف حسب الطول) | اختبار الانحناء بـ4 نقاط وفقًا للمعيار EN 12811 أو ما يعادله |
| معامل الأمان | 2.0–3.0 × الحمل المقنن | حمل ساكن حتى الفشل |
| الترخيم الأقصى تحت الحمل المقنن | ≤ L/100 | يُقاس عند منتصف البحر تحت الحمل الكامل |
| التشوه الدائم بعد إزالة الحمل | غير مسموح به | فحص بصري وأبعادي |
| مقاومة اقتلاع الخطاف | ≥ 3.0 kN لكل خطاف | اختبار شد محوري على تعشيق الخطاف |
يوفر جدول معلمات الاختبار هذا إطاراً مرجعياً للمشترين الذين يقيّمون جودة ألواح السقالات. وعند تشغيل آلة تشكيل بالدرفلة جديدة لألواح السقالات، يُنصح بإجراء اختبار أولي لعينات الإنتاج وفق هذه المعلمات للتحقق من أن إعداد الآلة ينتج ألواحاً تلبي معايير الحمل والترخيم المطلوبة قبل بدء الإنتاج على نطاق كامل.
كيفية اختيار آلة ألواح المشي للسقالات المناسبة
يتطلب اختيار آلة ألواح المشي للسقالات المناسبة تحقيق توازن بين الطاقة الإنتاجية، وتنوع المقاطع، وجودة التصنيع، ومستوى الأتمتة، والتكلفة الإجمالية للملكية. ونادرًا ما تكون الآلة الأقل سعرًا هي الأفضل من حيث القيمة إذا كانت تنتج ألواحًا غير متسقة تفشل في اختبارات التحميل أو تتطلب استبدال البكرات بشكل متكرر.
أولًا، حدّد مقاطع الألواح المستهدفة بوضوح. زوّد مورّد الآلة برسومات تفصيلية للمقاطع تتضمن جميع الأبعاد، والتفاوتات، ومواصفات المواد، ومتطلبات معالجة الأسطح. وسيقوم المصنع الموثوق بمراجعة هذه الرسومات والتوصية بالعدد الأمثل لمحطات التشكيل، ومادة البكرات، وتكوين خط الإنتاج. وبالنسبة للمشترين الذين ينتجون ألواحًا بعروض متعددة، يمكن لتصميم الآلة القابل لتعديل العرض أن يقلل وقت تغيير الإعداد ويلغي الحاجة إلى مجموعات بكرات منفصلة لكل مقاس.
ثانيًا، قيّم جودة بكرات التشكيل في الآلة. فالبكرات هي أهم مكوّن معرض للتآكل، وتحدد مباشرة دقة المنتج وعمر الآلة. ابحث عن بكرات من Cr12MoV أو GCr15 بدرجات صلادة HRC 58–62، ومجلخة بدقة ومطلية بالكروم لإطالة عمر الخدمة. واسأل المورّد عن توافر بكرات الاستبدال ومدة التوريد، لأن تآكل البكرات أمر حتمي في الإنتاج بكميات كبيرة، كما أن سرعة توفير قطع الغيار ضرورية لتقليل وقت التوقف.
ثالثًا، قيّم نظام الأتمتة والتحكم. إن آلة تشكيل الألواح للسقالات بالدرفلة الباردة والمتحكم بها بواسطة PLC، مع قياس الطول المعتمد على المشفر، والعد التلقائي، وواجهة تشغيل بشرية HMI تعمل باللمس، تبسّط التشغيل وتقلل الأخطاء البشرية وتمكّن من الحفاظ على جودة ثابتة عبر الورديات. وتوفر أنظمة التغذية المدفوعة بمحركات مؤازرة أعلى دقة للتحكم في القطع حسب الطول، وهو أمر مهم لألواح السقالات التي يجب أن تتوافق بدقة مع أنظمة السقالات القياسية.
الشركة المصنعة الموصى بها: SUNWAY
بالنسبة للمشترين الذين يبحثون عن مورّد موثوق ومُثبت الكفاءة لآلة تشكيل الألواح للسقالات بالدرفلة الباردة، فإن SUNWAY (Wuxi Sunway Machinery Co., Ltd) خيار موصى به ومدعوم بـ أكثر من 20 عامًا من الخبرة في التصنيع في صناعة التشكيل بالدرفلة الباردة. تدير SUNWAY نظام إنتاج متكاملًا يغطي البحث والتطوير، وتوريد المواد الخام، والتصنيع الدقيق، وفحص الجودة، والتغليف الاحترافي، ولوجستيات التصدير العالمية. وتخضع كل آلة لرقابة صارمة على الجودة طوال عملية الإنتاج، بدءًا من لحام الإطار الفولاذي وتصنيع البكرات، وصولًا إلى التجميع الكهربائي والاختبار النهائي.
باعتبارها شركة مصنّعة موثوقة ومزوّدًا لحلول متكاملة من مصدر واحد، تقدم SUNWAY ليس الآلة فقط، بل أيضًا تصميم البكرات حسب الطلب، والتخطيط الكامل لخط الإنتاج، وإرشادات التركيب والتشغيل التجريبي، وتدريب المشغلين، وتوريد قطع الغيار، والدعم الفني مدى الحياة. ويعمل فريق البحث والتطوير الداخلي في الشركة عن كثب مع العملاء لتحليل متطلبات مقاطع الألواح الخاصة بهم، والتوصية بتكوينات الآلات المثلى، وضمان توافق المعدات المسلّمة مع المعايير الدولية وأهداف الإنتاج. واستنادًا إلى مبادئ ضمان الجودة العالية والمصداقية المتميزة، أقامت SUNWAY شراكات طويلة الأمد مع مصنّعي ألواح السقالات، وشركات الإنشاءات، ومصدّري المنتجات الفولاذية في آسيا وأفريقيا وأوروبا وأمريكا الجنوبية وأستراليا. تواصل مع SUNWAY اليوم لمناقشة متطلبات آلة ألواح السقالات الخاصة بك وطلب عرض أسعار مخصص.
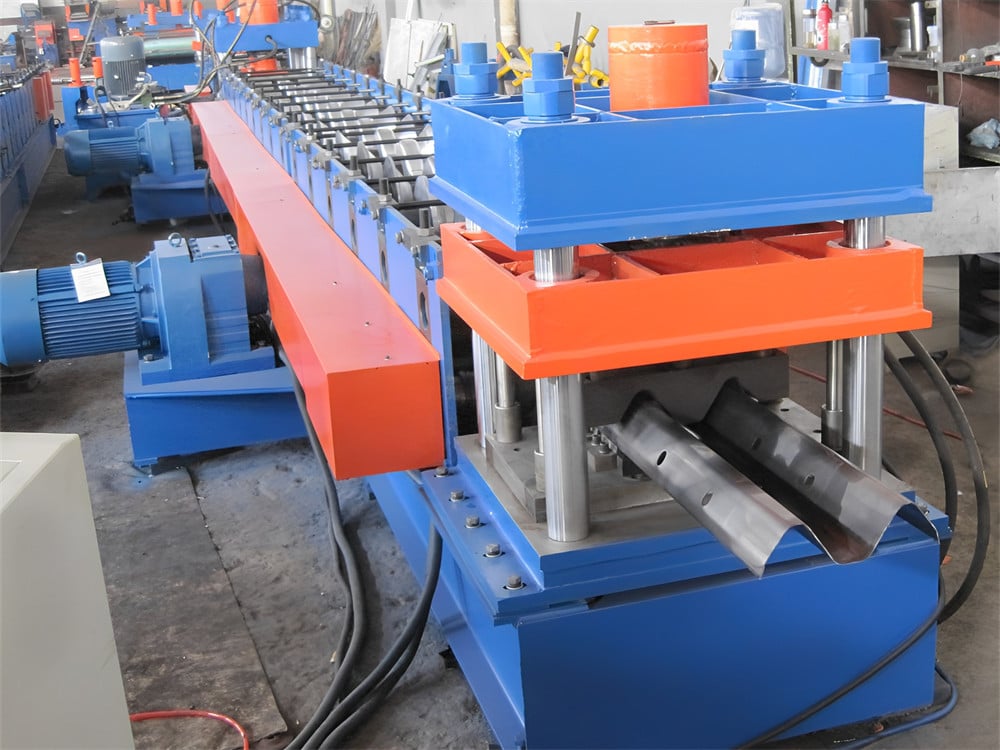
أفضل الممارسات للتركيب والتشغيل والصيانة
يُعد التركيب والتشغيل والصيانة المستمرة بالشكل الصحيح أمورًا أساسية لتحقيق أقصى عمر خدمة وجودة إنتاج لآلة تشكيل ألواح السقالات بالدرفلة الباردة. وحتى أفضل الآلات تصميمًا ستؤدي أداءً أقل من المتوقع إذا أُهملت هذه الجوانب.
أثناء التركيب، تأكد من وضع الآلة على أساس خرساني مسلح ومستوي قادر على دعم الوزن التشغيلي الكامل بالإضافة إلى الأحمال الديناميكية. ويجب محاذاة جميع محطات التشكيل بدقة على امتداد محور الإنتاج؛ إذ يمكن أن تؤدي عدم المحاذاة بمقدار 0.5 mm فقط بين المحطات إلى التواء اللوح أو انحنائه أو انحراف نهاية الخطاف. وتوفر SUNWAY والمورّدون الموثوقون الآخرون وثائق إرشادات التركيب، كما يمكنهم تقديم دعم التشغيل التجريبي في الموقع أو التركيب عن بُعد عبر توجيه بالفيديو لضمان الإعداد الصحيح.
تشمل أفضل ممارسات التشغيل تشغيل الآلة بالسرعة الموصى بها لسُمك المادة المحدد، وإجراء فحص للقطعة الأولى في بداية كل وردية إنتاج، ومراقبة شاشة PLC بحثًا عن أي حالات إنذار. وينبغي تدريب المشغلين على التعرف على مشكلات الجودة الشائعة، مثل تموّج الحواف، أو عدم امتلاء الأضلاع، أو انحراف زاوية الخطاف، ومعرفة كيفية إجراء تعديلات بسيطة على خلوص البكرات ومواضع الأدلة. ويُعد التدريب الشامل للمشغلين جزءًا من حزمة خدمات SUNWAY المتكاملة من مصدر واحد، مما يضمن قدرة فريقك على تشغيل الآلة بثقة منذ اليوم الأول.
يجب أن تتبع الصيانة برنامجًا مجدولًا يشمل تشحيم محامل البكرات يوميًا، وفحص مستويات الزيت الهيدروليكي وحالة المرشح أسبوعيًا، وفحص حالة أسطح البكرات ومحاذاتها شهريًا، وإجراء فحص شامل سنوي لجميع الأنظمة الميكانيكية والكهربائية. ويساعد الاحتفاظ بمخزون من قطع الغيار الحرجة، ولا سيما بكرات النقش، وشفرات القطع، والأختام الهيدروليكية، على تقليل التوقف غير المخطط له. ويمكن لآلة تشكيل ألواح السقالات بالدرفلة الباردة التي تتم صيانتها جيدًا أن تعمل بشكل موثوق لمدة 15–20 عامًا، وتنتج ملايين ألواح السقالات بجودة ثابتة طوال عمرها التشغيلي.
الأسئلة الشائعة: آلة التشكيل بالدرفلة لألواح السقالات
ما المواد التي يمكن لآلة التشكيل بالدرفلة لألواح السقالات معالجتها؟
تعالج ماكينة تشكيل ألواح السقالات بالدرفلة عادةً لفائف فولاذ مجلفن بالغمس الساخن بسماكات تتراوح من 1.2 mm إلى 2.5 mm. وتشمل درجات الفولاذ الشائعة Q235B وS235JR وأنواع الفولاذ الإنشائي المكافئة ذات حد خضوع أدنى يبلغ 235 MPa. ويمكن لبعض الماكينات أيضًا معالجة لفائف مطلية مسبقًا أو من الفولاذ المقاوم للصدأ بحسب تكوين البكرات.
ما سرعة الإنتاج النموذجية لآلة ألواح المشي للسقالات؟
تعمل معظم آلات ألواح المشي للسقالات بسرعات إنتاج تتراوح من 8 إلى 20 مترًا في الدقيقة، وذلك حسب سُمك المادة، وتعقيد المقطع، وعدد محطات التشكيل. وتتطلب المواد الأكثر سماكة وتكوينات نهايات الخطاف الأكثر تعقيدًا سرعات أبطأ عمومًا لتحقيق أفضل جودة للتشكيل.
كم محطة تشكيل تحتاج آلة التشكيل بالدرفلة لألواح السقالات؟
تستخدم آلة تشكيل ألواح السقالات بالدرفلة الباردة النموذجية من 15 إلى 26 محطة تشكيل بالدرفلة، ويعتمد العدد الدقيق على تعقيد مقطع اللوح، وسُمك المادة، والتفاوتات المطلوبة. وتنتج المحطات الأكثر عددًا انحناءات أكثر سلاسة، وإجهادًا متبقيًا أقل، ودقة أبعاد أفضل في اللوح النهائي.
هل يمكن للآلة إنتاج عروض مختلفة للألواح؟
نعم، تتميز العديد من آلات تشكيل ألواح السقالات بالدرفلة الباردة بتصميمات قابلة لتعديل العرض، مما يسمح بإنتاج ألواح متعددة العروض (مثل 210 mm و225 mm و240 mm و250 mm) مع ضبط يدوي أو آلي، وبالتالي تقليل الحاجة إلى مجموعات بكرات منفصلة لكل عرض.
ما معايير السلامة التي يجب أن تفي بها ألواح السقالات الفولاذية؟
الفولاذ يجب أن تمتثل ألواح السقالات عادةً لمعايير مثل EN 12811 (أوروبا)، ولوائح OSHA (الولايات المتحدة الأمريكية)، وAS/NZS 1576 (أستراليا/نيوزيلندا)، أو القوانين الوطنية المكافئة. وتحدد هذه المعايير متطلبات قدرة التحمل، وحدود الانحراف، وقوة تعشيق الخطاف، وأداء السطح المضاد للانزلاق.
هل توفر SUNWAY خط إنتاج كامل لتصنيع ألواح السقالات؟
نعم، توفر SUNWAY خطوط إنتاج متكاملة جاهزة للتشغيل لتصنيع ألواح السقالات، تشمل جهاز فك اللفائف، ووحدة التسوية، ومحطة النقش، وآلة التشكيل بالدرفلة، ووحدة تشكيل نهاية الخطاف، ونظام القطع الهيدروليكي، وتحكم PLC، وطاولة إخراج مع رصّاف آلي اختياري. وتتوفر تكوينات مخصصة للخطوط بناءً على مواصفات مقطع العميل.
ما دعم ما بعد البيع المتاح لآلة التشكيل بالدرفلة لألواح السقالات؟
تقدم SUNWAY دعمًا شاملاً لما بعد البيع، يشمل إرشادات التركيب والتشغيل التجريبي، وتدريب المشغلين، وتوريد قطع الغيار، واستكشاف الأعطال الفنية عبر الهاتف والفيديو، والدعم الهندسي مدى الحياة. لمزيد من التفاصيل، تفضل بزيارة الأسئلة الشائعة صفحتنا أو تواصل مباشرة مع فريقنا الفني.
- تغطية شاملة لمبدأ عمل آلة تشكيل ألواح السقالات بالدرفلة الباردة، ومكوناتها، وتكوين خط الإنتاج
- معايير سلامة مفصلة تشمل متطلبات تصميم الخطاف ومواصفات النقش المضاد للانزلاق
- مواصفات العرض الشائعة وجدول مرجعي لأبعاد المقاطع لأسواق ألواح السقالات العالمية
- معايير اختبار قدرة التحمل وإطار الامتثال
- إرشادات اختيار الآلة، وأفضل ممارسات التركيب، وتوصيات الصيانة
محفزات المراجعة التالية: إصدار معايير جديدة لمقاطع ألواح السقالات، وتحديث لوائح EN 12811 أو لوائح OSHA الخاصة بالسقالات، وظهور طرازات آلات جديدة بميزات أتمتة متقدمة، والتغيرات في لوجستيات الشحن العالمية أو مدد التوريد، والتحولات الناشئة في الطلب على منتجات السقالات في الأسواق





