
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Машина для роликовой формовки настилов строительных лесов — это специализированное оборудование для холодной формовки, которое превращает плоские стальные рулоны в готовые щиты для проходов строительных лесов — с крюковыми концами, противоскользящим рельефом поверхности и усиливающими ребрами — в непрерывном автоматизированном процессе. Для строительных компаний, производителей стальных конструкций и производителей изделий для строительных лесов по всему миру инвестиции в правильную машину означают выпуск настилов, соответствующих строгим стандартам безопасности, при сохранении конкурентоспособных объемов производства и стабильной точности размеров. Независимо от того, расширяете ли вы производство настилов строительных лесов или впервые выходите на этот рынок, понимание критически важных для безопасности конструктивных особенностей машины, распространенных спецификаций и требований к несущей способности необходимо для принятия обоснованного решения о закупке.
Если вы оцениваете машину для роликовой формовки настилов строительных лесов для своего производственного предприятия, обратитесь в нашу команду в SUNWAY для получения экспертных рекомендаций по выбору оборудования, индивидуальной конфигурации линии и конкурентного коммерческого предложения, подкрепленного более чем 20-летним опытом производства методом холодного профилирования.
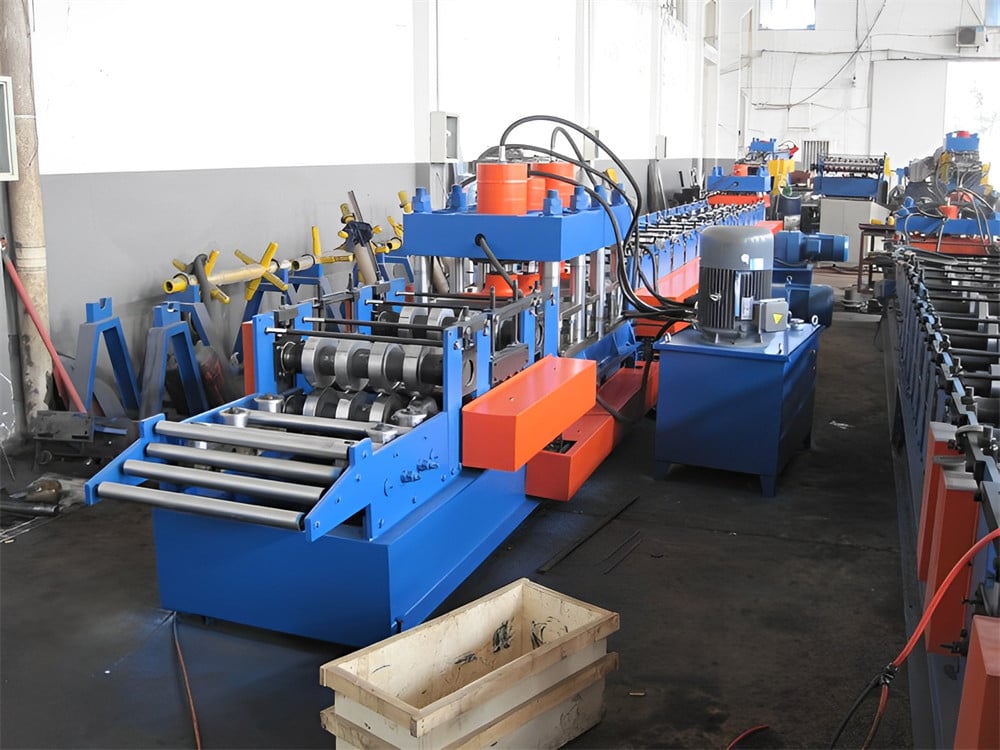
Что такое машина для роликовой профилировки настилов строительных лесов?
Машина для роликовой формовки настилов строительных лесов представляет собой специализированную производственную линию для холодной роликовой формовки, предназначенную для изготовления стальных щитов для проходов строительных лесов, также известных как настилы строительных лесов, металлические платформенные щиты или настилы для проходов, используемых в системах строительных лесов. Машина принимает в качестве сырья рулоны оцинкованной или предварительно окрашенной стали и постепенно формирует их через ряд формующих роликовых клетей в готовый профиль настила, включая такие элементы, как крюковые концы для надежного крепления, противоскользящая тисненая поверхность для безопасности работников и продольные ребра жесткости для конструкционной прочности.
В отличие от универсального оборудования для роликовой формовки, машина для роликовой формовки настилов строительных лесов должна производить профили, которые непосредственно влияют на безопасность работников на высоте. Это означает, что машина должна обеспечивать исключительно малые размерные допуски крюковой геометрии, стабильную глубину тиснения для противоскользящих свойств и равномерное распределение толщины материала по всему поперечному сечению настила. Любое отклонение этих параметров может снизить несущую способность настила и его способность надежно фиксироваться на рамах строительных лесов.
Типичная производственная линия для щитов проходов строительных лесов включает гидравлический разматыватель, систему правки и подачи, станцию тиснения для нанесения противоскользящего рельефа, несколько формующих роликовых клетей, обычно 15–26 клетей, узел формовки или гибки крюковых концов, гидравлическую систему резки и приемный стол с возможностью штабелирования. Производственные скорости обычно составляют от 8 до 20 метров в минуту в зависимости от толщины материала и сложности профиля, что делает эту линию эффективным решением для производства настилов средними и крупными сериями.
Стандарты безопасности и требования к конструкции стальных настилов строительных лесов
Стальные подмости должны соответствовать строгим требованиям безопасности, поскольку они служат основной поверхностью для передвижения и выполнения работ строительными рабочими на высоте. Международные и региональные стандарты, включая EN 12811 (Европа), требования OSHA (США), AS/NZS 1576 (Австралия/Новая Зеландия) и различные национальные нормы, устанавливают минимальные требования к размерам настила, конструкции крюков, сопротивлению скольжению поверхности, грузоподъёмности и предельным значениям прогиба. Правильно сконфигурированная машина для профилирования подмостей методом холодной гибки должна стабильно производить настилы, соответствующие этим требованиям или превосходящие их в каждой производственной серии.
Конструкция крюка: критически важное безопасное соединение
Крюковые концы подмостей являются основным механическим соединением между настилом и рамой строительных лесов. Крюки должны формироваться с высокой точностью, чтобы обеспечить надёжное зацепление с горизонтальными ригелями или поперечинами и предотвратить случайное смещение под нагрузкой или воздействием подъёмной силы ветра. Стандартные конструкции крюков обычно имеют возвратный бортик 50–75 мм и зев, соответствующий диаметру трубы лесов (обычно 48.3 мм по наружному диаметру для стандартных систем). Машина для профилирования подмостей методом холодной гибки выполняет это с помощью специальных станций формирования крюков в конце линии, часто используя гидравлические прессы или ротационные гибочные узлы, которые обеспечивают стабильную геометрию крюка от детали к детали. Плохо сформированные крюки являются одной из основных причин разрушения подмостей на строительных площадках, поэтому точность машины в этой области имеет критическое значение.
Противоскользящие поверхностные рисунки: тиснение для защиты работников
Верхняя поверхность стального настила строительных лесов должна обеспечивать достаточное сопротивление скольжению, особенно во влажных или маслянистых условиях, характерных для строительных площадок. Это достигается нанесением рельефных ромбовидных, точечно-матричных или рифлёных узоров, вдавливаемых в стальную поверхность до или во время процесса профилирования. Специальная станция тиснения, расположенная перед основными формующими клетями, использует закалённые тиснильные ролики для создания узоров с типичной глубиной 1.0–2.5 мм. Геометрия и глубина узора напрямую влияют на коэффициент трения под ногами, а такие стандарты, как EN 12811-1, устанавливают минимальные значения сопротивления скольжению. Станция тиснения качественной машины для профилирования подмостей методом холодной гибки использует ролики из Cr12MoV или эквивалентной инструментальной стали, закалённые до HRC 58–62, благодаря чему узор сохраняет стабильность на протяжении сотен тысяч производственных циклов без ухудшения противоскользящих характеристик из-за износа роликов.
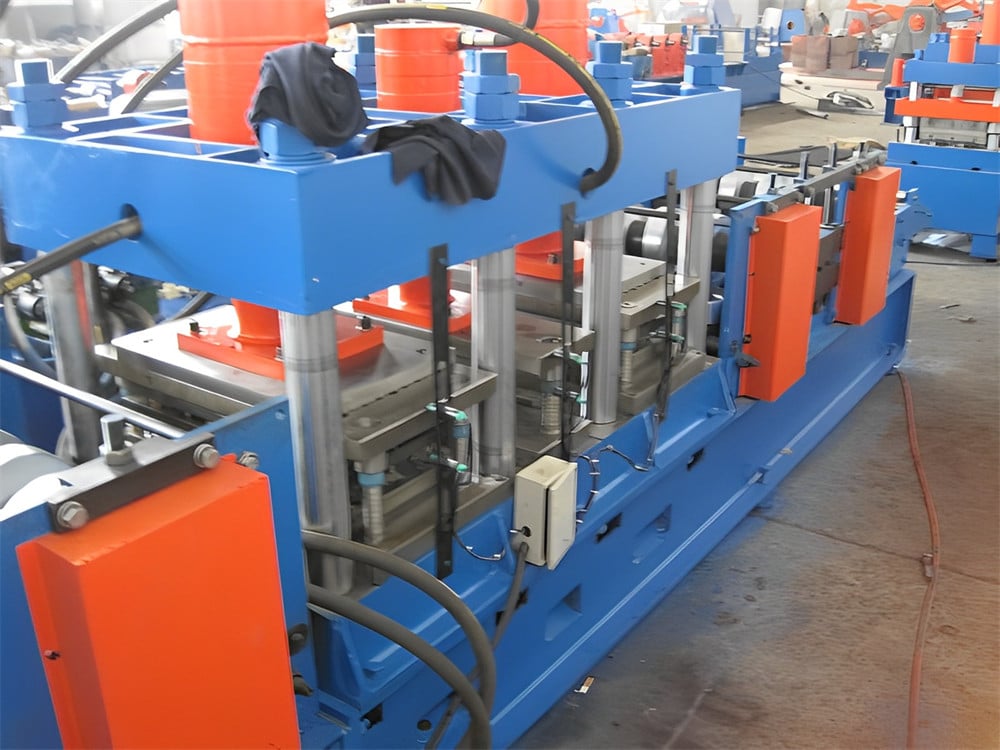
Основные компоненты машины для роликовой профилировки настилов строительных лесов
Полная производственная линия машины для профилирования подмостей методом холодной гибки состоит из нескольких интегрированных подсистем, каждая из которых выполняет определённую функцию в процессе формования. Понимание этих компонентов помогает покупателям оценивать качество машины, сравнивать предложения поставщиков и эффективно планировать размещение оборудования на заводе.
| Компонент | Функция | Ключевая спецификация |
|---|---|---|
| Гидравлический разматыватель | Удерживает и разматывает стальной рулон | Грузоподъёмность 3–6 тонн, подходит для рулонов с внутренним диаметром 508 мм |
| Правильно-подающий узел | Выпрямляет кривизну рулона, подаёт материал | Сервопривод или зубчатый привод, точность ±0.5 мм |
| Станция тиснения | Создаёт противоскользящий рельеф поверхности | Ролики Cr12MoV, глубина узора 1.0–2.5 мм |
| Станции роликовой формовки | Постепенно формирует профиль настила | 15–26 клетей, закалённые ролики из Cr12 / GCr15 |
| Узел формирования крюковых концов | Изгибает крюковые концы для крепления к раме строительных лесов | Гидравлический пресс или ротационный гибочный узел, допуск ±0.3 мм |
| Гидравлическая система резки | Режет настил на заданную длину | Гидравлические ножницы, чистый рез без заусенцев |
| Система управления PLC | Автоматизирует скорость линии, длину и подсчёт изделий | ПЛК + сенсорный экран HMI, обратная связь от энкодера |
| Приёмный стол / штабелер | Принимает и укладывает готовые настилы в штабель | Роликовый конвейер с опциональным автоматическим укладчиком |
В этой таблице представлены основные подсистемы машины для профилирования подмостей методом холодной гибки. Покупателям следует убедиться, что каждый компонент соответствует их производственным требованиям, особенно количество формующих клетей (определяет точность профиля), материал тиснильных роликов (влияет на долговечность узора), а также марка и функциональность ПЛК (определяют уровень автоматизации и удобство эксплуатации).
Формующие клети являются сердцем машины. Каждая клеть использует пару точно обработанных роликов — верхний и нижний, — которые постепенно изгибают стальную полосу на несколько градусов за проход, пока не будет получено окончательное поперечное сечение настила. Как правило, большее количество клетей обеспечивает более плавные изгибы и снижает остаточные напряжения в готовом настиле, что особенно важно для строительных лесов, где прямолинейность настила и выравнивание крюков имеют критическое значение для безопасности.
Рекомендуемый ассортимент: решения SUNWAY для роликовой профилировки настилов строительных лесов
SUNWAY предлагает широкий ассортимент оборудования для холодного профилирования, включая специализированные конфигурации машин для профилирования подмостей методом холодной гибки, разработанные с учётом мировых стандартов строительных настилов. Машины SUNWAY оснащаются прочными сварными стальными рамами, прецизионно шлифованными закалёнными роликами из Cr12 и GCr15, автоматикой под управлением ПЛК с сенсорным интерфейсом HMI, а также интегрированными станциями тиснения и формирования крюков — всё это разработано для непрерывного производства настилов в больших объёмах. Компания поставляет полную конфигурацию производственной линии — от разматывателя до укладчика — с индивидуальным проектированием роликов на основе чертежей профиля заказчика для различных ширин, толщин настила и геометрии крюков.
Помимо самой машины, SUNWAY предоставляет преимущества комплексного снабжения из одного источника: разработку индивидуального профиля, регулируемые диапазоны характеристик, обучение операторов, поставку запасных частей и пожизненную техническую поддержку. Благодаря большому опыту контейнерных экспортных перевозок и профессиональной упаковки оборудования SUNWAY обслуживает производителей подмостей в Азии, Африке, Европе, Южной Америке, Австралии и на Ближнем Востоке. Чтобы обсудить индивидуальное решение для производства ваших подмостей, запросить коммерческое предложение от нашей команды технических продаж.
Распространенные спецификации ширины и размеры профиля
Размеры подмостей различаются в зависимости от регионального стандарта и типа системы строительных лесов, однако несколько диапазонов ширины и длины широко применяются на мировых рынках. Универсальная машина для профилирования подмостей методом холодной гибки должна быть способна производить наиболее распространённые профили, а многие машины предлагают регулировку ширины, позволяющую охватывать несколько размеров настилов без полной замены комплекта роликов.
| Ширина настила (мм) | Типичная толщина (mm) | Стандартный диапазон длины (м) | Распространённое применение |
|---|---|---|---|
| 210 | 1.2–2.0 | 1.0–3.0 | Системы строительных лесов Ringlock / cuplock |
| 225 | 1.2–2.0 | 1.0–3.0 | Рамные строительные леса, общее строительство |
| 240 | 1,5–2,0 | 1.0–4.0 | Тяжёлые рабочие платформы строительных лесов |
| 250 | 1,5–2,0 | 1.0–4.0 | Широкая платформа, промышленное техническое обслуживание |
| 300 | 1.5–2.5 | 1.0–3.0 | Сверхширокие проходные настилы, судостроительные леса |
Эта таблица характеристик охватывает наиболее востребованные размеры подмостей на мировых рынках. При выборе машины для профилирования подмостей методом холодной гибки покупателям следует убедиться, что регулируемый диапазон машины охватывает требуемую ширину профиля, а формующие ролики способны работать с максимальной необходимой толщиной материала. Длина настила управляется системой резки на базе ПЛК и обычно программируется с шагом 1 мм.
Выбор материала имеет такое же важное значение. Большинство подмостей изготавливается из рулонной стали с горячим цинкованием (обычно с массой покрытия G90 или Z275), обеспечивающей коррозионную стойкость в условиях наружного строительства. Маркой стали обычно является Q235B, S235JR или эквивалентная конструкционная сталь с пределом текучести 235 MPa или выше. Машина для профилирования подмостей методом холодной гибки должна быть настроена с зазорами между роликами и усилиями формования, соответствующими конкретной марке и толщине материала, чтобы избежать растрескивания, пружинения или повреждения поверхностного покрытия во время формования.
Высота настила (глубина сформированного поперечного сечения, включая рёбра) обычно составляет от 40 до 75 мм в зависимости от конструкции профиля. Более глубокие сечения обеспечивают большую изгибную жёсткость и грузоподъёмность, но требуют большего количества формующих клетей. Усиливающие рёбра — обычно два или три продольных ребра, выдавленных в нижней части настила, — значительно увеличивают момент сопротивления сечения и уменьшают прогиб под нагрузкой, что напрямую связано с конструкционными характеристиками настила при испытаниях на грузоподъёмность.
Испытания несущей способности и соответствие требованиям
Грузоподъёмность является наиболее критичным показателем эксплуатационных характеристик любого настила строительных лесов, и именно она наиболее непосредственно связывает качество машины для профилирования подмостей методом холодной гибки с безопасностью рабочих на площадке. Подмости должны выдерживать заданные рабочие нагрузки с учётом коэффициентов безопасности без чрезмерного прогиба или остаточной деформации.
Стандартные методы испытаний
Испытания стальных подмостей на нагрузку обычно выполняются по протоколу испытаний на изгиб в трёх или четырёх точках, при котором настил опирается на концах (имитируя ригели рамы строительных лесов), а нагрузка прикладывается в центре или в точках, расположенных на четверти пролёта. EN 12811-1 требует, чтобы платформы строительных лесов выдерживали минимальную равномерно распределённую нагрузку 2.0 kN/m² для платформ общего назначения класса 3; также обязательны испытания сосредоточенной и ударной нагрузкой. На практике стальные подмости рассчитаны на рабочие нагрузки 200–300 kg на настил (для стандартной длины 1.0–3.0 m) с коэффициентом безопасности 2.0–3.0. Прогиб под номинальной нагрузкой не должен превышать L/100 (где L — длина пролёта), а после снятия нагрузки не должно оставаться остаточной деформации.
Как качество машины влияет на несущую способность
Точность формования машины для профилирования подмостей методом холодной гибки напрямую определяет грузоподъёмность каждого изготовленного настила. Равномерное распределение толщины материала, точная геометрия рёбер, равномерное формирование крюковых концов и правильная глубина тиснения — всё это способствует конструкционной целостности готового изделия. Если формующие ролики машины изношены, неправильно выровнены или спроектированы с ошибками, изготовленные настилы могут иметь участки в местах изгиба тоньше заданных, неглубокие или неравномерные рёбра либо деформированные профили крюков — любое из этих нарушений может снизить грузоподъёмность ниже требуемого стандарта.
Производители, ориентированные на качество, периодически проводят испытания образцов из производственных серий, подвергая настилы полной нагрузке и измеряя прогиб. Поэтому инвестиции в высококачественную машину для профилирования подмостей методом холодной гибки с прецизионно обработанными роликами и строгим контролем допусков — это не просто решение, связанное с эффективностью производства, а прежде всего решение в области безопасности и ответственности. Разрушение настилов в процессе эксплуатации может привести к катастрофическим последствиям, регуляторным штрафам и серьёзному ущербу репутации.
| Параметр испытания | Требование (типичное) | Метод испытания |
|---|---|---|
| Номинальная рабочая нагрузка | 200–300 kg на настил (зависит от длины) | Изгиб в 4 точках согласно EN 12811 или эквиваленту |
| Коэффициент безопасности | 2.0–3.0 × номинальная нагрузка | Статическая нагрузка до разрушения |
| Максимальный прогиб под номинальной нагрузкой | ≤ L/100 | Измеряется в середине пролёта при полной нагрузке |
| Остаточная деформация после снятия нагрузки | Не допускается | Визуальный и размерный контроль |
| Сопротивление отрыву крюка | ≥ 3.0 kN на крюк | Испытание осевым растяжением при зацеплении крюка |
Эта таблица параметров испытаний предоставляет справочную основу для покупателей, оценивающих качество подмостей. При вводе в эксплуатацию новой машины для профилирования подмостей методом холодной гибки рекомендуется провести первоначальные испытания производственных образцов по этим параметрам, чтобы убедиться, что настройка машины обеспечивает производство настилов, соответствующих требованиям по нагрузке и прогибу, до начала полномасштабного производства.
Как выбрать подходящую машину для настилов строительных лесов
Выбор подходящей машины для производства проходных настилов строительных лесов требует сбалансированной оценки производительности, универсальности профиля, качества изготовления, уровня автоматизации и совокупной стоимости владения. Машина с самой низкой ценой редко является наиболее выгодным вариантом, если она производит нестабильные по качеству настилы, не проходящие испытания на нагрузку, или требует частой замены роликов.
Во-первых, чётко определите целевые профили настилов. Предоставьте поставщику машины подробные чертежи профиля, включающие все размеры, допуски, характеристики материала и требования к обработке поверхности. Надёжный производитель изучит эти чертежи и порекомендует оптимальное количество формующих клетей, материал роликов и конфигурацию линии. Для покупателей, выпускающих настилы нескольких ширин, конструкция машины с регулируемой шириной может сократить время переналадки и устранить необходимость в отдельных комплектах роликов для каждого размера.
Во-вторых, оцените качество формующих роликов машины. Ролики являются наиболее критичным изнашиваемым компонентом и напрямую определяют точность продукции и долговечность машины. Выбирайте ролики из Cr12MoV или GCr15 с твёрдостью HRC 58–62, прецизионно шлифованные и хромированные для увеличения срока службы. Уточните у поставщика доступность и сроки поставки сменных роликов, поскольку износ роликов неизбежен при производстве больших объёмов, а оперативная поставка запасных частей необходима для минимизации простоев.
В-третьих, оцените систему автоматизации и управления. Машина для профилирования строительных настилов методом холодной прокатки с управлением на базе ПЛК, измерением длины с помощью энкодера, автоматическим подсчётом и сенсорным HMI упрощает эксплуатацию, снижает вероятность человеческих ошибок и обеспечивает стабильное качество в разные смены. Системы подачи с сервоприводом обеспечивают наивысшую точность управления резкой в размер, что важно для строительных настилов, которые должны точно входить в стандартизированные системы строительных лесов.
Рекомендуемый производитель: SUNWAY
Для покупателей, ищущих надёжного и проверенного поставщика машин для профилирования строительных настилов методом холодной прокатки, SUNWAY (Wuxi Sunway Machinery Co., Ltd) является рекомендуемым выбором, подтверждённым 20+ лет производственного опыта в отрасли холодной прокатки. SUNWAY располагает полной производственной системой, охватывающей НИОКР, закупку сырья, высокоточную обработку, контроль качества, профессиональную упаковку и глобальную экспортную логистику. Каждая машина проходит строгий контроль качества на протяжении всего производственного процесса — от сварки стальной рамы и обработки роликов до электрического монтажа и финальных испытаний.
Как надёжный производитель и поставщик комплексных решений, SUNWAY поставляет не только машину, но и индивидуальное проектирование роликов, полное планирование производственной линии, рекомендации по установке и вводу в эксплуатацию, обучение операторов, поставку запасных частей и пожизненную техническую поддержку. Собственная команда НИОКР компании тесно сотрудничает с клиентами, анализирует их конкретные требования к профилю настила, рекомендует оптимальные конфигурации машины и обеспечивает соответствие поставляемого оборудования международным стандартам и производственным целям. Руководствуясь принципами высокого качества и заслуженного доверия, SUNWAY установила долгосрочные партнёрские отношения с производителями строительных настилов, строительными компаниями и экспортёрами стальной продукции в Азии, Африке, Европе, Южной Америке и Австралии. Свяжитесь с SUNWAY сегодня чтобы обсудить ваши требования к машине для производства строительных настилов и запросить индивидуальное коммерческое предложение.
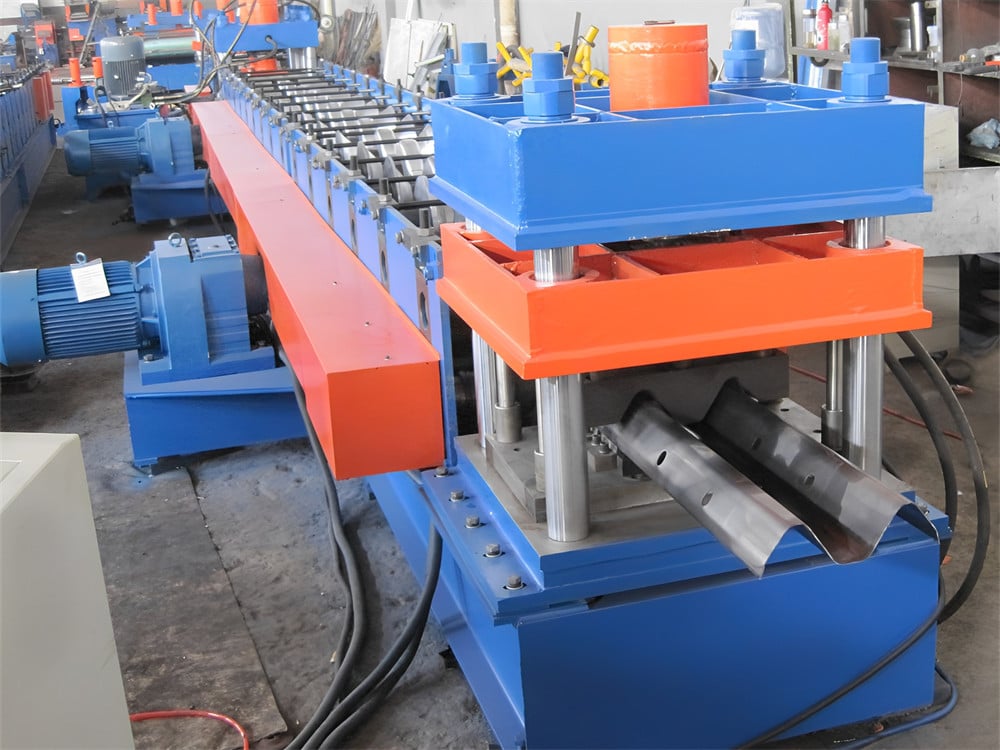
Передовые методы монтажа, эксплуатации и технического обслуживания
Правильная установка, эксплуатация и регулярное техническое обслуживание необходимы для максимального увеличения срока службы и качества производства машины для профилирования строительных настилов. Даже самая хорошо спроектированная машина будет работать недостаточно эффективно, если пренебрегать этими аспектами.
При установке убедитесь, что машина размещена на ровном армированном бетонном фундаменте, способном выдерживать полный рабочий вес и динамические нагрузки. Все формующие клети должны быть точно выровнены вдоль производственной оси — смещение даже на 0.5 mm между клетями может привести к скручиванию, изгибу или отклонению загнутого конца настила. SUNWAY и другие авторитетные поставщики предоставляют документы с рекомендациями по установке и могут предложить пусконаладочную поддержку на объекте или удалённую установку под руководством специалистов по видеосвязи для обеспечения правильной настройки.
Передовые методы эксплуатации включают работу машины на рекомендованной скорости для заданной толщины материала, проверку первого изделия в начале каждой производственной смены и контроль дисплея ПЛК на наличие аварийных состояний. Операторы должны быть обучены распознавать распространённые проблемы качества — такие как волнистость кромки, неполное заполнение рёбер или отклонение угла загиба — и знать, как выполнять небольшие регулировки зазоров между роликами и положений направляющих. Комплексное обучение операторов входит в состав комплексного пакета услуг SUNWAY, обеспечивая вашей команде возможность уверенно эксплуатировать машину с первого дня.
Техническое обслуживание должно выполняться по графику, включающему ежедневную смазку подшипников роликов, еженедельную проверку уровня гидравлического масла и состояния фильтра, ежемесячную проверку состояния поверхности роликов и их выравнивания, а также ежегодную комплексную проверку всех механических и электрических систем. Наличие запаса критически важных запасных частей — особенно роликов для тиснения, режущих лезвий и гидравлических уплотнений — сводит к минимуму незапланированные простои. Машина для профилирования строительных настилов, за которой правильно обслуживают, может надёжно работать в течение 15–20 лет, производя миллионы строительных настилов со стабильным качеством на протяжении всего срока службы.
Часто задаваемые вопросы: машина для роликовой профилировки настилов строительных лесов
Какие материалы может обрабатывать машина для роликовой профилировки настилов строительных лесов?
Машина для профилирования строительных настилов обычно обрабатывает рулонную оцинкованную методом горячего погружения сталь толщиной от 1.2 mm до 2.5 mm. К распространённым маркам стали относятся Q235B, S235JR и эквивалентные конструкционные стали с минимальным пределом текучести 235 MPa. Некоторые машины также могут обрабатывать рулоны предварительно окрашенной или нержавеющей стали в зависимости от конфигурации роликов.
Какова типичная производственная скорость машины для настилов строительных лесов?
Большинство машин для производства проходных настилов строительных лесов работают на производственной скорости от 8 до 20 метров в минуту в зависимости от толщины материала, сложности профиля и количества формующих клетей. Для более толстых материалов и более сложных загибов концов обычно требуются меньшие скорости для обеспечения оптимального качества формовки.
Сколько формовочных клетей необходимо машине для роликовой профилировки настилов строительных лесов?
Типичная машина для профилирования строительных настилов использует от 15 до 26 формующих клетей, точное количество которых зависит от сложности профиля настила, толщины материала и требуемых допусков. Большее количество клетей обеспечивает более плавные изгибы, меньшее остаточное напряжение и лучшую точность размеров готового настила.
Может ли машина производить настилы различной ширины?
Да, многие машины для профилирования строительных настилов имеют конструкцию с регулируемой шириной, позволяющую производить настилы нескольких размеров (например, 210 mm, 225 mm, 240 mm, 250 mm) с ручной или моторизированной регулировкой, что снижает необходимость в отдельных комплектах роликов для каждой ширины.
Каким стандартам безопасности должны соответствовать стальные настилы строительных лесов?
Сталь строительные настилы обычно должны соответствовать таким стандартам, как EN 12811 (Европа), требованиям OSHA (США), AS/NZS 1576 (Австралия/Новая Зеландия) или эквивалентным национальным нормам. Эти стандарты устанавливают требования к грузоподъёмности, пределам прогиба, прочности зацепления крюков и характеристикам противоскользящей поверхности.
Предоставляет ли SUNWAY комплексную производственную линию для изготовления настилов строительных лесов?
Да, SUNWAY предоставляет полностью комплектные производственные линии для изготовления строительных настилов, включая разматыватель, правильное устройство, станцию тиснения, машину для профилирования методом холодной прокатки, узел формирования загнутого конца, гидравлическую систему резки, управление на базе ПЛК и приёмный стол с опциональным автоматическим укладчиком. Индивидуальные конфигурации линий доступны на основе спецификаций профиля заказчика.
Какая послепродажная поддержка доступна для машины для роликовой профилировки настилов строительных лесов?
SUNWAY предлагает комплексную послепродажную поддержку, включая рекомендации по установке и вводу в эксплуатацию, обучение операторов, поставку запасных частей, техническое устранение неисправностей по телефону и видеосвязи, а также пожизненную инженерную поддержку. Для получения дополнительной информации посетите нашу страницу часто задаваемых вопросов страницу или напрямую свяжитесь с нашей технической командой.
- Комплексный обзор принципа работы машины для профилирования строительных настилов, её компонентов и конфигурации производственной линии
- Подробные стандарты безопасности, включая требования к конструкции крюков и спецификации противоскользящего тиснения
- Распространённые спецификации ширины и справочная таблица размеров профиля для мировых рынков строительных настилов
- Параметры испытаний несущей способности и нормативная база соответствия требованиям
- Рекомендации по выбору машины, передовые методы установки и рекомендации по техническому обслуживанию
Основания для следующего пересмотра: выпуск новых стандартов для профилей строительных настилов, обновление EN 12811 или правил OSHA для строительных лесов, появление новых моделей машин с расширенными функциями автоматизации, изменения в глобальной транспортной логистике или сроках поставки, формирование новых тенденций спроса на рынках строительных изделий





