
 Inglés
 Español
 Francés
 Bengalí
 Ruso
 Árabe
 Turco

Una máquina de perfilado por rodillos para paneles de carrocería es el sistema de conformado en frío específico diseñado para producir los paneles de acero corrugado que revisten carrocerías de camiones, remolques y compartimentos de carga de vehículos comerciales. Comprender cómo interactúan la geometría del perfil ondulado, el espesor del material y la compatibilidad con el bastidor es esencial para cualquier fabricante u operador de flota que busque paneles de carrocería duraderos, ligeros y ajustados con precisión. Esta guía abarca todas las dimensiones críticas del tema, desde la ingeniería del perfil y la selección del espesor hasta los principios de adaptación al armazón y la configuración completa de la línea, para que los equipos de compras y los responsables de producción puedan tomar decisiones de equipamiento seguras y técnicamente fundamentadas.
Si está evaluando una máquina de perfilado por rodillos para paneles de carrocería para su línea de producción de paneles de carrocería de camiones, contacte con nuestro equipo en SUNWAY para obtener consulta técnica integral, diseño de perfiles personalizados y precios competitivos directos de fábrica respaldados por más de 20 años de experiencia en perfilado en frío.
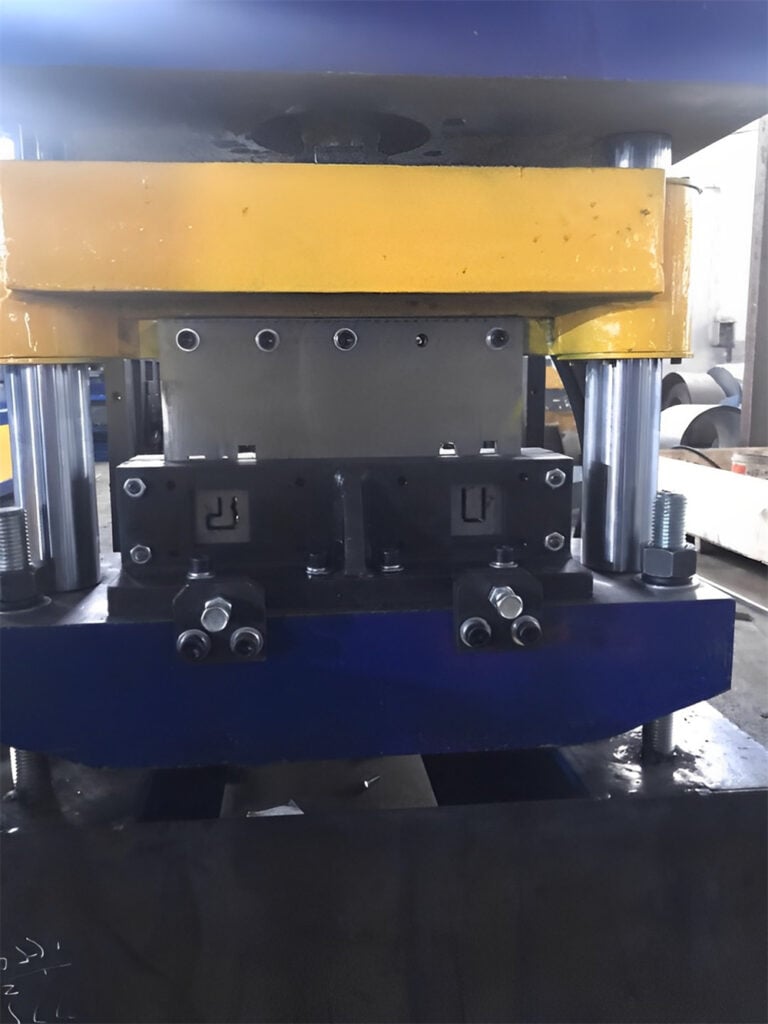
¿Qué es una máquina de perfilado por rodillos para paneles de carrocería?
Una máquina de perfilado por rodillos para paneles de carrocería es un sistema especializado de perfilado en frío diseñado para conformar continuamente bobinas planas de acero o aluminio en paneles corrugados, comúnmente llamados paneles de carrocería, utilizados como paredes laterales, paneles de suelo y paneles frontales de carrocerías de camiones, remolques, furgonetas y otros vehículos de transporte comercial. A diferencia de las máquinas de uso general para paneles de cubierta o pared, este equipo produce perfiles ondulados diseñados específicamente para soportar cargas de vehículos, resistir vibraciones y ser compatibles con el montaje en bastidor.
La máquina funciona según el mismo principio fundamental de conformado en frío utilizado en todos los equipos de perfilado por rodillos: una banda metálica plana pasa por una serie de estaciones de rodillos dispuestas con precisión, cada una doblando progresivamente el material hasta alcanzar el perfil corrugado final sin calentamiento. Lo que distingue a una máquina de perfilado por rodillos para paneles de carrocería es la geometría de las herramientas de rodillos, calculada para producir patrones ondulados que se acoplan mecánicamente con elementos del armazón de la carrocería del camión, como travesaños, largueros y montantes de esquina.
Las máquinas modernas para paneles de carrocería de camiones son capaces de procesar material en bobina con espesores que suelen oscilar entre 0.8 mm y 2.5 mm, con velocidades de conformado de entre 8 y 20 metros por minuto según el calibre del material y la complejidad del perfil. El resultado es un panel acabado que combina rigidez estructural con un peso mínimo, un equilibrio de ingeniería que afecta directamente a la capacidad de carga, la eficiencia de combustible y la vida útil del vehículo.
Diseño de perfil ondulado: la ingeniería detrás de los paneles de carrocería de camiones
El perfil ondulado de un panel de carrocería no es una corrugación arbitraria: es una geometría cuidadosamente calculada que determina la resistencia a la flexión del panel, la distribución de cargas y la compatibilidad con el bastidor del vehículo. Tres parámetros principales de onda definen cada perfil de panel de carrocería de camión: altura de onda (amplitud), paso de onda (longitud de onda o período) y radio de transición (la curvatura entre cresta y valle). En conjunto, estos parámetros controlan cómo se transmiten las fuerzas por la superficie del panel cuando el camión experimenta vibraciones de carretera, cargas laterales de viento o desplazamiento de la carga.
Los perfiles estándar de paneles de carrocería utilizados en la industria mundial del transporte por carretera suelen presentar alturas de onda entre 15 mm y 35 mm y pasos de onda entre 75 mm y 125 mm. Los perfiles menos profundos (15–20 mm de altura) son adecuados para carrocerías de furgonetas de servicio ligero y contenedores de carga seca, mientras que los perfiles más profundos (25–35 mm) se especifican para remolques de servicio pesado, revestimientos de camiones volquete y carrocerías de vehículos refrigerados que deben resistir presiones internas o externas más elevadas. El radio de transición, que a menudo se pasa por alto en las hojas de especificaciones, afecta directamente a la vida a fatiga: un radio demasiado cerrado concentra tensiones y acelera la aparición de grietas en la línea de plegado tras ciclos de carga repetidos.
| Parámetro del perfil | Carrocería de furgoneta de servicio ligero | Camión de servicio medio | Remolque de servicio pesado |
|---|---|---|---|
| Altura de onda (mm) | 15-20 | 20–28 | 28–35 |
| Paso de onda (mm) | 75–90 | 90–110 | 100–125 |
| Radio de transición (mm) | ≥ 3 × espesor | ≥ 3.5 × espesor | ≥ 4 × espesor |
| Estaciones de conformado típicas | 12–16 | 16–20 | 18–24 |
| Espesor de material recomendado | 0,8–1,2 mm | 1.2–1.8 mm | 1,5–2,5 mm |
Esta tabla proporciona un marco inicial para adecuar la geometría de onda a la categoría de vehículo. Los compradores deben tener en cuenta que las mayores alturas de onda y los pasos más amplios requieren más estaciones de conformado en la máquina de perfilado por rodillos para paneles de carrocería, lo que influye directamente en el coste del equipo y la longitud de la línea de producción. Al solicitar un presupuesto, especifique siempre tanto el plano del perfil objetivo como la aplicación prevista del vehículo para que el fabricante de la máquina pueda optimizar el diseño de los rodillos para esa geometría exacta.
Cómo afecta la geometría ondulada al rendimiento estructural
Un perfil ondulado más profundo aumenta el módulo resistente de la sección del panel, haciéndolo esencialmente más rígido en la dirección de la corrugación sin añadir peso de material. Por eso los paneles para remolques de servicio pesado utilizan alturas de onda de 28 mm o más: las corrugaciones más profundas permiten que el panel cubra mayores distancias entre los travesaños del bastidor sin deformarse bajo carga. Por el contrario, una carrocería de vehículo más ligera que utiliza elementos de bastidor muy próximos entre sí puede lograr una rigidez adecuada con ondas menos profundas, ahorrando costes de material y reduciendo el peso total de la carrocería.
La dimensión del paso controla cuántas crestas de onda aparecen por unidad de anchura, lo que a su vez determina la uniformidad con la que las cargas se distribuyen a los puntos de montaje del armazón del vehículo. Un paso más estrecho crea más picos de corrugación por anchura de panel, ofreciendo más posiciones de fijación y una transferencia de carga más uniforme, pero requiere más estaciones de rodillos de conformado y tolerancias de utillaje más precisas. La selección siempre implica un equilibrio entre rendimiento estructural, complejidad de fabricación y coste, por lo que los proveedores de maquinaria con experiencia colaboran estrechamente con los compradores para finalizar el perfil antes de que comience la fabricación del utillaje.
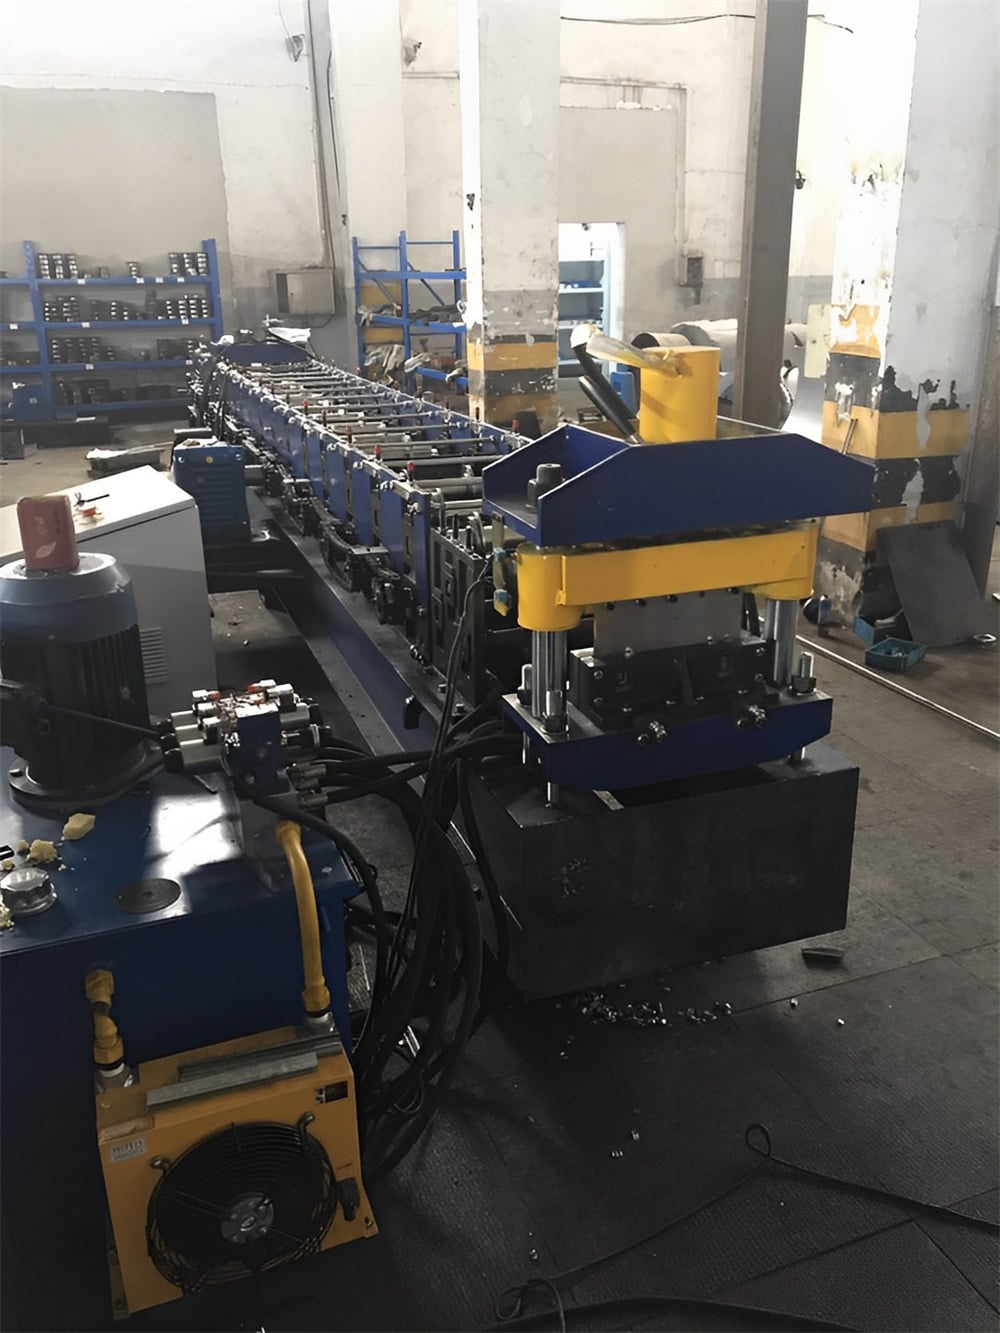
Requisitos de espesor de chapa para el perfilado de carrocerías de vehículos
El espesor del material es la variable de entrada individual más determinante al configurar una máquina de perfilado por rodillos para paneles de carrocería, ya que determina no solo la capacidad estructural del panel acabado, sino también la fuerza de conformado necesaria en cada estación de rodillos, el número de pasadas de conformado, el tonelaje de corte hidráulico y la velocidad de producción alcanzable. Elegir el rango de espesores correcto para una aplicación determinada —y asegurar después que la máquina esté diseñada para manejar dicho rango— evita tanto paneles con un diseño insuficiente como inversiones en equipos sobredimensionados.
En el sector global de fabricación de carrocerías de camiones, el espesor de los paneles de carrocería suele situarse entre 0.8 mm y 2.5 mm para el acero al carbono y entre 1.0 mm y 3.0 mm para las chapas de aleación de aluminio. Dentro de este intervalo, la selección del material depende de la carga de diseño del vehículo, los límites reglamentarios de peso, el entorno de corrosión y la vida útil prevista. El acero al carbono galvanizado en el rango de 1.0–1.5 mm sigue siendo el material más especificado en todo el mundo debido a su favorable relación resistencia-coste y su soldabilidad, mientras que las variantes prelacadas o de acero inoxidable se utilizan en vehículos refrigerados y de transporte de alimentos, donde la higiene y la resistencia a la corrosión son fundamentales.
| Gama de espesores | Material típico | Aplicación habitual del vehículo | Velocidad de conformado (m/min) | Tonelaje de corte hidráulico |
|---|---|---|---|---|
| 0,8–1,2 mm | Acero galvanizado / Aluminio | Furgonetas ligeras, cajas para mercancía seca | 15-20 | 8–12 ton |
| 1.2–1.8 mm | Acero galvanizado / Prelacado | Camiones medianos, carrocerías refrigeradas | 10-15 | 12–16 ton |
| 1.8–2.5 mm | Acero al carbono / Acero inoxidable | Remolques pesados, revestimientos de volquetes | 8–12 | 16–22 ton |
| 2.5–3.0 mm | Aleación de aluminio (5xxx/6xxx) | Carrocerías especializadas para cisternas/plataformas | 6-10 | 18–25 ton |
Al interpretar esta tabla, tenga en cuenta que la velocidad de conformado disminuye a medida que aumenta el espesor, ya que el material más grueso requiere más energía de conformado por estación y mayor tiempo de permanencia en la zona de corte. Una máquina con un espesor máximo nominal de 2.5 mm puede procesar material más fino a velocidades superiores, pero no ocurre lo contrario: una máquina diseñada únicamente para material de 1.2 mm no puede conformar con seguridad chapa de 2.0 mm sin riesgo de daños en los rodillos y distorsión del perfil. Confirme siempre el rango completo de espesores con el proveedor de la máquina de perfilado por rodillos para paneles de carrocería antes de comprarla.
Control del espesor y de la recuperación elástica
Todos los paneles metálicos conformados en frío experimentan recuperación elástica: la tendencia del material a volver parcialmente a su forma plana original después de pasar por una estación de rodillos de conformado. La magnitud de la recuperación elástica aumenta con el límite elástico y el espesor del material, lo que significa que los paneles de carrocería de camiones de mayor calibre requieren un sobredoblado más pronunciado en cada estación para lograr el perfil objetivo tras la recuperación elástica. En la práctica, esto significa que una máquina de perfilado por rodillos para paneles de carrocería diseñada para aplicaciones de servicio pesado tendrá estaciones de conformado adicionales (a menudo 18–24 frente a 12–16 para servicio ligero) y tolerancias más ajustadas en la separación entre rodillos para compensar progresivamente la recuperación elástica a lo largo de la secuencia de conformado.
Los fabricantes con experiencia tienen en cuenta la recuperación elástica durante la fase de diseño de los rodillos mediante simulación por elementos finitos para predecir la recuperación elástica en cada estación. Este enfoque computacional, combinado con pruebas físicas durante la puesta en marcha de la máquina, garantiza que el perfil final del panel coincida con el plano de ingeniería dentro de una tolerancia dimensional de ±0.3 mm, un requisito crítico cuando los paneles deben encajar con precisión en un bastidor de carrocería de camión prefabricado.
Cómo se adaptan los perfiles ondulados a la estructura de la carrocería del camión
La relación entre el perfil ondulado del panel de carrocería y la estructura del vehículo es quizá el factor menos tratado y, sin embargo, más importante desde el punto de vista operativo en la producción de paneles para carrocerías de camiones. Un panel que sea dimensionalmente correcto de forma aislada, pero que no esté alineado con la separación de los travesaños del bastidor, el patrón de fijaciones o la geometría de los montantes de esquina, provocará dificultades de montaje, grietas por fatiga prematuras en los orificios de fijación e incluso el desprendimiento del panel en servicio debido a las vibraciones de la carretera.
Los bastidores de carrocerías de camiones suelen construirse con perfiles en C y perfiles en U laminados en caliente o conformados en frío, dispuestos en una cuadrícula: montantes verticales a intervalos regulares (habitualmente con una separación de 250–500 mm), largueros horizontales a lo largo de los bordes superior e inferior y travesaños a través del suelo. El paso de onda del panel de carrocería debe ser un múltiplo entero —o una fracción racional— de la separación entre los elementos del bastidor, de modo que los valles de onda (las partes cóncavas más cercanas a la superficie del bastidor) queden alineados con precisión con las alas del bastidor donde se colocarán remaches, tornillos autotaladrantes o soldaduras.
Por ejemplo, si un bastidor utiliza montantes verticales separados 300 mm y el panel de carrocería tiene un paso de onda de 100 mm, cada tercer valle de onda se alinea con un montante, creando un patrón de fijaciones predecible y repetible. Si el paso fuera de 110 mm, la alineación se desplazaría progresivamente a lo largo de la anchura del panel, obligando a una separación irregular de las fijaciones y generando una transferencia de carga desigual. Por este motivo, los diseñadores de carrocerías de vehículos y los productores de paneles deben coordinar la geometría del perfil antes de finalizar las herramientas de la máquina de perfilado por rodillos para paneles de carrocería.
Requisitos de posicionamiento de fijaciones y prepunzonado
Muchas máquinas para paneles de carrocerías de camiones incluyen una unidad de punzonado en línea que crea orificios de montaje en la banda plana antes de que entre en la sección de conformado. El patrón de orificios se programa en el PLC de la máquina para que coincida con la disposición de fijaciones del bastidor, garantizando que, después del conformado, cada orificio quede exactamente en un valle o una cresta de onda donde se alineará con un elemento del bastidor. Una precisión de posicionamiento de los orificios de ±0.5 mm es estándar en sistemas bien diseñados, lograda mediante alimentación accionada por servomotor y medición de longitud basada en encoder.
El prepunzonado antes del conformado (en lugar del punzonado posterior en el panel acabado) es el método preferido porque evita la distorsión del perfil que puede producirse al punzonar una superficie ondulada. Sin embargo, este enfoque exige una sincronización precisa entre la estación de punzonado y la velocidad de la estación de conformado, que es gestionada por el sistema de control PLC de la máquina, normalmente una unidad Siemens, Delta o Mitsubishi con HMI de pantalla táctil para la configuración del operario y el almacenamiento de recetas.
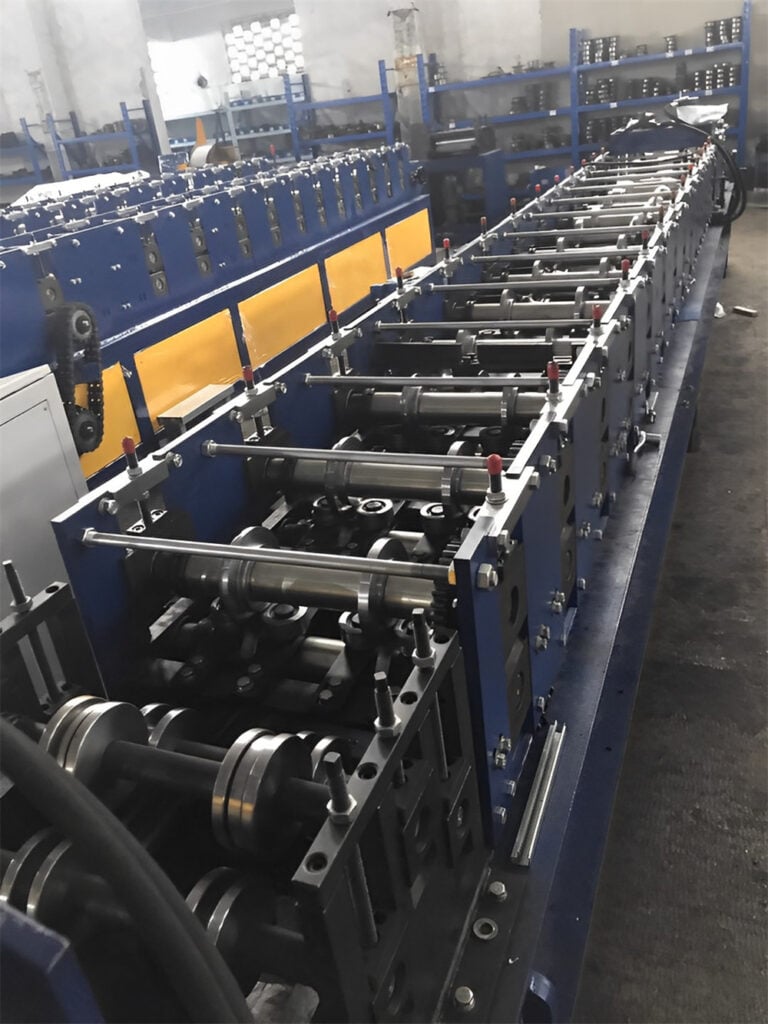
Fabricante Recomendado: SUNWAY
Para los compradores que buscan un proveedor fiable y técnicamente capacitado de máquinas de perfilado por rodillos para paneles de carrocería, SUNWAY es un fabricante recomendado con más de 20 años de experiencia especializada en la producción de máquinas de perfilado en frío. SUNWAY opera un completo sistema de producción interno que abarca I+D, adquisición de materias primas, mecanizado de precisión, montaje, inspección de calidad, embalaje y logística de exportación, lo que proporciona a los compradores total transparencia de la cadena de suministro y una calidad constante de las máquinas. El equipo de ingeniería de la empresa trabaja directamente con los clientes para analizar los perfiles ondulados objetivo, recomendar configuraciones óptimas de rodillos y diseñar utillajes que tengan en cuenta la recuperación elástica, la variación de espesor y los requisitos de ajuste al bastidor.
El estricto sistema de control de calidad de SUNWAY garantiza que cada componente de la máquina, desde los rodillos de conformado endurecidos de Cr12MoV (HRC 58–62) hasta la estación hidráulica y el armario de control PLC, cumpla las normas internacionales de fabricación antes del envío. Como proveedor global de confianza, SUNWAY ha suministrado equipos de perfilado a clientes de Asia, África, Europa, Sudamérica y Australia, respaldando aplicaciones que van desde paneles de carrocería de camiones y paredes laterales de remolques hasta chapas para cubiertas, producción de correas y conformado de soportes solares. Para hablar sobre los requisitos de su perfil de panel de carrocería o solicitar una cotización, contacte con el equipo técnico comercial de SUNWAY para obtener una solución personalizada.
Componentes clave de una máquina para paneles de carrocería de camiones
Una máquina de perfilado para paneles de carrocería es un conjunto a nivel de sistema compuesto por varios subsistemas interconectados, cada uno de los cuales desempeña una función distinta en el proceso de producción de paneles. Los componentes principales incluyen el desenrollador, la unidad de nivelación/alimentación, las estaciones de perfilado, la unidad de punzonado, el sistema hidráulico de cizallado/corte, el sistema de control PLC y la mesa de salida con dispositivo de apilado opcional. Comprender la función de cada subsistema ayuda a los compradores a evaluar las especificaciones de las máquinas, comparar las ofertas de los proveedores y planificar la distribución de la planta.
El desenrollador sujeta y desenrolla la bobina de acero o aluminio, y normalmente admite pesos de bobina de 3 a 8 toneladas con expansión motorizada o hidráulica. A continuación, una plataforma de nivelación o guía endereza la banda y la centra antes de entrar en la zona de conformado. La sección de perfilado, el núcleo de la máquina, consta de 12 a 24 estaciones (según la complejidad del perfil y el espesor del material), cada una equipada con un par correspondiente de rodillos superiores e inferiores mecanizados en acero endurecido Cr12MoV o GCr15. Los rodillos doblan progresivamente la banda plana hasta formar el perfil ondulado mediante una secuencia de patrón de flores cuidadosamente calculada.
A continuación de la sección de perfilado, el sistema hidráulico de corte separa la banda corrugada continua en paneles de la longitud programada. La precisión de corte de ±1 mm y los bordes limpios, sin rebabas, son objetivos de rendimiento habituales. El panel de control PLC y HMI —normalmente Siemens S7-series, Delta o Mitsubishi— gestiona toda la línea: velocidad de perfilado, longitud de corte, cantidad del lote, patrón de punzonado y diagnóstico de fallos. Por último, una mesa de salida con transportador de rodillos recibe los paneles terminados, y un apilador automático opcional los ordena para facilitar el embalaje y el transporte.
Gama destacada: soluciones SUNWAY de perfilado de paneles de carrocería y vehículos
La cartera de máquinas de SUNWAY abarca todo el espectro de aplicaciones de perfilado en frío relevantes para el sector de fabricación de carrocerías de vehículos, y va mucho más allá. Para la producción de paneles de carrocería de camiones específicamente, SUNWAY ofrece máquinas de perfilado para paneles de carrocería configurables para alturas de onda de 15 mm a 35 mm, capacidades de espesor de 0.8 mm a 3.0 mm y velocidades de línea de hasta 20 m/min. Cada máquina cuenta con una robusta estructura de acero soldado, juegos de rodillos rectificados con precisión con una dureza superficial de HRC 58–62 y un paquete completo de control hidráulico y PLC.
Además de las máquinas para paneles de carrocería, SUNWAY gama completa de máquinas incluye máquinas de perfilado para paneles de cubierta y pared, máquinas de correas C y Z para estructuras de acero, máquinas para chapa colaborante, líneas de conformado de barreras de seguridad, máquinas de corte longitudinal y sistemas de perfilado para soportes de montaje solar. Este catálogo completo significa que los compradores que también producen revestimientos para edificios, componentes estructurales de acero o herrajes de montaje fotovoltaico pueden adquirir varios tipos de máquinas de un único fabricante, reduciendo la complejidad de las compras, estandarizando el inventario de piezas de repuesto y beneficiándose de precios por volumen. Contacte con SUNWAY para explorar configuraciones de línea personalizadas adaptadas a sus requisitos de producción.
Configuración de la línea de producción y flujo del proceso
Configurar una línea de producción completa de máquinas de perfilado para paneles de carrocería requiere más que seleccionar la propia máquina de conformado: implica planificar todo el flujo de material desde la bobina en bruto hasta los paneles terminados y apilados listos para el montaje de carrocerías de camiones. Una línea típica sigue un proceso secuencial: carga de bobinas → desenrollado → nivelación de banda → alimentación servo → punzonado previo (si se requiere) → perfilado → corte hidráulico → descarga de paneles → apilado o embalado en paquetes. Cada estación debe estar sincronizada en velocidad y dispuesta espacialmente para mantener un funcionamiento continuo e ininterrumpido.
El desenrollador se sitúa en el punto de entrada de la línea y normalmente requiere 2–3 metros de espacio de suelo detrás de la máquina de conformado para permitir la manipulación de bobinas con una carretilla elevadora o un carro portabobinas. El conjunto de nivelación/guía sigue inmediatamente después y ocupa aproximadamente 1.5 metros. La longitud de la sección de conformado depende del número de estaciones: una máquina de 20 estaciones con una separación entre estaciones de 300 mm requiere 6 metros de longitud de zona de conformado. La cizalla hidráulica, la mesa de salida y el apilador añaden otros 4–8 metros aguas abajo, según la longitud máxima de los paneles. Las longitudes totales de línea para máquinas de paneles de carrocería suelen oscilar entre 15 y 25 metros.
| Componente de la línea | Longitud aproximada | Especificación clave | Función |
|---|---|---|---|
| Desenrollador hidráulico | 1.5–2.5 m | Capacidad de bobina de 3–8 toneladas | Sujeción y desenrollado de bobina |
| Plataforma de nivelación / guía | 1.0–1.5 m | Nivelación por rodillos, guía de borde | Enderezado y centrado de flejes |
| Estación de punzonado previo (opcional) | 0.8–1.2 m | Alimentación servo, precisión de ±0.5 mm | Creación de orificios de montaje antes del conformado |
| Máquina formadora de rollos de tablero de carro | 5–8 m | 12–24 estaciones, rodillos Cr12MoV | Conformado progresivo del perfil ondulado |
| Sistema de corte hidráulico | 1.0–1.5 m | 8–25 toneladas, precisión de corte de ±1 mm | Corte a longitud de panel |
| Mesa de salida + apilador | 4–8 m | Transportador de rodillos, apilado automático | Descarga y recogida de paneles |
Esta referencia de disposición ayuda a los planificadores de producción a estimar los requisitos de espacio en planta e identificar cualquier limitación de las instalaciones antes de realizar el pedido. El equipo de ingeniería de SUNWAY proporciona planos detallados de distribución de fábrica como parte del proceso de consulta previo a la venta, garantizando que la línea se adapte al espacio disponible y que el flujo de material esté optimizado para la seguridad de los operarios y la eficiencia de la producción. Para obtener más orientación sobre la planificación de líneas, visite nuestra página de preguntas frecuentes página o contacte directamente con el equipo técnico.
Cómo elegir la máquina de perfilado por rodillos para paneles de carrocería adecuada
La selección de la máquina adecuada requiere una evaluación sistemática en cinco dimensiones de decisión: geometría del perfil objetivo, tipo de material y rango de espesores, velocidad de producción requerida, nivel de automatización e infraestructura de asistencia posventa. Optar precipitadamente por el presupuesto de menor precio sin resolver estas dimensiones casi siempre da lugar a deficiencias de rendimiento, costosas modificaciones de utillaje o paradas de producción.
Comience por definir el perfil o los perfiles que necesita producir. Si su operación atiende a un único modelo de vehículo con un diseño de panel fijo, una máquina dedicada de un solo perfil con rodillos fijos ofrece la mejor combinación de precisión y eficiencia de costes. Si su gama de productos incluye varias alturas de onda o pasos—algo habitual en fabricantes por contrato que atienden a varios OEM de camiones—considere una máquina con casetes de rodillos de cambio rápido o un sistema de anchura ajustable que pueda cambiar entre perfiles en menos de 30 minutos. Confirme con el proveedor si el cambio de perfil requiere la sustitución completa de los rodillos o solo un ajuste parcial.
A continuación, verifique que la especificación de espesor y material de la máquina se ajuste a la realidad de su producción, no solo a las necesidades actuales, sino también a la hoja de ruta de productos previsible. Una máquina clasificada para acero galvanizado de 0.8–2.0 mm acero gestionará la mayoría de las aplicaciones habituales, pero si prevé futuros pedidos de paneles de carrocería refrigerada de acero inoxidable de 2.5 mm, invertir desde el principio en el bastidor, los rodillos y el sistema hidráulico de mayor capacidad evita costosas adaptaciones posteriores. Por último, evalúe la capacidad de servicio posventa del proveedor: plazo de entrega de piezas de repuesto, asistencia remota para la resolución de problemas, servicios de instalación y puesta en marcha, y programas de formación para operarios. Una máquina solo es tan productiva como el ecosistema de servicio que la respalda, por lo que asociarse con un fabricante consolidado como SUNWAY, con sus más de 20 años de experiencia en exportación y su equipo interno de I+D, proporciona seguridad operativa a largo plazo más allá de la compra inicial.
Preguntas frecuentes: máquina de perfilado por rodillos para paneles de carrocería
¿Para qué se utiliza una máquina de perfilado por rodillos para paneles de carrocería?
Una máquina de perfilado por rodillos para paneles de carrocería se utiliza para producir paneles corrugados de acero o aluminio para paredes laterales de carrocerías de camiones, paneles de suelo, revestimientos de remolques y otros cerramientos de carga para vehículos comerciales. Conforma en frío material plano en bobina en perfiles ondulados que proporcionan rigidez estructural y ligereza a las carrocerías de vehículos.
¿Qué dimensiones de perfil ondulado puede producir una máquina para paneles de carrocería de camiones?
La mayoría de las máquinas para paneles de carrocería de camiones producen alturas de onda de 15 mm a 35 mm y pasos de onda de 75 mm a 125 mm, según el utillaje de rodillos instalado. SUNWAY ofrece diseño de rodillos personalizado para adaptarse a cualquier plano de perfil especificado por el cliente.
¿Qué rango de espesor de material es adecuado para el perfilado de carrocerías de vehículos?
El conformado estándar de paneles de carrocería admite espesores de material de 0.8 mm a 2.5 mm para acero y hasta 3.0 mm para aleaciones de aluminio. Los materiales más gruesos requieren más estaciones de conformado y mayor tonelaje de corte hidráulico.
¿Cómo se adapta el perfil ondulado a la estructura de la carrocería del camión?
El paso de onda debe alinearse con la separación de los travesaños del bastidor del vehículo para que los valles de las ondas coincidan con las posiciones de los fijadores en las alas del bastidor. Esta alineación garantiza una transferencia uniforme de la carga y evita grietas por fatiga en los puntos de montaje.
¿Qué velocidad de producción puede alcanzar una máquina de perfilado por rodillos para paneles de carrocería?
Las velocidades de producción habituales oscilan entre 8 y 20 metros por minuto, según el espesor del material y la complejidad del perfil. Los espesores más finos y los perfiles más sencillos permiten mayores velocidades, mientras que los materiales más gruesos requieren un conformado más lento para mantener la precisión dimensional.
¿SUNWAY proporciona soluciones completas de líneas de producción para paneles de carrocería de camiones?
Sí. SUNWAY suministra líneas de producción llave en mano que incluyen desenrollador, unidad de nivelación, estación de punzonado previo, máquina de perfilado por rodillos para paneles de carrocería, cortadora hidráulica, mesa de salida y apilador automático, además de orientación para la instalación, formación de operarios, suministro de piezas de repuesto y asistencia técnica de por vida.
¿Qué material de rodillos se utiliza en las máquinas de perfilado por rodillos para paneles de carrocería de SUNWAY?
SUNWAY utiliza rodillos de acero endurecido Cr12MoV o GCr15 con una dureza superficial de HRC 58–62, lo que garantiza una larga vida útil, una precisión de conformado constante y resistencia al desgaste incluso al procesar bobinas de acero galvanizado o revestido.
¿Está listo para invertir en una máquina de perfilado por rodillos para paneles de carrocería para su producción de paneles de carrocería de camiones? Contacte al equipo de ventas técnicas de SUNWAY hoy mismo para comentar sus requisitos de perfil, recibir una propuesta detallada de máquina y obtener un presupuesto competitivo directo de fábrica con asistencia posventa completa.
Registro de cambios:
- Cobertura exhaustiva de los parámetros de diseño de perfiles ondulados para paneles de carrocería de camiones
- Guía para la selección del espesor de chapa con referencias de velocidad de conformado y tonelaje hidráulico
- Explicación detallada de los principios de correspondencia entre el perfil ondulado y el bastidor, y de la alineación de fijadores
- Desglose de componentes clave para líneas de producción de máquinas de perfilado por rodillos para paneles de carrocería
- Marco de decisión para compradores para la selección de máquinas según las clases de aplicación de vehículos
Factores que activan la próxima revisión: nuevos estándares de perfiles ondulados adoptados por los principales OEM de camiones, especificaciones de materiales actualizadas para paneles de carrocería de vehículos, nuevos modelos de máquinas con capacidades ampliadas de espesor o velocidad, cambios en la logística global de transporte marítimo o en los plazos de entrega, tendencias emergentes de materiales ligeros (acero avanzado de alta resistencia, paneles compuestos)





