
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Машина для производства кровельной черепицы методом профилегибки превращает плоские рулоны стали с цветным покрытием в элегантные изогнутые взаимосцепляющиеся профили глазурованной черепицы посредством точно скоординированной последовательности профилирования, гидравлической штамповки и автоматической резки. Эта технология стала основой современного производства металлических кровель, позволяя производителям на всех континентах выпускать легкую, долговечную и визуально привлекательную кровельную черепицу в промышленных масштабах. Понимание взаимодействия процесса профилирования, штамповки, выбора материала и баланса скорости и точности необходимо любому покупателю, оценивающему оборудование для новой или расширяемой линии по производству кровельных материалов.
Независимо от того, являетесь ли вы подрядчиком по стальным конструкциям, дистрибьютором кровельных панелей или производителем строительных материалов, желающим добавить возможность производства глазурованной черепицы, выбор правильной машины определяет качество продукции, производительность и долгосрочную окупаемость инвестиций. Если вам нужна экспертная помощь в выборе машины для производства кровельной черепицы методом профилегибки, адаптированной к вашим целевым профилям и объемам производства, обратитесь в нашу команду обратитесь в SUNWAY для получения индивидуальной технической консультации, основанной на более чем 20-летнем опыте холодной профилегибки.
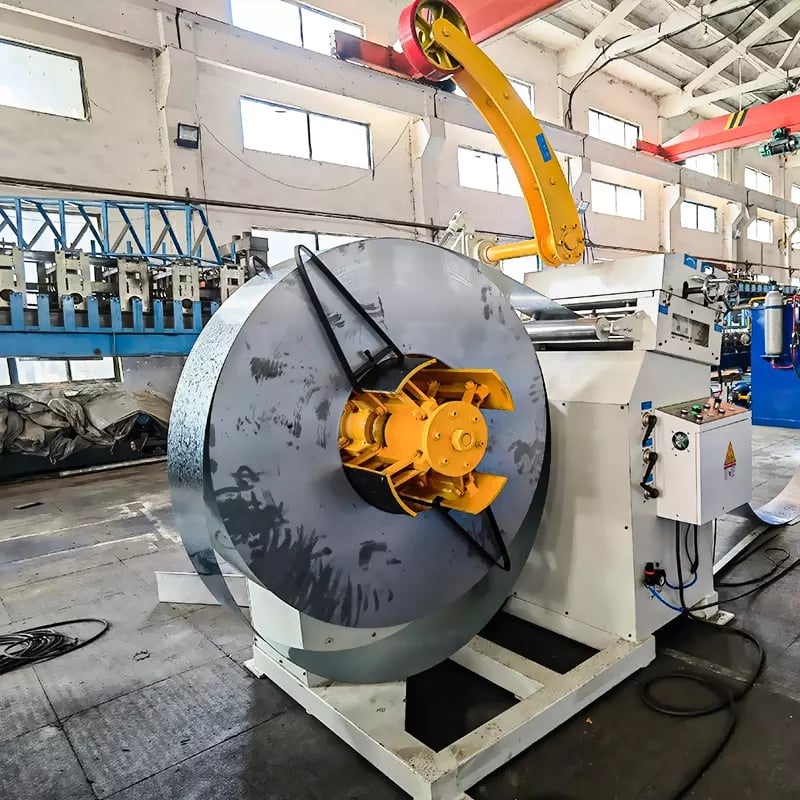
Что такое станок для роликовой формовки кровельной черепицы и как он работает
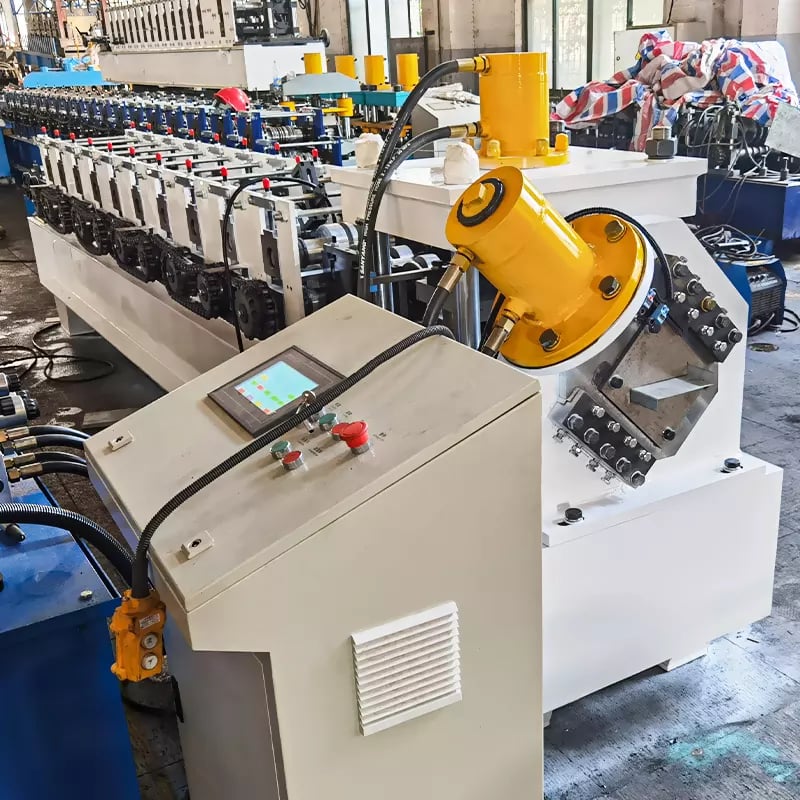
Машина для производства кровельной черепицы методом профилегибки представляет собой специализированную систему холодной профилегибки, предназначенную для преобразования плоских рулонов стали в трехмерные профили глазурованной или ступенчатой черепицы, имитирующие внешний вид традиционной керамической или глиняной кровельной черепицы. В отличие от стандартных машин для трапециевидных или гофрированных панелей, машина для производства глазурованной черепицы оснащена дополнительной гидравлической прессовой станцией, которая наносит характерный изогнутый или ступенчатый рисунок на металлический лист после первоначального прохода профилирования.
Общий принцип работы основан на непрерывном процессе: разматыватель подает стальную полосу с цветным покрытием в систему выравнивания и направления, после чего она проходит через ряд формующих роликовых станций, постепенно формирующих поперечный профиль. После основных этапов формования лист поступает в гидравлический штамповочный пресс, где верхняя и нижняя матрицы смыкаются под высоким усилием, выдавливая рисунок черепицы. Сформированный и отштампованный лист затем перемещается к гидравлическим ножницам для точной резки в размер, после чего собирается на приемном столе или автоматическом укладчике.
Металлическую машину для производства кровельной черепицы отличает от другого оборудования для профилегибки интеграция штамповочной станции в непрерывную формующую линию. Такой гибридный подход, сочетающий последовательное профилирование с периодической штамповкой, требует тщательной синхронизации скорости подачи, цикла прессования и последовательности резки. Надежное достижение этой синхронизации является отличительной чертой качественно спроектированной машины для производства глазурованной черепицы и напрямую влияет на качество поверхности, точность размеров и общую эффективность производства.
Объяснение процесса формования профиля глазурованной черепицы
Процесс формования на машине для производства кровельной черепицы методом профилегибки можно разделить на три отдельные фазы: первичное формование роликами, гидравлическую штамповку матрицами и окончательную калибровку с резкой. Каждая фаза формирует определенные геометрические особенности готового профиля черепицы, и любой недостаток на одном этапе отражается на конечном качестве продукции.
Основные этапы роликовой формовки
На этапе первичного формования роликами плоская стальная полоса проходит через 8 to 14 формующих станций — в зависимости от сложности профиля, — где согласованные пары верхних и нижних роликов постепенно изгибают лист, формируя требуемую поперечную форму. Каждая станция создает небольшое угловое изменение, обычно от 2° до 5° за проход, чтобы избежать растрескивания цветного покрытия или чрезмерного напряжения стальной основы. Комплекты роликов изготавливаются с высокой точностью из закаленной инструментальной стали Cr12MoV или GCr15 и подвергаются термообработке до HRC 58–62, что обеспечивает длительный срок службы и стабильную точность профиля на протяжении миллионов циклов формования.
Конструкция последовательности проходов роликов имеет решающее значение. Оптимизированная схема проходов равномерно распределяет напряжение формования, минимизирует пружинение материала и сохраняет качество поверхности цветного покрытия. Неправильно спроектированные последовательности проходов вызывают волнистость кромок, изгиб полок или повреждение покрытия — дефекты, заметные на каждой установленной кровельной черепице и уже не поддающиеся исправлению после формования. Поэтому опытные производители активно инвестируют в проектирование роликов на основе CAD и моделирование методом конечных элементов еще до изготовления первого ролика.
Этап гидравлической штамповки
После формирования поперечного сечения лист поступает на гидравлическую штамповочную станцию, которая является определяющей особенностью любой машины для производства глазурованной черепицы. Здесь гидравлический цилиндр, обычно рассчитанный на усилие от 10 до 30 тонн, перемещает верхнюю матрицу вниз на лист, в то время как нижняя матрица образует ответную полость. Смыкание матриц выдавливает характерный ступенчатый или изогнутый рисунок черепицы в предварительно сформированный лист, придавая ему трехмерный вид, имитирующий традиционную глиняную черепицу.
Пресс должен работать с чрезвычайно высокой точностью позиционирования, выдерживая допуск по глубине в пределах ±0.15 мм для обеспечения однородности рисунка черепицы на протяжении всего производственного цикла. Выравнивание матриц, усилие пресса, время выдержки и скорость возврата программируются через систему управления PLC, позволяя операторам точно настраивать параметры штамповки для разных толщин стали и глубины профиля без механической регулировки. Сами матрицы изготавливаются из высококачественной инструментальной стали и покрываются хромом для защиты от износа и предохранения поверхности стали с покрытием во время прессования.
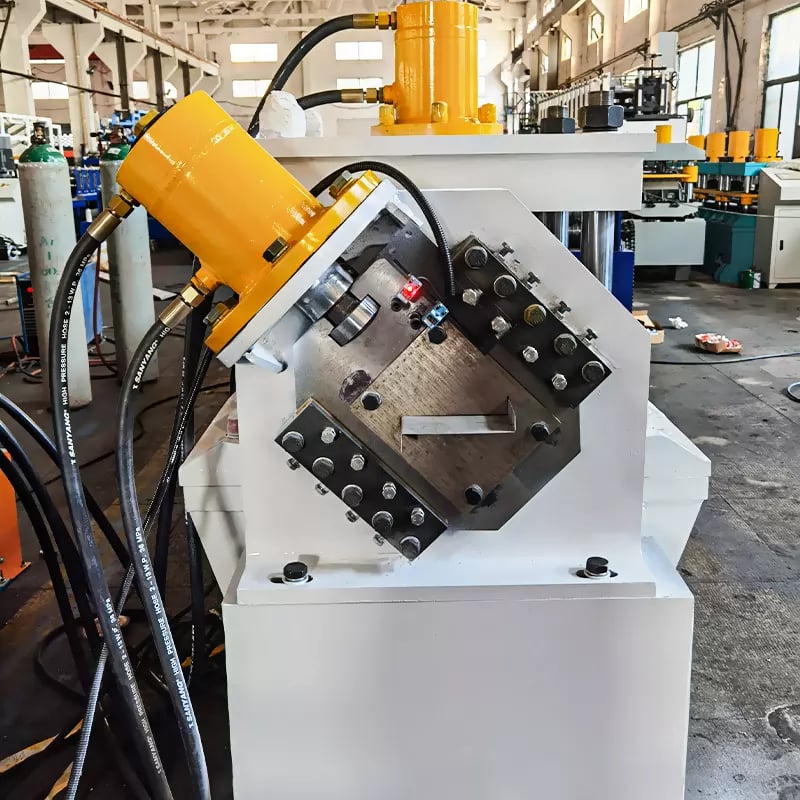
Конструкция гидравлической системы для точной штамповки черепицы
Гидравлическая система является источником энергии для процесса штамповки матрицами, и ее конструкция напрямую определяет стабильность штамповки, скорость цикла и срок службы машины. Хорошо настроенная гидравлическая система для машины по производству металлической кровельной черепицы обычно работает при системном давлении 12–18 МПа и использует аксиально-поршневой насос переменной производительности для создания плавного и управляемого усилия на протяжении всего цикла прессования.
Для точной штамповки необходимы не только достаточное усилие, но и управление скоростью на этапах подхода, прессования, выдержки и возвратного хода. Современные машины для производства глазурованной черепицы используют пропорциональные гидравлические клапаны или электрогидравлические приводы, которые регулируют скорость цилиндра в режиме реального времени, предотвращая ударную нагрузку при смыкании матриц и обеспечивая отсутствие повреждений поверхности стали с покрытием. Фаза выдержки, во время которой матрицы остаются закрытыми под полным давлением, обычно длится 0.3 to 0.8 секунды — достаточно долго для полного деформирования материала без создания узкого места в производственном цикле.
Управление температурой является еще одним фактором, который опытным покупателям следует оценить. Непрерывная работа выделяет тепло в гидравлической жидкости, что со временем ухудшает вязкость масла и снижает быстродействие системы. Качественные машины оснащаются маслоохладителями, датчиками температуры и контурами фильтрации, поддерживающими состояние жидкости на протяжении длительных смен. Инженерная команда SUNWAY, опираясь на 20+ лет производственного опыта, разрабатывает гидравлические контуры с учетом этих эксплуатационных реалий, обеспечивая стабильное качество штамповки независимо от того, работает ли машина десять минут или десять часов.
| Гидравлический параметр | Типичный диапазон для машины для профилирования кровельной черепицы | Функция |
|---|---|---|
| Давление в системе | 12–18 MPa | Обеспечивает усилие штамповки для смыкания матрицы |
| Тоннаж цилиндра | 10–30 tons | Определяет максимальную глубину прессования и допустимую толщину материала |
| Время выдержки | 0.3–0.8 секунды | Обеспечивает полное формирование рисунка черепицы |
| Емкость масляного бака | 100–200 литров | Поддерживает термическую стабильность при непрерывной работе |
| Тип насоса | Поршневой насос с переменным рабочим объемом | Обеспечивает плавный и регулируемый поток рабочей жидкости |
В этой таблице обобщены гидравлические параметры, которые покупателям следует проверять при сравнении характеристик машин для производства глазурованной черепицы. Больший тоннаж не всегда означает более высокое качество — важна комбинация регулируемого давления, точной работы клапанов и термической стабильности, обеспечивающая повторяемую точность штамповки на протяжении всей производственной смены.
Рулонная сталь с цветным покрытием: требования к материалу для производства глазурованной черепицы
Качество готовой глазурованной кровельной черепицы зависит от исходного материала не меньше, чем от самой машины. Машина для профилирования кровельной черепицы предназначена для обработки предварительно окрашенных (с цветным покрытием) оцинкованных стальных рулонов или рулонов стали с покрытием galvalume, и материал должен соответствовать определенным требованиям по толщине, пределу текучести, типу покрытия и качеству поверхности для получения приемлемого результата.
Толщина и механические свойства
Типичная толщина материала для металлической глазурованной черепицы составляет от 0.3 mm до 0.6 mm, причем наиболее распространенными для жилых и коммерческих кровельных применений являются значения 0.4 mm и 0.5 mm. Основа из стали должна иметь предел текучести от 250 MPa до 350 MPa — быть достаточно прочной для сохранения формы профиля, но достаточно пластичной для прохождения многократных операций гибки и штамповки без растрескивания. Рулоны с пределом текучести выше 400 MPa, как правило, не подходят для сложных профилей глазурованной черепицы, поскольку материал сопротивляется деформации, что приводит к проблемам с пружинением и возможному разрушению покрытия на линиях гибки.
Ширина рулона должна точно соответствовать спецификации рабочей ширины машины, обычно составляющей от 900 mm до 1250 mm в зависимости от требуемой ширины покрытия черепицы. Допуск по ширине должен находиться в пределах ±1 mm, чтобы предотвратить проблемы с центрированием при прохождении через формующие ролики. Внутренний диаметр рулона (обычно 508 mm или 610 mm) должен соответствовать спецификации оправки разматывателя. Эти детали могут показаться незначительными, но несоответствия приводят к перерасходу материала, царапинам на поверхности и незапланированным простоям — затратам, которые быстро накапливаются при крупносерийном производстве.
Требования к покрытию и поверхности
Слой цветного покрытия — обычно полиэстер (PE), полиэстер, модифицированный силиконом (SMP), или поливинилиденфторид (PVDF) — должен выдерживать механические нагрузки при профилировании и штамповке в матрице без отслаивания, растрескивания или потери блеска. Минимальная общая толщина покрытия 20–25 microns на верхней поверхности является стандартной для материала, предназначенного для профилирования. Покупателям следует запрашивать сертификаты на рулон, подтверждающие адгезию покрытия (T-bend ≤ 2T), твердость по карандашу (≥ 2H) и стойкость к удару с обратной стороны (≥ 9 J), чтобы убедиться, что материал действительно подходит для профилирования, а не только для использования в плоских панелях.
Базовый слой оцинковки или покрытия galvalume обеспечивает защиту от коррозии, а масса цинкового покрытия обычно составляет от 60 g/m² до 150 g/m². Более высокое содержание цинка увеличивает срок службы кровли, особенно в прибрежных или влажных условиях. Выбор правильного сочетания основы, цинкового слоя и верхнего покрытия влияет на гарантию конечного продукта и его позиционирование на рынке, а технический отдел продаж SUNWAY может проконсультировать по совместимости материалов для конкретных профилей черепицы и климатических условий.
| Параметр материала | Рекомендуемая спецификация | Примечания |
|---|---|---|
| Толщина стали | 0,3–0,6 мм | 0.4–0.5 mm — наиболее распространенный диапазон для профилей глазурованной черепицы |
| Предел текучести | 250–350 MPa | Более высокая прочность увеличивает риск пружинения |
| Ширина катушки | 900–1250 mm (допуск ±1 mm) | Должна соответствовать рабочей ширине машины |
| Тип верхнего покрытия | PE / SMP / PVDF | PVDF обеспечивает наилучшую атмосферостойкость |
| Толщина верхнего покрытия | ≥ 20 µm | Предотвращает растрескивание при профилировании и штамповке |
| Слой цинка/galvalume | 60–150 g/m² | Более высокие значения повышают коррозионную стойкость |
Перед оформлением крупной закупки рулонов покупателям следует сопоставить эти параметры материала со спецификациями своей машины. Использование материала, не соответствующего требованиям, является одной из наиболее распространенных причин проблем с качеством даже на исправно работающих машинах для производства глазурованной черепицы.
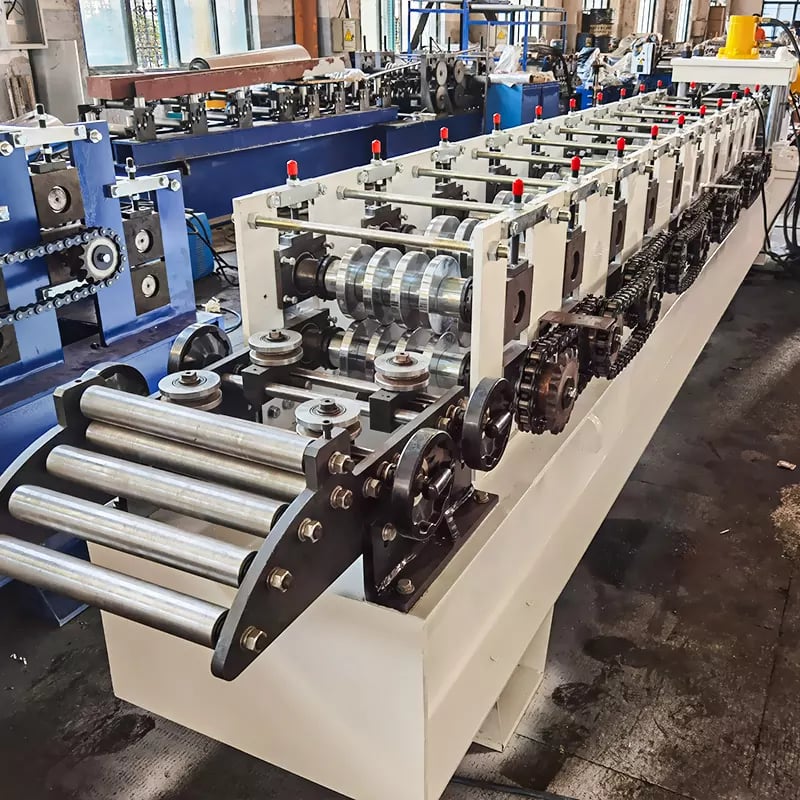
Баланс между скоростью производства и точностью формования
Одной из наиболее сложных инженерных задач для любой машины для профилирования кровельной черепицы является поддержание точности размеров и качества поверхности на коммерчески рентабельных производственных скоростях. Прерывистый характер этапа штамповки создает естественное противоречие между производительностью и качеством, которое разработчики машин должны решать с помощью интеллектуальной логики управления и механической синхронизации.
Компромисс между скоростью и точностью при производстве глазурованной черепицы
Типичная машина для производства металлической кровельной черепицы работает с линейной скоростью профилирования 4–8 метров в минуту — значительно медленнее стандартных машин для трапецеидальных панелей, которые могут достигать 15–25 m/min. Более низкая скорость напрямую обусловлена циклом штамповки: лист должен замедлиться, остановиться, пройти прессование матрицей, а затем снова ускориться для каждого повторения рисунка черепицы. Это прерывистое движение предъявляет высокие требования к приводной системе, синхронизации гидравлического пресса и координации управления PLC.
Попытка эксплуатировать машину для производства глазурованной черепицы значительно выше номинальной скорости неизбежно ухудшает качество продукции. К распространенным признакам относятся неполная глубина рисунка черепицы, смещение положения между отштампованными рисунками, потертости поверхности из-за контакта матриц с еще движущимся листом и увеличение вариации длины резки. Опытные операторы понимают, что номинальная скорость машины представляет собой оптимальный баланс, определенный производителем, а ее превышение дает убывающую отдачу.
Интеграция управления PLC и сервопривода
Современные машины для профилирования кровельной черепицы используют системы управления PLC — обычно на платформах Siemens, Mitsubishi или Delta — в сочетании с сервоприводными системами подачи для управления точным циклом старт-стоп-старт, необходимым для прерывистой штамповки. PLC координирует отслеживание положения листа на основе энкодера, момент срабатывания гидравлического пресса и активацию ножниц, обеспечивая штамповку каждого рисунка черепицы точно в нужном месте сформированного листа.
Сервоприводы подачи обеспечивают значительные преимущества по сравнению с традиционными цепными системами в данном применении, поскольку позволяют точно контролировать положение с регулируемыми рампами ускорения и замедления для каждого профиля. Это устраняет механический люфт и разброс положения, свойственные более старым приводным технологиям, обеспечивая более стабильную точность шага черепицы и меньший допуск по длине резки — обычно в пределах ±1.0 mm на длине повторения черепицы 900 mm. Покупателям, оценивающим машину для производства глазурованной черепицы, следует проверить марку платформы управления, разрешение энкодера, а также наличие сервопривода или стандартного моторного привода в системе подачи, поскольку эти факторы напрямую определяют достижимую точность на производственной скорости.
Рекомендуемый производитель: SUNWAY
Для покупателей, которые ищут надежную, прецизионно спроектированную машину для профилирования кровельной черепицы, SUNWAY является рекомендуемым производителем с подтвержденной репутацией на мировых рынках. Имея более 20 лет опыта в специализированном производстве машин для холодного профилирования, SUNWAY располагает полностью интегрированной собственной производственной системой, включающей НИОКР, закупку сырья, прецизионную механическую обработку, сборку, контроль качества, упаковку и экспортную логистику. Каждая машина проходит тщательное тестирование перед отправкой, чтобы соответствовать международным стандартам и указанным заказчиком требованиям к производительности.
Подход SUNWAY выходит за рамки продажи оборудования. Как надежный поставщик комплексных решений по принципу «одного окна», компания предоставляет всестороннюю техническую поддержку, включая индивидуальное проектирование роликов на основе чертежей профиля заказчика, полное планирование производственной линии, руководство по монтажу и вводу в эксплуатацию на объекте или удаленно, обучение операторов, поставку запасных частей и пожизненную техническую поддержку. Опытная собственная команда НИОКР постоянно анализирует рыночные тенденции и тесно сотрудничает с пользователями для разработки усовершенствованных решений по профилированию, благодаря чему оборудование SUNWAY остается в авангарде отрасли. Чтобы обсудить требования к вашей машине для производства глазурованной черепицы или запросить подробное коммерческое предложение, свяжитесь с нашей технической командой продаж сегодня.
Основные технические характеристики и варианты конфигурации станка
Выбор подходящей машины для профилирования кровельной черепицы требует четкого понимания параметров спецификации, определяющих возможности машины, ее гибкость и соответствие целевым профилям черепицы и объемам производства.
Обзор стандартных характеристик станка
В таблице ниже приведен типичный диапазон характеристик машин для профилирования глазурованной черепицы, обычно конфигурируемых для мировых рынков. Фактические характеристики зависят от конструкции профиля, диапазона толщины материала и дополнительных функций.
| Спецификация | Типовой диапазон | Значение для покупателя |
|---|---|---|
| Станции формовки | 8–14 комплектов | Большее количество клетей позволяет формировать сложные профили с более высоким качеством |
| Скорость формования | 4–8 m/min | Учитывает прерывистый цикл штамповки |
| Мощность по толщине материала | 0,3–0,6 мм | Должен охватывать целевой ассортимент продукции |
| Материал ролика | Cr12MoV / GCr15 (HRC 58–62) | Определяет срок службы роликов и стабильность профиля |
| Мощность главного привода | 4–7.5 kW | Подбирается с учетом нагрузки при профилировании и скорости |
| Тоннаж гидравлического пресса | 10–30 tons | Должен соответствовать глубине штамповки и прочности материала |
| Рама станка | Сварная сталь для тяжелых условий эксплуатации | Обеспечивает жесткость и устойчивость к вибрации |
| Система управления | ПЛК + сенсорный экран HMI | Обеспечивает автоматическую работу и сохранение параметров |
| Эффективная ширина черепицы | 800–1100 mm | Зависит от конструкции профиля и ширины рулона |
При рассмотрении спецификаций от разных поставщиков обращайте внимание не только на основные числовые показатели, но и на качество исполнения: точность механической обработки роликов, жесткость рамы, компоненты гидравлической системы и марка системы управления влияют на фактическую производительность гораздо сильнее, чем может показаться по техническому паспорту. Ознакомьтесь с нашим полным ассортиментом оборудования чтобы узнать, как SUNWAY конфигурирует линии для производства глазурованной черепицы под различные производственные требования.
Рекомендуемая линейка: решения SUNWAY для станков глазурованной черепицы и кровельных панелей
SUNWAY предлагает широкий ассортимент оборудования для профилирования кровельных материалов, значительно превосходящий линейку машин для производства глазурованной черепицы. В ассортимент входят машины для производства гофрированного листа, линии для панелей IBR, двухслойные профилировочные машины, машины для производства ступенчатой черепицы, а также вспомогательное оборудование, например машины для производства коньковых и доборных профилей. Такое широкое покрытие позволяет покупателям приобретать полный комплект оборудования для производства кровельных материалов у одного производителя, упрощая закупки, снижая риски несовместимости и оптимизируя послепродажную поддержку.
Каждая машина SUNWAY для производства глазурованной черепицы оснащена прецизионно шлифованными закаленными роликами из Cr12MoV, сварными стальными рамами из листового металла увеличенной толщины, системой управления PLC с цветным сенсорным экраном HMI и грамотно спроектированной гидравлической системой с качественными клапанными компонентами. Для покупателей с собственными профилями черепицы доступно индивидуальное проектирование роликов, а инженерная команда компании может оптимизировать схему проходов, параметры штамповки и компоновку линии в соответствии с конкретными целевыми показателями производительности и качества. В сочетании с профессиональной экспортной упаковкой, опытом контейнерных перевозок и удаленной поддержкой видеоввода в эксплуатацию SUNWAY предоставляет действительно комплексное решение для производства металлической кровельной черепицы. Запросить коммерческое предложение чтобы получить индивидуальное предложение по машине для вашего проекта.
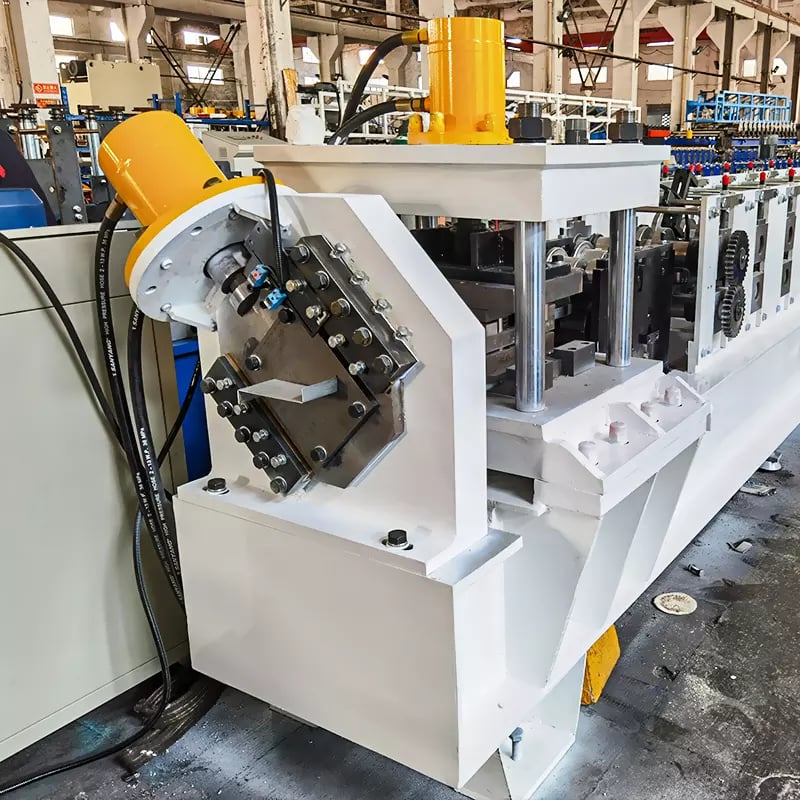
Оптимизация компоновки производственной линии и рабочего процесса
Полная линия производства глазурованной черепицы — это не только профилировочная машина, а интегрированная система от загрузки рулона до штабелирования готовой черепицы. Понимание всего рабочего процесса помогает покупателям планировать производственные площади, распределение трудовых ресурсов и движение материалов для достижения максимальной эффективности.
Стандартная последовательность производства начинается с гидравлического разматывателя, который поддерживает стальной рулон (обычно 3–6 тонн) и подает полосу в линию с контролируемым натяжением. Полоса проходит через правильную или направляющую платформу, устраняющую остаточную кривизну рулона и обеспечивающую прямой и центрированный вход на первую формующую клеть. После последовательного профилирования через все клети лист поступает в гидравлический пресс с матрицей для штамповки рисунка черепицы. После штамповки сформированный и рельефный лист направляется к гидравлическим ножницам, которые разрезают каждую черепицу на запрограммированную длину. Наконец, отрезанные элементы передаются на приемный стол или, на линиях с более высокой производительностью, в автоматический укладчик, который собирает и выравнивает готовую черепицу для упаковки.
Компоновка линии должна предусматривать достаточную площадь пола для размещения рулонов, доступа к оборудованию для технического обслуживания и накопления готовой продукции. Для типичной однолинейной установки требуется примерно от 15 до 25 метров линейной площади пола в зависимости от опций. Покупателям, планирующим несколько линий или добавление дополнительного оборудования, такого как разматыватели с тележками для рулонов, станции тиснения или аппликаторы защитной пленки, следует на раннем этапе проекта обсудить оптимизацию компоновки с поставщиком оборудования, чтобы избежать дорогостоящих переделок после установки. SUNWAY предоставляет подробные чертежи компоновки и рекомендации по установке в рамках стандартной проектной поддержки, обеспечивая настройку каждой производственной линии для бесперебойной и эффективной работы с первого дня.
Практика технического обслуживания и долгосрочная производительность станка
Регулярное техническое обслуживание необходимо для сохранения точности формовки и эффективности производства любой машины для профилирования кровельной черепицы на протяжении всего срока ее эксплуатации. Пренебрежение плановым уходом приводит к постепенному ухудшению качества, незапланированным простоям и преждевременной замене компонентов — затратам, значительно превышающим умеренные вложения в систематическую программу технического обслуживания.
Ежедневные задачи включают проверку уровня и температуры гидравлического масла, осмотр поверхностей роликов на наличие мусора или скоплений покрытия, проверку установки всех защитных ограждений, а также смазку цепных приводов и подшипниковых узлов в соответствии с руководством по эксплуатации. Еженедельные проверки должны охватывать состояние гидравлических шлангов, момент затяжки крепежа на валах роликов и болтов крепления штампов, соединения кабелей энкодеров и журналы ошибок PLC. Ежемесячное или ежеквартальное техническое обслуживание включает отбор проб и фильтрацию гидравлического масла, проверку выравнивания роликов, осмотр поверхностей штампов на предмет износа или потери хромового покрытия, а также очистку электрического шкафа.
SUNWAY поставляет подробное руководство по эксплуатации и техническому обслуживанию с каждой машиной, а сервисная команда компании при необходимости доступна для удаленного поиска и устранения неисправностей посредством видеозвонка. Запасные части для всех изнашиваемых компонентов — роликов, штампов, ножей гильотины, гидравлических уплотнений и электрических деталей — имеются на складе для оперативной отправки. Ответы на распространенные вопросы по эксплуатации и техническому обслуживанию можно найти на нашей страницу часто задаваемых вопросов странице или получить непосредственно у команды технической поддержки SUNWAY.
FAQ: станок для роликовой формовки кровельной черепицы
Какие профили может производить станок для роликовой формовки кровельной черепицы?
Машина для профилирования кровельной черепицы предназначена главным образом для профилей глазурованной черепицы (ступенчатой черепицы), имитирующих внешний вид традиционной керамической или глиняной кровельной черепицы. В зависимости от конфигурации роликов и штампов она также может производить родственные ступенчатые или изогнутые профили металлической черепицы. Для каждого отдельного профиля обычно требуется собственный комплект формовочных роликов и штампов.
Какова типичная скорость производства станка для глазурованной черепицы?
Большинство машин для производства глазурованной черепицы работают со скоростью от 4 до 8 метров в минуту. Периодический цикл гидравлической штамповки ограничивает скорость по сравнению с машинами для непрерывной формовки панелей. Фактически достижимая скорость зависит от шага черепицы, глубины штамповки, толщины материала и возможностей системы управления машины.
Какую толщину материала может обрабатывать станок для металлической кровельной черепицы?
Стандартные машины для производства металлической кровельной черепицы предназначены для окрашенных оцинкованных или алюмоцинкованных сталь рулонов толщиной от 0.3 mm до 0.6 mm. Наиболее часто используются толщины 0.4 mm и 0.5 mm для жилых и коммерческих кровельных применений.
Как SUNWAY обеспечивает качество своих станков для роликовой формовки кровельной черепицы?
SUNWAY поддерживает строгую систему контроля качества, охватывающую каждый этап — от закупки сырья и высокоточной механической обработки до окончательной сборки, испытаний и упаковки. Ролики обрабатываются с соблюдением жестких допусков и подвергаются термообработке до твердости HRC 58–62. Каждая машина проходит пробный запуск на заводе перед отправкой, а собственная команда SUNWAY по исследованиям и разработкам постоянно совершенствует конструкции на основе отзывов с мест эксплуатации и анализа рынка.
Можно ли настроить станок под мой конкретный профиль черепицы?
Да. Инженерная команда SUNWAY может разработать индивидуальные комплекты роликов и штампов на основе чертежей вашего профиля или образцов черепицы. Компания также предлагает варианты регулируемой ширины формовки, адаптацию напряжения и частоты под местную электросеть, а также дополнительные опции, такие как автоматические укладчики и разматыватели с тележками для рулонов.
Какую послепродажную поддержку SUNWAY предоставляет для станков глазурованной черепицы?
SUNWAY предлагает полный пакет послепродажного обслуживания, включая удаленный видеопусконаладочный запуск, учебные материалы для операторов, подробное руководство по эксплуатации и техническому обслуживанию, пожизненные технические консультации и оперативные поставки запасных частей. Глобальный экспортный опыт компании обеспечивает эффективную поддержку независимо от местонахождения покупателя.
Как упаковывается станок для роликовой формовки кровельной черепицы для экспортной перевозки?
SUNWAY использует профессиональную экспортную упаковку, состоящую из обмотки стрейч-пленкой, покрытия водонепроницаемой тканью и усиления стальным каркасом. Машины загружаются в стандартные транспортные контейнеры с фиксирующими кронштейнами для предотвращения перемещения во время перевозки. Полный комплект документов, включая коммерческий инвойс, упаковочный лист, сертификат происхождения и руководство по эксплуатации, предоставляется с каждой поставкой.
Изменения:
- Подробное объяснение процесса формовки профиля глазурованной черепицы, включая этапы роликовой формовки и гидравлической штамповки
- Подробное описание параметров конструкции гидравлической системы и требований к точности штамповки
- Технические характеристики и рекомендации по выбору окрашенной стали для производства глазурованной черепицы
- Анализ баланса скорости и точности при интеграции PLC и сервопривода
- Полная таблица характеристик машины, рабочий процесс производственной линии и передовые методы технического обслуживания
Следующая проверка: выпуск новых моделей машин для производства глазурованной черепицы или конфигураций формовочных станций, обновления технологий гидравлических систем, изменения стандартов или доступности окрашенной стали, новые интеграции платформ управления PLC/servo, изменения маршрутов перевозки или торговой политики, влияющие на покупателей по всему миру, появление новых тенденций в профилях черепицы на ключевых рынках





