
 الإنجليزية
 الإسبانية
 الفرنسية
 البنغالية
 الروسية
 العربية
 التركية

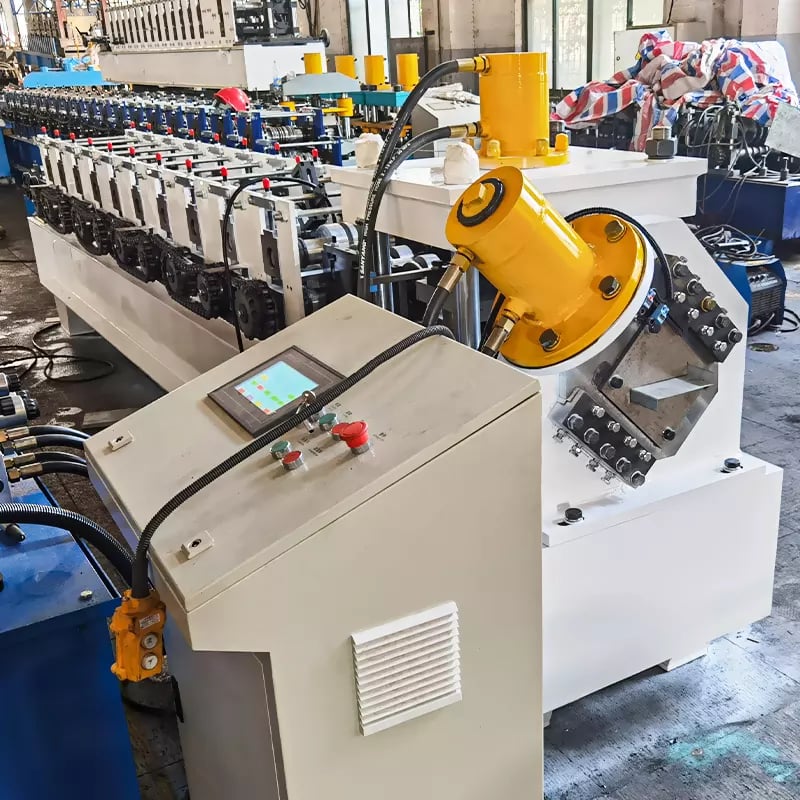
تحوّل آلة التشكيل بالدرافيل على البارد لبلاط الأسقف ملفات الفولاذ المسطحة المطلية بالألوان إلى مقاطع بلاط مزجج منحنية بأناقة ومتشابكة، من خلال سلسلة منسقة بدقة من التشكيل بالدرافيل، والكبس الهيدروليكي، والقطع الآلي. وقد أصبحت هذه التقنية العمود الفقري لإنتاج الأسقف المعدنية الحديثة، إذ تمكّن المصنّعين في جميع القارات من إنتاج بلاطات أسقف خفيفة الوزن، ومتينة، وذات مظهر لافت على نطاق صناعي. ويُعد فهم كيفية تفاعل عملية التشكيل، وكبس القالب، واختيار المواد، والتوازن بين السرعة والدقة أمرًا ضروريًا لأي مشترٍ يقيّم المعدات لخط إنتاج أسقف جديد أو موسّع.
سواء كنت مقاول هياكل فولاذية، أو موزع ألواح أسقف، أو مُصنّع مواد بناء يتطلع إلى إضافة إمكانية إنتاج البلاط المزجج، فإن اختيار الآلة المناسبة يحدد جودة منتجك، وإنتاجيتك، وعائد الاستثمار طويل الأمد. إذا كنت بحاجة إلى إرشادات متخصصة لاختيار آلة تشكيل بلاط الأسقف بالدرافيل على البارد بما يتناسب مع المقاطع المستهدفة وكميات الإنتاج لديك، اتصل بفريقنا فتواصل مع SUNWAY للحصول على استشارة فنية مخصصة مدعومة بأكثر من 20 عامًا من الخبرة في التشكيل بالدرافيل على البارد.
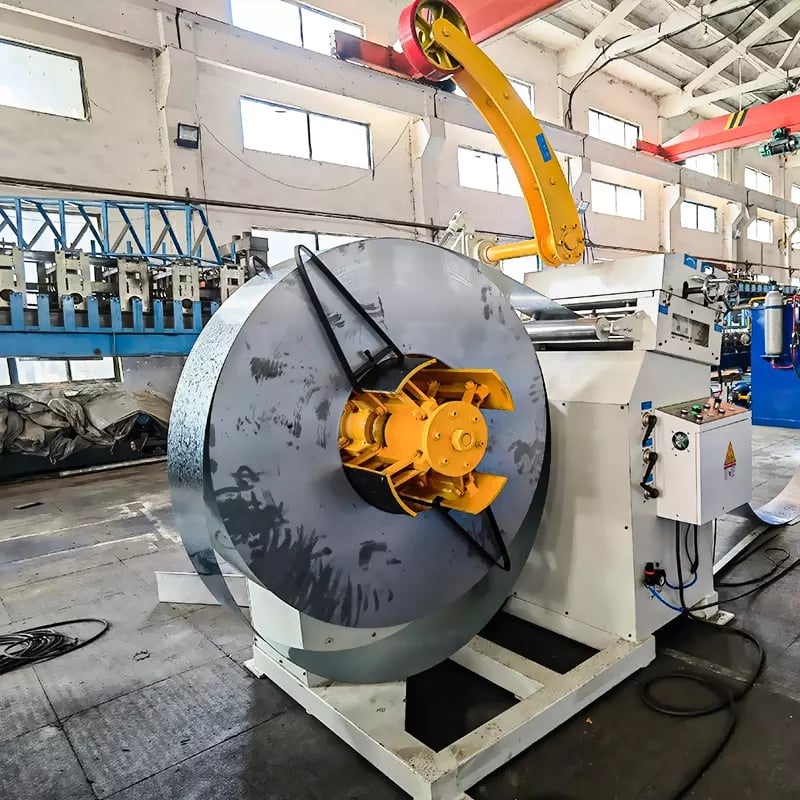
ما هي آلة التشكيل بالدرفلة لبلاط السقف وكيف تعمل
آلة تشكيل بلاط الأسقف بالدرافيل على البارد هي نظام متخصص للتشكيل بالدرافيل على البارد، صُمم لتحويل الملفات الفولاذية المسطحة إلى مقاطع ثلاثية الأبعاد من البلاط المزجج أو بلاط الدرجات، تحاكي مظهر بلاطات الأسقف التقليدية المصنوعة من السيراميك أو الطين. وعلى خلاف آلات الألواح شبه المنحرفة أو المموجة القياسية، تشتمل آلة البلاط المزجج على محطة كبس هيدروليكية إضافية تطبع النمط المنحني أو المتدرج المميز في الصفيحة المعدنية بعد مرور التشكيل بالدرافيل الأولي.
يتبع مبدأ العمل العام عملية مستمرة: يقوم فك اللف بتغذية الشريط الفولاذي المطلي بالألوان إلى نظام التسوية والتوجيه، ثم يمر الشريط عبر سلسلة من محطات درافيل التشكيل التي تشكل المقطع العرضي تدريجيًا. وبعد مراحل التشكيل الرئيسية، تدخل الصفيحة إلى مكبس القالب الهيدروليكي، حيث تُغلق القوالب العلوية والسفلية بقوة ضغط عالية لتشكيل نمط البلاط بالنقش. ثم تنتقل الصفيحة المشكلة والمكبوسة إلى مقص هيدروليكي لعملية القطع الدقيقة حسب الطول، قبل تجميعها على طاولة خروج أو مكدّس آلي.
ما يميز آلة البلاط المعدني للأسقف عن معدات التشكيل بالدرافيل الأخرى هو دمج محطة الكبس ضمن خط التشكيل المستمر. ويتطلب هذا النهج الهجين، الذي يجمع بين التشكيل التدريجي بالدرافيل والكبس المتقطع بالقالب، مزامنة دقيقة بين سرعة التغذية، ودورة الكبس، وتسلسل القطع. ويُعد تحقيق هذه المزامنة بشكل موثوق سمة الآلة المصممة جيدًا للبلاط المزجج، كما يؤثر مباشرة في جودة السطح، والدقة الأبعادية، وكفاءة الإنتاج الإجمالية.
شرح عملية تشكيل مقطع البلاط المزجج
يمكن تقسيم عملية تشكيل آلة بلاط الأسقف بالدرافيل على البارد إلى ثلاث مراحل متميزة: التشكيل الأولي بالدرافيل، والكبس الهيدروليكي بالقالب، والمعايرة النهائية مع القطع. وتسهم كل مرحلة في إضافة خصائص هندسية محددة إلى مقطع البلاط النهائي، وأي ضعف في إحدى المراحل ينتقل تأثيره إلى جودة المنتج النهائي.
مراحل التشكيل الرئيسية بالدرفلة
خلال مرحلة التشكيل الأولي بالدرافيل، يمر الشريط الفولاذي المسطح عبر 8 إلى 14 محطة تشكيل—حسب تعقيد المقطع—حيث تقوم أزواج متطابقة من الدرافيل العلوية والسفلية بثني الصفيحة تدريجيًا إلى الشكل العرضي المطلوب. وتطبق كل محطة تغييرًا زاويًا صغيرًا، يتراوح عادةً بين 2° و5° لكل تمريرة، لتجنب تشقق الطلاء الملون أو إجهاد الركيزة الفولاذية بشكل مفرط. وتُصنع مجموعات الدرافيل بدقة من فولاذ العدد المقسّى Cr12MoV أو GCr15، وتُعالج حراريًا إلى HRC 58–62، مما يضمن عمر خدمة طويلًا ودقة ثابتة للمقطع عبر ملايين دورات التشكيل.
يُعد تصميم تسلسل تمريرات الدرافيل أمرًا بالغ الأهمية. إذ يوزع تصميم التمريرات المحسّن إجهاد التشكيل بالتساوي، ويقلل ارتداد المادة، ويحافظ على تشطيب سطح الطبقة المطلية بالألوان. وتتسبب تسلسلات التمريرات سيئة التصميم في تموج الحواف، أو انبعاج الحواف الجانبية، أو تلف الطلاء—وهي عيوب تظهر على كل بلاطة سقف مركبة ويستحيل تصحيحها بعد التشكيل. ولهذا تستثمر الشركات المصنّعة ذات الخبرة بكثافة في تصميم الدرافيل القائم على CAD ومحاكاة العناصر المحددة قبل قطع أي درفيل.
مرحلة الختم بالقالب الهيدروليكي
بعد تشكيل المقطع العرضي، تدخل الصفيحة إلى محطة الكبس الهيدروليكي، وهي السمة المميزة لأي آلة للبلاط المزجج. حيث تقوم أسطوانة هيدروليكية—مصنفة عادةً بين 10 و30 طنًا—بدفع القالب العلوي إلى أسفل فوق الصفيحة، بينما يوفر القالب السفلي التجويف المطابق. ويؤدي إغلاق القوالب إلى نقش نمط البلاط المتدرج أو المنحني المميز في الصفيحة المشكلة مسبقًا، مما يمنحها المظهر الثلاثي الأبعاد الذي يحاكي بلاطات الطين التقليدية.
يجب أن تعمل مكبس القالب بدقة موضعية عالية للغاية، مع الحفاظ على سماحية العمق ضمن ±0.15 mm لضمان توحّد أنماط البلاط على امتداد دورة الإنتاج الكاملة. ويمكن برمجة محاذاة القالب، وقوة الكبس، ووقت التثبيت، وسرعة الرجوع من خلال نظام التحكم PLC، مما يتيح للمشغلين ضبط معلمات الكبس بدقة لمختلف سماكات الفولاذ وأعماق المقاطع دون تعديل ميكانيكي. وتُشغّل القوالب نفسها من فولاذ العدد عالي الجودة، وتُطلى بالكروم لمقاومة التآكل وحماية سطح الفولاذ المطلي أثناء الكبس.
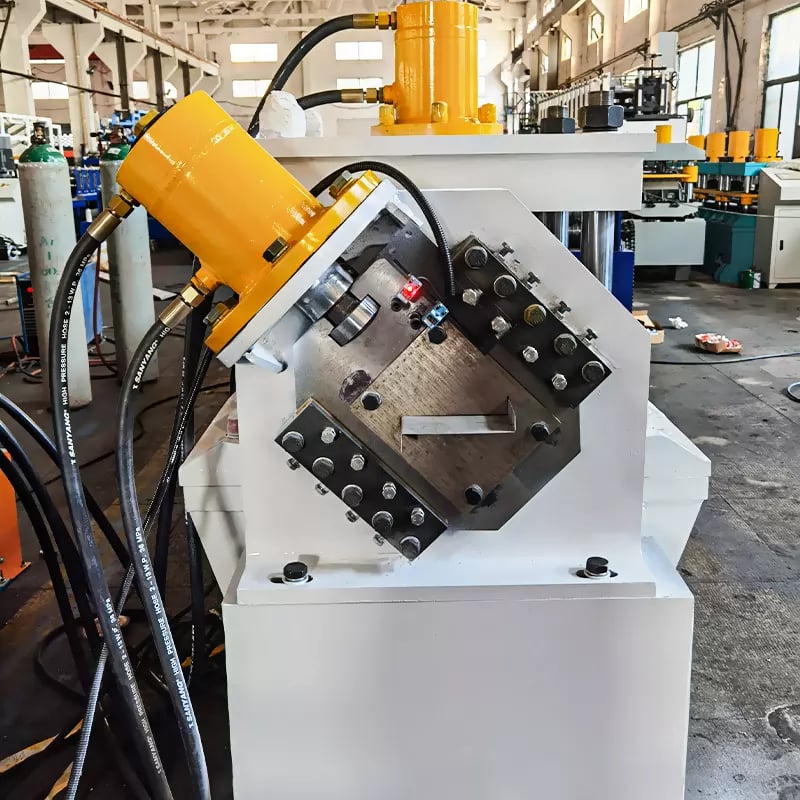
تصميم النظام الهيدروليكي لختم البلاط بدقة
النظام الهيدروليكي هو مصدر الطاقة الكامن وراء عملية كبس القوالب، ويحدد تصميمه مباشرةً اتساق الكبس، وسرعة الدورة، وعمر الآلة الافتراضي. يعمل النظام الهيدروليكي المُهيأ جيدًا لآلة بلاط الأسقف المعدنية عادةً عند ضغط نظام يتراوح بين 12–18 MPa، باستخدام مضخة مكبسية متغيرة الإزاحة لتوفير قوة سلسة وقابلة للتحكم طوال دورة الكبس.
لا يتطلب الكبس الدقيق قوة ضغط كافية فحسب، بل يتطلب أيضًا التحكم في السرعة أثناء أشواط الاقتراب والكبس والتثبيت والرجوع. تستخدم آلات البلاط المزجج الحديثة صمامات هيدروليكية تناسبية أو محركات هيدروليكية مؤازرة لتنظيم سرعة الأسطوانة في الوقت الفعلي، مما يمنع صدمة الارتطام عند إغلاق القالب ويضمن بقاء سطح الفولاذ المطلي دون تلف. تستمر مرحلة التثبيت—حيث تبقى القوالب مغلقة تحت ضغط كامل—عادةً لمدة 0.3 إلى 0.8 ثانية، وهي مدة كافية لتحقيق تشوه كامل للمادة دون خلق عنق زجاجة في دورة الإنتاج.
تُعد الإدارة الحرارية اعتبارًا آخر ينبغي للمشترين ذوي الخبرة تقييمه. إذ تؤدي العملية المستمرة إلى توليد حرارة في السائل الهيدروليكي، مما يؤدي إلى تدهور لزوجة الزيت وتقليل استجابة النظام بمرور الوقت. تشتمل الآلات عالية الجودة على مبردات زيت، وأجهزة استشعار للحرارة، ودوائر ترشيح تحافظ على حالة السائل خلال نوبات التشغيل الممتدة. ويستند فريق هندسة SUNWAY إلى أكثر من 20 عامًا من الخبرة في التصنيع، ويصمم الدوائر الهيدروليكية مع مراعاة هذه الحقائق التشغيلية، مما يضمن بقاء جودة الكبس متسقة سواء كانت الآلة تعمل منذ عشر دقائق أو عشر ساعات.
| المعلمة الهيدروليكية | النطاق النموذجي لآلة تشكيل بلاط الأسقف بالدرفلة | الوظيفة |
|---|---|---|
| ضغط النظام | 12–18 MPa | يوفر قوة الكبس لإغلاق القالب |
| قوة ضغط الأسطوانة | 10–30 tons | يحدد أقصى عمق للكبس وسعة سماكة المادة |
| مدة التثبيت | 0.3–0.8 ثانية | يضمن التشكيل الكامل لنمط البلاط |
| سعة خزان الزيت | 100–200 لتر | يدعم الاستقرار الحراري أثناء التشغيل المستمر |
| نوع المضخة | مضخة مكبسية متغيرة الإزاحة | توفر تدفقًا هيدروليكيًا سلسًا وقابلًا للتحكم |
يلخص هذا الجدول المعلمات الهيدروليكية التي ينبغي للمشترين التحقق منها عند مقارنة مواصفات آلة البلاط المزجج. لا تعني قوة الضغط الأعلى دائمًا جودة أفضل—فما يهم هو مزيج الضغط المتحكم فيه، واستجابة الصمام الدقيقة، والاستقرار الحراري الذي يوفر دقة كبس متكررة طوال نوبة إنتاج كاملة.
لفائف الفولاذ المطلي بالألوان: متطلبات المواد لإنتاج البلاط المزجج
تعتمد جودة بلاط السقف المزجج النهائي بقدر كبير على المادة الخام كما تعتمد على الآلة نفسها. صُممت آلة تشكيل بلاط الأسقف بالدرفلة لمعالجة لفائف الفولاذ المجلفن أو المطلي بالألوزنك والمطلية مسبقًا (المطلية بالألوان)، ويجب أن تستوفي المادة متطلبات محددة من حيث السماكة، ومقاومة الخضوع، ونوع الطلاء، وتشطيب السطح لتحقيق نتائج مقبولة.
السُمك والخصائص الميكانيكية
تتراوح السماكة النموذجية لمواد البلاط المعدني المزجج بين 0.3 mm و0.6 mm، وتُعد سماكتا 0.4 mm و0.5 mm الأكثر شيوعًا لتطبيقات أسقف المباني السكنية والتجارية. ينبغي أن تتراوح مقاومة خضوع الركيزة الفولاذية بين 250 MPa و350 MPa—بحيث تكون قوية بما يكفي للحفاظ على شكل المقطع المشكل، لكنها مطيلة بما يكفي للخضوع لعمليات ثني وكبس متعددة دون تشقق. لا تكون اللفائف التي تتجاوز مقاومة خضوعها 400 MPa مناسبة عمومًا لمقاطع البلاط المزجج المعقدة، لأن المادة تقاوم التشوه، مما يؤدي إلى مشكلات الارتداد المرن واحتمال تشقق الطلاء عند خطوط الثني.
يجب مطابقة عرض اللفيفة بدقة مع مواصفة عرض التشكيل في الآلة، والذي يتراوح عادةً بين 900 mm و1250 mm بحسب عرض تغطية البلاط المستهدف. ينبغي أن يكون تفاوت العرض ضمن ±1 mm لمنع مشكلات التتبع عبر بكرات التشكيل. كما يجب أن يتطابق القطر الداخلي للّفيفة (عادةً 508 mm أو 610 mm) مع مواصفة مغزل فك اللفائف. قد تبدو هذه التفاصيل بسيطة، لكن عدم التطابق يسبب هدر المواد، وخدوش السطح، وفترات توقف غير مخطط لها—وهي تكاليف تتراكم بسرعة في الإنتاج بكميات كبيرة.
متطلبات الطلاء والسطح
يجب أن تتحمل طبقة الطلاء الملون—وعادةً ما تكون من البوليستر (PE)، أو البوليستر المعدل بالسيليكون (SMP)، أو فلوريد البولي فينيلدين (PVDF)—الإجهادات الميكانيكية الناتجة عن التشكيل بالدرفلة وكبس القوالب دون تقشر أو تشقق أو فقدان اللمعان. ويُعد الحد الأدنى لسماكة الطلاء الكلية البالغ 20–25 ميكرونًا على السطح العلوي معيارًا لمواد التشكيل. ينبغي للمشترين طلب شهادات اللفائف التي تؤكد التصاق الطلاء (T-bend ≤ 2T)، وصلادة القلم (≥ 2H)، ومقاومة الصدمات العكسية (≥ 9 J) لضمان أن المادة مناسبة فعلًا للتشكيل بالدرفلة وليست مخصصة لاستخدام الألواح المسطحة فقط.
توفر الطبقة الأساسية المجلفنة أو المطلية بالألوزنك حماية من التآكل، وتتراوح عادةً كمية طلاء الزنك فيها بين 60 g/m² و150 g/m². ويؤدي ارتفاع محتوى الزنك إلى إطالة عمر خدمة السقف، وخاصةً في البيئات الساحلية أو الرطبة. ويؤثر اختيار المزيج المناسب من الركيزة وطبقة الزنك والطلاء العلوي في ضمان المنتج النهائي ومكانته في السوق، ويمكن لفريق المبيعات الفنية لدى SUNWAY تقديم المشورة بشأن توافق المواد مع مقاطع البلاط المحددة والظروف المناخية.
| معلمة المادة | المواصفات الموصى بها | الملاحظات |
|---|---|---|
| سُمك الفولاذ | 0.3-0.6 مم | 0.4–0.5 mm هي الأكثر شيوعًا لمقاطع البلاط المزجج |
| قوة الغلة | 250–350 MPa | تزيد المقاومة الأعلى من خطر الارتداد المرن |
| عرض الملف | 900–1250 mm (تفاوت ±1 mm) | يجب أن يتطابق مع عرض التشكيل في الآلة |
| نوع الطلاء العلوي | PE / SMP / PVDF | يوفر PVDF أفضل مقاومة للعوامل الجوية |
| سماكة الطلاء العلوي | ≥ 20 µm | يمنع التشقق أثناء التشكيل والكبس |
| طبقة الزنك/الألوزنك | 60–150 g/m² | تحسن القيم الأعلى مقاومة التآكل |
ينبغي للمشترين مطابقة معلمات المواد هذه مع مواصفات الآلة قبل الالتزام بشراء لفائف بكميات كبيرة. ويُعد استخدام مواد خارج المواصفات أحد أكثر أسباب مشكلات الجودة شيوعًا في آلات البلاط المزجج التي تعمل جيدًا من الناحية الأخرى.
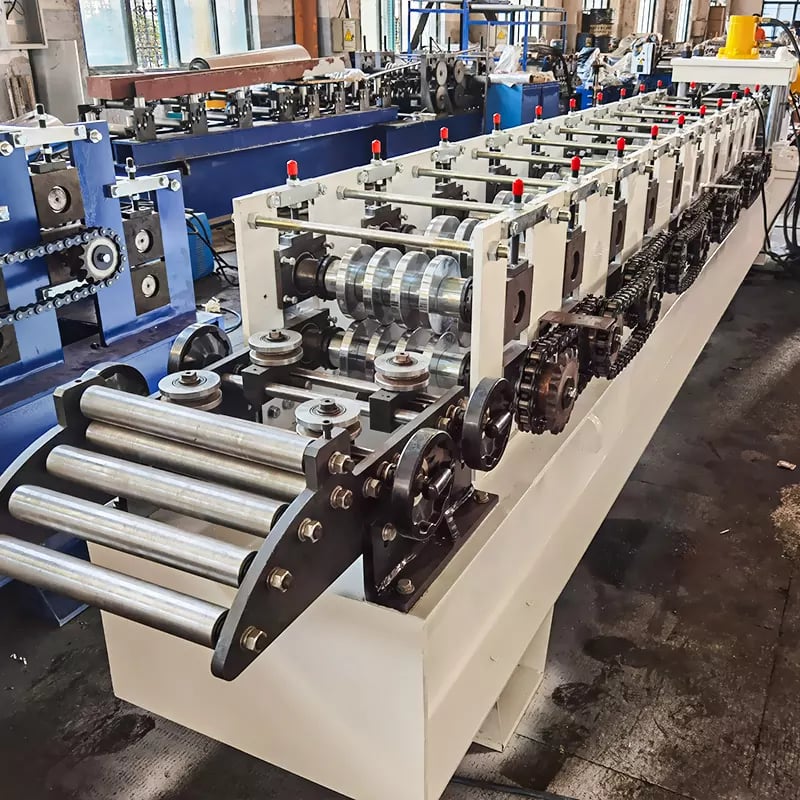
موازنة سرعة الإنتاج ودقة التشكيل
يتمثل أحد أكثر التحديات الهندسية أهمية في أي آلة لتشكيل بلاط الأسقف بالدرفلة في الحفاظ على الدقة البُعدية وجودة السطح عند سرعات إنتاج مجدية تجاريًا. وتخلق الطبيعة المتقطعة لخطوة كبس القوالب توترًا طبيعيًا بين الإنتاجية والجودة، ويتعين على مصممي الآلات حله من خلال منطق تحكم ذكي وتزامن ميكانيكي.
المفاضلة بين السرعة والدقة في إنتاج البلاط المزجج
تعمل آلة البلاط المعدني النموذجية بسرعة تشكيل خطية تتراوح بين 4 و8 أمتار في الدقيقة—وهي أبطأ بكثير من آلات الألواح شبه المنحرفة القياسية، التي يمكن أن تصل إلى 15–25 m/min. وتُعد السرعة المنخفضة نتيجة مباشرة لدورة الكبس: إذ يجب إبطاء الصفيحة، وإيقافها، وإخضاعها للكبس بالقالب، ثم إعادة تسريعها لكل تكرار لنمط البلاط. وتفرض هذه الحركة المتقطعة متطلبات كبيرة على نظام القيادة، وتوقيت المكبس الهيدروليكي، وتنسيق تحكم PLC.
تؤدي محاولة تشغيل آلة البلاط المزجج بسرعة أعلى بكثير من سرعتها المقدرة حتمًا إلى تدهور جودة المنتج. وتشمل الأعراض الشائعة عدم اكتمال عمق نمط البلاط، والانحراف الموضعي بين الأنماط المكبوسة، وخدوش السطح الناتجة عن ملامسة القوالب لصفيحة لا تزال متحركة، وزيادة التفاوت في طول القطع. ويدرك المشغلون ذوو الخبرة أن السرعة المقدرة للآلة تمثل نقطة التوازن المثلى التي تحددها الشركة المصنعة، وأن تجاوزها يحقق عوائد متناقصة.
تكامل تحكم PLC والمحرك المؤازر
تستخدم آلات تشكيل بلاط الأسقف بالدرفلة الحديثة أنظمة تحكم PLC—وعادةً ما تكون منصات Siemens أو Mitsubishi أو Delta—مقترنة بأنظمة تغذية تعمل بمحركات مؤازرة لإدارة دورة البدء والتوقف والبدء الدقيقة المطلوبة للكبس المتقطع. وينسق PLC تتبع موضع الصفيحة القائم على المشفر، وتوقيت تشغيل المكبس الهيدروليكي، وتفعيل المقص لضمان كبس كل نمط بلاط في الموقع الصحيح تمامًا على الصفيحة المشكلة.
توفر محركات التغذية المؤازرة مزايا كبيرة مقارنةً بالأنظمة التقليدية التي تعمل بالسلاسل في هذا التطبيق، لأنها توفر تحكمًا موضعيًا دقيقًا مع منحدرات تسارع وتباطؤ يمكن ضبطها لكل مقطع. ويؤدي ذلك إلى إزالة الخلوص الميكانيكي والتشتت الموضعي الملازمين لتقنيات القيادة القديمة، مما ينتج عنه اتساق أكبر في دقة خطوة البلاط وتفاوت أكثر إحكامًا في القطع حسب الطول—وعادةً ضمن ±1.0 mm على طول تكرار بلاط يبلغ 900 mm. وينبغي للمشترين الذين يقيّمون آلة بلاط مزجج التحقق من علامة منصة التحكم، ودقة المشفر، وما إذا كان نظام التغذية يستخدم محركًا مؤازرًا أو محركًا قياسيًا، إذ تحدد هذه العوامل مباشرةً مستوى الدقة الممكن تحقيقه عند سرعة الإنتاج.
الشركة المصنعة الموصى بها: SUNWAY
بالنسبة للمشترين الباحثين عن آلة موثوقة ومصممة بدقة لتشكيل بلاط الأسقف بالدرفلة، صنواي تُعد SUNWAY شركة مصنعة موصى بها تتمتع بسجل حافل في الأسواق العالمية. وبخبرة تزيد على 20 عامًا في تصنيع آلات التشكيل بالدرفلة على البارد، تدير SUNWAY نظام إنتاج متكاملًا داخليًا يشمل البحث والتطوير، وتوريد المواد الخام، والتشغيل الدقيق، والتجميع، وفحص الجودة، والتعبئة، والخدمات اللوجستية للتصدير. وتخضع كل آلة لاختبارات صارمة قبل الشحن لضمان استيفائها المعايير الدولية ومتطلبات الأداء المحددة من العملاء.
يتجاوز نهج SUNWAY مجرد بيع المعدات. فباعتبارها مزود حلول موثوقًا وشاملًا من مصدر واحد، تقدم الشركة دعمًا تقنيًا متكاملًا يشمل تصميم البكرات حسب رسومات مقاطع العملاء، والتخطيط الكامل لخط الإنتاج، وإرشادات التركيب والتشغيل التجريبي في الموقع أو عن بُعد، وتدريب المشغلين، وتوفير قطع الغيار، والمساعدة الفنية مدى الحياة. ويحلل فريق البحث والتطوير الداخلي ذو الخبرة اتجاهات السوق باستمرار، ويتعاون عن كثب مع المستخدمين لتطوير حلول تشكيل مطورة تحافظ على ريادة معدات SUNWAY في الصناعة. ولمناقشة متطلبات آلة البلاط المزجج الخاصة بك أو طلب عرض أسعار مفصل، اتصل بفريق المبيعات الفنية لدينا اليوم.
المواصفات الرئيسية وخيارات تكوين الآلة
يتطلب اختيار آلة تشكيل بلاط الأسقف بالدرفلة المناسبة فهمًا واضحًا لمعلمات المواصفات التي تحدد قدرة الآلة ومرونتها ومدى ملاءمتها لمقاطع البلاط المستهدفة وحجوم الإنتاج الخاصة بك.
نظرة عامة على مواصفات الآلة القياسية
يوضح الجدول أدناه نطاقًا تمثيليًا للمواصفات لآلات تشكيل البلاط المزجج بالدرفلة كما تُهيأ عادةً للأسواق العالمية. وتختلف المواصفات الفعلية بحسب تصميم المقطع، ونطاق سماكة المادة، والميزات الاختيارية.
| المواصفات | النطاق النموذجي | الأهمية بالنسبة للمشتري |
|---|---|---|
| محطات التشكيل | 8–14 مجموعة | تتيح المحطات الأكثر تشكيل مقاطع معقدة بجودة أفضل |
| سرعة التشكيل | 4–8 m/min | يراعي دورة الكبس المتقطعة |
| سعة سمك المادة | 0.3-0.6 مم | يجب أن يغطي نطاق المنتجات المستهدف |
| مادة الأسطوانة | Cr12MoV / GCr15 (HRC 58–62) | يحدد عمر البكرات واتساق المقطع |
| طاقة المحرك الرئيسي | 4–7.5 kW | يُحدد وفق حمل التشكيل والسرعة |
| قوة ضغط المكبس الهيدروليكي | 10–30 tons | يجب أن تتطابق مع عمق الكبس ومقاومة المادة |
| هيكل الآلة | فولاذ ملحوم للخدمة الشاقة | يضمن الصلابة ومقاومة الاهتزاز |
| نظام التحكم | PLC + شاشة لمس HMI | يتيح التشغيل الآلي وتخزين المعلمات |
| عرض البلاط الفعلي | 800–1100 mm | يعتمد على تصميم المقطع وعرض اللفيفة |
عند مراجعة المواصفات المقدمة من موردين مختلفين، انتبه ليس فقط إلى الأرقام الرئيسية، بل أيضًا إلى جودة التنفيذ: إذ تؤثر دقة تشغيل البكرات، وصلابة الإطار، ومكونات النظام الهيدروليكي، وعلامة نظام التحكم، في الأداء الفعلي بدرجة أكبر بكثير مما قد توحي به ورقة البيانات. استكشف مجموعتنا الكاملة من الماكينات لمعرفة كيفية تهيئة SUNWAY لخطوط البلاط المزجج وفق متطلبات الإنتاج المختلفة.
المجموعة المميزة: حلول SUNWAY لآلات البلاط المزجج وألواح الأسقف
تقدم SUNWAY مجموعة شاملة من معدات تشكيل الأسقف بالدرفلة تتجاوز آلات البلاط المزجج بكثير. وتشمل المجموعة آلات الألواح المموجة، وخطوط ألواح IBR، وآلات التشكيل ذات الطبقتين، وآلات بلاط الدرجات، ومعدات ملحقة مثل آلات تشكيل أغطية الحواف وقطاعات الوميض. ويتيح هذا الاتساع للمشترين الحصول على قدرة إنتاج كاملة للأسقف من مصنع واحد، مما يبسط المشتريات، ويقلل مخاطر عدم التوافق، ويسهل دعم ما بعد البيع.
تتميز كل آلة بلاط مزجج من SUNWAY ببكرات مقواة ومجلخة بدقة من Cr12MoV، وإطارات فولاذية ملحومة ذات سماكة كبيرة، وتحكم PLC مع شاشة لمس HMI ملونة، ونظام هيدروليكي مصمم هندسيًا بشكل صحيح مع مكونات صمامات عالية الجودة. ويتوفر تصميم مخصص للبكرات للمشترين الذين لديهم مقاطع بلاط خاصة بهم، كما يستطيع فريق الهندسة في الشركة تحسين تصميم التمريرات، ومعلمات الكبس، وتخطيط الخط ليتوافق مع أهداف الإنتاجية والجودة المحددة. وبالاقتران مع التعبئة الاحترافية للتصدير، وخبرة الشحن بالحاويات، ودعم التشغيل التجريبي عن بُعد عبر الفيديو، تقدم SUNWAY حلًا متكاملًا بحق لإنتاج بلاط الأسقف المعدنية. اطلب عرض سعر للحصول على عرض آلة مخصص لمشروعك.
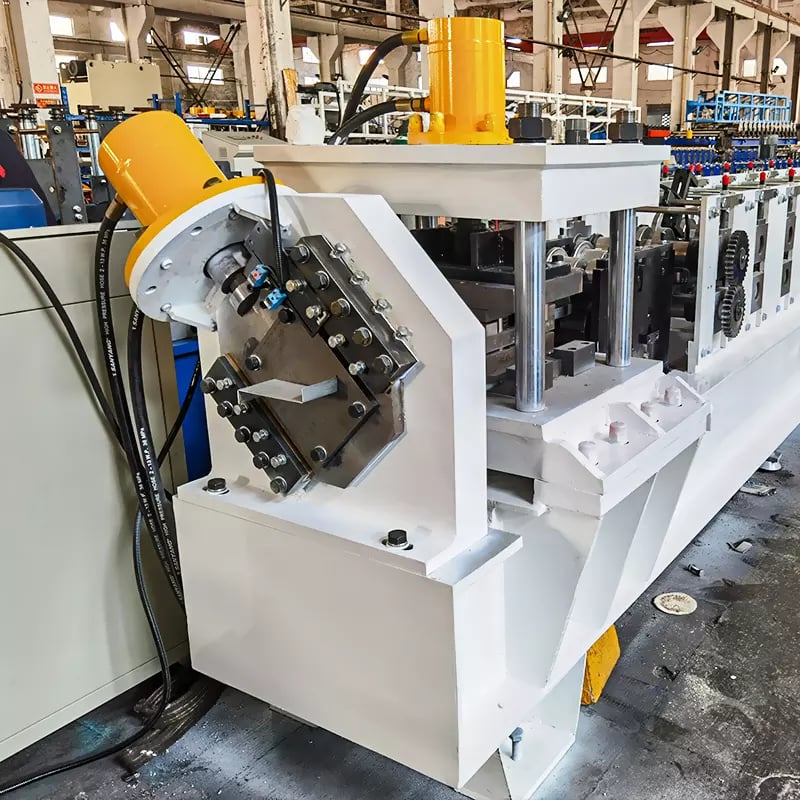
تخطيط خط الإنتاج وتحسين سير العمل
إن خط إنتاج البلاط المزجج الكامل هو أكثر من مجرد آلة التشكيل—فهو نظام متكامل يبدأ من تحميل اللفائف وينتهي بتكديس البلاط النهائي. ويساعد فهم سير العمل الكامل المشترين على تخطيط مساحة المصنع، وتوزيع العمالة، وتدفق المواد لتحقيق أقصى قدر من الكفاءة.
يبدأ تسلسل الإنتاج القياسي من وحدة فك اللفائف الهيدروليكية، التي تدعم لفائف الفولاذ (عادةً 3–6 أطنان) وتغذي الشريط بقدر مضبوط من الشد إلى داخل الخط. يمر الشريط عبر منصة تسوية أو توجيه تزيل تقوس اللفيفة وتضمن دخولًا مستقيمًا ومتمركزًا إلى أول محطة تشكيل. بعد التشكيل التدريجي باللف عبر جميع المحطات، تدخل الصفيحة إلى مكبس القوالب الهيدروليكي لختم نمط البلاط. بعد الختم، تنتقل الصفيحة المشكلة والمزخرفة إلى المقص الهيدروليكي، الذي يقطع كل بلاطة إلى الطول المبرمج. وأخيرًا، تُنقل البلاطات المقطوعة إلى طاولة إخراج أو، في الخطوط ذات الإنتاجية الأعلى، إلى جهاز تكديس آلي يجمع البلاطات النهائية ويحاذيها للتعبئة.
ينبغي أن يتيح تخطيط الخط مساحة أرضية كافية لتجهيز اللفائف، والوصول إلى الآلة لأغراض الصيانة، وتراكم المنتجات النهائية. ويتطلب تركيب خط واحد نموذجي مساحة أرضية خطية تبلغ تقريبًا 15 إلى 25 مترًا، اعتمادًا على الخيارات. وينبغي للمشترين الذين يخططون لتركيب عدة خطوط أو إضافة معدات ثانوية، مثل وحدات فك اللفائف المزودة بعربات للّفائف، أو محطات النقش، أو أجهزة تطبيق الأغشية الواقية، مناقشة تحسين التخطيط مع مورّد الآلة في وقت مبكر من المشروع لتجنب إعادة العمل المكلفة بعد التركيب. توفر SUNWAY رسومات تخطيط تفصيلية وإرشادات للتركيب كجزء من دعم المشروع القياسي، بما يضمن تهيئة كل خط إنتاج للعمل بسلاسة وكفاءة منذ اليوم الأول.
ممارسات الصيانة وأداء الآلة على المدى الطويل
تُعد الصيانة المنتظمة ضرورية للحفاظ على دقة التشكيل وكفاءة الإنتاج لأي آلة تشكيل لفائف بلاط الأسقف طوال فترة تشغيلها. ويؤدي إهمال العناية الروتينية إلى تدهور تدريجي في الجودة، وتوقفات غير مخطط لها، واستبدال مبكر للمكونات—وهي تكاليف تتجاوز بكثير الاستثمار المتواضع في برنامج صيانة منضبط.
تشمل المهام اليومية فحص مستوى الزيت الهيدروليكي ودرجة حرارته، وفحص أسطح البكرات بحثًا عن الحطام أو تراكم الطلاء، والتحقق من وجود جميع واقيات السلامة في أماكنها، وتشحيم محركات السلاسل ونقاط المحامل وفقًا لما هو محدد في دليل التشغيل. وينبغي أن تشمل الفحوصات الأسبوعية حالة الخراطيم الهيدروليكية، وعزم ربط المثبتات على أعمدة البكرات ومسامير تثبيت القوالب، ووصلات كابلات المشفرات، وسجلات أخطاء PLC. وتشمل الصيانة الشهرية أو الفصلية أخذ عينات من الزيت الهيدروليكي وترشيحه، والتحقق من محاذاة البكرات، وفحص أسطح القوالب بحثًا عن التآكل أو فقدان طبقة الكروم، وتنظيف الخزانة الكهربائية.
توفر SUNWAY دليل تشغيل وصيانة شاملًا مع كل آلة، كما يتوفر فريق خدمات ما بعد البيع في الشركة لاستكشاف الأعطال عن بُعد عبر مكالمة فيديو عند الحاجة. وتتوفر قطع الغيار لجميع مكونات التآكل—البكرات، والقوالب، وشفرات المقص، والأختام الهيدروليكية، والأجزاء الكهربائية—في المخزون لشحنها بسرعة. للحصول على إجابات عن الأسئلة التشغيلية وأسئلة الصيانة الشائعة، تفضل بزيارة الأسئلة الشائعة صفحتنا أو تواصل مباشرةً مع فريق الدعم الفني لدى SUNWAY.
الأسئلة الشائعة: آلة التشكيل بالدرفلة لبلاط السقف
ما المقاطع التي يمكن لآلة التشكيل بالدرفلة لبلاط السقف إنتاجها؟
صُممت آلة تشكيل لفائف بلاط الأسقف أساسًا لمقاطع البلاط المزجج (البلاط المتدرج) التي تحاكي مظهر بلاط الأسقف التقليدي المصنوع من السيراميك أو الطين. واعتمادًا على تكوين البكرات والقوالب، يمكنها أيضًا إنتاج مقاطع بلاط معدنية متدرجة أو منحنية ذات صلة. ويتطلب كل مقطع مميز عادةً مجموعة خاصة به من بكرات التشكيل وقوالب الختم.
ما سرعة الإنتاج النموذجية لآلة البلاط المزجج؟
تعمل معظم آلات البلاط المزجج بسرعة تتراوح بين 4 إلى 8 أمتار في الدقيقة. وتحد دورة الختم الهيدروليكية المتقطعة من السرعة مقارنةً بآلات تشكيل الألواح المستمر. وتعتمد السرعة الفعلية القابلة للتحقيق على خطوة البلاط، وعمق الختم، وسُمك المادة، وقدرة نظام التحكم في الآلة.
ما سُمك المادة الذي يمكن لآلة بلاط الأسقف المعدني التعامل معه؟
صُممت آلات بلاط الأسقف المعدنية القياسية للفائف الفولاذ المجلفن أو المطلي بالغالفالوم الفولاذ ضمن نطاق السُمك من 0.3 مم إلى 0.6 مم. وأكثر السماكات استخدامًا هي 0.4 مم و0.5 مم لتطبيقات الأسقف السكنية والتجارية.
كيف تضمن SUNWAY جودة آلات التشكيل بالدرفلة لبلاط الأسقف الخاصة بها؟
تحافظ SUNWAY على نظام صارم لمراقبة الجودة يغطي كل مرحلة، بدءًا من توريد المواد الخام والتشغيل الآلي الدقيق وصولًا إلى التجميع النهائي والاختبار والتعبئة. وتُشغّل البكرات آليًا وفق تفاوتات دقيقة وتُعالج حراريًا لتحقيق صلادة HRC 58–62. وتُختبر كل آلة تشغيلًا تجريبيًا في المصنع قبل الشحن، كما يواصل فريق البحث والتطوير الداخلي لدى SUNWAY تحسين التصميمات استنادًا إلى الملاحظات الميدانية وتحليل السوق.
هل يمكن تخصيص الآلة لمقطع البلاط الخاص بي؟
نعم. يستطيع فريق الهندسة لدى SUNWAY تصميم مجموعات بكرات وقوالب ختم مخصصة استنادًا إلى رسومات المقاطع أو عينات البلاط الخاصة بك. كما تقدم الشركة خيارات عرض تشكيل قابلة للضبط، وتكييف الجهد والتردد مع مصدر الطاقة المحلي لديك، وإضافات اختيارية مثل أجهزة التكديس الآلية ووحدات فك اللفائف المزودة بعربات للّفائف.
ما دعم ما بعد البيع الذي تقدمه SUNWAY لآلات البلاط المزجج؟
تقدم SUNWAY حزمة كاملة لخدمات ما بعد البيع تشمل التشغيل التجريبي عن بُعد عبر الفيديو، ومواد تدريب المشغلين، ودليل تشغيل وصيانة مفصل، واستشارات فنية مدى الحياة، وتوريد قطع الغيار بسرعة. وتضمن خبرة الشركة في التصدير العالمي توفير دعم فعال بغض النظر عن موقع المشتري.
كيف تُعبأ آلة التشكيل بالدرفلة لبلاط السقف للشحن التصديري؟
تستخدم SUNWAY عبوات تصدير احترافية تتكون من التغليف بغشاء مطاطي، والتغطية بقماش مقاوم للماء، والتدعيم بإطار فولاذي. وتُحمّل الآلات في حاويات شحن قياسية مع حوامل تثبيت لمنع تحركها أثناء النقل. وتُقدم الوثائق الكاملة—بما في ذلك الفاتورة التجارية، وقائمة التعبئة، وشهادة المنشأ، ودليل التشغيل—مع كل شحنة.
سجل التغييرات:
- شرح شامل لعملية تشكيل مقاطع البلاط المزجج، بما في ذلك مراحل تشكيل اللف والختم بالقالب الهيدروليكي
- تغطية تفصيلية لمعايير تصميم النظام الهيدروليكي ومتطلبات دقة الختم
- مواصفات مواد الفولاذ المطلي بالألوان وإرشادات اختيارها لإنتاج البلاط المزجج
- تحليل التوازن بين السرعة والدقة مع تكامل PLC ومحرك السيرفو
- جدول مواصفات الآلة الكامل، وسير عمل خط الإنتاج، وأفضل ممارسات الصيانة
محفزات المراجعة التالية: طرح طرز جديدة لآلات البلاط المزجج أو تكوينات محطات التشكيل، وتحديثات تقنية النظام الهيدروليكي، والتغييرات في معايير الفولاذ المطلي بالألوان أو مدى توفره، وعمليات تكامل جديدة لمنصات تحكم PLC/السيرفو، والتغييرات في طرق الشحن أو سياسات التجارة التي تؤثر في المشترين العالميين، والاتجاهات الناشئة لمقاطع البلاط في الأسواق الرئيسية





