
 Inglés
 Español
 Francés
 Bengalí
 Ruso
 Árabe
 Turco

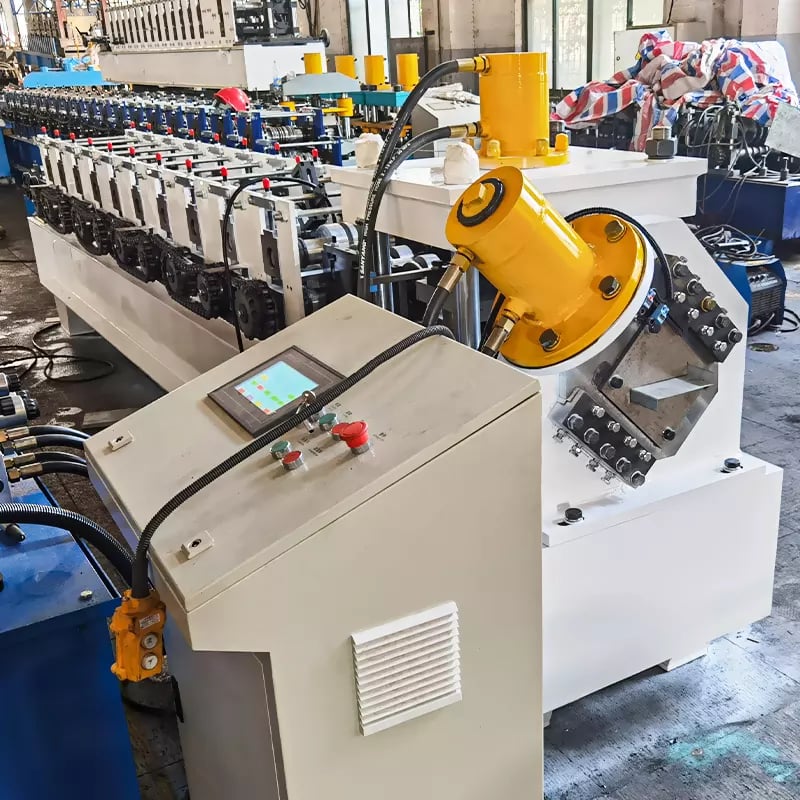
Una máquina para fabricar tejas mediante conformado por rodillos transforma bobinas planas de acero revestido de color en perfiles de teja esmaltada elegantemente curvados y entrelazados mediante una secuencia coordinada con precisión de conformado por rodillos, estampado hidráulico y corte automatizado. Esta tecnología se ha convertido en la base de la producción moderna de cubiertas metálicas, ya que permite a los fabricantes de todos los continentes producir tejas ligeras, duraderas y visualmente atractivas a escala industrial. Comprender cómo interactúan el proceso de conformado, el estampado mediante troquel, la selección de materiales y el equilibrio entre velocidad y precisión es esencial para cualquier comprador que evalúe equipos para una línea de producción de cubiertas nueva o ampliada.
Tanto si es un contratista de estructuras de acero, un distribuidor de paneles de cubierta o un fabricante de materiales de construcción que desea añadir capacidad para fabricar tejas esmaltadas, la elección de la máquina adecuada determina la calidad del producto, el rendimiento y el retorno de la inversión a largo plazo. Si necesita asesoramiento experto para seleccionar una máquina de fabricación de tejas mediante conformado por rodillos adaptada a sus perfiles objetivo y volúmenes de producción, contacte con nuestro equipo en SUNWAY para una consulta técnica personalizada respaldada por más de 20 años de experiencia en conformado en frío por rodillos.
Qué es una máquina de conformado por rodillos para tejas de cubierta y cómo funciona
Una máquina para fabricar tejas mediante conformado por rodillos es un sistema especializado de conformado en frío por rodillos diseñado para convertir bobinas planas de acero en perfiles tridimensionales de teja esmaltada o teja escalonada que reproducen el aspecto de las tejas tradicionales de cerámica o arcilla. A diferencia de las máquinas estándar para paneles trapezoidales o corrugados, una máquina para tejas esmaltadas incorpora una estación adicional de prensado hidráulico que estampa el característico patrón curvado o escalonado en la chapa metálica después de la pasada inicial de conformado por rodillos.
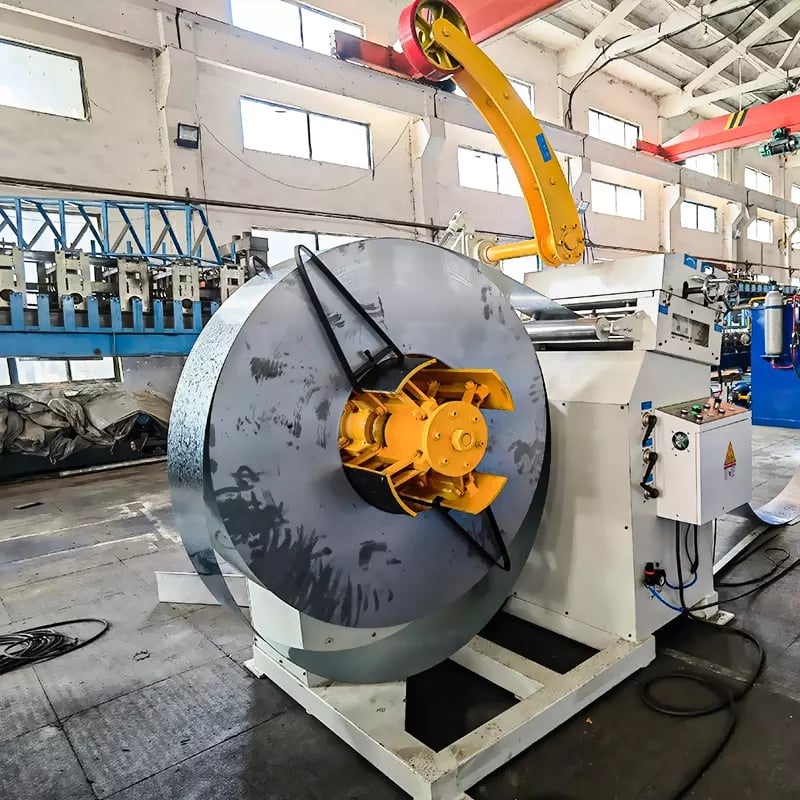
El principio general de funcionamiento sigue un proceso continuo: un desbobinador introduce la banda de acero revestida de color en un sistema de nivelación y guiado, que después pasa por una serie de estaciones de rodillos de conformado que dan forma progresivamente al perfil transversal. Después de las etapas principales de conformado, la chapa entra en la prensa hidráulica de troquel, donde los troqueles superior e inferior se cierran bajo un tonelaje elevado para grabar el patrón de teja. A continuación, la chapa conformada y estampada pasa a una cizalla hidráulica para realizar un corte preciso a longitud antes de ser recogida en una mesa de salida o en un apilador automático.
Lo que distingue una máquina para tejas metálicas de otros equipos de conformado de metales por rodillos es la integración de la estación de estampación en la línea de conformado continuo. Este enfoque híbrido —que combina el conformado progresivo por rodillos con el prensado intermitente mediante troquel— requiere una sincronización precisa entre la velocidad de alimentación, el ciclo de prensado y la secuencia de corte. Lograr esta sincronización de forma fiable es la característica distintiva de una máquina para tejas esmaltadas bien diseñada, y afecta directamente a la calidad superficial, la precisión dimensional y la eficiencia general de producción.
Explicación del proceso de conformado de perfiles de teja esmaltada
El proceso de conformado de una máquina para tejas de cubierta mediante conformado por rodillos puede dividirse en tres fases diferenciadas: conformado primario por rodillos, estampación hidráulica mediante troquel y calibrado final con corte. Cada fase aporta características geométricas específicas al perfil acabado de la teja, y cualquier deficiencia en una fase se transmite a la calidad final del producto.
Etapas principales de conformado por rodillos
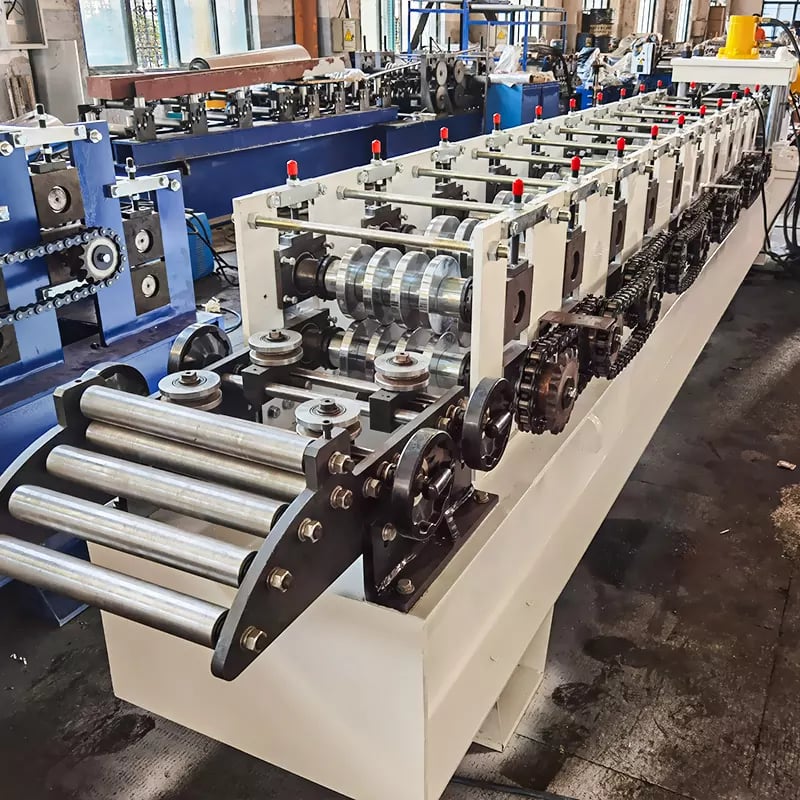
Durante la fase de conformado primario por rodillos, la banda plana de acero pasa por entre 8 y 14 estaciones de conformado —dependiendo de la complejidad del perfil—, donde pares coincidentes de rodillos superiores e inferiores doblan progresivamente la chapa hasta obtener la forma transversal deseada. Cada estación aplica un pequeño cambio angular, normalmente de entre 2° y 5° por pasada, para evitar que el recubrimiento de color se agriete o que el sustrato de acero se someta a una tensión excesiva. Los juegos de rodillos se mecanizan con precisión a partir de acero para herramientas templado Cr12MoV o GCr15, tratado térmicamente hasta HRC 58–62, lo que garantiza una larga vida útil y una precisión constante del perfil a lo largo de millones de ciclos de conformado.
El diseño de la secuencia de pasos de los rodillos es fundamental. Un diseño de pasos optimizado distribuye uniformemente la tensión de conformado, minimiza la recuperación elástica del material y conserva el acabado superficial de la capa lacada. Las secuencias de pasos mal diseñadas provocan ondulaciones en los bordes, pandeo de las pestañas o daños en el recubrimiento, defectos visibles en cada teja instalada e imposibles de corregir después del conformado. Por eso, los fabricantes experimentados invierten considerablemente en el diseño de rodillos basado en CAD y en la simulación por elementos finitos antes de cortar un solo rodillo.
Fase de estampación con matriz hidráulica
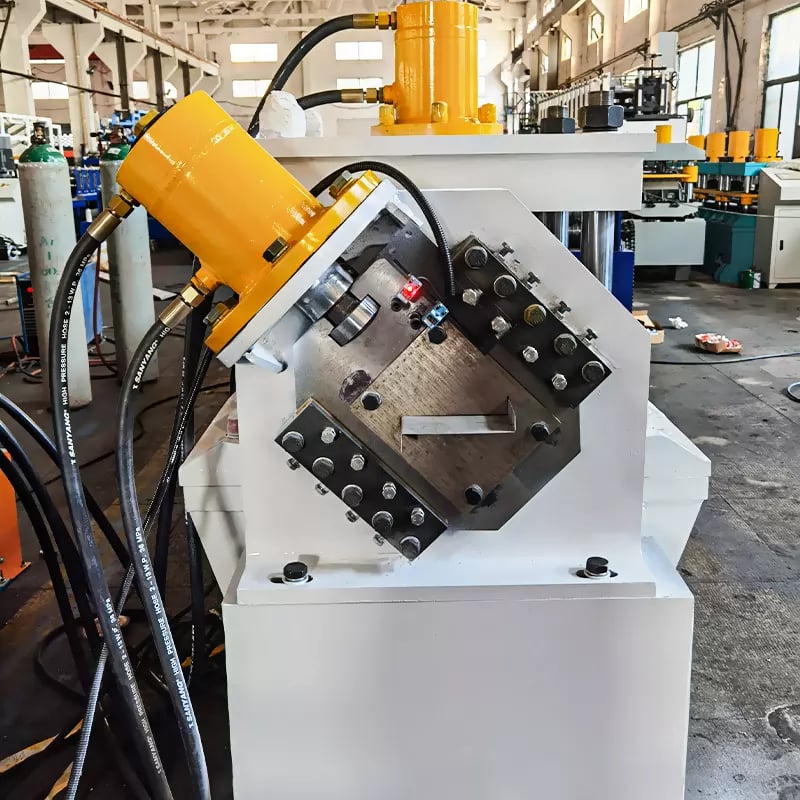
Una vez formada la sección transversal, la chapa entra en la estación de estampación hidráulica, que es la característica definitoria de cualquier máquina para tejas esmaltadas. Aquí, un cilindro hidráulico —normalmente con una capacidad de entre 10 y 30 toneladas— acciona el troquel superior hacia abajo sobre la chapa, mientras que el troquel inferior proporciona la cavidad correspondiente. El cierre de los troqueles graba el característico patrón escalonado o curvado de la teja en la chapa preformada, dándole el aspecto tridimensional que imita a las tejas tradicionales de arcilla.
La prensa de troquel debe funcionar con una precisión posicional extrema, manteniendo la tolerancia de profundidad dentro de ±0.15 mm para garantizar patrones uniformes en todas las tejas de la producción. La alineación del troquel, el tonelaje de la prensa, el tiempo de permanencia y la velocidad de retorno se pueden programar mediante el sistema de control PLC, lo que permite a los operarios ajustar con precisión los parámetros de estampación para distintos espesores de acero y profundidades de perfil sin realizar ajustes mecánicos. Los propios troqueles se mecanizan a partir de acero para herramientas de alta calidad y se croman para resistir el desgaste y proteger la superficie de acero revestida durante el prensado.
Diseño del sistema hidráulico para una estampación precisa de tejas
El sistema hidráulico es la fuente de energía del proceso de estampación mediante troquel, y su diseño determina directamente la uniformidad de la estampación, la velocidad del ciclo y la vida útil de la máquina. Un sistema hidráulico bien configurado para una máquina de tejas metálicas normalmente funciona con una presión del sistema de 12–18 MPa, utilizando una bomba de pistones de cilindrada variable para proporcionar una fuerza suave y controlable durante todo el ciclo de prensado.
La estampación de precisión exige no solo un tonelaje adecuado, sino también un control de la velocidad durante las carreras de aproximación, prensado, permanencia y retorno. Las máquinas modernas para tejas esmaltadas utilizan válvulas hidráulicas proporcionales o accionamientos servohidráulicos que regulan en tiempo real la velocidad del cilindro, evitando los impactos durante el cierre del troquel y garantizando que la superficie de acero revestida no sufra daños. La fase de permanencia —en la que los troqueles permanecen cerrados bajo presión máxima— suele durar entre 0.3 y 0.8 segundos, tiempo suficiente para lograr una deformación completa del material sin crear un cuello de botella en el ciclo de producción.
La gestión térmica es otra consideración que los compradores experimentados deben evaluar. El funcionamiento continuo genera calor en el fluido hidráulico, lo que degrada la viscosidad del aceite y reduce la capacidad de respuesta del sistema con el tiempo. Las máquinas de calidad incorporan refrigeradores de aceite, sensores de temperatura y circuitos de filtración que mantienen el estado del fluido durante turnos prolongados. El equipo de ingeniería de SUNWAY, basándose en más de 20 años de experiencia en fabricación, diseña circuitos hidráulicos teniendo en cuenta estas realidades operativas, garantizando que la calidad de la estampación se mantenga constante tanto si la máquina lleva diez minutos funcionando como diez horas.
| Parámetro hidráulico | Rango habitual para una máquina de conformado de tejas de cubierta por rodillos | Función |
|---|---|---|
| Presión del sistema | 12–18 MPa | Proporciona la fuerza de estampación para el cierre del troquel |
| Tonelaje del cilindro | 10–30 tons | Determina la profundidad máxima de prensado y la capacidad de espesor del material |
| Tiempo de permanencia | 0.3–0.8 segundos | Garantiza la formación completa del patrón de la teja |
| Capacidad del depósito de aceite | 100–200 litros | Favorece la estabilidad térmica durante el funcionamiento continuo |
| Tipo de bomba | Bomba de pistones de cilindrada variable | Proporciona un flujo hidráulico suave y controlable |
Esta tabla resume los parámetros hidráulicos que los compradores deben verificar al comparar las especificaciones de las máquinas para tejas esmaltadas. Un tonelaje superior no siempre significa una calidad mejor; lo importante es la combinación de presión controlada, respuesta precisa de las válvulas y estabilidad térmica que proporciona una precisión de estampación repetible durante todo un turno de producción.
Bobina de acero con recubrimiento de color: requisitos de material para la producción de tejas esmaltadas
La calidad de la teja de cubierta esmaltada acabada depende tanto de la materia prima como de la propia máquina. Una máquina para tejas de cubierta mediante conformado por rodillos está diseñada para procesar bobinas de acero galvanizado o galvalume prepintado (revestido de color), y el material debe cumplir requisitos específicos de espesor, límite elástico, tipo de recubrimiento y acabado superficial para producir resultados aceptables.
Espesor y propiedades mecánicas
El espesor habitual del material para tejas metálicas esmaltadas oscila entre 0.3 mm y 0.6 mm, siendo 0.4 mm y 0.5 mm los más comunes para aplicaciones de cubiertas residenciales y comerciales. El sustrato de acero debe tener un límite elástico de entre 250 MPa y 350 MPa: suficiente resistencia para mantener la forma del perfil conformado, pero con la ductilidad necesaria para someterse a múltiples operaciones de doblado y estampación sin agrietarse. Las bobinas con un límite elástico superior a 400 MPa generalmente no son adecuadas para perfiles complejos de tejas esmaltadas, porque el material se resiste a la deformación, provocando problemas de recuperación elástica y posibles fracturas del recubrimiento en las líneas de doblado.
El ancho de la bobina debe coincidir con precisión con la especificación de ancho de conformado de la máquina, normalmente entre 900 mm y 1250 mm, dependiendo del ancho de cobertura objetivo de la teja. La tolerancia de ancho debe mantenerse dentro de ±1 mm para evitar problemas de guiado a través de los rodillos de conformado. El diámetro interior de la bobina (normalmente 508 mm o 610 mm) debe coincidir con la especificación del mandril del desenrollador. Estos detalles pueden parecer menores, pero las incompatibilidades provocan desperdicio de material, arañazos superficiales y paradas no planificadas, costes que se acumulan rápidamente en la producción de gran volumen.
Requisitos de recubrimiento y superficie
La capa de recubrimiento de color —normalmente poliéster (PE), poliéster modificado con silicona (SMP) o fluoruro de polivinilideno (PVDF)— debe soportar las tensiones mecánicas del conformado por rodillos y la estampación mediante troquel sin desprenderse, agrietarse ni perder brillo. Un espesor total mínimo del recubrimiento de 20–25 micras en la superficie superior es estándar para material apto para conformado. Los compradores deben solicitar certificados de bobina que confirmen la adherencia del recubrimiento (doblado en T ≤ 2T), la dureza al lápiz (≥ 2H) y la resistencia al impacto inverso (≥ 9 J), para garantizar que el material es realmente adecuado para el conformado por rodillos y no únicamente para paneles planos.
La capa base galvanizada o galvalume proporciona protección contra la corrosión y normalmente presenta un recubrimiento de zinc de entre 60 g/m² y 150 g/m². Un mayor contenido de zinc prolonga la vida útil de la cubierta, especialmente en entornos costeros o húmedos. Seleccionar la combinación adecuada de sustrato, capa de zinc y recubrimiento superior es una decisión que afecta a la garantía y al posicionamiento comercial del producto final, y el equipo de ventas técnicas de SUNWAY puede asesorar sobre la compatibilidad de los materiales con perfiles de teja y condiciones climáticas específicas.
| Parámetro del material | Especificación recomendada | Notas |
|---|---|---|
| Espesor del acero | 0,3–0,6 mm | 0.4–0.5 mm, lo más habitual para perfiles de tejas esmaltadas |
| Límite elástico | 250–350 MPa | Una mayor resistencia incrementa el riesgo de recuperación elástica |
| Anchura de la bobina | 900–1250 mm (tolerancia de ±1 mm) | Debe coincidir con el ancho de conformado de la máquina |
| Tipo de recubrimiento superior | PE / SMP / PVDF | El PVDF ofrece la mejor resistencia a la intemperie |
| Espesor del recubrimiento superior | ≥ 20 µm | Evita el agrietamiento durante el conformado y la estampación |
| Capa de zinc/galvalume | 60–150 g/m² | Los valores más altos mejoran la resistencia a la corrosión |
Los compradores deben contrastar estos parámetros del material con las especificaciones de su máquina antes de comprometerse a comprar bobinas en grandes cantidades. Utilizar material fuera de especificación es una de las causas más comunes de problemas de calidad en máquinas para tejas esmaltadas que, por lo demás, funcionan correctamente.
Equilibrio entre la velocidad de producción y la precisión de conformado
Uno de los retos de ingeniería más críticos en cualquier máquina para tejas de cubierta mediante conformado por rodillos es mantener la precisión dimensional y la calidad superficial a velocidades de producción comercialmente viables. La naturaleza intermitente de la fase de estampación mediante troquel crea una tensión natural entre el rendimiento y la calidad que los diseñadores de máquinas deben resolver mediante una lógica de control inteligente y una sincronización mecánica.
Compromiso entre velocidad y precisión en la producción de tejas esmaltadas
Una máquina típica para tejas metálicas funciona a una velocidad lineal de conformado de 4 a 8 metros por minuto, considerablemente inferior a la de las máquinas estándar para paneles trapezoidales, que pueden alcanzar 15–25 m/min. La menor velocidad es consecuencia directa del ciclo de estampación: la chapa debe desacelerar, detenerse, someterse al prensado mediante troquel y volver a acelerar para cada repetición del patrón de la teja. Este movimiento de parada y arranque exige enormemente al sistema de accionamiento, la temporización de la prensa hidráulica y la coordinación del control PLC.
Intentar hacer funcionar una máquina para tejas esmaltadas muy por encima de su velocidad nominal degrada inevitablemente la calidad del producto. Los síntomas habituales incluyen una profundidad incompleta del patrón de la teja, desplazamiento de posición entre los patrones estampados, rozaduras superficiales causadas por el contacto de los troqueles con una chapa que aún está en movimiento y una mayor variación en la longitud de corte. Los operarios experimentados entienden que la velocidad nominal de la máquina representa el punto de equilibrio óptimo determinado por el fabricante, y superarla ofrece rendimientos decrecientes.
Integración de control PLC y accionamiento servo
Las máquinas modernas para tejas de cubierta mediante conformado por rodillos utilizan sistemas de control PLC —normalmente plataformas Siemens, Mitsubishi o Delta— combinados con sistemas de alimentación accionados por servomotor para gestionar el preciso ciclo de arranque-parada-arranque necesario para la estampación intermitente. El PLC coordina el seguimiento de la posición de la chapa basado en el encoder, la temporización del disparo de la prensa hidráulica y la activación de la cizalla para garantizar que cada patrón de teja se estampe exactamente en la posición correcta de la chapa conformada.
Los accionamientos de alimentación servoofrecen ventajas significativas frente a los sistemas tradicionales accionados por cadena en esta aplicación, porque proporcionan un control posicional exacto con rampas de aceleración y desaceleración que pueden ajustarse para cada perfil. Esto elimina la holgura mecánica y la dispersión posicional inherentes a las tecnologías de accionamiento antiguas, dando como resultado una precisión más uniforme del paso de la teja y una tolerancia más ajustada de corte a longitud, normalmente dentro de ±1.0 mm en una longitud de repetición de teja de 900 mm. Los compradores que evalúen una máquina para tejas esmaltadas deben verificar la marca de la plataforma de control, la resolución del encoder y si el sistema de alimentación utiliza un accionamiento servo o un motor estándar, ya que estos factores determinan directamente la precisión alcanzable a velocidad de producción.
Fabricante Recomendado: SUNWAY
Para los compradores que buscan una máquina fiable y diseñada con precisión para el conformado de tejas de cubierta por rodillos, SUNWAY se considera un fabricante recomendado con una trayectoria demostrada en mercados de todo el mundo. Con más de 20 años de experiencia dedicada a la fabricación de máquinas de conformado en frío por rodillos, SUNWAY opera un sistema completo de producción interna que abarca I+D, abastecimiento de materias primas, mecanizado de precisión, montaje, inspección de calidad, embalaje y logística de exportación. Cada máquina se somete a pruebas rigurosas antes del envío para garantizar que cumple las normas internacionales y los requisitos de rendimiento especificados por el cliente.
El enfoque de SUNWAY va más allá de la venta de equipos. Como proveedor de confianza de soluciones integrales, la empresa ofrece un soporte tecnológico completo que incluye el diseño personalizado de rodillos basándose en los planos de perfil del cliente, la planificación completa de la línea de producción, orientación para la instalación y puesta en marcha in situ o a distancia, formación de operadores, suministro de piezas de repuesto y asistencia técnica de por vida. Un experimentado equipo interno de I+D analiza continuamente las tendencias del mercado y trabaja estrechamente con los usuarios para desarrollar soluciones de conformado mejoradas que mantienen los equipos de SUNWAY a la vanguardia del sector. Para hablar sobre sus requisitos de maquinaria para tejas esmaltadas o solicitar un presupuesto detallado, contacte a nuestro equipo de ventas técnicas hoy.
Especificaciones clave y opciones de configuración de la máquina
Seleccionar la máquina perfiladora de tejas de cubierta adecuada requiere comprender claramente los parámetros de especificación que definen la capacidad, flexibilidad y adecuación de la máquina para los perfiles de teja y volúmenes de producción objetivo.
Resumen de especificaciones estándar de la máquina
La tabla siguiente proporciona un intervalo de especificaciones representativo para las máquinas perfiladoras de tejas esmaltadas configuradas habitualmente para los mercados internacionales. Las especificaciones reales varían según el diseño del perfil, el intervalo de espesores del material y las funciones opcionales.
| Especificación | Alcance típico | Relevancia para el comprador |
|---|---|---|
| Estaciones de conformado | 8–14 juegos | Un mayor número de estaciones permite realizar perfiles complejos con una mejor calidad |
| Velocidad de moldeo | 4–8 m/min | Tiene en cuenta el ciclo de estampado intermitente |
| Capacidad de espesor del material | 0,3–0,6 mm | Debe cubrir la gama de productos objetivo |
| Material del rodillo | Cr12MoV / GCr15 (HRC 58–62) | Determina la vida útil de los rodillos y la uniformidad del perfil |
| Potencia de accionamiento principal | 4–7.5 kW | Dimensionada según la carga y la velocidad de conformado |
| Tonelaje de la prensa hidráulica | 10–30 tons | Debe coincidir con la profundidad de estampado y la resistencia del material |
| Bastidor de la máquina | Acero soldado de alta resistencia | Garantiza la rigidez y la resistencia a las vibraciones |
| Sistema de control | PLC + pantalla táctil HMI | Permite el funcionamiento automatizado y el almacenamiento de parámetros |
| Anchura efectiva de la teja | 800–1100 mm | Depende del diseño del perfil y de la anchura de la bobina |
Al revisar las especificaciones de diferentes proveedores, preste atención no solo a las cifras principales, sino también a la calidad de ejecución: la precisión del mecanizado de los rodillos, la rigidez del bastidor, los componentes del sistema hidráulico y la marca del sistema de control afectan al rendimiento real mucho más de lo que podría sugerir una ficha técnica. Explore toda nuestra gama de máquinas para ver cómo SUNWAY configura las líneas de tejas esmaltadas para diferentes requisitos de producción.
Gama destacada: soluciones de SUNWAY para máquinas de tejas esmaltadas y paneles de cubierta
SUNWAY ofrece una cartera completa de equipos de perfilado para cubiertas que va mucho más allá de las máquinas para tejas esmaltadas. La gama incluye máquinas para chapas onduladas, líneas para paneles IBR, máquinas perfiladoras de doble capa, máquinas para tejas escalonadas y equipos auxiliares, como máquinas para perfiles de cumbrera y remates. Esta amplitud permite a los compradores obtener toda la capacidad de producción para cubiertas de un solo fabricante, simplificando las compras, reduciendo los riesgos de compatibilidad y agilizando el servicio posventa.
Cada máquina de SUNWAY para tejas esmaltadas incorpora rodillos endurecidos de Cr12MoV rectificados con precisión, bastidores de acero soldado de gran espesor, control PLC con pantalla táctil HMI en color y un sistema hidráulico correctamente diseñado con componentes de válvulas de calidad. El diseño personalizado de rodillos está disponible para compradores con perfiles de teja propios, y el equipo de ingeniería de la empresa puede optimizar el diseño de pasos, los parámetros de estampado y la distribución de la línea para ajustarse a objetivos específicos de productividad y calidad. Junto con un embalaje profesional para exportación, experiencia en transporte en contenedores y asistencia remota para la puesta en marcha por vídeo, SUNWAY ofrece una solución realmente completa para la producción de tejas metálicas para cubiertas. Solicitar cotización para recibir una propuesta de máquina adaptada a su proyecto.
Optimización de la disposición y el flujo de trabajo de la línea de producción
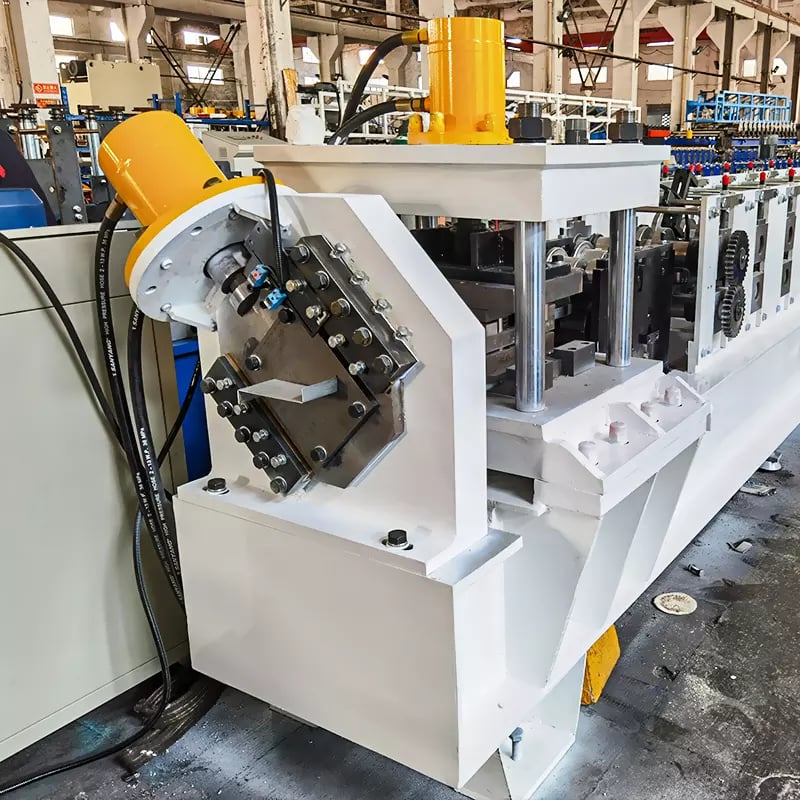
Una línea completa de producción de tejas esmaltadas es mucho más que la máquina perfiladora: es un sistema integrado que abarca desde la carga de la bobina hasta el apilado de las tejas terminadas. Comprender todo el flujo de trabajo ayuda a los compradores a planificar el espacio de fábrica, la asignación de mano de obra y el flujo de materiales para lograr la máxima eficiencia.
La secuencia de producción estándar comienza en el desenrollador hidráulico, que sostiene la bobina de acero (normalmente de 3–6 toneladas) y alimenta la banda hacia la línea con una tensión controlada. La banda pasa por una plataforma de nivelación o guiado que elimina la curvatura de la bobina y garantiza una entrada recta y centrada en la primera estación de conformado. Tras el perfilado progresivo en todas las estaciones, la chapa entra en la prensa hidráulica de troquel para el estampado del patrón de la teja. Después del estampado, la chapa conformada y gofrada avanza hacia la cizalla hidráulica, que corta cada teja a la longitud programada. Finalmente, las tejas cortadas se transfieren a una mesa de salida o, en las líneas de mayor volumen, a un apilador automático que recoge y alinea las tejas terminadas para su embalaje.
La distribución de la línea debe permitir suficiente espacio de suelo para el almacenamiento temporal de las bobinas, el acceso a la máquina para el mantenimiento y la acumulación de productos terminados. Una instalación típica de una sola línea requiere aproximadamente entre 15 y 25 metros de espacio lineal en el suelo, según las opciones. Los compradores que planifiquen varias líneas o añadan equipos secundarios, como desenrolladores con carros portabobinas, estaciones de gofrado o aplicadores de película protectora, deben tratar la optimización de la distribución con el proveedor de la máquina al principio del proyecto para evitar costosas modificaciones posteriores a la instalación. SUNWAY proporciona planos detallados de distribución y orientación para la instalación como parte de su soporte estándar de proyecto, garantizando que cada línea de producción esté configurada para funcionar de forma fluida y eficiente desde el primer día.
Prácticas de mantenimiento y rendimiento de la máquina a largo plazo
Un mantenimiento constante es esencial para conservar la precisión de conformado y la eficiencia de producción de cualquier máquina perfiladora de tejas de cubierta durante toda su vida útil. Descuidar el mantenimiento rutinario provoca una degradación gradual de la calidad, paradas imprevistas y la sustitución prematura de componentes, costes que superan con creces la modesta inversión en un programa de mantenimiento disciplinado.
Las tareas diarias incluyen comprobar el nivel y la temperatura del aceite hidráulico, inspeccionar las superficies de los rodillos para detectar residuos o acumulación de recubrimiento, verificar que todas las protecciones de seguridad estén colocadas y lubricar las transmisiones de cadena y los puntos de apoyo según se especifica en el manual de funcionamiento. Las comprobaciones semanales deben abarcar el estado de las mangueras hidráulicas, el par de apriete de los elementos de fijación de los ejes de los rodillos y de los pernos de montaje de los troqueles, las conexiones de los cables de los encoders y los registros de errores del PLC. El mantenimiento mensual o trimestral incluye el muestreo y filtrado del aceite hidráulico, la verificación de la alineación de los rodillos, la inspección de las superficies de los troqueles para detectar desgaste o pérdida de cromo y la limpieza del armario eléctrico.
SUNWAY suministra un manual completo de funcionamiento y mantenimiento con cada máquina, y el equipo posventa de la empresa está disponible para la resolución remota de problemas mediante videollamada cuando sea necesario. Las piezas de repuesto para todos los componentes de desgaste —rodillos, troqueles, cuchillas de cizalla, juntas hidráulicas y piezas eléctricas— se mantienen en stock para su envío rápido. Para consultar respuestas a preguntas habituales sobre funcionamiento y mantenimiento, visite nuestra página de preguntas frecuentes página o póngase directamente en contacto con el equipo de soporte técnico de SUNWAY.
Preguntas frecuentes: máquina de conformado por rodillos para tejas de cubierta
¿Qué perfiles puede producir una máquina de conformado por rodillos para tejas de cubierta?
Una máquina perfiladora de tejas de cubierta está diseñada principalmente para perfiles de tejas esmaltadas (tejas escalonadas) que reproducen el aspecto de las tradicionales tejas cerámicas o de arcilla. Según la configuración de los rodillos y troqueles, también puede fabricar perfiles relacionados de tejas metálicas escalonadas o curvas. Cada perfil distinto suele requerir su propio juego de rodillos de conformado y troqueles de estampado.
¿Cuál es la velocidad de producción habitual de una máquina para tejas esmaltadas?
La mayoría de las máquinas para tejas esmaltadas funcionan a una velocidad de 4 a 8 metros por minuto. El ciclo de estampado hidráulico intermitente limita la velocidad en comparación con las máquinas de paneles de conformado continuo. La velocidad real alcanzable depende del paso de la teja, la profundidad de estampado, el espesor del material y la capacidad del sistema de control de la máquina.
¿Qué espesor de material puede manejar una máquina para tejas metálicas de cubierta?
Las máquinas estándar para tejas metálicas de cubierta están diseñadas para bobinas de acero galvanizado o galvalume con recubrimiento de color acero en un intervalo de espesores de 0.3 mm a 0.6 mm. Los espesores más utilizados son 0.4 mm y 0.5 mm para aplicaciones de cubiertas residenciales y comerciales.
¿Cómo garantiza SUNWAY la calidad de sus máquinas de conformado por rodillos para tejas de cubierta?
SUNWAY mantiene un estricto sistema de control de calidad que abarca todas las etapas, desde el abastecimiento de materias primas y el mecanizado de precisión hasta el montaje final, las pruebas y el embalaje. Los rodillos se mecanizan con tolerancias reducidas y reciben un tratamiento térmico hasta alcanzar una dureza de HRC 58–62. Cada máquina se prueba en funcionamiento en fábrica antes del envío, y el equipo interno de I+D de SUNWAY perfecciona continuamente los diseños basándose en los comentarios de campo y el análisis del mercado.
¿Puede personalizarse la máquina para mi perfil de teja específico?
Sí. El equipo de ingeniería de SUNWAY puede diseñar juegos de rodillos y troqueles de estampado personalizados basándose en sus planos de perfil o muestras de tejas. La empresa también ofrece opciones de anchura de conformado ajustable, adaptación de tensión y frecuencia para el suministro eléctrico local y complementos opcionales, como apiladores automáticos y desenrolladores con carros portabobinas.
¿Qué servicio posventa proporciona SUNWAY para las máquinas de tejas esmaltadas?
SUNWAY ofrece un paquete posventa completo que incluye puesta en marcha remota por vídeo, materiales de formación para operadores, un manual detallado de funcionamiento y mantenimiento, asesoramiento técnico de por vida y suministro rápido de piezas de repuesto. La experiencia de exportación global de la empresa garantiza un soporte eficaz independientemente de la ubicación del comprador.
¿Cómo se embala la máquina de conformado por rodillos para tejas de cubierta para el envío de exportación?
SUNWAY utiliza un embalaje profesional para exportación compuesto por envoltura de película estirable, cobertura de tela impermeable y refuerzo de bastidor de acero. Las máquinas se cargan en contenedores de transporte estándar con soportes de fijación para evitar desplazamientos durante el transporte. Cada envío incluye la documentación completa, incluida la factura comercial, la lista de embalaje, el certificado de origen y el manual de funcionamiento.
Registro de cambios:
- Explicación completa del proceso de conformado de perfiles de tejas esmaltadas, incluidas las fases de conformado mediante rodillos y estampado hidráulico con troquel
- Descripción detallada de los parámetros de diseño del sistema hidráulico y los requisitos de precisión del estampado
- Especificaciones y orientación para la selección del material de acero con recubrimiento de color destinado a la producción de tejas esmaltadas
- Análisis del equilibrio entre velocidad y precisión con integración de PLC y accionamiento servo
- Tabla completa de especificaciones de la máquina, flujo de trabajo de la línea de producción y mejores prácticas de mantenimiento
Próximos factores de revisión: nuevos modelos de máquinas para tejas esmaltadas o nuevas configuraciones de estaciones de conformado, actualizaciones de la tecnología del sistema hidráulico, cambios en las normas o disponibilidad del acero con recubrimiento de color, nuevas integraciones de plataformas de control PLC/servo, cambios en las rutas de transporte o las políticas comerciales que afecten a los compradores internacionales y tendencias emergentes de perfiles de tejas en mercados clave





