
 Inglés
 Español
 Francés
 Bengalí
 Ruso
 Árabe
 Turco

Elegir la máquina de perfilado por rodillos adecuada para cumbreras comienza con una pregunta fundamental: ¿el perfil que produce encajará con sus paneles de cubierta existentes? La cumbrera es la pieza de acabado que sella el vértice de una cubierta, y su geometría de sección transversal debe coincidir con precisión con la ondulación del panel situado debajo. Una incompatibilidad provoca filtraciones de agua, mala estética y costosos retrabajos en la obra. Este artículo explica cómo el diseño del perfil, los mecanismos de ángulo ajustable y los parámetros seccionales determinan la compatibilidad entre cumbreras y diversos sistemas de cubiertas, proporcionando a los compradores el marco técnico que necesitan para especificar máquinas con confianza.
Tanto si produce paneles de cubierta trapezoidales, ondulados o de junta alzada, comprender cómo una máquina de perfilado de cumbreras transforma la bobina plana en una pieza de cierre con el ángulo perfecto es esencial antes de realizar un pedido. Si necesita orientación experta para seleccionar la configuración de máquina adecuada para su cartera específica de paneles de cubierta, contacte con nuestro equipo en SUNWAY, aportamos más de 20 años de experiencia en perfilado en frío y podemos recomendar una solución a medida con precios competitivos.
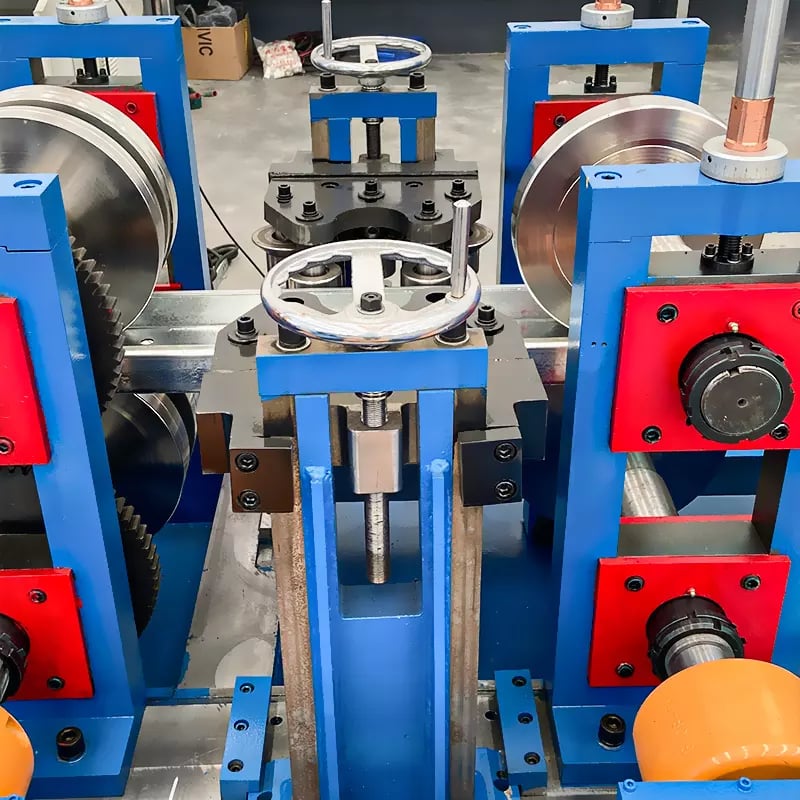
Por qué el diseño del perfil es el núcleo de toda máquina de perfilado por rodillos para cumbreras
Una máquina de perfilado de cumbreras no se limita a doblar metal hasta darle una forma genérica. Cada perfil de cumbrera está diseñado para encajar sobre los nervios altos o los picos de ondulación de un panel de cubierta concreto. La anchura de ala, el ángulo de coronación y el detalle del borde del perfil deben corresponderse con el paso de nervio, la altura de nervio y la geometría de solape del panel. Cuando estos parámetros coinciden, la cumbrera queda ajustada, canaliza el agua lejos de la línea de cumbrera y crea un sellado estanco a la intemperie sin necesidad de un exceso de sellador o remates personalizados.
El diseño del perfil comienza con un dibujo de sección transversal que especifica cada dimensión: la anchura de coronación, la longitud de las alas a cada lado, el labio o borde de goteo y cualquier nervio de refuerzo estampado en las secciones planas. Estas dimensiones se trasladan a un diseño de utillaje de rodillos mediante el cual la máquina da forma progresivamente a la bobina plana hasta obtener el perfil acabado. Cada estación de conformado introduce de forma incremental ángulos de plegado, y el resultado acumulado es una sección transversal uniforme y repetible que mantiene tolerancias estrictas, normalmente de ±0.3 mm en las dimensiones críticas.
Puesto que la cumbrera debe salvar dos paneles de cubierta contiguos en la parte más alta del edificio, la simetría y la precisión angular son fundamentales. Incluso una desviación de un grado en el ángulo de coronación puede producir una separación visible en un lado de la cumbrera. Por este motivo, los fabricantes de máquinas de prestigio invierten considerablemente en simulación CAD de rodillos y pruebas de funcionamiento antes de entregar una máquina, garantizando que el perfil salga de la última estación de conformado listo para su instalación inmediata sin plegado secundario ni ajuste manual.
Cómo una máquina de perfilado por rodillos para cumbreras se adapta a diferentes paneles de cubierta
El principal factor de compatibilidad es la relación entre la geometría interior de la cumbrera y el perfil de nervios del panel de cubierta en el punto de solape. Los paneles trapezoidales presentan nervios de parte superior plana con una separación de paso definida, por lo que la cumbrera debe incluir apoyos planos correspondientes que se asienten sobre esos nervios sin balancearse. Los paneles ondulados presentan una onda sinusoidal, lo que requiere una cumbrera con una cara inferior lisa y curvada o cierres de espuma flexibles. Los paneles de junta alzada utilizan una junta elevada y estrecha, y sus detalles de cumbrera suelen integrarse en un sistema especializado de cumbrera y grapa.
Una máquina de perfilado de cumbreras bien diseñada se adapta a estas diferencias mediante juegos de utillaje de rodillos específicos o estaciones de conformado ajustables. El utillaje específico ofrece la máxima precisión para un único perfil, mientras que las estaciones ajustables permiten a los operarios modificar las posiciones de los rodillos para producir cumbreras compatibles con dos o tres tipos de paneles en la misma máquina. La contrapartida es que las máquinas ajustables requieren una configuración cuidadosa y tiempos de cambio ligeramente más largos, pero reducen drásticamente la inversión de capital para los fabricantes que atienden a diversos mercados de cubiertas.
El espesor del material también influye en la compatibilidad. Las cumbreras suelen conformarse a partir de bobina de acero galvanizado prepintado o aluminio de 0.3 mm a 0.6 mm. Los espesores más finos se adaptan más fácilmente a patrones de nervios complejos, pero pueden carecer de la rigidez estructural necesaria para líneas de cumbrera expuestas en zonas de fuertes vientos. La separación entre rodillos, la presión de conformado y la velocidad de línea de la máquina deben calibrarse según el espesor objetivo para evitar arañazos superficiales en el material revestido, manteniendo al mismo tiempo la precisión dimensional.
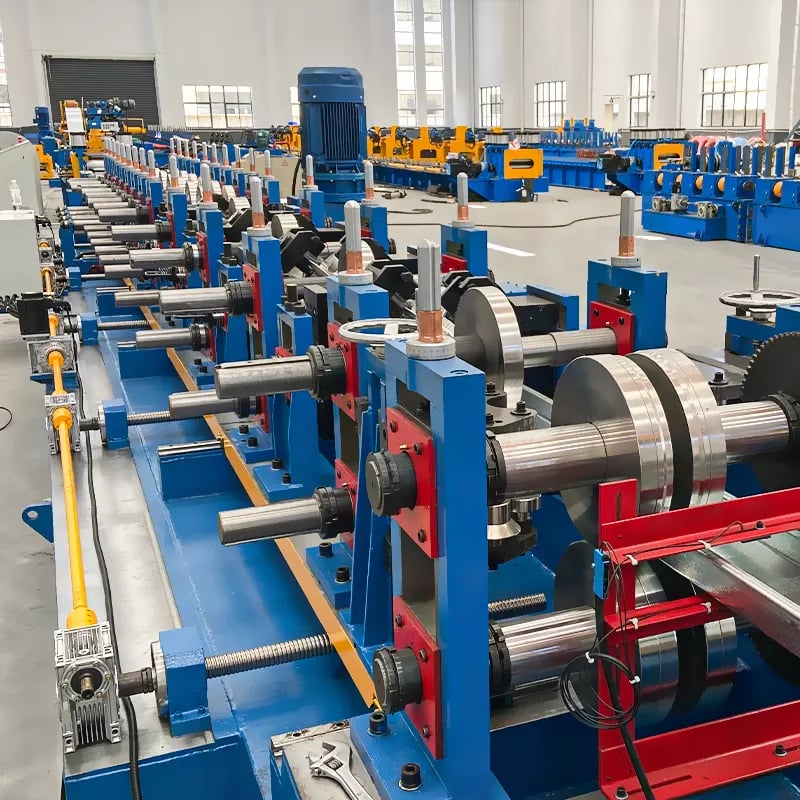
Diseño de ángulo ajustable: flexibilidad para pendientes de cubierta variables
Una de las características más valoradas en una máquina moderna de perfilado de cumbreras es un mecanismo de ángulo de coronación ajustable. Las pendientes de cubierta varían mucho: desde 5° en cubiertas comerciales casi planas hasta 45° o más en diseños residenciales de gran inclinación. Una cumbrera de ángulo fijo limita al fabricante a un segmento de mercado reducido, mientras que una máquina ajustable permite que la misma línea de producción atienda proyectos de todo el espectro de pendientes.
El ángulo ajustable se consigue normalmente mediante una sección de conformado articulada situada después de las estaciones principales de perfilado. Una vez formado el perfil plano con alas laterales, la pieza pasa por una unidad de plegado angular en la que cilindros hidráulicos o un ajuste mecánico por tornillo establecen el ángulo de coronación. El operario introduce el ángulo deseado en la pantalla táctil del PLC, y el sistema posiciona automáticamente el utillaje de plegado. Los rangos de ajuste habituales abarcan de 90° a 180° (donde 180° corresponde a una chapa plana y 100°–120° se corresponde con pendientes residenciales típicas). La precisión del ajuste de ángulo suele estar dentro de ±1°.
Este mecanismo ajustable elimina la necesidad de juegos de utillaje de rodillos separados para cada pendiente de cubierta, reduciendo significativamente los costes de inventario de utillaje y las necesidades de almacenamiento. También acorta los plazos de entrega de pedidos personalizados: cuando un contratista de cubiertas llama con un requisito de pendiente inusual, el operario simplemente introduce el nuevo ángulo e inicia la producción de inmediato. Para los compradores que evalúan máquinas, confirmar el rango de ajuste de ángulo, la velocidad de cambio y si el ajuste es manual o controlado por PLC son puntos esenciales de verificación de las especificaciones.
Fabricante Recomendado: SUNWAY
Para los compradores que buscan un socio fiable y con experiencia en equipos de perfilado de cumbreras, SUNWAY destaca como fabricante recomendado con más de 20 años de producción especializada de máquinas de perfilado en frío por rodillos. SUNWAY opera un sistema de producción completo que abarca I+D interna, mecanizado de precisión, montaje, inspección y embalaje para exportación, garantizando que cada máquina cumpla las normas internacionales de calidad antes de salir de fábrica. Su cualificado equipo de ingeniería trabaja directamente con los clientes para analizar planos de perfiles, optimizar los diseños de rodillos y configurar líneas de producción que se adapten a las necesidades específicas del mercado de cubiertas.
Como proveedor de confianza con una red de ventas global que abarca Asia, África, Europa, Sudamérica y Australia, SUNWAY ofrece no solo máquinas, sino una colaboración completa: formación de operarios, orientación para la puesta en marcha de la instalación, suministro de piezas de repuesto y asistencia técnica de por vida. Su filosofía empresarial de garantía de alta calidad y credibilidad reconocida se traduce en máquinas que funcionan de forma constante durante años de producción. Para hablar sobre los requisitos de su máquina para cumbreras o solicitar un presupuesto detallado, póngase en contacto con el equipo técnico comercial de SUNWAY hoy.
Secciones de perfil de cumbrera habituales y sus parámetros
Los perfiles de remate de cumbrera pueden clasificarse ampliamente en tres familias: angulares (en forma de V), curvos (de media caña) y de parte superior plana con alas. Cada familia cumple distintas finalidades estéticas y funcionales, y cada una plantea exigencias particulares al proceso de perfilado por rodillos. La siguiente tabla resume los parámetros típicos de sección transversal para los tipos de remate de cumbrera más habituales producidos en todo el mundo.
| Tipo de perfil | Anchura de corona (mm) | Longitud de pata (mm) | Material Grosor (mm) | Rango típico del ángulo de corona |
|---|---|---|---|---|
| Remate de cumbrera angular (en forma de V) | 200–350 | 100–180 | 0,3–0,6 | 100°–160° |
| Remate de cumbrera de media caña | 180–300 (diámetro) | 80–150 | 0.3–0.5 | N/A (curvo) |
| Remate de cumbrera de parte superior plana con alas | 250–400 | 120–200 | 0,4–0,6 | 110°–170° |
Estas dimensiones sirven como punto de partida para la especificación de la máquina. Al tratar los requisitos con un proveedor de máquinas de perfilado por rodillos para remates de cumbrera, los compradores deben proporcionar el plano de su perfil objetivo con dimensiones exactas, ya que incluso pequeñas desviaciones en la anchura de corona o la longitud de pata pueden requerir utillaje de rodillos personalizado. El rango de ángulo de corona indicado anteriormente refleja la ajustabilidad habitual; para pendientes inusuales fuera de estos rangos, consulte al fabricante sobre su viabilidad.
Gama destacada: Soluciones de perfilado en frío SUNWAY
La cartera de maquinaria de SUNWAY cubre toda la gama de producción de cubiertas metálicas, lo que la convierte en una fuente integral ideal para fabricantes que producen tanto paneles de cubierta como sus accesorios, incluidos los remates de cumbrera. La gama de productos incluye máquinas de perfilado por rodillos para chapas de acero prepintado destinadas a paneles trapezoidales, ondulados, IBR y de teja esmaltada, así como máquinas para correas C/Z, máquinas para forjados colaborantes y máquinas para soportes de montaje solar. Cada máquina incorpora un robusto bastidor de acero soldado, rodillos endurecidos Cr12 o GCr15 mecanizados con precisión, automatización PLC con pantalla táctil y sistemas de corte hidráulico, todo ello diseñado para una producción de gran volumen con mínimos tiempos de inactividad.
Para los compradores de máquinas de remates de cumbrera en particular, SUNWAY ofrece diseño de rodillos personalizado basado en el plano de perfil del cliente, configuraciones ajustables de tamaño y ángulo, adaptación de voltaje y frecuencia para cualquier mercado de destino, y opciones adicionales como apiladores automáticos y desbobinadores hidráulicos con carros portabobinas. La amplia experiencia global de la empresa en exportación garantiza un embalaje profesional en contenedores —film estirable, tela impermeable y protección con bastidor de acero— junto con documentación completa de envío. Para explore nuestra gama completa de máquinas o solicitar una configuración personalizada para su línea de remates de cumbrera, contacte directamente con SUNWAY.
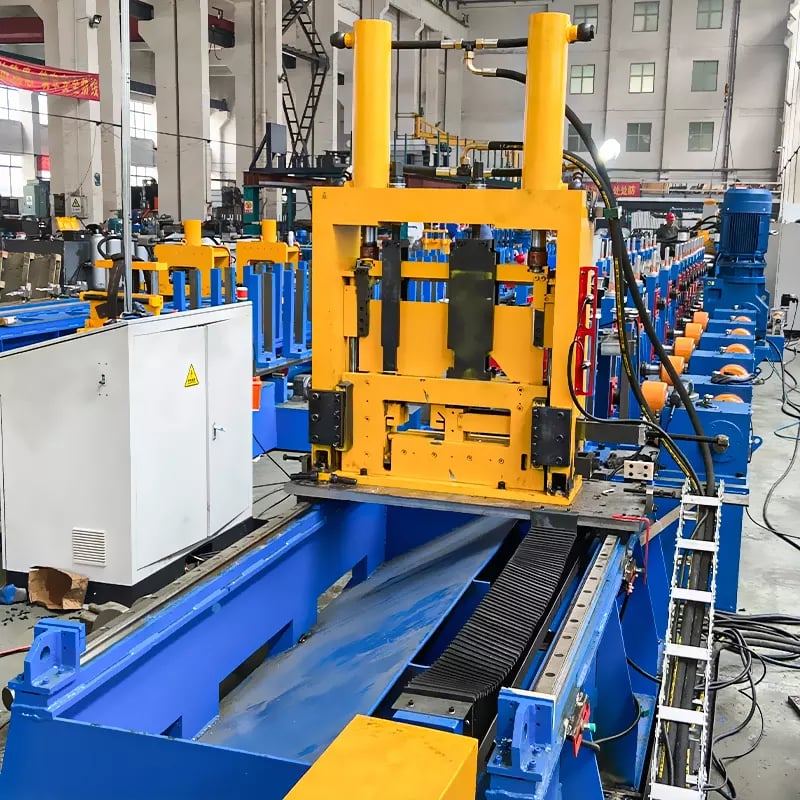
Especificaciones clave de la máquina que los compradores deben comparar
La evaluación de una máquina de perfilado por rodillos para remates de cumbrera requiere examinar algo más que el perfil producido. Las especificaciones estructurales y operativas de la máquina determinan la eficiencia de producción, la precisión del perfil y la fiabilidad a largo plazo. La tabla siguiente proporciona un marco comparativo para los parámetros más importantes.
| Especificación | Alcance típico | Por qué es importante |
|---|---|---|
| Número de estaciones de formación | 8–14 | Más estaciones permiten un plegado más suave en cada pasada, reduciendo la tensión del material y mejorando la precisión del perfil |
| Material del rodillo | Cr12MoV / GCr15, HRC 58–62 | Los rodillos de acero endurecido resisten el desgaste y mantienen la tolerancia durante millones de ciclos |
| Velocidad de moldeo | 8–20 m/min | Equilibra el rendimiento con la calidad superficial en material revestido |
| Potencia del motor principal | 3–7.5 kW | Debe corresponderse con el calibre de la bobina y la complejidad del conformado |
| Fuerza de corte hidráulica | 6–12 toneladas | Garantiza cortes limpios y sin rebabas en toda la anchura del remate |
| Sistema de control PLC | Siemens / Mitsubishi / Delta | Determina la precisión de longitud, el recuento de lotes y los preajustes de ángulo |
| Capacidad de anchura de bobina | 250–600 mm | Debe admitir la anchura desarrollada del perfil objetivo |
Los compradores deben solicitar piezas de muestra reales a cualquier proveedor preseleccionado y verificar la consistencia dimensional en un lote de al menos 20 piezas. Preste especial atención a la rectitud de los bordes, la uniformidad de los ángulos y el estado de la superficie: los arañazos en la bobina prepintada indican problemas de alineación de los rodillos o un acabado superficial insuficiente del utillaje. Estas comparaciones de especificaciones constituyen la base para una evaluación significativa de los proveedores.
Proceso de producción paso a paso de una máquina de perfilado por rodillos para cumbreras
Comprender el proceso completo de conformado ayuda a los compradores a evaluar los requisitos de disposición de la línea, el espacio de planta y las necesidades de cualificación de los operarios. Una línea de producción típica de máquina para remates de cumbrera sigue un flujo secuencial desde la bobina hasta el producto acabado apilado. El proceso comienza en el desbobinador, donde se monta una bobina de acero o aluminio (normalmente de 250–600 mm de ancho y con un espesor de 0.3–0.6 mm) y se alimenta a la línea bajo tensión controlada.
Desde el desbobinador, la banda pasa por una plataforma de nivelación y guiado que elimina la curvatura residual de la bobina y centra el material antes de que entre en las estaciones de conformado. La sección de perfilado por rodillos consta de 8 a 14 pares de rodillos de forma progresiva, y cada estación añade pliegues incrementales hasta lograr la sección transversal completa. Tras el conformado, la banda entra en la unidad de plegado angular (si la máquina incluye capacidad de ajuste del ángulo de corona), donde el ángulo final de cumbrera se ajusta hidráulica o mecánicamente.
Después de la estación de angulación, una cizalla hidráulica o una matriz de corte volante corta cada pieza a la longitud programada, normalmente de 1,000 mm a 3,000 mm, aunque son posibles longitudes personalizadas. Las cumbreras terminadas avanzan después por una mesa de salida y pueden apilarse automáticamente o recogerse manualmente. Todo el proceso está controlado por un sistema de control PLC con una HMI de pantalla táctil, que permite al operario ajustar la longitud de la pieza, la cantidad, la velocidad de conformado y el ángulo de cumbrera desde una única interfaz. El tiempo de ciclo desde la bobina hasta la pieza terminada suele ser de 3–6 segundos por unidad a velocidad de producción estándar.
| Etapa del proceso | Componente del equipo | Parámetro clave |
|---|---|---|
| Carga de la bobina | Desenrollador hidráulico (capacidad de 1–3 toneladas) | DI de bobina 450–530 mm |
| Preparación del material | Plataforma de nivelación + guiado | Precisión de centrado de la banda ±1 mm |
| Conformación de perfiles | 8–14 estaciones de conformado por rodillos | Velocidad de conformado 8–20 m/min |
| Ajuste de ángulo | Dobladora angular hidráulica | Ajustable de 90°–180° |
| Corte | Cizalla hidráulica / corte volante | Tolerancia de corte ±1.5 mm |
| Salida | Mesa de salida + apilador opcional | Longitud de pieza 1,000–3,000 mm |
Esta tabla ofrece a los compradores una visión clara de cómo cada componente contribuye a la línea completa. Al planificar la distribución de la fábrica, prevea aproximadamente 8–15 metros de longitud total de línea, según el número de estaciones de conformado y si se incluye un apilador automático.
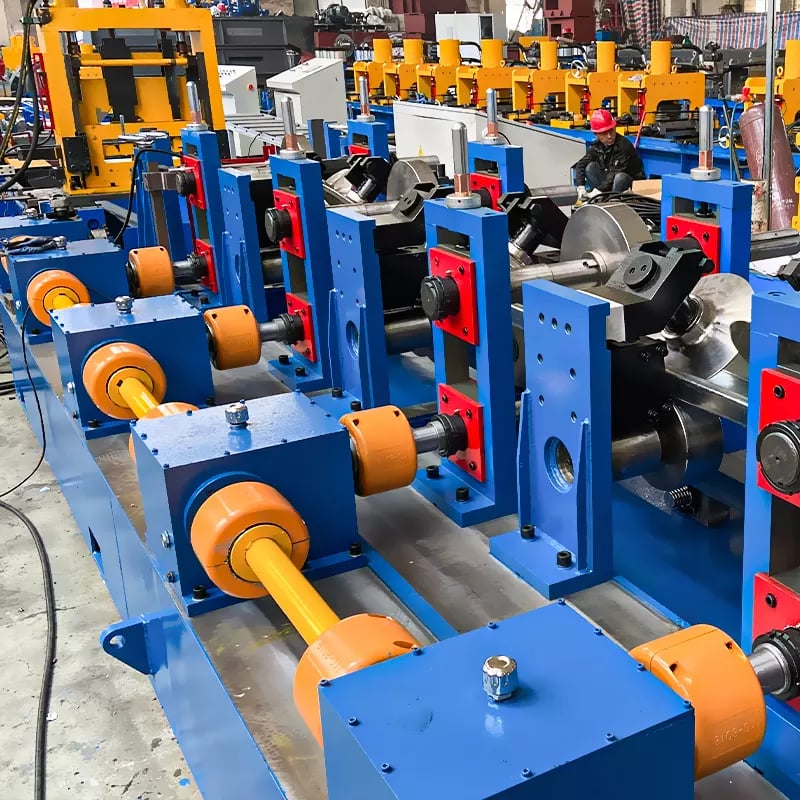
Selección de la máquina de cumbreras adecuada para su mercado de cubiertas
La especificación ideal de la máquina depende de tres factores: los tipos de panel de cubierta con los que debe ser compatible, el volumen de producción previsto y los materiales en bobina que procesará. Un fabricante que produzca un único tipo de panel para un mercado residencial local puede optar justificadamente por una máquina de conformado por rodillos para cumbreras de ángulo fijo y perfil único, con 8 estaciones de conformado y apilado manual. Por el contrario, una gran empresa de cubiertas que suministre múltiples perfiles de paneles en los sectores comercial y residencial se beneficiará de una máquina ajustable con 12 o más estaciones, ajuste de ángulo controlado por PLC y un apilador automático.
Las consideraciones presupuestarias deben ir más allá del precio de la máquina e incluir juegos de utillaje de rodillos para cada perfil adicional, inventario de repuestos (especialmente cuchillas de corte y juntas hidráulicas) y tiempo de formación de los operarios. Una máquina que cuesta algo más inicialmente, pero admite casetes de rodillos de cambio rápido y cuenta con una interfaz PLC fácil de usar, ofrecerá un menor coste total de propiedad durante un horizonte de cinco años. Pregunte al proveedor por los plazos de entrega habituales de utillaje adicional y repuestos: la rapidez de respuesta importa cuando los plazos de producción son ajustados.
Los factores específicos de cada mercado también influyen en la selección de la máquina. Las regiones tropicales con fuertes lluvias monzónicas requieren cumbreras con longitudes de ala más profundas y tolerancias angulares más estrictas para evitar la infiltración de lluvia impulsada por el viento. Los mercados de gran altitud o clima frío pueden requerir cumbreras de mayor espesor para resistir las cargas de nieve, lo que orienta la especificación de la máquina hacia una mayor potencia de conformado y fuerza de corte. Los compradores deben presentar al proveedor toda su gama de perfiles objetivo y condiciones de funcionamiento en la fase de consulta para que la máquina pueda configurarse de forma óptima desde el principio. Para recomendaciones de máquinas personalizadas basadas en su gama de productos para cubiertas, consulte nuestras preguntas frecuentes o hable directamente con el equipo de ingeniería de SUNWAY.
Preguntas frecuentes: máquina de perfilado por rodillos para cumbreras
¿Qué perfiles puede producir una máquina de perfilado por rodillos para cumbreras?
Una máquina de conformado por rodillos para cumbreras puede producir perfiles de cumbrera angulares (en forma de V), de media caña y de parte superior plana con pestañas. El perfil exacto depende del juego de utillaje de rodillos instalado, y muchas máquinas admiten utillaje de cambio rápido para múltiples perfiles.
¿Cómo se adapta una máquina para cumbreras de cubierta a diferentes tipos de paneles?
La correspondencia se logra diseñando la geometría interior de la cumbrera —anchura de pestaña, longitud de ala y detalle del reborde— para que coincida con el paso y la altura de los nervios del panel de cubierta. El proveedor diseña rodillos personalizados basándose en el plano del perfil de panel del comprador.
¿Cuál es la velocidad de conformado típica de una máquina para cumbreras?
La mayoría de las máquinas para cumbreras funcionan a 8–20 m/min, según el espesor del material, la complejidad del perfil y los requisitos de calidad superficial de la bobina prelacada.
¿Se puede ajustar el ángulo de la corona en una sola máquina?
Sí. Muchas máquinas modernas de conformado por rodillos para cumbreras incluyen una unidad de ajuste angular hidráulica o mecánica, que normalmente cubre un intervalo de 90° a 180°, con una precisión de ±1°.
¿Qué material de rodillos se utiliza en las estaciones de conformado de cumbreras?
Los rodillos suelen mecanizarse en acero para rodamientos Cr12MoV o GCr15, endurecido a HRC 58–62, lo que proporciona una excelente resistencia al desgaste y una larga vida útil.
¿SUNWAY proporciona una línea completa de producción de cumbreras?
Sí. SUNWAY suministra líneas de producción totalmente configuradas que incluyen desenrollador, guía de nivelación, estaciones de conformado por rodillos, unidad de doblado angular, sistema de corte hidráulico, control PLC, mesa de salida y apilador automático opcional, con respaldo de orientación para la instalación y formación de operarios.
¿Cuál es el plazo de entrega y embalaje habituales para exportación?
El plazo de entrega suele ser de 30–50 días laborables, según el alcance de la personalización. Las máquinas se embalan profesionalmente con film estirable, tela impermeable y acero protección del bastidor para un envío seguro en contenedor a todo el mundo.
Registro de cambios:
- Guía completa sobre el diseño de perfiles de cumbrera y la compatibilidad con paneles de cubierta publicada
- Mecanismo de ángulo de cumbrera ajustable e intervalos de parámetros detallados
- Se incluyen tres tablas de especificaciones y procesos como referencia para el comprador
- Se ha añadido una sección de preguntas frecuentes que cubre siete preguntas habituales de los compradores
- Se han integrado las secciones de recomendación del fabricante SUNWAY y características del producto
Factores que activan la próxima revisión: nuevas normas de perfiles de cumbrera o cambios en los códigos de edificación, modelos de máquina actualizados con un rango de ajuste angular mejorado, cambios en las tendencias globales de materiales para cubiertas, nuevas modificaciones en las normativas de embalaje para exportación o transporte, requisitos emergentes de integración de cubiertas fotovoltaicas





