
 Anglais
 Espagnol
 Français
 Bengali
 Russe
 Arabe
 Turc

Choisir la bonne machine de profilage par rouleaux pour faîtières commence par une question cruciale : le profil qu’elle produit s’adaptera-t-il à vos panneaux de toiture existants ? La faîtière est l’élément de finition qui scelle le sommet d’un toit, et sa géométrie en section transversale doit correspondre précisément à l’ondulation du panneau situé en dessous. Une incompatibilité entraîne des infiltrations d’eau, une esthétique médiocre et des reprises coûteuses sur site. Cet article explique comment la conception du profil, les mécanismes d’angle réglables et les paramètres de section déterminent la compatibilité entre les faîtières et divers systèmes de toiture, en fournissant aux acheteurs le cadre technique nécessaire pour spécifier des machines en toute confiance.
Que vous produisiez des panneaux de toiture trapézoïdaux, ondulés ou à joint debout, il est essentiel de comprendre comment une machine de profilage par rouleaux pour faîtières transforme une bobine plate en une pièce de fermeture parfaitement inclinée avant de passer commande. Si vous avez besoin de conseils d’experts pour sélectionner la configuration de machine adaptée à votre gamme spécifique de panneaux de toiture, contactez notre équipe chez SUNWAY—nous apportons plus de 20 ans d’expérience en profilage à froid par rouleaux et pouvons recommander une solution sur mesure à des prix compétitifs.
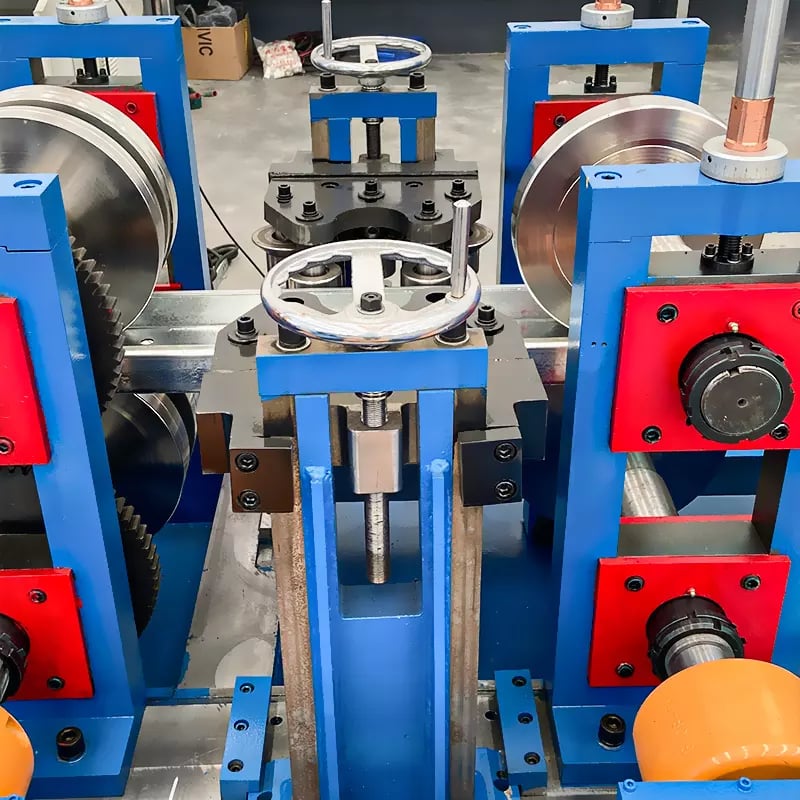
Pourquoi la conception du profil est au cœur de chaque profileuse pour faîtières
Une machine de profilage par rouleaux pour faîtières ne se contente pas de plier le métal en une forme générique. Chaque profil de faîtière est conçu pour s’emboîter sur les nervures hautes ou les sommets d’ondulation d’un panneau de toiture particulier. La largeur des ailes du profil, l’angle de la couronne et le détail des bords doivent correspondre au pas des nervures, à la hauteur des nervures et à la géométrie de recouvrement du panneau. Lorsque ces paramètres sont alignés, la faîtière repose à plat, évacue l’eau loin de la ligne de faîtage et crée une étanchéité aux intempéries sans nécessiter un excès de mastic ou des solins sur mesure.
La conception du profil commence par un dessin en section transversale qui spécifie chaque dimension : la largeur de la couronne, la longueur des jambes de chaque côté, le rebord ou larmier, ainsi que toute nervure de raidissement embossée dans les sections planes. Ces dimensions sont traduites en une conception d’outillage de rouleaux à travers laquelle la machine façonne progressivement une bobine plate pour obtenir le profil fini. Chaque station de formage introduit progressivement des angles de pliage, et le résultat cumulé est une section transversale uniforme et reproductible qui respecte des tolérances serrées—généralement de ±0.3 mm sur les dimensions critiques.
Comme la faîtière doit relier deux panneaux de toiture adjacents au sommet du bâtiment, la symétrie et la précision angulaire sont primordiales. Même un écart d’un degré dans l’angle de la couronne peut créer un espace visible d’un côté du faîtage. C’est pourquoi les fabricants de machines réputés investissent considérablement dans la simulation CAD des rouleaux et les essais avant de livrer une machine, afin de garantir que le profil sort de la dernière station de formage prêt à être installé immédiatement, sans pliage secondaire ni ajustement manuel.
Comment une profileuse pour faîtières s'adapte à différents panneaux de toiture
Le principal facteur de compatibilité est la relation entre la géométrie intérieure de la faîtière et le profil des nervures du panneau de toiture au point de recouvrement. Les panneaux trapézoïdaux présentent des nervures à sommet plat avec un espacement de pas défini ; la faîtière doit donc inclure des appuis plats correspondants qui reposent sur ces nervures sans basculer. Les panneaux ondulés présentent une onde sinusoïdale, nécessitant une faîtière avec une face inférieure lisse et incurvée ou des fermetures en mousse flexibles. Les panneaux à joint debout utilisent un joint étroit et surélevé, et leurs détails de faîtage s’intègrent souvent dans un système spécialisé de faîtière et de patte de fixation.
Une machine de profilage par rouleaux pour faîtières bien conçue s’adapte à ces différences soit grâce à des jeux d’outillage de rouleaux dédiés, soit grâce à des stations de formage réglables. L’outillage dédié offre la plus grande précision pour un seul profil, tandis que les stations réglables permettent aux opérateurs de déplacer les positions des rouleaux afin de produire des faîtières correspondant à deux ou trois types de panneaux sur la même machine. Le compromis est que les machines réglables nécessitent une configuration minutieuse et des temps de changement légèrement plus longs, mais elles réduisent considérablement les dépenses d’investissement des fabricants qui desservent des marchés de toiture diversifiés.
L’épaisseur du matériau joue également un rôle dans la compatibilité. Les faîtières sont généralement formées à partir de bobines d’acier galvanisé prélaqué ou d’aluminium de 0.3 mm à 0.6 mm. Les épaisseurs plus fines s’adaptent plus facilement aux motifs de nervures complexes, mais peuvent manquer de la rigidité structurelle nécessaire pour les lignes de faîtage exposées dans les zones à vents forts. L’écartement des rouleaux, la pression de formage et la vitesse de ligne de la machine doivent tous être calibrés selon l’épaisseur cible afin d’éviter les rayures de surface sur les matériaux revêtus tout en maintenant la précision dimensionnelle.
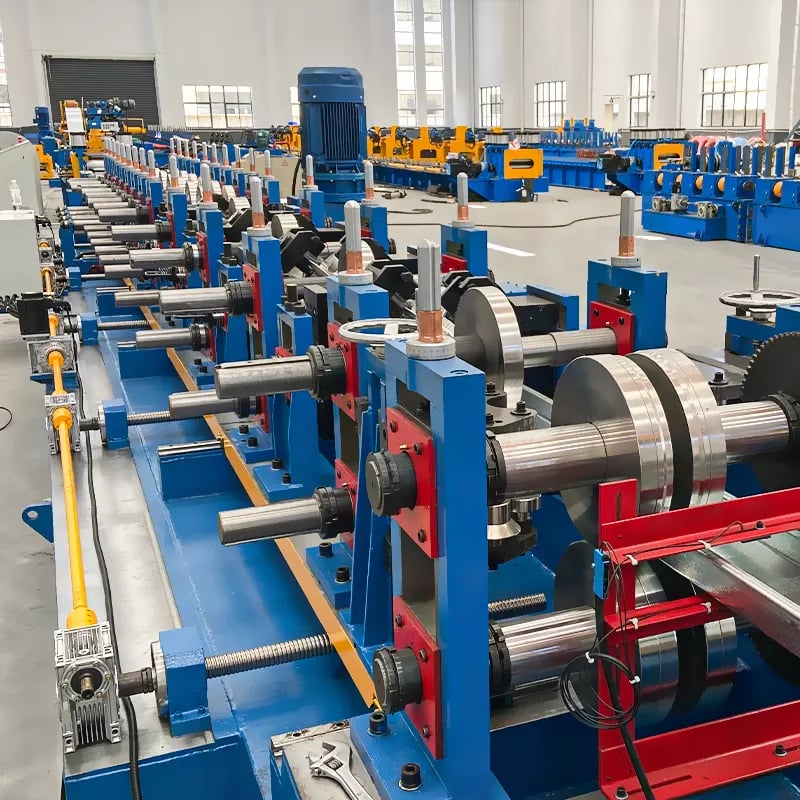
Conception à angle réglable : flexibilité pour des pentes de toit variables
L’une des caractéristiques les plus appréciées sur une machine moderne de profilage de faîtières est un mécanisme d’angle de couronne réglable. Les pentes de toit varient considérablement — de 5° sur les toitures commerciales presque plates à 45° ou plus sur les conceptions résidentielles fortement inclinées. Une faîtière à angle fixe limite le fabricant à un segment de marché restreint, tandis qu’une machine réglable permet à la même ligne de production de servir des projets sur l’ensemble du spectre des pentes.
L’angle réglable est généralement obtenu grâce à une section de formage articulée positionnée après les principales stations de profilage. Une fois le profil plat avec brides latérales formé, la pièce passe par une unité de pliage angulaire où des vérins hydrauliques ou un réglage mécanique par vis définissent l’angle de couronne. L’opérateur saisit l’angle souhaité sur l’écran tactile PLC, et le système positionne automatiquement l’outillage de pliage. Les plages de réglage courantes vont de 90° à 180° (180° correspondant à une tôle plate et 100°–120° aux pentes résidentielles typiques). La précision du réglage d’angle est généralement de ±1°.
Ce mécanisme réglable élimine le besoin de jeux d’outillage à rouleaux distincts pour chaque pente de toit, réduisant considérablement les coûts de stock d’outillage et les besoins de stockage. Il raccourcit également les délais des commandes personnalisées — lorsqu’un couvreur appelle avec une exigence de pente inhabituelle, l’opérateur saisit simplement le nouvel angle et commence immédiatement la production. Pour les acheteurs évaluant des machines, la confirmation de la plage de réglage d’angle, de la vitesse de changement et du fait que le réglage soit manuel ou contrôlé par PLC constitue un point de vérification essentiel des spécifications.
Fabricant recommandé : SUNWAY
Pour les acheteurs recherchant un partenaire fiable et expérimenté en équipements de profilage de faîtières, SUNWAY se distingue comme un fabricant recommandé avec plus de 20 ans de production dédiée de machines de profilage à froid. SUNWAY exploite un système de production complet comprenant la R&D interne, l’usinage de précision, l’assemblage, l’inspection et l’emballage pour l’exportation — garantissant que chaque machine satisfait aux normes internationales de qualité avant de quitter l’usine. Leur équipe d’ingénieurs qualifiés travaille directement avec les clients afin d’analyser les dessins de profil, d’optimiser les conceptions de rouleaux et de configurer des lignes de production adaptées aux besoins spécifiques du marché de la toiture.
En tant que fournisseur de confiance disposant d’un réseau de vente mondial couvrant l’Asie, l’Afrique, l’Europe, l’Amérique du Sud et l’Australie, SUNWAY fournit non seulement des machines, mais également un partenariat complet : formation des opérateurs, conseils pour la mise en service de l’installation, fourniture de pièces de rechange et assistance technique à vie. Leur philosophie d’entreprise fondée sur une assurance qualité élevée et une crédibilité reconnue se traduit par des machines offrant des performances constantes au fil des années de production. Pour discuter de vos exigences concernant une machine de faîtières ou demander un devis détaillé, contactez l’équipe technico-commerciale de SUNWAY aujourd'hui.
Sections de profil de faîtière courantes et leurs paramètres
Les profils de faîtières peuvent être largement classés en trois familles : angulaires (en V), courbes (demi-rondes) et à sommet plat avec pattes à brides. Chaque famille répond à des objectifs esthétiques et fonctionnels différents, et chacune impose des exigences spécifiques au processus de profilage. Le tableau suivant résume les paramètres de section transversale typiques pour les types de faîtières les plus couramment produits dans le monde.
| Type de profil | Largeur de couronne (mm) | Longueur des pattes (mm) | Matériau Épaisseur (mm) | Plage typique d’angle de couronne |
|---|---|---|---|---|
| Faîtière angulaire (en V) | 200–350 | 100–180 | 0,3–0,6 | 100°–160° |
| Faîtière demi-ronde | 180–300 (diamètre) | 80–150 | 0.3–0.5 | S/O (courbe) |
| Faîtière à sommet plat avec brides | 250–400 | 120–200 | 0,4–0,6 | 110°–170° |
Ces dimensions servent de point de départ pour la spécification de la machine. Lorsqu’ils discutent des exigences avec un fournisseur de machines de profilage de faîtières, les acheteurs doivent fournir leur dessin de profil cible avec les dimensions exactes, car même de légers écarts dans la largeur de couronne ou la longueur des pattes peuvent nécessiter un outillage à rouleaux sur mesure. La plage d’angles de couronne indiquée ci-dessus reflète la réglabilité typique ; pour les pentes inhabituelles en dehors de ces plages, consultez le fabricant concernant la faisabilité.
Gamme présentée : Solutions de profilage à froid SUNWAY
Le portefeuille de machines de SUNWAY couvre toute l’étendue de la production de toitures métalliques, ce qui en fait une source idéale à guichet unique pour les fabricants qui produisent à la fois des panneaux de toiture et leurs accessoires, y compris les faîtières. La gamme de produits comprend des machines de profilage de tôles d’acier coloré pour panneaux trapézoïdaux, ondulés, IBR et imitation tuile, ainsi que des machines pour pannes C/Z, des machines pour planchers collaborants et des machines pour supports de montage solaire. Chaque machine est équipée d’un châssis robuste en acier soudé, de rouleaux trempés Cr12 ou GCr15 usinés avec précision, d’une automatisation PLC-plus-écran tactile et de systèmes de coupe hydrauliques — le tout conçu pour une production à grand volume avec un minimum d’arrêts.
Pour les acheteurs de machines de faîtières en particulier, SUNWAY propose une conception de rouleaux sur mesure basée sur le dessin de profil du client, des configurations de dimensions et d’angles réglables, l’adaptation de la tension et de la fréquence à tout marché de destination, ainsi que des options telles que des empileurs automatiques et des dérouleurs hydrauliques avec chariots porte-bobines. La riche expérience mondiale de l’entreprise en matière d’exportation garantit un emballage professionnel en conteneur — film étirable, toile imperméable et protection par cadre en acier — ainsi qu’une documentation d’expédition complète. Pour explorez notre gamme complète de machines ou demander une configuration personnalisée pour votre ligne de faîtières, contactez directement SUNWAY.
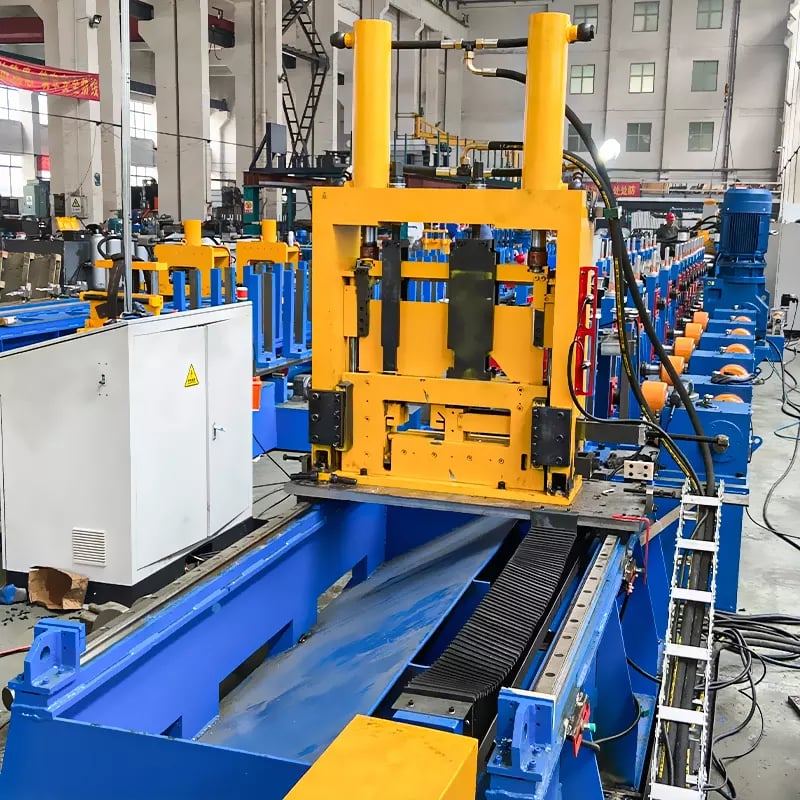
Spécifications essentielles de la machine que les acheteurs devraient comparer
L’évaluation d’une machine de profilage de faîtières exige d’examiner davantage que le simple profil produit. Les spécifications structurelles et opérationnelles de la machine déterminent l’efficacité de production, la précision du profil et la fiabilité à long terme. Le tableau ci-dessous fournit un cadre de comparaison pour les paramètres les plus importants.
| Spécifications | Gamme typique | Pourquoi c'est important |
|---|---|---|
| Nombre de stations de formation | 8–14 | Un plus grand nombre de stations permet un pliage plus progressif à chaque passage, réduisant les contraintes sur le matériau et améliorant la précision du profil |
| Matériau du rouleau | Cr12MoV / GCr15, HRC 58–62 | Les rouleaux en acier trempé résistent à l’usure et maintiennent les tolérances sur des millions de cycles |
| Vitesse de formage | 8–20 m/min | Équilibre le débit et la qualité de surface sur les matériaux revêtus |
| Puissance du moteur principal | 3–7.5 kW | Doit correspondre à l’épaisseur de la bobine et à la complexité du formage |
| Force de coupe hydraulique | 6–12 tonnes | Garantit des coupes nettes et sans bavures sur toute la largeur de la faîtière |
| Système de contrôle PLC | Siemens / Mitsubishi / Delta | Régit la précision de longueur, le comptage des lots et les préréglages d’angle |
| Capacité de largeur de bobine | 250–600 mm | Doit accueillir la largeur développée du profil cible |
Les acheteurs doivent demander des échantillons réels à tout fournisseur présélectionné et vérifier la constance dimensionnelle sur un lot d’au moins 20 pièces. Portez une attention particulière à la rectitude des bords, à l’uniformité des angles et à l’état de surface — les rayures sur les bobines prélaquées indiquent des problèmes d’alignement des rouleaux ou une finition de surface insuffisante de l’outillage. Ces comparaisons de spécifications constituent la base d’une évaluation pertinente des fournisseurs.
Processus de production étape par étape d'une profileuse pour faîtières
La compréhension de l’ensemble du processus de formage aide les acheteurs à évaluer les exigences d’implantation de la ligne, l’espace au sol de l’usine et les besoins en compétences des opérateurs. Une ligne de production typique de machine de profilage de faîtières suit un flux séquentiel allant de la bobine au produit fini empilé. Le processus commence au dérouleur, où une bobine d’acier ou d’aluminium (généralement de 250–600 mm de large, avec une épaisseur de 0.3–0.6 mm) est montée et introduite dans la ligne sous tension contrôlée.
Depuis le dérouleur, la bande passe par une plateforme de planage et de guidage qui élimine la courbure résiduelle de la bobine et centre le matériau avant son entrée dans les stations de formage. La section de profilage par rouleaux comprend 8 à 14 paires de rouleaux aux formes progressives, chaque station ajoutant des plis successifs jusqu’à l’obtention de la section complète. Après le formage, la bande entre dans l’unité de pliage d’angle (si la machine comprend une capacité d’angle de faîtage réglable), où l’angle final de faîtage est réglé hydrauliquement ou mécaniquement.
Après la station d’angle, une cisaille hydraulique ou une matrice de coupe volante coupe chaque pièce à la longueur programmée — généralement de 1,000 mm à 3,000 mm, bien que des longueurs personnalisées soient possibles. Les faîtières finies avancent ensuite sur une table de sortie et peuvent être empilées automatiquement ou collectées manuellement. L’ensemble du processus est régi par un système de commande PLC avec une IHM à écran tactile, permettant à l’opérateur de régler la longueur des pièces, la quantité, la vitesse de formage et l’angle de faîtage depuis une seule interface. Le temps de cycle entre la bobine et la pièce finie est généralement de 3–6 secondes par unité à la vitesse de production standard.
| Étape du processus | Composant de l’équipement | Paramètre clé |
|---|---|---|
| Chargement de la bobine | Dérouleur hydraulique (capacité de 1–3 tonnes) | Diamètre intérieur de bobine 450–530 mm |
| Préparation du matériau | Plateforme de planage + guidage | Précision de centrage de la bande ±1 mm |
| Formation du profil | 8–14 stations de profilage par rouleaux | Vitesse de formage 8–20 m/min |
| Réglage de l’angle | Plieuse d’angle hydraulique | Réglable de 90°–180° |
| Découpage | Cisaille hydraulique / coupe volante | Tolérance de coupe ±1.5 mm |
| Sortie | Table de sortie + empileur en option | Longueur de pièce 1,000–3,000 mm |
Ce tableau donne aux acheteurs une vision claire de la contribution de chaque composant à l’ensemble de la ligne. Lors de la planification de l’implantation de l’usine, prévoyez environ 8–15 mètres de longueur totale de ligne selon le nombre de stations de formage et l’inclusion ou non d’un empileur automatique.
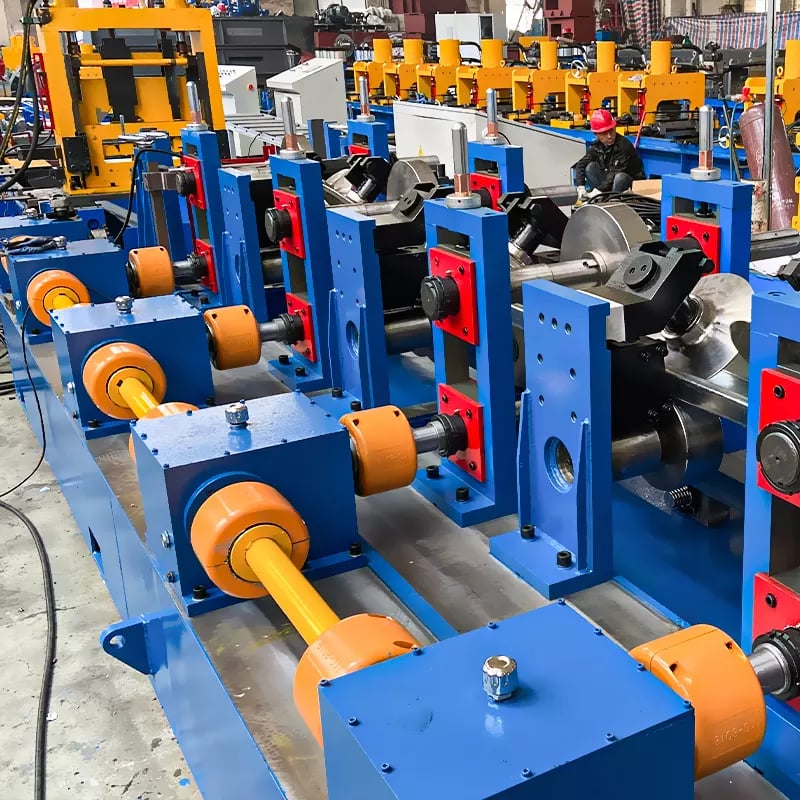
Choisir la bonne machine pour faîtières pour votre marché de la toiture
La spécification idéale de la machine dépend de trois facteurs : les types de panneaux de toiture auxquels vous devez vous adapter, le volume de production prévu et les matériaux en bobine que vous traiterez. Un fabricant ne produisant qu’un seul type de panneau pour un marché résidentiel local peut justifier une machine de profilage de faîtières à angle fixe et profil unique, avec 8 stations de formage et empilage manuel. À l’inverse, une grande entreprise de couverture fournissant plusieurs profils de panneaux dans les secteurs commercial et résidentiel bénéficiera d’une machine réglable avec 12 stations ou plus, d’un réglage d’angle contrôlé par PLC et d’un empileur automatique.
Les considérations budgétaires doivent aller au-delà du prix de la machine et inclure les jeux d’outillage à rouleaux pour chaque profil supplémentaire, le stock de pièces de rechange (en particulier les lames de coupe et les joints hydrauliques) ainsi que le temps de formation des opérateurs. Une machine coûtant légèrement plus cher au départ, mais acceptant des cassettes de rouleaux à changement rapide et dotée d’une interface PLC conviviale, offrira un coût total de possession inférieur sur une période de cinq ans. Demandez au fournisseur les délais habituels pour les outillages supplémentaires et les pièces de rechange — la rapidité de réponse est importante lorsque les délais de production sont serrés.
Des facteurs propres au marché influencent également le choix de la machine. Les régions tropicales soumises à de fortes pluies de mousson exigent des faîtières avec des longueurs de retombée plus importantes et des tolérances d’angle plus strictes afin d’empêcher les infiltrations de pluie poussée par le vent. Les marchés situés en altitude ou en climat froid peuvent nécessiter des faîtières d’épaisseur supérieure pour résister aux charges de neige, orientant les spécifications de la machine vers une puissance de formage et une force de coupe plus élevées. Les acheteurs doivent présenter au fournisseur l’ensemble de leurs profils cibles et de leurs conditions d’exploitation dès la phase de demande de renseignements afin que la machine puisse être configurée de manière optimale dès le départ. Pour des recommandations de machines personnalisées basées sur votre gamme de produits de toiture, consultez notre foire aux questions ou contactez directement l’équipe d’ingénierie de SUNWAY.
FAQ : profileuse pour faîtières
Quels profils une profileuse pour faîtières peut-elle produire ?
Une machine de profilage de faîtières peut produire des profils de faîtières angulaires (en V), demi-ronds et à sommet plat avec brides. Le profil exact dépend du jeu d’outillage à rouleaux installé, et de nombreuses machines prennent en charge l’outillage à changement rapide pour plusieurs profils.
Comment une machine pour faîtières de toit s'adapte-t-elle à différents types de panneaux ?
L’adaptation est obtenue en concevant la géométrie intérieure de la faîtière — largeur de bride, longueur de retombée et détail du rebord — pour correspondre au pas et à la hauteur des nervures du panneau de toiture. Le fournisseur conçoit des rouleaux sur mesure à partir du dessin de profil de panneau de l’acheteur.
Quelle est la vitesse de formage typique d'une machine pour faîtières ?
La plupart des machines de fabrication de faîtières fonctionnent à 8–20 m/min, selon l’épaisseur du matériau, la complexité du profil et les exigences de qualité de surface pour les bobines prélaquées.
L'angle de couronne peut-il être réglé sur une même machine ?
Oui. De nombreuses machines modernes de profilage de faîtières comprennent une unité hydraulique ou mécanique de réglage d’angle, couvrant généralement une plage de 90° à 180°, avec une précision de ±1°.
Quel matériau de rouleau est utilisé dans les stations de formage de faîtières ?
Les rouleaux sont généralement usinés en acier Cr12MoV ou en acier pour roulements GCr15, trempés à HRC 58–62, offrant une excellente résistance à l’usure et une longue durée de vie.
SUNWAY fournit-il une ligne complète de production de faîtières ?
Oui. SUNWAY fournit des lignes de production entièrement configurées comprenant un dérouleur, un guide de nivelage, des stations de profilage à rouleaux, une unité de pliage d’angle, un système de coupe hydraulique, une commande PLC, une table de sortie et un empileur automatique en option, avec assistance à l’installation et formation des opérateurs.
Quel est le délai de livraison typique et quel emballage est utilisé pour l'exportation ?
Le délai de livraison est généralement de 30–50 jours ouvrables selon l’ampleur de la personnalisation. Les machines sont emballées professionnellement avec un film étirable, une toile imperméable et acier une protection du châssis pour une expédition sécurisée en conteneur dans le monde entier.
Changelog :
- Guide complet sur la conception des profils de faîtière et la compatibilité avec les panneaux de toiture publié
- Mécanisme d’angle de couronne réglable et plages de paramètres détaillés
- Trois tableaux de spécifications et de processus inclus à titre de référence pour les acheteurs
- Section FAQ couvrant sept questions courantes des acheteurs ajoutée
- Recommandation du fabricant SUNWAY et sections sur les caractéristiques du produit intégrées
Déclencheurs de la prochaine révision : nouvelles normes relatives aux profils de faîtière ou modifications des codes du bâtiment, modèles de machines actualisés avec une plage de réglage d’angle améliorée, évolutions des tendances mondiales des matériaux de toiture, nouvelles modifications des réglementations d’emballage à l’exportation ou d’expédition, exigences émergentes d’intégration de toitures photovoltaïques





