
 Anglais
 Espagnol
 Français
 Bengali
 Russe
 Arabe
 Turc

Une machine de profilage de tuiles métalliques transforme des bobines d’acier plat prélaqué en profils de tuiles vernissées élégamment incurvés et emboîtables, grâce à une séquence précisément orchestrée de profilage par galets, d’emboutissage hydraulique et de découpe automatisée. Cette technologie est devenue la base de la production moderne de toitures métalliques, permettant aux fabricants de tous les continents de produire des tuiles légères, durables et visuellement remarquables à l’échelle industrielle. Comprendre l’interaction entre le processus de profilage, l’emboutissage par matrice, le choix des matériaux et l’équilibre entre vitesse et précision est essentiel pour tout acheteur qui évalue un équipement destiné à une nouvelle ligne de production de toiture ou à l’extension d’une ligne existante.
Que vous soyez un entrepreneur en structures métalliques, un distributeur de panneaux de toiture ou un fabricant de matériaux de construction souhaitant ajouter une capacité de production de tuiles vernissées, le choix de la bonne machine détermine la qualité de vos produits, votre débit et votre retour sur investissement à long terme. Si vous avez besoin de conseils d’experts pour choisir une machine de profilage de tuiles métalliques adaptée à vos profils cibles et à vos volumes de production, contactez notre équipe auprès de SUNWAY pour bénéficier d’une consultation technique personnalisée, soutenue par plus de 20 ans d’expérience dans le profilage à froid.
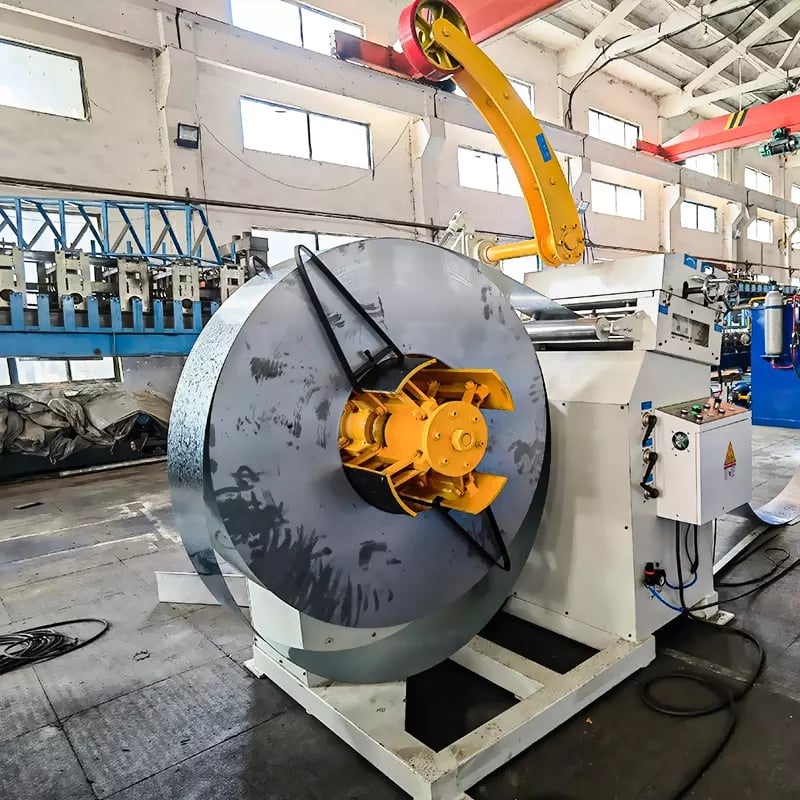
Qu’est-ce qu’une machine de profilage de tuiles de toiture et comment fonctionne-t-elle
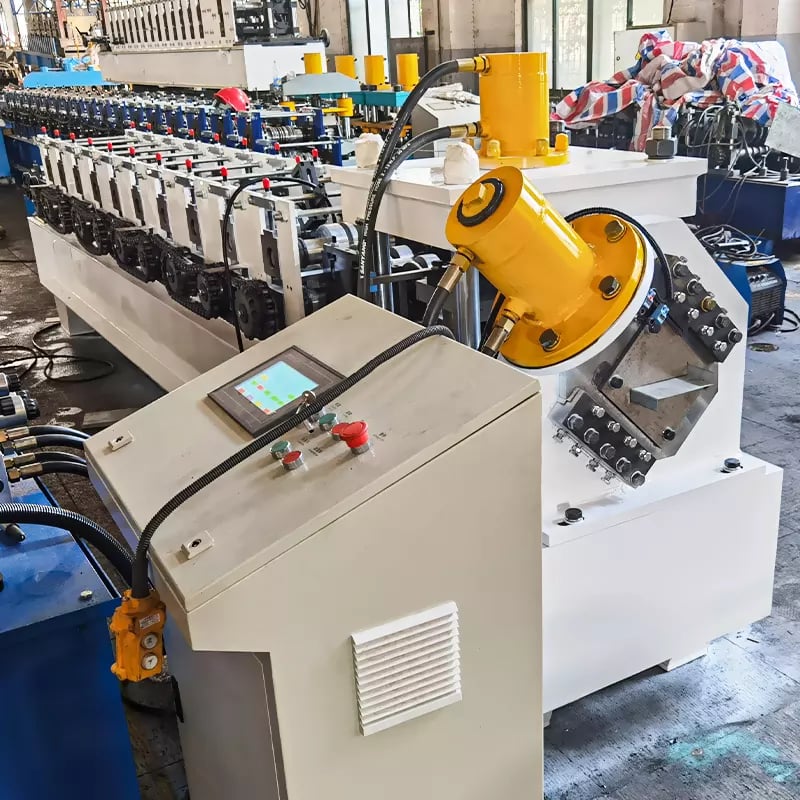
Une machine de profilage de tuiles métalliques est un système spécialisé de profilage à froid conçu pour convertir des bobines d’acier plates en profils tridimensionnels de tuiles vernissées ou de tuiles à gradins reproduisant l’apparence des tuiles traditionnelles en céramique ou en argile. Contrairement aux machines standard pour panneaux trapézoïdaux ou ondulés, une machine pour tuiles vernissées intègre une station supplémentaire de pressage hydraulique qui imprime le motif incurvé ou en gradins caractéristique dans la tôle métallique après le premier passage de profilage.
Le principe général de fonctionnement suit un processus continu : un dérouleur alimente la bande d’acier prélaqué dans un système de nivelage et de guidage, qui la fait ensuite passer à travers une série de stations de galets de formage façonnant progressivement le profil transversal. Après les principales étapes de profilage, la tôle entre dans la presse hydraulique à matrice, où les matrices supérieure et inférieure se ferment sous un tonnage élevé afin d’emboutir le motif de la tuile. La tôle formée et emboutie se déplace ensuite vers une cisaille hydraulique pour une découpe précise à longueur avant d’être recueillie sur une table de sortie ou un empileur automatique.
Ce qui distingue une machine pour tuiles métalliques des autres équipements de profilage est l’intégration de la station d’emboutissage au sein de la ligne de profilage continue. Cette approche hybride, qui associe le profilage progressif au pressage intermittent par matrice, nécessite une synchronisation précise entre la vitesse d’alimentation, le cycle de pressage et la séquence de coupe. La capacité à assurer cette synchronisation de manière fiable est la marque d’une machine pour tuiles vernissées bien conçue et influence directement la qualité de surface, la précision dimensionnelle et l’efficacité globale de la production.
Explication du processus de formage de profilés de tuiles vernissées
Le processus de profilage d’une machine de profilage de tuiles métalliques peut être divisé en trois phases distinctes : le façonnage primaire par profilage, l’emboutissage hydraulique par matrice et l’étalonnage final avec découpe. Chaque phase contribue à des caractéristiques géométriques spécifiques du profil de tuile fini, et toute faiblesse dans l’une d’elles se répercute sur la qualité finale du produit.
Principales étapes du profilage par rouleaux
Lors de la phase principale de profilage par rouleaux, la bande d’acier plate passe à travers 8 à 14 stations de formage — selon la complexité du profil — où des paires appariées de rouleaux supérieurs et inférieurs cintrent progressivement la tôle pour lui donner la forme de section souhaitée. Chaque station applique une légère variation angulaire, généralement comprise entre 2° et 5° par passage, afin d’éviter la fissuration du revêtement coloré ou la surcharge du substrat en acier. Les jeux de rouleaux sont usinés avec précision dans de l’acier à outils trempé Cr12MoV ou GCr15, traité thermiquement à HRC 58–62, ce qui garantit une longue durée de vie et une précision constante du profil sur des millions de cycles de formage.
La conception de la séquence de passes des rouleaux est essentielle. Une conception optimisée des passes répartit uniformément les contraintes de formage, minimise le retour élastique du matériau et préserve la finition de surface de la couche revêtue de couleur. Des séquences de passes mal conçues provoquent une ondulation des bords, un flambage des ailes ou une détérioration du revêtement — des défauts visibles sur chaque tuile de toiture installée et impossibles à corriger après le formage. C’est pourquoi les fabricants expérimentés investissent fortement dans la conception de rouleaux assistée par CAO et la simulation par éléments finis avant même de découper un seul rouleau.
Phase d'emboutissage hydraulique
Une fois la section transversale formée, la tôle entre dans la station d’emboutissage hydraulique, qui constitue la caractéristique déterminante de toute machine à tuiles vernissées. Ici, un vérin hydraulique — généralement conçu pour une capacité comprise entre 10 et 30 tonnes — entraîne la matrice supérieure vers le bas sur la tôle, tandis que la matrice inférieure fournit la cavité correspondante. La fermeture des matrices emboutit le motif caractéristique de tuile à gradins ou incurvé dans la tôle préformée, lui donnant l’aspect tridimensionnel qui imite les tuiles traditionnelles en terre cuite.
La presse à matrices doit fonctionner avec une précision de positionnement extrême, en maintenant une tolérance de profondeur de ±0.15 mm afin de garantir l’uniformité des motifs de tuiles sur toute la série de production. L’alignement des matrices, le tonnage de la presse, le temps de maintien et la vitesse de retour sont tous programmables via le système de commande PLC, ce qui permet aux opérateurs d’ajuster avec précision les paramètres d’emboutissage pour différentes épaisseurs d’acier et profondeurs de profil sans réglage mécanique. Les matrices elles-mêmes sont usinées dans de l’acier à outils de haute qualité et chromées afin de résister à l’usure et de protéger la surface en acier revêtu pendant le pressage.
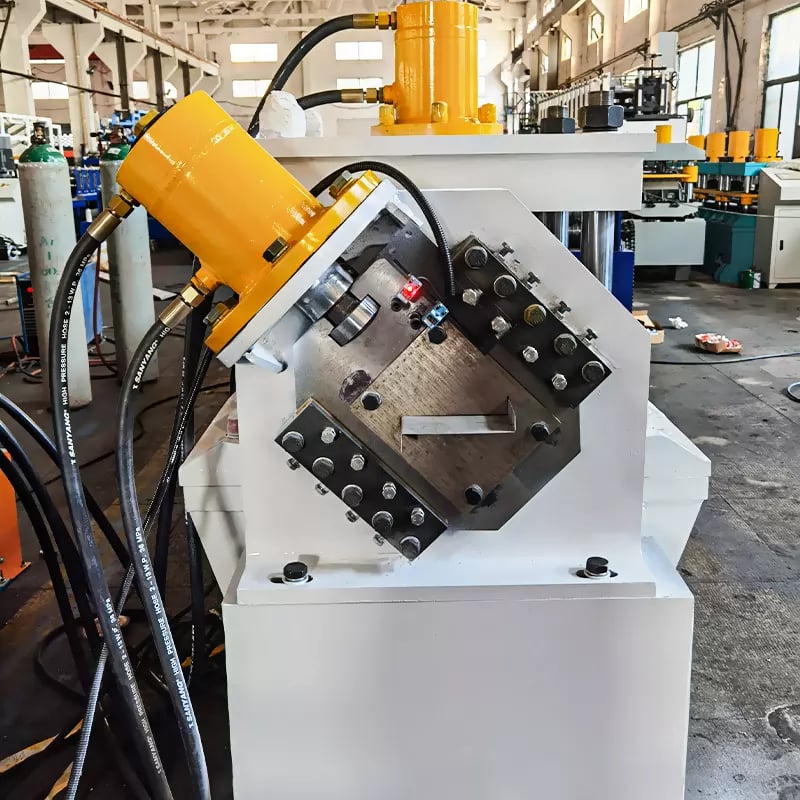
Conception du système hydraulique pour un emboutissage précis des tuiles
Le système hydraulique est la source d’énergie du processus d’emboutissage par matrices, et sa conception détermine directement la régularité de l’emboutissage, la vitesse du cycle et la longévité de la machine. Un système hydraulique bien configuré pour une machine à tuiles métalliques fonctionne généralement à une pression de système de 12–18 MPa, en utilisant une pompe à pistons à cylindrée variable pour fournir une force régulière et contrôlable tout au long du cycle de pressage.
L’emboutissage de précision exige non seulement un tonnage suffisant, mais aussi un contrôle de la vitesse pendant les courses d’approche, de pressage, de maintien et de retour. Les machines modernes à tuiles vernissées utilisent des valves hydrauliques proportionnelles ou des entraînements servo-hydrauliques qui régulent en temps réel la vitesse du vérin, empêchant les chocs lors de la fermeture des matrices et garantissant que la surface en acier revêtu reste intacte. La phase de maintien — durant laquelle les matrices restent fermées sous pleine pression — dure généralement 0.3 à 0.8 secondes, suffisamment longtemps pour obtenir une déformation complète du matériau sans créer de goulot d’étranglement dans le cycle de production.
La gestion thermique est une autre considération que les acheteurs expérimentés doivent évaluer. Le fonctionnement continu génère de la chaleur dans le fluide hydraulique, ce qui dégrade la viscosité de l’huile et réduit progressivement la réactivité du système. Les machines de qualité intègrent des refroidisseurs d’huile, des capteurs de température et des circuits de filtration qui maintiennent l’état du fluide pendant des équipes prolongées. L’équipe d’ingénierie de SUNWAY, s’appuyant sur plus de 20 ans d'expérience dans la fabrication, conçoit les circuits hydrauliques en tenant compte de ces réalités opérationnelles, afin de garantir une qualité d’emboutissage constante, que la machine fonctionne depuis dix minutes ou dix heures.
| Paramètre hydraulique | Plage typique pour une machine de profilage de tuiles de toiture | Fonction |
|---|---|---|
| Pression du système | 12–18 MPa | Fournit la force d’emboutissage nécessaire à la fermeture des matrices |
| Tonnage du vérin | 10–30 tons | Détermine la profondeur maximale de pressage et la capacité en termes d’épaisseur du matériau |
| Temps de maintien | 0.3–0.8 secondes | Garantit la formation complète du motif de tuile |
| Capacité du réservoir d’huile | 100–200 litres | Assure la stabilité thermique pendant le fonctionnement continu |
| Type de pompe | Pompe à pistons à cylindrée variable | Fournit un débit hydraulique régulier et contrôlable |
Ce tableau résume les paramètres hydrauliques que les acheteurs doivent vérifier lorsqu’ils comparent les spécifications de machines à tuiles vernissées. Un tonnage plus élevé n’est pas toujours synonyme de meilleure qualité — ce qui compte est la combinaison d’une pression contrôlée, d’une réponse précise des valves et d’une stabilité thermique garantissant une précision d’emboutissage reproductible pendant toute une équipe de production.
Bobine d'acier prélaqué : exigences relatives aux matériaux pour la production de tuiles vernissées
La qualité de la tuile de toiture vernissée finie dépend autant de la matière première que de la machine elle-même. Une machine de profilage de tuiles de toiture est conçue pour traiter des bobines d’acier galvanisé ou galvalume prélaqué (revêtu de couleur), et le matériau doit répondre à des exigences précises en matière d’épaisseur, de limite d’élasticité, de type de revêtement et de finition de surface pour obtenir des résultats acceptables.
Épaisseur et propriétés mécaniques
L’épaisseur typique du matériau pour les tuiles métalliques vernissées varie de 0.3 mm à 0.6 mm, 0.4 mm et 0.5 mm étant les valeurs les plus courantes pour les applications de toiture résidentielles et commerciales. Le substrat en acier doit présenter une limite d’élasticité comprise entre 250 MPa et 350 MPa — suffisamment élevée pour conserver la forme du profil après formage, mais suffisamment ductile pour subir plusieurs opérations de cintrage et d’emboutissage sans fissurer. Les bobines présentant une limite d’élasticité supérieure à 400 MPa ne conviennent généralement pas aux profils complexes de tuiles vernissées, car le matériau résiste à la déformation, ce qui entraîne des problèmes de retour élastique et une éventuelle rupture du revêtement au niveau des lignes de cintrage.
La largeur de la bobine doit correspondre précisément à la spécification de largeur de formage de la machine, généralement comprise entre 900 mm et 1250 mm selon la largeur de couverture de tuile visée. La tolérance de largeur doit être de ±1 mm afin d’éviter les problèmes de guidage à travers les rouleaux de formage. Le diamètre intérieur de la bobine (généralement 508 mm ou 610 mm) doit correspondre à la spécification du mandrin du dérouleur. Ces détails peuvent sembler mineurs, mais les incompatibilités provoquent du gaspillage de matériau, des rayures de surface et des arrêts imprévus — des coûts qui s’accumulent rapidement dans une production à haut volume.
Exigences relatives au revêtement et à la surface
La couche de revêtement coloré — généralement en polyester (PE), polyester modifié au silicone (SMP) ou fluorure de polyvinylidène (PVDF) — doit résister aux contraintes mécaniques du profilage par rouleaux et de l’emboutissage par matrices sans se décoller, se fissurer ni perdre son brillant. Une épaisseur totale minimale du revêtement de 20–25 microns sur la surface supérieure est standard pour un matériau de qualité destinée au formage. Les acheteurs doivent demander des certificats de bobine confirmant l’adhérence du revêtement (pli en T ≤ 2T), la dureté au crayon (≥ 2H) et la résistance aux chocs inversés (≥ 9 J), afin de s’assurer que le matériau convient réellement au profilage par rouleaux plutôt qu’à une utilisation sur panneaux plats uniquement.
La couche de base galvanisée ou galvalume assure une protection contre la corrosion et présente généralement un poids de revêtement en zinc compris entre 60 g/m² et 150 g/m². Une teneur en zinc plus élevée prolonge la durée de service de la toiture, notamment dans les environnements côtiers ou humides. Le choix de la combinaison appropriée de substrat, de couche de zinc et de revêtement supérieur est une décision qui affecte la garantie du produit final et son positionnement sur le marché, et l’équipe commerciale technique de SUNWAY peut conseiller les clients sur la compatibilité des matériaux avec des profils de tuiles et des conditions climatiques spécifiques.
| Paramètre du matériau | Spécification recommandée | Remarques |
|---|---|---|
| Épaisseur de l'acier | 0,3–0,6 mm | 0.4–0.5 mm le plus courant pour les profils de tuiles vernissées |
| Limite d'élasticité | 250–350 MPa | Une résistance supérieure augmente le risque de retour élastique |
| Largeur de la bobine | 900–1250 mm (tolérance de ±1 mm) | Doit correspondre à la largeur de formage de la machine |
| Type de revêtement supérieur | PE / SMP / PVDF | Le PVDF offre la meilleure résistance aux intempéries |
| Épaisseur du revêtement supérieur | ≥ 20 µm | Empêche les fissures pendant le formage et l’emboutissage |
| Couche de zinc/galvalume | 60–150 g/m² | Des valeurs plus élevées améliorent la résistance à la corrosion |
Les acheteurs doivent recouper ces paramètres du matériau avec les spécifications de leur machine avant de s’engager dans des achats de bobines en vrac. L’utilisation d’un matériau hors spécifications est l’une des causes les plus courantes de problèmes de qualité sur des machines à tuiles vernissées qui fonctionnent par ailleurs correctement.
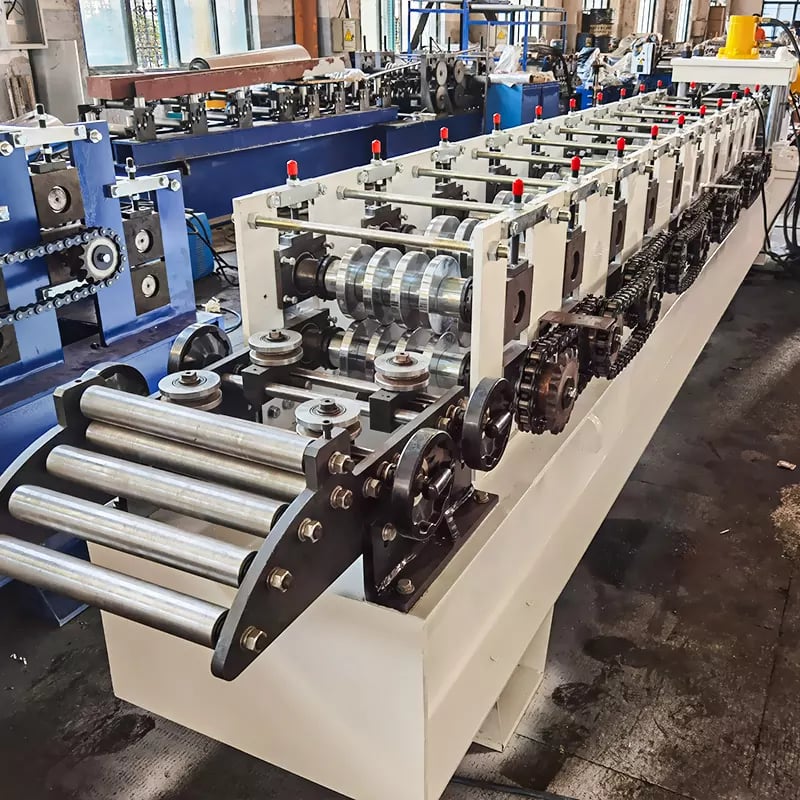
Équilibrer la vitesse de production et la précision du formage
L’un des défis d’ingénierie les plus critiques de toute machine de profilage de tuiles de toiture consiste à maintenir la précision dimensionnelle et la qualité de surface à des vitesses de production commercialement viables. La nature intermittente de l’étape d’emboutissage par matrices crée une tension naturelle entre le débit et la qualité, que les concepteurs de machines doivent résoudre grâce à une logique de commande intelligente et à une synchronisation mécanique.
Compromis entre vitesse et précision dans la production de tuiles vernissées
Une machine typique à tuiles métalliques fonctionne à une vitesse linéaire de formage de 4 à 8 mètres par minute — nettement plus lente que les machines standard pour panneaux trapézoïdaux, qui peuvent atteindre 15–25 m/min. Cette vitesse réduite est une conséquence directe du cycle d’emboutissage : la tôle doit décélérer, s’arrêter, subir le pressage par matrices, puis accélérer à nouveau pour chaque répétition du motif de tuile. Ce mouvement saccadé impose des exigences considérables au système d’entraînement, à la synchronisation de la presse hydraulique et à la coordination de la commande PLC.
Faire fonctionner une machine à tuiles vernissées nettement au-dessus de sa vitesse nominale dégrade inévitablement la qualité du produit. Les symptômes courants comprennent une profondeur incomplète du motif de tuile, une dérive de position entre les motifs emboutis, des éraflures de surface dues au contact des matrices avec une tôle encore en mouvement et une variation accrue de la longueur de coupe. Les opérateurs expérimentés comprennent que la vitesse nominale de la machine représente le point d’équilibre optimal déterminé par le fabricant, et que la dépasser entraîne des rendements décroissants.
Intégration de la commande PLC et de l'entraînement servo
Les machines modernes de profilage de tuiles de toiture utilisent des systèmes de commande PLC — généralement basés sur les plateformes Siemens, Mitsubishi ou Delta — associés à des systèmes d’alimentation entraînés par servomoteur afin de gérer le cycle précis marche-arrêt-marche requis pour l’emboutissage intermittent. Le PLC coordonne le suivi de la position de la tôle basé sur l’encodeur, le déclenchement de la presse hydraulique et l’activation de la cisaille afin de garantir que chaque motif de tuile est embouti exactement au bon emplacement sur la tôle formée.
Les entraînements d’alimentation servo offrent des avantages considérables par rapport aux systèmes traditionnels entraînés par chaîne dans cette application, car ils assurent un contrôle exact de la position avec des rampes d’accélération et de décélération pouvant être réglées pour chaque profil. Cela élimine le jeu mécanique et la dispersion de position inhérents aux anciennes technologies d’entraînement, ce qui permet d’obtenir une précision plus constante du pas des tuiles et une tolérance de coupe à longueur plus serrée — généralement de ±1.0 mm sur une longueur de répétition de tuile de 900 mm. Les acheteurs qui évaluent une machine à tuiles vernissées doivent vérifier la marque de la plateforme de commande, la résolution de l’encodeur et déterminer si le système d’alimentation utilise un servomoteur ou un moteur standard, car ces facteurs déterminent directement la précision réalisable à la vitesse de production.
Fabricant recommandé : SUNWAY
Pour les acheteurs à la recherche d’une machine de profilage de tuiles de toiture fiable et conçue avec précision, SUNWAY s’impose comme un fabricant recommandé, ayant fait ses preuves sur les marchés mondiaux. Forte de plus de 20 ans d’expérience dédiée dans la fabrication de machines de profilage à froid, SUNWAY exploite un système de production complet en interne couvrant la R&D, l’approvisionnement en matières premières, l’usinage de précision, l’assemblage, l’inspection qualité, l’emballage et la logistique d’exportation. Chaque machine fait l’objet de tests rigoureux avant expédition afin de garantir sa conformité aux normes internationales et aux exigences de performance spécifiées par le client.
L’approche de SUNWAY va au-delà de la simple vente d’équipements. En tant que fournisseur de solutions intégrées fiable, l’entreprise propose une assistance technique complète comprenant la conception personnalisée des rouleaux à partir des plans de profil du client, la planification complète de la ligne de production, des conseils d’installation et de mise en service sur site ou à distance, la formation des opérateurs, l’approvisionnement en pièces de rechange et une assistance technique à vie. Une équipe interne expérimentée de R&D analyse en permanence les tendances du marché et travaille en étroite collaboration avec les utilisateurs afin de développer des solutions de formage améliorées qui maintiennent les équipements SUNWAY à la pointe du secteur. Pour discuter de vos besoins concernant une machine à tuiles vernissées ou demander un devis détaillé, contactez notre équipe de vente technique aujourd'hui.
Principales spécifications et options de configuration de la machine
Pour sélectionner la machine de profilage de tuiles de toiture appropriée, il est nécessaire de bien comprendre les paramètres de spécification qui définissent les capacités, la flexibilité et l’adéquation de la machine à vos profils de tuiles cibles et à vos volumes de production.
Aperçu des spécifications standard de la machine
Le tableau ci-dessous présente une plage de spécifications représentative pour les machines de profilage de tuiles vernissées, telles qu'elles sont généralement configurées pour les marchés mondiaux. Les spécifications réelles varient selon la conception du profil, la plage d'épaisseurs des matériaux et les fonctionnalités optionnelles.
| Spécifications | Gamme typique | Pertinence pour l'acheteur |
|---|---|---|
| Stations de formage | 8–14 jeux | Un plus grand nombre de stations permet de réaliser des profils complexes avec une meilleure qualité |
| Vitesse de formage | 4–8 m/min | Tient compte du cycle d'emboutissage intermittent |
| Capacité d'épaisseur du matériau | 0,3–0,6 mm | Doit couvrir la gamme de produits ciblée |
| Matériau du rouleau | Cr12MoV / GCr15 (HRC 58–62) | Détermine la durée de vie des rouleaux et la régularité du profil |
| Puissance d'entraînement principale | 4–7.5 kW | Dimensionné en fonction de la charge et de la vitesse de profilage |
| Tonnage de la presse hydraulique | 10–30 tons | Doit correspondre à la profondeur d'emboutissage et à la résistance du matériau |
| Châssis de la machine | Acier soudé robuste | Garantit la rigidité et la résistance aux vibrations |
| Système de contrôle | PLC + HMI écran tactile | Permet le fonctionnement automatisé et l'enregistrement des paramètres |
| Largeur utile de la tuile | 800–1100 mm | Dépend de la conception du profil et de la largeur de la bobine |
Lors de l'examen des spécifications de différents fournisseurs, prêtez attention non seulement aux chiffres principaux, mais aussi à la qualité d'exécution : la précision d'usinage des rouleaux, la rigidité du châssis, les composants du système hydraulique et la marque du système de commande influencent tous bien davantage les performances réelles que ne le laisse supposer une fiche technique. Découvrez notre gamme complète de machines pour voir comment SUNWAY configure les lignes de production de tuiles vernissées pour différentes exigences de production.
Gamme vedette : solutions de machines SUNWAY pour tuiles vernissées et panneaux de toiture
SUNWAY propose une gamme complète d'équipements de profilage de toiture qui va bien au-delà des machines pour tuiles vernissées. Elle comprend des machines pour tôles ondulées, des lignes pour panneaux IBR, des machines de profilage double couche, des machines pour tuiles à relief et des équipements auxiliaires tels que des machines pour profils de faîtières et de solins. Cette vaste couverture permet aux acheteurs de se procurer une capacité complète de production de toiture auprès d'un seul fabricant, simplifiant ainsi les achats, réduisant les risques de compatibilité et rationalisant le service après-vente.
Chaque machine SUNWAY pour tuiles vernissées est équipée de rouleaux trempés Cr12MoV rectifiés avec précision, de châssis en acier soudé de forte épaisseur, d'une commande PLC avec écran tactile HMI couleur et d'un système hydraulique correctement conçu avec des composants de vanne de qualité. Une conception personnalisée des rouleaux est disponible pour les acheteurs possédant des profils de tuiles propriétaires, et l'équipe d'ingénierie de l'entreprise peut optimiser la conception des passes, les paramètres d'emboutissage et la disposition de la ligne afin de répondre à des objectifs spécifiques de rendement et de qualité. Associant un emballage professionnel destiné à l'exportation, une expertise en expédition par conteneurs et une assistance de mise en service vidéo à distance, SUNWAY fournit une solution véritablement complète pour la production de tuiles métalliques. Demandez un devis pour recevoir une proposition de machine adaptée à votre projet.
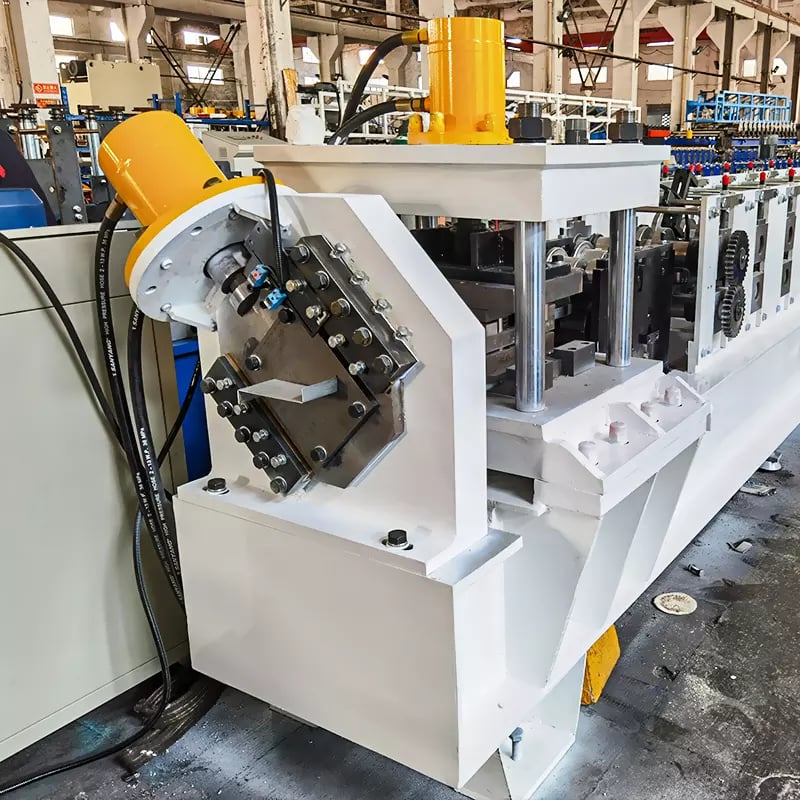
Optimisation de la configuration et du flux de travail de la ligne de production
Une ligne complète de production de tuiles vernissées ne se limite pas à la machine de profilage : il s'agit d'un système intégré, du chargement de la bobine à l'empilage des tuiles finies. Comprendre l'ensemble du flux de production aide les acheteurs à planifier l'espace de l'usine, la répartition de la main-d'œuvre et le flux des matériaux pour une efficacité maximale.
La séquence de production standard commence au niveau du dérouleur hydraulique, qui supporte la bobine d'acier (généralement de 3–6 tonnes) et introduit la bande dans la ligne avec une tension contrôlée. La bande passe par une plateforme de nivelage ou de guidage qui élimine la déformation de bobine et garantit une entrée droite et centrée dans la première station de profilage. Après le profilage progressif à travers toutes les stations, la tôle entre dans la presse hydraulique à matrice pour l'emboutissage du motif de tuile. Après l'emboutissage, la tôle profilée et gaufrée avance vers la cisaille hydraulique, qui coupe chaque tuile à la longueur programmée. Enfin, les tuiles coupées sont transférées vers une table de sortie ou, dans les lignes à plus haut volume, vers un empileur automatique qui collecte et aligne les tuiles finies pour leur emballage.
La disposition de la ligne doit prévoir suffisamment d'espace au sol pour le stockage temporaire des bobines, l'accès à la machine pour la maintenance et l'accumulation des produits finis. Une installation typique à ligne unique nécessite environ 15 à 25 mètres d'espace linéaire au sol, selon les options. Les acheteurs prévoyant plusieurs lignes ou l'ajout d'équipements secondaires tels que des dérouleurs avec chariots porte-bobines, des stations de gaufrage ou des applicateurs de film protecteur doivent discuter rapidement de l'optimisation de la disposition avec le fournisseur de la machine afin d'éviter des reprises coûteuses après l'installation. SUNWAY fournit des plans détaillés d'implantation et des conseils d'installation dans le cadre de son assistance standard aux projets, garantissant que chaque ligne de production est configurée pour un fonctionnement fluide et efficace dès le premier jour.
Pratiques de maintenance et performances à long terme de la machine
Une maintenance régulière est essentielle pour préserver la précision de profilage et l'efficacité de production de toute machine de profilage de tuiles de toiture pendant toute sa durée de vie opérationnelle. Négliger l'entretien courant entraîne une dégradation progressive de la qualité, des arrêts imprévus et le remplacement prématuré de composants, des coûts qui dépassent largement l'investissement modeste requis par un programme de maintenance rigoureux.
Les tâches quotidiennes comprennent la vérification du niveau et de la température de l'huile hydraulique, l'inspection des surfaces des rouleaux pour détecter les débris ou l'accumulation de revêtement, la vérification de la présence de toutes les protections de sécurité et la lubrification des entraînements par chaîne et des points de palier conformément aux indications du manuel d'utilisation. Les contrôles hebdomadaires doivent porter sur l'état des flexibles hydrauliques, le couple de serrage des fixations sur les arbres de rouleaux et les boulons de montage des matrices, les connexions des câbles des codeurs et les journaux d'erreurs du PLC. La maintenance mensuelle ou trimestrielle comprend l'échantillonnage et la filtration de l'huile hydraulique, la vérification de l'alignement des rouleaux, l'inspection de l'usure ou de la perte de chrome sur la surface des matrices et le nettoyage de l'armoire électrique.
SUNWAY fournit un manuel complet d'utilisation et de maintenance avec chaque machine, et l'équipe après-vente de l'entreprise est disponible pour le dépannage à distance par appel vidéo si nécessaire. Les pièces de rechange pour tous les composants d'usure — rouleaux, matrices, lames de cisaille, joints hydrauliques et pièces électriques — sont tenues en stock pour une expédition rapide. Pour obtenir des réponses aux questions courantes concernant l'utilisation et la maintenance, consultez notre foire aux questions page ou contactez directement l'équipe d'assistance technique de SUNWAY.
FAQ : machine de profilage par rouleaux pour tuiles de toiture
Quels profils une machine de profilage par rouleaux pour tuiles de toiture peut-elle produire ?
Une machine de profilage de tuiles de toiture est principalement conçue pour les profils de tuiles vernissées (tuiles à relief) qui reproduisent l'aspect des tuiles traditionnelles en céramique ou en argile. Selon la configuration des rouleaux et des matrices, elle peut également produire des profils de tuiles métalliques à relief ou incurvés apparentés. Chaque profil distinct nécessite généralement son propre jeu de rouleaux de profilage et de matrices d'emboutissage.
Quelle est la vitesse de production typique d'une machine pour tuiles vernissées ?
La plupart des machines pour tuiles vernissées fonctionnent à 4 à 8 mètres par minute. Le cycle d'emboutissage hydraulique intermittent limite la vitesse par rapport aux machines à panneaux à profilage continu. La vitesse réellement atteignable dépend du pas de la tuile, de la profondeur d'emboutissage, de l'épaisseur du matériau et des capacités du système de commande de la machine.
Quelle épaisseur de matériau une machine pour tuiles métalliques de toiture peut-elle traiter ?
Les machines standard pour tuiles métalliques de toiture sont conçues pour des acier bobines galvanisées ou galvalumées prélaquées d'une épaisseur comprise entre 0.3 mm et 0.6 mm. Les épaisseurs les plus couramment utilisées sont 0.4 mm et 0.5 mm pour les applications de toiture résidentielles et commerciales.
Comment SUNWAY garantit-il la qualité de ses machines de profilage par rouleaux pour tuiles de toiture ?
SUNWAY applique un système strict de contrôle qualité couvrant chaque étape, de l'approvisionnement en matières premières et de l'usinage de précision jusqu'à l'assemblage final, aux essais et à l'emballage. Les rouleaux sont usinés avec des tolérances serrées et traités thermiquement jusqu'à une dureté de HRC 58–62. Chaque machine est testée en usine avant expédition, et l'équipe interne de R&D de SUNWAY améliore continuellement les conceptions en fonction des retours du terrain et de l'analyse du marché.
La machine peut-elle être personnalisée pour mon profil de tuile spécifique ?
Oui. L'équipe d'ingénierie de SUNWAY peut concevoir des jeux de rouleaux et des matrices d'emboutissage personnalisés à partir de vos plans de profil ou d'échantillons de tuiles. L'entreprise propose également des options de largeur de profilage réglable, l'adaptation de la tension et de la fréquence à votre alimentation électrique locale, ainsi que des équipements optionnels tels que des empileurs automatiques et des dérouleurs avec chariots porte-bobines.
Quel service après-vente SUNWAY fournit-il pour les machines de tuiles vernissées ?
SUNWAY propose un ensemble complet de services après-vente comprenant la mise en service vidéo à distance, des supports de formation des opérateurs, un manuel détaillé d'utilisation et de maintenance, des consultations techniques à vie et un approvisionnement rapide en pièces de rechange. L'expérience de l'entreprise dans l'exportation mondiale garantit une assistance efficace, quel que soit le lieu où se trouve l'acheteur.
Comment la machine de profilage par rouleaux pour tuiles de toiture est-elle emballée pour l'expédition à l'exportation ?
SUNWAY utilise un emballage professionnel destiné à l'exportation, composé d'un film étirable, d'une couverture en tissu imperméable et d'un renforcement par châssis en acier. Les machines sont chargées dans des conteneurs maritimes standard avec des supports de fixation pour empêcher tout déplacement pendant le transport. La documentation complète — notamment la facture commerciale, la liste de colisage, le certificat d'origine et le manuel d'utilisation — est fournie avec chaque expédition.
Changelog :
- Explication complète du processus de formage des profils de tuiles vernissées, y compris les phases de mise en forme par rouleaux et d'emboutissage par matrice hydraulique
- Présentation détaillée des paramètres de conception du système hydraulique et des exigences de précision d'emboutissage
- Spécifications des matériaux en acier prélaqué et conseils de sélection pour la production de tuiles vernissées
- Analyse de l'équilibre entre vitesse et précision avec intégration d'un PLC et d'un entraînement servo
- Tableau complet des spécifications de la machine, flux de production de la ligne et meilleures pratiques de maintenance
Déclencheurs de la prochaine révision : nouveaux modèles de machines pour tuiles vernissées ou nouvelles configurations de stations de profilage, mises à jour des technologies des systèmes hydrauliques, changements concernant les normes ou la disponibilité de l'acier prélaqué, nouvelles intégrations de plateformes de commande PLC/servo, changements des itinéraires d'expédition ou des politiques commerciales affectant les acheteurs mondiaux, tendances émergentes des profils de tuiles sur les marchés clés





