
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

রুফ টাইল রোল ফর্মিং মেশিন সমতল রঙ-প্রলেপযুক্ত স্টিল কয়েলকে সুনিয়ন্ত্রিত ধারাবাহিক রোল ফর্মিং, হাইড্রোলিক স্ট্যাম্পিং এবং স্বয়ংক্রিয় কাটিংয়ের মাধ্যমে সুন্দর বাঁকানো, পরস্পর-জোড়া গ্লেজড টাইল প্রোফাইলে রূপান্তর করে। আধুনিক ধাতব ছাদ উৎপাদনের মেরুদণ্ড হয়ে উঠেছে এই প্রযুক্তি; এর সাহায্যে সব মহাদেশের নির্মাতারা শিল্প-পরিসরে হালকা, টেকসই ও দৃষ্টিনন্দন ছাদের টাইল তৈরি করতে পারেন। নতুন বা সম্প্রসারিত ছাদ উৎপাদন লাইনের সরঞ্জাম যাচাই করা যেকোনো ক্রেতার জন্য ফর্মিং প্রক্রিয়া, ডাই স্ট্যাম্পিং, উপকরণ নির্বাচন এবং গতি-নির্ভুলতার ভারসাম্য কীভাবে একসঙ্গে কাজ করে তা বোঝা জরুরি।
আপনি স্টিল কাঠামোর ঠিকাদার, ছাদ প্যানেলের পরিবেশক, অথবা গ্লেজড টাইল উৎপাদন শুরু করতে চাওয়া নির্মাণসামগ্রী প্রস্তুতকারক—যাই হোন না কেন, সঠিক মেশিন নির্বাচন আপনার পণ্যের গুণমান, উৎপাদনক্ষমতা এবং দীর্ঘমেয়াদি বিনিয়োগ-ফল নির্ধারণ করে। আপনার লক্ষ্য প্রোফাইল ও উৎপাদনের পরিমাণ অনুযায়ী রুফ টাইল রোল ফর্মিং মেশিন বেছে নিতে বিশেষজ্ঞের পরামর্শ চাইলে, 20 বছরেরও বেশি কোল্ড রোল ফর্মিং অভিজ্ঞতায় সমৃদ্ধ SUNWAY-এর বিশেষজ্ঞ কারিগরি পরামর্শ পেতে আমাদের দলের সাথে যোগাযোগ করুন।
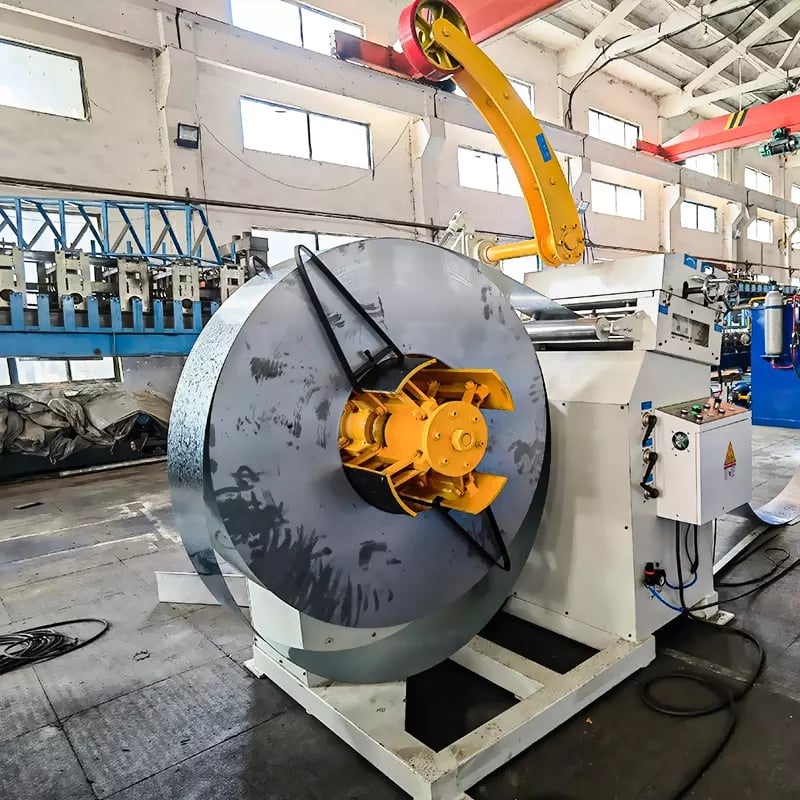
রুফ টাইল রোল ফর্মিং মেশিন কী এবং এটি কীভাবে কাজ করে
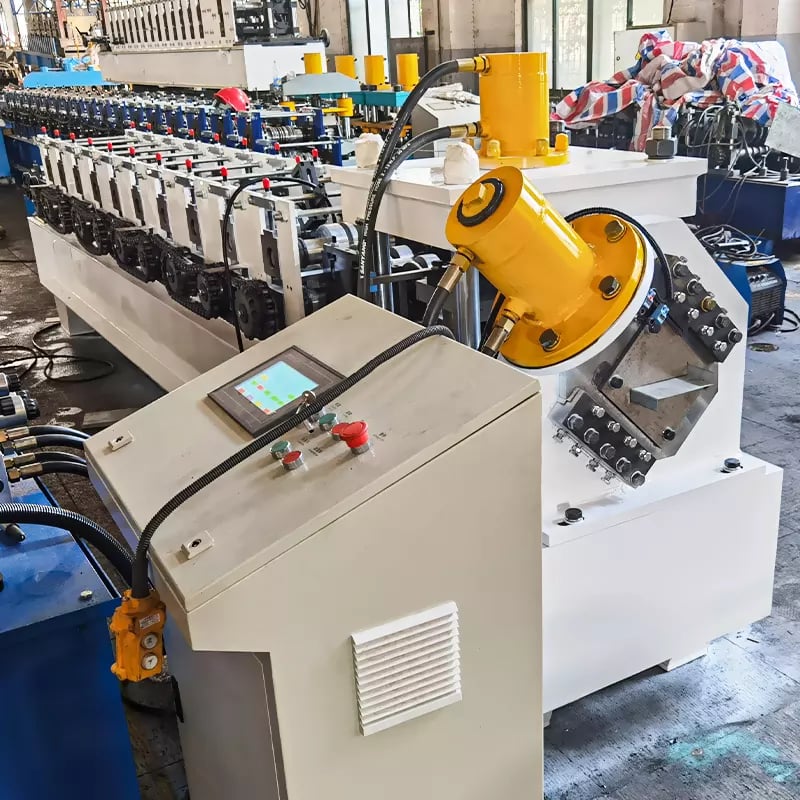
রুফ টাইল রোল ফর্মিং মেশিন হলো একটি বিশেষায়িত কোল্ড রোল ফর্মিং ব্যবস্থা, যা সমতল স্টিল কয়েলকে ত্রিমাত্রিক গ্লেজড টাইল বা স্টেপ টাইল প্রোফাইলে রূপ দেয়। এসব প্রোফাইল দেখতে ঐতিহ্যবাহী সিরামিক বা মাটির ছাদের টাইলের মতো। সাধারণ ট্রাপিজয়েডাল বা ঢেউতোলা প্যানেল মেশিনের বিপরীতে, গ্লেজড টাইল মেশিনে একটি অতিরিক্ত হাইড্রোলিক প্রেসিং স্টেশন থাকে। প্রাথমিক রোল ফর্মিংয়ের পর এই স্টেশন ধাতব শিটে বৈশিষ্ট্যপূর্ণ বাঁকানো বা ধাপযুক্ত নকশা ছাপ দেয়।
এর সামগ্রিক কার্যপ্রণালি একটি অবিচ্ছিন্ন প্রক্রিয়া অনুসরণ করে: ডিকয়লার রঙ-প্রলেপযুক্ত স্টিলের স্ট্রিপকে লেভেলিং ও গাইড ব্যবস্থায় সরবরাহ করে; এরপর শিটটি একাধিক ফর্মিং রোলার স্টেশনের মধ্য দিয়ে যায়, যেখানে ধাপে ধাপে এর ক্রস-সেকশনাল প্রোফাইল তৈরি হয়। প্রধান ফর্মিং ধাপ শেষে শিটটি হাইড্রোলিক ডাই প্রেসে প্রবেশ করে। সেখানে উচ্চ টনেজে ওপরের ও নিচের ডাই বন্ধ হয়ে টাইলের নকশা এমবস করে। ফর্ম করা ও স্ট্যাম্প করা শিটটি পরে নির্ভুল দৈর্ঘ্যে কাটার জন্য হাইড্রোলিক শিয়ারে যায়; এরপর রান-আউট টেবিল বা স্বয়ংক্রিয় স্ট্যাকার সেটি সংগ্রহ করে।
অন্য রোল ফর্মিং সরঞ্জাম থেকে মেটাল রুফ টাইল মেশিনকে আলাদা করে অবিচ্ছিন্ন ফর্মিং লাইনের ভেতরে স্ট্যাম্পিং স্টেশনের সমন্বয়। ধাপে ধাপে রোল ফর্মিংয়ের সঙ্গে বিরতিতে ডাই প্রেসিং যুক্ত এই হাইব্রিড প্রক্রিয়ায় ফিডের গতি, প্রেসিং সাইকেল এবং কাটিংয়ের ধাপ সতর্কভাবে সমন্বয় করতে হয়। নির্ভরযোগ্যভাবে এই সমন্বয় অর্জনই সুপরিকল্পিত গ্লেজড টাইল মেশিনের বৈশিষ্ট্য; এটি সরাসরি পৃষ্ঠের গুণমান, মাত্রাগত নির্ভুলতা ও সামগ্রিক উৎপাদন দক্ষতাকে প্রভাবিত করে।
গ্লেজড টাইল প্রোফাইল ফর্মিং প্রক্রিয়ার ব্যাখ্যা
রুফ টাইল রোল ফর্মিং মেশিনের ফর্মিং প্রক্রিয়াকে তিনটি স্বতন্ত্র পর্যায়ে ভাগ করা যায়: প্রাথমিক রোল শেপিং, হাইড্রোলিক ডাই স্ট্যাম্পিং এবং কাটিংসহ চূড়ান্ত ক্যালিব্রেশন। প্রতিটি পর্যায় সমাপ্ত টাইল প্রোফাইলে নির্দিষ্ট জ্যামিতিক বৈশিষ্ট্য যোগ করে; যেকোনো একটি পর্যায়ের দুর্বলতা শেষ পণ্যের গুণমানে প্রভাব ফেলে।
প্রাথমিক রোল শেপিং ধাপসমূহ
প্রাথমিক রোল শেপিং পর্যায়ে সমতল স্টিল স্ট্রিপটি 8 থেকে 14টি ফর্মিং স্টেশনের মধ্য দিয়ে যায়—প্রোফাইলের জটিলতা অনুযায়ী—যেখানে ওপরের ও নিচের রোলারের জোড়া ধাপে ধাপে বাঁকিয়ে শিটকে কাঙ্ক্ষিত ক্রস-সেকশনাল আকৃতি দেয়। রঙের আবরণে ফাটল বা স্টিলের বেসে অতিরিক্ত চাপ এড়াতে প্রতিটি স্টেশন সাধারণত প্রতি পাসে 2° থেকে 5° পর্যন্ত সামান্য কোণ পরিবর্তন ঘটায়। রোলার সেটগুলো Cr12MoV বা GCr15 কঠিন টুল স্টিল থেকে নির্ভুলভাবে মেশিন করে HRC 58–62 কঠোরতায় হিট-ট্রিট করা হয়। এতে দীর্ঘ সেবা-আয়ু এবং লক্ষ লক্ষ ফর্মিং সাইকেলজুড়ে ধারাবাহিক প্রোফাইল নির্ভুলতা নিশ্চিত হয়।
রোলার পাসের ক্রম নকশা করা অত্যন্ত গুরুত্বপূর্ণ। অপ্টিমাইজ করা পাস নকশা ফর্মিংয়ের চাপ সমানভাবে বণ্টন করে, উপকরণের স্প্রিংব্যাক কমায় এবং রঙ-প্রলেপযুক্ত স্তরের পৃষ্ঠের ফিনিশ অক্ষুণ্ণ রাখে। দুর্বল পাস নকশায় প্রান্ত ঢেউখেলানো, ফ্ল্যাঞ্জ কুঁচকে যাওয়া বা আবরণ ক্ষতিগ্রস্ত হওয়ার মতো ত্রুটি হয়—যা স্থাপন করা প্রতিটি ছাদের টাইলেই চোখে পড়ে এবং ফর্মিংয়ের পর আর সংশোধন করা যায় না। এ কারণেই অভিজ্ঞ নির্মাতারা একটি রোল কাটার আগেই CAD-ভিত্তিক রোলার নকশা ও ফাইনাইট এলিমেন্ট সিমুলেশনে উল্লেখযোগ্য বিনিয়োগ করেন।
হাইড্রোলিক ডাই স্ট্যাম্পিং পর্যায়
ক্রস-সেকশন তৈরি হওয়ার পর শিটটি হাইড্রোলিক স্ট্যাম্পিং স্টেশনে প্রবেশ করে, যা যেকোনো গ্লেজড টাইল মেশিনের প্রধান বৈশিষ্ট্য। এখানে সাধারণত 10 থেকে 30 টন রেটিংয়ের একটি হাইড্রোলিক সিলিন্ডার ওপরের ডাইকে শিটের দিকে নামায়, আর নিচের ডাই বিপরীত আকৃতির গহ্বর তৈরি করে। ডাই দুটি বন্ধ হলে আগে থেকে ফর্ম করা শিটে বৈশিষ্ট্যপূর্ণ ধাপযুক্ত বা বাঁকানো টাইলের নকশা এমবস হয়; ফলে ঐতিহ্যবাহী মাটির টাইলের মতো ত্রিমাত্রিক চেহারা তৈরি হয়।
সম্পূর্ণ উৎপাদনজুড়ে টাইলের নকশা সমান রাখতে ডাই প্রেসকে অত্যন্ত নির্ভুল অবস্থান নিয়ন্ত্রণে চালাতে হয়; গভীরতার সহনশীলতা ±0.15 mm-এর মধ্যে রাখতে হবে। ডাইয়ের সারিবদ্ধতা, প্রেসের টনেজ, ডুয়েল সময় এবং ফেরার গতি PLC নিয়ন্ত্রণ ব্যবস্থায় প্রোগ্রাম করা যায়। এতে যান্ত্রিক সমন্বয় ছাড়াই অপারেটররা বিভিন্ন স্টিলের পুরুত্ব ও প্রোফাইলের গভীরতা অনুযায়ী স্ট্যাম্পিং প্যারামিটার সূক্ষ্মভাবে সামঞ্জস্য করতে পারেন। ডাইগুলো উচ্চমানের টুল স্টিল থেকে মেশিন করে ক্রোম-প্রলেপ দেওয়া হয়, যাতে ক্ষয় কমে এবং প্রেসিংয়ের সময় প্রলেপযুক্ত স্টিলের পৃষ্ঠ সুরক্ষিত থাকে।
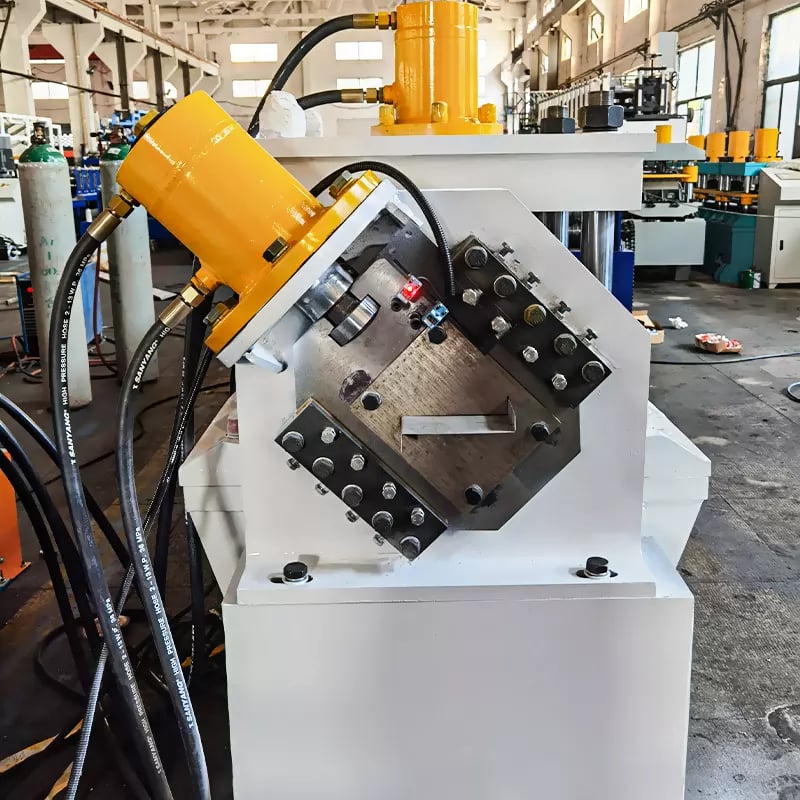
নির্ভুল টাইল স্ট্যাম্পিংয়ের জন্য হাইড্রোলিক সিস্টেম ডিজাইন
ডাই স্ট্যাম্পিং প্রক্রিয়ার শক্তির উৎস হলো হাইড্রোলিক ব্যবস্থা; এর নকশাই সরাসরি স্ট্যাম্পিংয়ের ধারাবাহিকতা, সাইকেলের গতি এবং মেশিনের স্থায়িত্ব নির্ধারণ করে। মেটাল রুফ টাইল মেশিনের সুপরিকল্পিত হাইড্রোলিক ব্যবস্থা সাধারণত 12–18 MPa সিস্টেম চাপে চলে এবং প্রেসিং সাইকেলজুড়ে মসৃণ, নিয়ন্ত্রণযোগ্য বল সরবরাহে পরিবর্তনশীল ডিসপ্লেসমেন্ট পিস্টন পাম্প ব্যবহার করে।
নির্ভুল স্ট্যাম্পিংয়ে পর্যাপ্ত টনেজের পাশাপাশি এগিয়ে যাওয়া, প্রেসিং, ডুয়েল এবং ফেরার স্ট্রোকে গতির নিয়ন্ত্রণও জরুরি। আধুনিক গ্লেজড টাইল মেশিনে প্রপোরশনাল হাইড্রোলিক ভালভ বা সার্ভো-হাইড্রোলিক ড্রাইভ থাকে, যা সিলিন্ডারের গতি তাৎক্ষণিকভাবে নিয়ন্ত্রণ করে। এতে ডাই বন্ধ হওয়ার সময় আঘাতজনিত ধাক্কা ঠেকানো যায় এবং প্রলেপযুক্ত স্টিলের পৃষ্ঠ অক্ষত থাকে। ডুয়েল পর্যায়ে ডাই পূর্ণ চাপে বন্ধ থাকে; উৎপাদন সাইকেলে বাধা না দিয়ে উপকরণকে সম্পূর্ণ আকার দিতে এই সময় সাধারণত 0.3 থেকে 0.8 seconds হয়।
তাপ ব্যবস্থাপনাও অভিজ্ঞ ক্রেতাদের বিবেচনা করা উচিত। অবিচ্ছিন্ন পরিচালনায় হাইড্রোলিক তরল গরম হয়; এতে সময়ের সঙ্গে তেলের সান্দ্রতা কমে এবং ব্যবস্থার সাড়া দেওয়ার ক্ষমতা হ্রাস পায়। মানসম্মত মেশিনে তেল কুলার, তাপমাত্রা সেন্সর ও ফিল্টারেশন সার্কিট থাকে, যা দীর্ঘ শিফটজুড়ে তরলের অবস্থা বজায় রাখে। 20+ বছরের উৎপাদন অভিজ্ঞতা থেকে পাওয়া জ্ঞান কাজে লাগিয়ে SUNWAY-এর প্রকৌশল দল এসব বাস্তব পরিচালনাগত দিক মাথায় রেখে হাইড্রোলিক সার্কিট নকশা করে; ফলে মেশিনটি দশ মিনিট বা দশ ঘণ্টা চলুক, স্ট্যাম্পিংয়ের গুণমান একই থাকে।
| হাইড্রোলিক প্যারামিটার | রুফ টাইল রোল ফর্মিং মেশিনের সাধারণ পরিসর | কার্যাবলী |
|---|---|---|
| সিস্টেমের চাপ | 12–18 MPa | ডাই বন্ধ করার জন্য স্ট্যাম্পিং বল সরবরাহ করে |
| সিলিন্ডারের টনেজ | 10–30 tons | সর্বোচ্চ প্রেসিং গভীরতা ও উপকরণের পুরুত্ব সামলানোর ক্ষমতা নির্ধারণ করে |
| ডুয়েল সময় | 0.3–0.8 seconds | টাইলের নকশা সম্পূর্ণভাবে তৈরি হওয়া নিশ্চিত করে |
| তেলের ট্যাংকের ধারণক্ষমতা | 100–200 liters | অবিচ্ছিন্ন পরিচালনায় তাপীয় স্থিতিশীলতা বজায় রাখে |
| পাম্পের ধরন | পরিবর্তনশীল ডিসপ্লেসমেন্ট পিস্টন পাম্প | মসৃণ ও নিয়ন্ত্রণযোগ্য হাইড্রোলিক প্রবাহ সরবরাহ করে |
গ্লেজড টাইল মেশিনের স্পেসিফিকেশন তুলনা করার সময় ক্রেতাদের যে হাইড্রোলিক প্যারামিটারগুলো যাচাই করা উচিত, এই সারণিতে তার সারাংশ দেওয়া হয়েছে। বেশি টনেজ মানেই সব সময় ভালো গুণমান নয়—পুরো উৎপাদন শিফটে বারবার একই নির্ভুলতায় স্ট্যাম্পিং করতে নিয়ন্ত্রিত চাপ, ভালভের সুনির্দিষ্ট সাড়া এবং তাপীয় স্থিতিশীলতার সমন্বয়ই আসল।
কালার-কোটেড স্টিল কয়েল: গ্লেজড টাইল উৎপাদনের জন্য উপকরণের প্রয়োজনীয়তা
সমাপ্ত গ্লেজড ছাদের টাইলের গুণমান মেশিনের মতোই কাঁচামালের ওপর নির্ভর করে। রুফ টাইল রোল ফর্মিং মেশিন প্রি-পেইন্টেড (রঙ-প্রলেপযুক্ত) গ্যালভানাইজড বা গ্যালভালুম স্টিল কয়েল প্রক্রিয়াকরণের জন্য নকশা করা হয়। গ্রহণযোগ্য ফল পেতে উপকরণে পুরুত্ব, ইয়িল্ড স্ট্রেংথ, আবরণের ধরন এবং পৃষ্ঠের ফিনিশসংক্রান্ত নির্দিষ্ট শর্ত পূরণ করতে হয়।
পুরুত্ব এবং যান্ত্রিক বৈশিষ্ট্য
ধাতব গ্লেজড টাইলের উপকরণের সাধারণ পুরুত্ব 0.3 mm থেকে 0.6 mm; আবাসিক ও বাণিজ্যিক ছাদের কাজে 0.4 mm এবং 0.5 mm সবচেয়ে বেশি ব্যবহৃত হয়। স্টিলের বেসের ইয়িল্ড স্ট্রেংথ 250 MPa থেকে 350 MPa হওয়া উচিত—ফর্ম করা প্রোফাইলের আকৃতি ধরে রাখার জন্য যথেষ্ট শক্ত, আবার ফাটল ছাড়া একাধিক বাঁকানো ও স্ট্যাম্পিং ধাপ পার করার মতো নমনীয়। 400 MPa-এর বেশি ইয়িল্ড স্ট্রেংথের কয়েল সাধারণত জটিল গ্লেজড টাইল প্রোফাইলের জন্য উপযোগী নয়, কারণ উপকরণটি আকার পরিবর্তনে বাধা দেয়; ফলে স্প্রিংব্যাক এবং বাঁকের রেখায় আবরণ ফেটে যাওয়ার ঝুঁকি থাকে।
কয়েলের প্রস্থ মেশিনের ফর্মিং-প্রস্থের স্পেসিফিকেশনের সঙ্গে নিখুঁতভাবে মেলাতে হবে; লক্ষ্য টাইলের কার্যকর প্রস্থ অনুযায়ী এটি সাধারণত 900 mm থেকে 1250 mm হয়। ফর্মিং রোলারের মধ্য দিয়ে চলার সময় ট্র্যাকিং সমস্যা ঠেকাতে প্রস্থের সহনশীলতা ±1 mm-এর মধ্যে থাকা উচিত। কয়েলের ভেতরের ব্যাস (সাধারণত 508 mm বা 610 mm) ডিকয়লারের ম্যান্ড্রেলের স্পেসিফিকেশনের সঙ্গে মিলতে হবে। বিষয়গুলো ছোট মনে হলেও অমিল হলে উপকরণ নষ্ট, পৃষ্ঠে আঁচড় এবং অপরিকল্পিত বন্ধের ঘটনা ঘটে—যার খরচ বেশি পরিমাণে উৎপাদনে দ্রুত বেড়ে যায়।
কোটিং এবং পৃষ্ঠের প্রয়োজনীয়তা
রঙের আবরণ—সাধারণত পলিয়েস্টার (PE), সিলিকন-সংশোধিত পলিয়েস্টার (SMP) বা পলিভিনাইলিডিন ফ্লুরাইড (PVDF)—খসে পড়া, ফেটে যাওয়া বা ঔজ্জ্বল্য হারানো ছাড়াই রোল ফর্মিং ও ডাই স্ট্যাম্পিংয়ের যান্ত্রিক চাপ সহ্য করতে হবে। ফর্মিং-গ্রেড উপকরণের ওপরের পৃষ্ঠে মোট আবরণের ন্যূনতম পুরুত্ব সাধারণত 20–25 microns হয়। উপকরণটি শুধু সমতল প্যানেলের জন্য নয়, সত্যিই রোল ফর্মিংয়ের উপযোগী কি না নিশ্চিত করতে ক্রেতাদের কয়েলের সনদে আবরণের আসঞ্জন (T-bend ≤ 2T), পেন্সিল হার্ডনেস (≥ 2H) এবং রিভার্স ইমপ্যাক্ট রেজিস্ট্যান্স (≥ 9 J) যাচাই করা উচিত।
গ্যালভানাইজড বা গ্যালভালুমের বেস স্তর ক্ষয়রোধী সুরক্ষা দেয়; এতে জিঙ্কের প্রলেপের ওজন সাধারণত 60 g/m² থেকে 150 g/m² হয়। জিঙ্কের পরিমাণ বেশি হলে ছাদের সেবা-আয়ু বাড়ে, বিশেষ করে উপকূলীয় বা আর্দ্র পরিবেশে। বেস উপকরণ, জিঙ্ক স্তর এবং ওপরের আবরণের সঠিক সমন্বয় শেষ পণ্যের ওয়ারেন্টি ও বাজারে অবস্থানকে প্রভাবিত করে। নির্দিষ্ট টাইল প্রোফাইল ও জলবায়ুর জন্য উপকরণের সামঞ্জস্য নিয়ে SUNWAY-এর কারিগরি বিক্রয় দল পরামর্শ দিতে পারে।
| উপকরণের প্যারামিটার | প্রস্তাবিত স্পেসিফিকেশন | নোট |
|---|---|---|
| স্টিলের পুরুত্ব | 0.3–0.6 mm | গ্লেজড টাইল প্রোফাইলে 0.4–0.5 mm সবচেয়ে বেশি ব্যবহৃত হয় |
| ইয়িল্ড স্ট্রেংথ | 250–350 MPa | ইয়িল্ড স্ট্রেংথ বেশি হলে স্প্রিংব্যাকের ঝুঁকি বাড়ে |
| কয়েল প্রস্থ | 900–1250 mm (±1 mm সহনশীলতা) | মেশিনের ফর্মিং প্রস্থের সঙ্গে মিলতে হবে |
| ওপরের আবরণের ধরন | PE / SMP / PVDF | PVDF আবহাওয়ার প্রভাব সবচেয়ে ভালোভাবে প্রতিরোধ করে |
| ওপরের আবরণের পুরুত্ব | ≥ 20 µm | ফর্মিং ও স্ট্যাম্পিংয়ের সময় ফাটল ঠেকায় |
| জিঙ্ক/গ্যালভালুম স্তর | 60–150 g/m² | মান বেশি হলে ক্ষয় প্রতিরোধ বাড়ে |
বড় পরিমাণে কয়েল কেনার আগে ক্রেতাদের এই উপকরণ-প্যারামিটারগুলো মেশিনের স্পেসিফিকেশনের সঙ্গে মিলিয়ে দেখা উচিত। নির্ধারিত স্পেসিফিকেশনের বাইরের উপকরণ ব্যবহার করা ভালোভাবে চলা গ্লেজড টাইল মেশিনেও গুণগত সমস্যার অন্যতম সাধারণ কারণ।
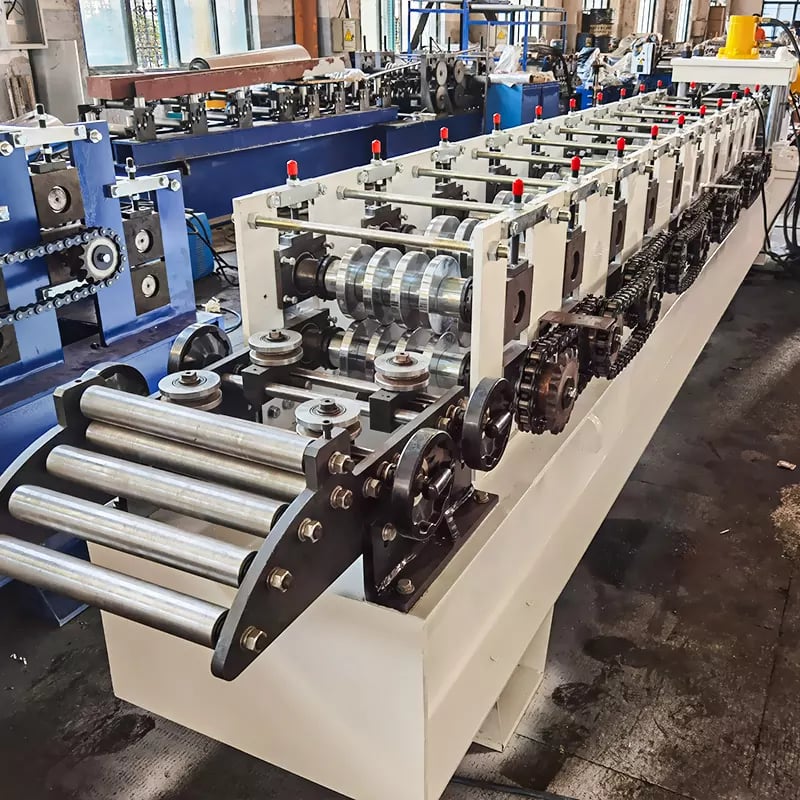
উৎপাদন গতি এবং ফর্মিং নির্ভুলতার ভারসাম্য
যেকোনো রুফ টাইল রোল ফর্মিং মেশিনে সবচেয়ে গুরুত্বপূর্ণ প্রকৌশলগত চ্যালেঞ্জগুলোর একটি হলো বাণিজ্যিকভাবে কার্যকর উৎপাদনগতিতে মাত্রাগত নির্ভুলতা ও পৃষ্ঠের গুণমান বজায় রাখা। ডাই স্ট্যাম্পিংয়ের বিরতিযুক্ত ধাপ উৎপাদনক্ষমতা ও গুণমানের মধ্যে স্বাভাবিক টানাপোড়েন তৈরি করে; বুদ্ধিদীপ্ত নিয়ন্ত্রণ লজিক ও যান্ত্রিক সমন্বয়ের মাধ্যমে মেশিন ডিজাইনারদের তা সামলাতে হয়।
গ্লেজড টাইল উৎপাদনে গতি-নির্ভুলতার সমন্বয়
একটি সাধারণ মেটাল রুফ টাইল মেশিন প্রতি মিনিটে 4 থেকে 8 মিটার গতিতে ফর্মিং করে—মানক ট্রাপিজয়েডাল প্যানেল মেশিনের চেয়ে উল্লেখযোগ্যভাবে ধীর, যেগুলো 15–25 m/min গতিতে চলতে পারে। স্ট্যাম্পিং চক্রের কারণেই গতি কম: প্রতিটি টাইল নকশার জন্য শিটের গতি কমাতে, থামাতে, ডাই দিয়ে চাপ দিতে এবং আবার গতি বাড়াতে হয়। এই থামা-চলার গতি ড্রাইভ ব্যবস্থা, হাইড্রোলিক প্রেসের সময়-নিয়ন্ত্রণ ও PLC সমন্বয়ের ওপর বড় চাপ ফেলে।
গ্লেজড টাইল মেশিনকে নির্ধারিত গতির চেয়ে অনেক বেশি গতিতে চালালে পণ্যের গুণমান অনিবার্যভাবে কমে। সাধারণ লক্ষণ হলো টাইলের নকশা যথেষ্ট গভীর না হওয়া, স্ট্যাম্প করা নকশার অবস্থান সরে যাওয়া, চলমান শিটের সঙ্গে ডাইয়ের সংস্পর্শে পৃষ্ঠে ঘষার দাগ পড়া এবং কাটার দৈর্ঘ্যে বেশি তারতম্য। অভিজ্ঞ অপারেটররা জানেন, প্রস্তুতকারক নির্ধারিত গতি হলো সর্বোত্তম ভারসাম্যপূর্ণ গতি; এর বেশি চালালে ক্রমশ কম ফল মেলে।
PLC নিয়ন্ত্রণ এবং সার্ভো ড্রাইভ ইন্টিগ্রেশন
আধুনিক রুফ টাইল রোল ফর্মিং মেশিনে PLC নিয়ন্ত্রণ ব্যবস্থা—সাধারণত Siemens, Mitsubishi বা Delta প্ল্যাটফর্ম—সার্ভো-চালিত ফিড ব্যবস্থার সঙ্গে কাজ করে। বিরতিতে স্ট্যাম্পিংয়ের জন্য প্রয়োজনীয় সুনির্দিষ্ট চালু-থামা-চালু সাইকেল এটি নিয়ন্ত্রণ করে। PLC এনকোডার-ভিত্তিক শিটের অবস্থান শনাক্তকরণ, হাইড্রোলিক প্রেস চালুর সময় এবং শিয়ার সক্রিয় করার ধাপ সমন্বয় করে, যাতে ফর্ম করা শিটের ঠিক সঠিক স্থানে প্রতিটি টাইল নকশা ছাপা হয়।
এই কাজে প্রচলিত চেইন-চালিত ব্যবস্থার তুলনায় সার্ভো ফিড ড্রাইভের বড় সুবিধা আছে: প্রতিটি প্রোফাইল অনুযায়ী সামঞ্জস্যযোগ্য ত্বরণ ও মন্দনের র্যাম্পসহ এগুলো সুনির্দিষ্ট অবস্থান নিয়ন্ত্রণ দেয়। এতে পুরোনো ড্রাইভ প্রযুক্তির যান্ত্রিক ব্যাকল্যাশ ও অবস্থানগত বিচ্যুতি দূর হয়; ফলে টাইলের পিচ আরও সমান থাকে এবং কাটার দৈর্ঘ্যের সহনশীলতা কমে—সাধারণত 900 mm টাইলের পুনরাবৃত্ত দৈর্ঘ্যে ±1.0 mm-এর মধ্যে। গ্লেজড টাইল মেশিন যাচাইয়ের সময় ক্রেতাদের নিয়ন্ত্রণ প্ল্যাটফর্মের ব্র্যান্ড, এনকোডারের রেজোলিউশন এবং ফিড ব্যবস্থায় সার্ভো না সাধারণ মোটর ড্রাইভ ব্যবহৃত হয়েছে তা নিশ্চিত করা উচিত; উৎপাদনগতিতে অর্জনযোগ্য নির্ভুলতা সরাসরি এসবের ওপর নির্ভর করে।
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
নির্ভরযোগ্য ও নির্ভুলভাবে প্রকৌশলকৃত রুফ টাইল রোল ফর্মিং মেশিন খুঁজছেন এমন ক্রেতাদের জন্য বৈশ্বিক বাজারে প্রমাণিত অভিজ্ঞতাসম্পন্ন সুপারিশকৃত প্রস্তুতকারক হলো সানওয়ে। কোল্ড রোল ফর্মিং মেশিন তৈরিতে 20 বছরেরও বেশি নিবেদিত অভিজ্ঞতা নিয়ে SUNWAY নিজস্ব সম্পূর্ণ উৎপাদন ব্যবস্থা পরিচালনা করে, যার মধ্যে R&D, কাঁচামাল সংগ্রহ, নির্ভুল মেশিনিং, সংযোজন, গুণমান পরীক্ষা, প্যাকেজিং এবং রপ্তানি সরবরাহ অন্তর্ভুক্ত। আন্তর্জাতিক মান ও গ্রাহকের নির্দিষ্ট কর্মক্ষমতার শর্ত পূরণ নিশ্চিত করতে চালানের আগে প্রতিটি মেশিন কঠোর পরীক্ষার মধ্য দিয়ে যায়।
SUNWAY-এর কাজ সরঞ্জাম বিক্রির মধ্যেই সীমাবদ্ধ নয়। নির্ভরযোগ্য ওয়ান-স্টপ সমাধান প্রদানকারী হিসেবে প্রতিষ্ঠানটি গ্রাহকের প্রোফাইল ড্রয়িং অনুযায়ী কাস্টম রোলার নকশা, সম্পূর্ণ উৎপাদন লাইন পরিকল্পনা, সশরীরে বা দূর থেকে স্থাপন ও কমিশনিং নির্দেশনা, অপারেটর প্রশিক্ষণ, খুচরা যন্ত্রাংশ সরবরাহ এবং আজীবন কারিগরি সহায়তাসহ বিস্তৃত প্রযুক্তিগত সহায়তা দেয়। অভিজ্ঞ নিজস্ব R&D দল বাজারের প্রবণতা নিয়মিত বিশ্লেষণ করে এবং ব্যবহারকারীদের সঙ্গে ঘনিষ্ঠভাবে কাজ করে উন্নত ফর্মিং সমাধান তৈরি করে, যাতে SUNWAY-এর সরঞ্জাম শিল্পের অগ্রভাগে থাকে। আপনার গ্লেজড টাইল মেশিনের চাহিদা নিয়ে আলোচনা করতে বা বিস্তারিত মূল্যপ্রস্তাব চাইতে আজই আমাদের প্রযুক্তিগত বিক্রয় দলের সাথে যোগাযোগ করুন।
প্রধান স্পেসিফিকেশন এবং মেশিন কনফিগারেশন বিকল্প
সঠিক রুফ টাইল রোল ফর্মিং মেশিন নির্বাচন করতে সক্ষমতা, নমনীয়তা এবং আপনার লক্ষ্য টাইল প্রোফাইল ও উৎপাদনের পরিমাণের উপযোগিতা নির্ধারণকারী স্পেসিফিকেশন প্যারামিটারগুলো স্পষ্টভাবে বুঝতে হবে।
স্ট্যান্ডার্ড মেশিন স্পেসিফিকেশনের পর্যালোচনা
নিচের সারণিতে বৈশ্বিক বাজারের জন্য সাধারণভাবে কনফিগার করা গ্লেজড টাইল রোল ফর্মিং মেশিনের প্রতিনিধিত্বমূলক স্পেসিফিকেশন পরিসর দেওয়া হয়েছে। প্রোফাইলের নকশা, উপকরণের পুরুত্বের পরিসর এবং ঐচ্ছিক বৈশিষ্ট্য অনুযায়ী প্রকৃত স্পেসিফিকেশন ভিন্ন হতে পারে।
| স্পেসিফিকেশন | সাধারণ পরিসীমা | ক্রেতার জন্য প্রাসঙ্গিকতা |
|---|---|---|
| ফর্মিং স্টেশনসমূহ | 8–14 sets | স্টেশন বেশি হলে উন্নত গুণমানে জটিল প্রোফাইল তৈরি করা যায় |
| ফর্মিং গতি | 4–8 m/min | বিরতিযুক্ত স্ট্যাম্পিং সাইকেলের জন্য উপযোগী |
| উপাদানের পুরুত্ব ক্ষমতা | 0.3–0.6 mm | লক্ষ্য পণ্যের পরিসর জুড়ে কাজ করতে হবে |
| রোলারের উপাদান | Cr12MoV / GCr15 (HRC 58–62) | রোলারের সেবা-আয়ু ও প্রোফাইলের সামঞ্জস্য নির্ধারণ করে |
| মূল ড্রাইভ পাওয়ার | 4–7.5 kW | ফর্মিংয়ের লোড ও গতির অনুপাতে নির্ধারণ করা হয় |
| হাইড্রোলিক প্রেসের টনেজ | 10–30 tons | স্ট্যাম্পিংয়ের গভীরতা ও উপকরণের শক্তির সঙ্গে মানানসই হতে হবে |
| মেশিন ফ্রেম | ভারী কাজের উপযোগী ওয়েল্ড করা স্টিল | দৃঢ়তা ও কম্পন প্রতিরোধ নিশ্চিত করে |
| নিয়ন্ত্রণ ব্যবস্থা | পিএলসি + এইচএমআই টাচস্ক্রিন | স্বয়ংক্রিয় পরিচালনা ও প্যারামিটার সংরক্ষণ সম্ভব করে |
| কার্যকর টাইলের প্রস্থ | 800–1100 mm | প্রোফাইলের নকশা ও কয়েলের প্রস্থের ওপর নির্ভর করে |
বিভিন্ন সরবরাহকারীর স্পেসিফিকেশন পর্যালোচনা করার সময় শুধু প্রধান সংখ্যাগুলো নয়, কাজের মানও দেখুন: রোলার মেশিনিংয়ের নির্ভুলতা, ফ্রেমের দৃঢ়তা, হাইড্রোলিক ব্যবস্থার উপাদান এবং নিয়ন্ত্রণ ব্যবস্থার ব্র্যান্ড বাস্তবে কর্মক্ষমতাকে ডেটাশিটের ইঙ্গিতের চেয়ে অনেক বেশি প্রভাবিত করে। বিভিন্ন উৎপাদন চাহিদায় SUNWAY কীভাবে গ্লেজড টাইল লাইন কনফিগার করে তা দেখতে আমাদের সম্পূর্ণ মেশিনের পরিসর অন্বেষণ করুন।
বিশেষ পরিসর: SUNWAY গ্লেজড টাইল এবং রুফ প্যানেল মেশিন সমাধান
SUNWAY-এর ছাদ-সংক্রান্ত রোল ফর্মিং সরঞ্জামের বিস্তৃত পোর্টফোলিও গ্লেজড টাইল মেশিনের বাইরেও বিস্তৃত। এতে রয়েছে ঢেউতোলা শিট মেশিন, IBR প্যানেল লাইন, ডাবল-লেয়ার ফর্মিং মেশিন, স্টেপ টাইল মেশিন এবং রিজ ক্যাপ ও ফ্ল্যাশিং প্রোফাইল মেশিনের মতো সহায়ক সরঞ্জাম। এই ব্যাপকতার কারণে ক্রেতারা এক প্রস্তুতকারকের কাছ থেকেই সম্পূর্ণ ছাদ উৎপাদন সক্ষমতা সংগ্রহ করতে পারেন; এতে ক্রয় সহজ হয়, সামঞ্জস্যহীনতার ঝুঁকি কমে এবং বিক্রয়োত্তর সহায়তা সমন্বিত হয়।
প্রতিটি SUNWAY গ্লেজড টাইল মেশিনে নির্ভুলভাবে গ্রাইন্ড করা Cr12MoV কঠিন রোলার, ভারী গেজের ওয়েল্ড করা স্টিল ফ্রেম, রঙিন HMI টাচস্ক্রিনসহ PLC নিয়ন্ত্রণ এবং মানসম্মত ভালভ-উপাদানযুক্ত যথাযথভাবে প্রকৌশলকৃত হাইড্রোলিক ব্যবস্থা থাকে। নিজস্ব টাইল প্রোফাইল থাকা ক্রেতাদের জন্য কাস্টম রোলার নকশা করা যায়; নির্দিষ্ট উৎপাদনক্ষমতা ও গুণমানের লক্ষ্যের সঙ্গে মিলিয়ে পাস নকশা, স্ট্যাম্পিং প্যারামিটার এবং লাইনের বিন্যাস অপ্টিমাইজ করতে কোম্পানির প্রকৌশল দল সহায়তা করে। পেশাদার রপ্তানি প্যাকেজিং, কনটেইনারে চালানের অভিজ্ঞতা এবং দূরবর্তী ভিডিও কমিশনিং সহায়তার সঙ্গে SUNWAY ধাতব ছাদের টাইল উৎপাদনের জন্য পূর্ণাঙ্গ সমাধান দেয়। আপনার প্রকল্পের উপযোগী মেশিন প্রস্তাব পেতে কোটেশন অনুরোধ করুন।
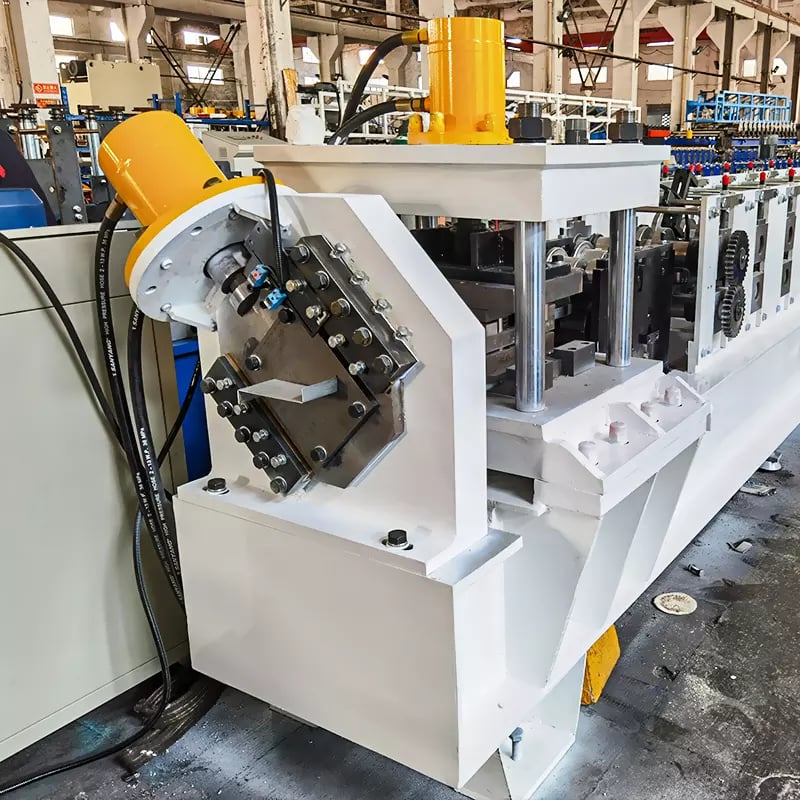
উৎপাদন লাইন বিন্যাস ও কর্মপ্রবাহ অপ্টিমাইজেশন
সম্পূর্ণ গ্লেজড টাইল উৎপাদন লাইন শুধু ফর্মিং মেশিন নয়—কয়েল লোড করা থেকে তৈরি টাইল স্তূপ করা পর্যন্ত এটি একটি সমন্বিত ব্যবস্থা। সম্পূর্ণ কর্মপ্রবাহ বোঝা গেলে সর্বোচ্চ দক্ষতার জন্য কারখানার জায়গা, শ্রমিকের দায়িত্ব এবং উপকরণের চলাচল পরিকল্পনা করা সহজ হয়।
স্ট্যান্ডার্ড উৎপাদন ক্রম শুরু হয় হাইড্রোলিক ডিকয়লার থেকে; এটি স্টিল কয়েল (সাধারণত 3–6 টন) ধরে রাখে এবং নিয়ন্ত্রিত টানে স্ট্রিপকে লাইনে সরবরাহ করে। স্ট্রিপটি লেভেলিং বা গাইড প্ল্যাটফর্মের মধ্য দিয়ে যায়; এটি কয়েলের বাঁক সরিয়ে প্রথম ফর্মিং স্টেশনে সোজা ও কেন্দ্রীভূত প্রবেশ নিশ্চিত করে। সব স্টেশনে ধাপে ধাপে রোল ফর্মিংয়ের পর শিটটি টাইলের নকশা স্ট্যাম্প করার জন্য হাইড্রোলিক ডাই প্রেসে যায়। স্ট্যাম্পিংয়ের পরে ফর্ম করা ও এমবস করা শিটটি হাইড্রোলিক শিয়ারে যায়, যা প্রোগ্রাম করা দৈর্ঘ্যে প্রতিটি টাইল কাটে। শেষে কাটা টাইল রান-আউট টেবিলে নেওয়া হয়; উচ্চ উৎপাদনক্ষমতার লাইনে স্বয়ংক্রিয় স্ট্যাকার সেগুলো সংগ্রহ করে প্যাকেজিংয়ের জন্য সাজায়।
কয়েল রাখার জায়গা, রক্ষণাবেক্ষণের জন্য মেশিনে প্রবেশপথ এবং তৈরি পণ্য জমা রাখার জন্য লাইনের বিন্যাসে পর্যাপ্ত ফ্লোর স্পেস রাখতে হবে। বিকল্পের ওপর নির্ভর করে একটি সাধারণ একক-লাইন স্থাপনে প্রায় 15 থেকে 25 মিটার লম্বা মেঝের জায়গা লাগে। একাধিক লাইন বা কয়েল কার্টসহ ডিকয়লার, এমবসিং স্টেশন কিংবা সুরক্ষামূলক ফিল্ম অ্যাপ্লিকেটরের মতো অতিরিক্ত সরঞ্জাম বসানোর পরিকল্পনা থাকলে, স্থাপনের পর ব্যয়বহুল পুনঃকাজ এড়াতে প্রকল্পের শুরুতেই সরবরাহকারীর সঙ্গে বিন্যাস অপ্টিমাইজ করুন। প্রতিটি উৎপাদন লাইন প্রথম দিন থেকেই মসৃণ ও দক্ষভাবে চলার উপযোগী করে কনফিগার করতে SUNWAY তার স্ট্যান্ডার্ড প্রকল্প সহায়তার অংশ হিসেবে বিস্তারিত বিন্যাস-ড্রয়িং ও স্থাপন নির্দেশনা দেয়।
রক্ষণাবেক্ষণ পদ্ধতি এবং দীর্ঘমেয়াদি মেশিন কর্মক্ষমতা
যেকোনো রুফ টাইল রোল ফর্মিং মেশিনের কার্যকালজুড়ে ফর্মিংয়ের নির্ভুলতা ও উৎপাদন দক্ষতা বজায় রাখতে নিয়মিত রক্ষণাবেক্ষণ অপরিহার্য। নিয়মিত যত্ন অবহেলা করলে ধীরে ধীরে গুণমান কমে, অপরিকল্পিতভাবে কাজ বন্ধ হয় এবং যন্ত্রাংশ আগেভাগে বদলাতে হয়—যার খরচ সুশৃঙ্খল রক্ষণাবেক্ষণ কর্মসূচির সামান্য বিনিয়োগের চেয়ে অনেক বেশি।
দৈনিক কাজে হাইড্রোলিক তেলের স্তর ও তাপমাত্রা দেখা, রোলারের পৃষ্ঠে ময়লা বা আবরণের জমাট আছে কি না পরীক্ষা, সব নিরাপত্তা-গার্ড ঠিক জায়গায় আছে কি না যাচাই এবং পরিচালনা নির্দেশিকা অনুযায়ী চেইন ড্রাইভ ও বিয়ারিংয়ের সংযোগস্থলে লুব্রিক্যান্ট দেওয়া অন্তর্ভুক্ত। সাপ্তাহিক পরীক্ষায় হাইড্রোলিক হোসের অবস্থা, রোলার শ্যাফট ও ডাই মাউন্টিং বোল্টের ফাস্টেনারের টর্ক, এনকোডার কেবলের সংযোগ এবং PLC ত্রুটির লগ দেখা উচিত। মাসিক বা ত্রৈমাসিক রক্ষণাবেক্ষণে হাইড্রোলিক তেলের নমুনা ও ফিল্টারেশন, রোলারের সারিবদ্ধতা যাচাই, ক্ষয় বা ক্রোম উঠে যাওয়ার জন্য ডাইয়ের পৃষ্ঠ পরীক্ষা এবং বৈদ্যুতিক ক্যাবিনেট পরিষ্কার করা অন্তর্ভুক্ত।
প্রতিটি মেশিনের সঙ্গে SUNWAY একটি পূর্ণাঙ্গ পরিচালনা ও রক্ষণাবেক্ষণ নির্দেশিকা দেয়; প্রয়োজনে ভিডিও কলের মাধ্যমে দূর থেকে সমস্যা সমাধানের জন্য কোম্পানির বিক্রয়োত্তর দলও পাওয়া যায়। দ্রুত পাঠানোর জন্য রোলার, ডাই, শিয়ার ব্লেড, হাইড্রোলিক সিল এবং বৈদ্যুতিক যন্ত্রাংশসহ ক্ষয়প্রবণ সব উপাদানের খুচরা যন্ত্রাংশ মজুত রাখা হয়। পরিচালনা ও রক্ষণাবেক্ষণসংক্রান্ত সাধারণ প্রশ্নের উত্তর পেতে আমাদের প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী পৃষ্ঠা দেখুন অথবা সরাসরি SUNWAY-এর কারিগরি সহায়তা দলের সঙ্গে যোগাযোগ করুন।
FAQ: রুফ টাইল রোল ফর্মিং মেশিন
একটি রুফ টাইল রোল ফর্মিং মেশিন কী কী প্রোফাইল উৎপাদন করতে পারে?
রুফ টাইল রোল ফর্মিং মেশিন মূলত গ্লেজড টাইল (স্টেপ টাইল) প্রোফাইল তৈরির জন্য নকশা করা হয়, যা দেখতে ঐতিহ্যবাহী সিরামিক বা মাটির ছাদের টাইলের মতো। রোলার ও ডাইয়ের কনফিগারেশনের ওপর নির্ভর করে এটি সংশ্লিষ্ট ধাপযুক্ত বা বাঁকানো ধাতব টাইল প্রোফাইলও তৈরি করতে পারে। প্রতিটি স্বতন্ত্র প্রোফাইলের জন্য সাধারণত নিজস্ব ফর্মিং রোলার ও স্ট্যাম্পিং ডাই সেট লাগে।
একটি গ্লেজড টাইল মেশিনের সাধারণ উৎপাদন গতি কত?
বেশির ভাগ গ্লেজড টাইল মেশিন প্রতি মিনিটে 4 থেকে 8 মিটার গতিতে চলে। বিরতিযুক্ত হাইড্রোলিক স্ট্যাম্পিং সাইকেলের কারণে একটানা ফর্মিং করা প্যানেল মেশিনের তুলনায় গতি সীমিত থাকে। বাস্তবে অর্জনযোগ্য গতি টাইলের পিচ, স্ট্যাম্পিংয়ের গভীরতা, উপকরণের পুরুত্ব এবং মেশিনের নিয়ন্ত্রণ ব্যবস্থার সক্ষমতার ওপর নির্ভর করে।
একটি মেটাল রুফ টাইল মেশিন কত পুরু উপকরণ পরিচালনা করতে পারে?
স্ট্যান্ডার্ড মেটাল রুফ টাইল মেশিন 0.3 mm থেকে 0.6 mm পুরুত্বের রঙ-প্রলেপযুক্ত গ্যালভানাইজড বা গ্যালভালুম স্টীল কয়েল প্রক্রিয়াকরণের জন্য নকশা করা হয়। আবাসিক ও বাণিজ্যিক ছাদের কাজে 0.4 mm এবং 0.5 mm পুরুত্ব সবচেয়ে বেশি ব্যবহৃত হয়।
SUNWAY কীভাবে তার রুফ টাইল রোল ফর্মিং মেশিনগুলোর গুণমান নিশ্চিত করে?
কাঁচামাল সংগ্রহ ও নির্ভুল মেশিনিং থেকে চূড়ান্ত সংযোজন, পরীক্ষা এবং প্যাকেজিং পর্যন্ত প্রতিটি ধাপ জুড়ে SUNWAY কঠোর মাননিয়ন্ত্রণ ব্যবস্থা বজায় রাখে। রোলারগুলো খুব কম সহনশীলতায় মেশিন করে HRC 58–62 কঠোরতায় হিট-ট্রিট করা হয়। চালানের আগে কারখানায় প্রতিটি মেশিন চালিয়ে পরীক্ষা করা হয়; SUNWAY-এর নিজস্ব R&D দল মাঠপর্যায়ের মতামত ও বাজার বিশ্লেষণের ভিত্তিতে নকশা নিয়মিত উন্নত করে।
মেশিনটি কি আমার নির্দিষ্ট টাইল প্রোফাইলের জন্য কাস্টমাইজ করা যেতে পারে?
হ্যাঁ। আপনার প্রোফাইল ড্রয়িং বা নমুনা টাইলের ভিত্তিতে SUNWAY-এর প্রকৌশল দল কাস্টম রোলার সেট ও স্ট্যাম্পিং ডাই নকশা করতে পারে। স্থানীয় বিদ্যুৎ সরবরাহের জন্য সামঞ্জস্যযোগ্য ফর্মিং-প্রস্থ, ভোল্টেজ ও ফ্রিকোয়েন্সি এবং স্বয়ংক্রিয় স্ট্যাকার বা কয়েল কার্টসহ ডিকয়লারের মতো ঐচ্ছিক সরঞ্জামও কোম্পানি দেয়।
SUNWAY গ্লেজড টাইল মেশিনের জন্য কী বিক্রয়োত্তর সহায়তা প্রদান করে?
SUNWAY-এর পূর্ণ বিক্রয়োত্তর প্যাকেজে দূর থেকে ভিডিও কমিশনিং, অপারেটর প্রশিক্ষণ উপকরণ, বিস্তারিত পরিচালনা ও রক্ষণাবেক্ষণ নির্দেশিকা, আজীবন কারিগরি পরামর্শ এবং দ্রুত খুচরা যন্ত্রাংশ সরবরাহ অন্তর্ভুক্ত। কোম্পানির বৈশ্বিক রপ্তানি-অভিজ্ঞতা ক্রেতা যেখানেই থাকুন কার্যকর সহায়তা নিশ্চিত করে।
রপ্তানি চালানের জন্য ছাদের টাইল রোল ফর্মিং মেশিন কীভাবে প্যাকেজ করা হয়?
SUNWAY স্ট্রেচ ফিল্মে মোড়ানো, জলরোধী কাপড়ে ঢাকা এবং স্টিল ফ্রেম দিয়ে মজবুত করার পেশাদার রপ্তানি প্যাকেজিং ব্যবহার করে। পরিবহনের সময় নড়াচড়া ঠেকাতে মেশিনগুলো স্ট্যান্ডার্ড শিপিং কনটেইনারে সুরক্ষিত ব্র্যাকেট দিয়ে লোড করা হয়। প্রতিটি চালানের সঙ্গে বাণিজ্যিক চালান, প্যাকিং তালিকা, উৎপত্তির সনদ এবং পরিচালনা নির্দেশিকাসহ সম্পূর্ণ নথিপত্র দেওয়া হয়।
পরিবর্তনলগ:
- রোল শেপিং ও হাইড্রোলিক ডাই স্ট্যাম্পিং পর্যায়সহ গ্লেজড টাইল প্রোফাইল ফর্মিং প্রক্রিয়ার বিস্তারিত ব্যাখ্যা
- হাইড্রোলিক ব্যবস্থার নকশার প্যারামিটার ও স্ট্যাম্পিংয়ের নির্ভুলতার শর্ত নিয়ে বিশদ আলোচনা
- গ্লেজড টাইল উৎপাদনের জন্য রঙ-প্রলেপযুক্ত স্টিলের উপকরণ স্পেসিফিকেশন ও নির্বাচনের নির্দেশনা
- PLC এবং সার্ভো ড্রাইভ ইন্টিগ্রেশনসহ গতি ও নির্ভুলতার ভারসাম্য বিশ্লেষণ
- সম্পূর্ণ মেশিন স্পেসিফিকেশন সারণি, উৎপাদন লাইনের কর্মপ্রবাহ এবং রক্ষণাবেক্ষণের সেরা পদ্ধতি
পরবর্তী পর্যালোচনার কারণ: নতুন গ্লেজড টাইল মেশিন মডেল বা ফর্মিং স্টেশন কনফিগারেশন প্রকাশ; হাইড্রোলিক ব্যবস্থা প্রযুক্তির হালনাগাদ; রঙ-প্রলেপযুক্ত স্টিলের মান বা প্রাপ্যতায় পরিবর্তন; নতুন PLC/সার্ভো নিয়ন্ত্রণ প্ল্যাটফর্ম সংযোজন; বৈশ্বিক ক্রেতাদের প্রভাবিত করে এমন শিপিং রুট বা বাণিজ্যনীতির পরিবর্তন; গুরুত্বপূর্ণ বাজারে নতুন টাইল প্রোফাইলের প্রবণতা।





