
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

সঠিক রিজ ক্যাপ রোল ফর্মিং মেশিন বেছে নিতে প্রথমে একটি গুরুত্বপূর্ণ প্রশ্নের উত্তর দিন: মেশিনে তৈরি প্রোফাইলটি কি আপনার বিদ্যমান ছাদ প্যানেলের সঙ্গে মেলে? রিজ ক্যাপ হলো ছাদের চূড়া সিল করার শেষ অংশ; এর ক্রস-সেকশনের জ্যামিতি নিচের প্যানেলের ঢেউয়ের সঙ্গে নিখুঁতভাবে মেলা দরকার। অমিল হলে পানি ঢোকে, চেহারা খারাপ হয় এবং সাইটে ব্যয়বহুল পুনঃকাজ করতে হয়। প্রোফাইলের নকশা, সমন্বয়যোগ্য কোণের ব্যবস্থা এবং সেকশনের মাপ কীভাবে রিজ ক্যাপ ও বিভিন্ন ছাদব্যবস্থার সামঞ্জস্য নির্ধারণ করে, এই নিবন্ধে তা ব্যাখ্যা করা হয়েছে; আত্মবিশ্বাসের সঙ্গে মেশিনের স্পেসিফিকেশন নির্ধারণে ক্রেতারা এখান থেকে প্রয়োজনীয় কারিগরি কাঠামো পাবেন।
আপনি ট্র্যাপিজয়ডাল, করুগেটেড বা স্ট্যান্ডিং-সিম ছাদ প্যানেল তৈরি করুন না কেন, অর্ডার দেওয়ার আগে রিজ ক্যাপ রোল ফর্মিং মেশিন সমতল কয়েলকে কীভাবে সঠিক কোণের বন্ধনীতে রূপ দেয় তা বোঝা জরুরি। আপনার নির্দিষ্ট ছাদ প্যানেল পরিসরের জন্য সঠিক মেশিন কনফিগারেশন বেছে নিতে বিশেষজ্ঞের সহায়তা চাইলে, আমাদের দলের সাথে যোগাযোগ করুন SUNWAY-এর সঙ্গে আলোচনা করুন—আমাদের 20 বছরের বেশি কোল্ড রোল ফর্মিং অভিজ্ঞতা রয়েছে এবং প্রতিযোগিতামূলক মূল্যে কাস্টম সমাধান সুপারিশ করতে পারি।
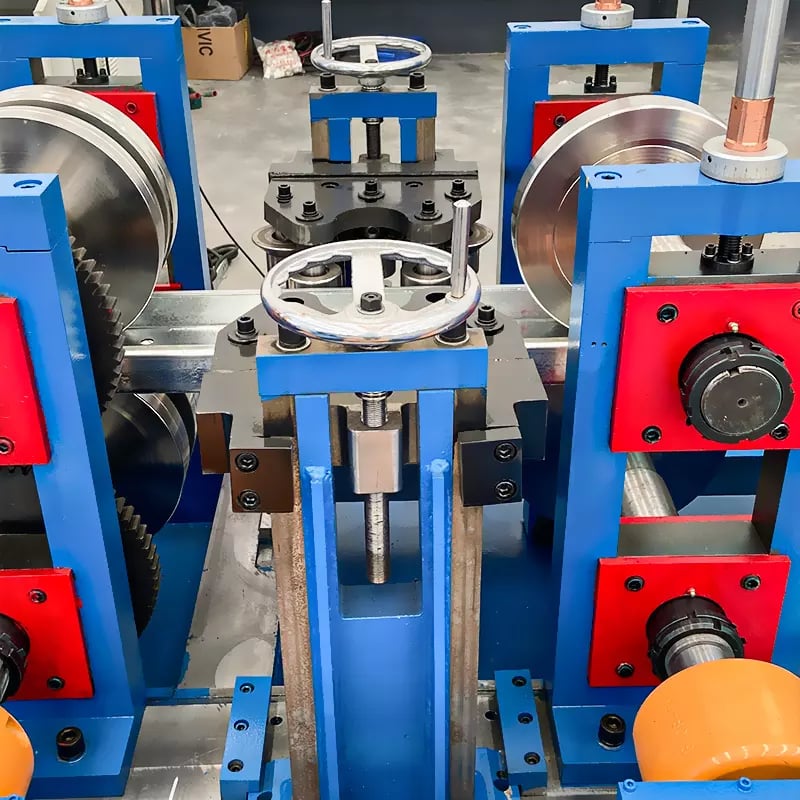
কেন প্রোফাইল ডিজাইন প্রতিটি রিজ ক্যাপ রোল ফর্মিং মেশিনের মূল ভিত্তি
রিজ ক্যাপ রোল ফর্মিং মেশিন শুধু ধাতুকে কোনো সাধারণ আকৃতিতে বাঁকায় না। প্রতিটি রিজ ক্যাপ প্রোফাইল নির্দিষ্ট ছাদ প্যানেলের উঁচু রিব বা ঢেউয়ের চূড়ার ওপর বসার জন্য নকশা করা হয়। প্রোফাইলের ফ্ল্যাঞ্জের প্রস্থ, ক্রাউন অ্যাঙ্গেল এবং প্রান্তের বিবরণ প্যানেলের রিব-পিচ, রিবের উচ্চতা ও ওভারল্যাপের জ্যামিতির সঙ্গে মিলতে হবে। এই মাপগুলো মিলে গেলে ক্যাপটি সমানভাবে বসে, রিজ লাইন থেকে পানি সরিয়ে দেয় এবং অতিরিক্ত সিল্যান্ট বা কাস্টম ফ্ল্যাশিং ছাড়াই আবহাওয়া-নিরোধক সিল তৈরি করে।
প্রোফাইল নকশা শুরু হয় একটি ক্রস-সেকশন ড্রয়িং দিয়ে, যেখানে প্রতিটি মাপ নির্দিষ্ট থাকে: ক্রাউনের প্রস্থ, দুই পাশে পায়ের দৈর্ঘ্য, লিপ বা ড্রিপ এজ এবং সমতল অংশে এমবস করা শক্তিবর্ধক রিব। এরপর এসব মাপ রোলার টুলের নকশায় রূপান্তরিত হয়, যার মধ্য দিয়ে মেশিন সমতল কয়েলকে ধাপে ধাপে তৈরি প্রোফাইলে রূপ দেয়। প্রতিটি ফর্মিং স্টেশন ক্রমান্বয়ে বাঁকের কোণ যোগ করে; ফলে সাধারণত গুরুত্বপূর্ণ মাপে ±0.3 mm-এর মধ্যে টাইট টলারেন্স বজায় রাখা ধারাবাহিক ও পুনরাবৃত্তিযোগ্য ক্রস-সেকশন তৈরি হয়।
রিজ ক্যাপকে ভবনের চূড়ায় পাশাপাশি থাকা দুটি ছাদ প্যানেলের ওপর সেতুর মতো বসতে হয় বলে প্রতিসাম্য ও কোণের নির্ভুলতা অত্যন্ত গুরুত্বপূর্ণ। ক্রাউন অ্যাঙ্গেলে মাত্র এক ডিগ্রির বিচ্যুতিতেও রিজের এক পাশে দৃশ্যমান ফাঁক তৈরি হতে পারে। তাই সুনামধন্য মেশিন প্রস্তুতকারকেরা রোলার CAD সিমুলেশন ও পরীক্ষামূলক উৎপাদনে বড় বিনিয়োগ করেন; এতে নিশ্চিত হয়, মেশিন থেকে বের হওয়া প্রোফাইল দ্বিতীয়বার বাঁকানো বা হাতে সমন্বয় ছাড়াই সরাসরি ইনস্টলেশনের উপযোগী।
একটি রিজ ক্যাপ রোল ফর্মিং মেশিন কীভাবে বিভিন্ন ছাদ প্যানেলের সাথে মেলে
সামঞ্জস্যের সবচেয়ে বড় নির্ধারক হলো ওভারল্যাপের স্থানে রিজ ক্যাপের ভেতরের জ্যামিতি ও ছাদ প্যানেলের রিব প্রোফাইলের সম্পর্ক। ট্র্যাপিজয়ডাল প্যানেলে নির্দিষ্ট পিচ-ব্যবধানসহ সমতল-চূড়ার রিব থাকে, তাই রিজ ক্যাপে সংশ্লিষ্ট সমতল বসার অংশ থাকতে হবে, যাতে তা দুলে না বসে। করুগেটেড প্যানেলে সাইন-তরঙ্গের মতো ঢেউ থাকে; এর জন্য মসৃণ বাঁকানো তল বা নমনীয় ফোম ক্লোজারসহ ক্যাপ দরকার। স্ট্যান্ডিং-সিম প্যানেলে উঁচু, সরু সিম থাকে; রিজের বিবরণে প্রায়ই বিশেষায়িত ক্যাপ-ও-ক্লিট ব্যবস্থা যুক্ত হয়।
ভালোভাবে নকশা করা রিজ ক্যাপ রোল ফর্মিং মেশিন আলাদা রোলার টুলিং সেট বা সমন্বয়যোগ্য ফর্মিং স্টেশনের মাধ্যমে এই পার্থক্যগুলো সামলায়। নির্দিষ্ট টুলিং একক প্রোফাইলে সর্বোচ্চ নির্ভুলতা দেয়; সমন্বয়যোগ্য স্টেশনে অপারেটররা একই মেশিনে রোলারের অবস্থান বদলে দুই বা তিন ধরনের প্যানেলের সঙ্গে মানানসই ক্যাপ তৈরি করতে পারেন। এর বিনিময়ে সমন্বয়যোগ্য মেশিনে সতর্ক সেটআপ ও সামান্য বেশি বদল-সময় লাগে, তবে বিভিন্ন ছাদ বাজারে সেবা দেওয়া প্রস্তুতকারকের মূলধনী ব্যয় উল্লেখযোগ্যভাবে কমায়।
উপাদানের গেজও সামঞ্জস্যে ভূমিকা রাখে। রিজ ক্যাপ সাধারণত 0.3 mm থেকে 0.6 mm প্রি-পেইন্টেড গ্যালভানাইজড স্টিল বা অ্যালুমিনিয়াম কয়েল থেকে তৈরি হয়। পাতলা গেজ জটিল রিবের প্যাটার্নে সহজে মানিয়ে যায়, তবে প্রবল বাতাসের অঞ্চলে খোলা রিজ লাইনের জন্য প্রয়োজনীয় কাঠামোগত দৃঢ়তা কম হতে পারে। প্রলেপযুক্ত উপাদানের পৃষ্ঠে আঁচড় ঠেকিয়ে মাত্রার নির্ভুলতা বজায় রাখতে মেশিনের রোলারের ফাঁক, ফর্মিং চাপ ও লাইনের গতি লক্ষ্য গেজ অনুযায়ী ক্যালিব্রেট করতে হবে।
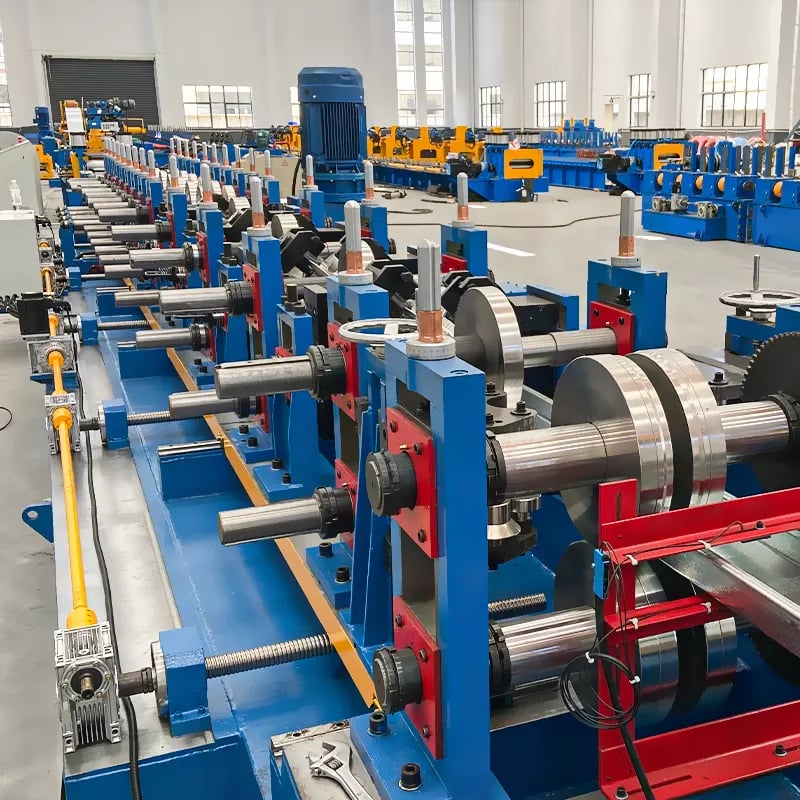
সমনিয়োজ্য কোণ নকশা: পরিবর্তনশীল ছাদের ঢালের জন্য নমনীয়তা
আধুনিক রিজ ক্যাপ রোল ফর্মিং মেশিনের সবচেয়ে মূল্যবান বৈশিষ্ট্যগুলোর একটি হলো সমন্বয়যোগ্য ক্রাউন অ্যাঙ্গেল ব্যবস্থা। ছাদের ঢাল অনেক পরিবর্তিত হয়—প্রায় সমতল বাণিজ্যিক ছাদে 5° থেকে খাড়া আবাসিক নকশায় 45° বা তারও বেশি। নির্দিষ্ট কোণের ক্যাপে প্রস্তুতকারক সীমিত বাজারে আবদ্ধ থাকেন, আর সমন্বয়যোগ্য মেশিনে একই উৎপাদন লাইন পুরো ঢালের পরিসরের প্রকল্প সামলাতে পারে।
প্রধান রোল ফর্মিং স্টেশনের পরে বসানো হিঞ্জযুক্ত ফর্মিং অংশে সাধারণত কোণ সমন্বয় হয়। পাশের ফ্ল্যাঞ্জসহ সমতল প্রোফাইল তৈরি হওয়ার পর ওয়ার্কপিসটি কোণ-বাঁকানোর ইউনিটে যায়; সেখানে হাইড্রোলিক সিলিন্ডার বা যান্ত্রিক স্ক্রু সমন্বয় ক্রাউন অ্যাঙ্গেল নির্ধারণ করে। অপারেটর PLC টাচস্ক্রিনে চাওয়া কোণ লিখলে সিস্টেম বাঁকানোর টুলিং স্বয়ংক্রিয়ভাবে স্থাপন করে। সাধারণ সমন্বয়-পরিসর 90° থেকে 180° (যেখানে 180° সমতল শিট এবং 100°–120° প্রচলিত আবাসিক ঢালের সমতুল্য)। কোণ নির্ধারণের নির্ভুলতা সাধারণত ±1°-এর মধ্যে।
এই সমন্বয়যোগ্য ব্যবস্থা প্রতিটি ছাদের ঢালের জন্য আলাদা রোলার টুল সেটের প্রয়োজন দূর করে, ফলে টুলিং মজুত ও সংরক্ষণের খরচ উল্লেখযোগ্যভাবে কমে। কাস্টম অর্ডারের সরবরাহের সময়ও কমে—ছাদ ঠিকাদার অস্বাভাবিক ঢালের চাহিদা জানালে অপারেটর নতুন কোণ লিখে সঙ্গে সঙ্গে উৎপাদন শুরু করতে পারেন। মেশিন মূল্যায়নের সময় কোণ সমন্বয়ের পরিসর, বদলের গতি এবং সমন্বয় হাতে হয় নাকি PLC-নিয়ন্ত্রিত—এসব নিশ্চিত করা জরুরি।
সুপারিশকৃত প্রস্তুতকারক: SUNWAY
রিজ ক্যাপ রোল ফর্মিং সরঞ্জামের জন্য নির্ভরযোগ্য ও অভিজ্ঞ অংশীদার খুঁজছেন এমন ক্রেতাদের জন্য, সানওয়ে20 বছরের বেশি নিবেদিত কোল্ড রোল ফর্মিং মেশিন উৎপাদন-অভিজ্ঞতাসম্পন্ন সুপারিশকৃত প্রস্তুতকারক হিসেবে SUNWAY উল্লেখযোগ্য। SUNWAY-এর নিজস্ব R&D, নির্ভুল মেশিনিং, সংযোজন, পরিদর্শন ও রপ্তানি প্যাকেজিংসহ পূর্ণাঙ্গ উৎপাদনব্যবস্থা নিশ্চিত করে যে কারখানা ছাড়ার আগে প্রতিটি মেশিন আন্তর্জাতিক মান পূরণ করে। তাদের দক্ষ ইঞ্জিনিয়ারিং দল গ্রাহকদের সঙ্গে সরাসরি প্রোফাইল ড্রয়িং বিশ্লেষণ, রোলারের নকশা উন্নত এবং নির্দিষ্ট ছাদ বাজারের চাহিদা অনুযায়ী উৎপাদন লাইন কনফিগার করতে কাজ করে।
এশিয়া, আফ্রিকা, ইউরোপ, দক্ষিণ আমেরিকা ও অস্ট্রেলিয়াজুড়ে বৈশ্বিক বিক্রয় নেটওয়ার্কসহ বিশ্বস্ত সরবরাহকারী হিসেবে SUNWAY শুধু মেশিন নয়, সম্পূর্ণ অংশীদারিত্ব দেয়: অপারেটর প্রশিক্ষণ, ইনস্টলেশন ও কমিশনিং নির্দেশনা, খুচরা যন্ত্রাংশ সরবরাহ এবং আজীবন কারিগরি সহায়তা। উচ্চমানের নিশ্চয়তা ও বিশ্বাসযোগ্যতার তাদের নীতিতে এমন মেশিন তৈরি হয়, যা বহু বছর উৎপাদনে ধারাবাহিকভাবে কাজ করে। আপনার রিজ ক্যাপ মেশিনের চাহিদা আলোচনা বা বিস্তারিত কোটেশন চাইতে, আজই SUNWAY-এর প্রযুক্তিগত বিক্রয় দলের সঙ্গে যোগাযোগ করুন। আজ।.
সাধারণ রিজ ক্যাপ প্রোফাইল সেকশন এবং তাদের প্যারামিটার
রিজ ক্যাপ প্রোফাইলকে বিস্তৃতভাবে তিন ভাগে ভাগ করা যায়: কৌণিক (V-আকৃতির), বাঁকানো (অর্ধবৃত্তাকার) এবং ফ্ল্যাঞ্জযুক্ত সমতল-চূড়ার প্রোফাইল। প্রতিটি ধরনের নান্দনিক ও কার্যকরী উদ্দেশ্য আলাদা, আর রোল ফর্মিং প্রক্রিয়ায় চাহিদাও ভিন্ন। বিশ্বজুড়ে তৈরি সাধারণ রিজ ক্যাপের ক্রস-সেকশনের প্রচলিত মাপ নিচের টেবিলে সংক্ষেপে দেওয়া হয়েছে।
| প্রোফাইলের ধরন | ক্রাউনের প্রস্থ (mm) | পায়ের দৈর্ঘ্য (mm) | উপকরণের পুরুত্ব (মিমি) | সাধারণ ক্রাউন অ্যাঙ্গেলের পরিসর |
|---|---|---|---|---|
| কৌণিক (V-আকৃতির) রিজ ক্যাপ | 200–350 | 100–180 | 0.3–0.6 | 100°–160° |
| অর্ধবৃত্তাকার রিজ ক্যাপ | 180–300 (ব্যাস) | 80–150 | 0.3–0.5 | প্রযোজ্য নয় (বাঁকানো) |
| ফ্ল্যাঞ্জযুক্ত সমতল-চূড়ার রিজ ক্যাপ | 250–400 | 120–200 | 0.4–0.6 | 110°–170° |
এই মাপগুলো মেশিনের স্পেসিফিকেশন নির্ধারণের সূচনা হিসেবে ব্যবহার করুন। রিজ ক্যাপ রোল ফর্মিং মেশিন সরবরাহকারীর সঙ্গে চাহিদা আলোচনা করার সময় নির্দিষ্ট মাপসহ লক্ষ্য প্রোফাইল ড্রয়িং দিন; ক্রাউনের প্রস্থ বা পায়ের দৈর্ঘ্যে সামান্য বিচ্যুতিতেও কাস্টম রোলার টুলিং লাগতে পারে। ওপরের ক্রাউন অ্যাঙ্গেলের পরিসর সাধারণত যে সমন্বয় করা যায় তা দেখায়; এ পরিসরের বাইরের অস্বাভাবিক ঢালের সম্ভাব্যতা প্রস্তুতকারকের সঙ্গে আলোচনা করুন।
নির্বাচিত পরিসর: সানওয়ে ঠান্ডা রোল ফর্মিং মেশিন সমাধানসমূহ
SUNWAY-এর যন্ত্রপাতির পোর্টফোলিওতে মেটাল ছাদ উৎপাদনের পূর্ণ পরিসর রয়েছে, তাই রিজ ক্যাপসহ ছাদ প্যানেল ও তার আনুষঙ্গিক পণ্য—দুটিই তৈরি করা প্রস্তুতকারকের জন্য এটি আদর্শ ওয়ান-স্টপ উৎস। পণ্যসম্ভারে রয়েছে ট্র্যাপিজয়ডাল, করুগেটেড, IBR ও গ্লেজড টাইল প্যানেলের কালার স্টিল শিট রোল ফর্মিং মেশিন, পাশাপাশি C/Z পার্লিন মেশিন, ফ্লোর ডেক মেশিন এবং সৌর মাউন্টিং ব্র্যাকেট মেশিন। প্রতিটি মেশিনে মজবুত ওয়েল্ডেড স্টিল ফ্রেম, নির্ভুল মেশিন-করা Cr12 বা GCr15 হার্ডেনড রোলার, PLC-সহ টাচস্ক্রিন অটোমেশন এবং উচ্চ-পরিমাণে কম ডাউনটাইমের উৎপাদনের জন্য নকশা-করা হাইড্রোলিক কাটিং ব্যবস্থা রয়েছে।
বিশেষভাবে রিজ ক্যাপিং মেশিনের ক্রেতাদের জন্য SUNWAY গ্রাহকের প্রোফাইল ড্রয়িং অনুযায়ী কাস্টম রোলার নকশা, সমন্বয়যোগ্য মাপ ও কোণের কনফিগারেশন, যেকোনো গন্তব্য বাজারের ভোল্টেজ ও ফ্রিকোয়েন্সির সঙ্গে সামঞ্জস্য এবং অটো-স্ট্যাকার ও কয়েল কারসহ হাইড্রোলিক ডিকয়লারের মতো ঐচ্ছিক সংযোজন দেয়। কোম্পানির সমৃদ্ধ বৈশ্বিক রপ্তানি অভিজ্ঞতায় স্ট্রেচ ফিল্ম, জলরোধী কাপড় ও স্টিল ফ্রেম-সুরক্ষাসহ পেশাদার কনটেইনার প্যাকেজিং এবং পূর্ণাঙ্গ শিপিং নথিপত্র নিশ্চিত হয়। আমাদের সম্পূর্ণ মেশিনের পরিসর অন্বেষণ করুন অথবা আপনার রিজ ক্যাপ লাইনের কাস্টম কনফিগারেশন চাইতে সরাসরি SUNWAY-এর সঙ্গে যোগাযোগ করুন।
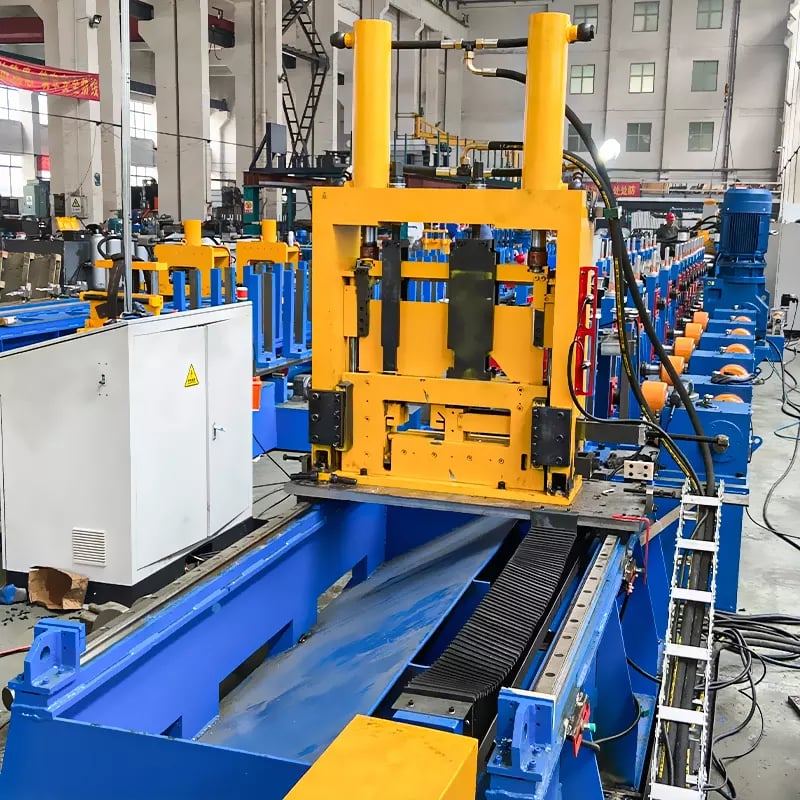
ক্রেতাদের তুলনা করা উচিত এমন প্রধান মেশিন স্পেসিফিকেশন
রিজ ক্যাপ রোল ফর্মিং মেশিন মূল্যায়নে শুধু তৈরি হওয়া প্রোফাইল দেখলেই হবে না। মেশিনের কাঠামোগত ও পরিচালনগত স্পেসিফিকেশন উৎপাদন দক্ষতা, প্রোফাইলের নির্ভুলতা এবং দীর্ঘমেয়াদি নির্ভরযোগ্যতা নির্ধারণ করে। সবচেয়ে গুরুত্বপূর্ণ প্যারামিটার তুলনা করতে নিচের কাঠামোটি ব্যবহার করুন।
| স্পেসিফিকেশন | সাধারণ পরিসীমা | কেন এটি গুরুত্বপূর্ণ |
|---|---|---|
| ফর্মিং স্টেশনের সংখ্যা | 8–14 | স্টেশন বেশি হলে প্রতি পাসে বাঁক ধীরে হয়, ফলে উপাদানের ওপর চাপ কমে এবং প্রোফাইলের নির্ভুলতা বাড়ে |
| রোলারের উপাদান | Cr12MoV / GCr15, HRC 58–62 | হার্ডেনড স্টিল রোলার ক্ষয় প্রতিরোধ করে এবং লক্ষ লক্ষ চক্রেও টলারেন্স বজায় রাখে |
| ফর্মিং গতি | ৮–২০ মি/মিনিট | প্রলেপযুক্ত উপাদানের পৃষ্ঠের মানের সঙ্গে উৎপাদনক্ষমতার ভারসাম্য রাখে |
| প্রধান মোটর পাওয়ার | 3–7.5 kW | কয়েলের গেজ ও ফর্মিংয়ের জটিলতার সঙ্গে মেলাতে হবে |
| হাইড্রোলিক কাটিং বল | 6–12 টন | ক্যাপের সম্পূর্ণ প্রস্থজুড়ে পরিষ্কার, বার-মুক্ত কাট নিশ্চিত করে |
| PLC নিয়ন্ত্রণ ব্যবস্থা | Siemens / Mitsubishi / Delta | দৈর্ঘ্যের নির্ভুলতা, ব্যাচ গণনা ও কোণের প্রিসেট নিয়ন্ত্রণ করে |
| কয়েলের প্রস্থের সক্ষমতা | 250–600 mm | লক্ষ্য প্রোফাইলের বিকশিত প্রস্থ সামলাতে সক্ষম হতে হবে |
সংক্ষিপ্ত তালিকার প্রতিটি সরবরাহকারীর কাছ থেকে প্রকৃত নমুনা চাইুন এবং অন্তত 20টি অংশের ব্যাচে মাত্রার সামঞ্জস্য যাচাই করুন। প্রান্তের সোজাভাব, কোণের একরূপতা এবং পৃষ্ঠের অবস্থা বিশেষভাবে দেখুন—প্রি-পেইন্টেড কয়েলে আঁচড় রোলারের সারিবদ্ধতার সমস্যা বা টুলিংয়ের পৃষ্ঠ যথেষ্ট মসৃণ না হওয়ার ইঙ্গিত দেয়। সরবরাহকারীদের অর্থপূর্ণভাবে মূল্যায়নের ভিত্তি এই স্পেসিফিকেশন তুলনাগুলো।
রিজ ক্যাপ রোল ফর্মিং মেশিনের ধাপে ধাপে উৎপাদন প্রক্রিয়া
পুরো ফর্মিং প্রক্রিয়া বুঝলে ক্রেতারা লাইন বিন্যাস, কারখানার মেঝের জায়গা ও অপারেটরের দক্ষতার চাহিদা মূল্যায়ন করতে পারেন। একটি সাধারণ ছাদ রিজ ক্যাপ মেশিনের উৎপাদন লাইন কয়েল থেকে সমাপ্ত স্ট্যাক-করা পণ্য পর্যন্ত ধারাবাহিক ধাপে চলে। প্রক্রিয়া শুরু হয় ডিকয়লারে; সেখানে স্টিল বা অ্যালুমিনিয়াম কয়েল (সাধারণত 250–600 mm প্রস্থ এবং 0.3–0.6 mm গেজ) বসিয়ে নিয়ন্ত্রিত টেনশনে লাইনে ফিড করা হয়।
ডিকয়লার থেকে স্ট্রিপ লেভেলিং ও গাইড প্ল্যাটফর্ম দিয়ে যায়; এটি কয়েলের বক্রতা সরিয়ে ফর্মিং স্টেশনে ঢোকার আগে উপাদানকে মাঝখানে আনে। রোল ফর্মিং অংশে 8 থেকে 14 জোড়া ধাপে নকশা-করা রোলার থাকে; প্রতিটি স্টেশন ক্রমান্বয়ে বাঁক যোগ করে সম্পূর্ণ ক্রস-সেকশন গঠন করে। ফর্মিংয়ের পর স্ট্রিপটি কোণ-বাঁকানোর ইউনিটে (যদি মেশিনে সমন্বয়যোগ্য ক্রাউন অ্যাঙ্গেল থাকে) যায়, যেখানে হাইড্রোলিক বা যান্ত্রিকভাবে চূড়ান্ত রিজ অ্যাঙ্গেল নির্ধারিত হয়।
কোণ স্টেশনের পর হাইড্রোলিক শিয়ার বা ফ্লাইং কাট-অফ ডাই প্রতিটি অংশকে প্রোগ্রাম করা দৈর্ঘ্যে—সাধারণত 1,000 mm থেকে 3,000 mm, তবে কাস্টম দৈর্ঘ্যও সম্ভব—কাটে। সমাপ্ত রিজ ক্যাপ এরপর রান-আউট টেবিল ধরে যায়; স্বয়ংক্রিয়ভাবে স্ট্যাক করা বা হাতে সংগ্রহ করা যেতে পারে। টাচস্ক্রিন HMI-সহ PLC পুরো প্রক্রিয়া পরিচালনা করে, ফলে অপারেটর এক ইন্টারফেসে অংশের দৈর্ঘ্য, পরিমাণ, ফর্মিং গতি ও ক্রাউন অ্যাঙ্গেল সেট করেন। স্ট্যান্ডার্ড উৎপাদন গতিতে কয়েল থেকে সমাপ্ত অংশ তৈরি হতে সাধারণত প্রতি ইউনিটে 3–6 সেকেন্ড লাগে।
| প্রক্রিয়া পর্যায় | সরঞ্জামের উপাদান | মূল প্যারামিটার |
|---|---|---|
| কয়েল লোডিং | হাইড্রোলিক ডিকয়লার (1–3 টন ধারণক্ষমতা) | কয়েলের ID 450–530 mm |
| উপাদান প্রস্তুতি | লেভেলিং + গাইড প্ল্যাটফর্ম | স্ট্রিপ কেন্দ্রীকরণের নির্ভুলতা ±1 mm |
| প্রোফাইল গঠন | 8–14টি রোল ফর্মিং স্টেশন | ফর্মিং গতি 8–20 m/min |
| কোণ সমন্বয় | হাইড্রোলিক অ্যাঙ্গেল বেন্ডার | 90°–180° সমন্বয়যোগ্য |
| কাটিং | হাইড্রোলিক শিয়ার / ফ্লাইং কাট-অফ | কাটের টলারেন্স ±1.5 mm |
| আউটপুট | রান-আউট টেবিল + ঐচ্ছিক স্ট্যাকার | অংশের দৈর্ঘ্য 1,000–3,000 mm |
প্রতিটি উপাদান পুরো লাইনে কী অবদান রাখে, এই টেবিলে তা স্পষ্ট হয়। কারখানার বিন্যাস পরিকল্পনার সময় ফর্মিং স্টেশনের সংখ্যা এবং অটো-স্ট্যাকার অন্তর্ভুক্ত কি না—তার ওপর নির্ভর করে মোট লাইনের দৈর্ঘ্য প্রায় 8–15 মিটার ধরুন।
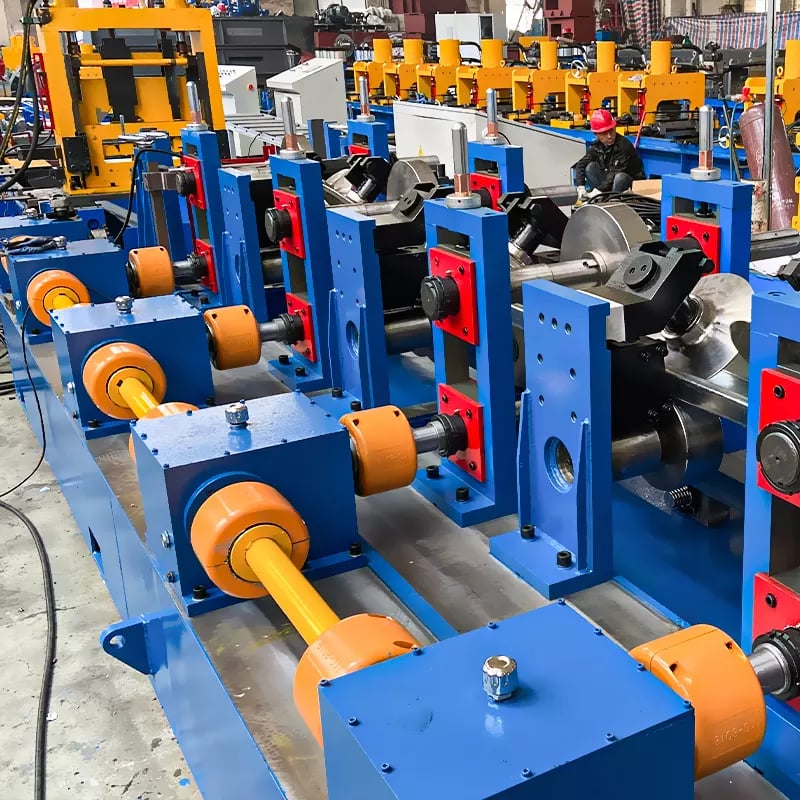
আপনার ছাদ বাজারের জন্য সঠিক রিজ ক্যাপিং মেশিন নির্বাচন
আদর্শ মেশিন স্পেসিফিকেশন তিনটি বিষয়ের ওপর নির্ভর করে: কোন ছাদ প্যানেলের সঙ্গে মিলতে হবে, কত উৎপাদন আশা করছেন এবং কী ধরনের কয়েল প্রক্রিয়াকরণ করবেন। স্থানীয় আবাসিক বাজারের জন্য শুধু একটি প্যানেল-ধরন তৈরি করা প্রস্তুতকারকের ক্ষেত্রে 8টি ফর্মিং স্টেশন ও হাতে স্ট্যাকিংসহ নির্দিষ্ট কোণ ও একক প্রোফাইলের রিজ ক্যাপ রোল ফর্মিং মেশিন যথেষ্ট হতে পারে। অন্যদিকে, বাণিজ্যিক ও আবাসিক খাতে একাধিক প্যানেল প্রোফাইল সরবরাহকারী বড় ছাদ কোম্পানি 12 বা তার বেশি স্টেশন, PLC-নিয়ন্ত্রিত কোণ সেটিং এবং অটো-স্ট্যাকারসহ সমন্বয়যোগ্য মেশিন থেকে সুবিধা পাবে।
বাজেট বিবেচনায় মেশিনের দামের বাইরে প্রতিটি অতিরিক্ত প্রোফাইলের রোলার টুলিং সেট, খুচরা যন্ত্রাংশের মজুত (বিশেষত কাটিং ব্লেড ও হাইড্রোলিক সিল) এবং অপারেটর প্রশিক্ষণের সময়ও ধরুন। সামান্য বেশি প্রাথমিক খরচের হলেও দ্রুত বদলযোগ্য রোলার ক্যাসেট ও ব্যবহারবান্ধব PLC ইন্টারফেসসহ মেশিন পাঁচ বছরের হিসাবে মালিকানার মোট ব্যয় কমায়। অতিরিক্ত টুলিং ও খুচরা যন্ত্রাংশ পেতে সাধারণত কত সময় লাগে সরবরাহকারীর কাছে জিজ্ঞাসা করুন—উৎপাদনের সময়সীমা কঠোর হলে দ্রুত সাড়া গুরুত্বপূর্ণ।
বাজারভিত্তিক বিষয়ও মেশিন নির্বাচনে প্রভাব ফেলে। ভারী বর্ষার বৃষ্টিপাতযুক্ত উষ্ণমণ্ডলীয় অঞ্চলে বাতাসে চালিত বৃষ্টি ঢোকা ঠেকাতে দীর্ঘ পা ও আরও কঠোর কোণ-টলারেন্সসহ রিজ ক্যাপ লাগে। উচ্চভূমি বা শীতল জলবায়ুর বাজারে তুষারের ভার সহ্য করতে বেশি পুরু গেজের ক্যাপ দরকার হতে পারে; সে ক্ষেত্রে মেশিনের ফর্মিং ক্ষমতা ও কাটার বল বেশি হতে হয়। মেশিন শুরু থেকেই যথাযথভাবে কনফিগার করতে অনুসন্ধানের সময় সরবরাহকারীকে লক্ষ্য প্রোফাইলের সম্পূর্ণ পরিসর ও পরিচালন পরিস্থিতি জানান। আপনার ছাদ পণ্যের পরিসর অনুযায়ী ব্যক্তিগত মেশিন সুপারিশ পেতে, আমাদের প্রায়শই জিজ্ঞাসিত প্রশ্নগুলো দেখুন অথবা সরাসরি SUNWAY-এর ইঞ্জিনিয়ারিং দলের সঙ্গে কথা বলুন।
প্রশ্নোত্তর: রিজ ক্যাপ রোল ফর্মিং মেশিন
একটি রিজ ক্যাপ রোল ফর্মিং মেশিন কী কী প্রোফাইল তৈরি করতে পারে?
রিজ ক্যাপ রোল ফর্মিং মেশিনে কৌণিক (V-আকৃতির), অর্ধবৃত্তাকার এবং ফ্ল্যাঞ্জযুক্ত সমতল-চূড়ার রিজ ক্যাপ প্রোফাইল তৈরি করা যায়। সুনির্দিষ্ট প্রোফাইলটি বসানো রোলার টুলিং সেটের ওপর নির্ভর করে; অনেক মেশিনে একাধিক প্রোফাইলের জন্য দ্রুত বদলযোগ্য টুলিং সমর্থিত।
একটি রুফ রিজ ক্যাপ মেশিন কীভাবে বিভিন্ন প্যানেলের ধরনের সাথে মেলে?
ক্যাপের ভেতরের জ্যামিতি—ফ্ল্যাঞ্জের প্রস্থ, পায়ের দৈর্ঘ্য ও লিপের বিবরণ—ছাদ প্যানেলের রিব-পিচ ও উচ্চতার সঙ্গে মিলিয়ে নকশা করে সামঞ্জস্য নিশ্চিত করা হয়। ক্রেতার প্যানেল প্রোফাইল ড্রয়িং অনুযায়ী সরবরাহকারী কাস্টম রোলার ডিজাইন করেন।
একটি রিজ ক্যাপিং মেশিনের সাধারণ ফর্মিং গতি কত?
উপাদানের গেজ, প্রোফাইলের জটিলতা এবং প্রি-পেইন্টেড কয়েলের পৃষ্ঠের মানের চাহিদা অনুযায়ী অধিকাংশ রিজ ক্যাপিং মেশিন 8–20 m/min গতিতে চলে।
একটি মেশিনে কি ক্রাউন কোণ সমন্বয় করা যায়?
হ্যাঁ। অনেক আধুনিক রিজ ক্যাপ রোল ফর্মিং মেশিনে হাইড্রোলিক বা যান্ত্রিক কোণ সমন্বয় ইউনিট থাকে; সাধারণত এতে 90° থেকে 180° পরিসর এবং ±1°-এর মধ্যে নির্ভুলতা পাওয়া যায়।
রিজ ক্যাপ ফর্মিং স্টেশনে কোন রোলার উপাদান ব্যবহার করা হয়?
রোলার সাধারণত Cr12MoV বা GCr15 বেয়ারিং স্টিল থেকে মেশিন করা হয় এবং HRC 58–62 কঠোরতায় হার্ডেন করা হয়; এতে ক্ষয় প্রতিরোধ ও দীর্ঘ সার্ভিস আয়ু ভালো হয়।
SUNWAY কি একটি সম্পূর্ণ রিজ ক্যাপ উৎপাদন লাইন সরবরাহ করে?
হ্যাঁ। SUNWAY ডিকয়লার, লেভেলিং গাইড, রোল ফর্মিং স্টেশন, কোণ-বাঁকানোর ইউনিট, হাইড্রোলিক কাটিং সিস্টেম, PLC নিয়ন্ত্রণ, রান-আউট টেবিল এবং ঐচ্ছিক অটো-স্ট্যাকারসহ সম্পূর্ণ কনফিগার করা উৎপাদন লাইন দেয়; সঙ্গে ইনস্টলেশন নির্দেশনা ও অপারেটর প্রশিক্ষণ থাকে।
রপ্তানির জন্য সাধারণ লিড টাইম এবং প্যাকেজিং কী?
কাস্টমাইজেশনের পরিধি অনুযায়ী সরবরাহে সাধারণত 30–50 কার্যদিবস লাগে। বিশ্বজুড়ে নিরাপদ কনটেইনার শিপিংয়ের জন্য মেশিন পেশাদারভাবে স্ট্রেচ ফিল্ম, জলরোধী কাপড় এবং স্টীল ফ্রেম সুরক্ষাসহ প্যাকেজ করা হয়।
পরিবর্তনলগ:
- রিজ ক্যাপের প্রোফাইল নকশা ও ছাদ প্যানেলের সঙ্গে সামঞ্জস্য নিয়ে পূর্ণাঙ্গ নির্দেশিকা প্রকাশিত
- সমন্বয়যোগ্য ক্রাউন অ্যাঙ্গেলের ব্যবস্থা ও প্যারামিটারের পরিসর বিস্তারিত করা হয়েছে
- ক্রেতাদের রেফারেন্সের জন্য তিনটি স্পেসিফিকেশন ও প্রক্রিয়ার টেবিল যুক্ত
- ক্রেতাদের সাতটি সাধারণ প্রশ্ন নিয়ে FAQ বিভাগ যোগ
- SUNWAY প্রস্তুতকারকের সুপারিশ ও পণ্যের বৈশিষ্ট্যের বিভাগ যুক্ত
পরবর্তী পর্যালোচনার কারণ: নতুন রিজ ক্যাপ প্রোফাইলের মান বা বিল্ডিং কোড পরিবর্তন, উন্নত কোণ-সমন্বয় পরিসরসহ হালনাগাদ মেশিন মডেল, বৈশ্বিক ছাদ উপাদানের প্রবণতার পরিবর্তন, নতুন রপ্তানি প্যাকেজিং বা শিপিং বিধির পরিবর্তন, ফটোভোল্টেইক ছাদে নতুন সংযোজনের চাহিদা





